O revestimento automotivo de fábrica (OEM, Original Equipment Manufacturer) refere-se a todo o processo de revestimento industrializado realizado na fábrica de montagem de veículos, após a carroçaria ser soldada e conformada. A sua maior diferença em relação à "tinta de retoque" do mercado de pós-venda é: o revestimento OEM é concluído numa linha de produção quase totalmente automática, com cadência fixa e ambiente controlado, onde a espessura do filme, cor, brilho e durabilidade são rigorosamente definidos por normas de engenharia. Compreender este processo não se trata apenas de "como o carro é pintado", mas ajuda-nos a perceber a lógica dos materiais por trás da anticorrosão, resistência às intempéries e aparência do automóvel. Como fornecedor de materiais para as áreas de proteção automotiva e industrial, a KeXin New Material(kexinMaterials) possui acumulação técnica em sistemas de resina compatíveis com eletroforese, camada intermédia e camada de acabamento; este artigo também apresentará, na secção de comparação de sistemas, ideias de compatibilização viáveis.
一、O que é o revestimento automotivo OEM: uma linha de produção de "empilhamento em camadas"
O revestimento de veículo completo não é tão simples quanto "aplicar uma camada de tinta", mas sim sobrepor várias camadas de revestimento com funções totalmente distintas, numa ordem fixa, sobre a chapa de aço (ou alumínio) da carroçaria. Cada camada resolve apenas um tipo de problema: algumas são responsáveis pela prevenção de ferrugem, outras por nivelar, outras pela cor, e outras pelo brilho e resistência ao envelhecimento. A seguinte cadeia de processos é a estrutura comum da maioria das linhas OEM de veículos de passageiros:
- Pré-tratamento (Pre-treatment): desengraxe, condicionamento de superfície, fosfatização/ceramização, estabelecendo uma base limpa e aderente;
- Eletroforese catódica (CED, Cathodic Electrodeposition): a carroçaria completa é imersa no tanque de eletroforese, depositando por corrente elétrica uma camada uniforme de primário;
- Camada intermédia (Primer / Surfacer): pulverização do segundo primário, para nivelar, resistir a impacto de pedras e reforçar a adesão entre camadas;
- Tinta pigmentada base (Basecoat): fornece cor e efeito metálico/perolado;
- Verniz (Clearcoat): camada transparente, confere brilho, resistência às intempéries e resistência a riscos;
- Cura em estufa (Bake): cada camada de revestimento reticulada e curada numa janela de temperatura específica.
A razão de se aplicarem "quatro a cinco camadas sobrepostas" reside no fato de que uma única camada não consegue satisfazer simultaneamente os três requisitos rigorosos de anticorrosão, aparência e durabilidade. Este pensamento de camadas "base—intermédia—acabamento" é totalmente consistente com a lógica de compatibilização do revestimento protetor industrial "primário + tinta intermédia + acabamento" — ponto que será comparado especificamente adiante.
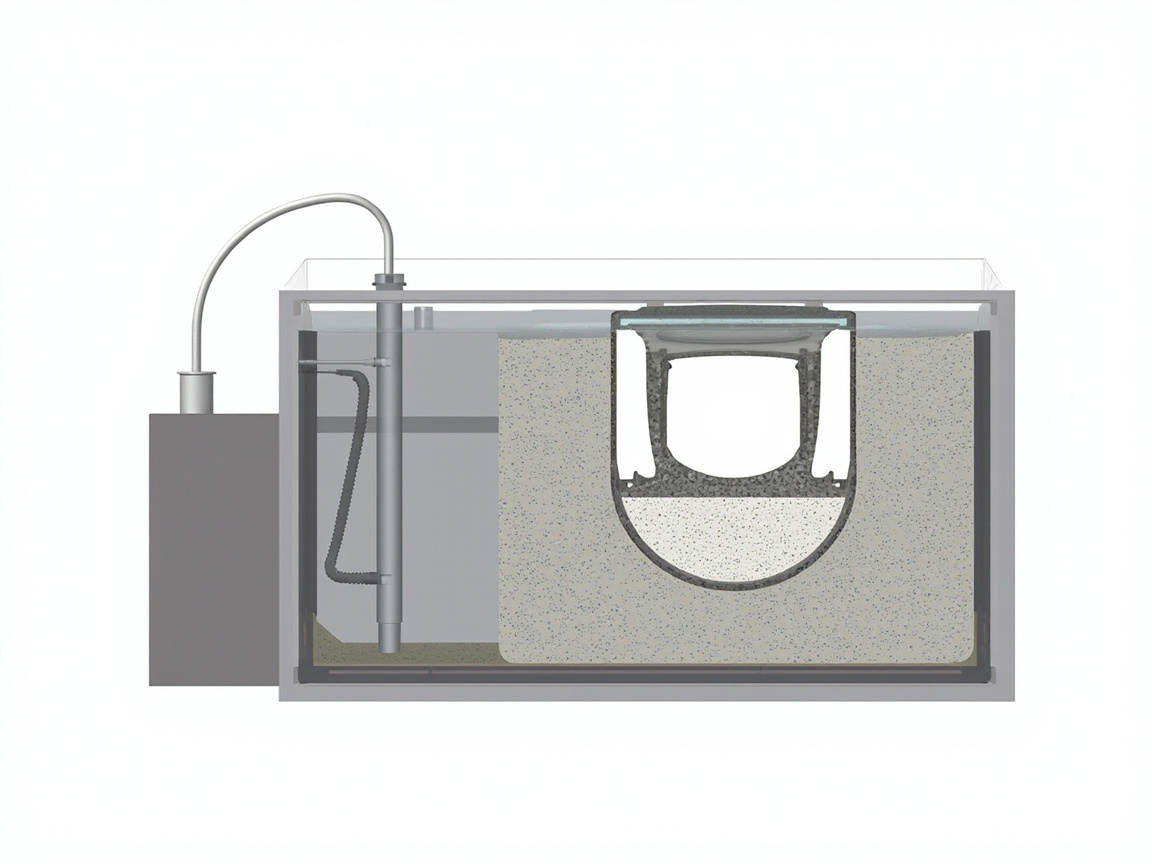
二、Pré-tratamento: o início de toda a adesão
No setor de revestimento há um ditado antigo: "sete partes de base, três de acabamento". O pré-tratamento determina se todas as camadas subsequentes conseguirão aderir. O pré-tratamento OEM geralmente inclui as seguintes etapas:
- Desengraxe (Degreasing): utilizar detergente alcalino ou neutro para remover óleo de estampagem, óleo anticorrosivo e impressões digitais, caso contrário a eletroforese apresentará crateras e poros pinhole.
- Ativação (Activation): gerar na superfície da chapa pontos de ativação finos, para que a película de conversão subsequente cristalize de forma mais fina e uniforme.
- Fosfatização / Ceramização (Phosphating / Zirconium conversion): a fosfatização tradicional de zinco forma uma camada cristalina de fosfato de zinco, proporcionando micro-rugosidade e passivação química; sob a tendência ecológica recente, o tratamento de película fina à base de zircónio sem níquel e sem fósforo (ceramização) substitui gradualmente a fosfatização tradicional, reduzindo metais pesados e carga de águas residuais.
- Lavagem com água e enxágue com água pura: remover resíduos líquidos, evitando que impurezas entrem no tanque de eletroforese.
O mecanismo central do pré-tratamento é duplo: rugosidade física (aumento da área superficial, encaixe mecânico) e passivação química (fosfato de zinco etc. passiva a superfície metálica, inibindo a corrosão precoce). Isto é da mesma linhagem do "passivação química (fosfato de zinco, cromato)" no mecanismo das tintas anticorrosivas. Deve-se enfatizar que a película de fosfatização é muito fina (na ordem de micrómetros), não sendo a força motriz da anticorrosão, mas sim a camada de transição que "faz a tinta eletroforética agarrar firmemente à chapa".
三、Eletroforese catódica (CED): a pedra angular da anticorrosão do veículo completo
A eletroforese catódica é o processo essencial do revestimento OEM. A carroçaria, como um cátodo integral, é imersa num banho de resina de tinta com carga negativa; após corrente contínua, as partículas de resina migram para a carroçaria e depositam-se formando película, que é depois reticulada por cura. A sua insubstituibilidade reside no poder de penetração (Throwing Power) — a tinta consegue "virar cantos" e entrar em câmaras internas, soldas e cavidades da carroçaria, pontos cegos inatingíveis por pistola de pulverização, realizando anticorrosão uniforme em todo o veículo.
Segundo o resumo do arquivo de pesquisa deste lote, os parâmetros típicos do processo de eletroforese catódica são:
| Parâmetro do processo de eletroforese | Intervalo típico | Descrição |
|---|---|---|
| Tensão | 200–350 V | A tensão determina a taxa de deposição e a espessura do filme; demasiado alta provoca poros pinhole e superfície áspera |
| Sólidos do banho | 15–20 % | Ou seja, a proporção efetiva de resina + pigmento no banho; muito baixa resulta em filme fino, muito alta prejudica a estabilidade |
| pH do banho | 5.8–6.2 | Intervalo ácido mantém a dispersão estável das partículas de resina; desvio destrói o estado eletroforético |
| Temperatura do banho | 28–35 ℃ | A temperatura afeta a eficiência de deposição e o nivelamento do filme, requerendo controlo de temperatura constante |
| Poder de penetração | Indicador de engenharia | Determina a cobertura de zonas cegas como câmaras internas e soldas; é o argumento central da CED |
(Fonte dos parâmetros: capítulo de tinta automotiva do arquivo TDS_MSDS_RESEARCH.md deste lote "parâmetros de eletroforese: tensão 200–350 V, sólidos do banho 15–20%, pH 5.8–6.2, temperatura 28–35℃, poder de penetração".)
Estes parâmetros não são isolados: o pH e os sólidos determinam em conjunto a estabilidade do banho, e a temperatura e a tensão determinam em conjunto a taxa de deposição e a uniformidade da espessura do filme. As tintas eletroforéticas modernas de alto poder de penetração conseguem formar película estável no intervalo 200–350 V, permitindo que zonas de baixa exposição da carroçaria também obtenham camada anticorrosiva suficiente — algo difícil de alcançar pelo processo de retoque de pós-venda, que só pode ser aplicado na superfície externa visível, deixando as câmaras internas dependentes da etapa OEM.
O mecanismo anticorrosivo do primário eletroforético é essencialmente "barreira + adesão": a película eletroforética densa isola a água, oxigénio, iões e a chapa de aço. Se o projeto do veículo exigir maior vida útil, pode-se sobrepor acima da camada eletroforética um primário reforçado à base de zinco ou epóxi, mas isso já pertence à categoria de veículos com anticorrosão especial (como peças de chassis).
四、Camada intermédia (segundo primário): a "camada de preenchimento" que liga o anterior e o posterior
Após a eletroforese e antes da tinta pigmentada, encontra-se a camada intermédia (Primer Surfacer, vulgarmente chamada de camada intermédia ou segundo primário), facilmente ignorada pelo consumidor comum, mas crucial para a qualidade final. Ela assume quatro tarefas:
- Preenchimento (Fill): a camada eletroforética é uniforme mas fina; pequenas irregularidades e marcas de lixamento na chapa precisam ser niveladas pela camada intermédia, caso contrário transparecerão no acabamento formando "casca de laranja" ou "degraus".
- Engrossamento e resistência a impacto de pedras (Stone-chip resistance): o impacto de pedras e areia em condução consome principalmente a energia da camada intermédia, protegendo a tinta pigmentada e a eletroforese de perfuração.
- Reforço de adesão entre camadas: fornece ponte de compatibilidade entre a eletroforese (epóxi/poliuretano) e a tinta pigmentada (maioritariamente acrílica).
- Uniformização da cor base: fornece um fundo refletor consistente para a tinta pigmentada, evitando manchas em diferentes zonas.
Do ponto de vista mecanístico, a camada intermédia é altamente homóloga à tinta intermédia epóxi com mica de ferro do revestimento protetor industrial: esta última prolonga o caminho de difusão dos meios corrosivos através de lamelas de óxido de ferro micáceo (efeito barreira), enquanto a camada intermédia utiliza cargas e design de resina para nivelar + barreira. Ambas refletem o princípio de compatibilização de "a camada intermédia é responsável por engrossar e bloquear". Isto explica também por que, em sistemas industriais de pesada anticorrosão, os engenheiros adotam como regra de ferro "primário (anticorrosão/adesão) + tinta intermédia (engrossamento/barreira) + acabamento (resistência às intempéries/decorativo)" — o revestimento OEM apenas transporta esta regra para a linha de produção.
A camada intermédia geralmente é aplicada por pulverização eletrostática ou robótica, com espessura superior à eletroforese e inferior ao verniz; após aplicação requer cura em estufa e depois lixamento antes da etapa de tinta pigmentada.
五、Tinta pigmentada base (Basecoat): o suporte da cor e do efeito
A tinta pigmentada base é a "camada de cor visível a olho nu", determinando a cor e o efeito vistos pelo consumidor à primeira vista. Por efeito, divide-se em três tipos:
- Tinta sólida (Solid / 1K sólida): pigmento disperso uniformemente, mesma cor de frente e de lado, como branco, vermelho, preto comuns.
- Tinta metálica (Metallic): adição de flocos de alumínio (Aluminium flake) na tinta pigmentada; a luz refletida pelos flocos de alumínio produz brilho metálico cintilante.
- Tinta perolada / micácea (Pearl / Mica): adição de flocos de mica ou pigmento perolado, apresentando desvio de cor multicamada conforme o ângulo visual.
Segundo o arquivo de pesquisa, o efeito visual da tinta metálica e perolada provém do efeito ângulo-cor dos flocos de alumínio/mica (controlo de flake orientation) — a orientação do pigmento (deitado ou erguido, densidade de arrumação) determina diretamente a intensidade do brilho e a profundidade da cor. Este é o ponto mais exigente na aplicação da tinta pigmentada base: pressão de pulverização, distância da pistola, tempo de flash-off afetam a orientação dos flocos de alumínio, resultando em "frente brilhante, lado escuro" ou vice-versa. Com a mesma formulação, diferentes aplicadores obtêm efeitos distintos, e a raiz encontra-se frequentemente no flake orientation.
É necessário esclarecer: a tinta de base (especialmente a tinta de base 1K) tem, por si só, resistência às intempéries e dureza limitadas; ela fornece a "cor", não a "proteção", sendo a tarefa de proteção confiada ao verniz superior. Esta é uma característica estrutural comum aos sistemas OEM e de retoque.
VI. Verniz (Clearcoat): a camada de acabamento de brilho e durabilidade
O verniz é uma camada transparente de acabamento, pulverizada sobre a tinta de base, que fornece:
- Alto brilho e efeito espelhado: o brilho a 60° de vernizes de alta qualidade pode atingir acima de 85 GU (de acordo com os padrões gerais de ensaio GB/T 9754, ISO 2813, ASTM D523);
- Resistência às intempéries e anti-UV: adição de absorvedores de UV e estabilizadores de luz hindered amine (HALS) para retardar o envelhecimento da tinta de base e do substrato;
- Resistência a riscos e produtos químicos: resiste a lavagem de carro, fezes de aves, chuva ácida, gasolina e outras corrosões;
- Autorrecuperação (alguns de alta qualidade): riscos leves são reversíveis sob ação térmica ou química.
O verniz OEM é maioritariamente poliuretano acrílico de dois componentes (2K Acrylic Polyurethane), formado pela reação de reticulação entre resina acrílica e endurecedor de poliisocianato (como o tipo HDI). O seu mecanismo de formação de filme é consistente com o verniz 2K de retoque, a diferença reside principalmente no modo de aplicação e teor de sólidos. Relativamente à proporção de mistura do verniz 2K, VOC e dados específicos de TDS, este lote tem comparação detalhada no artigo de tinta de retoque (auto-refinish-system), não sendo aqui aprofundado.
A espessura e o nivelamento do verniz determinam diretamente "se a gota de água rola redonda sobre a carroçaria e se o reflexo é contínuo". Espessura de filme insuficiente revela a base e risca facilmente; excessiva causa escorrimento e aumenta o risco de porosidade. O verniz é a zona de concentração de controvérsias estéticas OEM, e também a camada onde o material e o processo estão mais acoplados.
VII. Cura por estufa: a última definição na linha de produção
Após cada camada pulverizada, é necessário entrar na estufa (Oven) para reticulação e cura. A cura na linha OEM é contínua: a carroçaria é suspensa na corrente de transporte, passando sucessivamente pelas zonas de aquecimento, retenção e arrefecimento. Diferentes camadas têm janelas de cura distintas, mas seguem em geral:
- A camada eletroforética é cozida a temperatura mais alta (tipicamente na faixa de 160–180℃, dependendo do sistema de resina), garantindo a reticulação completa de epóxi/poliuretano;
- Camada intermédia, tinta pigmentada e verniz adotam maioritariamente cura a temperatura média (cerca de 130–150℃), equilibrando eficiência e evitando a descoloração por calor da tinta de base;
- A uniformidade da temperatura da estufa e a curva de aquecimento determinam se o filme de tinta tem tensão interna uniforme e se forma bolhas.
(Nota: as faixas de temperatura acima são intervalos de engenharia comuns na indústria, devendo os valores específicos seguir a ficha de processo de cada OEM.)
A essência da estufa é a reticulação por cura térmica — para o sistema de poliuretano 2K, é a reação de adição —NCO com —OH; para o sistema epóxi eletroforético, é a formação de rede de epóxi curado por amina. Diferente da tinta de retoque que pode curar à temperatura ambiente ou sob infravermelho, a estufa OEM fornece um grau de reticulação mais completo e estável, pelo que a tinta de fábrica é geralmente superior em durabilidade e dureza ao resultado de retoque com a mesma formulação.
VIII. Tabela comparativa de espessura e função dos quatro processos OEM
A tabela abaixo resume o posicionamento central de cada camada do sistema multicamada OEM. É necessário esclarecer: a espessura específica do filme (DFT) deve seguir as normas de engenharia de cada fabricante de equipamento original; a tabela apresenta os intervalos comuns da indústria, para estabelecer a perceção estrutural de "que problema resolve cada camada".
| Camada | Função principal | Modo típico de formação de filme | Pontos-chave de desempenho | Observações |
|---|---|---|---|---|
| Filme de pré-tratamento | Purificar e passivar a base | Conversão química (fosfatação/ceramização) | Cristalização uniforme, sem contaminação | Extremamente fino, é o ponto de partida de adesão |
| Primário eletroforético (CED) | Anticorrosão de toda a carroçaria, cobertura de cavidades | Eletroforese catódica + estufa | Poder de penetração eletroforética, uniformidade | Parâmetros do arquivo: tensão 200–350V, sólidos 15–20%, pH 5,8–6,2, temperatura 28–35℃ |
| Camada intermédia | Aplainar, resistir a impacto de pedras, ponte entre camadas | Pulverização eletrostática + estufa | Liixabilidade, resistência a impacto de pedras | Corresponde à lógica de "tinta intermédia" do revestimento industrial |
| Tinta de base | Fornecer cor e efeito metálico/perolado | Pulverização (1K/2K) | Cor, orientação de flake | Proteção própria fraca, depende do verniz para acabamento |
| Verniz | Brilho, resistência às intempéries, resistência a riscos | Pulverização de poliuretano 2K + estufa | Brilho, dureza, resistência a UV | Brilho a 60° de alta qualidade ≥85 GU (de acordo com GB/T 9754) |
O valor desta tabela está em: esclarecer "por que não se pode omitir uma camada". Omitir camada intermédia → casca de laranja, exposição da base por impacto de pedras; omitir verniz → cor envelhece e perde brilho facilmente; eletroforese irregular → ferrugem em cavidades. Cada processo da tecnologia OEM foi forçado por casos de falha.
IX. Lógica comum com o sistema "primário — intermédio — acabamento" do revestimento protetor industrial
Ampliando a visão, verifica-se que a pintura OEM e o revestimento protetor industrial são altamente consistentes na filosofia de engenharia. Segundo o arquivo de pesquisa, o esquema típico de anticorrosão pesada industrial é "primário epóxi rico em zinco + tinta intermédia epóxi com micáceo de ferro + tinta de acabamento epóxi-poliuretano", cuja lógica é:
- Primário: anticorrosão/adesão (o primário rico em zinco depende da proteção catódica por sacrifício do pó de zinco, ou o epóxi fornece barreira);
- Tinta intermédia: espessamento/barreira (as lamelas de óxido de ferro micáceo epóxi prolongam o caminho de difusão do meio);
- Tinta de acabamento: resistência às intempéries/decorativa (o poliuretano fornece retenção de brilho e cor e resistência química).
O "primário eletroforético + camada intermédia + tinta de base/verniz" da OEM é quase uma réplica da mesma lógica: eletroforese = primário (anticorrosão e adesão), camada intermédia = tinta intermédia (espessamento e barreira), verniz = tinta de acabamento (resistência às intempéries e decorativo). Compreendido isto, o engenheiro pode usar o mesmo raciocínio de seleção de materiais ao alternar entre os cenários "automóvel" e "estrutura de aço industrial".
Kexin New Materials (kexinMaterials) cobre simultaneamente sistemas de revestimento protetor industrial e relacionados com automóvel; no design de esquemas de primário epóxi, camada intermédia de barreira e camada de acabamento poliuretano, pode adotar o método de camadas consistente com o "primário — intermédio — acabamento" da OEM, fornecendo esquemas verificáveis para equipamentos, componentes de carroçaria e proteção industrial geral. Se o seu projeto envolve tanto componentes automóveis como estrutura de aço de fábrica, comunicar com a mesma linguagem de "esquema em camadas" é geralmente mais conveniente e rastreável nos limites de responsabilidade do que procurar dois fornecedores separados.
X. Tendências de proteção ambiental e regulamentares: base aquosa, alto teor de sólidos e baixo VOC
Os revestimentos automotivos são uma área-chave de controlo de VOC. Segundo o arquivo de pesquisa, as tintas para veículos são restringidas pela GB 24409-2020 "Limites de substâncias nocivas em tintas para veículos", com limites claros para VOC, chumbo/cádmio/mercúrio/crómio e compostos benzénicos; a UE tem diretivas como 2004/42/EC. As linhas OEM evoluíram nos últimos anos claramente em duas direções:
- Base aquosa: a tinta de base à base de água já está amplamente difundida, reduzindo drasticamente as emissões de VOC na etapa mais propensa a gerá-los, a da tinta pigmentada; o pré-tratamento e a camada intermédia à base de água também estão em progresso.
- Alto teor de sólidos (HS, High Solid) e eletroforese de alto poder de penetração: reduzir o uso de solvente, mantendo ou até melhorando o desempenho.
Isto está totalmente sincronizado com a tendência de "baixo VOC, alto teor de sólidos, base aquosa" do revestimento protetor industrial. Para o selecionador, para julgar se um sistema é "voltado para o futuro", pode verificar se cumpre os limites da GB 24409 / GB 30981 sem sacrificar o desempenho. Relativamente a como o sistema à base de água equilibra "desempenho vs conformidade" e ao quadro de seleção para cenários industriais, pode ler adicionalmente Como selecionar tintas industriais à base de água: sistema de resina e condições de aplicação e Comparação de seleção entre tintas à base de água e tintas à base de óleo, cuja lógica subjacente é consistente com o raciocínio de camadas OEM deste artigo.
XI. Defeitos comuns e resolução de problemas na pintura OEM
Mesmo o melhor processo apresenta problemas quando os parâmetros desviam. A tabela abaixo resume os defeitos de alta frequência e as causas raiz de cada processo OEM, para desenvolver a capacidade de "ver o defeito e deduzir o processo".
| Processo | Defeito de alta frequência | Causa principal | Contramedida |
|---|---|---|---|
| Pré-tratamento | Fosfatação irregular, ferrugem de retorno | Desengraxe insuficiente, contaminação do banho, má qualidade de água | Reforçar desengraxe e enxágue com água pura, monitorizar banho |
| Eletroforese | Porosidade, superfície áspera | Tensão demasiado alta, desvio de temperatura/pH do banho | Voltar aos parâmetros do arquivo: tensão 200–350V, sólidos 15–20%, pH 5,8–6,2, temperatura 28–35℃ |
| Eletroforese | Exposição de base em cavidades | Poder de penetração eletroforética insuficiente, suspensão inadequada da peça | Otimizar poder de penetração do banho e ângulo de suspensão |
| Camada intermédia | Casca de laranja, marcas de lixa aparentes | Espessura de filme insuficiente, mau nivelamento | Aumentar espessura, otimizar pulverização e evaporação |
| Tinta pigmentada | Descoloração, má orientação da prata | Evaporação insuficiente, pulverização irregular | Normalizar tempo de evaporação e parâmetros de pulverização |
| Verniz | Escorrimento, porosidade | Espessura de filme excessiva, aquecimento muito rápido</ | Controle de espessura, otimização da curva de aquecimento da estufa |
| Cura em estufa | Formação de bolhas, perda de brilho | Curva de aquecimento íngreme, solvente residual | Aquecimento suave, garantir secagem por flash |
O valor desta cadeia de solução de falhas reside em: a grande maioria das reclamações sobre aparência e durabilidade pode ser rastreada ao desvio de parâmetros de uma determinada etapa do processo, e não a "tinta ruim". O núcleo da gestão OEM é precisamente o monitoramento online e o controle estatístico de processo (SPC) do banho, temperatura e umidade, voltagem e espessura de filme de cada etapa do processo.
XII. Aceitação de qualidade: usar padrões para controlar o revestimento de todo o veículo
Antes da saída da linha de pintura de todo o veículo, deve passar por uma série de testes, a maioria correspondente a padrões públicos:
- Adesão (grade): GB/T 9286-1998 / ISO 2409, classes 0–5, classes 0/1 são excelentes (desprendimento ≤5%);
- Névoa salina neutra: GB/T 1771-2007 / ASTM B117, peças de cutoff de todo o veículo frequentemente exigem mais de 500h sem bolhas, corrosão unilateral ≤1–2mm; objetivo de anticorrosão pesada pode atingir nível 1000h;
- Brilho (60°): GB/T 9754 / ISO 2813, verniz de alta qualidade alto brilho ≥85 GU;
- Envelhecimento climático artificial: GB/T 1865 (lâmpada de xénon), 1000h mudança de cor ≤2 classes, pulverização ≤1 classe;
- Dureza lápis: GB/T 6739 / ISO 15184, verniz frequentemente exige classe B–H ou superior;
- Flexibilidade e impacto: GB/T 1731, GB/T 1732, diâmetro de dobra ≤2mm, impacto ≥50cm.
Escrever estes padrões nas condições técnicas de pintura de todo o veículo e na aceitação de materiais recebidos evita disputas do tipo "aparência parecida, problemas em dois anos de uso". Para a cadeia de suprimentos, o desempenho do revestimento não é slogan publicitário, mas um conjunto de números reprodutíveis e rastreáveis.
XIII. Ver a vida útil anticorrosiva do veículo a partir do sistema em camadas
A anticorrosão de todo o veículo nunca é resolvida por "uma camada de tinta milagrosa", mas sim pelo design redundante do sistema em camadas. Ligando as camadas anteriores: o pré-tratamento estabelece a base passivada, a eletroforese cobre todos os pontos cegos com poder de penetração eletrofórica e fornece a barreira anticorrosiva principal, a camada intermédia aumenta a espessura e resiste ao impacto de pedras prolongando o caminho do meio, o verniz isola a radiação UV e a erosão química. Se qualquer camada falhar, as outras ainda fornecem amortecimento — esta é a razão fundamental pela qual o sistema em camadas é mais confiável que o de camada única.
Do ponto de vista da falha, para o meio corrosivo atingir a chapa de aço, deve atravessar sucessivamente as três camadas densas de filme orgânico do verniz, camada intermédia e eletroforese; quanto maior o caminho, maior a resistência. A uniformidade da camada de eletroforese e a cobertura da cavidade interna determinam se os "lugares invisíveis" enferrujam primeiro; a resistência ao impacto de pedras da camada intermédia determina se o dano em condução perfurará a linha de defesa; a resistência às intempéries do verniz determina se todo o veículo, após anos de exposição ao sol, ainda mantém o brilho e a cor. As três camadas têm funções distintas; faltando uma, a vida útil global apresenta deficiência evidente.
Isto também explica por que as montadoras são tão sensíveis aos parâmetros de eletroforese: segundo arquivos, voltagem de eletroforese 200–350 V, sólidos do banho 15–20%, pH 5.8–6.2, temperatura 28–35℃ é uma janela de processo acoplada, qualquer desvio destrói a uniformidade de deposição, deixando pontos fracos de anticorrosão na cavidade interna ou soldas da carroçaria. Incluir estes parâmetros no monitoramento online e controle estatístico de processo é mais económico do que retocar depois. Para o utilizador, por trás de "tinta original durável" está este sistema em camadas validado repetidamente por casos de falha, não o mito de um material único.
XIV. Avaliação da aparência do filme: casca de laranja e DOI
Além da anticorrosão e durabilidade, o mais percecionado pelo consumidor na pintura OEM é "se é bonita". Dois indicadores centrais são frequentemente mencionados:
- Casca de laranja (Orange Peel): ondulação na superfície do filme de tinta semelhante à casca de laranja, originada por nivelamento insuficiente ou incompatibilidade entre evaporação de solvente e taxa de cura. O nivelamento da camada intermédia e do verniz determina diretamente a gravidade da casca de laranja; o polimento excessivo melhora mas reduz a espessura do verniz.
- Distinctness of Image (DOI): clareza da imagem refletida pela superfície pintada, quanto maior mais parecida com "espelho". Reflete de forma integrada planicidade, brilho e pureza, sendo ponto de venda chave da pintura de veículos de alta qualidade.
Controlar casca de laranja e DOI depende da otimização sistemática de parâmetros de pulverização (pressão, fluxo, sobreposição de passe), tempo de secagem por flash e curva de aquecimento da estufa, não de um material único. É também por isso que o mesmo verniz tem desempenho muito diferente em linhas e processos distintos. Incluir indicadores de aparência na análise de capacidade de processo é o caminho obrigatório para a pintura de todo o veículo moderna passar de "qualificado" a "refinado". Vale acrescentar que casca de laranja e DOI não são quanto mais alto melhor; busca excessiva de espelho pode sacrificar espessura de verniz e margem de resistência a pedras; na engenharia deve-se equilibrar "estética" e "durabilidade", que é a essência da ficha de processo de pintura de todo o veículo.
Perguntas frequentes
1. Qual é a diferença mais central entre a tinta automotiva OEM e a tinta de retoque (Refinish)?
A diferença central está no cenário e objetivo de aplicação: OEM é na linha de montagem da fábrica, pintura automatizada multicamada de carroçaria completa com cura em alta temperatura, buscando consistência e longa vida; tinta de retoque é na oficina para dano local, limitada a temperatura ambiente/baixa e pulverização manual, buscando correspondência perfeita de cor e brilho com área vizinha. Os sistemas de formulação podem ter mesma origem (ex. ambos verniz de poliuretano 2K), mas janela de processo e padrão de aceitação diferem.
2. Por que a eletroforese catódica previne ferrugem até à cavidade interna da carroçaria?
Graças ao "poder de penetração eletrofórica" da eletroforese: a resina de revestimento carregada negativamente migra e deposita sob campo elétrico para a carroçaria como cátodo, a tinta contorna obstruções entrando em soldas, cavidades e pontos cegos inalcançáveis pelo pistola, formando filme contínuo. Segundo arquivos, parâmetros típicos de eletroforese: voltagem 200–350 V, sólidos do banho 15–20%, pH 5.8–6.2, temperatura 28–35℃, estado estável do banho é premissa do poder de penetração.
3. A camada intermédia pode ser omitida?
Não recomendado. A camada intermédia assume três funções: preencher defeitos finos da chapa, resistir a impacto de pedras, reforçar adesão entre camadas. Omiti-la, a tinta pigmentada facilmente mostra defeitos da base (casca de laranja, degraus), e pedras em condução perfuram mais fácil até à camada de eletroforese, causando corrosão precoce e reclamações de aparência. Embora invisível, é camada de transição chave para aparência e durabilidade.
4. Como surgem os efeitos de tinta metálica e tinta perolada?
Vêm da variação de cor com ângulo (controlo de flake orientation) de pó de alumínio (tinta metálica) ou flocos de mica (tinta perolada) na tinta base. A orientação e densidade de disposição das partículas pigmentares determinam o modo de reflexão da luz, produzindo "claro de frente, escuro de lado" ou desvio de cor. Pressão de pulverização, distância de passe, tempo de secagem por flash afetam a orientação, sendo o elo mais técnico da aplicação da tinta base.
5. O verniz é apenas "tinta transparente"?
Longe disso. O verniz fornece alto brilho (verniz de alta qualidade 60° pode ≥85 GU, segundo GB/T 9754), resistência às intempéries e UV, resistência a riscos e químicos, múltiplas proteções. É a verdadeira camada selante que faz a tinta "aguentar anos sem amarelar, sem craquelar". Tinta base dá cor, verniz dá vida útil.
6. A pintura OEM deve obrigatoriamente usar cura em alta temperatura?
O sistema multicamada adota geralmente cura em estufa, camada de eletroforese temperatura mais alta, camada de acabamento temperatura média, conforme ficha de processo. Cura térmica traz reticulação mais completa que ambiente, logo tinta original dura mais que retoque mesma formulação. Alguns sistemas de baixa temperatura ou cura UV para peças especiais, mas linha OEM de passageiros mainstream ainda usa estufa contínua.
7. A fosfatização do pré-tratamento será eliminada?
A fosfatização zinco tradicional sofre pressão por metais pesados e carga de águas residuais; tratamento de filme fino zircónio (cerâmico) sem níquel e fósforo está a substituir. Mas maturidade da fosfatização em adesão e corrosão faz com que coexistirá por longo tempo. Tendência: "filme de conversão mais ecológico + gestão de banho mais rigorosa".
8. Por que a tinta automóvel tem tantas camadas, em vez de uma só?
Porque camada única não satisfaz simultaneamente anticorrosão, nivelamento, cor, brilho, intempéries. Camadas deixam cada uma resolver um tipo de problema, desempenho global ótimo. Isto é同源 ao princípio de "primário + camada intermédia + acabamento" de proteção industrial: base anticorrosiva, intermédia barreira, acabamento intempéries.
9. O que significa GB 24409-2020 para a tinta automóvel?
É padrão nacional obrigatório de limite de substâncias nocivas em tintas para veículos, com teto para VOC, chumbo cádmio mercúrio crómio e compostos benzénicos. Sistemas OEM e retoque são regulados, impulsionando para tinta base aquosa e verniz alto sólidos. Na seleção, confirmar conformidade é base legal.
10. A lógica de revestimento protetor industrial pode aplicar-se diretamente ao automóvel?
A filosofia de engenharia é comum (todas camada base—intermédia—acabamento), mas materiais e janela de processo diferem: automóvel exige mais aparência, DOI, resistência a pedras; tinta industrial exige mais anticorrosão pesada, químicos. Pode-se usar lógica em camadas, mas formulação e aplicação redesenhadas por padrões próprios.
Leitura adicional
- Como selecionar tinta industrial à base de água: sistema de resina e condições de uso: estende a lógica "base—intermédia—acabamento" do automóvel para proteção industrial, construindo framework de decisão de revestimento cross-cenário.
- Comparação de seleção entre tinta à base de água e tinta de óleo: compara sistemas aquosos e de óleo em VOC, desempenho, custo, ecoando a secção de tendência ecológica deste artigo.
- Revestimento UV para madeira — eficiência, ecologia e fronteiras de processo: perspetiva cross-categoria, entender outra lógica de "cura contínua industrial" de pintura, em contraste com cura em estufa OEM.