La pintura de fábrica para automóviles (OEM, Original Equipment Manufacturer) se refiere a todo el proceso de revestimiento industrializado que se realiza en la planta ensambladora del vehículo, después de que la carrocería se ha soldado y conformado. Su mayor diferencia con la "pintura de retoque" del mercado de posventa es que: el revestimiento OEM se completa en una línea de producción casi totalmente automática, con ritmo fijo y entorno controlado, donde el espesor de película, el color, el brillo y la durabilidad están estrictamente definidos por normas de ingeniería. Entender este proceso no solo tiene que ver con "cómo se pinta el coche", sino que también nos ayuda a ver a fondo la lógica de materiales detrás de la anticorrosión, la resistencia a la intemperie y la apariencia del automóvil. Como proveedor de materiales para el sector automotriz y de protección industrial, Kexin New Materials (kexinMaterials) cuenta con acumulación técnica en sistemas de resinas compatibles con electrodeposición, capas intermedias y capas de acabado; en este artículo también se presentarán ideas de compatibilización aplicables en la sección de comparación de sistemas.
I. Qué es el revestimiento automotriz OEM: una línea de producción de "apilamiento por capas"
El revestimiento de carrocería completa no es tan simple como "pulverizar una capa de pintura", sino que consiste en superponer sobre la chapa (o placa de aluminio) de la carrocería, en orden fijo, varias capas de revestimiento con funciones totalmente distintas. Cada capa resuelve solo un tipo de problema: algunas se encargan del anticorrosivo, otras de rellenar, otras del color y otras del brillo y la resistencia al envejecimiento. La siguiente cadena de procesos es el esqueleto común de la mayoría de las líneas OEM de automóviles de pasajeros:
- Pretratamiento (Pre-treatment): desengrasado, acondicionamiento de superficie, fosfatado/ceramizado, para establecer una base limpia y adherente;
- Electrodeposición catódica (CED, Cathodic Electrodeposition): la carrocería completa se sumerge en la cuba de electrodeposición, se aplica corriente para depositar una imprimación uniforme;
- Capa intermedia (Primer / Surfacer): pulverización de la imprimación de segunda mano, para rellenar, resistir el impacto de piedras y mejorar la adherencia entre capas;
- Pintura base (Basecoat): aporta el color y el efecto metálico/perla;
- Barniz (Clearcoat): capa transparente, aporta brillo, resistencia a la intemperie y resistencia a rayaduras;
- Horneado (Bake): cada capa se reticulada y curada a una ventana de temperatura específica.
La razón de "pulverizar de cuatro a cinco capas superpuestas" radica fundamentalmente en que una sola capa no puede satisfacer simultáneamente los tres requisitos estrictos de anticorrosión, apariencia y durabilidad. Este pensamiento de capas "imprimación—intermedia—acabado" es totalmente coherente con la lógica de compatibilización de "imprimación + pintura intermedia + capa de acabado" de los revestimientos protectores industriales —esto se contrastará específicamente más adelante.
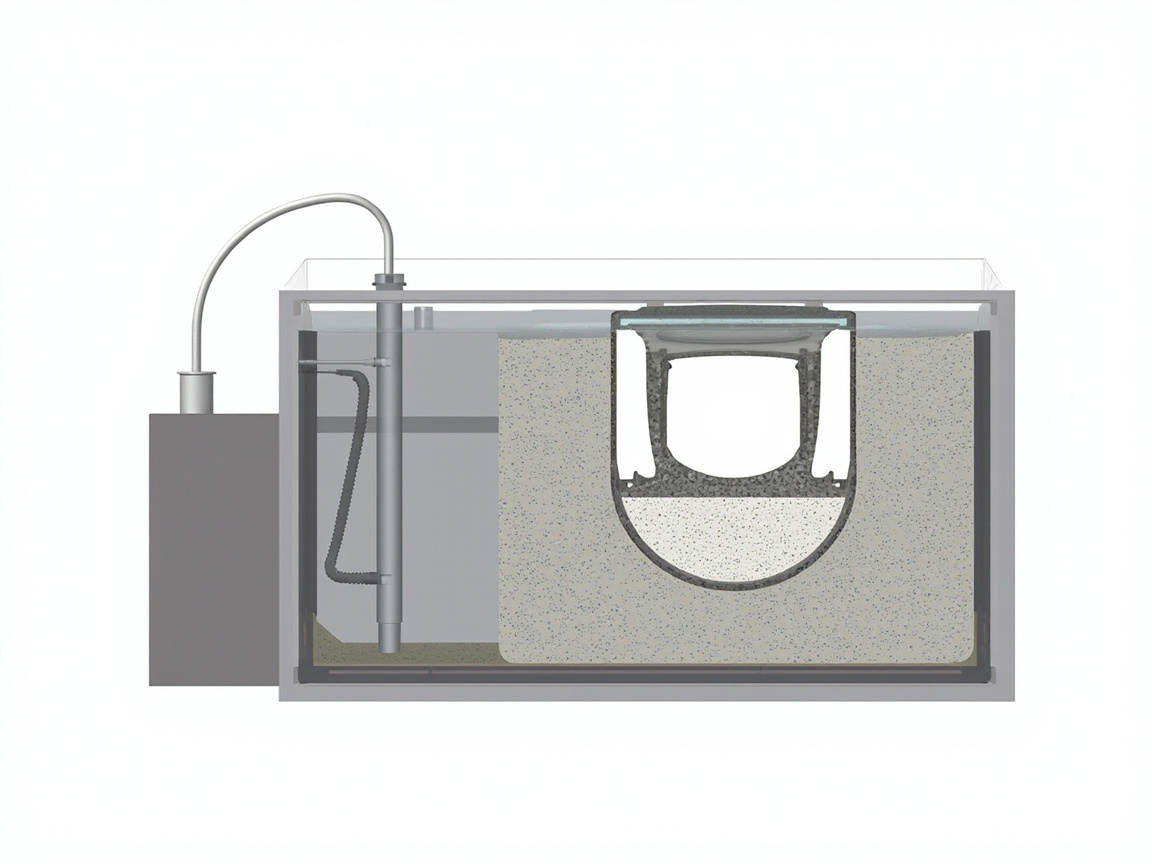
II. Pretratamiento: el punto de partida de toda adherencia
En el mundo del revestimiento hay un dicho antiguo: "siete partes de base, tres partes de acabado". El pretratamiento determina si todas las capas posteriores pueden mantenerse firmes. El pretratamiento OEM suele incluir los siguientes pasos:
- Desengrasado (Degreasing): usar detergente alcalino o neutro para eliminar aceite de estampado, aceite anticorrosivo y huellas dactilares; de lo contrario, la electrodeposición presentará cráteres y poros pinhole.
- Acondicionamiento de superficie (Activation): generar puntos de activación finos en la superficie del acero, para que la cristalización de la película de conversión posterior sea más fina y uniforme.
- Fosfatado / Ceramizado (Phosphating / Zirconium conversion): el fosfatado tradicional de zinc forma una capa cristalina de fosfato de zinc, aportando micro rugosidad y pasivación química; en años recientes, bajo la tendencia ecológica, el tratamiento de película delgada de zirconio sin níquel ni fósforo (ceramizado) reemplaza gradualmente al fosfatado tradicional, reduciendo la carga de metales pesados y aguas residuales.
- Lavado y enjuague con agua pura: eliminar residuos líquidos, evitando que impurezas entren a la cuba de electrodeposición.
El mecanismo central del pretratamiento es de doble acción: rugosidad física (aumentar el área superficial, anclaje mecánico) y pasivación química (fosfato de zinc, etc., pasiva la superficie metálica, inhibiendo la corrosión temprana). Esto es de la misma línea que el "pasivación química (fosfato de zinc, cromato)" en el mecanismo de las pinturas anticorrosión. Cabe enfatizar que la película de fosfatado es muy delgada (en micrómetros), no es la fuerza principal anticorrosiva, sino la capa de transición que "hace que la pintura electroforética muerda firmemente la chapa".
III. Electrodeposición catódica (CED): la piedra angular de la anticorrosión del vehículo completo
La electrodeposición catódica es el proceso fundamental del revestimiento OEM. La carrocería, como cátodo integral, se sumerge en el baño de resina de pintura con carga negativa; al aplicar corriente continua, las partículas de resina migran hacia la carrocería y se depositan formando película, luego se reticulada por horneado. Su irreemplazabilidad radica en la capacidad de penetración (Throwing Power) —la pintura puede "doblar" e ingresar a cavidades internas, soldaduras, espacios huecos y otros puntos ciegos donde la pistola de pulverización nunca llega, logrando anticorrosión uniforme en todo el vehículo.
Según el resumen del archivo de investigación de este lote, los parámetros típicos del proceso de electrodeposición catódica son:
| Parámetro de proceso electroforético | Rango típico | Descripción |
|---|---|---|
| Voltaje | 200–350 V | El voltaje determina la velocidad de deposición y el espesor de película; demasiado alto fácilmente produce poros pinhole y superficie rugosa |
| Sólidos del baño | 15–20 % | Es decir, la proporción efectiva de resina + pigmento en el baño; muy bajo da película delgada, muy alto da mala estabilidad |
| pH del baño | 5.8–6.2 | El rango ácido mantiene la dispersión estable de las partículas de resina; la desviación destruye el estado electroforético |
| Temperatura del baño | 28–35 ℃ | La temperatura afecta la eficiencia de deposición y la planitud del film; requiere control de temperatura constante |
| Capacidad de penetración | Indicador de ingeniería | Determina la cobertura de zonas ciegas como cavidades internas y soldaduras; es el punto de venta central de CED |
(Fuente de parámetros: capítulo de pintura automotriz de "Parámetros electroforéticos: voltaje 200–350 V, sólidos del baño 15–20%, pH 5.8–6.2, temperatura 28–35℃, capacidad de penetración" en TDS_MSDS_RESEARCH.md de este lote.)
Estos parámetros no son aislados: el pH y los sólidos determinan conjuntamente la estabilidad del baño, la temperatura y el voltaje determinan conjuntamente la velocidad de deposición y la uniformidad del espesor de película. Las pinturas electroforéticas modernas de alta penetración pueden formar película estable en el rango de 200–350 V, haciendo que las zonas de alta ocultación de la carrocería también obtengan suficiente capa anticorrosiva, lo cual es difícil de alcanzar para los procesos de retoque de posventa —el retoque solo puede aplicarse en superficies externas visibles, las cavidades internas solo pueden cubrirse de una vez en la etapa OEM.
El mecanismo anticorrosivo de la imprimación electroforética es esencialmente "barrera + adherencia": la película electroforética densa aísla el agua, el oxígeno, los iones y la chapa. Si el diseño de vida del vehículo completo requiere más, se puede superponer encima de la capa electroforética una imprimación reforzada rica en zinc o epoxi, pero eso ya pertenece al ámbito de modelos con anticorrosión especial (como piezas de chasis).
IV. Capa intermedia (imprimación de segunda mano): la "capa de relleno" que conecta lo anterior y lo posterior
Después de la electrodeposición y antes de la pintura de color, se encuentra la capa intermedia (Primer Surfacer, comúnmente llamada capa intermedia o imprimación de segunda mano), fácil de ignorar por el consumidor común, pero crucial para la textura final. Asume cuatro tareas:
- Relleno (Fill): la capa electroforética es uniforme pero delgada; las ligeras irregularidades y marcas de lijado en la chapa de la carrocería necesitan la capa intermedia para nivelarse, de lo contrario se transparentarán a la pintura de acabado formando "piel de naranja" o "escalones".
- Engrosamiento y resistencia al impacto de piedras (Stone-chip resistance): el impacto de arena y piedras al conducir consume principalmente la energía de la capa intermedia, protegiendo la pintura de color y la electroforética de ser perforadas.
- Mejorar la adherencia entre capas: proporciona un puente de compatibilidad entre la electroforética (tipo epoxi/poliuretano) y la pintura de color (mayormente tipo acrílica).
- Uniformar el color base: aporta a la pintura de color una base reflectante consistente, evitando manchas en diferentes zonas.
Desde el punto de vista del mecanismo, la capa intermedia es altamente homóloga a la pintura intermedia epoxi con micacio de los revestimientos protectores industriales: esta última alarga la ruta de difusión de los medios corrosivos mediante láminas de óxido de hierro micáceo (efecto barrera), mientras la capa intermedia logra relleno + barrera mediante el diseño de cargas y resinas. Ambas reflejan el principio de compatibilización de "la capa intermedia se encarga del engrosamiento y la barrera". Esto también explica por qué en los sistemas industriales de alta anticorrosión los ingenieros toman como regla de hierro "imprimación (anticorrosión/adherencia) + pintura intermedia (engrosamiento/barrera) + capa de acabado (intemperie/decoración)" —el revestimiento OEM simplemente traslada esta regla a la línea de producción.
La capa intermedia generalmente se aplica por pulverización electrostática o con robots, con espesor de película mayor que la electroforética y menor que el barniz; tras la aplicación debe entrar a la cámara de horneado para curar, luego lijarse y pasar a la pintura de color.
V. Pintura base (Basecoat): el portador del color y el efecto
La pintura base es la "capa de color visible a simple vista", determina qué color y qué efecto ve el consumidor a primera vista. Según el efecto se divide en tres tipos:
- Pintura de color sólido (Solid / 1K sólido): pigmento disperso uniformemente, mismo color de frente y lado, como blanco, rojo, negro comunes.
- Pintura metálica (Metallic): se añaden escamas de aluminio (Aluminium flake) a la pintura de color, la luz reflejada por las láminas de aluminio produce una sensación metálica brillante.
- Pintura perla / pintura de mica (Pearl / Mica): se añaden láminas de mica o pigmentos perlados, presentando un desplazamiento de color multicapa según el ángulo de visión.
Según el archivo de investigación, el efecto visual de la pintura metálica y perla proviene del cambio de color según el ángulo de las escamas de aluminio/mica (control de flake orientation) —la orientación del pigmento (acostado o erguido, densidad de distribución) determina directamente la intensidad del brillo y la profundidad del color. Este es el punto más exigente en la aplicación de la pintura base: la presión de pulverización, la distancia de la pistola, el tiempo de secado entre manos afectan la orientación de las láminas de aluminio, manifestándose finalmente como "frente brillante, lado oscuro" o viceversa. Con la misma formulación, diferentes operarios producen distintos efectos, la raíz suele estar en el flake orientation.
Es necesario aclarar: la pintura base (especialmente la pintura base 1K) en sí tiene resistencia a la intemperie y dureza limitadas; proporciona el "color", pero no la "protección"; la tarea de protección recae en la capa transparente superior. Esta es una característica estructural común tanto en los sistemas OEM como en los de retoque.
VI. Barniz (Clearcoat): la capa de sellado de brillo y durabilidad
El barniz es una capa transparente de acabado que se pulveriza sobre la pintura base y aporta:
- Alto brillo y sensación espejo: el brillo a 60° de un barniz de alta gama puede superar los 85 GU (según los estándares de ensayo generales GB/T 9754, ISO 2813, ASTM D523);
- Resistencia a la intemperie y a los UV: adición de absorbentes de ultravioleta y estabilizadores de luz de amina impedida (HALS) para retrasar el envejecimiento de la pintura base y el sustrato;
- Resistencia a rayaduras y a agentes químicos: resiste el lavado de coches, excrementos de aves, lluvia ácida, gasolina, etc.;
- Autorreparación (en algunos de gama alta): las micro-rayaduras se revierten bajo acción térmica o química.
El barniz OEM suele ser de poliuretano acrílico bicomponente (2K Acrylic Polyurethane), formado por la reacción de reticulación de resina acrílica con endurecedor de poliisocianato (como el tipo HDI). Su mecanismo de formación de película es coherente con el barniz 2K de retoque; la diferencia principal radica en el método de aplicación y el contenido de sólidos. Sobre la proporción de mezcla, el VOC y los datos específicos de TDS del barniz 2K, este lote tiene una comparación detallada en el artículo de pintura de retoque (auto-refinish-system), por lo que no se amplía aquí.
El espesor y el nivelado del barniz determinan directamente "si las gotas de agua ruedan redondas sobre la carrocería y si el reflejo es continuo". Si el espesor de película es insuficiente, se transparenta la base y se raya fácilmente; si es excesivo, aumenta el riesgo de goteo y poros. El barniz es la zona de controversia estética del OEM, y también la capa donde material y proceso están más acoplados.
VII. Curado por horneo: la última fijación en la línea de producción
Tras cada capa pulverizada, se debe entrar en el horno (Oven) para el reticulado y curado. El horneo de la línea OEM es continuo: la carrocería cuelga de la cadena de transporte y pasa sucesivamente por las zonas de calentamiento, mantenimiento y enfriamiento. Las ventanas de curado de los distintos recubrimientos difieren, pero en general siguen:
- La capa de electrodeposición se hornea a temperatura más alta (normalmente en el rango 160–180℃, según el sistema de resina), para asegurar el reticulado completo de epoxi/poliuretano;
- Imprimación intermedia, pintura pigmentada y barniz suelen usar horneo a temperatura media (unos 130–150℃), equilibrando eficiencia y evitando el cambio de color de la pintura base por calor;
- La uniformidad de temperatura del horno y la curva de calentamiento determinan si la película de pintura tiene tensiones internas uniformes o si forma burbujas.
(Nota: los rangos de temperatura anteriores son rangos de ingeniería comunes en la industria; los específicos deben seguir la ficha de proceso de cada OEM).
La esencia del horneo es el reticulado por curado térmico —para el sistema de poliuretano 2K, es la reacción de adición —NCO con —OH; para el sistema epoxi de electrodeposición, es la formación de red del epoxi curado con amina. A diferencia de la pintura de retoque que puede curar a temperatura ambiente o bajo infrarrojos, el horneo OEM aporta un grado de reticulado más completo y estable, por lo que la pintura de fábrica suele superar al resultado de retoque de la misma formulación en durabilidad y dureza.
VIII. Tabla comparativa de espesor y función de los cuatro procesos OEM
La siguiente tabla resume la posición central de cada capa en el sistema multicapa OEM. Cabe aclarar: el espesor específico de película (DFT) debe seguir la norma de ingeniería de cada fabricante de vehículos; la tabla da rangos comunes de la industria, para construir el marco cognitivo de "qué problema resuelve cada capa".
| Capa de recubrimiento | Función principal | Modo típico de formación de película | Puntos clave de rendimiento | Notas |
|---|---|---|---|---|
| Película de pretratamiento | Purificar y pasivar la base | Conversión química (fosfatado/ceramizado) | Cristalización uniforme, sin contaminación | Muy fina, es el punto de partida de adherencia |
| Imprimación de electrodeposición (CED) | Anticorrosión de toda la carrocería, cobertura de cavidades | Electrodeposición catódica + horneo | Poder de penetración electroforética, uniformidad | Datos de archivo: voltaje 200–350V, sólidos 15–20%, pH 5.8–6.2, temperatura 28–35℃ |
| Capa intermedia | Rellenar, resistir impacto de piedras, puente entre capas | Pulverización electrostática + horneo | Liabilidad al lijado, resistencia a impacto de piedras | Corresponde a la lógica de "pintura intermedia" del revestimiento industrial |
| Pintura base | Proporcionar color y efecto metálico/perla | Pulverización (1K/2K) | Color, orientación de flake | Protección propia débil, depende del barniz transparente |
| Barniz | Brillo, resistencia a intemperie, resistencia a rayaduras | Pulverización de poliuretano 2K + horneo | Brillo, dureza, resistencia a UV | Brillo a 60° de gama alta ≥85 GU (según GB/T 9754) |
El valor de esta tabla está en aclarar "por qué no se puede omitir una capa". Omitir capa intermedia → piel de naranja, transparencia de base por impacto de piedras; omitir barniz → el color envejece y pierde brillo fácilmente; electrodeposición desigual → corrosión de cavidades. Cada proceso del OEM fue forzado por casos de fallo.
IX. Lógica común con el sistema "imprimación-intermedia-acabado" del revestimiento protector industrial
Ampliando la visión, se descubre que la pintura OEM y el revestimiento protector industrial son altamente coherentes en filosofía de ingeniería. Según el archivo de investigación, el esquema típico de anticorrosión pesada industrial es "imprimación epoxi rica en zinc + pintura intermedia epoxi con micacio de hierro + pintura de acabado epoxi-poliuretano", cuya lógica es:
- Imprimación: anticorrosión/adherencia (la imprimación rica en zinc usa protección catódica por sacrificio de polvo de zinc, o el epoxi aporta barrera);
- Pintura intermedia: espesor/barrera (las escamas de óxido de hierro micáceo alargan la ruta de difusión del medio);
- Pintura de acabado: resistencia a intemperie/decoración (el poliuretano aporta retención de brillo y color y resistencia química).
El "imprimación de electrodeposición + capa intermedia + pintura de color/barniz" del OEM es casi una réplica de la misma lógica: electrodeposición = imprimación (anticorrosión y adherencia), capa intermedia = pintura intermedia (espesor y barrera), barniz = pintura de acabado (resistencia a intemperie y decoración). Entendiendo esto, el ingeniero puede usar el mismo criterio de selección de materiales al cambiar entre los escenarios "automóvil" y "estructura de acero industrial".
Kexin New Materials (kexinMaterials) cubre simultáneamente sistemas de revestimiento protector industrial y relacionados con automoción; en el diseño de esquemas de imprimación epoxi, capa intermedia de barrera y capa de acabado de poliuretano, puede adoptar el mismo método por capas coherente con el "imprimación-intermedia-acabado" del OEM, ofreciendo esquemas verificables para equipos, componentes de carrocería y protección industrial general. Si tu proyecto involucra tanto componentes automotrices como estructuras de acero de planta, comunicarse con el mismo lenguaje de "esquema por capas" suele ser más cómodo y facilita rastrear límites de responsabilidad que contratar dos proveedores por separado.
X. Tendencias ambientales y regulatorias: base agua, alto sólido y bajo VOC
Los revestimientos automotrices son un área clave de control de VOC. Según el archivo de investigación, las pinturas para vehículos están sujetas a GB 24409-2020 "Límites de sustancias nocivas en pinturas para vehículos", con topes claros para VOC, plomo/cadmio/mercurio/cromo y compuestos bencénicos; la UE tiene directivas como 2004/42/EC. En los últimos años, la línea OEM evoluciona claramente en dos direcciones:
- Base agua: la pintura base a base de agua se ha generalizado a gran escala, reduciendo enormemente las emisiones VOC en la fase de pintura de color más propensa a generarlas; también avanza el pretratamiento y la capa intermedia a base de agua.
- Alto sólido (HS, High Solid) y electrodeposición de alta penetración: reducir el uso de disolvente manteniendo o mejorando el rendimiento.
Esto está totalmente sincronizado con la tendencia de "bajo VOC, alto contenido de sólidos, base agua" del revestimiento protector industrial. Para el selector, para juzgar si un sistema "apunta al futuro", puede ver si cumple los límites de GB 24409 / GB 30981 sin sacrificar rendimiento. Sobre cómo equilibrar "rendimiento vs cumplimiento" en sistemas a base de agua y el marco de selección en escenarios industriales, puede leer extensamente Cómo seleccionar pintura industrial a base de agua: sistema de resina y condiciones de uso y Comparativa de selección entre pintura a base de agua y pintura de aceite; su lógica subyacente es coherente con el enfoque por capas OEM de este artículo.
XI. Defectos comunes y solución de fallos en pintura OEM
Por bueno que sea el proceso, surgen problemas cuando los parámetros derivan. La siguiente tabla resume los defectos de alta frecuencia y causas raíz de cada proceso OEM, para construir la capacidad de "ver un defecto y retroceder a la fase".
| Proceso | Defecto de alta frecuencia | Causa principal | Contramedida |
|---|---|---|---|
| Pretratamiento | Fosfatado manchado, retorno de óxido | Desengrasado incompleto, contaminación de baño, mala calidad de agua | Reforzar desengrasado y enjuague con agua pura, monitorear baño |
| Electrodeposición | Poros, superficie rugosa | Voltaje excesivo, desviación de temperatura/pH del baño | Volver a parámetros de archivo: voltaje 200–350V, sólidos 15–20%, pH 5.8–6.2, temperatura 28–35℃ |
| Electrodeposición | Transparencia de cavidad | Insuficiente poder de penetración, colgado incorrecto de pieza | Optimizar poder de penetración del baño electroforético y ángulo de colgado |
| Capa intermedia | Piel de naranja, transparencia de marca de lijado | Espesor insuficiente, mal nivelado | Aumentar espesor, optimizar pulverizado y secado entre manos |
| Pintura de color | Manchado, mala orientación de plata | Secado entre manos insuficiente, pulverizado desigual | Normalizar tiempo de secado entre manos y parámetros de pulverizado |
| Barniz | Goteo, poros | Film Thickness过大、升温过快 | Control de espesor, optimización de la curva de calentamiento de la cámara de horneado |
| Horneado | Formación de burbujas, pérdida de brillo | Curva de calentamiento pronunciada, solvente residual | Calentamiento suave, garantizar el secado de evaporación |
El valor de esta cadena de solución de fallos radica en que: la gran mayoría de las quejas sobre apariencia y durabilidad pueden rastrearse hasta la deriva de parámetros de un cierto proceso, y no a "pintura de mala calidad". El núcleo de la gestión OEM es precisamente el monitoreo en línea y el control estadístico de proceso (SPC) del baño, temperatura y humedad, voltaje y espesor de película de cada proceso.
XII. Aceptación de calidad: usar estándares para controlar el recubrimiento de todo el vehículo
Antes de la salida de la línea de pintura del vehículo completo, debe pasar por una serie de inspecciones, la mayoría correspondientes a estándares públicos:
- Adherencia (cuadrícula): GB/T 9286-1998 / ISO 2409, grados 0–5, grado 0/1 es excelente (desprendimiento ≤5%);
- Niebla salina neutra: GB/T 1771-2007 / ASTM B117, las piezas de corte de vehículos completos a menudo requieren más de 500h sin burbujas, corrosión unilateral ≤1–2mm; el objetivo de alta anticorrosión puede alcanzar el nivel 1000h;
- Brillo (60°): GB/T 9754 / ISO 2813, barniz de alta gama de alto brillo ≥85 GU;
- Envejecimiento por clima artificial: GB/T 1865 (lámpara de xenón), 1000h cambio de color ≤ grado 2, chalking ≤ grado 1;
- Dureza lápiz: GB/T 6739 / ISO 15184, el barniz a menudo requiere grado B–H o incluso superior;
- Flexibilidad e impacto: GB/T 1731, GB/T 1732, diámetro de curvatura ≤2mm, impacto ≥50cm.
Incluir estos estándares en las condiciones técnicas de la pintura del vehículo completo y en la recepción de materiales entrantes puede evitar disputas de "la apariencia es más o menos, pero en dos años hay problemas". Para la cadena de suministro, el rendimiento del recubrimiento no es un eslogan publicitario, sino un conjunto de números reproducibles y rastreables.
XIII. Diseño de la vida útil anticorrosiva del vehículo completo desde el sistema de capas
La anticorrosión del vehículo completo nunca se resuelve con "una capa de pintura milagrosa", sino con el diseño redundante del sistema de capas. Uniendo las capas anteriores: el pretratamiento establece la base pasivada, la electroforesis cubre todos los puntos ciegos con poder de penetración electroforética y proporciona la barrera anticorrosiva principal, la capa intermedia aumenta el espesor contra el impacto de piedras y prolonga la ruta del medio, el barniz aísla la radiación UV y la erosión química. Si cualquier capa falla, las otras aún pueden proporcionar amortiguación —esta es la razón fundamental por la que el sistema de capas es más confiable que la capa única.
Desde la perspectiva de fallos, para que el medio corrosivo llegue a la chapa de acero, debe atravesar sucesivamente las tres capas densas de película orgánica de barniz, capa intermedia y electroforesis; cuanto mayor es la ruta, mayor es la resistencia. La uniformidad de la capa de electroforesis y la cobertura de cavidades determinan si los "lugares invisibles" se oxidan primero; la resistencia al impacto de piedras de la capa intermedia determina si el daño por conducción perforará la línea de defensa; la resistencia a la intemperie del barniz determina si el vehículo completo puede mantener el brillo y el color después de años de exposición al aire libre. Las tres capas tienen divisiones de trabajo, y faltar una hace que la vida útil general tenga un punto débil obvio.
Esto también explica por qué los fabricantes de vehículos son tan sensibles a los parámetros de electroforesis: según archivos, voltaje de electroforesis 200–350 V, sólidos del baño 15–20%, pH 5.8–6.2, temperatura 28–35℃ es una ventana de proceso acoplada entre sí; cualquier desviación destruirá la uniformidad del depósito, dejando puntos débiles de anticorrosión en cavidades o soldaduras de la carrocería. Incluir estos parámetros en monitoreo en línea y control estadístico de proceso es más económico que retocar con pintura después. Para el usuario, detrás de "la pintura de fábrica es duradera" está este sistema de capas verificado repetidamente por casos de fallos, no el mito de un material único.
XIV. Evaluación de la apariencia del recubrimiento: piel de naranja e imagen distinta (DOI)
Además de la anticorrosión y durabilidad, lo más percibido por los consumidores en la pintura OEM es "si se ve bien". Dos indicadores centrales se mencionan a menudo:
- Piel de naranja (Orange Peel): ondas en la superficie de la película de pintura como la piel de naranja, derivadas de nivelación insuficiente o desajuste entre evaporación de solvente y velocidad de curado. La nivelación de la capa intermedia y el barniz determina directamente la gravedad de la piel de naranja; el pulido excesivo puede mejorarla pero pierde el espesor del barniz.
- Imagen distinta (DOI, Distinctness of Image): claridad de la imagen reflejada en la superficie de la pintura, cuanto mayor, más parecida a un "espejo". Refleja integralmente planitud, brillo y pureza, y es un punto de venta clave de la pintura de vehículos de gama alta.
El control de la piel de naranja y el DOI depende de la optimización sistemática de parámetros de pulverización (presión de aire, flujo, solapamiento de pasadas), tiempo de secado de evaporación y curva de calentamiento de la cámara de horneado, no de un material único. Esto también explica por qué el mismo barniz tiene un rendimiento muy diferente en distintas líneas y procesos. Incluir los indicadores de apariencia en el análisis de capacidad de proceso es el camino necesario para que la pintura de vehículos completos modernos pase de "calificado" a "exquisito". Vale la pena agregar que la piel de naranja y el DOI no son cuanto más alto mejor; la búsqueda excesiva de superficie espejo puede sacrificar el espesor del barniz y el margen contra impacto de piedras; en ingeniería hay que equilibrar "estética" y "durabilidad", y este es precisamente el esencia de la tarjeta de proceso de pintura de vehículos completos.
Preguntas frecuentes
1. ¿Cuál es la diferencia más central entre la pintura automotriz OEM y la pintura de retoque (Refinish)?
La diferencia central está en el escenario de construcción y el objetivo: OEM es en la línea de montaje de la fábrica de vehículos completos, pintura automatizada multicapa del cuerpo completo con horneado a alta temperatura, buscando consistencia del vehículo completo y larga vida; la pintura de retoque es en taller de reparación para daño local, limitada a temperatura ambiente/baja temperatura de horneado y pulverización manual, buscando coincidencia sin costuras de color y brillo con la zona adyacente. Los sistemas de formulación pueden ser del mismo origen (como ambos barnices de poliuretano 2K), pero la ventana de proceso y los estándares de aceptación son distintos.
2. ¿Por qué la electroforesis catódica puede prevenir la oxidación en las cavidades de la carrocería?
Gracias al "poder de penetración electroforética": la resina de revestimiento con carga negativa migra y se deposita hacia la carrocería como cátodo bajo acción del campo eléctrico; la pintura puede rodear obstrucciones y entrar a soldaduras, cavidades y otros puntos ciegos inalcanzables por la pistola, formando película continua. Según archivos, los parámetros típicos de electroforesis son voltaje 200–350 V, sólidos del baño 15–20%, pH 5.8–6.2, temperatura 28–35℃; un estado estable del baño es la premisa para el poder de penetración.
3. ¿Se puede omitir la capa intermedia?
No se recomienda. La capa intermedia asume tres funciones: rellenar defectos finos de la chapa, resistir impacto de piedras, mejorar adherencia entre capas. Omitirla, la pintura pigmentada fácilmente muestra defectos de la capa inferior (piel de naranja, escalones), y la grava en conducción perfora más fácilmente hasta la capa de electroforesis, causando corrosión temprana y quejas de apariencia. Aunque no es visible, es la capa de transición clave para apariencia y durabilidad.
4. ¿Cómo se logra el efecto de pintura metálica y pintura perlada?
Proviene de la coloración según el ángulo (control de orientación de flake) de polvo de aluminio (pintura metálica) o escamas de mica (pintura perlada) en la pintura base. La orientación y densidad de disposición de las partículas pigmentarias determinan el modo de reflexión de luz, produciendo "brillo frontal, oscuro lateral" o desplazamiento de color. La presión de pulverización, distancia de pasada, tiempo de secado de evaporación afectan la orientación, siendo la etapa más técnica de la pintura base.
5. ¿El barniz es solo "pintura transparente"?
Mucho más. El barniz proporciona múltiples protecciones: alto brillo (gama alta 60° puede ≥85 GU, según GB/T 9754), resistencia a intemperie y UV, resistencia a rayones y química. Es la verdadera capa de sellado que hace que "la pintura del coche aguante años sin amarillear ni agrietarse". La pintura base da el color, el barniz da la vida.
6. ¿La pintura OEM debe hornearse a alta temperatura sí o sí?
El sistema multicapa usa generalmente curado en cámara de horneado; la capa de electroforesis a mayor temperatura, la capa de acabado a temperatura media, según tarjeta de proceso. El curado térmico aporta reticulación más completa que a temperatura ambiente, por eso la pintura de fábrica suele durar más que el retoque de misma formulación. Algunos sistemas de curado a baja temperatura o UV se usan para piezas especiales, pero la línea OEM de turismos sigue principalmente cámara continua.
7. ¿Se eliminará la fosfatación del pretratamiento?
La fosfatación zinc tradicional está presionada por metales pesados y alta carga de aguas residuales; el tratamiento de película fina zirconio (ceramización) sin níquel ni fósforo la está reemplazando. Pero la madurez de la fosfatación en adherencia y corrosión la mantendrá coexistiendo bastante tiempo. La tendencia es "película de conversión más ecológica + gestión de baño más estricta".
8. ¿Por qué la pintura de automóvil se divide en tantas capas en lugar de una sola?
Porque una sola capa no puede satisfacer simultáneamente anticorrosión, relleno, color, brillo y intemperie. Las capas hacen que cada una resuelva un tipo de problema, optimizando el rendimiento global. Esto es同源 al principio de "imprimación + pintura intermedia + pintura de acabado" en protección industrial: base anticorrosiva, intermedia barrera, acabado intemperie.
9. ¿Qué significa GB 24409-2020 para la pintura de automóvil?
Es el estándar nacional obligatorio de límite de sustancias nocivas para pinturas de vehículos, con tope a VOC, plomo cadmio mercurio cromo y bencenos. Tanto OEM como retoque están sujetos; impulsa la industria hacia pintura base agua y barniz alto sólido. Confirmar cumplimiento es la línea base al seleccionar.
10. ¿Se puede aplicar directamente la lógica de pintura de protección industrial al automóvil?
La filosofía de ingeniería es general (todas usan base—intermedia—acabado), pero materiales y ventana de proceso difieren: el automóvil exige más apariencia, DOI, resistencia a impacto; la industrial exige más anticorrosión pesada y química. Se puede tomar la lógica de capas, pero formulación y construcción deben rediseñarse por sus estándares.
Lectura adicional
- Cómo seleccionar pintura industrial a base de agua: sistema de resina y condiciones de uso: extiende la lógica "base—intermedia—acabado" del automóvil a protección industrial, construyendo marco de decisión de revestimiento cross-escenario.
- Comparación de selección entre pintura a base de agua y pintura de aceite: compara sistemas agua y disolvente en VOC, rendimiento y costo, haciendo eco a la sección de tendencia ecológica.
- Revestimiento para madera de curado UV — eficiencia, ecología y límites de proceso: perspectiva cross-categoría, entender otra lógica de "curado continuo industrializado" contrastando con el horneado OEM.