
El decapado químico es una operación de reparación en la que un disolvente o un medio alcalino debilita la adherencia entre el revestimiento antiguo y el sustrato hasta que la película se hincha, se levanta y se retira a mano; junto con el granallado, la llama y el láser constituye una de las cuatro vías de retirada de capas antiguas, y actúa por la cadena penetración - hinchamiento - plastificación - fallo interfacial, no disolviendo el recubrimiento hasta convertirlo en una solución. En epoxis, poliuretanos, pinturas en polvo y revestimientos curados por UV ya reticulados, una resina termoestable no puede ser disuelta de verdad por ningún disolvente; solo puede hincharse hasta perder la adherencia, y por eso cuanto mayor es la densidad de reticulación, más depende la operación de disolventes agresivos o de un tiempo de acción (dwell) más largo. Esa es también la causa de fondo de la observación de taller según la cual el mismo bidón de decapante levanta pronto un alquídico pero apenas afecta a un polvo o a un UV.
Una reparación real se parece a esto: un lote de carcasas que, tras la pintura, fue juzgado defectuoso por nivelación y había que repintar por completo. El taller aplicó primero a brocha un decapante disolvente, cubrió las piezas con film y dejó reposar; a los cuarenta minutos el antiguo esmalte se arrugaba y se levantaba en amplias zonas, el operario lo consideró «totalmente retirado» y pasó directamente al fosfatado y a la capa de acabado. Tres meses después todo el lote perdía pintura en planchas, ya fuera de la cámara de humedad y calor; en el ensayo de arranque (pull-off) el fallo se había producido casi por completo en la interfaz «nuevo - resto del revestimiento antiguo» y no en el sustrato. El análisis concluyó que el hinchamiento y el despegue solo habían retirado la masa principal del recubrimiento, mientras que la capa superficial reticulada, las sales residuales y el disolvente residual seguían sellados dentro de la interfaz. El decapado químico no había devuelto el material a un estado de metal limpio como el de un Sa2,5, y antes del repintado no se habían aceptado ni las sales solubles ni la energía superficial. Este artículo no trata de qué decapante es más agresivo, sino de los límites del mecanismo de retirada química, de la presión normativa, de los criterios de uso y de prohibición por sustrato y de lo que de verdad hay que aceptar entre el decapado y el repintado.
En resumen: recuerde estos 8 puntos
- El decapado químico es «hinchamiento - plastificación - fallo interfacial», no disolución: sobre un recubrimiento reticulado solo cabe hincharlo y despegarlo, nunca disolverlo de verdad, y cuanto más densa es la reticulación más difícil resulta.
- El diclorometano (DCM, CAS 75-09-2, punto de ebullición unos 39,6 °C, densidad unos 1,33 g/cm³) está limitado por la entrada 59 del anexo XVII del REACH: los decapantes con un contenido ≥0,1 % (fracción másica) de DCM no pueden comercializarse ni ante el público ni ante usuarios profesionales; el uso profesional está prohibido desde 2012-06-06 y solo es admisible en instalaciones industriales que cumplan condiciones mínimas.
- NMP (CAS 872-50-4) y DMF (CAS 68-12-2) son SVHC con toxicidad para la reproducción, sometidos a la entrada 71 del anexo XVII del REACH y a propuestas de restricción; cualquier vía de sustitución tiene que cuadrar tres cuentas: poder de hinchamiento, velocidad de evaporación y coste.
- Las cuatro vías de retirada no son intercambiables en igualdad: la química daña la interfaz y deja residuos, el granallado modifica la rugosidad y no ataca las grandes superficies, el láser es caro y tiene una ventana de espesor de película y de aporte térmico, la llama afecta con facilidad a paredes finas y al sustrato; la selección se hace según sustrato, sistema, volumen y condiciones de campo.
- Tras el decapado hay que volver a medir tres cosas: sales solubles por el método Bresle (muestreo ISO 8502-6, evaluación ISO 8502-9), energía superficial y disolvente residual (dynas / ángulo de contacto) y adherencia por arranque en la interfaz nuevo/antiguo (ISO 4624 o GB/T 5210).
- El decapado químico y el chorro abrasivo hasta Sa2,5 no se sustituyen entre sí: el primero retira el recubrimiento, el segundo retira la calamina y crea el perfil de anclaje; para un sistema de protección de altas prestaciones, tras el decapado sigue siendo necesario alcanzar el grado de preparación objetivo según ISO 8501-1.
- Los VOC y los residuos peligrosos son partidas de coste: el VOC en estado de aplicación se regulaba por GB 30981-2020 (imprimación de protección industrial disolvente en el orden de 540 g/L); esa norma fue sustituida el 2026-06-01 por GB 30981.2-2025, que por primera vez incorpora al límite las masillas, los endurecedores, los decapantes y demás materiales auxiliares e introduce los SVOC; los líquidos usados y los lodos con pintura se gestionan como HW12 residuos de tintes y pinturas y HW42 disolventes orgánicos usados conforme al Inventario Nacional de Residuos Peligrosos (China), y los que llevan disolventes halogenados se separan además como corriente halogenada.
- La rapidez y «no atacar el sustrato / no dejar residuo» rara vez se dan juntas: el tiempo de hinchamiento y despegue, el consumo por unidad de superficie, el espesor máximo retirable, el sobretaque y los residuos forman un haz de criterios que se limitan entre sí, y no basta con mirar «lo rápido que levanta».
1. Los tres estados del decapado químico: hinchamiento, plastificación y fallo interfacial
El decapante empieza por penetrar en la película. Las moléculas de disolvente de bajo peso molecular difunden hacia el interior del recubrimiento a través del volumen libre y de los microporos; cuanto más se aproxima el parámetro de solubilidad del disolvente al de la resina, más fuertes son la penetración y el hinchamiento. Cuando el disolvente acumulado en la película alcanza cierta concentración, los segmentos de la resina se plastifican, la temperatura de transición vítrea se desplaza hacia abajo, la capa pasa de dura y frágil a deformable, y quedan debilitadas tanto las tensiones internas como la adherencia interfacial. Este paso es físico y no rompe enlaces covalentes. Solo después decide la familia de la resina: las resinas termoplásticas lineales (nitrocelulosa, algunos acrílicos, alquídicos) pueden llegar a disolverse de verdad en disolventes fuertes hasta formar un gel o incluso una solución; en cambio una resina termoestable reticulada con red tridimensional no puede disolverse en su conjunto, solo hincharse, y se despega cuando la adherencia cae por debajo del valor crítico.
1.1 Mecánica del despegue: por qué las ampollas son la señal de un decapado eficaz
El hinchamiento genera tensiones de compresión dentro de la película, mientras el disolvente alcanza aún más deprisa la interfaz con el sustrato y crea allí un gradiente de hinchamiento; la capa libera esa tensión formando ampollas y arrugas. Ver en el taller que la superficie «se arruga, hace ampollas y se levanta en planchas» es esencialmente la adherencia interfacial derrotada a la vez por la tensión de hinchamiento y por la plastificación. A la inversa, si la capa solo se ablanda y se vuelve pegajosa sin arrugarse, lo habitual es que el hinchamiento se haya quedado en la superficie de la película y no haya alcanzado la interfaz; rascar en ese estado destruye también el perfil de anclaje que el nuevo recubrimiento necesita. «Rápido» y «decapado limpio» son dos cosas distintas: la velocidad solo informa de la rapidez de penetración, y la limpieza se decide en la interfaz.
1.2 La vía de saponificación del decapado alcalino
Los decapantes alcalinos trabajan con hidróxido de sodio, hidróxido de potasio y metasilicato de sodio, entre otras sustancias, llevan el pH a 13–14 y, con inmersión a 60–85 °C, rompen por saponificación los enlaces éster de alquídicos, epoxi-poliéster y algunos poliuretanos, al tiempo que emulsionan las grasas. En las resinas de éster la ruptura del enlace es química real y no solo hinchamiento; sobre sistemas epoxi-amina completamente curados y sobre polvos y UV muy reticulados la velocidad de saponificación es muy baja, así que suelen hacer falta condiciones más duras o cambiar a la vía disolvente. El decapado alcalino ataca además a los metales anfóteros como el aluminio y las superficies galvanizadas, y esa es la frontera decisiva detrás del «poder usar álcali no significa que sirva para cualquier sustrato».
2. Fronteras y selección entre las cuatro vías de retirada
Química, mecánica (granallado / lijado), térmica (llama / aire caliente) y láser son cuatro vías paralelas: cada una resuelve un problema distinto y no hay una vía óptima entre ellas. La química destaca en piezas complejas y cavidades interiores, no genera polvo, pero deja residuos interfaciales y residuos peligrosos; el chorro abrasivo crea el perfil de anclaje y puede llevar el acero desnudo hasta Sa2,5, pero rebaja el espesor de los revestimientos funcionales, embute abrasivo en las capas blandas y genera polvo; el láser tiene un aporte térmico controlable, casi no daña el material base y consume poco, pero el equipo es caro y presenta una ventana de espesor de película y de pigmento; la llama es rápida y quema recubrimientos gruesos, pero las piezas de pared fina y los sustratos termosensibles se sobrecalientan con facilidad y la operación queda sujeta a las reglas de trabajo en caliente y a las emisiones de VOC. La vía del láser está tratada con detalle en este sitio en Limpieza por láser como preparación antes de pintar: densidad de energía, rugosidad y criterios de aceptación de la adherencia; los grados de limpieza por chorro abrasivo y la rugosidad se ven en Preparación de superficie para pinturas industriales: granallado Sa2,5, rugosidad y control del punto de rocío y en Preparación de superficie Sa2,5 y grados de limpieza por chorro abrasivo.
| Vía de retirada | Mecanismo de acción | Frontera de capacidad | Riesgos principales |
|---|---|---|---|
| Decapado químico | Penetración, hinchamiento y plastificación del disolvente; el alcalino añade ruptura por saponificación | Piezas complejas, cavidades interiores, cubas de inmersión en serie | Residuos interfaciales, sobretaque, residuos peligrosos y VOC |
| Granallado / lijado | Impacto y corte del abrasivo, construye a la vez el perfil de anclaje | Grandes superficies, llega hasta metal desnudo | Rebaja el espesor del revestimiento, embute abrasivo, polvo |
| Llama / aire caliente | Descomposición térmica y pirólisis de la capa superficial | Recubrimientos gruesos, grandes piezas no termosensibles | Sobrecalentamiento de pared fina, trabajo en caliente y emisiones limitadas |
| Limpieza por láser | Ablación por pulsos con aporte térmico controlable | Zonas locales, limpieza, piezas de precisión | Equipo caro, ventana de espesor y de pigmento |
3. Si se puede decapar o no depende de la densidad de reticulación de la familia de resinas
Juzgar la decapabilidad por familia de resinas es más fiable que juzgarla por la antigüedad de la pintura. La densidad de reticulación es la variable central: cuantos más puntos de reticulación, menos volumen libre queda accesible al disolvente, menor es el grado de hinchamiento y más depende la retirada de disolventes fuertes, de elevar la temperatura o de alargar el dwell. Las resinas termoplásticas se disuelven de verdad; las reticuladas solo se hinchan y se despegan. Las pinturas en polvo son sistemas fuertemente reticulados y los UV son redes foto-reticuladas de alta densidad, y ambas familias muestran una gran resistencia ante los decapantes habituales; los defectos del polvo y el mecanismo de curado se tratan en este sitio en Defectos del recubrimiento en polvo (cráteres, poros, piel de naranja, partículas): guía sistemática de diagnóstico de las 12 causas y corrección de los parámetros de proceso.
| Familia de resinas | Carácter de la reticulación | Respuesta al disolvente | De qué depende la retirada |
|---|---|---|---|
| Nitrocelulosa / acrílico termoplástico | Prácticamente sin reticulación | Puede disolverse de verdad hasta formar gel | Basta un disolvente de potencia media |
| Alquídico (reticulación oxidativa) | Reticulación ligera | Sobre todo hinchamiento, el álcali lo saponifica | Sirve vía disolvente o vía alcalina |
| Epoxi-amina | Alta reticulación | Solo hinchamiento, difícil saponificación | Disolvente fuerte, calor, más tiempo |
| Poliuretano bicomponente | Alta reticulación | Hinchamiento, ablandamiento parcial | Sobre todo disolventes fuertes |
| Pintura en polvo | Reticulación intensa | Gran resistencia | Alcalino en caliente o disolvente fuerte durante mucho tiempo |
| Revestimiento curado por UV | Red foto-reticulada muy densa | Hinchamiento mínimo | Sistemas específicos o vía mecánica / láser |
3.1 Por qué «decapar todo en una sola pasada» es un falso enunciado
Retirar de una sola vez un recubrimiento reticulado sin dejar residuo interfacial es prácticamente imposible por vía química, así que toda promesa de venta escrita en términos de «una sola pasada», «cero residuos» o «el más rápido» tiene que volver a juzgarse con la re-medición en la interfaz: después de que el decapante haya levantado la masa principal del recubrimiento, queda saber si la capa superficial reticulada, las sales residuales y el disolvente residual siguen en la interfaz, y eso no se ve a simple vista; solo pueden hablar los datos de la toma Bresle de sales solubles, de la energía superficial y del ensayo de arranque. Este punto comparte la misma lógica que la aceptación de adherencia en un recubrimiento nuevo; los criterios concretos están en Aceptación de la adherencia de recubrimientos anticorrosivos: evaluación numérica y modos de fallo en el ensayo de arranque (pull-off).
4. Presión normativa sobre los decapantes disolventes y vías de sustitución
El DCM ha sido durante mucho tiempo el componente principal de las formulaciones agresivas de decapado porque penetra mucho, es poco inflamable y volatiliza rápido, pero la entrada 59 del anexo XVII del REACH lo lista como sustancia restringida: los decapantes con un contenido ≥0,1 % (fracción másica) de DCM no pueden comercializarse ante el público ni ante los usuarios profesionales; el uso profesional está prohibido desde 2012-06-06, si bien los Estados miembros pueden permitir que lo empleen ciertos profesionales formados y certificados. Su uso dentro de instalaciones industriales debe cumplir condiciones mínimas: ventilación eficaz de todas las zonas de procesamiento, cubas tapadas mientras no se carga ni descarga, una cuba de enjuague con agua para retirar el exceso de disolvente, bombeo y tuberías seguros, guantes y gafas de protección con protección respiratoria cuando proceda y personal formado. El producto debe llevar la indicación «solo para uso industrial y para el uso profesional autorizado en determinados Estados miembros». En el lado estadounidense, la normativa TSCA también establece restricciones de distribución y de uso para el DCM destinado a decapar, cuyo alcance cambia según el año de aplicación. El resumen de este sitio sobre la normativa de VOC está en Normativa de límites de VOC para pinturas industriales (GB 30981).
4.1 Disolventes alternativos: cuadrar a la vez poder de hinchamiento, volatilidad y coste
El alcohol bencílico es un «disolvente verde» de alta ebullición (unos 205 °C), poco volátil y con buena biodegradabilidad; gana por hinchamiento prolongado, apenas huele, pero en recubrimientos muy reticulados exige más dwell y una cobertura que evite el secado. El dimetilsulfóxido DMSO (punto de ebullición unos 189 °C) tiene un gran poder de hinchamiento y es miscible con agua; el precio son el coste y la penetración en algunos plásticos. El carbonato de propileno (unos 242 °C) volatiliza con mucha lentitud y ofrece buena seguridad, pero solo tiene un poder de hinchamiento débil y se usa como disolvente auxiliar. Los líquidos iónicos y los disolventes eutécticos profundos (DES de tipo cloruro de colina) muestran en laboratorio potencial contra epoxis y polvo, pero el escalado industrial sigue limitado por el coste, la viscosidad y la recuperación. Seleccionar no consiste en elegir lo más verde, sino encontrar un equilibrio entre conformidad, eficacia de retirada, seguridad del sustrato y coste de gestión del líquido usado.
4.2 Normativa y base de las cifras
Todos los valores normativos de este artículo proceden de textos públicos: los límites de VOC en estado de aplicación de las pinturas de protección industrial los fijaba GB 30981-2020 (en vigor desde 2020-12-01), con valores típicos de unos 540 g/L para imprimaciones de maquinaria de obra y agrícola, unos 550 g/L para capas de acabado y registros más altos para las imprimaciones de taller (dato de fuente pública); pero desde 2026-06-01 esa norma, junto con las normas antiguas de sustancias peligrosas en pinturas para madera y vehículos, queda sustituida por GB 30981.2-2025 «Límites de sustancias peligrosas en pinturas. Parte 2: pinturas industriales» (publicada el 2025-05-30), que por primera vez somete a control las masillas, los endurecedores y los decapantes y demás auxiliares e introduce por primera vez los límites de SVOC y de biocidas, de modo que la formulación de los decapantes queda directamente afectada; los umbrales concretos se toman del texto oficial de la nueva norma. Para las pinturas cuyo contenido de VOC en estado de aplicación supera 420 g/L, China aplica por política un impuesto especial al consumo del 4 %, y quedan exentas las que no pasan de 420 g/L, lo que afecta directamente a la economía de las formulaciones de decapado ricas en VOC. El NMP queda sometido a la entrada 71 del anexo XVII del REACH y el DMF fue presentado por Italia como propuesta de restricción y está listado como SVHC; ambos tienen toxicidad para la reproducción, por lo que cualquier sustitución de fórmula debe cotejarse con la versión vigente y con los umbrales de concentración, y lo que no pueda cotejarse se degrada a «dato de fuente pública» y no sirve como valor de aceptación contractual.
5. Criterios de uso y de prohibición sustrato por sustrato
El mismo bidón de decapante supone un riesgo totalmente distinto según el sustrato, así que hay que dar criterios de «usable / prohibido» sustrato por sustrato en lugar de hablar de un producto «universal». El acero al carbono admite la mayoría de los disolventes, pero el álcali fuerte y la inmersión prolongada introducen difusión de hidrógeno y riesgo de sobretaque. Las capas de conversión y antihuellas del galvanizado, las chapas de aluminio y el acero inoxidable pasivado están precisamente por debajo de la interfaz del recubrimiento antiguo; los disolventes fuertes o los álcalis fuertes sobreatacan esa interfaz y destruyen la capa de conversión, con lo que la adherencia del repintado es aún peor, y además aluminio y galvanizado son sensibles a la disolución anfótera del decapado alcalino. En piezas de plástico y de material compuesto están prohibidos los disolventes que atacan el fondo, porque algunos disolventes clorados y los aromáticos fuertes provocan fisuras de tensión (crazing) y fisuración por esfuerzo; los sustratos de madera absorben el disolvente en la fibra, retrasan la evaporación y perjudican el repintado. La lógica de fondo de la química de pretratamiento y de la compatibilidad interfacial tiene un artículo propio en este sitio: Análisis completo de la química del pretratamiento antes de pintar: desengrase alcalino, decapado ácido, activación, fosfatado, pasivado y silano, con mecanismos y práctica de análisis de cubas.
| Sustrato | Decapado disolvente | Decapado alcalino | Prohibiciones y precauciones |
|---|---|---|---|
| Acero al carbono (desnudo) | Usable | Usable | Evitar el sobretaque y la oxidación instantánea; aclarar y secar inmediatamente después del decapado |
| Galvanizado / chapa de aluminio | Con precaución | Prohibido / con mucha precaución | El álcali provoca disolución anfótera y destruye la capa de conversión |
| Acero inoxidable | Usable | Con precaución | Las sales residuales de cloro dan riesgo de picadura; controlar el residuo salino |
| Plástico / material compuesto | Prohibidos los disolventes que atacan el fondo | Prohibido | Fisuras de tensión, fisuración por esfuerzo, absorción |
| Sustrato de madera | Con precaución | Con precaución | El disolvente absorbido retrasa la evaporación y afecta al repintado |
6. Preparación y aceptación entre el decapado y el repintado
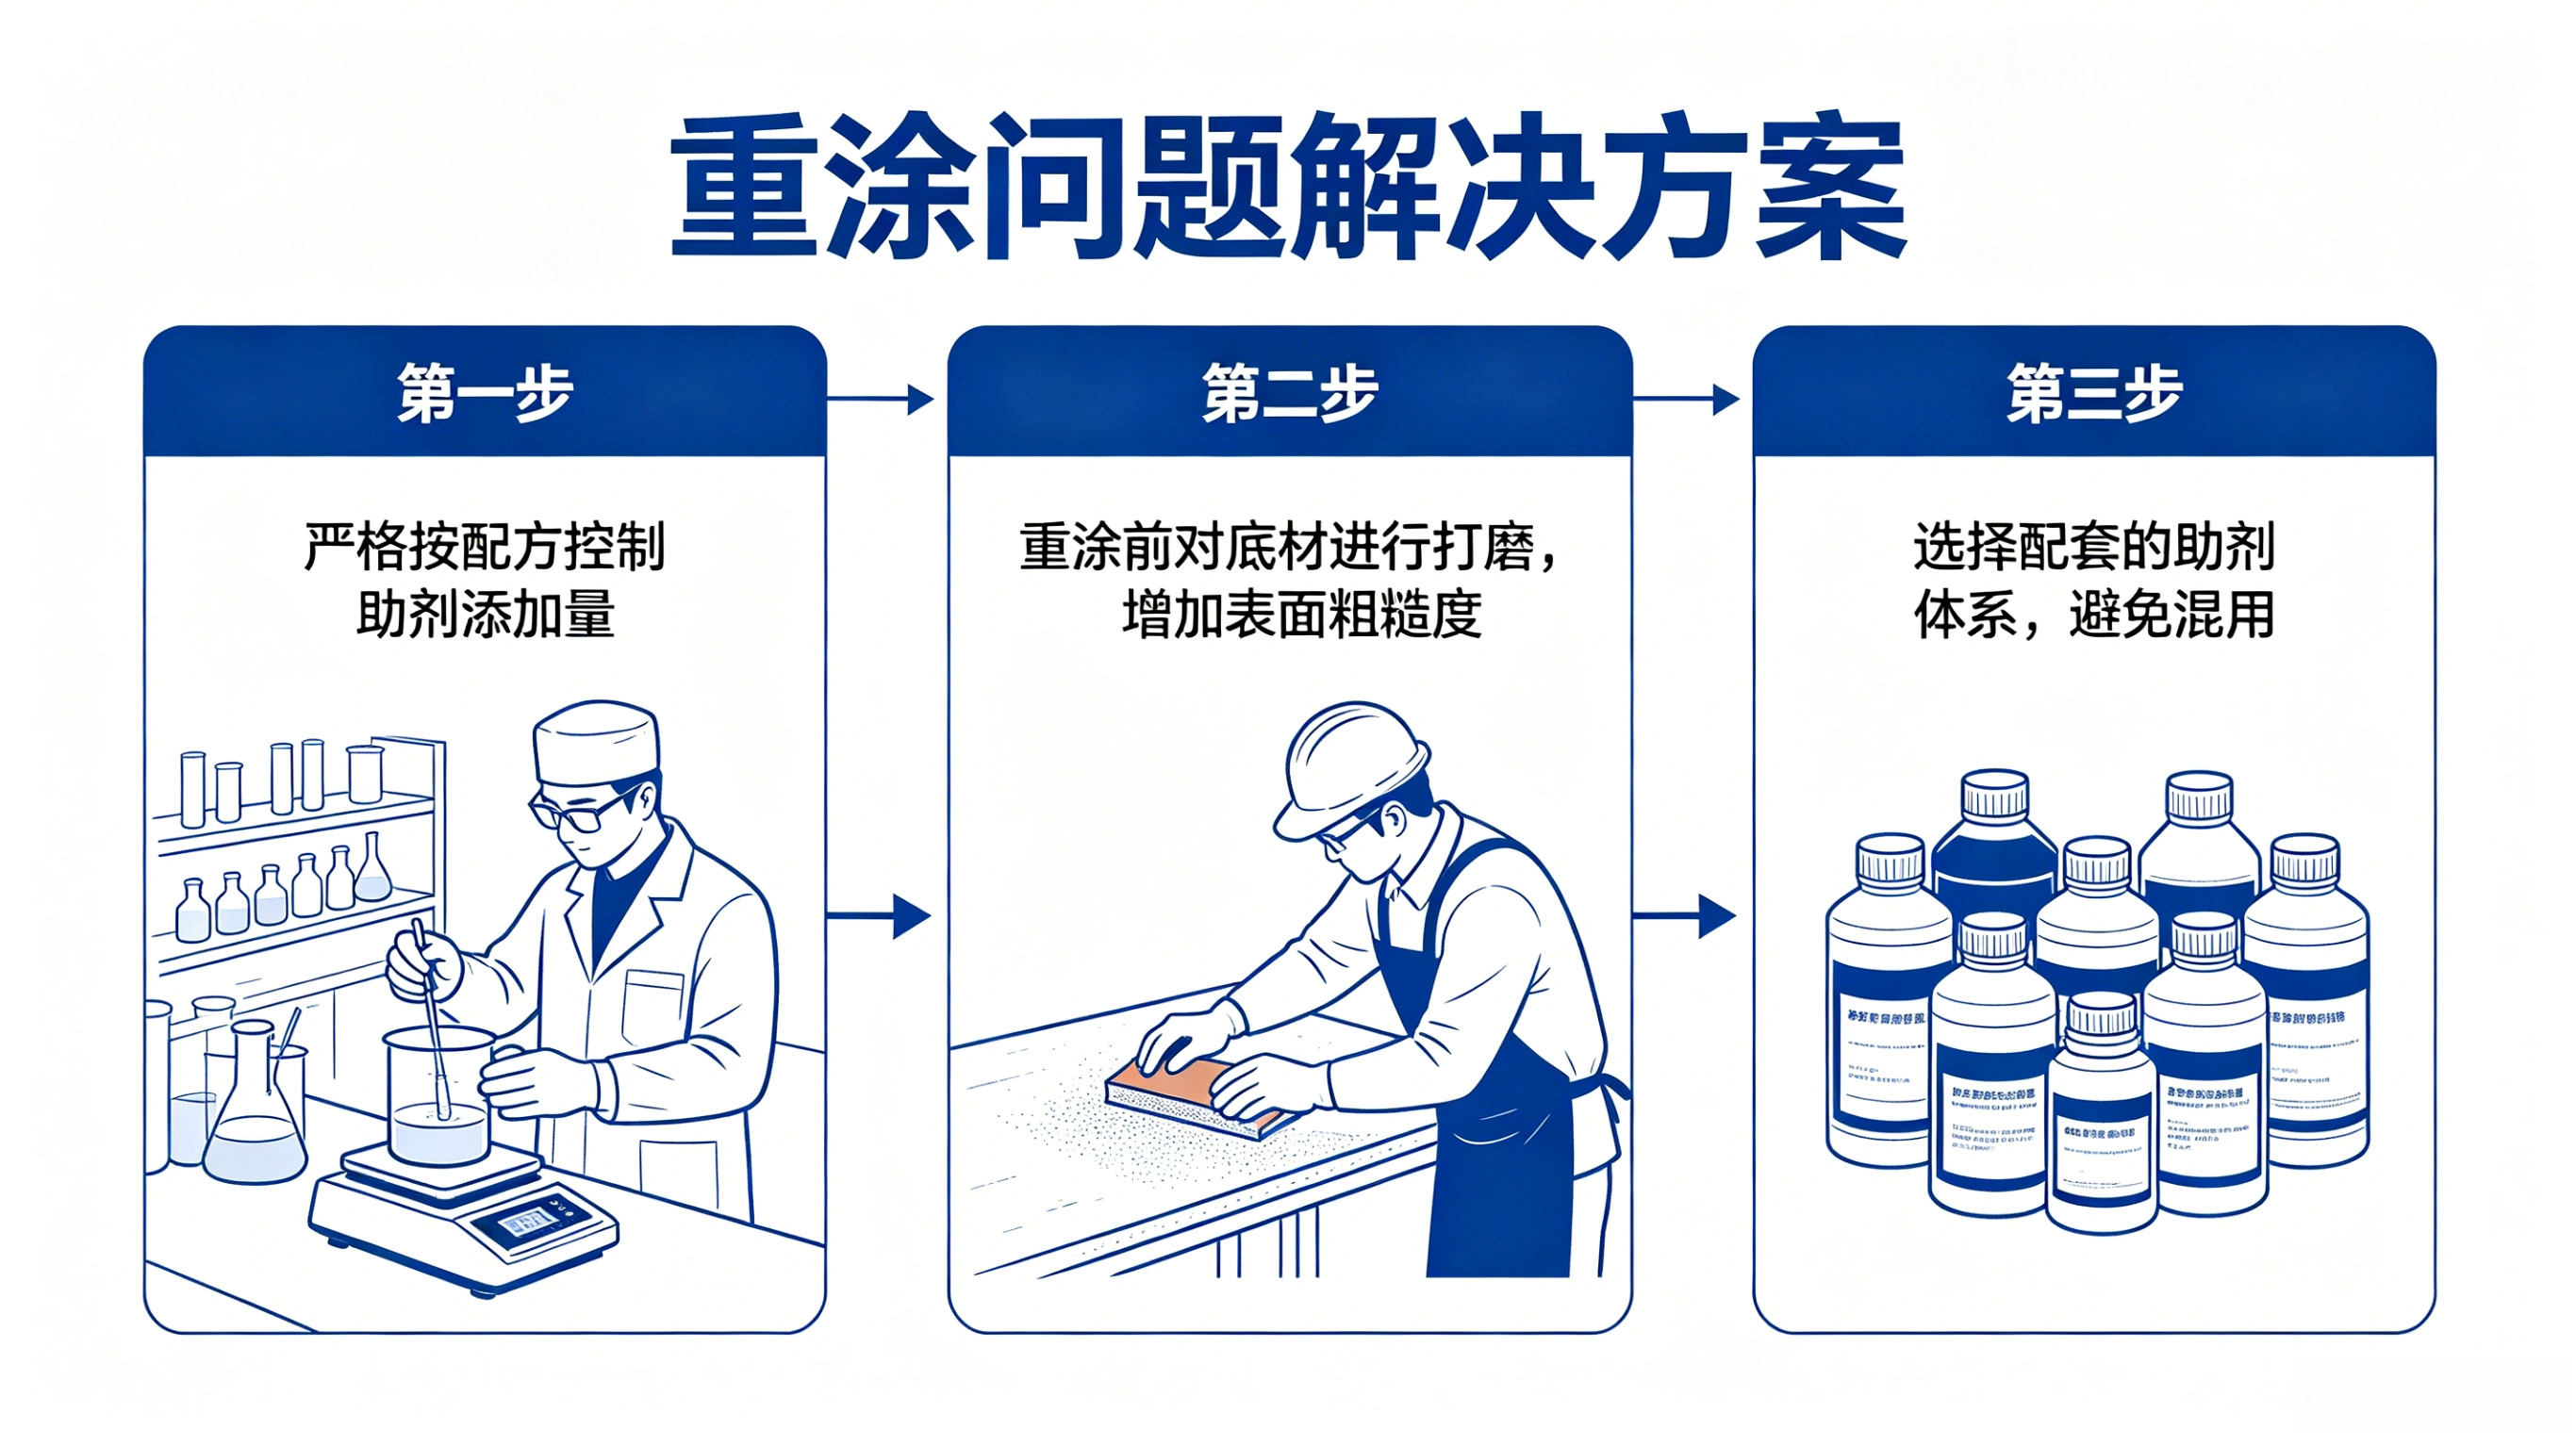
Decapar químicamente solo retira la masa principal del recubrimiento, lo cual no significa que la superficie esté preparada. Antes del repintado hay que resolver tres cosas: eliminar del todo las sales residuales, eliminar del todo el aceite y el disolvente residuales y devolver la superficie al grado de limpieza y al estado de anclaje que corresponden al sistema aplicado. Las sales solubles son el asesino oculto más frecuente en reparación: el cloruro residual genera en la interfaz, tras el repintado, una ampolla por presión osmótica, y la aceptación debe cuantificarla con el método de compresa Bresle, con el muestreo según ISO 8502-6 y la evaluación según ISO 8502-9; la energía superficial y el disolvente residual se comprueban con lápices de dynas o con el ángulo de contacto y la evaporación del disolvente; la adherencia interfacial se re-mide por arranque. Para un sistema de protección de altas prestaciones, después del decapado suele seguir haciendo falta un chorro abrasivo hasta el grado objetivo; el planteamiento está en Preparación de superficie para pinturas industriales: granallado Sa2,5, rugosidad y control del punto de rocío.
6.1 Por qué el decapado químico y el Sa2,5 no se sustituyen entre sí
El Sa2,5 de ISO 8501-1 define un estado limpio y anclado: chorro hasta casi blanco, sin calamina ni materia extraña visibles y con una rugosidad medible conservada. El decapado químico no produce ese perfil y puede dejar calamina y sales en la interfaz. Tratarlos como intercambiables «porque los dos quitan pintura» es un error de categoría: el chorro abrasivo gobierna el grado de limpieza y la rugosidad (perfil evaluado según ISO 8503), y la química gobierna el hinchamiento y el despegue de la película. La secuencia razonable en una pieza reparada suele ser: reducir químicamente la masa del recubrimiento grueso, luego granallado hasta el grado de limpieza objetivo y por último retirada de sales y re-medición de la energía superficial, y no elegir una sola de las dos vías.
6.2 Riesgo de ataque al fondo en la interfaz nuevo/antiguo
Si el decapado no es completo, el recubrimiento antiguo reticulado que queda y el disolvente no retirado compiten con la capa de acabado nueva por la adherencia: el disolvente residual, sellado bajo el acabado, escapa con lentitud y produce ampollas, y la capa límite débil desplaza el modo de fallo hacia la interfaz «nuevo - antiguo». Ahí está el mecanismo directo del lote de carcasas del principio del artículo: el hinchamiento y el despegue solo habían retirado la masa principal y el residuo interfacial no se aceptó antes de repintar. En el lado de las emisiones de VOC hay que atender además al tratamiento de los gases cuando el decapado y el repintado coinciden en la misma línea, ver Tratamiento de VOC en el taller de pintura: comparación de selección y conformidad de emisiones entre adsorción en carbón activo, oxidación térmica regenerativa RTO y concentración en rotor de zeolita.

Datos clave (todas las líneas con sus unidades)
- DCM: CAS 75-09-2, EC 200-838-9, punto de ebullición unos 39,6 °C, densidad unos 1,33 g/cm³; sustancia cancerígena de categoría 2.
- Entrada 59 del anexo XVII del REACH: los decapantes con un contenido ≥0,1 % (fracción másica) de DCM no pueden comercializarse ni ante el público ni ante usuarios profesionales; el uso profesional está prohibido desde 2012-06-06 y las instalaciones industriales deben cumplir las condiciones mínimas.
- NMP: CAS 872-50-4, sometido a la entrada 71 del anexo XVII del REACH; DMF: CAS 68-12-2, SVHC con toxicidad para la reproducción y con una propuesta de restricción presentada por un Estado miembro.
- GB 30981-2020 entró en vigor el 2020-12-01 y queda derogada el 2026-06-01; la norma sustituta GB 30981.2-2025 (publicada el 2025-05-30, en vigor el 2026-06-01) cubre por primera vez masillas, endurecedores, decapantes y demás auxiliares e introduce los SVOC; los valores en estado de aplicación de la versión anterior, unos 540 g/L de VOC y unos 0,3 % (fracción másica) de benceno, solo valen como referencia histórica.
- Criterio del impuesto especial: las pinturas con más de 420 g/L de VOC en estado de aplicación soportan un 4 % de impuesto especial al consumo; las que no superan 420 g/L están exentas.
- Puntos de ebullición de los disolventes alternativos (dato de fuente pública): alcohol bencílico unos 205 °C, DMSO unos 189 °C, carbonato de propileno unos 242 °C; el decapado alcalino trabaja habitualmente a 60–85 °C y pH 13–14.
- Normas de aceptación: sales solubles con muestreo ISO 8502-6 y evaluación ISO 8502-9; adherencia por arranque ISO 4624 o GB/T 5210; grado de limpieza ISO 8501-1 y perfil de anclaje ISO 8503.
- Clases de durabilidad según ISO 12944-1:2017: L (hasta 7 años), M (7–15 años), H (15–25 años), VH (más de 25 años), y la durabilidad no es un plazo de garantía.
Preguntas frecuentes
El decapante anuncia «todo en una pasada y cero residuos»: ¿se puede creer?
No hay que tratarlo como una promesa de aceptación. En un recubrimiento termoplástico «dejar limpio» es relativamente fácil; en epoxi-amina, en polvo y en UV, todos muy reticulados, la química solo puede hinchar y despegar, y el residuo interfacial y el disolvente residual son invisibles a simple vista. Todo enunciado de venta escrito en términos de «una sola pasada», «cero residuos» o «el más rápido» debe confirmarse o refutarse con tres series de datos: sales solubles por compresa (ISO 8502-6 / -9), energía superficial (dynas / ángulo de contacto) y adherencia por arranque (ISO 4624 o GB/T 5210), y no por cómo se ve de grande la superficie levantada.
¿Se puede seguir comprando y usando un decapante con diclorometano?
La comercialización ante el público y el uso profesional están restringidos por la entrada 59 del anexo XVII del REACH, de modo que los decapantes con ≥0,1 % (fracción másica) de DCM ya no pueden suministrarse a esos dos destinatarios; solo cabe admitirlo dentro de instalaciones industriales que cumplan las condiciones mínimas o ante profesionales autorizados por un Estado miembro y con certificado. La redacción de contratos y compras debe decir «solo uso industrial, umbrales cotejados con la versión vigente», y hay que comprobar en paralelo los requisitos nacionales de VOC y de residuos peligrosos: no dé por supuesto que «hay stock, luego hay conformidad».
¿Se pueden decapar piezas de plástico? ¿Atacan al sustrato?
La mayoría de los plásticos de ingeniería desarrollan fisuras de tensión y fisuración por esfuerzo bajo disolventes clorados o aromáticos fuertes, así que el escenario es de disolventes que atacan el fondo, prohibidos; conviene dar prioridad a un producto de fórmula suave, temperatura baja y tiempo corto, empezando por un ensayo de compatibilidad en probeta. ABS, PC y PMMA son especialmente sensibles al disolvente, y en piezas de material compuesto hay que vigilar además la desunión de la interfaz fibra-matriz cuando la resina del ligante se hincha. El criterio es «hinchar sin fisurar y que la probeta soporte el arranque sin despegarse», no «si se borra la pintura vieja frotando».
¿Las piezas galvanizadas y las chapas de aluminio admiten decapado alcalino?
Con mucha precaución o directamente prohibido. El aluminio y el zinc son metales anfóteros, y un decapado alcalino a pH 13–14 desencadena la disolución anfótera y destruye la capa de conversión, con lo que la adherencia del repintado resulta aún peor; cuanto más alta es la temperatura y más largo el tiempo, más rápida es la disolución. En estas piezas conviene más un sistema de disolventes suave que no ataque la capa de conversión, o una vía mecánica o por láser con poca incidencia en la química interfacial, revisando antes del repintado la energía superficial y las sales solubles.
¿Después del decapado químico todavía hace falta granallado?
Depende de lo que pida el sistema. El decapado químico no genera un perfil de anclaje medible según ISO 8503 y suele dejar calamina y sales en la interfaz; si la pieza reparada debe alcanzar Sa2,5 según ISO 8501-1, o si el espesor de película necesita una rugosidad de apoyo, el chorro abrasivo posterior es obligatorio, seguido de la retirada de sales y de la re-medición de la energía superficial. Contar el «decapado químico» como «preparación de superficie» es un error de categoría; la secuencia correcta suele ser reducir químicamente, llegar al grado con el chorro y después retirar las sales y re-medir.
¿Cómo se gestionan el líquido usado y los residuos de pintura?
Se gestionan como residuo peligroso y no pueden verterse a la red de saneamiento. El líquido usado y los lodos con pintura corresponden habitualmente, según el Inventario Nacional de Residuos Peligrosos (China), a HW12 residuos de tintes y pinturas y a HW42 disolventes orgánicos usados, y los disolventes usados con halógenos (por ejemplo con DCM) se separan además como corriente halogenada; los códigos concretos siguen el inventario vigente y la calificación de la autoridad medioambiental local. El coste de gestión debe entrar en el coste total de la operación de decapado y no mirar solo el precio unitario del decapante. Es una desventaja oculta de la vía química frente al láser y a la mecánica.
¿Por qué un repintado sobre pieza reparada se despega antes que la pintura original?
La causa está sobre todo en la interfaz: las sales residuales, el disolvente residual y el recubrimiento antiguo reticulado no retirado forman una capa límite débil; cuando la capa de acabado nueva la sella, el disolvente residual escapa con lentitud y genera ampollas, y el fallo se sitúa en la interfaz «nuevo - antiguo». La contramedida es tomar en serio la aceptación previa al repintado: cuantificar la retirada de sales, retirar el disolvente residual, reconstruir el anclaje hasta el grado de limpieza y la rugosidad objetivos y repintar solo después de un ensayo de arranque aprobado. El pintado original cuenta con una línea completa de pretratamiento, mientras que en la reparación esos pasos suelen saltarse, y de ahí que «con la misma pintura, lo renovado falle antes que lo de fábrica».
Referencias y base de las cifras
Los valores de este artículo proceden de textos públicos de normas y reglamentos (entrada 59 y entrada 71 del anexo XVII del REACH, GB 30981-2020 sustituida el 2026-06-01 por GB 30981.2-2025, las series ISO 8502 / 8501 / 8503 / 4624 / 12944 y el Inventario Nacional de Residuos Peligrosos (China)) y de fuentes públicas. Los valores marcados como «dato de fuente pública» no han sido verificados uno a uno por un tercero y no pueden emplearse directamente como indicadores de aceptación contractual; los umbrales normativos se toman de los textos oficiales vigentes. El artículo está redactado con criterio técnico B2B y los términos de comercio exterior solo conciernen a EXW y FOB.
Last updated: 2026-11-15. Redactado por el equipo técnico de Kexin New Materials (Guangdong) Co., Ltd. a partir de normas y bibliografía públicas, como referencia para la selección de sistemas en pintura industrial y para el análisis de fallos; no constituye una garantía de vida en servicio para un componente concreto.