
Le décapage chimique est une opération de retouche qui utilise un solvant ou un milieu alcalin pour affaiblir l'adhérence entre l'ancien revêtement et le substrat, de sorte que le film gonfle, se soulève, puis est retiré manuellement ; avec le grenaillage, la flamme et le laser, il forme l'une des quatre voies d'élimination des anciennes couches, et il agit selon la chaîne pénétration - gonflement - plastification - rupture interfaciale, et non en dissolvant le revêtement jusqu'à l'état de solution. Pour les époxy, polyuréthanes, poudres et vernis UV déjà réticulés et durcis, aucune résine thermodurcissable ne peut réellement être dissoute par un solvant : elle ne peut que gonfler jusqu'à perdre l'adhérence, donc plus la densité de réticulation est élevée, plus l'opération dépend d'un solvant fort ou d'un temps de contact plus long. C'est la cause profonde de ce que constate l'atelier : le même fût de décapissant retire une alkyd rapidement mais ne fait quasiment rien sur une poudre ou un UV.
Un chantier de retouche réel ressemble à ceci : un lot de carters, jugé mauvais en nivellement après application, devait être repeint en totalité. L'atelier a d'abord appliqué au pinceau un décapissant solvanté, bâché les pièces et laissé reposer ; au bout de quarante minutes, l'ancienne peinture se fripait et se soulevait sur de larges surfaces, l'opérateur a estimé que c'était « décapé propre » et est enchaîné directement sur la phosphatation et la couche de finition. Trois mois plus tard, l'ensemble du lot perdait sa peinture par plaques, déjà hors de l'enceinte humide ; au test d'arrachement, la rupture se situait presque entièrement à l'interface « neuve / ancien revêtement résiduel » et non dans le substrat. L'analyse a montré que le gonflement et le soulèvement n'avaient retiré que l'essentiel du film, tandis que la couche de surface réticulée, les sels résiduels et le solvant résiduel étaient restés piégés dans l'interface. Le décapage chimique n'avait pas ramené le substrat à l'état de métal propre d'un Sa2.5, et ni les sels solubles ni l'énergie de surface n'avaient été acceptés avant la remise en peinture. Cet article ne cherche pas quel décapissant est le plus agressif, mais les limites du mécanisme chimique, la pression réglementaire, les critères d'emploi et d'interdiction substrat par substrat, et ce qu'il faut réellement accepter entre le décapage et la remise en peinture.
TL;DR : retenez d'abord ces 8 points
- Le décapage chimique est « gonflement - plastification - rupture interfaciale », pas une dissolution : sur revêtement réticulé on ne peut que gonfler et décoller, jamais dissoudre vraiment, et plus la réticulation est dense, plus c'est difficile.
- Le dichlorométhane (DCM, CAS 75-09-2, point d'ébullition environ 39,6 °C, masse volumique environ 1,33 g/cm³) est soumis à l'entrée 59 de l'annexe XVII du REACH : les décapissants contenant ≥0,1 % (fraction massique) de DCM ne peuvent être mis sur le marché auprès du grand public ni des utilisateurs professionnels ; l'usage professionnel est interdit depuis le 2012-06-06 et seul un usage en installation industrielle respectant des conditions minimales est admis.
- Le NMP (CAS 872-50-4) et le DMF (CAS 68-12-2) sont des SVHC toxiques pour la reproduction, encadrés par l'entrée 71 de l'annexe XVII du REACH et par des propositions de restriction ; une voie de substitution doit solder trois comptes : pouvoir de gonflement, vitesse d'évaporation et coût.
- Les quatre voies d'élimination ne sont pas équivalentes : la chimie abîme l'interface et laisse des résidus, le grenaillage modifie la rugosité sans agresser les grandes surfaces, le laser est coûteux avec une fenêtre d'épaisseur et d'apport de chaleur, la flamme abîme facilement les parois minces et le substrat ; le choix se fait selon le substrat, le système, la série et les conditions du site.
- Après décapage, trois mesures sont obligatoires : sels solubles en cellule Bresle (prélèvement ISO 8502-6, évaluation ISO 8502-9), énergie de surface et solvant résiduel (pastille de Dyne / angle de contact), et adhérence par arrachement à l'interface ancien/neuf (ISO 4624 ou GB/T 5210).
- Décapage chimique et grenaillage Sa2.5 ne se remplacent pas : le premier retire le revêtement, le second retire le calamine et crée l'ancrage ; pour un système anticorrosion lourd, il faut quand même atteindre le degré de préparation visé par ISO 8501-1 après décapage.
- Les COV et les déchets dangereux sont des postes de coût : les COV à l'application étaient encadrés par GB 30981-2020 (primaire de protection industrielle solvanté, ordre de grandeur 540 g/L), norme remplacée le 2026-06-01 par GB 30981.2-2025, qui pour la première fois soumet aux limites les enduits, durcisseurs, décapissants et autres produits annexes et introduit les SVOC ; les bains usés et les boues chargées de peinture relèvent du HW12 déchets de peinture et du HW42 solvants organiques usés selon le Catalogue national des déchets dangereux, et les solvants halogénés sont en plus triés à part.
- Rapidité et « pas d'attaque du substrat / pas de résidu » sont rarement compatibles : temps de gonflement et de soulèvement, consommation par unité de surface, épaisseur maximale décapable, sur-attaque et résidus forment un faisceau de critères qui se contrarient, et la seule vitesse de soulèvement ne suffit pas à juger.
1. Les trois états du décapage chimique : gonflement, plastification et rupture interfaciale
Le décapissant commence par pénétrer le film. Les molécules de solvant, de faible masse, diffusent dans le revêtement par son volume libre et ses micro-cavités ; plus le paramètre de solubilité du solvant est proche de celui de la résine, plus la pénétration et le gonflement sont forts. Quand le solvant s'accumule dans le film au-delà d'une certaine concentration, les segments de chaîne de la résine sont plastifiés, la température de transition vitreuse est abaissée, la couche passe de dure et cassante à souple, et les contraintes internes comme l'adhérence interfaciale sont affaiblies. Cette étape est physique et ne rompt pas les liaisons covalentes. Ce n'est qu'ensuite que la famille de résine décide du résultat : les résines thermoplastiques linéaires (nitrocellulose, certains acryliques, alkydes) peuvent être réellement dissoutes jusqu'au gel voire à la solution par un solvant fort, alors qu'une résine thermodurcissable réticulée, dont le réseau tridimensionnel ne peut se dissoudre globalement, ne fait que gonfler jusqu'à ce que l'adhérence passe sous la valeur critique et que le film se soulève.
1.1 Mécanique du soulèvement : pourquoi les cloques signalent un décapage qui fonctionne
Le gonflement crée une contrainte de compression dans le film, tandis que le solvant parvient encore plus vite à l'interface du substrat et y établit un gradient de gonflement ; la couche libère alors cette contrainte en cloquant et en se fripant. Quand la surface se fripe, cloque et se recourbe par plaques, l'interface vient en réalité d'être vaincue par la combinaison de la contrainte de gonflement et de la plastification. À l'inverse, si la surface ramollit et colle sans se friper, le gonflement est resté en surface et n'a pas atteint l'interface ; gratter à ce moment détruit le profil d'ancrage dont la nouvelle peinture a elle aussi besoin. « Rapide » et « proprement décapé » sont deux choses différentes : la vitesse ne dit que le taux de pénétration, la propreté se juge à l'interface.
1.2 La voie de saponification du décapage alcalin
Le décapage alcalin utilise soude, potasse et métasilicate de sodium, entre autres, pour pousser le pH à 13-14 et, en immersion à 60-85 °C, saponifier les liaisons ester des alkydes, des époxy-polyesters et de certains polyuréthanes, tout en émulsionnant les huiles. Sur les résines à fonction ester, la rupture de liaison est une vraie chimie, pas seulement du gonflement ; mais sur un système époxy-amine complètement réticulé et sur les poudres et UV très réticulés, la vitesse de saponification est très faible, et il faut souvent des conditions plus fortes ou passer par la voie solvantée. Le décapage alcalin attaque aussi les métaux amphotères comme l'aluminium et les surfaces galvanisées : c'est la frontière clé derrière « pouvoir employer de l'alcali ne veut pas dire que tous les substrats le supportent ».
2. Frontières et choix entre les quatre voies d'élimination
Chimique, mécanique (grenaillage / ponçage), thermique (flamme / air chaud) et laser sont quatre voies parallèles qui répondent chacune à un problème différent ; il n'existe pas de meilleure voie dans l'absolu. La chimie convient aux pièces complexes et aux cavités internes et ne produit pas de poussière, mais laisse des résidus d'interface et des déchets dangereux ; le grenaillage construit l'ancrage et peut amener l'acier nu à Sa2.5, mais il amincit les revêtements fonctionnels, enrobe l'abrasif dans les couches tendres et génère des poussières ; le laser a un apport de chaleur maîtrisé, n'abîme quasiment pas le substrat et consomme peu, mais l'équipement est cher et il existe une fenêtre d'épaisseur et de pigment ; la flamme est rapide et brûle les peintures épaisses, mais les parois minces et les substrats thermosensibles surchauffent et les règles de travail à chaud et d'émission de COV s'appliquent. Le site détaille la voie laser dans le nettoyage laser comme préparation avant peinture : densité d'énergie, rugosité et critères d'acceptation de l'adhérence ; les degrés de grenaillage et la rugosité sont traités dans préparation de surface pour peintures industrielles : grenaillage Sa2.5, rugosité et contrôle du point de rosée et préparation de surface Sa2.5 et degrés de grenaillage.
| Voie d'élimination | Mécanisme | Frontière de capacité | Risques principaux |
|---|---|---|---|
| Décapage chimique | Pénétration - gonflement - plastification du solvant ; l'alcalin ajoute la saponification | Pièces complexes, cavités, bains d'immersion en série | Résidus d'interface, sur-corrosion, déchets dangereux et COV |
| Grenaillage / ponçage | Impact et coupe de l'abrasif, crée aussi le profil d'ancrage | Grandes surfaces, jusqu'au métal nu | Amincit les revêtements, enrobe l'abrasif, poussières |
| Flamme / air chaud | Décomposition thermique et ablation de la couche de surface | Peintures épaisses, grandes pièces non thermosensibles | Surchauffe des parois minces, permis de feu et émissions |
| Nettoyage laser | Ablation pulsée avec apport de chaleur maîtrisé | Zones localisées, pièces propres et de précision | Équipement coûteux, fenêtre d'épaisseur et de pigment |
3. La décapabilité dépend de la densité de réticulation de la famille de résine
Juger la décapabilité par famille de résine est plus fiable que juger de l'âge de la peinture à l'œil. La densité de réticulation est la variable centrale : plus les points de réticulation sont serrés, moins le volume libre accessible au solvant est important, moins le gonflement est élevé, et plus l'élimination dépend d'un solvant fort, d'une montée en température ou d'un temps de contact allongé. Une résine thermoplastique se dissout réellement, une résine réticulée ne fait que gonfler et se décoller. Les poudres sont des systèmes fortement réticulés et les vernis UV des réseaux photocurés très réticulés, et ces deux familles opposent une forte résistance aux décapissants ordinaires ; les articles du site sur les défauts et la réticulation des poudres sont dans défauts de film de peinture poudre (cratères, pinholes, peau d'orange, particules) : guide systématique de diagnostic des 12 causes et de correction des paramètres.
| Famille de résine | Réticulation | Réponse aux solvants | Dépend de |
|---|---|---|---|
| Nitrocellulose / acrylique thermoplastique | Pratiquement aucune réticulation | Peut être réellement dissoute jusqu'au gel | Un solvant de force moyenne suffit |
| Alkyde (réticulation oxydative) | Réticulation légère | Surtout du gonflement, l'alcali peut saponifier | Voie solvantée ou alcaline |
| Époxy-amine | Fortement réticulé | Gonflement seulement, difficile à saponifier | Solvant fort, chaleur, durée |
| Polyuréthane bi-composant | Fortement réticulé | Gonflement, ramollissement partiel | Surtout des solvants forts |
| Peinture poudre | Réticulation lourde | Forte résistance | Décapage alcalin à chaud ou solvant prolongé |
| Vernis UV | Réseau photocuré très réticulé | Gonflement très faible | Systèmes dédiés, ou voie mécanique / laser |
3.1 Pourquoi « tout partir en une passe » est une proposition fausse
Décaper une peinture réticulée en une passe, sans résidu d'interface, est pratiquement impossible par voie chimique, donc toute argumentation commerciale fondée sur « une seule passe », « zéro résidu » ou « le plus rapide » doit être ramenée à des mesures d'interface. Une fois le décapissant passé du gros du revêtement, la présence résiduelle de la couche de surface réticulée, des sels et du solvant à l'interface ne se voit pas à l'œil ; seules les cellules de sels solubles, l'énergie de surface et les données d'arrachement permettent de trancher. C'est la même logique que l'acceptation de l'adhérence sur une peinture neuve ; les critères sont dans acceptation de l'adhérence des revêtements anticorrosion : jugement numérique et modes de rupture au test d'arrachement.
4. Pression réglementaire sur les décapissants solvantés et voies de substitution
Le DCM a longtemps été la base des formulations agressives grâce à sa pénétration rapide, sa faible inflammabilité et son évaporation rapide, mais l'entrée 59 de l'annexe XVII du REACH le classe parmi les substances restreintes : les décapissants contenant ≥0,1 % (fraction massique) de DCM ne peuvent être fournis ni au grand public ni aux utilisateurs professionnels ; l'usage professionnel est interdit depuis le 2012-06-06, les États membres pouvant toutefois autoriser certains professionnels formés et certifiés. En installation industrielle, des conditions minimales s'imposent : ventilation efficace de toutes les zones de traitement, cuves couvertes sauf pendant le chargement et le déchargement, bac de rinçage à l'eau pour éliminer le solvant excédentaire, pompage et tuyauterie sécurisés, gants et lunettes de protection avec protection respiratoire si besoin, et opérateurs formés. Le produit doit porter la mention « usage industriel uniquement et usage professionnel autorisé dans certains États membres ». Côté américain, la réglementation TSCA impose aussi des restrictions de distribution et d'usage au DCM pour le décapage, dont le détail évolue avec l'année d'application. La synthèse du site sur la réglementation COV est dans réglementation des limites de COV des peintures industrielles (GB 30981).
4.1 Solvants de substitution : solder ensemble les comptes du gonflement, de la volatilité et du coût
L'alcool benzylique est un « solvant fort vert » à haut point d'ébullition (environ 205 °C), peu volatil et assez biodégradable ; il gagne par un gonflement prolongé, sent peu, mais sur peintures très réticulées il exige un temps de contact plus long et un bâchage pour maintenir l'humidité. Le diméthylsulfoxyde DMSO (point d'ébullition environ 189 °C) a un fort pouvoir de gonflement et est miscible à l'eau, au prix de son coût et de sa pénétration dans certains plastiques. Le carbonate de propylène (environ 242 °C) s'évapore très lentement et présente une bonne innocuité, mais son pouvoir de gonflement seul est faible, donc il sert surtout de co-solvant. Les liquides ioniques et les solvants eutectiques profonds (par exemple les DES à base de chlorure de choline) montrent en laboratoire un potentiel sur époxy et poudres, mais le passage à l'échelle industrielle reste limité par le coût, la viscosité et la récupération. Le choix n'est pas « plus écologique, mieux » : c'est un équilibre entre conformité, efficacité d'élimination, sécurité du substrat et coût de traitement des effluents.
4.2 Règlements et assiette des valeurs
Toutes les valeurs réglementaires de cet article proviennent de textes publics : les limites de COV à l'application des peintures de protection industrielle étaient fixées par GB 30981-2020 (en vigueur le 2020-12-01), typiquement environ 540 g/L pour les primaires d'engins de travaux publics et agricoles et environ 550 g/L pour les couches de finition, les primers d'atelier étant plus élevés (source publique) ; mais à compter du 2026-06-01, cette norme, avec les anciennes normes substances dangereuses pour les peintures bois et véhicules, est remplacée par GB 30981.2-2025 Limites de substances dangereuses dans les peintures - Partie 2 : peintures industrielles (publiée le 2025-05-30), qui soumet pour la première fois les enduits, durcisseurs et décapissants et introduit pour la première fois les limites SVOC et biocides ; les formulations de décapissants sont donc directement contraintes, les seuils exacts suivant le texte officiel de la nouvelle norme. Pour les peintures dont la teneur en COV à l'application dépasse 420 g/L, la Chine applique une taxe de consommation de 4 %, et celles à 420 g/L ou moins en sont exemptées, ce qui pèse directement sur l'économie des formulations à COV élevés. Le NMP relève de l'entrée 71 de l'annexe XVII du REACH et le DMF a été déposé en proposition de restriction par l'Italie et inscrit comme SVHC ; les deux sont toxiques pour la reproduction, donc toute substitution doit être vérifiée contre la version en vigueur et les seuils de concentration. Ce qui ne peut pas être vérifié est dégradé en « source publique » et ne sert jamais de valeur d'acceptation contractuelle.
5. Critères d'emploi et d'interdiction substrat par substrat
Le même fût de décapissant ne présente pas du tout les mêmes risques selon le substrat, donc les critères « employable / interdit » doivent être donnés substrat par substrat au lieu d'un vague « universel ». L'acier au carbone supporte la plupart des solvants, mais un alcalin fort et une immersion prolongée apportent des risques de diffusion d'hydrogène et de sur-attaque. Les couches de conversion ou anti-trace des couches galvanisées, des tôles d'aluminium et des passivations inox se trouvent sous l'interface de l'ancienne peinture : un solvant ou un alcalin fort sur-attaque cette interface et détruit la couche de conversion, ce qui dégrade l'adhérence de la remise en peinture, et l'aluminium comme le galvanisé sont de plus sensibles à la dissolution amphotère du décapage alcalin. Les pièces plastiques et composites doivent être tenues à l'écart des solvants qui attaquent le substrat, car certains solvants chlorés et les aromatiques forts provoquent craquelage et fissuration sous contrainte ; les supports bois pompent le solvant dans leurs fibres, ce qui ralentit l'évaporation et nuit à la repeinture. La logique profonde de la chimie de préparation et de la compatibilité d'interface est traitée sur le site dans analyse complète de la chimie de préparation avant peinture : dégraissage alcalin, décapage acide, conditionnement, phosphatation, passivation et silanisation - mécanismes et suivi des bains.
| Substrat | Décapage solvanté | Décapage alcalin | Interdictions et précautions |
|---|---|---|---|
| Acier au carbone (nu) | Employable | Employable | Éviter sur-attaque et rouille flash ; rinçage et séchage immédiats |
| Galvanisé / tôle d'aluminium | Prudent | Interdit / grande prudence | Alcali : dissolution amphotère, couche de conversion détruite |
| Inox | Employable | Prudent | Risques de piqûre des résidus chlorés, maîtriser les sels résiduels |
| Plastique / composite | Solvants attaquants interdits | Interdit | Craquelage, fissuration sous contrainte, absorption |
| Support bois | Prudence | Prudence | Le solvant absorbé ralentit l'évaporation et gêne la repeinture |
6. Préparation et acceptation entre décapage et remise en peinture
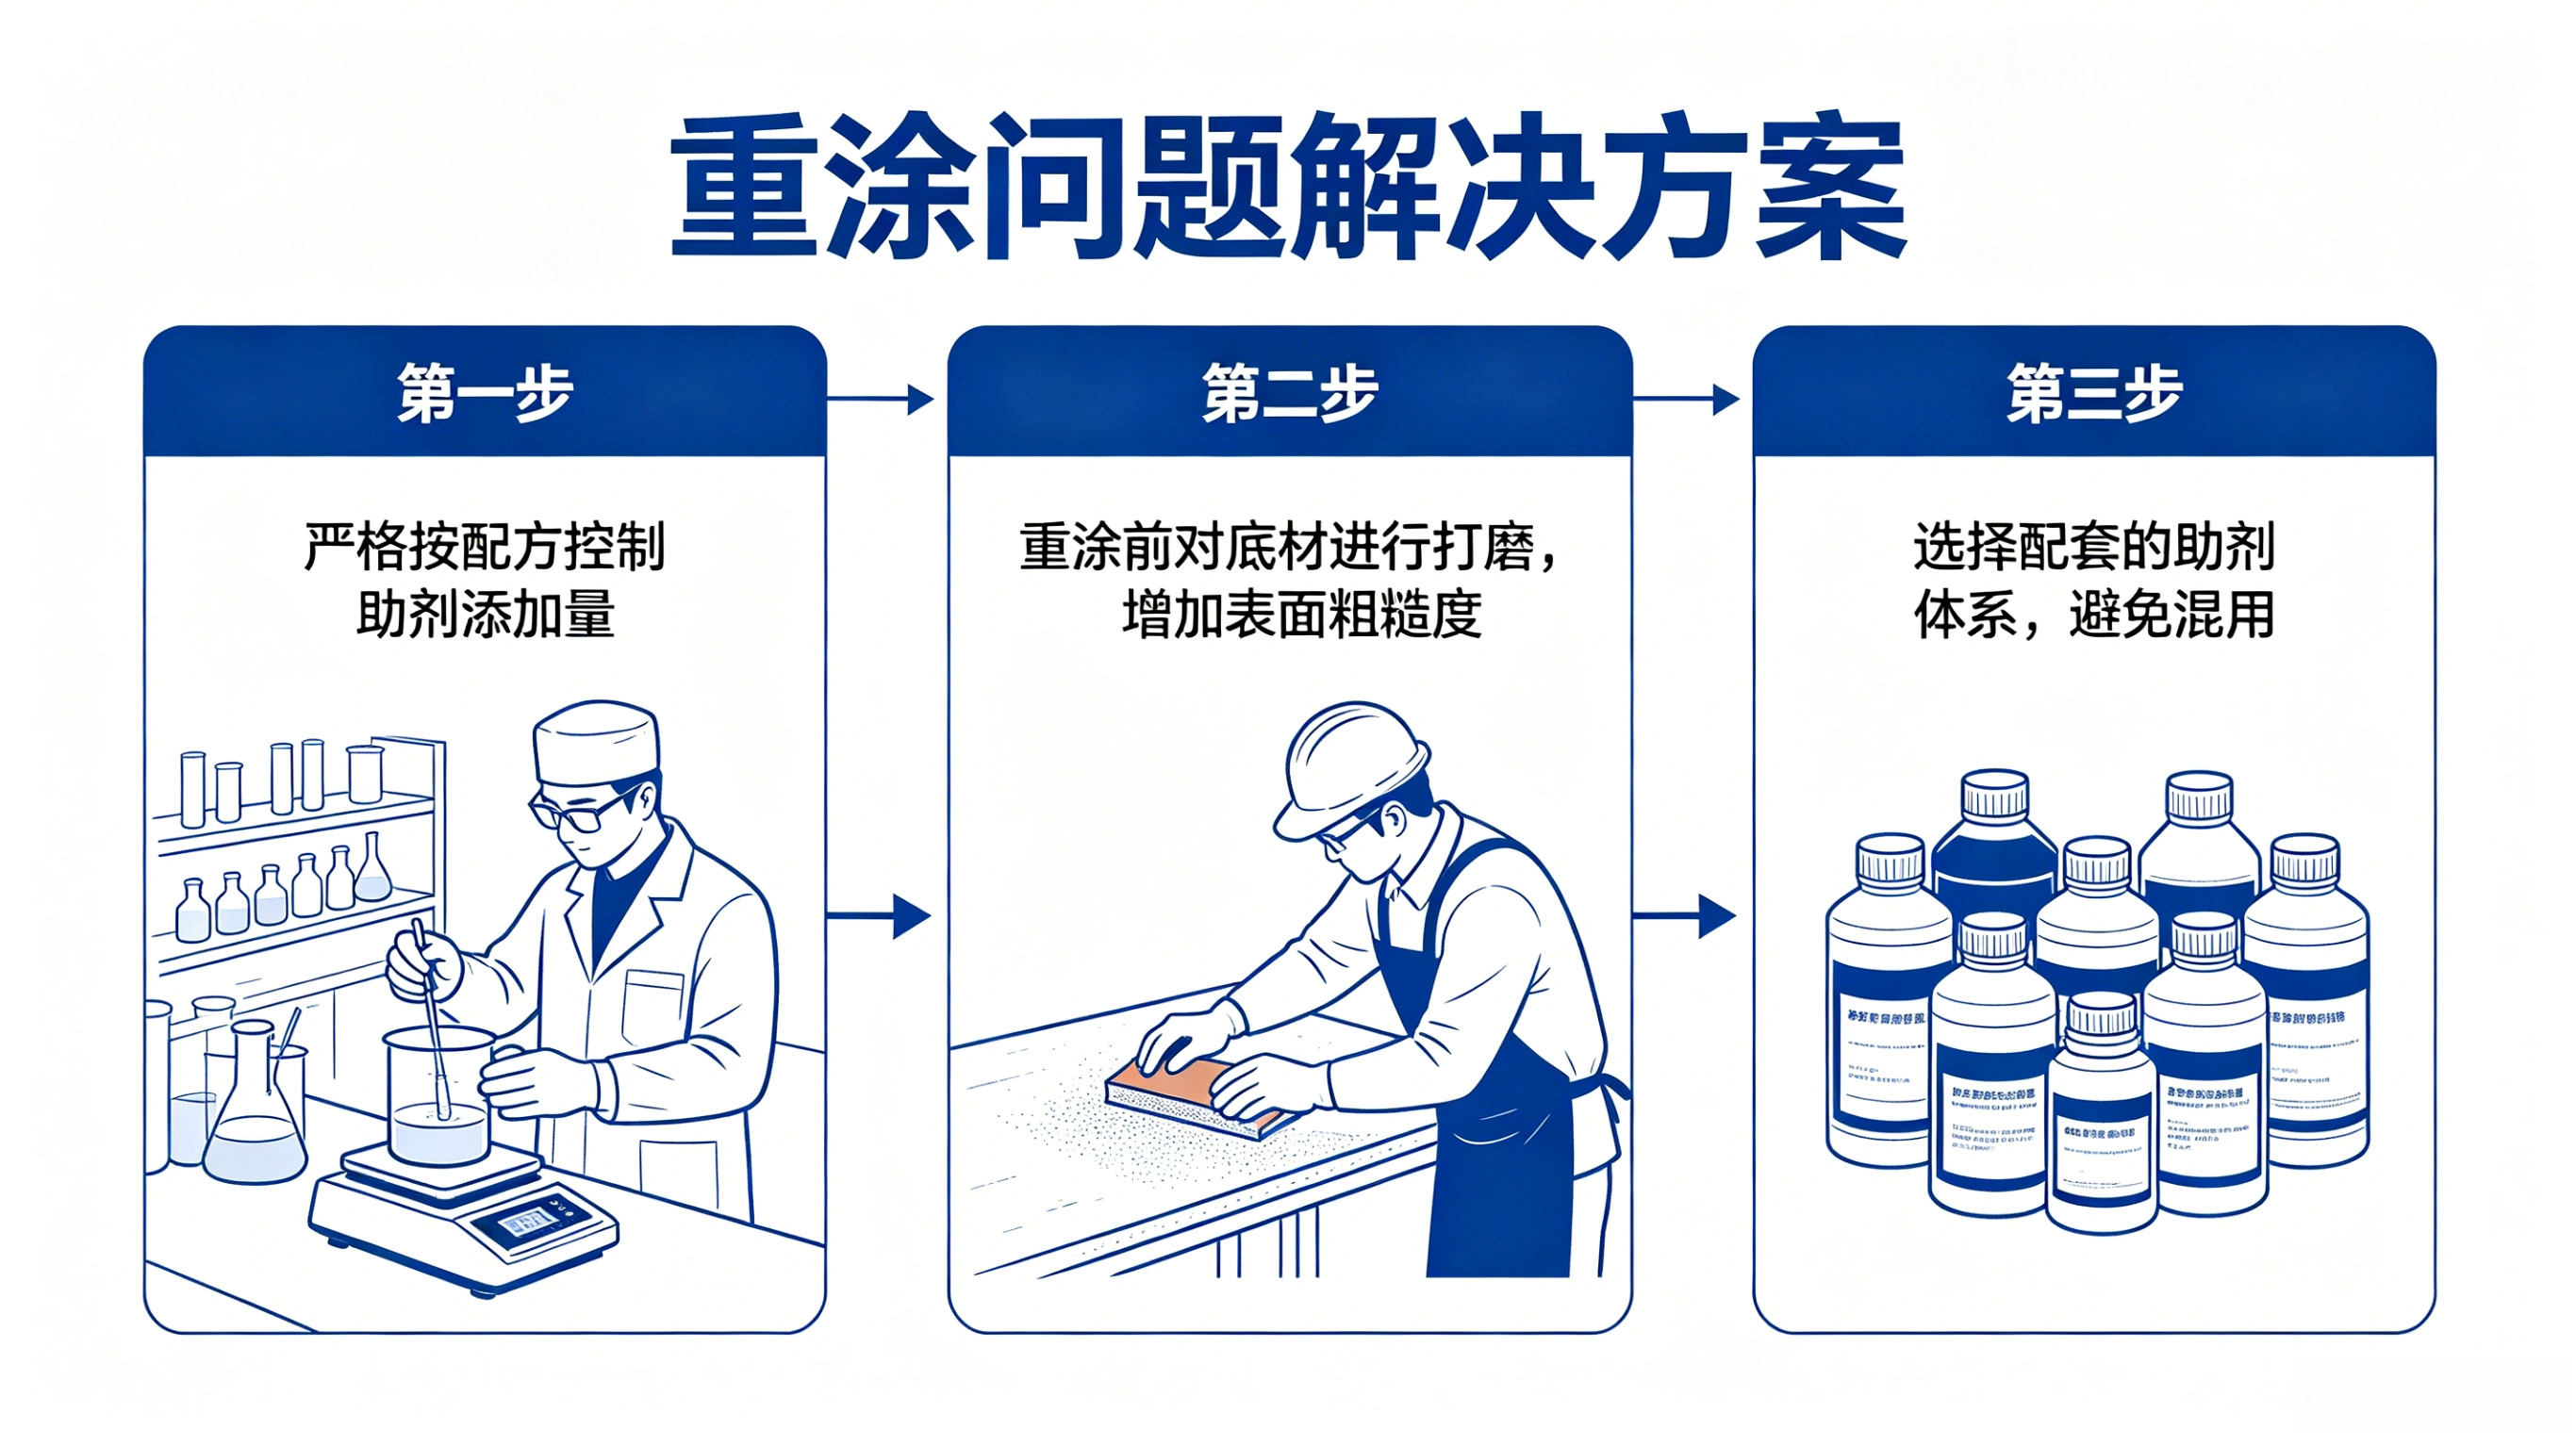
Le décapage chimique retire le gros du revêtement, ce qui ne veut pas dire que la surface est prête. Avant de repeindre, trois choses doivent être faites sérieusement : éliminer les sels résiduels, éliminer huile et solvant résiduels, et ramener la surface au degré de propreté et à l'état d'ancrage qu'exige le système. Les sels solubles sont le tueur caché le plus fréquent en retouche : le chlorure résiduel forme des cloques osmotiques à l'interface après repeinture, et l'acceptation les quantifie par cellule Bresle, avec le prélèvement défini par ISO 8502-6 et l'évaluation par ISO 8502-9 ; l'énergie de surface et le solvant résiduel se contrôlent à la pastille de Dyne ou à l'angle de contact, plus l'évaporation du solvant ; l'adhérence d'interface se remesure par arrachement. Pour un système lourd, un grenaillage jusqu'au degré visé reste souvent nécessaire après décapage ; la démarche est dans préparation de surface pour peintures industrielles : grenaillage Sa2.5, rugosité et contrôle du point de rosée.
6.1 Pourquoi le décapage chimique et le Sa2.5 ne se remplacent pas
Le Sa2.5 de l'ISO 8501-1 définit un état propre et ancré : grenaillé à presque blanc, sans calamine ni corps étranger visibles, avec une rugosité mesurable conservée. Le décapage chimique ne produit pas ce profil et peut laisser calamine et sels à l'interface. Considérer les deux comme interchangeables « puisqu'ils enlèvent tous les deux la peinture » est une erreur de catégorie : le grenaillage régit le degré de propreté et la rugosité (profil évalué selon ISO 8503), la chimie régit le gonflement et le décollement du film. La séquence pertinente pour une pièce de retouche est le plus souvent : chimie pour enlever le gros de la peinture épaisse, puis grenaillage jusqu'au degré visé, puis élimination des sels et remesure de l'énergie de surface - et non un choix entre les deux.
6.2 Risque d'attaque sous-couche à l'interface ancien/neuf
Si le décapage est incomplet, l'ancienne peinture réticulée résiduelle et le solvant mal éliminé entrent en concurrence avec la nouvelle finition pour l'adhérence : le solvant résiduel, scellé sous la couche de finition, s'échappe lentement et crée des cloques, et la couche faible déplace le mode de rupture vers l'interface neuve / ancienne. C'est exactement le mécanisme des carters décrits en ouverture : le gonflement n'avait retiré que le gros du revêtement, et le résidu d'interface n'avait fait l'objet d'aucune acceptation avant repeinture. Côté émissions, le traitement des effluents gazeux produits par l'accumulation des phases de décapage et de repeinture dans un même atelier mérite aussi attention, voir traitement des COV en atelier de peinture : choix et conformité des émissions entre adsorption sur charbon actif, oxydation thermique régénérative RTO et concentration par rotor zéolithe.

Données clés (chaque ligne porte ses unités)
- DCM : CAS 75-09-2, CE 200-838-9, point d'ébullition environ 39,6 °C, masse volumique environ 1,33 g/cm³, cancérogène de catégorie 2.
- Entrée 59 de l'annexe XVII du REACH : les décapissants à ≥0,1 % (fraction massique) de DCM ne peuvent être mis sur le marché auprès du grand public ou d'utilisateurs professionnels ; usage professionnel interdit depuis le 2012-06-06 ; les installations industrielles doivent satisfaire aux conditions minimales.
- NMP : CAS 872-50-4, visé par l'entrée 71 de l'annexe XVII du REACH ; DMF : CAS 68-12-2, SVHC à toxicité reproductive avec une proposition de restriction d'un État membre.
- GB 30981-2020 est entrée en vigueur le 2020-12-01 et est abrogée le 2026-06-01 ; la norme de remplacement GB 30981.2-2025 (publiée le 2025-05-30, en vigueur le 2026-06-01) couvre pour la première fois les enduits, durcisseurs et décapissants et introduit les SVOC ; les anciennes valeurs à l'application d'environ 540 g/L de COV et environ 0,3 % (fraction massique) de benzène restent une référence historique.
- Assiette de la taxe de consommation : les peintures dont les COV à l'application dépassent 420 g/L sont taxées à 4 %, celles à 420 g/L ou moins en sont exemptées.
- Points d'ébullition des solvants de substitution (source publique) : alcool benzylique environ 205 °C, DMSO environ 189 °C, carbonate de propylène environ 242 °C ; le décapage alcalin tourne couramment à 60-85 °C et pH 13-14.
- Normes d'acceptation : sels solubles prélevés selon ISO 8502-6 et évalués selon ISO 8502-9 ; adhérence par arrachement selon ISO 4624 ou GB/T 5210 ; degré de propreté selon ISO 8501-1 et rugosité selon ISO 8503.
- Classes de durabilité ISO 12944-1:2017 : L (jusqu'à 7 ans), M (7-15 ans), H (15-25 ans), VH (plus de 25 ans), et la durabilité n'est pas une période de garantie.
Questions fréquentes
La fiche technique promet un décapage en une passe sans résidu, peut-on y croire ?
Il ne faut pas le traiter en engagement d'acceptation. Sur peinture thermoplastique, aller jusqu'au substrat est relativement facile ; sur époxy-amine, poudre et UV, la chimie ne peut que gonfler et décoller, et les résidus d'interface comme le solvant résiduel sont invisibles à l'œil. Toute promesse de type « une passe », « zéro résidu » ou « le plus rapide » doit être confirmée ou réfutée par trois jeux de données : cellules de sels solubles (ISO 8502-6 / -9), énergie de surface (Dyne / angle de contact) et adhérence par arrachement (ISO 4624 ou GB/T 5210) - et non à la surface qui s'est soulevée.
Peut-on encore acheter et utiliser un décapissant au dichlorométhane ?
La mise sur le marché auprès du grand public et l'usage par des utilisateurs professionnels sont restreints par l'entrée 59 de l'annexe XVII du REACH, donc les décapissants à ≥0,1 % (fraction massique) de DCM ne peuvent plus être fournis à ces deux publics. L'usage n'est envisageable que dans une installation industrielle respectant les conditions minimales, ou par des professionnels autorisés par un État membre et titulaires de la certification. La rédaction contractuelle et les achats doivent indiquer « usage industriel uniquement, seuils vérifiés contre la version en vigueur » et contrôler en parallèle les exigences COV et déchets dangereux nationales : disponibilité ne veut pas dire conformité.
Peut-on décapir des pièces plastiques sans attaquer le substrat ?
La plupart des plastiques techniques se craquellent et se fissurent sous contrainte au contact des solvants chlorés ou des aromatiques forts, ce qui relève du solvant attaquant interdit ; préférez une formulation douce, une basse température et une exposition courte, avec d'abord un essai de compatibilité sur éprouvette. L'ABS, le PC et le PMMA sont particulièrement sensibles aux solvants, et sur composite, le gonflement de la matrice peut désolidariser l'interface des fibres. Le critère est « gonfle sans se fissurer, et l'éprouvette tient à l'arrachement », et non « est-ce que l'ancienne peinture s'efface ».
Les pièces galvanisées et les tôles d'aluminium supportent-elles le décapage alcalin ?
Prudence, ou abstention. L'aluminium et le zinc sont amphotères : un décapage alcalin à pH 13-14 déclenche une dissolution amphotère et détruit la couche de conversion, ce qui dégrade l'adhérence de la remise en peinture ; la dissolution s'accélère avec la température et la durée. Ces pièces relèvent plutôt d'un système solvanté doux qui n'attaque pas la couche de conversion, ou d'une voie mécanique / laser à faible impact chimique sur l'interface, avec contrôle de l'énergie de surface et des sels solubles avant repeinture.
Le grenaillage reste-t-il nécessaire après un décapage chimique ?
Cela dépend du système. Le décapage chimique ne crée aucun profil d'ancrage mesurable selon ISO 8503 et laisse souvent calamine et sels à l'interface. Si la pièce de retouche doit atteindre Sa2.5 selon ISO 8501-1, ou si la rugosité doit supporter l'épaisseur de film, le grenaillage doit suivre, puis l'élimination des sels et la remesure de l'énergie de surface. Prendre le décapage chimique pour une préparation de surface est une erreur de catégorie ; la séquence correcte est généralement amincissement chimique, grenaillage au degré, puis dessalage et remesure.
Comment éliminer le bain usé et les boues de peinture ?
Ils relèvent des déchets dangereux et ne doivent pas aller au réseau d'assainissement. Selon le Catalogue national des déchets dangereux, les bains usés et les boues chargées de peinture correspondent normalement au HW12 déchets de colorants et de peintures et au HW42 solvants organiques usés, et les solvants usés halogénés (par exemple contenant du DCM) sont en plus triés à part ; les codes exacts suivent le catalogue en vigueur et la qualification de l'autorité locale de l'environnement. Le coût d'élimination doit être intégré au coût complet du plan de décapage, pas seulement au prix du décapissant. C'est un inconvénient caché de la voie chimique face au laser ou au mécanique.
Pourquoi la peinture adhère-t-elle moins bien sur une pièce retouchée que sur une pièce neuve ?
La cause racine est le plus souvent l'interface : sels résiduels, solvant résiduel et ancienne peinture réticulée mal éliminée forment une couche limite faible ; une fois scellés sous la finition, les solvants s'échappent lentement et créent des cloques, si bien que la rupture se produit à l'interface neuve / ancienne. La parade consiste à rendre réelle l'acceptation avant repeinture : quantifier le dessalage, éliminer le solvant résiduel, reconstruire l'ancrage au degré de propreté et à la rugosité visés, et ne repeindre qu'après un essai d'arrachement conforme. La peinture neuve bénéficie d'une ligne complète de préparation ; la retouche la saute souvent, d'où « même peinture, mais la pièce rénovée se dégrade avant l'originale ».
Références et assiette des valeurs
Les valeurs de cet article proviennent de normes et de textes réglementaires publics (annexe XVII du REACH, entrée 59 et entrée 71, GB 30981-2020 remplacée le 2026-06-01 par GB 30981.2-2025, séries ISO 8502 / 8501 / 8503 / 4624 / 12944, Catalogue national des déchets dangereux) et de sources publiques. Les mentions « source publique » n'ont pas été revérifiées une à une par un tiers et ne peuvent en aucun cas servir de valeurs d'acceptation contractuelle ; les seuils réglementaires suivent les textes officiels en vigueur. Cet article est rédigé dans une approche technique B2B et ses termes de commerce extérieur ne couvrent que EXW et FOB.
Last updated: 2026-11-15. Rédigé par l'équipe technique de Kexin New Materials (Guangdong) Co., Ltd. à partir de normes et de littérature publique, à titre de référence pour le choix des systèmes de peinture industrielle et l'analyse de défaillance ; ce document ne constitue pas une garantie de durée de service pour une pièce donnée.