
रासायनिक पेंट-स्ट्रिपिंग एक मरम्मत-उपाय है, जिसमें विलायक या क्षारीय माध्यम से पुरानी कोटिंग और आधार (substrate) के बीच का अंतःस्पर्श बल (adhesion) कमज़ोर किया जाता है, फ़िल्म सूजकर ऊपर उठती है और फिर उसे हाथ से छीनकर हटा दिया जाता है; यह ब्लास्टिंग, फ्लेम और लेज़र के साथ मिलकर पुरानी कोटिंग हटाने की चार समानांतर पद्धतियों में से एक है, और इसका आधार यही श्रृंखला है — परगमन → अपस्फीति (swelling) → सुघटन (plasticization) → अंतरापृष्ठ की विफलता — न कि कोटिंग को सचमुच "घोल में घोल देना"। पहले से क्रॉस-लिंक होकर ठोस हो चुके एपॉक्सी, पॉलीयुरेथेन, पाउडर और UV-क्योर्ड पेेंट में थर्मोसेटिंग रेज़िन को कोई भी विलायक सचमुच घोल नहीं सकता; वह केवल इतना सूज सकता है कि उसका चिपकना समाप्त हो जाए। इसीलिए क्रॉस-लिंक घनत्व जितना अधिक, निर्भरता उतनी ही अधिक प्रबल विलायक या लंबे dwell समय पर बढ़ती है — और यही मूल कारण है कि एक ही डिब्बे का स्ट्रिपर अल्किड पेेंट पर तेज़ काम करता है, पर पाउडर और UV पेेंट लगभग अछूता रह जाता है।
एक वास्तविक मरम्मत-स्थल यूँ घटता है: कोटिंग के बाद लेवलिंग खराब पाए जाने और पूरी तरह दोबारा स्प्रे किए जाने वाले एक बैच की मशीन-केबिनेट (enclosure) पर कार्यशाला ने पहले विलायक-आधारित स्ट्रिपर ब्रश से लगाया, ऊपर फिल्म चढ़ाकर स्थिर छोड़ दिया; 40 मिनट बाद पुराना पेेंट बड़े क्षेत्र में सिलवटों के साथ छूट गया, संचालक ने "पूरी तरह साफ़ हो गया" समझकर सीधे फॉस्फेटींग और टॉपकोट पर काम शुरू कर दिया। 3 महीने बाद पूरा उपकरण हैमिडिटी-चेमबर से बाहर ही परतों में गिरने लगा; pull-off (खींचकर माप) विधि में विफलता लगभग पूरी तरह "नया पेेंट — शेष पुराने पेेंट का अंतरापृष्ठ" पर मिली, आधार पर नहीं। विश्लेषण में पता चला कि अपस्फीति ने केवल कोटिंग का मुख्य भाग हटाया था; क्रॉस-लिंक सतही परत, शेष लवण और शेष विलायक अंतरापृष्ठ के अंदर बंद हो गए थे। रासायनिक स्ट्रिपिंग ने आधार को Sa2.5 जैसी स्वच्छ धात्विक अवस्था में नहीं लौटाया, न विलेय लवण (soluble salt) और न ही पृष्ठ ऊर्जा (surface energy) की स्वीकृति-जाँच की, फिर भी पुनः-कोटिंग कर दी गई। इस लेख का विषय "कौन-सा स्ट्रिपर सबसे कड़ोर है" नहीं, बल्कि रासायनिक निष्कासन की क्रियाविधि की सीमाएँ, अनुपालन-दबाव, आधार-वार उपयोग व प्रतिबंध के मानदंड, और स्ट्रिपिंग के बाद पुनः-कोटिंग से पहले वास्तव में किन बातों की स्वीकृति-जाँच करनी है, यह है।
TL;DR: पहले ये 8 बातें याद रखें
- रासायनिक स्ट्रिपिंग "अपस्फीति — सुघटन — अंतरापृष्ठ विफलता" है, घुलना नहीं: क्रॉस-लिंक पेेंट केवल सूजकर छूटता है, सचमुच घुलता नहीं; क्रॉस-लिंक घनत्व जितना अधिक, काम उतना कठिन।
- डाइक्लोरोमेथेन (DCM, CAS 75-09-2, क्वथनांक लगभग 39.6 ℃, घनत्व लगभग 1.33 g/cm³) REACH के अनुलग्नक XVII की प्रविष्टि 59 से प्रतिबंधित है: ≥0.1% (द्रव्यमान अंश) DCM वाले स्ट्रिपर जनता और व्यावसायिक उपयोगकर्ताओं को नहीं दिए जा सकते; व्यावसायिक उपयोग 2012-06-06 से निषिद्ध; केवल औद्योगिक संयंत्र में, न्यूनतम शर्तें पूरी होने पर ही अनुमत।
- NMP (CAS 872-50-4) और DMF (CAS 68-12-2) प्रजनन-विषैले (reproductive toxicity) SVHC हैं; ये REACH अनुलग्नक XVII की प्रविष्टि 71 तथा प्रतिबंध-प्रस्तावों से बँधे हैं; विकल्प-मार्ग चुनते समय अपस्फीति-शक्ति, वाष्पन दर और लागत — तीनों हिसाब एक साथ देखें।
- चारों निष्कासन-मार्ग समकक्ष नहीं हैं, इधर-उधर बदलने लायक नहीं: रसायन अंतरापृष्ठ में अवशेष छोड़ता है, ब्लास्टिंग बड़े समतलों पर हानिरहित रहकर एंकरिंग खुरदरापन बनाता है, लेज़र महँगा है और उसमें फ़िल्म-मोटाई तथा तापीय निवेश (heat input) की विंडो है, फ्लेम पतली दीवारों और आधार को नुकसान पहुँचाता है; चयन आधार, कोटिंग-प्रणाली, बैच की मात्रा और स्थल की शर्तों से तय होता है।
- स्ट्रिपिंग के बाद 3 बातें दोबारा मापना अनिवार्य है: Bresle पैच से विलेय लवण (नमूनाकरण ISO 8502-6, मूल्यांकन ISO 8502-9), पृष्ठ ऊर्जा तथा शेष विलायक (डायन/संपर्क कोण), और नए-पुराने पेेंट के अंतरापृष्ठ का pull-off अंतःस्पर्श बल (ISO 4624 या GB/T 5210)।
- रासायनिक स्ट्रिपिंग और ब्लास्ट-क्लीनिंग Sa2.5 एक-दूसरे के स्थान पर नहीं आ सकते: पहला कोटिंग हटाता है, दूसरा मिल-स्केल (ऑक्साइड परत) हटाकर एंकरिंग प्रोफ़ाइल बनाता है; भारी-संक्षारण-रोधी प्रणाली चाहिए तो स्ट्रिपिंग के बाद भी ISO 8501-1 के अनुसार लक्ष्य सफाई-ग्रेड तक पहुँचना होगा।
- VOC और खतरनाक अपशिष्ट लागत की मद हैं: लागू-अवस्था (as-applied) VOC पहले GB 30981-2020 (विलायक-आधारित औद्योगिक संक्षारण-रोधी प्राइमर लगभग 540 g/L श्रेणी) से नियंत्रित था; यह मानक 2026-06-01 से GB 30981.2-2025 द्वारा प्रतिस्थापित हो चुका है, और नई आवृत्ति ने पहली बार पुट्टी, हार्डनर, स्ट्रिपर जैसी सहायक सामग्री को सीमा में डाला तथा SVOC को जोड़ा; तरल अपशिष्ट और पेेंटयुक्त स्लज का निपटान राष्ट्रीय खतरनाक अपशिष्ट सूची के तहत HW12 (पेेंट अपशिष्ट) और HW42 (निस्पंद जैविक विलायक) के रूप में होता है; हैलोजनयुक्त विलायक अलग हैलोजन-श्रेणी में भेजे जाते हैं।
- तेज़ी और "आधार को नुकसान/अवशेष" प्रायः साथ-साथ नहीं मिलते: सूजन-उठने का समय, प्रति-क्षेत्रफल खपत, अधिकतम हटाई जा सकने वाली फ़िल्म-मोटाई, अत्यधिक-संक्षारण और अवशेष — ये सब आपस में बँधे मानदंड हैं, केवल "परत जल्दी उठना" नहीं देखा जा सकता।
1. रासायनिक स्ट्रिपिंग की तीन अवस्थाएँ: अपस्फीति, सुघटन और अंतरापृष्ठ विफलता
स्ट्रिपर फ़िल्म में सबसे पहले परगमन (penetration) करता है। छोटे अणुओं वाले विलायक कोटिंग के मुक्त आयतन (free volume) और सूक्ष्म-रंध्रों से होकर फ़िल्म के भीतर विसरित होते हैं; विलायक अणुओं का विलेयता-प्राचल (solubility parameter) रेज़िन से जितना निकट, परगमन और अपस्फीति उतनी प्रबल। जब फ़िल्म के भीतर विलायक की सांद्रता एक सीमा तक जमा हो जाती है, रेज़िन के श्रृंखला-खंड सुघटित हो जाते हैं, कांच-संक्रमण तापमान (Tg) नीचे दब जाता है, फ़िल्म कठोर-भंगुर से वक्रशील बनती है, और आंतरिक प्रतिबल तथा अंतरापृष्ठ चिपकना कमज़ोर पड़ जाते हैं। यह चरण भौतिक है; सहसंयोजक बंध (covalent bonds) नहीं टूटते। उसके बाद की भूमिका रेज़िन-परिवार पर निर्भर है: रैखिक थर्मोप्लास्टिक रेज़िन (जैसे नाइट्रोसेल्यूलोज़, कुछ ऐक्रेलिक, अल्किड) प्रबल विलायक में सचमुच जेल या घोल तक घुल सकते हैं; जबकि क्रॉस-लिंक होकर ठोस हुए थर्मोसेटिंग रेज़िन का त्रि-आयामी जाल पूरा घुल नहीं सकता, वह विलायक में केवल सूजता है, और इतना सूजकर ऊपर उठ खड़ा होता है जितना अंतःस्पर्श बल क्रांतिक मान से नीचे गिर जाता है।
1.1 उठने की यांत्रिकी: "फूलना/बुलबुला" क्यों स्ट्रिपिंग की सफलता का संकेत है
अपस्फीति फ़िल्म के भीतर संपीडन प्रतिबल बनाती है, जबकि विलायक आधार के अंतरापृष्ठ की ओर तेज़ी से परगमन करता है और वहाँ अपस्फीति-अंतर (swelling gradient) बना देता है; नतीजे में फ़िल्म बुलबुले, सिलवट और उठने के रूप में प्रतिबल छोड़ती है। स्थल पर नज़र आने वाला "सिलवटना, फूलना, टुकड़ों में ऊपर उठना" मूलतः अंतरापृष्ठ के चिपकने का अपस्फीति-प्रतिबल और सुघटन द्वारा मिलकर हार मान लेना है। इसका उलटा: यदि पेेंट केवल नरम और चिपचिपा हो, सिलवटें न पड़ें, तो प्रायः अपस्फीति फ़िल्म की सतही परत तक सीमित है, अंतरापृष्ठ तक पहुँची नहीं; ऐसी स्थिति में ज़ोर से खुरचने से नई कोटिंग के लिए ज़रूरी एंकरिंग प्रोफ़ाइल भी नष्ट हो जाएगी। स्ट्रिपिंग की "तेज़ी" और "साफ़-सुथरा निष्कासन" दो अलग बातें हैं: तेज़ी केवल परगमन दर बताती है, सफाई के लिए अंतरापृष्ठ के अवशेष देखने पड़ते हैं।
1.2 क्षारीय स्ट्रिपिंग का साबुनीकरण-मार्ग
क्षारीय स्ट्रिपिंग में सोडियम हाइड्रॉक्साइड, पोटैशियम हाइड्रॉक्साइड और सोडियम मेटासिलिकेट आदि से pH को 13–14 तक ले जाया जाता है; 60–85 ℃ के निमज्जन में एस्टर-बंध वाले अल्किड, एपॉक्सी-पॉलिएस्टर और कुछ पॉलीयुरेथेन में साबुनीकरण (saponification) से बंध टूटते हैं, साथ में तेल-ग्रीस इमल्सीफ़ाई हो जाते हैं। एस्टर-रेज़िन में बंध-विपाटन सचमुच रासायनिक घटना है, केवल अपस्फीति नहीं; परंतु पूर्णतः क्योर एपॉक्सी-अमाइन प्रणाली और अत्यधिक क्रॉस-लिंक पाउडर या UV पेेंट में साबुनीकरण दर बहुत कम होती है, प्रायः और कठोर शर्तें लगाकर या विलायक-मार्ग अपनाकर आगे बढ़ना पड़ता है। क्षारीय स्ट्रिपिंग एल्युमिनियम और गैल्वेनाइज़्ड सतहों जैसी उभयधर्मी (amphoteric) धातुओं को संक्षारित करने का जोखिम रखती है — यही इस बात की मुख्य सीमा है कि "क्षार इस्तेमाल किया जा सकता है, इसका अर्थ हर आधार पर चलेगा, नहीं"।
2. निष्कासन के चार मार्गों की सीमाएँ और चयन
रसायन, यांत्रिक (ब्लास्टिंग/ग्राइंडिंग), तापीय (फ्लेम/गरम हवा) और लेज़र — ये चार समानांतर मार्ग हैं; प्रत्येक अलग समस्या हल करता है, "कौन-सा सबसे अच्छा" जैसा सवाल नहीं बनता। रसायन जटिल भागों और आंतरिक गुहाओं में मज़बूत है, धूल नहीं बनाता, पर अंतरापृष्ठ में अवशेष और खतरनाक अपशिष्ट छोड़ता है; ब्लास्टिंग एंकरिंग प्रोफ़ाइल बनाता है, नंगे इस्पात को Sa2.5 तक ले जा सकता है, पर कार्यात्मक लेपों को पतला करता है, अब्रेसिव नरम परतों में धँसा देता है और धूल बनाता है; लेज़र में तापीय निवेश नियंत्रित रहता है, मातृ पदार्थ लगभग क्षतिग्रस्त नहीं होता और उपभोग्य कम, पर उपकरण महँगा है तथा फ़िल्म-मोटाई और पिगमेंट पर एक विंडो लागू होती है; फ्लेम तेज़ है, मोटी परत जलाकर हटा सकता है, पर पतली दीवार वाले भाग और ऊष्मा-संवेदनशील आधार अधिक जल जाते हैं, साथ ही हॉट-वर्क और VOC उत्सर्जन के नियंत्रण में आता है। लेज़र मार्ग को साइट पर विस्तार से समझाया गया है, देखें पेंटिंग-पूर्व उपचार में लेज़र क्लीनिंग: ऊर्जा-घनत्व, खुरदरापन और अंतःस्पर्श बल की स्वीकृति-जाँच के मानदंड; ब्लास्ट-क्लीनिंग के ग्रेड और खुरदरापन के लिए देखें औद्योगिक पेंट की सतह-पूर्व-तैयारी: ब्लास्टिंग Sa2.5, खुरदरापन और ड्यूपॉइंट नियंत्रण तथा पेंटिंग सतह उपचार Sa2.5 और ब्लास्टिंग ग्रेड।
| निष्कासन मार्ग | कार्य-क्रियाविधि | क्षमता की सीमा | मुख्य जोखिम |
|---|---|---|---|
| रासायनिक स्ट्रिपिंग | विलायक परगमन — अपस्फीति — सुघटन; क्षार में साबुनीकरण-विपाटन जुड़ जाता है | जटिल भाग, आंतरिक गुहाएँ, बैच-डुबोई टैंक | अंतरापृष्ठ अवशेष, अत्यधिक संक्षारण, खतरनाक अपशिष्ट और VOC |
| ब्लास्टिंग / ग्राइंडिंग | अब्रेसिव के प्रहार-काट, साथ में एंकरिंग प्रोफ़ाइल निर्माण | बड़े समतल, नंगी धातु तक पहुँच संभव | लेप पतला होना, अब्रेसिव धँसना, धूल |
| फ्लेम / गरम हवा | ऊष्मा-विघटन और सतही फ़िल्म का अभ्रशन | मोटी परत, ऊष्मा-संवेदनशील नहीं बड़े घटक | पतली दीवार का अधिक जलना, हॉट-वर्क और उत्सर्जन बाधा |
| लेज़र क्लीनिंग | स्पंदित प्रकाश-अभ्रशन, नियंत्रित तापीय निवेश | स्थानीय, स्वच्छ, परिष्कृत भाग | उपकरण महँगा, फ़िल्म-मोटाई और पिगमेंट विंडो |
3. परत उतरेगी या नहीं — यह रेज़िन-परिवार के क्रॉस-लिंक घनत्व पर निर्भर है
स्ट्रिपिंग-योग्यता का निर्णय "पेेंट पुराना है या नया" से नहीं, रेज़िन-परिवार से करना अधिक विश्वसनीय है। क्रॉस-लिंक घनत्व मुख्य चर है: क्रॉस-लिंक बिंदु जितने घने, विलायक के प्रवेश-योग्य मुक्त आयतन उतने कम, अपस्फीति उतनी कम, और निष्कासन उतना ही प्रबल विलायक, ताप-वृद्धि या लंबे dwell समय पर निर्भर। थर्मोप्लास्टिक रेज़िन सचमुच घुल सकते हैं, क्रॉस-लिंक रेज़िन केवल सूजकर छूटते हैं; पाउडर कोटिंग एक भारी-क्रॉस-लिंक प्रणाली है और UV पेेंट एक उच्च-क्रॉस-लिंक फोटो-नेटवर्क — दोनों ही सामान्य स्ट्रिपरों के प्रति अत्यधिक प्रतिरोध दिखाते हैं। पाउडर कोटिंग के दोष और क्योरिंग-क्रियाविधि का साइट-विस्तार देखें पाउडर कोटिंग के दोष (क्रेटर/पिनहोल/ऑरेंज-पील/कण) के 12 कारणों की व्यवस्थित जाँच और प्रक्रिया-पैरामीटर सुधार गाइड।
| रेज़िन-परिवार | क्रॉस-लिंक लक्षण | विलायक पर प्रतिक्रिया | निष्कासन की निर्भरता |
|---|---|---|---|
| नाइट्रो / थर्मोप्लास्टिक ऐक्रेलिक | लगभग शून्य क्रॉस-लिंक | सचमुच जेल तक घुलता है | मध्यम-शक्ति विलायक पर्याप्त |
| अल्किड (ऑक्सीडेटिव क्रॉस-लिंक) | हल्का क्रॉस-लिंक | मुख्यतः अपस्फीति, क्षार से साबुनीकरण संभव | विलायक या क्षार — दोनों |
| एपॉक्सी-अमाइन | उच्च क्रॉस-लिंक | केवल अपस्फीति, साबुनीकरण कठिन | प्रबल विलायक, ताप-वृद्धि, अधिक समय |
| द्वि-घटक पॉलीयुरेथेन | उच्च क्रॉस-लिंक | अपस्फीति, आंशिक मृदुकरण | मुख्यतः प्रबल विलायक |
| पाउडर कोटिंग | भारी क्रॉस-लिंक | अत्यधिक प्रतिरोधी | उच्च-ताप क्षारीय स्ट्रिपिंग या लंबे समय प्रबल विलायक |
| UV-क्योर्ड पेेंट | उच्च-क्रॉस-लिंक फोटो-नेटवर्क | अत्यंत न्यून अपस्फीति | विशेष प्रणाली, यांत्रिक या लेज़र |
3.1 "एक बार में पूरा साफ़" क्यों एक भ्रामक वादा है
क्रॉस-लिंक पेेंट को एक ही चरण में पूरी तरह, बिना अंतरापृष्ठ अवशेष हटाना रासायनिक मार्ग में लगभग असंभव है; इसलिए जहाँ भी "एक बार में पूरा साफ़", "शून्य अवशेष" या "सबसे तेज़" जैसे शब्द बिकवाली-बीज में लिखे मिलें, वहाँ अंतरापृष्ठ की पुनः-जाँच पर लौटना ज़रूरी है — स्ट्रिपर कोटिंग का मुख्य भाग सूजकर उठा दे, इसके बाद भी क्रॉस-लिंक सतही परत, शेष लवण और शेष विलायक अंतरापृष्ठ पर बचे हैं या नहीं, यह नंगी आँख से नहीं दिखता; केवल विलेय-लवण पैच, पृष्ठ ऊर्जा और pull-off के आँकड़े ही बोल सकते हैं। यह बात सादे कोटिंग की अंतःस्पर्श-बल स्वीकृति-जाँच से उसी मूल से आती है; विशेष मानदंड के लिए देखें संक्षारण-रोधी कोटिंग की अंतःस्पर्श-बल स्वीकृति: pull-off परीक्षण का संख्यात्मक निर्णय और विफलता-प्रकार।
4. विलायक-आधारित स्ट्रिपरों पर अनुपालन-दबाव और विकल्प-मार्ग
DCM उच्च परगमन, कम ज्वलनशीलता और तेज़ वाष्पन के कारण लंबे समय से प्रबल स्ट्रिपर फ़ॉर्म्युलेशन का मुख्य घटक रहा है, पर REACH के अनुलग्नक XVII की प्रविष्टि 59 में यह प्रतिबंधित पदार्थ है: ≥0.1% (द्रव्यमान अंश) DCM वाले स्ट्रिपर जनता को नहीं दिए जा सकते, और न ही व्यावसायिक उपयोगकर्ताओं को; व्यावसायिक उपयोग 2012-06-06 से निषिद्ध है, हालाँकि सदस्य-राज्य प्रशिक्षित तथा प्रमाण-पत्रधारक विशिष्ट व्यावसायिक उपयोगकर्ताओं को अनुमति दे सकते हैं; औद्योगिक संयंत्र में उपयोग न्यूनतम शर्तों के सापेक्ष ही — सभी प्रक्रमण क्षेत्रों में प्रभावी वेंटिलेशन, चार्ज/डिस्चार्ज के समय के अलावा टैंक पर ढक्कन, अतिरिक्त विलायक हटाने के लिए वॉश-वाटर टैंक, सुरक्षित पम्पिंग और पाइपिंग, संरक्षी दस्ताने व चश्मा तथा आवश्यकतानुसार श्वसन-संरक्षण, और संचालकों को प्रशिक्षण; उत्पाद पर "केवल औद्योगिक उपयोग और कुछ सदस्य-राज्यों द्वारा अनुमोदित व्यावसायिक उपयोग" अंकित होना चाहिए। अमेरिका में TSCA नियम भी स्ट्रिपिंग-उपयोग वाले DCM पर वितरण तथा उपयोग-प्रतिबंध लगाते हैं, जिनका विवरण लागू वर्ष के अनुसार बदलता रहता है। VOC विनियमों का साइट-संग्रह देखें औद्योगिक पेंट के VOC-सीमा विनियमन (GB 30981)।
4.1 विकल्प विलायक: अपस्फीति-शक्ति, वाष्पन और लागत — तीनों हिसाब साथ में
बेंज़िल अल्कोहल उच्च क्वथनांक (लगभग 205 ℃), मंद वाष्पन और अपेक्षाकृत अच्छे जैव-अपघटन वाला "हरा-सशक्त विलायक" है; यह लंबे समय की अपस्फीति से जीतता है, गंध कम है, पर उच्च-क्रॉस-लिंक पेेंट में dwell बढ़ाना और फिल्म चढ़ाकर नमी बनाए रखना पड़ता है। डाइमिथाइल सल्फ़ॉक्साइड (DMSO, क्वथनांक लगभग 189 ℃) की अपस्फीति-शक्ति प्रबल है और यह जल के साथ मिश्रित हो जाती है, पर कीमत लागत और कुछ प्लास्टिक में परगमन के रूप में चुकानी पड़ती है। प्रोपिलीन कार्बोनेट (क्वथनांक लगभग 242 ℃) अत्यंत मंद वाष्पी और सुरक्षा की दृष्टि से अच्छा है, पर अकेले में इसकी अपस्फीति-शक्ति कमज़ोर रहती है, प्रायः सह-विलायक के रूप में प्रयोग होता है। आयनिक द्रव और गहरे यूटेक्टिक विलायक (जैसे कॉलिन क्लोराइड-आधारित DES) प्रयोगशाला में एपॉक्सी और पाउडर कोटिंग हटाने की क्षमता दिखाते हैं, पर औद्योगिक पैमाना-वृद्धि लागत, श्यानता और पुनर्प्राप्ति से रुकी रहती है। चयन का अर्थ "जितना पर्यावरण-मैत्र उतना अच्छा" नहीं, बल्कि अनुपालन, निष्कासन-दक्षता, आधार-सुरक्षा और तरल-अपशिष्ट लागत के बीच संतुलन-बिंदु ढूँढ़ना है।
4.2 विनियमन और आँकड़ों का स्रोत-विवरण
इस लेख के विनियामक आँकड़े सार्वजनिक पाठों से लिए गए हैं: औद्योगिक संक्षारण-रोधी पेंट की लागू-अवस्था VOC सीमा पहले GB 30981-2020 (2020-12-01 से प्रवर्तित) तय करती थी; यथा निर्माण-यंत्र और कृषि-यंत्र पेंट में प्राइमर लगभग 540 g/L, टॉपकोट लगभग 550 g/L, शॉप-प्राइमर इससे अधिक (सार्वजनिक-स्रोत अनुमान); परंतु 2026-06-01 से यह मानक — और लकड़ी-पेंट, वाहन-पेंट आदि के हानिकारक पदार्थों के पुराने मानक — GB 30981.2-2025 "पेंट में हानिकारक पदार्थों की सीमा, भाग 2: औद्योगिक पेंट" (2025-05-30 को जारी) से प्रतिस्थापित हो गए हैं। नई आवृत्ति ने पहली बार पुट्टी, हार्डनर, स्ट्रिपर जैसी सहायक सामग्री को दायरे में लाया और पहली बार SVOC तथा जैव-नाशक (biocide) सीमाएँ जोड़ीं; इसलिए स्ट्रिपर फ़ॉर्म्युलेशन सीधे बँध जाते हैं, और विशेष देहली नए मानक के आधिकारिक पाठ से ही ली जाएगी। जिन पेंटों में लागू-अवस्था का VOC 420 g/L से अधिक है, उन पर नीति के अनुसार 4% उपभोक्ता-कर लगता है, 420 g/L या कम पर छूट है; इसका असर उच्च-VOC स्ट्रिपर फ़ॉर्म्युलेशन की आर्थिकता पर सीधा पड़ता है। NMP REACH अनुलग्नक XVII की प्रविष्टि 71 से बँधा है, DMF पर इटली ने प्रतिबंध-प्रस्ताव दिया है और वह SVHC सूची में है; दोनों प्रजनन-विषैले हैं। फ़ॉर्म्युलेशन-प्रतिस्थापन में वर्तमान संस्करण और सांद्रता-देहली ज़रूर जाँचें; जहाँ सत्यापन न हो सके, वहाँ सब "सार्वजनिक-स्रोत अनुमान" के रूप में चिह्नित करें और उसे अनुबंध-स्वीकृति का आधार न बनाएँ।
5. आधार-वार उपयोग और प्रतिबंध के मानदंड
एक ही डिब्बे का स्ट्रिपर विभिन्न आधारों पर बिल्कुल अलग जोखिम दिखाता है; इसलिए "सार्वत्रिक" कह देने के बजाय आधार-वार "चलेगा/प्रतिषिद्ध" का मानदंड देना ज़रूरी है। कार्बन इस्पात अधिकांश विलायकों को सहन करता है, पर प्रबल क्षार और लंबा निमज्जन हाइड्रोजन-विसरण तथा अत्यधिक-संक्षारण का जोखिम लाता है; गैल्वेनाइज़्ड परत, एल्युमिनियम शीट, तथा स्टेनलेस स्टील की निष्क्रियकृत (passivation) परत या एंटी-फिंगरप्रिंट परत खुद पुराने पेेंट के अंतरापृष्ठ के नीचे रहती है — प्रबल विलायक या प्रबल क्षार अंतरापृष्ठ को अधिक संक्षारित करके निष्क्रियक परत नष्ट कर देते हैं, जिससे दोबारा-लेप का चिपकना और बिगड़ जाता है; एल्युमिनियम और गैल्वेनाइज़्ड भाग तो क्षारीय स्ट्रिपिंग के उभयधर्मी विलय के प्रति विशेष संवेदनशील हैं। प्लास्टिक और कम्पोज़िट भागों में आधार को "काटने" (attack) वाले विलायक प्रतिषिद्ध हैं — कुछ क्लोरीनयुक्त विलायक और प्रबल ऐरोमैटिक हाइड्रोकार्बन क्रैज़िंग (crazing) तथा प्रतिबल-विदलन शुरू कर देते हैं; लकड़ी के आधार विलायक को रेशों में खींच लेते हैं, जिससे वाष्पन धीमा होता है और पुनः-लेपन प्रभावित होता है। पूर्व-उपचार रसायन और अंतरापृष्ठ संगति का आधारभूत तर्क साइट पर विशेष लेख में है, देखें पेंटिंग-पूर्व उपचार रसायन का पूर्ण विश्लेषण: क्षारीय डीग्रीज़िंग / अम्ल पिकलिंग / कंडीशनिंग / फॉस्फेटींग / निष्क्रियकरण / सिलेन — सम्पूर्ण रासायनिक क्रियाविधि और बथ-विश्लेषण का व्यावहारिक गाइड।
| आधार | विलायक-आधारित स्ट्रिपिंग | क्षारीय स्ट्रिपिंग | वर्जन और सावधानी |
|---|---|---|---|
| कार्बन इस्पात (नंगा इस्पात) | चलेगा | चलेगा | अत्यधिक संक्षारण और फ़्लैश-जंग से बचाव; स्ट्रिपिंग के तुरंत बाद धोकर सुखाएँ |
| गैल्वेनाइज़्ड / एल्युमिनियम शीट | सावधानी | प्रतिषिद्ध / सावधानी | क्षार से उभयधर्मी विलय, निष्क्रियक परत नष्ट |
| स्टेनलेस स्टील | चलेगा | सावधानी | क्लोरीनयुक्त अवशेष-तरल से पिटिंग का जोखिम, शेष लवण नियंत्रित रखें |
| प्लास्टिक / कम्पोज़िट | आधार काटने वाले विलायक प्रतिषिद्ध | प्रतिषिद्ध | क्रैज़िंग, प्रतिबल-विदलन, अवशोषण-प्रवेश |
| लकड़ी का आधार | सावधानी | सावधानी | रेशों में विलायक, मंद वाष्पन, पुनः-लेपन प्रभावित |
6. स्ट्रिपिंग के बाद, पुनः-कोटिंग से पहले की तैयारी और स्वीकृति-जाँच
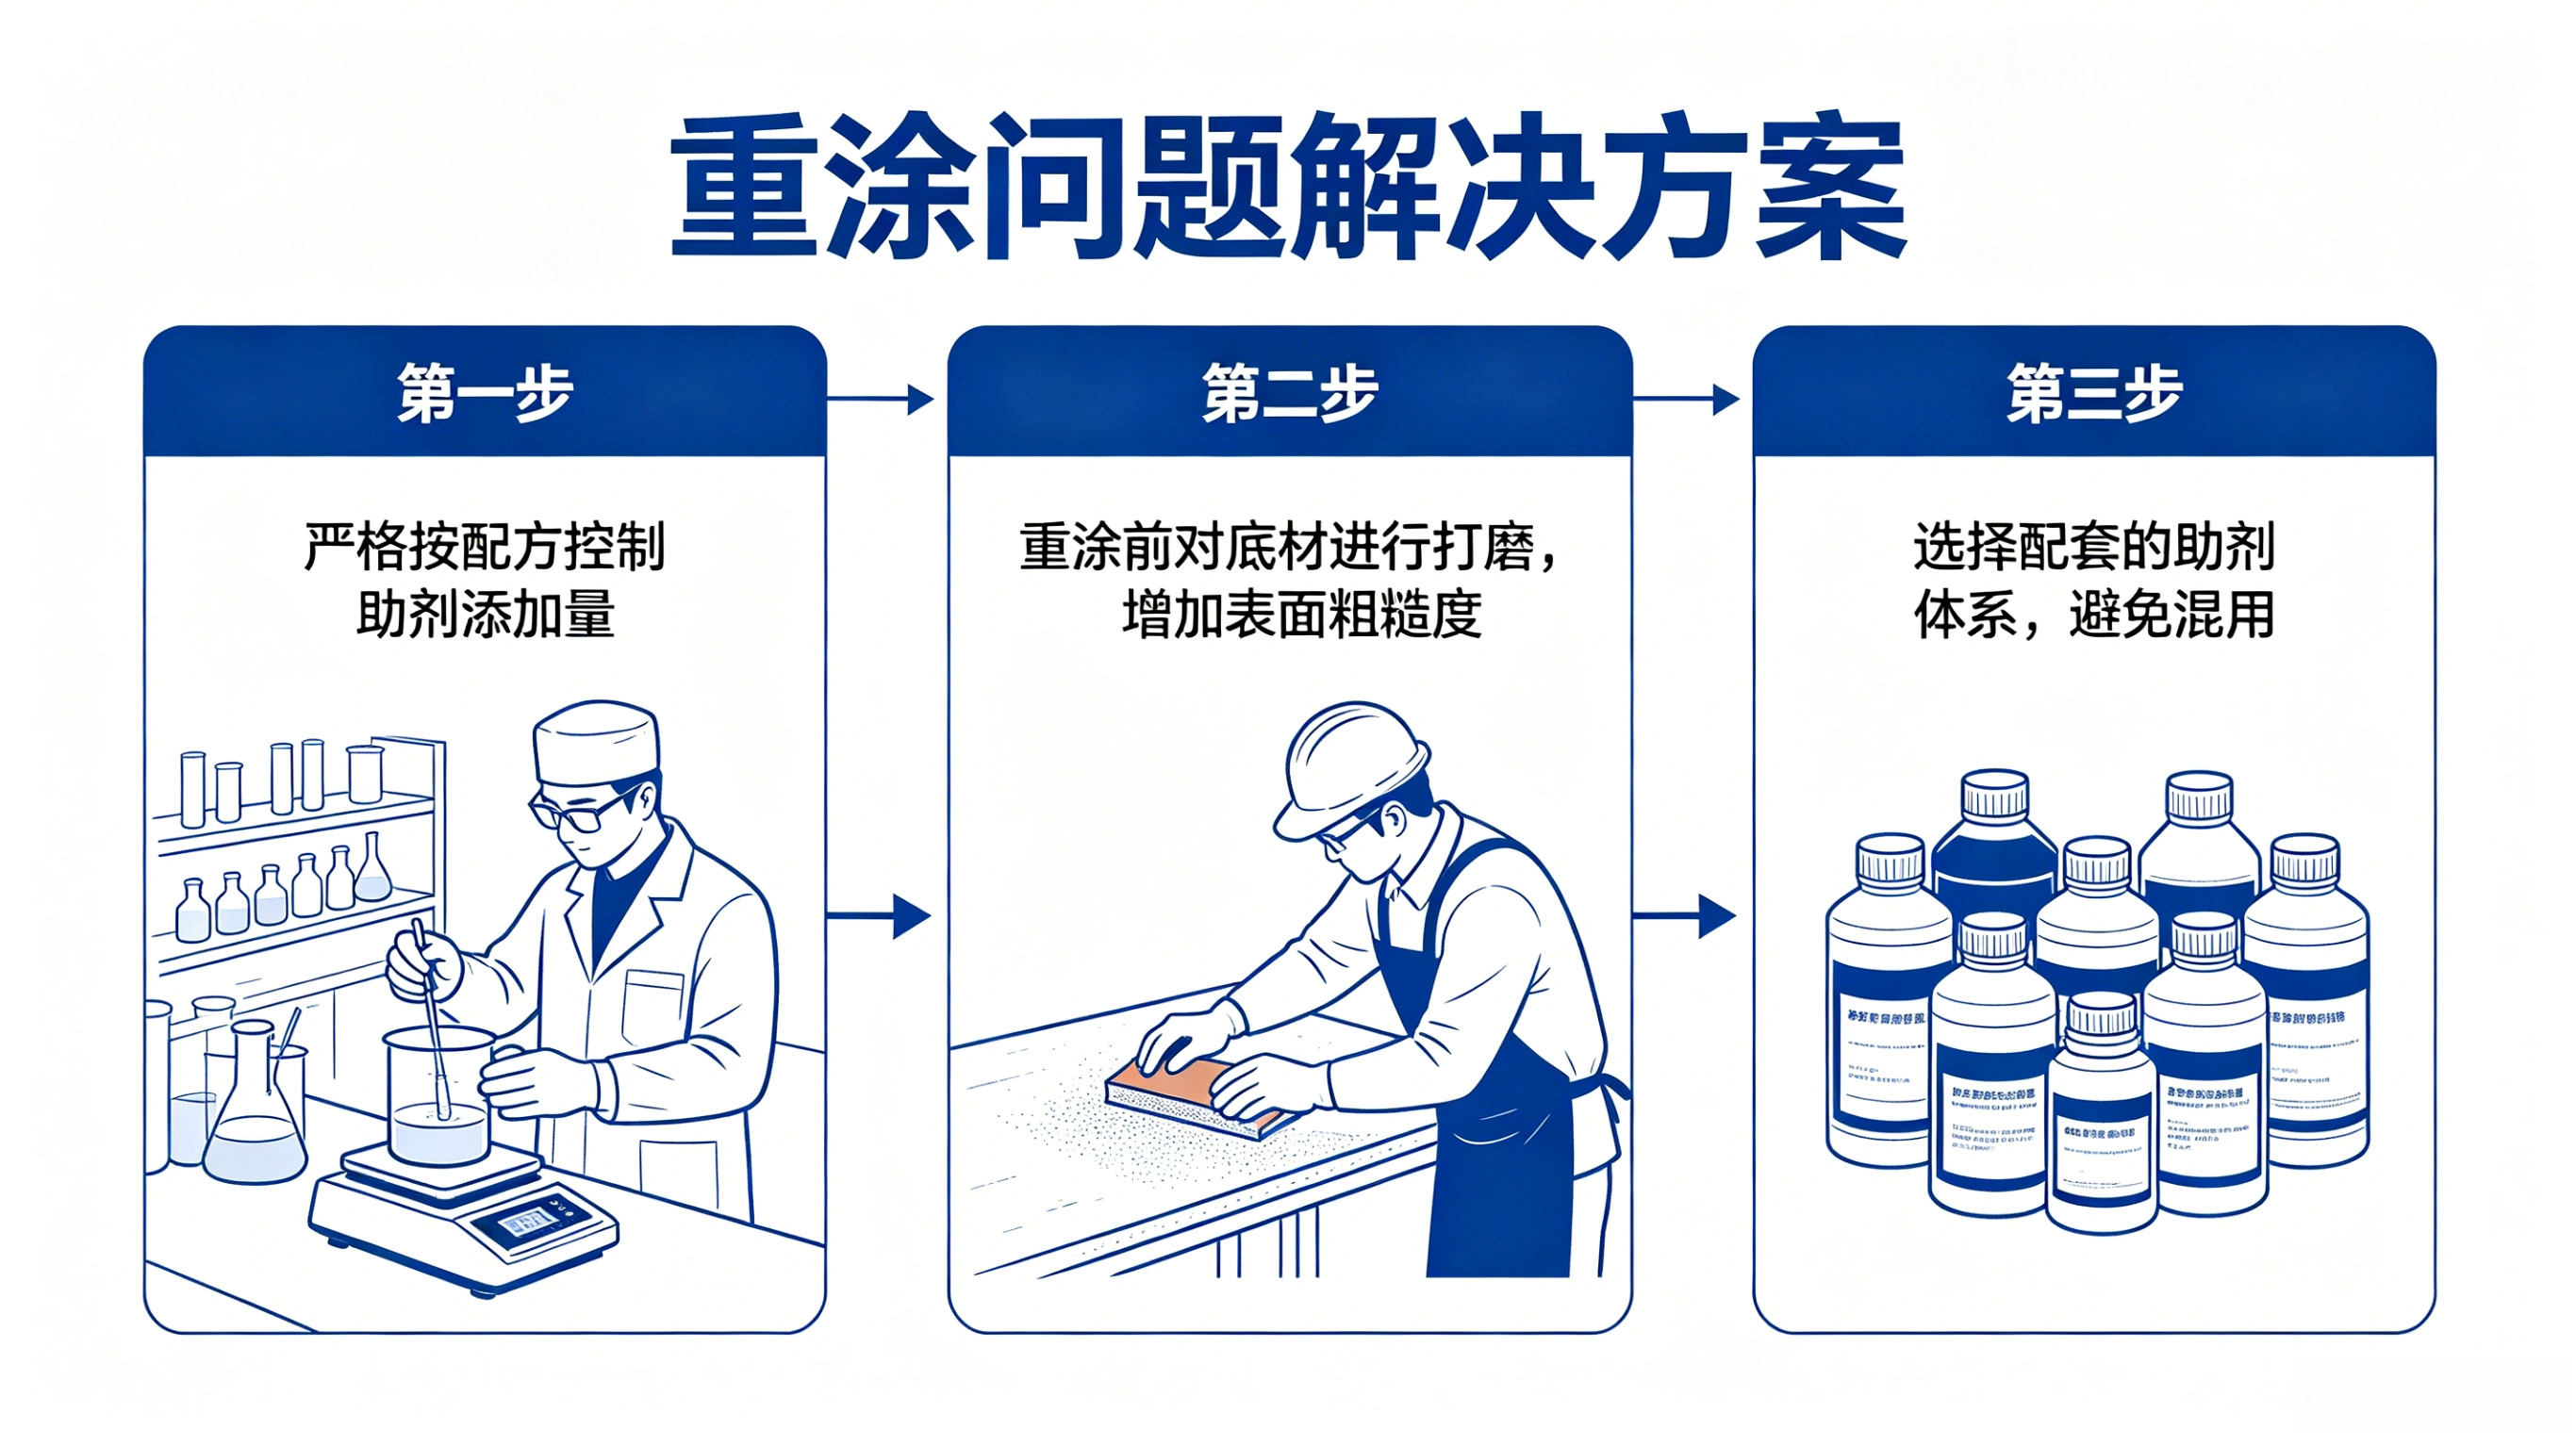
रासायनिक स्ट्रिपिंग केवल कोटिंग का मुख्य भाग हटाता है; इसका अर्थ यह नहीं कि सतह तैयार हो गई। पुनः-कोटिंग से पहले तीन काम पूरे करना अनिवार्य है: शेष लवण पूरी तरह हटाना, शेष तेल और शेष विलायक पूरी तरह हटाना, और सतह को कोटिंग-प्रणाली से मेल खाते सफाई-ग्रेड व एंकरिंग अवस्था में लौटाना। विलेय लवण मरम्मत का सबसे आम छिपा हत्यारा है — बचे हुए क्लोराइड-लवण दोबारा-लेप के बाद अंतरापृष्ठ पर परासरण-दाब से बुलबुले बनाते हैं; स्वीकृति-जाँच में Bresle पैच विधि से मात्रा निर्धारित करें, नमूनाकरण ISO 8502-6 और मूल्यांकन ISO 8502-9 तय करता है; पृष्ठ ऊर्जा और शेष विलायक डायन पेन या संपर्क कोण तथा विलायक-वाष्पन से सत्यापित करें; अंतरापृष्ठ चिपकना pull-off विधि से पुनः मापें। भारी-संक्षारण-रोधी प्रणाली चाहिए तो स्ट्रिपिंग के बाद प्रायः ब्लास्ट-क्लीनिंग से लक्ष्य ग्रेड तक जाना पड़ता है; दृष्टिकोण के लिए देखें औद्योगिक पेंट की सतह-पूर्व-तैयारी: ब्लास्टिंग Sa2.5, खुरदरापन और ड्यूपॉइंट नियंत्रण।
6.1 रासायनिक स्ट्रिपिंग और Sa2.5 एक-दूसरे के स्थान पर क्यों नहीं आ सकते
ISO 8501-1 में Sa2.5 का अर्थ "लगभग सफ़ेद धातु, नंगी आँख से दिखने वाला मिल-स्केल और पदार्श शेष नहीं, और मापने-योग्य खुरदरापन बचा हुआ" ऐसी स्वच्छ एंकरिंग अवस्था है; रासायनिक स्ट्रिपिंग ऐसी प्रोफ़ाइल पैदा नहीं करता, और वह ऑक्साइड परत तथा लवण अंतरापृष्ठ पर छोड़ सकता है। दोनों को "दोनों पेेंट हटाते हैं, अतः आपस में बदले जा सकते हैं" समझना अवधारणात्मक भूल है: ब्लास्ट-क्लीनिंग का विषय सफाई-ग्रेड और खुरदरापन है (प्रोफ़ाइल का मूल्यांकन ISO 8503), रसायन का विषय कोटिंग की अपस्फीति और पृथक्करण है। मरम्मत-भागों में तार्किक क्रम प्रायः "पहले रसायन से मोटी परत का मुख्य भाग घटाएँ → फिर लक्ष्य सफाई-ग्रेड तक ब्लास्ट करें → अंत में लवण-निरसन और पृष्ठ ऊर्जा का पुनः-मापन" होता है, दो में से एक चुनना नहीं।
6.2 नए और बचे पुराने पेेंट के अंतरापृष्ठ पर आधार-क्षति (एटिंग) का जोखिम
यदि स्ट्रिपिंग अपूर्ण रहे, तो बचा हुआ क्रॉस-लिंक पुराना पेेंट और पूरी तरह न निकाला गया विलायक नई टॉपकोट से चिपकने की होड़ करते हैं: बचा विलायक टॉपकोट के नीचे बंद होकर धीरे-धीरे बाहर निकलता है और बुलबुले बनाता है, कमज़ोर अंतरापृष्ठ-परत विफलता को "नया — पुराना अंतरापृष्ठ" पर ले जाती है। यही लेख के आरंभ में बताए मशीन-केबिनेट बैच के पेेंट उड़ने की सीधी क्रियाविधि है — अपस्फीति ने केवल कोटिंग का मुख्य भाग हटाया था, अंतरापृष्ठ के अवशेष की स्वीकृति-जाँच के बिना पुनः-कोटिंग हो गई। VOC उत्सर्जन की ओर यह भी देखें कि स्ट्रिपिंग और पुनः-कोटिंग चरणों के जुड़ने से निकलने वाले अपशिष्ट-गैस का उपचार कैसे होता है, देखें पेंटिंग कार्यशाला VOCs उपचार: एक्टिवेटेड कार्बन अधिशोषण / RTO रिजेनरेटिव थर्मल ऑक्सीडेशन / ज़ियोलाइट रोटरी कंसन्ट्रेटर — चयन-तुलना और उत्सर्जन-अनुपालन।

मुख्य आँकड़े (हर मद इकाई सहित)
- DCM: CAS 75-09-2, EC 200-838-9, क्वथनांक लगभग 39.6 ℃, घनत्व लगभग 1.33 g/cm³, श्रेणी 2 का कार्सिनोजेन।
- REACH अनुलग्नक XVII की प्रविष्टि 59: ≥0.1% (द्रव्यमान अंश) DCM वाले स्ट्रिपर जनता या व्यावसायिक उपयोगकर्ताओं को नहीं दिए जा सकते, व्यावसायिक उपयोग 2012-06-06 से निषिद्ध, औद्योगिक संयंत्रों के लिए न्यूनतम शर्तें अनिवार्य।
- NMP: CAS 872-50-4, REACH अनुलग्नक XVII की प्रविष्टि 71 से बँधा; DMF: CAS 68-12-2, SVHC, प्रजनन-विषैला, और सदस्य-राज्य का प्रतिबंध-प्रस्ताव प्रस्तावाधीन।
- GB 30981-2020 2020-12-01 को प्रवर्तित, 2026-06-01 से समाप्त; प्रतिस्थापी मानक GB 30981.2-2025 (2025-05-30 को जारी, 2026-06-01 को प्रवर्तित) ने पहली बार पुट्टी / हार्डनर / स्ट्रिपर जैसी सहायक सामग्री को कवर किया और SVOC जोड़ा; पुरानी आवृत्ति की लागू-अवस्था विलायक-आधारित प्राइमर VOC लगभग 540 g/L और बेंज़ीन लगभग 0.3% (द्रव्यमान अंश) ऐतिहासिक संदर्भ के रूप में।
- उपभोक्ता-कर की व्याख्या: लागू-अवस्था में VOC 420 g/L से अधिक वाले पेंटों पर नीति के अनुसार 4% उपभोक्ता-कर, 420 g/L या कम पर छूट।
- विकल्प विलायकों का क्वथनांक (सार्वजनिक-स्रोत अनुमान): बेंज़िल अल्कोहल लगभग 205 ℃, DMSO लगभग 189 ℃, प्रोपिलीन कार्बोनेट लगभग 242 ℃; क्षारीय स्ट्रिपिंग सामान्यतः 60–85 ℃, pH 13–14।
- स्वीकृति-जाँच के मानक: विलेय लवण के लिए नमूनाकरण ISO 8502-6, मूल्यांकन ISO 8502-9; pull-off अंतःस्पर्श बल ISO 4624 या GB/T 5210; सफाई-ग्रेड ISO 8501-1, खुरदरापन ISO 8503।
- स्थायित्व-श्रेणियाँ ISO 12944-1:2017: L (7 वर्ष तक), M (7–15 वर्ष), H (15–25 वर्ष), VH (25 वर्ष से अधिक); और durability कभी गारंटी-अवधि नहीं होती।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
स्ट्रिपर पर लिखा "एक बार में पूरा साफ़, शून्य अवशेष" — क्या भरोसा करें?
इसे स्वीकृति-जाँच का वादा नहीं माना जा सकता। थर्मोप्लास्टिक पेेंट "पूरी तरह" उतारना अपेक्षाकृत आसान है, पर एपॉक्सी-अमाइन, पाउडर और UV जैसी उच्च-क्रॉस-लिंक प्रणालियों में केवल अपस्फीति और पृथक्करण होता है; अंतरापृष्ठ के अवशेष और शेष विलायक नंगी आँख से नहीं दिखते। जहाँ भी "एक बार में पूरा साफ़", "शून्य अवशेष", "सबसे तेज़" जैसा बीज दिया हो, वहाँ विलेय-लवण पैच (ISO 8502-6/-9), पृष्ठ ऊर्जा (डायन/संपर्क कोण) और pull-off (ISO 4624 या GB/T 5210) — इन तीन आँकड़ों से बात सिद्ध या खारिज करें, यह देखकर नहीं कि "कितने बड़े क्षेत्र में परत उठी"।
क्या डाइक्लोरोमेथेन वाले स्ट्रिपर आज भी खरीदे और इस्तेमाल किए जा सकते हैं?
जनता और व्यावसायिक उपयोगकर्ताओं की ओर आपूर्ति तथा व्यावसायिक उपयोग REACH अनुलग्नक XVII की प्रविष्टि 59 से प्रतिबंधित हैं; ≥0.1% (द्रव्यमान अंश) DCM वाले स्ट्रिपर इन दोनों श्रेणियों को नहीं दिए जा सकते। उपयोग संभवतः केवल न्यूनतम शर्तें पूरी करने वाले औद्योगिक संयंत्र के भीतर, या सदस्य-राज्य की अनुमति से प्रमाण-पत्रधारक विशिष्ट व्यावसायिक उपयोगकर्ता के पास हो सकता है। अनुबंध और खरीद-नीति में "केवल औद्योगिक उपयोग, वर्तमान संस्करण के अनुसार देहली जाँचें" लिखें, और घरेलू VOC तथा खतरनाक-अपशिष्ट आवश्यकताओं को भी साथ मिलाकर जाँचें; "माल उपलब्ध है, अतः अनुपालन भी है" मानना ठीक नहीं।
क्या प्लास्टिक भागों पर स्ट्रिपर चलेगा? आधार कटेगा तो नहीं?
अधिकांश इंजीनियरिंग प्लास्टिक क्लोरीनयुक्त विलायक या प्रबल ऐरोमैटिक हाइड्रोकार्बन से क्रैज़िंग और प्रतिबल-विदलन दिखाते हैं; यह "आधार काटने" वाले विलायकों का प्रतिषिद्ध परिदृश्य है। हल्के फ़ॉर्म्युलेशन, कम तापमान और छोटा समय चुनें, और पहले छोटे नमूने पर संगति-परीक्षण करें। ABS, PC, PMMA आदि विलायकों के प्रति विशेष संवेदनशील हैं; कम्पोज़िट भागों में आधार-रेज़िन के सूजने से फ़ाइबर-अंतरापृष्ठ अलग हो सकता है। मानदंड "सूजे पर विदलन न हो, और छोटे नमूने का pull-off उत्तीर्ण हो" है, न कि "पुराना पेेंट पोंछने से उतर जाता है या नहीं"।
क्या गैल्वेनाइज़्ड भागों और एल्युमिनियम शीट पर क्षारीय स्ट्रिपिंग चलेगी?
सावधानी या प्रतिषेध। एल्युमिनियम और जस्ता उभयधर्मी धातुएँ हैं; pH 13–14 के क्षार में उभयधर्मी विलय होता है और निष्क्रियक परत नष्ट होकर दोबारा-लेप का चिपकना और बिगड़ जाता है; तापमान जितना अधिक और समय जितना लंबा, विलय उतना तेज़। ऐसे भागों में निष्क्रियक परत को नुकसान न पहुँचाने वाला हल्का विलायक-तंत्र चुनें, या यांत्रिक/लेज़र जैसा अंतरापृष्ठ-रसायन पर कम असर वाला मार्ग लें, और पुनः-कोटिंग से पहले पृष्ठ ऊर्जा तथा विलेय लवण दोबारा जाँचें।
रासायनिक स्ट्रिपिंग के बाद भी ब्लास्टिंग ज़रूरी है?
प्रणाली-आवश्यकता पर निर्भर। रासायनिक स्ट्रिपिंग ISO 8503 का मापने-योग्य एंकरिंग प्रोफ़ाइल नहीं बनाता, और प्रायः मिल-स्केल व लवण अंतरापृष्ठ पर छोड़ देता है; यदि मरम्मत-भाग को ISO 8501-1 के अनुसार Sa2.5 या फ़िल्म-मोटाई सहित खुरदरापन चाहिए, तो ब्लास्ट-क्लीनिंग अनिवार्य है, उसके बाद लवण-निरसन और पृष्ठ ऊर्जा का पुनः-मापन। "रसायन से पेेंट हटना" को "सतह-तैयारी" समझना अवधारणात्मक भूल है; सही क्रम प्रायः "रसायन से मोटाई घटाना → ब्लास्ट से लक्ष्य तक → लवण-निरसन और पुनः-जाँच" होता है।
स्ट्रिपिंग से निकली तरल अपशिष्ट और पेेंट-स्लज का निपटान कैसे करें?
खतरनाक अपशिष्ट के रूप में प्रबंधित करें, सीवर या जल-निकास में बहाकर नहीं। तरल अपशिष्ट और पेेंटयुक्त स्लज राष्ट्रीय खतरनाक अपशिष्ट सूची के तहत सामान्यतः HW12 (वर्णक व पेेंट अपशिष्ट) और HW42 (निस्पंद जैविक विलायक) में आते हैं; हैलोजनयुक्त (जैसे DCM) विलायक अलग हैलोजन-श्रेणी में भेजे जाते हैं; विशेष कोड वर्तमान सूची और स्थानीय पर्यावरण-प्राधिकरण के निर्धारण से लें। निपटान-लागत स्ट्रिपिंग-योजना की कुल लागत में जोड़ें, केवल स्ट्रिपर का इकाई-मूल्य नहीं; यह रासायनिक मार्ग की लेज़र और यांत्रिक मार्गों के मुकाबले एक छिपी कमज़ोरी है।
मरम्मत-भागों में पुनः-कोटिंग का पेेंट पहली कोटिंग से पहले क्यों उतरता है?
कारण प्रायः अंतरापृष्ठ में: शेष लवण, शेष विलायक और पूरी तरह न हटाई गई क्रॉस-लिंक पुरानी परत मिलकर एक कमज़ोर सीमा-परत बनाते हैं; नई टॉपकोट के नीचे बंद विलायक धीरे-धीरे बाहर निकलकर बुलबुले बनाता है, और विफलता "नया — पुराना अंतरापृष्ठ" पर घटित होती है। उपाय पुनः-कोटिंग से पहले की स्वीकृति-जाँच को कड़ा करना है — लवण-निरसन संख्यात्मक रूप से, शेष विलायक का निराकरण, लक्ष्य सफाई-ग्रेड व खुरदरापन से एंकरिंग का पुनर्निर्माण, और pull-off उत्तीर्ण होने पर ही लेप। पहली कोटिंग पूरी पूर्व-उपचार लाइन से गुज़रती है, मरम्मत में ये चरण प्रायः छोड़ दिए जाते हैं, इसीलिए "वही पेंट, पर नवीनीकरण में परत मूल परत से पहले खराब होती है"।
संदर्भ और आँकड़ा-स्रोत की व्याख्या
इस लेख के आँकड़े सार्वजनिक मानकों और विनियामक पाठों (REACH अनुलग्नक XVII की प्रविष्टि 59 / प्रविष्टि 71, GB 30981-2020 — जिसे 2026-06-01 से GB 30981.2-2025 ने प्रतिस्थापित किया, ISO 8502/8501/8503/4624/12944 श्रेणी, राष्ट्रीय खतरनाक अपशिष्ट सूची) तथा सार्वजनिक सामग्री से लिए गए हैं; जहाँ "सार्वजनिक-स्रोत अनुमान" चिह्नित है, वह तृतीय-पक्ष द्वारा क्रमशः सत्यापित नहीं है, अतः उसे सीधे अनुबंध-स्वीकृति का सूचक न बनाएँ; विनियामक देहली वर्तमान आधिकारिक पाठ से ही ली जाएगी। यह लेख B2B तकनीकी दृष्टि से लिखा गया है, और वाणिज्यिक शर्तों में केवल EXW तथा FOB का ही उल्लेख है।
Last updated: 2026-11-15. यह लेख Kexin New Materials (Guangdong) Co., Ltd. की तकनीकी टीम ने सार्वजनिक मानकों और साहित्य के आधार पर संकलित किया है; यह औद्योगिक कोटिंग-सामग्री चयन और विफलता-विश्लेषण के संदर्भ हेतु है, किसी विशिष्ट घटक की सेवा-आयु की गारंटी नहीं है।