
Химическая смывка — это ремонтная операция, в которой растворитель или щелочная среда ослабляют адгезию между старым покрытием и подложкой, так что плёнка набухает, вспучивается и затем снимается вручную; вместе с абразивоструйной обработкой, огнём и лазером она образует один из четырёх путей удаления старых покрытий, и работает по цепочке «проникновение — набухание — пластификация — разрушение на границе раздела», а не за счёт растворения покрытия в раствор. Для уже сшитых и отверждённых эпоксидных, полиуретановых, порошковых и UV-материалов термореактивная смола в принципе не может быть растворена никаким растворителем: она может только набухнуть до потери адгезии, поэтому чем выше плотность сшивки, тем сильнее процесс зависит от агрессивного растворителя или более длинной выдержки. В этом же корневая причина цехового наблюдения: из одной и той же бочки смывка быстро снимает алкидное покрытие и почти не трогает порошковое и UV.
Реальная ремонтная площадка выглядит так: партия корпусов была признана неудачной по розливу после нанесения и подлежала полной перекраске. Сначала цех кистью нанёс растворительную смывку, накрыл детали плёнкой и оставил; через сорок минут старая краска сморщилась и отслоилась на больших площадях, оператор счёл, что «смыто чисто», и сразу перешёл к фосфатированию и верхнему слою. Через три месяца вся партия теряла краска целыми пластами, причём ещё до камеры влажной жары; при испытании на отрыв разрушение почти целиком шло по границе «новый слой — остаток старого покрытия», а не по подложке. Разбор показал, что набухание и вспучивание удалили только основную массу покрытия, а сшитый поверхностный слой, остаточные соли и остаточный растворитель остались запертыми на границе. Химическая смывка не вернула подложку в состояние чистого металла, как при Sa2.5, и ни растворимые соли, ни поверхностная энергия не были приняты перед перекраской. Эта статья не о том, какая смывка «злее», а о границах механизма химического удаления, о регуляторном давлении, о критериях «можно / нельзя» по каждой подложке и о том, что именно нужно принять между смывкой и перекраской.
Кратко: запомните эти 8 пунктов
- Химическая смывка — это «набухание — пластификация — разрушение границы», а не растворение: сшитое покрытие можно только оторвать набуханием, по-настоящему растворить нельзя, и чем плотнее сшивка, тем труднее.
- Дихлорметан (DCM, CAS 75-09-2, температура кипения около 39,6 °C, плотность около 1,33 г/см³) ограничен пунктом 59 приложения XVII REACH: смывки с содержанием DCM ≥0,1 % (массовая доля) нельзя выпускать на рынок для широкой публики и профессиональных пользователей; профессиональное применение запрещено с 2012-06-06, допускается только в промышленных установках при выполнении минимальных условий.
- NMP (CAS 872-50-4) и DMF (CAS 68-12-2) относятся к SVHC с репродуктивной токсичностью и подпадают под пункт 71 приложения XVII REACH и предложения об ограничении, поэтому для замены нужно свести три счёта: силу набухания, скорость испарения и стоимость.
- Четыре пути удаления не взаимозаменяемы: химия повреждает границу и оставляет остатки, абразивоструйная обработка меняет шероховатость и безопасна на больших плоскостях, лазер дорог и имеет окно по толщине плёнки и подводу тепла, огонь легко повреждает тонкостенные детали и подложку; выбор делается по подложке, системе покрытия, серии и условиям площадки.
- После смывки обязательно перемерить три вещи: растворимые соли методом Бресля (отбор по ISO 8502-6, оценка по ISO 8502-9), поверхностную энергию и остаточный растворитель (дин-тесты / краевой угол) и адгезию на отрыв по границе старого и нового слоя (ISO 4624 или GB/T 5210).
- Химическая смывка и пескоструйная очистка до Sa2.5 не заменяют друг друга: первая снимает покрытие, вторая снимает окалину и создаёт профиль анкеровки; для тяжёлой антикоррозионной системы после смывки всё равно нужно выйти на целевую степень подготовки по ISO 8501-1.
- ЛОС и опасные отходы — это статьи затрат: содержание летучих органических соединений в нанесённом состоянии регламентировалось GB 30981-2020 (грунтовка растворного типа для промышленной защиты порядка 540 г/л), и этот стандарт с 2026-06-01 заменён на GB 30981.2-2025, который впервые включает шпатлёвки, отвердители, смывки и прочие вспомогательные материалы в нормируемый состав и вводит SVOC; отработанные составы и содержащий краску шлам утилизируются как HW12 «красочные отходы» и HW42 «отработанные органические растворители» по Национальному каталогу опасных отходов, а галогенсодержащие потоки разделяются отдельно.
- Скорость и «без повреждения подложки / без остатков» почти несовместимы: время набухания и вспучивания, расход на единицу площади, максимальная снимаемая толщина плёнки, риск перетравливания и остатков — это взаимосцепленные критерии, и по одному лишь «быстро вспучилось» вывод делать нельзя.
1. Три состояния химической смывки: набухание, пластификация и разрушение границы
Смывка начинает с проникновения в плёнку. Низкомолекулярные растворители диффундируют в покрытие через свободный объём и микропоры; чем ближе параметр растворимости молекулы растворителя к параметру смолы, тем сильнее проникновение и набухание. Когда растворитель накапливается в плёнке выше некоторой концентрации, сегменты цепей смолы пластифицируются, температура стеклования снижается, слой из твёрдого и хрупкого становится гибким, а внутренние напряжения и адгезия на границе ослабевают. Этот шаг физический и не разрывает ковалентные связи. И только дальше результат зависит от семейства смолы: линейные термопластичные смолы (нитроцеллюлоза, часть акриловых, алкиды) сильными растворителями могут быть действительно растворены до геля и даже до раствора, тогда как сшитая термореактивная смола с трёхмерной сеткой целиком раствориться не может и лишь набухает, пока адгезия не упадёт ниже критического значения и слой не отслоится.
1.1 Механика отслоения: почему вспучивание — признак того, что смывка работает
Набухание создаёт в плёнке сжимающие напряжения, а растворитель к границе с подложкой приходит ещё быстрее и формирует там перепад набухания, поэтому слой сбрасывает напряжение через пузыри и морщины. Если на поверхности видны «морщины, пузыри, пластинчатое коробление» — фактически граница побеждена совместным действием напряжения набухания и пластификации. И наоборот, если краска лишь размягчилась и стала липкой, но не сморщилась, набухание осталось в поверхностном слое и до границы не дошло; в этот момент механическое соскабливание разрушает и профиль анкеровки, нужный новому покрытию. «Быстро» и «смыто чисто» — разные вещи: скорость говорит лишь о скорости проникновения, а чистота решается на границе.
1.2 Путь омыления при щелочной смывке
Щелочные смывки используют гидроксид натрия, гидроксид калия, метасиликат натрия и подобные, поднимая pH до 13-14 и при выдержке при 60-85 °C омыляя сложноэфирные связи алкидов, эпоксидно-полиэфирных и части полиуретановых систем, одновременно эмульгируя масляные загрязнения. По смолам с эфирными группами разрыв связей — настоящая химия, а не только набухание; но по полностью отверждённым эпоксид-аминным системам и по сильно сшитым порошковым и UV-покрытиям скорость омыления очень мала, поэтому нужны более жёсткие условия или переход на растворительный путь. Щелочная смывка коррозийно опасна для амфотерных металлов — алюминия и оцинкованных поверхностей: это и есть ключевая граница формулы «можно применять щёлочь не означает, что она подходит любой подложке».
2. Границы и выбор между четырьмя путями удаления
Химический, механический (пескоструйная обработка / шлифовка), термический (огонь / горячий воздух) и лазерный — четыре параллельных пути, каждый решает свою задачу, и «самого лучшего» не существует. Химия хороша для сложных деталей и полостей и не даёт пыли, но оставляет границы раздела и опасные отходы; абразивоструйная обработка создаёт профиль анкеровки и доводит голую сталь до Sa2.5, но срезает функциональные покрытия, внедряет абразив в мягкие слои и даёт пыль; лазер имеет управляемый подвод тепла, почти не повреждает основу и дёшев по расходникам, но дорог оборудованием и имеет окно по толщине плёнки и пигменту; огонь быстрый и выжигает толстое покрытие, но тонкие стенки и термочувствительные подложки легко пережигаются, плюс требования по огневым работам и выбросам ЛОС. Подробно лазерный путь на сайте разобран в лазерная очистка как подготовка перед окраской: плотность энергии, шероховатость и критерии приёмки адгезии; степени очистки и шероховатость при пескоструйной обработке — в подготовка поверхности под промышленные лакокрасочные материалы: Sa2.5, шероховатость и контроль точки росы и подготовка поверхности Sa2.5 и степени пескоструйной очистки.
| Путь удаления | Механизм | Границы возможностей | Основные риски |
|---|---|---|---|
| Химическая смывка | Проникновение растворителя — набухание — пластификация; щелочной путь добавляет омыление | Сложные детали, полости, ванное нанесение сериями | Остатки на границе, перетравливание, опасные отходы и ЛОС |
| Пескоструйная обработка / шлифовка | Ударное и режущее действие абразива, заодно создаёт профиль анкеровки | Большие плоскости, вплоть до голого металла | Утоньшение покрытий, внедрение абразива, пыль |
| Огонь / горячий воздух | Термическое разложение и выжигание поверхностного слоя | Толстые покрытия, крупные нетермочувствительные конструкции | Пережог тонких стенок, допуски на огневые работы и ограничения выбросов |
| Лазерная очистка | Импульсная абляция с управляемым подводом тепла | Локальные, чистые, прецизионные детали | Дорогое оборудование, окно по толщине плёнки и пигменту |
3. Снимаемость покрытия зависит от плотности сшивки семейства смолы
Оценивать снимаемость по семейству смолы надёжнее, чем «на глаз» по возрасту краски. Ключевая переменная — плотность сшивки: чем гуще узлы сшивки, тем меньше свободного объёма для растворителя, тем ниже степень набухания и тем сильнее удаление зависит от агрессивного растворителя, нагрева или удлинённой выдержки. Термопластичную смолу можно действительно растворить, сшитую — только набухнуть и оторвать. Порошковые покрытия — сильно сшитые системы, а UV-материалы — высокосшитые фотосети, и обе группы проявляют большую стойкость к обычным смывкам; статьи сайта о дефектах и отверждении порошков — в дефекты порошкового покрытия (кратеры, кратеры-иглы, шагрень, частицы): систематический разбор 12 причин и корректировка режимов.
| Семейство смол | Характер сшивки | Отклик на растворители | От чего зависит удаление |
|---|---|---|---|
| Нитроцеллюлоза / термопластичный акрил | Практически без сшивки | Может быть растворена до геля | Достаточно растворителя средней силы |
| Алкид (окислительная сшивка) | Слабая сшивка | Преимущественно набухание, щёлочь омыляет | Подходит и растворитель, и щелочной путь |
| Эпоксид-амин | Высокая сшивка | Только набухание, плохо омыляется | Агрессивный растворитель, нагрев, время |
| Двухкомпонентный полиуретан | Высокая сшивка | Набухание, частичное размягчение | Главное — сильные растворители |
| Порошковое покрытие | Жёсткая сшивка | Высокая стойкость | Высокотемпературная щелочная смывка или долгая растворительная |
| UV-отверждаемое покрытие | Высокосшитая фотосеть | Очень слабое набухание | Специальные составы либо механика / лазер |
3.1 Почему «снять за один проход» — псевдопостановка
Удалить сшитое покрытие за один проход и без остатка на границе химическим путём практически невозможно, поэтому любые формулировки «один проход», «ноль остатка», «самый быстрый» надо возвращать к контрольным измерениям на границе. После того как смывка подняла основную массу покрытия, осталось ли на границе сшитый поверхностный слой, соли и растворитель, глазом не увидеть — говорят только солевые пластины Бресля, поверхностная энергия и данные на отрыв. Это та же логика, что и приёмка адгезии на свежем покрытии; критерии изложены в приёмка адгезии антикоррозионных покрытий: числовые критерии и виды разрушения при испытании на отрыв.
4. Регуляторное давление на растворительные смывки и пути замены
DCM долго был основой агрессивных составов для смывки благодаря высокой проникающей способности, низкой горючести и быстрому испарению, но пункт 59 приложения XVII REACH относит его к ограниченным веществам: смывки с содержанием DCM ≥0,1 % (массовая доля) нельзя поставлять широкой публике и профессиональным пользователям; профессиональное применение запрещено с 2012-06-06, при этом государства — члены ЕС могут разрешать его отдельным обученным и аттестованным специалистам. Внутри промышленной установки обязательны минимальные условия: эффективная вентиляция всех зон обработки, закрытие ванн, кроме момента загрузки и выгрузки, промывная ванна для удаления избытка растворителя, безопасная подача и трубопроводы, защитные перчатки и очки с респиратором по необходимости, обучение операторов. Продукт должен быть маркирован «только для промышленного применения и для профессионального применения в тех государствах-членах, где оно разрешено». В США правила TSCA также вводят ограничения на оборот и применение DCM для смывки покрытий, и детали меняются по годам вступления в силу. Обзор сайта по регулированию ЛОС — в регуляторные ограничения ЛОС для промышленных лакокрасочных материалов (GB 30981).
4.1 Альтернативные растворители: считать вместе силу набухания, летучесть и стоимость
Бензиловый спирт — высококипящий (около 205 °C), малолетучий «зелёный сильный растворитель» с достаточно хорошей биоразлагаемостью; он берёт длительным набуханием, почти не пахнет, но по сильно сшитым покрытиям требует более длинной выдержки и укрытия плёнкой для сохранения влаги. Диметилсульфоксид DMSO (температура кипения около 189 °C) силён по набуханию и смешивается с водой, цена — стоимость и проникновение в часть пластмасс. Пропиленкарбонат (около 242 °C) испаряется очень медленно и безопасен, но в одиночку слаб по набуханию, поэтому обычно работает как со-растворитель. Ионные жидкости и глубокоэвтектические растворители (например, на основе холинхлорида) в лаборатории показывают потенциал по эпоксидным и порошковым покрытиям, но масштабированию мешают стоимость, вязкость и регенерация. Выбор — не «чем экологичнее, тем лучше», а баланс между соответствием требованиям, эффективностью удаления, безопасностью подложки и стоимостью обезвреживания.
4.2 Регулирование и числовая база
Все нормативные числа в статье взяты из открытых текстов: ограничения по ЛОС в нанесённом состоянии для промышленных защитных покрытий устанавливал GB 30981-2020 (введён 2020-12-01), обычно около 540 г/л для грунтовок строительной и сельскохозяйственной техники и около 550 г/л для верхних слоёв, у цеховых грунтовок выше (по открытым данным); но с 2026-06-01 этот стандарт вместе со старыми нормативами по вредным веществам для древесных и транспортных покрытий заменяется GB 30981.2-2025 «Ограничение вредных веществ в лакокрасочных материалах. Часть 2: промышленные покрытия» (опубликован 2025-05-30), который впервые включает шпатлёвки, отвердители и смывки и впервые вводит нормативы SVOC и биоцидов, поэтому составы смывок ограничиваются напрямую, а точные пороги берутся из официального текста нового стандарта. Для покрытий с содержанием ЛОС в нанесённом состоянии выше 420 г/л в Китае по политике взимается акциз 4 %, а при 420 г/л и ниже он не взимается, что прямо влияет на экономику высокоЛОС составов. NMP подпадает под пункт 71 приложения XVII REACH, DMF по предложению Италии включён в процедуру ограничения и отнесён к SVHC; оба репродуктивно токсичны, поэтому любая замена в рецептуре сверяется с действующей редакцией и порогами по концентрации. То, что нельзя подтвердить, понижается до статуса «по открытым данным» и не используется как договорной критерий приёмки.
5. Критерии «можно / нельзя» по каждой подложке
Одна и та же бочка смывки по разным подложкам несёт совершенно разные риски, поэтому критерии применимости надо давать по каждой подложке, а не объявлять состав «универсальным». Углеродистая сталь выдерживает большинство растворителей, но сильная щёлочь и длительная выдержка создают риск диффузии водорода и перетравливания. Конверсионные и защитные слои на цинковом покрытии, алюминиевом листе и пассивированной нержавейке находятся под границей старого покрытия: агрессивный растворитель или щёлочь перетравливают границу и разрушают конверсионный слой, из-за чего адгезия при перекраске становится хуже, а алюминий и оцинковка дополнительно чувствительны к амфотерному растворению при щелочной смывке. Пластиковые и композитные детали нельзя обрабатывать растворителями, атакующими основу, поскольку часть хлорированных растворителей и сильные ароматические углеводороды вызывают серебряные трещины и напряжённое растрескивание; древесные подложки втягивают растворитель в волокна, что замедляет испарение и портит последующее окрашивание. Базовая логика химии подготовки и совместимости границ на сайте разобрана в полный разбор химии подготовки перед окраской: щелочное обезжиривание, кислотное травление, кондиционирование, фосфатирование, пассивирование и силанирование — механизмы и контроль ванн.
| Подложка | Растворительная смывка | Щелочная смывка | Запреты и предостережения |
|---|---|---|---|
| Углеродистая сталь (голая) | Можно | Можно | Защищать от перетравливания и «флэш-ржавчины», сразу промывать и сушить |
| Оцинковка / алюминиевый лист | Осторожно | Запрещено / с большой осторожностью | Щёлочь даёт амфотерное растворение и разрушает конверсионный слой |
| Нержавеющая сталь | Можно | Осторожно | Риск питтинга от хлорсодержащих остатков, контролировать остаточные соли |
| Пластик / композит | Запрещены атакующие растворители | Запрещено | Серебряные трещины, напряжённое растрескивание, втягивание |
| Древесная подложка | С осторожностью | С осторожностью | Втянутый растворитель замедляет испарение и мешает перекраске |
6. Подготовка и приёмка между смывкой и перекраской
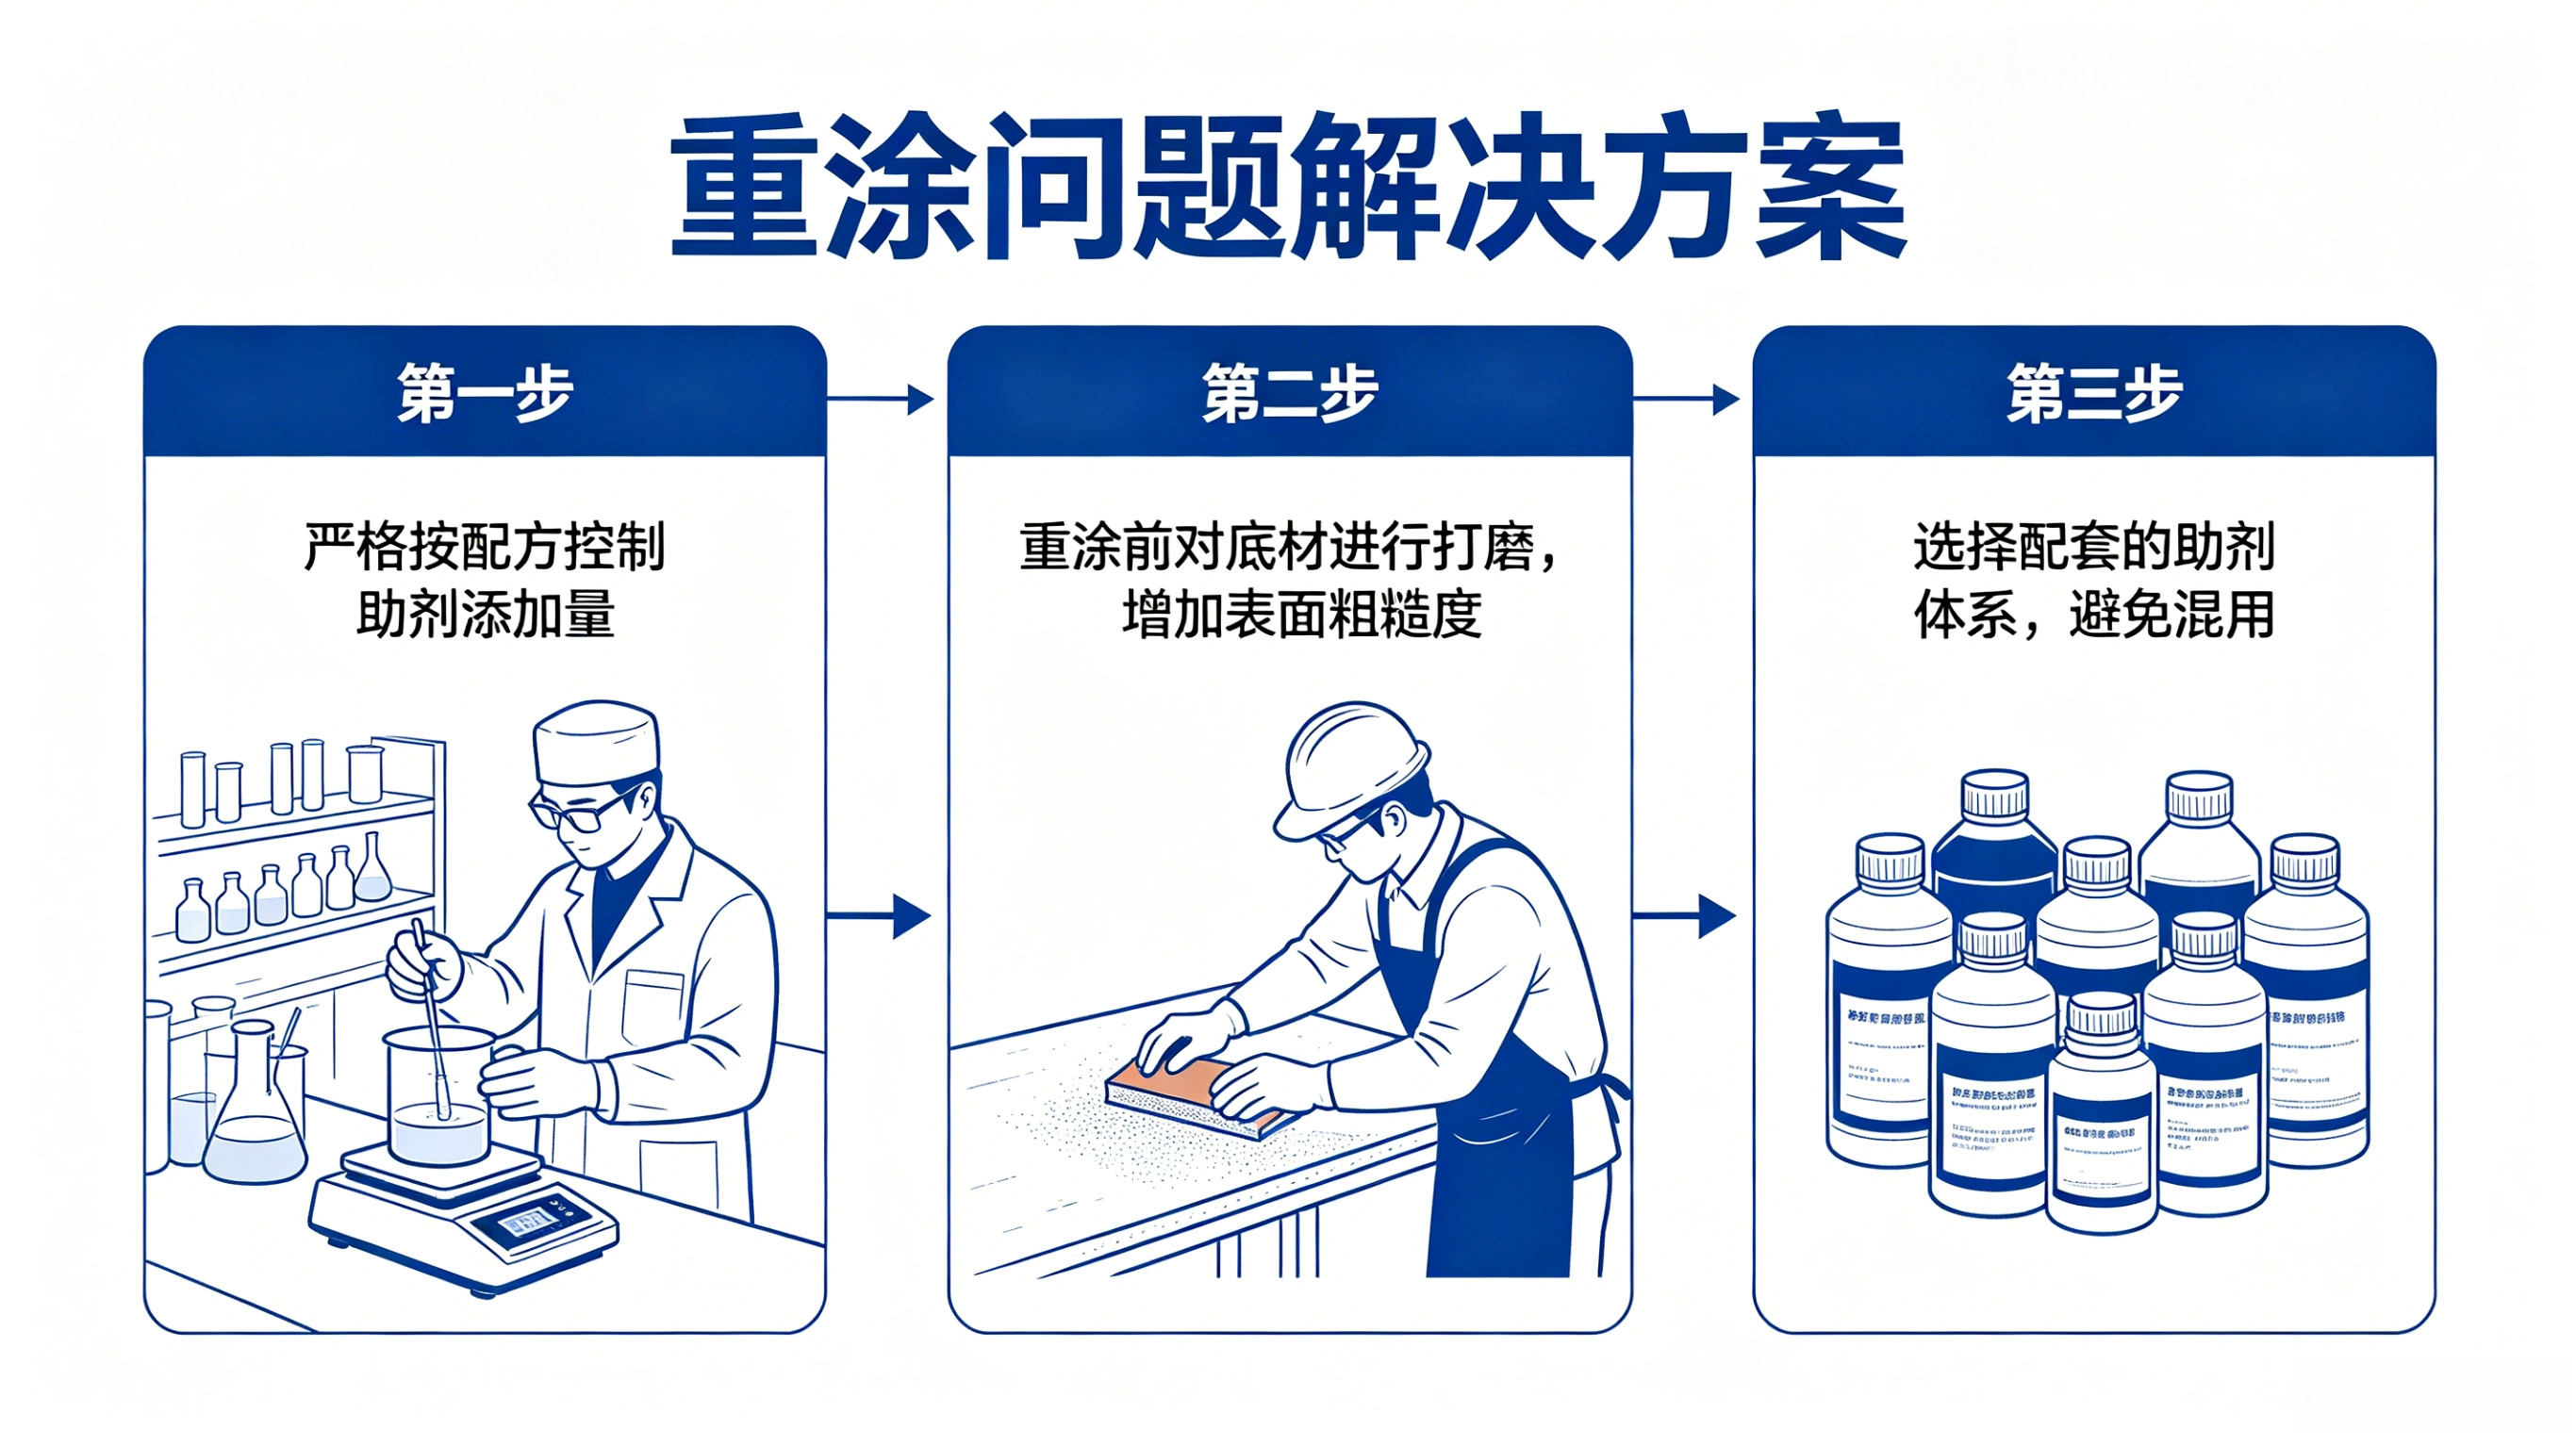
Химическая смывка убирает лишь основную массу покрытия, но не означает, что поверхность готова. Перед перекраской нужно добросовестно сделать три вещи: удалить остаточные соли, удалить остаточное масло и растворитель и вернуть поверхность к той степени чистоты и состоянию анкеровки, которые требует система. Растворимые соли — самый частый скрытый убийца в ремонте: остаточный хлорид после перекраски создаёт на границе осмотические пузыри, а приёмка количественно измеряет их ячейкой Бресля, где отбор регламентирован ISO 8502-6, а оценка — ISO 8502-9; поверхностную энергию и остаточный растворитель проверяют дин-тестами или краевым углом вместе с испарением растворителя; адгезию границы перемеряют на отрыв. Для тяжёлой антикоррозионной системы после смывки часто всё равно нужна абразивоструйная обработка до целевой степени; логика — в подготовка поверхности под промышленные лакокрасочные материалы: Sa2.5, шероховатость и контроль точки росы.
6.1 Почему химическая смывка и Sa2.5 не взаимозаменяемы
Sa2.5 по ISO 8501-1 определяет чистое анкерное состояние: очистка до практически белой поверхности, без видимой окалины и посторонних включений, с измеримой сохраняемой шероховатостью. Химическая смывка такой профиль не создаёт и может оставить окалину и соли на границе. Считать эти два пути взаимозаменяемыми «потому что оба снимают краску» — категориальная ошибка: пескоструйная обработка отвечает за степень чистоты и шероховатость (профиль оценивается по ISO 8503), химия — за набухание и отслоение плёнки. Разумная последовательность для ремонтной детали обычно такая: химически снять основную толщину старого покрытия, затем абразивоструйной обработкой выйти на целевую степень очистки, и в конце удалить соли и перемерить поверхностную энергию — а не выбирать одно из двух.
6.2 Риск подтравливания на границе старого и нового слоя
Если смывка неполная, остаток сшитого старого покрытия и не удалённый растворитель конкурируют с новым верхним слоем за адгезию: остаточный растворитель, запечатанный сверху, медленно выходит и создаёт пузыри, а слабый граничный слой переносит вид разрушения на границу «новое — старое». Это ровно тот механизм, из-за которого корпуса в начале статьи потеряли краску: набухание удалило только основную массу, а остатки на границе не были приняты перед перекраской. На стороне выбросов стоит учитывать и газоочистку производства, когда операции смывки и перекраски суммируются в одном цехе, см. очистка выбросов ЛОС в окрасочном цехе: выбор и соответствие нормативам для адсорбции на активированном угле, регенеративного термического окисления RTO и концентрирования на цеолитовом роторе.

Ключевые данные (каждая строка с единицами)
- DCM: CAS 75-09-2, EC 200-838-9, температура кипения около 39,6 °C, плотность около 1,33 г/см³, канцероген 2-й категории.
- Пункт 59 приложения XVII REACH: смывки с ≥0,1 % (массовая доля) DCM нельзя выпускать для широкой публики и профессиональных пользователей; профессиональное применение запрещено с 2012-06-06; промышленные установки обязаны выполнять минимальные условия.
- NMP: CAS 872-50-4, подпадает под пункт 71 приложения XVII REACH; DMF: CAS 68-12-2, SVHC с репродуктивной токсичностью и предложением государства-члена об ограничении.
- GB 30981-2020 введён 2020-12-01 и отменён 2026-06-01; заменяющий GB 30981.2-2025 (опубликован 2025-05-30, действует с 2026-06-01) впервые охватывает шпатлёвки, отвердители и смывки и вводит SVOC; прежние значения в нанесённом состоянии — около 540 г/л ЛОС и около 0,3 % (массовая доля) бензола — могут служить исторической справкой.
- База акциза: покрытия с ЛОС в нанесённом состоянии выше 420 г/л облагаются акцизом 4 %, при 420 г/л и ниже освобождаются.
- Температуры кипения альтернативных растворителей (по открытым данным): бензиловый спирт около 205 °C, DMSO около 189 °C, пропиленкарбонат около 242 °C; щелочная смывка обычно работает при 60-85 °C и pH 13-14.
- Стандарты приёмки: растворимые соли — отбор по ISO 8502-6, оценка по ISO 8502-9; адгезия на отрыв — ISO 4624 или GB/T 5210; степень очистки — ISO 8501-1, шероховатость — ISO 8503.
- Классы долговечности ISO 12944-1:2017: L (до 7 лет), M (7-15 лет), H (15-25 лет), VH (свыше 25 лет), причём долговечность не является гарантийным сроком.
Частые вопросы
В паспорте написано, что смывка удаляет покрытие за один проход и без остатка — можно ли этому верить?
Нельзя воспринимать это как обязательство по приёмке. По термопластичным покрытиям дойти до подложки относительно легко; по эпоксид-аминным, порошковым и UV химия умеет только набухать и отрывать слой, а остаток на границе и остаточный растворитель глазом не видны. Любые заявления про «один проход», «ноль остатка» и «самый быстрый» надо подтверждать или опровергать тремя наборами данных: солевым пластинами Бресля (ISO 8502-6 / -9), поверхностной энергией (дин / краевой угол) и адгезией на отрыв (ISO 4624 или GB/T 5210) — а не площадью отслоившегося участка.
Можно ли ещё покупать и применять смывки с дихлорметаном?
Выпуск на рынок для широкой публики и применение профессиональными пользователями ограничены пунктом 59 приложения XVII REACH, поэтому смывки с ≥0,1 % (массовая доля) DCM этим двум группам поставляться не могут. Применение допустимо разве что внутри промышленной установки, выполняющей минимальные условия, либо аттестованными специалистами, разрешёнными государством-членом. В договоре и закупке формулировка должна быть «только промышленное применение, пороги сверены с действующей редакцией», параллельно проверяются национальные требования по ЛОС и опасным отходам; нельзя исходить из того, что «есть в наличии — значит легально».
Можно ли смывать покрытие с пластиковых деталей и не повредит ли растворитель основу?
Большинство инженерных пластиков под хлорированными растворителями и сильными ароматическими растворителями покрывается серебряными трещинами и растрескивается под напряжением, что относится к запрещённым атакующим растворителям; выбирайте мягкий состав, низкую температуру и короткую выдержку и сначала делайте пробное нанесение на совместимость. ABS, PC и PMMA особенно чувствительны к растворителям, а в композитах набухание матричной смолы может оторвать границу волокна. Критерий — «набухает, но не трескается, и образец держит отрыв», а не «снимается ли старая краска тряпкой».
Выдерживают ли оцинкованные детали и алюминиевый лист щелочную смывку?
С осторожностью или не стоит. Алюминий и цинк — амфотерные металлы, и щелочная смывка при pH 13-14 запускает амфотерное растворение и разрушает конверсионный слой, из-за чего адгезия при перекраске только ухудшается; растворение ускоряется с ростом температуры и длительности. Для таких деталей лучше мягкая растворительная система, не трогающая конверсионный слой, либо механический / лазерный путь с малым химическим воздействием на границу, с обязательной проверкой поверхностной энергии и растворимых солей перед перекраской.
Нужен ли пескоструй после химической смывки?
Зависит от требований системы. Химическая смывка не создаёт измеримого профиля анкеровки по ISO 8503 и часто оставляет окалину и соли на границе. Если ремонтная деталь по ISO 8501-1 должна быть доведена до Sa2.5 или шероховатость нужна для опоры толщины плёнки, абразивоструйная обработка обязательна, после неё — удаление солей и повторное измерение поверхностной энергии. Считать химическое удаление краски «подготовкой поверхности» — категориальная ошибка; правильная последовательность: химическое утоньшение, вывод на степень очистки, затем удаление солей и перемер.
Как утилизировать отработанный состав и красочный шлам?
Они относятся к опасным отходам и не должны попадать в канализацию. По Национальному каталогу опасных отходов отработанные жидкости и содержащий краску шлам обычно соответствуют HW12 «отходы красок и красителей» и HW42 «отработанные органические растворители», а галогенсодержащие (например, с DCM) отработанные растворители дополнительно выделяются в отдельный поток; точные коды берутся из действующей редакции каталога и определяются местным органом экологического надзора. Стоимость обезвреживания должна входить в полную стоимость проекта смывки, а не только в цену за литр смывки. Это скрытый минус химического пути против лазерного и механического.
Почему на отремонтированной детали покрытие держит хуже, чем на окрашенной впервые?
Корневая причина чаще всего в границе: остаточные соли, остаточный растворитель и не удалённое сшитое старое покрытие образуют слабый граничный слой; после того как новый верхний слой их запечатывает, растворитель медленно выходит и даёт пузыри, а разрушение идёт по границе «новое — старое». Ответ — сделать приёмку перед перекраской реальной: количественно подтвердить удаление солей, убрать остаточный растворитель, восстановить анкеровку до целевой степени очистки и шероховатости и красить только после пройденного теста на отрыв. При первичной окраске работает полная линия подготовки, а в ремонте её часто пропускают — отсюда «та же краска, но восстановленная деталь портится раньше оригинала».
Источники и база числовых значений
Числа в статье взяты из открытых текстов стандартов и нормативных актов (приложение XVII REACH, пункт 59 и пункт 71, GB 30981-2020, заменённый с 2026-06-01 на GB 30981.2-2025, серии ISO 8502 / 8501 / 8503 / 4624 / 12944, Национальный каталог опасных отходов) и из открытых публикаций. Значения, помеченные как «по открытым данным», не проверялись построчно третьей стороной и не могут напрямую использоваться как договорные критерии приёмки; нормативные пороги определяются действующими официальными текстами. Статья написана в технической логике B2B, условия внешней торговли касаются только EXW и FOB.
Last updated: 2026-11-15. Подготовлено технической командой компании Kexin New Materials (Guangdong) Co., Ltd. по открытым стандартам и литературе; материал служит справкой для выбора покрытий и анализа отказов в промышленной окраске и не является гарантией срока службы конкретной детали.