
کیمیائی ڈی پینٹنگ وہ ری ورک (مرمت) طریقہ ہے جس میں سالوینٹ یا الکلائن میڈیم سے پرانی کوٹنگ اور substrate کے درمیان adhesion کمزور کی جاتی ہے، پینٹ کی فلم پھول کر اُترتی ہے اور پھر اسے ہاتھ سے اتار دیا جاتا ہے؛ یہ سینڈ بلاسٹنگ، شعلے اور لیزر کے ساتھ پرانی کوٹنگ ہٹانے کے چار متوازی راستوں میں سے ایک ہے، اور اس کا دارومدار «نفوذ — سوجن — پلاسٹیسائزیشن — انٹرفیس کی ناکامی» کی زنجیر پر ہے، نہ کہ کوٹنگ کو واقعی محلول بنانے پر۔ ایپوکسی، پولی یوریٹین، پاؤڈر اور UV کیورڈ جیسی کراس لنکڈ (حرارت سے سخت شدہ) رالوں کو کوئی سالوینٹ حقیقی طور پر نہیں گھلا سکتا؛ وہ بس اتنا پھول سکتے ہیں جتنا ان کی چپکنے کی قوت ختم کرنے کے لیے ضروری ہو، اس لیے کراس لنکنگ کی کثافت جتنی زیادہ، انحصار اتنا ہی زیادہ طاقتور سالوینٹس پر یا dwell کے لمبے وقت پر — یہی وہ بنیادی وجہ ہے کہ ایک ہی ڈیبے کے ڈی پینٹ ایجنٹ سے الکڈ پینٹ جلد اُتر جاتا ہے مگر پاؤڈر اور UV کوٹنگ لگ بھگ نہیں ہلتی۔
ایک حقیقی ری ورک سائٹ کا منظر کچھ یوں ہوتا ہے: کوٹنگ کے بعد میٹل کیسنگ کی ایک لٹ کی levelling خراب قرار دی گئی اور اسے مکمل دوبارہ اسپرے کرنا تھا؛ ورکشاپ نے پہلے سالوینٹ بیسڈ ڈی پینٹ ایجنٹ برش سے لگایا، فلم سے ڈھانپ کر چھوڑ دیا، چالیس منٹ بعد پرانی پینٹ بڑے رقبے پر جھریوں کے ساتھ اُتر گئی، آپریٹر نے سمجھا کہ «پوری طرح صاف ہو گیا» اور بلا تصدیق phosphating و top coat پر چلا گیا۔ تین ماہ بعد پورا کیس نم و حرارت کے چیمبر سے باہر ہی جگہ جگہ سے پینٹ اُترتا نظر آیا؛ pull-off ٹیسٹ میں failure تقریباً مکمل طور پر «نئی پینٹ — بقیہ پرانی پینٹ کے انٹرفیس» پر واقع ہوئی، substrate پر نہیں۔ جائزے سے پتا چلا کہ سوجن اور اُترنے نے صرف کوٹنگ کا اصل حصہ نکالا، کراس لنکڈ بالائی تہہ اور بقیہ نمکیات و بقیہ سالوینٹ انٹرفیس میں بند رہ گئے؛ کیمیائی ڈی پینٹنگ substrate کو Sa2.5 جیسی صاف دھاتی حالت میں واپس نہیں لا سکی، نہ soluble salt اور surface energy کی منظوری لی گئی، اور اس کے باوجود ری کوٹنگ ہو گئی۔ اس مضمون کا موضوع یہ نہیں کہ «کون سا ڈی پینٹ ایجنٹ سب سے زیادہ جارح ہے»، بلکہ کیمیائی ہٹانے کے طریقے کی سرحدیں، تعمیلی دباؤ، ہر substrate کے لیے جائز و ناجائز کے معیار، اور ڈی پینٹنگ کے بعد ری کوٹنگ سے پہلے کس چیز کی منظوری لینی ہے۔
TL;DR: پہلے یہ 8 نکات ذہن میں رکھیں
- کیمیائی ڈی پینٹنگ «سوجن — پلاسٹیسائزیشن — انٹرفیس کی ناکامی» ہے، گھلنے کا عمل نہیں: کراس لنکڈ پینٹ صرف پھول کر اُترتے ہیں، حقیقی طور پر گھلتے نہیں، اور کراس لنکنگ جتنی زیادہ اتنا مشکل۔
- ڈائی کلورو میتھین (DCM، CAS 75-09-2، ابال نقطہ تقریباً 39.6 °C، کثافت تقریباً 1.33 g/cm³) REACH کی الحاقہ XVII کی اندراج 59 سے پابند ہے: جس ڈی پینٹ ایجنٹ میں DCM 0.1 % (کمیت کے کسر) یا اس سے زیادہ ہو، وہ عوام اور پروفیشنل صارفین دونوں کو فراہم نہیں کی جا سکتی؛ پروفیشنل استعمال 2012-06-06 سے ممنوع، اور صرف صنعتی تنصیبات میں کم از کم شرائط پوری ہونے کی صورت میں اجازت ہے۔
- NMP (CAS 872-50-4) اور DMF (CAS 68-12-2) تناسلی زہریلے (reproductive toxic) SVHC ہیں؛ REACH الحاقہ XVII کے اندراج 71 اور پابندی کے مسودوں کے دائرے میں آتے ہیں، اس لیے متبادل راستے میں سوجن کی طاقت، بخارات کی رفتار اور لاگت — تینوں حساب ایک ساتھ دیکھنے پڑتے ہیں۔
- چار ہٹانے والے راستے آپس میں بدلنے لائق برابر نہیں: کیمیا انٹرفیس کو نقصان اور باقیات دیتا ہے، سینڈ بلاسٹنگ کھردرا پن بدلتا ہے اور بڑے مسطح رقبوں کو نقصان نہیں پہنچاتا، لیزر مہنگا ہے اور اس میں فلم کی موٹائی و حرارتی ان پٹ کی ونڈو ہوتی ہے، شعلہ پتلی دیواروں اور substrate کو جلدی نقصان دیتا ہے؛ انتخاب substrate، کوٹنگ سسٹم، batch کی مقدار اور سائٹ کے حالات کے مطابق ہو۔
- ڈی پینٹنگ کے بعد تین چیزیں دوبارہ ناپنی لازمی: Bresle soluble salt (نمونہ ISO 8502-6، درجہ بندی ISO 8502-9)، surface energy اور بقیہ سالوینٹ (dyne pen / رابطے کا زاویہ)، اور نئی و پرانی پینٹ کے انٹرفیس پر pull-off adhesion (ISO 4624 یا GB/T 5210)۔
- کیمیائی ڈی پینٹنگ اور blast cleaning کا Sa2.5 ایک دوسرے کا بدل نہیں: پہلا کوٹنگ ہٹاتا ہے، دوسرا mill scale ہٹاتا ہے اور anchor profile بناتا ہے؛ ہیوی ڈیوٹی اینٹی کارپشن سسٹم کے لیے ڈی پینٹنگ کے بعد بھی ISO 8501-1 کے مطابق مطلوبہ cleanliness level تک پہنچنا ضروری ہے۔
- VOC اور خطرناک فضلات لاگت کی اشیاء ہیں: as-applied VOC پہلے GB 30981-2020 سے کنٹرول ہوتا تھا (سالوینٹ بیسڈ انڈسٹریل پروٹیکٹو پرائمر تقریباً 540 g/L کی سطح)، یہ معیار 2026-06-01 سے GB 30981.2-2025 نے بدل دیا؛ نئے ورژن نے پہلی بار putty، hardener اور ڈی پینٹ ایجنٹ جیسے معاون مواد کو حدود میں لایا اور SVOC متعارف کرائے؛ ضائع مائع اور پینٹ والی sludge «قومی خطرناک فضلات فہرست» کے تحت HW12 کوٹنگ ویسٹ اور HW42 ضائع نامیاتی سالوینٹ کے زمرے میں ٹھکانے لگائی جاتی ہے، اور ہالوجینیٹڈ سالوینٹ والا بہاؤ الگ ہالوجینیٹڈ دھارے میں ڈالا جاتا ہے۔
- رفتار اور «substrate کو نقصان نہ دینا / باقیات نہ چھوڑنا» اکثر ساتھ نہیں ملتے: سوجن و اُترنے کا وقت، فی اکائی رقبہ مصرف، سب سے موٹی فلم جس تک ڈی پینٹنگ ہو، اوور اِیچنگ اور باقیات — یہ ایک دوسرے کو روکنے والے معیار ہیں، صرف «کتنی جلدی جھریاں پڑیں» دیکھنا کافی نہیں۔
ایک، کیمیائی ڈی پینٹنگ کی تین حالتیں: سوجن، پلاسٹیسائزیشن اور انٹرفیس کی ناکامی
ڈی پینٹ ایجنٹ پہلا کام فلم کے اندر نفوذ کا کرتا ہے۔ کم مالیکیولر والے سالوینٹ کوٹنگ کے free volume اور باریک مساموں کے راستے اندر پھیلتے ہیں؛ سالوینٹ کے مالیکیول کا solubility parameter جس رال کے جتنا قریب، نفوذ اور سوجن اتنے ہی تیز۔ جب فلم کے اندر سالوینٹ کی مرکوزیت ایک حد سے آگے نکل جاتی ہے تو رال کی زنجیریں پلاسٹیسائز ہو جاتی ہیں، glass transition temperature نیچے دھکیلا جاتا ہے، اور سخت و بھربرا پر مڑنے لائق ہو جاتا ہے؛ اندرونی تناؤ (internal stress) اور انٹرفیس کی adhesion دونوں کمزور پڑ جاتے ہیں۔ یہ مرحلہ طبعی ہے، covalent بانڈز نہیں ٹوٹتے۔ اس کے بعد رویہ رال کے گروہ پر منحصر: لکیری تھرموپلاسٹک رال (نائٹرو سیلولوز، کچھ ایکریلک، الکڈ) طاقتور سالوینٹ میں واقعی جیل یا محلول تک گھل سکتی ہیں؛ مگر کراس لنکڈ تھرموسیٹ رالوں کا تھری ڈی نیٹ ورک یکجا نہیں گھلتا، وہ صرف پھولتا ہے، اور پھول کر adhesion کو تنقیدی قدر سے نیچے لے جاتا ہے، پھر تہہ اُترنے لگتی ہے۔
1.1 سوجن اور اُترنے کی mechanics: «بلے بننا» کامیاب ڈی پینٹنگ کی علامت کیوں ہے
سوجن فلم کے اندر دباؤ (compressive stress) پیدا کرتی ہے، اور سالوینٹ substrate کے انٹرفیس تک تیزی سے پہنچ کر وہاں سوجن کا فرق بناتا ہے؛ نتیجے میں فلم بلے، جھریوں اور سلسیوں کے ذریعے تناؤ خارج کرتی ہے۔ سائٹ پر نظر آنے والا «پینٹ کی جھریاں، بلے بننا، ٹکڑوں میں اُترنا» دراصل یہ ہے کہ انٹرفیس کی adhesion سوجن کے دباؤ اور پلاسٹیسائزیشن کے ملنے سے ہار گئی۔ اس کے برعکس، اگر سطح صرف نرم اور چپچپنی ہو مگر جھریاں نہ پڑیں، تو غالباً سوجن ابھی بالائی تہہ تک محدود ہے اور انٹرفیس تک نہیں پہنچی؛ ایسی حالت میں زبردستی کھرچنے وہ anchor profile بھی ٹوٹ جاتا ہے جو نئی کوٹنگ کو چاہیے۔ «تیز ڈی پینٹنگ» اور «صاف ڈی پینٹنگ» دو الگ باتیں ہیں: تیز کا مطلب صرف نفوذ کی اعلیٰ شرح، صاف کا انحصار انٹرفیس کی باقیات پر۔
1.2 الکلائن ڈی پینٹنگ اور saponification کا راستہ
الکلائن ڈی پینٹنگ سوڈیم ہائیڈروکسائیڈ، پوٹاشیم ہائیڈروکسائیڈ اور سوڈیم میٹاسیلیٹ وغیرہ استعمال کرتی ہے، pH کو 13–14 تک لے جاتی ہے، اور 60–85 °C کی immersion میں ester بانڈ والے الکڈ، ایپوکسی-پولی ایسٹر اور کچھ پولی یوریٹین میں saponification کے ذریعے بانڈ توڑتی ہے؛ ساتھ ہی تیل و چکنائی emulsify ہو جاتی ہے۔ یہ ester رالوں میں اصلی کیمیائی ٹوٹ ہے، محض سوجن نہیں۔ مگر پوری طرح کیور شدہ epoxy-amine سسٹم اور انتہائی کراس لنکڈ پاؤڈر و UV پینٹ میں saponification کی شرح بہت کم ہوتی ہے؛ اکثر مزید سخت شرائط یا سالوینٹ والا راستہ درکار ہوتا ہے۔ الکلائن ڈی پینٹنگ ایلومینیم اور galvanised سطحوں جیسی amphoteric دھاتوں کو کھاتی ہے — یہی وہ بنیادی حد ہے جس کا مطلب ہے «الکلی سے ہو سکتا ہے» ضروری نہیں کہ «ہر substrate سے ہو سکتا ہے»۔
دو، چار ہٹانے والے راستوں کی سرحدیں اور ان کا انتخاب
کیمیا، مکینیکل (سینڈ بلاسٹنگ / سینڈنگ)، حرارت (شعلہ / hot air) اور لیزر چار متوازی راستے ہیں؛ ہر ایک الگ مسئلہ حل کرتا ہے اور کوئی «سب سے بہترین» راستہ نہیں۔ کیمیا پیچیدہ اجزاء اور اندرونی خالی جگہوں (cavity) میں اچھا، دھول نہ بنانے والا، مگر انٹرفیس پر باقیات اور خطرناک فضلات چھوڑنے والا ہے؛ سینڈ بلاسٹنگ anchor profile بناتا ہے، ننگی سٹیل کو Sa2.5 تک لے جا سکتا ہے، مگر فنکشنل پلیٹنگ کو پتلا کرتا، abrasive کو نرم تہوں میں دھنسا دیتا اور دھول بناتا ہے؛ لیزر میں thermal input قابو میں، matrix کو تقریباً نقصان نہیں، مصرفی اخراجات کم، مگر مشینری مہنگی اور فلم کی موٹائی و pigment کے لیے محدود ونڈو؛ شعلہ تیز اور موٹی پینٹ جلا دینے والا، مگر پتلی دیواروں اور حرارت سے حساس substrate میں اوور ہیٹ کا خطرہ، hot work اجازت اور اخراج کی پابندی۔ سائٹ پر لیزر والے راستے کی تفصیل موجود ہے: لیزر کلیئننگ بطور پینٹ سے پہلے کی surface preparation: energy density، roughness اور adhesion کی منظوری کے معیار؛ blast cleaning کے درجات اور کھردرا پن دیکھیں انڈسٹریل پینٹ کی surface preparation: سینڈ بلاسٹ Sa2.5، roughness اور dew point کنٹرول اور کوٹنگ surface preparation Sa2.5 اور blasting کے درجات۔
| ہٹانے کا راستہ | طریقہ کار | گنجائش کی سرحد | اہم خطرات |
|---|---|---|---|
| کیمیائی ڈی پینٹنگ | سالوینٹ کا نفوذ — سوجن — پلاسٹیسائزیشن، الکلی میں saponification کا اضافہ | پیچیدہ اجزاء، اندرونی cavity، batch کی immersion | انٹرفیس پر باقیات، اوور اِیچنگ، خطرناک فضلات اور VOC |
| سینڈ بلاسٹنگ / سینڈنگ | abrasive کے ضرب و کاٹ، ساتھ anchor profile کی تعمیر | بڑے مسطح رقبے، ننگی دھات تک | پلیٹنگ پتلی ہونا، ریت دھنسنا، دھول |
| شعلہ / hot air | حرارت سے بالائی فلم کی decomposition اور آگ | موٹی پینٹ، حرارت سے غیر حساس بڑے اجزاء | پتلی دیواروں کا اوور برن، hot work و اخراج کی پابندی |
| لیزر کلیئننگ | pulse لیزر سے photo ablation، thermal input قابو میں | مقامی، صاف ستھرا، پریسیژن اجزاء | مشینری مہنگی، فلم کی موٹائی و pigment کی ونڈو |
تین، اُترنا یا نہ اُترنا رال کے گروہ کی crosslink density پر منحصر ہے
یہ طے کرنا کہ کوٹنگ اُتر سکتی ہے یا نہیں، «پینٹ پرانی ہے یا نئی» سے کہیں زیادہ رال کے گروہ (resin family) سے ہوتا ہے۔ بنیادی متغیر crosslink density ہے: کراس لنک جتنے گھنے، سالوینٹ کے لیے free volume اتنا کم، سوجن کی ڈگری اتنی کم، اور ہٹانا اتنا ہی زیادہ طاقتور سالوینٹ، حرارت یا لمبے dwell کا محتاج۔ تھرموپلاسٹک رال واقعی گھل سکتی ہیں، کراس لنکڈ رال صرف پھول کر اُترتی ہیں؛ پاؤڈر کوٹنگ بھاری کراس لنکنگ کا سسٹم ہے اور UV پینٹ انتہائی کراس لنکڈ فوٹو نیٹ ورک — دونوں عام ڈی پینٹ ایجنٹس کے سامنے بڑی مزاحمت دکھاتے ہیں۔ سائٹ پر پاؤڈر کوٹنگ کی خرابیوں اور curing کے طریقے پر تفصیل موجود ہے: پاؤڈر کوٹنگ کی خرابیوں (crater، pinhole، orange peel، particle) کے 12 اسباب کی منظم جانچ اور process parameters کی اصلاح کی گائیڈ۔
| رال کا گروہ | کراس لنکنگ کی نوعیت | سالوینٹ پر ردِعمل | ہٹانے کے لیے ضروری |
|---|---|---|---|
| نائٹرو / تھرموپلاسٹک ایکریلک | بنیادی طور پر کراس لنک نہیں | واقعی جیل تک گھلتی ہے | درمیانے درجے کا سالوینٹ کافی |
| الکڈ (oxidative کراس لنکنگ) | ہلکی کراس لنکنگ | سوجن غالب، الکلی سے saponification | سالوینٹ یا الکلی دونوں |
| epoxy-amine | انتہائی کراس لنکڈ | صرف سوجن، saponification مشکل | طاقتور سالوینٹ، حرارت، زیادہ وقت |
| دو جزو (2K) پولی یوریٹین | انتہائی کراس لنکڈ | سوجن، کچھ نرمی | زیادہ تر طاقتور سالوینٹ |
| پاؤڈر کوٹنگ | بھاری کراس لنکنگ | مزاحمت بہت زیادہ | زیادہ حرارت پر الکلی یا طویل طاقتور سالوینٹ |
| UV کیورڈ پینٹ | انتہائی کراس لنکڈ فوٹو نیٹ ورک | سوجن نہ ہونے کے برابر | مخصوص سسٹم یا مکینیکل / لیزر |
3.1 «ایک بار میں پوری طرح صاف» کیوں ایک گمراہ کن دعویٰ ہے
کراس لنکڈ پینٹ کو ایک ہی بار میں، انٹرفیس پر کوئی باقیات چھوڑے بغیر صاف کرنا کیمیائی راستے میں تقریباً ناممکن ہے۔ جہاں مارکیٹنگ میں «ایک بار میں صاف» «صفر باقیات» یا «سب سے تیز» لکھا ہو، وہاں انٹرفیس کی دوبارہ پیمائش پر لوٹنا ضروری ہے: ڈی پینٹ ایجنٹ کوٹنگ کا اصل جسم سوجن کر کے اُچکل دیتا ہے، مگر کیا کراس لنکڈ بالائی تہہ، بقیہ نمکیات اور بقیہ سالوینٹ ابھی انٹرفیس پر موجود ہیں، یہ آنکھ سے نہیں دیکھا جا سکتا؛ soluble salt کا patch، surface energy اور pull-off کے اعداد ہی بولتے ہیں۔ یہ نکتہ خالص کوٹنگ کی adhesion منظوری سے ایک ہی جڑ کا ہے، تفصیلی معیار کے لیے دیکھیں اینٹی کارپشن کوٹنگ کی adhesion منظوری: pull-off ٹیسٹ کے عددی فیصلے اور failure کے انداز۔
چار، سالوینٹ بیسڈ ڈی پینٹ ایجنٹس پر تعمیلی دباؤ اور متبادل راستے
DCM زیادہ نفوذ، کم آتش گیریت اور تیز بخارات کی وجہ سے طویل عرصے سے طاقتور ڈی پینٹ فارمولیشن کا مرکزی جزو رہا ہے، مگر یہ REACH الحاقہ XVII کی اندراج 59 کے تحت پابند مادہ ہے: جس ڈی پینٹ ایجنٹ میں DCM 0.1 % (کمیت کے کسر) یا اس سے زیادہ ہو، وہ نہ عوام کو نہ پروفیشنل صارفین کو فراہم کی جا سکتی ہے؛ پروفیشنل استعمال 2012-06-06 سے ممنوع، البتہ رکن ممالک تربیت یافتہ و سند یافتہ مخصوص پروفیشنلز کو اجازت دے سکتے ہیں؛ صنعتی تنصیب میں استعمال کے لیے کم از کم شرائط لازمی ہیں — تمام processing علاقوں میں مؤثر ventilation، ٹینک کا ڈھکن جب بھرائی یا نکال نہ ہو بند رہے، wash tank تاکہ اضافی سالوینٹ اُتر جائے، pump و pipeline کی حفاظت، محافظ دستانے و چشمہ اور ضرورت پر respiratory protection، نیز آپریٹرز کی تربیت؛ پروڈکٹ پر «صرف صنعتی استعمال اور بعض رکن ممالک کی منظور شدہ پروفیشنل استعمال کے لیے» لکھا ہونا چاہیے۔ امریکہ میں TSCA کے قواعد بھی ڈی پینٹنگ کے استعمال کے لیے DCM پر فراہمی اور استعمال کی پابندیاں رکھتے ہیں، جن کی تفصیل نفاذی سال کے ساتھ بدلتی رہتی ہے۔ سائٹ پر VOC قوانین کا جائزہ دیکھیں انڈسٹریل کوٹنگ کے VOC حدود کے قوانین (GB 30981)۔
4.1 متبادل سالوینٹس: سوجن کی طاقت، بخارات اور لاگت — تینوں حساب ساتھ
benzyl alcohol زیادہ ابال نقطہ (تقریباً 205 °C)، کم بخارات اور بہتر biodegradability والا «سبز طاقتور سالوینٹ» ہے، طویل سوجن سے کام لیتا ہے، بدبو کم ہے مگر زیادہ کراس لنکڈ پینٹ پر dwell بڑھانے اور film سے ڈھانپ کر نمی روکنے کی ضرورت ہوتی ہے؛ dimethyl sulfoxide (DMSO) کا ابال نقطہ تقریباً 189 °C، سوجن کی طاقت اچھی اور پانی کے ساتھ مکمل گھلنشیل، مگر لاگت اور بعض پلاسٹکس میں نفوذ اس کی قیمت ہے؛ propylene carbonate کا ابال نقطہ تقریباً 242 °C، بخارات انتہائی سست اور حفاظت اچھی، مگر اکیلے سوجن کی طاقت کم، اسے عام طور پر co-solvent کے طور پر استعمال کیا جاتا ہے۔ ionic liquids اور deep eutectic solvents (DES، مثلاً choline chloride والے) لیب میں epoxy اور پاؤڈر کوٹنگ ہٹانے کی صلاحیت دکھاتے ہیں، مگر صنعتی پیمانے پر لاگت، viscosity اور recovery رکاوٹ بن جاتے ہیں۔ انتخاب کا اصول «جتنا زیادہ ماحول دوست، اتنا اچھا» نہیں، بلکہ تعمیل، ہٹانے کی کارکردگی، substrate کی حفاظت اور ضائع مائع کی لاگت کے درمیان توازن کا نقطہ ہے۔
4.2 قوانین اور اعداد کی نوعیت
اس مضمون میں قوانین سے متعلق اعداد مکمل طور پر عوامی متن سے لیے گئے ہیں: انڈسٹریل پروٹیکٹو کوٹنگ کے as-applied VOC حدود کا اصل ماخذ GB 30981-2020 تھا (نفاذ 2020-12-01)؛ مثال کے طور پر انجینئرنگ مشینری اور زرعی مشینری کی کوٹنگ میں primer تقریباً 540 g/L اور top coat تقریباً 550 g/L، shop primer اس سے زیادہ (عوامی مواد کی رپورٹ)۔ مگر 2026-06-01 سے یہ معیار — لکڑی، گاڑیوں وغیرہ کی کوٹنگ کے مضر مادوں کے پرانے معیارات سمیت — GB 30981.2-2025 «کوٹنگ میں مضر مادوں کی حدود، حصہ 2: انڈسٹریل کوٹنگ» (اجرائی 2025-05-30) سے بدل دیا گیا؛ نئے معیار نے پہلی بار putty، hardener اور ڈی پینٹ ایجنٹ جیسے معاون مواد کو کنٹرول میں لایا اور پہلی بار SVOC و biocide کی حدود متعارف کیں، جس سے ڈی پینٹ ایجنٹ کی فارمولیشن براہِ راست پابند ہو گئی؛ مخصوص thresholds کے لیے نئے معیار کا رسمی متن دیکھا جائے۔ جس کوٹنگ کا as-applied حالت میں VOC 420 g/L سے زیادہ ہو، اس پر چین میں پالیسی کے تحت 4 % consumption tax لگتا ہے اور 420 g/L یا اس سے کم والی کوٹنگ مستثنا ہے؛ یہ زیادہ VOC والی ڈی پینٹ فارمولیشن کی معاشی حیثیت کو براہِ راست متاثر کرتا ہے۔ NMP REACH الحاقہ XVII کے اندراج 71 سے بندھا ہوا ہے، DMF پر اٹلی نے restriction proposal پیش کیا اور یہ SVHC فہرست میں ہے؛ دونوں reproductive toxicity رکھتے ہیں۔ فارمولے کا متبادل بناتے وقت معیار کا موجودہ ورژن اور concentration threshold چیک کرنا ضروری ہے؛ جس کی تصدیق نہ ہو سکی اسے صرف عوامی مواد کی رپورٹ تک محدود رکھا جائے اور اسے معاہدے کی منظوری کی بنیاد نہ بنایا جائے۔
پانچ، ہر substrate کے لیے جائز و ناجائز کے معیار
ایک ہی ڈیبے کا ڈی پینٹ ایجنٹ مختلف substrates پر بالکل مختلف خطرات رکھتا ہے؛ اس لیے ہر substrate کے لیے «جائز / ناجائز» کے معیار لکھنا ضروری ہے، یہ یوں عام طور پر کہہ دینا کافی نہیں کہ «یہ universal ہے»۔ carbon steel بیشتر سالوینٹس برداشت کرتا ہے، مگر تیز الکلی اور طویل immersion ہائیڈروجن کے نفوذ اور اوور اِیچنگ کا خطرہ لاتی ہے۔ galvanised تہہ، ایلومینیم کی sheet اور stainless کی passivation film یا anti-fingerprint coating خود پرانی پینٹ کے انٹرفیس کے نیچے ہوتی ہیں؛ طاقتور سالوینٹ یا تیز الکلی انٹرفیس کو اوور اِیچ کر کے passivation film تباہ کر دیتے ہیں، جس سے ری کوٹنگ کی adhesion پہلے سے بدتر ہو جاتی ہے؛ ایلومینیم اور galvanised اجزاء الکلائن ڈی پینٹنگ میں amphoteric dissolution کے لیے بھی حساس ہیں۔ پلاسٹک اور composite اجزاء پر ایسے سالوینٹس ناجائز جو substrate کو کھا جائیں (بعض chlorinated سالوینٹس اور تیز aromatic hydrocarbon crazing اور stress cracking پیدا کرتے ہیں)؛ لکڑی کی substrate ریشوں میں سالوینٹ کھینچ لیتی ہے، بخارات سست ہو جاتے ہیں اور دوبارہ کوٹنگ متاثر ہوتی ہے۔ pretreatment کیمسٹری اور انٹرفیس کی ہم آہنگی کی بنیادی تفصیل سائٹ پر موجود ہے، دیکھیں پینٹ سے پہلے کی pretreatment کیمسٹری کی مکمل تفصیل: alkaline degreasing، acid pickling، conditioner، phosphating، passivation اور silane bath کا طریقہ کار اور تجزیہ۔
| substrate | سالوینٹ بیسڈ ڈی پینٹنگ | الکلائن ڈی پینٹنگ | ممانعت اور احتیاط |
|---|---|---|---|
| carbon steel (ننگی سٹیل) | جائز | جائز | اوور اِیچنگ اور flash rust سے بچاؤ، فوراً بعد دھلائی اور خشکی |
| galvanised / ایلومینیم sheet | احتیاط | ناجائز / انتہائی احتیاط | الکلی سے amphoteric dissolution، passivation film کا نقصان |
| stainless steel | جائز | احتیاط | chloride والے بقیہ مائع سے pitting کا خطرہ، بقیہ نمک کنٹرول |
| پلاسٹک / composite | substrate کھانے والے سالوینٹ ناجائز | ناجائز | crazing، stress cracking، اندرونی نفوذ |
| لکڑی کی substrate | احتیاط | احتیاط | سالوینٹ کا کھچاؤ بخارات سست کرتا، ری کوٹنگ متاثر |
چھ، ڈی پینٹنگ کے بعد ری کوٹنگ سے پہلے کی تیاری اور منظوری کے معیار
کیمیائی ڈی پینٹنگ صرف کوٹنگ کا اصل حصہ ہٹاتی ہے؛ اس کا مطلب یہ ہرگز نہیں کہ سطح تیار ہے۔ ری کوٹنگ سے پہلے تین کام حقیقت میں لانا ضروری: بقیہ نمکیات کا مکمل ازالہ، بقیہ تیل و بقیہ سالوینٹ کا مکمل ازالہ، اور سطح کو مطلوبہ سسٹم کے مطابق cleanliness level و anchor حالت تک لانا۔ Soluble salt ری ورک کا سب سے عام خاموش قاتل ہے — بقیہ chloride نمکیات دوبارہ کوٹنگ کے بعد انٹرفیس پر osmotic pressure سے blisters بناتے ہیں؛ منظوری Bresle patch سے مقداری انداز میں ہونی چاہیے، نمونہ ISO 8502-6 کے مطابق اور درجہ بندی ISO 8502-9 کے مطابق۔ Surface energy اور بقیہ سالوینٹ dyne pen یا contact angle اور سالوینٹ کے بخارات کی تصدیق سے ناپے جاتے ہیں؛ انٹرفیس کی adhesion pull-off سے دوبارہ۔ ہیوی ڈیوٹی اینٹی کارپشن سسٹم کے لیے ڈی پینٹنگ کے بعد اکثر blast cleaning مطلوبہ لیول تک ضروری ہوتی ہے، تفصیل دیکھیں انڈسٹریل پینٹ کی surface preparation: سینڈ بلاسٹ Sa2.5، roughness اور dew point کنٹرول۔
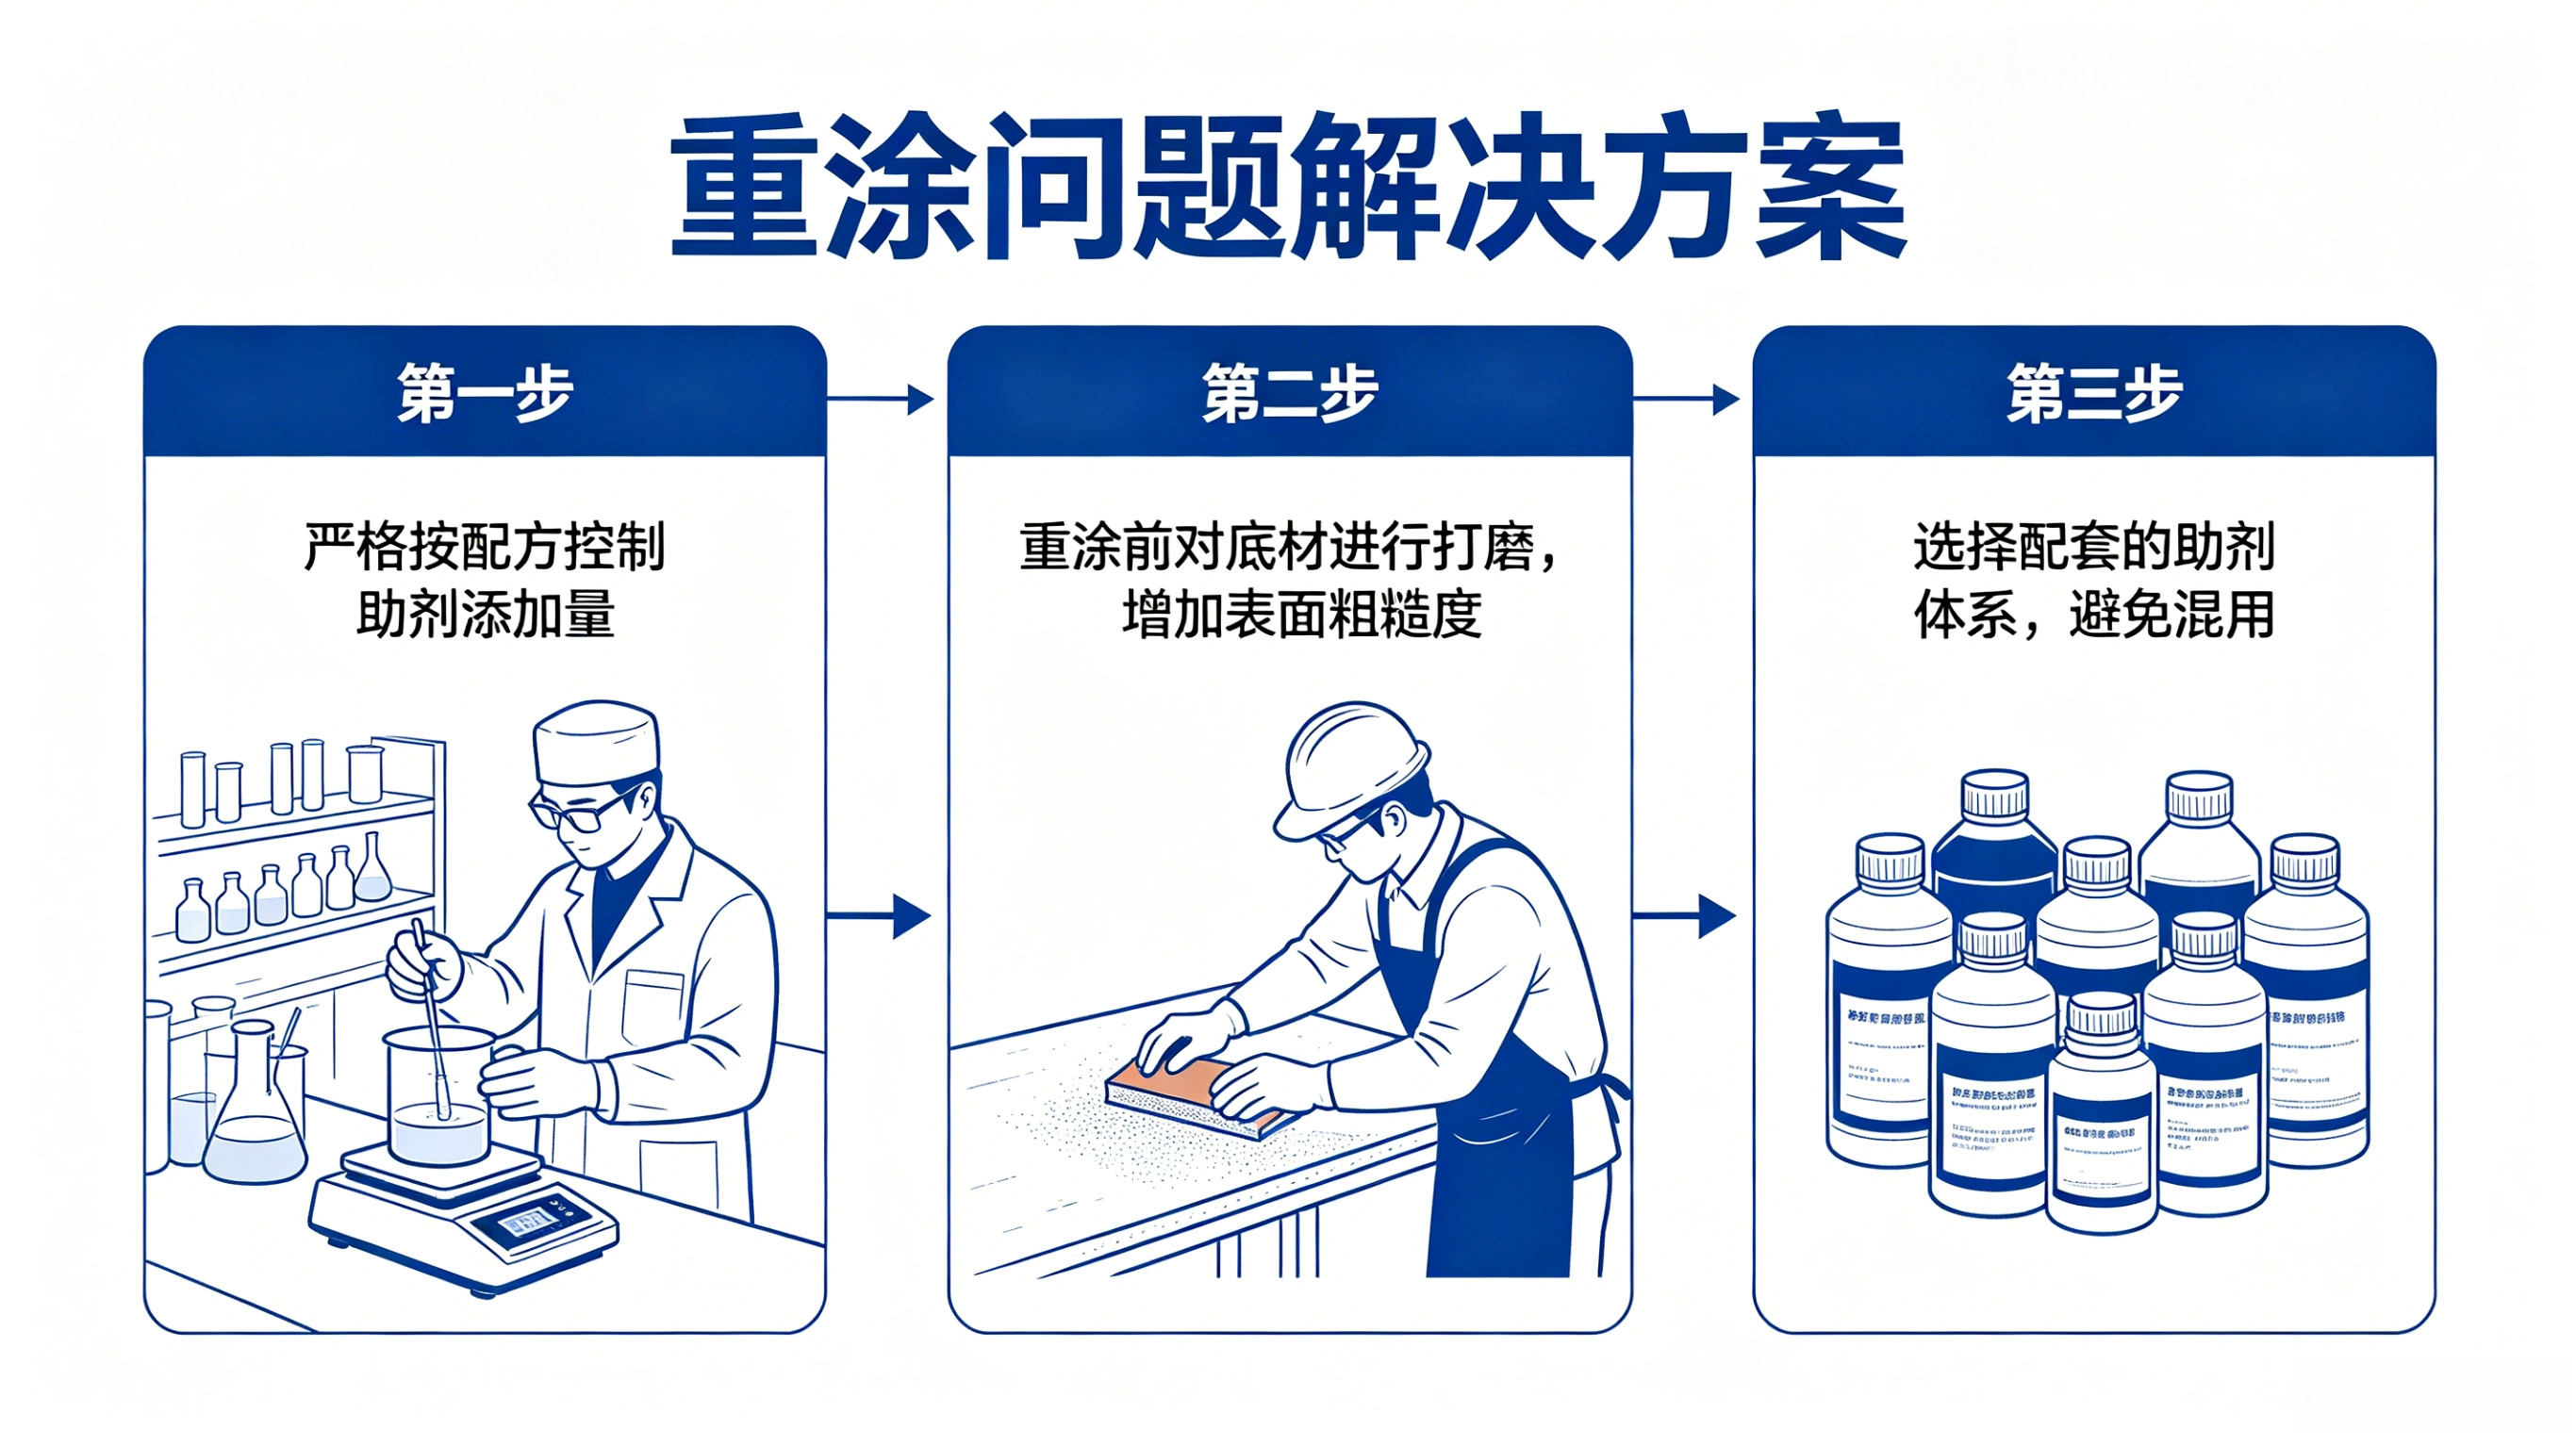
6.1 کیمیائی ڈی پینٹنگ اور Sa2.5 ایک دوسرے کا بدل کیوں نہیں بن سکتے
ISO 8501-1 میں Sa2.5 کی تعریف «blast کر کے تقریباً سفید، نظر آنے والی mill scale اور اجنبی مادوں سے پاک، ناپنے لائق roughness باقی» والی صاف اینکر شدہ حالت ہے؛ کیمیائی ڈی پینٹنگ یہ profile پیدا نہیں کرتی، اور mill scale و نمک اکثر انٹرفیس پر چھوڑ دیتی ہے۔ دونوں کو «یہ دونوں پینٹ ہٹاتے ہیں اس لیے interchangeable ہیں» سمجھنا اصطلاحی غلطی ہے: blast cleaning cleanliness level اور roughness (profile کی پیمائش ISO 8503 سے) کا معاملہ ہے، کیمیا سوجن اور تہہ کے اُترنے (lifting) کا۔ ری ورک اجزاء کے لیے مناسب ترتیب اکثر یہ ہوتی ہے: «پہلے کیمیائی طور پر موٹی پینٹ کا اصل جسم کم کریں — پھر blast کر کے مطلوبہ cleanliness level پر پہنچیں — آخر میں نمکیات کا ازالہ اور surface energy کی دوبارہ پیمائش»، نہ کہ دونوں میں سے ایک کا انتخاب۔
6.2 نئی و پرانی پینٹ کے انٹرفیس پر substrate کھانے کا خطرہ
اگر ڈی پینٹنگ ادھوری رہے تو بقیہ کراس لنکڈ پرانی پینٹ اور نہ نکلنے والا سالوینٹ نئے top coat کے ساتھ adhesion کے لیے مقابلہ کرتے ہیں: قید شدہ سالوینٹ آہستہ آہستہ باہر نکل کر blisters بناتا ہے، اور کمزور انٹرفیس کی تہہ failure کو «نئی — پرانی انٹرفیس» پر لے جاتی ہے۔ یہی شروع میں بیان کردہ کیسنگ کی لٹ کے پینٹ اُترنے کی براہِ راست وجہ تھی — سوجن نے صرف کوٹنگ کا جسم ہٹایا، انٹرفیس کی باقیات چیک کیے بغیر ری کوٹنگ ہو گئی۔ VOC اخراج کی طرف بھی ڈی پینٹنگ اور ری کوٹنگ کے ملے جلے process سے نکلنے والی آلودگی کے علاج پر توجہ ضروری، دیکھیں پینٹنگ ورکشاپ کے VOCs کا علاج: activated carbon adsorption، RTO regenerative thermal oxidation اور zeolite rotor concentration کے انتخاب کا موازنہ اور اخراج کی تعمیل۔

اہم اعداد (ہر سطر میں اکائی کے ساتھ)
- DCM: CAS 75-09-2، EC 200-838-9، ابال نقطہ تقریباً 39.6 °C، کثافت تقریباً 1.33 g/cm³، درجہ 2 کا carcinogen۔
- REACH الحاقہ XVII کی اندراج 59: جس ڈی پینٹ ایجنٹ میں DCM 0.1 % (کمیت کے کسر) یا اس سے زیادہ ہو، وہ عوام اور پروفیشنل صارفین کو فراہم نہیں کی جا سکتی؛ پروفیشنل استعمال 2012-06-06 سے ممنوع؛ صنعتی تنصیبات کم از کم شرائط پوری کریں۔
- NMP: CAS 872-50-4، REACH الحاقہ XVII کے اندراج 71 کے تحت پابند؛ DMF: CAS 68-12-2، SVHC، reproductive toxicity اور رکن ملک کی جانب سے restriction proposal۔
- GB 30981-2020 کا نفاذ 2020-12-01 کو اور 2026-06-01 سے خاتمہ؛ متبادل معیار GB 30981.2-2025 (اجرائی 2025-05-30، نفاذ 2026-06-01) پہلی بار putty، hardener اور ڈی پینٹ ایجنٹ جیسے معاون مواد کو پوش کرتا ہے اور SVOC متعارف کراتا ہے؛ پرانے ورژن میں as-applied سالوینٹ بیسڈ primer کا VOC تقریباً 540 g/L اور benzene تقریباً 0.3 % (کمیت کے کسر) تاریخی حوالے کے طور پر۔
- Consumption tax کی پالیسی: as-applied حالت میں VOC 420 g/L سے زیادہ والی کوٹنگ پر 4 % ٹیکس، 420 g/L یا اس سے کم پر استثنا۔
- متبادل سالوینٹس کے ابال نقاط (عوامی مواد کی رپورٹ): benzyl alcohol تقریباً 205 °C، DMSO تقریباً 189 °C، propylene carbonate تقریباً 242 °C؛ الکلائن ڈی پینٹنگ عموماً 60–85 °C اور pH 13–14۔
- منظوری کے معیار: soluble salt کے لیے ISO 8502-6 نمونہ اور ISO 8502-9 درجہ بندی؛ pull-off adhesion کے لیے ISO 4624 یا GB/T 5210؛ cleanliness level ISO 8501-1 اور roughness ISO 8503۔
- Durability کی درجہ بندی ISO 12944-1:2017: L (7 سال تک)، M (7–15 سال)، H (15–25 سال)، VH (25 سال سے زیادہ)؛ durability ضمانت کی مدت نہیں ہے۔
عام سوالات FAQ
ڈی پینٹ ایجنٹ پر «ایک بار میں صاف، صفر باقیات» لکھا ہو تو بھروسہ کیا جا سکتا ہے؟
اسے منظوری کا وعدہ نہیں بنایا جا سکتا۔ تھرموپلاسٹک پینٹ «صاف» کرنا نسبتاً آسان ہے، مگر epoxy-amine، پاؤڈر اور UV جیسے زیادہ کراس لنکڈ پینٹ صرف پھول کر اُترتے ہیں، حقیقی طور پر گھلتے نہیں؛ انٹرفیس پر بقیہ رال اور بقیہ سالوینٹ آنکھ سے نہیں دکھتے۔ لہٰذا ہر «ایک بار میں صاف» «صفر باقیات» یا «سب سے تیز» کے دعوے کو تین پیمائشوں سے پرکھا جائے: soluble salt کا Bresle patch (ISO 8502-6/-9)، surface energy (dyne pen یا contact angle) اور pull-off adhesion (ISO 4624 یا GB/T 5210)؛ «کتنا بڑا رقبہ اُترا» کو معیار نہ بنائیں۔
DCM والا ڈی پینٹ ایجنٹ ابھی بھی خریدا اور استعمال کیا جا سکتا ہے؟
عوام اور پروفیشنل صارفین کی طرف فراہمی اور پروفیشنل استعمال دونوں REACH الحاقہ XVII کی اندراج 59 سے مقید ہیں؛ جس ڈی پینٹ ایجنٹ میں DCM 0.1 % (کمیت کے کسر) سے زیادہ ہو، وہ ان دونوں فریقوں کو دینے سے باہر ہے۔ ممکن اجازت صرف کم از کم شرائط پوری کرنے والی صنعتی تنصیب کے اندر، یا اُس رکن ملک میں تربیت یافتہ و سند یافتہ ماہر کے پاس مل سکتی ہے۔ معاہدے اور خریداری کی تحریر «صرف صنعتی استعمال، thresholds موجودہ ورژن سے چیک کیے جائیں گے» کے مطابق لکھی جائے، اور ساتھ ملکی VOC و خطرناک فضلات کی ضروریات بھی؛ «مال دستیاب ہے تو تعمیل ہے» فرض کرنا نقصان دہ ہے۔
پلاسٹک کے اجزاء پر ڈی پینٹ ایجنٹ چل سکتا ہے؟ substrate کھایا جائے گا؟
بہت سی انجینئرنگ thermoplastics chlorinated سالوینٹس یا تیز aromatic hydrocarbon سے crazing اور stress cracking کا شکار ہو جاتی ہیں، یعنی یہ substrate کھانے والے سالوینٹس کی ناجائز صورتحال ہے؛ نرم فارمولہ، کم حرارت، مختصر وقت اور پہلے چھوٹے نمونے پر ہم آہنگی کا ٹیسٹ ترجیح ہے۔ ABS، PC اور PMMA جیسے مادے سالوینٹ کے لیے انتہائی حساس ہیں؛ composite اجزاء میں matrix رال کے پھولنے کے بعد fibre کے انٹرفیس کی debonding کا خیال رکھیں۔ فیصلے کا معیار «پھولے مگر دراڑیں نہ پڑیں، اور چھوٹے نمونے پر pull-off میں کوئی اُترنے والا حصہ نہ بنے» ہے، نہ کہ «پرانی پینٹ مٹی جا سکتی ہے یا نہیں»۔
Galvanised اجزاء اور ایلومینیم کی sheets پر الکلائن ڈی پینٹنگ ہو سکتی ہے؟
احتیاط یا ممانعت۔ ایلومینیم اور زنک دونوں amphoteric دھاتیں ہیں؛ pH 13–14 والی الکلی ان میں amphoteric dissolution پیدا کرتی ہے اور passivation film کو نقصان دیتی ہے، جس سے ری کوٹنگ کی adhesion پہلے سے بدتر ہو جاتی ہے؛ حرارت جتنی زیادہ اور وقت جتنا طویل، گھلنا اتنا تیز۔ ایسے اجزاء پر passivation film کو نقصان نہ دینے والا نرم سالوینٹ سسٹم، یا مکینیکل و لیزر جیسے راستے جن کا انٹرفیس کی کیمسٹری پر اثر کم ہو، زیادہ مناسب؛ اور ری کوٹنگ سے پہلے surface energy و soluble salt کی دوبارہ جانچ لازمی۔
کیمیائی ڈی پینٹنگ کے بعد سینڈ بلاسٹنگ کی ضرورت رہتی ہے؟
مطلوبہ کوٹنگ سسٹم پر منحصر۔ کیمیائی ڈی پینٹنگ ISO 8503 کا ناپنے لائق anchor profile نہیں بناتی، اور mill scale و نمک اکثر انٹرفیس پر چھوڑ دیتی ہے؛ اگر ری ورک شدہ حصے کو ISO 8501-1 کے مطابق Sa2.5 تک جانا ہو یا فلم کی موٹائی کے لیے roughness چاہیے، تو blast cleaning لازمی ہے، اس کے بعد نمکیات کا ازالہ اور surface energy کی دوبارہ پیمائش۔ «کیمیا سے پینٹ ہٹانا» کو «surface preparation» سمجھ لینا اصطلاحی غلطی ہے؛ درست ترتیب اکثر «کیمیائی طور پر موٹائی کم کرنا — blast سے معیار پر پہنچنا — نمکیات کے ازالے اور دوبارہ پیمائش» ہوتی ہے۔
ڈی پینٹنگ سے نکلنے والا ضائع مائع اور پینٹ کا ٹھوس فضل کیسے ٹھکانے لگایا جائے؟
اسے hazardous waste کے طور پر منظم کیا جائے اور sewer میں بہانا ممنوع ہے۔ ضائع مائع اور پینٹ والی sludge «قومی خطرناک فضلات فہرست» کے تحت عموماً HW12 (dye اور coating waste) اور HW42 (ضائع نامیاتی سالوینٹ) میں آتی ہیں؛ halogen (جیسے DCM) والے ضائع سالوینٹ ہالوجینیٹڈ دھارے میں الگ راہ سے ٹھکانے لگائے جاتے ہیں؛ درست code موجودہ فہرست اور مقامی ماحولیاتی ادارے کی تشخیص سے طے ہوگا۔ ٹھکانے لگانے کی لاگت ڈی پینٹنگ کے منصوبے کی کل لاگت میں رکھی جائے، صرف ڈی پینٹ ایجنٹ کی فی یونٹ قیمت نہیں دیکھی جاتی؛ یہ کیمیائی راستے کی لیزر اور مکینیکل کے مقابلے میں ایک پوشیدہ کمزوری ہے۔
ری ورک شدہ حصے پر ری کوٹنگ کے بعد پینٹ پہلی کوٹنگ سے جلدی اُترتی ہے، کیوں؟
وجہ زیادہ تر انٹرفیس پر: بقیہ نمکیات، بقیہ سالوینٹ اور نہ نکلنے والی کراس لنکڈ پرانی پینٹ مل کر ایک کمزور boundary layer بناتے ہیں؛ نئے top coat کے بند ہونے کے بعد قید سالوینٹ آہستہ آہستہ بخارات بناتا ہے اور blisters بنتے ہیں، اور failure «نئی — پرانی انٹرفیس» پر گرتی ہے۔ علاج یہ کہ ری کوٹنگ سے پہلے کی منظوری حقیقت میں لائی جائے — نمکیات کی مقداری پیمائش، بقیہ سالوینٹ کا ازالہ، مطلوبہ cleanliness level و roughness سے anchor حالت کی بحالی، اور pull-off پر منظور شدہ عدد کے بعد کوٹنگ۔ پہلی بار کوٹنگ میں مکمل pretreatment لائن ہوتی ہے؛ ری ورک میں یہی قدم اکثر چھوڑ دیے جاتے ہیں، اس لیے «وہی پینٹ، مگر ری ورک شدہ حصہ اصل کوٹنگ سے پہلے خراب ہو جاتا ہے»۔
حوالہ جات اور اعداد کی نوعیت
اس مضمون کے اعداد عوامی معیارات و قوانین کے متن (REACH الحاقہ XVII کی اندراج 59 اور اندراج 71، GB 30981-2020 جسے 2026-06-01 سے GB 30981.2-2025 نے بدل دیا، ISO 8502/8501/8503/4624/12944 سیریز، «قومی خطرناک فضلات فہرست») اور عوامی مواد سے لیے گئے ہیں؛ جہاں «عوامی مواد کی رپورٹ» لکھا گیا ہے، وہ اعداد تیسرے فریق سے یکجا تصدیق شدہ نہیں اور انہیں براہِ راست معاہدے کی منظوری کا پیرامیٹر نہیں بنایا جا سکتا؛ قوانین کی حدود موجودہ رسمی متن سے لی جائیں۔ یہ مضمون B2B تکنیکی انداز میں لکھا گیا ہے؛ بیرونی تجارت کی شرائط صرف EXW اور FOB تک محدود ہیں۔
Last updated: 2026-11-15۔ یہ تحریر Kexin New Materials (Guangdong) Co., Ltd. کی تکنیکی ٹیم نے عوامی معیارات و مصادر سے مرتب کی ہے تاکہ صنعتی کوٹنگ میں مادوں کے انتخاب اور failure کے تجزیے کے لیے حوالہ بنے؛ یہ کسی مخصوص جزو کی service life کے لیے کوئی ضمانت نہیں ہے۔