En los sistemas de pintura de revestimiento anticorrosión pesada, la imprimación epoxi rica en zinc se encarga de la "protección electroquímica", la capa de acabado de poliuretano alifático se encarga de la "resistencia a la intemperie y estética", y la capa situada en medio, que suele ser la más gruesa —la capa intermedia de epoxi con óxido de hierro micáceo (en la industria comúnmente llamada "capa intermedia de óxido micáceo" o "epoxi con óxido micáceo")— asume un papel subestimado pero crucial: el espesor y la barrera. No contiene zinc, no depende de la protección catódica, y rara vez se expone directamente a los rayos UV, pero mediante un principio físico aparentemente sencillo alarga enormemente la ruta por la cual el agua, el oxígeno y los iones cloruro penetran la superficie del acero, prolongando así de forma significativa la vida útil de todo el sistema. Este artículo explica sistemáticamente, desde la morfología laminar del óxido de hierro micáceo (MIO, Micaceous Iron Oxide), su disposición en capas superpuestas, el modelo matemático de barrera hasta la ingeniería de sistemas, el mecanismo de trabajo y los puntos clave de diseño de la capa intermedia de epoxi con óxido micáceo, ayudando a los ingenieros a comprender correctamente "por qué la capa intermedia suele ser la más gruesa" y cómo utilizarla correcta y plenamente en entornos severos como puentes, tanques de almacenamiento y plataformas marinas.
Kexin New Materials (kexinMaterials) en los sistemas para puentes, tanques de almacenamiento y plataformas marinas, utiliza de forma generalizada la capa intermedia de epoxi con óxido micáceo como la capa principal responsable del espesor total de película seca, y determina su espesor por capa y total según la tabla de sistemas de la ISO 12944-5, asegurando que el espesor de barrera y la división funcional de las capas de imprimación y acabado sean coherentes, haciendo que el "aumento de espesor" se convierta en un dato verificable y no en una promesa verbal, y facilitando así la verificación por tramos por parte de la supervisión según los datos.
I. Qué es la capa intermedia de óxido de hierro micáceo
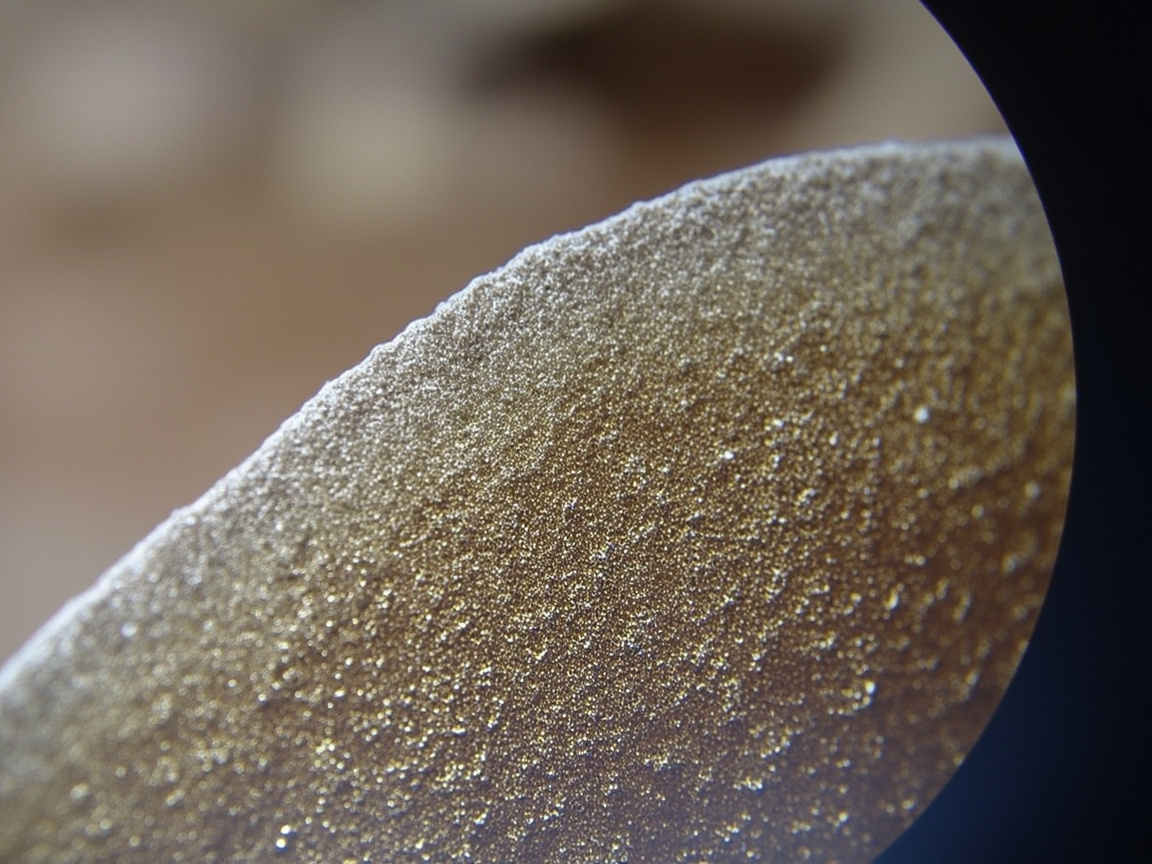
El óxido de hierro micáceo (MIO) es una escama de α-Fe₂O₃ natural o sintética, con cristales en forma de lámina delgada, alta relación aspecto (comúnmente de 10:1 a varias decenas a uno), químicamente estable, inerte e insoluble en agua. Se añade en alta proporción a un sistema de resina epoxi y, tras molienda y dispersión, se fabrica la capa intermedia de epoxi con óxido micáceo. Tras el curado, innumerables láminas de MIO en la película de pintura yacen paralelas y superpuestas "tumbadas" en el revestimiento, cubriéndose en capas como las tejas de un techo. Esta estructura, aparentemente simple, es uno de los esquemas de barrera laminar más maduros y de mejor relación costo-beneficio en la ingeniería anticorrosión pesada.
Pertenece a la "capa intermedia (intermediate / tie coat)", situada entre la imprimación y la capa de acabado; su función principal no es decorativa (el color suele ser gris oscuro, rojizo-marrón), sino aumentar el espesor de barrera, reforzar la adherencia entre capas y uniformizar los esfuerzos del sistema. Comprender su posicionamiento es la clave para entender la lógica de estratificación de todo el sistema —no es un sustituto de la imprimación, ni una versión engrosada de la capa de acabado, sino una "capa de barrera" independiente. En la serie de normas ISO 12944, esta división de tres capas —"la imprimación proporciona protección catódica, la capa intermedia proporciona barrera y espesor, la capa de acabado proporciona resistencia a la intemperie"— se enfatiza repetidamente como el marco básico del diseño de sistemas, y cualquier modificación que omita la capa intermedia debilitará directamente el nivel de durabilidad del sistema.
II. Mecanismo de barrera: el "efecto laberinto" de los rellenos laminares
La capacidad anticorrosión de la capa intermedia de óxido micáceo proviene del efecto laberinto (labyrinth / tortuous path) generado por la disposición física de las láminas de MIO:
- Los medios corrosivos (H₂O, O₂, Cl⁻, SO₂) que deben atravesar la película de pintura para llegar al sustrato de acero, deben desviarse a lo largo de los espacios sinuosos entre las láminas;
- Cada capa adicional de láminas paralelas obliga a plegar una vez la ruta de penetración lineal, multiplicando la distancia de difusión efectiva;
- Según la ley de difusión de Fick, la velocidad de penetración es inversamente proporcional a la longitud de la ruta de difusión; cuanto más larga es la ruta, menor es la cantidad de medio que llega al sustrato de acero por unidad de tiempo, y menor la velocidad de corrosión.
Una analogía intuitiva: las tejas dispuestas planas impiden que la lluvia caiga verticalmente sobre el techo, obligándola a descender serpenteando por las juntas de las tejas —las láminas de MIO son las "tejas" dentro de la película de pintura. Esta es precisamente la razón por la cual la capa intermedia, sin necesidad de polvo de zinc, puede mejorar significativamente la durabilidad, y también la base física por la cual puede prolongar enormemente la vida del sistema sin proporcionar protección catódica. Cabe enfatizar que el efecto laberinto "alarga" y no "bloquea" la ruta de penetración, por lo que debe coordinarse con la protección catódica de la capa inferior y la capa de acabado resistente a la intemperie de la capa superior, para reducir la velocidad de corrosión global a un rango aceptable. Visto de forma aislada, el valor de la capa intermedia individual no es completo.
III. Umbral de morfología laminar y contenido
La premisa para que el mecanismo funcione es que el MIO debe poseer suficiente relación aspecto y concentración volumétrica:
- Relación aspecto: cuanto más plana y grande es la lámina (alta relación aspecto), mejor es la barrera; si durante la producción o dispersión se muele en exceso hasta convertirse en partículas granulares, se degrada a un relleno ordinario y el efecto laberinto se pierde por completo. Por ello, el proceso de producción y dispersión del pigmento MIO debe proteger las láminas de ser destruidas, siendo esta la fuente central de las diferencias de vida útil entre productos similares.
- Concentración de volumen de pigmento (PVC): la PVC de la capa intermedia de óxido micáceo suele ser alta (cerca o ligeramente por encima de la CPVC aún puede formar película), para garantizar la densidad de apilamiento de las láminas; pero un exceso provocará insuficiencia de aglutinante, disminución de adherencia y facilidad de agrietamiento. La ISO 12944-5 establece requisitos claros de película seca mínima para los sistemas de capa intermedia con MIO en los sistemas, en lugar de dar solo un número de espesor total.
Se considera generalmente que el efecto laberinto solo es significativo cuando la fracción másica de MIO en la película seca alcanza aproximadamente 30%–40% o más, y las láminas mantienen su forma intacta. Por debajo de este valor, el producto se asemeja más a una capa intermedia epoxi ordinaria, con contribución de barrera limitada. Al seleccionar, se debe exigir al proveedor que indique el contenido de MIO y la relación aspecto de las láminas, en lugar de mirar solo las tres palabras "contiene óxido micáceo" —porque en el mercado existen productos que sustituyen el óxido micáceo por óxido de hierro rojo ordinario o incluso rellenos baratos; incluir la "detección de relación aspecto de láminas más contenido" en las especificaciones técnicas durante la compra es una acción básica de responsabilidad con todo el sistema. Desde el punto de vista del costo, el MIO es un relleno de barrera económico y eficiente; en comparación con las escamas de vidrio, o con el engrosamiento continuo de costosas capas de acabado, usar la capa intermedia de óxido micáceo para aumentar el espesor es el medio de barrera de mejor relación costo-beneficio, pero un precio bajo no equivale a poder reducir la calidad.
IV. División funcional con imprimación y capa de acabado
En el sistema típico ISO 12944 C5 "imprimación epoxi rica en zinc + capa intermedia de epoxi con óxido micáceo + capa de acabado de poliuretano alifático", las tres capas cumplen funciones propias, y la distribución de espesores sigue una lógica de ingeniería clara:
| Capa | Función central | DFT típico (µm) | Razón de no exceder espesor |
|---|---|---|---|
| Imprimación epoxi rica en zinc | Protección catódica, adherencia | 60–80 | Exceso de zinc fácil de agrietar, mucha sal de zinc |
| Capa intermedia de epoxi con óxido micáceo | Barrera y espesor, transición entre capas | 120–160 (2 capas posibles) | Exceso por capa causa goteo |
| Capa de acabado de poliuretano alifático | Resistencia a intemperie, retención de color, anti-UV | 60–80 | Debe retener brillo, cara, exceso fácil de agrietar |
Se observa que la capa intermedia suele representar aproximadamente la mitad del DFT total, siendo la "responsable del espesor". Apilar todo el espesor en la capa de acabado (con contenido sólido limitado y que debe retener brillo) no es económico; tampoco es recomendable apilarlo en la imprimación (exceso de zinc fácil de agrietar). La capa intermedia existe precisamente para "aumentar el espesor de forma segura". Sobre la lógica sistémica de la división de tres capas, puede consultar la Guía de selección de sistemas de pintura anticorrosión ISO 12944 de este lote, y sobre el mecanismo de resistencia a intemperie de la capa de acabado puede consultar Resistencia a intemperie de capa de acabado de poliuretano alifático.
V. Adherencia entre capas y uniformización de esfuerzos
Además de la barrera, la capa intermedia de óxido micáceo asume también el rol de "tie coat (capa de unión)":
- Se acopla arriba con la superficie alcalina y con sales de zinc de la imprimación rica en zinc, y abajo con la capa de acabado; gracias al sistema epoxi tiene buena compatibilidad con ambos lados, evitando el desprendimiento entre capas;
- El epoxi con óxido micáceo de tipo espeso puede formar película más gruesa en una sola mano (80–120 µm por capa), reduciendo el número de manos de aplicación y la cantidad de interfaces, mejorando en cambio la confiabilidad global;
- Su cierta elasticidad puede absorber los micro-movimientos del acero y los esfuerzos de dilatación térmica, reduciendo el riesgo de agrietamiento de la capa de acabado.
Por tanto, la capa intermedia no es solo "espesor de relleno", sino también el aglutinante de la integridad del sistema. Sin ella, los esfuerzos en la interfaz entre imprimación y capa de acabado no tienen dónde liberarse, y la capa de acabado aplicada en espesor es más propensa a agrietarse y desprenderse. El principio de protección catódica de la imprimación se ve en Mecanismo de protección catódica de imprimación epoxi rica en zinc de este lote. En la práctica de ingeniería, muchos accidentes de "desprendimiento total de la capa de acabado", tras análisis, tienen su causa raíz no en la propia capa de acabado, sino en que la capa intermedia fue omitida o con espesor insuficiente, con unión entre capas débil, haciendo que la capa de acabado se adhiera directamente a la superficie inestable rica en zinc, terminando por desprenderse en bloque.
VI. Puntos clave de aplicación
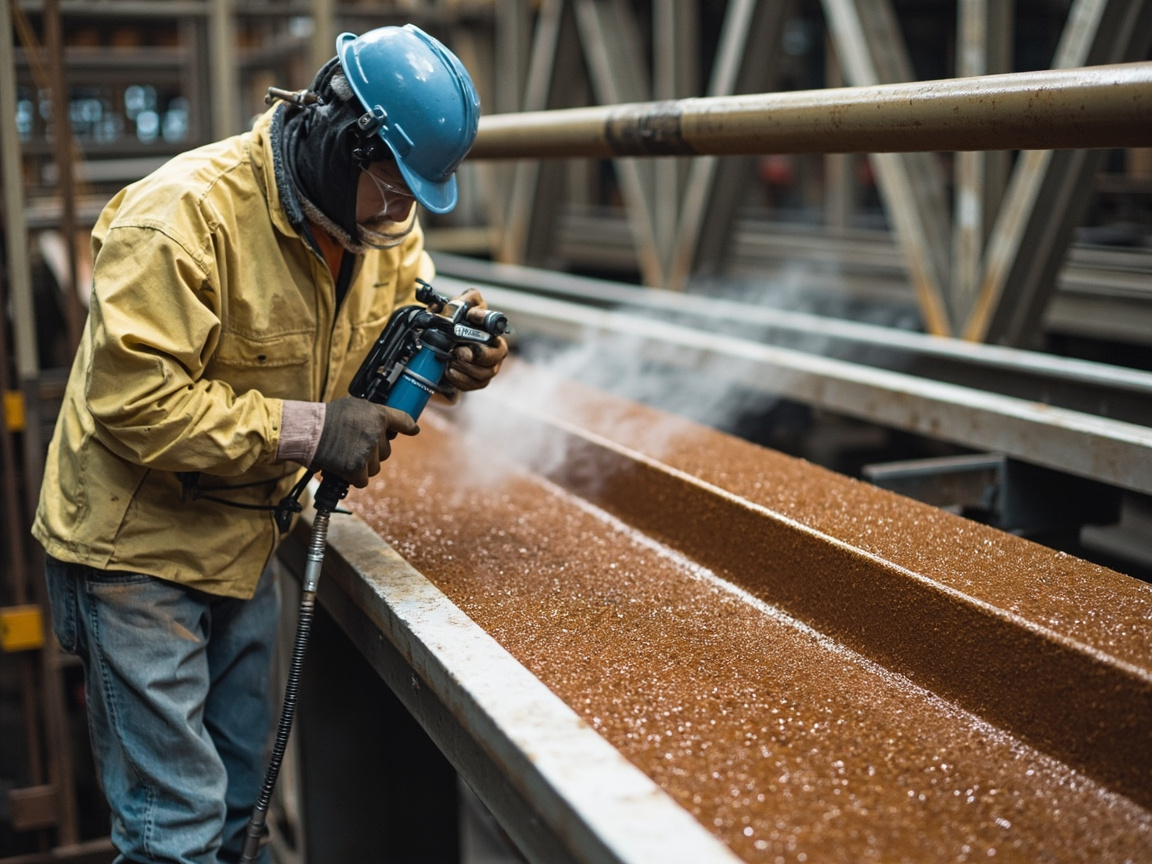
La aplicación de la capa intermedia de epoxi con óxido micáceo requiere atención a los siguientes eslabones clave; cualquier pérdida de control en uno de ellos puede convertir un "buen material" en un "mal sistema":
- Tratamiento de superficie: antes de recubrir, la imprimación debe haber alcanzado el estado repintable; si la superficie rica en zinc excede el intervalo, debe barrido con arena y lavado para eliminar sales de zinc; el sustrato debe tener granallado Sa 2.5 (según sistema, en plataformas marinas puede ser Sa 2.5 o más estricto);
- Proporción de mezcla: epoxi bicomponente estrictamente según proporción; insuficiencia de endurecedor causa falta de secado y reblandecimiento, exceso causa fragilidad;
- Espesor de película: tipo espeso puede ser 80–120 µm por capa, espesor total objetivo según ISO 12944-5 (ej. capa intermedia C5 en orden de 120 µm); aún con exceso debe prevenirse goteo, dividiendo en 2 capas si es necesario;
- Intervalo de repintado: con capa de acabado (poliuretano) según TDS, gran diferencia invierno-verano; exceder intervalo máximo requiere escarificado;
- Ambiente: humedad relativa ≤ 85%, sustrato 3℃ por encima del punto de rocío;
- Control de película húmeda: medir WFT inmediato para estimar DFT, evitando adelgazamiento local y envejecimiento prematuro.
La construcción parece rutinaria, pero lo que más fácilmente se pasa por alto es el intervalo de repintado: si se aplica la capa de acabado directamente sobre la capa intermedia sin lijar cuando se excede el intervalo, es la causa más común de desprendimiento interlaminar en los sistemas de imprimación intermedia. Si la supervisión técnica utiliza estos puntos como lista de verificación durante las inspecciones, se pueden evitar la gran mayoría de los errores en obra.
VII. Relación con el epoxi sin disolvente
La imprimación intermedia de micá oxidada puede formularse como de base disolvente, alto contenido de sólidos e incluso sin disolvente. El epoxi sin disolvente con micá oxidada puede alcanzar películas más gruesas en una sola aplicación y menor VOC, cumpliendo con los límites de VOC para revestimientos protectores industriales de la norma GB 30981-2020. Pero el tipo sin disolvente exige equipos y procesos de pulverización con calentamiento de dos componentes más exigentes, y es más sensible a la temperatura ambiente de aplicación; a bajas temperaturas la viscosidad es alta y difícil de aplicar. Para proyectos de gran consumo con VOC restringido (como puentes, sistemas completos de tanques de almacenamiento), el epoxi sin disolvente con micá oxidada es una dirección de mejora de bajo VOC, pero requiere equipos complementarios y operarios experimentados; al seleccionar el producto se debe evaluar integralmente la inversión en equipos y el beneficio de cumplimiento a largo plazo, no solo el precio unitario.
Desde el ciclo de vida completo, la solución sin disolvente reduce el consumo de diluyentes y los costos de tratamiento de gases residuales, y con el mismo espesor total requiere menos manos y menos interfaces, lo que en realidad mejora la fiabilidad. Pero debe advertirse: sin disolvente no significa "aplicar grueso a voluntad"; una sola mano excesivamente gruesa aún causará goteo y gran tensión interna, por lo que debe controlarse por manos según la ficha de proceso. Evaluando conjuntamente "bajo VOC" y "espesor de barrera", la imprimación intermedia de micá oxidada podrá seguir siendo la capa principal de espesor en la transformación ecológica, en lugar de ser sustituida por productos de bajo VOC pero débil barrera, preservando así tanto la protección ambiental como el rendimiento.
VIII. Verificación de propiedades y criterios de aceptación
Como eslabón del sistema, la verificación de la imprimación intermedia de micá oxidada se refleja mayormente en el sistema completo; enviarla sola a ensayo suele dar lugar a errores de juicio:
- Niebla salina integral, corrosión cíclica: según ISO 12944-6, el sistema supera las horas correspondientes a C5, CX sin óxido en el sustrato;
- Adherencia: cuadrícula interlaminar grado 1 (GB/T 9286) o arranque ≥ 5 MPa (ISO 4624);
- Espesor de película seca: según la regla 90/10 de ISO 19840;
- Contenido de MIO: el proveedor aporta especificación del pigmento y análisis de película seca.
Realizar niebla salina a la imprimación intermedia por separado tiene poco sentido, pues no es resistente a la intemperie ni decorativa; su valor está en "la contribución de barrera dentro del sistema" y debe evaluarse en el ensayo del sistema completo. Muchos propietarios envían erróneamente la intermedia sola, y al no resistir la intemperie la juzgan mal: este es un típico desajuste de método de ensayo. La lógica correcta de aceptación es: en el sistema completo ver cuánta vida de barrera aporta, y en la capa simple solo ver si su compatibilidad con las capas superior e inferior, adherencia y espesor cumplen. Incluir la "comparación de materiales recibidos" en la aceptación puede bloquear bastantes productos de baja calidad que sustituyen la micá oxidada por óxido de hierro rojo común, protegiendo la vida real de todo el sistema.
IX. Aclaración de conceptos erróneos frecuentes
Los equívocos cognitivos más comunes en obra deben aclararse uno por uno:
- Error 1: La imprimación intermedia de micá oxidada puede sustituir a la imprimación rica en zinc. Falso. No tiene protección catódica, no protege el acero en daños, no puede sustituir a la imprimación.
- Error 2: Cuanto más rojo, mayor contenido. Falso. El color se ve afectado por el tamaño de partícula y el tratamiento superficial; el contenido se comprueba por análisis, no a simple vista.
- Error 3: Cuanto más grueso, mejor. Falso. Demasiado grueso gotea y genera gran tensión interna; debe seguir el espesor objetivo ISO 12944-5, controlable por mano.
- Error 4: También vale forma granular. Falso. El MIO debe mantener forma de escama; al romperse en partículas desaparece el efecto laberinto y la barrera cae drásticamente.
- Error 5: A la intermedia no le importa el VOC. Falso. En gran consumo el VOC total de la intermedia es considerable; debe priorizarse alto sólido, sin disolvente para cumplir GB 30981.
- Error 6: La intermedia puede usarse expuesta. Falso. No resiste intemperie, debe cubrirse con capa de acabado resistente, si no se pulveriza y pierde brillo.
Como proveedor del sistema, kexinMaterials (Nuevos Materiales Kexin) en la imprimación intermedia epoxi de micá oxidada indica el contenido de MIO y rango de relación diámetro-espesor, y en la ficha de proceso da espesor por mano, total y ventana de repintado, haciendo que "aumentar espesor" sea un número verificable y no una promesa verbal, facilitando la aceptación por datos a la supervisión. Esta práctica de "escribir los parámetros en el entregable" es precisamente la primera línea de defensa contra la sustitución por productos inferiores en proyectos de anticorrosión pesada.
X. Uso diferenciado en tanques y puentes
Un mismo material se usa distinto según la zona, lo que refleja el principio de "asignar espesor según entorno y accesibilidad":
- Superficie externa de puente: la imprimación intermedia de micá oxidada es la capa principal de espesor en sistemas C5, CX, común 120–160 µm, con capa de acabado de poliuretano encima;
- Pared externa de tanque: entorno C4 suele 120 µm, equilibrando costo y barrera;
- Interior de tanque: el epoxi sin disolvente con micá oxidada puede ser capa de espesor y barrera del revestimiento, pero en contacto con medio importa más la resistencia química de la capa superior;
- Plataforma marina: entorno CX con DFT total ~320 µm, la intermedia de micá oxidada tiene mayor proporción, es la principal contra salpicadura de sal y niebla salina.
Las zonas de difícil acceso y alto costo de reparación (como zona de salpicadura de plataformas marinas, interior de cajones de puentes marítimos) deben asignar más espesor a la intermedia, pues si falla la reparación es carísima. A la inversa, en interior o entorno C3 de corrosión leve, el espesor de intermedia puede bajar y ceder costo a zonas que lo necesiten. Esta diferenciación no es arbitraria, es decisión de ingeniería basada en grado de entorno y costo de mantenimiento de vida útil.
XI. Variante de micá oxidada intermedia resistente al calor y especiales
El epoxi estándar de micá oxidada es para atmósfera a temperatura normal. Para casos que requieren temperatura (como chimeneas, superficies externas de tuberías calientes), existe la imprimación intermedia de micá oxidada resistente al calor: con epoxi modificado de silicona o resina de silicio puro como ligante, resiste 200–400℃ o más, conservando la barrera de escamas. También existe el epoxi con escamas de vidrio, similar pero barrera mayor (ver comparación posterior). Al seleccionar, elegir ligante según temperatura de trabajo; el epoxi de micá oxidada común por encima de 120℃ degrada y se pulveriza, no usar en zonas calientes. El tipo resistente al calor es común en chimeneas de plantas, metalurgia, petroquímica; su lógica base es igual a la micá común: usar carga laminar para alargar trayectoria de penetración, solo cambia el ligante a sistema térmico para que la barrera no falle con calor.
XII. Comparación con revestimiento de escamas de vidrio
Las escamas de vidrio (flakes) y la micá oxidada son ambas "cargas laminares de barrera", pero las escamas de vidrio tienen mayor relación diámetro-espesor, más finas, más densas, efecto laberinto mayor, mejor temperatura y química, usadas en revestimientos fuertes (torres de desulfuración, tanques químicos). Comparación:
| Carga | Intensidad barrera | Costo | Uso típico | Dificultad aplicación |
|---|---|---|---|---|
| Micá oxidada | Media | Bajo | Intermedia en sistemas atmosféricos | Baja |
| Escama vidrio | Alta | Alto | Revestimiento corrosión fuerte | Media–Alta |
No se sustituyen sino se gradúan: atmósfera con micá, medio fuerte con escama vidrio. Entender esto evita el error de "usar micá como revestimiento" y el desperdicio de "usar escama vidrio como intermedia común". En muchos sistemas de desulfuración de gases, precisamente se usa revestimiento de escama vidrio en lugar de intermedia de micá para resistir gas húmedo y condensado ácido, mientras la superficie de acero sigue con micá más poliuretano, formando estrategia de "grado interno-externo".
XIII. Goteo en espeso y control de aplicación especial
Aunque el epoxi de micá oxidada es de alto espesor, una mano muy gruesa (>120–150 µm) aún puede gotear, especialmente en vertical. Controles:
- Usar fórmula tixotrópica, parámetros de pistola adecuados;
- Vertical en una mano 80–100 µm, objetivo grueso en 2 manos;
- Control térmico, evitar calor que baje viscosidad y gotee;
- Medir WFT al instante, calcular DFT;
- Esquinas, bordes propensos a goteo controlar espesor al retocar a mano.
El goteo no solo es mal aspecto, también espesor desigual y zonas finas envejecen antes; corregir en obra al momento, no tras curado. Hay que crear tabla "película húmeda–seca" para que el aplicador juzgue al instante si goteará, no esperar al día siguiente a medir. Este feedback inmediato es clave en calidad de aplicación de alto espesor.
XIV. Ejemplo de cálculo de asignación de espesor en sistema
Para sistema C5 ISO 12944 DFT total 280 µm, lógica de asignación:
- Imprimación rica en zinc 60 µm (protección electroquímica, no muy gruesa);
- Intermedia epoxi micá oxidada 140 µm (2×70 µm, carga principal);
- Capa de acabado poliuretano 80 µm (intemperie, no muy gruesa);
- Total 280 µm, cumple 90/10 y óptimo por capa.
Si se carga a acabado (ej. 140 µm), capa intemperie muy gruesa se agrieta y desperdicia cara; a imprimación el zinc se agrieta. La intermedia es para "aumentar seguro", el cálculo es básico del diseño. Como proveedor, kexinMaterials (Nuevos Materiales Kexin) en ficha da DFT objetivo y límites por capa, para aplicar por número no por sensación. La asignación en distintos proyectos refleja "intermedia espesor principal":
| Zona de obra | DFT imprimación | DFT intermedia micá | DFT acabado | Total |
|---|---|---|---|---|
| Externo puente C5 | 70 | 140 | 80 | 290 |
| Pared exterior de tanque C4 | 60 | 120 | 60 | 240 |
| Plataforma marina CX | 80 | 160 | 80 | 320 |
| Estructura de acero de planta C3 | 50 | 100 | 50 | 200 |
Los valores de la tabla son objetivos típicos; en la práctica se controlan con un margen superior al valor mínimo de ISO 12944-5 y se cumple la regla 90/10. Se observa que, sin importar el nivel de corrosividad, la capa intermedia siempre representa aproximadamente la mitad del espesor total —esta es la prueba cuantitativa de su papel como "responsable del espesor". Escribir la distribución del espesor de película en la tarjeta de proceso y ejecutar la construcción según los números evita que la división funcional del sistema se distorsione en la obra.
XV. Producción y control de calidad del pigmento MIO
El límite superior del rendimiento de la capa intermedia de óxido de hierro micáceo ya se decide básicamente cuando el pigmento entra a la fábrica. Puntos clave del control de calidad del pigmento MIO: relación aspecto-diámetro de la lámina (cuanto mayor, mejor blindaje, se usa cribado y microscopía estadística), integridad de la lámina (si se muele en exceso y se rompe en partículas, se descarta), contenido de Fe₂O₃ e impurezas (baja sal soluble en agua y bajas impurezas para evitar ampollas), distribución del tamaño de lámina (garantizar densidad de apilamiento). El proveedor debe entregar la hoja de especificaciones del pigmento y el informe de inspección por lote, no solo declarar "contenido de óxido de hierro micáceo".
La clave en la producción es el proceso de dispersión: hay que dispersar uniformemente las láminas y orientarlas paralelas entre sí, sin romperlas. Un tiempo excesivo de dispersión de alto cizallamiento destruye la morfología laminar; uno muy corto deja grumos. Las formulaciones maduras equilibran el tiempo de molienda y el control de orientación; si es necesario, se añaden aditivos para promover el apilamiento paralelo de las láminas y maximizar el efecto laberinto tras el curado. Por esto, aunque dos productos digan "epoxi óxido de hierro micáceo", la vida de blindaje de diferentes fabricantes puede diferir varias veces —la diferencia suele estar en el pigmento y la dispersión, no en la resina. Que el comprador incluya "informe de detección de relación aspecto-diámetro y contenido de láminas" como ítem de recepción garantiza mejor la vida real del sistema que solo comparar precios.
XVI. Modelo sinérgico: protección catódica más blindaje físico
Entender la imprimación catódica y el blindaje de la capa intermedia en un mismo esquema: la imprimación rica en zinc se encarga de la "protección electroquímica en daños", la capa intermedia de óxido de hierro micáceo de la "demora física en zonas intactas". Sumadas, la base de acero obtiene dos líneas de defensa —tanto evita óxido en poros y rayas (zinc), como hace que los medios corrosivos lleguen muy lento a las grandes áreas intactas (laberinto). Matemáticamente, la tasa total de corrosión es aproximadamente la tasa en zona de poros más la de zona intacta; la primera se reduce con el sacrificio de zinc, la segunda con el efecto laberinto; ambas son indispensables.
Esto explica por qué el sistema debe ser sinérgico "imprimación + intermedia + acabado", no sustituir con el espesor de una sola capa. Cargar todo el espesor en la imprimación (el zinc rico agrieta fácil), o en el acabado (blindaje insuficiente, caro), rompe la sinergia y causa envejecimiento prematuro. La distribución del espesor es la expresión matemática de la sinergia y la lógica subyacente de las tablas de sistemas ISO 12944-5. En sistemas de alto grado C5, CX, esta sinergia se fija como división obligatoria; cualquier cambio de "eliminar la capa intermedia" reduce directamente el nivel de durabilidad. Propietarios y diseñadores deben rechazar tales propuestas de "reducción de costo".
XVII. Puntos de inspección y aceptación por supervisión
La aceptación de la capa intermedia de óxido de hierro micáceo en obra debe enfocarse en tres cosas: espesor de película (según regla 90/10 de ISO 19840, confirmar que la intermedia lleva el espesor principal), adherencia intercapa (cuadrícula grado 1 o arranque ≥ 5 MPa, confirmar función de capa de unión), compatibilidad con capas superior e inferior (aplicar dentro de ventana de repintado, si se excede, lijar). Para proyectos de gran volumen, se recomienda retener muestra de cada lote para ensayo de niebla salina o corrosión cíclica del sistema y verificar estabilidad del aporte de blindaje.
Además, el color y aspecto no son el núcleo del rendimiento, pero son medios intuitivos para juzgar "si se usó el producto correcto" —si el material recibido difiere claramente en color y textura de la muestra sellada, suspender uso y redetectar contenido MIO. Incluir la "comparación de material recibido" en la aceptación bloquea bastantes productos de baja calidad que sustituyen el óxido de hierro micáceo con rojo de óxido de hierro común, protegiendo la vida real del sistema. Aceptación más estricta, una reparación mayor menos en el futuro: esta es la cuenta más simple de proyectos de anticorrosión pesada. Supervisión y propietario deben escribir estos términos de aceptación en las especificaciones técnicas desde la licitación, para约束 al proveedor desde el origen.
XVIII. Detección rápida de problemas de calidad comunes
Ante defectos relacionados con la capa intermedia en campo, detección rápida: mala adherencia → tratamiento superficial o exceso de intervalo de repintado; goteo → capa única muy espesa o viscosidad baja; ampollas → sustrato con agua o sales de zinc sin eliminar; óxido prematuro → espesor insuficiente o contenido MIO falsificado; desprendimiento intercapa → incompatible con acabado o intervalo fuera de control; agrietamiento → capa única muy espesa o binder insuficiente. Pegar esta tabla en obra acorta el tiempo de localización de fallas y evita que el proveedor culpe al producto por errores de aplicación. La transparencia en atribuir causas de calidad es premisa de la confiabilidad a largo plazo del sistema y herramienta práctica del propietario para proteger sus intereses, más valiosa que responsabilizar a posteriori.
XIX. Almacenamiento y prohibiciones de aplicación
La capa intermedia de óxido de hierro micáceo es epoxi bicomponente; almacenar en seco y fresco, el endurecedor absorbe humedad y gelifica; tras abrir, usar pronto y sellar. Prohibiciones: ① aplicar sobre sustrato con aceite, agua o sales de zinc sin eliminar; ② proporción de mezcla arbitraria; ③ capa única > 150 µm sin control de goteo; ④ exceder intervalo de repintado sin lijar; ⑤ aplicar en alta humedad y baja temperatura forzando. Cualquier prohibición convierte "buen material" en "mal sistema". La supervisión usando estas cinco como checklist evita la mayoría de errores de campo; imprimirlas en envase y tarjeta de proceso es el control de calidad más barato y eficaz para la obra.
XX. Ruta de ecologización y tendencias futuras
La ecologización de la capa intermedia de óxido de hierro micáceo tiene dos caminos: uno, aumentar sólidos, de alto disolvente a alto sólido y sin disolvente, reducir VOC cumpliendo GB 30981-2020; dos, epoxi óxido de hierro micáceo al agua, reducir más VOC, pero más sensible a temperatura/humedad y secado más lento. Ambos mantienen el mecanismo de "blindaje laminar", solo cambian binder y medio de dispersión por opciones más ecológicas. Para puentes y tanques de gran volumen, el epoxi óxido de hierro micáceo sin disolvente, más espeso por capa y menor VOC, es mejora de costo-beneficio y cumplimiento.
Tendencias futuras: usar óxido de hierro micáceo de partícula más fina para mayor densidad de apilamiento, aditivos para mejor orientación paralela, equilibrar tixotropía y aplicabilidad en sistemas sin disolvente. Cualquiera la evolución, el mecanismo central de blindaje laminar no cambia; la capa intermedia de óxido de hierro micáceo como "capa de blindaje de espesor principal" sigue irreemplazable en anticorrosión atmosférica. En la transición ecológica, propietarios y diseñadores deben priorizar "bajo VOC y sin degradar blindaje", no sacrificar blindaje por bajar VOC, pues eso entierra riesgo de envejecimiento prematuro con nombre ecológico.
Preguntas frecuentes
P: ¿Por qué la capa intermedia de óxido de hierro micáceo protege contra corrosión si no contiene zinc?
R: Se basa en el efecto laberinto físico de las láminas MIO que blinda los medios corrosivos. Incontables láminas paralelas superpuestas alargan mucho la ruta de penetración de agua, oxígeno y cloruros, reduciendo según la ley de difusión de Fick la tasa de medio que llega a la base de acero. No da protección catódica, sino que con blindaje físico de "ruta más larga" complementa la protección electroquímica de la imprimación; ambas sinérgicas en el sistema, indispensables.
P: ¿A más contenido MIO, mejor?
R: No infinitamente. Debe ser suficiente para formar apilamiento denso de láminas (fracción másica en película seca ~30%–40% arriba y buena relación aspecto-diámetro) para efecto laberinto notable; pero exceso causa binder insuficiente, menor adherencia, fácil agrietamiento. Equilibrar entre efecto blindaje e integridad de película, ver detección del proveedor no publicidad, ni juzgar por color.
P: ¿Puede usarse la capa intermedia de óxido de hierro micáceo como imprimación?
R: No. No tiene protección catódica por sacrificio de zinc, ni protección electroquímica en poros o rayas de la base de acero, que ahí oxide. Es capa intermedia de espesor y blindaje, debe usarse con imprimación rica en zinc, epoxi y acabado de intemperie, típico "imprimación + intermedia + acabado" de ISO 12944. Usarla como imprimación abandona la línea de protección catódica.
P: ¿Por qué la capa intermedia suele ser la más espesa?
R: Porque el aumento seguro del DFT total recae en la intermedia: imprimación (zinc rico) muy espesa agrieta, acabado no debe ser muy espeso para conservar brillo, y el epoxi óxido de hierro micáceo de espesor alto da 80–120 µm por capa, lleva ~mitad del espesor y buena unión intercapa, homogeneiza esfuerzos. Cargar espesor en intermedia es más económico y confiable, también arreglo común en tablas ISO 12944-5.
P: ¿Diferencia entre óxido de hierro granular y óxido de hierro micáceo?
R: La morfología. El óxido de hierro micáceo es laminar (alta relación aspecto-diámetro), da efecto laberinto; el rojo de óxido de hierro común es granular, solo pigmento/carga sin alargar blindaje. Moler láminas en exceso a partículas también pierde valor. Seleccionar por reporte de proporción laminar y relación aspecto-diámetro, no solo成分 de "óxido de hierro".
P: ¿La capa intermedia de óxido de hierro micáceo debe ser de intemperie?
R: No directamente; está bajo el acabado, sin exposición UV. Su valor es blindaje y unión intercapa; la intemperie la da el acabado superior de poliuretano alifático o polysiloxano. Expuesta sola, la capa micácea se empolva y pierde brillo, no usar desnuda, debe ir con acabado de intemperie en sistema completo.
P: ¿Vale la pena el epoxi óxido de hierro micáceo sin disolvente?
R: Para proyectos grandes con límite VOC, sí. Más espeso por capa, menor VOC, cumple GB 30981-2020, pero requiere equipo de proyección bicomponente caliente y proceso experto. Es mejora de bajo VOC para puentes y tanques de alto grado; al seleccionar, evaluar equipo y capacidad de aplicación.
P: ¿Cómo verificar que la intermedia tiene suficiente óxido de hierro micáceo?
R: Exigir al proveedor especificación del pigmento (contenido MIO, relación aspecto-diámetro) y análisis de película seca (SEM morfología más elemento, masa), y ver comportamiento en niebla salina o corrosión cíclica del sistema (ISO 12944-6). Hacer niebla solo a la intermedia no sirve; evaluar en sistema, pues su valor solo se ve así.
P: ¿Qué pasa si se excede el intervalo de repintado?
R: La superficie epoxi micácea tras máximo intervalo puede haber curado parcialmente y bajado energía superficial; aplicar acabado directo da mala adherencia intercapa y desprendimiento. Si se excede, lijar (barrido, pulido) o lavar y activar antes de repintar, según TDS y tarjeta de proceso. Este es el fallo más común de la intermedia; la supervisión debe controlar el intervalo.
P: ¿Cómo se usa la capa intermedia de óxido de hierro micáceo en pared interna de tanque?
R:Puede servir como capa de blindaje de espesor incrementado para el revestimiento epoxi sin disolvente, pero la resistencia química final en contacto con el medio la determina la capa de acabado del revestimiento; si el medio almacenado es altamente corrosivo, se debe adoptar un sistema de revestimiento especializado como epoxi fenólico. Aquí la micá de hierro aporta principalmente espesor de blindaje y no puede sustituir la capa de acabado resistente a productos químicos especializada; al seleccionar el producto, hay que distinguir claramente los dos roles de "blindaje" y "resistencia al medio".
Lecturas complementarias
- Guía de selección de sistemas de revestimiento anticorrosión ISO 12944: comprender cómo se asigna el espesor de la capa intermedia en las tablas de compatibilidad de ISO 12944-5 y cómo la clase de entorno determina el DFT total.
- Resistencia a la intemperie de la capa de acabado de poliuretano alifático: sobre la micá de hierro va la capa de acabado resistente a la intemperie; la división de funciones entre los tres determina la vida útil del conjunto; comprender por qué la capa de acabado debe cubrir obligatoriamente la capa intermedia.
- Mecanismo de protección catódica de la imprimación epoxi rica en zinc: comprender cómo la protección electroquímica de la capa base se sinergiza con el blindaje de la capa intermedia de micá de hierro epoxi, formando una doble línea de defensa en el sistema.
- Imprimación intermedia epoxi de micá de hierro: mecanismo de blindaje por laminillas de óxido de hierro micáceo y diseño de compatibilidad
- Normativa de revestimiento anticorrosión para estructuras de acero de puentes
- Pintura alquídica antiscarat: protección roja de óxido/antiscarat gris, características de aplicación y limitaciones