Dans les systèmes de peinture de protection lourde, l'apprêt époxy riche en zinc assure la « protection électrochimique », la finition polyuréthane aliphatique assure « l'esthétique résistante aux intempéries », et la couche située entre les deux, souvent la plus épaisse — la couche intermédiaire époxy à oxyde de fer micacé (souvent appelée dans le secteur « couche intermédiaire au fer micacé » ou « époxy fer micacé ») — assume un rôle sous-estimé mais crucial : l'épaississement et le blindage. Elle ne contient pas de zinc, ne repose pas sur la protection cathodique, et est rarement exposée directement aux UV, mais utilise un principe physique en apparence simple pour allonger considérablement le chemin de pénétration de l'eau, de l'oxygène et des ions chlorure vers la surface de l'acier, prolongeant ainsi fortement la durée de vie de l'ensemble du système. Cet article explique systématiquement, depuis la morphologie en écailles de l'oxyde de fer micacé (MIO, Micaceous Iron Oxide), l'arrangement en couches, le modèle mathématique de blindage jusqu'à la formulation en ingénierie, le mécanisme de fonctionnement et les points clés de conception de la couche intermédiaire au fer micacé, afin d'aider les ingénieurs à comprendre correctement « pourquoi la couche intermédiaire est généralement la plus épaisse », et comment l'utiliser correctement et pleinement dans des environnements sévères tels que les ponts, les réservoirs et les plates-formes offshore.
Kexin New Materials (kexinMaterials) dans les systèmes pour ponts, réservoirs et plates-formes offshore, utilise généralement la couche intermédiaire époxy au fer micacé comme couche principale portant l'épaisseur totale de film sec, et détermine son épaisseur par passe et totale selon le tableau de systèmes de l'ISO 12944-5, garantissant que l'épaisseur de blindage correspond à la répartition fonctionnelle de l'apprêt et de la finition, transformant l'« épaississement » en un chiffre vérifiable plutôt qu'une promesse verbale, et facilitant au maître d'œuvre la vérification par segments selon les données.
I. Qu'est-ce que la couche intermédiaire à oxyde de fer micacé
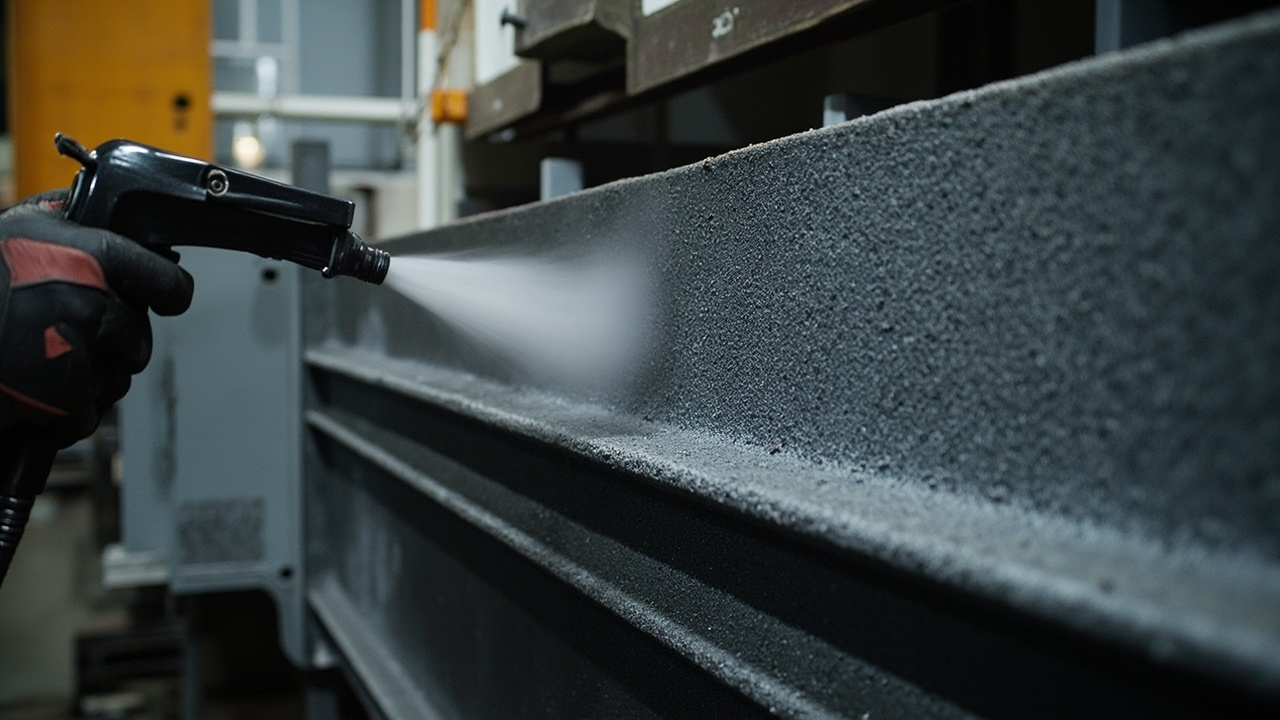
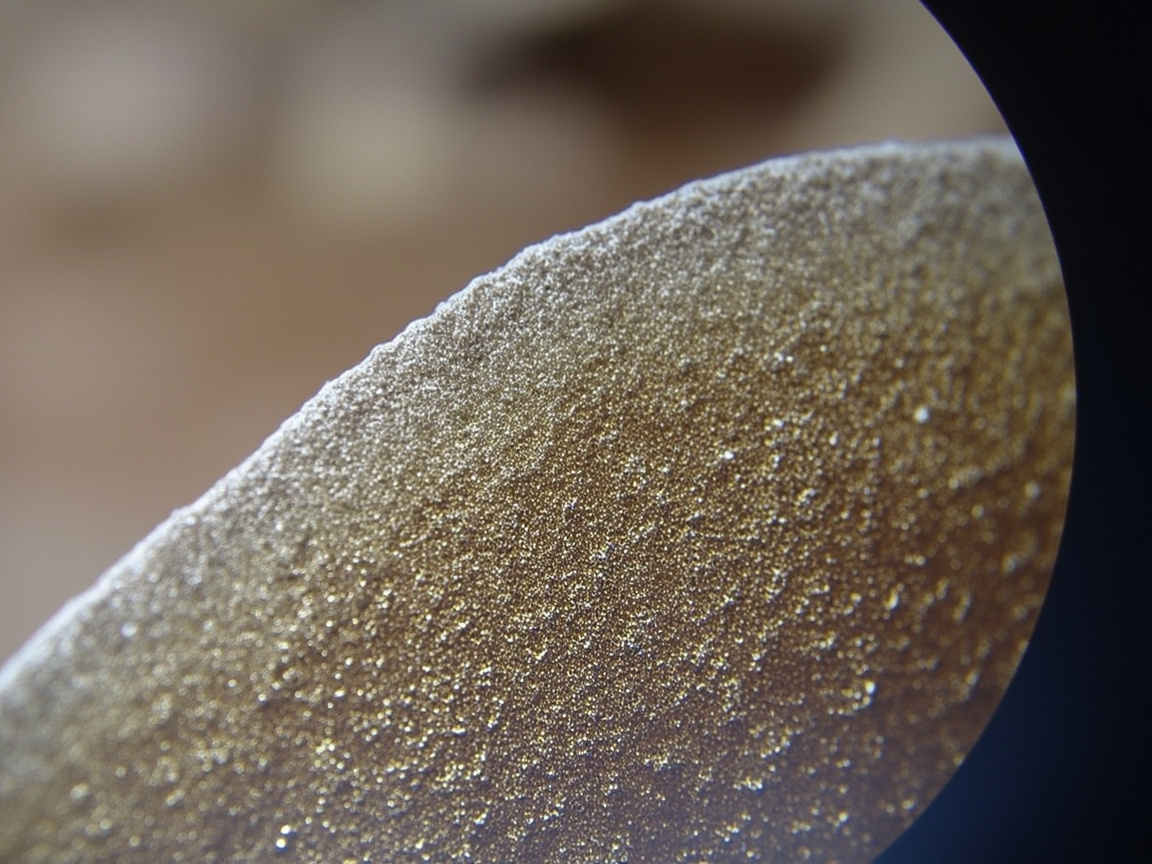
L'oxyde de fer micacé (MIO) est une paillette de α-Fe₂O₃ naturelle ou synthétique, dont le cristal est en forme de lamelle, avec un grand rapport diamètre/épaisseur (souvent 10:1 à plusieurs dizaines pour un), stable chimiquement, inerte, insoluble dans l'eau. En l'ajoutant à haute proportion dans un système époxy, puis en broyant et dispersant, on obtient la couche intermédiaire époxy au fer micacé. Après durcissement, d'innombrables lamelles de MIO dans le film de peinture sont « allongées » parallèlement et se chevauchent dans la couche, se superposant couche par couche comme les tuiles d'un toit. Cette structure, en apparence simple, est pourtant l'un des systèmes de blindage lamellaire les plus matures et au meilleur rapport qualité-prix dans les travaux de protection lourde.
Elle appartient à la « couche intermédiaire (intermediate / tie coat) », située entre l'apprêt et la finition, sa fonction principale n'est pas décorative (la couleur est généralement gris foncé, rouge brun), mais augmenter l'épaisseur de blindage, renforcer l'adhérence entre les couches, uniformiser les contraintes du système. Comprendre son positionnement est la clé pour saisir la logique de stratification de l'ensemble du système — ce n'est ni un substitut à l'apprêt, ni une version épaissie de la finition, mais une « couche de blindage » indépendante. Dans la série de normes ISO 12944, cette répartition à trois couches « l'apprêt fournit la protection cathodique, la couche intermédiaire fournit le blindage et l'épaississement, la finition fournit la résistance aux intempéries » est à plusieurs reprises soulignée comme le cadre de base de la conception des systèmes, toute modification supprimant la couche intermédiaire affaiblit directement le niveau de durabilité du système.
II. Mécanisme de blindage : l'« effet labyrinthe » des charges lamellaires
La capacité anticorrosion de la couche intermédiaire au fer micacé provient de l'effet labyrinthe (labyrinth / tortuous path) généré par la disposition physique des lamelles de MIO :
- Les milieux corrosifs (H₂O, O₂, Cl⁻, SO₂) devant traverser le film pour atteindre le substrat acier doivent contourner le long des interstices sinueux entre les lamelles ;
- Chaque couche supplémentaire de lamelles parallèles force le chemin de pénétration rectiligne à se replier une fois, la distance de diffusion effective augmentant de façon multiplicative ;
- Selon la loi de diffusion de Fick, la vitesse de pénétration est inversement proportionnelle à la longueur du chemin de diffusion ; plus le chemin est long, moins de milieu atteint le substrat acier par unité de temps, et plus la vitesse de corrosion est faible.
Une métaphore intuitive : les tuiles plates empêchent la pluie de tomber verticalement sur le toit, elle ne peut que couler en sinuant le long des joints de tuiles — les lamelles de MIO sont les « tuiles » dans le film de peinture. C'est précisément la raison pour laquelle la couche intermédiaire, sans poudre de zinc, peut améliorer significativement la durabilité, et aussi la base physique lui permettant de prolonger fortement la durée de vie du système sans fournir de protection cathodique. Il faut souligner que l'effet labyrinthe « prolonge » plutôt qu'il ne « bloque » le chemin de pénétration, il doit donc agir en synergie avec la protection cathodique de la couche inférieure et la finition résistante aux intempéries de la couche supérieure, pour réduire la vitesse de corrosion globale à un niveau acceptable. Prise isolément, la valeur de la couche intermédiaire seule n'est pas complète.
III. Seuil de morphologie des lamelles et de teneur
La condition de validité du mécanisme est que le MIO doit posséder un rapport diamètre/épaisseur et une concentration volumique suffisants :
- Rapport diamètre/épaisseur : plus la lamelle est plate et grande (rapport élevé), meilleur est le blindage ; si elle est trop broyée en particules lors de la production ou de la dispersion, elle dégénère en charge ordinaire et l'effet labyrinthe disparaît totalement. La production et le procédé de dispersion du pigment MIO doivent donc protéger les lamelles de toute destruction, ce qui est la source centrale des différences de durée de vie entre produits similaires.
- Concentration volumique en pigment (PVC) : la PVC de la couche intermédiaire au fer micacé est généralement élevée (proche ou légèrement au-dessus du CPVC tout en restant filmogène), afin de garantir la densité d'empilement des lamelles ; mais trop élevée entraîne un liant insuffisant, une adhérence réduite et une tendance à la fissuration. L'ISO 12944-5 donne pour les systèmes de couche intermédiaire contenant du MIO une exigence minimale claire de film sec dans le système, plutôt qu'un simple chiffre d'épaisseur totale.
On considère généralement que l'effet labyrinthe ne devient significatif que lorsque la fraction massique de MIO dans le film sec atteint environ 30 %–40 % ou plus, et que les lamelles conservent leur forme intacte. En dessous de cette valeur, le produit se rapproche d'un intermédiaire époxy ordinaire, avec une contribution de blindage limitée. Lors de la sélection, il faut exiger du fournisseur qu'il indique la teneur en MIO et le rapport diamètre/épaisseur des lamelles, plutôt que de se contenter des mots « contient du fer micacé » — car il existe sur le marché des produits utilisant de l'oxyde de fer rouge ordinaire voire des charges bon marché pour contrefaire le fer micacé ; inclure la « détection du rapport diamètre/épaisseur des lamelles et de la teneur » dans le cahier des charges techniques lors de l'achat est un geste de base pour être responsable envers l'ensemble du système. Du point de vue coût, le MIO est une charge de blindage bon marché et efficace ; comparé aux écailles de verre, comparé à l'augmentation constante d'épaisseur de finitions chères, utiliser la couche intermédiaire au fer micacé pour épaissir est le moyen de blindage au meilleur rapport qualité-prix, mais un prix bas n'équivaut jamais à une baisse de qualité.
IV. Répartition fonctionnelle avec l'apprêt et la finition
Dans le système typique ISO 12944 C5 « apprêt époxy riche en zinc + couche intermédiaire époxy au fer micacé + finition polyuréthane aliphatique », les trois couches ont chacune leur rôle, et la répartition d'épaisseur suit également une logique d'ingénierie claire :
| Couche | Fonction principale | DFT typique (µm) | Raison de ne pas trop épaissir |
|---|---|---|---|
| Apprêt époxy riche en zinc | Protection cathodique, adhérence | 60–80 | Riche en zinc trop épais tend à fissurer, beaucoup de sels de zinc |
| Couche intermédiaire époxy au fer micacé | Blindage et épaississement, transition entre couches | 120–160 (peut être 2 passes) | Une seule passe trop épaisse donne des coulures |
| Finition polyuréthane aliphatique | Résistance aux intempéries, rétention de couleur, anti-UV | 60–80 | Doit garder le brillant, cher, trop épais fissure |
On voit que la couche intermédiaire représente généralement environ la moitié du DFT total, c'est le « porteur d'épaisseur ». Empiler toute l'épaisseur sur la finition (dont le taux de matières solides est limité et qui doit garder le brillant) n'est pas économique ; empiler sur l'apprêt (riche en zinc trop épais fissurant) n'est pas non plus recommandable. La couche intermédiaire existe précisément pour « épaissir en toute sécurité ». Pour la logique systémique de la répartition à trois couches, voir le Guide de sélection des systèmes de peinture de protection ISO 12944 de ce lot, et pour le mécanisme de résistance aux intempéries de la finition voir Résistance aux intempéries de la finition polyuréthane aliphatique.
V. Adhérence entre couches et uniformisation des contraintes
Outre le blindage, la couche intermédiaire au fer micacé assume aussi le rôle de « tie coat (couche de liaison) » :
- Elle reçoit en haut la surface alcaline et les sels de zinc de l'apprêt riche en zinc, et en bas la finition, grâce au système époxy compatible avec les deux côtés, évitant le décollement intercouches ;
- L'époxy fer micacé à haute épaisseur peut former en une seule passe un film assez épais (80–120 µm par passe), réduisant le nombre de passes et le nombre d'interfaces, améliorant au contraire la fiabilité globale ;
- Sa certaine élasticité peut absorber les micro-mouvements de l'acier et les contraintes de dilatation thermique, réduisant le risque de fissuration de la finition.
La couche intermédiaire n'est donc pas seulement de la « épaisseur de filler », mais aussi l'adhésif de l'intégrité du système. Sans elle, les contraintes d'interface entre l'apprêt et la finition n'ont nulle part où se relâcher, et la finition épaisse risque davantage de fissurer et se décoller. Pour le principe de protection cathodique de l'apprêt, voir Mécanisme de protection cathodique de l'apprêt époxy riche en zinc de ce lot. Dans la pratique des travaux, de nombreux accidents de « décollement en plaques de la finition » révèlent après analyse que la cause racine n'est pas la finition elle-même, mais l'omission de la couche intermédiaire ou une épaisseur de film insuffisante, une liaison intercouches faible, laissant la finition adhérer directement à une surface riche en zinc instable, conduisant finalement à un décollement total.
VI. Points clés de mise en œuvre
La mise en œuvre de la couche intermédiaire époxy au fer micacé nécessite l'attention aux maillons clés suivants, tout dérapage d'un d'eux pouvant transformer un « bon matériau » en un « mauvais système » :
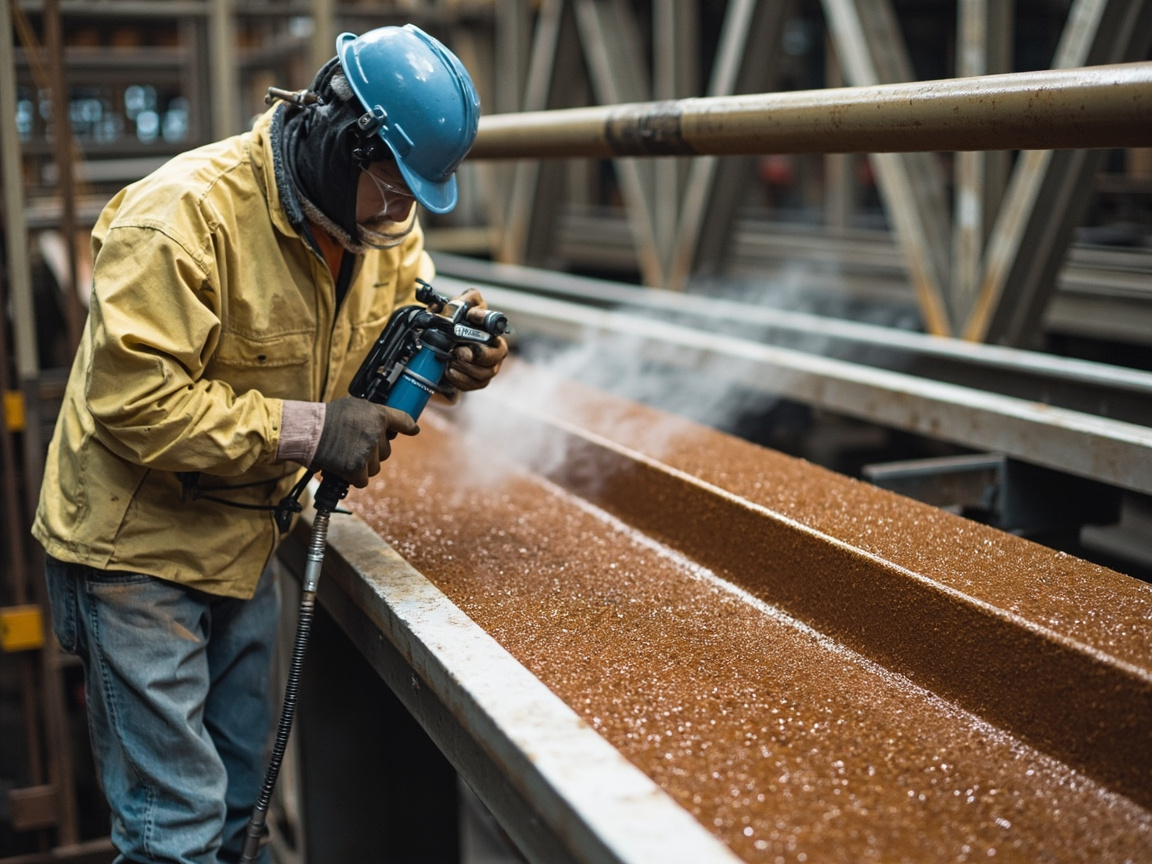
- Préparation de surface : l'apprêt sous-jacent doit avoir atteint l'état de recouvrable avant application ; si la surface riche en zinc dépasse l'intervalle, balayage par sablage et lavage pour éliminer les sels de zinc ; sablage du substrat Sa 2.5 (selon le système, plates-formes offshore peuvent prendre Sa 2.5 ou plus strict) ;
- Ratio de mélange : époxy bicomposant strictement selon le ratio, durcisseur insuffisant cause non-sec et ramollissement, excès cause fragilité ;
- Épaisseur de film : type haute épaisseur peut être 80–120 µm par passe, épaisseur totale cible selon ISO 12944-5 (ex. intermédiaire 120 µm en C5) ; trop épais doit encore prévenir les coulures, si nécessaire en 2 passes ;
- Intervalle de recouvrement : avec la finition (polyuréthane) selon TDS, différences hiver/été importantes ; dépassement de l'intervalle max nécessite égrenage ;
- Environnement : humidité relative ≤ 85 %, substrat 3 ℃ au-dessus du point de rosée ;
- Contrôle film humide : mesure immédiate du WFT pour estimer le DFT, éviter amincissement local prématuré.
La mise en œuvre semble conventionnelle, mais le plus facilement négligé est l'intervalle de recouvrement — appliquer la finition directement sans égrenage en cas de dépassement d'intervalle est la cause la plus courante de décollement intercouches dans les systèmes à couche intermédiaire. Le maître d'œuvre incluant ces points comme checklist lors des inspections peut bloquer la grande majorité des erreurs de chantier.
VII. Relation avec l'époxy sans solvant
La couche intermédiaire au fer micacé peut être formulée solvant, haute teneur en solides voire sans solvant. L'époxy fer micacé sans solvant peut atteindre en une seule fois un film plus épais et un VOC plus bas, répondant aux limites de VOC pour les revêtements de protection industrielle de la GB 30981-2020. Mais le type sans solvant exige davantage de matériel de pulvérisation bicomposant chauffé et de maîtrise du procédé, et est plus sensible à la température de chantier, la viscosité élevée par basse température rend la mise en œuvre difficile. Pour les projets à grand volume soumis aux VOC (ex. systèmes globaux de ponts, réservoirs), l'époxy fer micacé sans solvant est une direction de mise à niveau bas VOC, mais nécessite matériel associé et ouvriers qualifiés ; la sélection doit évaluer globalement l'investissement matériel et le bénéfice de conformité à long terme, plutôt que de ne regarder que le prix unitaire.
Sur le cycle de vie complet, la solution sans solvant réduit la consommation de diluant et les coûts de traitement des effluents, et avec même épaisseur totale nécessite moins de passes et moins d'interfaces, améliorant au contraire la fiabilité. Mais il faut rappeler : sans solvant ne signifie pas « épaissir n'importe comment », une passe trop épaisse donne encore des coulures et de fortes contraintes internes, il faut encore contrôler par passes selon la fiche procédé. En évaluant conjointement « bas VOC » et « épaisseur de blindage », la couche intermédiaire au fer micacé peut continuer à tenir le rôle de couche d'épaisseur principale dans la transition verte, plutôt que d'être remplacée par des produits bas VOC mais à blindage faible, préservant à la fois l'écologie et la performance.
VIII. Idées de validation des performances et de réception
En tant que maillon du système, la couche intermédiaire au fer micacé est validée surtout dans le système global, un envoi isolé est souvent mal jugé :
- Brouillard salin global, corrosion cyclique : selon ISO 12944-6, le système passe les durées correspondant à C5, CX sans rouille de substrat ;
- Adhérence : quadrillage intercouches classe 1 (GB/T 9286) ou arrachement ≥ 5 MPa (ISO 4624) ;
- Épaisseur de film sec : selon règle 90/10 de l'ISO 19840 ;
- Teneur en MIO : fournisseur fournit spécifications pigment et analyse film sec.
Faire un brouillard salin sur la couche intermédiaire seule n'a guère de sens, car elle n'est pas résistante aux intempéries ni décorative, sa valeur est la « contribution de blindage dans le système », à juger dans l'essai de système global. Beaucoup de maîtres d'ouvrage envoient à tort la couche intermédiaire seule, aboutissant à un jugement erroné par non-résistance aux intempéries — c'est un mauvais appariement typique de méthode d'essai. La bonne logique de réception est : dans le système global voir combien de durée de blindage elle contribue, sur le monocouche ne regarder que la compatibilité avec les couches haut/bas, l'adhérence et l'épaisseur conformes. Inclure la « comparaison des matières entrantes » dans la réception peut bloquer pas mal de produits de basse qualité contrefaisant le fer micacé avec de l'oxyde de fer rouge ordinaire, protégeant la durée de vie réelle de l'ensemble du système.
IX. Clarification des idées fausses courantes
Les idées fausses cognitives les plus fréquentes en ingénierie doivent être clarifiées une à une :
- Idée fausse 1 : la couche intermédiaire au fer micacé peut remplacer l'apprêt riche en zinc. Faux. Elle n'a pas de protection cathodique, ne protège pas l'acier en cas de dommage, ne peut remplacer l'apprêt.
- Idée fausse 2 : plus la couleur est rouge, plus la teneur est élevée. Faux. La couleur dépend de la taille de particule et du traitement de surface, la teneur se voit à l'analyse, pas à l'œil nu.
- Idée fausse 3 : plus épais c'est mieux. Faux. Trop épais donne coulures et fortes contraintes internes, doit suivre l'épaisseur cible ISO 12944-5, contrôlable par passe.
- Idée fausse 4 : la forme particulaire va aussi. Faux. Le MIO doit rester lamellaire, brisé en particules l'effet labyrinthe disparaît, blindage chute brutalement.
- Idée fausse 5 : la couche intermédiaire ne gère pas le VOC. Faux. À grand volume le VOC total de la couche intermédiaire est considérable, doit privilégier haute teneur en solides, sans solvant pour satisfaire GB 30981.
- Idée fausse 6 : la couche intermédiaire peut être utilisée à nu. Faux. Elle n'est pas résistante aux intempéries, doit être recouverte d'une finition résistante, sinon pulvérulence et perte de brillant.
En tant que fournisseur de système, Kexin New Materials (kexinMaterials) sur la couche intermédiaire époxy au fer micacé indique la teneur en MIO et la plage de rapport diamètre/épaisseur, et donne dans la fiche procédé l'épaisseur par passe, totale et la fenêtre de recouvrement, transformant l'« épaississement » en chiffre vérifiable plutôt qu'en promesse verbale, facilitant aussi la réception par données pour le maître d'œuvre. Cette pratique de « mettre les paramètres dans les livrables » est précisément la première ligne de défense des projets de protection lourde contre la substitution de qualité inférieure.
X. Usages différenciés dans les réservoirs et les ponts
Un même matériau utilisé différemment selon les parties reflète la pensée de système « allouer l'épaisseur selon l'environnement et l'accessibilité » :
- Surface externe de pont : la couche intermédiaire au fer micacé est la couche d'épaisseur principale des systèmes C5, CX, souvent 120–160 µm, recouverte de finition polyuréthane ;
- Paroi externe de réservoir : environ 120 µm en environnement C4, équilibrant coût et blindage ;
- Paroi interne de réservoir : l'époxy fer micacé sans solvant peut servir de couche d'épaississement et de blindage de revêtement interne, mais au contact du milieu on privilégie la résistance chimique de la couche de finition ;
- Plate-forme offshore : environ 320 µm de DFT total en CX, la couche intermédiaire au fer micacé a la plus forte proportion, est la force principale contre les embruns salins.
Les parties à mauvaise accessibilité et coût de réparation élevé (ex. zone d'embruns de plates-formes offshore, intérieur de caissons de pont transmer) doivent allouer plus d'épaisseur à la couche intermédiaire, car en cas de défaillance le coût de rénovation est extrême. À l'inverse, environnement intérieur ou corrosion légère C3, l'épaisseur intermédiaire peut être réduite, cédant le coût aux parties plus nécessiteuses. Cette différenciation n'est pas arbitraire, mais une décision d'ingénierie basée sur le niveau d'environnement et le coût de maintenance sur vie complète.
XI. Tenue à la chaleur et variantes spéciales de la couche intermédiaire au fer micacé
L'époxy fer micacé standard est pour atmosphère ambiante. Pour les occasions nécessitant une tenue en température (ex. cheminées, surface externe de tuyauterie haute température), il existe la couche intermédiaire au fer micacé résistante à la chaleur : liant époxy modifié silicone ou résine pure silicone, peut résister 200–400 ℃ voire plus, conservant le blindage lamellaire. Il existe aussi l'époxy à écailles de verre au principe similaire mais blindage plus fort (voir comparaison plus loin). La sélection choisit le liant selon la température de service, l'époxy fer micacé ordinaire au-delà de 120 ℃ prolongé subit dégradation thermique et pulvérulence, ne peut être forcé en partie haute température. Le type résistant à la chaleur est courant en protection externe de conduits de centrales, métallurgie, pétrochimie, sa logique de base est identique au fer micacé ordinaire — utiliser une charge lamellaire pour allonger le chemin de pénétration, simplement le liant devient un système résistant à la température, faisant fonctionner le blindage sans défaillance à haute température.
XII. Comparaison avec le revêtement à écailles de verre
Les écailles de verre (flakes) et l'oxyde de fer micacé appartiennent tous deux aux « charges de blindage lamellaires », mais les écailles de verre ont un rapport diamètre/épaisseur plus grand, plus fines, arrangement plus dense, effet labyrinthe plus fort, meilleure tenue température et chimie, souvent pour doublures fortes corrosions (ex. tour de désulfuration, cuve chimique). Comparaison :
| Charge | Intensité de blindage | Coût | Usage typique | Difficulté de mise en œuvre |
|---|---|---|---|---|
| Oxyde de fer micacé | Moyenne | Bas | Couche intermédiaire de système atmosphérique | Bas |
| Écailles de verre | Haute | Haut | Doublure forte corrosion | Moyen–Haut |
Les deux ne se substituent pas mais se gradent : fer micacé pour anticorrosion atmosphérique, écailles de verre pour doublure de milieux forts. Comprendre cela évite le mauvais appariement « fer micacé comme doublure » et le gaspillage « écailles de verre comme intermédiaire ordinaire ». Dans bien des systèmes de désulfuration de fumées, c'est précisément la doublure à écailles de verre qui remplace la couche intermédiaire au fer micacé pour résister aux fumées humides et condensats acides, tandis que la surface externe de l'acier utilise fer micacé plus polyuréthane, formant une stratégie de système « gradé intérieur/extérieur ».
XIII. Spécial : coulures en épaisseur et contrôle de mise en œuvre
Bien que le revêtement époxy micacé soit un revêtement épais, une application trop épaisse en une seule passe (> 120–150 µm) peut encore provoquer des coulures, particulièrement sur les surfaces verticales. Les mesures de contrôle comprennent :
- Utiliser une formule à haute thixotropie, avec des paramètres de pistolet adaptés ;
- Sur les surfaces verticales, limiter à 80–100 µm par passe, l'épaisseur cible pouvant être divisée en 2 passes ;
- Contrôler la température de l'environnement, éviter que la chaleur ne réduise la viscosité et aggrave les coulures ;
- Mesurer immédiatement l'épaisseur du film humide (WFT) pour estimer le DFT ;
- Pour les coins, arêtes et autres zones sujettes aux coulures, contrôler davantage l'épaisseur lors de la retouche manuelle.
Les coulures non seulement dégradent l'apparence, mais provoquent aussi une épaisseur de film irrégulière et un amincissement local prématuré ; il faut corriger sur le champ sur site, et non attendre la cure pour remédier. Il est nécessaire d'établir un tableau de correspondance « film humide — film sec » permettant à l'applicateur de juger sur le moment si un excès d'épaisseur ou des coulures surviendront, plutôt que d'attendre le lendemain pour mesurer et découvrir un amincissement local ou des coulures. Ce mécanisme de retour immédiat est la clé de la gestion qualité de l'application des revêtements épais.
XIV. Exemple de calcul de répartition d'épaisseur de système
Prenons comme exemple un DFT total de 280 µm pour un système ISO 12944 C5, la logique de répartition d'épaisseur :
- Apprêt riche en zinc 60 µm (protection électrochimique, ne pas trop épaissir) ;
- Couche intermédiaire époxy micacé 140 µm (2 passes × 70 µm, porte l'épaisseur principale) ;
- Finition polyuréthane 80 µm (résistance aux intempéries, ne pas trop épaissir) ;
- Total 280 µm, satisfaisant la règle 90/10 et optimisant la fonction de chaque couche.
Si l'on accumule l'épaisseur sur la finition (ex. finition 140 µm), la couche résistante aux intempéries sera trop épaisse et sujette à la fissuration, tout en gaspillant une finition coûteuse ; accumuler sur l'apprêt provoque la fissuration du riche en zinc. La couche intermédiaire est prévue pour « l'épaississement sûr », et le calcul de répartition est la base de la conception du système. En tant que fournisseur de système, KeXin New Material(kexinMaterials) indique dans la fiche technique le DFT cible et les limites de chaque couche, pour que l'application suive les chiffres plutôt que le ressenti. La répartition d'épaisseur de différents projets reflète le principe « couche intermédiaire = épaisseur principale » :
| Partie de l'ouvrage | DFT apprêt | DFT couche interm. micacé | DFT finition | Total |
|---|---|---|---|---|
| Surface ext. pont C5 | 70 | 140 | 80 | 290 |
| Paroi ext. réservoir C4 | 60 | 120 | 60 | 240 |
| Plateforme offshore CX | 80 | 160 | 80 | 320 |
| Charpente usine C3 | 50 | 100 | 50 | 200 |
Les valeurs du tableau sont des cibles typiques ; en pratique, contrôler avec une marge au-dessus des minima ISO 12944-5 et satisfaire la règle 90/10. On voit que quel que soit le niveau d'environnement, la couche intermédiaire représente toujours environ la moitié de l'épaisseur totale — preuve quantifiée de son rôle de « support d'épaisseur ». Inscrire la répartition d'épaisseur dans la fiche technique et appliquer selon les chiffres évite que la division fonctionnelle du système ne s'altère sur le chantier.
XV. Production et contrôle qualité du pigment MIO
La limite de performance du revêtement intermédiaire époxy micacé est en grande partie décidée à la réception du pigment. Points de contrôle qualité du pigment MIO : rapport diamètre/épaisseur des plaquettes (plus élevé = meilleur masquage, tamisage + microscopie usuels), intégrité des plaquettes (broyage excessif en grains = rebut), teneur en Fe₂O₃ et impuretés (faible sel soluble, faibles impuretés pour éviter le cloquage), distribution granulométrique (garantir la densité d'empilement). Le fournisseur doit fournir la fiche specs du pigment et le rapport de contrôle par lot, et non se contenter de déclarer « teneur en micacé ».
La clé côté production est le procédé de dispersion : disperser uniformément les plaquettes en orientation parallèle sans les broyer. Un cisaillement trop long détruit la forme lamellaire, trop court laisse des agglomérats. Une formule mature équilibre temps de broyage et contrôle d'orientation, ajoutant si besoin des additifs favorisant le parallélisme des plaquettes pour maximiser l'effet labyrinthe après cure. C'est pourquoi, même étiquetés « époxy micacé », la durée de masquage diffère parfois d'un facteur multiple entre fabricants — la différence est souvent au pigment et à la dispersion, non à la résine. Pour l'acheteur, faire de « rapport de mesure rapport diamètre/épaisseur + teneur des plaquettes » un point de réception protège mieux la durée réelle du système que de simplement comparer les prix.
XVI. Modèle de synergie : protection cathodique + masquage physique
Pour comprendre ensemble l'apprêt (protection cathodique) et le masquage intermédiaire : l'apprêt riche en zinc assure « la protection électrochimique des zones endommagées », la couche intermédiaire micacée assure « le délai physique des zones intactes ». Superposés, l'acier obtient deux lignes de défense — pas de rouille aux pores/rayures (zinc), et arrivée très lente des milieux corrosifs sur les grandes zones intactes (labyrinthe). Mathématiquement, la vitesse de corrosion totale ≈ vitesse zone poreuse + vitesse zone intacte ; la première est réduite par le sacrifice du zinc, la seconde par l'effet labyrinthe, les deux sont indispensables.
Cela explique pourquoi le système doit associer « apprêt + intermédiaire + finition » en synergie, et non remplacer par une seule couche épaissie. Tout accumuler sur l'apprêt (riche en zinc fissurable) ou sur la finition (masquage insuffisant, coûteux) brise la synergie et cause un vieillissement prématuré. La répartition d'épaisseur est l'expression mathématique de la synergie et la logique sous-jacente des tableaux ISO 12944-5. En C5, CX haut niveau, cette synergie est figée par la norme en division obligatoire ; toute modification « supprimant l'intermédiaire » abaisse directement la durabilité, et maîtres d'ouvrage comme bureaux d'étude doivent rejeter ces propositions de « réduction de coût ».
XVII. Points de contrôle en essais et réception par le maître d'œuvre
La réception du revêtement intermédiaire micacé sur chantier doit cibler trois points : épaisseur (règle 90/10 ISO 19840, confirmer que l'intermédiaire porte l'épaisseur principale), adhérence intercouches (croisillon classe 1 ou arrachement ≥ 5 MPa, confirmer la fonction tie coat), compatibilité avec les couches adjacentes (application dans la fenêtre de recouvrement, grenaillage si dépassement). Pour les gros volumes, recommander un échantillon par lot pour essai brouillard salin ou corrosion cyclique du système, confirmant la stabilité du masquage.
Par ailleurs, la couleur et l'aspect ne sont pas au cœur de la performance, mais sont un moyen visuel de juger « si le bon produit est utilisé » — si l'aspect couleur/texture diffère nettement de l'échantillon scellé, suspendre et remesurer la teneur MIO. Intégrer la « comparaison à réception » bloque nombre de produits de mauvaise qualité se faisant passer pour du micacé avec de l'oxyde de fer rouge ordinaire, protégeant la durée réelle du système. Une réception stricte évite une grosse réparation plus tard — le calcul le plus simple des projets anticorrosion lourds. Maître d'œuvre et maître d'ouvrage doivent inscrire ces clauses de réception dans le cahier des charges dès l'appel d'offres, pour contraindre le fournisseur à la source.
XVIII. Dépannage rapide des problèmes qualité courants
Sur chantier, face à un défaut lié à l'intermédiaire, dépanner vite : mauvaise adhérence → préparation de surface ou dépassement intervalle de recouvrement ; coulures → passe trop épaisse ou viscosité basse ; cloques → eau ou sels de zinc sur substrat non éliminés ; rouille précoce → épaisseur insuffisante ou teneur MIO surévaluée ; décollement intercouches → incompatibilité avec finition ou intervalle hors contrôle ; fissures → passe trop épaisse ou liant insuffisant. Afficher ce tableau sur chantier raccourcit le diagnostic et empêche le fournisseur de rejeter la faute de pose sur le produit. La transparence des causes est le préalable à la fiabilité du système et un outil pratique pour protéger l'intérêt du maître d'ouvrage, plus utile que des poursuites a posteriori.
XIX. Stockage et interdits de mise en œuvre
Le revêtement intermédiaire époxy micacé est bi-composant ; stocker au sec, au frais, le durcisseur gélifie par humidité ; après ouverture, utiliser vite et bien fermer. Interdits : ① enduire sur substrat huileux, humide ou avec sels de zinc non éliminés ; ② ratio de mélange arbitraire ; ③ application épaisse > 150 µm sans contrôle des coulures ; ④ dépassement intervalle sans grenaillage ; ⑤ application forcée par humidité élevée et basse température. Chaque interdit transforme un « bon matériau » en « mauvais système ». Le maître d'œuvre utilisant ces 5 points en checklist bloque la plupart des erreurs ; les imprimer sur l'emballage et la fiche technique est le contrôle qualité le moins cher et le plus efficace.
XX. Voie écologique et tendances futures
La écologisation du revêtement intermédiaire micacé suit deux voies : augmenter le extrait sec, du solvanté élevé vers haute teneur en solides / sans solvant, réduisant le VOC selon GB 30981-2020 ; ou l'époxy micacé à l'eau, réduisant encore le VOC, mais plus sensible T/H et séchage plus lent. Les deux préservent le mécanisme « masquage lamellaire », changeant seulement liant et milieu de dispersion pour plus d'écologie. Pour ponts et réservoirs gros volume, l'époxy micacé sans solvant en passe plus épaisse et VOC plus bas est une upgrade rentable et conforme.
Tendances futures : micacé à granulométrie plus fine pour densité d'empilement, additifs pour orientation parallèle, équilibre thixotropie/applicabilité en sans solvant. Quelle que soit l'évolution, le mécanisme lamellaire reste, et le revêtement intermédiaire micacé garde son rôle de « couche de masquage épaisse » dans l'anticorrosion atmosphérique. En transition verte, maîtres d'ouvrage et bureaux doivent privilégier « bas VOC sans baisse de masquage », et non sacrifier le masquage pour le VOC, ce qui semerait un vieillissement prématuré au nom de l'écologie.
Questions fréquentes
Q : Pourquoi le revêtement intermédiaire oxyde de fer micacé protège-t-il, sans zinc ?
R : Il masque les milieux corrosifs par l'effet labyrinthe physique des plaquettes MIO. D'innombrables plaquettes parallèles superposées allongent fortement le chemin de diffusion de l'eau, oxygène, chlorures, réduisant selon la loi de Fick le flux vers l'acier. Il n'offre pas de protection cathodique, mais complète par masquage physique la protection électrochimique de l'apprêt ; les deux sont synergiques, indispensables.
Q : Plus la teneur MIO est haute, mieux c'est ?
R : Non sans limite. Il faut assez pour un empilement dense (masse sèche MIO ≈ 30%–40%+ et bon rapport diamètre/épaisseur) pour un effet labyrinthe notable ; mais trop haut réduit le liant, l'adhérence, et fissure. Équilibrer masquage et intégrité de film, voir le rapport d'essai et non la pub, ni juger par la couleur.
Q : Le revêtement intermédiaire micacé peut-il servir d'apprêt ?
R : Non. Sans anode sacrificielle de zinc, il n'a pas de protection électrochimique aux pores/rayures, qui rouilleront. Il est la couche intermédiaire d'épaississement/masquage, à combiner avec apprêt riche en zinc/époxy et finition résistante ; typique « apprêt+inter+milieu » ISO 12944. L'utiliser comme apprêt abandonne la protection cathodique.
Q : Pourquoi l'intermédiaire est-il souvent le plus épais ?
R : Car l'épaississement sûr du DFT total repose sur l'intermédiaire : apprêt (zinc) trop épais fissure, finition doit garder le brillant, alors que l'époxy micacé épais fait 80–120 µm/passe, ~moitié du système, avec bonne liaison et contrainte uniformisée. Épaissir l'intermédiaire est le plus économique et sûr, d'où l'usage général ISO 12944-5.
Q : Oxyde de fer granulaire et oxyde de fer micacé diffèrent-ils ?
R : Différence de forme. Le micacé est lamellaire (haut rapport), donne labyrinthe ; l'oxyde rouge ordinaire est granulaire, simple pigment/charge sans allongement notable. Broyer les plaquettes en grains détruit la valeur micacée. Choisir selon % lamellaire et rapport diamètre/épaisseur, non seulement « oxyde de fer ».
Q : Le revêtement intermédiaire micacé doit-il résister aux intempéries ?
R : Non directement, il est sous la finition, sans UV. Sa valeur est masquage et liaison intercouches ; l'extérieur est aux finitions aliphatiques polyuréthane ou polysiloxane. Exposé seul, il farinera et perdra le brillant ; doit être couvert d'une finition résistante en système complet.
Q : L'époxy micacé sans solvant en vaut-il la peine ?
R : Pour gros volumes sous contrainte VOC, oui. Plus épais et bas VOC, conforme GB 30981-2020, mais nécessite matériel bi-composant chaud et savoir-faire. C'est l'upgrade bas VOC des ponts/réservoirs haut niveau ; inclure matériel et compétence dans le choix.
Q : Comment vérifier la teneur réelle en micacé ?
R : Demander specs pigment (teneur MIO, rapport) et analyse film sec (SEM + élémentaire, masse), et voir le comportement en brouillard salin/corrosion cyclique du système (ISO 12944-6). Un essai isolé de l'intermédiaire est sans sens ; l'évaluer en système, car sa valeur n'apparaît qu'en système complet.
Q : Que se passe-t-il si l'intervalle de recouvrement est dépassé ?
R : La surface époxy micacé partiellement curée et à énergie de surface réduite donne mauvaise adhérence intercouches et décollement si on applique la finition directement. Dépassement → grenailler ou laver/activer avant recouvrement, selon TDS et fiche système. C'est la défaillance la plus courante ; le maître d'œuvre doit bloquer l'intervalle.
Q : Comment utiliser le revêtement intermédiaire micacé sur paroi interne de réservoir ?
R : Comme couche de masquage/épaississement d'un revêtement sans solvant, mais la résistance chimique finale au contact relève de la couche de finition interne ; si milieu corrosif fort, utiliser un système interne phénolique époxy dédié. Ici le micacé apporte le masquage d'épaisseur, ne remplace pas la finition chimique dédiée ; séparer « masquage » et « résistance milieu » dans le choix.
Lecture complémentaire
- Guide de sélection des systèmes de peinture anticorrosion ISO 12944 : comprendre comment l'épaisseur intermédiaire est répartie dans les tableaux ISO 12944-5 et comment le niveau d'environnement détermine le DFT total.
- Tenue aux intempéries de la finition polyuréthane aliphatique : au-dessus du micacé se trouve la finition résistante, la division des rôles décide la durée du système ; comprendre pourquoi la finition doit couvrir l'intermédiaire.
- Mécanisme de protection cathodique de l'apprêt époxy riche en zinc : comprendre comment la protection électrochimique de fond se synergise avec le masquage de l'intermédiaire micacé, formant le double système.
- Revêtement intermédiaire époxy micacé : mécanisme de masquage lamellaire et conception de système
- Spécification de peinture anticorrosion pour charpentes de ponts
- Peinture antirouille alkyd : oxyde de fer rouge/gris, caractéristiques et limites d'application