Stahlbehälter sind Kernbehälter in Branchen wie Erdöl, Chemie, Wasseraufbereitung und Getreide, und die Korrosion an der Innenseite des Behälters ist oft ein „unsichtbares Risiko“: Sobald die Innenauskleidung versagt, kommt es im leichten Fall zu Medienkontamination und Produktionsstopp zur Wartung, im schweren Fall zu Durchbruch und Leckage sowie zu Sicherheits- und Umweltunfällen. Im Gegensatz zu atmosphärisch exponierten Strukturen befindet sich die Innenseite von Behältern über lange Zeit in flüssigkeitsgetränkter Umgebung, Temperaturschwankungen, Medienströmung und einer „atmenden“ feuchten Atmosphäre. Der Korrosionsmechanismus ist komplexer, und die Anforderungen an Dichtheit, Chemikalienbeständigkeit und Verlässlichkeit der Beschichtung sind extrem hoch. Dieser Artikel erklärt systematisch das Design und die Materialauswahl der Korrosionsschutzbeschichtung für Behälterinnenseiten – von der Medienklassifizierung, dem Schichtaufbau, der Materialauswahl, der Ausführung bis zur Wartung –, um Ingenieuren zu helfen, von „brauchbar“ auf „zuverlässig, überprüfbar, wartbar“ aufzurüsten.
Als Lieferant von Schwerkorrosionsschutzsystemen setzt Kexin New Materials (kexinMaterials) bei Innenauskleidungsprojekten für Rohöl-, Zwischenprodukt- und Abwasserbehälter allgemein auf lösemittelfreie Epoxid-Gesamtinnenauskleidungen und führt je nach Medieneigenschaften und den Grenzwerten von GB 30981-2020 ein quellengestütztes Low-VOC-Design durch, wobei Prozesskarten von der Oberflächenbehandlung bis zur Lochfraßprüfung bereitgestellt werden. Die hier dargelegten Schichtaufbau-Ideen stammen direkt aus diesen Praxiserfahrungen vor Ort.
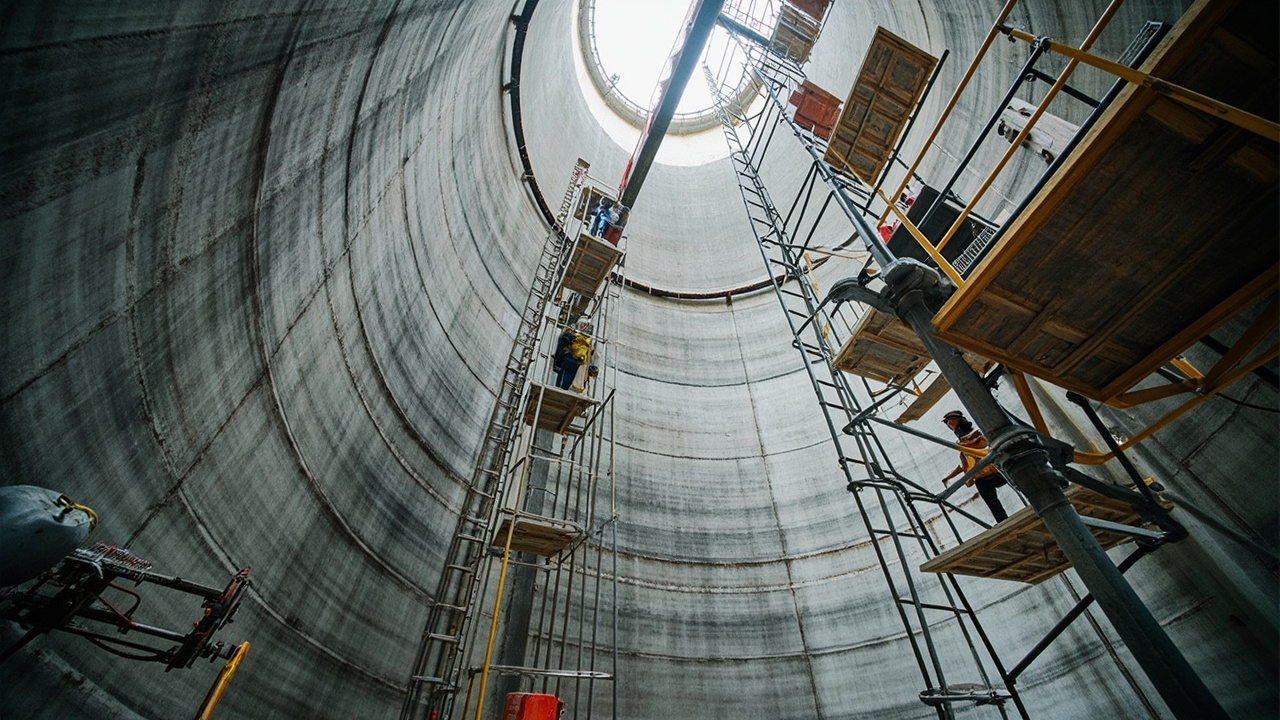
I. Woher kommt die Korrosion an Behälterinnenseiten
Die Korrosion an Behälterinnenseiten beruht nicht auf einem einzelnen Mechanismus, sondern auf überlagerten Faktoren:
- Chemische Korrosion: Säure-, Laugen- und Salzmedien greifen Metall und Beschichtung direkt an; schwefelhaltiges Rohöl erzeugt Sulfide und organische Säuren;
- Elektrochemische Korrosion: Wassermedium und Metall bilden ein galvanisches Element, insbesondere an der Wasserlinie (Gas-Flüssigkeits-Grenzfläche) ist das Sauerstoffkonzentrations-Element am stärksten;
- Erosion und Abrieb: Eintretendes Öl mit Feststoffpartikeln sowie Medienströmung verschleißen Beschichtung und Bodenplatte;
- Bakterielle Korrosion: Sulfatreduzierende Bakterien (SRB) in Abwasser und ölhaltigem Abwasser erzeugen Schwefelwasserstoff und verstärken Lochfraß;
- Temperaturspannung: Wechsel von Kälte und Wärme lässt Beschichtung quellen und schrumpfen, Ermüdung der Grenzfläche.
Das Verständnis dieser Mechanismen ermöglicht eine gezielte Materialauswahl: Chemikalienbeständigkeit durch dichte Abschirmung, Wasserlinien-Schutz durch durchgehend fehlerfreie Beschichtung, Abriebfestigkeit durch hochgefüllte Dickfilme, Bakterien-Schutz durch Dichtheit und medienkompatible Zusammensetzung.
II. Materialauswahl nach Lagerungsmedium
Das Medium bestimmt den Beschichtungstyp. Häufige Klassifizierungen und Anpassungsansätze:
| Medientyp | Korrosionsmerkmal | Übliche Innenauskleidungsauswahl |
|---|---|---|
| Reine Ölprodukte (Benzin, Diesel) | Mild, Schwerpunkt Lochfraßschutz | Antistatische lösemittelfreie/hochfestkörperige Epoxid |
| Rohöl/Schweröl (schwefelhaltig) | Sulfide, organische Säuren | Chemikalienbeständige lösemittelfreie Epoxid |
| Zwischenprodukte/Chemieflüssigkeiten | Unterschiedliche Säure-/Alkalieigenschaften | Nach Chemikalienbeständigkeitsklasse: Epoxid/phenolmodifiziert |
| Säure-/Laugenbehälter | Starke Korrosion | Spezielle temperatur- und chemikalienbeständige Epoxid oder Auskleidung |
| Trinkwasser/Lebensmittelgrad | Hygienesicherheit | Lebensmittelecht zertifizierte Epoxid-Innenauskleidung |
| Abwasser/ölhaltiges Abwasser | SRB, Abrieb | Abriebfeste lösemittelfreie Epoxid + Keimmanagement |
Erstes Auswahlprinzip: Zuerst Medienzusammensetzung, Temperatur, Wasser- und Feststoffgehalt klären, dann Chemikalienbeständigkeitstabelle der Beschichtung prüfen, statt nur nach „Epoxid reicht“. Chemikalienbeständigkeitsdaten sollten aus Tauchtests gemäß GB/T 1763 oder ISO 2812 sowie aus dem TDS des Herstellers stammen.
III. Schichtaufbau: Einfache Dickfilme oder Mehrschichtsystem
Bei Behälterinnenauskleidungen dominieren „lösemittelfreie Epoxid-Einzel-/Doppel-Dickfilm“ oder die Kombination „Epoxid-Grundierung + Epoxid-Decklack“. Gestaltungspunkte:
- Trockenfilmdicke (DFT): Innenseiten benötigen oft 400–1000 µm (je nach Medium und Norm); lösemittelfreie Epoxid erreicht dies in einem Auftrag, reduziert Zwischenschichtrisiko;
- Fehlerfreiheit priorisieren: An Innenseiten sind Löcher am gefährlichsten; Dickfilm + Lochfraßprüfung ist zuverlässiger als „mehrschichtiges Dünnbeschichten“;
- Antistatische Anforderung: Behälterinnenseiten für brennbare/explosive Medien benötigen oft antistatische Eigenschaften; der Volumenwiderstand der Beschichtung muss Normen wie GB 6950 erfüllen, mittels antistatischer lösemittelfreier Epoxid mit leitfähigen Füllstoffen (z. B. leitfähiger Ruß, Metalloxide);
- Lebensmittelecht-Zertifizierung: Trinkwasser- und lebensmittelberührende Behälter müssen lebensmittelechte Epoxid-Innenauskleidungen mit hygienischer Sicherheitsbewertung verwenden, um Schadstoffmigration zu vermeiden.
Zur Filmbildung und Verarbeitung lösemittelfreier Epoxid siehe lösemittelfreie Epoxid-Schwerkorrosionsschutzbeschichtung dieser Serie; die VOC-Konformitätsgrundlage finden Sie unter VOC-Grenzwertverordnung für Industriebeschichtung (GB 30981).
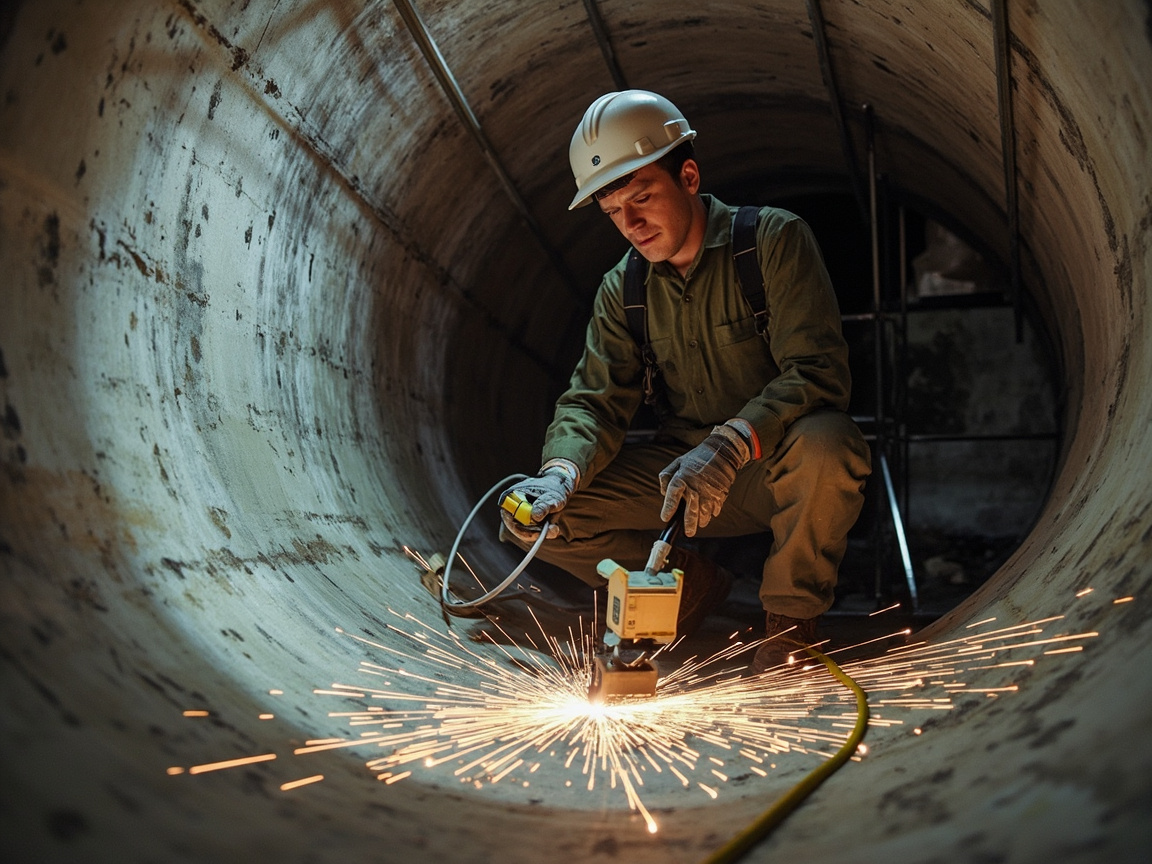
IV. Oberflächenbehandlung und Ausführungszuverlässigkeit
Der Innenausbau hat begrenzten Raum und schlechte Zugänglichkeit; die Oberflächenbehandlung ist das Fundament für Erfolg oder Misserfolg:
- Reinheitsgrad: Sa 2.5 nahezu weiß (gemäß ISO 8501-1 / GB/T 8923), Boden und Schweißnaht-Totzonen besonders behandeln;
- Rauheit: Mittel (G), passend zur Epoxid-Verankerung;
- Entsalzen und Entstauben: Anhaftende Salze und Staub an Innenseiten lösen eher Korrosion unter der Farbe aus, strikt kontrollieren;
- Ausrüstung: Lösemittelfreie Epoxid erfordern Zwei-Komponenten-Heiß-Airless-Spritzen, um Mischverhältnis und Zerstäubung sicherzustellen; Belüftung und Explosionsschutz in begrenzten Räumen müssen konform sein.
Kexin New Materials (kexinMaterials) stellt bei Tankinnenarbeiten eine Prozesskarte „Strahlen – Mischen – Spritzen – Prüfen“ bereit, die Umgebungsgrenzen (Taupunkt, Feuchte), Einzel-DFT und Überarbeitungsintervalle als Checkliste festhält, um menschliche Fehler zu reduzieren.
V. Lochfraßprüfung und Qualitätsabnahme
Die wichtigste Abnahme der Behälterinnenauskleidung ist „null Löcher“:
- Funkenprüfung: Nach Aushärtung flächendeckend mit spannung gemäß DFT scannen, Fundstellen markieren und reparieren;
- DFT-Messung: Nach 90/10-Regel von ISO 19840, 90 % der Messpunkte ≥ Sollwert, Rest nicht unter 90 %;
- Haftung: Stichproben mit Abreißmethode (GB/T 5210 / ISO 4624), um Verbund mit Untergrund sicherzustellen;
- Antistatik-Verifikation: Volumen-/Oberflächenwiderstand messen, Sicherheitsnormen wie GB 6950 erfüllen;
- Aussehen: Keine Läufer, keine Blasen, keine Fehlstellen.
Jedes Loch ist ein künftiger Durchbruch; die Innenprüfung darf nicht entfallen.
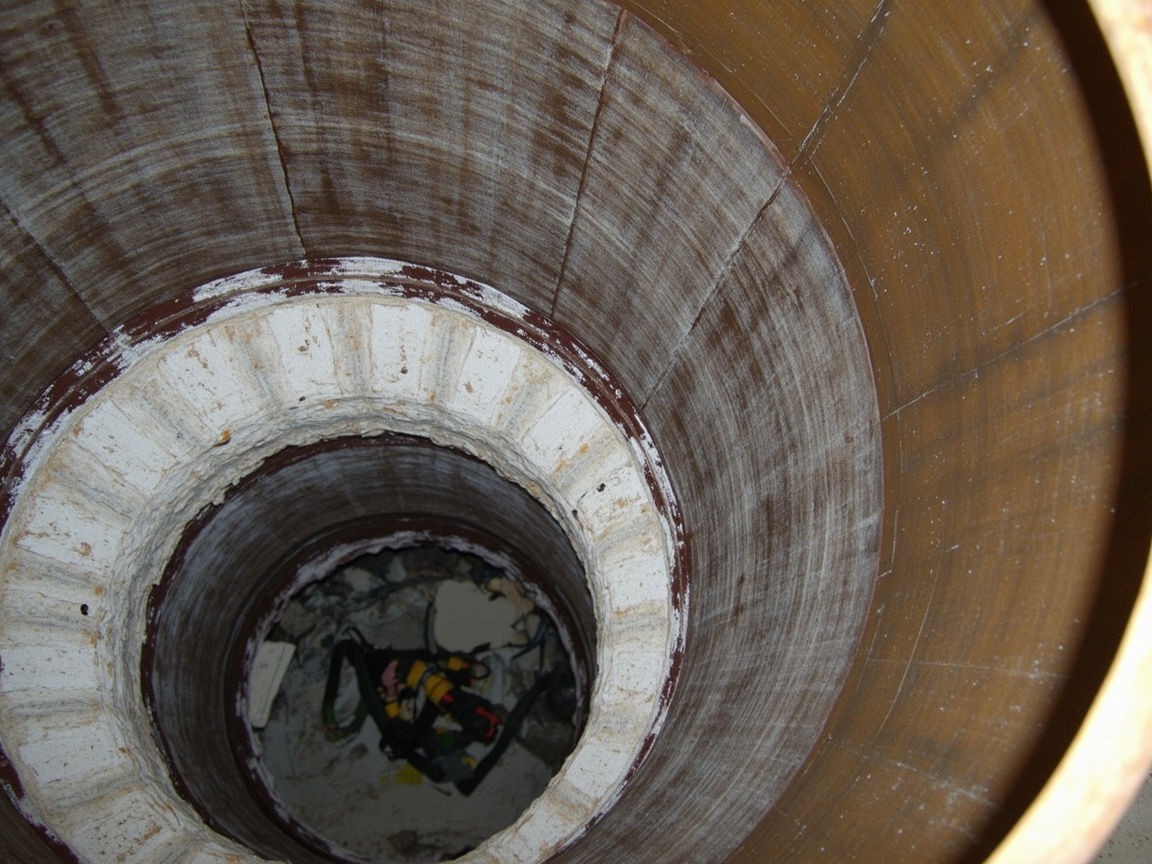
VI. Inspektion und Wartung nach Inbetriebnahme
Eine Innenauskleidung ist nicht „einmal beschichtet, ewig haltbar“:
- Regelmäßige Tanköffnungsprüfung: Zyklus je nach Mediumskorrosivität, Schwerpunkt Bodenplatte, Wasserlinie, Schweißnähte, Ein-/Auslauf;
- Tankreinigungssicherheit: Arbeiten in begrenzten Räumen erfordern Belüftung, Messung, Aufsicht, Einhaltung von Sicherheitsnormen;
- Lokale Reparatur: Kleine Schäden anschleifen und mit gleichem System nachbeschichten, großflächiges Versagen erfordert Neubeschichtung;
- Medienmanagement: Wasser, Schwefel, SRB kontrollieren, Korrosionslast senken, Beschichtungslebensdauer verlängern.
Erst die Kombination „Beschichtung + Medienmanagement + regelmäßige Prüfung“ schließt den Kreis für lange Behälterlebensdauer.
VII. Häufige Schäden und Gegenmaßnahmen
- Lochfraß-Durchbruch: Keine Prüfung oder zu geringe Spannung bei Ausführung, vollflächige Funkennachprüfung und Reparatur;
- Zwischenschichtablösung: Überarbeitungsintervall überschritten oder Zinksalze nicht entfernt, strikt nach TDS-Fenster;
- Blasen durch mangelnde Chemikalienbeständigkeit: Falsche Auswahl zum Medium, Chemikalienbeständigkeitstabelle erneut prüfen und Typ wechseln;
- Abriebsabtrag: Medium enthält Feststoffe, abriebfeste Füllstoffrezeptur wählen und Fließgeschwindigkeit kontrollieren.
VIII. Synergie mit dem Gesamtkorrosionsschutzsystem
Die Behälterinnenseite ist der „Innenschutz“, Außenwand und Boden benötigen zusätzlich Außenkorrosionsschutz (erdverlegte Außenwände siehe Im3 von ISO 12944, Beschichtung plus kathodischer Schutz). Bei der Planung sollten Innenauskleidung, Außenbeschichtung, Kanten und Bodenplatten-Knoten einheitlich betrachtet werden, um „innen gut, außen undicht“ zu vermeiden. Zur passenden Auswahl siehe ISO 12944 Korrosionsschutz-Beschichtungssystem Auswahlleitfaden dieser Serie.
IX. Details zum antistatischen und elektrostatischen Design
Bei Behältern für brennbare/explosive Medien ist die antistatische Innenauskleidung nicht einfach „etwas leitfähigen Füllstoff zugeben“. Wichtige Punkte: Die Dispersionsgleichmäßigkeit leitfähiger Füllstoffe (leitfähiger Ruß, leitfähiger Glimmer, Metalloxide) bestimmt die Stabilität des Widerstands; der Volumenwiderstand muss die Obergrenze von Normen wie GB 6950 erfüllen, darf aber nicht zu niedrig sein, um Funken durch schnelle Entladung zu erzeugen; nach Ausführung Widerstand messen und Alterungsdrift im Betrieb berücksichtigen. Antistatische Innenauskleidung muss mit der Tankerdung einen durchgehenden Pfad bilden, Flansche und Mannlöcher dürfen nicht unterbrechen. Bei Auswahl Widerstandsmessbericht vom Hersteller anfordern und bei Abnahme messen, um die Gefahr „nominell antistatisch, gemessen isolierend“ zu vermeiden.
X. Anforderungen an lebensmittel- und trinkwassergrade Innenauskleidungen
Innenauskleidungen für Trinkwasser- und lebensmittelberührende Behälter müssen eine hygienische Sicherheitsbewertung bestehen, einschlägigen Lebensmittelsicherheits- und Wasserprodukte-Normen entsprechen, um Schadstoffmigration ins Medium zu verhindern. Punkte: Spezielle lebensmittelechte Epoxid verwenden, keine schädlichen Füllstoffe; Ausführung und Aushärtung vollständig, um Restmonomere zu vermeiden; vor Inbetriebnahme gemäß Norm reinigen und Wasserprobe zur Analyse entnehmen. Diese Auskleidungen haben strengere Anforderungen an Rohstoffrückverfolgbarkeit und Prüfberichte; bei Auswahl Hygienezulassung und Fremdprüfung prüfen, nicht mit normaler Industrie-Epoxid mischen. Zur Beschichtung in Lebensmittelwerken siehe hygienische Beschichtung für Lebensmittelwerke dieser Serie.
XI. Spezielle Behandlung von Bodenplatte und Kantenknoten
Behälterversagen beginnt oft an Boden- und Randplatten: Die Bodenplatte erleidet Sedimentwasser, Ablagerungen und mikrobielle Korrosion, die Randplatte wird durch Dehnungsermüdung beansprucht. Strategie: Bodeninnenauskleidung verdicken oder verschleißfeste Rezeptur plus Sedimentwasserentwurf; Randplatte mit elastischer Dichtung und flexibler Beschichtung zur Aufnahme von Verschiebung; Schweißnähte und Innenkanten mit Radius (R-Kante schleifen) gegen dünne Beschichtungsstellen. Diese Knoten erfordern mehr Aufmerksamkeit als ebene Wände; bei Planung separate DFT und Prozess angeben, Aufsicht prüft schwerpunktmäßig.
XII. Wartungszyklus und Instandhaltung im Betrieb
Die Lebensdauer der Innenauskleidung hängt von Medium, Temperatur und Betriebsschwankungen ab; ein Wartungssystem ist nötig: Öffnungsintervall je nach Korrosivität, bei stark korrosiven oder SRB-haltigen Abwasserbehältern verkürzen; vor Eintritt Belüftung, Messung, Aufsicht, Erlaubnis für begrenzten Raum einhalten; Prüfschwerpunkte Bodenplatte, Wasserlinie, Schweißnähte, Ein-/Auslauf und alte Reparaturbereiche; kleine Schäden anschleifen und mit gleichem System nachbeschichten, großflächiges Versagen neu auskleiden. Erst die Kombination „Beschichtung plus Medienmanagement plus regelmäßige Prüfung“ schließt den Kreis für Behälterlebensdauer. Wartungserfahrungen siehe auch allgemeine Korrosionsschutzausrüstung für Stahlkonstruktionen dieser Serie.
XIII. Häufige Auswahlfehler und Vermeidung
Häufige Fehler: Erstens pauschale Auswahl nach „Epoxid“ ohne Chemikalienbeständigkeitsdaten; zweitens Ignorieren der Antistatik mit Sicherheitsrisiko; drittens unzureichende Oberflächenbehandlung in Totzonen im Tank; viertens Weglassen der Lochfraßprüfung mit Durchbruchsrisiko; fünftens blinde Einzeldickeschicht führt zu Rissen. Vermeidung: Medienanalyse, Normgrenzwerte, Oberflächenbehandlung, Lochfraßprüfung und Wartung in das technische Lastenheft aufnehmen, duale Kontrolle nach ISO 12944 und GB 30981, bei Bedarf Materiallieferant in die Auslegung einbeziehen.
XIV. Gemeinsamer Schutz von Innenseite und Bodenplatte
Der Korrosionsschutz der Behälterinnenseite darf nicht nur auf ebene Wände schauen; Boden- und Randplatten sind oft Schwachstellen. Die Bodenplatte hat dauerhaft Kontakt mit Sedimentwasser und Verunreinigungen, stärkste Korrosion; die Randplatte dehnt sich mit Temperatur, Beschichtung ermüdet leicht. Gemeinsamer Schutz: Bodeninnenauskleidung verdicken oder verschleißfeste Rezeptur plus Sedimentwasserentwurf und Reinigungszyklus; Randplatte mit elastischem Dichtmittel und flexibler Beschichtung zur Verschiebungsaufnahme; alle Innenkanten R-Kante schleifen gegen dünne Stellen. Ist die Außenseite der Bodenplatte erdverlegt, zusätzlich Beschichtung und kathodischer Schutz (siehe Im3 von ISO 12944). „Wand – Boden – Kante“ als Gesamtdesign schließt Leckagepfade.
XV. Temperaturzyklen und Spannung in der Beschichtung
Die Medientemperatur im Behälter schwankt mit Jahreszeit und Betrieb; Beschichtung und Stahluntergrund haben unterschiedliche Ausdehnungskoeffizienten, Grenzfläche erzeugt Wechselbeanspruchung, langfristig Risse oder Ablösung. Maßnahmen: Zähe lösemittelfreie Epoxid oder Weichmacherzusatz wählen; Einzeldickeschicht kontrollieren gegen innere Spannungskonzentration; für heiße Medien (z. B. Warmwasser, Bitumen) temperaturbeständige Epoxid oder silikonmodifiziert wählen; bei Planung Temperaturbereich abschätzen und DFT sowie Aufbau danach festlegen. Temperaturspannung ist „unsichtbare Ermüdung“ und sollte schon in der Medienparameter-Erhebung berücksichtigt werden, nicht nachträglich.
XVI. Sicherheit bei Tankreinigung und Arbeiten in begrenzten Räumen
Beschichtungsarbeiten und Wartung an Behälterinnenseiten sind Arbeiten in begrenzten Räumen mit hohen Sicherheitsanforderungen: vorab Isolierung, Reinigung, Spülung; Messung von Sauerstoff, brennbaren und toxischen Gasen, erst bei合格 Zutritt; Zwangslüftung und Dauermonitoring; Arbeitserlaubnis, Aufsicht und Notfallplan vorhanden; Atemschutz und Sicherheitsgurt für Personal. Aminnebel, Lösemitteldämpfe und Sauerstoffmangel sind Hauptrisiken. Sicherheit ist die Basis der Innenauskleidung; jedes Zeitdrängen darf Lüftung und Messung nicht überspringen. Einschlägige Sicherheitsnormen sind mit der Beschichtungsprozesskarte an die Teams auszugeben.
XVII. Typische Bilder von Beschichtungsversagen
Die Erkennung von Versagensbildern hilft bei gezielter Abhilfe: Punktrost meist durch Löcher oder Fehlstellen in Grundbehandlung; flächige Blasen oft osmotisch durch Restsalze oder Untergrundkontamination; Zwischenschichtablösung meist überzogenes Überarbeitungsintervall oder Zinksalze; Abtrag an erodierten Zonen mit Feststoffen; vorzeitiges Versagen an Schweißnähten deutet auf mangelnde Innenkanten- und Wärmeeinflusszonenbehandlung. Vor Ort fotografieren und positionieren, mit Medienanalyse Ursache lokalisieren, dann lokal reparieren oder ganz neu beschichten, statt „wo Rost, da reparieren“ im passiven Kreislauf.
XVIII. Vergleich mit Ziegel-/Gummi-Auskleidung
Neben Beschichtungen können stark korrosive Behälter auch Ziegelauskleidung, Gummiauskleidung oder Fluorkunststoff-Auskleidung nutzen. Ziegel hitze- und säurebeständig, aber schwer und aufwendig; Gummi abriebfest und chemikalienbeständig, benötigt Vulkanisation, Fugen lecken leicht; Beschichtung (lösemittelfreie Epoxid) schnell, günstig, leicht prüfbar, aber Temperatur und extrem starke Medien begrenzt. Auswahl nach Medienstärke, Temperatur, Lebensdauer und Budget: Öl und Abwasser meist Epoxid-Innenauskleidung, starke Säure/Hitze ggf. Verbundauskleidung. Kombinationslösung (Beschichtung plus lokale Ziegel) auch bei Extrembedingungen.
XIX. Zusammenfassung der Planungspunkte
Ins technische Lastenheft für Behälterinnenschutz aufzunehmen: Medienzusammensetzung, Temperatur, Wasser-/Feststoffgehalt; Innenauskleidungstyp und DFT; Oberflächenbehandlungsgrad (Sa2.5), Rauheit und Salzgrenzwert; Antistatik-Anforderung und Widerstandswert (GB 6950); Lebensmittelecht-Zertifizierung (falls zutreffend); Umgebung und Ausrüstung (Zwei-Komponenten-Heißspritzen); Lochfraßspannung und DFT-Abnahmeregel (90/10 von ISO 19840); Haftung und Antistatik-Messung; Wartungszyklus und Sicherheit. Wird dies klar festgehalten, ist der Aufbau „nachvollziehbar, abnahmefähig, wartbar“.
XX. Umgebungskontrolle bei Behälterinnenausführung
Die Umgebung im Tank ist schwerer kontrollierbar als im Freien: geschlossener Raum, schlechte Lüftung, starke Temperatur-/Feuchteschwankung. Anforderung: Untergrundtemperatur mindestens 3 °C über Taupunkt, relative Feuchte im Normbereich, Zwangslüftung verhindert Ansammlung von Lösemitteldämpfen und Aminnebel. Sommerhitze im Tank, Winterkondensat erfordern temporäre Klimatisierung/Entfeuchtung oder Zeitwahl. Lüftungsmenge muss Personal und Explosionsschutz genügen, Sauerstoff und brennbare Gase messen. Umgebungsverlust ist Ursache für Weißanlaufen, Nicht-Aushärtung, viele Löcher der Innenbeschichtung; Umgebungsparameter gehören in Prozesskarte mit Echtzeitprotokoll, nicht Schätzung aus Erfahrung.
XXI. Integritätsbestätigung vor Inbetriebnahme
Zwischen Beschichtungsende und Inbetriebnahme ist Integritätsbestätigung nötig: vollflächige Funkenprüfung und Reparatur aller Löcher; DFT-Stichprobe nach Regel合格; Haftung Abreißwert erreicht; Antistatik (falls gefordert) Widerstand合格; Aussehen ohne Läufer/Blasen; Berichte archivieren. Erst danach Wasser oder Öl einfüllen. Übereilte Inbetriebnahme birgt Durchbruchsrisiko, und mit Medium ist Prüfung unmöglich. Bei wichtigen Behältern Drittzeugnis-Abnahme empfohlen, Bestätigung als Lieferdokument mit Qualitätsverantwortungsgrenze.
XXII. Auswahlspielraum bei Medienwechsel
Das Lagerungsmedium ist nicht konstant; Umschaltungen können die Innenseite anderen Flüssigkeiten aussetzen als geplant. Auswahl sollte Spielraum haben: Chemikalienbeständigkeitsklasse nach strengstem möglichen Medium, nicht nur aktuellem; bei Mehrzweckbehältern Universalität erhöhen, bevorzugt breit beständige Epoxid; vor Mediumswechsel Kompatibilität prüfen, ggf. reinigen und messen. „Künftiges mögliches Medium“ als Planungseingabe vermeidet sofortiges Versagen beim Wechsel. Betrieb und Beschaffung sollten Medienplan teilen, damit Korrosionsschutz vorausschauend statt reaktiv ist.
XXIII. Synergie-Design mit kathodischem Schutz
Die erdverlegte Außenseite der Behälterbodenplatte kombiniert oft kathodischen Schutz, die Innenseite stützt sich auf Beschichtung. An der Innenseite senkt die Beschichtung den nötigen Schutzstrom auf sehr niedrig; falls Opferanoden (z. B. Randplatte) ergänzt werden, muss Potential passen, um ÜberSchutz zu vermeiden. Bei Planung „Innenbeschichtung + Außenbeschichtung + kathodischer Schutz“ als Ganzes, Schutzstrom und Lebensdauer einheitlich berechnen. Isoliertes Design von Innen oder Außen lässt eine Schwachstelle das Ganze ruinieren. ISO 12944 Teil eintauchend/erdverlegt (Im1 bis Im3) gibt passende Aufbauideen, mit Innendesign gemeinsam zitieren.
XXIV. Beschichtungsgesundheitsmanagement im Betrieb
Die Innenbeschichtung in das Anlagenmanagement einbeziehen: Einzelne Tankakte anlegen, Medium, Liner-Typ, Ausführung und bisherige Wartungen dokumentieren; regelmäßig Tank öffnen, inspizieren und Fotos zur Bewertung erstellen; Verschleiß- und Reparaturbereiche markieren und Trends erfassen; Restlebensdauer anhand der Korrosionsrate prognostizieren und Neubeschichtung planen. Das Gesundheitsmanagement der Beschichtung wandelt „plötzliches Durchbruchleck“ in „geplante Wartung“ um und reduziert ungeplante Stillstände deutlich. In Kombination mit Medienmanagement (Wasser- und Schwefelkontrolle, Biozidbehandlung) lässt sich die Lebensdauer weiter verlängern. Dieser Ansatz, Korrosionsschutz als Anlage zu betreiben, ist die Richtung des modernen Tankmanagements.25. Häufige Unfalllehren aus Innenkorrosionsschutz von Tanks
In der Branche fehlt es nicht an Unfalllehren durch Liner-Versagen: Manche Tanks wurden wegen nicht geprüfter Poren bald nach Inbetriebnahme durchbrochen und leckten; bei manchen wurde das Medium geändert, ohne eine Neubewertung, sodass der Liner schnell vom neuen Medium angegriffen wurde; bei manchen wurde im Bereich der Schweißwärmeeinflusszone nicht nachbeschichtet, sodass die Schweißnaht bevorzugt rostete und durchbrach. Der gemeinsame Nenner dieser Unfälle ist das Ignorieren eines Glieds: sei es das Weglassen der Lecksuche, unvollständige Designvorgaben oder übersprungene Ausführungsschritte. Die Lehren erinnern uns, dass Tank-Innenkorrosionsschutz ein Systemprojekt ist; Nachlässigkeit in einem Glied kann sich zu einem Sicherheitsunfall entwickeln, und es muss ein strenger Prozess den gesamten Zyklus von Design, Ausführung und Wartung abdecken.
26. Überwachungs- und Inspektionsmethoden in der Betriebsphase
Die Überwachung nach Inbetriebnahme kann Gefahren früh erkennen. Übliche Methoden umfassen: regelmäßige visuelle Inspektion bei geöffnetem Tank, Schwerpunkt auf Bodenplatte, Wasserlinie und Schweißnähte; Einsatz von Online-Korrosionssonden zur Überwachung der Änderung der Mediumskorrosivität; akustische Emission oder Magnetfluxsprüfung an kritischen Tanks zur Erkennung von Wanddickenabnahme; Aufbau einer Korrosionsratenakte zur Prognose der Restlebensdauer. Überwachungsdaten sollten an den Wartungsplan zurückgemeldet werden, um planmäßige Wartung statt Reparatur nach Unfall zu erreichen. Die Verknüpfung von Betriebsüberwachung und Beschichtungsakte ist eine wichtige Garantie für den sicheren Langzeitbetrieb von Tanks und ein Ausdruck modernen Betriebs.
27. Behandlungsstrategie bei Umbau alter Tanks
Beim Umbau des Innenkorrosionsschutzes alter Tanks liegt die Schwierigkeit in der komplexen Situation der ursprünglichen Beschichtung und Korrosion. Die Strategie ist eine gründliche Bewertung zuerst: Ermittlung von Typ und Haftzustand der alten Beschichtung, Korrosionsverteilung und Bodenplattenabtrag; verträgliche alte Beschichtungen, die erhalten werden können, nach Behandlung weiterverwenden, unverträgliche bis zum Untergrund entfernen; stark abgetragene Bodenplatten vor dem Liner verstärken. Die Umbauausführung unterliegt Einschränkungen durch die betriebsbereite Anlage, Sicherheits- und Umweltanforderungen sind höher, Isolation, Reinigung und Belüftung müssen gut erfolgen. Das Umbaukonzept sollte vorsichtiger sein als bei Neubau, da alte Tanks ungewisser sind und unzureichende Behandlung leicht innerhalb kurzer Zeit erneut versagt.
28. Erhebungsliste in der Vorplanung
Für ein gutes Tank-Innenkorrosionsschutzdesign muss die Vorplanung ausreichend sein. Empfohlene Liste umfasst: genaue Zusammensetzung und Konzentration des Lagermediums; Höchst- und Tiefsttemperatur sowie Schwankungen; ob feststoff-, schwefel- oder bakterienhaltig; Wasserstandsänderung und Wasserlinienposition; Reinigungs- und Wartungszyklus; ob ableitfähig oder lebensmittelecht gefordert; lokale Umwelt- und Sicherheitsvorschriften. Nur wenn diese Informationen vollständig gesammelt sind, lässt sich das Material genau auswählen und die Schichtdicke festlegen, um Design vom Realitätsabriss zu vermeiden. Viele Versagensfälle stammen aus unvollständigen Designvorgaben, wobei Generallösungen auf Spezialmedien angewendet werden; daher entscheidet die Tiefe der Erhebung direkt über Erfolg oder Misserfolg des Systems.
29. Innenkorrosionsschutz und intelligentes Betriebsmanagement
Mit der digitalen Entwicklung lässt sich auch der Tank-Innenkorrosionsschutz in intelligentes Betriebsmanagement integrieren. Maßnahmen umfassen: Korrosions- und Lecksensoren an kritischen Tanks anbringen und Daten in Echtzeit hochladen; Beschichtungsakte, Wartungsprotokolle und Überwachungsdaten in Managementplattform einbinden, automatische Erinnerung an Wartungsterminen; Trendanalyse zur Prognose der Restlebensdauer und Entscheidungsunterstützung. Intelligenz ersetzt nicht die Beschichtung selbst, sondern macht Wartung zeitiger und präziser und reduziert plötzliche Unfälle. Für große petrochemische und Lagerungsunternehmen ist dieses Modell der Kombination von Material und Management ein wichtiger Weg zur Verbesserung von Sicherheit und Effizienz.
30. Zusammenfassende Punkte zum Tank-Innenkorrosionsschutz
Zusammenfassend ist der Kern des Tank-Innenkorrosionsschutzdesigns: zuerst Medium klären, dann Material wählen; Schichtdicke und Typ nach Mediumskorrosivität festlegen; Oberflächenvorbereitung auf Standard ist die Basis, Entsalzung und Rauheitskontrolle dürfen nicht entfallen; lösemittelfreie Epoxid-Dickschicht plus Porenlecksuche ist ein zuverlässiger Weg; spezielle Anforderungen wie ableitfähig und lebensmittelecht müssen als separate Kennzahlen geführt werden; Ausführungsumgebung und Sicherheit in begrenztem Raum gleichermaßen beachten; nach Inbetriebnahme Inspektions- und Wartungssystem etablieren. Werden diese Punkte in die Spezifikation geschrieben und strikt ausgeführt, bleibt die Tankinnenwand langfristig zuverlässig und vermeidet kostspielige Unfälle wie Durchbruchlecks.
31. Erfahrungen als Unternehmensstandard festhalten
Für Unternehmen mit mehreren Tanks wird empfohlen, die Kernpunkte dieses Artikels als internen technischen Standard festzuhalten: klare Zuordnung von Medium zu Liner-Typ und Schichtdicke; einheitliche Oberflächenvorbereitung, Porenlecksuche und Abnahmeverfahren; festgelegte Abläufe für ableitfähig und lebensmittelecht; normierter Wartungszyklus und Aufzeichnungsformat. Mit einem Unternehmensstandard hat egal welcher Tank und welches Team eine einheitliche Grundlage, Qualität ist stabiler und Management entspannter. Lose Erfahrungen in wiederverwendbare Systeme zu wandeln, ist das Zeichen eines Unternehmens, das von reaktiver Reparatur zu aktivem Management übergeht, und ermöglicht bei Übernahmen und Kapazitätserweiterungen schnelle Replikation bewährter Praktiken.
Häufige Fragen
Häufige Fragen
Frage: Muss die Tankinnenwand zwingend lösemittelfreie Epoxidfarbe verwenden?
Antwort: Nicht die einzige, aber am häufigsten. Lösemittelfreie Epoxidfarbe hat nahezu null VOC, erreicht Einzelschicht-Dickschicht, dicht und chemikalienbeständig, geeignet für Tankinnenwände; auch hochfeststoff-Epoxid oder lebensmittelechte Epoxid wählbar, entscheidend sind Medium, Temperatur und Compliance.
Frage: Wie dick muss der Tankliner sein?
Antwort: Innen-DFT meist im Bereich 400–1000 µm, je nach Mediumskorrosivität; lösemittelfreie Epoxid erreicht dies in einer Schicht, aber nach TDS-Obergrenze schichtweise dickekontrollieren und DFT vollflächig prüfen.
Frage: Was ist ein ableitfähiger Liner und wann ist er zwingend?
Antwort: Tanks mit brennbaren/explosiven Medien erfordern oft ableitfähige Innenwände; das Volumenwiderstandsvermögen der Beschichtung muss Normen wie GB 6950 erfüllen, verwendet wird ableitfähige lösemittelfreie Epoxid mit leitfähigen Füllstoffen (z. B. leitfähiger Ruß, Metalloxide).
Frage: Warum darf die Porenlecksuche nicht entfallen?
Antwort: Jede Pore an der Innenwand ist künftiger Ausgangspunkt für Durchbruch und Leck; Funkenlecksuche scannt flächendeckend mit DFT-entsprechender Spannung und ist der kritischste Schritt der Liner-Abnahme, absolut nicht weglassen.
Frage: Welche Sonderanforderungen hat der Liner von Trinkwassertanks?
Antwort: Es muss lebensmittelechte Epoxidbeschichtung mit bestandener hygienischer Sicherheitsbewertung verwendet werden, um Schadstoffmigration zu vermeiden, und Ausführung sowie Aushärtung müssen Lebensmittelkontaktanforderungen erfüllen.
Frage: Welchen Reinheitsgrad muss die Oberflächenvorbereitung erreichen?
Antwort: Innenwand meist Sa2.5 naheweiß (nach ISO 8501-1 / GB/T 8923), Schweißnahtwinkel an Tankboden Schwerpunkt, Rauheit und Entsalzung/Entstaubung strikt kontrollieren, Details siehe Beschichtungsoberflächenvorbereitung Sa2.5 und Strahlreinheitsgrade.
Frage: Wie wählt man bei Schwefelöl-Tanks?
Antwort: Sulfide und organische Säuren korrodieren stark, bevorzugt chemikalienbeständige lösemittelfreie Epoxid, kombiniert mit Medium-Entschwefelung, Wasserkontrolle und regelmäßiger Wartung zur Senkung der Korrosionslast.
Frage: Welche Hürden hat die Innenwand-Ausführungsumgebung?
Antwort: Begrenzt durch Tankinnenraum, Zweikomponenten-Heißspritzen nötig, Untergrundtemperatur 3℃ über Taupunkt, Luftfeuchte im Soll, begrenzter Raum belüftet und ex-geschützt, Sicherheit und Qualität gleichermaßen.
Frage: Wie oft nach Inbetriebnahme prüfen?
Antwort: Zyklus nach Mediumskorrosivität, bei starker Korrosion oder SRB-Abwassertanks verkürzen; Schwerpunkt Bodenplatte, Wasserlinie, Schweißnaht und Ein-/Auslauf, Schäden zeitig reparieren.
Frage: Wie teilt man Innen- und Außenkorrosionsschutz?
Antwort: Innenwand schützt vor Mediums-Eintauchkorrosion (Liner), Außenwand/erdverlegte Bodenplatte vor Boden- und Atmosphärenkorrosion (Beschichtung plus kathodischer Schutz); einheitlich planen, um „innen gut, außen leck“ zu vermeiden.
Erweiterte Lektüre
- Lösemittelfreie Epoxid-Schwerkorrosionsschutzbeschichtung
- VOC-Grenzwertverordnung für Industriebeschichtung (GB 30981)
- Auswahlleitfaden für ISO 12944-Korrosionsschutz-Beschichtungssysteme
- Korrosionsschutz-Beschichtungsnorm für Brückenstahlbau
- Salzsprüh-/Zyklische Korrosionsprüfmethoden
- Alkyd-Rostschutzfarbe: Eisenrot/grau Rostschutz, Verarbeitungseigenschaften und Grenzen