Hochtemperaturbeschichtung technisch erklärt: von Silikon bis Keramikbeschichtung – hitzebeständiger Schutz
Auf Betriebsstätten der industriellen Fertigung und Energieausrüstung sind zahlreiche Metallstrukturen langfristig hohen Temperaturen und sogar heftigen thermischen Schocks ausgesetzt: Kessel und Schornsteine in Kraftwerken, metallurgische Öfen, Abgassysteme von Motoren, Erdölspaltanlagen und chemische Reaktionstürme erreichen an der Oberfläche häufig mehrere hundert bis über tausend Grad Celsius. Normale dekorative Beschichtungen verfärben, kreiden, reißen und blättern unter solchen Bedingungen schnell ab, verlieren ihren Schutz für das Substrat und führen zu Oxidation, Rost, Wanddickenverlust und sogar Sicherheitsrisiken. Wie man Metall unter Hitzeeinwirkung länger nutzbar hält, Anlagen isoliert und Produktionslinien sichert, ist eine Aufgabe, vor der jeder Anlageningenieur und Einkaufsentscheider steht. Die Hochtemperaturbeschichtung ist genau das Schlüsselfunktionsmaterial zur Lösung dieses Problems.
Als eine Klasse von Funktionsbeschichtungen, deren Kernziel es ist, „langfristig hohe Temperaturen ohne Versagen zu ertragen“, ist die Hochtemperaturbeschichtung kein Name für ein einzelnes Produkt, sondern eine ganze, nach Materialsystem, Einsatztemperatur, Medienumgebung und Nutzungsdauer stark differenzierte Technologiefamilie. Vom gängigsten Silikonaluminiumpulver-Hitzeschutzlack bis zur nahezu tausend Grad Celsius widerstehenden Hochtemperatur-Keramikbeschichtung spannt sich eine enorme technische Breite, und die Auswahllogik ist weit komplexer als bei normalen Schutzbeschichtungen. Dieser Artikel fasst aus Ingenieurssicht die thermodynamischen Prinzipien, Materialsysteme, Applikationsverfahren, Auswahlkriterien, Projektbeispiele, häufige Irrtümer und geltenden Standards von Hochtemperaturbeschichtungen systematisch zusammen, um Lesern einen vollständigen Erkenntnisrahmen von Theorie bis Praxis zu vermitteln.
KeXin New Materials (Guangdong) Co., Ltd. (Marke KeXin, Website www.psste.com) mit Sitz in Foshan, Guangdong, konzentriert sich langfristig auf die eigenständige Entwicklung von Industrie-Schutz- und Funktionsbeschichtungen und verfügt über reiche Rezeptur- und Engineering-Erfahrungen in den Bereichen Silikon-Hitzeschutzsysteme, wasserverdünnbare anorganische Hochtemperatursysteme und Spezial-Keramikverbundbeschichtungen. Einige der technischen Ansichten in diesem Artikel stammen aus der in realen Betriebsbedingungen gesammelten Auswahl- und Applikationsmethodik von KeXin New Materials und können von Ingenieuren und Einkäufern in der Konzeptphase als Referenz genutzt werden.
Eins: Grundlegende thermodynamische Prinzipien des Hitzeschutzes
Um Hochtemperaturbeschichtungen wissenschaftlich auszuwählen, muss man zunächst verstehen, was Substrat und Beschichtung unter Hochtemperaturbedingungen erleben. Beschichtungsversagen wird nie durch einen einzelnen Faktor verursacht, sondern ist das Ergebnis der Kopplung von thermischen, mechanischen und chemischen Einwirkungen. Nur wenn man den Versagensmechanismus klärt, kann man im Materialsystem und Applikationsverfahren gezielt gegensteuern.
Temperaturfeld und Ursprung von Wärmespannungen
Bei Hochtemperaturbetrieb von Metallbauteilen entsteht zwischen Oberfläche und Innerem sowie beheizter und unbeheizter Seite ein Temperaturgradient, woraus eine ungleichmäßige Wärmeausdehnung resultiert. Unterschiede im Wärmeausdehnungskoeffizienten verschiedener Materialien akkumulieren Wärmespannungen an der Grenzfläche zwischen Beschichtung und Substrat. Am Beispiel von Stahl: dessen linearer Ausdehnungskoeffizient liegt bei etwa 0,000012 pro Grad Celsius; steigt die Temperatur eines Bauteils von Raumtemperatur abrupt auf 600 Grad, beträgt die Dehnung pro Längeneinheit nahezu 0,7 %. Wenn die Beschichtung selbst zu starr ist und sich der Verformung nicht anpassen kann, kann die Grenzflächenspannung die Haftgrenze überschreiten und Rissbildung sowie Abplatzen auslösen.
Noch problematischer sind Thermocyclen. Viele Anlagen laufen nicht konstant, sondern werden häufig gestartet und gestoppt oder schwanken in der Last, sodass die Oberflächentemperatur zwischen einigen Dutzend und mehreren hundert Grad hin und her schwankt. Jeder Kalt-Warm-Wechsel ist eine Ermüdungsbelastung; die Beschichtung entwickelt bei wiederholter Ausdehnung und Kontraktion allmählich Mikrorisse, die sich ausdehnen und Korrosionsmedien einen Weg bahnen. Daher darf man bei der Beurteilung einer Hochtemperaturbeschichtung nicht bei der statischen Kennzahl „maximale Temperaturbeständigkeit“ stehenbleiben, sondern muss ihre langfristige Stabilität unter Thermocyclen beachten.
Kopplung von Oxidation, thermischem Abbau und Medienkorrosion
Hohe Temperaturen beschleunigen die Oxidation von Metall deutlich. Unter 400 Grad bildet sich auf normalem Kohlenstoffstahl eine relativ dichte Oxidschicht, die weitere Korrosion verzögert; über 500 Grad steigt die Oxidationsrate jedoch stark an, die Zunderschicht wird locker und porös, Eisenionen diffundieren nach außen, Sauerstoff nach innen, und die Wanddicke nimmt ab. Die primäre Aufgabe der Hochtemperaturbeschichtung ist es, eine physikalische Barriere auf der Metalloberfläche zu bilden, die korrosive Medien wie Sauerstoff, Schwefel und Chlor blockiert.
Gleichzeitig erleidet die Beschichtung selbst thermischen Abbau. Organische Harze erleiden bei hohen Temperaturen Kettenbruch, Vernetzung, Oxidation und Verdampfung, was als Massenverlust, Verfärbung und Kreidung sichtbar wird. Anorganische Beschichtungen haben zwar höhere thermische Stabilität, sind aber oft zu spröde und haben begrenzte Thermoschockbeständigkeit. In realen industriellen Abgasen coexistieren häufig Schwefeloxide, Stickoxide, Chlorwasserstoff und Wasserdampf; sie wirken mit hoher Temperatur zusammen und bilden eine weit härtere Korrosionsumgebung als im Labor unter Einzelbedingungen. Dies ist der Grund, warum der Schutz in Hochtemperaturbereichen oft „hitzebeständig“ und „korrosionsschützend“ in derselben Beschichtung vereinen muss.
Drei typische Versagensmodi von Beschichtungen
Die häufigen Versagen an Engineering-Standorten lassen sich in drei Modi zusammenfassen. Erstens thermischer Abbauversagen, meist bei Silikonbeschichtungen mit unzureichender Nenntemperatur oder Langzeit-Übertemperatur, sichtbar als generelle Versprödung, Kreidung, Farbverlust. Zweitens thermisch-spannungsbedingtes Versagen, meist bei starren anorganischen Beschichtungen oder zu dicken Schichtsystemen, sichtbar als Netzrisse und flächiges Abplatzen. Drittens medieninduziertes Penetrationsversagen, meist bei mangelhafter Vorbehandlung oder nadelförmigen Poren, sichtbar als lokale Rostausbreitung von Defekten nach außen. Die drei Modi treten oft überlagert auf; daher darf die Vor-Ort-Diagnose nicht nur Oberflächen betrachten, sondern muss Temperatur, Medium, Vorbehandlung und Schichtdicke als Ursachen zurückverfolgen.
Wärmeleitung, Wärmestrahlung und Barrieremechanismen
Der Schutz des Substrats durch die Beschichtung umfasst neben chemischer Barriere auch die Regulierung des Wärmetransports. Wärme erreicht die Bauteiloberfläche durch Leitung, Konvektion und Strahlung; kann die Beschichtung einen Teil der Wärmestrahlung an der Oberfläche reflektieren oder selbst einen niedrigen Wärmeleitkoeffizienten aufweisen, senkt sie die tatsächliche Temperatur des Substrats, also die sogenannte „Rückseitentemperatur“. Dieser Mechanismus ist bei isolierenden Hochtemperaturbeschichtungen entscheidend: Hohlkeramikmikroperlen, Aerogelpulver und andere poröse Füllstoffe bauen im Film viele ruhende Luftkammern auf; Luft ist ein schlechter Wärmeleiter und senkt so die Wärmestromdichte deutlich. Das Verständnis hiervon erklärt, warum Systeme mit Isolierfüllstoffen bei gleicher Nenntemperatur oft die Gehäusetemperatur der Anlage niedriger und benachbarte Teile sicherer halten.
Oxidationskinetik und Lebensdauervorhersage
Die Hochtemperaturoxidation von Metall folgt näherungsweise einem parabolischen Gesetz, d. h. die Oxidschichtdicke wächst mit der Quadratwurzel der Zeit – anfangs schnell, später langsam. Wenn die Beschichtung die Sauerstoffzufuhr blockiert, wird die Oxidation im Keim „eingefroren“. In der Praxis wird oft die Oxidationsgewichtszunahme oder Wanddickenabnahmerate pro Zeiteinheit genutzt, um die Schutzlebensdauer des Beschichtungssystems rückzuschließen. Zu betonen ist: bei Kondensation, Salzsprühnebel und Thermocyclen wird dieses Gesetz gestört; die Korrosion wandelt sich von reiner Oxidation zu einem kombinierten elektrochemisch-thermischen Prozess, und die Lebensdauervorhersage muss Medienfaktoren einbeziehen – ein Grund, warum Labordaten bei konstanter Temperatur oft von der Vor-Ort-Lebensdauer abweichen.
Quantitatives Verständnis von Wärmespannungen und Beispiel
Die Grenzflächen-Wärmespannung lässt sich mit einer vereinfachten Formel verstehen: Spannung ≈ Elastizitätsmodul × Differenz der Wärmeausdehnungskoeffizienten × Temperaturdifferenz. Bei großer Differenz der Ausdehnungskoeffizienten und großer Temperaturdifferenz kann die Grenzflächenspannung Dutzende Megapascal erreichen, weit über der Haftung normaler Beschichtungen. Beispiel: Oberfläche eines Geräts steigt von 20 auf 520 Grad, Differenz 500 Grad; bei hoher Steifigkeit und ausdehnungsähnlich wie Stahl wird die Spannung zwar teils absorbiert, aber wiederholte Cyclen ermüden dennoch. Daher werden im Hochtemperaturbereich eher Niedermodul-flexible Systeme oder keramisierende Strukturen mit Mikroporen-Puffer empfohlen, um mit „Weichheit gegen Härte“ die Thermocyclen-Lebensdauer zu gewinnen.
Temperaturbeständigkeitsklassen und Einteilungslogik
In der Branche werden Hochtemperaturbeschichtungen grob nach langfristig ertragbarer Temperatur eingestuft: 200-Grad-Klasse meist für Motorgehäuse, mittlere bis niedrige Temperaturbereiche von Abgasrohren und Heizkörper; 400-Grad-Klasse für die meisten Industrieofengehäuse, Rauchkanäle und Trocknungsanlagen; 600-Grad-Klasse für Kesseldruckteile außen, Wärmeübertrager und metallurgische Anlagen; 800- bis 1000-Grad-Klasse erfordert Silikat- oder Keramikverbundsysteme für Ofenauskleidungen, Verbrennungsöfen und direkten Kontakt mit heißen Abgasen. Wichtig: „langfristig ertragbar“ und „kurzzeitig ertragbar“ sind zwei Begriffe; die Nenntemperatur meint meist das Limit für stabilen Langbetrieb, Spitzen können höher sein, aber Dauer-Übertemperatur verkürzt die Lebensdauer zwingend. Bei der Auswahl empfiehlt sich ein Sicherheitsspielraum von 10–20 % über diesem Limit gegen Lastschwankungen und Messfehler – scheinbar konservativ, aber notwendige Investition in die langfristige Sicherheit der Anlage.
Zwei: Hauptmaterialsysteme für Hochtemperaturbeschichtungen
Das Leistungsoberlimit einer Hochtemperaturbeschichtung wird grundlegend durch die chemische Natur der Filmbildner bestimmt. Verschiedene Harze oder anorganische Bindemittel entsprechen völlig unterschiedlichen Temperaturbereichen, Haftmechanismen und Applikationsgrenzen. Im Folgenden werden die technischen Merkmale der Hauptsysteme von niedriger zu hoher Temperatur zerlegt.
Aushärtung und Keramisierung von Silikonharzen
Die Silikonbeschichtung durchläuft von flüssig zum endgültigen Hitzeschutzzustand zwei Phasen. Phase eins: physikalische Trocknung und anfängliche Vernetzung bei Raum- oder niedriger Temperatur, um erste Härte für Transport und Montage zu erhalten. Phase zwei: thermische Aushärtung und Keramisierung nach Anlagenaufheizung; das Siloxangerüst kondensiert weiter, Aluminiumpulver und andere Füllstoffe oxidieren und versiegeln Poren, der Film wandelt sich von „organischem Film“ zu „organisch-anorganischem Hybridfilm“ bis nahezu anorganischem Film. Dieser Prozess ist irreversibel und Ursache der Illusion „wird im Gebrauch hitzebeständiger“ bei Silikon-Hitzelacken – tatsächlich zeigt sich die intrinsische Temperaturbeständigkeit nach Umwandlung der organischen Phase. Dieses Verständnis erklärt, warum die Aufheizkurve beim Inbetriebnahme so wichtig ist.
Silikonharzsysteme (200 bis 600 Grad)
Silikonharz ist der am weitesten verbreitete hitzebeständige Filmbildner. Sein Molekülhauptgerüst besteht aus Siloxanbindungen, deren Bindungsenergie weit über der normaler C-C-Bindungen liegt, daher ist die thermische Stabilität deutlich besser als bei Acryl-, Epoxid- und Polyurethanharzen. Reine Silikonbeschichtungen sind im Bereich 200–400 Grad stabil; durch Zugabe hitzebeständiger Füllstoffe wie Aluminiumpulver, Glimmerpulver, Glasmehl lässt sich die Langzeit-Temperaturbeständigkeit auf 500 bis 600 Grad steigern.
Aluminiumpulver spielt im Silikon-Hitzesystem多重 Rollen: es reflektiert einen Teil der Wärmestrahlung und senkt die Wärmeaufnahme; bei hoher Temperatur schmilzt Aluminium und oxidiert zu einer dichten Aluminiumoxidschicht, die Lücken aus dem thermischen Harzabbau füllt, sodass der Film auch nach Verschwinden der „organischen Phase“ eine kontinuierliche Barriere bleibt. Daher sind die marktüblichen „Silber-Hitzelacke“ meist Silikon-Aluminiumpulver-Systeme. Hinweis: Aluminiumpulversysteme eignen sich nicht für stark alkalische oder chlorhaltige Medien, sonst entsteht Lochfraß.
Silikonmodifizierte und andere organische Verbundsysteme
Um Haftung bei Raumtemperatur, Flexibilität und Applikationsfreundlichkeit zu verbinden, werden Silikone oft mit anderen Harzen copolymerisiert oder kombiniert. Silikonmodifizierter Polyester verbessert Dekorativität und Anfangshärte, geeignet für Abgasrohre und Gehäuse mit höherem Optikanspruch; Silikon-Epoxid-Kombination mit Niedrigtemperaturhärtung erleichtert die Applikation auf großen Bauteilen ohne Hochtemperaturofen; mit hitzebeständigen Pigmenten lassen sich schwarze, graue, rote, blaue farbige Hitzeschichten herstellen für Kennzeichnung und Ästhetik.
Im Bereich 400–600 Grad gerät reines Silikon unter Abbaudruck; hier stützen hohes Pigment-Bindemittel-Verhältnis, funktionelle Füllstoffe und Vernetzungsdichte des Silikonharzes gemeinsam. Z. B. plättchenförmige Füllstoffe wie Talk, Glimmer, Wollastonit verlängern den Medienperkolationspfad; Keramikmikroperlen bilden eine Isolierschicht im Film und senken die reale Substratoberflächentemperatur.
Silikat- und wasserverdünnbare anorganische Hochtemperatursysteme
Übersteigt die Temperatur 600 Grad und nähert sich 800 Grad, können organische Anteile kaum überleben; man muss zu anorganischen Bindersystemen wechseln. Silikatbasierte Beschichtungen (Wasserglas oder Kieselsolsol) nutzen anorganische Silikate als Bindemittel mit Glimmer, Keramikpulver, Glasmehl etc.; nach Aushärtung entsteht eine vorwiegend siloxanische anorganische Schicht mit Langzeitbeständigkeit von 600–800 Grad.
Wasserverdünnbare anorganische Zinkreichbeschichtung ist ein weiterer wichtiger Zweig: als Bindemittel Kalium- oder Natriumsilikat, Füllstoff hochprozentiges Zinkpulver, bietet kathodischen Schutz und gewisse Hitzebeständigkeit, oft für Stahlbau mit Korrosionsschutz und mittlerer Hitze. Vorteile: umweltfreundlich, flammhemmend, hitzebeständig; Nachteil: spröde, sensibel gegen Vorbehandlung und Aushärtefeuchte, Applikationsfenster strikt kontrollieren.
Keramikbeschichtungen und Metall-Keramik-Verbundsysteme (über 800 Grad)
Im Bereich 800–1000 Grad und mehr wird Keramisierung oder keramische Intrinsic-Materialien unumgänglich. Keramikbeschichtungen basieren meist auf Aluminiumoxid, Zirkoniumoxid, Silikatglasmehl oder Kombinationen, die durch Hochtemperatursintern oder Selbstdiffusionsreaktion eine keramische Schutzschicht bilden – hart, verschleißfest, thermoschockbeständig und chemisch inert bei extremen Temperaturen.
Metall-Keramik-Verbundsysteme verbinden die Zähigkeit und Wärmeleitfähigkeit der Metallphase mit Hitze- und Verschleißbeständigkeit der Keramikphase, z. B. Nickel-Chrom-Legierung mit Siliziumkarbid, Eisen-Chrom-Aluminium mit Aluminiumoxid, per Spritzen oder Beschichten aufgetragen, Langzeitbeständigkeit über 1000 Grad, oft für Verbrennungsöfen, Wärmebehandlungsofenrollen und heiße Verschleißstellen. Diese Systeme haben hohe Verfahrens- und Kostenanforderungen; Auswahl muss lebenszyklusorientiert abgewogen werden.
Wirkmechanismen und Auswahllogik der Füllstoffe
Füllstoffe sind die andere Hälfte der Stützen für die Leistung von Hochtemperaturbeschichtungen, und ihre Wirkung geht weit über „Mengen erhöhen, Kosten senken“ hinaus. Plättchenförmige Füllstoffe wie Glimmer, Talkum und Glasflakes können im Film eine schuppenartige Labyrinthstruktur bilden, die den Eindringungsweg von Korrosionsmedien und Sauerstoff erheblich verlängert und gleichzeitig einen Teil der Schrumpfspannung ausgleicht; kugelförmige und hohle Füllstoffe wie Keramikmikroperlen tragen hauptsächlich zur Wärmedämmung und Volumenstabilität bei; aktive Füllstoffe wie Aluminiumpulver und Zinkpulver reagieren bei hohen Temperaturen mit Oxidation oder Opferanodenreaktion, verschließen aktiv Defekte und bieten elektrochemischen Schutz. Die Partikelgrößenverteilung und Volumenkonzentration der Füllstoffe (also die in der Branche oft genannten Konzepte von Pigment-Bindemittel-Verhältnis und Volumenkonzentration) beeinflussen direkt die Dichtheit; eine zu hohe Volumenkonzentration opfert die Flexibilität, eine zu niedrige bietet unzureichende Barriere, und die Rezepturentwicklung muss ein Gleichgewicht zwischen beiden finden.Die Balancekunst zwischen Temperaturbeständigkeit und Korrosionsschutz
Das alleinige Streben nach Temperaturbeständigkeit führt leicht zu spröden, korrosionsschwachen anorganischen Filmen; legt man den Schwerpunkt nur auf Korrosionsschutz, degradiert dieser bei hohen Temperaturen schnell. Hervorragende Hochtemperaturbeschichtungen verwenden oft ein Gradienten-design zwischen „organischer Zähigkeit“ und „anorganischer Hitzebeständigkeit“: Die Unter-schicht ist eher organisch, um Haftung und Flexibilität zu gewährleisten, die Deckschicht eher anorganisch oder mit hohem Füllstoffanteil, um Hitzebeständigkeit und Barrierewirkung zu sichern, und dazwischen wird durch eine Übergangsschicht die Grenzflächenspannung gemildert. Diese Gradientenstruktur-Idee wird zum Mainstream für hochwertige hitzebeständige Systeme und erklärt auch, warum Verbundbeschichtungen normalerweise besser sind als eine einzelne Schicht, die alles allein aushalten muss.
Anwendungsgrenzen von wasserverdünnbaren und lösemittelhaltigen Systemen
Die beiden Systeme sind keine einfache Alternative, sondern haben jeweils ihre Anwendungsgrenzen. Wasserverdünnbare anorganische Systeme sind umweltfreundlich, flammhemmend und haben eine hohe obere Temperaturgrenze, eignen sich für Innenräume, geschlossene Räume und Projekte mit strengen Vorgaben für flüchtige Stoffe, stellen jedoch höhere Ansprüche an Baufeuchte, Temperatur und Aushärtungsbedingungen. Lösemittelhaltige Silikonsysteme haben ein breites Verarbeitungsfenster, trocknen an der Oberfläche schnell, sind vor Ort anpassungsfähig und eignen sich für große Außenbauteile und zeitkritische Bauvorhaben, erfordern jedoch gute Belüftung, Brandschutz und Abgasabscheidung. Bei der Auswahl müssen Umweltschutzanforderungen, Verarbeitungsbedingungen und Temperaturziele gleichrangig berücksichtigt werden, um eine sowohl konforme als auch zuverlässige Lösung zu wählen.
Spezialfunktionale Hochtemperatursysteme
Über die grundlegende Hitzebeständigkeit hinaus haben sich auf Baustellen verschiedene funktionale Richtungen entwickelt. Erstens wärmedämmende Hochtemperaturbeschichtungen, die durch Einführung von hohlen Keramikmikroperlen, Aerogelpulver und anderen niedrig wärmeleitenden Füllstoffen in die Beschichtung gleichzeitig die Rückseitentemperatur senken und hitzebeständig bleiben, häufig genutzt, um die Umgebungstemperatur in Werkstätten zu senken oder benachbarte elektronische Bauteile zu schützen. Zweitens Temperaturanzeige-Beschichtungen, deren Farbe sich je nach Temperaturbereich ändert und so直观 anzeigen, ob Geräte überhitzt sind – ein praktisches Werkzeug für Wartungsinspektionen. Drittens integrierte hitze- und korrosionsbeständige Systeme, die für korrosive Umgebungen wie schwefelhaltige Abgase und Hochtemperaturdampf im hitzebeständigen Gerüst Korrosionsinhibitoren und Barrierekomponenten einbetten, um mehrere Funktionen in einer Schicht zu vereinen.
3. Oberflächenvorbehandlung und Verarbeitungstechnik
Erfolg oder Misserfolg von Hochtemperaturbeschichtungen wird oft schon im Vorbehandlungsstadium entschieden. Selbst die beste Rezeptur wird früh abblättern, wenn sie auf rostigem, öligem oder losem Untergrund haftet. Die Verarbeitungstechnik ist die Brücke, die das Rezepturpotenzial in die Vor-Ort-Leistung umsetzt; Nachlässigkeit in einem Schritt hinterlässt Risiken.
Untergrundvorbehandlung: Entrosten, Entfetten und Aufrauen
Zunder, Rostschichten, Ölverschmutzungen und alte Beschichtungen auf Stahloberflächen sind die größten Feinde der Haftung. Für Hochtemperaturgeräte wird Strahlen oder Kugelstrahlen bis nahe Weißrein oder vollständige Reinigung empfohlen, um eine geeignete Rauheit und Aktivität zu erhalten. Als Strahlmittel sollten trockene, saubere Stahlkies- oder Mineralkörner verwendet werden, um erneute Versalzung und Ölverschmutzung zu vermeiden. Nach der Behandlung sollte schnellstmöglich beschichtet werden, um Rostrückbildung zu verhindern. Muss aufgrund von Arbeitsabläufen ein Intervall eingelegt werden, ist eine temporäre Schutzmaßnahme oder erneute Prüfung der behandelten Oberfläche erforderlich; erst nach Bestätigung, dass kein sichtbarer Rostrückfall und keine Verschmutzung vorliegen, darf weitergearbeitet werden – dieser Schritt wirkt mühsam, ist aber der Ausgangspunkt für die lange Lebensdauer von Hochtemperaturgeräten.
Für große Anlagen, die nicht gestoppt werden können, kann ein maschinelles Schleifen mit lokaler Strahlbehandlung kombiniert werden, jedoch ist zu beachten, dass deren Reinigungsgrad unter dem des vollflächigen Strahlens liegt und die Haltbarkeit entsprechend sinkt. Öl muss mit speziellen Entfettungsmitteln gründlich entfernt werden, da Ölfilme bei hohen Temperaturen verkohlen und die Grenzflächenbindung direkt zerstören. Bei der hitzebeständigen Beschichtung von Edelstahl, Aluminium und anderen Nichteisenmetallen ist die Vorbehandlung vorsichtiger durchzuführen; oft werden Aufrauen durch Schleifen oder spezielle Konversionsschichten genutzt, wobei die Kohlenstahlverfahren nicht übernommen werden dürfen.
Details zur Temperatur- und Feuchteregelung bei der Beschichtung
Die Umgebungsbedingungen sind unsichtbare Variablen für die Verarbeitungsqualität. Lösemittelhaltige Systeme nebeln bei niedriger Temperatur und hoher Feuchte leicht aus und trocknen langsam; ideale Verarbeitungstemperaturen liegen meist über fünf Grad bei relativer Feuchte unter 85 Prozent. Wasserverdünnbare anorganische Systeme haben hingegen zweiseitige Feuchteanforderungen: zu trocken verzögert die Aushärtung, zu feucht führt zu Weißanlaufen, und die Untergrundoberflächentemperatur muss mindestens drei Grad über dem Taupunkt liegen, um Kondensation zu vermeiden. Vor Ort sind Hygrometer und Taupunktberechnung bereitzuhalten und in Verarbeitungsprotokollen zu dokumentieren. Bei Regen, Schnee, starkem Wind oder Untergrundkondensation ist der Arbeitsstopp geboten; niemals wegen Termindrucks gegen die Vorgaben arbeiten.
Auswahl der Beschichtungsmethode
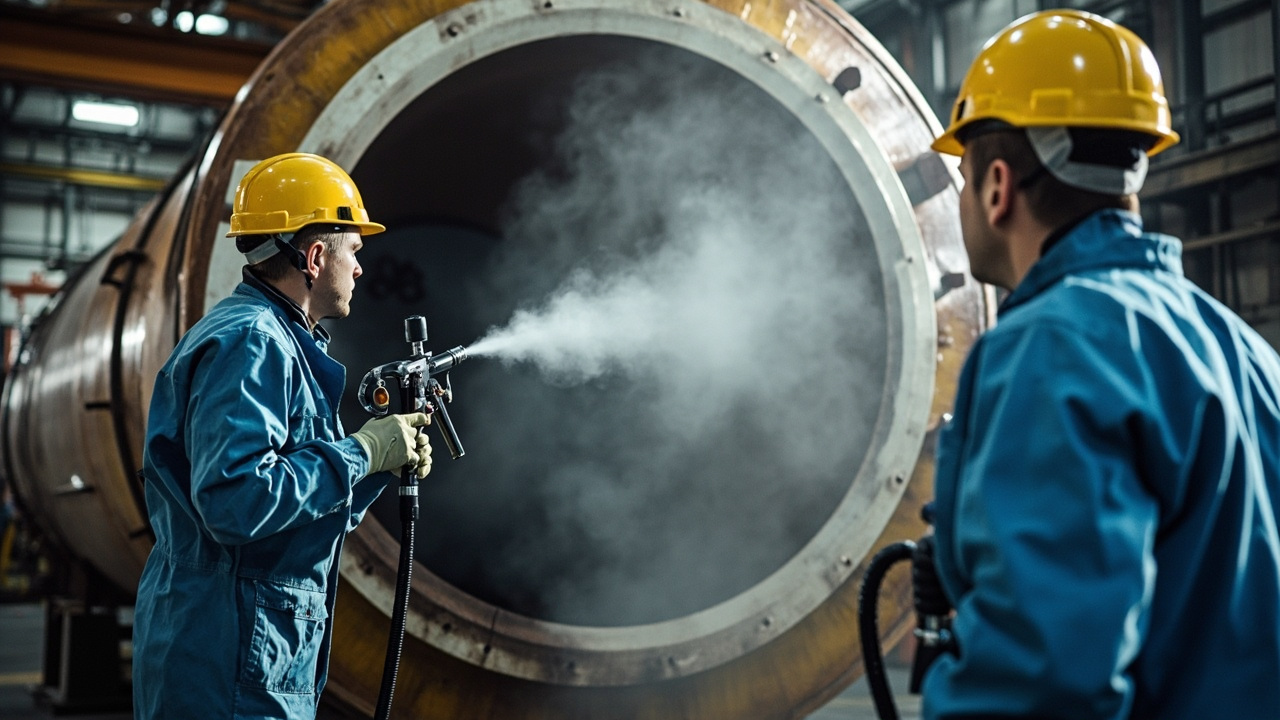
Die Beschichtung von Hochtemperaturbeschichtungen erfolgt überwiegend durch Spritzen, insbesondere Airless-Spritzen, das gleichmäßige Schichtdicken und gutes Aussehen für großflächige Anlagen liefert. Für Rohre, Kanten und schwer zugängliche Stellen kann streichen oder rollen ergänzend eingesetzt werden, wobei beim Streichen auf Fehlstellen und Läufer zu achten ist. Pulverbeschichtungen für Hochtemperatur werden elektrostatisch gesprüht und anschließend bei hoher Temperatur gehärtet; die Schicht ist dicht und lösemittelfrei, geeignet für chargeweise Werkstücke, die in Öfen gehärtet werden können.
Verarbeitungsviskosität, Spritzdruck, Pistolengeschwindigkeit und Abstand zwischen den Bahnen beeinflussen direkt die Filmbildungsqualität. Auch Umgebungstemperatur und -feuchte sind entscheidend: wasserverdünnbare anorganische Systeme reagieren empfindlich auf Feuchte – zu niedrig verzögert die Aushärtung, zu hoch führt zu Weißanlaufen; lösemittelhaltige Systeme erfordern Schutz vor Weißanlaufen und langsamen Trocknen bei niedriger Temperatur und hoher Feuchte. Vor Ort sollten Feuchte-Temperatur-Aufzeichnungen und Kontrolle der Beschichtungsintervalle etabliert werden.
Aushärtungsregime und Aufheizkurve
Silikonhitzebeständige Schichten trocknen an der Oberfläche meist bei Raumtemperatur, ihre endgültige Hitzebeständigkeit hängt jedoch oft von einer „Pflege“ oder „schrittweisen Aufheizung“ ab. Lösemittel und niedermolekulare Bestandteile der Harze müssen allmählich entweichen, Aluminiumpulver und andere Füllstoffe oxidieren bei hoher Temperatur zur Porenversiegelung; wird dieser Prozess zu schnell erzwungen, entstehen Blasen und Nadelstiche durch eingeschlossene Gase. Daher ist vor Inbetriebnahme eine Aufheizkurve festzulegen, die von niedriger Temperatur langsam zur Betriebstemperatur führt, damit die Beschichtung ihre „Keramisierung“ vollzieht.
Wasserverdünnbare anorganische Systeme erfordern Kontrolle von Temperatur, Feuchte und Pflegezeit der Aushärtung; manche Rezepturen benötigen zusätzlich eine Säurebehandlung zur Stabilisierung der Zinksilikatschicht. Bei Keramikbeschichtung oder Schmelzbeschichtungsverfahren erfolgt die Aushärtung durch die Hochtemperaturanlage selbst, wobei die Kühlrate zur Vermeidung von Thermoschockrissen kontrolliert werden muss.
Beschichtungsintervalle und überstreichbares Fenster
Zwischenschichten lassen sich nicht jederzeit auftragen; es gibt ein optimales überstreichbares Fenster: zu frühes Überstreichen, die untere Schicht ist noch nicht oberflächentrocken, Lösemittel werden im Film eingeschlossen und blasen auf; zu spätes Überstreichen, die untere Schicht ist bereits vollständig ausgehärtet und die Grenzflächenaktivität sinkt, die Schichtzwischenhaftung schwächt sich ab, teils ist erneutes Schleifen nötig. Produktangaben nennen kürzeste und längste Überstreicherintervalle, die vor Ort strikt einzuhalten und zu protokollieren sind. Bei großen Werkstücken mit schicht- oder tagesübergreifender Verarbeitung ist der Überlappungsbereich innerhalb des Fensters fertigzustellen, um schwache Grenzflächen zu vermeiden – dieser Schritt wirkt kleinteilig, betrifft aber direkt die Integrität und Lebensdauer der Beschichtung.
Schichtdickenkontrolle und Zwischenschichtkombination
Mehr Schichtdicke ist nicht automatisch besser. Zu dick verschwendet nicht nur Material und erhöht Kosten, sondern neigt eher zu Rissen und Abplatzungen durch zu hohe innere Spannung und Lösemittelrückstände. In der Praxis ist die Gesamttrockenfilmdicke gemäß Produktangabe festzulegen und auf Grund- und Deckschicht vernünftig zu verteilen. Mehrere dünne Schichten sind besser als eine dicke; zwischen den Schichten Oberflächentrockenzeit lassen, sichert Zwischenhaftung und Lösemittelfreisetzung.
Die Zwischenschichtkombination ist oft übersehen. Das Mischen verschiedener Systeme kann wegen Kompatibilitätsunterschieden zu Anlösen der unteren Schicht oder Schichtentrennung führen. Bei Grund-Deckschicht-Struktur sollten bevorzugt passende Systeme desselben Herstellers mit definiertem überstreichbarem Fenster gewählt werden. Kexin New Materials gibt in Produkthandbüchern empfohlene Kombinationen und Mindest- sowie Maximalfilmdicken an; vor Ort ist dies strikt zu befolgen, keine eigenmächtige Kombination nach Erfahrung.
Häufige Verarbeitungsfehler und Gegenmaßnahmen
Selbst bei korrekter Vorbehandlung und Rezeptur erzeugt unsachgemäße Verarbeitung Fehler. Läufer entstehen meist durch zu niedrige Viskosität oder zu langsamen Pistolengang, also Verdünnungsverhältnis und Spritzbreite anpassen; Nadelstiche und Blasen rühren oft von zu dicker Schicht oder schlechter Lösemittelfreisetzung, daher mehrere dünne Schichten mit ausreichender Oberflächentrockenzeit; Orangenhaut und Partikel hängen mit Zerstäubungsdruck und Staub in der Umgebung zusammen, also Luftdruck optimieren und Ort reinigen; Fehlstellen treten an Kanten und Innenseiten auf, müssen von Hand nachbeschichtet und verstärkt selbst geprüft werden. Ein dreistufiges Kontrollsystem „Verarbeitung – Selbstprüfung – Fachprüfung“ beseitigt die meisten Fehler bereits im Nassfilmstadium.
Punkte zu beschränkten Räumen und Arbeiten in der Höhe
Die Beschichtung von Hochtemperaturanlagen erfolgt oft in beschränkten Räumen oder in der Höhe, das Sicherheitsrisiko ist höher als bei normaler Beschichtung. In beschränkten Räumen sind Zwangslüftung und Gasmessung nötig, um Vergiftung oder Explosion durch Lösemittelansammlung zu verhindern; bei Arbeiten in der Höhe sind Sicherheitsgurte, Plattformen und Lebenslinien einzusetzen; bei Arbeiten nahe heißer Rohre muss zuerst gekühlt oder isoliert werden, um Verbrennungen zu vermeiden. Im Umweltschutz: wasserverdünnbare Systeme haben zwar niedrige Emissionen, erfordern aber Auffangung von Spülwasser; lösemittelhaltige Systeme brauchen Abgasabscheidung gemäß lokalen Vorgaben. Sicherheit und Konformität sind die nicht zu ignorierende Basis für die Projektumsetzung.
Alte Beschichtungen behandeln und Auffrischungspunkte
Bei der Auffrischung alter Anlagen ist der Umgang mit vorhandenen Beschichtungen Voraussetzung. Haftfähige, nicht rostende Altschichten können nach Aufrauen direkt überstrichen werden; pulverisierte, blasige oder rostausbreitende Altschichten müssen bis zum Untergrund entfernt werden, sonst löst sich die neue Schicht mit der alten. Entfernungsart je nach Untergrundzustand: Strahlen, Schleifen oder Spezialabbeizer; niemals direkt über lose Altschicht aufbringen. Vor der Auffrischung wird ein Haftungstest und Rostbewertung empfohlen, um den Reinigungsgrad festzulegen, wobei Kanten, Schweißnähte und andere rostanfällige Stellen Schwerpunkte der Behandlung sind.
Vor-Ort-Verarbeitungssicherheit und Qualitätsabnahme
Hochtemperaturbeschichtung erfolgt oft in beschränkten Räumen, in der Höhe oder neben heißen Umgebungen; Belüftung, Brandschutz, Vergiftungs- und Absturzschutz sind umzusetzen, insbesondere bei lösemittelhaltigen Systemen gegen statische Elektrizität und offene Flammen. Nach Verarbeitung ist ein Qualitätsabnahmeprotokoll zu erstellen: Schichtdicke mit magnetischem Dickenmessgerät an mehreren Punkten, Haftung per Gitterschnitt oder Abreißtest stichprobenartig, optische Prüfung auf Läufer, Fehlstellen, Nadelstiche und deutliche Farbabweichungen. Nur bei kontrolliertem Prozess ist die Endleistung vorhersehbar.
4. Punkte zur Projektauswahl
Angesichts der Fülle an Hochtemperaturbeschichtungen muss der Ingenieur nicht „welche ist am hitzebeständigsten“ beantworten, sondern „welche passt am besten zu meiner Betriebsbedingung“. Die Auswahl ist ein Prozess, der Temperatur, Medium, Untergrund, Lebensdauer und Kosten ganzheitlich abwägt.
Auswahl nach Einsatztemperatur und Umgebung
Der erste Schritt ist die Fixierung der langfristigen Betriebstemperatur und Spitzentemperatur des Geräts sowie die Unterscheidung zwischen stabiler Hitze und Thermozyklen. Stabile 200 bis 400 Grad bewältigt ein konventionelles Silikaluminiumsystem; 400 bis 600 Grad erfordern hochtemperaturbeständiges Silikon oder silikonmodifizierte Systeme; 600 bis 800 Grad sollten zu Silikat-anorganischen oder keramisierenden Systemen wechseln; über 800 Grad bleiben im Grunde nur Keramik- oder Metallkeramik-Verbundschichten. Bei häufigem Kalt-Warm-Wechsel ist zusätzlich die Thermoschockstabilität zu beachten, wobei flexible oder mikroporöse Pufferstrukturen vorzuziehen sind.
Auswahl nach Untergrundtyp
Kohlenstahl, Edelstahl, Gusseisen, Aluminium und Legierungen unterscheiden sich in Wärmeausdehnung, Oberflächenzustand und Oxidationsverhalten und stellen unterschiedliche Anforderungen an Haftung und Kombination. Kohlenstahl ist am gebräuchlichsten, bei erfüllter Vorbehandlung passen die meisten Systeme; Edelstahl hat träge Oberfläche, benötigt Aufrauen oder Spezialgrundierung; Aluminium und Leichtlegierungen haben niedrigen Schmelzpunkt und hohe Ausdehnung, daher eher niedrigtemperaturhärtende und flexible Silikonsysteme wählen, um Verformung durch Hitze zu vermeiden. Untergrunddicke und Wärmeleitung beeinflussen ebenfalls die Aufheizkurvenplanung; dünnwandige Bauteile heizen schnell auf, stärkerer Thermoschock auf die Beschichtung.
Auswahl nach Medium der Betriebsbedingung
Das Medium ist die unsichtbare Schwelle der Auswahl. Schwefelhaltige Abgase greifen Aluminium- und Zinkschichten an, daher schwefelbeständige Rezepturen oder nichtmetallische Füllstoffsysteme wählen; bei gleichzeitigem Hochtemperaturdampf und Kondenswasser muss die Beschichtung Hitze und Wasserdampfdiffusion abdecken; Chloridumgebung fördert Lochfraß, aktive Metallfüllstoffe meiden; bei feststoffstrahlender Verschleiß in Rauchkanälen sind verschleißfeste Zuschläge zur Erosionsbeständigkeit einzubringen. Die Mediumszusammensetzung klar aufzulisten führt oft präziser zum Ergebnis als nur die Temperatur zu nennen.
Lebenszykluskosten und Wartbarkeit
Beim Einkauf darf nicht nur der Stückpreis betrachtet werden. Ein System mit höherer Temperaturbeständigkeit und längerer Lebensdauer hat zwar höhere Anfangsinvestition, reduziert aber Stillstandsinspektionen und Zweitverarbeitungskosten stark. Umgekehrt: billige Beschichtung, die nach zwei Jahren versagt, kann mit häufigem Stillstand und Nacharbeit das Mehrfache des Preisunterschieds kosten. Bei der Bewertung sind Verarbeitungskosten, Stillstandsverluste, Sicherheitsreserve und Zugänglichkeit (ob überstreichbar) einzubeziehen, als Lebenszyklusberechnung.
Schnellauswahl typischer Branchen
Verschiedene Branchen haben deutlich unterschiedliche Temperatur- und Mediumsprofile, womit die Systemrichtung schnell eingegrenzt werden kann. Stromerzeugung: Rauchkanäle und Entschwefelung bei niedriger bis mittlerer Temperatur mit feuchtem schwefelhaltigem Rauchgas, eher schwefelbeständige anorganische oder Silikon-Verbundsysteme; Metallurgie und Baustofföfen oft über 400 Grad mit Staubverschleiß, eher keramische Mikroperlen wärmedämmend verschleißfest; Auto- und Baumaschinen-Abgaskrümmer als dünnwandige Schwingungsteile, eher niedrigtemperaturhärtende flexible Silikaluminium; Petrochemie-Umlaufleitungen mit Schwefel und Chlor, aktive Aluminium-Zink-Füllstoffe meiden, schwefelbeständige silikonmodifizierte Systeme wählen. Die Schnelltabelle ist nur Startpunkt, final gilt das Betriebsbedingungsblatt.
Beispiel Kostenberechnung und Lebensdauernutzung
Angenommen ein großes Gehäuse eines Ventilators, 8000 Betriebsstunden pro Jahr, Oberflächentemperatur etwa 420 Grad. Variante A nutzt billige Hitzebeständigfarbe, niedriger Preis aber nach zwei Jahren Versagen mit Stillstandsreparatur; Variante B nutzt hochtemperaturbeständiges Silikon-Verbundsystem, doppelter Preis aber fünf Jahre Lebensdauer. Bei der Berechnung zählen neben Materialpreisdifferenz jedes Mal Reparaturverarbeitung, Gerüstkosten und Stillstandsproduktionsverlust. Meist ist Variante B in Lebenszykluskosten günstiger und sicherer. Rechnet man auf „Total Cost of Ownership“-Ebene, kehrt sich die Materialwahl oft gegenüber reinem Preisvergleich um.
Informationen, die ein Betriebsbedingungsblatt enthalten sollte
Damit Lieferanten genaue Lösungen geben, sollte das vom Einkäufer gelieferte Betriebsbedingungsblatt möglichst vollständig sein. Empfohlen mindestens: Gerätename und -teil, Untergrundmaterial und -dicke, langfristige Betriebs- und Spitzentemperatur, ob Thermozyklus und Frequenz, vollständige Zusammensetzung und Konzentration des Mediums, ob Kondensat oder flüssiges Medium, designte Nutzungsdauer, akzeptierte Verarbeitung (Stillstand/Online), Umwelt- und Brandschutzgrenzen. Viele Auswahlfehler wurzeln darin, dass nur eine Temperaturzahl genannt wurde, während versteckte chlor- oder schwefelhaltige Bedingungen oder Kondensation ignoriert blieben. Vollständige Information verhindert falsche Lösungsansätze.
Vor-Ort-Beurteilung des Überstreichzeitpunkts
Das Einhalten des Überstreichen-Fensters (Re-Coat-Fensters) hält die Instandhaltungskosten so gering wie möglich. Bei der Vor-Ort-Inspektion sollten drei Arten von Signalen besonders beachtet werden: Erstens eine deutliche Kreidung oder Vergilbung der Beschichtung, was darauf hinweist, dass die organische Phase bereits stark abgebaut ist; zweitens das Auftreten von punktförmigen Rostflecken, die sich nach außen ausbreiten, was bedeutet, dass die Barriere durchbrochen wurde; drittens ein netzartiges Aufreißen der Oberfläche, das das bevorstehende flächige Abblättern ankündigt. Solange die Korrosion noch nicht durchgedrungen ist und die Beschichtung weitgehend zusammenhängend bleibt, sollte rechtzeitig eine vorbeugende Überbeschichtung eingeplant werden – dabei sind die Reinigungsarbeiten am Untergrund gering, das Material sparend und die Stillstandszeit kurz. Wenn man wartet, bis ein großflächiges Versagen eintritt, ist oft eine komplette Sandstrahlreinigung nötig, und der Aufwand vervielfacht sich.
Zusammen mit Fachherstellern bei der Auswahl kooperieren
Die Wirksamkeit von Hochtemperaturschutzlösungen hängt in hohem Maße von der genauen Wiedergabe der Betriebsdetails und der Abstimmung der Rezeptur ab. Für kritische Anlagen oder komplexe Medien wird empfohlen, den Beschichtungslieferanten frühzeitig in die Konzeptprüfung einzubeziehen, damit dieser auf Basis vergleichbarer Fälle System, Schichtdicke und Aushärtung empfiehlt. Kexin New Materials (KeXin 客信) unterhält in Foshan ein Anwendungs-Support-Team und bietet für Szenarien wie Kessel, Abgaswege und Öfen integrierte Dienstleistungen von der Untergrundbewertung über das Schichtdesign bis zur Vor-Ort-Prozessanleitung, um Anwendern beim Finden des Gleichgewichts zwischen Leistung und Kosten zu helfen.
V. Typische Projektbeispiele
Theorie ist nur wertvoll, wenn sie vor Ort ankommt. Die folgenden Fälle wurden zwar anonymisiert, doch ihre Betriebsstruktur und Vorgehensweise sind von allgemeiner Relevanz für vergleichbare Projekte.
Kraftwerksschornstein und Entschwefelungssystem
Der Auslassbereich des Schornsteins einer Kohlefeuerungsanlage war über lange Zeit gesättigten feuchten Rauchgasen von 120 bis 180 Grad ausgesetzt, mit Schwefeloxiden und geringen Mengen Chloriden; die ursprüngliche organische Beschichtung zeigte nach zwei Jahren Blasenbildung und Abplatzungen. Die Sanierung erfolgte mit einem Verbundsystem aus „wasserverdünnbarer anorganischer Zinkstaub-Grundierung und hitzebeständigem Silikon-Decklack“, die Vorbehandlung durch Sandstrahlen bis nahezu weiß, die Gesamtschichtdicke im vorgeschriebenen Bereich, und es wurde eine schrittweise Anfahr-Temperaturkurve definiert. Nach drei Betriebsjahren zeigte die Überprüfung eine zusammenhängende Beschichtung ohne Blasen, die Wanddickenabnahme des Stahls verlangsamte sich deutlich – was die Eignung des Konzepts „integrierter Temperatur- und Korrosionsschutz“ in feuchter Rauchgasumgebung bestätigte.
Metallurgische Öfen und Wärmetauscher
Das Gehäuse eines Wärmetauschers in einem Metallhüttenwerk lief langfristig bei schwankenden Temperaturen von 420 bis 580 Grad, mit staubbedingter Abrasion in der Umgebung. Der ursprünglich verwendete gewöhnliche Hitzebeständige Lack kreidete innerhalb eines Jahres. Später wurde ein wärmedämmendes Temperatursystem aus hochsilikonhaltigem Harz mit Keramikmikroperlen eingesetzt, das die Rückwandtemperatur um mehr als zehn Grad senkte und durch plättchenförmige Füllstoffe den Mediumsdurchdringungsweg verlängerte. Bei der Applikation wurden zwei dünne Schichten aufgetragen und die Zwischentrocknung streng kontrolliert; nach Inbetriebnahme zeigten sich über zwei Heizperioden mit Thermozyklen keine Risse, und der Wartungszyklus verlängerte sich von einem auf über drei Jahre.
Motor-Abgasrohr und Schalldämpfer
Der Niedrigtemperaturbereich von Abgasrohren bei Nutzfahrzeugen und Baumaschinen liegt bei etwa 300 bis 550 Grad, begleitet von starker Vibration und Kondensationskorrosion. Diese Bauteile bestehen meist aus dünnwandigem Edelstahl oder niedriglegiertem Stahl und eignen sich für niedrigtemperaturhärtende flexible Silikaluminium-Pulver-Systeme. Entscheidend sind: Vorbehandlung nicht weglassen, Schichtdicke nicht überhäufen. Ein OEM stellte die Abgasrohrbeschichtung von manuellem Pinseln auf automatisches elektrostatisches Spritzen um; daraufhin stiegen Gleichmäßigkeit der Beschichtung und Salzsprühbeständigkeit synchron, und die Rostbeschwerden im After-Sales-Bereich gingen deutlich zurück.
Müllverbrennungsofen und Abhitze-Kessel
Die Komplexität des Müllverbrennungsabgases liegt in der extrem instabilen Zusammensetzung: chlor-, schwefel- und schwermetallhaltig, mit Temperaturen in weitem Bereich von 200 bis 500 Grad, dazu die für Dioxin-Kontrolle nötige Schnellkühlung, die häufige Thermoschocks verursacht. Ein Rohrbündel eines Abhitze-Kessels einer Verbrennungslinie nutzte ursprünglich Silikonbeschichtung, die wegen Chlorkorrosion und Temperaturwechseln nach einem Jahr durchbrach. Die Sanierung verwendete ein Verbundsystem aus Silikat-Anorganik mit chlorbeständigen Füllstoffen, striktem Sandstrahlen und Schichtdickenkontrolle sowie schrittweisem Anfahren mit Druck- und Temperatursteigerung. Nach zwei Wartungszyklen sank die Abtragungsrate der Rohrbündel deutlich, ungeplante Kesselstillstände nahmen ab – was zeigt, dass in Szenarien mit extremer Korrosion und gleichzeitigen Thermozyklen anorganische chlorbeständige Systeme vorteilhafter sind.
Lebensmittelverarbeitung und Trocknungsanlagen
Trockenöfen und Sterilisatoren in Lebensmittel- und Pharmaindustrie laufen an Außenflächen meist in sauberer Umgebung von 200 bis 300 Grad; die Beschichtung muss neben Hitzebeständigkeit auch Lebensmittelsicherheit und leichte Reinigung bieten. Ein Molkerei-Trockenturm nutzte ursprünglich gewöhnliche Silberfarbe, die bei hoher Temperatur Geruch abgab und leicht Staub ansetzte. Später wurde eine helle silikonbasierte hitzebeständige Reinbeschichtung eingesetzt, die temperaturbeständig und leicht abspülbar war; zusammen mit normgerechter Vorbehandlung wurden Geruchs- und Hygieneprobleme gelöst. Solche Szenarien erinnern uns: Neben Hitzebeständigkeit müssen Geruch, Auslaugung und Reinigungseigenschaften bewertet werden, besonders bei Kontakt oder Nähe zu Lebensmitteln und Arzneimitteln.
Petrochemische Hochtemperaturleitungen
Öl-Umlaufleitungen, Kolonnenköpfe und Hochtemperatur-Schwerölleitungen in Raffinerien liegen oft bei 250 bis 450 Grad, das Medium enthält Schwefel und Spuren Chlor. Bei solchen Bedingungen sind Aluminium-Pulver-Systeme tabu; empfehlenswert sind schwefelbeständige Silikon- oder Silikat-Verbundschichten, wobei die Überstreichbarkeit für Wartungen zu beachten ist. Eine Anlage wählte eine silikonmodifizierte graue hitzebeständige Korrosionsschutzbeschichtung mit regelmäßiger Infrarot-Temperaturmessungsinspektion; über vier Wartungszyklen hinweg trat keine durchgehende Korrosion auf, was die kontinuierliche Produktionssicherheit gewährleistete.
VI. Häufige Fehler bei Materialwahl und Ausführung
Bei zahlreichen Vor-Ort-Besuchen und Fehleranalysen tauchen wiederholt bestimmte Denkfehler auf. Diese zu erkennen, ist oft der erste Schritt, um Nachbesserungen zu vermeiden.
Fehler 1: Nur die Nenntemperatur betrachten
Viele Einkäufer nehmen „600 Grad hitzebeständig“ als einziges Kriterium, übersehen aber, ob es sich um Dauer- oder Kurzzeittemperatur handelt, um statische Luft oder schwefelhaltiges Rauchgas, um Konstanz oder Thermozyklen. Bei gleicher Nenntemperatur kann die Lebensdauer verschiedener Rezepturen im echten Medium um ein Mehrfaches differieren. Korrekt ist, das Betriebslastenheft dem Lieferanten zu geben, damit dieser das empfohlene Temperaturfenster des passenden Systems nennt, statt nur nach einer Zahl zu bestellen.
Fehler 2: Vorbehandlung ignorieren
„Beschichtung kaputt, dann repariere ich“ ist eine häufige Mentalität vor Ort, aber Reparatur setzt sauberen, rauen und reaktiven Untergrund voraus. Auf Rost und Fett zu beschichten, heißt, die Schicht auf einen Sandhaufen zu kleben – die Haftung ist von vornherein mangelhaft. Sandstrahlgrad, Oberflächensalzgehalt und Staubfreiheit sollten in die Abnahme einbezogen werden. Der Anteil der Vorbehandlung an der Beschichtungslebensdauer wird oft unterschätzt; tatsächlich ist sie der Bereich mit dem besten Kosten-Nutzen-Verhältnis.
Fehler 3: Dickere Schicht ist sicherer
Dicke Beschichtungen haben hohe Eigen-spannung, schlechten Lösemittelabzug und neigen zu Rissen; besonders Silikonsysteme bilden beim keramischen Abbau unter Hitze bei zu hoher Dicke vermehrt Blasen und Nadelstiche. Die sinnvolle Schichtdicke ergibt sich aus Rezeptur und Betriebsbedingungen, nicht aus „je dicker desto besser“. Vor Ort sollte ein magnetisches Schichtdickenmessgerät zur Stichprobe genutzt werden, statt die Dicke zu schätzen.
Fehler 4: Thermozyklen und Anfahrtemperaturkurve ignorieren
Startet die Anlage sofort unter Volllast, können Lösemittel und niedermolekulare Stoffe in der Beschichtung nicht entweichen – Blasen sind sehr wahrscheinlich. Ein „Kaltstart“ ohne Temperaturkurve ist eine Hauptursache für frühes Versagen von Silikonsystemen. Korrekt ist, wie vom Hersteller empfohlen von niedrig nach hoch schrittweise aufzuheizen, um der Beschichtung Zeit für die Strukturumwandlung zu geben.
Fehler 6: Rückwandtemperatur und Dämmbedarf übersehen
Viele Projekte fixieren sich nur auf „wie temperaturbeständig ist die Farbe“, vergessen aber, dass die Gehäusetemperatur der Anlage die echte Bedingung des zu schützenden Objekts ist. Wenn innen extrem heiß ist, das Gehäuse aber unter einem Grenzwert bleiben muss, um Personal oder benachbarte Bauteile zu schützen, hilft allein höhere Beschichtungstemperaturbeständigkeit nicht – es müssen dämmende Füllstoffe zur Senkung der Rückwandtemperatur eingesetzt werden. „Beschichtungstemperaturbeständigkeit“ mit „Untergrund-Rückwandtemperatur“ zu verwechseln, ist ein häufiger Grund, warum heiße Geräteoberflächen noch brennend heiß sind und benachbarte Kabel altern. Der richtige Weg: zuerst Rückwandtemperatur messen, dann System festlegen, bei Bedarf dämmende Hitzebeständigkeitsbeschichtung wählen.
Fehler 8: Muster und Prüfstandsvalidierung unterschätzen
Bei nicht normierten oder kritischen Bedingungen ist direktes Großflächen-Aufbringen sehr riskant. Korrekt ist, zuerst Labor-Musterplatten zu fertigen und unter echter Temperatur, Medium und Thermozyklen beschleunigt zu altern; bei Bedarf folgt ein Feldversuch mit Probeblechen, und erst nach datenbasierter Bestätigung wird das System ausgerollt. Viele Firmen sparen das Musterstadium ein, woraufhin ganze Beschichtungschargen versagen – der Verlust übersteigt die Musterkosten bei weitem. Muster sind zudem das objektive Fundament für Einigung zwischen Anbieter und Abnehmer; bei Streitigkeiten sind Probeblechdaten und Prüfberichte die stärksten Beweise.
Fehler 7: Preis statt Technikbewertung
Der Zuschlag zum Mindestpreis birgt bei Beschichtungseinkäufen besonders große Risiken. Versagen von Hochtemperaturbeschichtungen zeigt sich oft erst Monate nach Inbetriebnahme; dann ist der Verarbeiter längst weg, Verantwortung schwer zuzuordnen, und der Betreiber trägt die Kosten. Die Technikbewertung sollte Systempassung, Vorbehandlungsgrad, Schichtdickenauslegung und Garantieversprechen abdecken, nicht nur den Preis vergleichen. Bei kritischen Anlagen lieber vorab mehr in Konzept und Muster investieren, als nach Inbetriebnahme reaktiv reparieren zu müssen.
Fehler 5: Beliebiges Mischen verschiedener Systeme
Aus Bequemlichkeit werden Grundierung von Hersteller A und Decklack von Hersteller B kombiniert – das führt zu Anlösung und Schichtentrennung. Harzsysteme, Lösemittelstärken und Härtungsmechanismen verschiedener Hersteller sind nicht zwingend verträglich. Bei echter Verbundstruktur sollte das Zubehör desselben Herstellers genutzt und das überstreichbare Zwischenfenster bestätigt werden; nicht nach Gefühl kombinieren.
VII. Relevante Normen und Prüfmethoden
Als industrielle Schutzbeschichtung gibt es für Qualität und Abnahme von Hochtemperaturbeschichtungen entsprechende nationale Normen, Baustoffnormen und Bauwerksnormen. Diese zu kennen, standardisiert die Einkaufsspezifikation und liefert bei Streitfällen eine Entscheidungsgrundlage.
Nationale Normen GB-Reihe
Nationale Normen sind die allgemeine Grundlage für Basiseigenschaftsprüfung von Beschichtungen. Die Temperaturbeständigkeit kann nach Standardmethoden für hitzebeständige Lacke bewertet werden: nach Dauerbelastung bei vorgeschriebener Temperatur werden Aussehen und Haftungsänderung geprüft. Haftungstests folgen dem Gitterschnitt- oder Abreißverfahren; Trockenzeit, Viskosität, Feinheit haben ebenfalls entsprechende GB-Normen. Einkaufsdokumente sollten Normnummern und Grenzwerte nennen, statt vager Formulierungen wie „nach GB“.
Baustoffnormen JC-Reihe
Industrienormen für Baustoffe decken viele technische Anforderungen funktionaler Beschichtungen für Bau und Industrie ab; einige hitzebeständige und dämmende Schichten können deren Temperatur-, Wärmeleit- und Brennverhaltenseinträge nutzen. Für dämmende Hochtemperatursysteme mit energieeinsparenden Bauattributen bieten JC-Normen ergänzende Bewertungsdimensionen wie Schmutzabweisung, Bewitterung und Brennklasse – wichtige Ergänzungen im Technikprotokoll.
Bauwerksnormen JG-Reihe
Bauwerksnormen finden sich oft bei Gebäudehüllen und Spezialschutz; sie fordern Schichtkombination, Sicherheit und Dauerhaftigkeit auf Strukturoberflächen. Werden Hochtemperaturbeschichtungen an gebäudenahen Anlagen (z. B. Küchenabzugsrohre, Heizgeräte-Außenflächen) genutzt, haben JG-Normen mit Ausführungsabnahme und Sicherheit direkte Wirkung und sollten in die Planprüfung.
Normzitate und Technikprotokoll-Formulierung
Normen in das Einkaufstechnikprotokoll zu schreiben, ist der Schlüssel zur Vermeidung von Streit. Das Protokoll muss klarstellen: welche Hitzebeständigkeitslack-Norm, Temperatur und Dauer des Temperaturtests, Haftungs-Güteklasse, Schichtdickenbereich und Prüfmethode, Abnahmestichprobenanteil. Vages „entspricht nationaler Norm“ lässt minderwertigen Produkten Raum; präzise Klauselnummern und Kriterien schaffen Verbindlichkeit. Bei normkonformen Produkten kann ein Drittprüfbericht des Lieferanten gefordert werden, um die Prüfbedingungen mit diesem Protokoll abzugleichen.
Werkzeuge und Musterprüfung vor Ort
Die Baustelle braucht einige Grundwerkzeuge: magnetisches Schichtdickenmessgerät für Trockenfilmdicken-Stichproben, Gitterschneider und Abreißgerät für Haftung, Thermo-Hygrometer und Taupunktmessgerät für Umgebungskontrolle, Funkenprüfgerät für Nadelstiche in Dickfilmen oder Lining. Muster sind synchron zur Verarbeitung zu ziehen, inklusive Standardplatte und Feldprobe, beschriftet mit Charge, Datum und Position. Diese Proben sind Abnahmegrundlage und Schlüsselbeweis bei Rückverfolgung und Gewährleistungsstreit, archivierbar mit den Abschlussunterlagen.
Abnahmestichprobe und Grenzwerturteil
Die Vor-Ort-Abnahme sollte geschichtet stichproben: Prüflose nach Bauteilfläche, je Los mehrere Punkte Schichtdicke, abdeckend Brandseite, Rückseite und Kanten; Haftungsstichprobe kann geringer sein, muss aber kritische Stellen abdecken. Beim Urteil zählt nicht nur der Mittelwert, sondern ob der Minimalwert erreicht ist, da Versagen oft an dünnster, schwächster Stelle beginnt. Nadelstiche oder Fehlstellen sind sofort zu reparieren, Reparaturzonen in Nachprüfung einzubeziehen. Rückverfolgbare Abnahmeakte sind für Betrieb und Haftung essenziell.
Dynamische Normaktualisierung und Compliance-Tracking
Beschichtungsnormen sind nicht statisch; mit steigenden Umwelt- und Sicherheitsanforderungen werden Flüchtigkeitsgrenzen, Schwermetallbeschränkungen und Prüfmethoden periodisch revidiert. Einkauf und Technik sollten neueste Normnummern und Inkrafttreten verfolgen, um ersetzte alte Klauseln zu meiden. Bei Exportanlagen oder ausländischen Projekten sind Unterschiede zwischen Kundennorm und Landesnorm zu beachten; im Protokoll klarstellen, welche Seite gilt, um Streit wegen Normversion bei Abnahme zu vermeiden.
Kernpunkte der Prüfmethoden
Neben Laborprüfungen nach Norm sind praxisnahe Tests vor Ort wichtiger. Erstens Thermozyklentest: Probeplatte wiederholt zwischen Hochtemperatur und Raumtemperatur, simuliert echtes Anhalten, Riss/Abplatzung beobachten. Zweitens Salzsprüh- und Kondensalterung kombiniert, für mediumshaltige Umgebung Barriere prüfen. Drittens Ist-Schichtdicke und Haftungsstichprobe, spiegelt Verarbeitungsqualität. Laborwerte mit Vor-Ort-Prüfung zu kombinieren, schafft geschlossene Qualitätssicherung.
Häufige Fragen FAQ
Q: Welche maximale Dauertemperatur verträgt Hochtemperaturbeschichtung?
A: Das hängt vom Filmbildungssystem ab. Übliche Silikaluminium-Systeme vertragen Dauertemperaturen meist von 200 bis 600 Grad, anorganische Silikatsysteme 600 bis 800 Grad, Keramik- oder Metallkeramik-Verbundbeschichtungen über 1000 Grad. Zu beachten: Nenntemperatur meist Dauerbetriebsgrenze, Spitzen kurzzeitig höher, aber Überschreitung verkürzt Leben. Auswahl nach Dauerbetriebstemperatur plus Sicherheitsspielraum.
Q: Wie wählt man zwischen Silikon-Hitzebeständiglack und Keramikbeschichtung?
A:Entscheidend sind Temperaturgrenze und Kosten. Unter 600 Grad Celsius und wenn die Bauteile bei Raumtemperatur oder niedriger Temperatur verarbeitet werden können, ist ein Silikonsystem vorzuziehen – es bietet ein gutes Preis-Leistungs-Verhältnis und ist einfach aufzutragen; von 600 bis 800 Grad Celsius kann auf ein silikatisch anorganisches oder keramisierendes System umgestellt werden; erst oberhalb von 800 Grad Celsius oder bei direktem Flammenkontakt sowie starkem Verschleiß durch Hitze sollten keramische oder metallkeramische Verbundbeschichtungen in Betracht gezogen werden. Zudem müssen die Verarbeitungsbedingungen abgewogen werden: Keramikbeschichtungen erfordern oft Hochtemperatursinterung oder Spritzgeräte, die vor Ort bei großen Bauteilen möglicherweise nicht vorhanden sind.Q:Warum bläht sich die Beschichtung bei hohen Temperaturen auf, reißt oder löst sich flächig ab?
A:Es gibt vier häufige Ursachen. Erstens: Nach dem Auftragen wurde nicht allmählich aufgeheizt, sodass sich Lösemittel und niedermolekulare Stoffe im Inneren abrupt vergasen und Blasen bilden; zweitens: Die Vorbehandlung war mangelhaft, wodurch die Haftung von vornherein unzureichend ist; drittens: Die Schichtdicke ist zu hoch, sodass die inneren Spannungen die Bindefestigkeit überschreiten; viertens: Häufige Temperaturwechsel bei zu hoher Steifigkeit der Beschichtung führen zu Ermüdungsrissen. Bei der Diagnose sollten Temperaturkurve, Vorbehandlungsprotokolle und Schichtdickendaten gemeinsam beurteilt werden, anstatt es einfach auf „schlechte Farbe“ zu schieben.
Q:Muss die Vorbehandlung zwingend strahlen, reicht Schleifen mit Elektrowerkzeugen?
A:Strahlen oder Kugelstrahlen erreicht die höchste Reinheitsstufe und Rauheit und ist die bevorzugte Methode für Hochtemperaturanlagen. Bei großen Bauteilen, die nicht außer Betrieb genommen oder bewegt werden können, kann das Schleifen mit Elektrowerkzeugen als Ersatz dienen, doch Reinheitsgrad und Haltbarkeit liegen unter denen des vollflächigen Strahlens, wodurch die Lebensdauer entsprechend sinkt. Unabhängig von der Methode dürfen die drei Schritte Entrosten, Entfetten und Entstauben nicht wegfallen, und nach der Behandlung sollte möglichst schnell beschichtet werden, um erneute Rostbildung zu verhindern.
Q:Kann man Hochtemperaturbeschichtung selbst einfärben?
A:Ja, aber die Auswahl der hitzebeständigen Pigmente unterliegt Temperaturgrenzen. Herkömmliche organische Pigmente zersetzen sich und verblassen oberhalb von 400 Grad Celsius; im Hochtemperaturbereich müssen anorganische hitzebeständige Pigmente wie Eisenoxid, Chromeisen-Schwarz oder Titandioxid verwendet werden, und deren Zugabe beeinflusst Hitzbeständigkeit und Korrosionsschutzleistung gewissenmaßen. Für farbige hitzebeständige Beschichtungen wird empfohlen, direkt ausgereifte Rezepturen des Herstellers zu wählen, statt in Silberfarbe beliebig Farbpasten einzurühren, um die Porenversiegelung durch Aluminiumflakes nicht zu zerstören.
Q:Ist wasserverdünnbare anorganische Hochtemperaturbeschichtung oder lösemittelhaltiges Silikon umweltfreundlicher?
A:Das wasserverdünnbare anorganische System nutzt Wasser als Dispersionsmedium, enthält keine organischen Lösemittel, ist schwer entflammbar und frei von flüchtigen Schadstoffen – es hat klare Umweltvorteile und eignet sich für Innenräume und geschlossene Räume. Lösemittelhaltiges Silikon wird weniger von Umgebungstemperatur und -feuchte beeinflusst und trocknet an der Oberfläche schnell, enthält aber flüchtige organische Verbindungen, weshalb Belüftung und Brandschutz sichergestellt werden müssen. Die beiden stehen nicht in Konkurrenz, sondern sollten je nach Verarbeitungsumgebung und Umweltanforderungen gewählt werden.
Q:Wie viele Jahre hält eine Hochtemperaturbeschichtung ungefähr, und wann ist eine Überbeschichtung nötig?
A:Die Lebensdauer wird gemeinsam von System, Temperatur, Medium und Verarbeitungsqualität bestimmt – sie reicht von kurz einem bis zwei Jahren bis lang über fünf bis zehn Jahre. Für den Zeitpunkt der Überbeschichtung sollte regelmäßig inspiziert werden, ob Kreidung, Risse oder sich ausbreitende Roststellen auftreten, ergänzt durch Stichproben von Schichtdicke und Haftung. Es wird empfohlen, eine vorbeugende Überbeschichtung einzuplanen, solange der Rost noch nicht durchgedrungen ist und die Beschichtung noch zusammenhängend ist – das ist wirtschaftlicher als eine großflächige Reparatur nach dem Versagen.
Erweiterte Lektüre
- Leitfähige und isolierende Funktionbeschichtungen
- Antifouling- und Selbstreinigungs-Funktionbeschichtungen
- Branchenüberblick Bautenbeschichtungen
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Wie hoch ist die maximal dauerhaft ertragbare Temperatur von Hochtemperaturbeschichtungen?", "acceptedAnswer": {"@type": "Answer", "text": "Das hängt vom Bindemittelsystem ab. Herkömmliche Silikaluminium-Pulversysteme ertragen dauerhaft meist 200 bis 600 Grad Celsius, silikatisch anorganische Systeme bis 600 bis 800 Grad Celsius, keramische oder metallkeramische Verbundbeschichtungen über 1000 Grad. Zu beachten ist, dass die Nenntemperatur meist das langfristige stabile Betriebslimit bezeichnet; Spitzenwerte können höher sein, doch dauernde Übertemperatur verkürzt die Lebensdauer zwangsläufig. Bei der Auswahl sollte die dauerhafte Arbeitstemperatur der Anlage zugrunde gelegt und eine Sicherheitsreserve eingeplant werden."}}, {"@type": "Question", "name": "Wie wählt man zwischen Silikon-Hitzeschutzlack und Keramikbeschichtung?", "acceptedAnswer": {"@type": "Answer", "text": "Entscheidend sind Temperaturgrenze und Kosten. Unter 600 Grad Celsius und wenn die Bauteile bei Raumtemperatur oder niedriger Temperatur verarbeitet werden können, ist ein Silikonsystem vorzuziehen – es bietet ein gutes Preis-Leistungs-Verhältnis und ist einfach aufzutragen; von 600 bis 800 Grad Celsius kann auf ein silikatisch anorganisches oder keramisierendes System umgestellt werden; erst oberhalb von 800 Grad Celsius oder bei direktem Flammenkontakt sowie starkem Verschleiß durch Hitze sollten keramische oder metallkeramische Verbundbeschichtungen in Betracht gezogen werden. Zudem müssen die Verarbeitungsbedingungen abgewogen werden: Keramikbeschichtungen erfordern oft Hochtemperatursinterung oder Spritzgeräte, die vor Ort bei großen Bauteilen möglicherweise nicht vorhanden sind."}}, {"@type": "Question", "name": "Warum bläht sich die Beschichtung bei hohen Temperaturen auf, reißt oder löst sich flächig ab?", "acceptedAnswer": {"@type": "Answer", "text": "Es gibt vier häufige Ursachen. Erstens: Nach dem Auftragen wurde nicht allmählich aufgeheizt, sodass sich Lösemittel und niedermolekulare Stoffe im Inneren abrupt vergasen und Blasen bilden; zweitens: Die Vorbehandlung war mangelhaft, wodurch die Haftung von vornherein unzureichend ist; drittens: Die Schichtdicke ist zu hoch, sodass die inneren Spannungen die Bindefestigkeit überschreiten; viertens: Häufige Temperaturwechsel bei zu hoher Steifigkeit der Beschichtung führen zu Ermüdungsrissen. Bei der Diagnose sollten Temperaturkurve, Vorbehandlungsprotokolle und Schichtdickendaten gemeinsam beurteilt werden, anstatt es einfach auf „schlechte Farbe“ zu schieben."}}, {"@type": "Question", "name": "Muss die Vorbehandlung zwingend strahlen, reicht Schleifen mit Elektrowerkzeugen?", "acceptedAnswer": {"@type": "Answer", "text": "Strahlen oder Kugelstrahlen erreicht die höchste Reinheitsstufe und Rauheit und ist die bevorzugte Methode für Hochtemperaturanlagen. Bei großen Bauteilen, die nicht außer Betrieb genommen oder bewegt werden können, kann das Schleifen mit Elektrowerkzeugen als Ersatz dienen, doch Reinheitsgrad und Haltbarkeit liegen unter denen des vollflächigen Strahlens, wodurch die Lebensdauer entsprechend sinkt. Unabhängig von der Methode dürfen die drei Schritte Entrosten, Entfetten und Entstauben nicht wegfallen, und nach der Behandlung sollte möglichst schnell beschichtet werden, um erneute Rostbildung zu verhindern."}}, {"@type": "Question", "name": "Kann man Hochtemperaturbeschichtung selbst einfärben?", "acceptedAnswer": {"@type": "Answer", "text": "Ja, aber die Auswahl der hitzebeständigen Pigmente unterliegt Temperaturgrenzen. Herkömmliche organische Pigmente zersetzen sich und verblassen oberhalb von 400 Grad Celsius; im Hochtemperaturbereich müssen anorganische hitzebeständige Pigmente wie Eisenoxid, Chromeisen-Schwarz oder Titandioxid verwendet werden, und deren Zugabe beeinflusst Hitzbeständigkeit und Korrosionsschutzleistung gewissenmaßen. Für farbige hitzebeständige Beschichtungen wird empfohlen, direkt ausgereifte Rezepturen des Herstellers zu wählen, statt in Silberfarbe beliebig Farbpasten einzurühren, um die Porenversiegelung durch Aluminiumflakes nicht zu zerstören."}}, {"@type": "Question", "name": "Ist wasserverdünnbare anorganische Hochtemperaturbeschichtung oder lösemittelhaltiges Silikon umweltfreundlicher?", "acceptedAnswer": {"@type": "Answer", "text": "Das wasserverdünnbare anorganische System nutzt Wasser als Dispersionsmedium, enthält keine organischen Lösemittel, ist schwer entflammbar und frei von flüchtigen Schadstoffen – es hat klare Umweltvorteile und eignet sich für Innenräume und geschlossene Räume. Lösemittelhaltiges Silikon wird weniger von Umgebungstemperatur und -feuchte beeinflusst und trocknet an der Oberfläche schnell, enthält aber flüchtige organische Verbindungen, weshalb Belüftung und Brandschutz sichergestellt werden müssen. Die beiden stehen nicht in Konkurrenz, sondern sollten je nach Verarbeitungsumgebung und Umweltanforderungen gewählt werden."}}, {"@type": "Question", "name": "Wie viele Jahre hält eine Hochtemperaturbeschichtung ungefähr, und wann ist eine Überbeschichtung nötig?", "acceptedAnswer": {"@type": "Answer", "text": "Die Lebensdauer wird gemeinsam von System, Temperatur, Medium und Verarbeitungsqualität bestimmt – sie reicht von kurz einem bis zwei Jahren bis lang über fünf bis zehn Jahre. Für den Zeitpunkt der Überbeschichtung sollte regelmäßig inspiziert werden, ob Kreidung, Risse oder sich ausbreitende Roststellen auftreten, ergänzt durch Stichproben von Schichtdicke und Haftung. Es wird empfohlen, eine vorbeugende Überbeschichtung einzuplanen, solange der Rost noch nicht durchgedrungen ist und die Beschichtung noch zusammenhängend ist – das ist wirtschaftlicher als eine großflächige Reparatur nach dem Versagen."}}]}