Полное руководство по технологии высокотемпературных покрытий: от силиконов до керамических покрытий для теплостойкой защиты
На площадках промышленного производства и энергетического оборудования большое количество металлических конструкций длительное время подвергается воздействию высоких температур и даже резких тепловых ударов: котлы и дымовые трубы электростанций, металлургические печи, выхлопные системы двигателей, установки нефтепиролиза и химические реакционные колонны — температура поверхности часто превышает несколько сотен, а то и тысячу градусов Цельсия. Обычные декоративные краски в таких условиях эксплуатации быстро меняют цвет, мелятся, растрескиваются, отслаиваются, теряя защитные свойства по отношению к основанию, что ведет к окислению, коррозии, утоньшению стенок и даже угрозам безопасности. Как продлить срок службы металла в высокотемпературной среде, теплоизолировать оборудование и обеспечить безопасность производственных линий — задача, с которой сталкивается каждый инженер-механик и специалист по закупкам. Высокотемпературное покрытие является ключевым функциональным материалом для решения этой проблемы.
Как класс функциональных покрытий, главной целью которых является «длительная стойкость к высоким температурам без потери свойств», высокотемпературное покрытие — это не название одного продукта, а целое семейство технологий, сильно дифференцированное в зависимости от материальной системы, рабочей температуры, среды и срока службы. От самой распространенной силиконовой термостойкой краски с алюминиевой пудрой до высокотемпературных керамических покрытий, выдерживающих почти тысячу градусов, технологический разброс огромен, а логика выбора гораздо сложнее, чем у обычных защитных покрытий. В этой статье с позиции инженера систематически рассмотрены термодинамические принципы, материальные системы, технологии нанесения, ключевые моменты выбора, инженерные примеры, распространенные заблуждения и действующие стандарты высокотемпературных покрытий, чтобы помочь читателю сформировать целостную систему знаний от теории до практики.
Компания Kexin New Materials (Guangdong) Co., Ltd. (бренд KeXin 客信, сайт www.psste.com) расположена в Фошане, провинция Гуандун, долгое время специализируется на самостоятельной разработке промышленных защитных и функциональных покрытий, накопила богатый опыт в рецептурах и инженерных решениях в области силиконовых термостойких систем, водных неорганических высокотемпературных систем и специальных керамических композитных покрытий. Часть технических взглядов в этой статье основана на методологии выбора и нанесения, накопленной Kexin New Materials в реальных условиях эксплуатации, и может служить справочным материалом для инженеров и специалистов по закупкам на этапе проработки решений.
一、Основные термодинамические принципы теплостойкой защиты
Для научно обоснованного выбора высокотемпературного покрытия прежде всего нужно понять, что именно происходит с основанием и покрытием в условиях высоких температур. Отказ покрытия никогда не вызывается одним фактором, а является результатом сопряженного действия тепла, механики и химии. Только разобравшись в механизмах отказа, можно правильно подобрать материальную систему и технологию нанесения.
Температурное поле и источники термонапряжений
При эксплуатации металлических конструкций при высоких температурах между поверхностью и внутренней частью, нагреваемой и ненагреваемой сторонами существует градиент температур, что вызывает неравномерное тепловое расширение. Различия в коэффициентах теплового расширения разных материалов приводят к накоплению термонапряжений на границе покрытия и основания. На примере стали: ее линейный коэффициент расширения составляет примерно 0,000012 на градус Цельсия, когда конструкция резко нагревается от комнатной температуры до 600 градусов, удлинение единицы длины составляет около 0,7%. Если само покрытие слишком жесткое и не способно следовать за деформацией, напряжение на границе может превысить предел адгезии, вызывая растрескивание и отслаивание.
Еще сложнее тепловые циклы. Многие установки работают не при постоянной температуре, а часто останавливаются и запускаются, с колебаниями нагрузки, из-за чего температура поверхности колеблется от нескольких десятков до нескольких сотен градусов. Каждый нагрев-охлаждение — это цикл усталостной нагрузки, при повторяющемся расширении и сжатии покрытие постепенно дает микротрещины, которые затем открывают путь окислительной среде. Поэтому при оценке высокотемпературного покрытия нельзя ограничиваться статическим показателем «максимальная рабочая температура», важнее долгосрочная стабильность при тепловых циклах.
Сопряжение окисления, термодеструкции и коррозии средой
Высокая температура значительно ускоряет окисление металла. Ниже 400 градусов на поверхности обычной углеродистой стали образуется относительно плотная оксидная пленка, замедляющая дальнейшую коррозию; но выше 500 градусов скорость окисления резко возрастает, окалина становится рыхлой и пористой, ионы железа постоянно диффундируют наружу, кислород проникает внутрь, стенка утоньшается. Главная задача высокотемпературного покрытия — создать на поверхности металла физический барьер, блокирующий коррозионные среды: кислород, серу, хлор.
В то же время само покрытие подвергается термодеструкции. Органические смолы при высоких температурах разрывают цепи, сшиваются, окисляются и испаряются, что проявляется в потере массы, изменении цвета и мелении. Неорганические покрытия, хотя и обладают большей термостабильностью, часто слишком хрупки и ограничены в стойкости к тепловому удару. В реальных промышленных дымовых газах часто одновременно присутствуют оксиды серы, оксиды азота, хлористый водород и водяной пар, которые в сочетании с высокой температурой создают среду коррозии гораздо более суровую, чем единичные лабораторные условия. Именно поэтому защита в высокотемпературных зонах часто требует совмещения функций «термостойкости» и «антикоррозийности» в одном покрытии.
Три типичных режима отказа покрытия
Обобщая частые отказы на инженерных объектах, можно выделить три режима. Первый — отказ по типу термодеструкции, часто встречается в силиконовых покрытиях с заниженной заявленной температурой или при длительном превышении температуры, проявляется в общем охрупчивании, мелении, выцветании. Второй — отказ по типу термонапряжений, часто в жестких неорганических покрытиях или слишком толстых системах, проявляется сетчатыми трещинами и пластовым отслаиванием. Третий — отказ по типу проникновения среды, часто при плохой предварительной обработке или наличии пор в покрытии, проявляется локальной коррозией, распространяющейся от дефектов во все стороны. Три режима часто накладываются, поэтому при диагностике на месте нельзя смотреть только на внешние признаки, нужно проследить корни: температуру, среду, предобработку и толщину пленки.
Механизмы теплопроводности, теплового излучения и барьера
Защита покрытием основания, помимо химического барьера, включает регулирование теплопередачи. Тепло достигает поверхности конструкции тремя способами: проводимостью, конвекцией и излучением. Если покрытие отражает часть теплового излучения с поверхности или само обладает низким коэффициентом теплопроводности, оно снижает фактическую температуру основания, так называемую «температуру на обратной стороне». Этот механизм особенно важен в теплоизоляционных высокотемпературных покрытиях: полые керамические микросферы, аэрогелевый порошок и другие пористые наполнители создают в пленке множество замкнутых воздушных полостей, воздух — плохой проводник тепла, что заметно снижает плотность теплового потока. Понимание этого помогает объяснить, почему при одинаковой заявленной температуре системы с теплоизоляционными наполнителями часто позволяют держать температуру корпуса оборудования ниже, а соседние детали — безопаснее.
Окислительная кинетика и оценка срока службы
Высокотемпературное окисление металла приблизительно подчиняется параболическому закону: толщина оксидной пленки растет пропорционально квадратному корню из времени, быстро вначале и медленно потом. Когда покрытие блокирует подачу кислорода, окисление «замораживается» на начальной стадии. В инженерии часто по приросту массы от окисления или скорости утоньшения стенки за единицу времени обратно рассчитывают срок защиты покрытия. Следует отметить, что этот закон нарушается при наличии конденсации, солевого тумана и тепловых циклов: коррозия из чистого окисления превращается в комплексный процесс электрохимической и высокотемпературной коррозии, оценка срока службы должна учитывать фактор среды — в этом корень расхождения между лабораторными данными при постоянной температуре и реальным сроком на месте.
Количественное понимание термонапряжений и пример
Упрощенная формула для понимания термонапряжения на границе: напряжение приблизительно равно произведению модуля упругости, разности коэффициентов теплового расширения и перепада температур. Когда разность коэффициентов расширения покрытия и основания велика и наблюдается большой перепад температур, напряжение на границе может достигать десятков мегапаскалей, что намного выше адгезии обычного покрытия. Например, поверхность оборудования резко нагревается от 20 до 520 градусов, перепад 500 градусов; если покрытие жесткое, а коэффициент расширения близок к стали, напряжение частично поглощается, но при повторяющихся циклах все равно наступает усталость. Именно поэтому для высокотемпературных зон предпочтительны низкомодульные гибкие системы или керамизирующиеся структуры с микропористым буфером, использующие «гибкость против жесткости» для выигрыша в сроке при тепловых циклах.
Уровни термостойкости и логика градации
В отрасли высокотемпературные покрытия обычно грубо делят по длительной рабочей температуре: класс 200 градусов — в основном для корпусов двигателей, средне- и низкотемпературных участков выхлопных труб и радиаторов; класс 400 градусов — охватывает большинство корпусов промышленных печей, газоходов и сушильного оборудования; класс 600 градусов — для наружной поверхности котельных сосудов под давлением, теплообменников и металлургического оборудования; класс 800–1000 градусов требует силикатных или керамических композитных систем, применяется для футеровки топок, мусоросжигательных печей и зон прямого контакта с высокотемпературными дымовыми газами. Важно подчеркнуть: «длительная стойкость» и «кратковременная стойкость» — разные понятия, заявленная температура обычно означает верхний предел длительной стабильной работы, пиковое мгновенное значение может быть выше, но длительное превышение неизбежно сокращает срок службы. При выборе для инженерии рекомендуется закладывать запас безопасности 10–20% сверх этого предела, чтобы справляться с колебаниями нагрузки и погрешностью измерений — это выглядит консервативно, но на деле необходимая инвестиция в долгосрочную безопасность оборудования.
二、Основные материальные системы высокотемпературных покрытий
Верхний предел свойств высокотемпературного покрытия в корне определяется химической природой пленкообразующего вещества. Разные смолы или неорганические связующие соответствуют совершенно разным интервалам температур, механизмам адгезии и границам применимости. Ниже по возрастанию температуры стойкости разобраны технические особенности основных систем.
Отверждение силиконовой смолы и керамизационный переход
Силиконовое покрытие от жидкого состояния до конечного термостойкого проходит два этапа. Первый — физическая сушка и начальное сшивание при комнатной или низкой температуре, дающие начальную твердость для транспортировки и сборки; второй — термоотверждение и керамизация при нагреве оборудования, кремний-кислородный каркас дополнительно конденсируется, а алюминиевая пудра и прочие наполнители окисляются и запечатывают поры, покрытие постепенно превращается из «органической пленки» в «органически-неорганическую гибридную пленку» и даже близко к неорганической. Этот процесс необратим и является источником иллюзии «чем больше используешь, тем термостойчее» у силиконовых термостойких красок — на самом деле после завершения трансформации органической фазы проявляется их собственная термостойкость. Поняв этот переход, становится ясно, почему кривая нагрева при вводе в эксплуатацию так важна.
Системы на основе силиконовой смолы (200–600 градусов)
Силиконовая смола — самое распространенное термостойкое пленкообразующее. Ее основная цепь молекулы состоит из связей кремний-кислород, энергия связи Si-O намного выше обычной связи углерод-углерод, поэтому термостабильность значительно лучше, чем у акриловых, эпоксидных и полиуретановых органических смол. Чистое силиконовое покрытие стабильно в интервале 200–400 градусов, за счет введения алюминиевой пудры, мусковита, стеклянного порошка и прочих термостойких наполнителей длительная стойкость может быть поднята до 500 и даже 600 градусов.
Алюминиевая пудра в силиконовой термостойкой системе играет множественную роль: отражает часть теплового излучения, снижая поглощение тепла покрытием; при высокой температуре алюминий расплавляется и окисляется, образуя плотный слой оксида алюминия, заполняющий пустоты, оставшиеся после термодеструкции смолы, так что покрытие сохраняет непрерывный барьер даже после постепенного исчезновения «органической фазы». Именно поэтому на рынке «серебряная термостойкая краска» чаще всего представляет собой силиконовую систему с алюминиевой пудрой. Нужно предупредить: алюминиевые системы не подходят для сильнощелочной среды или среды, содержащей хлор, иначе алюминий подвергнется точечной коррозии.
Модифицированные силиконом и прочие органические композитные системы
Для сочетания адгезии при комнатной температуре, гибкости и удобства нанесения в инженерии силикон часто сополимеризуют или комбинируют с другими смолами. Модифицированный силиконом полиэфир повышает декоративность и начальную твердость, подходит для выхлопных труб и корпусов электроприборов с высокими требованиями к внешнему виду; комбинация силикона с эпоксидной смолой для низкотемпературного отверждения удобна для нанесения на крупные конструкции, которые нельзя высокотемпературно запечь; добавление в силикон термостойких пигментов позволяет получать черные, серые, красные, синие и прочие цветные термостойкие покрытия, удовлетворяющие потребности в маркировке и эстетике.
В диапазоне 400–600 градусов чистый силикон уже испытывает давление термодеструкции, тогда опорой часто служат высокое соотношение пигмент/связующее, функциональные наполнители и плотность сшивки кремнийорганической смолы совместно. Например, введение пластинчатых наполнителей вроде талька, мусковита, волластонита удлиняет путь проникновения среды; добавление керамических микросфер формирует в покрытии теплоизоляционный слой, снижая фактическую температуру поверхности основания.
Силикатные и водные неорганические высокотемпературные системы
Когда температура превышает 600 градусов и приближается к 800, органические компоненты почти не могут сохраниться, нужно переходить к неорганическим связующим системам. Покрытия на основе силиката (жидкого стекла или силикагеля) используют неорганический силикат как связующее, в комбинации с мусковитом, керамическим порошком, стеклогранулятом и прочими наполнителями; после отверждения образуется неорганическая пленка преимущественно на кремний-кислородной сетке, длительная стойкость 600–800 градусов.
Водный неорганический цинкнаполненный — еще одна важная ветвь: связующее на основе силиката калия или натрия, наполнитель — высокая доля цинковой пудры, обеспечивает как катодную защиту, так и некоторую термостойкость, часто применяется для стальных конструкций, где нужно совмещение антикоррозийности и средне-высоких температур. Преимущества — экологичность, огнестойкость, термостойкость; недостатки — повышенная хрупкость, чувствительность к предобработке и влажности отверждения, окно нанесения требует строгого контроля.
Керамические покрытия и металлокерамические композитные системы (выше 800 градусов)
В интервале 800–1000 градусов и выше неизбежным выбором становятся керамизирующиеся или собственно керамические материалы. Керамические покрытия чаще всего основаны на оксиде алюминия, диоксиде циркония, силикатном стеклогрануляте или их композитах, формируют на поверхности основания керамический защитный слой через высокотемпературный обжиг или самораспространяющийся синтез, обладают высокой твердостью, износостойкостью, стойкостью к тепловому удару и химической инертностью при экстремально высоких температурах.
Металлокерамические композитные системы сочетают вязкость и теплопроводность металлической фазы с термо- и износостойкостью керамической фазы, типичны никель-хромовый сплав с карбидом кремния, железо-хром-алюминий с оксидом алюминия и т.п., наносятся напылением или наплавкой, длительная стойкость свыше 1000 градусов, применяются для мусоросжигателей, роликов термических печей и зон высокотемпературного износа. Такие системы требуют сложной технологии и дороги, при выборе необходимо взвешивать с позиции жизненного цикла.
Механизм действия наполнителей и логика выбора
Наполнитель — это вторая опора характеристик высокотемпературного покрытия, и его роль выходит далеко за рамки «увеличения объёма и снижения себестоимости». Пластинчатые наполнители, такие как слюда, тальк, стеклянные чешуйки, способны формировать в пленке слоистую лабиринтную структуру, значительно удлиняющую путь проникновения коррозионных агентов и кислорода, а также компенсирующую часть усадочных напряжений; сферические и полые наполнители, такие как керамические микросферы, в основном обеспечивают теплоизоляцию и объёмную стабильность; активные наполнители, такие как алюминиевый и цинковый порошок, при высоких температурах вступают в реакцию окисления или жертвенного анодирования, активно запечатывая дефекты и обеспечивая электрохимическую защиту. Распределение размеров частиц наполнителя и объёмная концентрация (то есть общепринятые в отрасли понятия соотношения пигмента и связующего и объёмной концентрации) напрямую влияют на плотность; слишком высокая объёмная концентрация жертвует гибкостью, слишком низкая — недостаточной барьерностью, и при разработке рецептуры необходимо находить баланс между ними.
Искусство баланса между термостойкостью и антикоррозийностью
Простое стремление к термостойкости легко приводит к хрупким, слабо защищённым от коррозии неорганическим плёнкам; акцент только на антикоррозийности — к быстрой деградации при высоких температурах. Отличное высокотемпературное покрытие часто использует градиентное проектирование между «органической гибкостью» и «неорганической термостойкостью»: нижний слой смещён в сторону органики для обеспечения адгезии и гибкости, верхний — в сторону неорганики или высоконаполненности для термостойкости и барьерности, а между ними через переходный слой снимаются межфазные напряжения. Эта идея градиентной структуры становится основным направлением высококлассных термостойких систем и объясняет, почему комплексная система покрытий обычно превосходит одиночный слой, «берущий удар на себя».
Границы применимости водных и растворимых систем
Эти две системы не являются простой заменой друг друга, у каждой свои границы применимости. Водная неорганическая система экологична, огнестойка, имеет высокий верхний предел термостойкости, подходит для помещений, замкнутых пространств и проектов с жёсткими ограничениями по летучим веществам, но более требовательна к температуре, влажности и условиям отверждения. Растворимое органосиликатное покрытие имеет широкое технологическое окно нанесения, быстро высыхает на поверхности, хорошо адаптируется к полевым условиям, подходит для наружных крупногабаритных конструкций и сжатых по срокам работ, но требует вентиляции, противопожарных мер и улавливания отходящих газов. При выборе необходимо наравне учитывать экологические требования, условия нанесения и цель по термостойкости, чтобы выбрать решение, которое будет и соответствующим нормам, и надёжным.
Специальные функционализированные высокотемпературные системы
Помимо базовой термостойкости, инженерная практика породила ряд функционализированных направлений. Первое — теплоизоляционное высокотемпературное покрытие, которое за счёт введения в слой низкотеплопроводных наполнителей, таких как полые керамические микросферы, аэрогелевый порошок, снижает температуру на обратной стороне при сохранении термостойкости; часто применяется для снижения температуры в цехах или защиты соседних электронных компонентов. Второе — термоиндикаторное покрытие, меняющее цвет в зависимости от температурного интервала и наглядно указывающее, перегрето ли оборудование; практичный инструмент для эксплуатационного осмотра. Третье — интегрированная система термостойкости и антикоррозийности, предназначенная для агрессивных сред вроде серосодержащих дымовых газов и высокотемпературного пара, внедряющая в термостойкий каркас ингибирующие и барьерные компоненты для многофункциональности одной плёнки.
III. Подготовка поверхности и технология нанесения
Успех или неудача высокотемпературного покрытия часто предопределены ещё на этапе предварительной обработки. Как бы ни была хороша рецептура, нанесённая на проржавевшее, замасленное или рыхлое основание, она неизбежно рано отслоится. Технология нанесения — это мост, превращающий потенциал рецептуры в реальные характеристики на объекте, и любая оплошность на любом этапе оставит скрытый дефект.
Предобработка основания: удаление ржавчины, обезжиривание и шероховатость
Окалина, ржавчина, масляные загрязнения и старые покрытия на стальной поверхности — главные враги адгезии. Для высокотемпературного оборудования рекомендуется пескоструйная или дробеструйная обработка до стандарта «почти белая» или «полная очистка», чтобы поверхность приобрела подходящую шероховатость и активность. Абразив для пескоструйной обработки должен быть сухим, чистым стальным песком или минеральным песком, чтобы избежать вторичного загрязнения солями и маслом. После обработки окраску следует проводить как можно скорее во избежание вторичной коррозии. Если по технологическим причинам приходится делать перерыв, обработанную поверхность нужно временно защитить или повторно проверить, и только убедившись в отсутствии видимой ржавчины и загрязнений, приступать к нанесению — этот шаг кажется обременительным, но является отправной точкой долговечности высокотемпературного оборудования.
Для крупногабаритного оборудования, которое нельзя остановить, можно применять механическую зачистку с частичным пескоструем, но нужно понимать, что уровень очистки будет ниже, чем при сплошном пескоструе, и долговечность соответственно снизится. Масляные загрязнения должны быть полностью удалены специальным обезжиривателем, поскольку масляная плёнка при высокой температуре карбонизируется и напрямую разрушает межфазное соединение. Для термостойкой окраски цветных металлов, таких как нержавеющая сталь, алюминий, предобработка требует особой осторожности: часто применяют шероховатость зачисткой или специальную конверсионную плёнку, нельзя использовать технологию для углеродистой стали.
Детальные правила контроля температуры и влажности при окраске
Условия окружающей среды — невидимая переменная качества нанесения. Растворимые системы при низкой температуре и высокой влажности легко мутнеют и сохнут медленно; идеальная температура нанесения — выше пяти градусов, относительная влажность ниже восьмидесяти пяти процентов. Водная неорганическая система предъявляет двусторонние требования к влажности: при слишком сухом воздухе отверждение замедляется, при слишком влажном — легко мутнеет, а температура поверхности основания должна быть выше точки росы не менее чем на три градуса во избежание конденсата. На объекте должны быть термогигрометр и расчёт точки росы, данные заносятся в журнал окраски. При дожде, снеге, сильном ветре или конденсате на основании следует решительно приостановить работы, не форсировать нанесение ради сроков.
Выбор способа нанесения
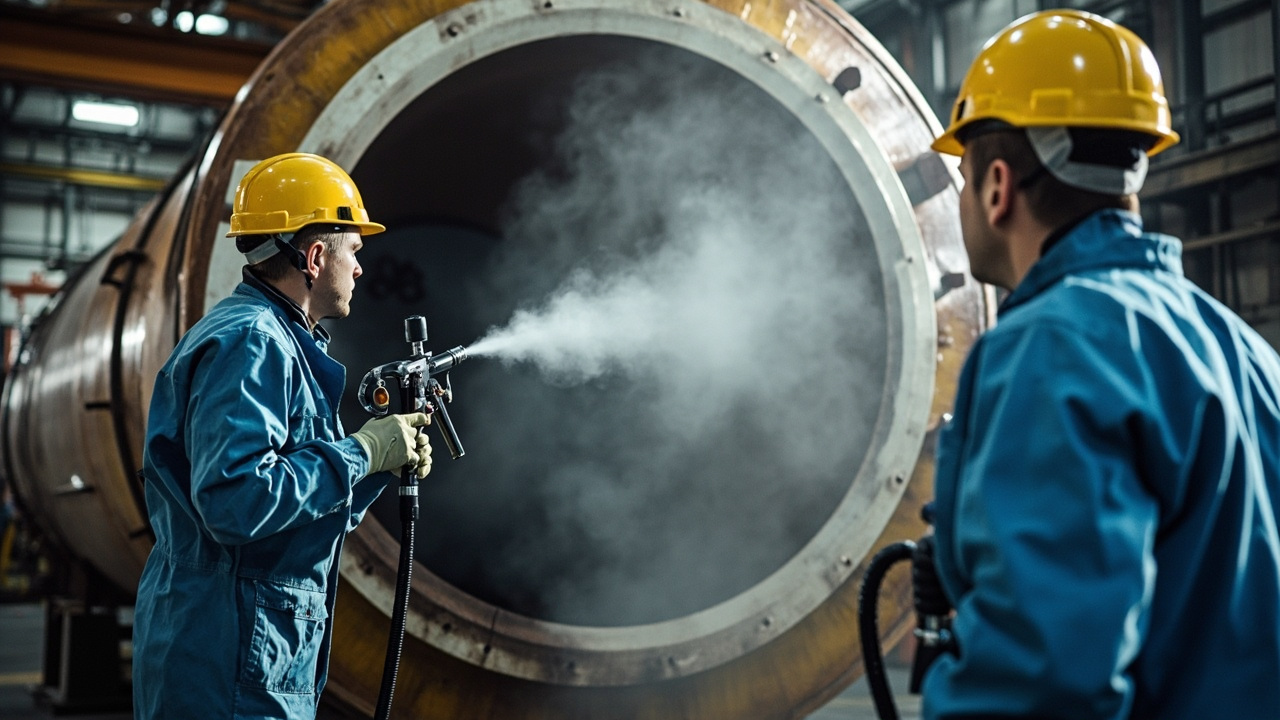
Высокотемпературное покрытие наносится преимущественно распылением, особенно безвоздушным, обеспечивающим равномерную толщину и хороший внешний вид, подходящим для крупногабаритного оборудования. Для труб, кромок и труднодоступных мест допускается кисть или валик, но при кисти важно избегать пропусков и подтёков. Порошковое высокотемпературное покрытие наносится электростатическим распылением с последующим высокотемпературным отверждением; слой плотный, без растворителя, подходит для партийных деталей, которые можно поместить в печь.
Вязкость при нанесении, давление пистолета, скорость прохода и шаг между полосами напрямую влияют на качество плёнкообразования. Температура и влажность среды также критичны: водная неорганическая система чувствительна к влажности, при низкой — медленно сохнет, при высокой — мутнеет; растворимая система требует защиты от побеления и замедленной сушки при низкой температуре и высокой влажности. На объекте следует вести учёт температуры/влажности и контроль межслойных интервалов.
Режим отверждения и кривая нагрева
Органосиликатные термостойкие покрытия в большинстве случаев сохнут на поверхности при комнатной температуре, но их итоговая термостойкость часто зависит от этапа «выдержки» или «постепенного нагрева». Растворитель и низкомолекулярные вещества в смоле должны постепенно удаляться, алюминиевый порошок и прочие наполнители при высокой температуре проходят окисление и запечатывание пор; если процесс форсировать, внутренние газы не успеют выйти и возникнут пузыри, кратеры. Поэтому перед вводом оборудования в эксплуатацию разрабатывают кривую нагрева: от низкой температуры плавно до рабочей, чтобы покрытие завершило «керамизацию».
Водная неорганическая система требует контроля температуры, влажности и времени выдержки при отверждении; некоторые рецептуры нуждаются в последующей кислотной обработке для стабилизации плёнки силиката цинка. Для керамического напыления или наплавки отверждение выполняет само высокотемпературное оборудование, акцент — на контроле скорости охлаждения во избежание термоудара и трещин.
Межслойные интервалы и окно перекраски
Нанесение слоёв возможно не в любое время, существует оптимальное окно перекраски: слишком ранняя перекраска — нижний слой не высох, растворитель заперт в плёнке и вспенивается; слишком поздняя — нижний слой полностью отвердел и межфазная активность снизилась, межслойная связь ослабевает, иногда требуется повторная шлифовка. В инструкции указаны минимальный и максимальный интервалы перекраски, на объекте их нужно строго соблюдать и фиксировать. Для крупных деталей, окрашиваемых посменно или на несколько дней, стыки выполняют внутри окна, избегая слабых межфазных границ; эта процедура кажется мелочной, но напрямую связана с целостностью и сроком службы покрытия.
Контроль толщины и межслойная совместимость
Толщина не всегда лучше, чем больше. Излишне толстый слой не только тратит материал и повышает стоимость, но и чаще трескается и отслаивается из-за чрезмерных внутренних напряжений и задержки растворителя. В проекте по инструкции устанавливают общую толщину сухой плёнки и рационально распределяют между грунтом и финишем. Несколько тонких слоёв лучше одного толстого; между слоями оставляют время на сушку поверхности — это гарантирует межслойную связь и выход растворителя.
Межслойная совместимость — часто игнорируемый аспект. Смешивание разных систем из-за несовместимости может вызвать «проедание» нижнего слоя и расслоение. При необходимости двухслойной грунт-финиш структуры следует выбирать совместимую систему одного производителя и чётко знать окно перекраски. В каталогах Kexin New Materials указывают рекомендованные схемы совместимости и минимальную/максимальную толщину; на объекте желательно строго следовать им, не комбинировать наугад по опыту.
Типичные дефекты нанесения и их устранение
Даже при правильной предобработке и рецептуре неверная техника вызовет дефекты. Подтёки — от низкой вязкости или медленного прохода, нужно скорректировать разбавление и факел; кратеры и пузыри — от излишней толщины или плохого выхода растворителя, переходят на тонкие слои с достаточной сушкой; апельсиновая корка и частицы связаны с давлением распыления и пылью, оптимизируют давление и чистят помещение; пропуски чаще у кромок и внутренних поверхностей, требуют ручной подкраски и самоконтроля. Система «нанесение — самоконтроль — проверка специалистом» устраняет большинство дефектов ещё на стадии мокрой плёнки.
Особенности работ в замкнутых пространствах и на высоте
Окраска высокотемпературного оборудования часто ведётся в замкнутых объёмах или на высоте, риски выше обычной. В замкнутом пространстве обязательны принудительная вентиляция и газоанализ во избежание отравления или взрыва от скопления растворителя; на высоте — привязка страховочного пояса, настилы и страховочные линии; при работе рядом с горячими трубами — предварительное охлаждение или изоляция от ожогов. В экологии: водная система малолетуча, но требует сбора промывных вод; растворимая — улавливания отходящих газов по местным нормам. Безопасность и соответствие нормам — непреложный минимум реализации проекта.
Обработка старого покрытия и обновление
При ремонте старого оборудования вопрос обработки исходного покрытия — отправная точка. Старую плёнку с приемлемой адгезией и без ржавчины можно зашероховатить и сразу перекрасить; осыпающуюся, вспученную или с расползающейся ржавчиной — удалить до основания, иначе новое отслоится вместе со старым. Способ удаления — пескоструй, шлифовка или спецсмывка по состоянию основы; нельзя просто перекрывать рыхлое старое покрытие. Перед обновлением желательно провести тест адгезии и оценку коррозии, определить уровень очистки, а кромки и сварные швы как зоны риска обработать особо.
Безопасность на объекте и приёмка качества
Высокотемпературная окраска часто ведётся в замкнутых объёмах, на высоте или у горячих поверхностей — обязательны вентиляция, пожарная безопасность, защита от отравления и падения; особенно растворимые системы требуют защиты от статического заряда и открытого огня. По завершении создаётся архив приёмки: толщину магнитным толщиномером в нескольких точках, адгезию по решётке или отрыву выборочно, внешний вид на предмет подтёков, пропусков, кратеров и заметного цветового отклонения. Только при контроле процесса итоговые характеристики предсказуемы.
IV. Ключевые моменты выбора для проекта
Перед множеством высокотемпературных покрытий инженеру нужно ответить не на вопрос «какое самое термостойкое», а «какое лучше всего подходит моим условиям». Выбор — это процесс совокупного взвешивания температуры, среды, основания, срока службы и стоимости.
Выбор по температуре эксплуатации и среде
Первый шаг — зафиксировать длительную рабочую и пиковую температуру оборудования, различать стабильный нагрев и тепловые циклы. Стабильные 200–400 градусов — обычная органосиликатная алюминиевая система; 400–600 требует высокотермостойкого органосиликата или модифицированной системы; 600–800 — поворот к силикатной неорганике или керамизирующимся системам; выше 800 — по сути лишь керамические или металлокерамические композиты. При частых перепадах нужна дополнительно термоударостойкость, выбирают гибкую или микропористую буферную структуру.
Выбор по типу основания
Углеродистая сталь, нержавейка, чугун, алюминий и сплавы различаются тепловым расширением, состоянием поверхности и окисляемостью, предъявляя разные требования к адгезии и совместимости. Углеродистая — самая ходовая, при должной подготовке подходит большинство систем; нержавейка инертна, нужна шероховатость или спецгрунт; алюминий и лёгкие сплавы с низкой температурой плавления и большим расширением — лучше низкотемпературное гибкое органосиликатное покрытие, чтобы избежать деформации основы. Толщина и теплопроводность основы также влияют на кривую нагрева: тонкостенные греются быстро, тепловой удар по покрытию сильнее.
Выбор по среде эксплуатации
Среда — скрытый порог выбора. Серосодержащий дым разрушает алюминиевый и цинковый слои, нужна серостойкая рецептура или неметаллические наполнители; при высокотемпературном паре с конденсатом покрытие должно сочетать термостойкость и стойкость к паропроницанию; хлоридная среда вызывает точечную коррозию, следует избегать активных металлических наполнителей; в газоходах с абразивом частиц нужен износостойкий заполнитель. Чёткий перечень компонентов среды часто точнее определяет решение, чем просто цифра температуры.
Жизненный цикл затрат и ремонтопригодность
Закупка не должна смотреть лишь на единичную цену. Система с бóльшей термостойкостью и сроком, пусть и дороже изначально, резко сокращает число остановок и повторных работ. Напротив, дёшевоe покрытие, отказавшее за два года, суммарно с простоем и переделками может стоить в несколько раз дороже разницы. В оценку включают стоимость работ, потери от остановки, запас надёжности и доступность (удобство перекраски) — расчёт на весь жизненный цикл.
Быстрая справка по отраслям
Температурный и средовой профиль отраслей сильно разнится, по нему быстро очерчивают направление. Энергетика: газоходы и десульфуризация — преимущественно низко-среднетемпературные влажные сернистые газы, серостойкая неорганика или органосиликатный композит; металлургия и печи стройматериалов — выше 400 градусов с пылевым износом, керамические микросферы теплоизоляция+износ; выхлопы авто и спецтехники — тонкостенные вибрирующие, низкотемпературное гибкое органосиликатное алюминиевое; нефтехимия перекачки — серо- и хлорсодержащие, избегать активных Al/Zn, серостойкий силикомодифицированный. Справочник — лишь старт, итог по техусловиям.
Пример расчёта стоимости и баланса срока службы
Представим корпус крупного вентилятора: 8000 часов в год, поверхность ~420 градусов. Вариант А — дёшевоe термостойкое, низкая цена, но отказ через 2 года с остановкой; вариант Б — высокотермостойкий органосиликатный композит, вдвое дороже, но срок 5 лет. В расчёт, кроме разницы материала, включают стоимость каждой переделки, лесов и потерь от простоя. В большинстве случаев полная стоимость владения варианта Б ниже, плюс безопаснее. Считая по «total cost of ownership», вывод часто противоположен простому сравнению цен.
Чек-лист данных в техусловиях
Чтобы поставщик дал точное решение, техусловия заказчика должны быть максимально полными. Минимум: название и зона оборудования, материал и толщина основы, длительная и пиковая температура, наличие и частота циклов, полный состав и концентрация среды, наличие конденсата или жидкости, расчётный срок, допустимый способ нанесения (останов/на ходу), экологические и противопожарные ограничения. Многие ошибки выбора — от того, что сообщили лишь температуру, скрыв хлор, серу или конденсат. Полные данные — и решение не собьётся.
Полевая оценка момента перекраски
Соблюдение окна повторного нанесения покрытия позволяет свести затраты на обслуживание к минимуму. При проведении инспекций на месте следует уделять внимание трем типам сигналов: во-первых, заметная меление или выцветание покрытия указывает на то, что органическая фаза уже значительно разрушена; во-вторых, появление точечных ржавых пятен с их распространением наружу свидетельствует о том, что барьер прорван; в-третьих, сетчатое растрескивание поверхности предвещает предстоящее отслаивание пластами. Пока коррозия еще не проникла насквозь, а покрытие в целом остается сплошным, следует своевременно запланировать превентивное повторное нанесение — в этот момент объем подготовки основания мал, расход материала невелик, а простой короток. Если ждать до отказа на больших площадях, часто требуется полное пескоструйное обезжиривание, и цена возрастает многократно.Совместный с профессиональными производителями выбор решения
Эффективность решений по высокотемпературной защите в высокой степени зависит от точного воспроизведения деталей условий эксплуатации и соответствия рецептуры. Для ключевого оборудования или сложных сред рекомендуется как можно раньше привлечь поставщика покрытий к обсуждению решения, чтобы он на основе аналогичныхКейсы дал рекомендации по системе, толщине пленки и отверждению. KeXin New Materials (KeXin 客信) имеет в Фошане команду прикладной поддержки, которая может предоставить комплексные услуги — от оценки основания, проектирования комплекса до руководства технологией на месте — для таких сценариев, как котлы, дымоходы, печи, помогая пользователям найти баланс между характеристиками и затратами.
V. Типичные инженерныеКейсы
Теория имеет ценность, только будучи примененной на месте. Хотя следующиеКейсы были анонимизированы, их структура условий и подход к обработке имеют общее справочное значение для аналогичных проектов.
Дымовые трубы электростанций и системы десульфуризации
Выходной участок дымовой трубы одного угольного энергоблока длительное время подвергался воздействию насыщенных влажных дымовых газов при 120–180 градусах, содержащих оксиды серы и небольшое количество хлоридов; исходное органическое покрытие через два года начало вздуваться и отслаиваться. При реконструкции применили композитное решение «водная неорганическая цинкнаполненная грунтовка плюс органосиликатная термостойкая финишная краска», предварительная обработка — пескоструйная до почти белого уровня, общая толщина пленки в заданном диапазоне, а также разработали кривую постепенного пуска с повышением температуры. При проверке через три года эксплуатации покрытие сплошное, без пузырей, скорость утонения стенки стали заметно снизилась, что подтвердило применимость концепции «интеграция термостойкости и антикоррозийной защиты» во влажной среде дымового факела.
Металлургические печи и теплообменники
Корпус теплообменника одного металлургического завода длительное время работал при колебаниях 420–580 градусов, а по периметру присутствовала абразивная пылевая эрозия. Исходная обычная термостойкая краска за один год состарилась (меление). Позже перешли на теплоизоляционную термостойкую систему на основе высококремнистой смолы с добавлением керамических микросфер, которая не только снизила температуру на тыльной стенке на более чем десять градусов, но и за счет чешуйчатых наполнителей удлинила путь проникновения среды. В комплексе применили два тонких слоя с严格ным контролем поверхностного высыхания между слоями; после пуска при двух отопительных сезонах тепловых циклов растрескиваний не обнаружено,周期 обслуживания продлен с одного года до более чем трех лет.
Выпускные трубы двигателей и глушители
Сегменты низкой и средней температуры выпускных труб коммерческих автомобилей и строительной техники находятся примерно при 300–550 градусах, сопровождаются сильной вибрацией и коррозией от конденсата. Такие элементы в основном изготовлены из тонкостенной нержавеющей стали или низкоуглеродистой стали, подходят для низкотемпературного отверждения гибкой органосиликатной алюминиевой системы. Ключ — нельзя пропускать предварительную обработку и нельзя наращивать толщину пленки. Один завод-изготовитель заменил ручное нанесение кистью на автоматизированное электростатическое распыление выпускных труб, после чего равномерность покрытия и время стойкости к соляному туману выросли одновременно, а жалобы на коррозию после продажи заметно снизились.
Мусоросжигательные печи и котлы-утилизаторы
Сложность дымовых газов сжигания мусора заключается в крайне нестабильном составе: содержат хлор, серу, тяжелые металлы, а температура широко колеблется от 200 до 500 градусов, при этом сопровождается необходимым для контроля диоксинов процессом резкого охлаждения, вызывающим частые тепловые удары. Трубные экраны котла-утилизатора одной линии сжигания ранее использовали органосиликатное покрытие, которое из-за хлорной коррозии и чередования холода и тепла за один год дало сквозные отверстия. При реконструкции применили композитную систему на основе силиката с неорганическими хлоростойкими наполнителями, строго контролировали пескоструйную обработку и толщину пленки, а также постепенный пуск с повышением давления и температуры. После двух ремонтных周期 эксплуатации скорость утонения трубных экранов заметно снизилась, число внеплановых остановок котла сократилось, что показывает: в сценариях сочетания экстремальной коррозии и тепловых циклов неорганическая хлоростойкая система имеет больше преимуществ.
Оборудование для пищевой обработки и сушки
Наружные поверхности сушильных печей и автоклавов в пищевой и фармацевтической отраслях в основном работают в чистой среде при 200–300 градусах, и к покрытию помимо теплостойкости предъявляются требования по пищевой безопасности и легкой очистке. Одна молочная фабрика ранее использовала обычную серебряную краску для сушильной башни, которая при высокой температуре издавала запах и легко накапливала пыль. Позже перешли на светлое органосиликатное термостойкое чистое покрытие, которое и термостойко, и удобно для промывки; в сочетании с нормативной предварительной обработкой это устранило запах и санитарные риски. Такие сценарии напоминают нам, что помимо теплостойкости необходимо оценивать запах, выделения и чистящие свойства, особенно когда речь идет о контакте или близости с пищевыми продуктами и лекарствами.
Высокотемпературные трубопроводы нефтехимии
Линии перекачки нефти, верхние части ректификационных колонн и трубопроводы горячего мазута установок нефтепереработки часто находятся при 250–450 градусах, среда содержит серу и следы хлора. В таких условиях нельзя использовать алюминиевые системы, лучше выбирать серостойкое органосиликатное или силикатное композитное покрытие, а также обращать внимание на возможность повторного нанесения для удобства ремонта. Одна установка выбрала кремний-модифицированное серое термостойкое антикоррозийное покрытие в сочетании с регулярным ИК-термометрическим инспекционным контролем; при непрерывной эксплуатации в течение четырех ремонтных周期 сквозной коррозии не возникло, что обеспечило безопасность непрерывного производства.
VI. Распространенные заблуждения при выборе материалов и производстве работ
В ходе многочисленных выездов на места и анализа отказов неоднократно встречались несколько типов когнитивных искажений. Распознавание этих заблуждений часто является первым шагом к избежанию переделок.
Заблуждение 1: смотреть только на номинальную цифру термостойкости
Многие закупщики воспринимают «термостойкость 600 градусов» как единственный показатель, игнорируя при этом — длительная это термостойкость или мгновенная, статичный воздух или серосодержащие дымовые газы, постоянная температура или циклы нагрева-охлаждения. При одной и той же номинальной температуре срок службы разных рецептур в реальной среде может различаться в несколько раз. Правильный подход — передать описание условий эксплуатации поставщику, чтобы он дал рекомендованный температурный диапазон соответствующей системы, а не заказывать по одной лишь цифре.
Заблуждение 2: игнорирование предварительной обработки
«Покрытие испортилось — я его подправлю» — распространенное настроение на месте, но условием ремонта является чистое, шероховатое и активное основание. Нанесение по ржавчине и маслу равносильно приклеиванию покрытия к песчаной куче, адгезия изначально недостаточна. Уровень пескоструйной обработки, поверхностная соленость, чистота от пыли должны быть включены в приемку. Доля предварительной обработки среди факторов, влияющих на срок службы покрытия, часто недооценивается, на деле же это звено с наивысшей рентабельностью.
Заблуждение 3: чем толще пленка, тем надежнее
Толстое покрытие имеет большие внутренние напряжения, трудно удаляет растворитель, легко трескается, особенно органосиликатные системы в процессе керамизации при нагреве при избыточной толщине усиливают пузыри и поры. Разумная толщина пленки вытекает из проектирования рецептуры и потребностей условий эксплуатации, а не «чем толще, тем лучше». На месте следует использовать магнитный толщиномер для выборочного контроля, а не полагаться на ощущения при оценке толщины.
Заблуждение 4: игнорирование тепловых циклов и режима нагрева
Пуск оборудования сразу на полную нагрузку — растворитель и низкомолекулярные вещества внутри покрытия не успевают выйти, что легко вызывает пузыри. «Жесткий пуск» без кривой нагрева — частая причина раннего отказа органосиликатных систем. Правильный подход — согласно рекомендациям производителя постепенно повышать температуру от низкой к высокой, давая покрытию время завершить структурное превращение.
Заблуждение 6: игнорирование тыльной температуры и теплоизоляционных требований
Многие проекты смотрят только на «насколько термостойкое покрытие», забывая, что температура корпуса оборудования и есть реальные условия защищаемого объекта. Когда внутренняя температура оборудования экстремально высока, а корпус все еще должен быть ниже определенного предела для защиты персонала или соседних элементов, простое повышение термостойкости покрытия бесполезно — необходимо ввести теплоизоляционные наполнители для снижения тыльной температуры. Смешение «термостойкости покрытия» и «тыльной температуры основания» —Часто задаваемыеная причина того, что наружная поверхность горячего оборудования все еще обжигает руку, а соседние кабели стареют. Правильный путь — сначала измерить тыльную температуру, затем определить систему, при необходимости выбрать теплоизоляционное термостойкое покрытие.
Заблуждение 8: пренебрежение образцами и стендовой проверкой
Для нестандартных или ключевых условий эксплуатации прямое нанесение на большие площади сопряжено с высоким риском. Правильный подход — сначала изготовить панели в лаборатории, провести ускоренное старение при реальной температуре, среде и тепловых циклах, при необходимости — пробный монтаж на месте, и только подтвердив систему данными, внедрять. Многие предприятия экономят на этапе образцов, в итоге покрытие целой партии выходит из строя, убытки многократно превышают затраты на образцы. Образцы также являются объективным основанием для достижения консенсуса между поставщиком и потребителем; при возникновении спора данные панелей и отчеты об испытаниях — самое веское доказательство.
Заблуждение 7: замена технической оценки ценой
Победа по минимальной цене в закупках покрытий особенно опасна. Отказ высокотемпературного покрытия часто проявляется лишь спустя месяцы после пуска, к тому времени подрядчик уже покинул объект, ответственность трудно определить, а убытки несет владелец. Техническая оценка должна охватывать соответствие системы, уровень предварительной обработки, проект толщины пленки и гарантийные обязательства, а не только сравнение сумм в коммерческом предложении. Для ключевого оборудования лучше вложиться в обоснование и образцы на раннем этапе, чем пассивно ремонтировать после пуска.
Заблуждение 5: произвольное смешивание разных систем
Ради удобства используют грунтовку одной фирмы и финишную краску другой, в итоге возникает съедание нижнего слоя и расслоение. Смолистые системы, сила растворителя и механизмы отверждения разных производителей не обязательно совместимы. При реальной необходимости композитной структуры следует применять комплект одного производителя и подтвердить окно межслойного повторного нанесения, не комбинировать по собственному опыту.
VII. Связанные стандарты и методы испытаний
Высокотемпературные покрытия как промышленные защитные материалы имеют соответствующие национальные стандарты, стандарты строительных материалов и стандарты строительных работ, на которые можно опираться при оценке качества и приемке. Понимание этих стандартов позволяет как стандартизировать техническое соглашение о закупке, так и предоставить критерии при спорах.
Национальные стандарты серии GB
Национальные стандарты — общая основа для базовых испытаний характеристик покрытий. Термостойкость можно оценивать по соответствующим стандартным методам для термостойких красок, проверяя внешний вид и изменение адгезии после длительного старения при заданной температуре. Испытание адгезии основано на стандартах метода решетчатых надрезов или метода отрыва, сушка, вязкость, дисперсность и другие常规ные показатели также имеют соответствующие национальные стандарты. В закупочной документации желательно указывать номера ссылающихся стандартов и критерии соответствия, избегая расплывчатых формулировок вроде «по национальному стандарту».
Стандарты строительных материалов серии JC
Отраслевые стандарты строительных материалов охватывают ряд технических требований, включая функциональные покрытия для строительства и промышленности; некоторые термостойкие и теплоизоляционные покрытия могут опираться на их пункты по термостойкости, теплопроводности и характеристикам горения. Для теплоизоляционных высокотемпературных систем, обладающих также свойствами энергосбережения зданий, стандарты серии JC предоставляют дополнительные измерения оценки — стойкость к загрязнению, атмосферостойкость и класс горючести — и являются важным дополнением к техническому соглашению.
Стандарты строительных работ серии JG
Стандарты строительных работ чаще встречаются в сценариях наружной оболочки зданий и специальной защиты, предъявляют требования к комплектации покрытия на конструктивных поверхностях, безопасности и долговечности. Когда высокотемпературное покрытие используется для вспомогательных сооружений здания (например, кухонные вытяжные трубы, наружные поверхности отопительного оборудования), пункты приемки и безопасности стандартов серии JG имеют прямую обязательную силу и должны быть включены в рассмотрение проекта.
Написание ссылок на стандарты и технического соглашения
Включение стандартов в техническое соглашение о закупке — ключевой шаг для избежания разногласий. Соглашение должно четко определять: какой выпуск стандарта на термостойкие краски цитируется, температуру и длительность испытания на термостойкость, класс соответствия адгезии, диапазон толщины пленки и метод испытаний, долю выборочного контроля при приемке. Расплывчатое «соответствует национальному стандарту» часто оставляет пространство для низкокачественной продукции; точное указание номеров пунктов и критериев создает обязательную силу. Для продукции, соответствующей стандартам, можно потребовать от поставщика сторонний отчет об испытаниях, сверив, совпадают ли условия испытаний в отчете с данным соглашением.
Инструменты контроля на месте и изготовление образцов
На строительной площадке не обойтись без нескольких базовых инструментов: магнитный толщиномер для многоточечного измерения толщины сухой пленки, прибор для решетчатых надрезов и адгезиметр для оценки адгезии, термогигрометр и точка росы для контроля среды, искровый дефектоскоп для поиска пор в толстых пленках или футеровках. Изготовление образцов должно проводиться синхронно с технологией с сохранением проб, включая стандартные панели и панели, смонтированные на месте, с маркировкой партии, даты и участка. Эти образцы являются как основанием для приемки, так и ключевыми вещественными доказательствами при последующей прослеживаемости и спорах о гарантии, и должны архивироваться вместе с исполнительной документацией.
Выборочный контроль при приемке и критерии соответствия
Приемку на месте рекомендуется проводить стратифицированной выборкой: разделить конструкции на партии по площади, из каждой партии отобрать несколько точек для измерения толщины пленки, распределение должно охватывать обращенную к огню сторону, тыльную сторону и края; доля выборочного контроля адгезии может быть ниже, чем у толщины, но ключевые участки должны быть охвачены. При оценке смотреть не только на среднее значение, но и на то, соответствует ли минимальное значение норме, поскольку отказ часто начинается с самого тонкого и слабого места. Обнаруженные поры и пропуски необходимо своевременно исправить, исправленные участки включить в повторную проверку. Создание прослеживаемого архива приемки крайне важно для последующей эксплуатации и определения ответственности.
Динамическое обновление стандартов и мониторинг соответствия
Связанные с покрытиями стандарты не статичны; по мере повышения требований к экологии и безопасности пределы летучих веществ, ограничения тяжелых металлов и методы испытаний периодически пересматриваются. Закупщики и технические специалисты должны отслеживать последние номера стандартов и даты вступления в силу, избегая использования замененных старых пунктов. Для экспортного оборудования или проектов с иностранным капиталом также следует учитывать различия между указанными заказчиком международными стандартами и национальными, четко определив в соглашении, какие имеют приоритет, чтобы избежать расхождений при приемке из-за несовпадения версий стандартов.
Ключевые моменты методов испытаний
Помимо лабораторных пунктов, на которые ссылаются стандарты, на месте следует уделять внимание нескольким практическим испытаниям. Во-первых, испытание тепловым циклом: панель многократно переключают между высокой температурой и комнатной, имитируя реальные пуски-остановы, наблюдая за растрескиванием и отслаиванием. Во-вторых, комбинированное старение в солевом тумане и конденсате — для проверки барьерных свойств в коррозионной среде. В-третьих, выборочный контроль реальной толщины пленки и адгезии — прямо отражает качество монтажа. Сочетание лабораторных показателей и контроля на месте формирует замкнутую систему обеспечения качества.
Часто задаваемые вопросы (FAQ)
В: Какова максимальная температура, которую высокотемпературное покрытие может длительно выдерживать?
О: Это зависит от пленкообразующей системы. Обычные органосиликатные алюминиевые системы имеют длительную термостойкость в основном от 200 до 600 градусов, неорганические силикатные системы — до 600–800 градусов, керамические или металлокерамические композитные покрытия — свыше 1000 градусов. Следует учитывать, что номинальная температура обычно означает верхний предел длительной стабильной работы, мгновенный пик может быть выше, но постоянный перегрев неизбежно сокращает срок службы. При выборе следует ориентироваться на длительную рабочую температуру оборудования и закладывать запас прочности.
В: как выбирать между органосиликатной термостойкой краской и керамическим покрытием?
А:Ключевое — граница температуры и затрат. Ниже шестисот градусов, и если конструкцию можно наносить при комнатной или низкой температуре, в приоритете органосиликатная система: высокая цена-качество, простота нанесения; от шестисот до восьмисот градусов можно перейти на силикатную неорганическую или керамизирующуюся систему; выше восьмисот градусов или при прямом контакте с пламенем, участках высокотемпературного износа, только тогда стоит рассматривать керамическое или металлокерамическое композитное покрытие. Кроме того, нужно взвешивать условия нанесения: керамические виды часто требуют высокотемпературного спекания или распылительного оборудования, которые на месте у крупных конструкций могут отсутствовать.В:Почему покрытие при высокой температуре вздувается, трескается и даже целиком отслаивается?
А:Распространены четыре причины. Во-первых, после нанесения не было постепенного нагрева, внутренний растворитель и низкомолекулярные вещества резко испаряются, образуя пузыри; во-вторых, недостаточная предварительная обработка, адгезия изначально слабая; в-третьих, слишком большая толщина пленки, внутреннее напряжение превышает прочность сцепления; в-четвертых, частые тепловые циклы при слишком высокой жесткости покрытия вызывают усталостное растрескивание. При диагностике следует комплексно оценивать температурный график, записи предобработки и данные о толщине пленки, а не просто винить «плохую краску».
В:Обязательно ли пескоструйная обработка при предподготовке, можно ли обойтись электроинструментом?
А:Пескоструйная или дробеструйная обработка дает наивысший уровень очистки и шероховатости, это предпочтительный выбор для высокотемпературного оборудования. Для крупных конструкций, которые нельзя остановить или переместить, шлифовка электроинструментом может быть альтернативой, но уровень очистки и долговечность ниже, чем при сплошном пескоструе, срок службы соответственно снижается. При любом способе три шага — удаление ржавчины, обезжиривание, удаление пыли — нельзя пропускать, после обработки нужно как можно скорее нанести покрытие во избежание повторной коррозии.
В:Можно ли самому подобрать цвет для высокотемпературного покрытия?
А:Можно, но выбор термостойких пигментов ограничен температурой. Обычные органические пигменты при температуре выше четырехсот градусов разлагаются и выцветают, в высокотемпературном диапазоне нужно использовать неорганические термостойкие пигменты, такие как оксид железа, хром-железо-черный, диоксид титана, причем добавление пигмента в определенной степени влияет на термо- и антикоррозийные свойства. Для цветных термостойких покрытий рекомендуется сразу выбирать готовые проверенные рецептуры производителя, не добавлять самовольно цветные пасты в серебрянку, чтобы не разрушить защитный барьер алюминиевой пудры.
В:Что экологичнее — водное неорганическое высокотемпературное покрытие или растворимое органосиликатное?
А:Водная неорганическая система использует воду как дисперсионную среду, не содержит органических растворителей, негорючая и без летучих загрязнений, её экологическое преимущество очевидно, подходит для помещений и замкнутых пространств. Растворимое органосиликатное меньше зависит от температуры и влажности среды при нанесении, быстро сохнет на поверхности, но содержит летучие органические вещества, требует вентиляции и противопожарных мер. Это не взаимозаменяемые вещи, а выбор по условиям нанесения и экологическим требованиям.
В:Сколько примерно лет прослужит комплект высокотемпературного покрытия и когда нужно перекрашивать?
А:Срок службы определяется системой, температурой, средой и качеством нанесения — от одного-двух лет до пяти-десяти и более. О моменте перекраски судят по регулярному осмотру: меление, трещины, распространение точечной ржавчины, плюс выборочный контроль толщины пленки и адгезии. Рекомендуется плановая превентивная перекраска, пока ржавчина не прошла насквозь, а покрытие еще сплошное — это гораздо экономичнее, чем капитальный ремонт после разрушения.
Дополнительное чтение
- Проводящие и изоляционные функциональные покрытия
- Противообрастающие и самоочищающиеся функциональные покрытия
- Панорама индустрии архитектурных покрытий
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Какова максимальная температура, которую высокотемпературное покрытие может длительно выдерживать?", "acceptedAnswer": {"@type": "Answer", "text": "Это зависит от пленкообразующей системы. Обычная органосиликатная алюминиевая система длительно выдерживает от двухсот до шестисот градусов, силикатная неорганическая — от шестисот до восьмисот, керамическое или металлокерамическое композитное покрытие — свыше тысячи градусов. Нужно учитывать, что номинальная температура обычно означает верхний предел длительной стабильной работы, пиковый мгновенный нагрев может быть выше, но постоянный перегрев неизбежно сокращает срок службы. При выборе ориентируйтесь на длительную рабочую температуру оборудования и закладывайте запас прочности."}}, {"@type": "Question", "name": "Как выбирать между органосиликатной термостойкой краской и керамическим покрытием?", "acceptedAnswer": {"@type": "Answer", "text": "Ключевое — граница температуры и затрат. Ниже шестисот градусов, и если конструкцию можно наносить при комнатной или низкой температуре, в приоритете органосиликатная система: высокая цена-качество, простота нанесения; от шестисот до восьмисот градусов можно перейти на силикатную неорганическую или керамизирующуюся систему; выше восьмисот градусов или при прямом контакте с пламенем, участках высокотемпературного износа, только тогда стоит рассматривать керамическое или металлокерамическое композитное покрытие. Кроме того, нужно взвешивать условия нанесения: керамические виды часто требуют высокотемпературного спекания или распылительного оборудования, которые на месте у крупных конструкций могут отсутствовать."}}, {"@type": "Question", "name": "Почему покрытие при высокой температуре вздувается, трескается и даже целиком отслаивается?", "acceptedAnswer": {"@type": "Answer", "text": "Распространены четыре причины. Во-первых, после нанесения не было постепенного нагрева, внутренний растворитель и низкомолекулярные вещества резко испаряются, образуя пузыри; во-вторых, недостаточная предварительная обработка, адгезия изначально слабая; в-третьих, слишком большая толщина пленки, внутреннее напряжение превышает прочность сцепления; в-четвертых, частые тепловые циклы при слишком высокой жесткости покрытия вызывают усталостное растрескивание. При диагностике следует комплексно оценивать температурный график, записи предобработки и данные о толщине пленки, а не просто винить «плохую краску»."}}, {"@type": "Question", "name": "Обязательно ли пескоструйная обработка при предподготовке, можно ли обойтись электроинструментом?", "acceptedAnswer": {"@type": "Answer", "text": "Пескоструйная или дробеструйная обработка дает наивысший уровень очистки и шероховатости, это предпочтительный выбор для высокотемпературного оборудования. Для крупных конструкций, которые нельзя остановить или переместить, шлифовка электроинструментом может быть альтернативой, но уровень очистки и долговечность ниже, чем при сплошном пескоструе, срок службы соответственно снижается. При любом способе три шага — удаление ржавчины, обезжиривание, удаление пыли — нельзя пропускать, после обработки нужно как можно скорее нанести покрытие во избежание повторной коррозии."}}, {"@type": "Question", "name": "Можно ли самому подобрать цвет для высокотемпературного покрытия?", "acceptedAnswer": {"@type": "Answer", "text": "Можно, но выбор термостойких пигментов ограничен температурой. Обычные органические пигменты при температуре выше четырехсот градусов разлагаются и выцветают, в высокотемпературном диапазоне нужно использовать неорганические термостойкие пигменты, такие как оксид железа, хром-железо-черный, диоксид титана, причем добавление пигмента в определенной степени влияет на термо- и антикоррозийные свойства. Для цветных термостойких покрытий рекомендуется сразу выбирать готовые проверенные рецептуры производителя, не добавлять самовольно цветные пасты в серебрянку, чтобы не разрушить защитный барьер алюминиевой пудры."}}, {"@type": "Question", "name": "Что экологичнее — водное неорганическое высокотемпературное покрытие или растворимое органосиликатное?", "acceptedAnswer": {"@type": "Answer", "text": "Водная неорганическая система использует воду как дисперсионную среду, не содержит органических растворителей, негорючая и без летучих загрязнений, её экологическое преимущество очевидно, подходит для помещений и замкнутых пространств. Растворимое органосиликатное меньше зависит от температуры и влажности среды при нанесении, быстро сохнет на поверхности, но содержит летучие органические вещества, требует вентиляции и противопожарных мер. Это не взаимозаменяемые вещи, а выбор по условиям нанесения и экологическим требованиям."}}, {"@type": "Question", "name": "Сколько примерно лет прослужит комплект высокотемпературного покрытия и когда нужно перекрашивать?", "acceptedAnswer": {"@type": "Answer", "text": "Срок службы определяется системой, температурой, средой и качеством нанесения — от одного-двух лет до пяти-десяти и более. О моменте перекраски судят по регулярному осмотру: меление, трещины, распространение точечной ржавчины, плюс выборочный контроль толщины пленки и адгезии. Рекомендуется плановая превентивная перекраска, пока ржавчина не прошла насквозь, а покрытие еще сплошное — это гораздо экономичнее, чем капитальный ремонт после разрушения."}}]}