Revêtement haute température : explication technique complète, de la résine silicone aux revêtements céramiques pour la protection thermique
Sur les sites de fonctionnement de la fabrication industrielle et des équipements énergétiques, de nombreuses structures métalliques sont exposées sur de longues périodes à des températures élevées, voire à de violents chocs thermiques : chaudières et cheminées de centrales électriques, fours et creusets métallurgiques, systèmes d'échappement de moteurs, installations de craquage pétrolier et tours de réaction chimique, où la température de surface franchit souvent plusieurs centaines, voire plus de mille degrés Celsius. Les peintures décoratives ordinaires, dans de telles conditions, se décolorent, se pulvérulent, se fissurent et se détachent rapidement, perdant leur capacité de protection du substrat, ce qui entraîne ensuite oxydation, rouille, amincissement de la paroi et même des risques de sécurité. Comment prolonger la vie des métaux en environnement haute température, isoler thermiquement les équipements et garantir la sécurité des lignes de production est une question à laquelle chaque ingénieur de maintenance et chaque décideur en matière d'achats doit faire face. Le revêtement haute température est précisément le matériau fonctionnel clé pour résoudre ce problème.
En tant que catégorie de revêtements fonctionnels ayant pour objectif central « de résister longtemps à haute température sans défaillance », le revêtement haute température n'est pas la désignation d'un produit unique, mais un ensemble de familles technologiques hautement segmentées selon le système de matériaux, la température d'utilisation, l'environnement du milieu et la durée de service. De la peinture thermorésistante silicone-aluminium la plus courante à la couche céramique haute température supportant près de mille degrés Celsius, l'écart technologique est immense et la logique de sélection est bien plus complexe que pour un revêtement de protection ordinaire. Cet article, du point de vue de l'ingénieur, passe en revue systématiquement les principes thermodynamiques, les systèmes de matériaux, les procédés de application, les points clés de sélection, les cas d'ingénierie, les erreurs courantes et les normes en vigueur des revêtements haute température, afin d'aider le lecteur à construire un cadre de connaissance complet, de la théorie à la mise en œuvre.
KeXin New Materials (Guangdong) Co., Ltd. (marque KeXin 客信, site web www.psste.com) est située à Foshan, dans le Guangdong, et se concentre depuis longtemps sur la recherche et le développement indépendants de revêtements industriels de protection et fonctionnels. Elle a accumulé une riche expérience en formulation et en ingénierie dans les systèmes silicone thermorésistants, les systèmes inorganiques à l'eau haute température et les revêtements composites céramiques spéciaux. Les points de vue techniques de cet article proviennent en partie de la méthodologie de sélection et d'application accumulée par KeXin New Materials dans de vraies conditions de travail, et peuvent servir de référence aux ingénieurs et aux acheteurs lors de la phase d'étude des solutions.
I. Principes thermodynamiques fondamentaux de la protection thermique
Pour choisir scientifiquement un revêtement haute température, il faut d'abord comprendre ce que subissent réellement le substrat et le revêtement en environnement haute température. La défaillance du revêtement n'est jamais causée par un seul facteur, mais par le couplage de trois actions : thermique, mécanique et chimique. Seule la clarification du mécanisme de défaillance permet d'agir correctement sur le système de matériaux et le procédé d'application.
Source du champ de température et de la contrainte thermique
Lorsqu'une pièce métallique est en service à haute température, il existe un gradient de température entre la surface et l'intérieur, entre la face exposée au feu et la face non exposée, ce qui génère une dilatation thermique inégale. La différence de coefficient de dilatation thermique entre les matériaux accumule des contraintes thermiques à l'interface entre le revêtement et le substrat. Prenons l'acier : son coefficient de dilatation linéaire est d'environ 1,2 pour dix mille par degré Celsius ; lorsqu'une pièce passe de la température ambiante à six cents degrés, l'allongement par unité de longueur approche 0,7 %. Si le revêtement lui-même est trop rigide et manque de capacité à suivre la déformation, la contrainte interfaciale peut dépasser la limite d'adhérence, provoquant craquelures et décollements.
Plus délicat encore est le cycle thermique. Beaucoup d'équipements ne fonctionnent pas en température constante, mais démarrent et s'arrêtent fréquemment, avec des fluctuations de charge, faisant varier la température de surface de quelques dizaines à plusieurs centaines de degrés de façon répétée. Chaque alternance chaud-froid est une charge de fatigue ; le revêtement développe progressivement des micro-fissures lors des extensions et rétractions répétées, et l'extension des fissures ouvre ensuite un passage aux milieux oxydants. Par conséquent, pour évaluer un revêtement haute température, il ne suffit pas de se satisfaire de l'indicateur statique « température maximale supportée », il faut davantage prêter attention à sa stabilité à long terme sous cycle thermique.
Couplage de l'oxydation, de la dégradation thermique et de la corrosion par le milieu
La haute température accélère significativement l'oxydation des métaux. En dessous de quatre cents degrés, la surface de l'acier au carbone ordinaire génère une pellicule d'oxyde relativement dense, qui retarde encore la corrosion ; mais au-delà de cinq cents degrés, la vitesse d'oxydation augmente brutalement, la calamine devient poreuse et lâche, les ions fer diffusent vers l'extérieur et l'oxygène pénètre vers l'intérieur, amincissant la paroi. La tâche première du revêtement haute température est de construire sur la surface métallique une barrière physique capable de bloquer les milieux corrosifs tels que l'oxygène, le soufre et le chlore.
Parallèlement, le revêtement lui-même subit une dégradation thermique. Les résines organiques subissent à haute température rupture de chaîne, réticulation, oxydation et volatilisation, se traduisant par perte de masse, décoloration et pulvérulence. Les revêtements inorganiques, bien que plus stables thermiquement, sont souvent trop fragiles et leur résistance aux chocs thermiques est limitée. Dans les fumées industrielles réelles, les oxydes de soufre, oxydes d'azote, chlorure d'hydrogène et vapeur d'eau coexistent souvent ; ils agissent en synergie avec la haute température, constituant un environnement corrosif bien plus sévère que les conditions uniques de laboratoire. C'est aussi pourquoi la protection des zones haute température nécessite souvent que les deux fonctions « thermorésistance » et « anticorrosion » soient réalisées ensemble dans un même revêtement.
Trois modes typiques de défaillance du revêtement
En résumant les défaillances courantes sur site, on peut les classer en trois modes. Le premier est la défaillance par dégradation thermique, fréquente sur les revêtements silicone dont la température nominale est insuffisante ou qui sont utilisés en surtempérature prolongée, se manifestant par fragilisation globale, pulvérulence et décoloration. Le second est la défaillance par contrainte thermique, fréquente sur les revêtements inorganiques rigides ou les systèmes à film trop épais, se manifestant par fissures en réseau et décollement en plaques. Le troisième est la défaillance par pénétration de milieu, fréquente lorsque le prétraitement est insuffisant ou que le revêtement présente des piqûres, se manifestant par une corrosion locale s'étendant vers la périphérie à partir du défaut. Ces trois modes apparaissent souvent superposés ; le diagnostic sur site ne doit donc pas se contenter des apparences, mais remonter aux causes telles que température, milieu, prétraitement et épaisseur de film.
Mécanismes de conduction thermique, de rayonnement thermique et d'isolation
La protection du substrat par le revêtement, outre le blocage chimique, implique la régulation du transfert de chaleur. La chaleur atteint la surface de la pièce par conduction, convection et rayonnement ; si le revêtement peut réfléchir une partie du rayonnement thermique en surface, ou possède lui-même un faible coefficient de conductivité, il peut abaisser la température réellement subie par le substrat, ce qu'on appelle la « température de dos ». Ce mécanisme est particulièrement clé dans les revêtements haute température isolants : les microbilles de céramique creuses, la poudre d'aérogel et autres charges poreuses construisent de nombreuses cellules d'air statique dans le film ; l'air est un mauvais conducteur de la chaleur, réduisant ainsi significativement la densité de flux thermique. Comprendre cela aide à expliquer pourquoi, à température nominale égale, les systèmes contenant des charges isolantes permettent souvent de faire baisser la température du carter de l'équipement et de sécuriser les composants adjacents.
Cinétique d'oxydation et estimation de la durée de vie
L'oxydation à haute température des métaux suit approximativement une loi parabolique : l'épaisseur de la pellicule d'oxyde croît selon la racine carrée du temps, rapide au début, lente ensuite. Lorsque le revêtement peut bloquer l'apport en oxygène, l'oxydation est « gelée » au stade initial. En ingénierie, on utilise souvent le gain de masse par oxydation ou le taux d'amincissement de paroi par unité de temps pour déduire la durée de protection du système de revêtement. Il faut noter que cette loi est perturbée en présence de condensation, de brouillard salin et de cycle thermique ; la corrosion passe d'une oxydation simple à un processus combiné électrochimique et d'oxydation haute température, et l'estimation de durée de vie doit superposer le facteur milieu, ce qui explique aussi l'écart souvent constaté entre les données de laboratoire à température constante et la durée de vie sur site.
Compréhension quantitative de la contrainte thermique et exemple
On peut utiliser une formule simplifiée pour comprendre la contrainte thermique interfaciale : la contrainte est approximativement égale au produit du module d'élasticité, de la différence de coefficient de dilatation thermique et du différentiel de température. Lorsque la différence de coefficient entre revêtement et substrat est grande et qu'on subit un grand écart de température, la contrainte interfaciale peut atteindre plusieurs dizaines de mégapascals, dépassant de loin l'adhérence d'un revêtement ordinaire. Par exemple, si la surface d'un équipement passe brusquement de vingt à cinq cent vingt degrés, avec un écart de cinq cents degrés, même si le revêtement est rigide et son coefficient proche de l'acier, la contrainte est partiellement absorbée, mais le cycle répété provoquera de la fatigue. C'est précisément pour cela qu'en zone haute température on privilégie les systèmes souples à faible module ou les structures céramisées à micro-pores tampons, utilisant la « souplesse contre la rigidité » pour gagner en durée de cycle thermique.
Classes de température thermorésistante et logique de gradation
L'industrie gradue grossièrement les revêtements haute température selon la température supportée à long terme : la classe deux cents degrés sert surtout au carter de moteur, au segment basse température du tuyau d'échappement et aux radiateurs ; la classe quatre cents degrés couvre la plupart des carters de fours industriels, conduits de fumée et équipements de séchage ; la classe six cents degrés est pour la surface externe des pièces sous pression de chaudière, échangeurs thermiques et équipements métallurgiques ; la classe huit cents à mille degrés nécessite un système au silicate ou composite céramique, pour le revêtement interne de foyer, four d'incinération et zones en contact direct avec fumées haute température. Il faut souligner que « support à long terme » et « support instantané » sont deux concepts ; la température nominale désigne généralement la limite de fonctionnement stable à long terme, le pic instantané pouvant être plus élevé, mais une surtempérature prolongée réduira inévitablement la durée de vie. Pour la sélection en ingénierie, il est recommandé de prévoir une marge de sécurité de 10 à 20 % au-delà de cette limite, pour faire face aux fluctuations de charge et aux erreurs de mesure ; cela paraît prudent, mais est en réalité un investissement nécessaire pour la sécurité à long cycle de l'équipement.
II. Systèmes de matériaux principaux des revêtements haute température
La limite de performance d'un revêtement haute température est fondamentalement déterminée par la nature chimique de la substance formant le film. Différentes résines ou liants inorganiques correspondent à des plages de température, mécanismes d'adhérence et limites d'application totalement distincts. Ci-dessous, du plus bas au plus haut en température, nous détaillons les caractéristiques techniques des systèmes principaux.
Reticulation de la résine silicone et transition céramisante
Le revêtement silicone passe de l'état liquide à l'état thermorésistant final en deux étapes. La première est le séchage physique et la réticulation initiale à température ambiante ou basse, obtenant la dureté initiale nécessaire à la manutention et à l'assemblage ; la seconde est la réticulation thermique et la céramisation après montée en température de l'équipement, le squelette siloxane se condensant davantage, tandis que les charges comme l'aluminium s'oxydent et bouchent les pores, le revêtement passant progressivement de « film organique » à « film hybride organique-inorganique » voire proche du film inorganique. Ce processus est irréversible, et c'est aussi la source de l'illusion que la peinture thermorésistante silicone « résiste de plus en plus à la chaleur avec l'usage » — en réalité, c'est son phase organique ayant achevé sa transformation qui révèle sa thermorésistance intrinsèque. Comprendre cette transition permet de saisir l'importance de la courbe de montée en température lors de la mise en service.
Système à résine silicone (deux cents à six cents degrés)
La résine silicone est la substance formant le film thermorésistant la plus répandue. Sa chaîne principale moléculaire est constituée de liaisons siloxane, dont l'énergie de liaison est bien supérieure à celle des liaisons carbone-carbone ordinaires, donc sa stabilité thermique est nettement meilleure que les résines organiques comme acrylique, époxy et polyuréthane. Le revêtement silicone pur est stable entre deux cents et quatre cents degrés ; en introduisant des charges thermorésistantes comme poudre d'aluminium, poudre de mica, poudre de verre, on peut repousser la température supportée à long terme jusqu'à cinq cents, voire six cents degrés.
La poudre d'aluminium joue plusieurs rôles dans le système silicone thermorésistant : elle réfléchit une partie du rayonnement thermique, réduisant l'absorption de chaleur du revêtement ; à haute température, l'aluminium fondu s'oxyde pour former une couche d'alumine dense, comblant les vides laissés par la dégradation thermique de la résine, permettant au revêtement de maintenir une barrière continue même après la disparition progressive de la « phase organique ». C'est aussi pourquoi les « peintures thermorésistantes argent » sur le marché sont pour la plupart des systèmes silicone-aluminium. À noter que le système aluminium ne convient pas aux milieux fortement alcalins ou contenant du chlore, sous peine de corrosion par piqûres de l'aluminium.
Systèmes modifiés silicone et autres composites organiques
Pour concilier adhérence à température ambiante, souplesse et facilité d'application, on copolymérise ou associe souvent le silicone avec d'autres résines. Le polyester modifié silicone améliore la décorativité et la dureté initiale, adapté aux tuyaux d'échappement et carters électriques à exigences esthétiques ; la combinaison silicone-époxy à durcissement basse température facilite l'application sur de grandes pièces ne pouvant subir de cuisson haute température ; le silicone additionné de pigments thermorésistants permet d'obtenir des revêtements thermorésistants colorés noir, gris, rouge, bleu, répondant aux besoins de signalisation et d'esthétique.
Entre quatre cents et six cents degrés, le silicone pur commence à subir la pression de dégradation thermique ; on s'appuie alors sur un ratio pigment/liant élevé, des charges fonctionnelles et la densité de réticulation de la résine silicone. Par exemple, l'ajout de charges lamellaires comme talc, mica, wollastonite prolonge le chemin de pénétration du milieu ; l'ajout de microbilles céramiques forme une couche isolante dans le revêtement, abaissant la température réelle de surface du substrat.
Systèmes inorganiques à l'eau haute température et au silicate
Lorsque la température dépasse six cents degrés et approche huit cents, la composante organique ne peut quasiment plus subsister, il faut se tourner vers un système liant inorganique. Les revêtements à base de silicate (eau de verre ou sol de silice) utilisent un silicate inorganique comme liant, associé à des charges telles que mica, poudre céramique, fondant de verre ; après durcissement, ils forment une pellicule inorganique principalement à réseau siloxane, supportant à long terme six cents à huit cents degrés.
Le zinc riche inorganique à l'eau est une autre branche importante : liant au silicate de potassium ou sodium, charge à haute proportion de poudre de zinc, il offre à la fois protection cathodique et une certaine thermorésistance, souvent utilisé sur structures acier nécessitant à la fois anticorrosion et température moyenne-élevée. Ses atouts sont l'écologie, la retardance à la flamme, la thermorésistance ; ses faiblesses sont la fragilité relative, la sensibilité au prétraitement et à l'humidité de durcissement, la fenêtre d'application devant être strictement contrôlée.
Systèmes céramiques et composites cermet (au-delà de huit cents degrés)
En entrant dans la plage huit cents à mille degrés et au-delà, le recours à la céramisation ou aux matériaux céramiques intrinsèques devient inévitable. Les revêtements céramiques utilisent principalement comme base l'alumine, la zircone, le fondant de verre silicate ou leurs systèmes composites, formant par frittage haute température ou réaction auto-propagante une couche de protection céramique en surface du substrat, à haute dureté, résistante à l'usure, au choc thermique, et chimiquement inerte à très haute température.
Le système composite cermet combine la ténacité et la conductivité thermique de la phase métallique avec la thermorésistance et l'usure de la phase céramique, comme alliage nickel-chrome avec carbure de silicium, fer-chrome-aluminium avec alumine, préparé par pulvérisation ou fusion, supportant à long terme plus de mille degrés, surtout pour four d'incinération, rouleaux de four de traitement thermique et zones d'usure haute température. Ces systèmes exigent un procédé exigeant et coûteux, la sélection doit être pesée sous l'angle du cycle de vie.
Mécanisme d'action des charges et logique de sélection
Les charges sont l'autre pilier des performances du revêtement haute température, et leur rôle va bien au-delà de la « réduction des coûts par charge ». Les charges lamellaires telles que le mica, le talc et les écailles de verre forment dans le film une structure labyrinthique à écailles superposées, prolongeant considérablement le chemin de pénétration des milieux corrosifs et de l'oxygène, tout en compensant une partie des contraintes de retrait ; les charges sphériques et creuses comme les microbilles de céramique contribuent principalement à l'isolation thermique et à la stabilité volumique ; les charges actives telles que la poudre d'aluminium et la poudre de zinc subissent une oxydation ou une réaction anodique sacrificielle à haute température, colmatant activement les défauts et offrant une protection électrochimique. La distribution granulométrique des charges et la concentration volumique (c'est-à-dire les concepts couramment appelés dans l'industrie rapport pigment/liant et concentration volumique) influencent directement la densité ; une concentration volumique trop élevée sacrifie la flexibilité, trop faible le barrage est insuffisant, la formulation doit trouver un équilibre entre les deux.L'art de l'équilibre entre tenue à la température et anticorrosion
Poursuivre uniquement la tenue à la température conduit facilement à un film inorganique très fragile et faiblement anticorrosif ; insister seulement sur l'anticorrosion le fera se dégrader rapidement à haute température. Un excellent revêtement haute température conçoit souvent un gradient entre « ténacité organique » et « tenue thermique inorganique » : la couche inférieure plutôt organique pour garantir l'adhérence et la flexibilité, la couche de finition plutôt inorganique ou à forte charge pour assurer la tenue thermique et le barrage, avec une couche de transition au milieu pour relâcher les contraintes d'interface. Cette pensée de structure à gradient devient la direction principale des systèmes haut de gamme résistants à la chaleur, et explique aussi pourquoi un système composite est généralement supérieur à une couche unique qui « encaisse » seule.
Les limites d'application des systèmes aqueux et solvantés
Les deux types de systèmes ne se substituent pas simplement l'un à l'autre, mais ont chacun leurs limites d'application. Le système inorganique aqueux est écologique, ignifuge, avec une limite de tenue thermique élevée, adapté aux projets intérieurs, espaces confinés et à restriction stricte des composés volatils, mais est plus exigeant sur la température, l'humidité et les conditions de durcissement. Le système silicone solvanté offre une fenêtre d'application large, un séchage de surface rapide et une forte adaptabilité au chantier, adapté aux grandes structures extérieures et aux travaux au calendrier serré, mais nécessite ventilation, prévention incendie et collecte des effluents gazeux. Lors de la sélection, il faut considérer conjointement exigences environnementales, conditions de pose et objectif de tenue thermique, pour choisir une solution à la fois conforme et fiable.
Systèmes haute température spécialisés et fonctionnalisés
Au-delà de la tenue thermique de base, les chantiers ont engendré plusieurs directions de fonctionnalisation. La première est le revêtement haute température isolant, qui introduit dans la couche des charges à faible conductivité comme microbilles de céramique creuses et poudre d'aérogel, réduisant la température à l'arrière tout en résistant à la chaleur, souvent utilisé pour abaisser la température ambiante de l'atelier ou protéger les composants électroniques adjacents. La deuxième est la peinture indicatrice de température, dont la couleur change selon la plage de température, indiquant visuellement si l'équipement est en surchauffe, outil pratique pour l'inspection de maintenance. La troisième est le système intégré tenue thermique-anticorrosion, visant les environnements corrosifs comme fumées sulfurées ou vapeur haute température, intégrant dans le squelette thermorésistant des composants inhibiteurs et barrières, réalisant multifonction en un seul film.
III. Préparation de surface et procédé d'application
La réussite ou l'échec d'un revêtement haute température se joue souvent dès la phase de prétraitement. Même la formulation la plus excellente, si elle adhère à un substrat rouillé, graisseux ou friable, ne échappera pas à un décollement précoce. Le procédé d'application est le pont transformant le potentiel de la formulation en performance sur site, toute négligence laisse un隐患.
Prétraitement du substrat : dérouillage, dégraissage et grenaillage
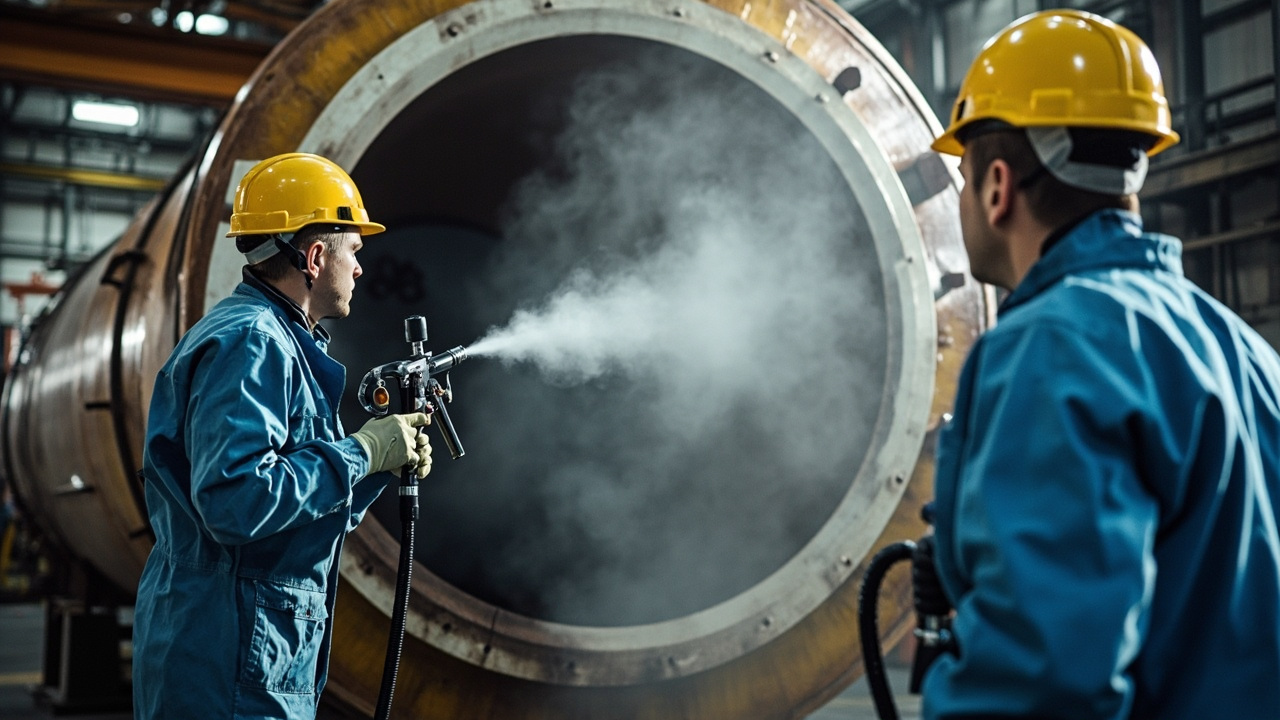
La calamine, la rouille, les huiles et les anciennes peintures sur l'acier sont les plus grands ennemis de l'adhérence. Pour les équipements à haute température, il est recommandé de procéder par sablage ou grenaillage jusqu'au niveau quasi-blanc ou de nettoyage complet, conférant à la surface une rugosité et une activité appropriées. Les abrasifs de sablage doivent être des grenailles d'acier ou sables minéraux secs et propres, évitant la seconde pollution par sels et huiles. Après traitement, peindre dès que possible pour prévenir la rouille de retour. Si un intervalle est inévitable pour l'enchaînement des opérations, protéger temporairement la surface traitée ou revérifier, confirmer l'absence de rouille visible et de pollution avant application ; cette étape semble fastidieuse, mais est le point de départ de la longue durée de l'équipement thermique.
Pour les grands équipements ne pouvant s'arrêter, on peut utiliser le meulage d'outils motorisés combiné à un sablage local, mais il faut reconnaître que son niveau de nettoyage est inférieur au sablage global, la durabilité diminue en conséquence. Les huiles doivent être éliminées totalement par un dégraissant spécialisé, car le film d'huile se carbonise à haute température, détruisant directement la liaison d'interface. Pour l'acier inoxydable, l'aluminium et autres métaux non ferreux, la peinture thermorésistante exige un prétraitement plus prudent, souvent grenaillage ou membrane de conversion spécialisée, ne pas appliquer le procédé de l'acier au carbone.
Détails de contrôle température et humidité de l'environnement d'application
Les conditions environnementales sont une variable invisible de la qualité de pose. Le système solvanté blanchit et sèche lentement par basse température et haute humidité, la température idéale de pose est surtout au-dessus de 5 °C, humidité relative inférieure à 85 % ; le système inorganique aqueux a une exigence bidirectionnelle d'humidité, trop sec durcit lentement, trop humide blanchit facilement, et la température de surface du substrat doit dépasser le point de rosée de plus de 3 °C pour éviter la condensation. Le chantier doit être équipé d'un thermo-hygromètre et du calcul du point de rosée, consigné dans le registre d'application. En cas de pluie, neige, vent fort ou condensation sur substrat, suspendre sans hésiter, ne pas forcer pour respecter le délai.
Choix du mode d'application
L'application du revêtement haute température se fait principalement par pulvérisation, surtout sans air, permettant épaisseur uniforme et bon aspect, adapté aux grands équipements. Pour tuyauteries, arêtes et zones difficiles, compléter par pinceau ou rouleau, mais le pinceau nécessite d'éviter manques et coulures. Le revêtement en poudre haute température utilise la pulvérisation électrostatique suivie de durcissement haute température, film dense, sans solvant, adapté aux pièces en série pouvant entrer au four.
La viscosité de pose, pression du pistolet, vitesse de passage et espacement des passes influencent directement la qualité du film. La température et l'humidité comptent aussi : le système inorganique aqueux est sensible à l'humidité, trop basse ralentit le durcissement, trop haute blanchit ; le système solvanté doit prévenir blanchiment et séchage lent par basse température et haute humidité. Établir sur place registre température/humidité et contrôle des intervalles d'application.
Régime de durcissement et courbe de montée en température
La plupart des couches silicone thermorésistantes sèchent en surface à température ambiante, mais leur tenue finale dépend souvent d'une « cure » ou « montée en température progressive ». Les solvants et basses molécules de la résine doivent s'évacuer progressivement, les charges comme l'aluminium s'oxydent pour colmater les pores à haute température ; si précipité, gaz interne ne s'échappe pas à temps causant bulles et piqûres. Ainsi avant mise en service, définir une courbe de montée en température, de bas en lent vers la température de travail, laissant le film accomplir sa transformation « céramique ».
Le système inorganique aqueux doit contrôler température, humidité et durée de cure, certaines formulations nécessitent ensuite un traitement acide pour stabiliser le film de silicate de zinc. La pulvérisation ou fusion céramique se durcit par l'équipement haute température lui-même, l'enjeu est le taux de refroidissement, éviter la fissuration par choc thermique.
Intervalle d'application et fenêtre de recoat
L'application intercouche ne se superpose pas à tout moment, il existe une fenêtre de recoat optimale : trop tôt, la couche inférieure non sèche, solvant emprisonné bulle ; trop tard, inférieure durcie et activité d'interface réduite, liaison intercouche affaiblie, voire meulage nécessaire. La notice indique intervalle min et max de recoat, à exécuter strictement et consigner. Pour grandes pièces multi-équipes ou multi-jours, faire le chevauchement dans la fenêtre, éviter interface faible ; étape triviale en apparence, mais liée directement à l'intégrité et la durée du film.
Contrôle d'épaisseur et compatibilité intercouche
L'épaisseur n'est pas « plus c'est épais mieux c'est ». Trop épais gaspille, coûte, et fissure/décolle par contrainte interne et solvant retenu. Fixer l'épaisseur totale sèche selon notice, répartir apprêt et finition. Multi-couches fines supérieures à une épaisse, laisser séchage de surface entre, garantit liaison et libération solvant.
La compatibilité intercouche est souvent négligée. Mélanger des systèmes différents peut causer reprise ou délaminage par incompatibilité. Si structure double apprêt/finition, privilégier le système配套 du même fabricant, clarifier fenêtre de recoat. Kexin New Materials indique dans ses manuels le schéma recommandé et épaisseurs min/max, à suivre strictement, éviter combinaisons empiriques.
Défauts courants de pose et remèdes
Même prétraitement et formulation corrects, une mauvaise technique génère défauts. Coulure par viscosité basse ou passage lent, ajuster dilution et jet ; piqûres et bulles par épaisseur ou mauvaise libération solvant, multi-couches fines et séchage ; peau d'orange et grains liés pression d'atomisation et poussière, optimiser pression et nettoyer ; manque sur arêtes et intérieurs, retouche manuelle et autocontrôle. Établir contrôle à trois niveaux « pose-autocontrôle-inspection dédiée » élimine la plupart des défauts au stade film humide.
Points espace confiné et travail en hauteur
La peinture d'équipements thermiques se fait souvent en espace confiné ou hauteur, risque supérieur à peinture ordinaire. Espace confiné exige ventilation forcée et détection gaz, prévenir intoxication ou explosion par solvant ; hauteur exige harnais, plateforme et ligne de vie ; près de tuyaux chauds, refroidir ou isoler d'abord, éviter brûlure. Environnement : système aqueux bas volatil mais recueillir eaux de lavage, solvanté doit collecter effluents gazeux, conformité locale. Sécurité et conformité sont la base incompressible du chantier.
Traitement ancienne peinture et rénovation
Lors de rénovation, traiter l'ancienne peinture est préalable. Film ancien adhérent et sans rouille, meuler rugueux puis recoat direct ; film fariné, bulleux ou rouille envahissante doit être éliminé jusqu'au substrat, sinon nouveau film tombe avec l'ancien. Choisir sablage, meulage ou décapant selon état, ne pas recouvrir direct sur film friable. Avant rénovation, test adhérence et évaluation rouille, définir niveau de nettoyage, concentrer sur arêtes et soudures.
Sécurité chantier et réception qualité
La peinture thermique se fait en espace confiné, hauteur ou près de chaleur, appliquer ventilation, anti-feu, anti-intoxication et anti-chute, surtout solvanté contre électricité statique et flammes. Après pose, archive de réception : épaisseur par magnétique multipoints, adhérence par quadrillage ou arrachement, aspect sans coulure, manque, piqûre ni différence couleur. Processus contrôlé donne performance attendue.
IV. Points de sélection pour l'ingénierie
Face à la multitude de revêtements haute température, l'ingénieur doit répondre non pas « lequel résiste le plus », mais « lequel convient à mon cas ». La sélection pondère température, milieu, substrat, durée et coût.
Sélection par température et environnement
Première étape : verrouiller température de service longue et pic, distinguer stable ou cyclique. Stable 200 à 400 °C, silicone-aluminium organique classique suffit ; 400 à 600 °C nécessite silicone haute température ou modifié ; 600 à 800 °C orienter vers inorganique silicate ou céramisé ; au-delà 800 °C seulement céramique ou composite cermet. Si alternance fréquente froid/chaud, viser stabilité au choc thermique, structure flexible ou à micro-pores.
Sélection par type de substrat
Acier carbone, inox, fonte, aluminium et alliages ont dilatation, surface et oxydation différentes, exigeant adhérence et compatibilité spécifiques. Acier carbone courant, prétraitement OK permet la plupart ; inox inerte nécessite grenaillage ou apprêt spécial ; aluminium bas point de fusion et forte dilatation, préférer silicone organique basse température flexible, éviter déformation. Épaisseur et conduction influencent courbe de chauffe, paroi fine monte vite, choc plus fort.
Sélection par milieu de service
Le milieu est seuil caché. Fumée sulfurée attaque aluminium et zinc, choisir formule résistante soufre ou charges non métalliques ; vapeur haute température avec condensation, couche tenue chaleur et pénétration eau ; chlorures provoquent piqûres, éviter charges métalliques actives ; gaz avec abrasion particules solides, ajouter agrégat anti-usure. Lister composition du milieu précise mieux que température seule.
Coût cycle de vie et maintenabilité
L'achat ne doit pas voir le seul prix unitaire. Système plus résistant et durable, coût initial haut, réduit arrêts et reprises. Inversement, peinture bon marché défaillant en deux ans, arrêts et reprises coûtent multiples de la différence. Évaluer frais pose, perte d'arrêt, marge sécurité et accessibilité (recoat facile), calcul cycle complet.
Aperçu sélection par industrie type
Les industries diffèrent en température et milieu, pour cercler vite la direction. Centrales : conduits et désulfuration, fumée humide sulfurée basse température, inorganique résistant soufre ou composite silicone ; métallurgie et fournitures, au-dessus 400 °C avec poussière, isolant microbilles céramique anti-abrasion ; échappement auto et engins, pièce vibrante paroi fine, silicone flexible basse température aluminium ; raffinerie transfert huile soufrée chlorée, éviter aluminium-zinc actifs, silicone modifié résistant soufre. Tableau rapide est point de départ, le dossier de cas fait loi.
Exemple calcul coût et durée
Imaginons carter de grand ventilateur, 8000 h/an, surface ~420 °C. Option A peinture thermique bon marché, prix bas mais défaillance 2 ans et arrêt ; Option B composite silicone haute température, prix double mais durée 5 ans. Calculer outre différence matière, frais pose, échafaudage et perte production par reprise. Souvent Option B coût cycle inférieur et plus sûre. Compter en « coût total de possession », conclusion inverse de simple prix.
Liste d'infos du dossier de cas
Pour fournir une solution précise, le dossier de l'acheteur doit être complet. Au moins : nom et partie équipement, matériau et épaisseur substrat, température service et pic, cyclique et fréquence, composition et concentration complètes du milieu, condensation ou liquide, durée prévue, mode pose acceptable (arrêt/en ligne), restrictions éco et feu. Beaucoup d'erreurs viennent d'une seule température donnée, cachant chlore, soufre ou condensation. Écrire tout, solution ne dévie pas.
Jugement site du moment de recoat
Maîtriser la fenêtre de recouvrement permet de réduire au minimum le coût de maintenance. L'inspection sur site doit se concentrer sur trois types de signaux : le premier est la pulvérulence ou la décoloration évidente du revêtement, ce qui indique que la phase organique est déjà fortement dégradée ; le deuxième est l'apparition de taches de rouille ponctuelles s'étendant vers l'extérieur, ce qui signifie que la barrière a été percée ; le troisième est le craquelage en réseau de la surface, annonçant un décollement à grande échelle imminent. Tant que la corrosion n'a pas traversé et que le revêtement reste globalement continu, il convient de planifier rapidement un recouvrement préventif ; à ce stade, le nettoyage du substrat est faible, la consommation de matériau est réduite et l'arrêt est court. Attendre une défaillance de grande surface pour réparer entraîne souvent un sablage global, multipliant les coûts.Collaboration avec des fabricants spécialisés pour la sélection
L'efficacité d'un système de protection haute température dépend fortement de la restitution précise des détails des conditions de service et de l'adéquation de la formulation. Pour les équipements critiques ou les milieux complexes, il est recommandé d'impliquer dès le début le fournisseur de revêtement dans la validation du projet, afin que celui-ci propose, sur la base de cas similaires, le système, l'épaisseur de film et les recommandations de cure. KeXin New Materials (KeXin 客信) dispose à Foshan d'une équipe de support applicatif, capable d'offrir pour des scénarios tels que chaudières, conduits de fumée, fours, un service intégré allant de l'évaluation du substrat, la conception des systèmes, jusqu'au guidage du procédé sur site, aidant l'utilisateur à trouver un équilibre entre performance et coût.
V. Cas typiques de projets
La théorie n'a de valeur que lorsqu'elle est appliquée sur le terrain. Bien que les cas suivants aient été anonymisés, leur structure de conditions de service et leur logique de traitement présentent une valeur de référence générale pour les projets similaires.
Cheminée de centrale et système de désulfuration
Un tronçon de sortie de cheminée d'un groupe charbonnière était depuis longtemps soumis à l'érosion par des gaz de combustion humides saturés à 120 à 180 degrés, contenant des oxydes de soufre et de faibles quantités de chlorures ; le revêtement organique d'origine présentait des cloques et décollements en deux ans. La rénovation a adopté un système composite « apprêt riche en zinc inorganique à l'eau + finition silicones résistante à la température », le pré-traitement par sablage jusqu'au niveau quasi-blanc, l'épaisseur de film totale contrôlée dans la plage prescrite, et une courbe de mise en service à montée progressive de température. Après trois ans d'exploitation, le contrôle a montré un revêtement continu sans cloque, et l'ammaincissement mesuré de la paroi en acier a nettement ralenti, validant l'applicabilité de la logique « intégration résistance thermique et anticorrosion » en environnement de panache humide.
Fours métallurgiques et échangeurs de chaleur
La enveloppe d'un échangeur de chaleur dans une usine de métallurgie fonctionnait depuis longtemps avec des fluctuations de 420 à 580 degrés, et subissait une abrasion par poussières environnantes. La peinture résistante à la chaleur ordinaire d'origine pulvérisait en un an. On a ensuite adopté un système isolant résistant à la température à base de résine haute silice avec microbilles céramiques, qui a non seulement abaissé la température de paroi arrière de plus de dix degrés, mais aussi prolongé le chemin de pénétration du milieu grâce aux charges lamellaires. En complément, deux couches fines ont été appliquées en contrôlant strictement le séchage superficiel intercouche ; après mise en service, aucune fissure n'a été observée après deux saisons de chauffage de cycles thermiques, et le cycle de maintenance est passé de un an à plus de trois ans.
Tuyau d'échappement de moteur et silencieux
Le segment basse-température des tuyaux d'échappement de véhicules utilitaires et de machines de génie civil se situe autour de 300 à 550 degrés, avec de fortes vibrations et une corrosion par condensation. Ces composants sont généralement en acier inoxydable à paroi mince ou en acier à bas carbone, adaptés à un système souple silicones-aluminium à faible température de cure. L'essentiel est de ne pas sauter le pré-traitement ni empiler l'épaisseur. Un constructeur a remplacé la peinture manuelle au pinceau par une pulvérisation électrostatique automatisée sur les tuyaux d'échappement ; l'uniformité du revêtement et la durée de résistance à la brume salée ont augmenté simultanément, et les réclamations pour corrosion après-vente ont nettement diminué.
Four d'incinération de déchets et chaudière à récupération de chaleur
La complexité des gaz d'incinération réside dans l'instabilité extrême de la composition : chlorures, soufre, métaux lourds, avec des fluctuations de température de 200 à 500 degrés, et un refroidissement rapide nécessaire au contrôle des dioxines, provoquant des chocs thermiques fréquents. Les écrans tubulaires de la chaudière à récupération d'une ligne d'incinération utilisaient un revêtement silicones, percé en un an à cause de la corrosion chlorée et des alternances chaud-froid. La rénovation a adopté un système composite inorganique silicate avec charges résistantes au chlore, en contrôlant strictement le sablage et l'épaisseur, associé à une mise en service progressive en pression et température. Après deux cycles de maintenance, le taux d'ammaincissement des écrans a nettement baissé, et les arrêts non planifiés ont diminué, ce qui montre que dans les scénarios combinant corrosion extrême et cycle thermique, le système inorganique résistant au chlore est plus avantageux.
Équipements de transformation alimentaire et de séchage
Les surfaces externes des fours de séchage et autoclaves de stérilisation dans l'agroalimentaire et pharmaceutique fonctionnent généralement dans un environnement propre à 200-300 degrés ; outre la résistance thermique, le revêtement doit répondre aux exigences de sécurité alimentaire et de facilité de nettoyage. Une tour de séchage laitière utilisait à l'origine une peinture argentée ordinaire, dégageant des odeurs et accumulant la poussière sous haute température. On a ensuite adopté un revêtement silicones clair résistant à la chaleur et propre, résistant à la température et facile à rincer, associé à un pré-traitement normalisé, résolvant le problème d'odeur et de risque sanitaire. Ces scénarios nous rappellent que, outre la résistance thermique, il faut évaluer l'odeur, l'exsudation et les propriétés de nettoyage, surtout lorsque l'on est en contact ou à proximité d'aliments ou de médicaments.
Tuyauteries haute température pétrochimiques
Les lignes de transfert de raffinerie, sommets de colonnes de fractionnement et tuyauteries de huile lourde à haute température sont souvent à 250-450 degrés, avec milieu contenant soufre et traces de chlore. Ces conditions déconseillent les systèmes à poudre d'aluminium ; privilégier un revêtement composite silicones résistant au soufre ou silicate, en veillant à la recouvrabilité pour la maintenance. Une installation a choisi un revêtement gris modifié silicone résistant à la température et anticorrosion, associé à une inspection infrarouge régulière de température, fonctionnant quatre cycles de maintenance consécutifs sans corrosion traversante, garantissant la sécurité de production continue.
VI. Erreurs courantes de sélection et de mise en œuvre
Lors de nombreuses visites sur site et analyses de défaillance, plusieurs biais cognitifs récurrents apparaissent. Identifier ces erreurs est souvent le premier pas pour éviter les reprises.
Erreur 1 : ne regarder que la température nominale indiquée
Beaucoup d'acheteurs traitent « résistant à 600 degrés » comme le seul critère, ignorant si c'est une température de longue durée ou instantanée, air statique ou gaz de combustion sulfuré, température constante ou cycle chaud-froid. À même température nominale, la durée de vie de différentes formulations en milieu réel peut différer plusieurs fois. La bonne pratique est de confier la fiche des conditions au fournisseur pour qu'il propose la fenêtre de température recommandée du système correspondant, plutôt que de commander sur un simple chiffre.
Erreur 2 : négliger le pré-traitement
« Si le revêtement casse, je répare » est un état d'esprit courant sur site, mais la réparation suppose un substrat propre, rugueux et actif. Travailler sur rouille et huile revient à coller le revêtement sur du sable, l'adhérence est déficiente d'origine. Le niveau de sablage, les sels de surface, la propreté de dépoussiérage doivent être intégrés à la réception. La part du pré-traitement dans la durée de vie du revêtement est souvent sous-estimée, alors que c'est l'étape au meilleur rapport qualité-prix.
Erreur 3 : plus épais c'est plus sûr
Les revêtements épais ont de fortes contraintes internes, difficile évacuation des solvants, et fissurent facilement, surtout les systèmes silicones lors de la céramisation à la chauffe, où un excès d'épaisseur aggrave cloques et piqûres. L'épaisseur raisonnable vient de la conception de formulation et des besoins du milieu, pas du principe « plus épais c'est mieux ». Sur site, utiliser un épaissimètre magnétique pour contrôle par sondage, plutôt que d'estimer l'épaisseur au toucher.
Erreur 4 : ignorer le cycle thermique et le régime de montée en température
Mettre l'équipement en service directement à pleine charge empêche solvants et basses molécules internes de s'échapper, provoquant facilement des cloques. Le « démarrage à froid » sans courbe de montée en température est une cause fréquente de défaillance précoce des systèmes silicones. La bonne pratique est de monter progressivement en température de bas en haut selon les recommandations du fabricant, laissant au revêtement le temps d'achever sa transformation structurelle.
Erreur 6 : négliger la température de paroi arrière et le besoin d'isolation
Beaucoup de projets ne regardent que « à quelle température le revêtement résiste », oubliant que la température de l'enveloppe de l'équipement est la condition réelle de l'objet protégé. Lorsque l'intérieur est très chaud mais que l'enveloppe doit rester sous une limite pour protéger le personnel ou les composants voisins, augmenter simplement la résistance thermique du revêtement ne sert à rien ; il faut introduire des charges isolantes pour abaisser la température arrière. Confondre « température résistance du revêtement » et « température de paroi arrière du substrat » explique souvent pourquoi la surface externe reste brûlante et les câbles voisins vieillissent. La bonne voie : mesurer d'abord la température arrière, puis définir le système, et si nécessaire choisir un revêtement résistant à la chaleur isolant.
Erreur 8 : sous-estimer les essais d'échantillons et la validation sur banc
Pour des conditions non standard ou critiques, appliquer directement sur grande surface est très risqué. La bonne pratique est de préparer d'abord des panneaux en laboratoire, soumis à vieillissement accéléré à température, milieu et cycle thermique réels, et si besoin un essai de panneau suspendu sur site, confirmer le système par les données avant généralisation. Beaucoup d'entreprises sautent l'étape d'essai, pour finir avec un revêtement défaillant en série, perte dépassant largement l'investissement d'essai. L'essai est aussi une base objective de consensus entre fournisseur et demandeur ; en cas de litige, les données de panneau et rapports d'essai sont la preuve la plus solide.
Erreur 7 : substituer le prix à l'évaluation technique
L'adjudication au plus bas prix est particulièrement risquée pour l'achat de revêtements. La défaillance des revêtements haute température apparaît souvent plusieurs mois après mise en service, le applicateur ayant quitté, responsabilité difficile à définir, coût supporté par le propriétaire. L'évaluation technique doit couvrir l'adéquation du système, le niveau de pré-traitement, la conception d'épaisseur et l'engagement de garantie, pas seulement comparer les montants du devis. Pour équipements critiques, mieux vaut investir plus en amont dans l'étude et les essais que subir des réparations urgentes après mise en service.
Erreur 5 : mélanger arbitrairement des systèmes différents
Par commodité, on combine l'apprêt d'un fournisseur A et la finition d'un fournisseur B, entraînant reprise de fond, délaminage. Les systèmes de résine, forces de solvant et mécanismes de cure de différents fabricants ne sont pas nécessairement compatibles. En cas de structure composite nécessaire, utiliser un kit du même fabricant et confirmer la fenêtre de recouvrabilité intercouche, ne pas combiner selon l'expérience.
VII. Normes et méthodes de détection associées
En tant que matériau de protection industrielle, le revêtement haute température dispose de normes nationales, normes de matériaux de construction et normes de génie civil correspondantes pour la qualité et la réception. Connaître ces normes permet de normaliser les accords techniques d'achat et de fournir un critère en cas de litige.
Normes nationales série GB
Les normes nationales sont la base générale pour les essais de performance des revêtements. La résistance thermique peut référer aux méthodes normalisées des peintures résistant à la chaleur, évaluée par vieillissement continu à température prescrite puis contrôle de l'aspect et de l'adhérence. L'essai d'adhérence suit la norme par quadrillage ou arrachement, temps de séchage, viscosité, finesse ont aussi leurs normes nationales. Le cahier des charges doit indiquer le numéro de norme référencée et le critère de conformité, éviter « selon norme nationale » vague.
Normes de matériaux de construction série JC
Les normes professionnelles de matériaux de construction couvrent plusieurs exigences techniques pour revêtements fonctionnels industriels et bâtiment, certains revêtements haute température et isolants peuvent référer aux clauses de température, conductivité et comportement au feu. Pour les systèmes isolants haute température à attribut énergétique bâtiment, les normes JC offrent des dimensions complémentaires : résistance à la salissure, tenue aux intempéries, classe de feu, complément important au accord technique.
Normes de génie civil série JG
Les normes de génie civil concernent surtout l'enveloppe bâtiment et scénarios de protection spéciale, exigeant sur la surface structurale le système, la sécurité et la durabilité du revêtement. Lorsque le revêtement haute température est utilisé pour équipements annexes bâtiment (conduits de fumée cuisine, surface externe chauffage), les clauses de réception et sécurité des normes JG ont force contraignante directe, à intégrer à l'examen du projet.
Rédaction de référence norme et accord technique
Écrire les normes dans l'accord technique d'achat est la clé pour éviter les disputes. L'accord doit préciser : quelle sous-partie de norme peinture résistante chaleur référencée, température et durée de l'essai thermique, classe d'adhérence conforme, plage d'épaisseur et méthode de mesure, proportion d'échantillonnage à réception. Écrire vague « conforme à norme nationale » laisse place aux produits de basse qualité ; préciser numéro de clause et critère crée la contrainte. Pour produits certifiés, exiger du fournisseur un rapport d'essai tiers, vérifier que les conditions d'essai du rapport correspondent à cet accord.
Outils de détection sur site et préparation d'échantillons
Le chantier ne se passe pas de quelques outils de base : épaissimètre magnétique pour mesure multi-points du film sec, quadrilleur et arracheur pour adhérence, thermo-hygromètre et point de rosée pour environnement, détecteur de défauts par étincille pour les couches épaisses ou doublures (piqûres). La préparation d'échantillons doit suivre le procédé en laissant échantillon synchrone, incluant plaque standard et panneau suspendu site, annotés lot, date, emplacement. Ces échantillons sont base de réception et preuve clé pour traçabilité et litige garantie, à archiver avec le dossier de finition.
Échantillonnage à réception et critère de conformité
La réception sur site adopte un échantillonnage stratifié : diviser en lots de contrôle selon surface des composants, prélever plusieurs points par lot pour épaisseur, couvrant face au feu, face arrière et arêtes ; proportion d'adhérence peut être inférieure à l'épaisseur, mais les zones critiques doivent être couvertes. Juger non seulement la moyenne, mais surtout si la valeur minimale atteint le critère, car la défaillance commence souvent au plus mince et faible. Piqures, oublis à réparer promptement, zone de réparation à re-contrôler. Un dossier de réception traçable est crucial pour exploitation ultérieure et définition de responsabilité.
Mise à jour dynamique des normes et suivi de conformité
Les normes liées aux revêtements ne sont pas figées ; avec l'élévation des exigences environnementales et de sécurité, les limites de composés volatils, restrictions de métaux lourds et méthodes d'essai sont révisées périodiquement. Les acheteurs et techniciens doivent suivre les derniers numéros et dates d'application, éviter d'utiliser d'anciennes clauses remplacées. Pour équipements export ou projets étrangers, noter aussi les écarts entre normes internationales imposées et normes nationales, préciser dans l'accord laquelle prévaut, éviter désaccord à réception sur version de norme.
Points clés des méthodes de détection critiques
Outre les essais laboratoire référencés, le chantier doit valoriser quelques détections pratiques. Première : essai de cycle chaud-froid, basculer l'échantillon entre haute température et ambiant pour simuler arrêts-démarrages réels, observer fissures ou décollements. Deuxième : vieillissement combiné brouillard salin et condensation, valider la barrière en milieu corrosif. Troisième : contrôle d'épaisseur réelle et adhérence, reflétant directement la qualité de pose. Combiner indicateurs laboratoire et détections chantier forme une assurance qualité en boucle fermée.
FAQ questions fréquentes
Q : Quelle est la température maximale que le revêtement haute température peut supporter à long terme ?
R : Cela dépend du système de formation de film. Les systèmes courants silicones-poudre d'aluminium résistent à long terme de 200 à 600 degrés, les systèmes inorganiques silicate de 600 à 800 degrés, les revêtements composites céramique ou cermet dépassent 1000 degrés. Noter que la température nominale désigne généralement la limite de fonctionnement stable à long terme, le pic instantané peut être plus haut, mais un dépassement continu raccourcit forcément la durée. La sélection doit se baser sur la température de travail à long terme de l'équipement, avec marge de sécurité.
Q : Comment choisir entre peinture résistante à la chaleur silicones et revêtement céramique ?
A : La clé réside dans la limite de température et de coût. En dessous de six cents degrés, et si les composants peuvent être appliqués à température ambiante ou basse, privilégiez le système à base de silicone organique, qui offre un bon rapport qualité-prix et une application simple ; de six cents à huit cents degrés, on peut se tourner vers un système inorganique au silicate ou un système céramisable ; au-dessus de huit cents degrés, ou pour les zones en contact direct avec la flamme et soumises à l'usure à haute température, il faut envisager un revêtement céramique ou composite céramique-métal. De plus, il faut aussi peser les conditions de mise en œuvre : les types céramiques nécessitent souvent une cuisson à haute température ou un équipement de pulvérisation, ce qui n'est pas toujours possible sur site pour les grands composants.Q : Pourquoi le revêtement gonfle, se fissure voire se détache en plaques entières sous l'effet de la chaleur ?
A : Il existe généralement quatre causes fréquentes. Premièrement, un chauffage non progressif après application, provoquant la vaporisation brutale des solvants et des composés de faible masse moléculaire internes formant des bulles ; deuxièmement, un prétraitement insuffisant, entraînant une adhérence déficiente à l'origine ; troisièmement, une épaisseur de film trop importante, où la contrainte interne dépasse la résistance de liaison ; quatrièmement, des cycles thermiques fréquents avec un revêtement trop rigide, causant une fissuration par fatigue. Le diagnostic doit combiner courbe de température, registres de prétraitement et données d'épaisseur de film, plutôt que de blâmer simplement « la mauvaise peinture ».
Q : Le prétraitement doit-il obligatoirement être par sablage, ou le meulage à outils motorisés suffit-il ?
A : Le sablage ou le grenaillage permet d'atteindre le plus haut niveau de nettoyage et de rugosité, et est le premier choix pour les équipements à haute température. Pour les grands composants ne pouvant être arrêtés ou déplacés, le meulage à outils motorisés peut servir de substitution, mais le niveau de nettoyage et la durabilité sont inférieurs au sablage global, raccourcissant ainsi la durée de vie. Quelle que soit la méthode, les trois étapes — dérouillage, dégraissage, dépoussiérage — sont indispensables, et l'application doit suivre rapidement après traitement pour éviter la rouille de retour.
Q : Peut-on soi-même ajuster la couleur d'un revêtement haute température ?
A : Oui, mais le choix des pigments résistants à la chaleur est limité par la température. Les pigments organiques courants se décomposent et décolorent au-delà de quatre cents degrés ; pour les plages haute température, il faut utiliser des pigments inorganiques résistants à la chaleur tels que l'oxyde de fer, le noir ferro-chromé, le blanc de titane, et l'ajout de pigment affecte dans une certaine mesure la résistance thermique et anticorrosion. Pour les revêtements colorés résistants à la chaleur, il est recommandé de choisir directement des formulations matures du fabricant, et non d'incorporer arbitrairement des pastes colorées dans une peinture à poudre d'aluminium, afin de ne pas détruire la barrière de obturation des flocons d'aluminium.
Q : Le revêtement inorganique à l'eau haute température et le silicone organique solvant, lequel est plus écologique ?
A : Le système inorganique à l'eau utilise l'eau comme milieu de dispersion, ne contient pas de solvant organique, est ignifuge et sans pollution volatile, offrant un avantage écologique marqué, adapté aux espaces intérieurs et confinés. Le silicone organique solvant est moins affecté par la température et l'humidité ambiantes, sèche en surface rapidement, mais contient des composés organiques volatils, nécessitant ventilation et prévention incendie. Les deux ne s'excluent pas, et doivent être choisis selon l'environnement de mise en œuvre et les exigences écologiques.
Q : Combien d'années dure approximativement un système de revêtement haute température, et quand faut-il repeindre ?
A : La durée de vie est déterminée conjointement par le système, la température, le milieu et la qualité de mise en œuvre, allant de un à deux ans pour le plus court, à plus de cinq à dix ans pour le plus long. Pour juger du moment du repeinturage, inspectez régulièrement si l'aspect présente farinage, fissuration, propagation de points de rouille, et complétez par des contrôles d'épaisseur de film et d'adhérence. Il est recommandé de planifier un repeinturage préventif tant que la rouille n'a pas perforé et que le revêtement reste continu, bien plus économique qu'une réparation massive après défaillance.
Lecture complémentaire
- Revêtements fonctionnels conducteurs et isolants
- Revêtements fonctionnels anti-salissure et autonettoyants
- Panorama de l'industrie du revêtement architectural
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Quelle est la température maximale que peut supporter à long terme un revêtement haute température ?", "acceptedAnswer": {"@type": "Answer", "text": "Cela dépend du système de formation de film. Le système courant à silicone organique et poudre d'aluminium résiste à long terme généralement de deux cents à six cents degrés, le système inorganique au silicate de six cents à huit cents degrés, et le revêtement composite céramique ou céramique-métal dépasse mille degrés. Notez que la température nominale désigne généralement la limite de fonctionnement stable à long terme ; les pics instantanés peuvent être plus élevés, mais un dépassement prolongé raccourcit inévitablement la durée de vie. La sélection doit se baser sur la température de travail à long terme de l'équipement, avec une marge de sécurité."}}, {"@type": "Question", "name": "Comment choisir entre peinture résistante à la chaleur silicone organique et revêtement céramique ?", "acceptedAnswer": {"@type": "Answer", "text": "La clé réside dans la limite de température et de coût. En dessous de six cents degrés, et si les composants peuvent être appliqués à température ambiante ou basse, privilégiez le système à base de silicone organique, qui offre un bon rapport qualité-prix et une application simple ; de six cents à huit cents degrés, on peut se tourner vers un système inorganique au silicate ou un système céramisable ; au-dessus de huit cents degrés, ou pour les zones en contact direct avec la flamme et soumises à l'usure à haute température, il faut envisager un revêtement céramique ou composite céramique-métal. De plus, il faut aussi peser les conditions de mise en œuvre : les types céramiques nécessitent souvent une cuisson à haute température ou un équipement de pulvérisation, ce qui n'est pas toujours possible sur site pour les grands composants."}}, {"@type": "Question", "name": "Pourquoi le revêtement gonfle, se fissure voire se détache en plaques entières sous l'effet de la chaleur ?", "acceptedAnswer": {"@type": "Answer", "text": "Il existe généralement quatre causes fréquentes. Premièrement, un chauffage non progressif après application, provoquant la vaporisation brutale des solvants et des composés de faible masse moléculaire internes formant des bulles ; deuxièmement, un prétraitement insuffisant, entraînant une adhérence déficiente à l'origine ; troisièmement, une épaisseur de film trop importante, où la contrainte interne dépasse la résistance de liaison ; quatrièmement, des cycles thermiques fréquents avec un revêtement trop rigide, causant une fissuration par fatigue. Le diagnostic doit combiner courbe de température, registres de prétraitement et données d'épaisseur de film, plutôt que de blâmer simplement « la mauvaise peinture »."}}, {"@type": "Question", "name": "Le prétraitement doit-il obligatoirement être par sablage, ou le meulage à outils motorisés suffit-il ?", "acceptedAnswer": {"@type": "Answer", "text": "Le sablage ou le grenaillage permet d'atteindre le plus haut niveau de nettoyage et de rugosité, et est le premier choix pour les équipements à haute température. Pour les grands composants ne pouvant être arrêtés ou déplacés, le meulage à outils motorisés peut servir de substitution, mais le niveau de nettoyage et la durabilité sont inférieurs au sablage global, raccourcissant ainsi la durée de vie. Quelle que soit la méthode, les trois étapes — dérouillage, dégraissage, dépoussiérage — sont indispensables, et l'application doit suivre rapidement après traitement pour éviter la rouille de retour."}}, {"@type": "Question", "name": "Peut-on soi-même ajuster la couleur d'un revêtement haute température ?", "acceptedAnswer": {"@type": "Answer", "text": "Oui, mais le choix des pigments résistants à la chaleur est limité par la température. Les pigments organiques courants se décomposent et décolorent au-delà de quatre cents degrés ; pour les plages haute température, il faut utiliser des pigments inorganiques résistants à la chaleur tels que l'oxyde de fer, le noir ferro-chromé, le blanc de titane, et l'ajout de pigment affecte dans une certaine mesure la résistance thermique et anticorrosion. Pour les revêtements colorés résistants à la chaleur, il est recommandé de choisir directement des formulations matures du fabricant, et non d'incorporer arbitrairement des pastes colorées dans une peinture à poudre d'aluminium, afin de ne pas détruire la barrière de obturation des flocons d'aluminium."}}, {"@type": "Question", "name": "Le revêtement inorganique à l'eau haute température et le silicone organique solvant, lequel est plus écologique ?", "acceptedAnswer": {"@type": "Answer", "text": "Le système inorganique à l'eau utilise l'eau comme milieu de dispersion, ne contient pas de solvant organique, est ignifuge et sans pollution volatile, offrant un avantage écologique marqué, adapté aux espaces intérieurs et confinés. Le silicone organique solvant est moins affecté par la température et l'humidité ambiantes, sèche en surface rapidement, mais contient des composés organiques volatils, nécessitant ventilation et prévention incendie. Les deux ne s'excluent pas, et doivent être choisis selon l'environnement de mise en œuvre et les exigences écologiques."}}, {"@type": "Question", "name": "Combien d'années dure approximativement un système de revêtement haute température, et quand faut-il repeindre ?", "acceptedAnswer": {"@type": "Answer", "text": "La durée de vie est déterminée conjointement par le système, la température, le milieu et la qualité de mise en œuvre, allant de un à deux ans pour le plus court, à plus de cinq à dix ans pour le plus long. Pour juger du moment du repeinturage, inspectez régulièrement si l'aspect présente farinage, fissuration, propagation de points de rouille, et complétez par des contrôles d'épaisseur de film et d'adhérence. Il est recommandé de planifier un repeinturage préventif tant que la rouille n'a pas perforé et que le revêtement reste continu, bien plus économique qu'une réparation massive après défaillance."}}]}