ہائی ٹمپریچر پینٹس کی مکمل گائیڈ: سلیکون سے سیرامک کوٹنگز تک حرارتی تحفظ
صنعتی تیاری اور توانائی کے آلات کے آپریٹنگ مقامات پر بے شمار دھاتی ڈھانچے طویل عرصے تک شدید درجہ حرارت اور حتیٰ کہ سخت تھرمل جھٹکوں کے سامنے رہتے ہیں: تھرمل پاور پلانٹ کے بوائلر اور چمنیاں، دھات کے بھٹے اور تنور، انجن کے اخراج کے نظام، تیل کی کریکنگ اکائیاں اور کیمیائی ری ایکٹر، جہاں سطح کا درجہ حرارت معمول سے سینکڑوں اور کبھی ہزار ڈگری سیلسیس سے بھی تجاوز کر جاتا ہے۔ ایسے حالات میں عام سجاوٹی کوٹنگ تیزی سے رنگ بدل لیتی ہے، چاک ہو جاتی ہے، دراڑیں پڑ جاتی ہیں اور پھٹکنے لگتی ہے، بنیادی سطح سے چپک کھو دیتی ہے اور آکسیڈیشن والے زنگ، دیوار کی موٹائی میں کمی اور بالآخر حفاظتی خطرات کو دعوت دیتی ہے۔ اعلیٰ درجہ حرارت والے ماحول میں دھات کی عمر بڑھانا، آلات کو عایق بنانا اور پروڈکشن لائن کی حفاظت کرنا ایک ایسا سوال ہے جس کا ہر پلانٹ انجینئر اور ہر خریداری کا فیصلہ ساز سامنا کرتا ہے۔ اعلیٰ درجہ حرارت والی کوٹنگ بالکل وہ فنکشنل مادہ ہے جو اس سوال کا جواب دینے کے لیے بنایا گیا ہے۔
طویل عرصے تک شدید درجہ حرارت کو ناکامی کے بغیر برداشت کرنے کے ہدف سے بیان کردہ اعلیٰ درجہ حرارت والی کوٹنگز کوئی ایک پروڈکٹ نہیں بلکہ ٹیکنالوجیز کا پورا خاندان ہیں، جو رال کے نظام، آپریٹنگ درجہ حرارت، محيطِ خدمت اور ڈیزائن عمر کے مطابق نفیس طور پر تقسیم شدہ ہیں۔ عام سلیکان ایلومینیم پاؤڈر ہیٹ ریزسٹنٹ پینٹ سے لے کر تقریباً ہزار ڈگری سیلسیس برداشت کرنے والی سیرامک کوٹنگ تک، تکنیکی حد بہت وسیع ہے اور انتخاب کا منطق عام حفاظتی کوٹنگز کہیں زیادہ پیچیدہ ہے۔ انجینئر کے نقطۂ نظر سے لکھا گیا یہ مضمون ترتیب سے اعلیٰ درجہ حرارت والی کوٹنگز کے تھرموڈینامک اصول، مواد کے نظام، پرائیو کے طریقے، انتخاب کے معیار، فیلڈ کے واقعات، عام غلط فہمیاں اور موجودہ معیارات کو بیان کرتا ہے تاکہ قاری کو نظریے سے کارخانہ دارانہ عمل تک ایک مکمل فریم ورک ملے۔
کسين نیو میٹریلز (گوانگڈونگ) کمپنی لمیٹڈ (برینڈ KeXin، ویب سائٹ www.psste.com)، جو فوشان، گوانگڈونگ میں واقع ہے، طویل عرصے سے صنعتی حفاظتی اور فنکشنل کوٹنگز کی آزاد تحقیق و ترقی پر مرکوز رہی ہے اور سلیکان ہیٹ ریزسٹنٹ سسٹمز، واٹربورن انفارگنک اعلیٰ درجہ حرارت کے سسٹمز اور خصوصی سیرامک کمپوزٹ کوٹنگز میں وسیع فارمولا اور انجینئرنگ تجربہ جمع کرچکی ہے۔ اس مضمون کی تکنیکی آراء جزوی طور پر کسین کے انتخاب اور اپلیکیشن کے طریقہ کار سے ماخوذ ہیں جو کمپنی نے حقیقی حالاتِ خدمت سے نکالا ہے، اور انجینئرز اور خریداروں کو حل کے جائزے کے لیے بطور حوالہ پیش کی جاتی ہیں۔
1. حرارتی تحفظ کے بنیادی تھرمو ڈائنامک اصول
اعلیٰ درجہ حرارت والی کوٹنگز کو سائنسی طور پر منتخب کرنے کے لیے پہلے یہ سمجھنا ضروری ہے کہ اعلیٰ درجہ حرارت کے ماحول میں بنیادی سطح اور کوٹنگ درحقیقت کیا جھیل رہے ہیں۔ کوٹنگ کی ناکامی کبھی ایک واحد عامل سے نہیں ہوتی؛ یہ حرارتی، میکانیکی اور کیمیائی اعمال کا باہم جڑا ہوا نتیجہ ہے۔ صرف ناکامی کے طریقہ کار کو واضح کر کے ہی صحیح مٹیریل سسٹم اور اپلیکیشن تکنیک کا تعین کیا جا سکتا ہے۔
درجہ حرارت کا میدان اور حرارتی دباؤ کے ماخذ
جب دھاتی جزو اعلیٰ درجہ حرارت پر کام کرتا ہے تو اس کی سطح اور اندرونی حصے، شعلے والی طرف اور پچھلی طرف کے درمیان درجہ حرارت کا فرق ہوتا ہے، جس سے غیر یکساں حرارتی پھیلاؤ پیدا ہوتا ہے۔ مواد کے درمیان حرارتی پھیلاؤ کے عددی فرق کوٹنگ اور بنیادی سطح کی ملن سطح پر حرارتی تناؤ جمع کرتے ہیں۔ فولاد کی مثال لیں: اس کا لکیری پھیلاؤ کا عددی سر 1.2 × 10⁻⁵ فی ڈگری سیلسیس کے قریب ہے، لہٰذا جب کوئی جزو کمرے کے درجہ حرارت سے چھ سو ڈگری تک چھلانگ لگائے تو فی اکائی لمبائی کھنچاؤ 0.7 فیصد کے قریب پہنچ جاتا ہے۔ اگر کوٹنگ خود بہت سخت ہو اور اس بگاڑ کو نہ پا سکے تو بین السطوحی تناؤ چپکنے کی حد کو پار کر سکتا ہے، جس سے کراکنگ اور تہہ پرت الگ ہونا شروع ہو جاتا ہے۔
更棘手的是热循环。许多设备并非恒温运行,而是频繁启停、负荷波动,使Surfaceدرجہ حرارت在数十度到数百度之间反复涨落。每一次冷热交替都是一次疲劳加载,Coating在反复伸缩中逐渐产生微裂纹,裂纹扩展后又为氧化介质开辟了通道。因此评判一款اعلیٰ حرارت کوٹنگ,绝不能Meets于”زیادہ سے زیادہ سروس درجہ حرارت”اس جامد قدر کی؛ اس سے زیادہ توجہ اس کے حرارتی چکر میں طویل مدتی استحکام کو دینی چاہیے۔
آکسیڈیشن، حرارتی تجزیہ اور میڈیم کیمیکل زنگ کا ملاپ
High Temperature会显著加速Metal的氧化反应。在四百度以下,عام کاربان اسٹیلSurface生成的是相对致密的氧化膜,尚能延缓进一步腐蚀;但Exceeds五百度,氧化速率急剧上升,氧化皮变得疏松多孔,铁离子持续向外扩散、氧持续向内نفوذ,壁厚随之减薄。اعلیٰ حرارت کوٹنگ的首要任务,便是在MetalSurface构建一道能阻隔氧、硫、氯等腐蚀介质的طبیعی رکاوٹ。
与此同时,Coating自身也在承受热降解。有机类树脂在High Temperature下会发生断链、交联、氧化与挥发,表现为失重、变色与粉化。无机类Coating虽然热استحکام更高,却往往脆性偏大,抗热震能力有限。在真实的Industrial烟气中,硫氧化物、氮氧化物、氯化氢与水蒸气常常并存,它们与High Temperature协同作用,构成远比实验室单一شرائط严酷的Corrosive Environment。这也是为什么High Temperature区域的حفاظت,往往需要”耐热”与”Anticorrosive”دونوں افعال ایک ہی کوٹنگ میں یکجا کی جاتی ہیں۔
کوٹنگ ناکامی کے تین نمونہ وار طریقے
归纳انجینئرنگ现场的اکثر پوچھے گئے失效,可以归纳为三种模式。其一是热降解型失效,多见于标称درجہ حرارت مزاحمت不足或长期超温استعمال的سلیکونCoating,表现为整体变脆、粉化、褪色。其二是热应力型失效,多见于刚性无机Coating或فلم کی موٹائی过厚的System,表现为网状裂纹与成片剥落。其三是介质نفوذ型失效,多见于前Treatment不到位或Coating存在针孔的工况,表现为局部زنگ沿عیوب向四周蔓延。三种模式常常叠加出现,因此现场诊断时不能只看表象,而要回溯درجہ حرارت、介质、前Treatment与فلم کی موٹائی等根源。
حرارتی موصلیت، حرارتی تابکاری اور رکاوٹ کا میکانزم
Coating对اساسی سطح的تحفظ,除化学阻隔外,还涉及热量传递的调控。热量以传导、对流与辐射三种方式到达构件Surface,Coating若能在Surface反射部分热辐射,或自身具备较低حرارتی موصلیت,就能Reducesاساسی سطح实际承受的درجہ حرارت,即所谓”背温”。这一机理在Thermal Insulation型اعلیٰ حرارت کوٹنگ中尤为کلیدی:کھوکھل سیرامک مائیکرو اسفیئرز、气凝胶粉等多孔填料在膜内构筑بڑی مقدار静止空气腔,空气是热的不良导体,从而显著拉低热流کثافت。理解这一点,有助于解释为何同等标称درجہ حرارت مزاحمت下,含انسولیشن فیلر的System往往能让设备外壳درجہ حرارت更低、相邻部件更Safety。
آکسیڈیشن کائنیٹکس اور عمر کی پیش گوئی
دھاتوں کی اعلیٰ درجہ حرارت آکسیڈیشن تقریباً قطعتی قانون پر چلتی ہے: آکسائیڈ فلم کی موٹائی وقت کے جذر مربع کے ساتھ بڑھتی ہے، ابتدا میں تیز پھر سست۔ جب کوٹنگ آکسیجن کی فراہمی روک دے تو آکسیڈیشن”冻结”在萌芽阶段。انجینئرنگ上常用单位Time内的氧化增重或壁厚减薄速率,反推کوٹنگ سسٹم的حفاظت寿命。需要指出的是,这一规律在存在冷凝、盐雾与热循环时会被打乱,腐蚀由单纯氧化转变为电化学与High Temperature氧化的复合过程,寿命预估لازم叠加介质因子,这也是实验室恒温اعداد و شمار与现场寿命常常存在差距的根源。
حرارتی دباؤ کی مقداری سمجھ اور مثالیں
可以用简化公式理解界面热应力:应力近似等于弹性模量、حرارتی پھیلاؤ کا عددی سر (CTE)差与温差的乘积。当Coating与اساسی سطح膨胀系数差较大、且经历大幅温差时,界面应力可能Achieves数十兆帕,远超普通کوٹنگ کی چپکنے کی طاقت。例如某设备Surface从二十度骤升至五百二十度,温差五百度,若Coating刚性高、膨胀系数接近سٹیل,应力虽被部分吸收,但反复循环仍会疲劳。正因如此,High Temperature段更推崇低模量柔韧System或含微孔缓冲的Ceramic化ساختار,用”نرمی سے سختی کو شکست”بدلے حرارتی چکر کی عمر حاصل کرنے کے۔
حرارت مزاحمت درجہ بندی اور درجہ بندی کا طریقہ
行业内通常按طویل مدتی برداشتدرجہ حرارت将اعلیٰ حرارت کوٹنگ粗略分级:二百度级多用于发动机外壳、排气管中کم درجہ حرارت段与暖气片;四百度级覆盖大多数Industrial炉外壳、烟道与Drying设备;六百度级用于锅炉受压件بیرونی سطحیں、热交换器与冶金设备;八百至一千度级则需借助硅酸盐或Ceramic复合System,服务于炉膛内衬、焚烧炉与High Temperature烟气的Direct接触部位。需要强调的是,”طویل مدتی برداشت”与”عارضی برداشت”是两个概念,标称درجہ حرارت通常指长期稳定运行的上限,瞬时峰值可更高,但持续超温必然折损寿命。انجینئرنگ选型时建议在此上限基础上再预留百分之十至二十的Safety余量,以应对负荷波动与测量误差,这看似保守,实则是对设备长周期Safety的必要投资。
2. رواج حرارتی مزاحم کوٹنگز کا مادہ نظام
اعلیٰ حرارت کوٹنگ的کارکردگی上限,根本上由成膜مادہ的化学本质决定。不同树脂或无机粘结剂,对应着截然不同的درجہ حرارت مزاحمت区间、附着机理与Application边界。رواج کے نظام کی تکنیکی خصوصیات نیچے بڑھتے ہوئے حرارت مزاحمت کے مطابق بیان کی گئی ہیں۔
سلیکون رال کی کیورنگ اور سیرامیکیشن
سلیکونCoating从液态到最终耐热态,经历两个阶段。第一阶段是کمرہ حرارت或کم درجہ حرارت下的物理Drying与初步交联,获得搬运与装配所需的初期سختی;第二阶段是设备升温后的Heat curing与Ceramic化,硅氧骨架进一步缩合,同时ایلومینیم پیسٹ等填料氧化封孔,Coating逐步由”有机膜”转变为”نامیاتی-لاجواب ہائبرڈ فلم”اور آخر کار تقریباً غیر نامیاتی فلم تک۔ یہ عمل ناقابلِ واپسی ہے، اور یہی وجہ ہے کہ سلیکون ہیٹ ریزسٹنٹ پینٹ”استعمال سے مزید حرارت مزاحم”اس تاثر کا ماخذ——حقیقت میں وہ ذاتی حرارت مزاحمت ہے جو نامیاتی مرحلے کے مکمل تحول کے بعد ظاہر ہوتی ہے۔ اس تبدیلی کو سمجھنے سے واضح ہو جاتا ہے کہ آغازِ کار پر حرارت کے منحنی اتنے اہم کیوں ہیں۔
سلیکون رال نظام (۲۰۰ تا ۶۰۰ ڈگری سینٹی گریڈ)
سلکون رال是استعمالات最广的بلند درجہ حرارت برداشت成膜物。其分子主链由硅氧键构成,硅氧键的键能远高于普通碳碳键,因此热استحکام显著Superior Toاکریلک、ایپوکسی与پولی یوریتھن等有机树脂。纯سلیکونCoating在二百度至四百度区间表现稳定,通过引入ایلومینیم پیسٹ、云母粉、Glass粉等耐热填料,可进一步将长期درجہ حرارت مزاحمت推高至五百度甚至六百度。
ایلومینیم پیسٹ在سلیکون耐热System中扮演多重角色:它反射部分热辐射,ReducesCoating吸热;High Temperature下铝熔融氧化形成致密的氧化铝层,填补树脂热降解留下的空隙,使Coating在”有机相”اس کے زیادہ تر غائب ہو جانے کے بعد بھی مسلسل رکاؤ برقرار رکھتا ہے۔ اسی لیے بازار کی”ایلومینیم پاؤڈر ہیٹ ریزسٹنٹ پینٹ”عام طور پر سلیکون/الومینیم فلیک سسٹم ہوتا ہے۔ توجہ ہو کہ ایلومینیم والے نظام زیادہ الکلائن یا کلورائیڈ والے ماحول میں نہیں ہونے چاہئیں، ورنہ ایلومینیم میں سوراخ بن جاتے ہیں۔
سلیکان ترمیم شدہ اور دیگر نامیاتی مرکب نظام
为兼顾کمرہ حرارتچپکنے کی طاقت、لچک与Application友好性,انجینئرنگ上常将سلیکون与دیگر树脂共聚或拼用。سلیکون改性پولی ایسٹر可提升装饰性与初期سختی,Suitable ForAppearanceتقاضےنسبتاً زیادہ的排气管与电器外壳;سلیکون与ایپوکسی的کم درجہ حرارت کیورنگCombination,便于在无法اعلی درجہ حرارت بیکنگ的大型构件上Application;سلیکون加入اعلیٰ درجہ حرارت برداشت کرنے والے رنگ دانے后,可制得黑、灰、红、蓝等彩色耐热Coating,Meets标识与美观需求。
在四百度至六百度段,单纯سلیکون已开始面临热降解دباؤ,此时往往依靠高颜基比、功能性填料与硅树脂的交联کثافت共同支撑。例如加入滑石粉、云母、硅灰石等لمیلر فلر,可延长介质نفوذ路径;加入Ceramic微珠可在Coating内形成Thermal Insulation层,Reducesاساسی سطحSurface实际درجہ حرارت。
سلیکیٹ اور آبی لاعضوی حرارت مزاحم نظام
当درجہ حرارتExceeds六百度、逼近八百度时,有机成分几乎无法留存,لازم转向无机粘结System。硅酸盐(水Glass或硅溶胶)基کوٹنگز以无机硅酸盐بطور بائنڈر,配合云母、Ceramic粉、Glass料等填料,سخت ہونا后形成以硅氧网络为主的无机膜层,长期درجہ حرارت مزاحمت可达六百度至八百度的水平。
آبی غیر نامیاتی زنک رچ是另一类重要分支:以硅酸钾或硅酸钠بطور بائنڈر、高比例زنک پاؤڈر为填料,既Providesکیथوڈک تحفظ又具备一定耐热性,常用于需兼顾Anticorrosive与中High Temperature的سٹیل ڈھانچے۔其مزايا是ماحولیات、阻燃、耐热,短板是脆性较大、对前Treatment与سخت ہوناHumidity敏感,کوٹنگ ونڈو需要严格控制。
سیرامک کوٹنگ اور سیرمیٹ نظام (800 ڈگری سینٹی گریڈ سے اوپر)
进入八百度至一千度乃至更高区间,依赖Ceramic化或Ceramic本征材料成为必然选择。CeramicCoating多以氧化铝、氧化锆、硅酸盐Glass料或它们的复合System为基,通过High Temperature烧结或自蔓延反应在اساسی سطحSurface形成Ceramic质حفاظت层,سختی高、Abrasion resistance损、抗热震,并能在انتہائی زیادہدرجہ حرارت下保持کیمیائی غیر فعالی。
MetalCeramic复合System则是将Metal相的韧性、导热性与Ceramic相的耐热、رگڑ مزاحمت结合,اکثر پوچھے گئے如镍铬合金掺碳化硅、铁铬铝掺氧化铝等,通过سپری کوٹنگ或熔覆制备,长期درجہ حرارت مزاحمت可超千度,多用于焚烧炉、热Treatment炉辊与High Temperature磨损部位。这类Systemعملتقاضے高、لاگت高,选型时لازم从寿命周期角度权衡。
فلرز کے کام کرنے کا طریقہ اور انتخابی منطق
فلر حرارت مزاحم کوٹنگ کی کارکردگی کے دوسرے ستون کا نصف حصہ ہیں، اور ان کا کردار بہت آگے”بھراؤ سے لاگت میں کمی”。لمیلر فلر如云母、滑石粉、گلاس فلیکس,能在膜内形成层层叠瓦的迷宫ساختار,大幅延长腐蚀介质与氧的نفوذ路径,同时抵消部分سکڑنے کا تناؤ;球状与空心填料如Ceramic微珠,主要贡献Thermal Insulation与体积稳定;活性填料如ایلومینیم پیسٹ、زنک پاؤڈر,则在High Temperature下发生氧化或قربانی اینوڈ反应,主动封堵عیوب、Provides电化学تحفظ。填料ذرے کا سائز分布与体积ارتکاز (即行业常说的颜基比与体积ارتکاز概念)براہِ راست متاثر致密性,过高的体积ارتکاز会牺牲柔性,过低则屏障不足,فارمولا ڈیزائن需在两者之间找平衡。
حرارت مزاحمت اور اینٹی کورروژن کے توازن کا فن
صرف حرارت مزاحمت کی خواہش ایک بھنگر غیر نامیاتی فلم دیتی ہے جس میں اینٹی کورروژن تحفظ کم ہو؛ اور صرف اینٹی کورروژن پر زور دینے سے اعلیٰ درجہ حرارت پر جلدی انحطاط ہوتا ہے۔ بہتر حرارت مزاحم کوٹنگ عموماً”نامیاتی لچک”与”غیر نامیاتی حرارت مزاحمت”之间做梯度Design:底层偏有机以Guarantees附着与柔韧,面层偏无机或高填料以Guarantees耐热与阻隔,中间通过过渡层缓解界面应力。这种درجہ بند ساخت思想,正成为Premium耐热System的主流方向,也解释了为何复合مطابقت پذیر通常Superior To单一Coating硬扛。
پانی اور سلونٹ پر مبنی نظام کی حدود
两类System并非简单替代,而是各有Application边界。پانی پر مبنی无机Systemماحولیات、阻燃、耐热上限高,适合Indoor、密闭空间与对挥发性有严格限制的آئٹم,但对Application温Humidity与کیورنگ کی شرائط更挑剔。Solvent typeسلیکونکوٹنگ ونڈو宽、Surface dry快、对现场适应性强,适合باہر کا大型构件与工期紧张的انجینئرنگ,但需做好通风آگ سے تحفظ与废气收集。选型时把ماحولیاتتقاضے、Applicationشرائط与درجہ حرارت مزاحمت目标并列考量,才能选出既Compliance又可靠的Solution。
خصوصی فعالیت والی حرارت مزاحم نظام
在基础耐热之外,انجینئرنگ现场还催生出若干功能化方向。其一是Thermal Insulation型اعلیٰ حرارت کوٹنگ,通过在Coating中引入کھوکھل سیرامک مائیکرو اسفیئرز、气凝胶粉等低导热填料,在耐热的同时Reduces背温,常用于Reduces车间درجہ حرارتِ ماحول或تحفظ相邻Electronics元件。其二是示温کوٹنگز,CoatingColor随درجہ حرارت کی حد变化,直观指示设备是否超温,是运维巡检的实用工具。其三是درجہ حرارت مزاحمتAnticorrosive一体化System,针对含硫烟气、High Temperature蒸汽等Corrosive Environment,在耐热骨架中嵌入缓蚀与阻隔جزو,实现一膜多能。
3. سطح کی تیاری اور لاگو کرنے کا طریقہ
حرارتی مزاحم کوٹنگز کی کامیابی یا ناکامی اکثر سطح کی تیاری کے مرحلے پر ہی طے ہو جاتی ہے۔ فارمولیشن کتنی ہی اچھی کیوں نہ ہو، زنگ آلود، چکنائی والی یا ڈھیلی بنیاد پر لگانے پر جلدی چھلکنے سے بچا نہیں جاتا۔ کاریگری وہ پل ہے جو فارمولیشن کی صلاحیت کو میدان کی کارکردگی میں بدلتی ہے؛ ہر لاپرواہی ایک پوشیدہ خطرہ چھوڑ جاتی ہے۔
سبسٹریٹ کی پہلے سے تیاری: زنگ ہٹانا، چربی ہٹانا اور مسدود کرنا
钢铁Surface的氧化皮、锈层、油污与Old coating是چپکنے کی طاقت的最大敌人。کے لیےاعلیٰ حرارتی سامان,سفارش شدہ采用Sandblasting或شوٹ ٹریٹمنٹAchieves近白级或مکمل صفائی级معیار,使Surface获得合适的سطحی کھردرا پن与活性。Sandblasting磨料宜选用Drying、Cleaning的钢砂或矿砂,避免盐分与油污二次污染。After treatment应尽快Coating Application,Prevents返锈。若因工序衔接不得不间隔,应对已TreatmentSurface做临时تحفظ或重新检查,确认无可见返锈与污染后再Application,这一步看似繁琐,却是اعلیٰ حرارتی سامان长寿命的起点。
کے لیے无法停工的大型设备,可采用动力工具Sanding配合局部Sandblasting,但需认识到其صفائی کا درجہ低于整体Sandblasting,耐久性相应下降。油污لازم用مخصوص脱脂剂彻底清除,因为油膜会在High Temperature下碳化,Direct破坏界面结合。Stainless Steel、铝等有色Metal的耐热Coating Application,前Treatment更需谨慎,常采用Sanding粗化或مخصوص转化膜,不可套用Carbon Steelعمل。
پینٹ ماحول میں درجہ حرارت اور نمی کے کنٹرول کی تفصیلات
Environmentشرائط是ApplicationQuality的隐形变量。Solvent typeSystem在کم درجہ حرارت高湿下易发白、慢干,Idealدرجہ حرارتِ استعمال多在五度以上、متعلقہ نمی低于百分之八十五;پانی پر مبنی无机System则对Humidity有双向تقاضے,过于خشک کرنا اور کیور کرنا迟缓、过于潮湿易泛白,且اساسی سطحSurfaceدرجہ حرارت须高于露点三度以上以防凝露。现场应配备温نمی پیمانہ与露点测算,并在Coating Application记录中留存。遭遇雨雪、大风或اساسی سطح结露,应果断暂停,勿凭赶工期强行Application。
لاگو کرنے کے طریقے کا انتخاب
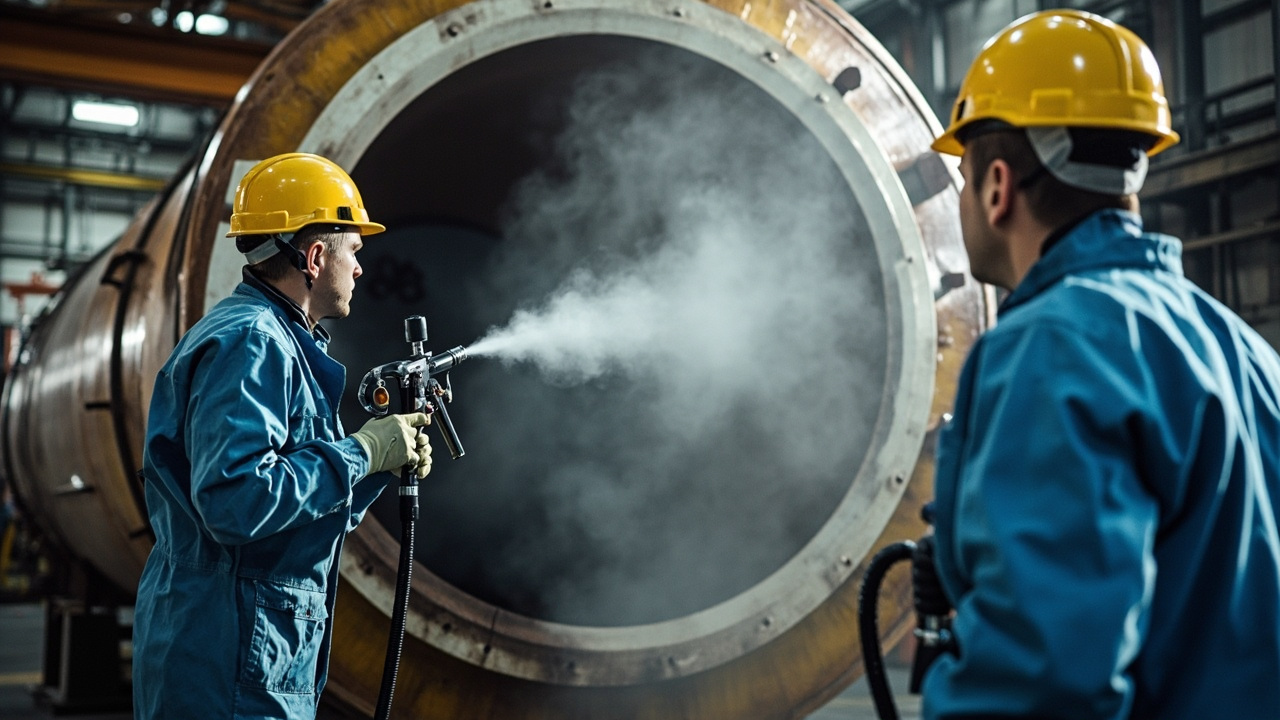
اعلیٰ حرارت کوٹنگ的Coating Application以سپری کوٹنگ为主,尤其是بغیر ہوا سپرے,能够获得均匀فلم کی موٹائی与Good表观,适合بڑا رقبہ设备。کے لیے管件、边角与难以سپری کوٹنگ的部位,可辅以برش لاگت或رولر کوٹنگ,但برش لاگت需注意避免漏涂与سگنگ。Powder型اعلیٰ حرارت کوٹنگ则采用الیکٹروسٹیٹک سپرے后High Temperatureسخت ہونا,Coating致密、Solvent-free,适合可入炉بیکنگ的批量ورک پیس。
لاگو ویزکٹی، گن کا دباؤ، چلنے کی رفتار اور پاس کے درمیان فاصلہ سب فلم کے معیار پر براہِ راست اثر ڈالتے ہیں۔ ماحولیاتی درجہ حرارت اور نمی اسی طرح اہم ہیں: واٹر بیسڈ غیر نامیاتی نظام نمی کے प्रति سंवेदनशीل
کیور شیڈول اور حرارت بڑھانے کا منحنی
زیادہ تر سلیکون حرارت مزاحم کوٹنگ عام درجہ حرارت پر سطح سے خشک ہو سکتی ہے، مگر اس کی حتمی حرارت مزاحمت عموماً ایک”养护”或”مرحلہ وار حرارت”过程。树脂中的محلول与低分子物需逐步排出,ایلومینیم پیسٹ等填料在High Temperature下完成氧化封孔,这一过程若操之过急,会因内部气体来不及逸出而产生气泡、针孔。因此设备投用前应制定升温曲线,由کم درجہ حرارت缓慢升至工作درجہ حرارت,让Coating完成”Ceramic化”转变。
واٹر بیسڈ غیر نامیاتی نظاموں کے برعکس ماحول کا درجہ حرارت، نمی اور کیورنگ وقت کنٹرول کرنا ضروری ہے، اور کچھ فارمولیشن میں زنک سلیکیٹ فلم کو مستحکم کرنے کے لیے بعد میں تیزابی سرگرمی بھی درکار ہوتی ہے۔ سیرامک سپرے یا کلیڈنگ میں کیورنگ خود گرم آلات کرتے ہیں، اس لیے نکتہ ٹھنڈا ہونے کی شرح کا کنٹرول ہے تاکہ حرارتی جھٹکے سے دراڑیں نہ پڑیں۔
پینٹ کا وقفہ اور دوبارہ کوٹنگ کی کھڑکی
层间Coating Application并非随时可叠,存在Best的可复涂窗口:过早复涂,下层未Surface dry,محلول被封在膜内易起泡;过晚复涂,下层已完全硬化且界面活性下降,层间结合变弱,甚至需要重新Sanding。Products说明中会标注最短与最长ری کوٹنگ کا وقفہ,现场须严格执行并做记录。کے لیے需跨班、跨天Application的大件,应在窗口内完成搭接,避免形成弱结合界面,这道工序看似琐碎,却Direct关系Coating的整体性与寿命。
فلم کی موٹائی کا کنٹرول اور تہہ دار مطابقت
فلم کی موٹائی并非越厚越好。过厚不仅浪费材料、增加لاگت,更易因内应力过大与محلول滞留而开裂、剥落。انجینئرنگ上应依据Products说明设定کل خشک فلم موٹائی,اور موٹائی کو پرائمر اور ٹاپ کوٹ کے درمیان مناسب طور پر بانٹیں۔ متعدد پتلی تہیں ایک موٹی تہہ سے بہتر ہیں: تہوں کے درمیان سطح خشک ہونے کا وقت رکھنے سے درمیانی چپک یقینی ہوتی ہے اور سالوینٹ خارج ہوتی ہے۔
بین الصرتی جوڑ是常被忽视的环节。不同System混用可能因相容性差异导致咬底、分层。若需底、面دہ پرتساختار,应优先选用同一厂家مطابق کوٹنگ سسٹم,明确层间可复涂窗口。Kexin New Materials在Product Manual中会标注سفارش شدہ的مطابقت پذیرSolution与最小最大فلم کی موٹائی,现场宜严格遵循,避免凭经验自行Combination。
عام نقصان کے طریقے اور ان کے حل
即便前Treatment与Formula无误,Application手法不当仍会产生عیوب。سگنگ多因لزوجت偏低或走枪过慢,应调整Thinning比与喷幅;针孔与气泡常源于فلم کی موٹائی过厚或محلول释放不畅,需改为多道پتلی کوٹنگ并留足Surface dry;橘皮与颗粒则关联雾化دباؤ与Environment粉尘,应优化气压并Cleaning现场;漏涂多发生在边角与内侧,دستی مرمت اور خود معائنے کو بڑھانا ضروری ہے۔ قائم کرنا”Application—自检—专检”تین سطحی کنٹرول جس سے بیشتر نقائص گیلی فلم کی حالت میں ہی ختم ہو جاتے ہیں۔
محصور مقام اور اونچائی پر کام کے اہم نکات
اعلیٰ حرارتی سامانCoating Application常在有限空间或高处作业,Safety风险高于普通Coating Application。有限空间须强制通风与气体Testing,Preventsمحلولجمع ہونا引发中毒或燃爆;高处作业须系挂Safety带、设置Platform与生命线;临近High TemperaturePipelineApplication须先冷却或隔离,避免烫伤。ماحولیات方面,پانی پر مبنیSystem虽低挥发,但仍需收集冲洗废水,سلونٹ والے نظام کو مقامی ماحولیاتی تقاضوں کے لیے گیسوں کے جمع کرنے کی ضرورت ہوتی ہے۔ حفاظت اور تعمیل وہ کم از کم حد ہے جسے کسی منصوبے میں نظر انداز نہیں کیا جا سکتا۔
پرانے کوٹنگ کا ہینڈلنگ: بحالی کے اہم نکات
老旧设备翻新时,如何Treatment原有Coating是前提。چپکنے کی طاقت尚可、No corrosion的旧膜可Sanding粗糙后Direct复涂;已粉化、起泡或زنگ蔓延的旧膜لازم彻底清除至اساسی سطح,否则新Coating会随旧膜一同脱落。清除方式依基层状态选择Sandblasting、Sanding或مخصوص脱漆剂,切忌在疏松旧膜上Direct覆盖。翻新前建议做چپکنے کی طاقت测试与زنگ评估,确定صفائی کا درجہ,并把边角、焊缝等易锈部位作为重点Treatment区。
سائٹ پر حفاظت اور معیار کی قبولیت
High TemperatureCoating Application多在有限空间、高处或High Temperature旁邻Environment作业,لازم落实通风、آگ سے تحفظ、防中毒与防坠落措施,尤其Solvent typeSystem要严Antistatic与کھلی آگ。Application完毕应建立Quality Acceptance档案:فلم کی موٹائی采用磁性测厚仪多点Testing,چپکنے کی طاقت按معیار划格或پل-آف طریقہ抽检,ظاہری معائنہ有无سگنگ、漏涂、针孔与明显Color Difference。حتمی کارکردگی کا اندازہ صرف اس وقت ممکن ہے جب عمل کنٹرول میں ہو۔
4. انجینئرنگ چونڊ جا اهم نقطا
حرارت مزاحم کوٹنگز کے اس انبار کے سامنے انجینئر کو جس سوال کا جواب واقعی دینا ہے وہ یہ نہیں کہ”کون سا پروڈکٹ سب سے زیادہ حرارت مزاحم ہے”,而是”کون سا پروڈکٹ میرے حالات کے لیے موزوں ہے”。انتخاب درجہ حرارت، میڈیم، سبسٹریٹ، عمر اور لاگت کو یکجا تولنے کا عمل ہے۔
استعمال کے درجہ حرارت اور ماحول کے مطابق انتخاب
第一步是锁定设备的طویل المدت آپریٹنگ درجہ حرارت与峰值درجہ حرارت,并区分是稳定High Temperature还是热循环。稳定二百度至四百度,常规سلیکون سلور پاؤڈر سسٹم即可胜任;四百度至六百度需高درجہ حرارت مزاحمتسلیکون或سلیکون改性System;六百度至八百度应转向硅酸盐无机或Ceramic化System;八百度以上基本只能依靠Ceramic或MetalCeramic复合Coating。若工况伴随频繁冷热交替,还需额外关注Coating的热震استحکام,优先选择柔性或微孔缓冲ساختار。
سبسٹریٹ کی قسم کے مطابق انتخاب
Carbon Steel、Stainless Steel、کاسٹ آئرن、铝及合金,其热膨胀、Surface状态与氧化性各异,对Coating附着与مطابقت پذیر提出不同تقاضے。Carbon Steel最常用,前Treatment达标后多数System可用;Stainless SteelSurface惰性大,需粗化或مخصوصپرائمر;铝及轻合金Melting Point低、膨胀大,宜选کم درجہ حرارت کیورنگ且柔韧的سلیکون سسٹم,避免High Temperature导致اساسی سطح变形。سبسٹریٹ کی موٹائی اور حرارتی موصلیت بھی ہیٹ اپ منحنی کو متاثر کرتی ہیں: پتلی دیوار والے حصے جلدی گرم ہوتے ہیں اور کوٹنگ پر حرارتی جھٹکا زیادہ ہوتا ہے۔
عملیاتی میڈیم کے مطابق انتخاب
介质是选型的隐形门槛。含硫烟气会侵蚀ایلومینیم پیسٹ与锌层,需选耐硫Formula或非Metal填料System;High Temperature蒸汽与冷凝水并存时,Coating须兼顾درجہ حرارت مزاحمت与水汽نفوذ;氯化物Environment易诱发点蚀,应规避活泼Metal填料;存在固体颗粒冲刷的烟道,则要加入Abrasion resistance骨料提升抗冲蚀能力。把介质成分列清,往往比单纯报درجہ حرارت更能精准定案。
لائف سائیکل لاگت اور دیکھ بھال کی صلاحیت
采购不应只看单价。一款درجہ حرارت مزاحمت更高、寿命更长的System,虽初始投入高,却可大幅减少停机检修次数与二次Applicationلاگت。反之,廉价Coating若两年即失效,频繁停工与返工的总代价可能数倍于差价。评估时应纳入Application费、停机损失、Safety余量与可达性(是否便于复涂)等要素,做مکمل لائف سائیکل测算。
صنعت کے مطابق فوری انتخابی رہنما
不同行业的درجہ حرارت与介质画像差异明显,可据此Quick圈定System方向。电力行业烟道与脱硫段以中کم درجہ حرارت含硫湿烟气为主,宜用耐硫无机或سلیکون复合System;冶金与建材窑炉多处四百度以上并伴有粉尘磨蚀,宜选Ceramic微珠Thermal InsulationAbrasion resistanceSystem;Automotive与تعمیراتی مشینری排气管为薄壁振动件,宜选کم درجہ حرارت کیورنگ柔性سلیکونایلومینیم پیسٹ;石化转油线含硫含氯,应规避铝锌活泼填料,选耐硫硅改性System。速查表只是起点,最终仍须以工况书为准。
لاگت کے حساب اور عمر کے مفاہمتی مثال
设想一台大型风机外壳,年运行八千小时、Surfaceدرجہ حرارت约四百二十度。Solution甲采用廉价耐热漆,单价低但两年失效需停机返修;Solution乙采用高درجہ حرارت مزاحمتسلیکون复合System,单价高一倍但寿命可达五年。测算时除材料差价,还要计入每次返修的Application费、脚手架费与停机减产损失。多数情形下,Solution乙的مکمل لائف سائیکللاگت反而更低,且Security更高。把账算到”کل مالکیت لاگت”سطح پر، مواد کا نتیجہ اکثر محض قیمت کے موازنے کے برعکس نکلتا ہے۔
ڈیوٹی اسپیسیفکیشن میں شامل ہونی والی معلومات کی فہرست
要让供应商给出准确Solution,采购方Provides的工况书越مکمل越好。建议至少Includes:设备نام与部位、اساسی سطحMaterial与موٹائی、طویل المدت آپریٹنگ درجہ حرارت与峰值درجہ حرارت、是否热循环及循环频率、接触介质的مکمل成分与ارتکاز、是否存冷凝或液态介质、ڈیزائن سروس لائف、可接受的اطلاق کا طریقہ(停产/在线)、ماحولیات与آگ سے تحفظ限制。许多选型失误,根源就在于只报了一个درجہ حرارت数字,而隐藏的含氯、含硫或冷凝شرائط被忽略。把信息写全,Solution才不会跑偏。
سائٹ پر دوبارہ کوٹنگ کے وقت کا تعین
把握复涂窗口,能把维护لاگت压到最کم۔现场巡检应重点关注三类信号:其一是Coating粉化或褪色明显,说明有机相已大幅降解;其二是出现点状锈斑并向外蔓延,说明屏障已被突破;其三是Surface龟裂成网,预示即将成片剥落。只要زنگ尚未贯穿、Coating仍大体连续,就应及时安排预防性复涂,此时اساسی سطح清理量小、用料省、停机短。等到بڑا رقبہ失效再修,往往要整体Sandblasting,代价倍增。
ماہر کارخانہ دار کے ساتھ مل کر انتخاب
اعلے درجہ حرارت سے تحفظSolution的有效性,高度依赖对工况细节的准确还原与Formula匹配。کے لیے关键设备或复杂介质,建议尽早引入کوٹنگ سپلائرز参与Solution论证,由对方基于同类کیس给出System、فلم کی موٹائی与سخت ہونا建议。Kexin New Materials(KeXin Kexin)在佛山设有استعمالات支持团队,可针对锅炉、烟道、炉窑等منظرProvides从اساسی سطح评估、سسٹم ڈیزائن到现场عملية رہنمائی的一体化服务,帮助用户在کارکردگی与لاگت之间找到平衡点。
5. عام انجینئرنگ ڪيس
نظریہ تبھی قیمتی ہے جب وہ سائٹ پر اترے۔ نیچے دیے گئے کیسز گمنام کیے گئے ہیں، مگر ان کے حالاتِ کار اور حل کے اصول مماثل منصوبوں کے لیے عمومی حوالے کی حیثیت رکھتے ہیں۔
پاور پلانٹ کی چمنیاں اور ڈیسلفرائزیشن نظام
某燃煤机组烟囱برآمد段长期受一百二十度至一百八十度饱和湿烟气侵蚀,内含硫氧化物与少量氯化物,原有机Coating两年即出现鼓包脱落。改造采用”آبی لاعضوی زنک سے بھرپور پرائمر + سلیکون حرارت مزاحم ٹاپ کوٹ”的复合Solution,前Treatmentنئر وائٹ گریڈ تک بلاسٹ کلیننگ,Total film thickness控制在规定区间,并Design了مرحلہ وار حرارت投运曲线。运行三年后复查,Coating连续No blistering,钢壁测厚减薄明显放缓,验证了”حرارت مزاحمت اور اینٹی کورروژن کا انضمام”طرزِ کار نمی دار ماحول میں لاگو ہوتا ہے۔
دھاتی بھٹیاں اور ہیٹ ایکسچینجر
某Metal冶炼厂的热交换器外壳长期在四百二十度至五百八十度波动运行,且周边存在粉尘磨蚀。原用普通耐热漆一年内粉化。后改用高硅树脂掺Ceramic微珠的Thermal Insulationدرجہ حرارت مزاحمتSystem,既将背壁درجہ حرارتReduces十余度,又凭借لمیلر فلر延长了介质نفوذ路径。مطابقت پذیر上采用两道پتلی کوٹنگ、严格控制层间Surface dry,آغازِ کار کے بعد دو موسمِ حرارت کے چکروں میں کوئی دراڑ نہیں آئی، اور دیکھ بھال کا وقفہ ایک سال سے تین سال سے زیادہ ہو گیا۔
انجن کے اخراجی پائپ اور خاموش کنندہ
کمرشل گاڑیاں与تعمیراتی مشینری的排气管中کم درجہ حرارت段约在三百度至五百五十度,且伴随强烈振动与冷凝腐蚀。此类构件多为薄壁Stainless Steel或低Carbon Steel,适合کم درجہ حرارت کیورنگ柔性سلیکون سلور پاؤڈر سسٹم。关键在前Treatment不能省、فلم کی موٹائی不能堆。某主机厂将排气管Coating Application由ہاتھ سے برش改为خودکارالیکٹروسٹیٹک سپرے后,Coating均匀性与نمک چھڑک مزاحمتTime同步提升,After-Salesزنگ投诉显著下降。
کچرا جلانے والی بھٹیاں اور ضائع حرارتی بویلر
垃圾焚烧烟气的复杂性在于成分极不稳定:含氯、含硫、含بھاری دھاتیں且درجہ حرارت在二百至五百度宽幅波动,同时伴随二噁英控制所需的急冷عمل,使热冲击频繁。某焚烧线余热锅炉管屏原用سلیکونCoating,因氯腐蚀与冷热交替一年即穿孔。改造采用硅酸盐无机掺耐氯填料的复合System,并严格控制Sandblasting与فلم کی موٹائی,配合渐进升压升温投运。运行两个检修周期后,管屏减薄速率下降明显,非计划停炉次数减少,说明在极端腐蚀与热循环并存منظر,无机耐氯System更具مزايا。
غذائی پروسیسنگ اور خشک کرنے کا سامان
Food与制药行业的Bake dry炉、杀菌釜بیرونی سطحیں多在二百至三百度的洁净Environment中运行,对Coating除耐热外还有فوڈ سیفٹی与Easy to Cleanتقاضے。某乳品厂Bake dry塔原用普通银粉漆,High Temperature下散发异味且易积尘。后改用浅色سلیکون耐热洁净Coating,既درجہ حرارت مزاحمت又便于冲洗,配Compliance范前Treatment,解决了异味与卫生隐患。此类منظر提醒我们,耐热之外还须评估Odor、析出与Cleaning属性,尤其涉及接触或邻近Food、药品的场合。
پٹرو کیمیکل اعلیٰ درجہ حرارت پائپ لائن
炼化装置的转油线、分馏塔顶及High Temperature重油Pipeline,درجہ حرارت常处二百五十度至四百五十度,介质含硫、含微量氯。这类工况忌用ایلومینیم پیسٹSystem,宜选耐硫سلیکون或硅酸盐复合Coating,并关注可复涂性以便检修。某装置选用硅改性的سرمئیدرجہ حرارت مزاحمتاینٹی کورروژن کوٹنگ,配合定期红外测温巡检,连续运行四个检修周期未出现贯穿性زنگ,保障了连续生产Safety。
6. مواد کے انتخاب اور تطبيق میں عام غلطیاں
سائٹ معائنے اور ناکامی کے تجزیے بار بار وہی چند نفسیاتی تعصبات ظاہر کرتے ہیں۔ انہیں پہچاننا عموماً دوبارہ کام سے بچنے کا پہلا قدم ہے۔
غلطی 1: صرف نامیاتی درجہ حرارت دیکھنا
بہت سے خریدار”600 ڈگری تک حرارت مزاحم”当成唯一اشارک,却忽略了是长期درجہ حرارت مزاحمت还是瞬时درجہ حرارت مزاحمت、是静态空气还是含硫烟气、是恒温还是حرارتی چکر。同一标称درجہ حرارت下,不同Formula在真实介质中的寿命可能相差数倍。正确做法是把工况书交给供应商,让其给出对应System的سفارش شدہدرجہ حرارت窗口,而非仅凭一个数字下单。
غلطی 2: پہلے سے تیاری نظر انداز کرنا
“کوٹنگ خراب ہو تو پھر مرمت کروں گا”是现场اکثر پوچھے گئے心态,但补的前提是اساسی سطح干净、粗糙、活性好。带锈带油Application,等于把Coating贴在沙堆上,چپکنے کی طاقت先天不足。Sandblasting等级、Surface盐分、گردو غبار کی صفائی بھی معائنے میں شامل ہونی چاہیے۔ سطح کی تیاری کوٹنگ کی عمر میں جتنا حصہ ڈالتی ہے اسے معمول سے کم آنکھا جاتا ہے، جبکہ درحقیقت یہ سب سے زیادہ بہترین قیمت-کارکردگی والا مرحلہ ہے۔
غلطی 3: سمجھنا کہ موٹا اتنا ہی محفوظ
厚Coating内应力大、محلول难排、易开裂,尤其سلیکون سسٹم在升温Ceramic化过程中,过厚会加剧بلبلے اور سوئی کے سوراخ。合理فلم کی موٹائی来自فارمولا ڈیزائن与工况需求,موٹا ہونا بہتر نہیں۔ سائٹ پر موٹائی کو مقناطيسي پیمائش آلے سے نمونہ وار چیک کیا جائے، ہاتھ کے اندازے سے نہیں۔
غلطی 4: حرارتی چکر اور ہیٹ اپ شیڈول نظر انداز
آغازِ کار پر مشینری کو پوری لود دینے سے سالوینٹ اور کم مالیکیولی اجزاء کو کوٹنگ سے نکلنے کا وقت نہیں ملتا، اس لیے پھولنا تقریباً یقینی ہے۔ ہیٹ اپ منحنی کے بغیر”硬启动”,سلیکون نظام میں جلدی ناکامی کی بڑی وجہ ہے۔ درست طریقہ یہ ہے کہ کارخانہ دار کے مشورے سے کم سے زیادہ حرارت تک مرحلہ وار گرم کیا جائے تاکہ کوٹنگ کو ساختی تحول مکمل کرنے کا وقت ملے۔
غلطی 6: پچھلے درجہ حرارت اور موصلیت نظر انداز
بہت سے منصوبے صرف”پینٹ کتنی حرارت برداشت کر سکتی ہے”,却忘了设备外壳درجہ حرارت才是被تحفظ对象的真实工况。当设备内部درجہ حرارتانتہائی زیادہ、外壳仍تقاضے低于某一限值以تحفظ人员或相邻元件时,单纯Improvesکوٹنگزدرجہ حرارت مزاحمت无济于事,لازم引入انسولیشن فیلرReduces背温。把”کوٹنگ کی حرارت مزاحمت”与”سبسٹریٹ کا پچھلا درجہ حرارت”مخلوط کرنا ایک عام وجہ ہے کہ گرم مشینری کا بیرونی سطح ابھی تک ہاتھ جلا دے اور آس پاس کے کیبل پرانے ہو جائیں۔ درست طریقہ یہ ہے کہ پہلے پچھلی حرارت ناپی جائے پھر نظام طے کیا جائے، ضرورت پر عایق حرارت مزاحم کوٹنگ چنی جائے۔
غلطی ۸: نمونوں اور ٹیسٹ ریگ کی تصدیق کو کم تر سمجھنا
کے لیے非标或关键工况,Directبڑے رقبے پر کام风险انتہائی زیادہ。正确做法是先在实验室制备样板,按真实درجہ حرارت、介质与热循环做تیز عمر,必要时再到现场挂片试运行,用اعداد و شمار确认System后再推广。许多企业省去试样环节,结果整批Coating失效,损失远超试样投入。试样还是供需双方达成共识的客观依据,一旦出现争议,挂片اعداد و شمار与جانچ رپورٹیں就是最有力的凭证。
غلطی 7: تکنیکی جائزے کی جگہ قیمت دینا
最低价中标在کوٹنگز采购中隐患尤大。اعلیٰ حرارت کوٹنگ的失效往往在投运数月后才显现,届时Application方早已离场,责任难以界定,代价由业主承担。تکنیکی评估应覆盖System匹配、前Treatment等级、فلم کی موٹائیDesign与质保承诺,而非仅在报价单上比大小。کے لیے关键设备,宁可前期多投入论证与试样,也胜过投运后被动抢修。
غلطی 5: مختلف نظاموں بے ترتيب ملانا
为图方便,把甲家پرائمر与乙家Topcoat拼用,结果出现咬底、分层。不同厂家的树脂System、محلول强度与کیورنگ کا طریقہ کار未必相容。确需复合ساختار时,应采用同一厂家مطابقت پذیر,并确认层间可复涂窗口,نہ کریں凭经验自行Combination。
7. متعلقہ معیارات اور ٹیسٹ طریقے
اعلیٰ حرارت کوٹنگ作为صنعتی تحفظ材料,其Quality与验收有相应的国家معیار、建材معیار与Construction Engineeringمعیار可依。了解这些معیار,既能Specification采购تکنیکی协议,اور تنازعے کی صورت میں فیصلے کی بنیاد بھی فراہم کرتے ہیں۔
چینی قومی معیارات، GB سیریز
国家معیار是کوٹنگز基础کارکردگی کی جانچ的通用依据。درجہ حرارت مزاحمت性可参照متعلقہ耐热漆的معیارطریقہ,通过规定درجہ حرارت下持续老化后检查Appearance、چپکنے کی طاقت变化来评价。چپکنے کی طاقت کو گرڈ کٹ یا پل آف معیار کے مطابق پرکھا جاتا ہے، اور خشک ہونے کا وقت، لزوجت، باریکی جیسے معمول کے آئٹمز کے بھی قومی معیارات ہیں۔ خریداری دستاویز میں معیار نمبر اور قبولیت کے معیار لکھنے چاہئیں تاکہ”按国标”اس مبہم عبارت۔
تعمیری مواد کے معیارات، JC سیریز
建材行业معیار覆盖了包括Architectural与Industrial用功能کوٹنگز在内的多项تکنیکیتقاضے,部分بلند درجہ حرارت برداشت、Thermal Insulation类Coating可参照其درجہ حرارت مزاحمت、导热与جلناکارکردگی条款。کے لیے兼具بلڈنگ انرجی ایفیشینسی属性的Thermal Insulationبلند درجہ حرارت برداشتSystem,JC 类معیارProvides了耐沾污、Weather-Resistant与جلنے کا درجہ等补充评价پہلو,是تکنیکی协议的重要补充。
تعمیری کاموں کے معیارات، JG سیریز
Construction Engineeringمعیار多见于Architectural外围护与خصوصیحفاظتمنظر,对Coating在ساختارSurface的مطابقت پذیر、Safety与耐久性提出تقاضے。当اعلیٰ حرارت کوٹنگعمارتوں کے لیے附属设施(如厨房排烟Pipeline、采暖设备بیرونی سطحیں)时,JG 类معیار中的Application验收与Safety条款FeaturesDirect约束意义,应纳入Solution审查。
معیارات کا حوالہ اور تکنیکی معاہدہ لکھنے کا طریقہ
把معیار写进采购تکنیکی协议,是避免扯皮ورکشاپ سے فیکٹری کی راہ پر۔协议应明确:引用哪一分册的耐热漆معیار、درجہ حرارت مزاحمت试验的درجہ حرارت与持续Time、چپکنے کی طاقت合格等级、فلم کی موٹائیRange与Test Method、验收抽样比例。模糊写”قومی معیار کے مطابق”往往给低质Products留下空间,精确写条款نمبر与判据才能形成约束力。کے لیے贯标Products,可تقاضے供应商Providesتیسری فریق کی جانچ报告,核对报告中的试验شرائط是否与本协议一致。
سائٹ پرائز ٹولز اور نمونہ تیاری
انجینئرنگ现场离不开几件基础工具:磁性测厚仪用于خشک فلم موٹائی多点Testing,划格器与拉拔仪用于چپکنے کی طاقت评判,温نمی پیمانہ与露点仪用于ماحول کا کنٹرول,ہولی ڈیٹیکشن (سپارک ٹیسٹ)仪可用于厚膜或衬里层的针孔排查。试样制备应按عمل同步留样,包括معیار板与现场挂片,标注批次、Date与部位。这些样本既是验收依据,也是后续追溯与质保争议中的关键物证,宜随竣工资料一并归档保存。
قبولیت کی سیمپلنگ اور منظور شدہ ہونے کا فیصلہ
现场验收宜采取分层抽样:按构件Area划分معائنہ批,每批抽取若干点测فلم کی موٹائی,分布应覆盖迎火面、背火面与边角;چپکنے کی طاقت抽检比例可低于فلم کی موٹائی,但关键部位لازم覆盖。判定时不仅要看平均值,更要看最低值是否达标,因为失效往往从最薄、最弱处开始。发现针孔、漏涂须及时Refinishing,Refinishing区域应纳入复检。建立可追溯的验收档案,对后续运维与责任界定都至关重要。
معیارات کی مسلسل اپ ڈیٹ اور تعمیل کی نگرانی
کوٹنگزلاگو معیارات并非一成不变,随着ماحولیات与Safetyتکنیکیتقاضے提升,挥发性限值、بھاری دھاتیں限制与Test Method会不定期修订。采购与تکنیکی人员应跟踪最新版معیارنمبر与实施Date,避免套用已被替代的旧版条款。کے لیےبرآمد设备或مطابقت پذیر外资آئٹم,还要留意Client指定的国际معیار与国内معیار的差异,معاہدے میں طے کریں کہ کون سا نسخہ مانا جائے، تاکہ معائنہ کے وقت معیاری نسخوں کے فرق سے اختلاف نہ ہو۔
اہم ٹیسٹ طریقوں کے نکات
除معیار引用的实验室آئٹم外,انجینئرنگ现场更应重视几项实战Testing。其一是حرارتی چکر试验,将样板在High Temperature与室温间反复切换,模拟真实启停,观察是否开裂剥落。其二是盐雾与凝露联合老化,针对含腐蚀介质Environment验证阻隔能力。其三是实际فلم موٹائی اور چپک抽检,Direct反映ApplicationQuality。把实验室اشارک与现场Testing结合,才能形成闭环的QualityGuarantees。
FAQ FAQ
Q:حرارت مزاحم کوٹنگ طویل مدتی کتنی زیادہ سے زیادہ حرارت برداشت کر سکتی ہے؟
A:这取决于成膜System。常规سلیکون سلور پاؤڈر سسٹم长期درجہ حرارت مزاحمت多在二百度至六百度,硅酸盐无机System可到六百度至八百度,Ceramic或MetalCeramic复合Coating可Exceeds一千度。需注意标称درجہ حرارت通常指长期稳定运行上限,瞬时峰值可更高,但持续超温必然缩短寿命。选型时应以设备طویل المدت آپریٹنگ درجہ حرارت为准,اور حفاظتی حد مقرر رکھیں۔
Q:سلیکون ہیٹ ریزسٹنٹ پینٹ اور سیرامک کوٹنگ میں سے کیسے چنیں؟
A:关键看درجہ حرارت与لاگت边界。六百度以下、且构件可کمرہ حرارت或کم درجہ حرارت پر تعمیر,优先选سلیکون سسٹم,性价比高、آسان لاگت;六百度至八百度可转向硅酸盐无机或Ceramic化System;八百度以上或Direct接触火焰、High Temperature磨损部位,才需要考虑Ceramic或MetalCeramic复合Coating。此外还要权衡Applicationشرائط,Ceramic类常需High Temperature烧结或سپری کوٹنگ设备,现场大型构件未必具备شرائط。
Q:اعلٰی درجہ حرارت پر کوٹنگ کیوں پھولتی، پھٹتی یا اترتی ہے؟
A:اکثر پوچھے گئےاسباب有四类。其一,Application后未مرحلہ وار حرارت,内部محلول与低分子物急剧汽化形成气泡;其二,前Treatment不到位,چپکنے کی طاقت先天不足;其三,فلم کی موٹائی过厚,内应力Exceedsربط کی طاقت;其四,热循环频繁而Coating刚性过大,تھکاوٹ سے پھٹنا。诊断时应结合درجہ حرارت曲线、前Treatment记录与فلم کی موٹائیاعداد و شمار综合判断,而非简单归咎于”漆不好”。
Q:کیا پری ٹریٹمنٹ کے لیے بلاسٹنگ لازمی ہے، پاؤر ٹول گرائنڈنگ چلے گی؟
A:Sandblasting或抛丸能Achieves最高的صفائی کا درجہ与سطحی کھردرا پن,是اعلیٰ حرارتی سامانFirst Choice。کے لیے无法停工或不可移动的大型构件,动力工具Sanding可作为替代,但صفائی کا درجہ与耐久性低于整体Sandblasting,寿命相应打折。无论哪种方式,Rust Removal、Degreasing、除尘三步都不可省,After treatment应尽快Coating ApplicationPrevents返锈。
Q:کیا ہیٹ ریزسٹنٹ پینٹ کا رنگ خود ملا سکتے ہیں؟
A:可以,但耐热颜料的选择受درجہ حرارت限制。普通有机颜料在四百度以上会分解褪色,High Temperature段须用氧化铁、铬铁黑、钛白等غیر نامیاتی حرارت مزاحمت颜料,且颜料加入会一定程度影响耐热اور اینٹی کرنسی کارکردگی。彩色耐热Coating建议Direct选用厂家成熟Formula,نہ کریں自行在银粉漆中随意掺color paste,以免破坏ایلومینیم پیسٹ的封孔رکاوٹ۔
Q:آبی لاعضوی ہیٹ ریزسٹنٹ کوٹنگ اور سلونٹ سلیکون، کون سا ماحول دوست ہے؟
A:پانی پر مبنی无机System以水为分散介质,不含نامیاتی سالوینٹ,阻燃且无挥发性污染,ماحولیاتمزايا明显,适合Indoor与密闭空间。Solvent typeسلیکونApplication受Ambient temperature and humidity影响小、Surface dry快,但含挥发性有机物,需做好通风与آگ سے تحفظ。两者并非替代关系,而应依据لاگت کا ماحول与ماحولیاتتقاضے分别选用。
Q:ایک حرارت مزاحم کوٹنگ کتنے سال چلتی ہے اور دوبارہ کوٹنگ کب درکار ہے؟
A:寿命由System、درجہ حرارت、介质与ApplicationQuality共同决定,短则一至两年,长则五到十Years or more。判断复涂时机,应定期巡检Appearance是否粉化、开裂、锈点蔓延,并配合فلم موٹائی اور چپک抽检。建议在زنگ尚未贯穿、Coating仍连续时就安排预防性复涂,远比失效后بڑا رقبہ返修زیادہ معیشتی ہے۔