Revestimento de alta temperatura explicado na íntegra: da proteção térmica em silicone orgânico às camadas cerâmicas
No local de operação da fabricação industrial e do equipamento energético, numerosas estruturas metálicas ficam expostas a longo prazo a altas temperaturas e até a choques térmicos severos: caldeiras e chaminés de centrais elétricas, fornos metalúrgicos, sistemas de escape de motores, instalações de craqueamento de petróleo e torres de reação química, onde a temperatura superficial frequentemente ultrapassa centenas ou mesmo milhares de graus Celsius. Revestimentos decorativos comuns sob tais condições deterioram-se rapidamente, com descoloração, pulverização, fissuração e descamação, perdendo a capacidade de proteger o substrato, o que por sua vez provoca oxidação, corrosão, redução da espessura da parede e até riscos de segurança. Como prolongar a vida do metal em ambientes de alta temperatura, isolar térmicamente os equipamentos e garantir a segurança da linha de produção é um tema que todo engenheiro de equipamentos e decisor de compras deve enfrentar. O revestimento de alta temperatura é exatamente o material funcional chave para resolver este problema.
Como uma categoria de revestimento funcional com o objetivo central de "tolerar longo prazo alta temperatura sem falha", o revestimento de alta temperatura não é a designação de um produto específico, mas sim um conjunto de famílias tecnológicas altamente segmentadas conforme o sistema de materiais, temperatura de uso, ambiente de meio e vida de serviço. Desde a tinta térmica de alumínio em silicone orgânico mais comum, até o revestimento cerâmico de alta temperatura que suporta quase mil graus Celsius, o seu intervalo tecnológico é extremamente amplo, e a lógica de seleção é muito mais complexa do que a de um revestimento protetor comum. Este artigo, sob a perspetiva de engenharia, organiza sistematicamente os princípios termodinâmicos, sistemas de materiais, processos de aplicação, pontos de seleção, casos de engenharia, equívocos comuns e normas vigentes do revestimento de alta temperatura, ajudando o leitor a construir uma estrutura cognitiva completa do teoria à prática.
A Kexin New Materials (Guangdong) Co., Ltd. (marca KeXin 客信, site www.psste.com) está localizada em Foshan, Guangdong, e foca-se há muito tempo na investigação e desenvolvimento independentes de revestimentos industriais protetores e funcionais, acumulando rica experiência em formulação e engenharia nas áreas de sistema térmico de silicone orgânico, sistema inorgânico aquoso de alta temperatura e revestimento compósito cerâmico especial. Os pontos de vista técnicos deste artigo provêm parcialmente da metodologia de seleção e aplicação consolidada pela Kexin New Materials em condições reais de trabalho, podendo servir de referência para engenheiros e compradores na fase de demonstração de propostas.
I. Princípios termodinâmicos básicos da proteção térmica
Para selecionar cientificamente o revestimento de alta temperatura, primeiro é necessário compreender o que o substrato e o revestimento realmente enfrentam em ambiente de alta temperatura. A falha do revestimento nunca é causada por um único fator, mas sim pelo acoplamento de três ações: térmica, mecânica e química. Só esclarecendo o mecanismo de falha é possível atuar corretamente no sistema de materiais e no processo de aplicação.
Fonte do campo de temperatura e tensão térmica
Quando componentes metálicos operam a alta temperatura, existe um gradiente térmico entre a superfície e o interior, e entre a face exposta ao fogo e a face oposta, gerando expansão térmica desigual. A diferença no coeficiente de expansão térmica de diferentes materiais acumula tensão térmica na interface entre o revestimento e o substrato. Tomando o aço como exemplo, o seu coeficiente de expansão linear é de cerca de 0,000012 por grau Celsius; quando a peça sobe bruscamente de temperatura ambiente para 600 graus, o alongamento por unidade de comprimento aproxima-se de 0,7%. Se o próprio revestimento tiver rigidez excessiva e falta de capacidade de acompanhar a deformação, a tensão interfacial pode exceder o limite de adesão, provocando fissuração e descamação.
O mais complicado é o ciclo térmico. Muitos equipamentos não operam em temperatura constante, mas sim com arranques e paragens frequentes e flutuação de carga, fazendo a temperatura superficial oscilar repetidamente entre dezenas e centenas de graus. Cada alternância frio-calor é um carregamento de fadiga; o revestimento gera gradualmente micro-fissuras com a expansão e contração repetidas, e após a propagação das fissuras abre-se caminho para os meios oxidantes. Portanto, ao avaliar um revestimento de alta temperatura, não se deve contentar com o indicador estático de "temperatura máxima suportada", mas prestar mais atenção à estabilidade a longo prazo sob ciclo térmico.
Acoplamento de oxidação, degradação térmica e corrosão por meio
A alta temperatura acelera significativamente a oxidação dos metais. Abaixo de 400 graus, a superfície de aço carbono comum gera uma película de óxido relativamente densa, que ainda retarda a corrosão posterior; mas acima de 500 graus, a taxa de oxidação sobe drasticamente, a crosta de óxido torna-se porosa e solta, os iões de ferro difundem-se continuamente para fora e o oxigénio penetra para dentro, reduzindo a espessura da parede. A tarefa principal do revestimento de alta temperatura é construir uma barreira física na superfície do metal que bloqueie meios corrosivos como oxigénio, enxofre e cloro.
Ao mesmo tempo, o próprio revestimento sofre degradação térmica. As resinas orgânicas sofrem quebra de cadeia, reticulação, oxidação e volatilização a alta temperatura, manifestando-se como perda de massa, descoloração e pulverização. Embora os revestimentos inorgânicos tenham maior estabilidade térmica, tendem a ser demasiado frágeis, com capacidade limitada de resistência ao choque térmico. Nos gases de combustão industriais reais, óxidos de enxofre, óxidos de azoto, cloreto de hidrogénio e vapor de água coexistem frequentemente, atuando em sinergia com a alta temperatura, constituindo um ambiente corrosivo muito mais severo do que as condições únicas de laboratório. É também por isso que a proteção em zonas de alta temperatura exige frequentemente que as duas funções de "resistência ao calor" e "anticorrosão" sejam coordenadas no mesmo revestimento.
Três modos típicos de falha do revestimento
Resumindo as falhas comuns em campo, podem ser classificadas em três modos. O primeiro é a falha por degradação térmica, vista frequentemente em revestimentos de silicone orgânico com resistência térmica nominal insuficiente ou uso prolongado acima da temperatura, manifestando-se como fragilização, pulverização e descoloração geral. O segundo é a falha por tensão térmica, vista frequentemente em sistemas inorgânicos rígidos ou com espessura de filme excessiva, manifestando-se como fissuras reticuladas e descamação em placas. O terceiro é a falha por penetração de meio, vista frequentemente em condições com pré-tratamento deficiente ou revestimento com poros, manifestando-se como corrosão localizada que se propaga a partir de defeitos para a periferia. Os três modos frequentemente sobrepõem-se, por isso o diagnóstico em campo não deve olhar apenas para a aparência, mas retroceder às raízes como temperatura, meio, pré-tratamento e espessura do filme.
Mecanismos de condução térmica, radiação térmica e barreira
A proteção do substrato pelo revestimento, além da barreira química, envolve o controlo da transferência de calor. O calor atinge a superfície da peça por condução, convecção e radiação; se o revestimento refletir parte da radiação térmica na superfície, ou tiver em si baixo coeficiente de condutividade térmica, pode reduzir a temperatura realmente suportada pelo substrato, o chamado "temperatura de face oposta". Este mecanismo é especialmente crítico nos revestimentos de alta temperatura com isolamento: microesferas cerâmicas ocas, pó de aerogel e outros cargas porosas constroem numerosas câmaras de ar estático no filme, e o ar é um mau condutor de calor, reduzindo significativamente a densidade de fluxo térmico. Compreender isto ajuda a explicar por que, à mesma temperatura nominal, sistemas com cargas isolantes tendem a deixar a carcaça do equipamento mais fria e as peças adjacentes mais seguras.
Cinética de oxidação e previsão de vida útil
A oxidação de metais a alta temperatura segue aproximadamente uma lei parabólica, ou seja, a espessura da película de óxido cresce com a raiz quadrada do tempo, rápido no início e lento depois. Quando o revestimento bloqueia o fornecimento de oxigénio, a oxidação é "congelada" na fase embrionária. Na engenharia, usa-se frequentemente o ganho de massa por oxidação ou a taxa de redução de espessura da parede por unidade de tempo para inferir a vida de proteção do sistema de revestimento. Deve notar-se que esta lei é perturbada quando existem condensação, névoa salina e ciclo térmico, a corrosão transforma-se de oxidação puramente térmica num processo composto eletroquímico e de oxidação a alta temperatura, e a previsão de vida deve sobrepor o fator de meio, sendo esta também a raiz da discrepância entre dados de laboratório em temperatura constante e a vida real em campo.
Compreensão quantitativa da tensão térmica e exemplo
Pode usar-se uma fórmula simplificada para entender a tensão térmica interfacial: a tensão é aproximadamente o produto do módulo elástico, da diferença de coeficiente de expansão térmica e do diferencial de temperatura. Quando a diferença de coeficiente entre revestimento e substrato é grande e há um grande diferencial de temperatura, a tensão interfacial pode atingir dezenas de megapascais, muito além da adesão de um revestimento comum. Por exemplo, numa superfície de equipamento que sobe bruscamente de 20 para 520 graus, com diferencial de 500 graus, se o revestimento for de alta rigidez e coeficiente próximo do aço, a tensão é parcialmente absorvida, mas a circulação repetida ainda causa fadiga. Por isso, em segmentos de alta temperatura prefere-se sistemas de baixo módulo e flexíveis ou estruturas ceramizadas com micro-porosidade amortecedora, trocando "flexibilidade contra rigidez" por vida em ciclo térmico.
Níveis de temperatura de resistência ao calor e lógica de classificação
A indústria classifica geralmente o revestimento de alta temperatura de forma aproximada por temperatura de tolerância a longo prazo: nível 200 graus usado em carcaças de motores, segmentos de baixa temperatura de tubos de escape e radiadores; nível 400 graus cobre a maioria das carcaças de fornos industriais, condutas de fumo e equipamentos de secagem; nível 600 graus para superfícies externas de peças sob pressão de caldeiras, permutadores de calor e equipamentos metalúrgicos; nível 800 a 1000 graus requer sistema de silicato ou compósito cerâmico, servindo forros de fornalha, incineradores e zonas de contacto direto com gases de alta temperatura. Deve sublinhar-se que "tolerância a longo prazo" e "tolerância instantânea" são dois conceitos; a temperatura nominal refere-se geralmente ao limite de operação estável a longo prazo, o pico instantâneo pode ser maior, mas o excesso contínuo reduz inevitavelmente a vida. Na seleção de engenharia recomenda-se reservar uma margem de segurança adicional de 10% a 20% acima deste limite, para lidar com flutuação de carga e erro de medição; isto parece conservador, mas é na realidade um investimento necessário para a segurança de longo ciclo do equipamento.
II. Principais sistemas de materiais de revestimento de alta temperatura
O limite de desempenho do revestimento de alta temperatura é fundamentalmente determinado pela essência química da matéria formadora de filme. Diferentes resinas ou aglutinantes inorgânicos correspondem a intervalos de temperatura, mecanismos de adesão e fronteiras de aplicação totalmente distintos. Abaixo, por ordem crescente de resistência térmica, detalham-se as características técnicas dos sistemas principais.
Cura da resina de silicone orgânico e transição ceramizante
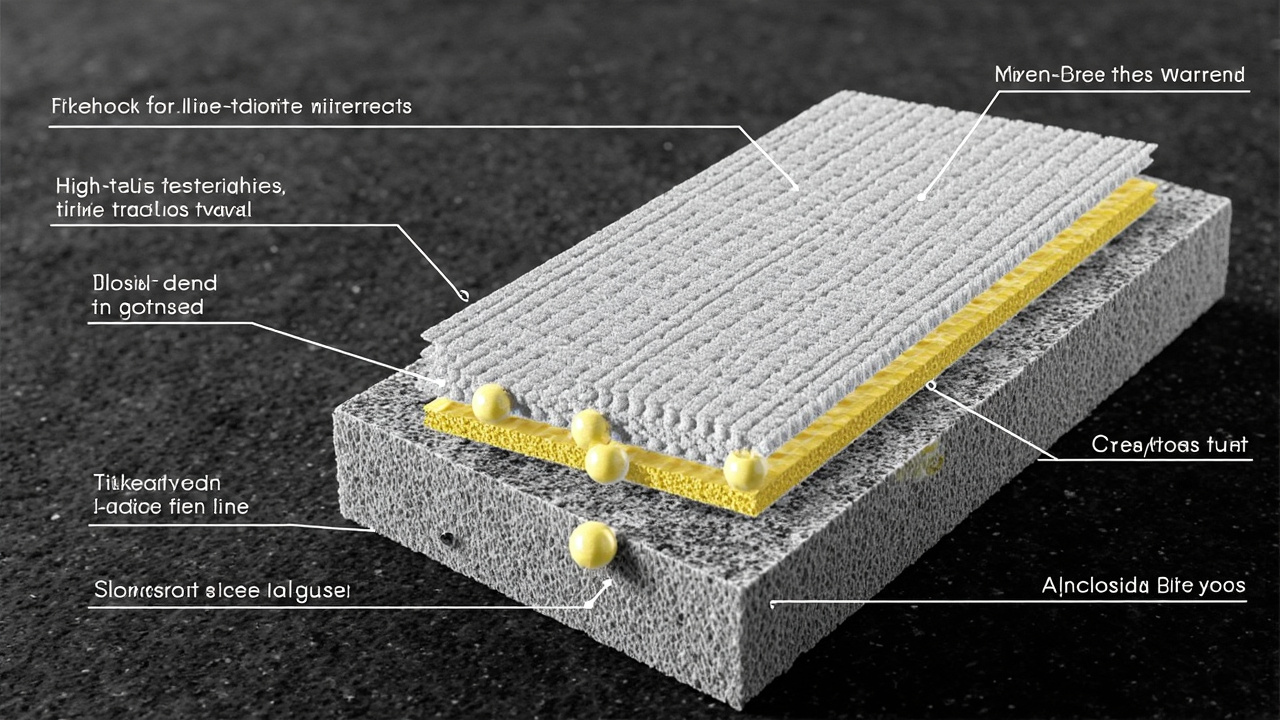
O revestimento de silicone orgânico, do estado líquido ao estado térmico final, passa por duas fases. A primeira é a secagem física e reticulação inicial a temperatura ambiente ou baixa, obtendo a dureza inicial necessária para manuseio e montagem; a segunda é a cura térmica e ceramização após o aquecimento do equipamento, o esqueleto de silício-oxigénio retrai-se further, enquanto o pó de alumínio e outras cargas oxidam e selam poros, o revestimento transforma-se gradualmente de "filme orgânico" em "filme híbrido orgânico-inorgânico" e até próximo de filme inorgânico. Este processo é irreversível, e é também a origem da ilusão de que a tinta térmica de silicone "fica mais resistente ao calor quanto mais se usa" — na realidade é a sua fase orgânica que completa a transformação e revela a resistência térmica intrínseca. Compreender esta transição explica por que a curva de aquecimento na entrada em operação é tão importante.
Sistema de resina de silicone orgânico (200 a 600 graus)
A resina de silicone orgânico é a matéria formadora de filme de alta temperatura mais usada. A sua cadeia principal molecular é constituída por ligações silício-oxigénio, cuja energia de ligação é muito superior à ligação carbono-carbono comum, portanto a estabilidade térmica é significativamente superior a resinas orgânicas como acrílica, epóxi e poliuretano. O revestimento de silicone puro é estável entre 200 e 400 graus; introduzindo cargas térmicas como pó de alumínio, pó de mica e pó de vidro, pode empurrar a resistência térmica a longo prazo para 500 ou mesmo 600 graus.
O pó de alumínio desempenha múltiplos papéis no sistema térmico de silicone: reflete parte da radiação térmica, reduzindo a absorção de calor do revestimento; a alta temperatura funde e oxida o alumínio formando camada densa de óxido de alumínio, preenchendo os espaços deixados pela degradação térmica da resina, mantendo o revestimento como barreira contínua mesmo após o desaparecimento gradual da "fase orgânica". É também por isso que as "tintas térmicas de prata" no mercado são maioritariamente sistemas de silicone-alumínio. Deve lembrar-se que o sistema de alumínio não deve ser usado em meio fortemente alcalino ou com cloro, caso contrário ocorre corrosão pontual do alumínio.
Sistema modificado de silicone orgânico e outros compósitos orgânicos
Para conciliar adesão a temperatura ambiente, flexibilidade e facilidade de aplicação, na engenharia copolimeriza-se ou combina-se frequentemente o silicone com outras resinas. O poliéster modificado com silicone melhora a decoratividade e dureza inicial, adequado para tubos de escape e carcaças de aparelhos com exigência estética; a combinação de cura a baixa temperatura de silicone e epóxi facilita a aplicação em grandes peças que não podem ser cozidas a alta temperatura; o silicone com pigmento de alta temperatura pode produzir revestimentos térmicos coloridos preto, cinza, vermelho, azul, satisfazendo necessidades de identificação e estética.
Entre 400 e 600 graus, o silicone puro já enfrenta pressão de degradação térmica, e nesta altura suporta-se frequentemente através da alta razão pigmento-ligante, cargas funcionais e densidade de reticulação da resina de silicone. Por exemplo, adicionar cargas laminates como talco, mica e wollastonite prolonga o caminho de penetração do meio; adicionar microesferas cerâmicas forma uma camada isolante no revestimento, reduzindo a temperatura real da superfície do substrato.
Sistema inorgânico aquoso de silicato e de alta temperatura
Quando a temperatura ultrapassa 600 graus e aproxima-se de 800, a componente orgânica quase não pode subsistir, sendo necessário recorrer a sistema aglutinante inorgânico. O revestimento à base de silicato (água vítrea ou sol de sílica) usa silicato inorgânico como aglutinante, com cargas como mica, pó cerâmico e frita de vidro, formando após cura filme inorgânico predominantemente de rede silício-oxigénio, com resistência térmica a longo prazo de 600 a 800 graus.
O zinco rico inorgânico aquoso é outro ramo importante: usa silicato de potássio ou sódio como aglutinante e elevada proporção de pó de zinco como carga, proporcionando tanto proteção catódica como certa resistência térmica, usado frequentemente em estruturas de aço que necessitam conciliar anticorrosão e média-alta temperatura. A sua vantagem é ser ecológico, retardador de fogo e resistente ao calor; a desvantagem é fragilidade maior e sensibilidade ao pré-tratamento e humidade de cura, exigindo controlo estrito da janela de aplicação.
Sistema de revestimento cerâmico e compósito metalocerâmico (acima de 800 graus)
Ao entrar no intervalo de 800 a 1000 graus ou mais, depender de ceramização ou material cerâmico intrínseco torna-se inevitável. O revestimento cerâmico usa maioritariamente alumina, zircónia, frita de silicato vítreo ou seus sistemas compósitos como base, formando por sinterização a alta temperatura ou reação de auto-propagamento uma camada protetora cerâmica na superfície do substrato, com alta dureza, resistência ao desgaste, resistência ao choque térmico, e mantendo inércia química a temperaturas extremamente altas.
O sistema compósito metalocerâmico combina a tenacidade e condutividade térmica da fase metálica com a resistência ao calor e desgaste da fase cerâmica, comuns como liga níquel-crómio com carboneto de silício, ferro-crómio-alumínio com alumina, preparados por pulverização ou fusão, com resistência térmica a longo prazo acima de mil graus, usados maioritariamente em incineradores, rolos de fornos de tratamento térmico e zonas de desgaste a alta temperatura. Estes sistemas têm exigência de processo e custo elevados, devendo a seleção pesar do ponto de vista do ciclo de vida.
Mecanismo de ação das cargas e lógica de seleção
O carga de enchimento é o outro pilar do desempenho do revestimento de alta temperatura, e a sua função vai muito além de "aumentar volume e reduzir custos". Enchimentos laminados, como mica, talco e flocos de vidro, conseguem formar no filme uma estrutura labiríntica sobreposta em camadas, prolongando substancialmente o percurso de penetração dos meios corrosivos e do oxigénio, ao mesmo tempo que compensam parte das tensões de retração; enchimentos esféricos e ocos, como microesferas de cerâmica, contribuem principalmente para o isolamento térmico e a estabilidade volumétrica; enchimentos ativos, como pó de alumínio e pó de zinco, sofrem oxidação ou reação de ânodo de sacrifício sob alta temperatura, selando ativamente defeitos e proporcionando proteção eletroquímica. A distribuição do tamanho das partículas do enchimento e a concentração volúmica (ou seja, os conceitos frequentemente referidos na indústria como rácio pigmento-ligante e concentração volúmica) afetam diretamente a densidade; uma concentração volúmica demasiado alta sacrifica a flexibilidade, e uma demasiado baixa resulta em barreira insuficiente, pelo que o design da formulação tem de encontrar um equilíbrio entre ambos.A arte do equilíbrio entre resistência à temperatura e anticorrosão
Procurar apenas a resistência à temperatura facilita a obtenção de filmes inorgânicos frágeis e com fraca anticorrosão; enfatizar apenas a anticorrosão leva a uma degradação rápida sob alta temperatura. Um excelente revestimento de alta temperatura faz frequentemente um design gradiente entre a "tenacidade orgânica" e a "resistência térmica inorgânica": a camada base tende a ser orgânica para garantir aderência e flexibilidade, a camada de acabamento tende a ser inorgânica ou com alto teor de enchimento para garantir resistência térmica e barreira, e no meio é utilizada uma camada de transição para aliviar as tensões de interface. Este pensamento de estrutura gradiente está a tornar-se a direção principal dos sistemas de alta resistência térmica de ponta, e explica também porque as combinações compostas são geralmente superiores a uma única camada a suportar sozinha.
Limites de aplicação dos sistemas à base de água e à base de solvente
Os dois tipos de sistemas não são uma substituição simples, mas têm cada um os seus limites de aplicação. O sistema inorgânico à base de água é ecológico, retardador de chama e tem um limite de resistência térmica elevado, sendo adequado para interiores, espaços confinados e projetos com restrições rigorosas à volatilidade, mas é mais exigente quanto à temperatura e humidade de aplicação e às condições de cura. O silicone à base de solvente tem uma janela de aplicação ampla, secagem superficial rápida e forte adaptabilidade ao local, sendo adequado para grandes estruturas ao ar livre e obras com prazos apertados, mas requer boa ventilação, proteção contra incêndio e recolha de gases residuais. Na seleção, devem ser considerados em conjunto os requisitos ambientais, as condições de aplicação e o objetivo de resistência térmica, para se escolher uma solução que seja tanto conforme como fiável.
Sistemas funcionais especiais de alta temperatura
Para além da resistência térmica base, os locais de engenharia têm gerado diversas direções de funcionalização. A primeira é o revestimento de alta temperatura do tipo isolante, que introduz no revestimento enchimentos de baixa condutividade térmica, como microesferas de cerâmica ocas e pó de aerogel, reduzindo a temperatura do lado oposto enquanto resiste ao calor, sendo frequentemente usado para reduzir a temperatura ambiente do pavilhão ou proteger componentes eletrónicos adjacentes. A segunda é a tinta indicadora de temperatura, cuja cor muda conforme o intervalo de temperatura, indicando de forma intuitiva se o equipamento está acima da temperatura, sendo uma ferramenta prática para inspeção e manutenção. A terceira é o sistema integrado de resistência térmica e anticorrosão, direcionado a ambientes corrosivos com gases de combustão contendo enxofre e vapor de alta temperatura, incorporando no esqueleto térmico componentes inibidores de corrosão e de barreira, realizando múltiplas funções num só filme.
III. Tratamento de superfície e processo de aplicação
O sucesso ou fracasso de um revestimento de alta temperatura é frequentemente decidido já na fase de pré-tratamento. Por melhor que seja a formulação, se aderir a um substrato com ferrugem, óleo ou solto, dificilmente escapará a um descasque precoce. O processo de aplicação é a ponte que transforma o potencial da formulação em desempenho no local, e qualquer negligência em qualquer etapa deixará隐患.
Pré-tratamento do substrato: desferrugem, desengorduramento e rugosidade
A camada de óxido, a ferrugem, os óleos e os revestimentos antigos na superfície do aço são os maiores inimigos da aderência. Para equipamentos de alta temperatura, recomenda-se o jateamento ou granalhação para atingir o nível quase-branco ou de limpeza total, obtendo uma rugosidade e atividade adequadas na superfície. O abrasivo de jateamento deve ser aço ou areia mineral secos e limpos, evitando a recontaminação por sais e óleos. Após o tratamento, deve-se pintar o mais rápido possível para evitar a reoxidação. Se, devido à sequência de processos, for inevitável um intervalo, deve-se proteger temporariamente a superfície tratada ou reinspecionar, confirmando que não há reoxidação visível nem contaminação antes da aplicação; este passo parece tedioso, mas é o ponto de partida para a longa vida dos equipamentos de alta temperatura.
Para grandes equipamentos que não podem parar, pode-se usar lixagem com ferramentas motorizadas combinada com jateamento local, mas deve-se reconhecer que o seu nível de limpeza é inferior ao jateamento total, com durabilidade correspondentemente menor. Os óleos devem ser eliminados completamente com desengordurante específico, pois a película de óleo carboniza sob alta temperatura, destruindo diretamente a ligação de interface. Para a pintura térmica de alumínio, aço inoxidável e outros metais não ferrosos, o pré-tratamento requer ainda mais cuidado, usando frequentemente lixagem para rugosidade ou película de conversão específica, não se devendo aplicar o processo do aço carbono.
Regras de controlo de temperatura e humidade no ambiente de pintura
As condições ambientais são uma variável invisível na qualidade da aplicação. Os sistemas à base de solvente, em baixa temperatura e alta humidade, facilmente branqueiam e secam lentamente; a temperatura ideal de aplicação é maioritariamente acima de cinco graus e humidade relativa abaixo de oitenta e cinco por cento; o sistema inorgânico à base de água tem exigências bidirecionais quanto à humidade: demasiado seco retarda a cura, demasiado húmido branqueia facilmente, e a temperatura da superfície do substrato deve estar acima do ponto de orvalho em mais de três graus para evitar condensação. No local deve haver termohigrómetro e cálculo do ponto de orvalho, registados no diário de pintura. Perante chuva, neve, vento forte ou condensação no substrato, deve-se suspender decisivamente, não se forcando a aplicação por pressão de prazo.
Seleção do método de aplicação
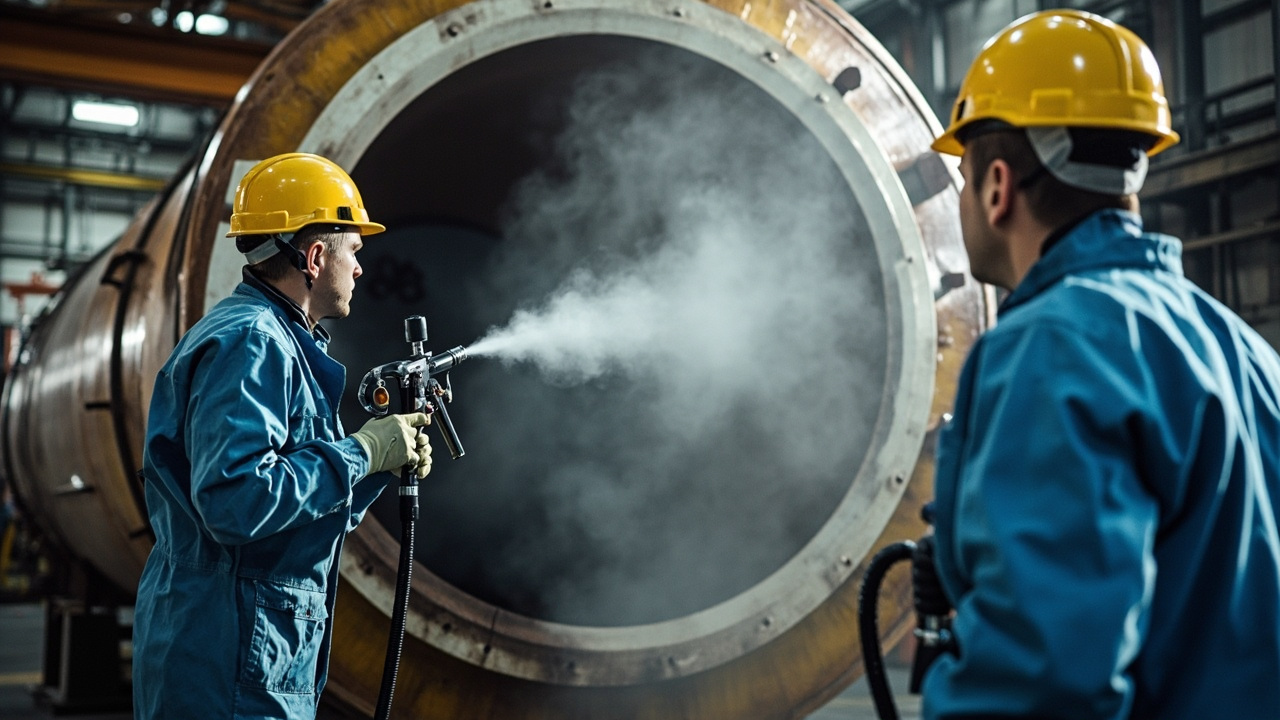
A aplicação de revestimentos de alta temperatura é maioritariamente por pulverização, especialmente sem ar, que consegue espessura uniforme e bom aspeto, adequada para equipamentos de grande área. Para tubos, cantos e zonas difíceis de pulverizar, pode-se complementar com pincel ou rolo, mas com pincel deve-se evitar falhas e escorrimentos. O revestimento de alta temperatura em pó usa pulverização eletrostática seguida de cura a alta temperatura, com filme denso e sem solvente, adequado para peças em lote que possam entrar em forno.
A viscosidade de aplicação, a pressão do pulverizador, a velocidade de passe e o espaçamento entre passadas afetam diretamente a qualidade do filme. A temperatura e humidade ambientes são igualmente cruciais: o sistema inorgânico à base de água é sensível à humidade, baixa humidade retarda a cura e alta humidade branqueia; o sistema à base de solvente deve prevenir branqueamento e secagem lenta em baixa temperatura e alta humidade. No local deve estabelecer-se registo de temperatura/humidade e controlo do intervalo de pintura.
Regime de cura e curva de aquecimento
A maioria dos revestimentos de silicone resistente ao calor seca à temperatura ambiente, mas o seu desempenho final de resistência térmica depende frequentemente de um processo de "cura" ou "aquecimento gradual". Os solventes e substâncias de baixo peso molecular na resina precisam de sair progressivamente, e o pó de alumínio e outros enchimentos completam a oxidação e selagem de poros sob alta temperatura; se este processo for demasiado apressado, o gás interno não sai a tempo e produz bolhas e poros pinhole. Por isso, antes da entrada em serviço do equipamento, deve definir-se uma curva de aquecimento, subindo lentamente de baixa temperatura até à temperatura de trabalho, permitindo que o revestimento complete a transformação de "ceramização".
O sistema inorgânico à base de água requer controlo da temperatura, humidade e tempo de cura, e algumas formulações precisam ainda de um tratamento ácido posterior para estabilizar a película de silicato de zinco. A cura por pulverização de cerâmica ou revestimento fundido é realizada pelo próprio equipamento de alta temperatura, com foco no controlo da taxa de arrefecimento, evitando fissuras por choque térmico.
Intervalo de pintura e janela de repintura
A pintura entre camadas não se faz a qualquer momento, existindo uma janela de repintura ideal: repintar demasiado cedo, a camada inferior não secou e o solvente preso no filme forma bolhas; repintar demasiado tarde, a camada inferior já está totalmente endurecida e a atividade de interface diminui, enfraquecendo a ligação entre camadas, podendo até exigir nova lixagem. As instruções do produto indicam o intervalo mínimo e máximo de repintura, que deve ser rigorosamente cumprido e registado no local. Para peças grandes que exigem aplicação em turnos ou dias diferentes, o sobreposicionamento deve ser feito dentro da janela, evitando interfaces de ligação fraca; este processo parece trivial, mas afeta diretamente a integridade e vida do revestimento.
Controlo de espessura e compatibilidade entre camadas
A espessura não é quanto maior melhor. Excessiva não só desperdiça material e aumenta custo, como facilita fissuras e descasque por tensão interna excessiva e retenção de solvente. Na obra deve definir-se a espessura total de filme seco conforme o produto, distribuindo razoavelmente base e acabamento. Várias camadas finas são melhores que uma espessa, deixando tempo de secagem superficial entre camadas, garantindo a ligação e a libertação de solvente.
A compatibilidade entre camadas é uma etapa frequentemente negligenciada. Misturar sistemas diferentes pode causar ataque da camada inferior ou descolamento por incompatibilidade. Se for necessária estrutura de duas camadas base-acabamento, deve priorizar-se o sistema compatível do mesmo fabricante, clarificando a janela de repintura. A Kexin New Materials indica nos manuais os esquemas recomendados e espessuras mínimas/máximas, devendo o local seguir rigorosamente, evitando combinações por experiência própria.
Defeitos comuns de aplicação e medidas
Mesmo com pré-tratamento e formulação corretos, técnica inadequada gera defeitos. Escorrimento deve-se maioritariamente a viscosidade baixa ou passe lento, ajustando diluição e faixa de pulverização; poros pinhole e bolhas vêm de espessura excessiva ou libertação difícil de solvente, mudando para camadas finas e deixando secagem; casca de laranja e grumos relacionam-se com pressão de atomização e poeira, otimizando pressão e limpando o local; falhas ocorrem em cantos e interiores, exigindo retoque manual e autoverificação. Estabelecer controlo de três níveis "aplicação—autoverificação—inspeção especial" elimina a maioria dos defeitos na fase de filme húmido.
Pontos de espaço confinado e trabalho em altura
A pintura de equipamentos de alta temperatura ocorre frequentemente em espaço confinado ou altura, com risco superior à pintura comum. Espaço confinado exige ventilação forçada e deteção de gás, evitando acúmulo de solvente que cause intoxicação ou explosão; trabalho em altura exige cinto de segurança, plataforma e linha de vida; perto de tubos quentes deve-se arrefecer ou isolar para evitar queimaduras. Ambientalmente, o sistema à base de água tem baixa volatilidade mas requer recolha de águas de lavagem; o sistema à base de solvente precisa de recolha de gases residuais, cumprindo exigências locais. Segurança e conformidade são o limite inferior não negligenciável da obra.
Tratamento de revestimento antigo e renovação
Na renovação de equipamentos antigos, como tratar o revestimento original é a premissa. Filme antigo com aderência aceitável e sem ferrugem pode ser lixado para rugosidade e repintado diretamente; filme já pulverulento, com bolhas ou ferrugem alastrante deve ser totalmente removido até ao substrato, senão o novo descasca com o antigo. A remoção escolhe-se por estado: jateamento, lixagem ou decapante específico, nunca cobrir diretamente sobre filme solto. Antes da renovação recomenda-se teste de aderência e avaliação de ferrugem, definindo nível de limpeza e focando cantos e soldaduras como zonas prioritárias.
Segurança de aplicação no local e aceitação de qualidade
A pintura térmica ocorre em espaço confinado, altura ou proximidade de calor, exigindo ventilação, fogo, antiintoxicação e antiqueda, especialmente o sistema à base de solvente deve prevenir eletricidade estática e chamas. Concluída a aplicação, deve criar-se arquivo de aceitação: espessura por medidor magnético em vários pontos, aderência por grade ou tração conforme norma, aspeto sem escorrimento, falha, poro ou diferença de cor evidente. Só com processo controlado o desempenho final é previsível.
IV. Pontos de seleção para engenharia
Perante a variedade de revestimentos de alta temperatura, o que o engenheiro deve responder não é "qual o mais resistente", mas "qual o mais adequado ao meu caso". A seleção é um processo de ponderar temperatura, meio, substrato, vida e custo.
Seleção por temperatura e ambiente de uso
O primeiro passo é fixar a temperatura de trabalho prolongado e de pico, distinguindo calor estável de ciclo térmico. Estável de duzentos a quatrocentos graus, o sistema comum de silicone-alumínio serve; de quatrocentos a seiscentos graus exige silicone de alta resistência ou modificado; de seiscentos a oitocentos deve virar para inorgânico de silicato ou ceramização; acima de oitocentos só revestimento de cerâmica ou compósito cerâmica-metal. Se houver alternância frio-calor frequente, atenção extra à estabilidade ao choque térmico, priorizando estrutura flexível ou de microporos amortecedores.
Seleção por tipo de substrato
Aço carbono, inoxidável, ferro fundido, alumínio e ligas têm expansão, estado de superfície e oxidação distintos, exigindo diferentes aderência e compatibilidade. Aço carbono é o mais comum, com pré-tratamento adequado serve a maioria; inoxidável tem superfície inerte, exige rugosidade ou primário específico; alumínio e ligas leves de baixo ponto de fusão e alta expansão, convém silicone de baixa cura e flexível, evitando deformação por calor. Espessura e condutividade do substrato afetam a curva de aquecimento, peças finas aquecem rápido e causam maior choque ao revestimento.
Seleção por meio de trabalho
O meio é o limite invisível da seleção. Gás com enxofre ataca alumínio e zinco, exigindo formulação resistente a enxofre ou sem enchimento metálico; vapor quente com condensado exige resistência térmica e à penetração de água; cloretos causam pitting, evitar enchimento metálico ativo; chuva de partículas sólidas no conduto exige agregado abrasivo. Listar o meio é mais preciso que só dar temperatura.
Custo do ciclo de vida e manutenibilidade
Comprar não deve olhar só preço unitário. Sistema de maior resistência e vida, embora mais caro inicialmente, reduz paragens e retrabalho; revestimento barato que falha em dois anos pode custar várias vezes mais com paragens. Avaliar inclui custo de aplicação, perda de paragem, margem de segurança e acessibilidade (facilidade de repintura), fazendo cálculo de ciclo de vida.
Consulta rápida por indústria típica
Cada indústria tem perfil de temperatura e meio distinto, para circunscrever a direção. Energia elétrica com conduta e desulfuração em baixa-média temperatura e gás húmido com enxofre, convém inorgânico resistente a enxofre ou compósito de silicone; metalurgia e fornos de construção acima de quatrocentos graus com poeira, convém cerâmica com microesferas isolantes e abrasivas; escape de automóvel e máquinas é peça fina vibratória, convém silicone-alumínio flexível de baixa cura; linha de óleo petroquímica com enxofre e cloro, evitar alumínio-zinco ativos, usar silicone modificado resistente a enxofre. A tabela é ponto de partida, o caso real manda.
Exemplo de cálculo de custo e vida
Imagine a carcaça de um grande ventilador, oito mil horas/ano, superfície a cerca de quatrocentos e vinte graus. Opção A: tinta térmica barata, baixo preço mas falha em dois anos com paragem; Opção B: compósito de silicone de alta resistência, preço dobro mas vida cinco anos. Além da diferença de material, contar custo de retrabalho, andaime e perda de produção. Na maioria, opção B tem custo de ciclo menor e mais segura. Contabilizar o "custo total de posse" inverte a conclusão do simples preço.
Lista de informação no caso de trabalho
Para o fornecedor dar solução exata, o caso de trabalho deve ser completo. Recomenda-se: nome e zona do equipamento, material e espessura do substrato, temperatura de trabalho e pico, se há ciclo e frequência, composição e concentração completa do meio, se há condensado ou líquido, vida útil prevista, modo de aplicação aceitável (paragem/online), limites ambientais e de fogo. Muitos erros vêm de dar só temperatura, ignorando cloro, enxofre ou condensado. Escrever tudo evita desvio.
Julgamento no local do momento de repintura
Manter o intervalo de repintura (revestimento) sob controlo permite reduzir ao mínimo os custos de manutenção. A inspeção no local deve focar-se em três tipos de sinais: o primeiro é a pulverização ou desbotamento evidente do revestimento, o que indica que a fase orgânica já se degradou substancialmente; o segundo é o aparecimento de manchas de ferrugem pontuais que se propagam para o exterior, indicando que a barreira foi rompida; o terceiro é o fissuramento em rede da superfície, que prenuncia o descascamento em placas. Desde que a corrosão ainda não tenha penetrado completamente e o revestimento se mantenha globalmente contínuo, deve ser agendado atempadamente um repintura preventiva; neste momento, a limpeza do substrato é reduzida, o material poupa-se e a paragem é curta. Quando se espera até uma falha em grande área para reparar, frequentemente é necessário jateamento total, com o custo a multiplicar-se.
Seleção em colaboração com fabricantes especializados
A eficácia da solução de proteção de alta temperatura depende fortemente da reprodução exata dos detalhes das condições de trabalho e da correspondência da formulação. Para equipamentos críticos ou meios complexos, recomenda-se introduzir o fornecedor de revestimentos na discussão da solução o mais cedo possível, para que este apresente, com base em casos semelhantes, recomendações de sistema, espessura de filme e cura. A KeXin New Materials (KeXin 客信) possui uma equipa de suporte aplicado em Foshan, que pode fornecer um serviço integrado — desde a avaliação do substrato, conceção de compatibilidade até à orientação do processo no local — para cenários como caldeiras, condutas de fumo e fornos, ajudando os utilizadores a encontrar o equilíbrio entre desempenho e custo.
V. Casos típicos de engenharia
A teoria só tem valor quando aplicada no terreno. Embora os casos abaixo tenham sido anonimizados, a sua estrutura de condições de trabalho e o raciocínio de tratamento têm relevância de referência geral para projetos semelhantes.
Chaminé de central elétrica e sistema de dessulfuração
Num grupo gerador a carvão, o segmento de saída da chaminé sofreu erosão prolongada por gases de combustão saturados e húmidos a 120 a 180 graus, contendo óxidos de enxofre e pequenas quantidades de cloretos; o revestimento orgânico original apresentou bolhas e descascamento em dois anos. A reabilitação adotou um esquema composto de "primário inorgânico à base de zinco aquoso e acabamento de silicone orgânico resistente à temperatura", com pré-tratamento por jateamento até grau quase branco, espessura total de filme controlada no intervalo especificado, e uma curva de entrada em serviço com aquecimento gradual. Após três anos de operação, a reinspeção mostrou revestimento contínuo sem bolhas, e o afinamento da espessura da parede de aço abrandou visivelmente, validando a adequação da abordagem "integração de resistência térmica e anticorrosão" em ambiente de pluma húmida.
Fornos metalúrgicos e permutadores de calor
O invólucro de um permutador de calor numa fundição de metais operou longamente com flutuação de 420 a 580 graus, com erosão por poeira no perímetro. A tinta resistente ao calor comum original pulverizou em um ano. Posteriormente, adotou-se um sistema isolante térmico e resistente à temperatura com resina de sílica elevada e microesferas cerâmicas, que reduziu a temperatura da parede traseira em mais de dez graus e, graças ao carga laminar, prolongou o percurso de penetração do meio. No compatibilidade, aplicaram-se duas demãos finas com controlo rigoroso de secagem superficial entre camadas; após entrada em serviço, suportou dois ciclos térmicos de estação de aquecimento sem fissuras, prolongando o ciclo de manutenção de um para mais de três anos.
Tubo de escape e silenciador de motor
Nos veículos comerciais e máquinas de engenharia, o segmento de baixa-média temperatura do tubo de escape está a cerca de 300 a 550 graus, com forte vibração e corrosão por condensação. Estes componentes são maioritariamente em aço inoxidável de parede fina ou aço de baixo carbono, adequados a sistemas flexíveis de silicone alumínio de baixa cura. O essencial é não poupar no pré-tratamento nem acumular espessura. Uma fabricante de máquinas alterou a pintura do tubo de escape de aplicação manual por pincel para pulverização eletrostática automatizada, melhorando em simultâneo a uniformidade do revestimento e o tempo de resistência à névoa salina, com queixas de corrosão pós-venda a diminuírem significativamente.
Forno de incineração de resíduos e caldeira de recuperação de calor
A complexidade dos gases de incineração de resíduos reside na instabilidade extrema da composição: contém cloro, enxofre, metais pesados e a temperatura flutua numa ampla gama de 200 a 500 graus, acompanhada do processo de arrefecimento rápido necessário ao controlo de dioxinas, causando choques térmicos frequentes. Numa linha de incineração, o painel de tubos da caldeira de recuperação usava originalmente revestimento de silicone orgânico, perfurando em um ano devido à corrosão por cloro e alternância térmica. A reabilitação adotou um sistema composto inorgânico de silicato com carga resistente ao cloro, com jateamento e espessura de filme rigorosamente controlados, e entrada em serviço com pressão e temperatura graduais. Após dois ciclos de inspeção, a taxa de afinamento do painel diminuiu visivelmente e as paragens não planeadas reduziram, indicando que em cenários de corrosão extrema e ciclo térmico combinados, o sistema inorgânico resistente ao cloro tem maior vantagem.
Equipamento de processamento de alimentos e secagem
As superfícies externas de fornos de secagem e autoclaves de esterilização na indústria alimentar e farmacêutica operam maioritariamente a 200 a 300 graus em ambiente limpo, exigindo do revestimento, além de resistência térmica, segurança alimentar e facilidade de limpeza. Uma fábrica de laticínios usava originalmente tinta prateada comum na torre de secagem, que emitia odor e acumulava poeira a alta temperatura. Posteriormente, adotou-se um revestimento de silicone orgânico claro, resistente ao calor e limpo, que resistia à temperatura e era fácil de lavar, resolvendo, com pré-tratamento normalizado, os problemas de odor e higiene. Este tipo de cenário lembra-nos que, além da resistência térmica, devem avaliar-se odor, exsudação e propriedades de limpeza, especialmente quando há contacto ou proximidade com alimentos e medicamentos.
Tubulação de alta temperatura em petroquímica
As linhas de transferência de óleo, topo de coluna de fracionamento e tubulações de óleo pesado a alta temperatura em unidades de refinação estão frequentemente a 250 a 450 graus, com meio contendo enxofre e vestígios de cloro. Nestas condições, evita-se o sistema de pó de alumínio, preferindo-se revestimento composto de silicone ou silicato resistente ao enxofre, atendendo à repinturabilidade para manutenção. Uma unidade selecionou um revestimento cinzento de silicone modificado resistente à temperatura e anticorrosivo, com inspeção regular por termografia infravermelha, operando quatro ciclos de inspeção sem corrosão penetrante, garantindo a segurança de produção contínua.
VI. Erros comuns de seleção e construção
Em numerosas visitas ao terreno e análises de falha, repetem-se vários tipos de desvios cognitivos. Identificar estes erros é, frequentemente, o primeiro passo para evitar retrabalho.
Erro 1: Olhar apenas o valor nominal de resistência térmica
Muitos compradores tomam "resistência a 600 graus" como único indicador, ignorando se é resistência de longa duração ou instantânea, ar estático ou gases com enxofre, temperatura constante ou ciclo térmico. À mesma temperatura nominal, a vida útil de diferentes formulações em meio real pode diferir várias vezes. O correto é entregar o documento de condições de trabalho ao fornecedor, para que este apresente a janela de temperatura recomendada para o sistema correspondente, em vez de encomendar com base num único número.
Erro 2: Negligenciar o pré-tratamento
"Se o revestimento estragar, eu repinto" é uma mentalidade comum no terreno, mas o repinte pressupõe substrato limpo, rugoso e com boa atividade. Construir com ferrugem e óleo é como colar o revestimento sobre areia, com aderência deficiente à partida. O grau de jateamento, os sais superficiais e a limpeza de poeira devem integrar a aceitação. O peso do pré-tratamento nos fatores de vida do revestimento é subestimado; na verdade, é o elo de melhor relação custo-benefício.
Erro 3: Quanto mais espesso, mais seguro
Revestimentos espessos têm elevada tensão interna, difícil eliminação de solvente e tendência a fissuras, especialmente os sistemas de silicone que, ao ceramicizar com o aquecimento, agravam bolhas e poros se demasiado espessos. A espessura adequada resulta do design de formulação e das necessidades do trabalho, não é "quanto mais espesso melhor". No local, deve usar-se medidor de espessura magnético para inspeção, não o tato.
Erro 4: Ignorar ciclo térmico e regime de aquecimento
Colocar o equipamento em serviço já a plena carga faz com que solventes e substâncias de baixa massa molar internas do revestimento não sejam eliminados a tempo, facilitando bolhas. O "arranque a frio" sem curva de aquecimento é causa frequente de falha precoce de sistemas de silicone. O correto é aquecer gradualmente de baixo para cima conforme recomendação do fabricante, dando tempo ao revestimento para completar a transição estrutural.
Erro 6: Negligenciar temperatura de face traseira e isolamento
Muitos projetos focam apenas em "a tinta resiste a quantos graus", esquecendo que a temperatura do invólucro do equipamento é a condição real do objeto protegido. Quando o interior está a temperatura extremamente alta e o invólucro deve permanecer abaixo de um limite para proteger pessoas ou componentes adjacentes, simplesmente aumentar a resistência térmica da tinta não resolve; é necessário introduzir carga isolante para reduzir a temperatura traseira. Confundir "resistência térmica do revestimento" com "temperatura de face traseira do substrato" é a causa comum de superfícies externas ainda quentes e envelhecimento de cabos próximos. O caminho correto é medir primeiro a face traseira, depois definir o sistema, e se necessário escolher revestimento térmico isolante.
Erro 8: Subestimar ensaios e validação em bancada
Para condições não standard ou críticas, construir em grande área diretamente é de risco elevado. O correto é preparar primeiro painéis em laboratório, submeter a envelhecimento acelerado com temperatura, meio e ciclo térmico reais, e se necessário fazer ensaio de painel suspenso no local, confirmando o sistema com dados antes de expandir. Muitas empresas omitem o ensaio, resultando em falha total do revestimento, com perda muito superior ao investimento de ensaio. O ensaio é ainda base objetiva de consenso entre fornecedor e cliente; em disputa, os dados de painel e relatórios são a prova mais forte.
Erro 7: Usar preço em vez de avaliação técnica
A adjudicação pelo preço mais baixo é especialmente arriscada na compra de tintas. A falha de revestimentos de alta temperatura surge frequentemente meses após operação; então o aplicador já saiu, a responsabilidade é difícil de definir e o custo recai no proprietário. A avaliação técnica deve cobrir compatibilidade de sistema, grau de pré-tratamento, design de espessura e promessa de garantia, não apenas comparar preços. Para equipamentos críticos, vale mais investir em discussão e ensaio prévios do que reparar passivamente após operação.
Erro 5: Misturar livremente sistemas diferentes
Por conveniência, usa-se primário de A com acabamento de B, resultando em ataque de camada inferior ou delaminação. Os sistemas de resina, força de solvente e mecanismo de cura de diferentes fabricantes podem não ser compatíveis. Se se necessita estrutura composta, deve usar-se compatibilidade do mesmo fabricante e confirmar a janela de repinturabilidade entre camadas, não combinar por experiência própria.
VII. Normas e métodos de ensaio relacionados
Como material de proteção industrial, os revestimentos de alta temperatura têm normas nacionais, normas de materiais de construção e normas de engenharia civil correspondentes para qualidade e aceitação. Conhecer estas normas permite normalizar o acordo técnico de compra e fornecer base de julgamento em disputas.
Normas nacionais Série GB
As normas nacionais são base geral para ensaios de desempenho de tintas. A resistência térmica pode referir-se ao método standard de tinta resistente ao calor, avaliando aparência e aderência após envelhecimento contínuo à temperatura especificada. O ensaio de aderência segue norma de grade ou tração; tempo de secagem, viscosidade, finura têm igualmente normas nacionais. O documento de compra deve indicar número da norma e critério de conformidade, evitando "segundo norma nacional" vago.
Normas de materiais de construção Série JC
As normas da indústria de materiais de construção cobrem vários requisitos técnicos de tintas funcionais industriais e de construção; alguns revestimentos isolantes e de alta temperatura podem referir-se aos seus termos de resistência térmica, condutividade e comportamento ao fogo. Para sistemas isolantes e de alta temperatura com atributo de eficiência energética, as normas JC oferecem dimensões complementares de avaliação de anti-sujo, intempérie e classe de fogo, sendo complemento importante ao acordo técnico.
Normas de engenharia civil Série JG
As normas de engenharia civil aparecem em proteção periférica de edifícios e cenários especiais, exigindo compatibilidade, segurança e durabilidade do revestimento em superfícies estruturais. Quando revestimentos de alta temperatura são usados em instalações anexas (como condutas de exaustão de cozinha, superfícies de equipamentos de aquecimento), os termos de aceitação e segurança das normas JG têm restrição direta e devem integrar a revisão do projeto.
Redação de referência normativa e acordo técnico
Escrever as normas no acordo técnico de compra é o passo chave para evitar disputas. O acordo deve clarificar: que divisão da norma de tinta resistente ao calor citar, temperatura e duração do ensaio térmico, classe de aderência aceitável, intervalo de espessura e método de ensaio, proporção de amostragem de aceitação. Escrever vagamente "conforme norma nacional" deixa espaço a produtos de baixa qualidade; escrever precisamente número de cláusula e critério cria força vinculativa. Para produtos conformes, pode exigir-se relatório de ensaio de terceiro, conferindo se as condições coincidem com o acordo.
Ferramentas de ensaio no local e preparação de amostras
O terreno necessita de ferramentas básicas: medidor de espessura magnético para filme seco em múltiplos pontos, grade e tração para aderência, termo-higrómetro e ponto de orvalho para ambiente, detector de faísca para poros em filmes grossos ou revestimentos. A preparação de amostras deve acompanhar o processo, incluindo placa standard e painel suspenso, com lote, data e local. Estas amostras são base de aceitação e prova chave em rastreabilidade e garantia, devendo arquivar-se com documentação de obra.
Amostragem de aceitação e critério de conformidade
A aceitação no local deve usar amostragem estratificada: dividir em lotes por área, medir espessura em pontos por lote, cobrindo face de fogo, face traseira e cantos; a proporção de aderência pode ser menor, mas pontos críticos obrigatórios. No julgamento, não só a média, mas o valor mínimo deve conformar, pois a falha começa no mais fino e fraco. Poros ou falta de revestimento devem reparar-se e reinspecionar. Arquivo rastreável é vital para operação e responsabilidade.
Atualização dinâmica e conformidade normativa
As normas de tintas não são estáticas; com exigências de ambiente e segurança, limites de voláteis, metais pesados e métodos revisam-se periodicamente. Compradores e técnicos devem seguir número e data da última versão, evitando normas substituídas. Para equipamentos de exportação ou projetos estrangeiros, atender à diferença de normas internacionais e nacionais, clarificando no acordo qual prevalece, prevenindo divergência por versão.
Pontos chave de métodos de ensaio
Além de ensaios laboratoriais citados, o terreno deve valorizar ensaios práticos. Um: ciclo térmico, alternando alta e ambiente para simular arranque/paragem, observando fissuras. Dois: névoa salina e condensação combinadas, para meio corrosivo. Três: espessura e aderência reais, refletindo construção. Unir laboratório e terreno forma garantia de qualidade em ciclo fechado.
Perguntas frequentes FAQ
Q: Qual a temperatura máxima que um revestimento de alta temperatura suporta a longo prazo?
A: Depende do sistema formador de filme. Sistemas comuns de silicone-alumínio suportam 200 a 600 graus a longo prazo; sistemas inorgânicos de silicato atingem 600 a 800 graus; revestimentos compostos cerâmicos ou cermet excedem 1000 graus. Note que a temperatura nominal é geralmente o limite de operação estável de longa duração; picos instantâneos podem ser maiores, mas excesso contínuo encurta a vida. Selecione pela temperatura de trabalho de longa duração, com margem de segurança.
Q: Como escolher entre tinta de silicone resistente ao calor e revestimento cerâmico?
A:A escolha crucial depende do limite de temperatura e de custo. Abaixo de seiscentos graus, e quando a peça pode ser aplicada à temperatura ambiente ou baixa, deve优先 ser selecionado o sistema de silicone orgânico, com boa relação custo-benefício e aplicação simples; de seiscentos a oitocentos graus pode-se recorrer a sistemas inorgânicos de silicato ou ceramizados; acima de oitocentos graus ou em contacto direto com chama e zonas de desgaste a alta temperatura, é que se deve considerar o revestimento cerâmico ou compósito de cerâmica-metal. Além disso, deve pesar-se a condição de aplicação: os tipos cerâmicos requerem frequentemente sinterização a alta temperatura ou equipamento de pulverização, o que nem sempre é viável em peças grandes no local.Q:Por que o revestimento forma bolhas, fenda ou até descasca inteiro a alta temperatura?
A:Existem geralmente quatro causas comuns. Primeira, após a aplicação não houve aquecimento gradual, e os solventes internos e substâncias de baixa massa molecular vaporizam subitamente formando bolhas; segunda, o pré-tratamento não foi adequado, resultando em aderência insuficiente à partida; terceira, espessura de filme excessiva, com a tensão interna a exceder a resistência de ligação; quarta, ciclos térmicos frequentes com revestimento demasiado rígido, causando fadiga e fissuração. O diagnóstico deve combinar curva de temperatura, registo de pré-tratamento e dados de espessura de filme, em vez de simplesmente culpar a "tinta má".
Q:O pré-tratamento tem obrigatoriamente de ser jateamento, ou serve lixar com ferramenta motorizada?
A:O jateamento ou granalhagem atingem o mais alto nível de limpeza e rugosidade, sendo a primeira escolha para equipamentos de alta temperatura. Para peças grandes que não podem parar ou ser movidas, o lixamento com ferramenta motorizada pode ser alternativa, mas o nível de limpeza e durabilidade são inferiores ao jateamento integral, reduzindo a vida útil. Independentemente do método, os três passos de remoção de ferrugem, desengorduramento e remoção de pó são indispensáveis, e após o tratamento deve pintar-se o mais rápido possível para evitar reoxidação.
Q:É possível misturar a própria cor no revestimento de alta temperatura?
A:Sim, mas a escolha do pigmento resistente ao calor é limitada pela temperatura. Pigmentos orgânicos comuns decompõem e desbotam acima de quatrocentos graus; em faixas de alta temperatura devem usar-se pigmentos inorgânicos resistentes ao calor como óxido de ferro, preto cromo-ferro e branco de titânio, e a adição de pigmento afeta em certa medida o desempenho térmico e anticorrosivo. Para revestimentos coloridos resistentes ao calor recomenda-se usar diretamente formulações maduras do fabricante, não adicionar arbitrariamente pasta de cor na tinta de prata, para não destruir a barreira de vedação das partículas de alumínio.
Q:Entre o revestimento inorgânico à base de água de alta temperatura e o de silicone à base de solvente, qual é mais ecológico?
A:O sistema inorgânico à base de água usa água como meio de dispersão, não contém solventes orgânicos, é ignífugo e sem poluição volátil, com clara vantagem ecológica, adequado para interiores e espaços confinados. O silicone à base de solvente é menos afetado por temperatura e humidade ambientes e seca rápido à superfície, mas contém compostos orgânicos voláteis, exigindo ventilação e proteção contra fogo. Não são relação de substituição, devendo ser selecionados conforme o ambiente de aplicação e requisitos ecológicos.
Q:Um sistema de revestimento de alta temperatura dura quantos anos, e quando é preciso reaplicar?
A:A vida útil é determinada conjuntamente pelo sistema, temperatura, meio e qualidade de aplicação, variando de um a dois anos no curto prazo a mais de cinco a dez anos. Para avaliar o momento de reaplicação, deve inspecionar periodicamente se há pulverização, fissuras ou propagação de pontos de ferrugem, com amostragem de espessura e aderência. Recomenda-se programar reaplicação preventiva enquanto a ferrugem ainda não penetrou e o revestimento continua contínuo, muito mais económico do que reparação ampla após falha.
Leitura adicional
- Revestimentos funcionais condutivos e isolantes
- Revestimentos funcionais anti-incrustação e autolimpantes
- Panorama da indústria de revestimentos arquitetónicos
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Qual é a temperatura máxima que o revestimento de alta temperatura pode suportar a longo prazo?", "acceptedAnswer": {"@type": "Answer", "text": "Isto depende do sistema formador de filme. O sistema comum de silicone orgânico com pó de alumínio suporta tipicamente de duzentos a seiscentos graus a longo prazo, o sistema inorgânico de silicato de seiscentos a oitocentos graus, e o revestimento compósito de cerâmica ou cerâmica-metal pode exceder mil graus. Note que a temperatura nominal refere-se geralmente ao limite superior de operação estável a longo prazo; picos instantâneos podem ser mais altos, mas o excesso contínuo de temperatura encurta inevitavelmente a vida útil. Na seleção deve usar-se a temperatura de trabalho de longo prazo do equipamento, com margem de segurança."}}, {"@type": "Question", "name": "Como escolher entre tinta de silicone resistente ao calor e revestimento cerâmico?", "acceptedAnswer": {"@type": "Answer", "text": "A escolha crucial depende do limite de temperatura e de custo. Abaixo de seiscentos graus, e quando a peça pode ser aplicada à temperatura ambiente ou baixa, deve优先 ser selecionado o sistema de silicone orgânico, com boa relação custo-benefício e aplicação simples; de seiscentos a oitocentos graus pode-se recorrer a sistemas inorgânicos de silicato ou ceramizados; acima de oitocentos graus ou em contacto direto com chama e zonas de desgaste a alta temperatura, é que se deve considerar o revestimento cerâmico ou compósito de cerâmica-metal. Além disso, deve pesar-se a condição de aplicação: os tipos cerâmicos requerem frequentemente sinterização a alta temperatura ou equipamento de pulverização, o que nem sempre é viável em peças grandes no local."}}, {"@type": "Question", "name": "Por que o revestimento forma bolhas, fenda ou até descasca inteiro a alta temperatura?", "acceptedAnswer": {"@type": "Answer", "text": "Existem geralmente quatro causas comuns. Primeira, após a aplicação não houve aquecimento gradual, e os solventes internos e substâncias de baixa massa molecular vaporizam subitamente formando bolhas; segunda, o pré-tratamento não foi adequado, resultando em aderência insuficiente à partida; terceira, espessura de filme excessiva, com a tensão interna a exceder a resistência de ligação; quarta, ciclos térmicos frequentes com revestimento demasiado rígido, causando fadiga e fissuração. O diagnóstico deve combinar curva de temperatura, registo de pré-tratamento e dados de espessura de filme, em vez de simplesmente culpar a ”tinta má”."}}, {"@type": "Question", "name": "O pré-tratamento tem obrigatoriamente de ser jateamento, ou serve lixar com ferramenta motorizada?", "acceptedAnswer": {"@type": "Answer", "text": "O jateamento ou granalhagem atingem o mais alto nível de limpeza e rugosidade, sendo a primeira escolha para equipamentos de alta temperatura. Para peças grandes que não podem parar ou ser movidas, o lixamento com ferramenta motorizada pode ser alternativa, mas o nível de limpeza e durabilidade são inferiores ao jateamento integral, reduzindo a vida útil. Independentemente do método, os três passos de remoção de ferrugem, desengorduramento e remoção de pó são indispensáveis, e após o tratamento deve pintar-se o mais rápido possível para evitar reoxidação."}}, {"@type": "Question", "name": "É possível misturar a própria cor no revestimento de alta temperatura?", "acceptedAnswer": {"@type": "Answer", "text": "Sim, mas a escolha do pigmento resistente ao calor é limitada pela temperatura. Pigmentos orgânicos comuns decompõem e desbotam acima de quatrocentos graus; em faixas de alta temperatura devem usar-se pigmentos inorgânicos resistentes ao calor como óxido de ferro, preto cromo-ferro e branco de titânio, e a adição de pigmento afeta em certa medida o desempenho térmico e anticorrosivo. Para revestimentos coloridos resistentes ao calor recomenda-se usar diretamente formulações maduras do fabricante, não adicionar arbitrariamente pasta de cor na tinta de prata, para não destruir a barreira de vedação das partículas de alumínio."}}, {"@type": "Question", "name": "Entre o revestimento inorgânico à base de água de alta temperatura e o de silicone à base de solvente, qual é mais ecológico?", "acceptedAnswer": {"@type": "Answer", "text": "O sistema inorgânico à base de água usa água como meio de dispersão, não contém solventes orgânicos, é ignífugo e sem poluição volátil, com clara vantagem ecológica, adequado para interiores e espaços confinados. O silicone à base de solvente é menos afetado por temperatura e humidade ambientes e seca rápido à superfície, mas contém compostos orgânicos voláteis, exigindo ventilação e proteção contra fogo. Não são relação de substituição, devendo ser selecionados conforme o ambiente de aplicação e requisitos ecológicos."}}, {"@type": "Question", "name": "Um sistema de revestimento de alta temperatura dura quantos anos, e quando é preciso reaplicar?", "acceptedAnswer": {"@type": "Answer", "text": "A vida útil é determinada conjuntamente pelo sistema, temperatura, meio e qualidade de aplicação, variando de um a dois anos no curto prazo a mais de cinco a dez anos. Para avaliar o momento de reaplicação, deve inspecionar periodicamente se há pulverização, fissuras ou propagação de pontos de ferrugem, com amostragem de espessura e aderência. Recomenda-se programar reaplicação preventiva enquanto a ferrugem ainda não penetrou e o revestimento continua contínuo, muito mais económico do que reparação ampla após falha."}}]}