Revestimiento de alta temperatura: explicación completa de la tecnología: desde siliconas hasta recubrimientos cerámicos para protección térmica
En los entornos operativos de la fabricación industrial y los equipos energéticos, numerosas estructuras metálicas se exponen durante largos periodos a altas temperaturas e incluso a severos choques térmicos: calderas y chimeneas de plantas eléctricas, hornos metalúrgicos, sistemas de escape de motores, instalaciones de craqueo de petróleo y torres de reacción química, donde la temperatura superficial a menudo supera varios cientos o incluso más de mil grados Celsius. Los revestimientos decorativos ordinarios bajo tales condiciones se decoloran, pulverizan, agrietan y desprenden rápidamente, perdiendo su capacidad de protección del sustrato, lo que a su vez provoca oxidación y corrosión, adelgazamiento del espesor de pared e incluso riesgos de seguridad. Cómo prolongar la vida del metal en entornos de alta temperatura, aislar térmicamente los equipos y salvaguardar la seguridad de la línea de producción es un tema que todo ingeniero de equipos y responsable de compras debe enfrentar. El revestimiento de alta temperatura es precisamente el material funcional clave para resolver este problema.
Como una categoría de recubrimiento funcional cuyo objetivo central es "tolerar altas temperaturas a largo plazo sin fallar", el revestimiento de alta temperatura no es el nombre de un producto específico, sino toda una familia tecnológica altamente segmentada según el sistema de materiales, la temperatura de uso, el entorno del medio y la vida de servicio. Desde la pintura de calor resistente de silicona y aluminio más común, hasta los recubrimientos cerámicos de alta temperatura que soportan casi mil grados Celsius, su amplitud técnica es enorme y la lógica de selección es mucho más compleja que la de los revestimientos protectores ordinarios. Este artículo, desde la perspectiva de un ingeniero, organiza sistemáticamente los principios termodinámicos, sistemas de materiales, procesos de aplicación, puntos de selección, casos de ingeniería, errores comunes y normas vigentes de los revestimientos de alta temperatura, ayudando al lector a establecer un marco cognitivo completo desde la teoría hasta la implementación.
KeXin New Materials (Guangdong) Co., Ltd. (marca KeXin, sitio web www.psste.com) se encuentra en Foshan, Guangdong, y se ha dedicado durante mucho tiempo a la I+D independiente de revestimientos industriales protectores y funcionales, acumulando rica experiencia en formulación e ingeniería en sistemas de silicona resistente al calor, sistemas inorgánicos acuosos de alta temperatura y recubrimientos compuestos cerámicos especiales. Los puntos de vista técnicos de este artículo provienen parcialmente de la metodología de selección y aplicación consolidada por KeXin New Materials en condiciones de trabajo reales, y pueden servir de referencia para ingenieros y compras en la etapa de demostración de propuestas.
I. Principios termodinámicos básicos de la protección térmica
Para seleccionar científicamente revestimientos de alta temperatura, primero hay que entender qué experimentan realmente el sustrato y el recubrimiento en entornos de alta temperatura. La falla del recubrimiento nunca es causada por un solo factor, sino por el acoplamiento de tres acciones: térmica, mecánica y química. Solo aclarando el mecanismo de falla se puede aplicar el tratamiento correcto en el sistema de materiales y el proceso de aplicación.
Fuente del campo de temperatura y el estrés térmico
Cuando los componentes metálicos operan a alta temperatura, existe un gradiente térmico entre la superficie y el interior, y entre la cara expuesta al fuego y la cara opuesta, lo que genera expansión térmica desigual. La diferencia en los coeficientes de expansión térmica de distintos materiales acumula estrés térmico en la interfaz entre el recubrimiento y el sustrato. Tomando el acero como ejemplo, su coeficiente de expansión lineal es aproximadamente 0,00012 por grado Celsius; cuando un componente pasa de temperatura ambiente a 600 grados repentinamente, la elongación por unidad de longitud se acerca al 0,7%. Si el recubrimiento en sí es demasiado rígido y carece de capacidad de seguir la deformación, el estrés interfacial puede superar el límite de adhesión, provocando agrietamiento y desprendimiento.
Más problemático es el ciclo térmico. Muchos equipos no operan a temperatura constante, sino que arrancan y detienen con frecuencia, con fluctuaciones de carga, haciendo que la temperatura superficial oscile repetidamente entre decenas y varios cientos de grados. Cada alternancia frío-calor es una carga de fatiga; el recubrimiento genera gradualmente microgrietas al expandirse y contraerse repetidamente, y una vez que estas se propagan abren paso a los medios oxidantes. Por lo tanto, al evaluar un revestimiento de alta temperatura, nunca basta con el indicador estático de "temperatura máxima de tolerancia", sino que hay que prestar atención a su estabilidad a largo plazo bajo ciclos térmicos.
Acoplamiento de oxidación, degradación térmica y corrosión por medio
La alta temperatura acelera significativamente la oxidación del metal. Por debajo de 400 grados, la superficie de acero al carbono ordinario genera una película de óxido relativamente densa que aún retrasa la corrosión adicional; pero por encima de 500 grados, la tasa de oxidación aumenta drásticamente, la cascarilla se vuelve porosa y suelta, los iones de hierro difunden hacia afuera y el oxígeno penetra hacia adentro continuamente, adelgazando el espesor de pared. La tarea principal del revestimiento de alta temperatura es construir una barrera física en la superficie del metal que bloquee medios corrosivos como oxígeno, azufre y cloro.
Al mismo tiempo, el propio recubrimiento soporta degradación térmica. Las resinas orgánicas a alta temperatura sufren ruptura de cadenas, reticulación, oxidación y volatilización, manifestándose como pérdida de peso, decoloración y pulverización. Los recubrimientos inorgánicos, aunque tienen mayor estabilidad térmica, suelen ser demasiado frágiles y su capacidad contra choque térmico es limitada. En los gases de combustión industriales reales, los óxidos de azufre, óxidos de nitrógeno, cloruro de hidrógeno y vapor de agua a menudo coexisten, y junto con la alta temperatura forman un entorno corrosivo mucho más severo que las condiciones simples de laboratorio. Esto explica por qué la protección en zonas de alta temperatura a menudo requiere que las funciones de "resistencia al calor" y "anticorrosión" se integren en el mismo recubrimiento.
Tres modos típicos de falla del recubrimiento
Resumiendo las fallas comunes en campo, se pueden clasificar en tres modos. El primero es la falla por degradación térmica, común en recubrimientos de silicona con temperatura nominal insuficiente o uso prolongado por encima de la temperatura, manifestándose como fragilización, pulverización y decoloración generalizadas. El segundo es la falla por estrés térmico, común en sistemas inorgánicos rígidos o con espesor de película excesivo, manifestándose como grietas reticulares y desprendimiento en láminas. El tercero es la falla por penetración de medio, común en condiciones con pretratamiento deficiente o recubrimiento con poros pinhole, manifestándose como corrosión local que se extiende desde defectos hacia los alrededores. Los tres modos a menudo se superponen, por lo que el diagnóstico en campo no debe quedarse en la apariencia, sino retroceder a las causas raíz como temperatura, medio, pretratamiento y espesor de película.
Mecanismos de conducción térmica, radiación térmica y barrera
La protección del recubrimiento al sustrato, además de la barrera química, involucra la regulación de la transferencia de calor. El calor llega a la superficie del componente por conducción, convección y radiación; si el recubrimiento refleja parte de la radiación térmica en la superficie o tiene un coeficiente de conductividad térmica propio bajo, puede reducir la temperatura real que soporta el sustrato, es decir, la llamada "temperatura de respaldo". Este mecanismo es clave en los revestimientos de alta temperatura con aislamiento: microesferas de cerámica huecas, polvo de aerogel y otros rellenos porosos construyen numerosas cavidades de aire estático dentro de la película; el aire es mal conductor del calor, reduciendo significativamente la densidad de flujo térmico. Entender esto ayuda a explicar por qué, con la misma temperatura nominal, los sistemas con relleno aislante a menudo logran que la temperatura de la carcasa del equipo sea menor y los componentes adyacentes más seguros.
Cinética de oxidación y estimación de vida útil
La oxidación de metales a alta temperatura sigue aproximadamente una ley parabólica, es decir, el espesor de la película de óxido crece con la raíz cuadrada del tiempo, rápido al inicio y lento después. Cuando el recubrimiento bloquea el suministro de oxígeno, la oxidación se "congela" en su etapa inicial. En ingeniería se usa comúnmente el aumento de peso por oxidación o la tasa de adelgazamiento de pared por unidad de tiempo para inferir la vida de protección del sistema de recubrimiento. Cabe señalar que esta ley se altera cuando hay condensación, niebla salina y ciclos térmicos; la corrosión pasa de oxidación simple a un proceso compuesto electroquímico y de oxidación a alta temperatura, y la estimación de vida debe superponer el factor medio, lo cual es la raíz de la discrepancia entre los datos de laboratorio a temperatura constante y la vida real en campo.
Comprensión cuantitativa del estrés térmico y ejemplo
Se puede usar una fórmula simplificada para entender el estrés térmico interfacial: el estrés es aproximadamente igual al producto del módulo elástico, la diferencia de coeficiente de expansión térmica y la diferencia de temperatura. Cuando la diferencia de coeficiente entre recubrimiento y sustrato es grande y se experimenta una gran diferencia de temperatura, el estrés interfacial puede alcanzar decenas de megapascales, muy superior a la adhesión ordinaria del recubrimiento. Por ejemplo, si la superficie de un equipo pasa repentinamente de 20 a 520 grados, con diferencia de 500 grados, aunque el estrés se absorbe parcialmente si el recubrimiento es rígido y su coeficiente se acerca al del acero, la circulación repetida aún causará fatiga. Precisamente por esto, en rangos de alta temperatura se prefieren sistemas flexibles de bajo módulo o estructuras ceramizadas con microporos amortiguadores, usando "lo blando para vencer lo duro" a cambio de vida en ciclo térmico.
Niveles de temperatura resistente al calor y lógica de clasificación
La industria suele clasificar aproximadamente los revestimientos de alta temperatura según la temperatura de tolerancia a largo plazo: el nivel de 200 grados se usa para carcasas de motores, tramos de baja y media temperatura de tubos de escape y radiadores; el nivel de 400 grados cubre la mayoría de carcasas de hornos industriales, conductos de humo y equipos de secado; el nivel de 600 grados se usa para superficies exteriores de piezas a presión de calderas, intercambiadores de calor y equipos metalúrgicos; los niveles de 800 a 1000 grados requieren sistemas de silicato o compuestos cerámicos, sirviendo a revestimientos interiores de horno, incineradores y zonas de contacto directo con gases de alta temperatura. Hay que enfatizar que "tolerancia a largo plazo" y "tolerancia instantánea" son dos conceptos; la temperatura nominal suele referirse al límite superior de operación estable a largo plazo, el pico instantáneo puede ser mayor, pero el exceso sostenido inevitablemente reduce la vida. En la selección de ingeniería se recomienda reservar un margen de seguridad adicional del 10% al 20% sobre ese límite superior para afrontar fluctuaciones de carga y errores de medición; esto parece conservador, pero en realidad es una inversión necesaria para la seguridad de largo ciclo del equipo.
II. Sistemas principales de materiales de revestimiento de alta temperatura
El límite superior de rendimiento del revestimiento de alta temperatura está fundamentalmente determinado por la esencia química de la sustancia formadora de película. Diferentes resinas o aglutinantes inorgánicos corresponden a intervalos de temperatura, mecanismos de adhesión y límites de aplicación completamente distintos. A continuación, de menor a mayor temperatura resistente, se desglosan las características técnicas de los sistemas principales.
Curado de resina de silicona y transición a ceramización
El recubrimiento de silicona, de líquido al estado final resistente al calor, pasa por dos etapas. La primera es el secado físico y reticulación inicial a temperatura ambiente o baja, obteniendo la dureza inicial necesaria para manejo y ensamblaje; la segunda es el curado térmico y ceramización tras el calentamiento del equipo, donde el esqueleto de silicio-oxígeno se condensa further, y al mismo tiempo el polvo de aluminio y otros rellenos se oxidan y sellan poros, el recubrimiento pasa gradualmente de "película orgánica" a "película híbrida orgánico-inorgánica" e incluso cercana a película inorgánica. Este proceso es irreversible, y es también la fuente de la ilusión de que la pintura de silicona resistente al calor "cuanto más se usa más resiste el calor" — en realidad es que tras la transformación de su fase orgánica revela su resistencia térmica intrínseca. Entender esta transición explica por qué la curva de calentamiento en puesta en marcha es tan importante.
Sistema de resina de silicona (200 a 600 grados)
La resina de silicona es la sustancia formadora de película resistente al calor más utilizada. Su cadena principal molecular está formada por enlaces silicio-oxígeno, cuya energía de enlace es mucho mayor que la de enlaces carbono-carbono ordinarios, por lo que su estabilidad térmica es significativamente superior a resinas orgánicas como acrílicas, epoxi y poliuretano. Los recubrimientos puramente de silicona son estables entre 200 y 400 grados; introduciendo rellenos resistentes al calor como polvo de aluminio, mica y vidrio, se puede elevar la temperatura de tolerancia a largo plazo hasta 500 e incluso 600 grados.
El polvo de aluminio juega múltiples roles en el sistema de silicona resistente al calor: refleja parte de la radiación térmica, reduciendo la absorción de calor del recubrimiento; a alta temperatura el aluminio se funde y oxida formando una capa densa de alúmina, rellenando los espacios dejados por la degradación térmica de la resina, haciendo que el recubrimiento mantenga una barrera continua incluso tras la desaparición gradual de la "fase orgánica". Esto explica por qué las "pinturas de calor resistente de plata" en el mercado son mayormente sistemas de silicona con aluminio. Hay que recordar que los sistemas de aluminio no son adecuados para ambientes fuertemente alcalinos o con cloro, pues el aluminio sufriría picaduras.
Sistema modificado de silicona y otros compuestos orgánicos
Para equilibrar adhesión a temperatura ambiente, flexibilidad y facilidad de aplicación, en ingeniería se copolimeriza o combina silicona con otras resinas. El poliéster modificado con silicona mejora la decoración y dureza inicial, adecuado para tubos de escape y carcasas de aparatos con altos requisitos estéticos; la combinación de silicona y epoxi de curado a baja temperatura facilita la aplicación en componentes grandes que no pueden hornearse a alta temperatura; la silicona con pigmentos resistentes al calor permite recubrimientos de colores como negro, gris, rojo y azul, satisfaciendo necesidades de identificación y estética.
Entre 400 y 600 grados, la silicona pura ya enfrenta presión de degradación térmica, y entonces se apoya en la alta relación pigmento-aglutinante, rellenos funcionales y densidad de reticulación de la resina de silicona. Por ejemplo, añadir rellenos laminares como talco, mica y wollastonita alarga la ruta de penetración del medio; añadir microesferas cerámicas forma una capa aislante dentro del recubrimiento, reduciendo la temperatura real de la superficie del sustrato.
Sistema inorgánico acuoso de silicato y alta temperatura
Cuando la temperatura supera 600 grados y se acerca a 800, los componentes orgánicos casi no pueden permanecer, y hay que voltear a sistemas aglutinantes inorgánicos. Los revestimientos a base de silicato (agua de vidrio o sol de sílice) usan silicato inorgánico como aglutinante, con rellenos como mica, polvo cerámico y vidrio, formando tras curado una película inorgánica principalmente de red silicio-oxígeno, con tolerancia a largo plazo de 600 a 800 grados.
El zincrico inorgánico acuoso es otra rama importante: usa silicato de potasio o sodio como aglutinante y alta proporción de polvo de zinc como relleno, proporcionando tanto protección catódica como cierta resistencia al calor, usado comúnmente en estructuras de acero que requieren equilibrar anticorrosión y media-alta temperatura. Su ventaja es ecológico, ignífugo y resistente al calor; su defecto es fragilidad mayor y sensibilidad al pretratamiento y humedad de curado, requiriendo control estricto de la ventana de aplicación.
Recubrimiento cerámico y sistema compuesto metal-cerámico (más de 800 grados)
Al entrar en el intervalo de 800 a 1000 grados e incluso superior, depender de ceramización o materiales cerámicos intrínsecos es una elección inevitable. Los recubrimientos cerámicos usan mayormente alúmina, zirconia, vidrio de silicato o sus sistemas compuestos como base, formando por sinterización a alta temperatura o reacción autopropagante una capa protectora cerámica en la superficie del sustrato, con alta dureza, resistencia al desgaste, resistencia a choque térmico, y capaz de mantener inercia química a temperaturas extremas.
El sistema compuesto metal-cerámico combina la tenacidad y conductividad térmica de la fase metálica con la resistencia al calor y desgaste de la fase cerámica, comunes como aleación níquel-cromo con carburo de silicio, hierro-cromo-aluminio con alúmina, preparados por rociado o fusión, con tolerancia a largo plazo superior a mil grados, usados en incineradores, rodillos de hornos de tratamiento térmico y zonas de desgaste a alta temperatura. Estos sistemas tienen altos requisitos de proceso y alto costo, y su selección debe ponderarse desde la perspectiva del ciclo de vida.
Mecanismo de acción de los rellenos y lógica de selección
Los cargas son el otro pilar del rendimiento del revestimiento de alta temperatura, y su función va mucho más allá de "incrementar volumen y reducir costos". Los cargas laminares como la mica, el talco y las escamas de vidrio pueden formar dentro de la película una estructura laberíntica de superposición en capas, prolongando considerablemente la ruta de penetración de los medios corrosivos y el oxígeno, al tiempo que compensan parte de la tensión de contracción; las cargas esféricas y huecas como las microesferas de cerámica aportan principalmente aislamiento térmico y estabilidad volumétrica; las cargas activas como el polvo de aluminio y el polvo de zinc, en condiciones de alta temperatura, sufren oxidación o reacciones de ánodo de sacrificio, sellando activamente los defectos y proporcionando protección electroquímica. La distribución del tamaño de partícula de las cargas y la concentración volumétrica (es decir, los conceptos de relación pigmento-aglutinante y concentración volumétrica comúnmente mencionados en la industria) afectan directamente la densidad; una concentración volumétrica demasiado alta sacrifica la flexibilidad, y una demasiado baja resulta en una barrera insuficiente, por lo que el diseño de la formulación debe buscar un equilibrio entre ambos.El arte del equilibrio entre resistencia a la temperatura y anticorrosión
Buscar simplemente la resistencia a la temperatura conduce fácilmente a una película inorgánica frágil y con débil anticorrosión; enfatizar solo la anticorrosión provocará una degradación rápida a alta temperatura. Los excelentes revestimientos de alta temperatura suelen realizar un diseño de gradiente entre la "tenacidad orgánica" y la "resistencia térmica inorgánica": la capa base tiende a ser orgánica para garantizar la adherencia y flexibilidad, la capa de acabado tiende a ser inorgánica o de alto contenido de cargas para asegurar la resistencia térmica y la barrera, y en el medio se alivia la tensión de interfaz mediante una capa de transición. Este pensamiento de estructura de gradiente se está convirtiendo en la dirección principal de los sistemas avanzados resistentes al calor, y también explica por qué las combinaciones compuestas suelen ser superiores a una sola capa que resiste por sí sola.
Límites de aplicación de los sistemas a base de agua y a base de disolvente
Los dos tipos de sistemas no son una simple sustitución, sino que tienen sus propios límites de aplicación. El sistema inorgánico a base de agua es ecológico, ignífugo y tiene un límite de resistencia térmica alto, siendo adecuado para interiores, espacios confinados y proyectos con restricciones estrictas a compuestos volátiles, pero es más exigente con la temperatura y humedad de aplicación y las condiciones de curado. La pintura de silicona a base de disolvente tiene una ventana de aplicación amplia, secado superficial rápido y fuerte adaptabilidad al sitio, siendo adecuada para grandes componentes al aire libre y proyectos con plazos ajustados, pero requiere buena ventilación, prevención de incendios y recolección de gases residuales. Al seleccionar, se deben considerar en conjunto los requisitos ambientales, las condiciones de construcción y el objetivo de resistencia térmica, para elegir una solución que sea tanto conforme como confiable.
Sistemas funcionalizados especiales de alta temperatura
Además de la resistencia térmica básica, los sitios de ingeniería han dado lugar a varias direcciones de funcionalización. La primera es el revestimiento de alta temperatura con aislamiento térmico, que introduce en la capa cargas de baja conductividad térmica como microesferas de cerámica huecas y polvo de aerogel, reduciendo la temperatura en la parte posterior mientras resiste el calor, usado comúnmente para reducir la temperatura ambiente de talleres o proteger componentes electrónicos adyacentes. La segunda es la pintura indicadora de temperatura, cuyo color cambia según el rango de temperatura, indicando de forma intuitiva si el equipo excede la temperatura, siendo una herramienta práctica para inspección y operación. La tercera es el sistema integrado de resistencia térmica y anticorrosión, dirigido a entornos corrosivos como gases de combustión con azufre y vapor de alta temperatura, incorporando en el esqueleto resistente al calor componentes inhibidores de corrosión y de barrera, logrando múltiples funciones en una sola película.
III. Tratamiento de superficie y proceso de aplicación
El éxito o fracaso del revestimiento de alta temperatura a menudo se decide en la etapa de pretratamiento. Por excelente que sea la formulación, si se adhiere a un sustrato con óxido, grasa o suelto, difícilmente escapará al desprendimiento prematuro. El proceso de aplicación es el puente que convierte el potencial de la formulación en rendimiento in situ, y cualquier descuido en cualquier eslabón deja un peligro oculto.
Pretratamiento del sustrato: desoxidación, desengrase y rugosidad
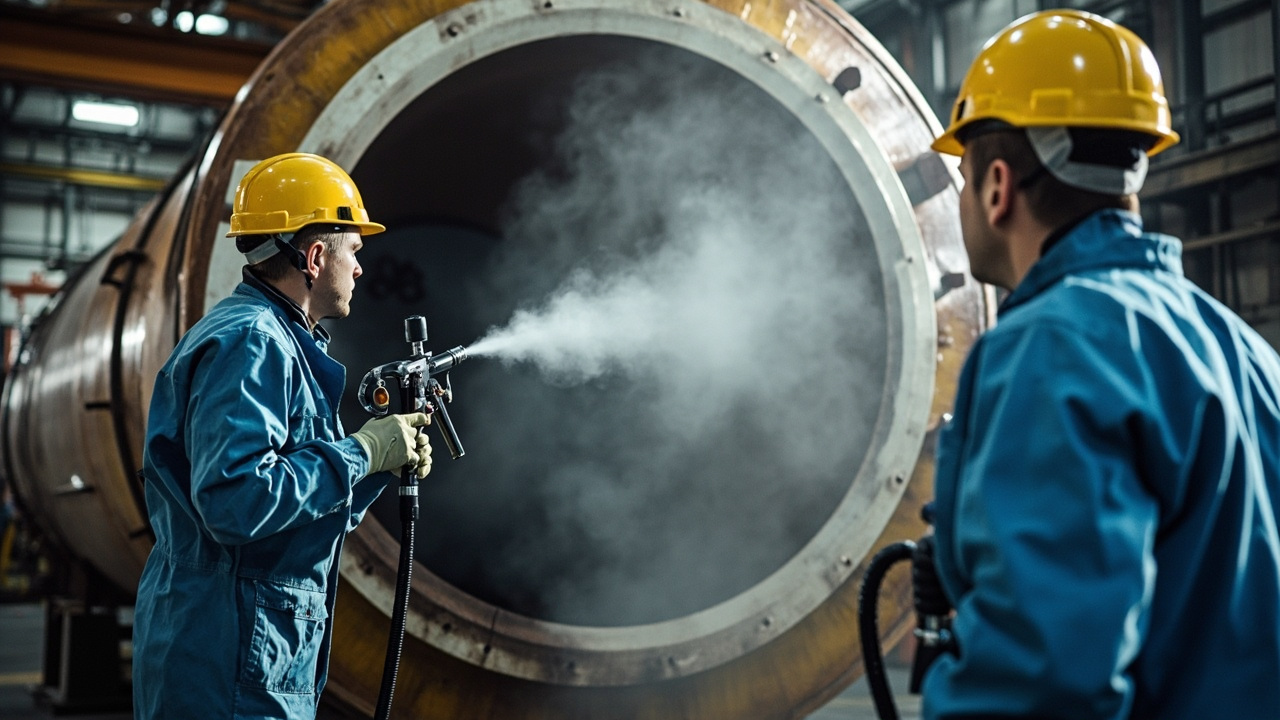
La cascarilla de óxido, la capa de óxido, los residuos de grasa y las viejas capas de pintura en la superficie del acero son los mayores enemigos de la adherencia. Para equipos de alta temperatura, se recomienda el chorreado con arena o granallado hasta un nivel casi blanco o de limpieza total, obteniendo una rugosidad y actividad adecuadas en la superficie. El abrasivo de chorreado debe ser de acero o mineral seco y limpio, evitando la contaminación secundaria por sales y grasa. Tras el tratamiento, se debe pintar lo antes posible para prevenir el reóxido. Si por continuidad de procesos hay que esperar, se debe proteger temporalmente la superficie tratada o revisarla, confirmando que no hay reóxido visible ni contaminación antes de aplicar, este paso parece tedioso, pero es el punto de partida para la larga vida del equipo de alta temperatura.
Para equipos grandes que no pueden detenerse, se puede usar lijado con herramientas motorizadas combinado con chorreado local, pero hay que reconocer que su nivel de limpieza es inferior al chorreado integral, y la durabilidad disminuye en consecuencia. La grasa debe eliminarse completamente con desengrasante especial, porque la película de aceite se carboniza a alta temperatura, destruyendo directamente la unión de interfaz. Para acero inoxidable, aluminio y otros metales no ferrosos, el pretratamiento de revestimiento resistente al calor requiere más precaución, usando comúnmente rugosidad por lijado o película de conversión especial, sin aplicar el proceso del acero al carbono.
Detalles de control de temperatura y humedad del entorno de aplicación
Las condiciones ambientales son variables invisibles de la calidad de construcción. Los sistemas a base de disolvente fácilmente se blanquean y secan lento a baja temperatura y alta humedad, la temperatura ideal de aplicación es mayor a cinco grados y humedad relativa inferior al ochenta y cinco por ciento; el sistema inorgánico a base de agua tiene requisitos bidireccionales de humedad, curado muy lento si está demasiado seco, fácil blanqueo si está muy húmedo, y la temperatura de superficie del sustrato debe ser tres grados por encima del punto de rocío para evitar condensación. En sitio se debe equipar termohigrómetro y cálculo de punto de rocío, y registrarse en el registro de aplicación. Ante lluvia, nieve, viento fuerte o condensación en el sustrato, se debe suspender decididamente, sin forzar la construcción por prisa de plazo.
Selección del método de aplicación
La aplicación del revestimiento de alta temperatura es principalmente por pulverización, especialmente sin aire, que puede lograr espesor uniforme y buena apariencia, adecuado para equipos de gran área. Para tubos, esquinas y zonas difíciles de pulverizar, se puede complementar con brocha o rodillo, pero con brocha hay que evitar omisiones y goteo. El revestimiento en polvo de alta temperatura se aplica por pulverización electrostática seguida de curado a alta temperatura, capa densa y sin disolvente, adecuado para piezas en lote que puedan entrar al horno.
La viscosidad de construcción, la presión de la pistola, la velocidad de pasada y la distancia entre pasadas afectan directamente la calidad de formación de película. La temperatura y humedad ambiental también son clave: el sistema inorgánico a base de agua es sensible a la humedad, se cura lento con humedad baja y se blanquea con humedad alta; el sistema a base de disolvente debe prevenir blanqueo y secado lento a baja temperatura y alta humedad. En sitio se debe establecer registro de temperatura-humedad y control de intervalos de aplicación.
Régimen de curado y curva de calentamiento
La mayoría de las capas de silicona resistente al calor secan superficialmente a temperatura ambiente, pero su rendimiento final de resistencia térmica a menudo depende de un proceso de "mantenimiento" o "calentamiento gradual". Los disolventes y bajos pesos moleculares en la resina deben eliminarse paulatinamente, y cargas como el polvo de aluminio completan la oxidación y sellado de poros a alta temperatura; si este proceso es apresurado, se generan burbujas y poros pin-hole por gas interno que no escapa a tiempo. Por ello, antes de poner en servicio el equipo se debe formular una curva de calentamiento, subiendo lentamente de baja a temperatura de trabajo, permitiendo que la capa complete la transformación "cerámica".
El sistema inorgánico a base de agua requiere control de temperatura-humedad y tiempo de mantenimiento, algunas formulaciones necesitan posterior tratamiento ácido para estabilizar la película de silicato de zinc. El curado de procesos de rociado cerámico o revestimiento fundido lo completa el propio equipo de alta temperatura, enfocándose en control de velocidad de enfriamiento para evitar agrietamiento por choque térmico.
Intervalo de aplicación y ventana de repintado
La aplicación entre capas no se puede superponer en cualquier momento, existe una ventana óptima de repintado: si se repinta demasiado pronto, la capa inferior no ha secado superficialmente y el disolvente queda atrapado causando burbujas; si se repinta demasiado tarde, la inferior ya está totalmente endurecida y la actividad de interfaz baja, debilitando la unión entre capas, incluso requiriendo relijado. Las instrucciones del producto indican el intervalo mínimo y máximo de repintado, que debe ejecutarse estrictamente y registrarse. Para piezas grandes que requieren construcción entre turnos o días, se debe completar el solape dentro de la ventana, evitando interfaz débil; este proceso parece trivial, pero afecta directamente la integridad y vida de la capa.
Control de espesor y compatibilidad entre capas
El espesor no es cuanto más mejor. Un exceso no solo desperdicia material y aumenta costo, sino que fácilmente se agrieta y desprende por tensión interna y retención de disolvente. En ingeniería se debe fijar el espesor total de película seca según instrucciones y distribuir razonablemente capa base y de acabado. Múltiples capas finas son mejores que una gruesa, dejando tiempo de secado superficial entre capas, asegurando unión y liberación de disolvente.
La compatibilidad entre capas es un eslabón a menudo ignorado. Mezclar sistemas diferentes puede causar disolución de capa inferior o delaminación por diferencias de compatibilidad. Si se requiere estructura de doble capa base-acabado, se debe priorizar el sistema de un mismo fabricante, definiendo la ventana de repintado. Kexin New Materials en su manual indica esquemas recomendados y espesores mín-máx, conviene seguir estrictamente en sitio, sin combinar por experiencia propia.
Defectos comunes de aplicación y soluciones
Incluso con pretratamiento y formulación correctos, la técnica inadecuada genera defectos. El goteo suele ser por viscosidad baja o pasada lenta, ajustando dilución y abanico; poros y burbujas vienen de exceso de espesor o mala liberación de disolvente, cambiando a capas finas y dejando secado; piel de naranja y partículas relacionados con presión de atomización y polvo ambiental, optimizando aire y limpiando; omisiones en esquinas e interiores requieren retoque manual y autocontrol. Establecer control de tres niveles "aplicación-autocontrol-inspección especial" elimina la mayoría de defectos en fase de película húmeda.
Puntos de espacio confinado y trabajo en altura
La aplicación en equipos de alta temperatura suele ser en espacio confinado o altura, con mayor riesgo que pintura común. Espacio confinado requiere ventilación forzada y detección de gases, evitando acumulación de disolvente que cause toxicidad o explosión; altura requiere arnés, plataforma y línea de vida; cerca de tuberías calientes hay que enfriar o aislar para evitar quemaduras. En medioambiente, el sistema a base de agua aunque de baja emisión requiere recolección de aguas de lavado, el de disolvente necesita recolección de gases residuales según normativa local. Seguridad y cumplimiento son el límite infranqueable de la ejecución.
Puntos de tratamiento de vieja capa y renovación
Al renovar equipos viejos, cómo tratar la capa original es el prerrequisito. Capa vieja con adherencia aceptable y sin óxido se puede lijar rugosa y repintar directo; capa ya pulverulenta, con burbujas o óxido avanzado debe eliminarse totalmente hasta sustrato, si no la nueva caerá con la vieja. El método según estado: chorreado, lijado o decapante especial, sin cubrir directo sobre capa suelta. Antes de renovar se recomienda prueba de adherencia y evaluación de óxido, definir nivel de limpieza, y enfocar esquinas y soldaduras como zonas críticas.
Seguridad de aplicación in situ y aceptación de calidad
La aplicación de alta temperatura suele ser en espacio confinado, altura o cerca de calor, debiendo implementar ventilación, fuego, toxicidad y caídas, especialmente el sistema de disolvente debe prevenir estática y llama. Terminada la obra se debe archivar aceptación: espesor con medidor magnético multipunto, adherencia por cuadrícula o pull-off según norma, apariencia sin goteo, omisión, poros ni diferencia de color notable. Solo con proceso controlado el rendimiento final es previsible.
IV. Puntos de selección para ingeniería
Ante la variedad de revestimientos de alta temperatura, lo que el ingeniero debe responder no es "cuál resiste más", sino "cuál se adapta a mi condición". La selección es un proceso de ponderar temperatura, medio, sustrato, vida y costo.
Selección por temperatura y entorno de uso
El primer paso es fijar la temperatura de trabajo a largo plazo y pico, distinguiendo si es alta estable o ciclo térmico. Estable 200-400°C, sistema común de silicona-aluminio basta; 400-600°C requiere silicona de alta temperatura o modificada; 600-800°C virar a silicato inorgánico o cerámico; sobre 800°C solo cerámica o compuesto metal-cerámico. Si hay alternancia frío-caliente frecuente, considerar estabilidad a choque térmico, priorizando estructura flexible o microporosa.
Selección por tipo de sustrato
Acero al carbono, inoxidable, fundición, aluminio y aleaciones tienen distinta expansión, estado superficial y oxidación, exigiendo diferentes adherencia y compatibilidad. Acero al carbono es común, con pretratamiento basta; inoxidable inerte requiere rugosidad o imprimación especial; aluminio y aleaciones ligeras de bajo punto y alta expansión, conviene silicona de curado baja temperatura y flexible, evitando deformación. Espesor y conductividad afectan curva de calentamiento, piezas delgadas calientan rápido y golpean más.
Selección por medio de trabajo
El medio es umbral invisible. Gases con azufre erosionan aluminio y zinc, requiere fórmula resistente o cargas no metálicas; vapor y condensado exigen resistir temperatura y penetración de agua; cloruros provocan picaduras, evitar cargas metálicas activas; partículas sólidas en chimenea requieren agregado abrasivo. Listar medio suele definir más que solo temperatura.
Costo de ciclo de vida y mantenibilidad
La compra no debe mirar solo precio unitario. Un sistema de mayor temperatura y vida, aunque costoso al inicio, reduce paradas y reaplicaciones; uno barato que falla en dos años puede costar varias veces más en paradas y retrabajo. Evaluar incluyendo costo de aplicación, pérdida por parada, margen de seguridad y accesibilidad a repintado, en ciclo de vida total.
Consulta rápida por industria típica
Las industrias difieren en temperatura y medio, sirviendo para acotar sistema. Electricidad con chimenea y desulfuración a baja-media temperatura y gas húmedo con azufre, usa inorgánico resistente o compuesto silicona; metalurgia y hornos de materiales a sobre 400°C con polvo, usa cerámica con microesferas aislantes y abrasivas; escape de auto y maquinaria de pared delgada vibrante, silicona flexible de curado bajo; línea de transferencia de petroquímica con azufre-cloro, evitar aluminio-zinc activos, usar silicona modificada resistente. La tabla es inicio, al final manda el pliego de condiciones.
Ejemplo de cálculo de costo y vida
Imaginemos carcasa de gran ventilador, 8000 h/año, superficie ~420°C. Plan A: pintura barata, falla a 2 años con parada; Plan B: silicona compuesta de alta temperatura, doble precio pero 5 años. Además del diferencial, contar costo de aplicación, andamio y pérdida por parada. En la mayoría, Plan B cuesta menos en ciclo de vida y es más seguro. Calcular a nivel de "costo total de propiedad" suele invertir la conclusión del simple precio.
Lista de información que debe contener el pliego de condiciones
Para que el proveedor dé solución exacta, el pliego del comprador debe ser completo. Sugerimos al menos: nombre y parte del equipo, material y espesor del sustrato, temperatura de trabajo y pico, si hay ciclo y frecuencia, composición y concentración completa del medio, si hay condensado o líquido, vida de diseño, método de aplicación aceptable (parada/en línea), límites ambientales y de fuego. Muchos errores de selección nacen de dar solo temperatura, ocultando cloro, azufre o condensado. Escribir completo evita desvío.
Juicio in situ del momento de repintado
Controlar bien la ventana de repintado permite reducir al mínimo el coste de mantenimiento. La inspección in situ debe centrarse en tres tipos de señales: la primera es la chalqueación o decoloración evidente del revestimiento, lo que indica que la fase orgánica se ha degradado en gran medida; la segunda es la aparición de manchas de óxido puntuales que se extienden hacia afuera, lo que indica que la barrera ha sido superada; la tercera es la fisuración reticular de la superficie, que presagia un desprendimiento por placas inminente. Siempre que la corrosión no haya atravesado por completo y el revestimiento siga siendo mayoritariamente continuo, se debe programar a tiempo un repintado preventivo; en este momento, la limpieza del sustrato es mínima, el material es ahorrado y el tiempo de parada es breve. Si se espera a que se produzca un fallo en gran superficie para reparar, a menudo es necesario un granallado integral, y el coste se multiplica.
Colaboración con fabricantes especializados en la selección
La eficacia de los esquemas de protección a alta temperatura depende en gran medida de la reproducción precisa de los detalles de las condiciones de trabajo y de la coincidencia de la formulación. Para equipos críticos o medios complejos, se recomienda introducir cuanto antes al proveedor de revestimientos en la demostración del esquema, para que este aporte, basándose en casos similares, recomendaciones sobre el sistema, el espesor de película y el curado. KeXin New Materials (KeXin 客信) cuenta con un equipo de soporte de aplicación en Foshan, que puede ofrecer un servicio integral que abarca desde la evaluación del sustrato, el diseño de compatibilidad hasta la guía de procesos in situ para escenarios como calderas, conductos de humos y hornos, ayudando a los usuarios a encontrar un equilibrio entre rendimiento y coste.
V. Casos típicos de ingeniería
La teoría solo tiene valor cuando se aplica in situ. Aunque los siguientes casos han sido anonimizados, su estructura de condiciones de trabajo y enfoque de tratamiento tienen un significado de referencia general para proyectos similares.
Chimeneas de centrales eléctricas y sistemas de desulfuración
El tramo de salida de la chimenea de un grupo de carbón estuvo expuesto durante mucho tiempo a gases de combustión húmedos saturados de 120 a 180 grados, con óxidos de azufre y pequeñas cantidades de cloruros, y el revestimiento orgánico original presentó ampollas y desprendimiento en dos años. La reforma adoptó un esquema compuesto de "imprimación inorgánica rica en zinc a base de agua más pintura de acabado de silicona orgánica resistente a la temperatura", con pretratamiento por granallado hasta nivel casi blanco, espesor total de película controlado en el rango especificado, y se diseñó una curva de puesta en marcha con calentamiento gradual. Tras tres años de operación y revisión, el revestimiento era continuo sin ampollas, y el adelgazamiento medido de la pared de acero se ralentizó notablemente, lo que validó la aplicabilidad del enfoque de "integración de resistencia a la temperatura y anticorrosión" en entornos de pluma húmeda.
Hornos metalúrgicos e intercambiadores de calor
La carcasa del intercambiador de calor de una planta de fundición de metales operó durante mucho tiempo con fluctuaciones de 420 a 580 grados, y con erosión por polvo en los alrededores. La pintura resistente al calor ordinaria original se chalcó en un año. Posteriormente se cambió a un sistema aislante y resistente a la temperatura de resina de alto silicio con microesferas de cerámica, que no solo redujo la temperatura de la pared posterior en más de diez grados, sino que también prolongó la ruta de penetración del medio gracias al relleno laminar. En el compatibilidad se adoptaron dos capas finas, controlando estrictamente el secado superficial entre capas; tras la puesta en marcha, soportó dos temporadas de calefacción de ciclos térmicos sin fisuras, y el ciclo de mantenimiento se extendió de un año a más de tres años.
Tubos de escape y silenciadores de motores
El tramo de baja y media temperatura de los tubos de escape de vehículos comerciales y maquinaria de ingeniería está aproximadamente entre 300 y 550 grados, y se acompaña de fuertes vibraciones y corrosión por condensación. Estos componentes suelen ser de acero inoxidable de pared delgada o acero de bajo carbono, adecuados para sistemas de aluminio en polvo de silicona orgánica de curado a baja temperatura. La clave es no ahorrar en el pretratamiento ni acumular espesor de película. Una fábrica de maquinaria cambió el recubrimiento de tubos de escape de aplicación manual con brocha a rociado electrostático automatizado, y la uniformidad del revestimiento y el tiempo de resistencia a la niebla salina mejoraron simultáneamente, reduciendo significativamente las quejas por corrosión en posventa.
Hornos de incineración de residuos y calderas de recuperación de calor
La complejidad de los gases de incineración de residuos radica en que su composición es extremadamente inestable: contiene cloro, azufre, metales pesados y la temperatura fluctúa ampliamente entre 200 y 500 grados, junto con el proceso de enfriamiento rápido necesario para el control de dioxinas, lo que provoca frecuentes choques térmicos. Los paneles de tubos de la caldera de recuperación de una línea de incineración usaban originalmente revestimiento de silicona orgánica, y debido a la corrosión por cloro y la alternancia de frío y calor perforaron en un año. La reforma adoptó un sistema compuesto inorgánico de silicato con relleno resistente al cloro, controlando estrictamente el granallado y el espesor de película, junto con una puesta en marcha con presurización y calentamiento graduales. Tras dos ciclos de mantenimiento, la tasa de adelgazamiento de los paneles de tubos disminuyó notablemente y se redujeron las paradas no planificadas, lo que indica que en escenarios con corrosión extrema y ciclos térmicos simultáneos, el sistema inorgánico resistente al cloro tiene mayor ventaja.
Equipos de procesamiento de alimentos y secado
Las superficies exteriores de hornos de secado y autoclaves de esterilización en las industrias alimentaria y farmacéutica suelen operar en entornos limpios de 200 a 300 grados, y el revestimiento además de resistencia al calor debe cumplir requisitos de seguridad alimentaria y facilidad de limpieza. Una torre de secado de una fábrica de productos lácteos usaba originalmente pintura de plata ordinaria, que desprendía olor y acumulaba polvo fácilmente a alta temperatura. Posteriormente se cambió a un revestimiento de silicona orgánica claro, resistente al calor y limpio, que resistía la temperatura y facilitaba el lavado, junto con un pretratamiento normalizado, resolviendo los problemas de olor y riesgos higiénicos. Este tipo de escenario nos recuerda que, además de la resistencia al calor, se debe evaluar el olor, la exudación y las propiedades de limpieza, especialmente en ocasiones que involucran contacto o proximidad con alimentos y medicamentos.
Tuberías de alta temperatura en petroquímica
Las líneas de transferencia de petróleo, los techos de torres de fraccionamiento y las tuberías de aceite pesado a alta temperatura en instalaciones de refinación suelen estar a 250-450 grados, con medios que contienen azufre y trazas de cloro. En estas condiciones está contraindicado el sistema de aluminio en polvo; se prefiere revestimiento compuesto de silicona resistente al azufre o silicato, y se debe prestar atención a la repintabilidad para facilitar el mantenimiento. Una instalación seleccionó un revestimiento gris de silicona modificada resistente a la temperatura y anticorrosión, junto con inspecciones periódicas por termografía infrarroja, operando cuatro ciclos de mantenimiento consecutivos sin corrosión penetrante, garantizando la seguridad de producción continua.
VI. Errores comunes en selección de materiales y construcción
En numerosas visitas in situ y análisis de fallos, se repiten varios tipos de sesgos cognitivos. Identificar estos errores suele ser el primer paso para evitar retrabajos.
Error 1: Fijarse solo en el número nominal de resistencia a la temperatura
Muchos compradores toman "resistencia a 600 grados" como el único indicador, ignorando si es resistencia a largo plazo o instantánea, si es aire estático o gas de combustión con azufre, si es temperatura constante o ciclo térmico. A la misma temperatura nominal, la vida útil de diferentes formulaciones en un medio real puede diferir varias veces. El procedimiento correcto es entregar las condiciones de trabajo al proveedor para que este dé la ventana de temperatura recomendada para el sistema correspondiente, en lugar de pedir solo por un número.
Error 2: Ignorar el pretratamiento
"Si el revestimiento se daña ya lo reparo" es una mentalidad común in situ, pero la reparación presupone un sustrato limpio, rugoso y con buena actividad. Construir con óxido y aceite es como pegar el revestimiento sobre un montón de arena, con adherencia deficiente de nacimiento. El grado de granallado, la sal superficial y la limpieza del polvo deben incluirse en la aceptación. El peso del pretratamiento en los factores de vida del recubrimiento suele subestimarse; de hecho, es el eslabón de mejor relación coste-beneficio.
Error 3: Cuanto más espeso el recubrimiento, más seguro
Los recubrimientos gruesos tienen gran tensión interna, difícil evacuación de solventes y fácil fisuración, especialmente los sistemas de silicona durante el proceso de ceramización por calentamiento, donde el exceso de espesor agrava ampollas y poros. El espesor razonable proviene del diseño de formulación y las necesidades de las condiciones de trabajo, no es cuanto más grueso mejor. In situ se debe usar un medidor de espesor magnético para inspección por muestreo, no estimar el grosor a mano.
Error 4: Ignorar el ciclo térmico y el régimen de calentamiento
Poner el equipo en marcha a plena carga de inmediato hace que los solventes y bajos moleculares internos del revestimiento no tengan tiempo de evacuarse, facilitando ampollas. La "puesta en marcha en frío" sin curva de calentamiento es una causa frecuente de fallo prematuro de los sistemas de silicona. El procedimiento correcto es calentar gradualmente de bajo a alto según la recomendación del fabricante, dando tiempo al revestimiento para completar la transición estructural.
Error 6: Ignorar la temperatura de respaldo y la necesidad de aislamiento
Muchos proyectos solo miran "a cuánto resiste la pintura", pero olvidan que la temperatura de la carcasa del equipo es la condición real del objeto protegido. Cuando la temperatura interna del equipo es extremadamente alta y la carcasa debe seguir por debajo de un límite para proteger al personal o componentes adyacentes, simplemente aumentar la resistencia a la temperatura de la pintura no sirve; hay que introducir relleno aislante para reducir la temperatura de respaldo. Confundir "resistencia a la temperatura del revestimiento" con "temperatura de respaldo del sustrato" es la causa común de que la superficie exterior de equipos calientes siga quemando y los cables cercanos envejezcan. La ruta correcta es medir primero la temperatura de respaldo, luego definir el sistema, y si es necesario elegir un revestimiento resistente al calor con aislamiento.
Error 8: Subestimar la validación por pruebas y bancos de ensayo
Para condiciones no estándar o críticas, construir en gran superficie directamente es de alto riesgo. El procedimiento correcto es preparar primero paneles en laboratorio, someterlos a envejecimiento acelerado con la temperatura, medio y ciclo térmico reales, y si es necesario hacer una prueba de panel colgado in situ antes de promover el sistema con datos confirmados. Muchas empresas ahorran la fase de prueba y terminan con fallo total del revestimiento, con pérdidas muy superiores a la inversión en muestras. La prueba también es una base objetiva para el consenso entre oferta y demanda; en caso de disputa, los datos de paneles colgados e informes de ensayo son la evidencia más sólida.
Error 7: Sustituir la evaluación técnica por el precio
La adjudicación al precio más bajo es especialmente peligrosa en la compra de pinturas. El fallo de los revestimientos resistentes a alta temperatura suele manifestarse meses después de la puesta en marcha, cuando el instalador ya se ha ido, la responsabilidad es difícil de definir y el coste lo asume el propietario. La evaluación técnica debe cubrir la compatibilidad del sistema, el nivel de pretratamiento, el diseño de espesor y el compromiso de garantía, no solo comparar tamaños en la cotización. Para equipos críticos, es mejor invertir más en demostración y pruebas al principio que reparar pasivamente tras la puesta en marcha.
Error 5: Mezclar libremente diferentes sistemas
Por conveniencia, se combina la imprimación de la marca A con la pintura de acabado de la marca B, resultando en disolución de la capa inferior o delaminación. Los sistemas de resina, la fuerza de solvente y el mecanismo de curado de diferentes fabricantes no son necesariamente compatibles. Si se requiere una estructura compuesta, se debe usar un kit del mismo fabricante y confirmar la ventana de repintabilidad entre capas, no combinar por experiencia propia.
VII. Normas y métodos de detección relacionados
Como material de protección industrial, los revestimientos resistentes a alta temperatura tienen normas nacionales, normas de materiales de construcción y normas de ingeniería de construcción correspondientes para calidad y aceptación. Conocer estas normas permite estandarizar los acuerdos técnicos de compra y proporcionar base de juicio en disputas.
Norma nacional serie GB
La norma nacional es la base general para la detección de propiedades fundamentales de pinturas. La resistencia a la temperatura puede referirse al método estándar de pinturas resistentes al calor, evaluando tras envejecimiento continuo a temperatura especificada la apariencia y cambios de adherencia. La prueba de adherencia se basa en norma de cuadrícula o arranque, y los tiempos de secado, viscosidad, finura y otros proyectos rutinarios también tienen normas nacionales correspondientes. Los documentos de compra deben escribir el número de norma citada y el criterio de conformidad, evitando expresiones vagas como "según norma nacional".
Norma de materiales de construcción serie JC
La norma de la industria de materiales de construcción cubre múltiples requisitos técnicos incluyendo pinturas funcionales para construcción e industria; algunos revestimientos resistentes a alta temperatura y aislamiento pueden referirse a sus cláusulas de resistencia térmica, conductividad y comportamiento al fuego. Para sistemas aislantes y resistentes a alta temperatura con atributo de ahorro energético en edificios, las normas JC aportan dimensiones de evaluación complementarias como resistencia a la suciedad, intemperie y grado de combustión, siendo un complemento importante del acuerdo técnico.
Norma de ingeniería de construcción serie JG
La norma de ingeniería de construcción se ve a menudo en protección perimetral de edificios y escenarios de protección especial, exigiendo requisitos de compatibilidad, seguridad y durabilidad del revestimiento en superficies estructurales. Cuando los revestimientos resistentes a alta temperatura se usan en instalaciones auxiliares de edificios (como conductos de extracción de cocinas, superficies exteriores de equipos de calefacción), las cláusulas de aceptación de construcción y seguridad de las normas JG tienen restricción directa y deben incluirse en la revisión del esquema.
Redacción de cita de normas y acuerdo técnico
Escribir las normas en el acuerdo técnico de compra es un paso clave para evitar disputas. El acuerdo debe aclarar: qué subfascículo de norma de pintura resistente al calor se cita, temperatura y duración de la prueba de resistencia térmica, grado de conformidad de adherencia, rango de espesor de película y método de detección, proporción de muestreo de aceptación. Escribir vagamente "cumple con norma nacional" a menudo deja espacio a productos de baja calidad; escribir con precisión el número de cláusula y criterio forma la fuerza vinculante. Para productos conformes, se puede exigir al proveedor un informe de ensayo de terceros, verificando que las condiciones de ensayo del informe coincidan con este acuerdo.
Herramientas de detección in situ y preparación de muestras
La obra no prescinde de algunas herramientas básicas: medidor de espesor magnético para detección multipunto de película seca, cuadrícula y arrancador para adherencia, termohigrómetro y punto de rocío para control ambiental, detector de chispas para poros en películas gruesas o revestimientos. La preparación de muestras debe dejar muestras sincronizadas según el proceso, incluyendo panel estándar y panel colgado in situ, marcando lote, fecha y ubicación. Estas muestras son base de aceptación y evidencia clave en trazabilidad y disputas de garantía, debiendo archivarse con los datos de finalización.
Muestreo de aceptación y criterio de conformidad
La aceptación in situ debe adoptar muestreo estratificado: dividir por área de componente en lotes de inspección, extraer varios puntos por lote para medir espesor, cubriendo cara expuesta al fuego, cara opuesta y bordes; la proporción de inspección de adherencia puede ser menor que la de espesor, pero las zonas críticas deben cubrirse. Al juzgar, no solo ver el promedio, sino el valor mínimo, pues el fallo suele iniciarse en lo más delgado y débil. Poros o falta de recubrimiento deben repararse a tiempo, y la zona reparada entra en reinspección. Un archivo de aceptación trazable es crucial para operación y definición de responsabilidad.
Actualización dinámica de normas y seguimiento de cumplimiento
Las normas relacionadas con pinturas no son inmutables; con el aumento de requisitos de seguridad y protección ambiental, los límites de compuestos volátiles, restricciones de metales pesados y métodos de ensayo se revisan periódicamente. Compra y técnicos deben seguir la última versión y fecha de implementación, evitando aplicar cláusulas viejas sustituidas. Para equipos de exportación o proyectos con capital extranjero, también prestar atención a las diferencias entre normas internacionales del cliente y nacionales, aclarando en el acuerdo cuál prevalece, para evitar divergencias por versión de norma en aceptación.
Puntos clave de métodos de detección críticos
Además de los proyectos de laboratorio citados, in situ se debe dar más importancia a varias detecciones prácticas. Primero, ensayo de ciclo térmico, cambiando el panel repetidamente entre alta temperatura y ambiente, simulando arranques reales, observando fisuras o desprendimiento. Segundo, envejecimiento combinado de niebla salina y condensación, para verificar capacidad de barrera en medios corrosivos. Tercero, inspección de espesor real y adherencia, reflejando directamente la calidad de construcción. Combinar indicadores de laboratorio y detección in situ forma un aseguramiento de calidad en bucle cerrado.
Preguntas frecuentes FAQ
P: ¿Cuál es la temperatura máxima que un revestimiento resistente a alta temperatura puede soportar a largo plazo?
R: Depende del sistema formador de película. Los sistemas convencionales de aluminio en polvo de silicona orgánica resisten a largo plazo mayormente de 200 a 600 grados, los sistemas inorgánicos de silicato de 600 a 800 grados, y los recubrimientos compuestos de cerámica o cermet superan los 1000 grados. Note que la temperatura nominal suele referirse al límite superior de operación estable a largo plazo; el pico instantáneo puede ser mayor, pero el exceso continuo acorta la vida. En selección debe usarse la temperatura de trabajo a largo plazo del equipo, con margen de seguridad.
P: ¿Cómo elegir entre pintura de silicona resistente al calor y recubrimiento cerámico?
A:La clave está en el límite de temperatura y costo. Por debajo de seiscientos grados, y si los componentes se pueden construir a temperatura ambiente o baja, se prioriza el sistema de silicona orgánica, con buena relación costo-beneficio y aplicación sencilla; de seiscientos a ochocientos grados se puede optar por sistemas inorgánicos de silicato o ceramizados; por encima de ochocientos grados o en contacto directo con llama y zonas de desgaste por alta temperatura, es cuando se debe considerar un recubrimiento cerámico o compuesto de cerámica-metales. Además, hay que ponderar las condiciones de aplicación: los tipos cerámicos suelen requerir sinterización a alta temperatura o equipo de rociado, que no siempre está disponible para componentes grandes in situ.Q:¿Por qué el recubrimiento se ampolla, agrieta o incluso se desprende por completo a alta temperatura?
A:Las causas comunes se dividen en cuatro categorías. Primero, tras la aplicación no se eleva la temperatura de forma gradual, y los disolventes internos y sustancias de bajo peso molecular se vaporizan bruscamente formando burbujas; segundo, el pretratamiento no es adecuado y la adherencia es deficiente de origen; tercero, el espesor de película es excesivo y la tensión interna supera la resistencia de unión; cuarto, los ciclos térmicos son frecuentes y el recubrimiento es demasiado rígido, provocando agrietamiento por fatiga. Al diagnosticar, se debe combinar la curva de temperatura, los registros de pretratamiento y los datos de espesor de película, en lugar de culpar simplemente a "mala pintura".
Q:¿El pretratamiento debe ser necesariamente por granallado, o sirve el lijado con herramientas motorizadas?
A:El granallado o shot blasting alcanza el mayor grado de limpieza y rugosidad, y es la primera opción para equipos de alta temperatura. Para componentes grandes que no pueden detenerse o no son móviles, el lijado con herramientas motorizadas puede ser una alternativa, pero el grado de limpieza y la durabilidad son inferiores al granallado integral, y la vida útil se reduce en consecuencia. Cualquiera que sea el método, los tres pasos de eliminación de óxido, desengrase y eliminación de polvo son imprescindibles, y tras el tratamiento se debe pintar lo antes posible para evitar el reóxido.
Q:¿Se puede mezclar el color uno mismo en el revestimiento de alta temperatura?
A:Sí, pero la selección de pigmentos resistentes al calor está limitada por la temperatura. Los pigmentos orgánicos comunes se descomponen y decoloran por encima de cuatrocientos grados; en rangos de alta temperatura se deben usar pigmentos inorgánicos resistentes al calor como óxido de hierro, negro de cromo-hierro, blanco de titanio, etc., y la adición de pigmento afecta en cierta medida el rendimiento de resistencia al calor y anticorrosión. Para recubrimientos coloreados resistentes al calor se recomienda usar directamente fórmulas maduras del fabricante, y no agregar arbitrariamente pasta de color en pintura de polvo de aluminio, para no dañar la barrera de sellado de los flóculos de aluminio.
Q:¿Qué es más ecológico, el revestimiento inorgánico acuoso de alta temperatura o la silicona orgánica a base de disolvente?
A:El sistema inorgánico acuoso utiliza agua como medio de dispersión, no contiene disolventes orgánicos, es ignífugo y sin contaminación volátil, con clara ventaja ecológica, adecuado para interiores y espacios cerrados. La silicona a base de disolvente se ve menos afectada por la temperatura y humedad ambiental, y seca rápido en superficie, pero contiene compuestos orgánicos volátiles, requiriendo buena ventilación y protección contra incendios. No son relaciones de sustitución, sino que deben elegirse según el entorno de aplicación y los requisitos ecológicos.
Q:¿Cuántos años dura aproximadamente un juego de recubrimiento de alta temperatura y cuándo se necesita repintar?
A:La vida útil está determinada conjuntamente por el sistema, la temperatura, el medio y la calidad de construcción, desde tan corta como uno a dos años hasta más de cinco a diez años. Para juzgar el momento de repintado, se debe inspeccionar periódicamente si la apariencia presenta pulverización, agrietamiento o propagación de puntos de óxido, junto con muestreo de espesor de película y adherencia. Se recomienda programar un repintado preventivo cuando la corrosión aún no ha atravesado y el recubrimiento sigue continuo, lo cual es mucho más económico que la reparación masiva tras el fallo.
Lecturas adicionales
- Revestimientos funcionales conductivos y aislantes
- Revestimientos funcionales antiincrustantes y autolimpiables
- Panorama de la industria de revestimientos arquitectónicos
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "¿Cuál es la temperatura máxima que puede soportar a largo plazo un revestimiento de alta temperatura?", "acceptedAnswer": {"@type": "Answer", "text": "Depende del sistema formador de película. Los sistemas convencionales de silicona y polvo de aluminio soportan a largo plazo generalmente de doscientos a seiscientos grados, los sistemas inorgánicos de silicato llegan a seiscientos-ochocientos grados, y los recubrimientos cerámicos o compuestos de cerámica-metales superan los mil grados. Hay que notar que la temperatura nominal suele referirse al límite superior de operación estable a largo plazo; los picos instantáneos pueden ser mayores, pero el sobrecalentamiento sostenido acorta inevitablemente la vida útil. Al seleccionar, debe basarse en la temperatura de trabajo a largo plazo del equipo, con margen de seguridad."}}, {"@type": "Question", "name": "¿Cómo elegir entre pintura de silicona resistente al calor y recubrimiento cerámico?", "acceptedAnswer": {"@type": "Answer", "text": "La clave está en el límite de temperatura y costo. Por debajo de seiscientos grados, y si los componentes se pueden construir a temperatura ambiente o baja, se prioriza el sistema de silicona orgánica, con buena relación costo-beneficio y aplicación sencilla; de seiscientos a ochocientos grados se puede optar por sistemas inorgánicos de silicato o ceramizados; por encima de ochocientos grados o en contacto directo con llama y zonas de desgaste por alta temperatura, es cuando se debe considerar un recubrimiento cerámico o compuesto de cerámica-metales. Además, hay que ponderar las condiciones de aplicación: los tipos cerámicos suelen requerir sinterización a alta temperatura o equipo de rociado, que no siempre está disponible para componentes grandes in situ."}}, {"@type": "Question", "name": "¿Por qué el recubrimiento se ampolla, agrieta o incluso se desprende por completo a alta temperatura?", "acceptedAnswer": {"@type": "Answer", "text": "Las causas comunes se dividen en cuatro categorías. Primero, tras la aplicación no se eleva la temperatura de forma gradual, y los disolventes internos y sustancias de bajo peso molecular se vaporizan bruscamente formando burbujas; segundo, el pretratamiento no es adecuado y la adherencia es deficiente de origen; tercero, el espesor de película es excesivo y la tensión interna supera la resistencia de unión; cuarto, los ciclos térmicos son frecuentes y el recubrimiento es demasiado rígido, provocando agrietamiento por fatiga. Al diagnosticar, se debe combinar la curva de temperatura, los registros de pretratamiento y los datos de espesor de película, en lugar de culpar simplemente a "mala pintura"."}}, {"@type": "Question", "name": "¿El pretratamiento debe ser necesariamente por granallado, o sirve el lijado con herramientas motorizadas?", "acceptedAnswer": {"@type": "Answer", "text": "El granallado o shot blasting alcanza el mayor grado de limpieza y rugosidad, y es la primera opción para equipos de alta temperatura. Para componentes grandes que no pueden detenerse o no son móviles, el lijado con herramientas motorizadas puede ser una alternativa, pero el grado de limpieza y la durabilidad son inferiores al granallado integral, y la vida útil se reduce en consecuencia. Cualquiera que sea el método, los tres pasos de eliminación de óxido, desengrase y eliminación de polvo son imprescindibles, y tras el tratamiento se debe pintar lo antes posible para evitar el reóxido."}}, {"@type": "Question", "name": "¿Se puede mezclar el color uno mismo en el revestimiento de alta temperatura?", "acceptedAnswer": {"@type": "Answer", "text": "Sí, pero la selección de pigmentos resistentes al calor está limitada por la temperatura. Los pigmentos orgánicos comunes se descomponen y decoloran por encima de cuatrocientos grados; en rangos de alta temperatura se deben usar pigmentos inorgánicos resistentes al calor como óxido de hierro, negro de cromo-hierro, blanco de titanio, etc., y la adición de pigmento afecta en cierta medida el rendimiento de resistencia al calor y anticorrosión. Para recubrimientos coloreados resistentes al calor se recomienda usar directamente fórmulas maduras del fabricante, y no agregar arbitrariamente pasta de color en pintura de polvo de aluminio, para no dañar la barrera de sellado de los flóculos de aluminio."}}, {"@type": "Question", "name": "¿Qué es más ecológico, el revestimiento inorgánico acuoso de alta temperatura o la silicona orgánica a base de disolvente?", "acceptedAnswer": {"@type": "Answer", "text": "El sistema inorgánico acuoso utiliza agua como medio de dispersión, no contiene disolventes orgánicos, es ignífugo y sin contaminación volátil, con clara ventaja ecológica, adecuado para interiores y espacios cerrados. La silicona a base de disolvente se ve menos afectada por la temperatura y humedad ambiental, y seca rápido en superficie, pero contiene compuestos orgánicos volátiles, requiriendo buena ventilación y protección contra incendios. No son relaciones de sustitución, sino que deben elegirse según el entorno de aplicación y los requisitos ecológicos."}}, {"@type": "Question", "name": "¿Cuántos años dura aproximadamente un juego de recubrimiento de alta temperatura y cuándo se necesita repintar?", "acceptedAnswer": {"@type": "Answer", "text": "La vida útil está determinada conjuntamente por el sistema, la temperatura, el medio y la calidad de construcción, desde tan corta como uno a dos años hasta más de cinco a diez años. Para juzgar el momento de repintado, se debe inspeccionar periódicamente si la apariencia presenta pulverización, agrietamiento o propagación de puntos de óxido, junto con muestreo de espesor de película y adherencia. Se recomienda programar un repintado preventivo cuando la corrosión aún no ha atravesado y el recubrimiento sigue continuo, lo cual es mucho más económico que la reparación masiva tras el fallo."}}]}