La durabilité du revêtement industriel ne peut pas être décidée à l'aveugle en se basant sur « ça a l'air brillant, ça se touche dur ». Sur des structures en acier telles que les ponts, les réservoirs de stockage, les plates-formes offshore et les mâts d'éoliennes, dont la durée de service atteint souvent vingt à trente ans, une défaillance prématurée du système de peinture entraîne des coûts de réparation souvent plusieurs fois supérieurs au prix d'achat initial du revêtement. Pour expliquer clairement ce qu'est la « durabilité », la seule monnaie forte est la donnée de test normalisée. Parmi celles-ci, le test de résistance au brouillard salin du revêtement industriel et le vieillissement climatique artificiel (xénon/UV) sont les deux essais fondamentaux les plus souvent cités par le maître d'ouvrage, le bureau d'études et la tierce partie de réception ; ils simulent respectivement la corrosion par brouillard salin de l'atmosphère marine et le vieillissement par lumière solaire, chaleur et humidité en extérieur, et déterminent l'espérance de vie du revêtement dans des conditions de service réelles.
En tant que fournisseur technique de systèmes de revêtement de protection industrielle, Kexin New Materials (kexinMaterials) fournit, lors de la livraison de chaque lot de systèmes époxy, polyuréthane et riches en zinc, les données de test correspondantes et les explications de jugement conformément aux normes GB/T, ISO et ASTM, afin d'aider les maîtres d'ouvrage à transformer « l'année de durabilité promise » en chiffres vérifiables. Si vous êtes en train d'évaluer la sélection de revêtement pour un projet spécifique, vous pouvez également consulter notre réflexion sur la sélection de la version à l'eau des revêtements de protection industrielle, et confronter les résultats de test avec le schéma de système correspondant.
Cet article décompose les catégories de tests les plus critiques du revêtement industriel — brouillard salin, vieillissement, adhérence, brillance, dureté, résistance à l'abrasion, impact — couche par couche, de principe d'essai, conditions d'équipement, jugement de résultat à l'interprétation du rapport, dans le but de vous permettre, lorsque vous obtenez un rapport de test, de comprendre la signification derrière chaque chiffre, plutôt que de ne regarder que les quatre mots « conforme / non conforme ».
I. Pourquoi le test est la « monnaie forte » du revêtement industriel
Le revêtement de protection industrielle ne fait pas face à un environnement doux comme les murs intérieurs domestiques, mais à des conditions ouvertes combinant humidité élevée, forte salinité, UV intenses, variations de température et milieux chimiques. La défaillance du revêtement est souvent progressive et cachée : elle commence par une corrosion filiforme depuis une rayure ou un bord, se développe progressivement en cloques, écaillage, chalumeau, et finit par une exposition massive du substrat. Lorsque c'est visible à l'œil nu, la structure a déjà payé le prix de la corrosion.
La signification du test normalisé est d'utiliser, en laboratoire, des moyens accélérés mais contrôlés pour compresser ce « phénomène qui survient en plusieurs années » en quelques centaines à quelques milliers d'heures, et d'évaluer selon une méthode unifiée, rendant comparables différents fabricants, lots et systèmes. Sans norme unifiée, on ne peut parler de « garantie dix ans » — la durée de durabilité est essentiellement un mapping d'un groupe de données de test sur un niveau de corrosion standard (comme C2–CX de l'ISO 12944).
Par conséquent, comprendre les tests présente au moins trois niveaux de valeur : premièrement, sélectionner le système correspondant lors de la conception ; deuxièmement, vérifier l'usine et la marchandise lors de l'achat ; troisièmement, déterminer la responsabilité lors de la réception. Ci-dessous, nous donnons d'abord un aperçu des normes de test couramment utilisées pour le revêtement industriel, pour établir des coordonnées globales, puis nous développons point par point.
II. Aperçu des normes de test couramment utilisées pour le revêtement industriel
Le tableau ci-dessous résume plusieurs normes les plus citées et les exigences clés de jugement pour le revêtement de protection industrielle, les données provenant de normes nationales publiques, ISO et ASTM ainsi que de dossiers techniques industriels généraux (consultés en 2026-07). Il est à la fois le fil conducteur de cet article et le « dictionnaire » lorsque vous lisez tout rapport de test de revêtement industriel.
| Élément de test | Norme représentative | Exigence clé de jugement (valeur générale) |
|---|---|---|
| Brouillard salin neutre | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Généralement 500h sans cloque, corrosion unilatérale ≤1–2mm ; anti-corrosion lourde peut atteindre 1000–3000h |
| Adhérence par quadrillage | GB/T 9286-1998, ISO 2409, ASTM D3359 | Classe 0–5, classe 0/1 excellente (perte ≤5%) |
| Vieillissement climatique artificiel | GB/T 1865 (xénon), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h changement de couleur ≤2 classes, chalumeau ≤1 classe |
| Brillance (60°) | GB/T 9754, ISO 2813, ASTM D523 | Haute brillance ≥85 GU |
| Dureté au crayon | GB/T 6739, ISO 15184 | Classe B–H |
| Flexibilité / Impact | GB/T 1731, GB/T 1732, ASTM D2794 | Diamètre de courbure ≤2mm, impact ≥50cm |
| Résistance à l'abrasion (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 tours (selon classe) |
| Temps de séchage | GB/T 1728 | Sec au toucher ≤4h, sec complet ≤24h (commun revêtement industriel) |
| Détermination VOC | GB/T 23985, GB/T 23986 (GC-MS), ISO 11890, ISO 17895 | Revêtement de protection industrielle conforme aux limites GB 30981-2020 |
Ce tableau est un « sommaire ». Deux points doivent être soulignés : premièrement, la ligne de conformité d'un projet spécifique n'est pas fixée à 500h, mais déterminée conjointement par le niveau de corrosion, la durée de durabilité de conception et le contrat ; deuxièmement, la conformité d'un seul élément ne signifie pas la conformité du système, brouillard salin, vieillissement et adhérence doivent être combinés, car la corrosion perce souvent par les endroits à adhérence faible.
III. Essai de brouillard salin neutre : mécanisme, équipement et jugement
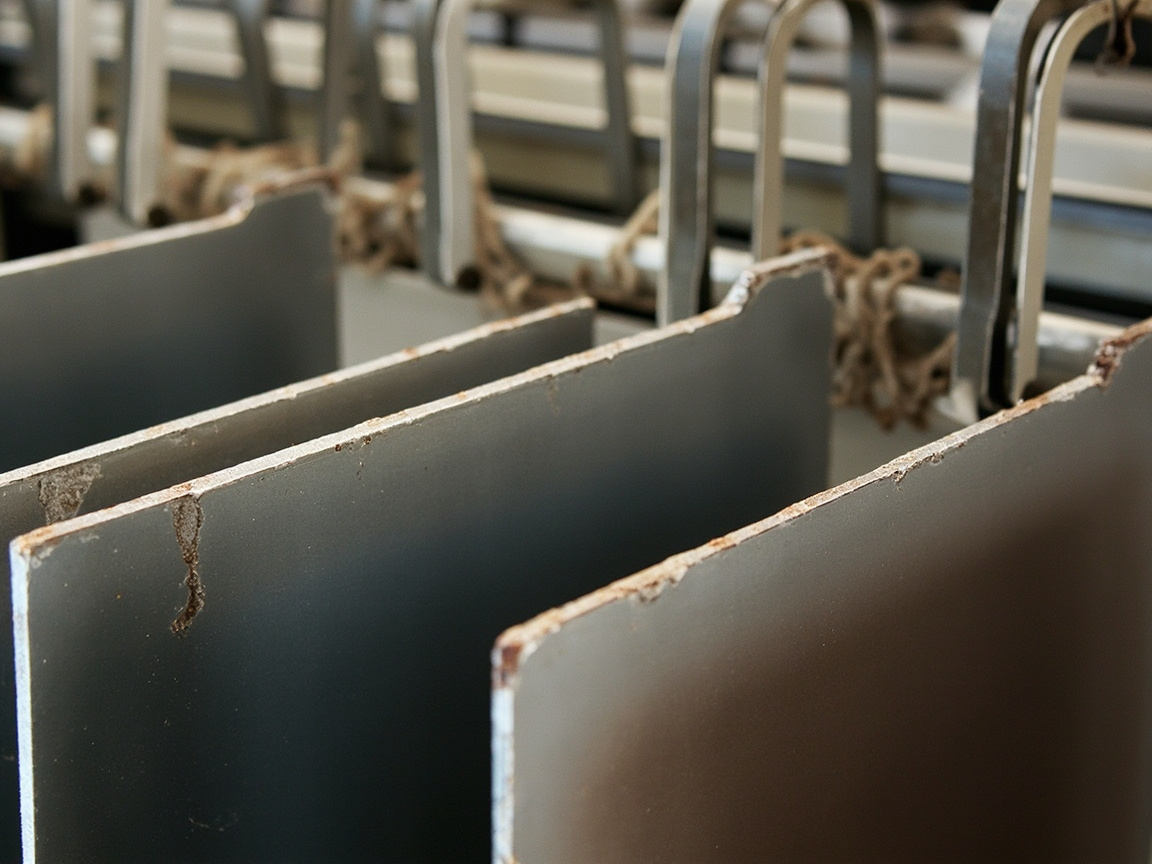
Le brouillard salin neutre (NSS) est le projet le plus fréquent dans le test de revêtement industriel, et aussi la méthode centrale du test de résistance au brouillard salin du revêtement industriel. Son essence est de simuler l'environnement de corrosion par ions chlorure dans l'atmosphère marine et côtière.
3.1 Principe d'essai
La chambre de brouillard salin atomise une solution aqueuse de chlorure de sodium à 5% ± 1% par air comprimé, formant un brouillard salin à dépôt uniforme dans une enceinte fermée à (35 ± 2)℃, le dépôt étant généralement contrôlé à 1–2 mL/80 cm²·h. L'échantillon de revêtement est exposé en continu dans l'enceinte à une atmosphère humide salée, les ions chlorure pénètrent les défauts du film, les rayures ou les bords, provoquant la corrosion électrochimique du substrat. La valeur de l'essai ne réside pas dans « à quel point le brouillard salin est puissant », mais dans le fait qu'il amplifie « la capacité de protection des bords, l'intégrité de barrière, et la force de liaison avec le substrat » en corrosion, cloques et écaillage visibles.
3.2 Équipement et conditions d'échantillon
La méthode standard (GB/T 1771-2007, ASTM B117, DIN EN ISO 9227) impose des exigences strictes sur les points suivants : concentration de saumure, température de l'enceinte, pH du liquide collecté (neutre 6,5–7,2), angle de placement de l'échantillon (généralement 15°–20° par rapport à la verticale), ainsi que les échantillons ne se touchant pas et ne bloquant pas le dépôt de brouillard salin. Tout dérèglement rend les données incomparables — par exemple, un pH bas devient un brouillard salin acide, le taux d'accélération étant bien supérieur aux conditions neutres, et le résultat ne peut pas être comparé horizontalement avec d'autres laboratoires.
3.3 Jugement de résultat
Le critère de jugement général est : généralement 500h sans cloque, extension de corrosion unilatérale ≤1–2mm comme ligne de base de conformité ; pour les systèmes anti-corrosion lourde (comme système riche en zinc époxy + oxyde de fer micacé époxy + finition polyuréthane), le brouillard salin peut atteindre 1000–3000h. Lors du jugement, on observe quatre types de phénomènes :
- Cloques : évaluées selon la densité et le diamètre des cloques, plus dense et grand, pire c'est ;
- Rouille : pourcentage de surface rouillée et largeur d'extension unilatérale (le plus critique au niveau de la rayure) ;
- Fissuration / écaillage : perte d'intégrité du film ;
- Propagation au trait de coupe : c'est la « loupe » pour évaluer la protection des bords du système, corrosion unilatérale ≤1–2mm est une ligne de contrôle courante.
Il faut rappeler que « 500h sans cloque » est une ligne de base générale de l'industrie souvent citée, mais ne signifie pas que tous les projets n'ont besoin que de 500h. Pour les structures offshore de niveau de corrosion C5 ou CX, le contrat exige souvent 1000h voire plus de 3000h, combiné avec vieillissement et essai de corrosion cyclique pour jugement commun.
IV. Vieillissement climatique artificiel : xénon et UV
Le brouillard salin gère la « rouille », le vieillissement gère le « vieux ». La moitié des défaillances en extérieur vient de la corrosion, l'autre moitié du chalumeau, changement de couleur, perte de brillance et fissuration causés par la lumière solaire, la chaleur humide et les variations de température. Le vieillissement climatique artificiel accélère ce processus avec une source lumineuse de laboratoire.
4.1 Vieillissement au xénon (GB/T 1865)
L'appareil de vieillissement au xénon utilise une lampe à arc xénon pour simuler la lumière du jour à spectre complet, combinée avec des cycles de température, humidité et pulvérisation, ce qui est le plus proche du vieillissement naturel en extérieur. Critère général : 1000h changement de couleur ≤2 classes (selon échelle de gris), chalumeau ≤1 classe. Il est particulièrement adapté pour évaluer la rétention de brillance et de couleur et la résistance au chalumeau de la finition — ce qui est crucial pour la décoration et la durée de protection des surfaces extérieures de ponts et réservoirs.
4.2 Vieillissement UV (GB/T 23987 / ASTM G154 / ISO 11507)
La lampe fluorescente UV (UVA-340 etc.) concentre l'énergie dans la bande UV, accélère plus vite mais le spectre est moins complet que le xénon, souvent utilisée pour essais de sélection et comparaison. Son résultat ne peut pas être directement équivalent à la durée en extérieur, mais combiné avec le xénon augmente la confiance.
4.3 Combinaison vieillissement et brouillard salin
Dans les conditions réelles, la corrosion et le vieillissement se superposent. Les projets haut de gamme adoptent un programme composite « corrosion cyclique + vieillissement » (par exemple brouillard salin d'abord, puis chaleur humide, puis cycle UV), qui expose mieux les maillons faibles du système que le brouillard salin seul. Lors de la lecture du rapport, il faut voir clairement : le vieillissement est fait seul, ou en cycle avec le brouillard salin — cela détermine directement la durée de « récit de garantie » que les données peuvent soutenir.
V. Adhérence par quadrillage : le « fondement » du système de revêtement
Que ce soit en brouillard salin ou en vieillissement, la corrosion perce presque toujours par l'endroit où l'adhérence entre le film de peinture et le substrat est la plus faible. La méthode de quadrillage (GB/T 9286-1998, ISO 2409, ASTM D3359) est le moyen standard pour évaluer l'adhérence : on découpe un quadrillage sur le film de peinture, on applique un ruban adhésif et on tire, puis on classe selon la surface détachée, 0 étant le meilleur et 5 le pire, 0/1 étant excellent (détachement ≤ 5 %).
Le point clé de l'adhérence n'est pas seulement « la finition colle-t-elle », mais si l'ensemble du système « apprêt — couche intermédiaire — finition » présente une liaison intercouches fiable. De nombreuses défaillances en brouillard salin se manifestent par un décollement massif au niveau des lignes de coupe, ce qui révèle fondamentalement une adhérence intercouches insuffisante entre la couche intermédiaire et le substrat, ou entre la finition et la couche intermédiaire, et non un problème de la peinture appliquée seule. Par conséquent, la conclusion du rapport d'essai de brouillard salin du revêtement industriel doit être lue conjointement avec l'adhérence par quadrillage : 1000 h en brouillard salin mais quadrillage de niveau 3 signifie que le système présente encore des risques sur les bords et les intercouches, et ne peut pas être simplement jugé excellent.
VI. Brillance, dureté, résistance à l'abrasion et impact : la quantification des performances d'usage
Outre la corrosion et le vieillissement, le revêtement industriel doit également répondre à des critères de performances mécaniques et esthétiques, les quatre points suivants étant les plus souvent intégrés aux accords techniques.
6.1 Brillance (GB/T 9754)
La brillance spéculaire est mesurée avec un angle d'incidence de 60°, une peinture de finition brillante exigant généralement ≥ 85 GU (unités de brillance). Le taux de maintien de la brillance est un indicateur quantifié du « toujours bonne apparence » de la finition après vieillissement, particulièrement important lorsque les exigences décoratives des surfaces extérieures de ponts et de réservoirs sont élevées.
6.2 Dureté au crayon (GB/T 6739 / ISO 15184)
On évalue la résistance aux rayures du film de peinture à l'aide de crayons normalisés, les revêtements industriels se situant couramment entre B et H. Notez que la dureté au crayon est un indicateur relatif, influencé par le substrat et l'épaisseur du film ; il ne faut pas conclure « plus le chiffre est élevé, plus c'est résistant aux rayures » en dehors du contexte réel.
6.3 Résistance à l'abrasion (Taber, GB/T 1768 / ASTM D4060)
On utilise un abrasimètre Taber en rotation sous une charge définie, et on évalue par la perte de masse (mg/1000 tr), les zones sujettes à l'usure comme les revêtements de sol industriels, les mains courantes de ponts et les passerelles de réservoirs exigeant généralement ≤ 10–50 mg/1000 tr (selon le grade). Plus la perte de masse est faible, plus la résistance à l'abrasion est élevée.
6.4 Souplesse et impact (GB/T 1731, GB/T 1732 / ASTM D2794)
Un diamètre de courbure ≤ 2 mm et un impact ≥ 50 cm constituent les seuils de contrôle courants pour les revêtements industriels, reflétant la capacité du film à ne pas se fissurer ni se détacher sous déformation et choc mécanique. Pour les structures en acier soumises à la vibration du vent et à la déformation thermique, ainsi que les réservoirs soumis aux chocs de levage, cet indicateur conditionne directement la fiabilité de la mise en œuvre sur site et en service.
VII. Préparation des panneaux d'essai : le point de départ de la comparabilité des données
« Garbage in, garbage out » s'applique particulièrement aux essais de revêtement. Avec le même pot de peinture, des préparations de panneaux différentes donnent des résultats radicalement opposés. Une préparation normalisée comprend au moins quatre étapes :
- Traitement du substrat : les panneaux en acier au carbone nécessitent généralement un sablage jusqu'à Sa 2½ (ISO 8501-1), avec une rugosité de 30–75 µm ; le niveau de traitement détermine directement la référence d'adhérence. Sans sablage conforme, même la meilleure peinture ne donnera pas ses vraies performances.
- Application : appliquer selon le nombre de couches, l'épaisseur et l'intervalle prescrits par le système. L'épaisseur du film sec (DFT) doit être vérifiée au mesure-épaisseur magnétique, car les résultats de brouillard salin et de vieillissement sont extrêmement sensibles à l'épaisseur — une épaisseur insuffisante équivaut à une « sous-configuration » artificielle.
- Conservation et durcissement : après application, laisser durcir pleinement selon les exigences du produit (époxy/polyuréthane nécessitent souvent 7 jours @25℃ pour atteindre les performances finales) avant l'essai, sinon on mesure un « état semi-durci » et la conclusion est invalide.
- Marquage par coupe : les panneaux de brouillard salin reçoivent souvent une croix ou une ligne droite jusqu'au substrat, comme référence unifiée du point de départ de la corrosion.
Le compte rendu de préparation des panneaux (niveau du substrat, épaisseur du film, conditions de durcissement, mode de coupe) doit être fourni avec le rapport, sinon les données ne peuvent être vérifiées, ni ne peut-on déterminer « si le problème vient de la peinture ou de l'application ».
VIII. Évaluation des résultats : du phénomène au niveau
Une évaluation normalisée transforme « à quel point c'est mauvais » en chiffres communicables. Prenons le brouillard salin : l'évaluation couvre généralement :
- Niveau de bullage : combinaison du diamètre des bulles (ex. niveaux 2, 3, 4) et de la densité (ex. S1–S5), comme « bullage 2(S3) » ;
- Niveau de rouille : niveau Ri correspondant au pourcentage de surface rouillée ;
- Propagation le long de la coupe : largeur d'extension de la rouille d'un côté (mm), indicateur clé de la protection des bords du système ;
- Niveau de détachement / fissuration : degré de perte d'intégrité du film.
L'évaluation du vieillissement porte sur le changement de couleur (échelle de gris 0–5, plus le chiffre est petit, plus le changement est marqué) et la pulvérisation (0–5, selon le niveau de poudre de peinture prélevée au ruban adhésif). En associant le phénomène au niveau, puis en le comparant au seuil de conformité contractuel, on obtient une conclusion claire « réussi / échoué », au lieu d'un vague « surface moyenne ».
IX. Comment lire un rapport d'essai
À la réception d'un rapport d'un tiers ou d'auto-contrôle du fabricant, il est recommandé de vérifier dans l'ordre suivant pour ne pas se laisser abuser par le mot « conforme » :
- Norme et méthode : confirmer si l'exécution suit GB/T 1771, ISO 9227 ou ASTM B117, la sévérité et le jugement des différentes méthodes n'étant pas directement équivalents ; pour le vieillissement, vérifier s'il s'agit de xénon ou d'UV, et s'il y a cycle.
- Infos du panneau : niveau de traitement du substrat, DFT réelle, conditions de durcissement, mode de coupe doivent être clairement indiqués. Un rapport avec épaisseur insuffisante doit être pris avec réserve.
- Durée et état d'arrêt : l'essai s'est-il arrêté à la durée convenue, ou a-t-il été interrompu par défaillance précoce ? « réussi à 1000h » et « arrêté par bullage à 600h » sont totalement différents.
- Combinaison des items : brouillard salin + quadrillage + vieillissement doivent tous être conformes. Un item excellent et un autre effondré rendent le système non fiable.
- Critère de jugement : des formulations comme « 500h sans bullage, rouille unilatérale ≤ 1–2mm » sont-elles explicites ; les projets de forte anticorrosion fournissent-ils des données de niveau 1000h/3000h.
- Qualification de l'organisme et état de l'échantillon : s'agit-il d'un échantillon envoyé ou prélevé, l'organisme dispose-t-il de CMA/CNAS, l'échantillon représente-t-il un lot réel de production en série.
Lire le rapport en six segments « méthode — panneau — durée — item — combinaison — organisme » permet d'éliminer la plupart des exagérations.
X. Erreurs courantes de détection
Erreur 1 : plus le temps de brouillard salin est long, mieux c'est, on compare directement les chiffres. Faux. La durée en brouillard salin doit être lue avec le niveau de corrosion, l'épaisseur du système et la présence de coupe. Des systèmes à épaisseurs différentes rendent la simple comparaison d'heures trompeuse.
Erreur 2 : 500h est un seuil de conformité obligatoire. Faux. 500h est une base courante de l'industrie, les projets maritimes C5/CX exigent souvent plus de 1000h, avec jugement combiné au vieillissement, sans règle unique.
Erreur 3 : il suffit de tester la finition. Faux. La protection industrielle repose sur le système « apprêt — couche intermédiaire — finition », tester seulement la finition masque le risque réel d'intercouche et de liaison au substrat.
Erreur 4 : il faut une dureté au crayon 9H pour être bon. Faux. Les revêtements industriels sont couramment de B à H, le 9H appartient surtout au contexte des revêtements nanocéramiques et dépend du substrat, parler de dureté hors système n'a pas de sens.
Erreur 5 : l'UV suffit pour le vieillissement. Faux. L'UV accélère vite mais le spectre est incomplet, la conclusion de maintien de brillance et couleur doit reposer sur le xénon (GB/T 1865) en principal et l'UV en complément.
XI. Mettre la détection au service du choix et de la réception
Pour le maître d'ouvrage, la détection n'est pas un « spectacle » de laboratoire, mais la base du choix et du contrat. Il est recommandé de préciser dans l'accord technique : les normes référencées (ex. GB/T 1771, GB/T 1865, GB/T 9286), le seuil de conformité (ex. brouillard salin 1000h sans bullage, rouille unilatérale ≤ 2mm, vieillissement 1000h changement de couleur ≤ niveau 2), les exigences de préparation des panneaux (Sa 2½, plage DFT), ainsi que la qualification de l'organisme de détection. Ainsi la réception ultérieure repose sur des preuves, et les litiges peuvent distinguer si le problème vient de la peinture ou de l'application.
Kexin New Materials (kexinMaterials) , dans la livraison du système apprêt époxy riche en zinc, couche intermédiaire époxy micacée et finition polyuréthane, fournit avec la marchandise les données correspondantes de brouillard salin, vieillissement et adhérence, et inscrit le « seuil de conformité aux essais » dans la fiche de procédé du système, facilitant la mise en œuvre sur site selon le plan et la réception selon les chiffres. Pour les besoins de conformité sous la tendance à l'écoefficient aquatique, on peut aussi combiner la comparaison de sélection entre peinture à l'eau et peinture solvant pour équilibrer performances et limites VOC (revêtement de protection industrielle selon GB 30981-2020).
XII. La détection est le « reçu » de la promesse de durabilité
En un mot : la durabilité du revêtement industriel n'est pas un slogan publicitaire, mais un ensemble de données d'essai vérifiables en conditions normalisées. Le essai de brouillard salin du revêtement industriel utilise GB/T 1771 / ISO 9227 pour compresser la corrosion de l'atmosphère marine en rouille et bullage visibles, le vieillissement au xénon utilise GB/T 1865 pour compresser plusieurs années de vieillissement extérieur en changement de couleur et pulvérisation, et l'adhérence par quadrillage utilise GB/T 9286 pour transformer la force de liaison intercouches en chiffres de niveau 0–5. Lire ces trois items combinés avec brillance, dureté, abrasion et impact, puis vérifier la préparation des panneaux et la qualification de l'organisme, vous permet de vraiment « comprendre » un rapport d'essai de revêtement industriel, au lieu de suivre aveuglément la conclusion.
Pour les systèmes de protection industrielle modernes à faible VOC et haute teneur en solides, la détection est aussi une ligne de défense à la réception. Pour la réception sur site et le contrôle par essai de la peinture à l'eau, référez-vous davantage à ,intégrer le cadre normatif de cet article dans le contrôle à l'entrée de projets spécifiques.
XIII. Essai de corrosion cyclique : plus proche de la réalité que le brouillard salin constant
L'essai de brouillard salin neutre constant maintient les éprouvettes en permanence dans une atmosphère de brouillard salin, mais en extérieur réel, « brouillard salin — séchage — chaleur humide — ultraviolet » apparaissent en alternance : réchauffement par ensoleillement le jour, condensation et dépôt de sel la nuit, lessivage par le brouillard salin sous la pluie, cycle humide-sec en zone d'embruns. Le brouillard salin constant ignore « l'alternance humide-sec », ce facteur d'accélération le plus critique, et expose donc insuffisamment certains systèmes (notamment la durabilité aux intempéries de la finition et l'adhérence intercouches).
L'essai de corrosion cyclique (comme basé sur l'ISO 11997 ou le programme Prohesion) fait cycler ces phases selon un calendrier, se rapproche davantage du mécanisme de défaillance réel et révèle mieux les points faibles d'adhérence intercouches et de protection des arêtes. Lors de la lecture de ce type de rapport, les critères d'évaluation sont identiques au brouillard salin constant (bullage, propagation au rayure, écaillage, rouille), mais la durée et la classification doivent être confrontées au programme de cycle spécifique — les températures/humidités, concentrations de brouillard salin et durées de phase diffèrent selon les programmes, la sévérité n'est pas directement convertible, on ne peut pas assimiler « 500h en cycle » à « 500h en brouillard salin constant ».
Pour les projets de haut niveau comme l'offshore et les ponts transmarins, l'industrie tend de plus en plus à utiliser un programme combiné « corrosion cyclique + vieillissement au xénon » pour étayer la promesse de durabilité, car il simule le cas réel de « superposition corrosion et vieillissement », plus convaincant qu'un brouillard salin unique.
XIV. Traduire les données de mesure en durée de vie durable
Beaucoup de maîtres d'ouvrage demandent : « 1000h de brouillard salin équivaut à combien d'années de garantie ? » Strictement, la durée d'essai n'équivaut pas en soi à « garantie N ans », mais on peut établir une correspondance via les niveaux de durabilité de l'ISO 12944 (faible L, moyen M, élevé H, très élevé VH) : généralement un brouillard salin de niveau 500h correspond à une attente de durabilité générale C3–C4, le niveau 1000h correspond à une anticorrosion lourde C4–C5, des données de niveau 3000h ou combinées « corrosion cyclique + vieillissement » peuvent seulement étayer CX et la durabilité « très élevée (VH) ». Cette correspondance n'est pas une formule précise, mais un intervalle d'expérience ingénierie, affecté par l'épaisseur de film, la mise en œuvre et les fluctuations environnementales.
Lors de la rédaction du protocole technique, le bureau d'études est conseillé d'écrire le « quatuor : niveau de corrosion + niveau de durabilité de conception + durée d'essai correspondante + seuil de réussite », plutôt que de simplement écrire « garantie dix ans ». Une promesse de durée sans données d'essai à l'appui rendra la définition de responsabilité très difficile en cas de défaillance ultérieure. Le rôle du rapport d'essai ici est de fournir un reçu vérifiable à la « promesse de durée ».
XV. Tableau de dépannage : correspondance entre phénomènes de défaillance et items de mesure
Reboucler les défaillances courantes de chantier vers les items de mesure est un outil pratique pour la sélection et la réception. Le tableau ci-dessous liste les phénomènes typiques, les mesures à compléter et les directions d'amélioration :
| Phénomène de défaillance sur chantier | Item de mesure probablement déficient | Direction d'amélioration correspondante |
|---|---|---|
| Propagation de rouille étendue au rayure | Mauvaise adhérence au quadrillage, protection cathodique de l'apprêt insuffisante | Augmenter l'épaisseur de l'apprêt riche en zinc, vérifier l'adhérence intercouches |
| Bullage généralisé, rouille sur subjectile | Durée de brouillard salin insuffisante, épaisseur de film total trop faible | Épaissir la couche intermédiaire, compléter brouillard salin >1000h |
| Finition farinée, perte de brillance marquée | Vieillissement xénon dépassement teinte/farinage | Changer pour finition polyuréthane aliphatique ou polysiloxane |
| Film cassant, chute sous impact | Choc/flexibilité non conforme | Ajuster ratio durcisseur, modification élastifiante |
| Points de rouille précoce localisés | Point minimal d'épaisseur de mise en œuvre insuffisant | Contrôler min par épaissimètre, surpulvériser arêtes |
| Changement de teinte sévère après vieillissement | Rétention teinte UV/xénon non conforme | Choisir finition anti-jaunissement, contrôler épaisseur |
La valeur de ce tableau : il traduit le « phénomène » en « quel item vérifier, vers quelle direction corriger », faisant passer la communication technique de « la peinture est mauvaise » à « quel indicateur n'est pas conforme, comment compléter ».
XVI. Trois recommandations concrètes pour l'achat et le contrôle
Concentrer le précédent en trois recommandations directement inscriptibles au protocole technique, aidant l'acheteur et le contrôleur à garder « le pouvoir de parole sur les essais » en main :
- Figer la norme : le bon de commande et le contrat citent explicitement GB/T 1771 (brouillard salin), GB/T 1865 (vieillissement xénon), GB/T 9286 (quadrillage), GB/T 9754 (brillance), etc., et indiquent le seuil de réussite et la durée d'essai, évitant l'espace élastique de « mesuré selon méthode usine ».
- Verrouiller les infos éprouvette : exiger que le rapport joigne le niveau de préparation subjectile, le DFT réel, les conditions de durcissement et le mode de rayure ; un élément manquant rend incomplet, non recevable.
- Figer le jugement combiné : brouillard salin, vieillissement, adhérence doivent être simultanément conformes pour réussite ; un item brillant et un autre effondré ne sont pas acceptés.
En appliquant ces trois points, l'essai passe de « matériel promotionnel usine » à « arme de réception maître d'ouvrage ». C'est aussi ce que Kexin New Materials (kexinMaterials) recommande comme action de base à figer dès la phase d'appel d'offres pour tout projet de protection industrielle — norme claire, ce qui est économisé plus tard n'est pas que de l'argent, mais aussi des responsabilités inextricables.
Questions fréquentes
1. Combien d'heures généralement pour l'essai de brouillard salin des peintures industrielles ?
La base courante est 500h sans bullage, corrosion unilatérale ≤1–2mm, mais c'est seulement un point de départ général. Pour les projets offshore, ponts en niveaux de corrosion élevés C5, CX, le contrat exige souvent 1000h voire >3000h, avec vieillissement xénon et corrosion cyclique en jugement commun. La durée spécifique doit être décidée par niveau de corrosion, durée de conception et contrat, pas de solution unique.
2. Quelle différence entre GB/T 1771, ASTM B117 et ISO 9227 ?
Les trois sont des méthodes de brouillard salin neutre, principe similaire mais détails (concentration sel, température, pH, angle éprouvette, description jugement) diffèrent. GB/T 1771-2007 est norme nationale chinoise, ASTM B117 est norme ASTM américaine, DIN EN ISO 9227 est norme européenne/allemande adoptant ISO 9227. Lire le rapport en voyant bien laquelle est exécutée, sévérité et critères des différentes méthodes ne sont pas directement équivalents.
3. Pourquoi le rapport de brouillard salin doit aussi voir l'adhérence au quadrillage ?
Car la corrosion perce presque toujours par l'endroit le plus faible d'adhérence film-subjectile, surtout bord de rayure. Brouillard salin 1000h mais quadrillage seulement niveau 3, indique risque d'adhérence intercouche ou subjectile, système encore non fiable. Brouillard salin, vieillissement, adhérence doivent se voir combinés, un item conforme n'égale pas système conforme.
4. Vieillissement xénon ou UV, lequel croire ?
La conclusion de rétention brillance/teinte, anti-farinage doit privilégier le vieillissement xénon (GB/T 1865), car il simule le spectre complet solaire par lampe xénon, plus proche nature ; vieillissement UV (GB/T 23987) accélère vite mais spectre incomplet, adapté à screening comparatif, non équivalent direct à durée extérieure. Les deux combinés donnent plus de confiance.
5. L'épaisseur film éprouvette influence-t-elle beaucoup le résultat ?
Influence énorme. Résultats brouillard salin et vieillissement sont très sensibles à l'épaisseur de film sec (DFT), épaisseur insuffisante équivaut à « sous-équipement » artificiel, même bonne peinture ne montre pas vraie performance. Préparation normalisée doit vérifier DFT par épaissimètre magnétique, et enregistrer avec rapport le niveau sablage subjectile (ex Sa 2½), rugosité et conditions durcissement, sinon données non vérifiables.
6. Une peinture industrielle dureté crayon 9H est-elle meilleure ?
Pas nécessairement. Peintures de protection industrielle ont dureté crayon commune B–H, 9H appartient surtout au contexte revêtement nano-céramique, et valeur dépend subjectile et méthode, parler « plus dur = plus rayable » hors système est trompeur. La peinture industrielle doit davantage regarder adhérence, brouillard salin et vieillissement combinés, plutôt que chiffre dureté seul.
7. Comment voir la qualification du rapport tiers ?
Voir surtout si l'organisme a qualification CMA/CNAS, si échantillon est envoyé ou prélevé, s'il représente lot de production réel. Vérifier aussi norme exécutée, infos éprouvette, durée et état d'arrêt essai, résultats combinés items, éviter d'être induit en erreur par « conforme » vague.
8. Qu'est-ce que l'essai de corrosion cyclique, mieux qu'un brouillard salin seul ?
La corrosion cyclique fait cycler brouillard salin, chaleur humide, séchage, UV selon ordre, plus proche du cas réel extérieur « superposition corrosion-vieillissement » que brouillard salin constant, révèle mieux maillons faibles du système. Projets offshore et ponts haut de gamme tendent de plus en plus au programme combiné corrosion cyclique + vieillissement pour étayer durabilité.
9. Quelle norme pour mesure VOC des peintures industrielles ?
La mesure VOC des revêtements de protection industrielle suit GB/T 23985, GB/T 23986 (méthode GC-MS), ISO 11890, etc., limites selon GB 30981-2020 « Limitation substances nocives dans revêtements de protection industrielle ». Lire rapport en regardant aussi VOC et métaux lourds satisfaisant norme obligatoire.
10. Essai conforme, que surveiller encore en mise en œuvre chantier ?
L'essai est « preuve capacité » en condition laboratoire, chantier doit encore contrôler préparation subjectile (niveau sablage), épaisseur réelle, intervalle application, temp/humidité (ex temp subjectile > 3℃ au-dessus point rosée, HR ≤80%) et durcissement cure. Mise en œuvre non conforme, même beau rapport ne sauve pas vie réelle.
Lecture complémentaire
- Comment sélectionner peinture industrielle à l'eau sous contexte remplacement huile par eau : système résine et conditions applicables : place le « jugement mesure » de cet article en amont de la sélection, établit cadre décision performance-conformité des revêtements de protection industrielle.
- Comment choisir peinture à l'eau vs peinture solvant : comparaison systémique de performance à coût : compare peintures industrielles à l'eau et solvant sur durabilité, application et VOC, aide décision système.
- : Appliquer le cadre normatif de cet article à la réception à l'entrée et au contrôle de détection de projets spécifiques, adapté comme référence pour les superviseurs et les acheteurs.