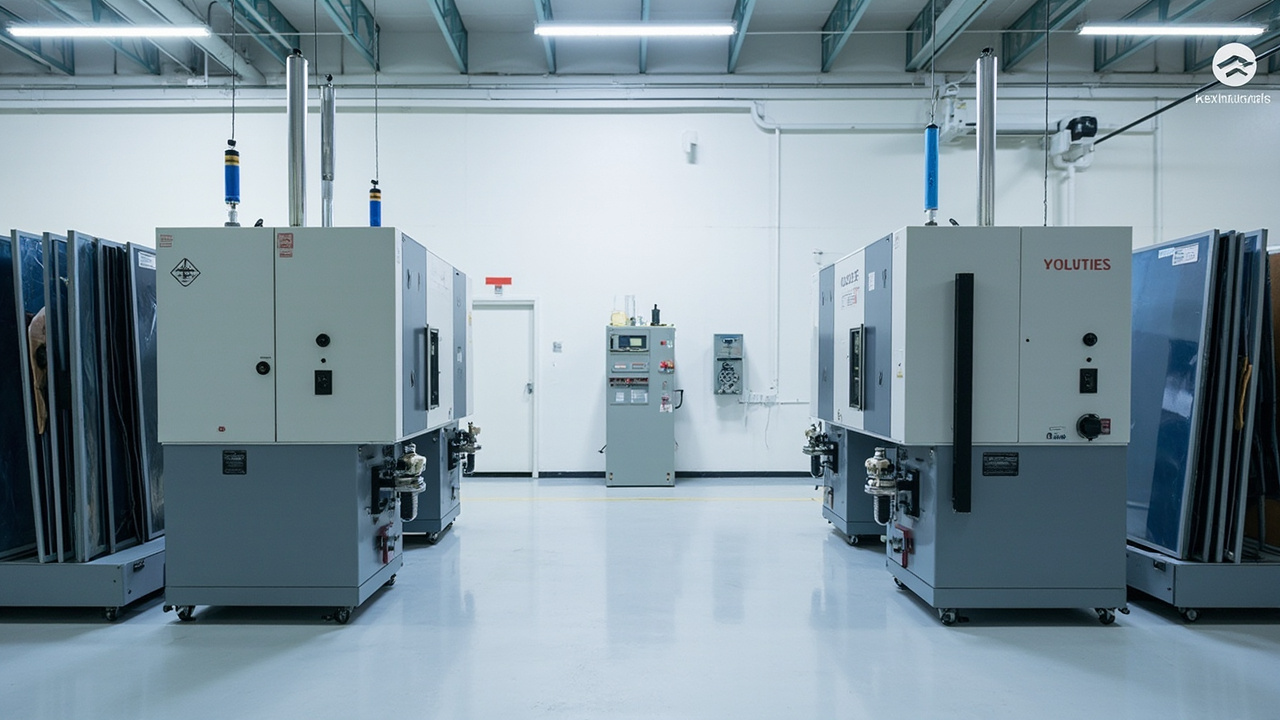
La durabilità del rivestimento industriale non può essere decisa a caso basandosi sul "sembra lucido, al tatto è duro". Su strutture in acciaio con cicli di esercizio di venti-trent'anni come ponti, serbatoi, piattaforme offshore e torri eoliche, una volta che il sistema di rivestimento fallisce prematuramente, i costi di riparazione sono spesso multipli del prezzo di acquisto iniziale del rivestimento. Per chiarire la questione della "resistenza", l'unica valuta reale sono i dati di prova standardizzati. Tra questi, il test di resistenza alla nebbia salina per rivestimento industriale e l'invecchiamento climatico artificiale (xeno/UV) sono i due esperimenti chiave più frequentemente citati da committenti, istituti di progettazione e accettazione di terze parti; essi simulano rispettivamente la corrosione da nebbia salina dell'atmosfera marina e l'invecchiamento da luce solare, umidità e calore all'aperto, determinando l'aspettativa di vita del rivestimento in condizioni di lavoro reali.
Come fornitore tecnologico di sistemi di rivestimento protettivo industriale, Kexin New Materials (kexinMaterials) al momento della consegna di ogni lotto di sistemi epossidici, poliuretanici e a base di zinco, fornisce i relativi dati di prova e spiegazioni di giudizio in base agli standard delle serie GB/T, ISO, ASTM, aiutando la parte esecutrice a tradurre in numeri verificabili gli "anni di durabilità promessi". Se stai valutando la selezione del rivestimento per un progetto specifico, puoi anche fare riferimento al nostro approccio di selezione alla verniciatura idrofila per rivestimento protettivo industriale, confrontando i risultati di prova con il piano di abbinamento.
Questo articolo scompone livello per livello i tipi di prova più critici per il rivestimento industriale — nebbia salina, invecchiamento, adesione, lucentezza, durezza, resistenza all'usura, impatto — partendo dal principio sperimentale, dalle condizioni dell'attrezzatura, dal giudizio dei risultati fino all'interpretazione del rapporto, con l'obiettivo di permetterti, quando ricevi un rapporto di prova, di comprendere il significato dietro ogni numero, invece di guardare solo le quattro parole "conforme/non conforme".
I. Perché la prova è la "valuta reale" del rivestimento industriale
Il rivestimento protettivo industriale non affronta l'ambiente mite delle pareti domestiche, ma condizioni di lavoro aperte caratterizzate da alta umidità, alta salinità, forte UV, escursioni termiche e presenza simultanea di mezzi chimici. Il fallimento del rivestimento è spesso progressivo e nascosto: inizia con corrosione filiforme da graffi o bordi, si sviluppa gradualmente in bolle, sfaldamento, polverizzazione, fino all'esposizione su larga scala del substrato. Quando diventa visibile a occhio nudo, la struttura ha già subito un costo di corrosione.
Il significato della prova standardizzata è usare mezzi accelerati ma controllati per comprimere in laboratorio ciò che "avviene in diversi anni" in centinaia o migliaia di ore, e classificare con metodo uniforme, rendendo comparabili diversi produttori, lotti e sistemi. Senza standard uniformi, non si può parlare di "garanzia di dieci anni" — gli anni di durabilità sono essenzialmente una mappatura di un insieme di dati di prova sui livelli di corrosione standard (come C2–CX di ISO 12944).
Pertanto, comprendere le prove ha almeno tre livelli di valore: primo, nella fase di progettazione si seleziona l'abbinamento; secondo, nella fase di acquisto si verifica fabbrica e merce; terzo, nella fase di accettazione si determina la responsabilità. Di seguito presentiamo prima una panoramica delle norme comuni di prova per rivestimento industriale, per stabilire le coordinate globali, poi le analizziamo una per una.
II. Panoramica delle norme di prova comuni per rivestimento industriale
La tabella seguente riassume le norme più citate e i requisiti chiave di giudizio per il rivestimento protettivo industriale; i dati provengono da norme nazionali pubbliche, ISO e ASTM e da archivi tecnici di settore generalmente disponibili (ricercati il 2026-07). È sia il filo conduttore di questo articolo, sia il "dizionario" quando leggi qualsiasi rapporto di prova per rivestimento industriale.
| Voce di prova | Norma rappresentativa | Requisiti chiave di giudizio (valori generali) |
|---|---|---|
| Nebbia salina neutra | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Generalmente 500h senza bolle, corrosione unilaterale ≤1–2mm; anticorrosione pesante può raggiungere 1000–3000h |
| Adesione a griglia incisa | GB/T 9286-1998, ISO 2409, ASTM D3359 | Classi 0–5, classe 0/1 è ottima (distacco ≤5%) |
| Invecchiamento climatico artificiale | GB/T 1865 (xeno), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h variazione colore ≤2 classi, polverizzazione ≤1 classe |
| Lucentezza (60°) | GB/T 9754, ISO 2813, ASTM D523 | Alta lucentezza ≥85 GU |
| Durezza matita | GB/T 6739, ISO 15184 | Classe B–H |
| Flessibilità / Impatto | GB/T 1731, GB/T 1732, ASTM D2794 | Diametro di curvatura ≤2mm, impatto ≥50cm |
| Resistenza all'usura (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 giri (a seconda della classe) |
| Tempo di essiccazione | GB/T 1728 | Superficie asciutta ≤4h, completamente asciutto ≤24h (comune per rivestimento industriale) |
| Determinazione VOC | GB/T 23985, GB/T 23986 (GC-MS), ISO 11890, ISO 17895 | Il rivestimento protettivo industriale applica i limiti di GB 30981-2020 |
Questa tabella è un "sommario". Due punti da sottolineare: primo, la linea di conformità di un progetto specifico non è fissa a 500h, ma è decisa congiuntamente dal livello di corrosione, dagli anni di durabilità di progetto e dal contratto; secondo, il superamento di una singola voce non equivale al superamento del sistema, nebbia salina, invecchiamento e adesione devono essere visti in combinazione, poiché la corrosione spesso penetra dai punti di debole adesione.
III. Prova di nebbia salina neutra: meccanismo, attrezzatura e giudizio
La nebbia salina neutra (NSS) è la voce con la più alta frequenza nei test di rivestimento industriale, ed è anche il metodo centrale del test di resistenza alla nebbia salina per rivestimento industriale. La sua essenza è simulare l'ambiente di corrosione da ioni cloruro nell'atmosfera marina e costiera.
3.1 Principio sperimentale
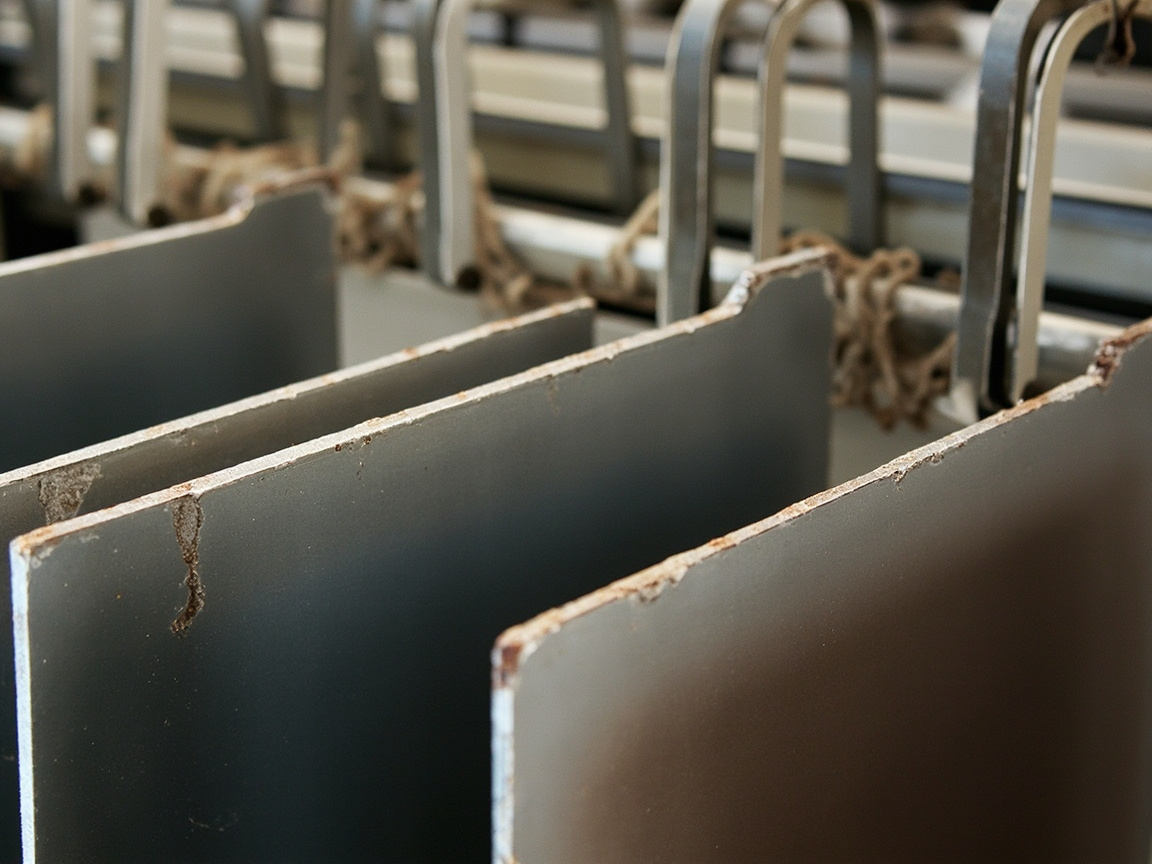
La camera di nebbia salina atomizza una soluzione acquosa di cloruro di sodio al 5% ± 1% tramite aria compressa, formando nella camera chiusa a (35 ± 2)℃ una nebbia salina a sedimentazione uniforme, con quantità di sedimento generalmente controllata a 1–2 mL/80 cm²·h. I pannelli rivestiti sono esposti continuamente nell'atmosfera umida e salata della camera; gli ioni cloruro penetrano nei difetti del film, graffi o bordi, innescando la corrosione elettrochimica del substrato. Il valore della prova non sta nel "quanto è forte la nebbia salina in sé", ma nel fatto che amplifica in ruggine, bolle e sfaldamento visibili la "capacità di protezione dei bordi, l'integrità di barriera e l'adesione al substrato".
3.2 Attrezzatura e condizioni dei campioni
I metodi standard (GB/T 1771-2007, ASTM B117, DIN EN ISO 9227) impongono rigorosi requisiti sui seguenti punti: concentrazione della salamoia, temperatura della camera, pH del liquido raccolto (neutro 6.5–7.2), angolo di posizionamento dei pannelli (generalmente 15°–20° rispetto alla verticale), e che i pannelli non si tocchino né ostacolino il sedimento della nebbia. Qualsiasi perdita di controllo rende i dati non comparabili — ad esempio, un pH basso diventa nebbia salina acida, con velocità di accelerazione molto superiore alle condizioni neutre, e i risultati non possono essere confrontati trasversalmente con altri laboratori.
3.3 Giudizio dei risultati
Il criterio generale di giudizio è: generalmente 500h senza bolle, espansione della corrosione unilaterale ≤1–2mm è considerata linea di base di conformità; per sistemi anticorrosione pesante (come abbinamento epossidico a base di zinco + epossidico micaceo di ferro + finitura poliuretanica), la nebbia salina può raggiungere livelli di 1000–3000h. Nella valutazione si osservano quattro tipi di fenomeni:
- Bolle: classificate per densità e diametro, più fitte e grandi peggio è;
- Ruggine: percentuale di area arrugginita ed ampiezza di espansione unilaterale (il punto di graffio è il più critico);
- Crepe / Sfaldamento: perdita di integrità del film;
- Propagazione lungo la linea incisa: è la "lente d'ingrandimento" per valutare la protezione dei bordi del sistema abbinato, l'espansione della corrosione unilaterale ≤1–2mm è una linea di controllo comune.
Da ricordare, "500h senza bolle" è una linea di base generale di settore spesso citata, non significa che tutti i progetti richiedano solo 500h. Per strutture offshore di livello di corrosione C5 o CX, il contratto richiede spesso 1000h o anche oltre 3000h, combinati con invecchiamento e prove di corrosione ciclica per il giudizio complessivo.
IV. Invecchiamento climatico artificiale: xeno e UV
La nebbia salina gestisce la "ruggine", l'invecchiamento gestisce la "vecchiaia". Metà dei fallimenti all'aperto deriva dalla corrosione, l'altra metà da polverizzazione, variazione colore, perdita di lucentezza e crepe causate da luce solare, umidità-calore e variazioni di temperatura. L'invecchiamento climatico artificiale accelera questo processo con sorgenti luminose di laboratorio.
4.1 Invecchiamento a lampada allo xeno (GB/T 1865)
L'apparecchio di invecchiamento allo xeno usa una lampada ad arco allo xeno per simulare la luce solare a spettro completo, abbinata a cicli di temperatura-umidità e nebulizzazione, avvicinandosi molto all'invecchiamento naturale all'aperto. Criterio generale: 1000h variazione colore ≤2 classi (secondo scala dei grigi), polverizzazione ≤1 classe. È particolarmente adatto a valutare la ritenzione di lucentezza e colore e la resistenza alla polverizzazione della finitura — cruciale per la vita decorativa e protettiva di superfici esterne di ponti e serbatoi.
4.2 Invecchiamento UV (GB/T 23987 / ASTM G154 / ISO 11507)
Le lampade fluorescenti UV (UVA-340 ecc.) concentrano l'energia nella banda ultravioletta, accelerando di più ma con spettro meno completo dello xeno, usate spesso per prove di screening e confronto. I loro risultati non equivalgono direttamente agli anni all'aperto, ma combinati con lo xeno aumentano l'affidabilità.
4.3 Combinazione di invecchiamento e nebbia salina
Nelle condizioni reali corrosione e invecchiamento si sovrappongono. Progetti di alta gamma adottano programmi compositi "corrosione ciclica + invecchiamento" (es. prima nebbia salina, poi umidità-calore, poi ciclo UV), che espongono meglio i punti deboli del sistema abbinato rispetto alla sola nebbia salina. Leggendo il rapporto, bisogna vedere chiaramente: l'invecchiamento è fatto da solo, o in ciclo con la nebbia salina — questo determina direttamente quanto possa sostenere la "narrativa di garanzia" dei dati.
V. Adesione a griglia incisa: le "fondamenta" del sistema abbinato
Sia per nebbia salina che per invecchiamento, la corrosione quasi sempre penetra dal punto più debole tra film e substrato. Il metodo a griglia incisa (GB/T 9286-1998, ISO 2409, ASTM D3359) è il mezzo standard per valutare l'adesione: si incidono quadrati sul film, si applica nastro adesivo e si tira, classificando per area di distacco, classe 0 migliore, classe 5 peggiore, classe 0/1 ottima (distacco ≤5%).
La chiave dell'adesione non è solo "se la finitura attacca", ma se l'intero abbinamento "primer—strato intermedio—finitura" ha una coesione interfacciale affidabile. Molti fallimenti da nebbia salina si manifestano come distacco su larga scala lungo la linea incisa, essenzialmente per insufficiente adesione interfacciale tra strato intermedio e substrato o tra finitura e strato intermedio, non per problema della singola vernice. Pertanto la conclusione del rapporto del test di resistenza alla nebbia salina per rivestimento industriale deve essere letta insieme all'adesione a griglia incisa: 1000h di nebbia salina ma classe 3 a griglia indica ancora rischi ai bordi e tra strati, non si può giudicare semplicemente ottimo.
VI. Lucentezza, durezza, usura e impatto: quantificazione delle prestazioni d'uso
Oltre a corrosione e invecchiamento, il rivestimento industriale deve superare anche le prestazioni meccaniche ed estetiche; le quattro voci seguenti sono le più spesso scritte nei capitolati tecnici.
6.1 Lucentezza (GB/T 9754)
Misurata a 60° di angolo di incidenza come lucentezza speculare, la finitura ad alta lucentezza richiede generalmente ≥85 GU (unità di lucentezza). Il tasso di ritenzione di lucentezza è l'indice quantitativo di "quanto è ancora bella" la finitura dopo l'invecchiamento, particolarmente importante quando ponti e superfici esterne di serbatoi hanno alti requisiti decorativi.
6.2 Durezza matita (GB/T 6739 / ISO 15184)
Si valuta la resistenza ai graffi del film con matite standard, il rivestimento industriale comune è classe B–H. Notare che la durezza matita è un indice relativo, influenzato da substrato e spessore, non si può dire "numero alto significa resistente ai graffi" isolandolo dalle condizioni.
6.3 Resistenza all'usura (Taber, GB/T 1768 / ASTM D4060)
Con l'abrasimetro Taber si macina in rotazione sotto carico prestabilito, valutando con perdita di peso (mg/1000 giri); per pavimenti industriali, corrimano di ponti, passerelle di serbatoi e altre zone soggette ad usura si richiede generalmente ≤10–50 mg/1000 giri (a seconda della classe). Minore è la perdita, maggiore la resistenza all'usura.
6.4 Flessibilità e impatto (GB/T 1731, GB/T 1732 / ASTM D2794)
Diametro di curvatura ≤2mm, impatto ≥50cm sono linee di controllo comuni per rivestimento industriale, riflettono la capacità del film di non creparsi né distaccarsi sotto deformazione e urto meccanico. Per strutture in acciaio soggette a vibrazione del vento e deformazione termica, e serbatoi soggetti a urto da sollevamento, questo indice riguarda direttamente l'affidabilità di cantiere e di esercizio.
VII. Preparazione dei pannelli di prova: il punto di partenza per la comparabilità dei dati
"Spazzatura dentro, spazzatura fuori" vale particolarmente nelle prove sui rivestimenti. Stessa lattina di vernice, diversa preparazione del pannello, risultati possono essere agli antipodi. La preparazione normativa comprende almeno quattro passi:
- Trattamento del substrato: i pannelli di acciaio al carbonio richiedono generalmente sabbiatura a Sa 2½ (ISO 8501-1), rugosità 30–75 µm; il livello di trattamento determina direttamente la linea di base di adesione. Sabbiatura insufficiente, anche la migliore vernice non darà prestazioni reali.
- Applicazione: eseguire secondo numero di mani, spessore e intervalli previsti dall'abbinamento. Lo spessore del film secco (DFT) va verificato con spessimetri magnetici, poiché nebbia salina e invecchiamento sono estremamente sensibili allo spessore — spessore insufficiente equivale a "riduzione di configurazione" artificiale.
- Conservazione ed indurimento: dopo la verniciatura, indurire completamente secondo le istruzioni (epossidico/poliuretanico spesso richiedono 7 giorni@25℃ per prestazioni finali) prima della prova, altrimenti si misura uno "stato semi-indurito" e la conclusione è invalida.
- Marcatura incisione: i pannelli di nebbia salina spesso hanno una croce o linea incisa fino al substrato, come riferimento uniforme del punto di innesco della corrosione.
Il registro di preparazione del pannello (livello substrato, spessore DFT, condizioni di indurimento, tipo di incisione) deve essere fornito insieme al rapporto, altrimenti i dati non sono verificabili, né si può distinguere "problema della vernice o della lavorazione".
VIII. Classificazione dei risultati: dal fenomeno al grado
La classificazione standardizzata trasforma "quanto è grave il danno" in numeri trasferibili. Prendendo la nebbia salina come esempio, la classificazione copre generalmente:
- Grado di bolle: combinazione di diametro (es. classe 2, 3, 4) e densità (es. S1–S5), come "bolle 2(S3)";
- Grado di ruggine: corrispondenza tra percentuale di area arrugginita e classe Ri;
- Propagazione incisione: ampiezza di espansione della corrosione unilaterale (mm), indice chiave per la protezione dei bordi del sistema abbinato;
- Grado di distacco / crepe: grado di perdita di integrità del film.
La classificazione di invecchiamento guarda variazione colore (scala dei grigi 0–5, numero più piccolo più grave la variazione) e polverizzazione (0–5 classi, secondo il grado di polvere di vernice prelevata con nastro). Corrispondere il fenomeno al grado, poi confrontare con la linea di conformità contrattuale, forma la conclusione chiara di "passato/non passato", invece di vaghi "superficie così così".
IX. Come leggere un rapporto di prova
Ricevuto un rapporto di terze parti o di autocontrollo del produttore, si consiglia di verificare nel seguente ordine, per evitare di essere fuorviati dalla parola "conforme":
- Vedi norma e metodo: conferma se eseguito secondo GB/T 1771, ISO 9227 o ASTM B117, la severità e il giudizio di metodi diversi non sono direttamente equivalenti; per l'invecchiamento vedi se xeno o UV, se ciclico.
- Vedi info pannello: livello di trattamento substrato, DFT reale, condizioni di indurimento, tipo di incisione sono chiari. Rapporto con spessore insufficiente, la conclusione va ridimensionata.
- Vedi durata e stato di terminazione: interrotto al tempo concordato o fallito prematuramente? "Passato a 1000h" e "interrotto per bolle a 600h" sono completamente diversi.
- Vedi combinazione delle voci: nebbia salina + griglia + invecchiamento devono essere tutti conformi. Una voce bella e l'altra crollata, il sistema resta inaffidabile.
- Vedi criterio di giudizio: se espressioni come 500h senza bolle, corrosione unilaterale ≤1–2mm sono chiare; se progetti anticorrosione pesante danno dati di livello 1000h/3000h.
- Vedi qualifica ente e stato campione: se campione inviato o prelevato, se con qualifica CMA/CNAS, se il campione è lotto reale rappresentativo della produzione in serie.
Leggere il rapporto come sestupla "metodo—pannello—durata—voce—combinazione—ente" elimina la maggior parte delle esagerazioni pubblicitarie.
X. Errori comuni nelle prove
Errore uno: più ore di nebbia salina è meglio, confrontare direttamente i numeri. Sbagliato. Le ore di nebbia salina vanno viste con livello di corrosione, spessore abbinato e presenza di incisione. Sistemi con spessori diversi, confrontare solo le ore inganna.
Errore due: 500h è linea di conformità obbligatoria. Sbagliato. 500h è linea di base comune di settore, progetti offshore C5/CX richiedono spesso oltre 1000h, con giudizio composito di invecchiamento, non si può generalizzare.
Errore tre: basta testare la finitura. Sbagliato. La protezione industriale si basa sull'abbinamento "primer—strato intermedio—finitura", testare solo la finitura nasconde il rischio reale di coesione interfacciale e substrato.
Errore quattro: durezza matita 9H è la sola buona. Sbagliato. Il rivestimento industriale comune è classe B–H, 9H appartiene spesso al contesto di rivestimenti nanoceramici e dipende dal substrato, parlare di durezza isolata dal sistema non ha senso.
Errore cinque: basta l'UV per l'invecchiamento.Sbagliato. L'invecchiamento UV accelera rapidamente ma lo spettro è incompleto; le conclusioni su ritenzione di brillantezza e colore dovrebbero basarsi principalmente sulla lampada allo xeno (GB/T 1865), con l'UV come supporto.
XI. Applicare i test alla selezione e all'accettazione
Per le imprese edili, i test non sono una "performance" di laboratorio, ma la base per la selezione e il contratto. Si consiglia di specificare nell'accordo tecnico: gli standard di riferimento (come GB/T 1771, GB/T 1865, GB/T 9286), i limiti di conformità (ad es. nebbia salina 1000h senza bolle, ruggine unilaterale ≤2mm, invecchiamento 1000h variazione colore ≤2 gradi), i requisiti di preparazione dei campioni (Sa 2½, intervallo DFT), nonché le qualifiche dell'ente di test. In questo modo, l'accettazione finale ha una base, e le dispute possono distinguere se il problema è della vernice o della lavorazione.
Kexin New Materials (kexinMaterials) nella consegna combinata di primer epossidico ricco di zinco, strato intermedio epossidico micaceo di ferro e finitura poliuretanica, fornisce con la merce i relativi dati di nebbia salina, invecchiamento e adesione, e scrive la "linea di conformità ai test" nella scheda tecnica di combinazione, per facilitare la lavorazione in cantiere secondo disegno e l'accettazione secondo i numeri. Per le esigenze di conformità nel trend della water-based, si può anche combinare il confronto di selezione tra vernice a base d'acqua e vernice a solvente per bilanciare prestazioni e limiti VOC (il rivestimento protettivo industriale esegue GB 30981-2020).
XII. Il test è la "ricevuta" della promessa di durabilità
In sintesi: la durabilità del rivestimento industriale non è uno slogan pubblicitario, ma un insieme di dati di test verificabili in condizioni standard. Il test di resistenza alla nebbia salina del rivestimento industriale con GB/T 1771 / ISO 9227 comprime la corrosione dell'atmosfera marina in ruggine e bolle visibili, l'invecchiamento alla lampada allo xeno con GB/T 1865 comprime diversi anni di invecchiamento esterno in variazione colore e sfarinamento, l'adesione a griglia con GB/T 9286 trasforma la forza di legame tra strati in un numero da 0 a 5. Leggendo questi tre elementi insieme a brillantezza, durezza, resistenza all'usura e impatto, e verificando la preparazione dei campioni e le qualifiche dell'ente, puoi davvero "leggere" un report di test del rivestimento industriale, invece di farti guidare dalle conclusioni.
Per i moderni sistemi di protezione industriale a basso VOC e alto contenuto solido, il test è anch'esso una linea di difesa per l'accettazione. Su come eseguire l'accettazione in ingresso e il controllo dei test per la verniciatura a base d'acqua, si può fare riferimento ulteriore a metodi di accettazione e test della vernice a base d'acqua, applicando il quadro normativo di questo articolo al controllo in ingresso di progetti specifici.
XIII. Test di corrosione ciclica: più vicino al reale rispetto alla nebbia salina costante
La nebbia salina neutra costante tiene il campione sempre immerso in atmosfera di nebbia salina, ma l'esterno reale alterna "nebbia salina—asciugatura—umido caldo—UV": durante il giorno il sole riscalda, di notte la rugiada deposita sale, con la pioggia la nebbia salina lava, nella zona di spruzzo le fasi secco-umido si alternano. La nebbia salina costante ignora "l'alternanza secco-umido", il fattore di accelerazione più critico, quindi l'esposizione di alcune combinazioni (specialmente la resistenza alle intemperie della finitura e il legame tra strati) non è sufficiente.
Il test di corrosione ciclica (come basato su ISO 11997 o programma Prohesion) cicla queste fasi secondo un programma, avvicinandosi al meccanismo di guasto reale e rivelando meglio i punti deboli di adesione tra strati e protezione dei bordi. Leggendo questi report, gli elementi di giudizio sono coerenti con la nebbia salina costante (bolle, propagazione della linea di incisione, distacco, arrugginimento), ma durata e classificazione devono essere confrontati con il programma ciclico specifico — diversi programmi hanno diversa temperatura/umidità, concentrazione di nebbia salina e durata delle fasi, la severità non è direttamente convertibile, non si può equiparare "ciclica 500h" a "nebbia salina costante 500h".
Per progetti di alto livello come offshore e ponti transmarini, il settore tende sempre più a usare un programma composito "corrosione ciclica + invecchiamento alla lampada allo xeno" per supportare la promessa di durabilità, perché simula le reali condizioni di lavoro di "corrosione e invecchiamento sovrapposti", più convincente della sola nebbia salina.
XIV. Tradurre i dati di test in anni di durabilità
Molti committenti chiedono: "1000h di nebbia salina equivalgono a quanti anni di garanzia?" Strettamente parlando, la durata del test non equivale di per sé a "garanzia N anni", ma si può stabilire una relazione di mappatura tramite i livelli di durabilità ISO 12944 (basso L, medio M, alto H, molto alto VH): solitamente la nebbia salina di livello 500h corrisponde a una previsione di durabilità generale C3–C4, il livello 1000h corrisponde alla protezione anticorrosione pesante C4–C5, dati compositi di livello 3000h o "corrosione ciclica + invecchiamento" possono supportare CX e durabilità "molto alta (VH)". Questa mappatura non è una formula precisa, ma un intervallo di esperienza ingegneristica, influenzato da spessore del film, lavorazione e fluttuazioni ambientali.
Quando gli studi di progettazione scrivono l'accordo tecnico, si consiglia di scrivere completamente il "set di quattro elementi": livello di corrosione + livello di durabilità di progetto + durata di test corrispondente + linea di conformità, invece di scrivere solo "garanzia dieci anni". Una promessa di durata senza supporto di dati di test, in caso di guasto successivo, rende molto difficile la definizione delle responsabilità. Il ruolo del report di test qui è fornire una ricevuta verificabile per la "promessa di durata".
XV. Tabella di troubleshooting corrispondente tra fenomeni di guasto e voci di test
Risalire dai guasti comuni in cantiere alle voci di test è uno strumento pratico per selezione e accettazione. La tabella seguente elenca fenomeni tipici e i test da integrare e le direzioni di miglioramento:
| Fenomeno di guasto in cantiere | Voce di test più probabilmente carente | Direzione di miglioramento corrispondente |
|---|---|---|
| Ampia propagazione di ruggine lungo l'incisione | Scarsa adesione a griglia, insufficiente protezione catodica del primer | Aumentare lo spessore del primer ricco di zinco, verificare l'adesione tra strati |
| Bolle generalizzate, arrugginimento del substrato | Durata nebbia salina insufficiente, spessore totale del film troppo sottile | Spessore maggiore dello strato intermedio, integrare nebbia salina oltre 1000h |
| Sfarinamento della finitura, perdita evidente di brillantezza | Variazione colore/sfarinamento all'invecchiamento alla lampada allo xeno fuori tolleranza | Usare finitura poliuretanica alifatica o a polisilossano |
| Film fragile, distacco per impatto | Impatto/flessibilità non conforme | Regolare rapporto indurente, modifica per tenacizzare |
| Punti di ruggine precoci localizzati | Spessore minimo di lavorazione insufficiente | Controllare il minimo con spessimetro, ritocco bordi e angoli |
| Variazione colore severa dopo invecchiamento | Ritenzione colore UV/xeno non conforme | Scegliere finitura anti-ingiallimento, controllare spessore film |
Il valore di questa tabella sta nel tradurre il "fenomeno" in "quale test controllare, in quale direzione migliorare", facendo sì che la comunicazione tecnica passi da "la vernice è scarsa" a "quale indicatore non è conforme, come integrare".
XVI. Tre suggerimenti operativi per acquisti e supervisione
Concentrando quanto sopra in tre suggerimenti direttamente scrivibili nell'accordo tecnico, per aiutare committenti e supervisor a mantenere in mano la "voce sui test":
- Scrivere gli standard in modo rigido: l'ordine di incarico e il contratto specificano chiaramente il riferimento a GB/T 1771 (nebbia salina), GB/T 1865 (invecchiamento lampada xeno), GB/T 9286 (griglia), GB/T 9754 (brillantezza), ecc., e indicano linea di conformità e durata del test, evitando lo spazio elastico di "misurazione secondo il metodo del produttore".
- Bloccare le informazioni sui campioni: richiedere che il report includa livello di trattamento del substrato, DFT reale, condizioni di indurimento e metodo di incisione; mancanza di uno si considera incompleto, non attendibile.
- Definire rigidamente il giudizio combinato: nebbia salina, invecchiamento e adesione devono essere conformi simultaneamente per il superamento; un singolo bell'elemento e un altro crollato non sono accettati.
Seguendo questi tre punti, il test passa da "materiale promozionale del produttore" a "arma di accettazione del committente". Questo è anche ciò che Kexin New Materials (kexinMaterials) suggerisce di consolidare fin dalla fase di gara per tutti i progetti di protezione industriale — standard chiari, ciò che si risparmia in seguito non è solo denaro, ma anche responsabilità poco chiare.
Domande frequenti
1. Quante ore generalmente richiede il test di resistenza alla nebbia salina del rivestimento industriale?
La linea di base comune del settore è 500h senza bolle, ruggine unilaterale ≤1–2mm, ma è solo un punto di partenza generale. Per progetti offshore e ponti in livelli di corrosione elevati come C5, CX, i contratti richiedono spesso 1000h o anche oltre 3000h, congiuntamente a invecchiamento lampada xeno e corrosione ciclica. La durata specifica dovrebbe essere decisa da livello di corrosione, anni di durabilità di progetto e contratto, non può essere uniforme.
2. Quali sono le differenze tra GB/T 1771, ASTM B117 e ISO 9227?
Tutti e tre sono metodi di nebbia salina neutra, principio simile ma dettagli diversi (come concentrazione salina, temperatura, pH, angolo campione, descrizione giudizio). GB/T 1771-2007 è lo standard nazionale cinese, ASTM B117 è lo standard ASTM statunitense, DIN EN ISO 9227 è lo standard europeo/tedesco che adotta ISO 9227. Leggendo il report, bisogna vedere chiaramente quale viene eseguito; la severità e i criteri di giudizio di metodi diversi non sono direttamente equiparabili.
3. Perché nel report di nebbia salina bisogna anche guardare l'adesione a griglia?
Perché la corrosione quasi sempre penetra dal punto più debole tra film e substrato, specialmente il bordo dell'incisione. Nebbia salina 1000h ma griglia solo grado 3 indica un rischio di adesione tra strati o al substrato, il sistema non è ancora affidabile. Nebbia salina, invecchiamento e adesione devono essere visti in combinazione; un singolo conforme non significa sistema conforme.
4. A chi credere tra invecchiamento lampada xeno e UV?
Le conclusioni su ritenzione di brillantezza e colore, resistenza allo sfarinamento dovrebbero basarsi principalmente sull'invecchiamento alla lampada allo xeno (GB/T 1865), perché usa luce allo xeno per simulare la luce solare a spettro completo, la più vicina alla natura; l'invecchiamento UV (GB/T 23987) accelera ma lo spettro è incompleto, adatto per screening comparativo, non direttamente equiparabile agli anni esterni. Usarli in combinazione dà maggiore affidabilità.
5. Lo spessore del film del campione di test influenza molto il risultato?
Influenza enormemente. I risultati di nebbia salina e invecchiamento sono molto sensibili allo spessore del film secco (DFT); spessore insufficiente equivale a "ridurre la configurazione" artificialmente, anche la migliore vernice non mostrerà la prestazione reale. La preparazione normativa richiede di verificare DFT con spessimetro magnetico, e registrare con il report il grado di sabbiatura del substrato (es. Sa 2½), rugosità e condizioni di indurimento, altrimenti i dati non sono verificabili.
6. Una vernice industriale con durezza matita 9H è migliore?
Non necessariamente. Le vernici di protezione industriale hanno comunemente durezza matita da B a H; 9H appartiene per lo più al contesto dei rivestimenti nanoceramici, e il valore di durezza dipende da substrato e metodo di test; parlare di "più alta è più resistente ai graffi" fuori dal sistema è fuorviante. Il rivestimento industriale dovrebbe prestare attenzione alla combinazione di adesione, nebbia salina e invecchiamento, non a un singolo numero di durezza.
7. Come vedere la qualifica di un report di test di terza parte?
Guardare soprattutto se l'ente ha qualifiche CMA/CNAS, se il campione è inviato o prelevato, se è un lotto reale rappresentativo della produzione di massa. Allo stesso tempo verificare standard eseguiti, informazioni campione, durata e stato di terminazione del test, risultati combinati dei singoli elementi, evitando di essere fuorviati da un generico "conforme".
8. Cos'è il test di corrosione ciclica, è migliore della nebbia salina singola?
La corrosione ciclica fa ciclare secondo ordine fasi di nebbia salina, umido caldo, asciugatura, UV, più vicina alle reali condizioni esterne di "corrosione—invecchiamento sovrapposti" rispetto alla nebbia salina costante, rivela meglio i punti deboli del sistema combinato. Progetti offshore e ponti di alta gamma tendono sempre più a usare programmi compositi corrosione ciclica + invecchiamento per supportare la promessa di durabilità.
9. Quale standard guardare per il test VOC del rivestimento industriale?
La determinazione VOC delle vernici di protezione industriale segue GB/T 23985, GB/T 23986 (metodo GC-MS), ISO 11890, ecc.; i limiti eseguono GB 30981-2020 "Limiti di sostanze pericolose nelle vernici di protezione industriale". Leggendo il report, oltre agli elementi di prestazione, bisogna anche prestare attenzione a VOC e metalli pesanti per soddisfare il standard nazionale obbligatorio.
10. Il test è conforme, cosa notare ancora nella lavorazione in cantiere?
Il test è una "prova di capacità" in condizioni di laboratorio; in cantiere bisogna ancora controllare trattamento substrato (grado sabbiatura), spessore reale del film, intervallo di verniciatura, temperatura/umidità (es. temperatura substrato almeno 3℃ sopra il punto di rugiada, umidità relativa ≤80%) e indurimento/cura. Se la lavorazione non è conforme, anche il report di test più bello non protegge la vita reale.
Letture estese
- Come selezionare la vernice industriale a base d'acqua nel contesto della sostituzione olio-acqua: sistema resina e condizioni applicative: porta il "giudizio di test" di questo articolo a monte nella fase di selezione, stabilendo un quadro decisionale prestazione-conformità per il rivestimento di protezione industriale.
- Come scegliere tra vernice a base d'acqua e vernice a solvente: confronto sistematico da prestazioni a costi: confronta il trade-off tra vernice industriale a base d'acqua e a solvente in durabilità, lavorazione e VOC, ausiliando la decisione del schema combinato.
- Accettazione in ingresso e metodi di test della vernice a base d'acqua: applica il quadro normativo di questo articolo all'accettazione in ingresso e al controllo dei test di progetti specifici, adatto per riferimento di supervisor e acquirenti.