Долговечность промышленного покрытия нельзя определять наобум по принципу «выглядит блестящим, на ощупь твердым». На стальных конструкциях с расчетным сроком службы в два-три десятилетия — таких как мосты, резервуары, морские платформы, башни ветрогенераторов — преждевременный отказ системы окраски обходится в несколько раз дороже, чем изначальная закупочная цена покрытия. Чтобы внятно объяснить, что такое «долговечность», единственной твердой валютой являются стандартизированные данные испытаний. Среди них испытание промышленной краски на стойкость к солевому туману и искусственное климатическое старение (ксенон/УФ) — два наиболее часто цитируемых заказчиками, проектными институтами и третьими сторонами при приемке ключевых испытания, которые имитируют соответственно солевую коррозию морской атмосферы и старение под солнечным светом, влагой и жарой на открытом воздухе, определяя ожидаемый срок службы покрытия в реальных условиях.
Как технический поставщик систем промышленных защитных покрытий, Кэсинь Новые Материалы (kexinMaterials) при поставке каждой партии эпоксидных, полиуретановых и цинкнаполненных систем предоставляет соответствующие данные испытаний и пояснения к оценке согласно стандартам серий GB/T, ISO, ASTM, помогая строительной стороне перевести «обещанный срок службы» в проверяемые цифры. Если вы оцениваете выбор покрытия для конкретного проекта, вы также можете ознакомиться с нашими соображениями по выбору водного промышленного защитного покрытия, сопоставив результаты испытаний с комплексным решением.
В этой статье подробно разбираются самые ключевые виды испытаний промышленной краски — солевой туман, старение, адгезия, блеск, твердость, износостойкость, удар — последовательно от принципа испытания, условий оборудования, оценки результатов до интерпретации отчета, с целью, чтобы вы, получив отчет об испытаниях, понимали значение каждой цифры, а не смотрели только на четыре слова «годен/не годен».
一、Почему испытания — это «твердая валюта» промышленной краски
Промышленное защитное покрытие сталкивается не с мягкой средой домашних стен, а с открытыми условиями эксплуатации, где одновременно присутствуют высокая влажность, высокая соленость, сильный УФ, перепады температур и химические среды. Отказ покрытия часто носит постепенный и скрытый характер: сначала нитевидная коррозия от царапин или краев, постепенно переходящая в пузырение, отслаивание, меление, и в конце концов — обнажение большой площади основания. К тому моменту, когда это становится видимым невооруженным глазом, конструкция уже несет коррозионный ущерб.
Смысл стандартизированных испытаний заключается в том, чтобы ускоренным, но контролируемым способом сжать в лаборатории «то, что происходит за несколько лет» до нескольких сотен или тысяч часов и оценивать по единой методике, обеспечивая сопоставимость разных производителей, партий и систем. Без единого стандарта не может быть речи о «гарантии десяти лет» — так называемый срок службы по сути является отображением набора данных испытаний на стандартные классы коррозии (например, C2–CX по ISO 12944).
Поэтому понимание испытаний имеет как минимум три уровня ценности: во-первых, на этапе проектирования на их основе выбирают комплекс; во-вторых, на этапе закупок по ним проверяют завод и товар; в-третьих, на этапе приемки по ним определяют ответственность. Ниже сначала приведена обзорная таблица часто используемых стандартов испытаний промышленной краски для создания общей системы координат, а затем по пунктам подробно.
二、Обзор часто используемых стандартов испытаний промышленной краски
В таблице ниже собраны наиболее часто цитируемые стандарты и ключевые требования к оценке промышленных защитных покрытий, данные взяты из открытых национальных стандартов, ISO и ASTM, а также из общедоступной отраслевой технической документации (поиск от 2026-07). Она служит основной линией этой статьи, а также вашим «словарем» при чтении любого отчета об испытаниях промышленной краски.
| Вид испытания | Представляющий стандарт | Ключевые требования к оценке (общие значения) |
|---|---|---|
| Нейтральный солевой туман | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Обычно 500ч без пузырей, односторонняя коррозия ≤1–2мм; для тяжелой антикоррозии до 1000–3000ч |
| Адгезия решетчатым надрезом | GB/T 9286-1998, ISO 2409, ASTM D3359 | 0–5 класс, 0/1 класс — отлично (отслоение ≤5%) |
| Искусственное климатическое старение | GB/T 1865 (ксенон), GB/T 23987 (УФ), ASTM G154, ISO 11507 | 1000ч изменение цвета ≤2 класс, меление ≤1 класс |
| Блеск (60°) | GB/T 9754, ISO 2813, ASTM D523 | Высокоглянцевый ≥85 GU |
| Твердость карандашом | GB/T 6739, ISO 15184 | Класс B–H |
| Гибкость / удар | GB/T 1731, GB/T 1732, ASTM D2794 | Диаметр изгиба ≤2мм, удар ≥50см |
| Износостойкость (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 мг/1000 об (в зависимости от класса) |
| Время высыхания | GB/T 1728 | Поверхностное ≤4ч, полное ≤24ч (типично для промышленной краски) |
| Определение ЛОС | GB/T 23985, GB/T 23986 (GC-MS), ISO 11890, ISO 17895 | Промышленное защитное покрытие соответствует лимитам GB 30981-2020 |
Эта таблица — «оглавление». Нужно подчеркнуть два момента: во-первых, линия соответствия для конкретного проекта — не фиксированные 500ч, а определяется совместно классом коррозии, расчетным сроком службы и договором; во-вторых, соответствие по отдельному показателю не означает соответствие системы в целом — солевой туман, старение и адгезию нужно оценивать в комбинации, поскольку коррозия часто начинается с ослабленных мест адгезии.
三、Испытание нейтральным солевым туманом: механизм, оборудование и оценка
Нейтральный солевой туман (NSS) — самый часто используемый вид испытаний промышленной краски, а также основной метод испытания промышленной краски на стойкость к солевому туману. По своей сути он имитирует коррозионную среду хлорид-ионов в морской и прибрежной атмосфере.
3.1 Принцип испытания
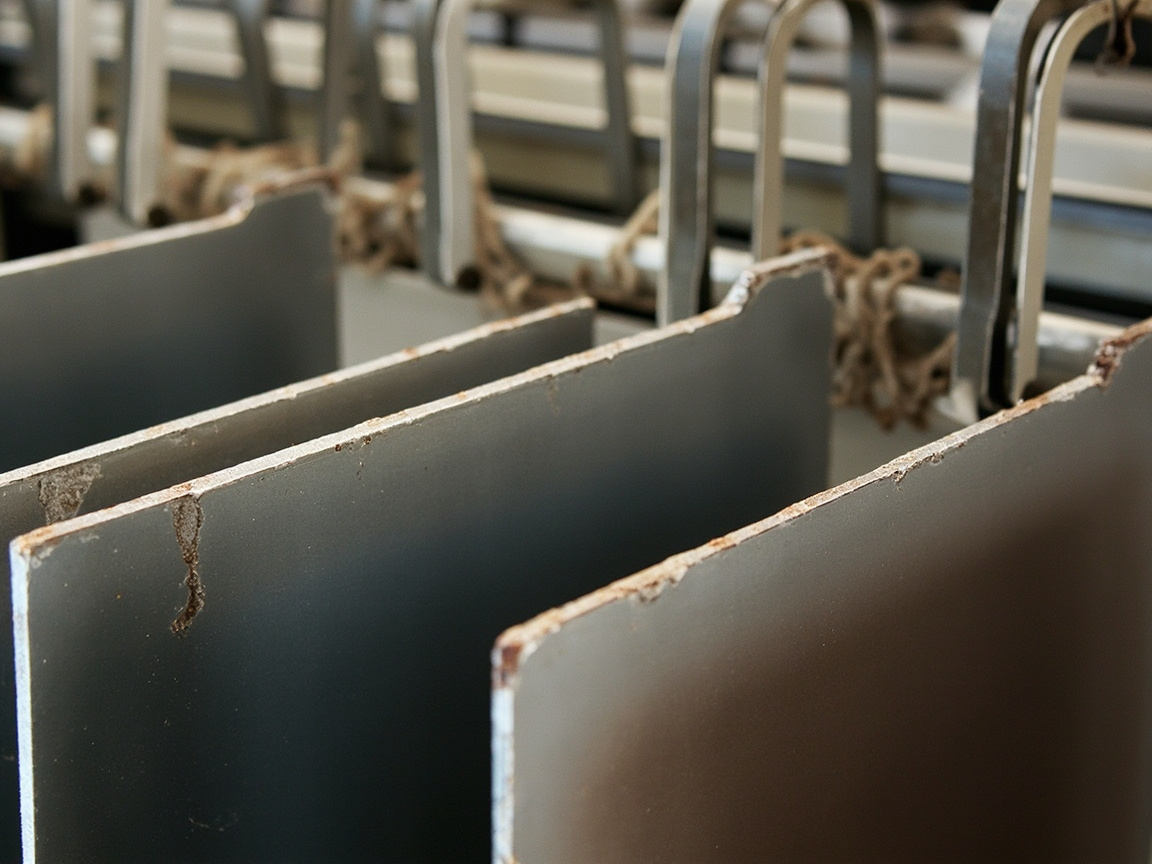
Камера солевого тумана с помощью сжатого воздуха распыляет водный раствор хлорида натрия 5% ± 1% в герметичной камере при (35 ± 2)℃, образуя равномерно оседающий солевой туман, скорость осаждения обычно контролируется на уровне 1–2 мл/80 см²·ч. Образцы покрытия непрерывно подвергаются воздействию соленой влажной атмосферы в камере, хлорид-ионы проникают через дефекты пленки краски, царапины или края, вызывая электрохимическую коррозию основания. Ценность испытания не в том, «насколько силен сам солевой туман», а в том, что оно увеличивает до видимой коррозии, пузырей и отслаивания «способность краевой защиты, целостность барьера и связь с основанием».
3.2 Оборудование и условия образцов
Стандартные методы (GB/T 1771-2007, ASTM B117, DIN EN ISO 9227) предъявляют строгие требования к следующим пунктам: концентрация солевого раствора, температура в камере, pH собираемого раствора (нейтральный 6,5–7,2), угол размещения образцов (обычно 15°–20° от вертикали), а также то, что образцы не касаются друг друга и не препятствуют осаждению солевого тумана. Любое нарушение сделает данные несопоставимыми — например, при заниженном pH получится кислый солевой туман, скорость ускорения намного выше нейтральных условий, и результат нельзя сравнивать с другими лабораториями.
3.3 Оценка результатов
Общепринятый критерий оценки: обычно 500ч без пузырей, одностороннее расширение коррозии ≤1–2мм считается базовой линией соответствия; для систем тяжелой антикоррозии (например, комплекс эпоксидный цинкнаполненный + эпоксидный слюдистый железняк + полиуретановое финишное покрытие) солевой туман может достигать уровня 1000–3000ч. При оценке смотрят на четыре типа явлений:
- Пузырение: оценивается по плотности пузырей и их диаметру, чем плотнее и больше — тем хуже;
- Ржавление: процентная площадь коррозии и ширина одностороннего расширения (самое важное — в месте надреза);
- Растрескивание / отслаивание: потеря целостности пленки краски;
- Распространение от линии надреза: это «лупа» для оценки краевой защиты комплексной системы, односторонняя коррозия ≤1–2мм — распространенная контрольная линия.
Нужно напомнить, что «500ч без пузырей» — часто цитируемая общая отраслевая базовая линия, но это не значит, что все проекты требуют только 500ч. Для морских конструкций класса коррозии C5 или CX в договоре часто требуют 1000ч или даже более 3000ч, а также совместную оценку со старением и циклической коррозией.
四、Искусственное климатическое старение: ксенон и УФ
Солевой туман отвечает за «ржавчину», старение — за «ветхость». Половина отказов на открытом воздухе происходит от коррозии, другая половина — от меления, изменения цвета, потери блеска и растрескивания, вызванных солнечным светом, влагой с жарой и перепадами температур. Искусственное климатическое старение ускоряет этот процесс с помощью лабораторных источников света.
4.1 Ксеноновое старение (GB/T 1865)
Ксеноновая камера старения использует ксеноновую дуговую лампу для имитации полного спектра солнечного света в сочетании с циклами температуры, влажности и распыления воды, что наиболее близко к естественному старению на открытом воздухе. Общепринятый критерий: 1000ч изменение цвета ≤2 класс (по серой шкале), меление ≤1 класс. Особенно подходит для оценки способности финишного покрытия сохранять блеск и цвет, а также стойкости к мелению — это критически важно для декоративного и защитного срока службы наружных поверхностей мостов и резервуаров.
4.2 УФ-старение (GB/T 23987 / ASTM G154 / ISO 11507)
Ультрафиолетовые люминесцентные лампы (UVA-340 и др.) концентрируют энергию в УФ-диапазоне, ускоряют процесс быстрее, но спектр менее полный, чем у ксенона, часто используются для отборочных испытаний и сравнения. Их результат напрямую не равен сроку службы на открытом воздухе, но в комбинации с ксеноном повышает достоверность.
4.3 Комбинация старения и солевого тумана
В реальных условиях коррозия и старение накладываются. В высококлассных проектах применяют комплексную программу «циклическая коррозия + старение» (например, сначала солевой туман, затем влажное тепло, затем УФ-цикл), которая лучше вскрывает слабые места комплексной системы, чем отдельный солевой туман. При чтении отчета нужно четко видеть: старение проводилось отдельно или в цикле с солевым туманом — это напрямую определяет, какую «гарантийную историю» могут поддержать данные.
五、Адгезия решетчатым надрезом: «фундамент» комплексной системы
Независимо от того, солевой туман или старение, коррозия почти всегда начинается с места наиболее слабого сцепления лакокрасочной пленки с подложкой. Метод решетки (GB/T 9286-1998, ISO 2409, ASTM D3359) является стандартным средством оценки адгезии: на пленке покрытия надрезают квадраты, наклеивают ленту и отрывают, оценивают по площади отслоения, 0-й класс — лучший, 5-й — худший, 0/1 класс — отлично (отслоение ≤5%).
Ключ к адгезии — это не только «прилипает ли финишное покрытие», а надежность межслойного соединения всей системы «грунтовка—промежуточное—финишное». Многие случаи отказа при солевом тумане проявляются как масштабное отслоение вдоль линий надреза, по сути это недостаточная межслойная адгезия между промежуточным покрытием и основанием или между финишным и промежуточным покрытием, а не проблема самой однослойной краски. Поэтому вывод отчета о испытании промышленного покрытия на стойкость к солевому туману необходимо читать вместе с адгезией по решетке: солевой туман 1000 ч, но решетка 3-го класса, указывает на то, что в системе всё ещё есть скрытые риски на краях и между слоями, и нельзя просто признать её отличной.
VI. Блеск, твердость, износостойкость и удар: количественная оценка эксплуатационных свойств
Помимо коррозии и старения, промышленное покрытие должно соответствовать механическим и внешним характеристикам, следующие четыре пункта чаще всего включаются в технические соглашения.
6.1 Блеск (GB/T 9754)
Зеркальный блеск измеряется под углом падения 60°, для высокоглянцевого финишного покрытия обычно требуется ≥85 GU (единиц блеска). Коэффициент сохранения блеска — это количественный показатель того, «хорошо ли ещё выглядит» финишное покрытие после старения, что особенно важно для мостов и наружных поверхностей резервуаров с высокими декоративными требованиями.
6.2 Твердость по карандашу (GB/T 6739 / ISO 15184)
Устойчивость пленки покрытия к царапинам оценивается стандартным карандашом, для промышленных покрытийЧасто задаваемые B–H классы. Обратите внимание, что твердость по карандашу — относительный показатель, зависит от подложки и толщины пленки, нельзя в отрыве от условий эксплуатации считать, что «большое число означает стойкость к царапинам».
6.3 Износостойкость (Taber, GB/T 1768 / ASTM D4060)
Используется износный прибор Taber для вращательного истирания под заданной нагрузкой, оценивается по потере массы (мг/1000 оборотов), для промышленных полов, перил мостов, проходов резервуаров и других подверженных износу мест обычно требуется ≤10–50 мг/1000 оборотов (в зависимости от класса). Чем меньше потеря массы, тем выше износостойкость.
6.4 Гибкость и удар (GB/T 1731, GB/T 1732 / ASTM D2794)
Диаметр изгиба ≤2 мм, удар ≥50 см —Часто задаваемые предельные значения для промышленных покрытий, отражают способность пленки не трескаться и не отслаиваться при деформации и механическом ударе. Для стальных конструкций, подверженных ветровой вибрации и температурной деформации, и резервуаров, испытывающих удар при подъеме, этот показатель напрямую связан с надежностью монтажа на месте и эксплуатации.
VII. Подготовка испытательных образцов: начало сопоставимости данных
«Мусор на входе — мусор на выходе» особенно справедливо в испытаниях покрытий. Одна и та же банка краски при разной подготовке образцов может дать совершенно разные результаты. Нормативная подготовка включает как минимум четыре шага:
- Обработка подложки: стальные образцы обычно требуют пескоструйной очистки до Sa 2½ (ISO 8501-1), шероховатость 30–75 µm; класс обработки напрямую определяет базовый уровень адгезии. Если пескоструйная очистка не соответствует стандарту, даже самая хорошая краска не покажет реальных свойств.
- Нанесение покрытия: выполняется по слоям, толщине и интервалам, указанным в системе. Толщина сухой пленки (DFT) проверяется магнитным толщиномером, поскольку результаты солевого тумана и старения крайне чувствительны к толщине пленки — недостаточная толщина равносильна искусственной «недоукомплектации».
- Выдержка и отверждение: после нанесения покрытие должно полностью отвердеть согласно требованиям продукта (эпоксидные/полиуретановые часто требуют 7 дней при 25℃ для достижения конечных свойств) перед испытанием, иначе измеряется «полуотвержденное состояние», вывод недействителен.
- Маркировка надрезов: образцы для солевого тумана часто имеют на поверхности крестообразный или прямой надрез до подложки как единый ориентир точки начала коррозии.
Записи о подготовке образцов (класс подложки, толщина пленки, условия отверждения, способ надреза) должны предоставляться вместе с отчетом, иначе данные нельзя проверить и нельзя определить «это проблема краски или проблема нанесения».
VIII. Оценка результатов: от явления к классу
Стандартизированная оценка превращает «насколько плохо» в передаваемое число. На примере солевого тумана, оценка обычно охватывает:
- Класс вспучивания: по диаметру пузырей (например, 2, 3, 4 класс) и плотности (например, S1–S5), например «вспучивание 2(S3)»;
- Класс ржавления: по проценту площади коррозии соответствует классу Ri;
- Распространение от надреза: ширина одностороннего расширения коррозии (мм), ключевой показатель краевой защиты системы;
- Класс отслоения / растрескивания: степень потери целостности пленки покрытия.
Оценка старения смотрит на изменение цвета (шкала серого 0–5, чем меньше число, тем сильнее изменение) и меление (0–5 класс, по степени снятия краски лентой). Сопоставив явление с классом и сравнив с линией допуска по контракту, можно сформировать четкий вывод «годен / не годен», а не расплывчатое «поверхность в целом нормальная».
IX. Как читать отчет об испытаниях
Получив отчет от третьей стороны или заводской самопроверки, рекомендуется проверять в следующем порядке, чтобы не сбить с толку словом «годен»:
- Смотреть стандарт и метод: подтвердить, выполняется ли GB/T 1771, ISO 9227 или ASTM B117, строгость и критерии разных методов нельзя напрямую приравнивать; для старения смотреть — ксеноновая лампа или УФ, есть ли цикл.
- Смотреть информацию об образце: указаны ли класс обработки подложки, фактический DFT, условия отверждения, способ надреза. Отчет с недостаточной толщиной пленки — вывод скидываем.
- Смотреть длительность испытания и состояние прекращения: остановлено по достижении согласованного времени или прекращено из-за раннего отказа? «1000 ч пройдено» и «остановлено при вспучивании на 600 ч» — совершенно разные вещи.
- Смотреть комбинацию показателей: солевой туман + решетка + старение должны соответствовать норме. Красивый одиночный показатель при провале другого — система всё равно ненадежна.
- Смотреть критерий оценки: четко ли указано такое, как «без вспучивания до 500 ч, односторонняя коррозия ≤1–2 мм»; даны ли для тяжелых антикоррозийных проектов данные уровня 1000 ч/3000 ч.
- Смотреть квалификацию организации и состояние образца: является ли образец переданным, отобранным, есть ли квалификация CMA/CNAS, является ли образец реальной партией, представляющей серийное производство.
Чтение отчета как шестиэтапной структуры «метод—образец—длительность—показатель—комбинация—организация» в основном позволяет отсеять большинство преувеличенных заявлений.
X. Распространенные заблуждения в испытаниях
Заблуждение 1: чем дольше солевой туман, тем лучше, просто сравниваем цифры. Неверно. Длительность солевого тумана нужно смотреть в сопоставлении с классом коррозии, толщиной системы и наличием надреза. Разные системы имеют разную толщину пленки, простое сравнение часов вводит в заблуждение.
Заблуждение 2: 500 ч — обязательная линия допуска. Неверно. 500 ч —Часто задаваемые базовая линия отрасли, для морских проектов C5/CX часто требуется более 1000 ч и комплексная оценка старения, нельзя подходить одинаково ко всем.
Заблуждение 3: достаточно испытать только финишное покрытие. Неверно. Промышленная защита опирается на систему «грунтовка—промежуточное—финишное», испытание только финишного покрытия скрывает реальные риски межслойного и подложечного сцепления.
Заблуждение 4: твердость по карандашу 9H — вот это хорошо. Неверно. Для промышленных покрытийЧасто задаваемые классы B–H, 9H в основном относится к нанокерамическим покрытиям и зависит от подложки, говорить о твердости в отрыве от системы бессмысленно.
Заблуждение 5: достаточно УФ-старения. Неверно. УФ ускоряет быстро, но спектр неполный, выводы о сохранении блеска и цвета должны основываться на ксеноновой лампе (GB/T 1865) с УФ как вспомогательным.
XI. Перенос испытаний на выбор и приемку
Для подрядчика испытания — не «шоу» лаборатории, а основа для выбора и контракта. Рекомендуется в техническом соглашении четко указать: ссылочные стандарты (например, GB/T 1771, GB/T 1865, GB/T 9286), линию допуска (например, солевой туман 1000 ч без вспучивания, односторонняя коррозия ≤2 мм, старение 1000 ч изменение цвета ≤2 класс), требования к подготовке образцов (Sa 2½, диапазон DFT), а также квалификацию испытательной организации. Только так приемка на позднем этапе будет обоснованной, а при спорах можно различить — проблема в краске или в нанесении.
Кэсинь Синьцайляо (kexinMaterials) при поставке системы эпоксидной цинконаполненной грунтовки, эпоксидного промежуточного покрытия с железной слюдкой и полиуретанового финишного покрытия предоставляет вместе с товаром соответствующие данные солевого тумана, старения и адгезии, и вписывает «линию допуска испытаний» в карту технологии системы, чтобы на месте было удобно строить по чертежу и принимать по цифрам. Для потребностей соответствия в условиях тренда на водные покрытия можно также сочетать с сравнением выбора водной и масляной краски для баланса свойств и лимитов VOC (промышленное защитное покрытие соответствует GB 30981-2020).
XII. Испытания — это «квитанция» обещания долговечности
Резюмируя в одной фразе: долговечность промышленного покрытия — не рекламный лозунг, а набор проверяемых в стандартных условиях данных испытаний. Испытание промышленного покрытия на стойкость к солевому туману с помощью GB/T 1771 / ISO 9227 сжимает коррозию морской атмосферы в видимую ржавчину и вспучивание, ксеноновое старение с помощью GB/T 1865 сжимает многолетнее наружное старение в изменение цвета и меление, адгезия по решетке с помощью GB/T 9286 превращает межслойную связь в цифры 0–5 класса. Читая эти три показателя в комбинации с блеском, твердостью, износостойкостью и ударом, а затем сверяя подготовку образцов и квалификацию организации, вы сможете по-настоящему «понять» отчет об испытаниях промышленного покрытия, а не идти на поводу у выводов.
Для современных промышленных защитных систем с низким VOC и высоким сухим остатком испытания также являются линией защиты при приемке. О том, как проводить приемку и контроль испытаний водных покрытий на входе, можно дополнительно ознакомиться в ,把本文的Standard框架落到具体Пункт的进场管控中。
十三、Циклические коррозионные испытания: ближе к реальности, чем постоянный соляной туман
Постоянный нейтральный соляной туман выдерживает образцы постоянно в атмосфере соляного тумана, но в реальных наружных условиях чередуются «соляной туман — сушка — влажное тепло — ультрафиолет»: днём солнечный нагрев, ночью конденсация и осаждение соли, в дождь — смыв соляным туманом, в зоне брызг — циклы сухое/влажное. Постоянный соляной туман игнорирует «чередование сухого и влажного» — самый критический ускоряющий фактор, поэтому для некоторых систем (особенно атмосферостойкости финишного покрытия и межслойной адгезии) экспозиция недостаточна.
Циклические коррозионные испытания (например, на основе ISO 11997 или процедуры Prohesion) циклически повторяют эти стадии по расписанию, что ближе к реальному механизму разрушения и лучше выявляет слабые места межслойной адгезии и защиты кромок. При чтении таких отчётов критерии оценки те же, что и для постоянного тумана (пузырение, распространение коррозии от царапины, отслаивание, ржавчина), но длительность и градация должны сверяться с конкретной циклической программой — разные программы имеют разные температуру/влажность, концентрацию тумана и длительность стадий, жёсткость нельзя напрямую пересчитать, нельзя считать «цикл 500ч» равным «постоянному туману 500ч».
Для высококлассных проектов, таких как морские сооружения и мосты через море, отрасль всё чаще склоняется к использованию комбинированной программы «циклическая коррозия + ксеноновое старение» для обоснования долговечности, поскольку она моделирует реальные условия «наложение коррозии и старения», что убедительнее одиночного тумана.
十四、Перевод данных испытаний в срок службы
Многие заказчики спрашивают: «Соляной туман 1000ч равен гарантии на сколько лет?» Строго говоря, длительность испытаний сама по себе не равна «гарантии N лет», но можно установить соответствие через классы долговечности ISO 12944 (низкая L, средняя M, высокая H, очень высокая VH): обычно соляной туман уровня 500ч соответствует общим ожиданиям долговечности C3–C4, уровень 1000ч — тяжёлой антикоррозийной защите C4–C5, данные уровня 3000ч или комбинации «циклическая коррозия + старение» могут обосновать CX и «очень высокую (VH)» долговечность. Это соответствие — не точная формула, а инженерный опытный диапазон, зависящий от толщины плёнки, нанесения и колебаний среды.
При составлении технического соглашения проектному институту рекомендуется прописывать четыре элемента: «класс коррозии + класс проектной долговечности + соответствующая длительность испытаний + линия приёмки», а не просто фразу «гарантия десять лет». Обещание срока без поддержки данных испытаний затруднит определение ответственности при последующем отказе. Роль отчёта об испытаниях здесь — дать «обещанию срока» проверяемую квитанцию.
十五、Таблица соответствия отказов и проверяемых параметров для устранения неисправностей
Обратный пересчёт распространённых на объекте отказов к проверяемым параметрам — практичный инструмент выбора и приёмки. В таблице ниже приведены типичные явления, наиболее необходимые дополнительные испытания и направления улучшения:
| Явление отказа на объекте | Наиболее вероятный слабый проверяемый параметр | Соответствующее направление улучшения |
|---|---|---|
| Масштабное распространение коррозии от царапины | Плохая адгезия по решётке, недостаток катодной защиты грунтовки | Увеличить толщину цинксодержащей грунтовки, проверить межслойную адгезию |
| Общее пузырение, ржавчина на основании | Недостаточная длительность тумана, малая общая толщина плёнки | Утолщить промежуточное покрытие, добавить туман свыше 1000ч |
| Меление финишного покрытия, заметная потеря блеска | Превышение изменения цвета/меления при ксеноновом старении | Заменить на алифатическую полиуретановую или полисилоксановую краску финишного покрытия |
| Хрупкое растрескивание плёнки, отпадание при ударе | Несоответствие удару/гибкости | Скорректировать соотношение отвердителя, модифицировать на вязкость |
| Локальные ранние точки ржавчины | Недостаточная минимальная толщина при нанесении | Контролировать минимум толщиномером, дополнительно распылять на кромках |
| Сильное изменение цвета после старения | Несоответствие стойкости цвета к УФ/ксенону | Выбрать стойкую к пожелтению краску финишного покрытия, контролировать толщину |
Ценность этой таблицы в том, что она переводит «явление» в «какой параметр проверить, в каком направлении исправлять», делая техническое общение от «плохая краска» к «какой показатель не достигнут, как дополнить».
十六、Три практические рекомендации для закупок и надзора
Сжатие предыдущего текста в три рекомендации, которые можно прямо вписать в техническое соглашение, помогает закупщику и надзору удержать «право на испытания» в своих руках:
- Жёстко прописать стандарты: в заказе на испытания и договоре чётко сослаться на GB/T 1771 (туман), GB/T 1865 (ксеноновое старение), GB/T 9286 (решётка), GB/T 9754 (блеск) и др., и указать линию приёмки и длительность, избегая пространства «по методу завода».
- Жёстко зафиксировать информацию об образце: требовать в отчёте приложить класс обработки основания, фактический DFT, условия отверждения и способ царапания; отсутствие любого пункта считать неполным, не принимать.
- Жёстко прописать комбинированную оценку: туман, старение и адгезия должны одновременно соответствовать — прохождение по одному при провале по другому не принимается.
Выполнение этих трёх пунктов превращает испытания из «рекламного материала завода» в «оружие приёмки заказчика». Это также базовое действие, которое Кэсинь Новые Материалы (kexinMaterials) рекомендует закрепить на этапе тендера для всех проектов промышленной защиты — чёткие стандарты экономят позже не только деньги, но и неразбериху с ответственностью.
Часто задаваемые вопросы
1. Сколько обычно делают часов в тесте промышленной краски на соляной туман?
Отраслевая базовая линия — 500ч без пузырей, односторонняя коррозия ≤1–2мм, но это лишь общая отправная точка. Для морских и мостовых проектов высоких классов коррозии C5, CX в договоре часто требуют 1000ч и даже свыше 3000ч, с совместной оценкой ксеноновым старением и циклической коррозией. Конкретная длительность определяется классом коррозии, проектным сроком службы и договором, нельзя подходить одинаково.
2. В чём разница между GB/T 1771, ASTM B117 и ISO 9227?
Все три — методы нейтрального соляного тумана, принцип схож, но детали (концентрация соли, температура, pH, угол образца, описание оценки) различаются. GB/T 1771-2007 — китайский национальный стандарт, ASTM B117 — стандарт ASTM, DIN EN ISO 9227 — европейский/немецкий стандарт, принимающий ISO 9227. При чтении отчёта смотрите, какой выполнялся; жёсткость и критерии разных методов нельзя напрямую приравнивать.
3. Почему в отчёте о тумане ещё смотрят адгезию по решётке?
Потому что коррозия почти всегда пробивает слабейшее место между плёнкой и основанием, особенно у края царапины. Туман 1000ч, но решётка лишь 3-го класса, означает скрытую проблему межслойной или к основанию адгезии, система ненадёжна. Туман, старение и адгезию надо смотреть вместе, соответствие по одному не равно соответствию системы.
4. Ксеноновому старению или УФ-старению верить?
Выводы по сохранению блеска/цвета и стойкости к мелению должны основываться на ксеноновом старении (GB/T 1865), так как оно использует ксеноновую дугу для模拟ирования полного спектра солнечного света, ближе к природе; УФ-старение (GB/T 23987) ускоряет быстро, но спектр неполный, подходит для отбора и сравнения, нельзя напрямую приравнять к наружному сроку. Комбинация даёт больше уверенности.
5. Сильно ли влияет толщина плёнки образца на результат?
Очень сильно. Результаты тумана и старения крайне чувствительны к толщине сухой плёнки (DFT), недостаток толщины равен искусственной «недоукомплектации», даже лучшая краска не покажет реальных свойств. Нормальная подготовка требует магнитным толщиномером подтвердить DFT и записать с отчётом класс пескоструя основания (напр. Sa 2½), шероховатость и условия отверждения, иначе данные не проверить.
6. Промышленная краска с твёрдостью карандаша 9H — это лучше?
Не обязательно. Для промышленных защитных красокЧасто задаваемыеная твёрдость карандаша B–H, 9H чаще в контексте нанокерамических покрытий, и значение твёрдости зависит от основания и метода, обсуждение «чем выше, тем стойчее к царапинам» вне системы вводит в заблуждение. Для промышленной краски важнее комбинация адгезии, тумана и старения, а не единичное число твёрдости.
7. Как смотреть квалификацию стороннего отчёта об испытаниях?
Главное — есть ли у лаборатории квалификация CMA/CNAS, образец отправлен или отобран, является ли представителем реальной серии массового производства. Также сверить стандарт, информацию об образце, длительность и конечное состояние, комбинированные результаты по пунктам, чтобы не сбиться с общего слова «годен».
8. Что такое циклическое коррозионное испытание, оно лучше одиночного тумана?
Циклическая коррозия по очереди циклирует стадии тумана, влажного тепла, сушки, УФ и т.д., ближе к реальным наружным условиям «наложение коррозии и старения», лучше выявляет слабые места системы. Высококлассные морские и мостовые проекты всё чаще склоняются к комбинированной программе циклическая коррозия + старение для обоснования долговечности.
9. На какой стандарт смотреть в VOC-испытаниях промышленной краски?
Определение VOC промышленных защитных покрытий по GB/T 23985, GB/T 23986 (GC-MS метод), ISO 11890 и др., пределы по GB 30981-2020 «Ограничение вредных веществ в промышленных защитных покрытиях». При чтении отчёта кроме показателей свойств обращайте внимание на соответствие VOC и тяжёлых металлов обязательному нацстандарту.
10. Испытания пройдены, на что ещё обратить внимание при нанесении на объекте?
Испытания — «доказательство способности» в лабораторных условиях; на объекте ещё надо контролировать обработку основания (класс пескоструя), фактическую толщину, интервалы нанесения, температуру/влажность (напр. температура основания выше точки росы на 3℃ и более, относительная влажность ≤80%) и отверждение/уход. При несоответствии нанесения даже самый красивый отчёт не спасёт реальный срок службы.
Дополнительное чтение
- Как выбирать водное промышленное покрытие в контексте замены масляного на водное: системы смол и подходящие условия эксплуатации: переносит «оценку испытаний» из этой статьи на этап выбора, создавая框架 решений по свойствам и соответствию промышленных защитных покрытий.
- Как выбрать водное покрытие и краску на растворителе: системное сравнение от свойств до стоимости: сопоставление водного и растворимого промышленного покрытия по долговечности, нанесению и VOC, помогает решениям по системам.
- водное покрытие приемка и методы контроля при поступлении на объект:применение стандартной структуры данной статьи к конкретным проектам при приемке и контроле при поступлении, подходит для ознакомления инженерам технического надзора и отделу закупок.