A durabilidade do revestimento industrial não pode ser decidida de forma arbitrária com base em "parece brilhante, parece duro ao toque". Em estruturas de aço com ciclos de serviço de duas a três décadas, como pontes, tanques de armazenamento, plataformas offshore e torres de aerogeradores, uma vez que o sistema de pintura falhe precocemente, o custo de reparação é frequentemente várias vezes superior ao preço de aquisição do revestimento original. Para explicar claramente o que é "durável", a única moeda forte são os dados de ensaio normalizados. Entre estes, o teste de resistência à névoa salina do revestimento industrial e o envelhecimento climático artificial (xénon/UV) são os dois ensaios centrais mais frequentemente citados por clientes, institutos de projeto e aceitação de terceiros; eles simulam, respetivamente, a corrosão por névoa salina da atmosfera marinha e o envelhecimento por luz solar e calor húmido em exterior, determinando a expectativa de vida do revestimento em condições reais de trabalho.
Como fornecedor técnico de sistemas de revestimento protetor industrial, a Kexin New Materials (kexinMaterials) , ao entregar cada lote de sistemas epoxi, de poliuretano e ricos em zinco, fornece os dados de ensaio correspondentes e explicações de critérios com base nas normas das séries GB/T, ISO e ASTM, ajudando a parte construtora a transformar o "ano de durabilidade prometido" em números verificáveis. Se estiver a avaliar a seleção de revestimentos para um projeto específico, também pode consultar as nossas orientações de seleção de revestimento protetor industrial à base de água, cruzando os resultados de ensaio com a solução de compatibilidade.
Este artigo desconstrói camada a camada os tipos de ensaio mais críticos do revestimento industrial — névoa salina, envelhecimento, aderência, brilho, dureza, resistência ao desgaste, impacto — desde o princípio do ensaio, condições do equipamento, critérios de resultado até à interpretação do relatório, com o objetivo de que, ao receber um relatório de ensaio, consiga compreender o significado por trás de cada número, em vez de apenas ler as quatro palavras "aprovado/reprovado".
I. Por que o ensaio é a "moeda forte" do revestimento industrial
O revestimento protetor industrial não enfrenta o ambiente ameno das paredes domésticas, mas sim condições abertas com alta humidade, alto teor de sal, UV intenso, amplitude térmica e coexistência de meios químicos. A falha do revestimento é frequentemente progressiva e oculta: começa com corrosão filamentosa a partir de riscos ou bordas, desenvolvendo-se gradualmente em bolhas, descamação, pulverização e, finalmente, exposição em larga escala do substrato. Quando visível a olho nu, a estrutura já pagou o preço da corrosão.
O significado do ensaio normalizado é usar meios acelerados mas controlados para comprimir no laboratório, em centenas a milhares de horas, esse "evento que ocorre em vários anos", e classificar por método unificado, tornando comparáveis diferentes fabricantes, lotes e sistemas. Sem norma unificada, não se pode falar em "garantia de dez anos" — o chamado ano de durabilidade é, essencialmente, um mapeamento de um conjunto de dados de ensaio num nível de corrosão normalizado (como C2–CX da ISO 12944).
Portanto, compreender o ensaio tem pelo menos três valores: primeiro, selecionar a compatibilidade na fase de projeto; segundo, verificar fábrica e mercadoria na fase de compra; terceiro, determinar responsabilidade na fase de aceitação. Abaixo apresentamos primeiro uma tabela geral de normas de ensaio comuns do revestimento industrial, estabelecendo coordenadas globais, e depois detalhamos item a item.
II. Visão geral das normas de ensaio comuns do revestimento industrial
A tabela abaixo resume várias normas mais citadas e requisitos-chave de critérios do revestimento protetor industrial, com dados provenientes de normas nacionais públicas, ISO e ASTM e arquivos técnicos gerais do setor (pesquisados em 2026-07). É tanto a linha mestra deste artigo como o seu "dicionário" ao ler qualquer relatório de ensaio de revestimento industrial.
| Item de ensaio | Norma representativa | Requisito-chave de critério (valor geral) |
|---|---|---|
| Névoa salina neutra | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Tipicamente 500h sem bolhas, corrosão unilateral ≤1–2mm; anticorrosão pesada pode atingir 1000–3000h |
| Aderência por grade | GB/T 9286-1998, ISO 2409, ASTM D3359 | Classes 0–5, classes 0/1 são excelentes (desprendimento ≤5%) |
| Envelhecimento climático artificial | GB/T 1865 (xénon), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h mudança de cor ≤ classe 2, pulverização ≤ classe 1 |
| Brilho (60°) | GB/T 9754, ISO 2813, ASTM D523 | Alto brilho ≥85 GU |
| Dureza lápis | GB/T 6739, ISO 15184 | Classe B–H |
| Flexibilidade / Impacto | GB/T 1731, GB/T 1732, ASTM D2794 | Diâmetro de dobra ≤2mm, impacto ≥50cm |
| Resistência ao desgaste (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 rotações (conforme classe) |
| Tempo de secagem | GB/T 1728 | Secagem ao toque ≤4h, secagem total ≤24h (comum em revestimento industrial) |
| Determinação de VOC | GB/T 23985, GB/T 23986 (GC-MS), ISO 11890, ISO 17895 | Revestimento protetor industrial cumpre limites da GB 30981-2020 |
Esta tabela é o "índice". É necessário enfatizar dois pontos: primeiro, a linha de aprovação de um projeto específico não é fixa em 500h, mas determinada conjuntamente pelo nível de corrosão, ano de durabilidade de projeto e contrato; segundo, conformidade individual não equivale a conformidade do sistema — névoa salina, envelhecimento e aderência devem ser vistos em combinação, pois a corrosão frequentemente penetra por pontos fracos de aderência.
III. Ensaio de névoa salina neutra: mecanismo, equipamento e critério
A névoa salina neutra (NSS) é o item com maior taxa de aparecimento nos ensaios de revestimento industrial e também o método central do teste de resistência à névoa salina do revestimento industrial. A sua essência é simular o ambiente de corrosão por iões de cloreto na atmosfera marinha e costeira.
3.1 Princípio do ensaio
A câmara de névoa salina atomiza uma solução aquosa de cloreto de sódio a 5% ± 1% através de ar comprimido, formando névoa salina de deposição uniforme numa câmara fechada a (35 ± 2)℃, com taxa de deposição geralmente controlada em 1–2 mL/80 cm²·h. Os painéis de revestimento são expostos continuamente no interior da câmara à atmosfera húmida e salgada; os iões de cloreto penetram defeitos, riscos ou bordas do filme de tinta, provocando corrosão eletroquímica do substrato. O valor do ensaio não está em "quão forte é a névoa salina", mas em amplificar a "capacidade de proteção de borda, integridade de barreira e força de ligação ao substrato" em corrosão, bolhas e descamação visíveis.
3.2 Equipamento e condições da amostra
O método normalizado (GB/T 1771-2007, ASTM B117, DIN EN ISO 9227) impõe requisitos rigorosos nos seguintes aspetos: concentração de salmoura, temperatura da câmara, pH do líquido recolhido (neutro 6,5–7,2), ângulo de colocação dos painéis (geralmente 15°–20° em relação à vertical) e que os painéis não se toquem nem bloqueiem a deposição de névoa. Qualquer perda de controlo torna os dados incomparáveis — por exemplo, pH baixo transforma em névoa salina ácida, com taxa de aceleração muito superior à condição neutra, e o resultado não pode ser comparado transversalmente com outros laboratórios.
3.3 Critério de resultado
O critério geral de aceitação é: tipicamente 500h sem bolhas, expansão de corrosão unilateral ≤1–2mm como linha de base de aprovação; para sistemas anticorrosivos pesados (como compatibilidade de epoxi rico em zinco + epoxi micáceo de ferro + acabamento de poliuretano), a névoa salina pode atingir nível 1000–3000h. Na avaliação observam-se quatro fenómenos:
- Bolhas: classificadas por densidade e diâmetro de bolha, quanto mais densas e grandes, pior;
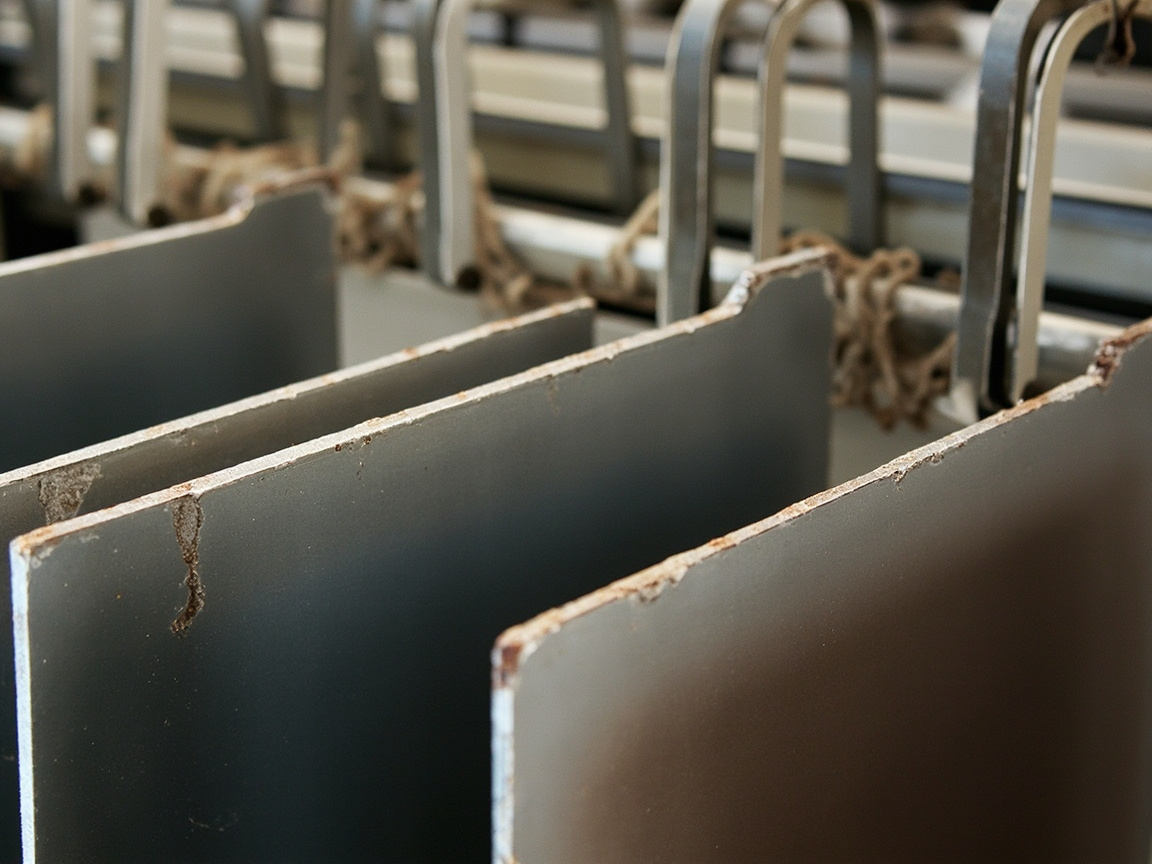
- Ferrugem: percentagem de área corroída e largura de expansão unilateral (o local do risco é o mais crítico);
- Fissura / Descamação: perda de integridade do filme de tinta;
- Propagação na linha de corte: esta é a "lupa" para avaliar a proteção de borda do sistema de compatibilidade, corrosão unilateral ≤1–2mm é a linha de controlo comum.
É necessário lembrar que "500h sem bolhas" é uma linha de base geral do setor frequentemente citada, não significando que todos os projetos exijam apenas 500h. Estruturas offshore de nível de corrosão C5 ou CX, o contrato frequentemente exige 1000h ou mesmo superior a 3000h, e em conjunto com envelhecimento e ensaio de corrosão cíclica para determinação conjunta.
IV. Envelhecimento climático artificial: xénon e UV
A névoa salina controla a "ferrugem", o envelhecimento controla o "envelhecimento". Metade das falhas em exterior provém da corrosão, a outra metade da pulverização, mudança de cor, perda de brilho e fissura causadas por luz solar, calor húmido e variação térmica. O envelhecimento climático artificial acelera este processo com fonte de luz laboratorial.
4.1 Envelhecimento por xénon (GB/T 1865)
O equipamento de envelhecimento por xénon usa lâmpada de arco de xénon para simular luz solar de espectro total, com ciclos de temperatura, humidade e pulverização, sendo o mais próximo do envelhecimento natural em exterior. Critério geral: 1000h mudança de cor ≤ classe 2 (por carta de cinza), pulverização ≤ classe 1. É especialmente adequado para avaliar a retenção de brilho e cor e resistência à pulverização do acabamento — crucial para a vida decorativa e protetora de superfícies externas de pontes e tanques.
4.2 Envelhecimento UV (GB/T 23987 / ASTM G154 / ISO 11507)
A lâmpada fluorescente UV (UVA-340, etc.) concentra energia na banda UV, acelera mais rápido mas o espectro é menos completo que o xénon, usada frequentemente para ensaios de triagem e comparação. O seu resultado não pode ser igualado diretamente a anos em exterior, mas usada em combinação com xénon aumenta a confiança.
4.3 Combinação de envelhecimento e névoa salina
No trabalho real, corrosão e envelhecimento sobrepõem-se. Projetos de alto nível adotam programa composto de "corrosão cíclica + envelhecimento" (ex.: primeiro névoa salina, depois calor húmido, depois ciclo UV), que expõe melhor os pontos fracos do sistema de compatibilidade do que névoa salina isolada. Ao ler o relatório, deve ver claramente: o envelhecimento foi feito isoladamente ou em ciclo com névoa salina — isto determina diretamente quanto tempo de "narrativa de garantia" os dados suportam.
V. Aderência por grade: a "fundação" do sistema de compatibilidade
Seja névoa salina ou envelhecimento, a corrosão quase sempre penetra pelo local mais fraco de ligação entre filme e substrato. O método de grade (GB/T 9286-1998, ISO 2409, ASTM D3359) é o meio normalizado para avaliar aderência: corta-se uma grelha no filme, aplica-se fita adesiva e puxa-se, classificando pela área de desprendimento, classe 0 melhor, classe 5 pior, classes 0/1 excelentes (desprendimento ≤5%).
O ponto-chave da aderência não é apenas "o acabamento cola ou não", mas se a ligação intercamadas de todo o "primário—intermédio—acabamento" é fiável. Muitas falhas de névoa salina manifestam-se como descamação em larga escala no risco, sendo a essência a aderência intercamadas insuficiente entre primário e substrato ou entre acabamento e intermédio, não um problema da tinta individual. Portanto, a conclusão do relatório do teste de resistência à névoa salina do revestimento industrial deve ser lida em conjunto com a aderência por grade: névoa salina 1000h mas grade classe 3 indica que o sistema ainda tem riscos em borda e intercamadas, não podendo ser julgado simplesmente como excelente.
VI. Brilho, dureza, desgaste e impacto: quantificação do desempenho de uso
Além de corrosão e envelhecimento, o revestimento industrial deve passar também em desempenho mecânico e aparência; os quatro itens abaixo são os mais frequentemente incluídos em acordos técnicos.
6.1 Brilho (GB/T 9754)
Determina-se o brilho especular a 60° de ângulo de incidência; acabamento de alto brilho geralmente exige ≥85 GU (unidades de brilho). A taxa de retenção de brilho é o indicador quantitativo de "continua bonito ou não" do acabamento após envelhecimento, especialmente importante quando pontes e superfícies externas de tanques têm alto requisito decorativo.
6.2 Dureza lápis (GB/T 6739 / ISO 15184)
Avalia a resistência ao risco do filme com lápis padrão; revestimento industrial comum classe B–H. Note que a dureza lápis é indicador relativo, afetado por substrato e espessura, não se pode ver isoladamente "número alto significa resistente a risco".
6.3 Resistência ao desgaste (Taber, GB/T 1768 / ASTM D4060)
Usa o abrasímetro Taber em rotação com carga definida, avaliando por perda de massa (mg/1000 rotações); pavimentos industriais, corrimãos de pontes, passadiços de tanques e outras zonas de desgaste fácil geralmente exigem ≤10–50 mg/1000 rotações (conforme classe). Menor perda, mais resistente ao desgaste.
6.4 Flexibilidade e impacto (GB/T 1731, GB/T 1732 / ASTM D2794)
Diâmetro de dobra ≤2mm, impacto ≥50cm são linhas de controlo comuns do revestimento industrial, refletindo a capacidade do filme de não fissurar nem descamar sob deformação e impacto mecânico. Para estruturas de aço sob vibração eólica e deformação térmica, e tanques sob impacto de içamento, este indicador está diretamente relacionado com a fiabilidade de construção e serviço em campo.
VII. Preparação dos painéis de ensaio: o início da comparabilidade dos dados
"Lixo entra, lixo sai" é especialmente válido em ensaios de revestimentos. O mesmo frasco de tinta, com preparação de painel diferente, pode dar resultados opostos. A preparação normalizada inclui pelo menos quatro passos:
- Tratamento de substrato: painéis de aço carbono geralmente exigem jateamento para Sa 2½ (ISO 8501-1), rugosidade 30–75 µm; o nível de tratamento determina diretamente a linha base de aderência. Jateamento insuficiente, mesmo a melhor tinta não mede o desempenho real.
- Aplicação da tinta: construir conforme número de demãos, espessura e intervalo definidos na compatibilidade. A espessura de filme seco (DFT) deve ser verificada com medidor de espessura magnético, pois névoa salina e envelhecimento são extremamente sensíveis à espessura — espessura insuficiente equivale a "reduzir configuração" artificialmente.
- Cura e endurecimento: após pintura, curar totalmente conforme exigência do produto (epoxi/poliuretano comum precisar 7 dias@25℃ para atingir desempenho final) antes do ensaio, senão mede-se "estado semicurado", conclusão inválida.
- Marcação de risco: painéis de névoa salina frequentemente cortam cruz ou linha reta até ao substrato, como referência unificada de ponto de início de corrosão.
O registo de preparação do painel (classe de substrato, DFT, condição de cura, modo de risco) deve ser fornecido com o relatório, senão os dados não são verificáveis, nem se define "é problema da tinta ou da aplicação".
VIII. Classificação de resultados: do fenómeno à classe
A classificação normalizada transforma "quão mau" em número transmissível. Tomando névoa salina como exemplo, a classificação geralmente cobre:
- Classe de bolhas: combinação por diâmetro (ex. classes 2, 3, 4) e densidade (ex. S1–S5), como "bolhas 2(S3)";
- Classe de ferrugem: classe Ri correspondente à percentagem de área corroída;
- Propagação de risco: largura de expansão de corrosão unilateral (mm), indicador central de proteção de borda do sistema;
- Classe de desprendimento / fissura: grau de perda de integridade do filme.
A classificação de envelhecimento observa mudança de cor (carta de cinza classes 0–5, número menor mais grave a mudança) e pulverização (classes 0–5, por classe de pó de tinta recolhido com fita). Mapear o fenómeno à classe e comparar com a linha de aprovação contratual forma a conclusão clara de "aprovado/reprovado", em vez de vago "superfície razoável".
IX. Como ler um relatório de ensaio
Ao receber relatório de terceiros ou autoensaio do fabricante, sugere-se verificar pela ordem abaixo, evitando ser levado pelas duas palavras "aprovado":
- Ver norma e método: confirmar se executa GB/T 1771, ISO 9227 ou ASTM B117, severidade e critério de métodos diferentes não são diretamente equivalentes; envelhecimento deve ver se é xénon ou UV, se é cíclico.
- Ver informação do painel: nível de tratamento de substrato, DFT real, condição de cura, modo de risco estão claros. Relatório com espessura insuficiente, conclusão deve ser descontada.
- Ver duração e estado de paragem: parou ao atingir tempo contratado ou parou por falha precoce? "1000h aprovado" e "600h bolhas paragem" são totalmente diferentes.
- Ver combinação de itens: névoa salina + grade + envelhecimento todos devem atingir critério. Item bonito, outro colapsado, sistema ainda não fiável.
- Ver critério de julgamento: expressões como 500h sem bolhas, corrosão unilateral ≤1–2mm estão claras; projeto anticorrosivo pesado dá dados nível 1000h/3000h.
- Ver qualificação da entidade e estado da amostra: se é amostra enviada, amostra retirada, se possui qualificação CMA/CNAS, se a amostra é lote real representativo da produção em série.
Ler o relatório como "método—painel—duração—item—combinação—entidade" em seis segmentos, basicamente elimina a maioria das propagandas exageradas.
X. Erros comuns de ensaio
Erro 1: quanto mais tempo de névoa salina melhor, comparar números diretamente. Errado. Duração de névoa salina deve ser vista com nível de corrosão, espessura do sistema, se há risco. Sistemas com espessuras diferentes, comparar horas isoladamente engana.
Erro 2: 500h é linha de aprovação obrigatória. Errado. 500h é linha base comum do setor, projetos offshore C5/CX frequentemente exigem acima de 1000h, e necessitam determinação composta de envelhecimento, não pode ser corte único.
Erro 3: basta testar o acabamento. Errado. Proteção industrial depende de compatibilidade "primário—intermédio—acabamento", testar só acabamento oculta o risco real de intercamadas e ligação ao substrato.
Erro 4: dureza lápis 9H é que é bom. Errado. Revestimento industrial comum classe B–H, 9H pertence maioritariamente a contexto de revestimento cerâmico nano e depende de substrato, falar dureza fora do sistema não tem sentido.
Erro 5: envelhecimento UV chega.Errado. O envelhecimento por UV acelera rápido, mas o espectro é incompleto; as conclusões sobre retenção de brilho e cor devem basear-se principalmente na lâmpada de xénon (GB/T 1865), com o UV como complemento.
XI. Colocar a deteção na seleção e na aceitação
Para as empresas de engenharia, a deteção não é um "espetáculo" de laboratório, mas a base para a seleção e o contrato. Recomenda-se que o acordo técnico especifique claramente: as normas referenciadas (como GB/T 1771, GB/T 1865, GB/T 9286), a linha de aprovação (como névoa salina 1000h sem bolhas, corrosão unilateral ≤2mm, envelhecimento 1000h com mudança de cor ≤2 graus), os requisitos de preparação de painéis (Sa 2½, intervalo de DFT) e as qualificações da entidade de deteção. Desta forma, a aceitação posterior terá base, e as disputas poderão distinguir se o problema é da tinta ou da aplicação.
Kexin New Materials (kexinMaterials) no fornecimento conjugado de primário epóxi rico em zinco, camada intermédia epóxi com micáceo de ferro e acabamento de poliuretano, fornece com a mercadoria os dados correspondentes de névoa salina, envelhecimento e aderência, e escreve a "linha de aprovação da deteção" no cartão de processo conjugado, facilitando a aplicação conforme o desenho e a aceitação conforme os números no local. Para as necessidades de conformidade na tendência de hidratação, também se pode combinar com comparação de seleção entre tinta à base de água e tinta à base de solvente para equilibrar o desempenho e o limite de VOC (o revestimento protetor industrial executa GB 30981-2020).
XII. A deteção é o "recibo" da promessa de durabilidade
Resumindo numa frase: a durabilidade do revestimento industrial não é um slogan publicitário, mas um conjunto de dados de deteção verificáveis em condições normalizadas. Teste de névoa salina de revestimento industrial usa GB/T 1771 / ISO 9227 para comprimir a corrosão da atmosfera marinha em ferrugem e bolhas visíveis, o envelhecimento por lâmpada de xénon usa GB/T 1865 para comprimir vários anos de envelhecimento exterior em mudança de cor e pulverulência, e a aderência por grade (cross-cut) usa GB/T 9286 para transformar a força de ligação entre camadas em números de 0–5. Lendo estes três itens em conjunto com brilho, dureza, resistência ao desgaste e impacto, e verificando a preparação dos painéis e as qualificações da entidade, pode realmente "ler" um relatório de deteção de revestimento industrial, em vez de ser levado pelas conclusões.
Para sistemas modernos de proteção industrial com baixo VOC e alto teor de sólidos, a deteção é também a linha de defesa da aceitação. Sobre como fazer a aceitação de entrada e o controlo de deteção para pintura à base de água, pode consultar ainda métodos de aceitação e deteção de tinta à base de água, aplicando o quadro normativo deste artigo ao controlo de entrada de projetos específicos.
XIII. Ensaio de corrosão cíclica: mais próximo da realidade do que a névoa salina constante
A névoa salina neutra constante mantém o painel sempre imerso em atmosfera de névoa salina, mas o exterior real alterna "névoa salina—secagem—umidade térmica—UV": durante o dia o sol aquece, à noite o orvalho deposita sal, na chuva a névoa salina lava, e na zona de respingo há ciclo húmido-seco. A névoa salina constante ignora "a alternância húmido-seco", este fator de aceleração mais crítico, pelo que a exposição de certas combinações (especialmente a resistência às intempéries do acabamento e a ligação entre camadas) é insuficiente.
O ensaio de corrosão cíclica (como baseado em ISO 11997 ou programa Prohesion) circula estas fases segundo um cronograma, aproximando-se mais do mecanismo real de falha e expondo melhor os pontos fracos de aderência entre camadas e proteção de bordas. Ao ler este tipo de relatório, os itens de julgamento são iguais aos da névoa salina constante (bolhas, propagação de risco, descamação, ferrugem), mas a duração e a classificação devem ser confrontadas com o programa cíclico específico — diferentes programas têm temperatura, umidade, concentração de sal e duração de fases distintas, a severidade não é diretamente convertível, não se pode equiparar "500h cíclico" a "500h névoa salina constante".
Para projetos de alto nível como offshore e pontes transmarítimas, a indústria tende cada vez mais a usar o programa composto "corrosão cíclica + envelhecimento por xénon" para suportar a promessa de durabilidade, pois simula as condições reais de "corrosão e envelhecimento sobrepostos", sendo mais convincente do que a névoa salina isolada.
XIV. Traduzir os dados de deteção em anos de durabilidade
Muitos clientes perguntam: "1000h de névoa salina equivalem a quantos anos de garantia?" Estritamente, a duração do ensaio em si não equivale a "garantia de N anos", mas pode estabelecer-se uma relação de mapeamento através das classes de durabilidade da ISO 12944 (baixa L, média M, alta H, muito alta VH): geralmente névoa salina de nível 500h corresponde a expectativa de durabilidade geral C3–C4, nível 1000h corresponde a proteção anticorrosiva pesada C4–C5, e dados compostos de nível 3000h ou "corrosão cíclica + envelhecimento" podem suportar CX e durabilidade "muito alta (VH)". Este mapeamento não é uma fórmula exata, mas um intervalo de experiência de engenharia, afetado por espessura de filme, aplicação e flutuações ambientais.
Ao redigir o acordo técnico, o gabinete de projeto deve escrever o "conjunto de quatro": nível de corrosão + nível de durabilidade de projeto + duração de deteção correspondente + linha de aprovação, em vez de apenas uma frase "garantia de dez anos". Uma promessa de prazo sem suporte de dados de deteção dificulta muito a definição de responsabilidades em caso de falha posterior. O relatório de deteção serve aqui para dar um recibo verificável à "promessa de prazo".
XV. Tabela de resolução de problemas: fenómeno de falha vs. item de deteção
Inverter os fenómenos comuns de campo para os itens de deteção é uma ferramenta prática para seleção e aceitação. A tabela abaixo lista fenómenos típicos e os ensaios a complementar e direção de melhoria:
| Fenómeno de falha no local | Item de deteção mais provável deficiente | Direção de melhoria correspondente |
|---|---|---|
| Propagação de ferrugem em grande área no risco | Aderencia por grade fraca, proteção catódica do primário insuficiente | Aumentar espessura de filme do primário rico em zinco, verificar aderência entre camadas |
| Bolhas gerais, ferrugem no substrato | Duração de névoa salina insuficiente, espessura total de filme baixa | Engrossar camada intermédia, complementar névoa salina acima de 1000h |
| Pulverulência do acabamento, perda de brilho evidente | Mudança de cor/pulverulência em envelhecimento por xénon fora de tolerância | Mudar para acabamento de poliuretano alifático ou poliuretano de polissiloxano |
| Filme quebradiço, desprendimento por impacto | Impacto/flexibilidade abaixo do padrão | Ajustar proporção do agente de cura, modificação com flexibilizante |
| Pontos de ferrugem precoce localizados | Espessura mínima de aplicação insuficiente | Controlar mínimo com medidor de espessura, retocar bordas e cantos |
| Mudança de cor grave após envelhecimento | Retenção de cor por UV/xénon abaixo do padrão | Selecionar acabamento anti-amarelecimento, controlar espessura de filme |
O valor desta tabela é: traduzir o "fenómeno" em "que ensaio verificar, para que direção corrigir", fazendo a comunicação técnica passar de "tinta má" para "que indicador não cumpriu, como complementar".
XVI. Três sugestões práticas para compras e fiscalização
Concentrar o anterior em três sugestões que podem ser escritas diretamente no acordo técnico, ajudando comprador e fiscal a manter o "poder de decisão da deteção" nas mãos:
- Escrever as normas de forma rígida: a ordem de ensaio e o contrato devem referenciar claramente GB/T 1771 (névoa salina), GB/T 1865 (envelhecimento por xénon), GB/T 9286 (grade), GB/T 9754 (brilho), etc., e indicar a linha de aprovação e a duração do ensaio, evitando a margem elástica de "medir pelo método do fabricante".
- Travar a informação do painel: exigir que o relatório inclua o nível de tratamento do substrato, DFT real, condições de cura e modo de risco; faltando um item, considera-se incompleto e não é aceite.
- Travar o julgamento combinado: névoa salina, envelhecimento e aderência devem cumprir simultaneamente para aprovação; um item excelente e outro em colapso não são aceites.
Com estes três pontos, a deteção passa de "material promocional do fabricante" a "arma de aceitação do cliente". Esta é também a ação básica que Kexin New Materials (kexinMaterials) recomenda que todos os projetos de proteção industrial fixem na fase de concurso — normas claras poupam não só dinheiro, mas também responsabilidades indefinidas.
Perguntas frequentes
1. Quantas horas geralmente deve durar o teste de névoa salina de revestimento industrial?
A linha base comum da indústria é 500h sem bolhas, corrosão unilateral ≤1–2mm, mas este é apenas o ponto de partida geral. Para projetos offshore e de pontes em níveis de corrosão elevados como C5, CX, o contrato exige frequentemente 1000h ou mesmo acima de 3000h, combinado com envelhecimento por xénon e corrosão cíclica para julgamento conjunto. A duração específica deve ser decidida pelo nível de corrosão, anos de durabilidade de projeto e contrato, não pode ser uniforme.
2. Qual a diferença entre GB/T 1771, ASTM B117 e ISO 9227?
Os três são métodos de névoa salina neutra, com princípio semelhante mas detalhes diferentes (como concentração de sal, temperatura, pH, ângulo do painel, descrição de julgamento). GB/T 1771-2007 é a norma nacional chinesa, ASTM B117 é a norma da ASTM dos EUA, DIN EN ISO 9227 é a norma europeia/alemã que adota ISO 9227. Ao ler o relatório, verifique qual foi executada; a severidade e o critério de julgamento de métodos diferentes não são diretamente equivalentes.
3. Por que o relatório de névoa salina também deve observar a aderência por grade?
Porque a corrosão quase sempre penetra pelo ponto mais fraco entre o filme e o substrato, especialmente a borda do risco. Névoa salina 1000h mas grade apenas nível 3 indica risco de aderência entre camadas ou ao substrato, o sistema ainda não é fiável. Névoa salina, envelhecimento e aderência devem ser lidos em conjunto; um item a cumprir não significa sistema a cumprir.
4. Devo acreditar no envelhecimento por xénon ou por UV?
As conclusões de retenção de brilho, cor e anti-pulverulência devem basear-se principalmente no envelhecimento por xénon (GB/T 1865), pois usa lâmpada de arco de xénon para simular a luz solar de espectro total, sendo o mais próximo da natureza; o envelhecimento por UV (GB/T 23987) acelera rápido mas o espectro é incompleto, adequado para triagem e comparação, não pode equivaler diretamente a anos exteriores. Usar ambos em conjunto dá maior confiança.
5. A espessura de filme do painel de ensaio afeta muito o resultado?
Afeta enormemente. Os resultados de névoa salina e envelhecimento são muito sensíveis à espessura de filme seco (DFT); espessura insuficiente é "reduzir configuração" artificialmente, mesmo a melhor tinta não mostra o desempenho real. A preparação normalizada deve usar medidor de espessura magnético para verificar DFT, e registar com o relatório o nível de jateamento do substrato (como Sa 2½), rugosidade e condições de cura, caso contrário os dados não são verificáveis.
6. Uma tinta industrial com dureza de lápis 9H é melhor?
Não necessariamente. O revestimento protetor industrial tem comum dureza de lápis B–H; 9H pertence maioritariamente ao contexto de revestimento cerâmico nano, e o valor de dureza depende do substrato e método de ensaio; falar "quanto mais alta mais resistente a riscos" fora do sistema engana. O revestimento industrial deve focar-se mais na aderência, névoa salina e desempenho combinado de envelhecimento, não num número isolado de dureza.
7. Como verificar a qualificação de um relatório de deteção de terceiros?
Foque se a entidade tem qualificação CMA/CNAS, se a amostra foi enviada ou amostrada, e se representa o lote real de produção em massa. Também deve conferir a norma executada, informação do painel, duração e estado de terminação do ensaio, e resultados combinados por item, evitando ser levado por um vago "aprovado".
8. O que é ensaio de corrosão cíclica, é melhor que névoa salina única?
A corrosão cíclica circula fases de névoa salina, umidade térmica, secagem, UV por ordem, sendo mais próxima das condições reais exteriores de "corrosão e envelhecimento sobrepostos" do que a névoa salina constante, expondo melhor as fragilidades do sistema conjugado. Projetos offshore e de pontes de alto nível tendem cada vez mais a usar programa composto corrosão cíclica + envelhecimento para suportar a promessa de durabilidade.
9. Que norma observar na deteção de VOC de tinta industrial?
A determinação de VOC de revestimento protetor industrial segue GB/T 23985, GB/T 23986 (método GC-MS), ISO 11890, etc.; o limite executa GB 30981-2020 "Limitação de substâncias perigosas em revestimentos protetores industriais". Ao ler o relatório, além dos itens de desempenho, também observe se VOC e metais pesados cumprem a norma compulsória.
10. O ensaio passou, o que observar na aplicação no local?
O ensaio é "prova de capacidade" em condições de laboratório; no local deve ainda controlar o tratamento do substrato (nível de jateamento), espessura real de filme, intervalo de pintura, temperatura e umidade (como temperatura do substrato acima de 3℃ do ponto de orvalho, umidade relativa ≤80%) e cura. Se a aplicação não cumpre, nem o melhor relatório de deteção garante a vida real.
Leitura adicional
- como selecionar tinta industrial à base de água no contexto da substituição óleo-água: sistema de resina e condições aplicáveis: antecipa o "julgamento de deteção" deste artigo para a fase de seleção, estabelecendo o quadro de decisão desempenho-conformidade do revestimento protetor industrial.
- como escolher tinta à base de água ou à base de solvente: comparação sistemática do desempenho ao custo: compara o equilíbrio de durabilidade, aplicação e VOC entre tintas industriais à base de água e à base de solvente, auxiliando a decisão do esquema conjugado.
- aceitação e métodos de deteção de tinta à base de água na entrada: aplica o quadro normativo deste artigo à aceitação de entrada e controlo de deteção de projetos específicos, adequado para fiscalização e compras.