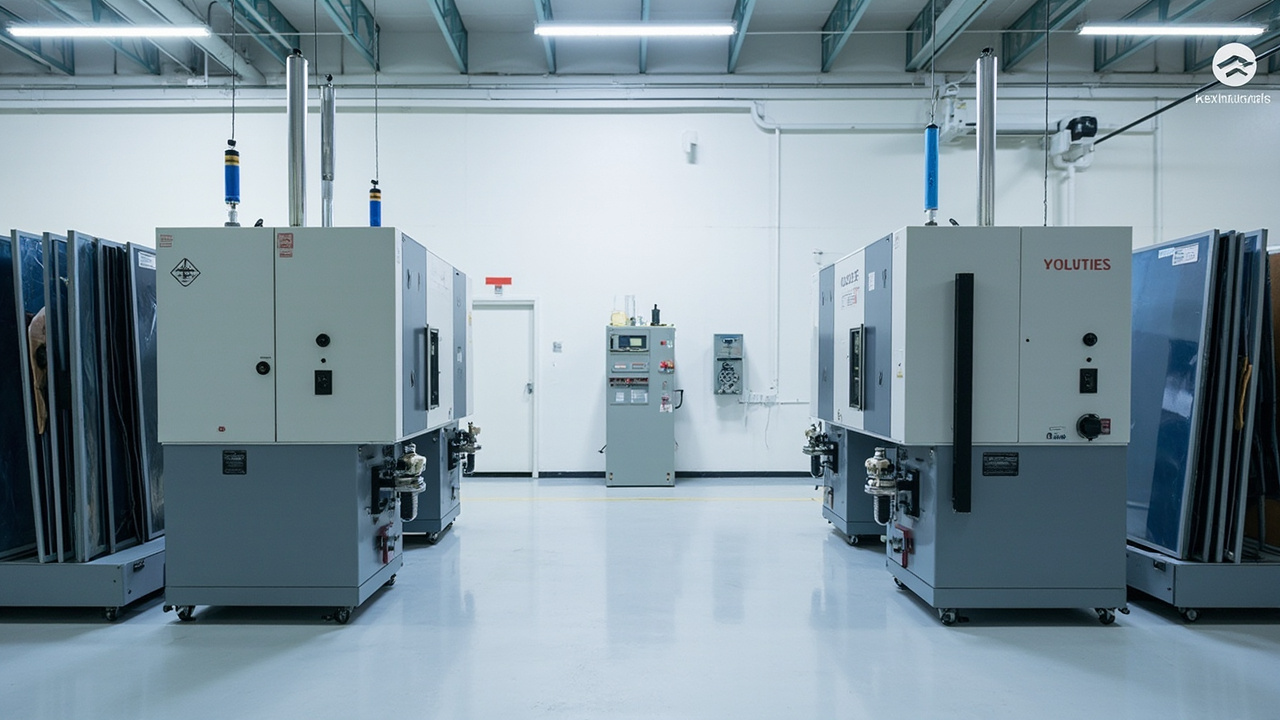
工業塗料の耐久性は、「見た目がツヤツヤで、触ると硬い」といった感覚で適当に決めてはいけません。橋梁、貯槽、海洋構造物、風力発電タワーなどの、耐用年数が数十年に及ぶ鉄鋼構造物において、塗装Systemが早期に劣化すると、補修コストは当初の塗料調達価格の数倍に達することが少なくありません。「耐久性がある」ということを明確に説明するための唯一の共通通貨は、標準化された検査データです。その中でも、工業塗料の耐塩水噴霧試験と人工気象劣化(キセノンランプ/紫外線)は、発注者、設計事務所、第三者検収の間で最も頻繁に引用される二つのの中核的な試験であり、それらはそれぞれ海洋大気の塩水噴霧腐食と屋外の日光・湿熱劣化を模擬し、実際の使用条件下での塗膜の寿命予測を決定します。
工業用保護塗料Systemの技術サプライヤーとして、KeXin New Material(kexinMaterials) は、每一ロットのエポキシ、ポリウレタン、亜鉛リッチSystemを納品する際、GB/T、ISO、ASTM シリーズの規格に基づいた対応する検査データと判定説明をProvidesし、工事側が「約束された耐久年数」を検証可能な数値に落とし込むことを支援しています。具体的なプロジェクトで塗料の選定を評価されている場合は、工業用保護塗料のWater-Based化選定の考え方も参考にしていただき、検査結果と配套Solutionを照らし合わせてご覧ください。
本記事では、工業塗料の最も重要な検査項目——塩水噴霧、劣化、付着性、光沢、Hardness、Wear-Resistant耗、衝撃——を、試験原理、設備条件、結果判定から報告書の読み方まで層別に分解し、検査報告書を手にしたときに、各数値の背後にある意味を「合格/不合格」の四文字だけでなく理解できることを目指します。
一、なぜ検査が工業塗料の「共通通貨」なのか
工業用保護塗料が直面するのは、住宅の壁面のような穏やかな環境ではなく、高Humidity、高塩分、強紫外線、Temperature差、化学薬品が共存する過酷な使用条件です。塗膜の劣化は漸進的かつ隠蔽的なことが多く、最初は傷やエッジから始まる糸状のさびであり、次第に膨れ、剥離、粉化へと進行し、最終的にSubstrateが大面積で露出します。目に見えるようになった頃には、構造はすでに腐食の代償を払っています。
標準化された検査の意義は、加速的かつ制御可能な手段を用い、実験室の中で「数年かかって起こる事象」を数百から数千時間に圧縮し、統一された方法で等級評価を行うことで、異なるメーカー、異なるロット、異なるSystem間の比較を可能にすることです。統一された規格がなければ、「10年保証」は語れません——いわゆる耐久年数とは、本質的に標準腐食等級(例えば ISO 12944 の C2–CX)上の一組の検査データの写像に過ぎません。
したがって、検査を読み解くことには少なくとも三つの価値があります:第一に、設計段階でこれに基づき配套を選定する;第二に、調達段階でこれに基づき工場監査・検品を行う;第三に、検収段階でこれに基づき責任を判定する。以下ではまず工業塗料の常用検査規格の概観表を提示し、全体の座標を構築した上で、項目ごとに展開します。
二、工業塗料の常用検査規格概観
以下の表は、工業用保護塗料で最も頻繁に引用される幾つかの規格と主要な判定要求をまとめたものであり、データはすべて公開された国家規格、ISO、ASTM 規格および業界の一般的な技術文書(2026-07 検索)に基づいています。これは本記事の主軸であると同時に、いかなる工業塗料の検査報告書を読む際の「辞書」でもあります。
| 検査項目 | 代表規格 | 主要な判定要求(一般的な値) |
|---|---|---|
| 中性塩水噴霧 | GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 | 通常 500h 膨れなし、片側さび≤1–2mm;重防錆では 1000–3000h に達する |
| クロスカット付着性 | GB/T 9286-1998、ISO 2409、ASTM D3359 | 0–5 級、0/1 級が優(剥離≤5%) |
| 人工気象劣化 | GB/T 1865(キセノンランプ)、GB/T 23987(紫外線)、ASTM G154、ISO 11507 | 1000h 変色≤2 級、粉化≤1 級 |
| 光沢(60°) | GB/T 9754、ISO 2813、ASTM D523 | 高光沢≥85 GU |
| 鉛筆Hardness | GB/T 6739、ISO 15184 | B–H 級 |
| 柔軟性/衝撃 | GB/T 1731、GB/T 1732、ASTM D2794 | 曲げ直径≤2mm、衝撃≥50cm |
| Wear-Resistant耗(Taber) | GB/T 1768、ASTM D4060 | ≤10–50 mg/1000 回転(等級による) |
| 乾燥時間 | GB/T 1728 | 指触乾燥≤4h、硬乾燥≤24h(工業塗料で一般的) |
| VOC 測定 | GB/T 23985、GB/T 23986(GC-MS)、ISO 11890、ISO 17895 | 工業用保護塗料は GB 30981-2020 の限度値を適用 |
この表は「目次」です。二点強調しておきます:第一に、具体的なプロジェクトの合格ラインは固定の 500h ではなく、腐食等級、設計耐久年数、契約約定によって共同で決定される;第二に、単項目の达标はSystemの达标を意味しない、塩水噴霧、劣化、付着性は組み合わせて見なければならない、なぜなら腐食は多くの場合付着性の弱い箇所から突破するからである。
三、中性塩水噴霧試験:機構、設備と判定
中性塩水噴霧(NSS)は工業塗料の検査で最も登場頻度の高い項目であり、また工業塗料の耐塩水噴霧試験の中核的な方法です。その本質は、海洋および沿岸大気中の塩化物イオン腐食環境を模擬することです。
3.1 試験原理
塩水噴霧試験機は圧縮空気により 5% ± 1% の塩化ナトリウム水溶液を霧化し、(35 ± 2)℃の密閉箱内で均一に沈降する塩霧を形成し、沈降量は一般に 1–2 mL/80 cm²·h に制御されます。塗装試験板は箱内で塩分を含む湿潤雰囲気に継続的に曝露され、塩化物イオンが塗膜の欠陥、傷、あるいはエッジを貫通し、Substrateの電気化学腐食を引き起こします。試験の価値は「塩霧自体がどれほど厳しいか」ではなく、それが「エッジ防護能力、遮蔽の完全性、Substrateとの結合力」を、目に見えるさび、膨れ、剥離へと増幅することにあります。
3.2 設備と試料条件
標準方法(GB/T 1771-2007、ASTM B117、DIN EN ISO 9227)では、以下の点について厳格な要求があります:塩水濃度、箱内Temperature、収集液 pH(中性 6.5–7.2)、試験板の設置角度(通常垂直方向に対し 15°–20°)、および試験板同士が接触せず塩霧の沈降を阻害しないこと。これらのいずれかが制御を逸脱するとデータの比較が不可能になります——例えば pH が低いと酸性塩水噴霧となり、加速速度が中性条件よりはるかに高くなり、他の実験室との横比較ができなくなります。
3.3 結果判定
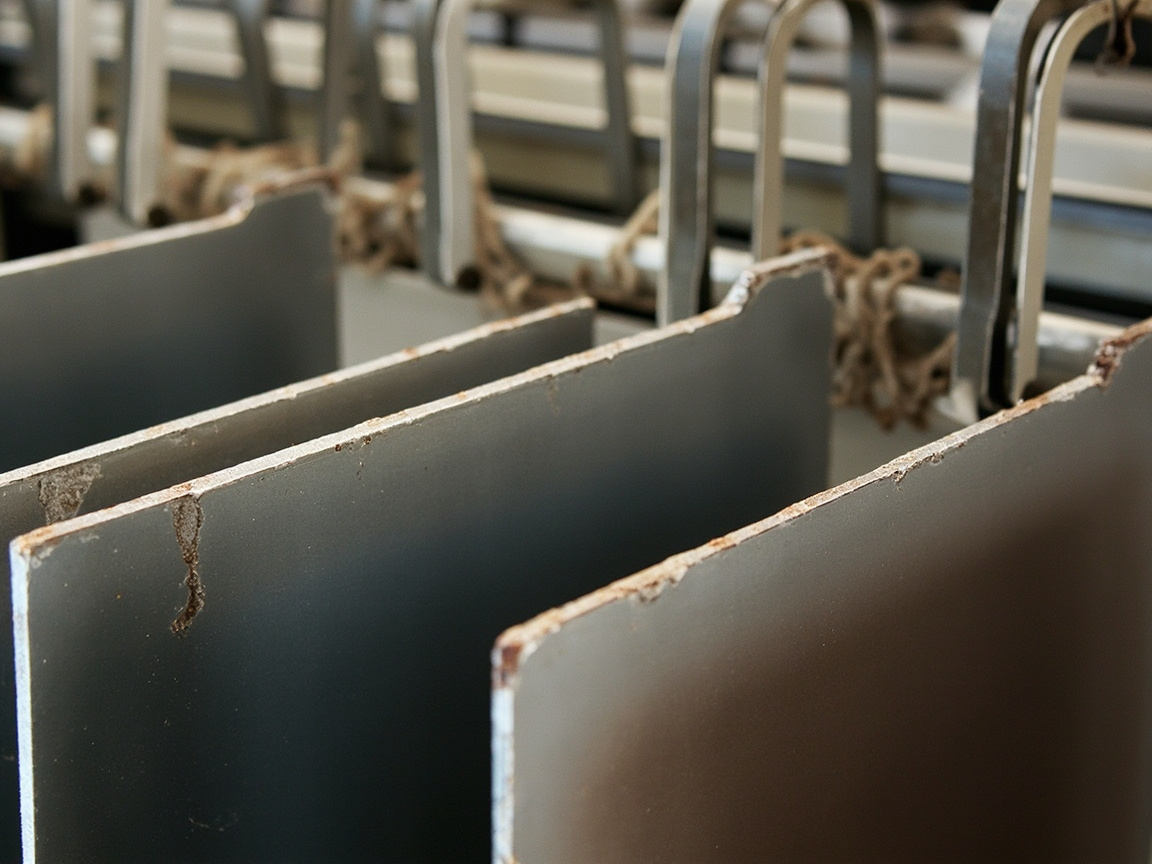
一般的な判定基準は:通常 500h で膨れなし、片側さびの拡大≤1–2mm を合格のベースラインとする;重防錆System(例:エポキシ亜鉛リッチ+エポキシマイカ鉄+ポリウレタントップコート配套)の場合、塩水噴霧は 1000–3000h レベルに達する。判定時は以下の四つの現象を見ます:
- 膨れ:膨れのDensityと気泡径で等級評価、密で大きいほど悪い;
- さび:さび面積の百分率と片側拡大幅(傷部が最も重要);
- 割れ/剥離:塗膜の完全性喪失;
- 刻線部の蔓延:これは配套Systemのエッジ防護を評価する「拡大鏡」であり、片側さび≤1–2mm が一般的な管理ラインである。
注意すべきは、「500h 膨れなし」は頻繁に引用される業界の一般的なベースラインであり、すべてのプロジェクトが 500h で足りるという意味ではないことです。C5 または CX 腐食等級にある海洋構造物では、契約で 1000h あるいは 3000h 以上を要求し、かつ劣化およびサイクル腐食試験と組み合わせて判定することがよくあります。
四、人工気象劣化:キセノンランプと紫外線
塩水噴霧は「さび」を管理し、劣化は「古び」を管理します。屋外の劣化の半分は腐食に、もう半分は日光、湿熱、Temperature変化による粉化、変色、光沢低下、割れに由来します。人工気象劣化は実験室光源でこのプロセスを加速します。
4.1 キセノンランプ劣化(GB/T 1865)
キセノンランプWeather-Resistant性試験機はキセノンアークランプを用いて全スペクトル日光を模擬し、温Humidityとスプレー循環を組み合わせることで、自然の屋外劣化に最も近づきます。一般的な判定基準:1000h で変色≤2 級(グレースケールによる)、粉化≤1 級。これはトップコートの光沢保持・色保持および抗粉化能力の評価に特に適しており、橋梁、貯槽外Surfaceの装飾と防護寿命にとって極めて重要です。
4.2 紫外線劣化(GB/T 23987 / ASTM G154 / ISO 11507)
紫外蛍光灯(UVA-340 等)はエネルギーが紫外領域に集中しており、加速はより速いがスペクトルはキセノンランプほど完全ではないため、スクリーニング試験と比較に用いられます。その結果は屋外年数にDirect等しいとは言えませんが、キセノンランプと組み合わせることで信頼性を高められます。
4.3 劣化と塩水噴霧の組み合わせ
実際の使用条件では腐食と劣化は重畳します。ハイエンドプロジェクトでは「サイクル腐食+劣化」複合プログラム(例:先に塩水噴霧、次に湿熱、次に紫外線循環)を採用することがあり、単一の塩水噴霧よりも配套Systemの弱点を露呈させやすいです。報告書を読む際は、劣化が単独で行われたか、塩水噴霧と循環して行われたかを明確に見る必要があります——これはデータがどれほどの「保証ストーリー」を支えられるかをDirect決定します。
五、クロスカット付着性:配套Systemの「基礎」
塩水噴霧であれ劣化であれ、腐食はほぼ常に塗膜とSubstrateの結合が最も弱い箇所から突破します。クロスカット法(GB/T 9286-1998、ISO 2409、ASTM D3359)は付着性を評価する標準的手段です:塗膜に格子を切り込み、粘着テープを貼って引き剥がし、剥離面積で等級評価を行い、0 級が最良、5 級が最悪、0/1 級が優(剥離≤5%)となります。
付着性の鍵は「トップコートがくっつくか」だけでなく、全体の「プライマー—中塗り—トップコート」配套の層間結合が信頼できるかです。多くの塩水噴霧劣化は刻線部の大面積剥離として現れ、本質は中塗りと下地、あるいはトップコートと中塗りの層間付着性不足であり、単一の塗料自体の問題ではありません。したがって工業塗料の耐塩水噴霧試験報告書の結論は、クロスカット付着性と併せて読まなければなりません:塩水噴霧 1000h でもクロスカットが 3 級なら、Systemにはエッジと層間に依然として隐患があり、単純に優と判定できません。
六、光沢、Hardness、Wear-Resistant耗と衝撃:使用Performanceの定量化
腐食と劣化のほか、工業塗料は機械的および外観的Performanceも満たす必要があり、以下の四項目が技術協定に最も頻繁に記載されます。
6.1 光沢(GB/T 9754)
60° 入射角で鏡面光沢を測定した場合、高光沢トップコートは通常≥85 GU(光沢単位)が要求されます。光沢保持率は、老化後のトップコートが「まだ見栄えが良いか」を定量化する指標であり、橋梁やタンクの外Surfaceで装飾性が求められる場合には特に重要です。
6.2 鉛筆Hardness(GB/T 6739 / ISO 15184)
標準鉛筆による引っかきで塗膜の耐傷性を評価し、工業塗料では一般的に B–H 級です。鉛筆Hardnessは相対指標であり、SubstrateとFilm Thicknessの影響を受けるため、工况を離れて「数値が高いから耐擦傷性がある」と単独で見てはいけない点に注意が必要です。
6.3 耐摩耗性(Taber、GB/T 1768 / ASTM D4060)
Taber 摩耗試験機を用い、設定荷重下で回転研磨し、質量減少(mg/1000 回転)で評価します。工業床用塗料、橋梁手すり、タンク通路など摩耗しやすい部位では、通常≤10–50 mg/1000 回転(等級による)が要求されます。質量減少が少ないほど耐摩耗性に優れます。
6.4 柔軟性と衝撃(GB/T 1731、GB/T 1732 / ASTM D2794)
曲げ直径≤2mm、衝撃≥50cm は工業塗料の一般的な管理基準であり、変形や機械的衝撃を受けても塗膜が割れない・剥がれない能力を示します。風振動やTemperature差による変形を受ける鋼構造物や、吊り上げ衝撃を受けるタンクにとって、この指標は現場Applicationと供用の信頼性に直結します。
七、試験板の作製:データの比較可能性の起点
「ゴミ入力、ゴミ出力」は塗料検査において特に当てはまります。同じ一缶の塗料でも、試験板の作製が異なれば結果は雲泥の差となり得ます。規範的な作製には少なくとも以下の 4 ステップが含まれます:
- Substrate処理:炭素鋼試験板は通常、Sa 2½(ISO 8501-1)までブラスト処理し、粗さ 30–75 µm とします。処理等級は付着性のベースラインをDirect決定します。ブラストが不適合なら、どんなに良い塗料でも真のPerformanceは測れません。
- 塗装Application:配套規定の回数、Film Thickness、間隔に従ってApplicationします。乾燥Film Thickness(DFT)は磁気Film Thickness計で確認すべきです。なぜなら塩水噴霧や老化結果はFilm Thicknessに極めて敏感だからです——Film Thickness不足は人為的な「グレードダウン」に等しい。
- 養生硬化:塗布後、製品要求に従い十分に硬化(エポキシ/ポリウレタンは最終Performance発現にRoom Temperature25℃で7日間を要することが多い)させてから試験を行わないと、「半硬化状態」を測ることになり、結論は無効です。
- 線刻印:塩水噴霧試験板はSurfaceにクロスまたは直線をSubstrateに達するまで刻み、腐食起点の統一基準とします。
試験板作製の記録(Substrate等級、Film Thickness、硬化条件、刻線方式)は報告書と共に必ずProvidesされなければならず、さもないとデータの再検証ができず、「塗料の問題かApplicationの問題か」を区別できません。
八、結果の等級評価:現象から等級へ
標準化された評価により、「どの程度悪いか」が伝達可能な数値となります。塩水噴霧を例にとると、評価は通常以下をカバーします:
- 発泡等級:泡径(例:2、3、4 級)とDensity(例:S1–S5)の組み合わせ、例えば「発泡 2(S3)」;
- さび等級:さび面積の百分率に対応する Ri 等級;
- 刻線蔓延:片側のさび拡大幅(mm)。これは配套Systemのエッジ防護のコア指標です;
- 剥離 / 割れ等級:塗膜の完全性喪失の程度。
老化評価は変色(グレースケール 0–5 級、数値が小さいほど変色が大きい)とチョーキング(0–5 級、テープでの塗料粉付着等級)を見ます。現象を等級に対応させ、さらに契約の合格ラインと比較して初めて、「合格 / 不合格」の明確な結論が得られ、曖昧な「Surfaceはまあまあ」ではなくなります。
九、検査報告書の読み方
第三者またはメーカー自主検査報告書を手にしたら、以下の順序で確認し、「合格」の二字に釣られないよう推奨します:
- 規格と方法を見る:GB/T 1771、ISO 9227、ASTM B117 のいずれを実施しているか確認。異なる方法の厳しさと判定はDirect同等視できません;老化はキセノンランプか紫外線か、循環があるかを見る必要があります。
- 試験板情報を見る:Substrate処理等級、実測 DFT、硬化条件、刻線方式が明記されているか。Film Thickness不足の報告書は結論を割り引く必要があります。
- 試験時間と終了状態を見る:規定時間まで実施して中止か、早期失效で中止か。「1000h 合格」と「600h 発泡中止」は全く異なります。
- 単項目の組み合わせを見る:塩水噴霧 + クロスカット + 老化の 3 項目すべてが基準を満たす必要があります。単項目が立派でも別の項目が崩壊では、Systemは依然として信頼できません。
- 判定基準を見る:500h 発泡なし、片側さび≤1–2mm などの記述が明確か;重防錆プロジェクトで 1000h/3000h レベルのデータが示されているか。
- 機関の資格とサンプル状態を見る:持ち込みサンプルか抜き取りか、CMA/CNAS 資格を有するか、サンプルが量産ロットを代表する真のバッチか。
報告書を「方法—試験板—時間—単項目—組み合わせ—機関」の 6 段構成として読めば、大半の誇大宣伝を排除できます。
十、よくある検査の誤解
誤解その一:塩水噴霧時間は長いほど良く、単純に数字を比べる。 違います。塩水噴霧時間は腐食等級、配套Film Thickness、刻線の有無と照らし合わせて見る必要があります。SystemによってFilm Thicknessが異なるため、単純に時間数を比べると誤導します。
誤解その二:500h が強制合格ラインである。 違います。500h は業界で常用されるベースラインであり、C5/CX 海洋プロジェクトでは 1000h 以上が要求され、かつ老化複合判定が必要で、一律には決められません。
誤解その三:トップコートだけ測ればよい。 違います。工業防護は「プライマー—中塗り—トップコート」の配套に依存し、トップコート単体の測定は層間とSubstrate結合の真のリスクを隠蔽します。
誤解その四:鉛筆Hardness 9H でなければ良くない。 違います。工業塗料は一般的に B–H 級であり、9H は主にナノセラミックコーティングの文脈でありSubstrateに依存します。Systemを離れてHardnessを語っても意味がありません。
誤解その五:老化は紫外線だけで十分。 違います。紫外線は加速が速いですがスペクトルが不完全であり、光沢・色保持の結論はキセノンランプ(GB/T 1865)を主とし紫外線を従とするべきです。
十一、検査を選定と検収に落とし込む
工事側にとって、検査は実験室の「パフォーマンス」ではなく、選定と契約の根拠です。技術協定に以下を明記することを推奨します:引用規格(例:GB/T 1771、GB/T 1865、GB/T 9286)、合格ライン(例:塩水噴霧 1000h 発泡なし、片側さび≤2mm、老化 1000h 変色≤2 級)、試験板作製要求(Sa 2½、DFT 範囲)、および検査機関の資格。これにより後期の検収に拠り所が生まれ、トラブル時にも塗料の問題かApplicationの問題かを区別できます。
KeXin New Material(kexinMaterials) は、エポキシ亜鉛リッチプライマー、エポキシマイカ鉄中塗り、ポリウレタントップコートの配套納入において、対応する塩水噴霧、老化、付着性データを納品時にProvidesし、「検査合格ライン」を配套工程カードに記載して、現場での図面通りのApplicationと数値に基づく検収を容易にしています。Water-Based化傾向におけるコンプライアンス要求に対しては、Water-Based塗料とOil-Based塗料の選定比較を組み合わせてPerformanceと VOC 限度(工業防護塗料は GB 30981-2020 を実施)のバランスを取ることも可能です。
十二、検査は耐久の約束の「領収書」
一言でまとめると:工業塗料の耐久は広告文句ではなく、標準条件下で再検証可能な一組の検査データです。工業塗料耐塩水噴霧試験は GB/T 1771 / ISO 9227 を用い、海洋大気の腐食を可視的なさびと発泡に圧縮し、キセノンランプ老化は GB/T 1865 を用い、数年の屋外老化を変色とチョーキングに圧縮し、クロスカット付着性は GB/T 9286 を用い、層間結合力を 0–5 級の数値に変えます。これら 3 項目を光沢、Hardness、耐摩耗、衝撃と組み合わせて読み、さらに試験板作製と機関資格を照合すれば、工業塗料検査報告書を真に「読み解く」ことができ、結論に流されることはありません。
低 VOC と高固形分を求める現代の工業防護Systemにおいても、検査は検収の防衛線です。Water-Based塗装の現場検収と検査の仕方については、Water-Based塗料の検収と検査方法をさらに参照し、本稿の規格枠組みを具体プロジェクトの現場管理に落とし込んでください。
十三、サイクル腐食試験:一定塩水噴霧より実態に近い
一定中性塩水噴霧は試験板を常に塩水噴霧雰囲気に浸しますが、真の屋外は「塩水噴霧—乾燥—湿热—紫外線」が交互に現れます:昼は日射で昇温、夜は結露で塩が付着、雨は塩水噴霧で洗い流し、飛沫区は乾湿循環します。一定塩水噴霧は「乾湿交替」という最も重要な加速因子を無視するため、一部の配套(特にトップコートのWeather-Resistant性と層間結合)への暴露が不十分です。
サイクル腐食試験(ISO 11997 や Prohesion プログラムに基づくなど)はこれら段階をスケジュールで循環させ、実際の失效メカニズムに近く、層間付着性とエッジ防護の弱点をより暴露します。この種の報告を読む際、判定項目は一定塩水噴霧と同一(発泡、刻線蔓延、剥離、さび)ですが、時間と等級は具体的な循環プログラムと照合しなければなりません——プログラムにより温Humidity、塩水濃度、段階時間が異なり、厳しさはDirect換算できず、「循環 500h」を「一定塩水噴霧 500h」と同等視してはいけません。
海洋プロジェクトや海上橋梁などの高グレードプロジェクトでは、耐久の約束を支えるため「サイクル腐食 + キセノンランプ老化」複合プログラムへの傾倒が強まっています。なぜならそれが「腐食と老化の重畳」という真の工况を模擬し、単一塩水噴霧より説得力があるからです。
十四、検査データを耐久年数に翻訳する
多くの発注者が問います:「塩水噴霧 1000h は保証何年に相当するか?」 厳密には、検査時間そのものが「保証 N 年」に等しいわけではありませんが、ISO 12944 の耐久等級(低 L、中 M、高 H、極高 VH)を通じて対応関係を構築できます:通常 500h 級塩水噴霧は C3–C4 の一般的耐久予想に、1000h 級は C4–C5 の重防錆に、3000h 級や「サイクル腐食 + 老化」複合データであれば初めて CX と「極高(VH)」耐久を支え得ます。この対応は精密な式ではなく工学的経験の範囲であり、Film Thickness、Application、環境変動の影響を受けます。
設計院が技術仕様書を作成する際、「腐食等級+設計耐久等級+対応検査時間+合格基準」の4点セットをすべて記載することを推奨し、単に「10年保証」と一行書くだけにとどめないよう提案します。検査データに裏付けられない年数の約束は、後日不具合が発生した場合、責任の境界線を引くのが非常に困難になります。ここでの検査報告書の役割は、「年数の約束」に対して再検証可能な領収書をProvidesすることにあります。
十五、不具合現象と検査項目の対応トラブルシューティング表
現場でよくある不具合を検査項目に逆算することは、選定と検収の実用的なツールです。以下の表に典型的な現象と、最も補って実施すべき検査および改善方向を示します:
| 現場の不具合現象 | 最も脆弱になりやすい検査項目 | 対応する改善方向 |
|---|---|---|
| クロスカット部での大面積の錆の蔓延 | クロスカット付着性不良、プライマーの陰極防食不足 | ジンクリッチプライマーのFilm Thickness向上、層間付着性の確認 |
| 全体の膨れ、下地の錆発生 | 塩水噴霧時間不足、総Film Thicknessの薄さ | 中塗りの厚塗り、1000h以上の塩水噴霧の補実施 |
| トップコートの粉化、明らかな光沢消失 | キセノンランプ促進Weather-Resistant性の変色/粉化超過 | 脂肪族ポリウレタンまたはポリシロキサントップコートへの変更 |
| 塗膜の脆い割れ、衝撃で剥離 | 衝撃/柔軟性の基準未達 | 硬化剤比率の調整、可撓性改質 |
| 局所的な早期錆点 | ApplicationFilm Thicknessの最低点不足 | Film Thickness計による最低点管理、エッジ・コーナーの補吹付 |
| 劣化後の著しい変色 | 紫外線/キセノンランプの保色性未達 | 耐黄変トップコートの選定、Film Thickness管理 |
この表の価値は、「現象」を「どの検査を確認すべきか、どの方向に改善すべきか」に翻訳し、技術的なコミュニケーションを「塗料が悪い」から「どの指標が基準未達か、どう補うか」へと変える点にあります。
十六、購買と監理への3つの実践的アドバイス
前述を凝縮し、技術仕様書にそのまま書き込める3つのアドバイスとし、購買側と監理側が「検査の主導権」を握れるよう支援します:
- 基準を明記する:依頼書と契約にGB/T 1771(塩水噴霧)、GB/T 1865(キセノンランプ促進Weather-Resistant性)、GB/T 9286(クロスカット)、GB/T 9754(光沢)などを明確に引用し、合格基準と試験時間を記載し、「メーカー方法による測定」という弾力的な余地を避ける。
- サンプル情報を固定する:報告書にSubstrate処理等級、実際のDFT、硬化条件、クロスカット方式の添付を要求し、一つでも欠落した場合は不完全として採用しない。
- 複合判定を明記する:塩水噴霧、Weather-Resistant性、付着性の3項目が同時に基準を満たして初めて合格とし、単項目がGoodでも別項目が崩壊していれば検収しない。
この3つを実行すれば、検査は「メーカーの宣伝材料」から「発注者の検収武器」へと変わります。これもKeXin New Material(kexinMaterials)が、すべての工業防護プロジェクトにおいて入札段階で固定すべき基本動作として提案するものです——基準が明確であれば、後で節約できるのは金だけでなく、もつれ合う責任も含まれます。
よくある質問
1. 工業塗料の耐塩水噴霧試験は一般的に何時間行うべきか?
業界でよく使われるベースラインは500hで膨れなし、片側錆≤1–2mmですが、これはあくまで汎用的な起点です。C5、CXなどの高腐食等級にある海洋構造物、橋梁プロジェクトでは、契約で1000h甚至3000h以上を要求し、キセノンランプ促進Weather-Resistant性とサイクル腐食を組み合わせて共同判定するのが一般的です。具体的な時間は腐食等級、設計耐久年数、契約によって決定すべきであり、一律に決めるべきではありません。
2. GB/T 1771、ASTM B117、ISO 9227の違いは何か?
いずれも中性塩水噴霧方法で、原理は共通ですが、詳細(塩水濃度、Temperature、pH、サンプル角度、判定記述など)に差異があります。GB/T 1771-2007は中国の国家標準、ASTM B117は米国材料試験協会標準、DIN EN ISO 9227はISO 9227を採用した欧州/ドイツ標準です。報告書を読む際はどれを実行したかをよく確認し、異なる方法の厳しさと判定基準をDirect同等視してはいけません。
3. なぜ塩水噴霧報告書でクロスカット付着性も見る必要があるのか?
腐食はほぼ常に、塗膜とSubstrateの結合が最も弱い箇所、特にクロスカットの縁から突破するためです。塩水噴霧1000hでもクロスカットが3級しかなければ、層間または下地付着性に隐患があり、Systemとして依然として信頼できません。塩水噴霧、Weather-Resistant性、付着性は必ず組み合わせて見るべきで、単項目の達成はSystemの達成を意味しません。
4. キセノンランプ促進Weather-Resistant性と紫外線促進Weather-Resistant性、どちらを信じるべきか?
光沢保持・色保持、抗粉化の結論は、キセノンランプ促進Weather-Resistant性(GB/T 1865)を主とすべきです。なぜならキセノンアーク灯で全スペクトル日光を模擬しており、自然に最も近いためです。紫外線促進Weather-Resistant性(GB/T 23987)は加速が速いもののスペクトルが不完全で、スクリーニング比較には適しますが、屋外年数にDirect等同することはできません。両者を組み合わせて使用する方が信頼性は高まります。
5. 検査サンプルのFilm Thicknessは結果に大きく影響するか?
影響は極めて大きいです。塩水噴霧とWeather-Resistant性の結果は乾Film Thickness(DFT)に非常に敏感で、Film Thickness不足は人為的な「スペックダウン」に等しく、どんなに良い塗料でも真のPerformanceは測れません。規範的な作製では磁性Film Thickness計でDFTを確認し、Substrateブラスト等級(Sa 2½など)、粗さ、硬化条件を報告書に記録しないと、データの再検証ができません。
6. 鉛筆Hardness9Hの工業塗料はより良いのか?
必ずしもそうとは限りません。工業防護塗料の一般的な鉛筆HardnessはB–H級であり、9Hは主にナノセラミックコーティングの文脈に属し、しかもHardness数値はSubstrateと試験方法に依存するため、Systemを離れて「高いほど耐擦傷性が良い」と語るのは誤導です。工業塗料でより重視すべきは付着性、塩水噴霧、Weather-Resistant性の複合表現であり、単一のHardness数字ではありません。
7. 第三者検査報告書の資格はどう見るか?
重点は、検査機関がCMA/CNAS資格を有するか、サンプルが持ち込みか抜き取りか、量産を代表する真のロットかどうかです。同時に、実行標準、サンプル情報、試験時間と終了状態、単項目複合結果を照合し、大まかな「合格」の二字に振り回されないよう注意します。
8. サイクル腐食試験とは何か、単一塩水噴霧より良いか?
サイクル腐食は、塩水噴霧、湿熱、乾燥、紫外線などの段階を順序通りに循環させ、一定塩水噴霧より真の屋外の「腐食—老化重畳」工況に近く、配套Systemの薄弱箇所をより暴露できます。ハイエンド海洋構造物と橋梁プロジェクトでは、耐久の約束を支えるためにサイクル腐食+Weather-Resistant性複合プログラムを採用する傾向が強まっています。
9. 工業塗料のVOC検査はどの標準を見るか?
工業防護塗料のVOC測定はGB/T 23985、GB/T 23986(GC-MS法)、ISO 11890などに準拠し、限度値はGB 30981-2020『工業防護塗料中の有害物質の限度値』を実行します。報告書を読む際はPerformance項目のほか、VOCとHeavy metalsが強制国家標準を満たすかにも注目すべきです。
10. 検査に合格しても、現場Applicationで何に注意すべきか?
検査は実験室条件下の「能力証明」であり、現場ではSubstrate処理(ブラスト等級)、実際のFilm Thickness、塗装間隔、温Humidity(例:SubstrateTemperatureが露点より3℃以上高く、相対Humidity≤80%)、硬化養生も管理する必要があります。Applicationが基準未達であれば、どんなに立派な検査報告書でも真の寿命は保てません。
関連記事
- 油から水への転換背景におけるWater-Based工業塗料の選定方法:樹脂Systemと適用工況:本稿の「検査判定」を選定段階に前置し、工業防護塗料のPerformance—コンプライアンス意思決定フレームワークを構築する。
- Water-Based塗料とOil-Based塗料の選び方:PerformanceからコストまでのSystem的比較:Water-Basedと溶剤型工業塗料の耐久、Application、VOCにおけるトレードオフを対照し、配套Solutionの意思決定を補助する。
- Water-Based塗料の現場検収と検査方法:本稿の標準フレームワークを具体プロジェクトの現場検収と検査把关に落とし込み、監理と購買側の参考に適する。