La production photovoltaïque doit être évaluée sur le « cycle de vie complet » : la garantie des modules promet souvent une puissance de sortie sur 25 ans, voire 30 ans, mais si les supports maintenant les modules se corrodent prématurément ou perdent en résistance, cela affectera légèrement l'inclinaison du champ et l'efficacité de production, ou provoquera gravement des risques pour la sécurité structurelle. Les supports photovoltaïques sont exposés en permanence en extérieur, subissant l'érosion combinée des UV, des variations de température, de la pluie, du brouillard salin (centrales côtières et en zones humides) et de l'atmosphère industrielle, ce qui impose au revêtement de protection des exigences de « tenue aux intempéries + anticorrosion » plus sévères et plus durables que pour les structures en acier d'usines ordinaires. Sous l'impulsion de l'objectif « double carbone », les centrales au sol, les systèmes distribués sur toitures, la complémentarité pêche-lumière et les grandes bases en désert/sablées se développent parallèlement ; l'environnement de service des supports varie considérablement, une solution de revêtement unique ne peut pas tout couvrir, il faut réaliser un appariement différencié selon le niveau d'environnement.
En tant que fournisseur technique de revêtements de protection industriels, Kexin New Materials (kexinMaterials) a accumulé de nombreuses données sur l'appariement de peinture pour structures en acier extérieures nouvelles énergies, couvrant divers substrats tels que l'acier galvanisé à chaud, l'alliage d'aluminium et l'acier zingué-aluminé-magnésium. Cet article explique en profondeur les clés du revêtement anticorrosion et tenue aux intempéries pour supports photovoltaïques, de l'environnement de corrosion, aux caractéristiques du substrat, au système de revêtement, aux normes et réglementations, de la réception de chantier aux défaillances courantes. À noter : les épaisseurs de film, durées de brouillard salin, etc. cités sont des intervalles techniques généralement admis dans l'industrie ; les projets réels doivent se conformer au TDS du revêtement et au cahier des charges technique de la centrale, en priorisant le cadre de la série ISO 12944.
Sur le plan de la philosophie de conception, le revêtement du support ne doit pas être traité comme le « dernier coup de peinture », mais être intégré en amont comme partie de la conception de durabilité structurelle. Dans de nombreuses centrales, la défaillance ne vient pas d'un revêtement non conforme, mais d'une « mauvaise classification de l'environnement » — apparier un projet côtier C5 selon C3, ou traiter un projet en toiture comme environnement non corrosif. La bonne approche consiste d'abord à identifier l'environnement de corrosion selon le site, puis à déduire le système de revêtement et l'épaisseur, et enfin à boucler avec les données de réception, formant la chaîne complète « environnement — conception — vérification ».
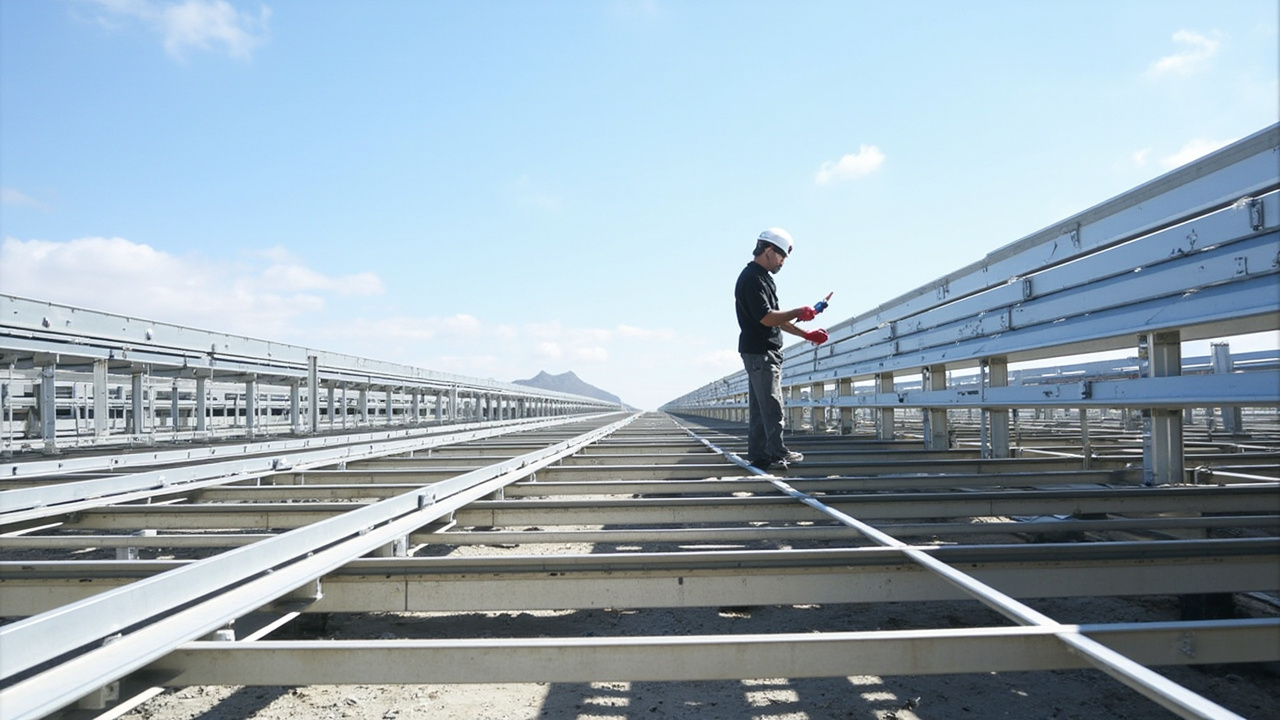
I. L'environnement de service des supports photovoltaïques : pourquoi plus difficile que l'acier de structure d'usine
Les centrales photovoltaïques sont principalement construites dans trois types d'environnements : zones arides du Nord-Ouest à UV forts, zones côtières du Sud-Est à brouillard salin élevé, zones humides corrosives de vasières/complémentarité pêche-lumière. Ces environnements correspondent à la classification de corrosivité atmosphérique de l'ISO 12944-2 :
- C3 (modéré) : atmosphère urbaine et industrielle légère ;
- C4 (élevé) : industriel et côtier (teneur en sel moyenne) ;
- C5 (très élevé) : côtier à forte salinité, offshore et pollution industrielle forte ;
- CX (extrême) : environnements extrêmes tels que plates-formes en mer (certaines nouvelles versions de l'ISO 12944 l'ont listé séparément).
Les centrales côtières et en vasières se situent souvent en C4–C5, avec un taux de corrosion annuel bien supérieur à une usine ordinaire. Le problème supplémentaire est que le support photovoltaïque est un profilé à paroi mince et à section ouverte (acier en C, en U, profilé aluminium), une fois la corrosion interne, la réduction de section est importante, affectant nettement la capacité de charge, c'est le risque spécial apporté par « paroi mince + longue durée ».
Sur le plan régional, les bases désert/sablées du Nord-Ouest de Chine font face à la combinaison « UV forts + grands écarts thermiques + abrasion par le vent et le sable », l'UV et les cycles chaud-froid étant la cause principale de la pulvérulence et de la fissuration du revêtement ; le Sud-Est côtier et les vasières font face à « brouillard salin élevé + humidité élevée + sable transporté par typhon », la piqûre induite par les ions chlorure et la corrosion caverneuse sont plus marquées ; les systèmes distribués sur toitures du Sud ajoutent « chaleur et humidité élevées + pollution atmosphérique industrielle ». Un même revêtement peut se comporter très différemment selon les bases, donc la « classification par site » est la première étape de la peinture des supports. Sur le plan économique, le coût du support représente généralement environ 10 % de l'investissement total de la centrale, mais si le revêtement vieillit prématurément et nécessite un remplacement massif à 10 ans, le coût de démontage, d'arrêt et de main-d'œuvre est bien supérieur à la différence de prix d'un appariement haute durabilité initial, le bilan sur cycle de vie n'est pas rentable.
De plus, les supports doivent supporter : contraintes alternées du revêtement dues à la dilatation thermique, fatigue du revêtement causée par la vibration du vent, et érosion locale par l'eau de nettoyage (pouvant contenir du chlore). Tout cela exige un revêtement à la fois flexible et durable, ne pas sacrifier la résistance à la fissuration au profit uniquement de la dureté.
II. Voies de substrat : acier galvanisé à chaud vs alliage d'aluminium vs acier zingué-aluminé-magnésium
Il existe trois substrats principaux pour les supports photovoltaïques, chacun avec des conditions de prétraitement différentes.
2.1 Acier galvanisé par immersion à chaud (HDG)
La galvanisation à chaud (selon GB/T 13912 / ASTM A123) forme à la surface de l'acier une couche d'alliage Zn-Fe, protégeant l'acier de base par anode sacrificielle du zinc, c'est la solution anticorrosion au meilleur rapport qualité-prix. Mais la couche de zinc a une limite de durée en environnement C5, et aux coupes, points de soudure, trous de boulons, la couche de zinc est discontinue, nécessitant un renfort par revêtement. Peindre sur zinc (« peinture sur pièce galvanisée ») doit résoudre le problème d'adhérence — la surface du zinc est lisse, contient des sels de zinc, appliquer directement la peinture entraîne une chute facile, c'est la cause racine de défaillance la plus courante pour la peinture des supports. La couche de zinc elle-même se divise en « couche de zinc pur » et « couche d'alliage zinc-fer (GA allié) », leurs états de surface diffèrent, le prétraitement et le choix de l'apprêt doivent aussi différer, on ne peut pas tout traiter de façon uniforme.
2.2 Profilé en alliage d'aluminium
L'aluminium est léger, résistant à la corrosion, adapté aux toitures et scénarios sensibles au poids propre, mais coûteux, et présente encore un risque de piqûre en environnement contenant Cl⁻, et la corrosion galvanique doit être surveillée (contact avec les fixations en acier). Le film d'oxydation anodique de l'aluminium résiste à la corrosion, mais comme base de peinture nécessite encore un film de conversion pour améliorer l'adhérence. En ingénierie, noter aussi : lors de l'extrusion de l'aluminium, la surface apporte huile et calamine, si le nettoyage est insuffisant, l'adhérence du revêtement chute brutalement ; parallèlement, le coefficient de dilatation thermique de l'aluminium diffère de celui du revêtement organique, dans les zones à grands écarts thermiques jour-nuit, la contrainte interfaciale s'accumule plus facilement, privilégier un appariement flexible.
2.3 Tôle d'acier zinguée-aluminé-magnésium (Zn-Al-Mg)
Nouveau type de revêtement, résistance à la corrosion supérieure au galvanisé ordinaire, bonne autocicatrisation des coupes (l'organisation eutectique Zn-Al-Mg forme un film de protection dense sur les zones endommagées), utilisé de plus en plus pour supports photovoltaïques ces dernières années. La peinture dessus nécessite aussi un prétraitement adapté, sinon l'adhérence interfaciale est insuffisante. Comparé au zinc pur, la couche enrichie en aluminium de surface Zn-Al-Mg est plus dense, l'exigence envers un « apprêt tolérant faible prétraitement » diffère légèrement, recommander de faire d'abord une validation d'adhérence sur échantillon avant d'étendre.
2.4 Impact du choix de substrat sur la conception du revêtement
Choisir le substrat revient fondamentalement à peser « coût matériau, poids structurel, capital anticorrosion ». L'acier galvanisé à chaud fournit la protection cathodique par la couche elle-même, le revêtement assure davantage « tenue aux intempéries + comblement et renfort » ; l'aluminium compte sur le film passivant, le revêtement assure « coloration + protection auxiliaire » ; le Zn-Al-Mg se situe entre les deux. Comprendre cela permet d'utiliser le budget revêtement limité là où c'est utile.
III. Conception du système de revêtement : « protection multicouche » et « revêtement organique » sur couche de zinc
Pour l'anticorrosion et la tenue aux intempéries sur substrat galvanisé, deux voies courantes, l'idée centrale étant « laisser le revêtement organique et la couche métallique jouer leur rôle respectif ».
3.1 Zinc + revêtement organique (système Duplex)
L'ISO 12944-1 propose le concept de « protection multicouche (Duplex System) » : superposition de galvanisation à chaud et de revêtement organique, la durée approche la somme des deux voire plus (effet de synergie). L'appariement typique est « couche de zinc + apprêt époxy (ou apprêt zinc) + finition polyuréthane aliphatique / peinture fluorocarbonée ». La couche de zinc fournit protection cathodique et barrière de base, la finition organique fournit tenue aux intempéries et couleur (supports photovoltaïques souvent gris argenté, noir). L'essence du système multicouche : même si la finition vieillit localement, la couche de zinc sous-jacente protège encore l'acier, évitant la défaillance catastrophique « rouille dès écaillage de la peinture ».
3.2 Revêtement direct haute tenue aux intempéries (sans zinc ou zinc mince)
Pour l'aluminium ou le Zn-Al-Mg, on peut utiliser « film de conversion + finition/poudre tenue aux intempéries » directement, sans galvanisation épaisse. La peinture en poudre (polyester/TGIC ou poudre polyuréthane) sans solvant, épaisseur uniforme, bonne tenue aux intempéries, est largement utilisée pour supports. Pour les supports en toiture où un prétraitement de chantier à grande échelle est impossible, la peinture en poudre en usine est plus contrôlable que la pulvérisation liquide sur site.
À développer : le mécanisme de synergie du système Duplex : la défaillance de la couche de zinc se fait par « amincissement uniforme », pas de perforation locale catastrophique ; et si la finition organique est endommagée, le zinc exposé continue de protéger l'acier par sacrifice, laissant à l'exploitation-maintenance une « fenêtre de détection et réparation ». Cette « double redondance » est la raison pour laquelle le système multicouche est prôné dans l'ISO 12944-1. Sur le coût de cycle de vie, l'investissement initial du système multicouche est supérieur à une solution unique, mais sa durabilité approche souvent la somme des deux durées, le coût annuel unitaire est plus bas, particulièrement rentable pour les centrales à 25 ans de vie conception.
Clé de chantier : la pièce galvanisée doit utiliser un « apprêt spécial surface galvanisée » (apprêt gravant ou époxy tolérant faible prétraitement), et éliminer complètement les sels de zinc (rouille blanche). Sinon l'adhérence échoue, écaillage en plaques après quelques années, le coût de maintenance dépasse de loin l'investissement process initial.
IV. Tableau comparatif des systèmes de revêtement principaux
Le tableau ci-dessous juxtapose la durabilité attendue selon substrat et appariement, pour une présélection selon la vie conception de la centrale.
| Substrat | Appariement de revêtement | Tenue aux intempéries | Durée anticorrosion attendue | Épaisseur typique | Environnement applicable |
|---|---|---|---|---|---|
| Acier galvanisé à chaud | Zinc + apprêt époxy + finition polyuréthane aliphatique | Excellente (PU conserve brillance 10–15 ans) | 20–25 ans en C4 | Apprêt 40 + finition 60 µm | Général – côtier |
| Acier galvanisé à chaud | Zinc + peinture fluorocarbonée | Très excellente (brillance 15–20 ans) | 25 ans+ en C5 | Finition 30–40 µm (application fine) | UV forts / côtier |
| Alliage d'aluminium | Film de conversion chromé/sans chrome + poudre polyester | Excellente | 20–25 ans | 60–80 µm | Toiture / général |
| Acier Zn-Al-Mg | Nettoyage + poudre polyuréthane | Moyenne–Excellente | 15–20 ans | 60–80 µm | Général |
| Acier (sans revêtement) | Sablage Sa2.5 + époxy riche en zinc + couche intermédiaire + finition PU | Excellent | Selon système ISO 12944 | Ex. 80+100+60 µm | Scénario de forte anticorrosion |
Remarque : les durées de vie ci-dessus sont des intervalles basés sur l'expérience de chantier ; en réalité, elles dépendent du niveau d'environnement, de l'épaisseur de film et de la qualité de mise en œuvre, et doivent être évaluées selon le niveau de durabilité attendue d'ISO 12944-1 (faible/moyen/élevé/très élevé, correspondant à 2–5 / 5–15 / >15 ans). Ne déduisez pas le nombre d'années en extérieur uniquement à partir du « nombre d'heures en brouillard salin », le brouillard salin n'est qu'un test accéléré relatif.
V. Indicateurs de performance clés et normes
Après avoir sélectionné le système, acceptez-le sur la base de données, évitez le type de libération « ça a l'air à peu près pareil ».
5.1 Résistance à la brume salante neutre (NSS)
Selon l'essai de brouillard salant neutre GB/T 10125 / ISO 9227, le système galvanisé + revêtement exige généralement une faible propagation de corrosion au trait de rayure et aucune cloque ; les systèmes à haute durabilité exigent souvent 720 h, 1000 h voire plus sans corrosion du substrat. Pour les projets côtiers C5, il est recommandé un brouillard salant ≥ 1000 h, et de surveiller la « largeur de propagation de corrosion au trait de rayure » plutôt que seulement « présence ou non de points de rouille ».
5.2 Résistance aux intempéries (QUV / lampe à xénon)
Selon le vieillissement accéléré artificiel ISO 16474 (anciennement ISO 11507, UV fluorescent QUV), ISO 11341 (xénon), on évalue le taux de rétention de brillance, la pulvérulence, le changement de couleur. La finition en polyuréthane aliphatique conserve un taux de rétention de brillance élevé après 1000–2000 h en QUV ; le fluorocarbone est encore meilleur. Lors de l'acceptation, il faut convenir d'un « taux de rétention de brillance minimal après un certain nombre d'heures », et non se contenter de « l'essai a été fait ».
5.3 Adhérence
Selon la méthode de quadrillage GB/T 9286, le système pour pièces galvanisées doit atteindre le niveau 0/1 ; une adhérence par traction (ISO 4624) ≥ 5 MPa est un seuil courant. Pour les éoliennes / supports à suivi à vibration de vent fréquente, il est recommandé de regarder également la souplesse et la rétention d'adhérence après flexion.
5.4 Adhérence et épaisseur du dépôt de zinc
L'épaisseur du dépôt de galvanisation à chaud selon GB/T 13912 varie selon l'épaisseur de l'acier avec des exigences minimales (ex. moyenne des éléments ≥ 85 µm, etc.), c'est le capital anticorrosion de la galvanisation elle-même. Avant peinture, confirmez d'abord que l'épaisseur du dépôt de zinc est conforme, sinon « même le meilleur revêtement ne sauvera pas un dépôt de zinc mince ». Lors du contrôle, il faut aussi surveiller la résistance d'adhérence entre le dépôt de zinc et l'acier (méthode par martelage/pliage selon l'annexe de GB/T 13912) ; si le dépôt de galvanisation se fissure et s'écaille de lui-même, le revêtement par-dessus se détachera également.
5.5 Résistance à l'humidité chaude et corrosion cyclique
Outre le brouillard salant simple, de plus en plus de cahiers des charges de centrales exigent « corrosion cyclique (CCT, selon ISO 14993 / GB/T 24195) » et « humidité chaude (GB/T 1740) », car l'environnement réel alterne « sec — humide — sel — UV » et non un brouillard salant constant. La corrosion cyclique expose mieux les défaillances d'interface ; il est recommandé pour les projets à haute durabilité de fournir simultanément les deux jeux de données NSS et CCT, afin d'éviter « brouillard salant réussi, vieillissement précoce sur site ».
5.6 Écart de couleur et uniformité de l'apparence
La couleur de la finition des supports (gris argenté, noir, blanc) concerne non seulement l'esthétique, mais affecte aussi l'absorption thermique et l'uniformité du champ. L'écart de couleur selon GB/T 11186 (ou ISO 7724) est quantifié par colorimètre (ΔE courant) ; la fourniture en série doit contrôler la limite d'écart de couleur intra-lot et inter-lots, pour éviter des bandes de différence de couleur visible après construction de la centrale.
VI. Points clés du procédé de mise en œuvre
- Prétraitement des pièces galvanisées : dégraissage → rinçage → élimination de la rouille blanche/sels de zinc (acide dilué ou agent de traitement spécialisé) → conversion/phosphatation ou directement apprêt pour galvanisé ; interdiction de peindre directement sur rouille blanche.
- Sablage (si pas de galvanisation) : substrat acier sablé à Sa2.5 (selon GB/T 8923.1 / ISO 8501-1), rugosité Ry5 40–70 µm, pour améliorer l'adhérence.
- Contrôle d'épaisseur de film : mesure du film sec au mesureur d'épaisseur magnétique (GB/T 4956), les arêtes et coupes sont facilement minces, nécessitent un retouche ciblée.
- Maîtrise de l'environnement : température 5–40℃, humidité relative ≤ 85 %, température du substrat supérieure au point de rosée de 3℃ (éviter la condensation), selon la norme de mise en œuvre ISO 12944-7.
- Cuisson de la poudre : poudre polyester cuite selon TDS (typique 180–200℃ 10–15 min), l'uniformité de température du four affecte le niveau et les performances, à étalonner périodiquement avec un enregistreur de température de four.
- Renforcement des arêtes et angles internes : les bords de découpe de profilés et angles internes de pliage sont les endroits les plus minces en film et les plus rouillables, il faut prévoir en ligne « prépeinture + retouche avant ligne » deux contrôles, et contrôler par échantillonnage l'angle interne au mesureur d'épaisseur.
- Rétention d'échantillon par lot et confirmation de première pièce : conserver un échantillon de peinture par lot, faire confirmation d'adhérence et d'épaisseur de première pièce par poste, en cas de fluctuation arrêter la ligne immédiatement pour vérification, éviter un lot non conforme entier.
La peinture sur site (ex. retouche de centrale déjà construite) doit aussi vérifier la « compatibilité de repeinture » : la surface de l'ancien revêtement doit être poncée rugueuse et un essai de compatibilité fait, confirmer la compatibilité des nouveaux et anciens revêtements sans délaminage, sinon le retouche s'écaille en plaques.
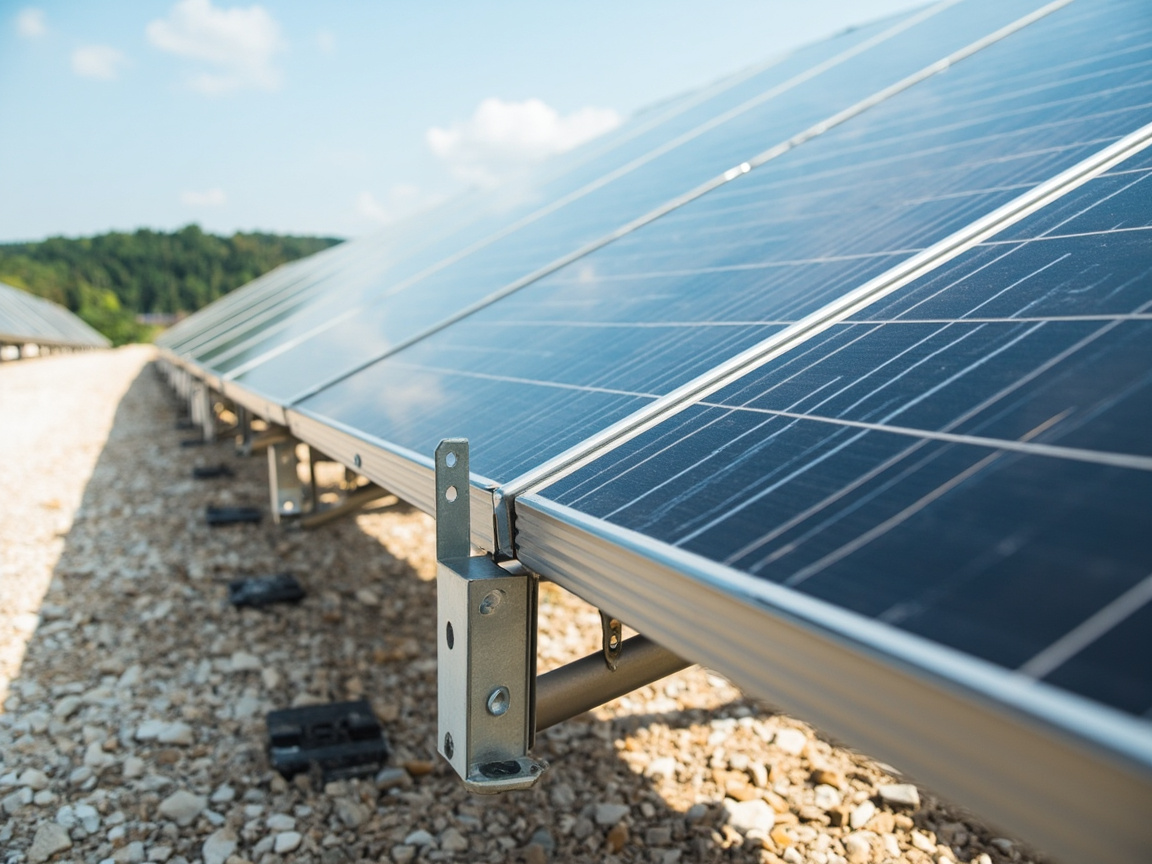
Kexin New Materials (kexinMaterials) sur le système de peinture de supports, insiste sur le « trinôme prétraitement + revêtement + épaisseur de film », et propose pour les projets côtiers un plan de finition épaissie et de mise à niveau fluorocarbone, aidant la centrale à minimiser le coût de maintenance sur le cycle de 25 ans. Pour les profilés minces à section ouverte, nous recommandons en supplément une « prépeinture + obturation » de la paroi interne, pour éviter l'affaiblissement de la section.
VII. Défaillances courantes et contre-mesures
| Phénomène de défaillance | Cause principale | Contre-mesure |
|---|---|---|
| Écaillage en plaques des pièces galvanisées | Sels de zinc non nettoyés, apprêt incompatible | Élimination complète des sels de zinc + apprêt spécial galvanisé |
| Rouille sur coupe/trous de boulon | Revêtement non recouvrant, point de rupture du dépôt de zinc | Retouche après assemblage, obturation |
| Pulvérulence et décoloration de la finition | Mauvaise finition (PU aliphatique) | Changer pour PU aliphatique/fluorocarbone |
| Corrosion par piqûres en bord de mer | Environnement C5 avec système insuffisant | Mise à niveau fluorocarbone + épaississement |
| Craquelure du revêtement | Déformation du substrat, film trop épais | Contrôler l'épaisseur, choisir système flexible |
Ce tableau est une carte de référence rapide pour « diagnostiquer » sur site. Il convient de souligner : la grande majorité des défaillances de revêtement de support remontent à « prétraitement insuffisant » ou « épaisseur de film non conforme », et non à un problème de qualité de la peinture elle-même.
Deux types de défaillance facilement négligés en supplément : d'une part le « jaunissement causant une hausse de l'absorption thermique » — le polyuréthane aliphatique ou une finition de mauvaise qualité jaunit sous fort UV, l'absorption thermique augmente la température du dos du module, baissant indirectement le rendement ; cette défaillance ne se manifeste pas directement par la rouille mais affecte le revenu ; d'autre part la « corrosion galvanique au point de coupe » — lors du boulonnage d'un support acier et d'une fixation aluminium, si la surface de contact n'est pas isolée et que le revêtement se rompt au serrage, un couple acier—aluminium se forme, la rouille apparaît d'abord autour du point serré. La première s'évite par le bon choix de finition, la seconde par rondelle isolante et huilage/peinture de la surface de contact.
VIII. Synergie avec modules et système de suivi
Le support à suivi à axe horizontal unique bouge fréquemment, le revêtement doit être plus flexible et résistant à la flexion, sinon des microcraquelures apparaissent après pliage longue durée ; si le cadre de module double verre utilise un alliage d'aluminium revêtu, attention à la compatibilité avec le mastic de bord de module, éviter le gonflement du revêtement causant une défaillance d'étanchéité. Lors de la conception, aligner le niveau anticorrosion du support avec la durée de vie prévue de la centrale, éviter l'embarras « le module produit encore, le support doit déjà être remplacé ». Pour les supports en zone immergée / à niveau d'eau variable comme pisciculture-photovoltaïque, il faut aussi considérer la corrosion alternée sec-humide en ligne d'eau, le niveau de système doit être rehaussé d'un cran par rapport à la zone atmosphérique.
En approfondissant, le support/flotteur de photovoltaïque en eau (flottant) fait face aussi à l'encrassement microbien dans l'eau et au « trempage répété en ligne d'eau » dû aux fluctuations ; un système anticorrosion atmosphérique ordinaire échouera accélérativement en ligne d'eau, recommandé de faire un système spécial « épaissi + résistant à l'eau » pour la bande de ligne d'eau, et d'inspecter périodiquement la rouille en ligne d'eau. Pour les pièces rotatives du support à suivi et le joint avec le revêtement, attention au maintien d'épaisseur de film sur les zones de frottement mobile, si nécessaire renforcer localement ou ne pas peindre en utilisant des pièces inox à la charnière mobile, éviter que le revêtement usé devienne point de départ de corrosion.
IX. Recommandations d'acceptation et d'exploitation-maintenance
Lors de la livraison de la centrale, l'acceptation du revêtement de support inclut au moins : épaisseur de film (GB/T 4956 multi-points), adhérence par quadrillage (GB/T 9286 niveau 0/1), brouillard salant neutre (GB/T 10125 selon niveau), rapport de résistance QUV (ISO 16474), et apparence sans coulures ou peau d'orange. En phase d'exploitation, recommandé un contrôle sur site tous les 2–3 ans : re-vérifier l'épaisseur de film résiduelle au mesureur, observer si coupes et trous de boulon montrent rouille rouge, retourer localement les défauts précoces pour repousser significativement la grande réparation.
Établir un mécanisme de « réponse par niveau de défaut » : une rouille par piqûre ponctuelle (petite surface, non étendue) peut être poncée et retouchée localement ; une rouille rouge continue le long de coupe ou cloque sous film impose d'évaluer le remplacement de tout le lot de composants ; une pulvérulence généralisée de finition mais apprêt intact permet une rénovation « nettoyage + couche transparente » plutôt que démontage total. Passer de « réparer quand cassé » à « intervenir par niveau » est la clé de la prolongation de la durée de vie économique de la centrale. Pour les grandes centrales au sol, recommandé d'intégrer l'état du revêtement de support dans l'inspection par drone et le jumeau numérique, suivre le taux de dégradation par comparaison d'images.
X. Arbre de décision de sélection : méthode en cinq étapes du site au système
La sélection du revêtement de support peut être figée en un processus décisionnel en cinq étapes, pour éviter de décider à l'aveugle :
- Classement de l'environnement du site : selon ISO 12944-2, combiné à la distance de la côte, sources de pollution industrielle, humidité annuelle et écart de température, classer le projet en C3, C4 ou C5. En cas de contestation, exposer des éprouvettes sur site 3 à 6 mois, utiliser le taux de corrosion mesuré pour justifier le classement, plus convaincant que débattre.
- Alignement de la durée de vie de conception : Définir clairement la durée de conception de la centrale (généralement 25 ans) et l'attente de la première grande révision (par exemple 15 ans), et selon les niveaux de durabilité de l'ISO 12944-1, choisir le système de catégorie « haute » ou « très haute », ne pas parier sur 25 ans avec un système de catégorie « moyenne ».
- Détermination de la voie du substrat : Pour les grandes bases au sol, prioriser le système composite en acier galvanisé à chaud ; pour le distribué en toiture, lorsque la charge propre est limitée, choisir l'aluminium + revêtement en poudre ; pour les supports à suivi à paroi mince ayant des exigences élevées de protection des coupes, on peut évaluer le zinc-aluminium-magnésium.
- Retour inverse du système et de l'épaisseur de film : Selon le niveau d'environnement et la catégorie de durée de vie, déduire à rebours le type d'apprêt et de finition et l'épaisseur totale de film sec — en C3 on peut utiliser « galvanisation + une seule couche de finition résistante aux intempéries », en C4 il est recommandé d'utiliser « galvanisation + apprêt époxy + finition polyuréthane aliphatique », en C5 passer à « galvanisation + apprêt époxy + finition fluorocarbonée » et augmenter l'épaisseur.
- Vérification et boucle fermée : Après un essai de peinture en petit lot, effectuer des prélèvements pour l'adhérence par quadrillage, la brume saline et le QUV ; ne passer à la production de masse qu'après conformité des données ; après mise en service, refaire les mesures selon le plan de maintenance, et rétroalimenter le taux de dégradation réel vers la sélection des projets suivants.
La valeur de ce processus réside dans la traduction du « jugement par expérience » en « registre de décision auditable », permettant aux trois parties — appel d'offres, supervision et maintenance — de se référer et de retracer.
XI. Clauses techniques d'appel d'offres et liste de réception contrôlée à la livraison
Beaucoup de litiges sur les revêtements de supports proviennent de clauses d'appel d'offres vagues — on écrit seulement « anticorrosion résistante aux intempéries, garantie dix ans », sans préciser les méthodes d'essai et les critères de jugement, rendant impossible toute arbitration en cas de problème. Il est recommandé de verrouiller au moins les clauses suivantes dans le cahier des charges techniques, en indiquant les numéros de norme correspondants :
| Article de clause | Rédaction suggérée | Norme de référence |
|---|---|---|
| Épaisseur de couche de zinc | Fixer la moyenne minimale et le minimum local selon l'épaisseur de l'acier du composant | GB/T 13912 |
| Épaisseur de film sec | Fixer la valeur nominale, la valeur minimale et la densité des points de mesure | GB/T 4956, ISO 19840 |
| Adhérence | Quadrillage grade 0/1 et méthode d'arrachement avec valeur seuil | GB/T 9286, ISO 4624 |
| Brumé salin neutre | Fixer le nombre d'heures et la largeur maximale de corrosion au trait de rayure | GB/T 10125 |
| Vieillissement accéléré artificiel | Fixer le nombre d'heures et le taux de rétention de brillance, la différence de couleur minimale | ISO 16474, GB/T 11186 |
| Substances nocives | Limites de COV et de métaux lourds conformes aux normes nationales en vigueur | GB 30981-2020 |
Pour la réception contrôlée à la livraison, il est recommandé d'exécuter un « échantillonnage à trois niveaux » : réception contrôlée complète du premier lot livré (y compris envoi à un tiers pour brume salin et vieillissement) ; pour les lots normaux, mesurer par échantillonnage proportionnel l'épaisseur de film et l'adhérence ; lors de changement de lot ou de ligne (changement de numéro de lot de revêtement, changement de four de ligne de production), renforcer une fois l'échantillonnage. La voie de traitement en cas de non-conformité à la réception contrôlée doit aussi être écrite à l'avance dans le contrat — retour de lot entier, utilisation déclassée ou repeinture — afin d'éviter les disputes sur site. Pour les projets à planning serré, il faut surtout éviter le compromis « sacrifier la réception pour le planning » : les défauts de revêtement masqués après installation par boulons et fixations sont ensuite quasi impossibles à inspecter point par point ; avancer le contrôle aux deux extrémités — usine et livraison — est la stratégie qualité au plus bas coût.
Kexin New Materials (kexinMaterials) recommande aux propriétaires d'introduire dès la phase d'appel d'offres un conseiller technique en revêtement ou de confier à un tiers la rédaction d'un chapitre spécial de peinture, figeant en un seul document le classement environnemental, la conception du système et les critères de réception ; les fournisseurs répondent selon le même cadre lors de l'offre, permettant à l'évaluation de revenir de « comparaison de prix » à « comparaison de système », ce qui compte bien plus pour l'atteinte de l'objectif de 25 ans de durée de vie que le recours après coup.
XII. Spécifique aux supports à suivi : évaluation du revêtement en régime de charge dynamique
Les supports à suivi à axe unique horizontal et à double axe tournent quotidiennement avec le soleil, leurs tubes de couple, colonnes et sièges de palier subissent des charges alternées continues et des micro-vibrations ; l'évaluation du revêtement ne peut copier les indicateurs statiques des supports fixes. Trois points d'attention spécifiques : premièrement, flexibilité et résistance à la fissuration — la finition doit passer l'essai de flexion (flexion sur mandrin cylindrique GB/T 6742) et l'essai à la bosse (GB/T 9753) pour vérifier la suivabilité à la déformation, évitant les micro-fissures sur les points de micro-déformation répétée du tube de couple ; deuxièmement, abrasion et protection des points de serrage — les extrémités d'entraînement, butées de limite et points de marche en maintenance sont des zones à haut risque de dommage mécanique du revêtement, il faut spécifier un épaississement local ou l'ajout de pièces de protection à la conception, et les inscrire comme points d'inspection fixes en maintenance ; troisièmement, maintien de l'adhérence en environnement vibratoire — il est recommandé de pré-traiter les échantillons par vibration ou flexion alternée, puis de remesurer l'adhérence par quadrillage, confirmant qu'aucun décollement intercouche n'apparaît après charge dynamique. La rentabilité des supports à suivi repose sur un gain de production plus élevé ; si le revêtement vieillit prématurément à cause de la charge dynamique et augmente l'arrêt pour maintenance, le gain sera annulé. Ainsi, le petit coût de l'évaluation spécifique dynamique protège le modèle de revenus du système de suivi. Autre rappel : le coffret de contrôle, le carter de réducteur et la chemin de câbles des supports à suivi sont souvent fournis par des sous-traitants différents, avec des systèmes de revêtement variés ; avant livraison, vérifier uniformément que le niveau de protection anticorrosion de chaque pièce correspond à la structure principale, évitant l'effet de point faible « la poutre principale tient 25 ans, l'accessoire pourrit en 5 ans » — la durée de vie de toute la centrale est déterminée par le maillon le plus faible.
Questions fréquentes
Q : Pourquoi les supports photovoltaïques utilisent-ils souvent la galvanisation à chaud plutôt qu'une simple peinture ?
R : La galvanisation à chaud protège l'acier par anode sacrificielle du zinc, les coupes et zones endommagées pouvant encore s'auto-protéger, avec une longue durée de vie et un faible coût ; une simple peinture rouille localement dès qu'elle est rayée. Le système composite galvanisation + revêtement (Duplex) offre une durée de vie anticorrosion plus longue, c'est le courant dominant de l'industrie.
Q : Pourquoi la peinture directe sur couche galvanisée s'écaille facilement ?
R : La surface du zinc est lisse et génère facilement des sels de zinc (rouille blanche), contient de faibles oxydes, l'adhérence des peintures ordinaires est mauvaise. Il faut utiliser un apprêt spécial galvanisation (type gravure ou époxy tolérant faible préparation de surface) et éliminer d'abord les sels de zinc, pour garantir l'adhérence.
Q : Quel niveau doit satisfaire le revêtement d'une centrale photovoltaïque côtière ?
R : La plupart appartiennent à C4–C5 (ISO 12944-2). Il est recommandé brume salin ≥ 1000 h, finition en polyuréthane aliphatique ou fluorocarbonée, épaisseur de film convenablement augmentée, et prioriser le système composite galvanisé pour prolonger la durée de vie.
Q : Comment choisir entre finition polyuréthane et finition fluorocarbonée ?
R : Le polyuréthane a un bon rapport qualité-prix, rétient la brillance 10–15 ans, adapté à la plupart des projets ; le fluorocarboné conserve la brillance 15–20 ans, résiste extrêmement bien aux intempéries mais est cher, adapté aux fortes UV et exigences côtières de haute durabilité. Choisir selon la durée de vie de conception et le budget.
Q : 1000 heures de brume salin signifient-elles une utilisation de 25 ans ?
R : Pas de conversion directe. La brume salin est une évaluation « relative » de corrosion accélérée, non équivalente aux années en extérieur. Il faut combiner le niveau de durabilité attendue ISO 12944, la résistance aux intempéries QUV et l'environnement réel ; la brume salin n'est qu'une condition nécessaire non suffisante.
Q : Les supports en aluminium ont-ils encore besoin de revêtement ?
R : L'aluminium est naturellement résistant à la corrosion, mais en environnement contenant Cl⁻ il y a risque de corrosion par piqûres, et il faut noter la couplage galvanique avec les fixations en acier. Généralement un film de conversion sans chrome + revêtement en poudre résistant aux intempéries suffit, protégeant et offrant une couleur.
Q : En quoi la tôle d'acier zinc-aluminium-magnésium est-elle meilleure que la galvanisation à chaud ?
R : Résistance à la corrosion supérieure, auto-cicatrisation des coupes (organisation eutectique Zn-Al-Mg), adaptée aux supports à paroi mince à exigence élevée de protection des coupes, mais coût légèrement plus élevé, sa peinture nécessite aussi un pré-traitement approprié.
Q : Quelles conséquences si l'humidité est trop élevée lors de l'application ?
R : Une humidité relative trop élevée ou un substrat à plus de 3℃ sous le point de rosée provoque la condensation, l'eau piégée sous le revêtement entraîne perte d'adhérence et cloquage. L'ISO 12944-7 exige le contrôle d'humidité et de point de rosée, arrêter le travail par pluie et forte humidité.
Q : Le revêtement en poudre ou le revêtement liquide convient mieux aux supports ?
R : La poudre sans solvant ni COV, épaisseur uniforme et bonne tenue aux intempéries, adaptée aux profilés en série ; le liquide flexible, adapté aux retouches et pièces complexes. La production en grande série de supports utilise surtout la poudre polyester, la retouche sur site utilise le liquide.
Q : Comment réceptionner la qualité du revêtement des supports ?
R : Épaisseur de film (GB/T 4956), adhérence par quadrillage (GB/T 9286 grade 0/1), brume salin neutre (GB/T 10125), résistance aux intempéries QUV (ISO 16474), aspect sans coulures ni peau d'orange, et exiger du fournisseur la preuve de système correspondant au niveau environnemental.
Lecture complémentaire
- Protection externe des armoires de stockage d'énergie : solution de peinture pour équipements de stockage extérieur : Appartenant aussi aux équipements extérieurs nouvelles énergies, compare les différences d'environnement de corrosion entre supports et armoires de stockage.
- Résistance aux intempéries des bornes de recharge : revêtement des installations de charge : Réflexion de protection coordonnée entre installations de charge et supports en environnement côtier humide.
- Guide de sélection du système de peinture anticorrosion ISO 12944 : Utiliser le cadre des niveaux de corrosion et systèmes ISO 12944 pour évaluer le niveau de protection des supports.
- Revêtement anticorrosion conducteur au graphène : analyse approfondie du blindage par feuillets et du mécanisme conducteur
- Revêtement anticorrosion pour stockage et transport de l'hydrogène : défis de protection en environnement haute pression et hydrogène et sélection
- Aperçu des revêtements nano : nanoparticules, mécanisme d'action et frontières de définition