A geração fotovoltaica deve considerar a "conta do ciclo de vida completo": a garantia dos módulos promete frequentemente 25 ou até 30 anos de potência de saída, mas se os suportes que sustentam os módulos enferrujarem precocemente ou perderem resistência, no caso mais leve afeta o ângulo de inclinação do arranjo e a eficiência de geração, e no pior causa riscos de segurança estruturais. Os suportes fotovoltaicos permanecem a longo prazo ao ar livre, sofrendo a erosão composta de raios ultravioleta, variação térmica, chuva, névoa salina (centrais costeiras e em zonas húmidas/litorais) e atmosfera industrial, impondo ao revestimento protetor requisitos de "resistência às intempéries + anticorrosão" mais severos e de longo prazo do que a estrutura de aço comum de fábricas. Impulsionados pela meta de "duplo carbono", centrais terrestres, distribuição em telhados, complemento pesca-luz e grandes bases em desertos/áreas áridas expandem-se em paralelo; o ambiente de serviço dos suportes varia enormemente, e uma única solução de revestimento não serve para todos, sendo necessário fazer uma combinação diferenciada por nível de ambiente.
Como fornecedor técnico de revestimento protetor industrial, a KeXin New Material(kexinMaterials) acumulou vastos dados em revestimento complementar para estruturas de aço ao ar livre no setor energético, cobrindo diversos substratos como aço galvanizado a quente, liga de alumínio e chapa zincada alumínio-magnésio. Este artigo explica a fundo os pontos-chave do revestimento anticorrosivo e resistente às intempéries para suportes fotovoltaicos, desde o ambiente corrosivo, características do substrato, sistema de revestimento, normas e regulamentos, inspeção de construção até as falhas comuns. É necessário esclarecer: as espessuras de filme, tempos de névoa salina etc. no texto são todos intervalos de engenharia comuns do setor; projetos reais devem seguir o TDS da tinta e as especificações técnicas da central, priorizando a estrutura da série ISO 12944.
Em termos de filosofia de design, o revestimento do suporte não deve ser tratado como "a última etapa de pintura", mas antecipado como parte do design de durabilidade estrutural. Muitas falhas em centrais não se devem a tintas não conformes, mas a "erro de classificação ambiental" — classificar um projeto costeiro C5 como C3, ou tratar um projeto de telhado como ambiente sem corrosão. O correto é primeiro identificar o ambiente corrosivo com base no local, depois retroceder para o sistema de revestimento e espessura, e finalmente fechar o ciclo com dados de aceitação, formando a cadeia completa "ambiente — design — verificação".
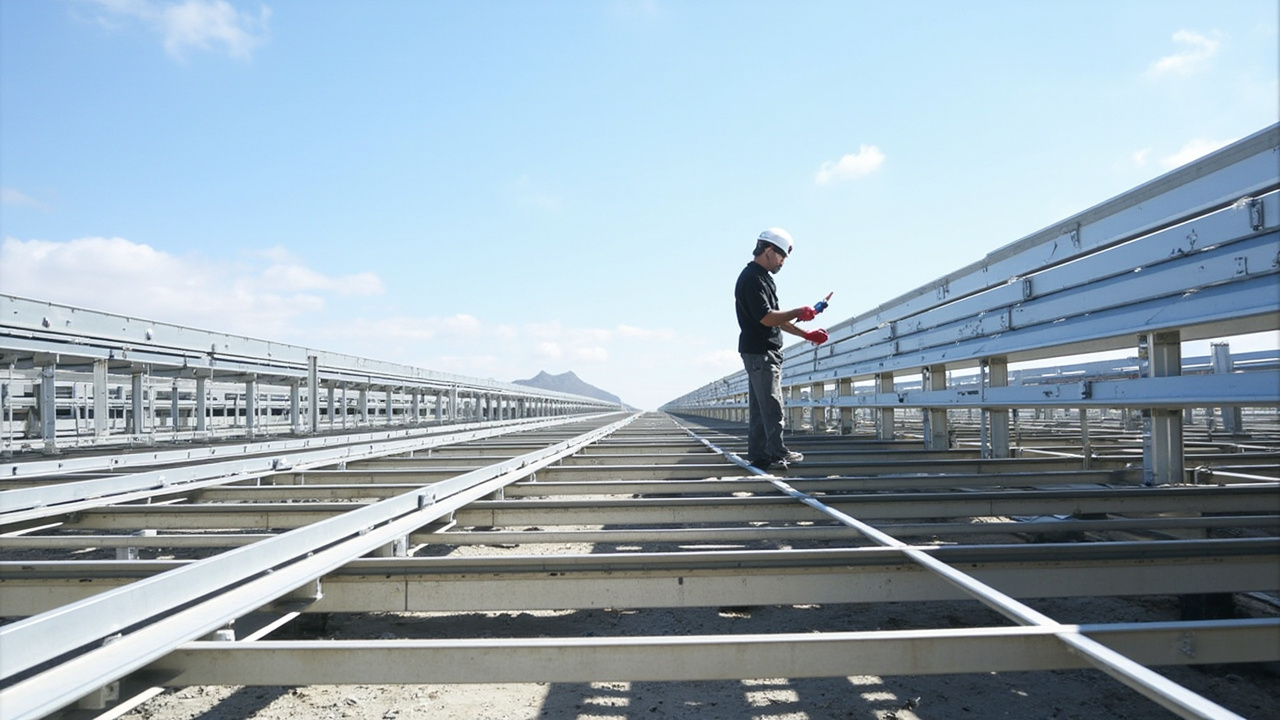
I. Ambiente de serviço dos suportes fotovoltaicos: por que é mais difícil que a estrutura de aço de fábrica
As centrais fotovoltaicas são construídas maioritariamente em três tipos de ambientes típicos: zona árida de forte UV no noroeste, zona costeira de alta névoa salina no sudeste, e zona húmida corrosiva de planícies litorais/complemento pesca-luz. Estes ambientes correspondem à classificação de corrosividade atmosférica da ISO 12944-2:
- C3 (média): atmosfera urbana e industrial leve;
- C4 (alta): industrial e costeira (teor de sal médio);
- C5 (muito alta): costa de alta salinidade, offshore e forte poluição industrial;
- CX (extrema): ambientes extremos como plataformas offshore (parte das novas versões da ISO 12944 já lista separadamente).
Centrais costeiras e em zonas húmidas/litorais caem frequentemente em C4–C5, com taxa de corrosão anual muito superior à de fábricas comuns. Mais problemático é que o suporte fotovoltaico é um perfil de parede fina e seção aberta (aço perfil C, aço perfil U, perfil de alumínio); uma vez que a parede interna corrói, a redução da seção é grande, afetando visivelmente a capacidade de carga — este é o risco especial trazido por "parede fina + longo prazo".
Regionalmente, as bases em desertos/áreas áridas do noroeste da China enfrentam a combinação de "forte UV + grande variação térmica + abrasão por areia e vento"; UV e ciclos térmicos são as causas principais de pulverização e fissuração do revestimento; o sudeste costeiro e zonas húmidas enfrentam a combinação de "alta névoa salina + alta humidade + areia transportada por tufão", com corrosão por pite induzida por iões cloreto e corrosão em frestas mais proeminentes; a distribuição em telhados no sul ainda acumula "alta temperatura e humidade + poluição atmosférica industrial". O desempenho do mesmo revestimento em bases diferentes pode ser radicalmente distinto, portanto "classificar por local" é o primeiro passo da pintura de suportes. Do ponto de vista económico, o custo do suporte representa tipicamente cerca de um décimo do investimento total da central, mas se o revestimento envelhecer precocemente e exigir substituição em massa em 10 anos, o custo de desmontagem, paragem e mão de obra é muito superior à diferença de se ter escolhido uma combinação de alta durabilidade no início — a conta do ciclo de vida completo não compensa.
Além disso, os suportes devem suportar: tensão alternada do revestimento por dilatação térmica, fadiga do revestimento por vibração do vento, e erosão local por água de limpeza (podendo conter cloro). Tudo isto exige que o revestimento tenha flexibilidade e durabilidade, não se devendo buscar apenas dureza em detrimento da resistência à fissura.
II. Rotas de substrato: aço galvanizado a quente vs liga de alumínio vs chapa zincada alumínio-magnésio
Os substratos principais para suportes fotovoltaicos são três, cada um com condições prévias de pintura distintas.
2.1 Aço galvanizado por imersão a quente (HDG)
A galvanização por imersão a quente (segundo GB/T 13912 / ASTM A123) forma na superfície do aço uma camada de liga Zn-Fe, protegendo o substrato de aço pelo ânodo de sacrifício do zinco, sendo a solução anticorrosiva de melhor relação custo-benefício. Mas a camada galvanizada tem limite de vida mesmo em ambiente C5, e em cortes, pontos de soldadura e furos de parafuso a camada de zinco é descontínua, necessitando reforço com revestimento. Pintar sobre camada galvanizada ("pintura de peça galvanizada") deve resolver o problema de aderência — a superfície de zinco é lisa e contém sais de zinco, pintar diretamente descasca facilmente, sendo esta a raiz de falha mais comum na pintura de suportes fotovoltaicos. A camada galvanizada divide-se ainda em "camada de zinco puro" e "camada galvanizada ligada zinco-ferro (GA ligado)"; os dois estados de superfície diferem, e o pré-tratamento e a seleção de primário também devem diferir, não se podendo tratar todos por igual.
2.2 Perfil de liga de alumínio
O alumínio é leve e resistente à corrosão, adequado para telhados e cenários sensíveis ao peso próprio, mas tem custo elevado, e ainda apresenta algum risco de corrosão por pite em ambientes com Cl⁻, devendo-se notar a corrosão galvânica (contacto com braçadeira de aço). O filme de anodização de alumínio é resistente à corrosão, mas como base de pintura ainda requer filme de conversão para melhorar a aderência da tinta. Na engenharia deve-se ainda notar: durante a extrusão, a superfície do alumínio traz óleo e casca de oxidação; se a limpeza não for completa, a aderência do revestimento cai drasticamente; simultaneamente o coeficiente de expansão térmica do alumínio difere do do revestimento orgânico, em zonas de grande amplitude térmica diária a tensão interfacial acumula mais facilmente, devendo-se preferir combinação flexível.
2.3 Chapa zincada alumínio-magnésio (Zn-Al-Mg)
Novo tipo de revestimento, com resistência à corrosão superior ao galvanizado comum, boa autocicatrização em corte (a organização eutética Zn-Al-Mg forma película protetora densa no dano), com aplicação crescente em suportes fotovoltaicos nos últimos anos. A pintura sobre este também requer pré-tratamento adequado, senão a aderência interfacial é insuficiente. Comparado à camada de zinco puro, a camada rica em alumínio da Zn-Al-Mg é mais densa, e o requisito de "primário tolerante a baixo pré-tratamento" para o revestimento difere ligeiramente, recomendando-se validar a aderência em pequena amostra antes de ampliar.
2.4 Impacto da escolha de substrato no design do revestimento
Escolher substrato é essencialmente pesar entre "custo de material, peso estrutural, capital anticorrosivo". O aço galvanizado a quente providencia proteção catódica pela própria camada, o revestimento assume mais "resistência às intempéries + selagem e reforço"; o alumínio conta com filme passivado, o revestimento assume "coloração + proteção auxiliar"; a Zn-Al-Mg fica entre ambos. Compreender isto permite gastar o orçamento de revestimento limitado onde é mais útil.
III. Design do sistema de revestimento: "proteção em camadas" e "revestimento orgânico" sobre camada galvanizada
Para resistência às intempéries e anticorrosão sobre substrato galvanizado, existem dois tipos de rotas comuns, cuja ideia central é "deixar o revestimento orgânico e a camada metálica desempenhar cada um sua função".
3.1 Galvanizado + revestimento orgânico (sistema Duplex)
A ISO 12944-1 propõe o conceito de "proteção em camadas (Duplex System)": galvanização a quente sobreposta a revestimento orgânico, com vida útil aproximadamente igual à soma ou superior (efeito sinérgico). A combinação típica é "camada galvanizada + primário epóxi (ou primário de zinco em pó) + acabamento de poliuretano alifático/tinta de fluorocarbono". A camada galvanizada providencia proteção catódica e barreira de base, o acabamento orgânico providencia resistência às intempéries e cor (suportes fotovoltaicos são maioritariamente cinza prateado, preto). A essência do sistema em camadas é: mesmo que o acabamento orgânico envelheça localmente, a camada de zinco abaixo ainda protege o substrato de aço, não havendo falha catastrófica de "assim que a tinta racha, oxida".
3.2 Revestimento de alta resistência às intempéries direto (sem galvanizar ou galvanização fina)
Para alumínio ou Zn-Al-Mg, pode usar-se "filme de conversão + acabamento/pó resistente às intempéries" para proteção direta, poupando o galvanizado espesso. A pintura em pó (pó de poliéster/TGIC ou pó de poliuretano) pela ausência de solvente, espessura uniforme e boa resistência às intempéries, é amplamente aplicada em suportes. Para cenários de suporte de telhado onde não se pode fazer pré-tratamento em grande escala no local, a pintura em pó industrializada é mais controlável que a pulverização líquida in situ.
Vale expandir o mecanismo sinérgico do sistema em camadas (Duplex): a falha da camada galvanizada é maioritariamente por "redução uniforme", não havendo falha catastrófica de perfuração local; e uma vez danificado o acabamento orgânico, o zinco exposto continua a proteger o substrato de aço por sacrifício, dando à operação e manutenção uma "janela de descoberta e reparação". Esta "redundância dupla" é exatamente o motivo pelo qual o sistema em camadas é promovido na ISO 12944-1. Do ponto de vista de custo de ciclo de vida, o investimento inicial do sistema em camadas é superior ao de solução única, mas o seu período de durabilidade aproxima-se frequentemente da soma das vidas de ambos, o custo anual unitário é menor, sendo especialmente vantajoso para centrais com vida de design de 25 anos.
Chave de construção: peças galvanizadas devem usar "primário específico para superfície galvanizada" (contendo primário de ataque ou epóxi tolerante a baixo pré-tratamento), e eliminar completamente os sais de zinco (ferrugem branca). Senão a aderência não passa, descasca em blocos após alguns anos, e o custo de reparação é muito superior ao investimento de processo inicial.
IV. Tabela comparativa de sistemas de revestimento principais
A tabela abaixo coloca em paralelo a expectativa de durabilidade de diferentes substratos e combinações, para seleção inicial conforme a vida de design da central.
| Substrato | Combinação de revestimento | Resistência às intempéries | Expectativa de vida anticorrosiva | Espessura típica de filme | Ambiente aplicável |
|---|---|---|---|---|---|
| Aço galvanizado a quente | Galvanizado + primário epóxi + acabamento de poliuretano alifático | Excelente (PU mantém brilho 10–15 anos) | C4 por 20–25 anos | Primário 40 + acabamento 60 µm | Geral – costeiro |
| Aço galvanizado a quente | Galvanizado + tinta de fluorocarbono | Excelente (mantém brilho 15–20 anos) | C5 por 25 anos+ | Acabamento 30–40 µm (camada fina) | Forte UV/costeiro |
| Liga de alumínio | Filme de conversão cromado/sem crómio + pó de poliéster | Excelente | 20–25 anos | 60–80 µm | Telhado/geral |
| Aço Zn-Al-Mg | Limpeza + pó de poliuretano | Boa–Excelente | 15–20 anos | 60–80 µm | Geral |
| Aço (sem revestimento) | Jateamento Sa2.5 + epóxi rico em zinco + camada intermédia + acabamento PU | Excelente | Conforme combinação ISO 12944 | Ex.: 80+100+60 µm | Cenário de anticorrosão pesada |
Nota: as vidas acima são intervalos de experiência de engenharia, na realidade dependem do nível ambiental, espessura de filme e qualidade de construção, devendo avaliar-se conforme o nível de durabilidade esperada da ISO 12944-1 (baixo/médio/alto/muito alto, correspondendo a 2–5 / 5–15 / >15 anos). Não inferir anos outdoor apenas por "quantas horas de névoa salina", a névoa salina é apenas um teste acelerado relativo.
V. Indicadores-chave de desempenho e normas
Após selecionar o sistema, aceitar por dados, evitando liberação do tipo "parece mais ou menos".
5.1 Névoa salina neutra (NSS)
Segundo o ensaio de névoa salina neutra GB/T 10125 / ISO 9227, o sistema galvanizado + revestimento requer tipicamente pequena propagação de corrosão no risco, sem bolhas; sistemas de alta durabilidade frequentemente exigem 720 h, 1000 h ou mais sem corrosão de substrato. Para projeto costeiro C5 recomenda-se névoa salina ≥ 1000 h, e atenção à "largura de propagação no risco" em vez de apenas "se há pontos de ferrugem".
5.2 Resistência às intempéries (QUV / lâmpada de xénon)
Segundo envelhecimento acelerado artificial ISO 16474 (original ISO 11507, UV fluorescente QUV), ISO 11341 (xénon), avalia-se retenção de brilho, pulverização, mudança de cor. O acabamento de poliuretano alifático após QUV 1000–2000 h mantém alta retenção de brilho; fluorocarbono é superior. Na aceitação deve-se estipular "limite inferior de retenção de brilho após certo número de horas", não apenas ver "foi feito o ensaio".
5.3 Aderência
Segundo método de grade GB/T 9286, a combinação em peça galvanizada deve atingir classe 0/1; tração (ISO 4624) com aderência ≥ 5 MPa é limiar comum. Para suportes de rastreio/eólicos com vibração frequente, recomenda-se também ver flexibilidade e retenção de aderência após dobra.
5.4 Aderência e espessura da camada de zinco
A espessura da camada galvanizada a quente segundo GB/T 13912 tem requisito mínimo conforme espessura do aço (ex.: média da peça ≥ 85 µm etc.), sendo este o capital anticorrosivo da galvanização. Antes da pintura deve confirmar-se que a espessura da camada de zinco cumpre, senão "nem a melhor tinta salva camada fina de zinco". Na inspeção deve-se também atender à resistência de aderência zinco-aço (martelo/dobra conforme anexo GB/T 13912); se a própria camada galvanizada fraturar e descascar, o revestimento sobre ela também se desprenderá.
5.5 Resistência à humidade quente e corrosão cíclica
Além da névoa salina única, crescente número de especificações de central exige "corrosão cíclica (CCT, segundo ISO 14993 / GB/T 24195)" e "humidade quente (GB/T 1740)", pois o ambiente real é alternância "seco — húmido — sal — UV", não névoa salina constante. A corrosão cíclica expõe melhor a falha interfacial, recomendando-se para projetos de alta durabilidade fornecer ambos os dados NSS e CCT, evitando "passa na névoa salina, envelhece precocemente no campo".
5.6 Diferença de cor e consistência de aparência
A cor do acabamento do suporte (cinza prateado, preto, branco) não diz respeito apenas à estética, mas afeta absorção de calor e consistência do arranjo. A diferença de cor quantifica-se por colorímetro segundo GB/T 11186 (ou ISO 7724) (comum ΔE); fornecimento em lote deve controlar o limite de diferença de cor intra e inter lote, evitando faixas de cor visíveis na central após construção.
VI. Pontos-chave do processo de construção
- Pré-tratamento de peça galvanizada: desengorduramento → lavagem → remoção de ferrugem branca/sais de zinco (ácido diluído ou agente específico) → conversão/fosfatização ou primário galvanizado direto; proibido pintar diretamente com ferrugem branca.
- Jateamento (se sem galvanizar): substrato de aço jateado a Sa2.5 (segundo GB/T 8923.1 / ISO 8501-1), rugosidade Ry5 40–70 µm, para melhorar aderência.
- Controlo de espessura de filme: medir filme seco com medidor magnético (GB/T 4956), bordas e cortes tendem a ficar finos, necessitando retoque focado.
- Controlo ambiental: temperatura 5–40℃, humidade relativa ≤ 85%, temperatura do substrato 3℃ acima do ponto de orvalho (evitar condensação), conforme norma de construção ISO 12944-7.
- Cura de pó: pó de poliéster curado conforme TDS (típico 180–200℃ 10–15 min), uniformidade do forno afeta nivelamento e desempenho, devendo calibrar periodicamente com rastreador de temperatura de forno.
- Reforço de bordas e cantos internos: borda de corte e canto interno de dobra do perfil são locais de filme mais fino e mais propensos à ferrugem, devendo a linha ter "pré-revestimento + retoque antes da linha" duas barreiras, e inspeção por amostragem específica de canto interno com medidor de espessura.
- Retenção de amostra e confirmação de primeira peça: reter amostra de tinta por lote, confirmar aderência e espessura de primeira peça por turno, parar linha imediatamente se houver desvio, evitando lote inteiro não conforme.
A pintura in situ (ex.: retoque de central já construída) deve ainda verificar a "repintabilidade": a superfície do revestimento antigo necessita lixagem áspera e ensaio de compatibilidade, confirmar que o novo e antigo são compatíveis e não descamam, senão a camada de retoque descasca em blocos.
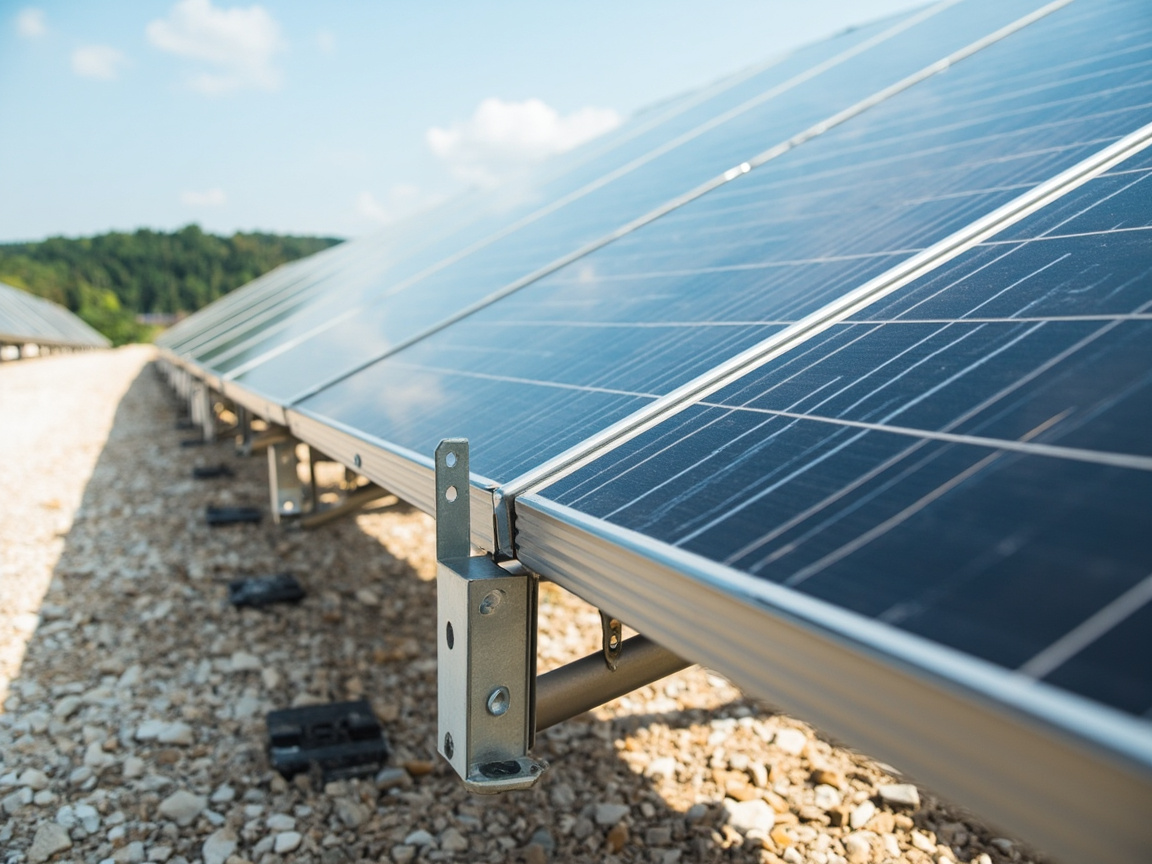
A KeXin New Material(kexinMaterials) na combinação de pintura de suportes enfatiza a trindade "pré-tratamento + revestimento + espessura de filme", e para projetos costeiros oferece acabamento espessado e upgrade de fluorocarbono, ajudando a central a minimizar o custo de manutenção no ciclo de 25 anos. Para perfis de parede fina e seção aberta, recomendamos adicionalmente "pré-revestimento + selagem" da parede interna, evitando redução de seção.
VII. Falhas comuns e medidas
| Fenómeno de falha | Causa principal | Medida |
|---|---|---|
| Descasque em bloco em peça galvanizada | Sais de zinco não removidos, primário incompatível | Remover completamente sais de zinco + primário específico galvanizado |
| Ferrugem em corte/furo de parafuso | Revestimento não cobriu, ponto de ruptura de zinco | Retoque após montagem, selagem |
| Pulverização e descoloração de acabamento | Acabamento errado (PU aromático) | Mudar para PU alifático/fluorocarbono |
| Corrosão por pite à beira-mar | Ambiente C5 com combinação insuficiente | Upgrade para fluorocarbono + espessar |
| Fissuração do revestimento | Deformação de base, filme excessivo | Controlar espessura, selecionar sistema flexível |
Esta tabela é um cartão de consulta rápida para "diagnosticar" no local. Vale enfatizar: a grande maioria das falhas de revestimento de suporte remonta a "pré-tratamento insuficiente" ou "espessura de filme não conforme", não a problema de qualidade da tinta em si.
Complementam-se dois tipos de falha facilmente negligenciados: primeiro o "aumento de absorção térmica por amarelecimento" — PU aromático ou acabamento de má qualidade amarelece sob forte UV, o aumento de absorção de calor eleva a temperatura da traseira do módulo, reduzindo indiretamente a eficiência de geração; esta falha não se manifesta diretamente como ferrugem, mas afeta o rendimento; segundo a "corrosão bimetálica na cutela" — ao ligar parafuso suporte de aço e braçadeira de alumínio, se a superfície de contacto não tem isolamento e o revestimento parte no aperto, forma-se par galvânico aço–alumínio, oxidando primeiro em redor do ponto de aperto. O primeiro evita-se com seleção correta de acabamento, o segundo resolve-se com arruela isolante e óleo/tinta na superfície de contacto.
VIII. Sinergia com módulos e sistema de rastreio
Os suportes de rastreamento de eixo único horizontal movem-se frequentemente, e o revestimento necessita de melhor flexibilidade e resistência à flexão; caso contrário, surgem microtrincas após flexões prolongadas. Se as molduras de módulos de vidro duplo utilizarem alumínio revestido, atenção à compatibilidade com a cola da moldura do módulo, evitando que o inchaço do revestimento cause falha na vedação. No design, alinhe o nível de anticorrosão do suporte com a vida de projeto da central, para evitar o constrangimento de "o módulo ainda gera energia, mas o suporte já precisa ser substituído". Para suportes em zonas submersas ou de variação de nível de água, como em projetos de complementaridade pesca-energia, deve-se considerar ainda a corrosão por alternância de molhado e seco na linha de água, e o nível de proteção associado deve ser elevado um patamar acima da zona atmosférica.Analisando mais a fundo, os suportes/flutuadores de suporte de fotovoltaia flutuante em superfície de água enfrentam ainda problemas de fixação de microrganismos na água e de "imersão repetida na linha de água" causada pelas subidas e descidas do nível, e as proteções anticorrosivas atmosféricas comuns falham aceleradamente na zona da linha de água. Recomenda-se fazer uma proteção específica de "espessamento + resistência à água" na faixa da linha de água, e inspecionar periodicamente vestígios de ferrugem na linha de água. Nas juntas de peças rotativas e de revestimento dos suportes de rastreamento, atenção à manutenção da espessura de filme nas zonas de fricção por movimento; se necessário, faça reforço local ou use peças de aço inoxidável em vez de tinta nas zonas de dobradiças móveis, evitando que o desgaste do revestimento se torne ponto de partida para corrosão.
Nove, Sugestões de Aceitação e Operação-Manutenção
Na entrega da central, a aceitação do revestimento dos suportes deve incluir pelo menos: espessura de filme (GB/T 4956 em múltiplos pontos), aderência por grade (GB/T 9286 nível 0/1), névoa salina neutra (GB/T 10125 por nível), relatório de intemperismo QUV (ISO 16474), e aparência sem escorrimento ou casca de laranja. Na fase de operação-manutenção, recomenda-se uma inspeção amostral in situ a cada 2–3 anos: usar medidor de espessura para verificar a espessura de filme residual, observar se há ferrugem vermelha em cortes e furos de parafusos; ao detectar defeitos precoces, fazer retoque local, o que pode atrasar significativamente a grande manutenção.
É necessário estabelecer um mecanismo de "resposta por nível de defeito": ao detectar ponto único de ferrugem por picada (área pequena, sem expansão), pode-se lixar e retocar localmente; ao detectar ferrugem vermelha contínua ao longo de cortes ou bolhas sob o filme, deve-se avaliar a substituição integral do lote de componentes; ao detectar pulverização geral da tinta de acabamento mas com primário intacto, pode-se fazer renovação de "limpeza + camada transparente" em vez de desmontar tudo. Elevar a operação-manutenção de "consertar quando quebrar" para "intervir por nível" é a chave para prolongar a vida económica da central. Para grandes centrais terrestres, recomenda-se incluir o estado do revestimento dos suportes na inspeção por drone e no registo de gémeo digital, usando comparação de imagens para acompanhar a taxa de degradação.
Dez, Árvore de Decisão de Seleção: Método de Cinco Passos do Local à Proteção
A seleção do revestimento dos suportes pode ser consolidada num processo de decisão de cinco passos, evitando definir o plano por tentativa:
- Classificação do ambiente do local: com base em ISO 12944-2, combinando distância da costa, fontes de poluição industrial, humidade anual média e amplitude térmica, enquadrar o projeto em C3, C4 ou C5. Em caso de controvérsia, pode-se expor placas de teste no local por três a seis meses, usando a taxa de corrosão medida para corroborar a classificação, mais convincente do que discutir.
- Alinhamento da vida de projeto: definir a vida de projeto da central (geralmente 25 anos) e a expectativa de primeira grande manutenção (ex. 15 anos), e segundo o nível de durabilidade da ISO 12944-1 selecionar proteção de nível "alto" ou "muito alto", não usar proteção de nível "médio" para apostar em 25 anos.
- Determinação da rota de substrato: grandes bases terrestres priorizam sistema composto de aço galvanizado a quente; distribuição em cobertura com limitação de peso próprio escolhe alumínio + revestimento em pó; suportes de rastreamento de parede fina com alto requisito de proteção de corte podem avaliar aço zincado-alumínio-magnésio.
- Retroprecisão de proteção e espessura de filme: conforme nível de ambiente e patamar de vida, retroprecisar o tipo de primário e acabamento e a espessura total de filme seco — C3 pode usar "galvanização + tinta de acabamento de intemperismo de camada única", C4 recomenda "galvanização + primário epóxi + acabamento de poliuretano alifático", C5 eleva para "galvanização + primário epóxi + acabamento de fluorocarbono" e com espessamento.
- Verificação e fecho de ciclo: após teste de pintura em pequeno lote, fazer amostragem de aderência por grade, névoa salina e QUV; só liberar em massa após dados conformes; após operação, refazer medições conforme plano de operação-manutenção, feedback da taxa de degradação real para a seleção do próximo projeto.
O valor deste processo está em traduzir "julgamento por experiência" em "registo de decisão auditável", para que licitação, fiscalização e operação-manutenção possam confrontar e rastrear.
Onze, Cláusulas Técnicas de Licitação e Lista de Reverificação na Chegada
Muitas disputas de revestimento de suportes originam-se de cláusulas de licitação vagas — escrevem apenas "anticorrosivo de intemperismo, garantia de dez anos", mas não esclarecem métodos de teste e critérios de julgamento, impossibilitando arbitragem quando surge problema. Recomenda-se fixar pelo menos as cláusulas abaixo no caderno de encargos, indicando o número da norma correspondente:
| Item de cláusula | Redação sugerida | Norma base |
|---|---|---|
| Espessura da camada de zinco | Conforme espessura do aço do componente, definir média mínima e mínimo local | GB/T 13912 |
| Espessura de filme seco | Definir valor nominal, mínimo e densidade de pontos de medição | GB/T 4956, ISO 19840 |
| Aderência | Grade nível 0/1 e método de tração com valor-limite | GB/T 9286, ISO 4624 |
| Névoa salina neutra | Definir horas e limite de largura de corrosão de risco | GB/T 10125 |
| Envelhecimento acelerado artificial | Definir horas e limite inferior de retenção de brilho e diferença de cor | ISO 16474, GB/T 11186 |
| Substâncias nocivas | Limites de VOC e metais pesados conforme norma nacional vigente | GB 30981-2020 |
Na reverificação à chegada, recomenda-se executar "amostragem de três níveis": primeiro lote chegando com reverificação total (incluindo envio para terceiros de névoa salina e envelhecimento); lotes normais com medição proporcional de espessura e aderência; ao trocar lote ou linha (tinta troca de lote, linha de produção troca de forno) fazer amostragem reforçada uma vez. O caminho de tratamento de não conformidade também deve ser previamente escrito no contrato — devolução total, uso rebaixado ou retrabalho e repintura, evitando disputas no local. Para projetos com prazo apertado, especialmente evitar a concessão de "trocar prazo por aceitação": defeitos de revestimento após instalação são obscurecidos por parafusos e grampos, quase impossível de inspecionar ponto a ponto mais tarde; antecipar o controlo para as extremidades de fábrica e chegada é a estratégia de qualidade de menor custo.
Kexin New Materials (kexinMaterials) recomenda que o proprietário introduza consultor técnico de revestimento ou delegue a terceiros a elaboração de capítulo específico de pintura já na fase de licitação, consolidando classificação ambiental, design de proteção e critérios de aceitação num documento de uma vez; os fornecedores respondem pelo mesmo quadro na proposta, e a avaliação pode voltar de "comparar preço" para "comparar sistema", o que é muito mais importante para atingir o objetivo de 25 anos de vida do que litígio posterior.
Doze, Específico de Suportes de Rastreamento: Avaliação de Revestimento em Condições de Carga Dinâmica
Suportes de rastreamento de eixo único horizontal e de dois eixos rodam diariamente com o sol, e seus tubos de torque, colunas e mancais suportam carga alternada contínua e microvibração; a avaliação do revestimento não pode copiar os indicadores estáticos de suportes fixos. Três pontos de atenção específica: primeiro, flexibilidade e resistência a fissuras — a tinta de acabamento deve passar em teste de dobramento (GB/T 6742 dobramento em eixo cilíndrico) e teste de embutimento (GB/T 9753) para verificar acompanhamento de deformação, evitando trincas capilares em zonas de microdeformação repetida do tubo de torque; segundo, desgaste e proteção de pontos de fixação — extremidade de acionamento, blocos de limite e pontos de pisada para manutenção são zonas de alto dano mecânico do revestimento, devendo o design especificar espessamento local ou instalação de peças protetoras, e a operação-manutenção listá-los como pontos fixos de inspeção; terceiro, manutenção de aderência em ambiente de vibração — recomenda-se pré-tratamento de vibração ou dobramento alternado em amostras, depois refazer aderência por grade, confirmando que o revestimento não solta entre camadas após carga dinâmica. A economicidade do suporte de rastreamento baseia-se em maior ganho de geração; se o revestimento envelhecer precocemente por carga dinâmica e aumentar paragens para manutenção, o ganho é consumido, portanto o pequeno gasto da avaliação específica de carga dinâmica protege o modelo de receita do sistema de rastreamento. Outra nota: a caixa de controlo, carcaça do redutor e eletrocalha dos suportes de rastreamento são frequentemente fornecidos por subcontratados diferentes, com sistemas de revestimento variados; antes da entrega, unificar a verificação de que o nível anticorrosivo de cada componente corresponde à estrutura principal, evitando o efeito de ponto fraco de "viga principal aguenta 25 anos, acessório apodrece em 5", a vida da central é definida pelo elo mais fraco.
Perguntas Frequentes
P: Por que os suportes fotovoltaicos usam comumente galvanização a quente em vez de apenas tinta?
R: A galvanização a quente protege o aço pelo ânodo de sacrifício do zinco, cortes e danos ainda se autoprotegem, e tem longa vida e baixo custo; tinta pura uma vez riscada gera ferrugem local. O sistema composto galvanização + revestimento (Duplex) tem vida anticorrosiva mais longa, sendo o padrão da indústria.
P: Por que pintar diretamente sobre camada galvanizada descasca facilmente?
R: A superfície de zinco é lisa e gera facilmente sais de zinco (ferrugem branca), contém óxidos residuais, a aderência de tinta comum é fraca. Deve usar primário específico para galvanizado (tipo ataque ou epóxi tolerante a baixo tratamento de superfície) e remover previamente os sais de zinco, para garantir aderência.
P: Que nível deve atender o revestimento de central fotovoltaica costeira?
R: Geralmente C4–C5 (ISO 12944-2). Recomenda-se névoa salina ≥ 1000 h, acabamento de poliuretano alifático ou fluorocarbono, espessura de filme adequadamente aumentada, e priorizar sistema composto galvanizado para prolongar vida.
P: Como escolher entre tinta de acabamento de poliuretano e de fluorocarbono?
R: Poliuretano tem bom custo-benefício, retém brilho 10–15 anos, adequado para maioria dos projetos; fluorocarbono retém brilho 15–20 anos, intemperismo excelente mas caro, adequado para alta radiação UV e exigência costeira de alta durabilidade. Escolher conforme vida de projeto e orçamento.
P: Névoa salina 1000 horas representa uso de 25 anos?
R: Não pode converter diretamente. Névoa salina é avaliação "relativa" de corrosão acelerada, não equivale a anos outdoor. Deve combinar nível de durabilidade esperado ISO 12944, intemperismo QUV e ambiente real para julgar; névoa salina é necessária mas não suficiente.
P: Suportes de alumínio ainda precisam de revestimento?
R: Alumínio é por si só resistente à corrosão, mas em ambiente com Cl⁻ há risco de corrosão por pite, e deve atenção à corrosão galvânica com grampo de aço. Geralmente fazer filme de conversão sem cromo + revestimento em pó de intemperismo, protegendo e dando cor.
P: Chapa zincada-alumínio-magnésio é melhor que galvanização a quente onde?
R: Corrosão melhor, autocicatrização de corte (organização eutética Zn-Al-Mg), adequada para suportes de parede fina com alto requisito de proteção de corte, mas custo levemente maior, sua pintura também precisa de pré-tratamento adequado.
P: Que consequência tem humidade muito alta na construção?
R: Umidade relativa muito alta ou substrato abaixo de 3℃ do ponto de orvalho gera condensação, água sob o revestimento causa perda de aderência e bolhas. ISO 12944-7 exige controlo de humidade e ponto de orvalho, parar trabalho em chuva e alta humidade.
P: Revestimento em pó ou líquido é mais adequado para suportes?
R: Pó sem solvente VOC, espessura uniforme e bom intemperismo, adequado para perfis em lote; líquido flexível, adequado para retoque e peças irregulares. Produção em grande lote de suportes usa maiormente poliéster em pó, retoque em campo usa líquido.
P: Como aceitar qualidade do revestimento de suportes?
R: Espessura de filme (GB/T 4956), aderência por grade (GB/T 9286 nível 0/1), névoa salina neutra (GB/T 10125), intemperismo QUV (ISO 16474), aparência sem escorrimento ou casca de laranja, e exigir do fornecedor comprovante de proteção conforme nível ambiental correspondente.
Leitura Adicional
- Proteção externa de armários de armazenamento: plano de pintura para equipamentos de armazenamento outdoor: pertence a equipamentos outdoor de nova energia, compara diferenças de ambiente corrosivo entre suportes e armários de armazenamento.
- Intemperismo outdoor de carregadores: revestimento de instalações de carregamento: ideia de proteção coordenada de instalações de carregamento e suportes em ambiente costeiro de alta humidade.
- Guia de seleção de sistema de pintura anticorrosiva ISO 12944: usar quadro de nível de corrosão e sistema ISO 12944 para avaliar nível de proteção de suportes.
- Revestimento anticorrosivo condutivo de grafeno: análise profunda de blindagem por lamela e mecanismo condutivo
- Revestimento anticorrosivo para armazenamento e transporte de hidrogénio: desafios de proteção em ambiente de hidrogénio de alta pressão e seleção
- Visão geral de revestimento nano: nanopartículas, mecanismo de ação e fronteiras de definição