Фотоэлектрическая генерация должна учитывать «полный жизненный цикл»: гарантия на модули часто обещает 25 и даже 30 лет выходной мощности, а если опоры, поддерживающие модули, преждевременно заржавеют и потеряют прочность, в легком случае это повлияет на угол наклона массива и эффективность генерации, а в тяжелом — вызовет угрозу структурной безопасности. Фотоэлектрические опоры длительное время находятся на открытом воздухе, подвергаясь комплексной эрозии ультрафиолетом, перепадами температур, дождевой водой, солевым туманом (прибрежные станции и станции на мелководье) и промышленной атмосферой, что предъявляет к покрытию требования «атмосферостойкость + антикоррозия» более жесткие и долгосрочные, чем к обычным стальным конструкциям цехов. Под давлением цели «двойного углерода» наземные станции, распределенные кровельные, «рыба-свет» (рыбоводство + фотоэлектрика) и крупные базы в пустынях и засушливых районах расширяются параллельно, а диапазон условий эксплуатации опор чрезвычайно велик — единое решение покрытия не может подойти всем, необходима дифференцированная комплектация по уровням среды.
Как поставщик технологий промышленного защитного покрытия, KeXin New Material(kexinMaterials) накопил большой объем данных по комплектной окраске новых энергетических наружных стальных конструкций, охватывающих различные основания: горячеоцинкованную сталь, алюминиевые сплавы и сталь с покрытием Zn-Al-Mg. В этой статье мы подробно разберем ключевые моменты атмосферостойкого антикоррозийного покрытия фотоэлектрических опор — от коррозионной среды, особенностей основания, систем покрытия, стандартов и норм, приемки и строительства до распространенных видов отказа. Необходимо пояснить: толщина пленки, длительность солевого тумана и прочее в тексте являются общепринятыми инженерными диапазонами, для реальных проектов следует руководствоваться TDS краски и техническими условиями станции, а также в приоритетном порядке следовать рамкам серии ISO 12944.
С точки зрения философии проектирования, покрытие опор не должно рассматриваться как «последняя операция покраски», а должно быть заранее включено как часть проектирования долговечности конструкции. Отказы многих станций вызваны не тем, что краска не соответствует стандартам, а «ошибкой классификации среды» — прибрежный проект C5 комплектуют по C3, или кровельный проект считают средой без коррозии. Правильный подход: сначала на основе площадки провести идентификацию коррозионной среды, затем вывести систему покрытия и толщину пленки, и в конце замкнуть цикл данными приемки, формируя полную цепочку «среда — проектирование — верификация».
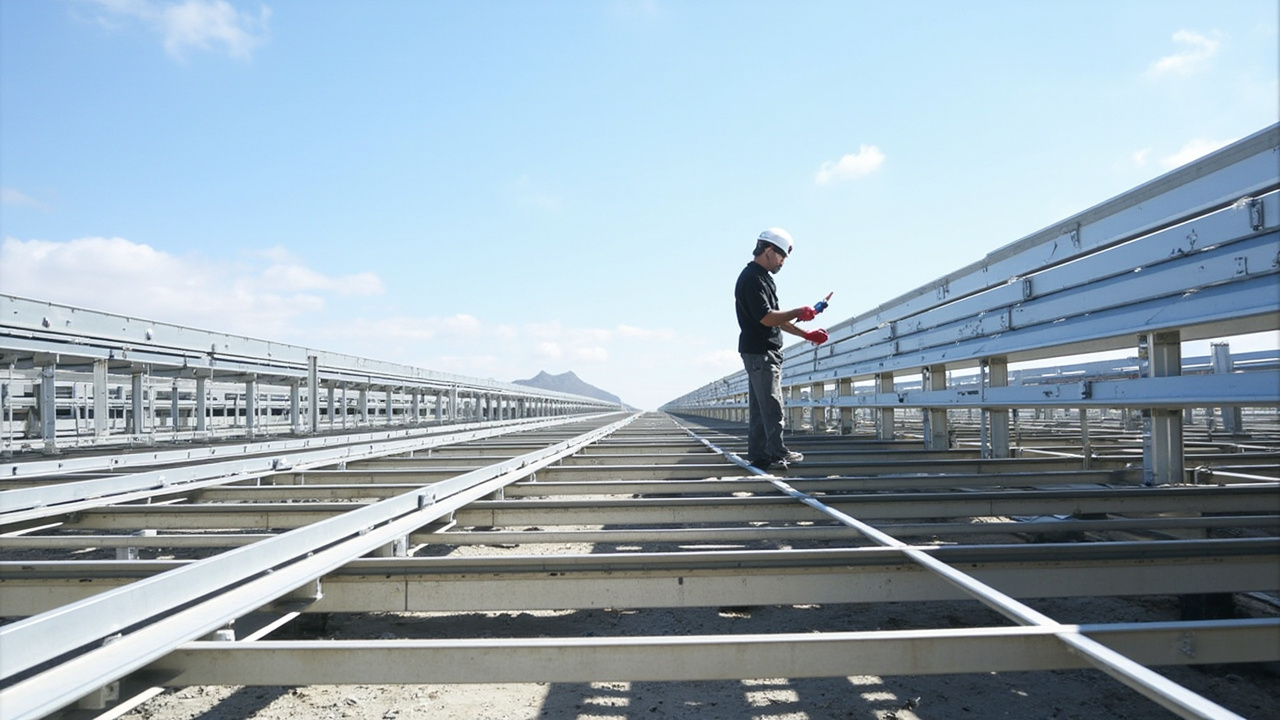
I. Условия эксплуатации фотоэлектрических опор: почему это сложнее, чем стальные конструкции цехов
Фотоэлектрические станции в основном строятся в трех типичных средах: засушливые районы Северо-Запада с сильным УФ, прибрежные районы Юго-Востока с высоким солевым туманом, влажные коррозионные районы мелководий / «рыба-свет». Эти среды соответствуют классификации атмосферной коррозионности по ISO 12944-2:
- C3 (средняя): городская и слабая промышленная атмосфера;
- C4 (высокая): промышленная и прибрежная (среднее содержание соли);
- C5 (очень высокая): прибрежные с высокой соленостью, offshore и сильное промышленное загрязнение;
- CX (экстремальная): экстремальные среды вроде морских платформ (в некоторых новых версиях ISO 12944 выделена отдельно).
Прибрежные станции и станции на мелководьях часто попадают в C4–C5, годовая скорость коррозии там намного выше, чем в обычных цехах. Что еще хуже, фотоэлектрические опоры — это тонкостенные открытые профили (С-образная сталь, П-образная сталь, алюминиевые профили), и once начнется внутренняя коррозия, доля ослабления сечения велика, что заметно влияет на несущую способность — это особый риск, приносимый «тонкостенностью + длительным сроком».
С точки зрения регионов, базы в пустынях и засушливых районах Северо-Запада Китая сталкиваются с комбинацией «сильный УФ + большие перепады температур + абразивный ветер с песком», где УФ и циклы нагрева-охлаждения — главные причины меления и растрескивания покрытия; прибрежные районы Юго-Востока и мелководья сталкиваются с комбинацией «высокий солевой туман + высокая влажность + песок, несомый тайфунами», где точечная коррозия и щелевая коррозия, индуцированные хлорид-ионами, более выражены; распределенные кровельные на юге добавляют «высокую температуру и влажность + промышленное атмосферное загрязнение». Одна и та же система покрытия в разных базах может показывать небесно-земную разницу, поэтому «классификация по адресу» — это первый шаг окраски опор. С экономической точки зрения, стоимость опор обычно составляет около одной десятой от общих инвестиций в станцию, но если из-за преждевременного старения покрытия приходится менять их массово уже через 10 лет, затраты на демонтаж, простой и рабочую силу намного выше разницы в цене изначально выбранной высокодолговечной комплектации — полный жизненный цикл не выгоден.
Кроме того, опоры должны выдерживать: переменные напряжения в покрытии от теплового расширения и сжатия, усталость покрытия от ветровой вибрации, а также локальную эрозию водой для очистки (возможно, содержащей хлор). Всё это требует от покрытия сочетания гибкости и долговечности, нельзя только гнаться за твердостью в ущерб трещиностойкости.
II. Линия оснований: горячеоцинкованная сталь против алюминиевого сплава против Zn-Al-Mg
Существует три основных базовых материала для фотоэлектрических опор, у каждого свои предварительные условия окраски.
2.1 Горячеоцинкованная сталь (HDG)
Горячее цинкование (по GB/T 13912 / ASTM A123) формирует на поверхности стали Zn-Fe сплавный слой, защищающий стальную основу за счет жертвенного анодного действия цинка — это самое экономически эффективное антикоррозийное решение. Но у цинкового слоя есть предел срока службы даже в среде C5, а на срезах, сварных точках и болтовых отверстиях цинковый слой непрерывен, требуется усиление покрытием. При окраске поверх цинкового слоя («окраска оцинкованных изделий») необходимо решить проблему адгезии — поверхность цинка гладкая, содержит цинковые соли, прямое нанесение краски легко отслаивается, это самый распространенный корень отказа окраски фотоэлектрических опор. Сам цинковый слой делится на «чисто цинковое покрытие» и «сплавленное цинк-железо покрытие (алюминированное GA)», их состояние поверхности разное, предварительная обработка и выбор грунтовки тоже должны различаться, нельзя подходить одинаково.
2.2 Алюминиевые профили
Алюминиевый сплав легкий, коррозионностойкий, подходит для кровель и сценариев, чувствительных к собственному весу, но дорогой, и в среде с Cl⁻ всё же есть риск точечной коррозии, а также нужно учитывать гальваническую коррозию (контакт со стальным зажимом). Анодный оксидный слой алюминия хотя и коррозионностоек, но как основа для окраски всё равно требует конверсионной пленки для повышения адгезии лакокрасочной пленки. На практике также нужно учитывать: при экструзии алюминиевого сплава на поверхность выходят масла и окалина, если промыть нечисто, адгезия покрытия резко падает; в то же время коэффициент теплового расширения алюминия отличается от органического покрытия, в районах с большими суточными перепадами температур межфазное напряжение легче накапливается, рекомендуется выбирать гибкую комплектацию.
2.3 Сталь с покрытием Zn-Al-Mg (цинк-алюминий-магний)
Новый тип покрытия, коррозионная стойкость выше обычного цинкования, хорошее самозалечивание среза (эвтектическая структура Zn-Al-Mg на поврежденном участке формирует плотную защитную пленку), в последние годы применение в фотоэлектрических опорах растет. Окраска поверх него также требует подходящей предварительной обработки, иначе межфазная адгезия недостаточна. По сравнению с чисто цинковым покрытием, обогащенный алюминием слой на поверхности Zn-Al-Mg плотнее, требования к «грунтовке с допуском к слабой подготовке поверхности» несколько иные, рекомендуется сначала сделать проверку адгезии на малом образце, затем масштабировать.
2.4 Влияние выбора основания на проектирование покрытия
Выбор основания по сути есть баланс между «стоимостью материала, весом конструкции, капиталом на антикоррозию». Горячеоцинкованная сталь за счет самого покрытия обеспечивает катодную защиту, покрытие больше берет на себя «атмосферостойкость + запечатывание и усиление»; алюминиевый сплав за счет пассивирующей пленки, покрытие берет на себя «окраску + вспомогательную защиту»; Zn-Al-Mg находится посередине. Поняв это, можно потратить ограниченный бюджет на покрытие там, где оно нужнее всего.
III. Проектирование системы покрытия: «дуплексная защита» и «органическое покрытие» поверх цинкового слоя
Для атмосферостойкой антикоррозии на оцинкованном основании существуют дваЧасто задаваемыеных направления, основная идея обоих — «позволить органическому покрытию и металлическому покрытию выполнять свои функции».
3.1 Оцинковка + органическое покрытие (система Duplex)
В ISO 12944-1 предложена концепция «дуплексной системы (Duplex System)»: наложение горячего цинкования и органического покрытия, срок службы примерно равен сумме обоих или даже больше (синергетический эффект). Типичная комплектация: «цинковый слой + эпоксидная грунтовка (или цинкнаполненная грунтовка) + алифатическая полиуретановая / фторуглеродная финишная краска». Цинковый слой обеспечивает катодную защиту и барьерную основу, органическая финишная краска — атмосферостойкость и цвет (опоры обычно серебристо-серые, черные). Суть дуплексной системы: даже если органическая финишная краска локально состарится, нижележащий цинковый слой всё равно защищает стальную основу, не возникает катастрофического отказа «стоит краске треснуть — сразу ржавчина».
3.2 Прямое высокоатмосферостойкое покрытие (без цинкования или тонкое)
Для алюминиевого сплава или Zn-Al-Mg можно использовать прямую защиту «конверсионная пленка + атмосферостойкая финишная краска / порошок», опуская толстое цинкование. Порошковая окраска (полиэфирный / TGIC или полиуретановый порошок) благодаря отсутствию растворителя, равномерной толщине пленки и хорошей атмосферостойкости широко применяется на опорах. Для кровельных опор, где нельзя на месте проводить масштабную предобработку, заводская порошковая окраска контролируемее, чем жидкое распыление на месте.
Стоит развернуть синергетический механизм дуплексной системы (Duplex): при отказе цинкового слоя преобладает «равномерное утоньшение», не возникает локального перфорирующего катастрофического отказа; а一旦 органическая финишная краска повреждена, обнажившийся цинковый слой продолжает жертвенно защищать стальную основу, давая окну обнаружения и ремонта для эксплуатации. Эта «двойная избыточность» — именно то, почему дуплексная система рекомендуется в ISO 12944-1. С точки зрения полной стоимости жизненного цикла, первоначальные вложения в дуплексную систему выше одиночного решения, но её долговечность часто близка к сумме сроков обоих, удельная годовая стоимость наоборот ниже, что особенно выгодно для станций с расчетным сроком 25 лет.
Ключ строительства: на оцинкованные изделия нужно наносить «специальную грунтовку для оцинкованной поверхности» (содержащую травящую грунтовку или эпоксидную с допуском к слабой подготовке) и полностью удалить цинковые соли (белую ржавчину). Иначе адгезия не пройдет, через несколько лет целые пласты отслоятся, а ремонт обойдется намного дороже, чем технологические вложения изначально.
IV. Сравнительная таблица основных систем покрытия
Ниже разные основания и комплектации с долговечностью приведены рядом, для предварительного выбора по расчетному сроку станции.
| Основание | Комплектация покрытия | Атмосферостойкость | Ожидаемый срок антикоррозии | Типичная толщина пленки | Применимая среда |
|---|---|---|---|---|---|
| Горячеоцинкованная сталь | Оцинковка + эпоксидная грунтовка + алифатическая полиуретановая финишная | Отлично (PU сохраняет глянец 10–15 лет) | При C4 20–25 лет | Грунт 40 + финиш 60 µm | Общая–прибрежная |
| Горячеоцинкованная сталь | Оцинковка + фторуглеродная финишная краска | Крайне отлично (сохранение глянца 15–20 лет) | При C5 25 лет+ | Финиш 30–40 µm (тонкое) | Сильный УФ / прибрежная |
| Алюминиевый сплав | Хромовая / бесхромовая конверсионная пленка + полиэфирный порошок | Отлично | 20–25 лет | 60–80 µm | Кровля / general |
| Сталь Zn-Al-Mg | Промывка + полиуретановый порошок | Хорошо–отлично | 15–20 лет | 60–80 µm | Универсальная |
| Сталь (без покрытия) | Пескоструй Sa2.5 + эпоксидная цинкнаполненная + промежуточное покрытие + PU финиш | Отлично | По комплектации ISO 12944 | Напр. 80+100+60 µm | Сценарии тяжелой коррозии |
Внимание: приведенный выше срок — инженерный опытный диапазон, на практике зависит от уровня среды, толщины пленки и качества строительства, следует оценивать вместе с ожидаемым уровнем долговечности по ISO 12944-1 (низкий/средний/высокий/очень высокий, соответствует 2–5 / 5–15 / >15 лет). Не выводите количество лет на открытом воздухе только из «скольких часов солевого тумана», солевой туман — лишь относительное ускоренное испытание.
V. Ключевые показатели производительности и стандарты
После выбора системы принимайте по данным, избегая пропуска типа «выглядит примерно одинаково».
5.1 Нейтральный солевой туман (NSS)
По GB/T 10125 / ISO 9227 нейтральному испытанию солевым туманом, система оцинковка + покрытие обычно требует малого расползания коррозии от царапины, без пузырей, высокодолговечные системы часто требуют 720 ч, 1000 ч и даже дольше без коррозии основы. Для прибрежного проекта C5 рекомендуется солевой туман ≥ 1000 ч, и обращать внимание на «ширину расползания от линии надреза», а не только на «есть ли точки ржавчины».
5.2 Атмосферостойкость (QUV / ксеноновая лампа)
По ISO 16474 (бывший ISO 11507, QUV ультрафиолетовая флуоресценция), ISO 11341 (ксеноновая лампа) искусственному ускоренному старению, оцениваются сохранение глянца, меление, изменение цвета. Алифатическая полиуретановая финишная краска после QUV 1000–2000 ч всё еще имеет высокое сохранение глянца; фторуглерод еще лучше. При приемке следует оговорить «нижний предел сохранения глянца после определенного количества часов», а не просто смотреть «проведен ли тест».
5.3 Адгезия
По GB/T 9286 методу решетчатых надрезов, комплектация на оцинкованных изделиях должна достигать класса 0/1; метод отрыва (ISO 4624) адгезия ≥ 5 МПа — обычный порог. Для ветровибрационных частых ветроэнергетических / трекерных опор рекомендуется также смотреть сохранение адгезии после гибкости и изгиба.
5.4 Адгезия и толщина цинкового слоя
Толщина горячего цинкового слоя по GB/T 13912 имеет минимальные требования в зависимости от толщины стали (напр. среднее по элементу ≥ 85 µm и т.д.), это собственный антикоррозийный капитал цинкования. Перед окраской сначала подтвердите, что толщина цинкового слоя соответствует, иначе «какое бы ни было хорошее покрытие, тонкий цинк не спасет». При проверке также обращайте внимание на прочность адгезии цинкового слоя к стали (метод ударов молотком / изгиба по приложению GB/T 13912), если сам цинковый слой хрупко отслаивается, нанесенное поверх покрытие тоже отделится.
5.5 Влаготеплостойкость и циклическая коррозия
Помимо одиночного солевого тумана, всё больше техусловий станций требуют «циклической коррозии (CCT, по ISO 14993 / GB/T 24195)» и «влаготепла (GB/T 1740)», поскольку реальная среда — это чередование «сухо — влажно — соль — УФ», а не постоянный солевой туман. Циклическая коррозия лучше выявляет межфазный отказ, рекомендуется для высокодолговечных проектов предоставлять одновременно NSS и CCT данные, чтобы избежать «солевой туман прошел, на месте состарилось рано».
5.6 Цветовая разница и однородность внешнего вида
Цвет финишной краски опор (серебристо-серый, черный, белый) важен не только для эстетики, но и влияет на поглощение тепла и однородность массива. Цветовая разница по GB/T 11186 (или ISO 7724) количественно измеряется колориметром (обычно ΔE), при партийных поставках следует контролировать верхний предел цветовой разницы внутри партии и между партиями, чтобы избежать заметных полос цветовой разницы в массиве после постройки станции.
VI. Ключевые моменты технологии строительства
- Предобработка оцинкованных изделий: обезжиривание → промывка водой → удаление белой ржавчины / цинковых солей (разбавленная кислота или специальный реагент) → конверсия / фосфатирование или прямо грунтовка для оцинковки; строго запрещено красить прямо по белой ржавчине.
- Пескоструй (если нет оцинковки): стальная основа пескоструем до Sa2.5 (по GB/T 8923.1 / ISO 8501-1), шероховатость Ry5 40–70 µm, повышение адгезии.
- Контроль толщины пленки: измеряйте сухую пленку магнитным толщиномером (GB/T 4956), края и срезы легко тонкие, требуют ключевой подкраски.
- Контроль среды: температура 5–40℃, относительная влажность ≤ 85%, температура основы выше точки росы на 3℃ (избегать конденсата), по нормам строительства ISO 12944-7.
- Отверждение порошка: полиэфирный порошок отверждается по TDS (типично 180–200℃ 10–15 мин), равномерность температуры печи влияет на растекание и свойства, нужно периодически проверять трекером температуры печи.
- Усиление краев и внутренних углов: торцы штамповки профиля, внутренние углы загиба — места с самой тонкой пленкой и самой легкой ржавчины, на линии следует установить два барьера «предпокраска + дополнительное напыление перед линией», и толщиномером выборочно проверять внутренние углы.
- Сохранение образцов партии и подтверждение первого изделия: от каждой партии краски оставлять образец, каждую смену делать подтверждение адгезии и толщины первого изделия, при отклонении немедленно останавливать линию и проверять, избегая брака всей партии.
При окраске на месте (напр. подкраска и ремонт уже построенной станции) также следует проверить «возможность перекраски»: поверхность старого покрытия нужно отшлифовать до шероховатости и провести совместимые испытания, подтвердить совместимость старого и нового покрытия, отсутствие расслоения, иначе слой подкраски отслоится пластами.
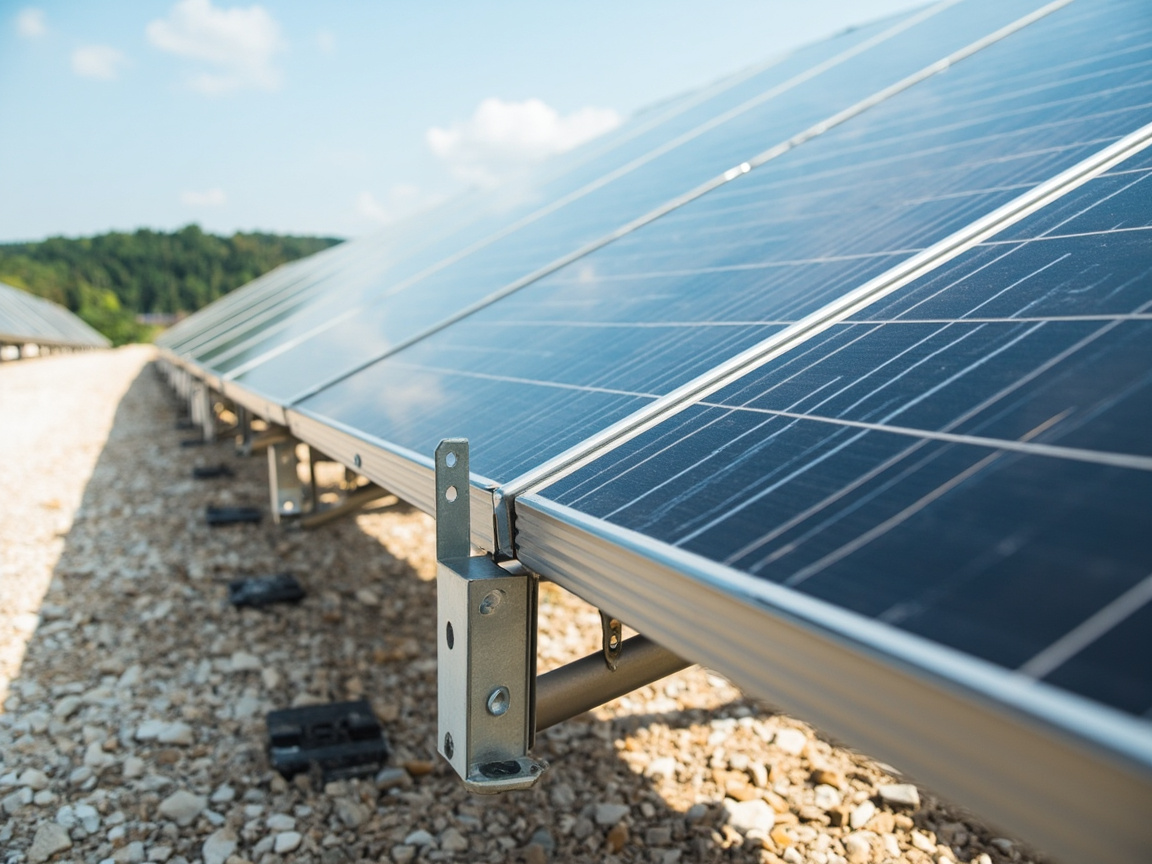
KeXin New Material(kexinMaterials) в комплектации окраски опор подчеркивает триединство «предобработка + покрытие + толщина пленки», и для прибрежных проектов предоставляет решение утолщенной финишной краски и апгрейда фторуглеродом, помогая станциям минимизировать затраты на обслуживание в 25-летнем цикле. Для тонкостенных открытых профилей мы дополнительно рекомендуем делать «предпокраску + запечатывание» внутренней стенки, чтобы избежать ослабления сечения.
VII. Распространенные отказы и меры
| Явление отказа | Главная причина | Мера |
|---|---|---|
| Отслоение пластов на оцинкованных изделиях | Цинковые соли не удалены, грунтовка несовместима | Полное удаление цинковых солей + специальная грунтовка для оцинковки |
| Ржавчина на срезах / болтовых отверстиях | Покрытие не перекрыло, разрыв цинкового слоя | Подкраска после сборки, запечатывание |
| Меление и изменение цвета финишной краски | Неправильная финишная краска (ароматический PU) | Заменить на алифатический PU / фторуглерод |
| Точечная коррозия у моря | Среда C5, а комплектация недостаточна | Апгрейд до фторуглерода + утолщение |
| Растрескивание покрытия | Деформация основы, слишком толстая пленка | Контроль толщины, выбор гибкой системы |
Эта таблица — карманная карта «диагностики» на месте. Стоит подчеркнуть: подавляющее большинство отказов покрытия опор можно проследить до двух пунктов — «недостаточная предобработка» или «не соответствующая толщина пленки», а не до проблемы качества самой краски.
Дополним два легко игнорируемых вида отказа: первый — «повышение теплопоглощения из-за пожелтения» — ароматический полиуретан или некачественная финишная краска желтеют под сильным УФ, поглощение тепла растет, температура задней панели модуля повышается, косвенно снижая эффективность генерации; этот отказ напрямую не проявляется как ржавчина, но влияет на доход; второй — «двухметаллическая коррозия на срезе» — при болтовом соединении стальной опоры и алюминиевого зажима, если контактная поверхность не изолирована, а покрытие в месте сжатия треснуло, образуется сталь-алюминиевая гальваническая пара, вокруг точки сжатия ржавеет первым. Первый избегается правильным выбором финишной краски, второй решается изолирующими шайбами и нанесением масла / краски на контактную поверхность.
VIII. Синергия с модулями и трекерными системами
Для одноосных трекерных кронштейнов характерно частое движение, поэтому покрытие должно обладать лучшей гибкостью и стойкостью к изгибу, иначе при длительном изгибании появятся микротрещины; если для рам двойного остекления компонентов используется окрашенный алюминий, следует учитывать совместимость с герметиком рамы компонента, чтобы избежать набухания покрытия и последующего нарушения герметичности. При проектировании следует согласовать уровень антикоррозийной защиты кронштейна со сроком службы электростанции, чтобы избежать неловкой ситуации, когда «компоненты ещё вырабатывают энергию, а кронштейн уже пора менять». Для кронштейнов в зонах под водой или с переменным уровнем воды, таких как «рыба-свет» (рыбоводство + фотоэлектрика), следует также учитывать коррозию от попеременного увлажнения и высыхания в зоне ватерлинии, и уровень защиты должен быть на одну ступень выше, чем для атмосферной зоны.
При дальнейшем рассмотрении: кронштейны/плавучие опоры водной фотоэлектрики (плавучего типа) также сталкиваются с проблемой обрастания микроорганизмами в воде и «многократного замачивания в ватерлинии» из-за колебаний уровня воды; обычная атмосферная антикоррозийная система в зоне ватерлинии будет ускоренно разрушаться, рекомендуется для полосы ватерлинии применять специальную систему «утолщение + водостойкость» и регулярно осматривать следы ржавчины на ватерлинии. Для поворотных узлов трекерных кронштейнов и мест сопряжения с покрытием следует обращать внимание на поддержание толщины пленки в зонах трения при движении; при необходимости в зонах подвижных шарниров выполнять локальное усиление или не наносить краску, а использовать нержавеющие детали, чтобы избежать того, что после истирания покрытия образуется очаг коррозии.
IX. Рекомендации по приемке и эксплуатации
При сдаче электростанции приемка покрытия кронштейнов должна включать как минимум: толщину пленки (GB/T 4956 в нескольких точках), адгезию по решетке (GB/T 9286 класс 0/1), нейтральный солевой туман (GB/T 10125 по классу), отчет об атмосферостойкости QUV (ISO 16474), а также отсутствие подтеков и апельсиновой корки на внешнем виде. На этапе эксплуатации рекомендуется раз в 2–3 года проводить выборочную проверку на месте: с помощью толщиномера повторно контролировать остаточную толщину пленки, наблюдать, не появилась ли красная ржавчина на срезах и болтовых отверстиях; обнаружив ранние дефекты, сразу выполнять локальную подкраску, что позволит значительно отсрочить капитальный ремонт.
Необходимо создать механизм «градации дефектов и реагирования»: при обнаружении точечной игольчатой ржавчины (малая площадь, без распространения) допускается локальная зачистка и подкраска; при обнаружении непрерывной красной ржавчины вдоль среза или вздутия под пленкой следует оценить необходимость замены всей партии элементов; при обнаружении общей меления финишного покрытия при сохранной грунтовке можно выполнить обновление «очистка + прозрачное покрытие», а не полный демонтаж. Переход эксплуатации от «ремонт после поломки» к «вмешательству по уровням» является ключом к продлению экономического срока службы электростанции. Для крупных наземных электростанций рекомендуется включить состояние покрытия кронштейнов в инспекцию с помощью БПЛА и цифровой двойник-реестр, используя сравнение изображений для отслеживания скорости деградации.
X. Дерево принятия решений по выбору: пятишаговый метод от площадки до системы
Выбор покрытия кронштейнов можно закрепить как пятишаговый процесс принятия решений, чтобы избежать выбора наобум:
- Классификация среды площадки: согласно ISO 12944-2, с учетом расстояния от побережья, промышленных источников загрязнения, среднегодовой влажности и перепада температур, отнести проект к одному из уровней C3, C4, C5. При спорной оценке можно вывесить образцы на площадке на три-шесть месяцев и подтвердить классификацию фактической скоростью коррозии — это убедительнее, чем споры.
- Согласование срока службы: определить расчетный срок службы электростанции (обычно 25 лет) и ожидаемый срок до первого капремонта (например, 15 лет), согласно уровням долговечности ISO 12944-1 выбрать систему уровня «высокая» или «очень высокая», не пытаться «средней» системой угадать 25 лет.
- Определение пути основы: для крупных наземных баз приоритет — композитная система горячего цинкования стали; для крышевой распределенной при ограничении собственного веса выбирать алюминий + порошковое покрытие; для тонкостенных трекерных кронштейнов с высокими требованиями к защите срезов можно рассмотреть сталь с покрытием Zn-Al-Mg.
- Обратный расчет системы и толщины: по уровню среды и классу долговечности обратно определить типы грунта/финиша и общую толщину сухой пленки — для C3 можно «цинкование + однослойная атмосферостойкая финишная краска», для C4 рекомендуется «цинкование + эпоксидный грунт + алифатическая полиуретановая финишная краска», для C5 — повышение до «цинкование + эпоксидный грунт + фторуглеродная финишная краска» с утолщением.
- Проверка и замкнутый цикл: после пробного нанесения малой партии провести выборочные испытания адгезии по решетке, солевого тумана и QUV; после достижения показателей — масштабировать; после ввода в эксплуатацию по плану обслуживания повторно измерять и возвращать фактическую скорость деградации в выбор системы для следующего проекта.
Ценность этого процесса в том, чтобы перевести «экспертное суждение» в «аудируемую запись решений», к которой могут обращаться и сверять заказчик, надзор и эксплуатация.
XI. Технические условия тендера и чек-лист входного контроля
Многие споры по покрытию кронштейнов возникают из-за расплывчатых тендерных условий — написано лишь «атмосферостойкая антикоррозия, гарантия 10 лет», но не указаны методы испытаний и критерии оценки, и при проблеме невозможно арбитражить. Рекомендуется в технической спецификации зафиксировать как минимум следующие пункты и указать номера соответствующих стандартов:
| Пункт условия | Рекомендуемая формулировка | Стандарт основания |
|---|---|---|
| Толщина цинкового слоя | В соответствии с толщиной стали элемента указать минимальное среднее и локальное минимальное значение | GB/T 13912 |
| Толщина сухой пленки | Указать номинальное значение, минимум и плотность точек измерения | GB/T 4956, ISO 19840 |
| Адгезия | Решетка класс 0/1 и пороговое значение методом отрыва | GB/T 9286, ISO 4624 |
| Нейтральный солевой туман | Указать часы и предел ширины расползания коррозии от линии надреза | GB/T 10125 |
| Искусственное ускоренное старение | Указать часы и нижний предел сохранения блеска, цветового различия | ISO 16474, GB/T 11186 |
| Вредные вещества | Лимиты VOC и тяжелых металлов в соответствии с действующим нац. стандартом | GB 30981-2020 |
Для этапа входного контроля рекомендуется выполнять «трехуровневую выборочную проверку»: первая партия поставки — полный контроль (включая отправку на сторонний солевой туман и старение); для обычных партий пропорционально выборочно измерять толщину пленки и адгезию; при смене партии/линии (смена партии краски, смена печи линии) — одна уплотненная выборочная проверка. Путь обработки несоответствующей проверки также заранее прописать в договоре — возврат всей партии, понижение класса или перекраска, чтобы избежать споров на площадке. Для проектов со сжатыми сроками особенно важно не допускать компромисса «сроки вместо приемки»: дефекты покрытия после монтажа скрываются болтами и зажимами, позже почти невозможно проверить точечно; перенос контроля на этапы завода и поставки — самая дешевая стратегия качества.
Кэсинь Синьцайляо (kexinMaterials) рекомендует заказчикам на этапе тендера привлекать консультанта по покрытиям или поручить третьей стороне составить раздел по окраске, чтобы разово закрепить классификацию среды, проект системы и критерии приемки в документ; поставщики при подаче заявки отвечают в той же рамке, и оценка возвращается от «сравнения цен» к «сравнению систем», что для достижения цели срока службы 25 лет важнее, чем последующая защита прав.
XII. Специфика трекерных кронштейнов: оценка покрытия при динамических нагрузках
Одноосные и двухосные трекерные кронштейны ежедневно вращаются за солнцем, их крутильные трубы, стойки и опоры подшипников испытывают постоянные переменные нагрузки и микровибрацию, поэтому оценка покрытия не может копировать статические показатели фиксированных кронштейнов. Три специальных аспекта: во-первых, гибкость и трещиностойкость — финишная краска должна пройти испытание изгибом (цилиндрический стержень, GB/T 6742) и испытание выдавливанием (GB/T 9753) для подтверждения следования за деформацией, чтобы избежать волосяных трещин в местах микродеформации крутильной трубы; во-вторых, абразивный износ и защита крепежных точек — приводной конец, упоры и точки обслуживающего наступания — зоны высокого механического повреждения покрытия, при проектировании следует указать локальное утолщение или установку защитных деталей, при эксплуатации включать в фиксированные точки осмотра; в-третьих, сохранение адгезии в вибрационной среде — рекомендуется на образцах сначала выполнить вибрационную или возвратно-изгибную предобработку, затем повторно измерить адгезию по решетке, подтвердив отсутствие межслойного отслоения после динамической нагрузки. Экономичность трекерных кронштейнов строится на более высоком приросте генерации; если покрытие из-за ранней деградации при динамике увеличит простои на ремонт, прирост будет съеден, поэтому небольшие затраты на специальную динамическую оценку защищают модель доходности трекерной системы. Дополнительное напоминание: шкафы управления, корпуса редукторов и кабельные лотки трекерных кронштейнов часто поставляются разными субподрядчиками, системы покрытий разные, перед сдачей следует едино сверить, соответствует ли уровень антикоррозии каждой детали основной конструкции, чтобы избежать эффекта «слабого звена» — главная балка держит 25 лет, а фурнитура сгниет за 5; срок службы всей площадки определяет самое слабое звено.
Часто задаваемые вопросы
В: Почему для фотоэлектрических кронштейнов обычно используют горячее цинкование, а не просто краску?
О: Горячее цинкование защищает сталь за счет жертвенного анодного действия цинка, срезы и повреждения всё еще самозащищаются, кроме того долговечно и дешево; простая краска при царапине дает локальную ржавчину. Композитная система цинкование + покрытие (Duplex) еще долговечнее и является отраслевым мейнстримом.
В: Почему краска прямо на цинковый слой часто отваливается?
О: Поверхность цинка гладкая и легко образует цинковые соли (белая ржавчина), содержит микрооксиды, обычная краска плохо держится. Необходимо использовать специальный грунт для цинка (травящего типа или эпоксидный с допуском к слабой подготовке поверхности) и сначала удалить цинковые соли, тогда адгезия гарантирована.
В: Какому классу должно соответствовать покрытие прибрежной фотоэлектростанции?
О: В основном C4–C5 (ISO 12944-2). Рекомендуется солевой туман ≥ 1000 ч, финишная краска — алифатический полиуретан или фторуглерод, толщину увеличить, и в приоритете композитная цинковая система для продления срока.
В: Как выбрать полиуретановую или фторуглеродную финишную краску?
О: Полиуретан — хорошее соотношение цена/качество, сохранение блеска 10–15 лет, подходит для большинства проектов; фторуглерод — сохранение блеска 15–20 лет, отличная атмосферостойкость, но дороже, подходит для сильного УФ и прибрежных высокодолговечных требований. Выбирать по сроку службы электростанции и бюджету.
В: Означает ли 1000 часов солевого тумана, что прослужит 25 лет?
О: Нельзя напрямую пересчитывать. Солевой туман — «относительная» ускоренная проверка коррозии, не равна годам на улице. Следует совмещать с ожидаемым уровнем долговечности ISO 12944, атмосферостойкостью QUV и реальной средой; солевой туман — лишь необходимое, но не достаточное условие.
В: Нужно ли покрытие алюминиевым кронштейнам?
О: Алюминий сам коррозионностоек, но в среде с Cl⁻ есть риск точечной коррозии, и нужно учитывать гальваническую пару со стальными зажимами. Обычно достаточно бесхроматной конверсионной пленки + атмосферостойкого порошка — и защита, и цвет.
В: В чем сталь с покрытием Zn-Al-Mg лучше горячего цинкования?
О: Коррозионная стойкость выше, самозалечивание среза (эвтектика Zn-Al-Mg), подходит для тонкостенных кронштейнов с высокими требованиями к защите среза, но чуть дороже; нанесение краски сверху также требует подходящей предобработки.
В: К чему приводит слишком высокая влажность при нанесении?
О: Относительная влажность слишком высока или основа ниже точки росы на 3℃ — выпадет конденсат, вода под пленкой приведет к потере адгезии и вздутию. ISO 12944-7 требует контроля влажности и точки росы, в дождь и при высокой влажности работы остановить.
В: Что лучше для кронштейнов — порошковая или жидкая окраска?
О: Порошок безрастворный, без VOC, равномерная толщина и хорошая атмосферостойкость, подходит для серийного профиля; жидкость гибкая, подходит для ремонта и сложных форм. Для серийного производства кронштейнов чаще полиэфирный порошок, для ремонта на площадке — жидкость.
В: Как принимать качество покрытия кронштейнов?
О: Толщина пленки (GB/T 4956), адгезия по решетке (GB/T 9286 класс 0/1), нейтральный солевой туман (GB/T 10125), атмосферостойкость QUV (ISO 16474), внешний вид без подтеков и апельсиновой корки, а также требовать у поставщика подтверждение системы для соответствующего класса среды.
Дополнительное чтение
- Защита корпусов накопителей энергии: окрасочные решения для наружных накопителей: относится к тому же классу наружного оборудования ВИЭ, сравнение различий коррозионной среды кронштейнов и шкафов накопителей.
- Атмосферостойкость зарядных станций на улице: покрытия зарядной инфраструктуры: совместные подходы защиты зарядной инфраструктуры и кронштейнов во влажной прибрежной среде.
- Руководство по выбору антикоррозийных систем ISO 12944: оценка уровня защиты кронштейнов по рамке классов коррозии и систем ISO 12944.
- Проводящие антикоррозийные нанопокрытия на графене: глубокий разбор барьерного и проводящего механизма чешуек
- Антикоррозийные покрытия для хранения и транспорта водорода: вызовы защиты в среде высокого давления и водорода и выбор
- Обзор нанопокрытий: наночастицы, механизмы действия и границы определения