太陽光発電は「ライフサイクル全体の計算」をする必要がある:モジュールの品質保証はしばしば25年甚至30年の出力を約束するが、モジュールを支える架台が早期に錆びたり強度が低下したりすれば、軽微な場合はアレイの傾斜角と発電効率に影響し、重大な場合は構造のSafety上の隠れたリスクを引き起こす。太陽光発電架台は長期間屋外にあり、紫外線、Temperature差、雨水、塩霧(沿岸・干潟発電所)、および産業大気の複合的な侵食にさらされるため、コーティングの「Weather-Resistant性+防錆」に対して、一般的な工場の鋼構造よりも厳しく、より長期的な要求を課している。「二重炭素(カーボンニュートラル・カーボンピーク)」目標の推進のもと、地上発電所、屋根設置型分散型、漁光相補、砂漠・ゴビ・荒野の大規模基地が並行して拡大しており、架台の稼働環境の幅は極めて大きく、単一のコーティングSolutionでは全てに対応できず、環境等級に応じた差別化された配套を行う必要がある。
工業保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials) は新エネルギー屋外鋼構造の配套塗装において多数のデータを蓄積しており、溶融亜鉛めっき鋼、アルミニウム合金、およびアルミニウム・マグネシウム・亜鉛めっきなどの多种のSubstrateをカバーしている。本稿では、腐食環境、Substrate特性、コーティングSystem、規格・法規、Application・検収から一般的な失效まで、太陽光発電架台のWeather-Resistant防錆コーティングの要点を徹底して解説する。なお、文中のFilm Thickness、塩霧時間などはいずれも業界で一般的な工学的範囲であり、実際のプロジェクトでは塗料のTDSと発電所の技術仕様書を優先し、かつISO 12944シリーズの枠組みを優先的に遵守すべきである。
設計哲学として、架台コーティングは「最後の塗装工程」として扱われるべきではなく、構造の耐久性設計の一部として前倒しすべきである。多くの発電所の失效は塗料が基準を満たしていないことではなく、「環境等級の誤判定」——C5沿岸プロジェクトをC3として配套したり、屋根プロジェクトを無腐食環境とみなしたり——によるものである。正しい方法は、まず敷地に基づいて腐食環境を識別し、次にコーティングSystemとFilm Thicknessを逆算し、最後に検収データで閉環し、「環境—設計—検証」の完全なチェーンを形成することである。
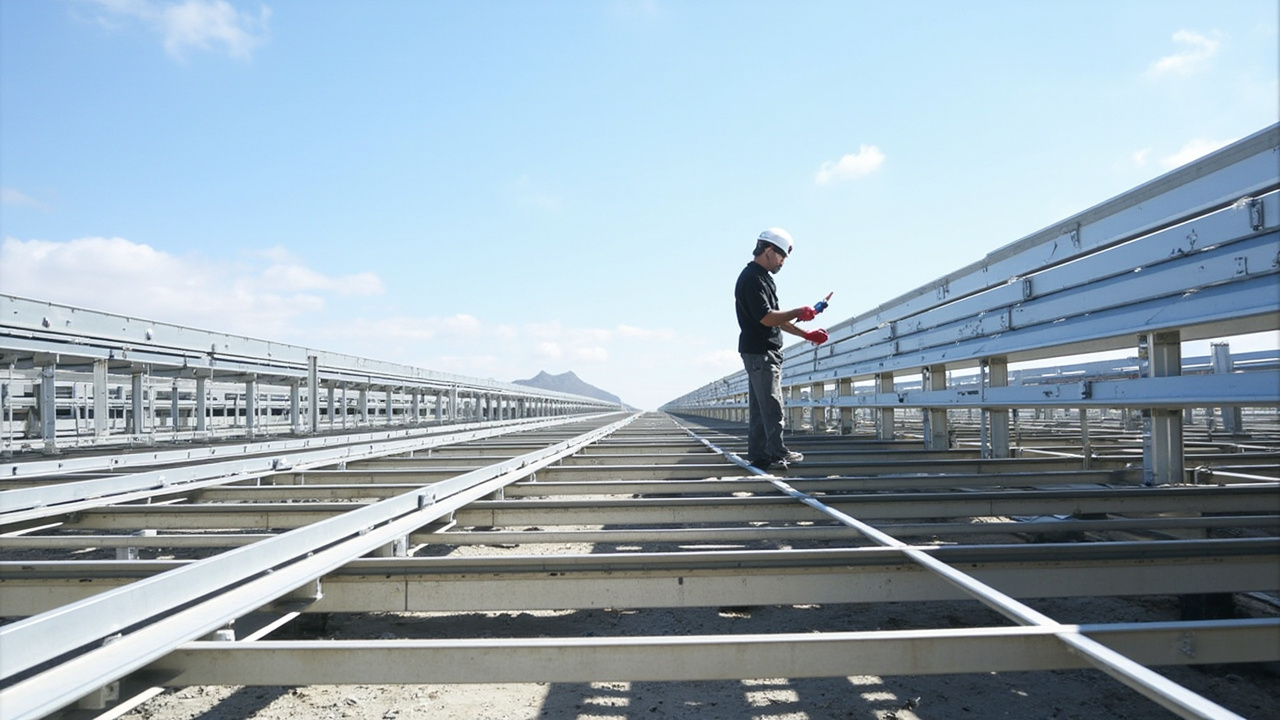
一、太陽光発電架台の稼働環境:なぜ工場の鋼構造より難しいか
太陽光発電所は主に三类の典型的環境に建設される:西北の乾燥・強紫外線地域、東南沿岸の高塩霧地域、干潟/漁光相補の湿潤腐食地域。これらの環境はISO 12944-2の大気腐食性分類に対応する:
- C3(中程度):都市および軽度の産業大気;
- C4(高):産業および沿岸(塩分含有量中程度);
- C5(非常に高):高塩分沿岸、沖合、および強い産業汚染;
- CX(極めて高):海上プラットフォーム等の極限環境(一部の新版ISO 12944では単独掲載済)。
沿岸および干潟発電所はしばしばC4–C5に該当し、年間腐食速度は一般的な工場よりはるかに高い。さらに厄介なのは、太陽光発電架台が薄肉開口形材(C型鋼、U型鋼、アルミニウム形材)であることで、一旦内面が腐食すると、断面減少割合が大きく、支持力への影響が顕著である。これが「薄肉+長期」がもたらす特殊なリスクである。
地域別に見ると、我が国の西北砂漠・ゴビ・荒野基地は「強紫外線+大Temperature差+風砂磨耗」の組み合わせに直面し、紫外線と冷暖熱サイクルがコーティングの粉化・亀裂の主因である;東南沿岸および干潟は「高塩霧+高Humidity+台風伴走砂」の組み合わせに直面し、塩化物イオンによる孔食と隙間腐食がより顕著である;南方の屋根設置型分散型はさらに「High Temperature多湿+産業大気汚染」が重なる。同一のコーティングが異なる基地で全く異なる挙動を示す可能性があり、したがって「所在地による等級判定」が架台塗装の第一歩である。経済的観点から計算すると、架台コストは通常発電所総投資の約1割を占めるが、コーティングの早期劣化により10年で大面積交換が必要になれば、その解体・組付け、停止、および人件費は、当初から高耐久配套を選ぶ差額をはるかに超え、ライフサイクル全体の計算として割に合わない。
さらに、架台は以下にも耐えなければならない:熱膨張収縮によるコーティングの交番応力、風励起によるコーティングの疲労、および洗浄用水(塩素含有の可能性あり)による局所侵食。これらはすべて、コーティングが柔軟性と耐久性を兼ね備え、Hardnessのみを追求して耐亀裂性を犠牲にしてはならないことを要求する。
二、Substrateルート:溶融亜鉛めっき鋼 vs アルミニウム合金 vs アルミニウム・マグネシウム・亜鉛めっき
太陽光発電架台の主流Substrateは三つあり、それぞれ塗装前条件が異なる。
2.1 溶融亜鉛めっき鋼(HDG)
溶融亜鉛めっき(GB/T 13912 / ASTM A123に基づく)は鋼SurfaceにZn-Fe合金層を形成し、亜鉛の犠牲陽極により鋼基体を保護するもので、最も費用対効果の高い防錆Solutionである。しかし亜鉛めっき層にもC5環境下では寿命上限があり、かつ切り口、溶接点、ボルト穴において亜鉛層が不連続となるため、コーティングによる補強が必要である。亜鉛めっき層上への塗装(「亜鉛めっき材塗装」)は付着性の問題を解決しなければならない——亜鉛Surfaceは滑らかで亜鉛塩を含むため、そのまま塗装すると剥離しやすく、これが太陽光発電架台塗装で最も一般的な失效の根源である。亜鉛めっき層自体も「純亜鉛めっき層」と「亜鉛鉄合金化めっき層(合金化GA)」に分かれ、両者はSurface状態が異なり、前処理とプライマー選定も差を設けるべきで、一律に扱うべきではない。
2.2 アルミニウム合金形材
アルミニウム合金は軽量で耐食性に優れ、屋根および自重に敏感なシチュエーションに適するが、コストが高く、かつCl⁻含有環境では依然として点食リスクがわずかにあり、また電食(鋼クランプとの接触)に注意が必要である。アルミニウムの陽極酸化膜は耐食性があるが、塗装下地としては塗膜付着を高めるための変換膜が依然として必要である。工事上さらに注意すべきは:アルミニウム合金は押出工程中にSurfaceに油汚れと酸化皮膜を帯び、洗浄不十分だと塗膜付着性が急減する;同時にアルミニウムの熱膨張係数は有機コーティングと差があり、昼夜の大Temperature差地域では界面応力が蓄積しやすく、柔性配套を選ぶことが望ましい。
2.3 アルミニウム・マグネシウム・亜鉛めっき(Zn-Al-Mg)鋼板
新型めっき層で、通常の亜鉛めっきより耐食性に優れ、切り口の自己修復性が良い(Zn-Al-Mg共晶組織が損傷箇所で緻密な保護膜を形成する)。近年太陽光発電架台への適用が増えている。其上への塗装も同様に適切な前処理が必要であり、さもなくば界面付着性が不足する。純亜鉛めっき層と比べ、Zn-Al-MgSurfaceのアルミニウム富集層はより緻密であり、コーティングの「低Surface処理許容型プライマー」に対する要求はやや異なり、まず小試験片での付着性検証を行ってから拡大すべきである。
2.4 Substrate選択がコーティング設計に与える影響
Substrateを選ぶ本質は、「材料コスト、構造Weight、防錆資本」の間での权衡である。溶融亜鉛めっき鋼はめっき層自体が陰極保護をProvidesし、コーティングは「Weather-Resistant+孔封鎖補強」をより担う;アルミニウム合金は不動態膜に依存し、コーティングは「着色+補助防護」を担う;アルミニウム・マグネシウム・亜鉛めっきはその中間にある。この点を理解して初めて、限られたコーティング予算を急所に投じることができる。
三、コーティングSystem設計:亜鉛めっき層上の「複層保護」と「有機コーティング」
亜鉛めっきSubstrate上でWeather-Resistant防錆を行うには、一般的に二類のルートがあり、コア思想はいずれも「有機コーティングとMetalめっき層に各々の役割を果たさせる」ことである。
3.1 亜鉛めっき+有機コーティング(DuplexSystem)
ISO 12944-1は「複層保護(Duplex System)」の概念を提示している:溶融亜鉛めっきと有機コーティングを重ね、寿命は両者の和、あるいはそれ以上(相乗効果)となる。典型的な配套は「亜鉛めっき層+エポキシペイント(または亜鉛粉プライマー)+脂肪族ポリウレタン/フッ素樹脂ペイント」である。亜鉛めっき層が陰極保護と基体遮蔽をProvidesし、有機トップコートがWeather-Resistantと色彩(太陽光発電架台は多くが銀灰色、黒)をProvidesする。複層Systemの精髄は:たとえ有機トップコートが局所的に劣化しても、下の亜鉛層が鋼基体を保護し続け、「塗料が破れたら即錆」という災害的失效は生じないことである。
3.2 Direct高Weather-Resistantコーティング(無めっきまたは薄めっき)
アルミニウム合金またはアルミニウム・マグネシウム・亜鉛めっきに対しては、「変換膜+Weather-Resistantトップコート/粉体」によるDirect保護ができ、厚い亜鉛めっきを省ける。粉体塗装(ポリエステル/TGICまたはポリウレタン粉体)は無溶剤で、Film Thicknessが均一、Weather-Resistant性に優れるため、架台への適用が広い。現場で大規模な前処理ができない屋根架台のようなシチュエーションでは、工場化された粉体塗装は現場液体噴霧より制御しやすい。
展開すべきは複層System(Duplex)の相乗メカニズムである:亜鉛めっき層の失效は「均一減肉」を主とし、局所的な貫通孔式災害失效は生じない;一方有機トップコートが破損すると、露出した亜鉛層が犠牲して鋼基体を保護し続け、運用保守に「発見と補修」の猶予を与える。この「二重冗長」こそが複層SystemがISO 12944-1で推奨される理由である。ライフサイクルコストの観点から見ると、複層Systemの初期投資は単一Solutionより高いが、その耐久期間は両者の寿命の和に近く、単位年コストはかえって低く、25年設計寿命の発電所に特に割に合う。
Applicationの要点:亜鉛めっき材には必ず「亜鉛Surface専用プライマー」(エッチングプライマーまたは低Surface処理許容型エポキシを含む)を用い、亜鉛塩(白錆)を徹底除去しなければならない。さもなくば付着性が基準を満たず、数年後に全面的に剥離し、補修コストは当初の工程投資をはるかに超える。
四、主流コーティングSystem比較表
以下の表は、異なるSubstrateと配套の耐久期待値を并列し、発電所の設計寿命に応じた初選を容易にする。
| Substrate | コーティング配套 | Weather-Resistant性 | 防錆寿命期待値 | 典型Film Thickness | 適用環境 |
|---|---|---|---|---|---|
| 溶融亜鉛めっき鋼 | 亜鉛めっき+エポキシプライマー+脂肪族ポリウレタントップコート | 優(PUは光沢保持10–15年) | C4下20–25年 | プライマー40+トップコート60 µm | 一般–沿岸 |
| 溶融亜鉛めっき鋼 | 亜鉛めっき+フッ素樹脂ペイント | 極優(光沢保持15–20年) | C5下25年+ | トップコート30–40 µm(薄塗り) | 強紫外線/沿岸 |
| アルミニウム合金 | クロム/クロムフリー変換膜+ポリエステル粉体 | 優 | 20–25年 | 60–80 µm | 屋根/一般 |
| アルミニウム・マグネシウム・亜鉛めっき鋼 | 洗浄+ポリウレタン粉体 | 良–優 | 15–20年 | 60–80 µm | 汎用 |
| 鋼(無めっき) | ブラストSa2.5+エポキシ亜鉛リッチ+中塗り+PUトップコート | 優 | ISO 12944配套による | 例:80+100+60 µm | 重防錆シチュエーション |
注:上記寿命は工学的経験範囲であり、実際は環境等級、Film Thickness、Application品質に依存し、ISO 12944-1の期待耐久等級(低/中/高/很高、対応2–5/5–15/>15年)と併せて評価すべきである。「塩霧何時間」のみで屋外年数を逆算してはならない。塩霧は相対的な加速試験に過ぎない。
五、重要Performance指標と規格
Systemを選定したら、データで検収し、「見た目でまあまあ」式の放行を避ける。
5.1 中性塩霧試験(NSS)
GB/T 10125 / ISO 9227 中性塩水噴霧試験(NSS)によれば、亜鉛めっき + 塗装Systemは通常、傷部の拡がる腐食が小さく、ブクブク(発泡)がないことが要求され、高耐久Systemでは多くの場合 720 h、1000 h、あるいはそれ以上のSubstrate腐食なしが要求されます。沿岸の C5 プロジェクトでは塩水噴霧 ≥ 1000 h を推奨し、「傷の拡がる腐食幅」に注目すること、単なる「錆点の有無」だけでなく見ることを推奨します。
5.2 Weather-Resistant性(QUV / キセノンランプ)
ISO 16474(旧 ISO 11507、QUV 紫外蛍光)、ISO 11341(キセノンランプ)の人工促進劣化試験により、光沢保持率、チョーキング(粉化)、変色を評価します。脂肪族ポリウレタントップコートは QUV 1000–2000 h 後も光沢保持率が高いままです。フッ素樹脂ペイントはさらに優れています。検収時には「特定時間後の光沢保持率下限」を規定すべきであり、「試験を実施したこと」だけを見るべきではありません。
5.3 付着性
GB/T 9286 クロスカット法によれば、亜鉛めっき部品の配套は 0/1 級に達すべきです。引張り法(ISO 4624)の付着性 ≥ 5 MPa は一般的な目安です。風による振動が頻繁な風力発電/トラッキング架台の場合、柔軟性と曲げ後の付着性保持の両方を確認することを推奨します。
5.4 亜鉛層の付着と厚さ
溶融亜鉛めっき層の厚さは GB/T 13912 に基づき、鋼板厚さによって最低要求(例:部材平均 ≥ 85 µm など)があり、これはめっき自体の防錆資本です。塗装前にまず亜鉛層厚さが基準を満たすことを確認すべきであり、さもないと「塗料がどれほど優れていても薄い亜鉛層は救えない」ことになります。検査時は亜鉛層と鋼の付着強度(GB/T 13912 附属書によるハンマー打撃/曲げ法)にも注目し、めっき層自体が脆く割れて剥離する場合、その上の塗装層も一緒に剥がれます。
5.5 耐湿熱とサイクル腐食
単一の塩水噴霧に加え、ますます多くの発電所仕様書で「サイクル腐食(CCT、ISO 14993 / GB/T 24195 に基づく)」と「湿熱(GB/T 1740)」の評価が要求されています。なぜなら実環境は「乾—湿—塩—紫外」が交互であり、一定の塩水噴霧ではないからです。サイクル腐食は界面の破壊をよりよく露呈するため、高耐久プロジェクトでは NSS と CCT の両方のデータをProvidesすることを推奨し、「塩水噴霧は合格したが、実地では早期劣化」を避けます。
5.6 Color Differenceと外観の一致性
架台のトップコートの色(シルバーグレー、黒、白)は美観に関わるだけでなく、熱吸収とアレイの一致性にも影響します。Color Differenceは GB/T 11186(または ISO 7724)に基づきColor Difference計で定量化(一般的に ΔE)され、ロット供給時は同ロット内およびロット間のColor Difference上限を管理し、発電所完成後にアレイに明らかなColor Difference帯が生じるのを避けるべきです。
六、Application工芸の要点
- 亜鉛めっき部品の前処理:脱脂 → 水洗 → 白錆/亜鉛塩の除去(希酸または専用処理剤を用いる)→ 転化/リン酸塩処理またはDirect亜鉛めっき用プライマー塗布。白錆が付いたまま塗装することを厳禁する。
- ブラスト(亜鉛めっきがない場合):鋼基体を Sa2.5(GB/T 8923.1 / ISO 8501-1 に基づく)までブラストし、粗さ Ry5 40–70 µm として付着性を向上させる。
- Film Thickness管理:磁性Film Thickness計(GB/T 4956)で乾燥Film Thicknessを測定。エッジや切り口は薄くなりやすいため、重点的に補塗する。
- 環境管理:Temperature 5–40℃、相対Humidity ≤ 85%、SubstrateTemperatureが露点より 3℃ 以上高いこと(結露回避)、ISO 12944-7 Application規範に基づく。
- 粉体の硬化:ポリエステル粉体塗料は TDS に基づき硬化(典型的には 180–200℃ で 10–15 min)。炉温の均一性がレベリングとPerformanceに影響するため、定期的に炉温追跡計で校正する必要がある。
- エッジと内角の補強:型材の打抜き端、曲げ内角はFilm Thicknessが最も薄く、最も錆びやすい箇所であるため、ラインで「プレコート + ライン投入前補噴」の二段関門を設け、Film Thickness計で内角を特別に抜き取り検査する。
- ロット留め置きサンプルと首件確認:各ロットの塗料を留め置き、各シフトで首件の付着性とFilm Thickness確認を行い、変動があれば直ちにラインを停止して排查(調査)し、ロット全体の不合格を避ける。
現場塗装(既設発電所の補修塗装など)では「再塗装性」の確認も行うべきです。古い塗装層Surfaceを粗く研磨し、配套試験を行い、新旧塗装層の適合性と層分離のないことを確認しないと、補修塗装層がまとめて剥がれます。
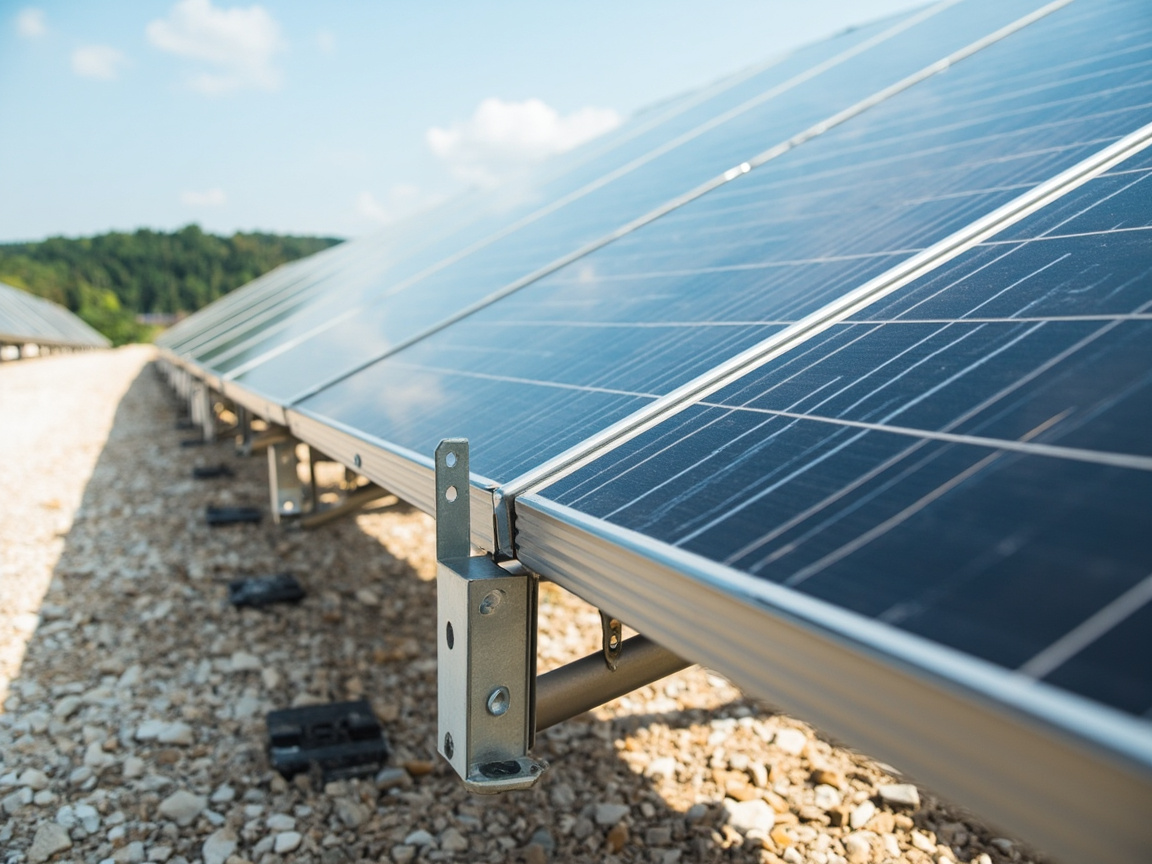
KeXin New Material(kexinMaterials) は架台塗装配套において、「前処理 + 塗装層 + Film Thickness」の三位一体を強調し、沿岸プロジェクト向けに加厚トップコートとフッ素樹脂ペイントアップグレード案をProvidesし、発電所の 25 年サイクルでメンテナンスコストを最小に抑えることを支援します。薄肉開口型材に対しては、内壁への「プレコート + 封孔」を追加で推奨し、断面の弱化を避けます。
七、一般的な失效(故障)と対策
| 失效現象 | 主因 | 対策 |
|---|---|---|
| 亜鉛めっき部品のまとまった剥離 | 亜鉛塩未除去、プライマー不適合 | 亜鉛塩の完全除去 + 亜鉛めっき専用プライマー |
| 切り口/ボルト孔の錆 | 塗装未被覆、亜鉛層断点 | 組立後補塗、封孔 |
| トップコートの粉化・変色 | トップコート誤用(芳香族 PU) | 脂肪族 PU/フッ素樹脂ペイントに変更 |
| 海辺の点食 | 環境 C5 なのに配套不足 | フッ素樹脂ペイント + 加厚にアップグレード |
| 塗装層割れ | 下地変形、Film Thickness過大 | Film Thickness管理、柔性System選定 |
この表は現場で「診断」するためのクイックリファレンスカードです。強調すべきは、支架塗装層の失效のほとんどが「前処理不十分」または「Film Thickness不達」の二点に遡れるということであり、塗料自体の品質問題ではないということです。
見落とされやすい二つの失效を補足します。一つは「黄変による熱吸収上昇」——芳香族ポリウレタンや劣悪なトップコートが強紫外下で黄変し、熱吸収増加でモジュール裏板Temperatureが上昇し、間接的に発電効率を下げる。この失效は錆としてDirect現れないが、收益に影響する。二つ目は「切り口での異種Metal腐食」——ボルトで鋼支架とアルミ夹具を接続する際、接触面に絶縁がなく、圧着部で塗装が破れると鋼—アルミの電池対が形成され、圧着点周辺から先に錆びる。前者は正しいトップコート選定で回避、後者は絶縁ワッシャと接触面への油塗り/塗装で解決します。
八、コンポーネント、トラッキングシステムとの協調
平単軸トラッキング支架は運動が頻繁であり、塗装層はより優れた柔軟性と曲げ耐性が必要で、さもないと長期曲げで微細亀裂が生じます。両面ガラスモジュールの枠が塗装アルミ合金を用いる場合、モジュール枠シーラントとの適合性に注意し、塗装層の膨潤によるシール失效を避けます。設計時に支架の防錆等級を発電所の設計寿命と整合させ、「モジュールはまだ発電できるのに、支架はもう交換が必要」という尴尬を避けます。漁光互補など水中/水位変動域の支架に対しては、水線域の乾湿交互腐食を考慮し、配套等級を大気域より一段階引き上げるべきです。
さらに、水面光伏(浮体式)の支架/浮体支持は水体中の微生物付着、水位の上下による「水線の繰り返し浸漬」の問題にも直面し、通常の大気Anticorrosive配套では水線域で加速的に失效するため、水線帯に「加厚 + Water-Resistant」の専用配套を施し、定期的に水線の錆を巡視することを推奨します。トラッキング支架の回転部品と塗装層の継ぎ目については、運動摩擦部位のFilm Thickness維持に注意し、必要に応じて可動ヒンジ域を局部強化するか、塗装せずにステンレス部品に置き換え、塗装の磨耗貫通が腐食の起点となるのを避けます。
九、検収と運用保守の提案
発電所引き渡し時、支架塗装層の検収には少なくとも以下を含めるべきです。Film Thickness(GB/T 4956 多点)、クロスカット付着性(GB/T 9286 0/1 級)、中性塩水噴霧(GB/T 10125 等級別)、QUV Weather-Resistant(ISO 16474)報告、および外観にダレやオレンジピールがないこと。運用保守段階では 2–3 年ごとに現場抜き取り検査を推奨します。Film Thickness計で残存Film Thicknessを再確認し、切り口とボルト孔に赤錆が生じていないか観察し、早期欠陥を発見したら直ちに局部補塗することで、大規模修繕の時期を大幅に先送りできます。
「欠陥グレード別対応」メカニズムを構築すべきです。単点の針錆(面積小、未拡大)を発見したら局部研磨補塗可。切り口に沿った連続赤錆や膜下膨れを発見したら、そのロット部材の全体交換を評価すべき。トップコートの普遍的な粉化だがプライマーは健全な場合、全解体ではなく「洗浄 + クリアコート」の改修可。運用保守を「壊れてから直す」から「グレード別介入」へ昇華させることは、発電所の経済的寿命を延ばす鍵です。大規模地上発電所では、支架塗装層の状態をドローン巡視とデジタルツイン台帳に組み込み、画像比較で劣化速度を追跡することを推奨します。
十、選定意思決定ツリー:敷地から配套への五ステップ法
支架塗装層の選定は、五ステップの意思決定フローに固定化し、経験だけでSolutionを決めることを避けられます。
- 敷地環境の等級決定:ISO 12944-2 に基づき、海岸からの距離、工業汚染源、年平均HumidityとTemperature差を組み合わせ、プロジェクトを C3、C4、C5 のいずれかに落とし込む。判断に議論がある場合、敷地に試験片を 3–6 ヶ月暴露し、実測腐食速度で等級を裏付けることが、議論より説得力があります。
- 設計寿命の整合:発電所の設計寿命(一般的に 25 年)と初回大規模修繕予定(例:15 年)を明確にし、ISO 12944-1 の耐久等級に基づき「高」または「非常高」档配套を選定し、「中」档配套で 25 年を賭けてはいけません。
- Substrateルートの決定:Floor大規模基盤は溶融亜鉛めっき鋼複層Systemを優先。屋根分布式は自重制限がある場合アルミ合金 + 粉体塗料を選定。切り口保護要求の高い薄肉トラッキング支架はアルミニウム・マグネシウム・亜鉛めっきの評価可。
- 配套とFilm Thicknessの逆算:環境等級と寿命档から底Topcoatの種類と総乾燥Film Thicknessを逆算する——C3 は「亜鉛めっき + 単道Weather-Resistantトップコート」可、C4 は「亜鉛めっき + エポキシペイントプライマー + 脂肪族ポリウレタントップコート」を推奨、C5 は「亜鉛めっき + エポキシペイントプライマー + フッ素樹脂ペイントトップコート」に加厚してアップグレード。
- 検証とクローズドループ:小ロット試塗後にクロスカット付着性、塩水噴霧、QUV 抜き取り試験を行い、データが基準を満たしてから量産。運用後は保守計画に基づき再測定し、実際の劣化速度を次期プロジェクトの選定にフィードバックする。
このフローの価値は「経験判断」を「監査可能な意思決定記録」に翻訳することにあり、入札、監理、運用保守の三者が対照して遡れるようになります。
十一、入札技術条項と到着再検査リスト
多くの支架塗装層紛争は入札条項の曖昧さに起因します——「Weather-ResistantAnticorrosive、十年保証」とだけ書き、試験方法と判定基準を明記しないため、問題が起きても仲裁のしようがありません。技術仕様書で少なくとも以下の条項を固定し、対応規格番号を明記することを推奨します。
| 条項項目 | 推奨記載 | 依拠規格 |
|---|---|---|
| 亜鉛層厚さ | 部材鋼厚に基づく最低平均値と局部最小値を規定 | GB/T 13912 |
| 乾燥Film Thickness | 公称値、最小値、測定点Densityを規定 | GB/T 4956、ISO 19840 |
| 付着性 | クロスカット 0/1 級かつ引張り法で閾値を提示 | GB/T 9286、ISO 4624 |
| 中性塩水噴霧 | 規定時間数と划线拡蝕幅の上限 | GB/T 10125 |
| 人工促進Weather-Resistant性試験 | 規定時間数と光沢保持率、Color Differenceの下限 | ISO 16474、GB/T 11186 |
| 有害物質 | VOC とHeavy metalsの限度が現行の国家基準に適合 | GB 30981-2020 |
入荷再検査の段階では、「三段階抜取検査」の実施を推奨する:初回入荷は全項目再検査(第三者機関への塩水噴霧およびWeather-Resistant性試験の委託を含む);正常ロットは比率に応じてFilm Thicknessと付着性を抜き取り測定;ロット変更・ライン変更(塗料のロット番号変更、生産ラインの炉変更)時は抜取検査を一度追加する。再検査不合格時の処理経路も事前に契約に明記しておくこと——全ロット返品、格下げ使用、あるいは再塗装・手直しのいずれかとし、現場での言い争いを避ける。工期が逼迫するプロジェクトでは、特に「工期を犠牲にして検収を妥協する」ことのPreventsが重要である:塗膜の欠陥は設置後にボルトやクランプで隠蔽され、後から一点一点の排查はほぼ不可能となる。検査の関門を出荷時と入荷時の両端に前倒しすることこそ、コストが最も低い品質戦略である。
KeXin New Material(kexinMaterials) は、オーナーに対し入札段階で塗装技術顧問を導入するか第三者に塗装専編の作成を委託し、環境等級の指定、配套設計、検収判定基準を一度に文書として固定することを推奨する;サプライヤーは入札時に同一枠組みで応答し、評価が「価格比較」から「システム比較」へ回帰することで、25年寿命目標の達成は事後のトラブル対応よりもはるかに重要である。
十二、追跡架台特別項目:動荷重条件下での塗膜評価
水平一軸および二軸追跡架台は毎日太陽に伴って往復回転するため、そのトルクチューブ、立柱、軸受座は継続的な交番荷重と微小振動を受け、塗膜評価は固定架台の静的基準をそのまま当てはめることはできない。特別な留意点は三つある:一つ目は、柔軟性と耐亀裂性——トップコートは曲げ試験(GB/T 6742 円筒軸曲げ)およびカップ突き試験(GB/T 9753)により変形追従性を確認し、トルクチューブの繰り返し微小変形箇所での髪の毛ほどの細い亀裂の発生を防ぐこと;二つ目は、摩耗と締結点の保護——駆動端、リミットブロック、点検踏み場は塗膜の機械的損傷が多発する箇所であり、設計時に局部の厚塗りまたは防護部品の取り付けを指定し、運用保守時に固定巡視点とする;三つ目は、振動環境下での付着性維持——試験片に先立って振動または往復曲げの前処理を行い、再度クロスカット付着性を測定して、動荷重後も層間剥離が生じないことを確認することを推奨する。追跡架台の経済性はより高い発電増益の上に成り立っており、もし塗膜が動荷重による早期劣化で停止検修を増やせば、増益は消し飛ぶ。したがって、動荷重特別評価にかける少額の費用は、追跡システムの収益モデルを守るものである。さらに一点注意を促す:追跡架台の制御盤、減速機外殻、ケーブル架台は往々にして異なる下請け業者から納入され、塗装Systemがまちまちである。引き渡し前に各部品の防錆等級が主体構造と整合しているかを統一して照合し、「主梁は25年耐えられるが、部品が5年で先に腐る」という短板効果を避け、全体の寿命は最も弱い一環によって決まる。
よくある質問
問: 太陽光発電架台はなぜ単なる塗装ではなく溶融亜鉛めっきがよく使われるのか?
答: 溶融亜鉛めっきは亜鉛の犠牲陽極により鋼を保護し、切り口や傷の箇所でも自己保護が効き、寿命が長くコストが低い;単なる塗装は一度傷がつくと局部的に錆びる。めっき+塗装の複層System(Duplex)は防錆寿命がより長く、業界の主流である。
問: 亜鉛めっき層にDirect塗装するとなぜ剥がれやすいのか?
答: 亜鉛Surfaceは滑らかで白錆(亜鉛塩)を生成しやすく、微量の酸化物を含むため、一般的なペイントの付着性が悪い。亜鉛めっき専用プライマー(エッチング型または低Surface処理許容エポキシ)を使用し、先に亜鉛塩を除去しなければ、付着は保証できない。
問: 沿岸の太陽光発電所の塗装はどの等級を満たすべきか?
答: 多くは C4–C5(ISO 12944-2)に属する。塩水噴霧 ≥ 1000 h、トップコートは脂肪族ポリウレタンまたはフッ素樹脂ペイントを用い、Film Thicknessを適宜厚くし、かつ複層めっきSystemを優先して寿命を延ばすことを推奨する。
問: ポリウレタントップコートとフッ素樹脂トップコートはどう選ぶか?
答: ポリウレタンはコストパフォーマンスが高く光沢保持が10–15年で、多くのプロジェクトに適する;フッ素樹脂は光沢保持15–20年、Weather-Resistant性が極めて優れるが高価で、強紫外線および沿岸の高耐久要求に適する。発電所の設計寿命と予算で取捨選択する。
問: 塩水噴霧試験1000時間は25年使用できることを意味するか?
答: Direct換算できない。塩水噴霧は腐食を加速する「相対的」な評価であり、屋外の年数と同等ではない。ISO 12944の想定耐久等級、QUVWeather-Resistant性、実際の環境を総合して判断すべきで、塩水噴霧は必要ではあるが十分ではない条件である。
問: アルミニウム合金架台にも塗装は必要か?
答: アルミニウム合金は本来耐食性があるが、Cl⁻を含む環境では点食リスクがあり、鋼製クランプとの電食にも注意が必要である。通常、クロムフリー化成皮膜+Weather-Resistant性粉体塗料で十分で、保護と着色を兼ねる。
問: アルミニウム亜鉛マグネシウムめっき鋼板は溶融亜鉛めっきよりどこが優れているか?
答: 耐食性に優れ、切り口が自己修復(Zn-Al-Mg共晶組織)し、切り口保護要求の高い薄肉架台に適するが、コストはやや高く、その上塗装も同様に適切な前処理が必要である。
問: Application時のHumidityが高すぎるとどんな結果になるか?
答: 相対Humidityが高すぎる、またはSubstrateが露点より3℃低いと結露し、塗膜下に水が残って付着性喪失や膨れを引き起こす。ISO 12944-7はHumidityと露点の管理を求めており、雨天および高Humidity時は作業を停止すべきである。
問: 粉体塗装と液状塗装のどちらが架台に適しているか?
答: 粉体は無溶剤でVOCがなく、Film Thicknessが均一でWeather-Resistant性に優れ、量産形材に適する;液状は柔軟で、補修と異形部品に適する。架台の大量生産はポリエステル粉体が多く、現場補修は液状を用いる。
問: 架台塗装品質をどう検収するか?
答: Film Thickness(GB/T 4956)、クロスカット付着性(GB/T 9286 0/1級)、中性塩水噴霧(GB/T 10125)、QUVWeather-Resistant性(ISO 16474)、外観に垂れやオレンジピールがないこと、およびサプライヤーに該当環境等級の配套証明の提出を求める。
関連記事
- 蓄電キャビネットの外装防護:屋外蓄電設備の塗装Solution:同様に新エネルギー屋外設備であり、架台と蓄電キャビネットの腐食環境の差を比較。
- 充電スタンドの屋外Weather-Resistant性:充電設備の塗装:沿岸の高湿環境下での充電設備と架台の協調防護の考え方。
- ISO 12944 防錆塗装System選定ガイド:ISO 12944の腐食等級と配套System枠組みで架台の防護等級を評価。
- グラフェン導電防錆塗料:薄片遮蔽と導電メカニズムの深層解析
- 水素エネルギー貯送防錆塗料:高圧水素接触環境の防護課題と選定
- ナノ塗料概要:ナノ粒子、作用メカニズムと定義の境界