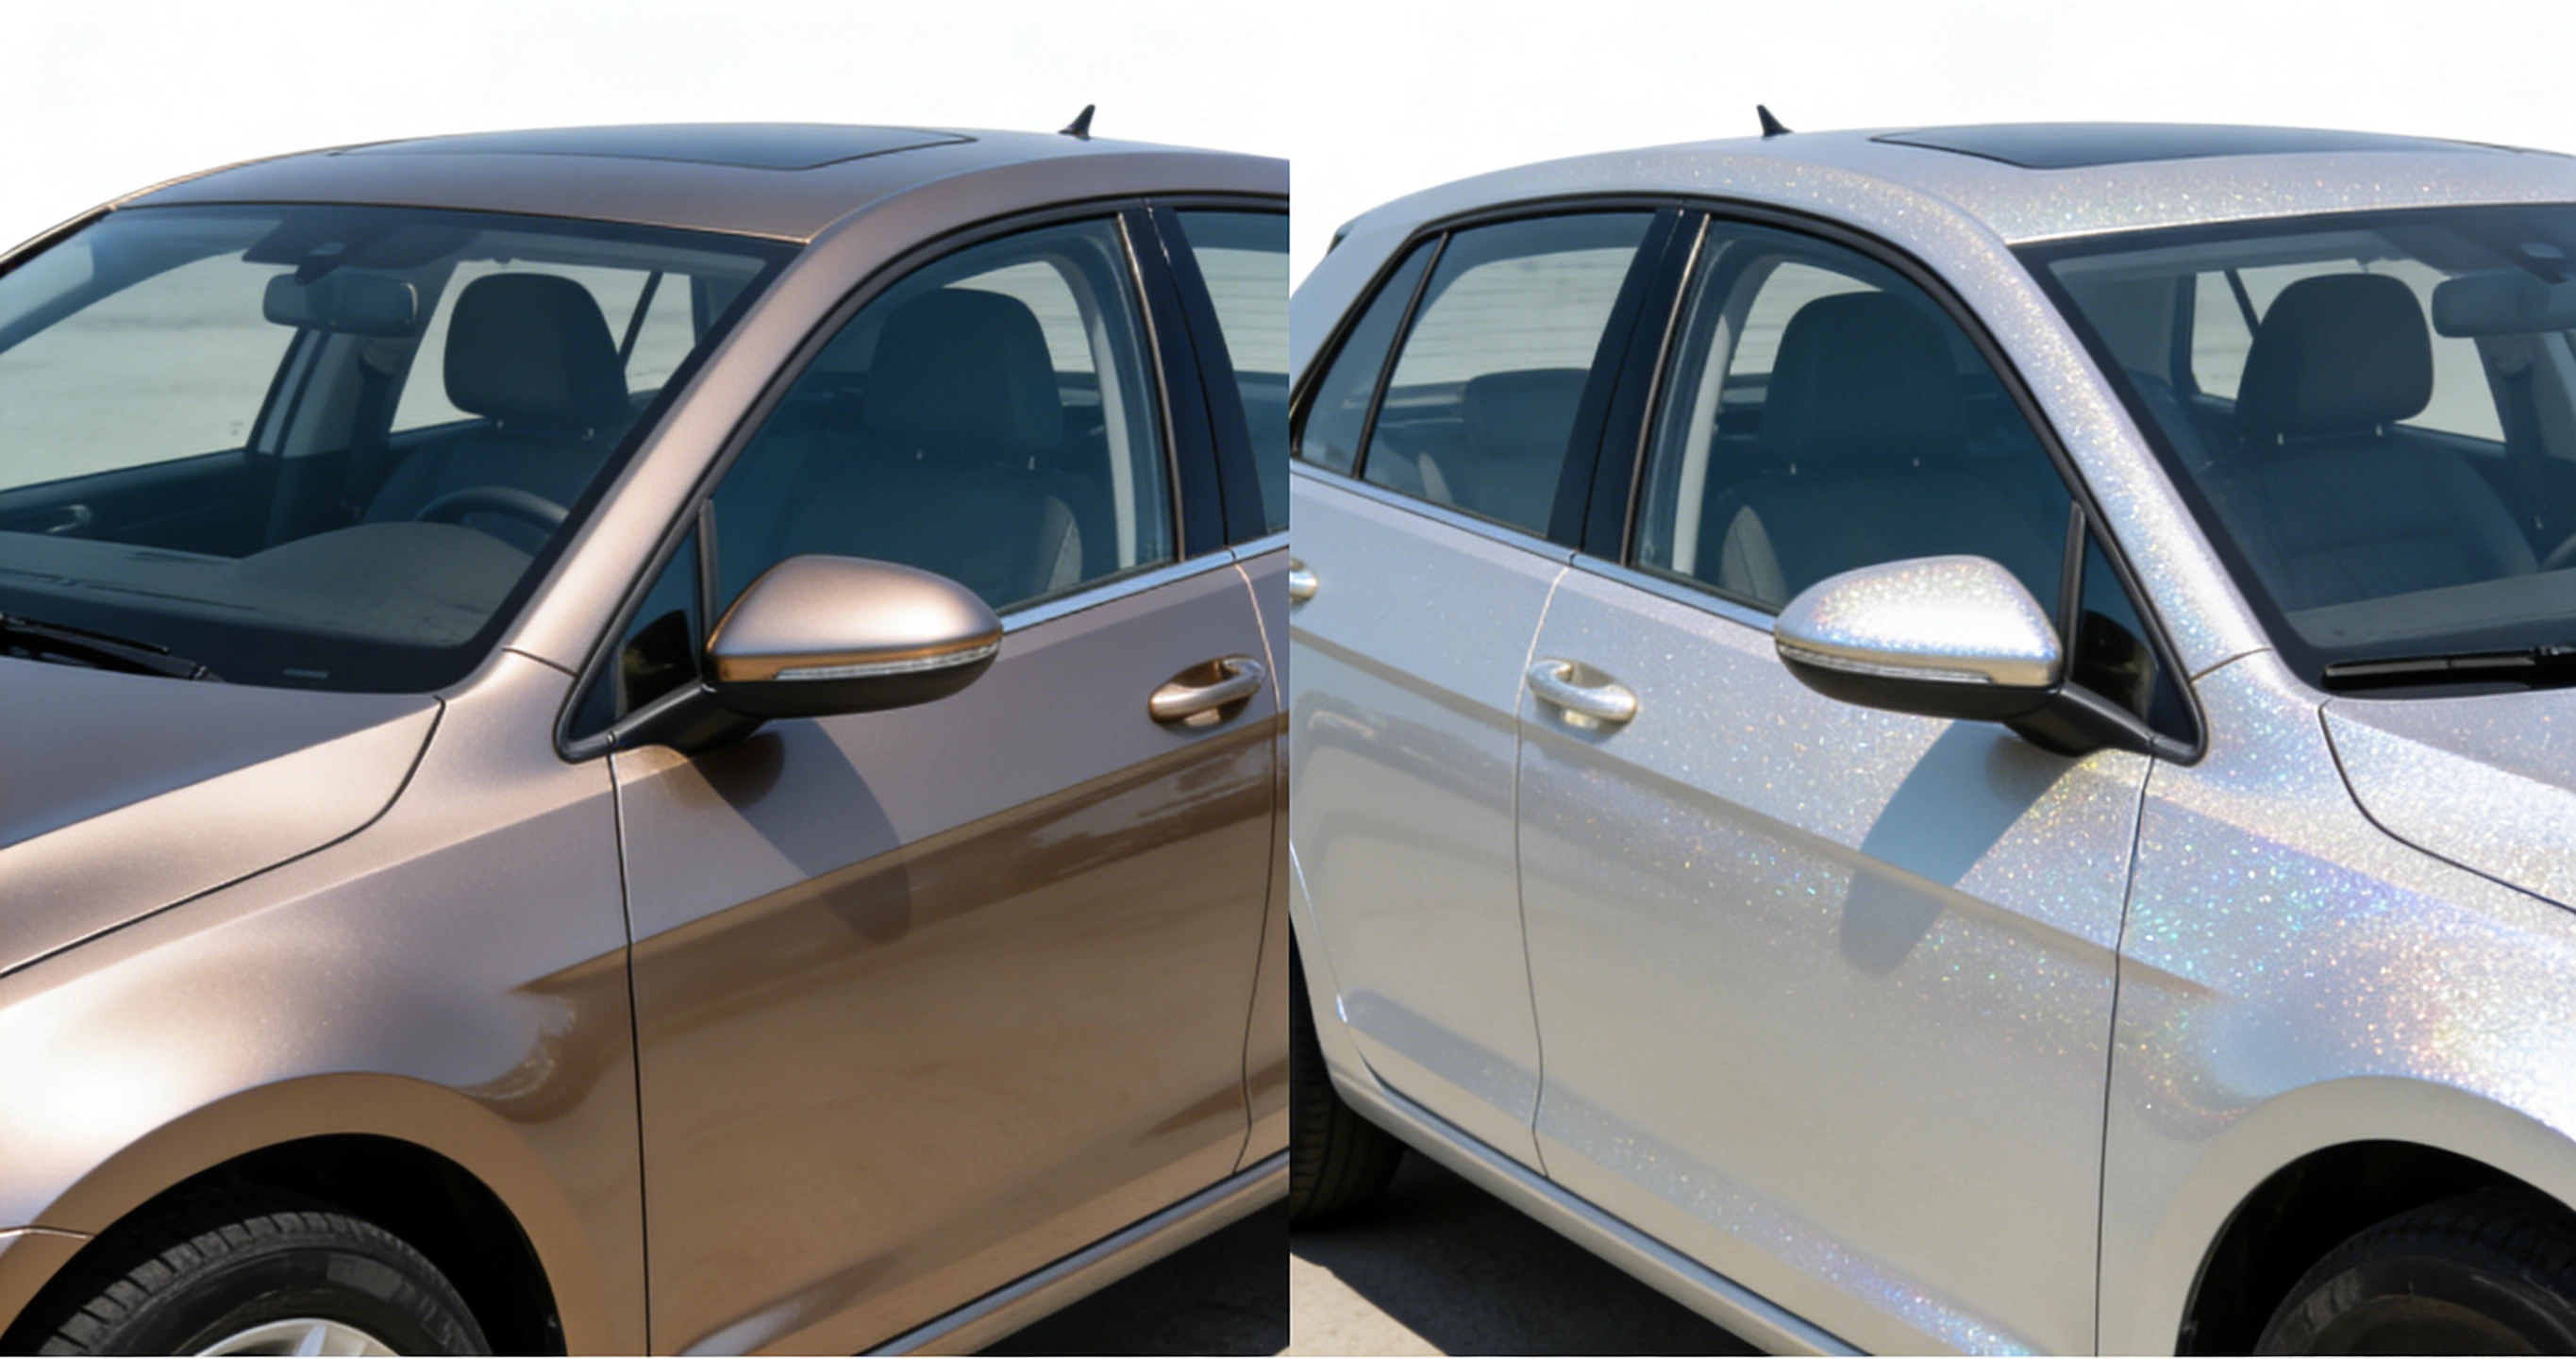
Kurz: Orangenhaut ist das Wellenrelief des Klarlacks; der DOI beziffert, wie scharf die Fläche ein Bild spiegelt. Gleiche Platte - flachere, feinere Wellen = höherer DOI. Mit Wave-scan SW/LW und DOI量化, dann Viskosität, Zerstäubung, Ablüftung und Ofenführung zurückverfolgen.
Orangenhaut & DOI
Orangenhaut entsteht, wenn zerstäubte Tropfen vor der Gelierung nicht mehr verlaufen; man trennt Kurzwellen SW (~0,1-1,2 mm, feiner Sand) und Langwellen LW (~1,2-5 mm, grobe Haut). Der DOI folgt dem Rhopimer-Prinzip: ein projizierter Lichtstreifen und eine Fotodiode bei ±~0,6° nahe der Spiegelreflexion, Ausgabe 0-100.
DOI hängt mit Glanz (ISO 2813 / ASTM D523, 20°/60°) zusammen, ist aber nicht gleich: Mikro-Wellen streuen das Bild - hoher Glanz kann trotzdem niedrigen DOI bedeuten.
Kennzahlen
- Wave-scan量化: SW ~0,1-1,2 mm, LW ~1,2-5 mm; kleiner = glatter.
- DOI läuft 0-100; ein perfekter Spiegel nähert sich 100, Auto-Klarlacke liegen deutlich über Industrieflächen.
- Klarlack-Trockenfilm ~30-60 µm, Metallic-Basis ~15-25 µm; zu dünn verläuft nicht, zu dick läuft ab.
- Glanzmessung bei 20°/60°/85° nach ISO 2813 / ASTM D523; Hochglanz nutzt 20°.
- Hohes LW weist auf Zerstäubung/Pistole/Film, hohes SW auf Viskosität und Ablüftung.
Ursachen & Tuning
| Band | Ursache | Korrektur |
|---|---|---|
| Hohes LW | Schwache Zerstäubung, schneller Hub, dünner Lack | Viskosität senken, Hub verlangsamen, Anzahlen/Film steuern |
| Hohes SW | Schnelle Ablüftung, hohe Viskosität | Langsamerer Verdünner, längere Ablüftung, milde Wärme |
| Insgesamt grob | Kühler Stand/Untergrund, dicker Lack | Temperatur heben, Viskosität nach TDS |
| Matt nach Ofen | Falsche Ablüftung | Temperatur-Zeit-Fenster korrigieren |
Von Messung zu Prozess
Kern des Fehlers ist Verlauf gegen Gelierung: Wellen müssen geglättet werden, bevor die Viskosität das Fließen stoppt. Steuern Sie Zerstäubung/Pistole, Spritzviskosität, Ablüftung und Lösungsgradient, Temperatur, Schichtdicke und Härtungskurve.
Fehler & Lösung
- Starke LW-Haut: Zerstäubung, Luft/Düse, Hubgeschwindigkeit und Film je Durchgang.
- Sandiges SW: langsamerer Verdünner, längere Ablüftung und Verlauf, Temperatur.
- Glanz hoch, DOI niedrig: Mikro-Wellen streuen den Verlauf verbessern, nicht nur Glanz.
- Haut nach Politur: zu dünner Film oder Untergrund-Abdruck - Lack aufbauen, Basis egalisieren.
- Flop stört die Lesung: Geometrie fixieren, Zahlen vergleichen.
Häufige Fragen
Wie hängen Haut und DOI zusammen?
Zwei Sichten desselben Aussehens: Haut = Wellen amplitude/-länge (SW/LW), DOI = Bildschärfe. Flache, gleichmäßige Wellen spiegeln besser, DOI steigt.
Hilft mehr Glanz gegen niedrigen DOI?
Nicht zwingend. Glanz ist die gesamte Spiegelreflexion, DOI die Kantenschärfe; Mikro-Wellen streuen die Linie-verlaufen lassen.
Warum lässt sich das spät kaum retten?
Wellen stellen bei Gelierung; nach Durchhärtung mildert nur Polieren. Im Ablüft-/Verlauffenster handeln.
Was bei Metallic beachten?
Flop und Funkeln rauschen; Geometrie und Licht fix halten, nach SW/LW/DOI urteilen.
Ist die Dicke wichtig?
Sehr. Dünner Lack füllt keine Wellen, dicker läuft ab und schließt Lösemittel ein (Ziel ~30-60 µm).
Wie legt man eine Norm fest?
Masterpanel, SW/LW/DOI/20°-Glanz an vielen Punkten messen, Mittelwert und Grenzen festlegen, Produktion gleich messen.
Last updated: 2026-09-18
Quellen: ISO 2813 / ASTM D523; Multiwinkel-DOI- und Wave-scan-Metrologie (offene Geräte-Whitepaper).
Kexin New Materials (Guangdong) Co., Ltd.