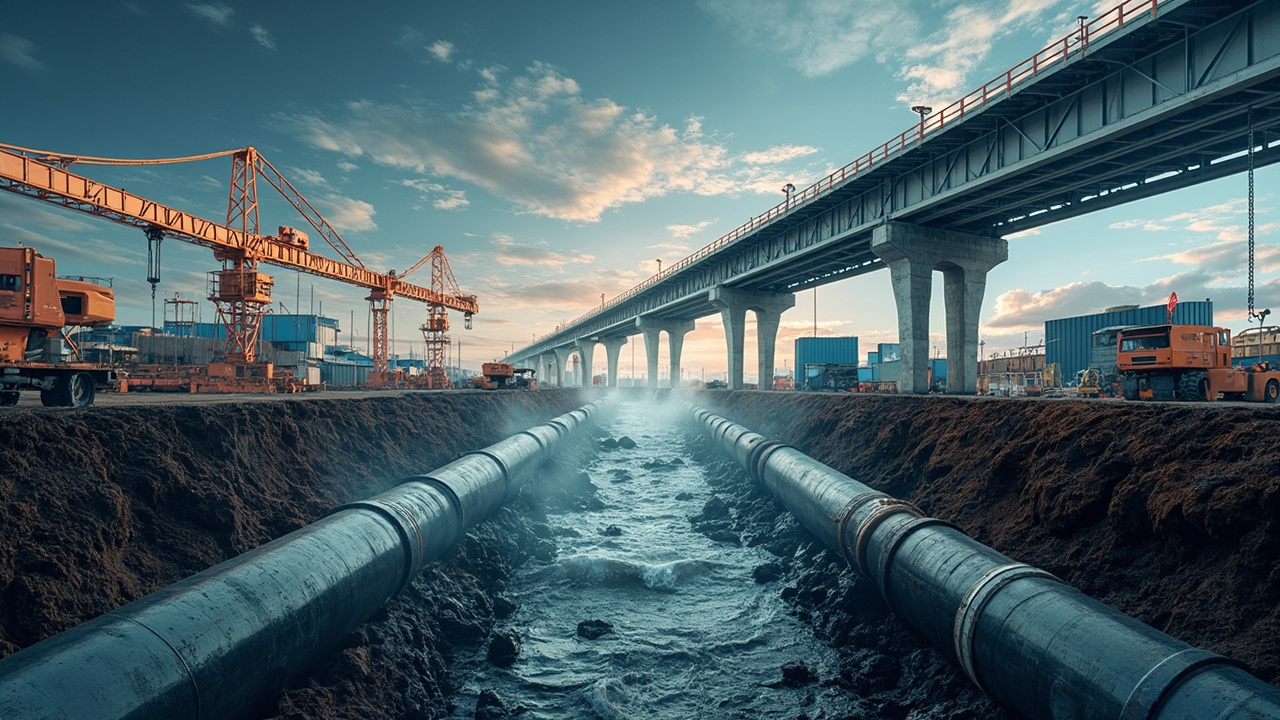
Baumaschinen, Brücken und Rohrleitungen sind zwar allesamt Objekte des Korrosionsschutzes für Stahlkonstruktionen, doch ihre Korrosionsumgebung, Wartungszyklen und die Folgen von Versagen unterscheiden sich enorm: Ein Bagger kann häufig stoßen und benötigt Reparierbarkeit; eine Meeresbrücke erfordert zwanzig Jahre ohne Hauptreparatur; eine erdverlegte Rohrleitung ist langfristig eingetaucht und kann nicht häufig gewartet werden. Daher muss das Rostschutzkonzept „maßgeschneidert für das Bauteil“ sein. Dieser Artikel basiert auf dem ISO-12944-Umgebungsklassensystem und gibt drei umsetzbare Rostschutz-Beschichtungskonfigurationen, wobei die Werte aus öffentlichen Forschungsarchiven und Normen zitiert werden. Kexin New Materials (kexinMaterials) befürwortet in der Projektunterstützung ebenfalls konsequent die Designreihenfolge: zuerst die Umgebungsklasse festlegen, dann das passende System bestimmen.
Eins: Woher kommen die differenzierten Anforderungen
Das Wesen eines Korrosionsschutzkonzepts besteht darin, die „Beschichtungslebensdauer“ an „Strukturlebensdauer und Wartungsfenster“ anzupassen. Die Einschränkungen der drei typischen Objekte sind völlig unterschiedlich:
- Baumaschinen: Befinden sich in C3–C4-Atmosphärenumgebung, aber die Maschine wird im Werk beschichtet, muss transportiert und montiert werden und ist während des Einsatzes leicht stoß- und schmutzabriebbelastet. Daher benötigt sie eine zuverlässige Transportgrundierung, um den Rostschutz vom Werk bis zur Baustelle zu gewährleisten, und die Decklackierung muss wetterbeständig sein und zusätzlich zur Wetterbeständigkeit vor Ort leicht reparierbar. Die Wartung ist aktiv und häufig durchführbar.
- Brücken: Meeres- oder Flussüberquerungsbrücken sind C4–C5-Atmosphären mit hohem Salznebel und starker Verschmutzung ausgesetzt, und das Wartungsfenster ist extrem schmal (hohe Kosten für Straßensperrung). Sie benötigen ein schwerkorrosionsbeständiges System mit längster Lebensdauer, und das Gesamtsystem muss die ISO-12944-Dauerhaftigkeit „sehr hoch (VH)“ erreichen. Die Wartung ist passiv und niederfrequent.
- Rohrleitungen: Unterteilt in extern erdverlegt (Bodenkorrosion, annähernd Im3) und internen Transport (Flüssigkeitsüberflutung, Im1–Im2). Sie können nicht häufig gewartet werden; einmal ein Loch schlägt, sind die Folgen schwerwiegend (Leckage, Produktionsstopp). Daher muss das System im überfluteten Umfeld langfristig stabil sein, und Innen- sowie Außenwand erfordern unterschiedliche Strategien.
Daraus ergibt sich der Designeinstieg: Zuerst mit ISO 12944 die Umgebung klassifizieren, dann Oberflächenbehandlung, System und Schichtdicke wählen. Das Forschungsarchiv legt im Allgemeinen-Normen-Teil klar, dass Korrosionsschutzsysteme für Stahlkonstruktionen auf ISO 12944-2018 (C2–CX Korrosionsgrade, Systemauslegung) basieren, ergänzt durch Im1–Im3-Überflutungsgrade.
Zwei: Umgebungsklassen und Parameter-Gesamttabelle der Konzepte
Basierend auf dem typischen „Epoxid-Polyurethan-Decklack“-System, den Parametern von „Würth Rust Stop“, den Grenzen von „Alkyd-Rostschutzfarbe“ und den Daten von Jotun Barrier 80 UHS aus dem Forschungsarchiv, folgen die Kernparameter der drei Konzepte im Vergleich:
| Dimension | Baumaschinen-Konzept | Brücken-Konzept | Rohrleitungs-Konzept |
|---|---|---|---|
| Umgebungsklasse | C3–C4 (Atmosphäre) | C4–C5 (hohes Salz/stark verschmutzt) | Im1–Im2 (innen)/ Im3 (außen erdverlegt) |
| Oberflächenbehandlung | Strahlentrostung Sa 2½, Rauheit 30–75µm | Strahlentrostung Sa 2½, strikte Rauheitskontrolle | Innen: Strahlentrostung Sa 2½; außen erdverlegt: Sa 2½ + feuchtes Strahlen möglich |
| Grundierung | Würth-artige Alkyd-Transportgrundierung / zinkreiche Epoxidgrundierung | Zinkreiche Epoxidgrundierung 70–80µm | Innen: zinkreiche Epoxid- oder lösemittelfreie Epoxidbeschichtung; außen: Epoxid-Teerpech / FBE |
| Zwischenbeschichtung | Epoxid-Glimmerrostschutz-Zwischenbeschichtung 100–150µm (bei Bedarf) | Epoxid-Glimmerrostschutz-Zwischenbeschichtung 100–150µm | Thixotrope Epoxid-Zwischenbeschichtung (Außenwand verstärkt) |
| Decklack | Polyurethan/Acryl-Decklack 100–120µm | Polyurethan-Decklack 100–120µm (2 Schichten) | Innen: lebensmittelechter/mediumbeständiger Decklack; außen: wetterbeständiger oder isolierender Decklack |
| Gesamt-DFT | ca. 200–280 µm | ca. 270–350 µm | Innen ≥300µm; außen ≥400µm (erdverlegt) |
| Schlüsselprüfung | Salzsprühnebel 500h (C3-Validierung) | Salzsprühnebel 1000–3000h, Haftung 0/1 Klasse | Mediumtauchtest, Funkenprüfung |
| Wartungsmerkmal | Vor-Ort-Reparatur möglich | Niederfrequente Hauptreparatur | Nahezu wartungsfrei, durch Design-Redundanz |
Im Folgenden wird die Umsetzungslogik jedes Konzepts dargelegt.
Drei: Rostschutz-Beschichtungskonzept für Baumaschinen
Nach dem Schweißen der Strukturbauteile im Werk ist der erste Schritt das Auftragen einer Transportgrundierung, um Rostbildung bei Lagerung im Werk und Langstreckentransport zu verhindern. Laut dem Kapitel „Würth Rust Stop Primer“ im Forschungsarchiv: Diese alkydbasierte Grundierung ist rotbraun, Dichte 1,28 g/cm³, Salzsprühnebel ca. 500h (DIN EN ISO 9227), erfüllt ISO 12944 C3 „hoch“; Trocknung ca. 16h, Deckkraft ca. 8 m²/Dose (750ml), Mindestauftragsmenge 90 ml/m², Verarbeitungstemperatur 15–25℃, Temperaturbeständigkeit -30–80℃ (kurzzeitig 120℃), überstreichbar mit gängigen Decklacksystemen, als Transportgrundierung für Stahlkonstruktionen geeignet. Dies macht sie zur idealen wirtschaftlichen Wahl für den Werk-Grundanstrich von Baumaschinen.
Nach der Endmontage, falls die Maschine für C4-Bedingungen bestimmt ist (z. B. Hafenkrane, Bergbauausrüstung), sollte die Transportgrundierung auf zinkreiche Epoxidgrundierung aufgerüstet und mit Epoxid-Glimmerrostschutz-Zwischenbeschichtung und Polyurethan-Decklack kombiniert werden, um ein typisches System zu bilden: Grund 70–80µm + Zwischen 100–150µm + Deck 100–120µm (laut Kapitel Epoxid-Polyurethan-Decklack im Forschungsarchiv). Dies gewährleistet sowohl Rostfreiheit beim Werktransport als auch lange Lebensdauer im Einsatz.
Zusätzliche Hinweise zur Baumaschinenbeschichtung: Erstens Reparaturbequemlichkeit bei Stößen – der Decklack sollte ein leicht überstreichbares Polyurethansystem sein; zweitens enthalten Komplettmaschinen oft Hydraulikteile und Gummidichtungen, die beim Auftrag abzudecken sind, um Nichtmetallteile vor starken Lösemittelnebeln zu schützen. Zu den Grenzen, wann ölbasierte Farbe bei welchen Bedingungen geeigneter ist, siehe Wann ölbasierte Farbe wählen.
Vier: Schwerkorrosionsschutz-Systemkonzept für Brücken
Brücken (insbesondere Meeres- und Flussüberquerungen) befinden sich in C4–C5-Hochkorrosionsumgebungen mit extrem hohen Wartungskosten und erfordern zwingend ein schwerkorrosionsbeständiges System. Das im Forschungsarchiv genannte typische System – zinkreiche Epoxidgrundierung 70–80µm + Epoxid-Glimmerrostschutz-Zwischenbeschichtung 100–150µm + Polyurethan-Decklack 100–120µm, Gesamt-DFT 270–350µm – ist genau die typische Konfiguration für Dauerhaftigkeit „sehr hoch (VH)“ bei C5.
Bei der Grundierungswahl kann Jotun Barrier 80 UHS als Referenz dienen: Volumenfeststoff 85±2%, Gewichtsfeststoff 95±2%, VOC nur 134 g/L (GB 30981 / GB/T 34682), Zinkpulver entspricht ASTM D520 Type II und den Zusammensetzungsanforderungen von ISO 12944-5, erreicht im ISO-12944-6-Test bei C5 die Dauerhaftigkeit „sehr hoch (VH)“. Seine niedrige VOC-Eigenschaft erfüllt auch die Begrenzungsanforderungen für schädliche Stoffe in Industrie-Schutzbeschichtungen (GB 30981-2020).
Schlüsselkontrollen für das Brückensystem:
- Strahlentrostungsgrad: Muss Sa 2½ sein, Rauheit strikt auf 30–75µm kontrolliert, um die Haftung der zinkreichen Grundierung zu sichern.
- Schichtdickentoleranz: Gesamt-DFT 270–350µm muss abschnittsweise gemessen werden; schwierige Stellen (Kanten, Schweißnähte) neigen zu dünn, sollten vorgestrichen werden.
- Decklack-Wetterbeständigkeit: Polyurethan-Decklack muss UV-beständig gegen Kreiden sein; das Allgemein-Normen-Archiv nennt künstliche Wetteralterung 1000h, Farbänderung ≤2 Klasse, Kreiden ≤1 Klasse als Qualifikationsreferenz.
- Haftungsabnahme: Gitterschnitt GB/T 9286 Klasse 0/1 (Abfall ≤5%).
Tritt bei Brücken frühzeitig Rost auf, ist die Reparatur mit Straßensperrung verbunden und sehr kostspielig; daher sollte das System lieber im Design Redundanz aufweisen, statt an die Untergrenze der Norm gedrückt zu werden.
Fünf: Rostschutzkonzept für Rohrleitungs-Innen- und Außenwand
Rohrleitungen haben zwei Grenzflächen: innerer Medientransport und äußere Umgebungskorrosion, mit völlig unterschiedlicher Strategie.
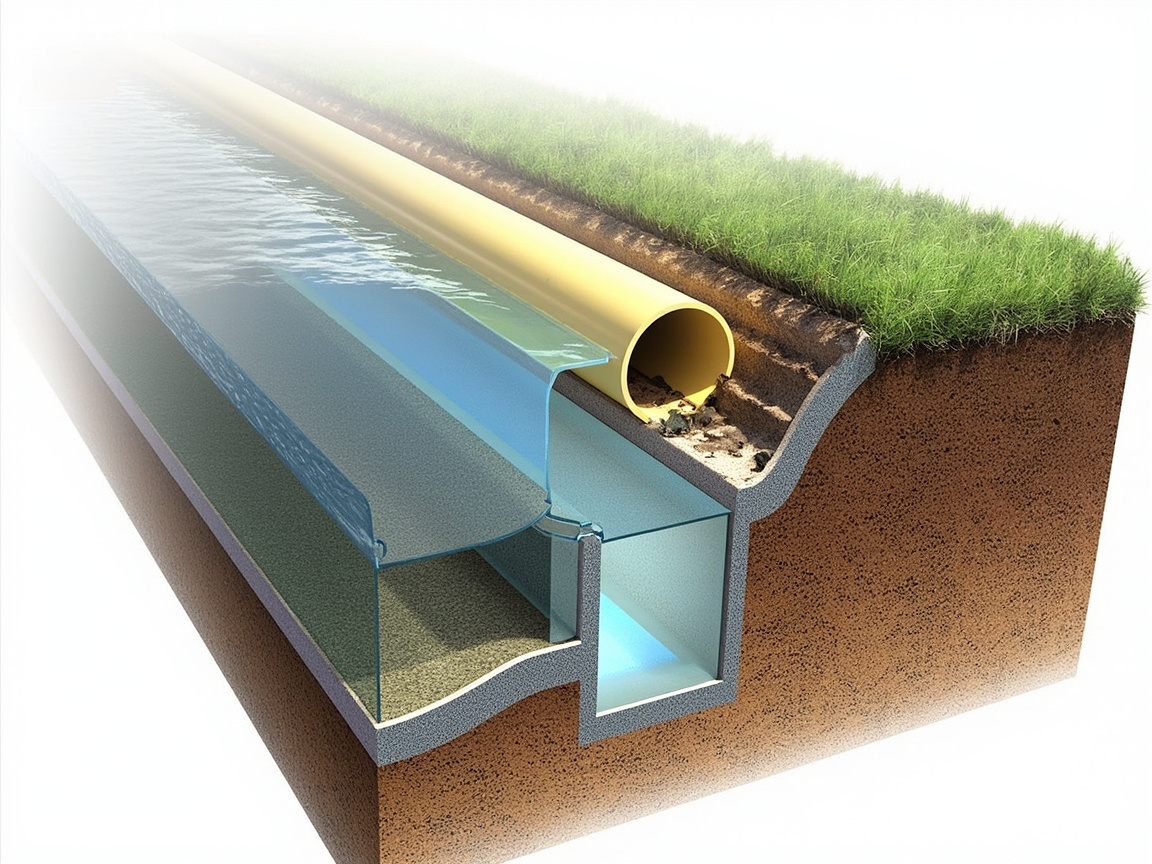
Innenwand (Im1–Im2 überflutet): Bei Transport von Süßwasser, Abwasser oder Öl muss die Innenwand mediumbeständig sein und den Fluss nicht beeinträchtigen. Üblich sind lösemittelfreie Epoxid- oder lebensmittelechte Epoxidauskleidungen, Schichtdicke ≥300µm, mit Mediumtauchtest und Funkenprüfung. Bei Trinkwassertransport zusätzlich konform mit Lebensmittelkontaktsicherheit. Der Teil „nanokomposit-Korrosionsschutz“ im Forschungsarchiv weist darauf hin, dass nano-SiO₂/TiO₂/Tonplättchen die Barrierewirkung verbessern und die Wasser-Sauerstoff-Permeation senken; Epoxid-Komposite verzögern den Korrosionsmedienspfad – solche Modifikationen sind für den langfristigen Innenwandsschutz sinnvoll.
Außenwand (Im3 erdverlegt): Bodenkorrosion ist komplex, mit Feuchtigkeit, Chloridionen, Mikroorganismen. Außenwand nutzt üblich FBE (Schmelzklebepulver-Epoxid), Epoxid-Teerpech oder thixotrope Epoxidbeschichtung + kathodischen Schutz, Schichtdicke meist ≥400µm, mit Funkenprüfung zur Sicherstellung porenfrei. Erdverlegte Rohre sind nahezu wartungsfrei und müssen auf Design-Schichtdickenredundanz und Muffenqualität bauen.
Der größte Unterschied des Rohrleitungskonzepts zum Atmosphärensystem: Es endet nicht bei „wetterbeständigem Decklack“, sondern zentriert auf „porenfreie Barriere + Mediumkompatibilität“, und die Prüfung wechselt von Salzsprühnebel zu Tauchtest und Funkenprüfung.
Sechs: Einheitliche Logik von Prüfung und Abnahme
Unabhängig vom Konzept dreht sich die Abnahme um drei Dimensionen: Schichtdicke, Haftung, Defekte. Laut Allgemein-Normen im Forschungsarchiv:
- Neutraler Salzsprühnebel: GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, üblich 500h keine Blasen, einseitige Rostbildung ≤1–2mm; Schwerkorrosionsschutz bis 1000–3000h.
- Haftung (Gitterschnitt): GB/T 9286-1998, ISO 2409, ASTM D3359, 0–5 Klasse, 0/1 Klasse ist exzellent.
- Trockenzeit: GB/T 1728, Staubtrocken ≤4h, durchgetrocknet ≤24h (üblich bei Industriefarben).
Baumaschinen können mit Salzsprühnebel 500h die Transportgrundierung validieren (entspricht C3); Brücken sollten 1000–3000h Salzsprühnebel und 0/1-Haftung fordern; Rohrleitungen zusätzlich Funkenprüfung und Mediumtauchtest. Kexin New Materials (kexinMaterials) empfiehlt bei Systemlieferung ebenfalls, „Prüfschwellen in den Technikvertrag zu schreiben“, um Verständigungsabweichungen bezüglich Lebensdauerwartung zwischen Angebot und Nachfrage zu vermeiden.
Sieben: Übergang von rust-system-design zur ingenieurtechnischen Umsetzung
Die drei Konzepte in diesem Artikel sind im Wesentlichen die konkrete Instanziierung der „Korrosionsgrad → zunehmende Schichtdicke“-Logik aus dem vorigen Artikel Rostschutzlack-Systemauslegung: Grund+Zwischen+Deck-System und Schichtdickenplanung: C3-Maschinen mit leichterem System, C5-Brücken mit typischem Schwerkorrosionssystem, Im-Rohre mit überflutungsspezifischem System. Der Schlüssel zur Umsetzung ist, die Umgebungsklassifizierung korrekt zu machen und dann den entsprechenden Schichtdickenbereich nach Grad zu nutzen, statt nach Erfahrung wahllos Lack zu wählen.
Erneut zu betonen sind Systemgrenzen: Alkyd-Systeme (einschließlich Würth-artiger Transportgrundierung) sind nicht verträglich mit zweikomponentigen starklösemittelhaltigen Decklacken (laut Alkyd-Rostschutzfarbe-Kapitel im Forschungsarchiv). Wird bei Maschinen von Transportgrundierung auf Schwerkorrosionsdecklack aufgerüstet, muss die Zwischenschichtkompatibilität bestätigt werden, sonst kommt es zu Lackabhebung. Zu den Auswahlgrenzen wasserverdünnbarer Industriebeschichtungen siehe auch Auswahlleitfaden für Industrie-Wasserverdünnbare Beschichtung.
Acht: Kosten- und Lebensdauer-Abwägung der drei Konzepte
Korrosionsschutz bedeutet nicht „teurer ist besser“, sondern „Lebensdauer an Wartungsfenster anpassen“. Die Kosten-Nutzen-Logik der drei Konzepte unterscheidet sich:
- Baumaschinen: Transportgrundierung (Würth-artige Alkyd) kostengünstig, für C3 ausreichend; zinkreiche Grundierung wäre Verschwendung und könnte Zwischenschichtprobleme bringen. Befindet sich die Maschine aber fest in C4-Hafen, muss auf zinkreiches System aufgerüstet werden, sonst übersteigen die Stillstandsreparaturkosten bei Frührost den Lackpreisunterschied bei weitem. Entscheidungsgrundlage sollte „tatsächliche Umgebungsklasse“ sein, nicht „Gerätename“.
- Brücken: Hohe Einmalinvestition, extrem hohe Wartungskosten, daher zwingend Schwerkorrosionssystem (Grund 70–80 + Zwischen 100–150 + Deck 100–120, gesamt 270–350µm) mit Schichtdickenredundanz. Forschungsarchiv zeigt: Dieses System erreicht bei C5 Dauerhaftigkeit „sehr hoch (VH)“, entspricht dem Kauf von zwanzig Jahren wartungsfrei durch etwas höhere Anfangsschichtdicke, minimalste Lebenszykluskosten.
- Rohrleitungen: Erdverlegter Abschnitt nahezu wartungsfrei, Außenwand-Schichtdicke ≥400µm + kathodischer Schutz ist „Versicherungskauf“, Innenwand nach Mediumkompatibilität. Ersparte Schichtdicke, die einmal ein Loch schlägt, verursacht Leckage-Stillstandsverlust weit über Lackkosten.
Kurz gesagt: Je unwartbarer die Umgebung und je stärker die Korrosion, desto mehr Redundanz bei Schichtdicke und Grad.
Neun: Verarbeitungsgeräte und Prozessparameter
Zur Umsetzung des Systems müssen Prozessparameter klar sein. Das Forschungsarchiv gibt referenzierbare Basiswerte:
- Oberflächenbehandlung: Kohlenstahl-Strahlentrostung Sa 2½ (ISO 8501-1), Rauheit 30–75µm (Alkyd-Rostschutzfarbe-Kapitel); Edelstahl benötigt Schleifen mit Nichtmetall-Schleifmittel zur Kratzerzeugung.
- Umgebungsfenster: Temperatur 5–35℃, relative Feuchte ≤80%, Untergrundtemperatur 3℃ über Taupunkt (Epoxid-Polyurethan-Decklack-Kapitel). Niedrige Temp. und hohe Feuchte führen zu Aminweißanlauf, hohe Temp. verkürzt Topfzeit.
- Spritzverfahren: Airless-/Druckspritzen bevorzugt, Pinsel/Rolle nur kleinflächig (gleiches Kapitel). Airless fördert Einmalauftrag thixotroper Zwischenbeschichtung.
- Trockenzeit: Industriefarben üblich staubtrocken ≤4h, durchgetrocknet ≤24h (Allgemein-Norm GB/T 1728); Würth-Alkydgrund trocknet ca. 16h; TEKNOZINC greifbar 10min, berührtrocken 15min, voll ausgehärtet 7d.
- Mischverhältnis: Zweikomponentenlack strikt nach Verhältnis. TEKNOZINC 3480 SE Mischung A:B = 5:1 (Volumen), Topfzeit 3h (@23℃); Epoxid-Polyurethan-Decklack Verpackung Hauptmittel 20kg + Härter 4kg. Falsche Dosierung führt zu Nichtaushärtung oder Leistungsabsturz.
Vor Ort sollten obige Parameter in die Arbeitsanweisung gedruckt und Erstmuster bestätigt werden.
Zehn: Häufige Vor-Ort-Probleme und Behandlung
- Kanten zu dünn: Schweißnähte, freie Kanten sind Korrosionsstartpunkte. Maßnahme: Vorstreichen (stripe coat) einer Schicht, dann Gesamtspritzen.
- Laufen: Einzelschicht zu dick oder zu viel Verdünnung. Maßnahme: Zwischenbeschichtung Einzelschicht 100–150µm, Nassfilmgrenze nach Volumenfeststoff.
- Schlecht ausgehärtet/Weißanlauf: Relative Feuchte >80% oder Untergrund unter Taupunkt 3℃. Maßnahme: Entfeuchten, Aufheizen oder feuchtehärtendes System.
- Zwischenschichtablösung: Alkydgrund fälschlich mit zweikomponentigem Starklösemittel-Decklack (Archiv: klar unverträglich). Maßnahme: Abschaben und neu, überstreichbares System bestätigen.
- Poren: Luft aus Rührvorgang oder Einzelschicht zu dick. Maßnahme: Entschäumen, mehrschichtig spritzen, Funkenprüfung (Rohre).
- Zinkschichtriss: Zinkreiche Grundierung Einzelschicht >150µm. Maßnahme: Einzelschicht 70–80µm, ggf. zwei Schichten.
Diese in eine „Vor-Ort-Problemkarte“ zu schreiben, senkt die Frühausfallrate deutlich.
Elf: Normkonformitäts-Checkliste (vor Lieferung)
Vor Lieferung jedes Konzepts empfohlene Prüfung anhand folgender Liste:
- Wurde Umgebungsklasse nach ISO 12944-2018 bestimmt (C2–CX / Im1–Im3)?
- Erreicht Oberflächenbehandlung Sa 2½ und Rauheit 30–75µm?
- Liegen Einzelschichtdicken in Planbereichen (Grund 70–80 / Zwischen 100–150 / Deck 100–120 etc.)?
- Systemkompatibilität verifiziert (Alkydgrund unverträglich mit zweikomponentigem Starklösemittel-Decklack)?
- VOC erfüllt GB 30981-2020-Grenze (z. B. Barrier 80 UHS 134 g/L)?
- Prüfschwellen im Vertrag (Salzsprühnebel 500h / 1000–3000h, Haftung 0/1, Funkenprüfung)?
- Sicherheitsschutz vorhanden (Isocyanat-System Lüftung + Atemschutz + Schutzbrille + Chemikalienhandschuhe)?
Kexin New Materials (kexinMaterials) empfiehlt in Projektlieferung ebenfalls, diese Liste als Anhang zum Systemtechnikvertrag zu führen, damit Angebot und Nachfrage schriftliches Einvernehmen zu „Lebensdauerwartung und Abnahmestandards“ erzielen und spätere Streitigkeiten reduzieren.
Zwölf: Typische Arbeitsablaufplanung für Baumaschinen
Um das Konzept in den Zeitplan zu bringen, lässt sich der typische Werkbeschichtungsablauf für Baumaschinen unterteilen in:
- Strukturvorbehandlung (Tag 1): Kugelstrahlen/Strahlentrostung auf Sa 2½, Rauheit 30–75µm, Zunder und Öl entfernen.
- Transportgrundierung
- Endmontage und Montage (Tag 3–10): mechanische Montage, Rohrleitungsanschluss; in dieser Phase ist die Grundierung bereits trocken und widersteht allgemeinen Transportstößen.
- Decklack / Upgrade auf Schwerkorrosionsschutz (je nach Bedingung): Für C4 ausgesetzte Anlagen nach der Endmontage oder im Gesamtmaschinenstadium Epoxid-Zinkstaubgrundierung (70–80µm) + Epoxid-Glimmer-Mittelschicht (100–150µm) + Polyurethan-Decklack (100–120µm) nachspritzen, Gesamt 270–350µm.
- Qualitätskontrolle und Lieferung: Mehrpunkt-Schichtdickenmessung, Haftung Gitterschnitt 0/1, Optik ohne Läufer oder Nadelstiche.
Der Schlüssel dieses Zeitplans ist ”Transportgrundierung zuerst, Schwerkorrosionsschutz je nach Bedingung nachträglich”, was sowohl den Werkzyklus kontrolliert als auch die Einsatzlebensdauer sichert.
13. Feinabstimmung der Systeme für Sonderbedingungen
Der Standardplan muss unter extremen Bedingungen feinabgestimmt werden:
- Brücken in saurem Regen / Chemiegebieten: Auf Basis von C5 wird der Decklack durch chemikalienbeständigen Polyurethan oder Fluorcarbon ersetzt, die Zwischenbeschichtung auf das Maximum von 150µm verdickt, Gesamt-DFT nähert sich 350µm, und die Salzsprühnebel-Abnahme wird auf über 2000h erhöht.
- Innenwand von Schwefelöl-Pipelines: Die Medienkorrosivität ist extrem stark, Innenwand mit Phenolharz-Epoxid oder Bisphenol-F-Epoxid-Auskleidung, Schichtdicke ≥500µm, temperatur- und schwefelbeständig; Außenwand gemäß Erdverlegungsplan.
- Heißpipelines (z. B. Wärmenetz): Normale Epoxidbeschichtung hat begrenzte Temperaturbeständigkeit, erfordert hitzebeständig modifiziertes Epoxid oder Silikon-System, langfristig über 120℃ verträglich (Würth-artige Alkydgrundierung kurzzeitig 120℃ verträglich, aber keine Langzeitlösung).
- Offshore-Plattform (CX): Übersteigt den C5-Aufbau dieses Artikels, erfordert ultra-hochfestkörper-Epoxid + Pastenbeschichtung + Spezialdecklack, Gesamt-DFT oft ≥500µm, kombiniert mit kathodischem Schutz.
Das Wesen dieser Feinabstimmungen bleibt die Hauptlinie ”Umgebungsklassifizierung → Schichtdickenaufbau → Materialauswahl”, nur dass die Stufe höher geschoben oder der Medienfaktor separat gewichtet wird.
14. Entscheidungsbaum zur Auswahl des Beschichtungssystems
Die drei vorigen Pläne zu operativer Entscheidungslogik abstrahieren, damit Ingenieure vor Ort schnell lokalisieren können:
- Schritt 1: Umgebungsstufe festlegen. Drei Fragen stellen – Freibewittert (Atmosphäre C3–C5)? Küstennah / Industriegebiet (C4–C5)? Eingetaucht / erdverlegt (Im1–Im3)? Damit den Stufenbereich fixieren.
- Schritt 2: Wartungsfenster festlegen. Häufig wartbar (Baumaschinen) → leichterer Aufbau + leichte Reparatur erlaubt; kaum wartbar (Pipeline, Brücke) → Schwerkorrosionsschutz + Schichtdickenreserve zwingend.
- Schritt 3: System festlegen. C2–C3 Leichter Korrosionsschutz mit Alkydgrundierung + Alkyd-/Polyurethan-Decklack (ca. 120–200µm); C4–C5 mit Epoxid-Zinkstaubgrundierung 70–80µm + Epoxid-Glimmer-Zwischenschicht 100–150µm + Polyurethan-Decklack 100–120µm (gesamt 270–350µm); Im Eintauchung mit lösemittelfreier / Pasten-Epoxidbeschichtung + Funkenprüfung.
- Schritt 4: Prüfung festlegen. Leichte Stufe: Salzsprühnebel 500h + Haftung; schwere Stufe plus 1000–3000h Salzsprühnebel; Eintauchung plus Medieneinlagerung und Funkenprüfung.
- Schritt 5: Konformität festlegen. GB 30981-2020 VOC-Grenzwerte prüfen (z. B. Barrier 80 UHS 134 g/L konform), Isocyanat-System PPE umsetzen.
Das Wesen dieser Fünf-Schritte-Methode ist, ”Umgebung – Wartung – System – Prüfung – Konformität” zu einem geschlossenen Kreis zu verbinden und nicht nach Gerätenamen zu entscheiden.
15. Wesentliche Punkte der technischen Einweisung für Projekte
So gut ein Plan ist, unklare Einweisung führt zu Abweichungen. Bei jedem Projektstart folgende Punkte klarstellen:
- Schriftliche Bestätigung der Umgebungsstufe: Von Bauherr und Planer gemeinsam unterschriebenes ISO 12944-Niveau als Basis für Schichtdicke und Prüfung.
- Oberflächenbehandlungs-Arbeitskarte: Sa 2½, Rauheit 30–75µm, Strahlmitteltyp (Stahlschrot für Kohlenstoffstahl, nichtmetallisches Strahlmittel für Edelstahl) angeben.
- Schichtdickenbereich und Anzahl der Schichten je Lage: Grund 70–80µm/1 Schicht, Zwischen 100–150µm/1–2 Schichten, Deck 100–120µm/2 Schichten, mit zulässigen Abweichungen.
- Kompatibilitäts-Grenze: Klarstellen ”Alkydgrundierung nicht verträglich mit Zweikomponenten-Starklösemittel-Decklack”, vor Ort kein beliebiger Farbwechsel.
- Umgebungsfenster: Temperatur 5–35℃, Feuchte ≤80%, Taupunktabstand ≥3℃, bei Überschreitung Arbeitsstopp.
- Sicherheitsschutz: Isocyanat-haltige Systeme erfordern Belüftung + Atemschutzmaske + Schutzbrille + Chemikalienschutzhandschuhe.
- Abnahmeschwellen: Salzsprühnebel-Dauer, Haftung 0/1, Funkenprüfspannung etc. im Vertrag festhalten.
Kexin New Materials (kexinMaterials) empfiehlt bei Unterstützung von Engineering-Projekten, diese Punkte als ”Technische Einweisungsliste” zu festigen, von Ausführenden, Aufsicht und Bauherrn gemeinsam zu bestätigen, um das Risiko frühen Versagens prozessual zu senken.
16. Kurzskizzen von drei Fallbeispielen
Um abstrakte Parameter in konkrete Szenarien zu setzen, drei komprimierte Beispiele:
- Fall A (Hafenlader, C4): Ursprünglich Alkydgrund + Alkyddeck, nach zwei Jahren Kantenrost. Umbau auf Epoxid-Zinkstaubgrund 75µm + Epoxid-Glimmer-Zwischen 120µm + Polyurethan-Deck 110µm, gesamt 305µm; kritische Schweißnähte vorbeschichtet. Nach drei Jahren nur lokale Reparatur, Lebensdauer deutlich verbessert. Belegt: C4 nicht mit Alkyd allein bewältigen.
- Fall B (Offshore-Brücke, Kastenträger, C5): Typischer Schwerkorrosionsaufbau, Grund 80µm + Zwischen 150µm + Deck 120µm, gesamt 350µm; Strahlen Sa 2½ Rauheit 50µm; Abnahme Salzsprühnebel 2000h, Haftung 0 Stufe. Designziel 20 Jahre ohne Großreparatur, Aufbau-Reserve ausreichend.
- Fall C (Erdverlegte Wasserleitung, Im3): Außenwand FBE + kathodischer Schutz, Schichtdicke 450µm, Funkenprüfung 4kV ohne Nadelstich; Innenwand lösemittelfreie Epoxid-Auskleidung 350µm, konform mit Trinkwasserkontakt-Anforderungen. Nach fünf Betriebsjahren keine Leckage.
Alle drei Fälle zeigen gemeinsam: Umgebungsstufe korrekt bestimmt → System richtig gewählt; Schichtdickenreserve gehalten → Lebensdauer gesichert.
17. Kostenstruktur von Beschichtungssystem und Applikation
Zuletzt die Kosten betrachten, um ”nur Technik, kein Geld” zu vermeiden. Gesamtkorrosionsschutzkosten umfassen typisch:
- Materialkosten: Grund + Zwischen + Deck drei Lagen, Zinkstaubgrund am teuersten (hoher Zinkanteil), Alkydgrund am günstigsten. Barrier 80 UHS hochfestkörper niedrig VOC, Stückpreis evtl. etwas höher, aber höhere Ergiebigkeit pro Liter, gesamt nicht zwingend teurer.
- Oberflächenbehandlungskosten: Strahlen Sa 2½ dominiert Zeit und Kosten, darf am wenigsten eingespart werden. Unzureichende Behandlung führt zu Frühversagen, Nacharbeit teurer als Strahlen selbst.
- Applikationskosten: Airless-Spritzen effizient, aber Gerät und Facharbeiter erhöhen Stückpreis; komplexe Strukturen manuell nachbeschichten erhöht Personal.
- Prüf- und Qualitätssicherungskosten: Salzsprühnebel, Haftung, Funkenprüfung, Schichtdickenakte, Investition fürs ”gute Gefühl”.
- Versagens- und Wartungskosten: Kaum wartbare Strukturen (Brücke, Pipeline) bei Versagen mit Straßensperrung, Produktionsstopp, Umweltschadensersatz extrem hohe verdeckte Kosten.
Fazit: Bei kaum wartbaren, stark korrosiven Szenarien Budget nach vorne in ”hochwertiges System + strikte Oberflächenbehandlung + ausreichende Prüfung” verschieben, Lebenszykluskosten am niedrigsten. Das ist der wirtschaftliche Kern der drei Pläne.
18. Digitaler Betrieb und Lebensdauervorhersage
Systemlieferung ist nicht Endpunkt, sondern Start des Betriebs. Immer mehr Projekte verbinden Beschichtungsdaten mit Anlagenmanagement:
- Digitalisierte Schichtdickenakte: DFT-Verteilung je Feld/Segment im System, mit Umgebungsstufe Restlebensdauer schätzen, leitet ”welches Segment reparieren”.
- Korrosionsmonitoring-Punkte: Brücken, Pipeline-Schlüsselknoten mit Korrosionssonden oder kathodischem Potenzial-Monitoring, Kreuzvalidierung mit Designstufe.
- Inspektions- und Reparatur-Kreislauf: Roststelle gefunden → damalige Schichtdicke und Oberflächenbehandlungsprotokoll zurückverfolgen → Urteil ob Ausführungsfehler oder Designreserve unzureichend → nächstes System optimieren.
- Normen-Datenbank-Verknüpfung: ISO 12944 Stufe, GB 30981 VOC-Grenzwerte etc. als Systemregeln, automatische Konformitätshinweise.
Dieser ”Design – Ausführung – Betrieb” Datenkreislauf hebt Rostschutz von einmaligem Projekt auf messbares, optimierbares langfristiges Anlagenmanagement. Auch Beschichtungsberatung führt schrittweise diese Aktenlogik ein, hilft Bauherrn, Korrosionsschutz-Investition in nachverfolgbaren Anlagenwert zu wandeln.
19. Ergänzung häufiger Fehler bei der Umsetzung
Zusätzlich zu Vorigem gibt es vor Ort weitere Fallen:
- Fehler 1: Plan nach Gerätenamen. Gleiche ”Baumaschine”, Hafenbagger (C4) und Inland-Lagerstapler (C3) unterscheiden sich um eine Stufe, separat auslegen statt einheitliche Rezeptur.
- Fehler 2: Schwerkorrosionsschutz = teuerste Farbe. Wenn Oberfläche nur St2, hilft Zinkstaubgrund nicht. Erst Sa 2½ und Rauheit, dann Farbwahl.
- Fehler 3: Schichtdicke nur auf Flächen. Kanten, Schweißnähte, freie Ränder sind Korrosionsstart, dort natürlich dünner, Vorbeschichtung und Fokussierung nötig.
- Fehler 4: Funkenprüfung ignorieren (Pipeline). Erdverlegte Außenwand auch nur ein Nadelstich bei Kathodenschutz-Versagen = Leckstart, Prüfspannung und Sondenwahl normgerecht.
- Fehler 5: Abnahme nur Ja/Nein. Schichtdickenverteilungsakte erstellen für Lebensdauervorhersage und gezielte Reparatur als Basisdaten.
Diese fünf Punkte mit dem ”Konformitätscheckliste” im Haupttext verbunden decken die meisten Vor-Ort-Versagensursachen ab.
20. Einseitige Kurzkarte
Für schnellen Vor-Ort-Bezug die drei Pläne auf eine Seite komprimiert:
- Baumaschinen (C3–C4): Transportgrundierung Würth-artiger Alkyd (Salzsprühnebel ca. 500h, C3); C4 Upgrade Epoxid-Zinkstaubgrund 70–80µm + Epoxid-Glimmer-Zwischen 100–150µm + Polyurethan-Deck 100–120µm; Fokus reparierbar, überlackierbar.
- Brücke (C4–C5): Typischer Schwerkorrosionsaufbau Gesamt-DFT 270–350µm, Strahlen Sa 2½, Abnahme Salzsprühnebel 1000–3000h, Haftung 0/1, Ziel 20 Jahre ohne Großreparatur.
- Pipeline (Im1–Im3): Innen lösemittelfreie Epoxid-Auskleidung ≥300µm + Medieneinlagerung; Außen Pasten-Epoxid ≥400µm + Funkenprüfung + kathodischer Schutz, kaum wartbar daher hohe Reserve.
- Allgemeine Grenze: Alkydgrund nicht verträglich mit Zweikomponenten-Starklösemittel-Decklack; Umgebungsfenster 5–35℃, Feuchte ≤80%, Taupunktabstand ≥3℃; Isocyanat-System PPE umsetzen.
Diese Seite im Projektbüro hängen deckt über 80% der täglichen Systementscheidungen. Hinweis: Kurzkarte ist ”Erfahrungsindex” nicht ”Denk-frei-Pass”: Wenn Umgebung zwischen zwei Stufen oder Struktur in Spezialmedium (schwefelhaltig, heiß, stark säure/alkalisch), zurück zur Hauptlinie ”Umgebungsklassifizierung → Schichtdickenaufbau → Materialauswahl” für Sonderberechnung, bei Bedarf eine Stufe höher für Reserve, nicht aus Kostendruck ans untere Standardlimit. Korrosionsschutz-Lehre wiederholt: Eine Yuan Mehr-Reserve im Design spart später hunderte Yuan Reparatur und Stillstand.
Häufige Fragen
F: Warum nutzen Baumaschinen oft Alkyd-Transportgrundierung statt Zinkstaubgrundierung?
A: Laut Forschungsarchiv Würth-artige Alkydgrundierung Salzsprühnebel ca. 500h, erfüllt ISO 12944 C3, überlackierbar mit üblichen Decklacken, als Stahl-Transportgrundierung kostengünstig und anwenderfreundlich. Zinkstaubgrund teuer, für C4+ Schwerkorrosionsschutz, nicht jede Maschine braucht das sofort.
F: Woher kommt Brückenaufbau Gesamtschichtdicke 270–350µm?
A: Aus Forschungsarchiv Epoxid-Polyurethan-Decklack-Kapitel typischer Aufbau – Grund 70–80µm + Zwischen 100–150µm + Deck 100–120µm, konservative Konfiguration für C5″sehr hoch” Dauerhaftigkeit, entspricht ISO 12944-6 Schwerkorrosionsvalidierung.
F: Warum unterschiedliche Strategie Innen-/Außenwand Pipeline?
A: Innen Im1–Im2 eingetaucht, Mediumskontakt, Fokus Mediumskompatibilität und nadellochfreie Barriere; Außen Im3 erdverlegt, Bodenerosion und kaum wartbar, Fokus dicke Barriere + kathodischer Schutz. Prüfung wechselt von Salzsprühnebel zu Einlagerung und Funkenprüfung.
F: Kann Würth Rust Stop direkt als Schwerkorrosionsgrundierung?
A: Nein. Salzsprühnebel ca. 500h, C3, Position als Transport/Leichter Korrosionsschutzgrund. C4–C5 Brücke oder schwere Maschine sollte auf Epoxid-Zinkstaubgrund-Aufbau upgraden.
F: Kann auf Alkydgrund direkt Zweikomponenten-Polyurethan-Decklack?
A: Nicht möglich. Forschungsarchiv klar: Alkydlack ”nicht verträglich mit Zweikomponenten-Starklösemittellack”, Starklösemittel löst Alkyd auf → Anschleifen. Muss überlackierbares System oder Sperrschicht prüfen.
F: Welche Haftungsstufe bei Brückenabnahme?
A: Laut GB/T 9286 Gitterschnitt 0/1 (Abfall ≤5%) als optimal. Schwerkorrosionsbrücke diesen Schwellenwert in Technikvertrag schreiben.
F: Wie Pipeline erdverlegt jahrzehntelang dicht?
A: Durch Designreserve: Außen Pasten-Epoxid ≥400µm + Funkenprüfung nadellochfrei + kathodischer Schutz kombiniert, und Muffenqualität Schlüsselpunkt; kaum wartbar daher Schichtdicke und Prüfung strikt.
F: Unterschied Prüfung der drei Pläne?
A: Maschine Salzsprühnebel 500h (C3) + Haftung; Brücke 1000–3000h Salzsprühnebel + 0/1 Haftung + Bewitterung; Pipeline Medieneinlagerung + Funkenprüfung. Umgebungsstufe bestimmt Prüfhärte.