Les machines d'ingénierie, les ponts et les canalisations, bien qu'ils appartiennent tous à des objets de revêtement anticorrosion en acier, présentent des différences considérables en termes d'environnement de corrosion, de cycle de maintenance et de conséquences en cas de défaillance : une pelle excavatrice peut subir des chocs fréquents et nécessite une réparabilité ; un pont transversal maritime exige vingt ans sans réparation majeure ; une canalisation enterrée reste immergée longtemps et ne peut être maintenue fréquemment. Par conséquent, le schéma de protection antirouille doit être « adapté à chaque pièce ». Cet article, basé sur le système de niveaux d'environnement ISO 12944, propose trois configurations de revêtement anticorrosion réalisables, les valeurs étant citées à partir d'archives de recherche publiques et de normes. Kexin New Materials (kexinMaterials), dans le soutien aux projets, préconise également systématiquement l'ordre de conception suivant : d'abord déterminer le niveau d'environnement, puis définir le schéma correspondant.
I. D'où viennent les besoins différenciés
L'essence du schéma anticorrosion est de faire correspondre la « durée de vie du revêtement » avec la « durée de vie de la structure et la fenêtre de maintenabilité ». Les contraintes des trois objets typiques sont totalement différentes :
- Machines d'ingénierie : situées en environnement atmosphérique C3–C4, mais la machine, après revêtement dans l'usine de fabrication, doit être transportée et assemblée, et durant son service est sujette aux chocs et à l'usure par la boue. Elle nécessite donc un apprêt de transport fiable pour garantir la protection antirouille de l'usine au chantier, tout en ayant une finition résistante aux intempéries et, outre la résistance aux intempéries, facile à réparer sur site. La maintenance est active et peut être fréquente.
- Ponts : les ponts transmaritimes ou trans fluviaux sont exposés directement à une atmosphère C4–C5 à forte brume saline et fortement polluée, et la fenêtre de maintenance est très étroite (coût élevé de fermeture de route). Ils nécessitent un système de protection lourde à la plus longue durée de vie, et exigent que le système atteigne globalement la durabilité « très haute (VH) » de l'ISO 12944. La maintenance est passive et de basse fréquence.
- Canalisations : divisées en enterrées externes (corrosion par le sol, approximativement Im3) et en transport interne (immersion liquide, Im1–Im2). Elles ne peuvent être maintenues fréquemment, et une fois percées les conséquences sont graves (fuite, arrêt de production), elles exigent donc un système stable à long terme en environnement immergé, avec des stratégies différentes pour paroi interne et externe.
Cela amène à l'entrée de conception : utiliser d'abord l'ISO 12944 pour classer l'environnement, puis choisir le traitement de surface, le système et l'épaisseur de film. Les archives de recherche indiquent clairement dans la partie normes générales que le système anticorrosion des structures en acier repose sur ISO 12944-2018 (niveaux de corrosion C2–CX, conception du système), complété par les niveaux d'immersion Im1–Im3.
II. Tableau général des niveaux d'environnement et paramètres des schémas
En synthétisant les archives de recherche sur le système typique de « finition époxy-polyuréthane », les paramètres de « Würth Rust Stop », les limites de la « peinture antirouille alkyd » et les données de Jotun Barrier 80 UHS, voici la comparaison des paramètres clés des trois schémas :
| Dimension | Schéma machines d'ingénierie | Schéma ponts | Schéma canalisations |
|---|---|---|---|
| Niveau d'environnement | C3–C4 (atmosphérique) | C4–C5 (forte salinité/forte pollution) | Im1–Im2 (intérieur) / Im3 (extérieur enterré) |
| Traitement de surface | Sablage Sa 2½, rugosité 30–75µm | Sablage Sa 2½, contrôle strict de rugosité | Int : sablage Sa 2½ ; ext enterré : Sa 2½ + sablage humide possible |
| Apprêt | Apprêt de transport alkyd type Würth / apprêt époxy riche en zinc | Apprêt époxy riche en zinc 70–80µm | Int : époxy riche en zinc ou époxy sans solvant ; ext : goudron époxy / époxy fusionné |
| Couche intermédiaire | Mica époxy interm. 100–150µm (selon besoin) | Mica époxy interm. 100–150µm | Époxy à fort corps interm. (paroi ext. épaissie) |
| Finition | Polyuréthane/acrylique finition 100–120µm | Polyuréthane finition 100–120µm (2 couches) | Int : finition de qualité alimentaire/résistante aux milieux ; ext : finition résistante intemp. ou isolante |
| DFT total | Environ 200–280 µm | Environ 270–350 µm | Int ≥300µm ; ext ≥400µm (enterré) |
| Contrôle clé | Brouillard salin 500h (validation C3) | Brouillard salin 1000–3000h, adhérence classe 0/1 | Immersion milieux, détection étincelles |
| Caractéristique maintenance | Réparable sur site | Révision majeure basse fréquence | Presque impossible à maintenir, par redondance de conception |
Voici la logique de mise en œuvre de chaque schéma.
III. Schéma de revêtement anticorrosion pour machines d'ingénierie
Après le soudage des pièces de structure dans l'usine de fabrication des machines d'ingénierie, la première étape est d'appliquer un apprêt de transport pour éviter la rouille lors du stockage en usine et du transport longue distance. Selon le chapitre « Würth Rust Stop Primer » des archives de recherche : cet apprêt à base alkyd est de couleur rouge-brun, densité 1,28 g/cm³, brouillard salin environ 500h (DIN EN ISO 9227), satisfait au niveau ISO 12944 C3 « haut » ; séchage environ 16h, couvrance environ 8 m²/bombe (750ml), quantité minimale d'application 90 ml/m², température d'application 15–25℃, tolérance température -30–80℃ (120℃ court terme), recouvrable par systèmes de finition courants, utilisé comme apprêt de transport acier. Cela en fait un choix économique idéal pour l'apprêt en usine des machines d'ingénierie.
Après assemblage final, si la machine est destinée à un environnement C4 (ex. machines portuaires, équipements miniers), l'apprêt de transport doit être remplacé par un apprêt époxy riche en zinc, avec ajout d'une couche intermédiaire mica époxy et d'une finition polyuréthane, formant le système typique : apprêt 70–80µm + interm. 100–150µm + finition 100–120µm (selon chapitre peinture époxy-polyuréthane des archives). Cela garantit à la fois l'absence de rouille au transport usine et une longue durée de vie en service.
Points d'attention supplémentaires pour le revêtement des machines d'ingénierie : premièrement, facilité de réparation des chocs, la finition doit utiliser un système polyuréthane facile à recouvrir ; deuxièmement, la machine complète contient souvent des pièces hydrauliques et joints en caoutchouc, le masquage est nécessaire lors de l'application pour éviter l'érosion des pièces non métalliques par les brouillards de peinture à solvant fort. Pour les limites de l'usage de la peinture à l'huile selon les conditions, voir en complément Quand choisir la peinture à l'huile.
IV. Schéma de protection lourde pour ponts
Les ponts (surtout transmaritimes et trans fluviaux) se trouvent en environnement de corrosion élevée C4–C5, et le coût de maintenance est extrêmement élevé, ils doivent adopter un système de protection lourde. Le système typique des archives de recherche — apprêt époxy riche en zinc 70–80µm + interm. mica époxy 100–150µm + finition polyuréthane 100–120µm, DFT total 270–350µm — est précisément la configuration typique de durabilité « très haute (VH) » sous niveau C5.
Pour le choix de l'apprêt, on peut référer au Jotun Barrier 80 UHS : extrait sec en volume 85±2%, extrait sec en poids 95±2%, VOC seulement 134 g/L (GB 30981 / GB/T 34682), poudre de zinc conforme ASTM D520 Type II et aux exigences de composition ISO 12944-5, atteint la durabilité « très haute (VH) » sous test ISO 12944-6 C5. Sa faible caractéristique VOC satisfait aussi aux limites de substances nocives des revêtements de protection industrielle (GB 30981-2020).
Contrôles clés du système pont :
- Niveau de sablage : doit être Sa 2½, rugosité strictement contrôlée à 30–75µm, pour assurer l'adhérence de l'apprêt riche en zinc.
- Tolérance d'épaisseur film : DFT total 270–350µm à mesurer par section, les zones difficiles (arêtes, soudures) tendent à être fines, prépeindre.
- Résistance intemp. finition : la finition polyuréthane doit résister à la pulvérulence UV, les archives de recherche normes générales indiquent que vieillissement climatique artificiel 1000h décoloration ≤2 classe, pulvérulence ≤1 classe comme référence qualifiée.
- Réception adhérence : quadrillage GB/T 9286 atteindre classe 0/1 (perte ≤5%).
Une fois la rouille précoce apparue sur le pont, la réparation nécessite fermeture de route, coût énorme, donc le système doit plutôt laisser une redondance à la conception que presser vers la limite basse de la norme.
V. Schéma anticorrosion paroi interne/externe des canalisations
Les canalisations sont divisées en deux interfaces : transport interne de milieu et corrosion environnement externe, stratégies totalement différentes.
Paroi interne (Im1–Im2 immergé) : lors du transport d'eau douce, eaux usées ou pétrole, la paroi interne doit résister au milieu sans affecter le fluide. On utilise généralement un revêtement époxy sans solvant ou époxy de qualité alimentaire, épaisseur ≥300µm, avec immersion milieux et détection étincelles. Si transport d'eau potable, doit aussi conformer à la sécurité contact alimentaire. La partie « nano anticorrosion composite » des archives indique que les nano SiO₂/TiO₂/plaques d'argile peuvent améliorer le blindage, réduire la perméabilité eau-oxygène, combinées à l'époxy retardent le chemin des milieux corrosifs — cette modification a un sens réaliste pour la protection long terme interne.
Paroi externe (Im3 enterré) : la corrosion par le sol est complexe, contient eau, ions chlorure, micro-organismes. La paroi externe utilise communément poudre époxy fusionnée (FBE), goudron époxy ou époxy à fort corps + protection cathodique combinée, épaisseur généralement ≥400µm, avec détection étincelles pour garantir sans pore. La canalisation enterrée est presque impossible à maintenir, doit compter sur redondance d'épaisseur de conception et qualité de raccordement.
La plus grande différence entre le schéma pour canalisations et celui pour l'atmosphère réside dans le fait que : il ne prend pas « la finition résistante aux intempéries » comme point final, mais prend « l'écrantage sans porosité + la compatibilité avec le milieu » comme cœur, et les moyens de détection passent également du brouillard salin à l'immersion et à l'étincelage.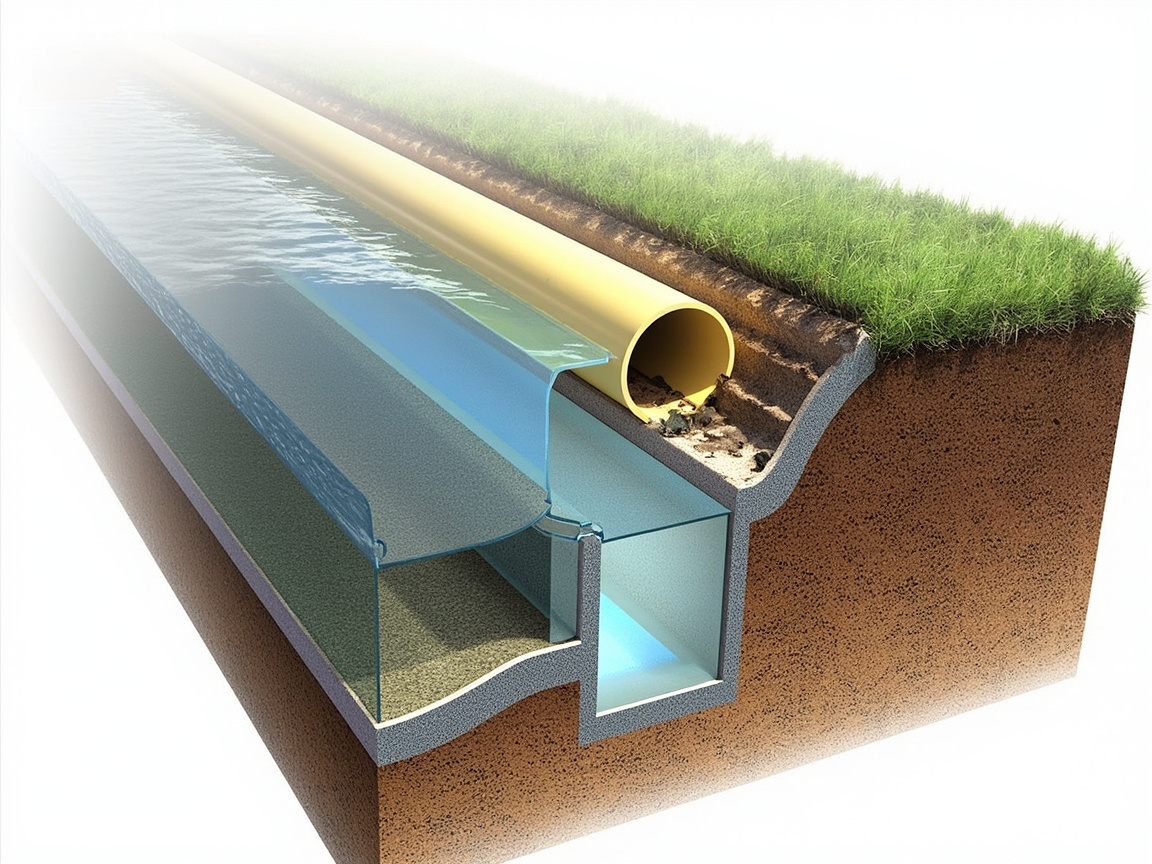
VI. Logique unifiée de détection et de réception
Quel que soit le schéma, la réception tourne autour de trois dimensions : épaisseur de film, adhérence, défauts. Selon les normes générales des archives de recherche :
- Brouillard salin neutre : GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, généralement 500h sans cloquage, corrosion sur bord ≤1–2mm ; la protection anticorrosion lourde peut atteindre 1000–3000h.
- Adhérence (quadrillage) : GB/T 9286-1998, ISO 2409, ASTM D3359, classes 0–5, classes 0/1 sont excellentes.
- Temps de séchage : GB/T 1728, séchage surface ≤4h, séchage complet ≤24h (courant pour les peintures industrielles).
Les machines d'ingénierie peuvent utiliser le brouillard salin 500h pour valider l'apprêt de transport (correspondant à C3) ; les ponts doivent exiger 1000–3000h de brouillard salin et une adhérence de classe 0/1 ; les canalisations ajoutent le contrôle d'étanchéité par étincelage et l'immersion dans le milieu. Kexin New Materials (kexinMaterials), lors de la livraison des systèmes, recommande également d'« écrire les seuils de détection dans l'accord technique » pour éviter les écarts de compréhension sur l'espérance de vie entre l'offre et la demande.
VII. Liaison de rust-system-design à la mise en œuvre sur le terrain
Les trois schémas de cet article sont essentiellement l'instanciation concrète de la logique « niveau de corrosion → augmentation de l'épaisseur de film » dans l'Conception de système de peinture antirouille : système apprêt + intermédiaire + finition et planification d'épaisseur de film mentionnée précédemment : C3 pour machines avec système léger, C5 pour ponts avec système typique de protection anticorrosion lourde, Im pour canalisations avec système spécial immergé. La clé de la mise en œuvre est de bien classer l'environnement, puis de prendre l'intervalle d'épaisseur de film correspondant selon le niveau, plutôt que de choisir la peinture au hasard selon l'expérience.
Il faut souligner à nouveau les limites de compatibilité : le système alkyd (y compris les apprêts de transport type Würth) n'est pas compatible avec la finition à deux composants à solvant fort (selon le chapitre peinture antirouille alkyd des archives de recherche) ; si la machine passe de l'apprêt de transport à une finition de protection anticorrosion lourde, la compatibilité intercouches doit être confirmée, sinon il y aura mordillage. Concernant les limites de sélection des peintures industrielles à l'eau, on peut également se référer au Guide de sélection des revêtements industriels à l'eau.
VIII. Compromis coût et durée de vie des trois schémas
La protection anticorrosion n'est pas « plus c'est cher, mieux c'est », mais « la durée de vie correspond à la fenêtre de maintenance ». La logique de rapport qualité-prix des trois schémas diffère :
- Machines d'ingénierie : l'apprêt de transport (alkyd type Würth) a un faible coût et suffit pour C3 ; utiliser à tort un apprêt riche en zinc serait gaspilleur et pourrait entraîner des problèmes de compatibilité intercouches. Mais si la machine est fixe en port C4, il faut passer au système riche en zinc, sinon le coût d'arrêt pour maintenance précoce due à la corrosion dépasse de loin la différence de prix de la peinture. La base de décision doit être « le niveau d'environnement réel » plutôt que « le nom de l'équipement ».
- Ponts : investissement initial élevé, coût de maintenance extrêmement élevé, il faut donc appliquer un système de protection anticorrosion lourde (apprêt 70–80 + intermédiaire 100–150 + finition 100–120, total 270–350µm) et laisser une marge d'épaisseur de film. Les archives de recherche montrent que ce système atteint une durabilité « très haute (VH) » en C5, ce qui revient à acheter vingt ans sans réparation majeure avec une épaisseur de film initiale légèrement plus élevée, et le coût sur l'ensemble du cycle de vie est le plus bas.
- Canalisations : la section enterrée est presque impossible à maintenir, l'épaisseur de film externe ≥400µm + protection cathodique est une « assurance », l'intérieur est sélectionné selon la compatibilité du milieu. L'épaisseur de film économisée, une fois percée, la perte de fuite et d'arrêt de production dépasse de loin le coût de la peinture.
En un mot : plus l'environnement est non maintenable et la corrosion sévère, plus il faut laisser une marge sur l'épaisseur de film et le niveau.
IX. Équipement de construction et paramètres de procédé
Pour que le système soit mis en œuvre, les paramètres de procédé doivent être clairs. Les archives de recherche donnent plusieurs références utilisables :
- Traitement de surface : sablage de l'acier au carbone Sa 2½ (ISO 8501-1), rugosité 30–75µm (chapitre peinture antirouille alkyd) ; l'acier inoxydable nécessite un meulage avec abrasif non métallique pour créer des rayures.
- Fenêtre environnementale : température 5–35℃, humidité relative ≤80%, température du substrat supérieure de 3℃ au point de rosée (chapitre peinture de finition époxy-polyuréthane). La basse température et la haute humidité provoquent le blanchiment par amine, la haute température raccourcit le pot life.
- Mode de pulvérisation : pulvérisation sans air haute pression / pulvérisation air优先, pinceau et rouleau uniquement pour petites surfaces (même chapitre). La pulvérisation sans air favorise la formation en une seule fois de l'intermédiaire épais.
- Temps de séchage : peintures industrielles courantes séchage surface ≤4h, séchage complet ≤24h (norme générale GB/T 1728) ; l'apprêt alkyd Würth sèche environ 16h ; TEKNOZINC tactile 10min, sec au toucher 15min, durcissement complet 7j.
- Ratio de mélange : les peintures à deux composants doivent être strictement proportionnées. TEKNOZINC 3480 SE ratio de mélange A:B = 5:1 (volume), pot life 3h (@23℃) ; la peinture de finition époxy-polyuréthane est conditionnée en base 20kg + durcisseur 4kg. Une erreur de ratio provoque un non-durcissement ou un effondrement des performances.
Sur site, les paramètres ci-dessus doivent être imprimés dans les instructions de travail et une confirmation du premier objet doit être faite.
X. Problèmes courants sur site et traitement
- Épaisseur de film faible sur bords et arêtes : les soudures et bords libres sont le point de départ de la corrosion. Traitement : prépeindre (stripe coat) une passe, puis pulvériser l'ensemble.
- Coulures : passe unique trop épaisse ou dilution excessive. Traitement : contrôler l'intermédiaire à 100–150µm par passe, calculer la limite de film humide selon le volume de solides.
- Mauvais durcissement et blanchiment : humidité relative >80% ou substrat inférieur de 3℃ au point de rosée. Traitement : déshumidification, réchauffage, ou utiliser un type à durcissement haute humidité.
- Décollement intercouche : apprêt alkyd recouvert à tort d'une finition à deux composants à solvant fort (archives de recherche indiquent clairement incompatibilité). Traitement : gratter et refaire, confirmer un système recouvrable.
- Porosité : air introduit par mélange ou passe unique trop épaisse. Traitement : débullage, pulvérisation en passes séparées, contrôle d'étincelage (canalisations).
- Fissuration de la couche de zinc : apprêt riche en zinc en passe unique > 150µm. Traitement : contrôler à 70–80µm par passe, si nécessaire en deux passes.
Les inscrire dans une « carte de réponse aux problèmes sur site » peut réduire significativement le taux de défaillance précoce.
XI. Liste de conformité aux normes (vérification avant livraison)
Avant la livraison de chaque schéma, il est recommandé de vérifier selon la liste suivante :
- Le niveau d'environnement est-il classé selon ISO 12944-2018 (C2–CX / Im1–Im3) ?
- Le traitement de surface atteint-il Sa 2½ avec une rugosité de 30–75µm ?
- Les épaisseurs de film de chaque couche sont-elles dans l'intervalle planifié (apprêt 70–80 / intermédiaire 100–150 / finition 100–120 etc.) ?
- La compatibilité du système est-elle vérifiée (apprêt alkyd incompatible avec finition à deux composants à solvant fort) ?
- Le VOC satisfait-il à la limite GB 30981-2020 (ex. Barrier 80 UHS 134 g/L) ?
- Les seuils de détection sont-ils écrits dans l'accord (brouillard salin 500h / 1000–3000h, adhérence classe 0/1, contrôle d'étincelage) ?
- La protection de sécurité est-elle en place (système isocyanate ventilation + masque anti-gaz + lunettes + gants chimiques) ?
Kexin New Materials (kexinMaterials), dans la livraison de projets, recommande également d'utiliser cette liste comme annexe à l'accord technique de système, afin que l'offre et la demande forment un consensus écrit sur « l'espérance de vie et les normes de réception », réduisant les litiges ultérieurs.
XII. Calendrier typique des opérations pour machines d'ingénierie
Pour mettre le schéma au planning, le processus typique de peinture en usine des machines d'ingénierie peut être divisé en :
- Prétraitement de structure (jour 1) : grenailage/sablage jusqu'à Sa 2½, rugosité 30–75µm, élimination de la calamine et des huiles.
- Apprêt de transport (jour 1–2) : pulvérisation d'apprêt alkyd type Würth (selon archives de recherche séchage environ 16h, température de application 15–25℃), garantit la protection antirouille en usine et au transport, brouillard salin environ 500h correspondant à C3.
- Assemblage et montage (jour 3–10) : assemblage mécanique, connexion des tuyauteries, à cette étape l'apprêt est sec, résiste aux chocs de manutention générale.
- Finition / mise à niveau anticorrosion lourde (selon conditions) : pour équipements en C4, après assemblage ou en phase machine complète, retoucher avec apprêt époxy riche en zinc (70–80µm) + intermédiaire micacé époxy (100–150µm) + finition polyuréthane (100–120µm), atteignant globalement 270–350µm.
- Contrôle qualité et livraison : mesure multipoints d'épaisseur de film, quadrillage adhérence classe 0/1, aspect sans coulure ni porosité.
La clé de ce calendrier est « apprêt de transport d'abord, anticorrosion lourde complétée après selon conditions », contrôlant le cycle en usine tout en garantissant la durée de vie en service.
XIII. Ajustements fins du système pour conditions spéciales
Le schéma standard nécessite des ajustements dans des conditions extrêmes :
- Pont en zone pluie acide / chimique : sur base C5, finition changée en polyuréthane haute résistance chimique ou fluorocarbonée, intermédiaire épaissi à la limite 150µm, DFT total proche de 350µm, et augmentation du brouillard salin à >2000h.
- Intérieur de canalisation pétrole brut sulfuré : corrosivité du milieu extrême, intérieur en revêtement époxy phénolique ou époxy bisphénol F, épaisseur ≥500µm, résistant température et soufre ; extérieur selon schéma enterré.
- Canalisation haute température (ex. réseau de chauffage) : l'époxy conventionnel a une résistance thermique limitée, nécessite époxy modifié thermorésistant ou système silicone, supportant long terme >120℃ (apprêt alkyd type Würth résiste 120℃ court terme mais pas en continu).
- Plateforme offshore (CX) : dépasse le système C5 de cet article, nécessite époxy très haute teneur en solides + épais + finition spéciale, DFT total souvent ≥500µm, avec protection cathodique.
L'essence de ces ajustements reste la ligne directrice « classification environnement → épaisseur de film du système → sélection matériau », simplement en poussant le niveau plus haut ou en pondérant séparément le facteur milieu.
XIV. Arbre de décision de sélection du système
Résumez les trois ensembles de solutions précédents en une logique décisionnelle opérationnelle, afin que les ingénieurs puissent rapidement se repérer sur le terrain :
- Première étape : déterminer le niveau d'environnement. Posez trois questions — exposition en extérieur (atmosphère C3–C5) ? Proximité côtière/zone industrielle (C4–C5) ? Immersion/enterré (Im1–Im3) ? En fonction de cela, verrouillez la plage de niveau.
- Deuxième étape : déterminer la fenêtre de maintenance. Maintenance fréquente possible (machines de génie civil) → autoriser un système de revêtement plus léger + réparation facile ; maintenance quasi impossible (tuyaux, ponts) → anticorrosion lourde obligatoire + épaisseur de film redondante.
- Troisième étape : déterminer le système de revêtement. C2–C3 anticorrosion légère : apprêt alkyd + finition alkyd/polyuréthane (environ 120–200µm) ; C4–C5 : apprêt époxy riche en zinc 70–80µm + couche intermédiaire époxy micacée 100–150µm + finition polyuréthane 100–120µm (total 270–350µm) ; immersion Im : époxy sans solvant/époxy à fort corps + contrôle par étincelles.
- Quatrième étape : déterminer les essais. Niveau léger : brouillard salin 500h + adhérence ; niveau lourd : ajouter brouillard salin 1000–3000h ; immersion : ajouter immersion en milieu et étincelles.
- Cinquième étape : déterminer la conformité. Vérifier les limites VOC de GB 30981-2020 (ex. Barrier 80 UHS 134 g/L conforme), mettre en œuvre les EPI pour les systèmes isocyanates.
Cette méthode en cinq étapes consiste essentiellement à relier « environnement — maintenance — système de revêtement — essais — conformité » en une boucle fermée, pour éviter de décider à l'aveugle selon le nom de l'équipement.
XV. Points clés de l'instruction technique du projet
Même la meilleure solution perdra en qualité si l'instruction n'est pas claire. Il est recommandé de préciser les points suivants lors de chaque réunion de lancement de projet :
- Confirmation écrite du niveau d'environnement : le niveau ISO 12944 doit être confirmé par signature conjointe du maître d'ouvrage et du concepteur, servant de base à l'épaisseur de film et aux essais.
- Fiche de procédé de préparation de surface : indiquer Sa 2½, rugosité 30–75µm, type d'abrasif (grenaille d'acier pour acier au carbone, abrasif non métallique pour acier inoxydable).
- Plages d'épaisseur et nombre de couches par couche : apprêt 70–80µm/1 couche, intermédiaire 100–150µm/1–2 couches, finition 100–120µm/2 couches, avec écart toléré indiqué.
- Ligne rouge de compatibilité : préciser « l'apprêt alkyd ne se marie pas avec une finition bicomposant à fort solvant », interdire le changement de peinture arbitraire sur site.
- Fenêtre environnementale : température 5–35℃, humidité ≤80%, écart du point de rosée ≥3℃, arrêt du travail en cas de dépassement.
- Protection de sécurité : les systèmes contenant des isocyanates nécessitent ventilation + masque anti-gaz + lunettes de protection + gants chimiques.
- Seuils d'acceptation : durée de brouillard salin, adhérence classe 0/1, tension de contrôle par étincelles, etc. à inscrire dans le protocole.
Kexin New Materials (kexinMaterials), lors du soutien aux projets d'ingénierie, recommande également de figer les points ci-dessus en « fiche d'instruction technique », confirmée par les trois parties (constructeur, maître d'œuvre, maître d'ouvrage), afin de réduire le risque de défaillance précoce par le processus.
XVI. Aperçu rapide de trois études de cas
Pour appliquer les paramètres abstraits à des scénarios concrets, voici trois cas condensés :
- Cas A (chargeuse portuaire, C4) : à l'origine apprêt alkyd + finition alkyd, corrosion des arêtes en deux ans. Refonte : apprêt époxy riche en zinc 75µm + intermédiaire époxy micacée 120µm + finition polyuréthane 110µm, total 305µm ; prérevêtement des soudures clés. Après trois ans, seul un retouche local, durée de vie nettement améliorée. Confirme que C4 ne supporte pas l'alkyd seul.
- Cas B (caisson de pont transmarin, C5) : selon système de revêtement anticorrosion lourd typique, apprêt 80µm + intermédiaire 150µm + finition 120µm, total 350µm ; sablage Sa 2½ rugosité 50µm ; acceptation brouillard salin 2000h, adhérence classe 0. Objectif de conception : vingt ans sans rénovation majeure, redondance du système adéquate.
- Cas C (tuyau d'eau enterré, Im3) : paroi extérieure époxy fritté + protection cathodique, épaisseur 450µm, contrôle par étincelles 4kV sans porosité ; revêtement intérieur époxy sans solvant 350µm, conforme à l'exigence de contact eau potable. Cinq ans d'exploitation sans fuite.
Les trois cas montrent ensemble : un niveau d'environnement bien défini permet le bon choix de système ; une épaisseur de film redondante permet de préserver la durée de vie.
XVII. Composition du coût du système et de l'application
Enfin, regardons le coût, pour éviter « ne parler que technique sans parler argent ». Le coût total anticorrosion comprend généralement :
- Coût des matériaux : trois couches apprêt+intermédiaire+finition, l'apprêt riche en zinc est le plus cher (forte teneur en poudre de zinc), l'apprêt alkyd le moins cher. Barrier 80 UHS haute teneur en solides et faible VOC, le prix unitaire peut être légèrement plus élevé mais le rendement par litre est élevé, le coût global n'est pas forcément élevé.
- Coût de préparation de surface : le sablage Sa 2½ représente la majeure partie du délai et du coût, mais c'est ce qu'on ne peut le plus pas économiser. Un traitement insuffisant entraîne une défaillance précoce, le coût de reprise dépasse de loin le sablage lui-même.
- Coût de pose : le pulvérisateur airless est efficace, mais l'équipement et les ouvriers qualifiés augmentent le coût unitaire ; les structures complexes en retouche manuelle augmentent la main-d'œuvre.
- Coût d'essai et de garantie qualité : brouillard salin, adhérence, contrôle par étincelles, dossier d'épaisseur de film, sont un investissement « pour la tranquillité d'esprit ».
- Coût de défaillance et de maintenance : les structures non maintenables (ponts, tuyaux) en cas de défaillance, les coûts cachés de fermeture de route, d'arrêt de production, d'indemnisation environnementale sont extrêmement élevés.
Conclusion : dans les scénarios non maintenables et à forte corrosion, déplacer le budget en amont vers « système de haut niveau + préparation de surface stricte + essais suffisants » donne le coût de cycle de vie le plus bas. C'est aussi le noyau économique de la différenciation des trois ensembles de solutions précédents.
XVIII. Exploitation-maintenance numérique et prévision de durée de vie
La livraison du système n'est pas la fin, mais le début de l'exploitation. De plus en plus de projets connectent les données de revêtement à la gestion d'actifs :
- Archivage numérique de l'épaisseur de film : la distribution DFT de chaque travée/section est stockée dans le système, combinée au niveau d'environnement pour estimer la durée de vie restante, guider « quelle section réparer ».
- Points de surveillance de corrosion : capteurs de corrosion ou surveillance du potentiel de protection cathodique sur les nœuds clés ponts/tuyaux, croisés avec le niveau de conception du système.
- Boucle inspection et retouche : détection de corrosion → retour aux enregistrements d'épaisseur et de préparation de surface → juger si défaut de pose ou insuffisance de marge de conception → optimiser le prochain système.
- Lien avec base de normes : niveaux ISO 12944, limites VOC GB 30981 comme règles système, alerter automatiquement sur la conformité du projet.
Cette boucle de données « conception — pose — exploitation » fait passer la solution anti-rouille d'un projet ponctuel à une gestion d'actifs à long terme mesurable et optimisable. Les consultations de systèmes intègrent progressivement cette approche de registre, aidant le maître d'ouvrage à transformer l'investissement anticorrosion en valeur d'actif traçable.
XIX. Complément sur les erreurs courantes de mise en œuvre
Outre ce qui a été dit, il y a quelques pièges fréquents sur site :
- Erreur 1 : appliquer un système selon le nom de l'équipement. Même nom « machine de génie civil », une pelle portuaire (C4) et un chariot élévateur d'entrepôt intérieur (C3) diffèrent d'un niveau, doivent avoir des systèmes distincts, pas une formule unique.
- Erreur 2 : anticorrosion lourde = peinture la plus chère. Si la préparation de surface n'est que St2, même l'apprêt riche en zinc ne peut rien. Faire d'abord Sa 2½ et rugosité, puis choisir la peinture.
- Erreur 3 : mesurer l'épaisseur seulement sur les surfaces planes. Arêtes, soudures, bords libres sont les points de départ de la corrosion, ces zones ont naturellement une épaisseur plus faible, doivent être prérevêtues et mesurées en priorité.
- Erreur 4 : négliger le contrôle par étincelles (tuyaux). Même un pore sur la paroi extérieure d'un tuyau enterré, en cas de défaillance de la protection cathodique, est un point de fuite ; tension de contrôle et type de sonde doivent suivre la norme.
- Erreur 5 : acceptation basée seulement sur réussite/échec. Il faut établir un dossier de distribution d'épaisseur, base pour la prévision de durée de vie et les retouches précises.
Combiner ces cinq points avec la « liste de conformité aux normes » du corps du texte couvre la grande majorité des causes de défaillance sur site.
XX. Carte mémo d'une page
Pour un référencement rapide sur site, les trois ensembles de solutions sont condensés en une page :
- Machines de génie civil (C3–C4) : apprêt de transport alkyd type Würth (brouillard salin ~500h, C3) ; en C4 passer à apprêt époxy riche en zinc 70–80µm + intermédiaire époxy micacée 100–150µm + finition polyuréthane 100–120µm ; l'essentiel est réparable et recouvrable facilement.
- Ponts (C4–C5) : système anticorrosion lourd typique DFT total 270–350µm, sablage Sa 2½, acceptation brouillard salin 1000–3000h, adhérence classe 0/1, objectif vingt ans sans rénovation majeure.
- Tuyaux (Im1–Im3) : revêtement intérieur époxy sans solvant ≥300µm + immersion en milieu ; paroi extérieure époxy à fort corps ≥400µm + contrôle par étincelles + protection cathodique, non maintenable donc forte redondance.
- Ligne rouge générale : apprêt alkyd incompatible avec finition bicomposant à fort solvant ; fenêtre environnementale 5–35℃, humidité ≤80%, écart point de rosée ≥3℃ ; systèmes isocyanates mettre en œuvre EPI.
Afficher cette page au bureau du projet couvre plus de 80% des décisions de système quotidiennes. À noter : la carte mémo est un « index d'expérience » et non un « laissez-passer pour ne pas réfléchir » : quand l'environnement est entre deux niveaux, ou la structure en milieu spécial (soufre, haute température, acide-base fort), il faut revenir à la ligne principale « classification environnement → épaisseur du système → choix des matériaux » pour un calcul spécifique, au besoin monter d'un niveau pour garder la marge, ne pas rogner sur le coût au détriment de la limite basse de la norme. Les leçons des projets anticorrosion le prouvent sans cesse : un yuan de plus en redondance à la conception économise souvent des centaines de yuans en réparation et arrêt d'exploitation.
Questions fréquentes
Q : Pourquoi les machines de génie civil utilisent-elles souvent un apprêt de transport alkyd plutôt qu'un apprêt riche en zinc ?
R : Selon les archives de recherche, l'apprêt alkyd type Würth a un brouillard salin d'environ 500h, satisfait ISO 12944 C3, et peut être recouvert des finitions courantes, servant d'apprêt de transport pour acier, économique et facile à poser. L'apprêt riche en zinc coûte cher, pour anticorrosion lourde C4+, pas toutes les machines n'en ont besoin d'emblée.
Q : D'où vient le DFT total 270–350µm pour les ponts ?
R : Du chapitre peinture époxy-polyuréthane des archives de recherche, système typique — apprêt 70–80µm + intermédiaire 100–150µm + finition 100–120µm, configuration conservatrice pour C5 « très haute » durabilité, correspondant à la validation anticorrosion lourde ISO 12944-6.
Q : Pourquoi les stratégies d'anticorrosion pour l'intérieur et l'extérieur des canalisations sont-elles différentes ? R : L'intérieur est en immersion Im1–Im2, au contact du fluide transporté ; l'essentiel est la compatibilité avec le milieu et un blindage sans porosité. L'extérieur en Im3 est enterré, soumis à la corrosion des sols et quasi impossible à entretenir ; l'essentiel est un blindage épais + protection cathodique. Les contrôles passent aussi du brouillard salin à l'immersion et au contrôle par étincelles. Q : Le Würth Rust Stop peut-il être utilisé directement comme apprêt anticorrosion lourd ? R : Non. Sa résistance au brouillard salin est d'environ 500 h, conforme à C3, et il est positionné comme apprêt de transport / légère anticorrosion. Pour les ponts en C4–C5 ou les machines à forte corrosion, il faut passer à un apprêt époxy riche en zinc en système complémentaire. Q : Peut-on pulvériser directement une finition polyuréthane bicomposant sur un apprêt alkyd ? R : Non. Les archives de recherche indiquent clairement que la peinture alkyd « n'est pas compatible avec les peintures bicomposants à solvants forts » ; les solvants forts dissolvent la couche alkyd et provoquent un décollement. Il faut confirmer un système recouvrable ou ajouter une couche de blocage. Q : Quel niveau d'adhérence faut-il atteindre pour la réception de la peinture d'un pont ? R : Selon la norme générale de quadrillage GB/T 9286, on doit atteindre le niveau 0/1 (décollement ≤ 5 %) pour une qualité excellente. Pour les ponts à revêtement anticorrosion lourd, il est recommandé d'inscrire ce seuil dans l'accord technique. Q : Comment garantir qu'une canalisation enterrée ne fuit pas pendant des décennies ? R : Par la redondance de conception : époxy épais sur l'extérieur ≥ 400 µm + contrôle par étincelles garantissant l'absence de porosité + protection cathodique combinée, et la qualité des raccords est le point de contrôle clé ; comme l'entretien est quasi impossible, l'épaisseur de film et le contrôle par étincelles doivent être stricts. Q : Quelles sont les différences de points de contrôle entre les trois solutions ? R : La machine : brouillard salin 500 h (validation C3) + adhérence ; le pont : brouillard salin 1000–3000 h + adhérence niveau 0/1 + tenue aux intempéries ; la canalisation : immersion dans le milieu + contrôle par étincelles. Le niveau d'environnement détermine la sévérité des contrôles.Lecture complémentaire