Maquinaria de ingeniería, puentes y tuberías, aunque pertenecen al mismo objeto de anticorrosión de estructuras de acero, presentan diferencias enormes en entorno de corrosión, ciclo de mantenimiento y consecuencias de fallo: una excavadora puede sufrir golpes frecuentes y requiere capacidad de reparación; un puente marítimo exige veinte años sin grandes reparaciones; una tubería enterrada permanece sumergida durante largo tiempo y no permite mantenimiento frecuente. Por lo tanto, el esquema de protección contra el óxido debe "adoptar medidas según la pieza". Basado en el sistema de grados de entorno ISO 12944, este artículo presenta tres configuraciones de revestimiento anticorrosión aplicables, con valores citados de archivos de investigación y estándares públicos. Kexin New Materials (kexinMaterials), en el soporte de proyectos, también sostiene sistemáticamente el orden de diseño de primero determinar el grado de entorno y luego definir el esquema de compatibilidad.
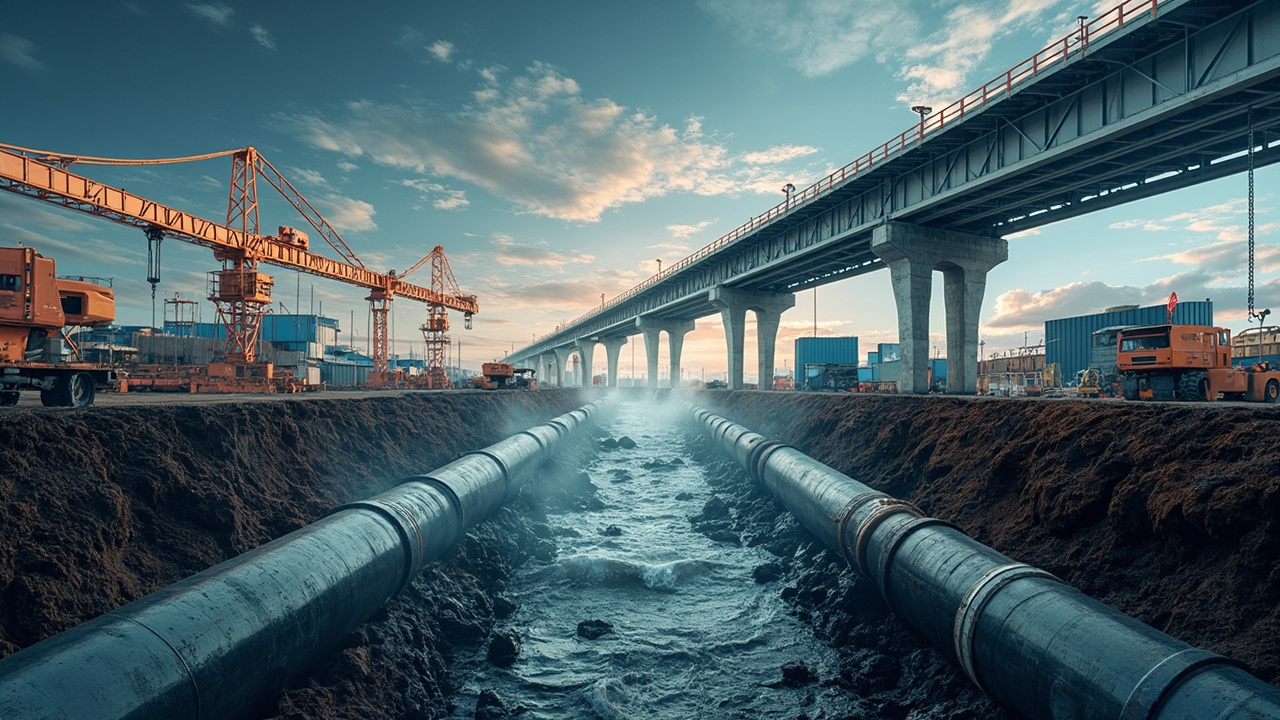
I. De dónde provienen las necesidades diferenciadas
La esencia del esquema anticorrosión es hacer que la "vida útil del revestimiento" coincida con la "vida útil de la estructura y la ventana de mantenimiento". Las restricciones de tres objetos típicos son completamente distintas:
- Maquinaria de ingeniería: se encuentra en entorno atmosférico C3–C4, pero la máquina tras el acabado del revestimiento en la fábrica requiere transporte y ensamblaje, y durante su servicio es propensa a golpes y desgaste por lodo. Por ello necesita una imprimación de transporte confiable para garantizar la protección contra óxido de fábrica a obra, y la capa de acabado debe ser resistente a la intemperie y, además de resistente, fácil de reparar in situ. El mantenimiento es activo y puede realizarse con frecuencia.
- Puente: los puentes marítimos o sobre ríos enfrentan atmósfera de alta niebla salina y alta contaminación C4–C5, con ventana de mantenimiento muy estrecha (alto costo de corte de vía). Requiere el mayor esquema de protección pesada y que el sistema alcance la durabilidad "muy alta (VH)" de ISO 12944. El mantenimiento es pasivo y de baja frecuencia.
- Tubería: se divide en externa enterrada (corrosión por suelo,近似 Im3) e interna de transporte (inmersión en líquido, Im1–Im2). No permite mantenimiento frecuente; una vez perforada, las consecuencias son graves (fuga, parada de producción), por lo que el esquema debe ser estable a largo plazo en inmersión, con estrategias distintas para interior y exterior.
De aquí surge la entrada de diseño: primero usar ISO 12944 para clasificar el entorno, luego seleccionar tratamiento superficial, esquema y espesor de película. El archivo de investigación en la parte de estándar general especifica que el sistema anticorrosión de estructuras de acero se basa en ISO 12944-2018 (grados de corrosión C2–CX, diseño de esquema), junto con grados de inmersión Im1–Im3.
II. Tabla general de grados de entorno y parámetros de esquema
Combinando el esquema típico de "pintura de poliuretano epoxi" en el archivo de investigación, los parámetros de "Würth Rust Stop", las limitaciones de "pintura alquídica anticorrosiva" y los datos de Jotun Barrier 80 UHS, se presentan a continuación los parámetros centrales de tres esquemas:
| Dimensión | Esquema para maquinaria de ingeniería | Esquema para puente | Esquema para tubería |
|---|---|---|---|
| Grado de entorno | C3–C4 (atmósfera) | C4–C5 (alta salinidad / alta contaminación) | Im1–Im2 (interno) / Im3 (externo enterrado) |
| Tratamiento superficial | Chorreo Sa 2½, rugosidad 30–75µm | Chorreo Sa 2½, control estricto de rugosidad | Interno: chorreo Sa 2½; externo enterrado: Sa 2½ + chorreo húmedo posible |
| Imprimación | Imprimación de transporte alquídica tipo Würth / imprimación rica en zinc epoxi | Imprimación rica en zinc epoxi 70–80µm | Interno: rica en zinc epoxi o epoxi sin disolvente; externo: alquitrán de hulla epoxi / epoxi fusionado |
| Capa intermedia | Capa intermedia de micacio epoxi 100–150µm (según necesidad) | Capa intermedia de micacio epoxi 100–150µm | Capa intermedia epoxi de alta viscosidad (exterior más gruesa) |
| Capa de acabado | Pintura de poliuretano / acrílica 100–120µm | Pintura de poliuretano 100–120µm (2 manos) | Interno: acabado grado alimentario / resistente a medio; externo: acabado resistente intemperie o aislante |
| DFT total | ≈ 200–280 µm | ≈ 270–350 µm | Interno ≥300µm; externo ≥400µm (enterrado) |
| Inspección clave | Niebla salina 500h (validación grado C3) | Niebla salina 1000–3000h, adherencia grado 0/1 | Inmersión en medio, detección de chispas |
| Característica de mantenimiento | Reparable in situ | Reparación mayor de baja frecuencia | Casi sin mantenimiento, depende de redundancia de diseño |
A continuación se describen las lógicas de implementación de cada esquema.
III. Esquema de revestimiento anticorrosión para maquinaria de ingeniería
Tras el soldeo de piezas estructurales en la fábrica, el primer paso de la maquinaria de ingeniería es aplicar una imprimación de transporte para prevenir óxido durante almacenamiento y transporte largo. Según el capítulo "Würth Rust Stop Primer" del archivo de investigación: esta imprimación base alquídica es de color rojo-marrón, densidad 1.28 g/cm³, niebla salina ≈500h (DIN EN ISO 9227), cumple el grado "alto" C3 de ISO 12944; secado ≈16h, cobertura ≈8 m²/bolsa (750ml), mínimo de aplicación 90 ml/m², temp. de aplicación 15–25℃, tolerancia -30–80℃ (corto 120℃), recubrible con sistemas de acabado comunes, usada como imprimación de transporte para acero. Esto la hace una opción económica ideal para base en fábrica de maquinaria.
Tras el ensamblaje final, si la máquina enfrenta C4 (como maquinaria portuaria, equipo minero), la imprimación de transporte debe mejorarse a imprimación rica en zinc epoxi, sumando capa intermedia de micacio epoxi y capa de acabado de poliuretano, formando esquema típico: imprimación 70–80µm + intermedia 100–150µm + acabado 100–120µm (según capítulo de pintura de poliuretano epoxi del archivo). Así se garantiza sin óxido en transporte y larga vida en servicio.
Puntos extra de la aplicación en maquinaria: uno, conveniencia de reparar golpes, la capa de acabado debe usar sistema de poliuretano fácil de recubrir; dos, la máquina suele contener piezas hidráulicas y sellos de caucho, requiere enmascaramiento para evitar que niebla de pintura de fuerte disolvente dañe piezas no metálicas. Sobre en qué condiciones la pintura a aceite es más adecuada, ver extensión Cuándo elegir pintura a aceite.
IV. Esquema de protección pesada para puente
Los puentes (especialmente marítimos o sobre ríos) están en entorno de alta corrosión C4–C5, con costo de mantenimiento extremo, deben usar esquema de protección pesada. El esquema típico del archivo: imprimación rica en zinc epoxi 70–80µm + intermedia micacio epoxi 100–150µm + acabado poliuretano 100–120µm, DFT total 270–350µm, es la configuración típica de durabilidad "muy alta (VH)" en grado C5.
En selección de imprimación, referirse a Jotun Barrier 80 UHS: sólidos en volumen 85±2%, sólidos en peso 95±2%, VOC solo 134 g/L (GB 30981 / GB/T 34682), polvo de zinc cumple ASTM D520 Type II y requisitos de composición ISO 12944-5, alcanza durabilidad "muy alta (VH)" en prueba C5 de ISO 12944-6. Su baja VOC cumple límite de sustancias nocivas en revestimiento protector industrial (GB 30981-2020).
Controles clave del esquema de puente:
- Grado de chorreo: debe ser Sa 2½, rugosidad estricta 30–75µm, asegurar agarre de imprimación rica en zinc.
- Tolerancia de espesor: DFT total 270–350µm debe medirse por tramos; zonas difíciles (bordes, soldaduras) suelen quedar finas, aplicar pretratamiento.
- Intemperie del acabado: la pintura de poliuretano debe resistir pulverización por UV; el estándar general del archivo indica envejecimiento artificial 1000h cambio color ≤2, pulverización ≤1 como referencia calificada.
- Aceptación de adherencia: cuadrícula GB/T 9286 grado 0/1 (desprendimiento ≤5%).
Una vez que el puente presenta corrosión temprana, la reparación requiere corte de vía, con gran costo, por lo que el esquema debe dejar redundancia en diseño, no ir al límite inferior.
V. Esquema anticorrosivo interior y exterior de tubería
La tubería se divide en interfaz interna de medio transportado y externa de corrosión ambiental, con estrategias distintas.
Interior (Im1–Im2 inmersión): al transportar agua dulce, residual o petróleo, el interior debe resistir medio y no afectar flujo. Usualmente epoxi sin disolvente o revestimiento epoxi grado alimentario, espesor ≥300µm, con inmersión en medio y detección de chispas. Si transporta agua potable debe cumplir seguridad de contacto alimentario. La parte "nanocompuesto anticorrosivo" del archivo indica que nano SiO₂/TiO₂/arcilla laminar mejora blindaje, reduce permeabilidad de agua-oxígeno, y compuesto con epoxi retrasa ruta de medio corrosivo — esta modificación tiene sentido real para protección larga interior.
Exterior (Im3 enterrado): corrosión por suelo compleja, con agua, cloruros, microbios. Exterior usa epoxi fusionado en polvo (FBE), alquitrán de hulla epoxi o epoxi alta viscosidad + protección catódica, espesor usual ≥400µm, con detección de chispas sin poros. Tubería enterrada casi sin mantenimiento, debe depender de redundancia de espesor y calidad de junta.
La mayor diferencia del esquema de tubería vs atmósfera: no termina en "acabado intemperie", sino "blindaje sin poros + compatibilidad de medio", y la inspección pasa de niebla salina a inmersión y chispas.
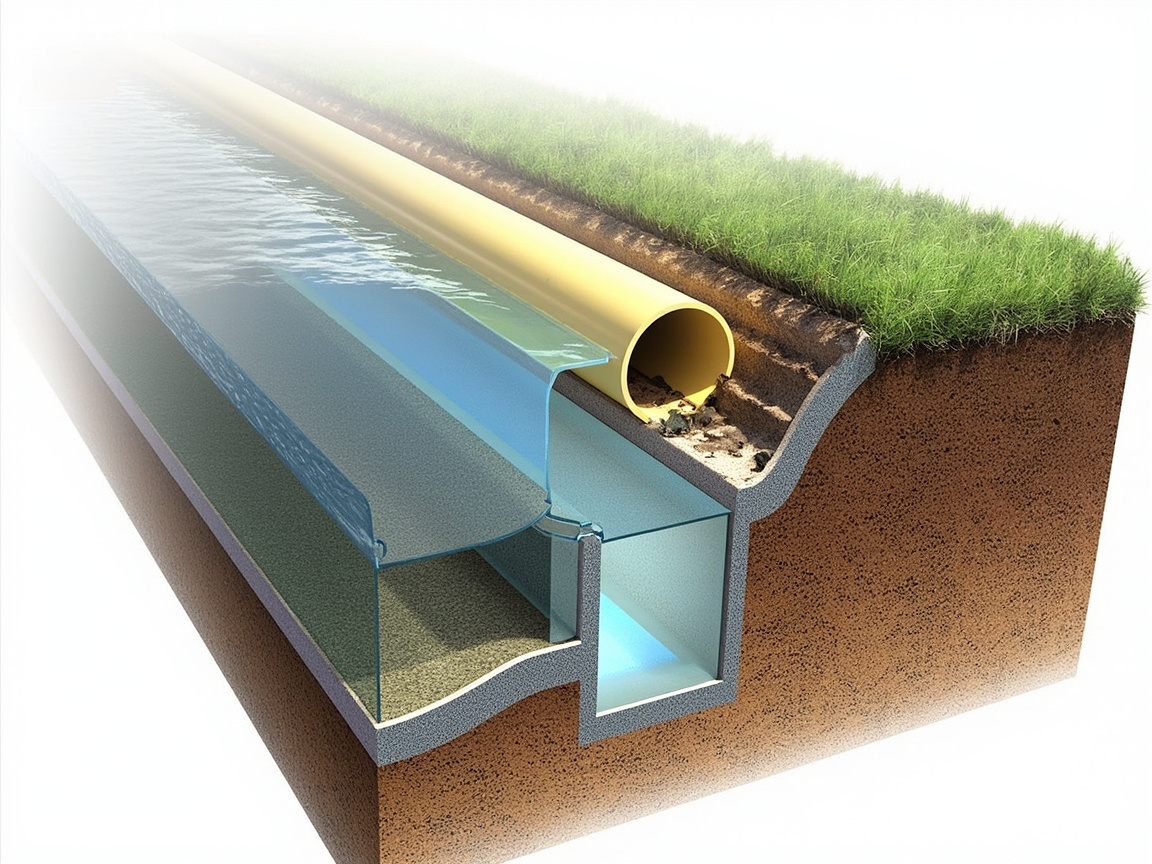
VI. Lógica unificada de inspección y aceptación
Cualquier esquema, la aceptación gira en tres dimensiones: espesor, adherencia, defectos. Según estándar general del archivo:
- Niebla salina neutra: GB/T 1771-2007, ASTM B117, DIN EN ISO 9227, usual 500h sin burbujas, corrosión unilateral ≤1–2mm; protección pesada 1000–3000h.
- Adherencia (cuadrícula): GB/T 9286-1998, ISO 2409, ASTM D3359, grado 0–5, 0/1 óptimo.
- Tiempo de secado: GB/T 1728, tacto ≤4h, secado total ≤24h (común en pintura industrial).
Maquinaria puede usar niebla salina 500h para validar imprimación de transporte (C3); puente debe exigir 1000–3000h y adherencia 0/1; tubería añade detección de chispas e inmersión. Kexin New Materials (kexinMaterials) en entrega de esquema también sugiere "escribir umbral de inspección en acuerdo técnico" para evitar desviación en expectativa de vida entre partes.
VII. Conexión de rust-system-design a implementación en obra
Los tres esquemas de este artículo son instanciación concreta de la lógica "grado corrosión → espesor creciente" en Diseño de esquema de pintura anticorrosiva: sistema imprimación+intermedia+acabado y planificación de espesor: máquina C3 con esquema ligero, puente C5 con esquema pesado típico, tubería Im con esquema de inmersión. La clave en obra es clasificar bien el entorno, luego tomar rango de espesor según grado, no elegir pintura por experiencia.
Enfatizar límite de compatibilidad: sistema alquídico (incluida imprimación de transporte tipo Würth) no es compatible con acabado de dos componentes y fuerte disolvente (según capítulo de pintura alquídica anticorrosiva), si la máquina mejora de imprimación de transporte a acabado pesado, debe confirmar compatibilidad entre capas o habrá mordido. Sobre límites de selección de pintura industrial a base de agua, ver también Guía de selección de revestimiento industrial a base de agua.
VIII. Balance de costo y vida de los tres esquemas
Anticorrosión no es más caro mejor, sino "vida coincide con ventana de mantenimiento". Lógica de costo distinta:
- Maquinaria de ingeniería: imprimación de transporte (alquídica tipo Würth) bajo costo, C3 suficiente; usar rica en zinc sería desperdicio y posible incompatibilidad. Pero si es C4 portuaria, debe mejorar a rica en zinc, o costo de parada por corrosión temprana supera diferencia de pintura. La base de decisión debe ser "grado real" no "nombre de equipo".
- Puente: inversión alta, mantenimiento carísimo, debe usar esquema pesado (imprimación 70–80 + intermedia 100–150 + acabado 100–120, total 270–350µm) con redundancia. Archivo muestra este esquema alcanza "muy alta (VH)" en C5, equivale a comprar 20 años sin reparación con espesor inicial algo mayor, costo ciclo de vida mínimo.
- Tubería: enterrada casi sin mantenimiento, exterior espesor ≥400µm + catódica es "comprar seguro", interior según compatibilidad de medio. Ahorrar espesor y perforar, pérdida por fuga supera costo de pintura.
En una frase: cuanto menos mantenible el entorno y mayor corrosión, más redundancia en espesor y grado.
IX. Equipo de aplicación y parámetros de proceso
Para implementar, parámetros claros. Archivo da bases:
- Tratamiento superficial: acero al carbono chorreo Sa 2½ (ISO 8501-1), rugosidad 30–75µm (capítulo pintura alquídica); acero inoxidable requiere abrasivo no metálico con rayas.
- Ventana de entorno: temp 5–35℃, HR ≤80%, temp base 3℃ sobre punto rocío (capítulo pintura epoxi poliuretano). Baja temp y alta humedad causan blanqueo por amina, alta temp acorta vida útil.
- Modo de pulverizado: sin aire alta presión / aire preferente, brocha rodillo solo pequeñas áreas. Sin aire ayuda a película única de intermedia viscosa.
- Secado: industrial común tacto ≤4h total ≤24h (GB/T 1728); Würth alquídica ≈16h; TEKNOZINC tacto 10min, secado al tacto 15min, curado 7d.
- Relación mezcla: dos componentes estricto. TEKNOZINC 3480 SE A:B = 5:1 (vol), vida 3h (@23℃); epoxi poliuretano envase base 20kg + curador 4kg. Error de ratio causa no curado o colapso.
Imprimir parámetros en guía de trabajo y hacer primera pieza confirmada.
X. Problemas comunes en obra y tratamiento
- Borde fino: soldadura, libre es inicio corrosión. Tratar: pretratamiento (stripe coat) una mano, luego pulverizado total.
- Goteo: mano única muy gruesa o diluido excesivo. Tratar: intermedia 100–150µm por mano, según sólidos calcular húmedo máximo.
- Curado blanqueado: HR>80% o base bajo rocío 3℃. Tratar: deshumidificar, calentar, o tipo curado alta humedad.
- Desprendimiento entre capas: alquídica bajo acabado dos componentes fuerte (archivo confirma incompatible). Tratar: retirar y repetir, confirmar sistema recubrible.
- Poros: aire por mezcla o mano gruesa. Tratar: desespumar, dividir pulverizado, detección chispas (tubería).
- Rotura capa zinc: rica en zinc >150µm por mano. Tratar: 70–80µm por mano, dos si necesario.
Escribir en "tarjeta de respuesta a problemas" reduce fallo temprano.
XI. Lista de conformidad con estándares (verificar antes de entrega)
Antes de entregar cada esquema, sugerir verificar:
- ¿Grado de entorno según ISO 12944-2018 (C2–CX / Im1–Im3)?
- ¿Tratamiento superficial Sa 2½ y rugosidad 30–75µm?
- ¿Espesor por capa en rango (imprimación 70–80 / intermedia 100–150 / acabado 100–120 etc.)?
- ¿Compatibilidad de esquema verificada (alquídica no compatible con acabado fuerte dos comp.)?
- ¿VOC cumple GB 30981-2020 (como Barrier 80 UHS 134 g/L)?
- ¿Umbral de inspección en acuerdo (niebla 500h / 1000–3000h, adherencia 0/1, chispas)?
- ¿Seguridad lista (sistema isocianato ventilación + mascarilla + gafas + guantes químicos)?
Kexin New Materials (kexinMaterials) en entrega también sugiere esta lista como anexo de acuerdo técnico, para consenso escrito de "vida y estándar" entre partes y reducir disputa.
XII. Programación típica de proceso para maquinaria de ingeniería
Para llevar a cronograma, flujo típico de aplicación en fábrica de maquinaria:
- Pretratamiento estructural (día 1): granallado/chorreo a Sa 2½, rugosidad 30–75µm, eliminar cascarilla y grasa.
- Imprimación de transporte
- Ensamblaje general y montaje (día 3–10): ensamblaje mecánico, conexión de tuberías; en esta etapa la imprimación ya está seca y resiste golpes menores durante la manipulación.
- Capa de acabado / actualización de anticorrosión pesada (según las condiciones de trabajo): para equipos de categoría C4, tras el ensamblaje general o en la etapa de máquina completa, aplicar por pulverización adicional imprimación epoxi rica en zinc (70–80µm) + capa intermedia de micacio epoxi (100–150µm) + capa de acabado de poliuretano (100–120µm), alcanzando en conjunto 270–350µm.
- Inspección de calidad y entrega: medición de espesor de película en múltiples puntos, adherencia por cuadrícula 0/1, aspecto sin goteo ni poros.
La clave de este cronograma es "aplicar primero la imprimación de transporte, y complementar la anticorrosión pesada según las condiciones de trabajo", controlando así el ciclo en planta y garantizando la vida en servicio.
XIII. Ajustes finos del sistema en condiciones especiales
El esquema estándar requiere ajustes en condiciones extremas:
- Puentes en zona de lluvia ácida / área química: sobre la base de C5, cambiar la capa de acabado por poliuretano de alta resistencia química o pintura de fluorocarbono, aumentar la capa intermedia hasta el límite superior de 150µm, el DFT total se acerca a 350µm, e incrementar la aceptación por niebla salina a más de 2000h.
- Interior de tuberías de crudo con azufre: la corrosividad del medio es extremadamente fuerte; en el interior usar revestimiento de epoxi fenólico o epoxi de bisfenol F, espesor de película ≥500µm, resistente a temperatura y azufre; el exterior según esquema enterrado.
- Tuberías de alta temperatura (como redes de calor): la epoxi convencional tiene resistencia térmica limitada, requiere epoxi modificada resistente al calor o sistema de silicona orgánica, soportando largos periodos por encima de 120℃ (la imprimación alquídica tipo Würth resiste 120℃ corto tiempo pero no es solución a largo plazo).
- Plataformas marinas (CX): supera el sistema C5 de este artículo, requiere epoxi de altísimo contenido sólido + pasta espesa + capa de acabado especial, DFT total frecuentemente ≥500µm, con protección catódica.
La esencia de estos ajustes sigue siendo la línea principal "clasificación ambiental → espesor de película del sistema → selección de materiales", solo que se empuja el nivel a uno más alto o se pondera por separado el factor medio.
XIV. Árbol de decisión para selección de sistemas
Abstraer los tres esquemas anteriores en lógica de decisión operativa, para facilitar la localización rápida por parte de los ingenieros en campo:
- Paso 1: Determinar el nivel ambiental. Hacer tres preguntas — ¿es a cielo abierto (atmósfera C3–C5)? ¿está cerca del mar / zona industrial (C4–C5)? ¿está sumergido / enterrado (Im1–Im3)? Con base en esto fijar el rango de nivel.
- Paso 2: Determinar la ventana de mantenimiento. Mantenimiento frecuente (maquinaria de ingeniería) → permitir sistema más ligero + fácil reparación; casi sin mantenimiento (tuberías, puentes) → debe ser anticorrosión pesada + redundancia de espesor.
- Paso 3: Determinar el sistema. Anticorrosión ligera C2–C3 usa imprimación alquídica + capa de acabado alquídica / de poliuretano (aprox. 120–200µm); C4–C5 usa imprimación epoxi rica en zinc 70–80µm + capa intermedia de micacio epoxi 100–150µm + capa de acabado de poliuretano 100–120µm (total 270–350µm); inmersión Im usa epoxi sin disolvente / pasta espesa + inspección por chispa.
- Paso 4: Determinar la inspección. Nivel ligero: niebla salina 500h + adherencia; nivel pesado añade niebla salina 1000–3000h; inmersión añade inmersión en medio y chispa.
- Paso 5: Determinar el cumplimiento. Verificar límite de VOC GB 30981-2020 (ej. Barrier 80 UHS 134 g/L cumple), sistema de isocianato implementar EPP.
La esencia de este método de cinco pasos es encadenar "ambiente — mantenimiento — sistema — inspección — cumplimiento" en un ciclo cerrado, evitando decidir a ojo según el nombre del equipo.
XV. Puntos clave de transferencia técnica del proyecto
Por bueno que sea el esquema, una transferencia confusa lo distorsiona. Se recomienda aclarar en cada reunión de inicio los siguientes puntos:
- Confirmación por escrito del nivel ambiental: propietario y diseño firman conjuntamente la confirmación del nivel ISO 12944, como base de espesor y inspección.
- Tarjeta de proceso de tratamiento superficial: indicar Sa 2½, rugosidad 30–75µm, tipo de abrasivo (acero al carbono usa granalla de acero, acero inoxidable usa abrasivo no metálico).
- Rangos de espesor por capa y número de manos: imprimación 70–80µm/1 mano, intermedia 100–150µm/1–2 manos, acabado 100–120µm/2 manos, y marcar desviación permitida.
- Línea roja de compatibilidad: aclarar "la imprimación alquídica no es compatible con capa de acabado de dos componentes y fuerte disolvente", prohibir cambio arbitrario de pintura en campo.
- Ventana ambiental: temperatura 5–35℃, humedad ≤80%, diferencia de punto de rocío ≥3℃, fuera de rango parar obra.
- Protección de seguridad: sistema con isocianato requiere ventilación + mascarilla antigás + gafas de protección + guantes químicos.
- Umbrales de aceptación: tiempo de niebla salina, adherencia 0/1, voltaje de inspección por chispa, etc., escribir en el acuerdo.
Kexin New Materials (kexinMaterials) al apoyar proyectos de ingeniería, también recomienda consolidar los puntos anteriores en una "hoja de transferencia técnica", confirmada por constructor, supervisor y propietario, reduciendo desde el proceso el riesgo de fallo temprano.
XVI. Bosquejo rápido de tres casos de sistema
Para llevar parámetros abstractos a escenarios concretos, se usan tres casos condensados:
- Caso A (cargador portuario, C4): originalmente imprimación alquídica + acabado alquídico, corrosión en esquinas a los dos años. Reforma a imprimación epoxi rica en zinc 75µm + intermedia de micacio epoxi 120µm + acabado de poliuretano 110µm, total 305µm; pretratamiento de soldaduras clave. Tras tres años solo reparación local, vida útil claramente mejorada. Confirma que C4 no se soporta con alquídico a la fuerza.
- Caso B (caja de viga de puente marítimo, C5): según sistema típico de anticorrosión pesada, imprimación 80µm + intermedia 150µm + acabado 120µm, total 350µm; chorreo Sa 2½ rugosidad 50µm; aceptación niebla salina 2000h, adherencia grado 0. Objetivo de diseño veinte años sin gran reparación, redundancia de sistema adecuada.
- Caso C (tubería de agua enterrada, Im3): exterior epoxi de fusión + protección catódica, espesor 450µm, inspección por chispa 4kV sin poros; interior revestimiento epoxi sin disolvente 350µm, cumple seguridad de contacto con agua potable. Cinco años en operación sin fugas.
Los tres casos demuestran en conjunto: nivel ambiental bien definido, sistema bien elegido; redundancia de espesor mantenida, vida útil asegurada.
XVII. Composición del costo de sistema y pintura
Finalmente ver el costo, evitando "hablar solo de técnica y no de dinero". El costo total de anticorrosión usualmente incluye:
- Costo de materiales: imprimación + intermedia + acabado tres manos; la imprimación rica en zinc es la más cara (alto contenido de polvo de zinc), la alquídica la más barata. Barrier 80 UHS alto sólido y bajo VOC, precio unitario puede ser algo mayor pero alto rendimiento por litro, en conjunto no necesariamente caro.
- Costo de tratamiento superficial: chorreo Sa 2½ es la mayor parte de plazo y costo, pero lo menos omitible. Tratamiento insuficiente causa fallo temprano, costo de reproceso supera con creces el chorreo mismo.
- Costo de aplicación: pulverización sin aire es eficiente, pero equipo y operario calificado suben precio unitario; estructura compleja con retoque manual sube mano de obra.
- Costo de inspección y garantía: niebla salina, adherencia, inspección por chispa, archivo de espesor, es inversión de "comprar tranquilidad".
- Costo de fallo y mantenimiento: estructuras sin mantenimiento (puentes, tuberías) si fallan, costo oculto de cierre de vía, parada de producción, indemnización ambiental es extremadamente alto.
Conclusión: en escenarios sin mantenimiento y de corrosión pesada, adelantar presupuesto a "sistema de alto nivel + tratamiento superficial estricto + inspección suficiente", el costo de ciclo de vida es menor. Esta es también la esencia económica de la diferenciación de los tres esquemas anteriores.
XVIII. Operación y mantenimiento digital y predicción de vida
La entrega del sistema no es el fin, sino el inicio de operación. Cada vez más proyectos conectan datos de pintura a gestión de activos:
- Archivo digital de espesor: distribución DFT de cada tramo / sección en sistema, con nivel ambiental estimar vida restante, guiar "qué tramo reparar".
- Puntos de monitoreo de corrosión: puentes, tuberías en nodos clave con sondas de corrosión o monitoreo de potencial de protección catódica, verificar cruzado con nivel de diseño.
- Ciclo de inspección y reparación: detectar punto de óxido → retroceder a espesor y registro de tratamiento de entonces → juzgar si es defecto de aplicación o insuficiencia de margen de diseño → optimizar siguiente sistema.
- Vinculación con biblioteca de normas: nivel ISO 12944, límite VOC GB 30981 como reglas del sistema, avisar automáticamente si cumple.
Este ciclo de datos "diseño — aplicación — operación" eleva el esquema anticorrosivo de obra única a gestión de activos a largo plazo medible y optimizable. En consultoría de sistemas también se introduce progresivamente este enfoque de registro, ayudando al propietario a convertir inversión anticorrosiva en valor de activo rastreable.
XIX. Complemento de errores comunes en implementación
Además de lo dicho, en campo hay varias trampas frecuentes:
- Error 1: Aplicar esquema según nombre de equipo. Misma "maquinaria de ingeniería", excavadora portuaria (C4) y montacargas de almacén interior (C3) difieren un nivel ambiental, deben tener sistemas distintos, no fórmula única.
- Error 2: Anticorrosión pesada = pintar lo más caro. Si tratamiento superficial solo St2, la imprimación rica en zinc no salva. Primero lograr Sa 2½ y rugosidad, luego hablar de pintura.
- Error 3: Medir espesor solo en planos. Esquinas, soldaduras, bordes libres son inicio de corrosión, espesor allí naturalmente menor, deben pretratar y medir enfocado.
- Error 4: Ignorar inspección por chispa (tuberías). Tubería enterrada con un poro, si falla protección catódica es inicio de fuga, voltaje y selección de sonda según norma.
- Error 5: Aceptación solo pasa / no pasa. Debe establecer archivo de distribución de espesor, como base para predicción de vida y reparación precisa.
Combinar estos cinco con la "lista de conformidad estándar" del texto cubre la mayoría de causas de fallo en campo.
XX. Tarjeta de referencia rápida de una página
Para referencia rápida en campo, condensar tres esquemas en puntos de una página:
- Maquinaria de ingeniería (C3–C4): imprimación de transporte tipo Würth alquídica (niebla salina aprox. 500h, C3); condición C4 actualizar a imprimación epoxi rica en zinc 70–80µm + intermedia de micacio epoxi 100–150µm + acabado de poliuretano 100–120µm; clave es reparable y recubrible.
- Puente (C4–C5): sistema típico anticorrosión pesada DFT total 270–350µm, chorreo Sa 2½, aceptación niebla salina 1000–3000h, adherencia 0/1, objetivo veinte años sin gran reparación.
- Tubería (Im1–Im3): interior revestimiento epoxi sin disolvente ≥300µm + inmersión en medio; exterior epoxi pasta espesa ≥400µm + inspección por chispa + protección catódica, casi sin mantenimiento por tanto redundancia pesada.
- Línea roja general: imprimación alquídica no compatible con acabado de dos componentes y fuerte disolvente; ventana ambiental 5–35℃, humedad ≤80%, diferencia de punto de rocío ≥3℃; sistema de isocianato implementar EPP.
Pegar esta página en la oficina de proyecto cubre más del 80% de decisiones diarias de sistema. Hay que recordar: la tarjeta es "índice de experiencia" no "certificado de no pensar": cuando el ambiente está entre dos niveles, o la estructura en medio especial (azufre, alta temp., ácido fuerte), aún volver a la línea "clasificación ambiental → espesor de sistema → selección de materiales" para cálculo específico, si necesario subir un nivel y dejar margen, no recortar costo tocando el límite inferior. La lección repetida de ingeniería anticorrosiva prueba: invertir un yuan más en redundancia en diseño ahorra cien yuanes en reparación y parada en operación.
Preguntas frecuentes
P: ¿Por qué la maquinaria de ingeniería usa comúnmente imprimación de transporte alquídica en lugar de rica en zinc?
R: Según archivo de investigación, la imprimación alquídica tipo Würth tiene niebla salina aprox. 500h, cumple ISO 12944 C3, y es recubrible con acabados comunes, como imprimación de transporte de acero, económica y fácil de aplicar. La rica en zinc es cara, para C4+ pesada, no toda máquina la necesita desde inicio.
P: ¿De dónde sale el espesor total 270–350µm del puente?
R: Del capítulo de pintura epoxi-poliuretano en archivo de investigación — imprimación 70–80µm + intermedia 100–150µm + acabado 100–120µm, configuración conservadora para C5 "muy alta" durabilidad, corresponde a validación anticorrosión pesada ISO 12944-6.
P: ¿Por qué diferente estrategia interior y exterior de tubería?
R: Interior en Im1–Im2 sumergido, contacto con medio transportado, clave es compatibilidad de medio y blindaje sin poros; exterior Im3 enterrado, corrosión de suelo y casi sin mantenimiento, clave es blindaje grueso + protección catódica. Inspección también de niebla a inmersión y chispa.
P: ¿Puede Würth Rust Stop usarse directo como imprimación anticorrosión pesada?
R: No. Su niebla salina aprox. 500h, cumple C3, es imprimación de transporte / ligera. C4–C5 puente o máquina pesada debe usar imprimación epoxi rica en zinc.
P: ¿Se puede pulverizar directo acabado de poliuretano de dos componentes sobre imprimación alquídica?
R: No. Archivo indica claramente alquídica "no compatible con pintura de dos componentes y fuerte disolvente", disolvente fuerte disuelve capa alquídica causando levantamiento. Confirmar sistema recubrible o poner capa de sellado.
P: ¿Qué grado de adherencia para aceptación de puente?
R: Por norma general cuadrícula GB/T 9286 debe ser 0/1 (desprendimiento ≤5%) como óptimo. Puente pesado recomienda escribir umbral en acuerdo técnico.
P: ¿Cómo asegurar tubería enterrada décadas sin fuga?
R: Por redundancia de diseño: exterior epoxi pasta espesa ≥400µm + inspección por chispa sin poros + protección catódica, y calidad de reparación de junta es clave; casi sin mantenimiento, por tanto espesor e inspección estrictos.
P: ¿Diferencia de inspección en tres esquemas?
R: Máquina ve niebla 500h (C3) + adherencia; puente ve 1000–3000h niebla + adherencia 0/1 + intemperie; tubería ve inmersión en medio + chispa. Nivel ambiental decide severidad.