建設機械、橋梁、パイプラインはいずれも鋼構造物の防錆対象ですが、それらの腐食環境、メンテナンス周期、および故障時の影響は大きく異なります。例えば、油圧ショベルは頻繁に衝突する可能性があり、補修性が必要です。海上大橋は20年間大修繕不要であることが求められます。埋設パイプラインは長期間浸漬され、頻繁なメンテナンスができません。したがって、防錆Solutionは「部品に応じた対策」をとる必要があります。本稿では、ISO 12944 環境等級Systemに基づき、実行可能な3つの防錆塗装構成を提示し、数値はすべて公開された研究アーカイブおよび規格から引用しています。KeXin New Material(kexinMaterials)はプロジェクト支援においても、まず環境等級を定め、次に構成Solutionを定めるという設計順序を一貫して提唱しています。
一、差別化されたニーズはどこから来るか
防錆Solutionの本質は、「塗膜寿命」を「構造物寿命とメンテナンス可能窓」に合わせることです。3つの典型的な対象の制約は完全に異なります。
- 建設機械:C3–C4 大気環境にありますが、機械は製造工場で塗装を完了した後、輸送・組立が必要であり、稼働中は衝突や泥による摩耗を受けやすいです。したがって、工場内から現場までの防錆を保証するための信頼できる輸送用プライマーが必要であり、同時にトップコートはWeather-Resistant性を備え、Weather-Resistant性以外にも現場での補修が容易である必要があります。メンテナンスは能動的かつ頻繁に実施可能です。
- 橋梁:海上または河川を跨ぐ橋梁は C4–C5 の高塩霧・高汚染大気に直面し、メンテナンス窓が極めて狭い(通行止めのコストが高い)です。そのため、最長寿命の重防錆構成が必要であり、System全体が ISO 12944 の「非常に高い(VH)」耐久性に達することが求められます。メンテナンスは受動的かつ低頻度です。
- パイプライン:外部埋設(土壌腐食、Im3 に近似)と内部輸送(液体浸漬、Im1–Im2)に分かれます。頻繁なメンテナンスができず、一度穿孔すれば深刻な結果(漏洩、生産停止)をもたらすため、浸漬環境下で長期安定した構成が求められ、かつ内外壁で異なる戦略を採用します。
ここから設計の入口が導かれます。まず ISO 12944 で環境を等級付けし、次にSurface処理、構成、Film Thicknessを選定する。研究アーカイブの一般規格部分では、鋼構造物の防錆Systemは ISO 12944-2018(C2–CX 腐食等級、構成設計)に基づき、Im1–Im3 浸漬等級と組み合わせることが明記されています。
二、環境等級とSolutionパラメータ総括表
研究アーカイブの「エポキシポリウレタントップコート」典型構成、「Würth Rust Stop」パラメータ、「アルキド防錆ペイント」の限界、およびジョットン Barrier 80 UHS のデータを総合し、以下に3つのSolutionのコアパラメータ対照を示します。
| 次元 | 建設機械Solution | 橋梁Solution | パイプラインSolution |
|---|---|---|---|
| 環境等級 | C3–C4(大気) | C4–C5(高塩/重汚染) | Im1–Im2(内)/ Im3(外埋設) |
| Surface処理 | ブラスト Sa 2½、粗度 30–75µm | ブラスト Sa 2½、厳格な粗度管理 | 内:ブラスト Sa 2½;外埋設:Sa 2½ + 湿式ブラスト可 |
| プライマー | Würth 系アルキド輸送プライマー / エポキシ亜鉛リッチプライマー | エポキシ亜鉛リッチプライマー 70–80µm | 内:エポキシ亜鉛リッチまたは無溶剤エポキシ;外:エポキシコールタール/融着エポキシ |
| 中塗り | エポキシマイカ鉄中塗り 100–150µm(必要に応じ) | エポキシマイカ鉄中塗り 100–150µm | 厚膜エポキシ中塗り(外壁は厚め) |
| トップコート | ポリウレタン/アクリルトップコート 100–120µm | ポリウレタントップコート 100–120µm(2回) | 内:Food級/耐薬品トップコート;外:Weather-Resistantまたは絶縁トップコート |
| 総 DFT | 約 200–280 µm | 約 270–350 µm | 内≥300µm;外≥400µm(埋設) |
| 主要検査 | 塩霧 500h(C3 級検証) | 塩霧 1000–3000h、付着性 0/1 級 | 耐薬品浸漬、スパーク検査 |
| メンテナンス特徴 | 現場補修可 | 低頻度大修繕 | ほぼメンテナンス不可、設計冗長性頼り |
以下、各Solutionの実行ロジックを順に述べます。
三、建設機械防錆塗装Solution
建設機械は製造工場で構造部材の溶接を完了した後、最初のステップとして工場内保管と長距離輸送中の錆を防ぐための輸送用プライマーを塗布します。研究アーカイブの「Würth Rust Stop Primer」章によると:このアルキド系プライマーは赤茶色、Density 1.28 g/cm³、塩霧約 500h(DIN EN ISO 9227)で、ISO 12944 C3「高」等級を満たします。乾燥約 16h、カバー率約 8 m²/缶(750ml)、最小Application量 90 ml/m²、Application Temperature 15–25℃、Temperature耐性 -30–80℃(短時間 120℃)、一般的なトップコートSystemの重塗り可能、鋼構造物輸送用プライマーとして使用。これにより、建設機械工場内下塗りのIdeal的な経済的選択となります。
総組立完了後、機械が C4 工況(港湾機械、鉱山設備など)に向かう場合は、輸送用プライマーをエポキシ亜鉛リッチプライマーに格上げし、エポキシマイカ鉄中塗りとポリウレタントップコートを重ね、典型構成を形成します:プライマー 70–80µm + 中塗り 100–150µm + トップコート 100–120µm(研究アーカイブのエポキシポリウレタントップコート章による)。これにより、工場内輸送での錆Preventsと稼働中の長寿命を両立します。
建設機械塗装の追加注意点:一つは衝突補修の容易さで、トップコートは重塗り容易なポリウレタンSystemを選ぶべきです。二つ目は、本体に油圧部品やゴムシールが含まれることが多く、Application時はマスキングが必要で、強溶剤のペイントミストが非Metal部品を侵さないよう注意します。Oil-Basedペイントがどの工況でより適しているかの境界については、Oil-Basedペイントの選定時期を参照ください。
四、橋梁重防錆構成Solution
橋梁(特に海上、河川を跨ぐもの)は C4–C5 高腐食環境にあり、メンテナンスコストが極めて高いため、重防錆構成を採用しなければなりません。研究アーカイブが示す典型構成——エポキシ亜鉛リッチプライマー 70–80µm + エポキシマイカ鉄中塗り 100–150µm + ポリウレタントップコート 100–120µm、総 DFT 270–350µm——は、まさに C5 等級下の「非常に高い(VH)」耐久性の典型構成です。
プライマー選定では、ジョットン Barrier 80 UHS を参考にできます:体積固形分 85±2%、質量固形分 95±2%、VOC わずか 134 g/L(GB 30981 / GB/T 34682)、亜鉛粉は ASTM D520 Type II に適合し、かつ ISO 12944-5 成分要求を満たし、ISO 12944-6 試験 C5 下で「非常に高い(VH)」耐久年数に達します。その低 VOC 特性も工業防護塗料の有害物質限度要求(GB 30981-2020)を満たします。
橋梁構成の主要管理点:
- ブラスト等級:必ず Sa 2½ とし、粗度を厳格に 30–75µm に制御し、亜鉛リッチプライマーの食い付きを確保する。
- Film Thickness公差:総 DFT 270–350µm は区間ごとに測定が必要で、難点部位(エッジ、溶接部)は薄くなりやすく、予塗すべきである。
- トップコートWeather-Resistant:ポリウレタントップコートは UV 粉化に抗する必要があり、research アーカイブ一般規格は促進Weather-Resistant性 1000h で変色≤2 級、粉化≤1 級を合格参考としています。
- 付着性検収:クロスカット法 GB/T 9286 で 0/1 級(剥離≤5%)に達する。
橋梁で早期腐食が生じると、修繕に通行止めが必要となり代償が巨大なため、構成は設計上冗長性を残し、標準下限まで削るべきではありません。
五、パイプライン内外壁防錆Solution
パイプラインは内部の媒体輸送と外部環境腐食という2つの界面に分かれ、戦略は完全に異なります。
内壁(Im1–Im2 浸漬):淡水、汚水、または油類を輸送する際、内壁は耐薬品性を備えつつ流体に影響を与えてはなりません。通常、無溶剤エポキシまたはFood級エポキシライニングを採用し、Film Thickness≥300µm とし、耐薬品浸漬とスパーク検査を行います。飲用水を輸送する場合はFood接触関連Safetyにも適合が必要です。研究アーカイブの「ナノ複合防錆」部分は、ナノ SiO₂/TiO₂/粘土層が遮蔽性を向上させ、水・酸素透過率を低下させ、エポキシと複合することで腐食媒体の経路を遅延させることを指摘——この種の改質は内壁の長期防護に現実的意義があります。
外壁(Im3 埋設):土壌腐食は複雑で、水分、塩化物イオン、微生物を含みます。外壁には通常、融着エポキシPowder(FBE)、エポキシコールタール、または厚膜エポキシ + 陰極防護の併用防護が用いられ、Film Thicknessは通常≥400µm とし、スパーク検査でピンホールがないことを確認します。埋設パイプラインはほぼメンテナンス不可であり、設計Film Thicknessの冗長性と補修部品(ジョイント)の品質に頼る必要があります。
パイプラインSolutionと大気構成の最大の違いは、それが「Weather-Resistantトップコート」を終点とせず、「ピンホールなき遮蔽 + 媒体適合性」をコアとし、検査手段も塩霧から浸漬とスパークへと移行することです。
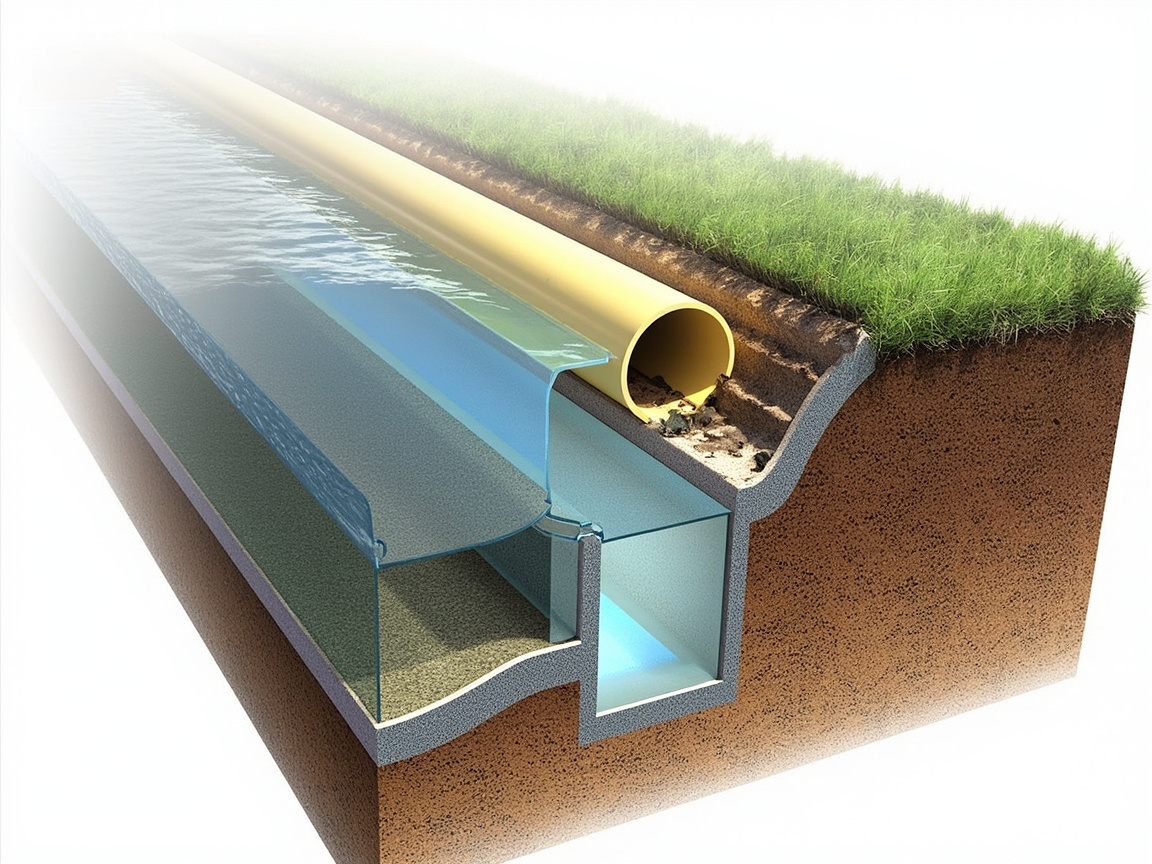
六、検査と検収の統一ロジック
いずれのSolutionであっても、検収は「Film Thickness、付着性、欠陥」の3次元を中心とします。研究アーカイブ一般規格によると:
- 中性塩霧:GB/T 1771-2007、ASTM B117、DIN EN ISO 9227、通常 500h で膨れなし、片側錆≤1–2mm;重防錆は 1000–3000h に達する。
- 付着性(クロスカット):GB/T 9286-1998、ISO 2409、ASTM D3359、0–5 級、0/1 級が優。
- 乾燥時間:GB/T 1728、指触乾燥≤4h、硬乾燥≤24h(工業ペイント一般)。
工程机械は塩水噴霧500hで輸送用プライマー(C3相当)の検証が可能;橋梁は1000–3000hの塩水噴霧と0/1級の付着性を要求すべき;パイプラインはさらに電火花漏洩試験と媒体浸漬試験を追加すべきである。KeXin New Material(kexinMaterials)は、一式納入の際にも「検査閾値を技術協定に明記する」ことを推奨しており、需給双方の寿命予測に対する理解のズレを避けるためである。
七、rust-system-designから工事実装への接続
本稿の3つのSolutionは、本質的に前文の防錆塗料配套設計:プライマー+中塗り+トップコートSystemとFilm Thickness計画における「腐食等級 → Film Thickness増加」の論理の具体的な実例化である:C3機械用はやや軽い配套、C5橋梁用は典型的な重防錆配套、Imパイプライン用は浸漬専用配套。工事実装の鍵は、環境等級の判定を正しく行い、さらに等級に応じて対応するFilm Thickness範囲を採用することであり、経験だけで適当に塗料を選ぶことではない。
配套の境界について再度強調する:アルキドSystem(Würth類の輸送用プライマーを含む)は二液型強溶剤トップコートと相性が悪い(研究档案のアルキド防錆ペイント章による)。もし機械が輸送用プライマーから重防錆トップコートにアップグレードする場合、層間の互換性を必ず確認しなければならず、さもなくば咬底(塗料の巻き上がり)が発生する。Water-Based工業塗料の選定境界については、工業Water-Based塗料選型ガイドと照らし合わせて参照することもできる。
八、三套Solutionのコストと寿命のトレードオフ
防錆は高ければ良いというものではなく、「寿命をメンテナンス窓口に合わせる」ことである。三套Solutionのコストパフォーマンスの論理は異なる:
- 工程机械:輸送用プライマー(Würth類アルキド)はコストが低く、C3で十分である。もし誤ってジンクリッチプライマーを使用すれば、かえって無駄になり、層間互換のトラブルに直面する可能性がある。しかし、機械がC4港湾に定点設置される場合は、ジンクリッチ配套にアップグレードしなければならず、さもなくば早期腐食による停止修理コストは塗料価格差をはるかに上回る。意思決定の根拠は「実際の環境等級」であって「設備名称」ではない。
- Bridge:初期投資が高く、メンテナンス代価も極めて高いため、重防錆配套(プライマー70–80 + 中塗り100–150 + トップコート100–120、合計270–350µm)を導入し、Film Thicknessの余裕を残さなければならない。研究档案は、この配套がC5において「非常に高い(VH)」耐久性に達し、やや高い初期Film Thicknessで20年級の大修繕不要を買うことに相当し、全ライフサイクルコストが最も低いことを示している。
- Pipeline:埋設区間はほぼメンテナンス不可能であり、外壁Film Thickness≥400µm + 陰極防護は「保険を買う」ことであり、内壁は媒体互換性に応じて選型する。節約したFilm Thicknessが一度穿孔すれば、漏洩・停止による損失は塗料費をはるかに上回る。
一言で言えば:環境がメンテナンス不可能であるほど、腐食が重いほど、Film Thicknessと等級に余裕を持たせるべきである。
九、Application設備と工程パラメータ
配套を実装するには、工程パラメータを明確にしなければならない。研究档案は参照可能な幾つかの基準を提示している:
- Surface処理:炭素鋼ブラストSa 2½(ISO 8501-1)、粗さ30–75µm(アルキド防錆ペイント章);ステンレス鋼は非Metal研磨材で研磨し傷を付ける必要がある。
- 環境窓:Temperature5–35℃、相対Humidity≤80%、SubstrateTemperatureが露点より3℃以上高いこと(エポキシポリウレタントップコート章)。低温高湿はアミン白化を招き、High Temperatureは適用期間を短縮する。
- 噴塗方式:高圧無気噴塗 / エア噴塗を優先、刷毛塗り・ローラ塗りは小面積のみ(同章)。無気噴塗は厚膜中塗りの一回成膜に有利である。
- 乾燥時間:工業塗料の一般的な指触乾燥≤4h、硬乾燥≤24h(通用標準GB/T 1728);Würthアルキドプライマー乾燥約16h;TEKNOZINCは指触10min、半硬化15min、完全硬化7d。
- Mixing比:二液型塗料は厳密に比率通りにMixingしなければならない。TEKNOZINC 3480 SEMixing比A:B = 5:1(体積)、適用期間3h(@23℃);エポキシポリウレタントップコートPackagingは主剤20kg + 硬化剤4kg。配合比の誤りは未硬化やPerformance崩壊を招く。
現場では上記パラメータを作業指示書に印刷し、初品確認を行うべきである。
十、現場でよくある問題と処理
- エッジ・角部のFilm Thickness不足:溶接部、自由縁は腐食の起点である。処理:プライマー(stripe coat)を一道予塗し、その後全体を噴塗する。
- 垂れ:一道での塗り過ぎまたは希釈過多。処理:中塗りの一道を100–150µmに制御し、体積固形分に基づきWet Film上限を換算する。
- 硬化不良の白化:相対Humidity>80%またはSubstrateが露点より3℃低い。処理:除湿、昇温、または高湿硬化型に変更する。
- 層間剥離:アルキドプライマーに誤って二液型強溶剤トップコートを重ねた(研究档案で明確に非相性)。処理:削り取りやり直し、再塗装可能Systemを確認する。
- ピンホール:攪拌による空気混入または一道塗り過ぎ。処理:消泡、分割噴塗、電火花漏洩試験(パイプライン)。
- 亜鉛層の割れ:ジンクリッチプライマー一道が150µm超。処理:一道70–80µmに制御、必要に応じ二道に分ける。
これらを「現場問題対応カード」に書き込めば、早期失效率を显著に低減できる。
十一、標準適合性チェックリスト(納入前確認)
各Solution納入前に、以下のチェックリストによる確認を推奨する:
- 環境等級はISO 12944-2018に基づき定級(C2–CX / Im1–Im3)されているか?
- Surface処理はSa 2½に達し、かつ粗さ30–75µmであるか?
- 各層Film Thicknessは計画範囲(プライマー70–80 / 中塗り100–150 / トップコート100–120等)に収まっているか?
- 配套互換性は検証済みか(アルキドプライマーは二液型強溶剤トップコートと非相性)?
- VOCはGB 30981-2020限度値(例:Barrier 80 UHS 134 g/L)を満たすか?
- 検査閾値は協定に明記されているか(塩水噴霧500h / 1000–3000h、付着性0/1級、電火花漏洩試験)?
- Safety防護は適切か(イソシアネートSystemの換気 + 防毒マスク + 保護眼鏡 + 防化手袋)?
KeXin New Material(kexinMaterials)は、プロジェクト納入においても、このチェックリストを配套技術協定の別紙として添付することを推奨しており、需給双方が「寿命予測と検収標準」について書面による合意を形成し、後期の紛争を減らすためである。
十二、工程机械の典型的工程スケジュール
Solutionを日程に落とし込むと、工程机械工場内塗装の典型的フローは以下に分解できる:
- 構造前処理(1日目):ショットブラスト/ブラストでSa 2½とし、粗さ30–75µm、スケールと油汚れを除去する。
- 輸送用プライマー(1–2日目):Würth類アルキドプライマーを噴塗(研究档案によると乾燥約16h、Application Temperature15–25℃)、工場内および輸送中の防錆を保証、塩水噴霧約500hでC3相当。
- 総組立と装配(3–10日目):機械組立、配管接続。この段階でプライマーは乾燥済みであり、一般的な運搬時の擦り傷に耐える。
- トップコート/重防錆アップグレード(工况による):C4向け設備は、総組立後または整机段階でエポキシジンクリッチプライマー(70–80µm)+ エポキシマイカ鉄中塗り(100–150µm)+ ポリウレタントップコート(100–120µm)を補噴し、全体で270–350µmに達する。
- 品質検査・納入:Film Thickness多点測定、付着性クロスカット0/1級、外観に垂れ・ピンホールなし。
このスケジュールの鍵は「輸送用プライマー先行、重防錆は工况に応じ後補」であり、工場内サイクルを制御しつつ、稼働寿命を保証する。
十三、特殊工况の配套微調整
標準Solutionは極端な工况下で微調整が必要である:
- 酸性雨/化学工業区の橋梁:C5をベースに、トップコートを高耐薬品性ポリウレタンまたはフッ素樹脂ペイントに変更、中塗りを150µm上限まで厚くし、合計DFTを350µmに近づけ、塩水噴霧検収を2000h以上に増やす。
- 含硫原油パイプライン内壁:媒体腐食性が極めて強いため、内壁はフェノールエポキシまたはビスフェノールFエポキシライニングを使用、Film Thickness≥500µm、耐熱・耐硫黄;外壁は埋設Solutionに従う。
- High Temperatureパイプライン(熱網等):通常エポキシの耐熱は限定的であり、耐熱改質エポキシまたはシリコーン配套が必要で、長期120℃以上に耐える(Würth類アルキドプライマーは短時間120℃耐えるが長期Solutionではない)。
- 海洋プラットフォーム(CX):本稿C5配套を超え、超高固形分エポキシ + 厚膜 + 特殊トップコートが必要、合計DFTは常に≥500µm、陰極防護と併用。
これら微調整の本質は、やはり「環境定級 → 配套Film Thickness → 材料選型」という主線であり、単に等級をよりPremiumに押し上げるか、媒体因子を別途重み付けするだけである。
十四、配套Solution選型意思決定ツリー
前文の三套Solutionを操作可能な意思決定論理に抽象化し、エンジニアが現場で迅速に特定できるようにする:
- 第一步:環境等級を定める。三つの問い——露天か(大気C3–C5)?近海/工業区か(C4–C5)?浸漬/埋設か(Im1–Im3)?これにより等級範囲を固定する。
- 第二步:メンテナンス窓口を定める。頻繁にメンテ可能(工程机械)→ やや軽い配套 + 容易な補修を許容;ほぼメンテ不可(パイプライン、橋梁)→ 重防錆 + Film Thickness余裕が必須。
- 第三步:配套を定める。C2–C3軽防錆はアルキドプライマー+アルキド/ポリウレタントップコート(約120–200µm);C4–C5はエポキシジンクリッチプライマー70–80µm + エポキシマイカ鉄中塗り100–150µm + ポリウレタントップコート100–120µm(合計270–350µm);Im浸漬は無溶剤/厚膜エポキシ + 電火花漏洩試験。
- 第四步:検査を定める。軽級は塩水噴霧500h + 付着性;重級は1000–3000h塩水噴霧を追加;浸漬は媒体浸漬と電火花を追加。
- 第五步:コンプライアンスを定める。GB 30981-2020 VOC限度値(例:Barrier 80 UHS 134 g/L適合)を確認、イソシアネートSystemでPPEを徹底。
この五步法の本質は「環境—メンテ—配套—検査—コンプライアンス」を閉ループで繋ぎ、設備名称だけで適当に決めることを避けることである。
十五、プロジェクト技術打ち合わせ要点
Solutionが良くても、打ち合わせが不明確なら形が崩れる。毎回プロジェクトキックオフ会議で以下の要点を明確にすることを推奨する:
- 環境等級の書面確認:オーナーと設計が共同でISO 12944等級に署名確認し、Film Thicknessと検査の根拠とする。
- Surface処理工程カード:Sa 2½、粗さ30–75µm、研磨材タイプ(炭素鋼は鋼砂、ステンレスは非Metal研磨材)を記載。
- 各層Film Thickness範囲と道数:プライマー70–80µm/1道、中塗り100–150µm/1–2道、トップコート100–120µm/2道、および許容偏差を注記。
- 互換性レッドライン:「アルキドプライマーは二液型強溶剤トップコートと非相性」を明記し、現場での勝手な塗料交換を禁止する。
- 環境窓:Temperature 5–35℃、Humidity≤80%、露点差≥3℃、範囲超過時は作業中止。
- Safety防護:イソシアネート系を含む場合は換気+防毒マスク+保護眼鏡+耐薬品手袋が必要。
- 検収しきい値:塩水噴霧時間、付着性 0/1 級、電火花漏れ試験電圧などを協議書に明記する。
KeXin New Material(kexinMaterials)は工事プロジェクトを支援する際、上記の要点を「技術打ち合わせ票」として固定化し、Application側・監理側・発注側の三者で確認することで、プロセス上の初期劣化リスクを低減することをも推奨しています。
十六、三つのSolution事例スケッチ
抽象的なパラメータを具体的なシナリオに落とし込むため、以下に三つの圧縮事例で説明します:
- 事例甲(港湾ローダー、C4):当初アルキドプライマー+アルキドトップコートを使用、二年でエッジ部に錆。エポキシ亜鉛リッチプライマー 75µm+エポキシマイカ鉄中塗り 120µm+ポリウレタントップコート 110µm、合計 305µmに改修;重要溶接部はプリコート。三年後の再点検では部分的な補修のみで、耐用寿命が明らかに向上。C4 ではアルキドで無理に耐えさせてはいけないことを裏付ける。
- 事例乙(海上大橋箱桁、C5):典型的な重防錆配套に準拠、プライマー 80µm+中塗り 150µm+トップコート 120µm、合計 350µm;ブラスト Sa 2½ 粗度 50µm;検収は塩水噴霧 2000h、付着性 0 級。設計目標は二十年無大修で、配套の余裕は十分に確保されている。
- 事例丙(埋設送水管、Im3):外面溶融エポキシ+陰極防食、Film Thickness 450µm、電火花漏れ試験 4kV でピンホールなし;内面無溶剤エポキシライニング 350µm、飲用水接触Safety要求に適合。稼働五年で漏れなし。
三つの事例は共通して示している:環境等級を正しく定めれば、配套も正しく選べる;Film Thickness余裕を確保できれば、寿命も守れる。
十七、配套と塗装コスト構成
最後にコストを見て、「技術だけで金の話をしない」ことを避ける。防錆総コストは通常以下を含む:
- 材料費:プライマー+中塗り+トップコートの三層塗装、亜鉛リッチプライマーが最も高価(亜鉛粉含有率高)、アルキドプライマーが最も安い。Barrier 80 UHS は高固形分・低 VOC で、単価はやや高いが単位升あたり塗布率が高く、総合的に必ずしも高くない。
- Surface処理費:ブラスト Sa 2½ は工期と費用の大部分を占めるが、最も削ってはいけない。処理不足は早期劣化を招き、手直しコストはブラスト自体をはるかに超える。
- Application費:エアレススプレーは効率高だが、設備と熟練工で単価が上昇;複雑構造の手作業補塗は人工を押し上げる。
- 検査と品質保証費:塩水噴霧、付着性、電火花漏れ試験、Film Thickness記録は、「安心を買う」投資にあたる。
- 失效と維持費:非保守構造(橋梁、配管)は一旦失效すると、通行止め、操業停止、環境賠償の隠れたコストが極めて高い。
結論:非保守・重腐食シナリオでは、予算を「高等级配套+厳格なSurface処理+十分な検査」に前倒しすることが、ライフサイクルコストを最低にする。これが前文の三つのSolutionの差別化の経済的核でもある。
十八、デジタル運用と寿命予測
配套納品は終点ではなく、運用の起点である。ますます多くのプロジェクトが塗装データを資産管理に接続している:
- Film Thickness記録のデジタル化:各スパン/各区間の DFT 分布をシステムに保存、環境等級と組み合わせて残存寿命を推定し、「どの区間を補修すべきか」を指導する。
- 腐食モニタリング設置:橋梁、配管の重要ノードに腐食プローブや陰極防食電位監視を配置し、配套設計等級と相互検証する。
- 点検と補修のクローズドループ:錆点発見→当時のFilm ThicknessとSurface処理記録を遡る→Application欠陥か設計余裕不足かを判断→次回配套を最適化。
- 標準ライブラリ連動:ISO 12944 等級、GB 30981 VOC 限度値などをシステムルールとし、Solutionの適合を自動提示する。
この「設計—Application—運用」のデータクローズドループにより、防錆Solutionは一回限りの工事から、測定可能・最適化可能な長期資産管理へと昇華する。配套コンサルティングでも徐々にこの台帳思考を導入し、オーナーの防錆投資を追跡可能な資産価値へ変換する手助けをしている。
十九、Solution現場化のよくある誤解補足
前文で述べたものの他に、現場には踏みやすい穴がいくつかある:
- 誤解一:設備名でSolutionを当てはめる。同じ「工事機械」でも、港湾掘削機(C4)と内陸倉庫フォークリフト(C3)では環境が一ランク違い、別々に配套すべきで、一律の処方ではない。
- 誤解二:重防錆=最も高い塗料を塗る。Surface処理が St2 のみなら、亜鉛リッチプライマーもどうにもならない。まず Sa 2½ と粗度を確保してから、塗料選びを語る。
- 誤解三:Film Thicknessは平面のみ測定。エッジ、溶接部、フリーエッジこそ腐食の起点で、これら部位のFilm Thicknessは天然的に薄く、必ずプリコートと重点測定が必要。
- 誤解四:電火花漏れ試験(配管)を軽視。埋設配管外面の一つのピンホールでも、陰極防食失效時には漏れの起点、試験電圧とプローブ選定は規範通りでなければならない。
- 誤解五:検収は合格/不合格のみ見る。Film Thickness分布記録を構築し、後の寿命予測と精密補修のベースラインデータをProvidesすべき。
この五条を正文の「標準適合リスト」と組み合わせれば、大半の現場失效誘因をカバーできる。
二十、ワンページ早見カード
現場での迅速な参照のため、三つのSolutionをワンページの要点に圧縮する:
- 工事機械(C3–C4):輸送プライマーには Würth 類アルキド(塩水噴霧約 500h、C3)を使用;C4 工況はエポキシ亜鉛リッチプライマー 70–80µm+エポキシマイカ鉄中塗り 100–150µm+ポリウレタントップコート 100–120µm に昇格;重点は補修容易・再塗装容易。
- 橋梁(C4–C5):典型的な重防錆配套総 DFT 270–350µm、ブラスト Sa 2½、検収塩水噴霧 1000–3000h、付着性 0/1 級、目標二十年無大修。
- 配管(Im1–Im3):内面無溶剤エポキシライニング≥300µm+媒体浸漬;外面厚膜エポキシ≥400µm+電火花漏れ試験+陰極防食、ほぼ非保守ゆえ余裕重視。
- 共通レッドライン:アルキドプライマーは二液型強溶剤トップコートと不適合;環境窓 5–35℃、Humidity≤80%、露点差≥3℃;イソシアネート系は PPE を徹底。
このページをプロジェクト部に貼れば、日常配套意思決定の八割以上をカバーできる。注意すべきは、早見カードは「経験索引」であって「思考免除証明」ではない:環境が二つの等級の間にある場合、または構造が特殊媒体(硫黄含有、High Temperature、強酸アルカリ)にある場合は、依然として「環境等級決定→配套Film Thickness→材料選型」の主線に戻って個別計算を行い、必要に応じて一等级上げて余裕を十分に確保し、コスト削減のために標準下限に張り付けてはならない。防錆工事の教訓は繰り返し証明している:設計段階で一元多く余裕に投じれば、運用段階の数百元の修復と操業停止代償を省けることが多い。
よくある質問
問:工事機械になぜよくアルキド輸送プライマーが使われ、亜鉛リッチプライマーが使われないのか?
答:研究記録によれば、Würth 類アルキドプライマーは塩水噴霧約 500h、ISO 12944 C3 を満たし、かつ一般的なトップコートの再塗装が可能で、鋼構造輸送プライマーとして経済的かつApplication友好的。亜鉛リッチプライマーはコスト高で C4 以上の重防錆に用いられ、すべての機械が最初からそれである必要はない。
問:橋梁配套総Film Thickness 270–350µm はどうやって出たのか?
答:研究記録のエポキシポリウレタントップコート章の典型的配套から——プライマー 70–80µm+中塗り 100–150µm+トップコート 100–120µm で、C5「非常に高い」耐久性向けの保守的配置、ISO 12944-6 重防錆検証に相当。
問:配管内面と外面の防錆策略がなぜ違うのか?
答:内面は Im1–Im2 浸漬・輸送媒体に接触、重点は媒体適合とピンホールなし遮蔽;外面 Im3 埋設・土壌腐食を受けほぼ非保守、重点は厚遮蔽+陰極防食。両者の検査も塩水噴霧から浸漬と電火花漏れ試験へ移る。
問:Würth Rust Stop は重防錆プライマーとしてDirect使えるか?
答:使えない。その塩水噴霧は約 500h、C3 を満たし、輸送/軽防錆プライマー位置付け。C4–C5 橋梁や重腐食機械はエポキシ亜鉛リッチプライマー配套に昇格すべき。
問:アルキドプライマー上に二液型ポリウレタントップコートをDirect吹けるか?
答:できない。研究記録は明確にアルキドペイントは「二液型強溶剤ペイントと不適合」と指摘、強溶剤はアルキド層を溶かし咬底を招く。再塗装可能Systemの確認か封止層追加が必須。
問:橋梁塗装付着性検収はどの等級に達すべきか?
答:一般標準クロスカット法 GB/T 9286 によれば 0/1 級(剥離≤5%)が優。重防錆橋梁はこのしきい値を技術協議書に書き込むことを推奨。
問:配管埋設後どうやって数十年漏れないように保証するか?
答:設計余裕による:外面厚膜エポキシ≥400µm+電火花漏れ試験でピンホールなし確保+陰極防食併用、かつ補修部品質が重要管理点;ほぼ非保守ゆえ、Film Thicknessと漏れ試験は厳格に。
問:三つのSolutionの検査重点の違いは?
答:機械は塩水噴霧 500h(C3 検証)+付着性;橋梁は 1000–3000h 塩水噴霧+0/1 級付着性+Weather-Resistant性;配管は媒体浸漬+電火花漏れ試験。環境等級が検査厳格度を決定。