Новый автомобиль от белого кузова до блестящего схода с конвейера проходит через десятки технологических операций, часы распыления и сушки, и то, что на самом деле определяет «десять лет без ржавчины, долговечность лакокрасочного покрытия», — это не самый наружный лак, а самый нижний слой электрофоретического покрытия. Заводская автомобильная краска (OEM-краска) — это многослойная система, состоящая из предварительной обработки, катодного электрофореза (CED), промежуточного покрытия, пигментированной краски и финишного покрытия, где каждый слой выполняет свою функцию: электрофорез отвечает за антикоррозию, промежуточное покрытие — за заполнение и стойкость к удару камней, пигментированная краска — за цвет, финишное покрытие — за декор и атмосферостойкость. Понимание этой системы позволяет увидеть фундамент качества автозавода, а также помогает в ремонтной и комплектующей окраске. В этой статье системно разбираются логика слоёв OEM-системы окраски, механизм формирования плёнки катодного электрофореза, технологические параметры и ключевые аспекты качества.
Как поставщик автомобильных покрытий и систем промышленной защиты, Кэсинь Новые Материалы (kexinMaterials) накопил инженерный опыт в комплектации электрофоретических красок, конверсионных плёнках предварительной обработки и антикоррозийных нижних слоях. В этой статье также, опираясь на антикоррозийный подход ISO 12944 и общеотраслевые стандарты электрофореза, разъясняются ключевые технологии заводской окраски для формирования обоснованных суждений при выборе материалов и оценке процессов.
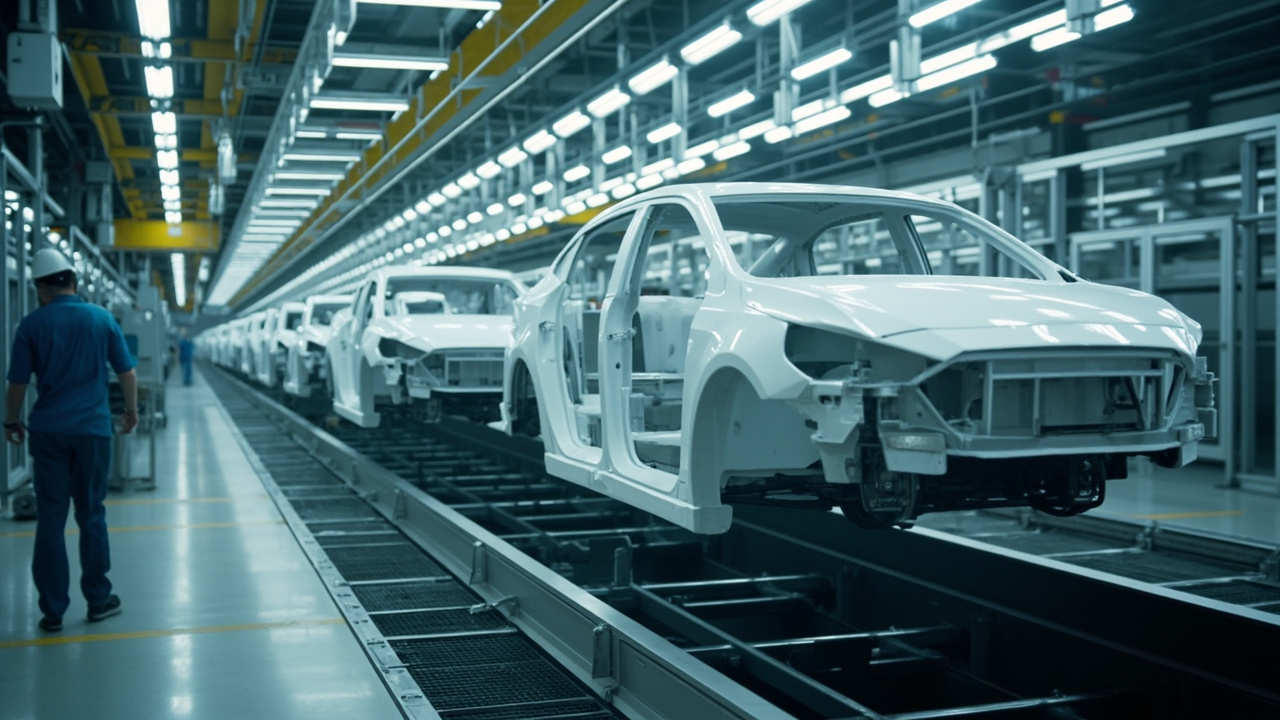
一、Что такое система заводской автомобильной краски: пятислойная логика
Заводская краска — это не «один слой краски», а послойная система. Типичный процесс OEM-окраски легкового автомобиля: предварительная обработка → катодный электрофорез (CED, грунтовка) → промежуточное покрытие (primer surfacer) → базовая краска (basecoat, цвет и эффект) → финишное покрытие (clearcoat, лак). Роли слоёв следующие:
Предварительная обработка: очистка, обезжиривание, фосфатирование или конверсионная плёнка, создающие стальному/алюминиевому листу чистое основание, способствующее адгезии и коррозионной стойкости.
Катодный электрофорез: кузов как катод погружается в электрофорезную ванну, заряженные частицы смолы под действием поля мигрируют и осаждаются в плёнку, формируя равномерный, сплошной, высокоадгезионный антикоррозийный нижний слой — ядро защиты всего кузова.
Промежуточное покрытие: заполняет мелкие дефекты основы, повышает межслойную адгезию, обеспечивает стойкость к удару камней и защиту от УФ (защищает электрофорезный слой), а также даёт ровную базу для пигментированной краски.
Пигментированная краска: обеспечивает цвет и эффект (металлик/перламутр), чаще всего это базовая краска с низким VOC или высоким сухим остатком.
Финишное покрытие: прозрачное лаковое покрытие, обеспечивающее блеск, атмосферостойкость, стойкость к царапинам и химии; наиболее распространён 2K полиуретановый лак.
Эта послойная идея «низ—середина—цвет—лак» восходит к промышленной тяжёлой антикоррозии «грунтовка + промежуточное покрытие + финишное покрытие» (см. белый список Руководство по выбору антикоррозийных систем окраски ISO 12944). О том, как эффектные пигменты проявляют смену цвета в зависимости от угла над средним слоем, см. в этой подборке Принципы эффектных пигментов автомобильных красок (перламутр/металлик).
二、Катодный электрофорез: принцип и почему это ядро антикоррозии
Катодный электрофорез (Cathodic Electrocoating, CED) — фундамент современной антикоррозионной защиты кузовов. Его принцип — электрохимическое осаждение: предварительно обработанный кузов как катод погружается в ванну с водной электрофоретической краской, содержащей катионную смолу и пигмент, отдельно устанавливается анод. При подаче тока вода электролизуется, на поверхности катода (кузова) образуются OH⁻, повышающие локальный pH; заряженные частицы смолы (положительно заряженные) мигрируют к катоду, теряют устойчивость на поверхности кузова, осаждаются и сшиваются в плёнку.
Преимущество катодного электрофореза перед анодным в том, что кузов является катодом, растворения металла не происходит, исключается загрязнение ионами железа и коррозия основы; кроме того, щелочная среда в катодной зоне способствует осаждению смолы, плёнка получается более равномерной и плотной, с лучшей коррозионной стойкостью. Именно поэтому современные легковые авто почти поголовно используют катодный электрофорез в качестве грунтовки.
Ключевая ценность электрофорезной плёнки — «полное покрытие»: труднодоступные для традиционного распыления места кузова — зазоры, внутренние полости, сварные швы, кромки — электрофорезная жидкость за счёт поля и течения тоже покрывает плёнкой, формируя непрерывный антикоррозийный слой, чего трудно достичь распылительной грунтовкой. Для закрытых конструкций вроде корпусов батарей новых энергетических авто электрофорез — также самое надёжное средство базовой антикоррозии, см. подборку Защитная окраска трёх электрических систем новых энергетических автомобилей.
三、Состав и формирование плёнки электрофоретической краски
Электрофоретическая краска — водная система, в основном содержит: смолу (преимущественно эпоксидную, обеспечивающую адгезию и антикоррозию), пигмент (например, диоксид титана, сажу, антикоррозийный пигмент), вспомогательные вещества, деионизированную воду. Эпоксидная смола благодаря сильной адгезии, химической стойкости и хорошему сцеплению с металлом — основной связующий материал катодных электрофоретических красок. Формирование плёнки из трёх шагов: электроосаждение (миграция и осаждение частиц) → электролиз (разложение воды с образованием OH⁻, локальный рост pH) → обезвоживание и сшивание осаждённой смолы (сушка и отверждение).
Управление ванной — ключевой момент: содержание сухого остатка, pH, удельная электропроводность, температура, содержание растворителя, соотношение пигмент/связующее должны контролироваться онлайн. Сухой остаток определяет толщину плёнки и стабильность; pH влияет на заряд смолы и осаждение; проводимость отражает количество примесных ионов; температура влияет на скорость осаждения и стабильность ванны. Любое отклонение параметра ведёт к неравномерной толщине, кратерам, порам, снижению адгезии. Поэтому линия электрофореза поддерживает стационарное состояние с помощью набора автоматических приборов + ультрафильтрации (UF) + циркуляции анолита.
四、Технологические параметры электрофореза и сушка
Типичный такт линии электрофореза: предварительная обработка (обезжиривание — промывка — активация — фосфатирование/керамизация — промывка) → электрофорез (погружение, осаждение под током, извлечение) → ультрафильтрационная промывка (рекуперация всплывшей краски, экономия воды) → сушка и запекание (обычно 160–180℃, около 20–30 минут, в зависимости от краски и скорости линии). Запекание обеспечивает полное сшивание осаждённой смолы, определяя итоговую коррозионную стойкость и адгезию.
Ключевое окно параметров (типичные отраслевые диапазоны, конкретно по TDS продукта): температура ванны около 28–32℃; напряжение электрофореза около 200–350 В (регулируется по конструкции кузова и целевой толщине); время осаждения около 2–4 минут; целевая толщина плёнки около 15–25 микрон (толщина CED-плёнки, различается по моделям и зонам). Недостаточная толщина — слабая антикоррозия, легко ржавеет; избыточная — трата, может повлиять на верхнее покрытие и энергопотребление. Толщину измеряют магнитным/вихретоковым толщиномером в нескольких точках кузова.
Нужно пояснить: указанные температуры, напряжения, времена — типичные величины, не гарантированные значения какого-либо продукта; на практике необходимо следовать TDS используемой электрофоретической краски и нормам автозавода, нельзя копировать.
五、Предварительная обработка: фундамент электрофореза
Хорош ли электрофорез — на семь десятых зависит от предварительной обработки. Цель предобработки — «чистота + активное основание»: обезжиривание удаляет масла и штамповочные остатки; активация измельчает кристаллы фосфата; фосфатирование (цинковое) или кератизация (бесфосфатная конверсионная плёнка) формирует на поверхности слой, способствующий адгезии и коррозионной стойкости; в конце чистая водная промывка удаляет остатки химикатов. Любое неполное обезжиривание, неравномерное фосфатирование станут причиной кратеров электрофореза, плохой адгезии, ранней коррозии.
Экологический тренд продвигает бесфосфатную кератизацию, силиконовую обработку на смену традиционному фосфатированию, снижая нагрузку тяжёлых металлов и сточных вод. Рост доли алюминиевых кузовов также требует совместимости предобработки с алюминием (механизм конверсионной плёнки алюминия отличается от стали), для многометаллической линии нужна технология «смешанной обработки». Стабильность предобработки напрямую передаётся на результат солевого тумана электрофореза — первый шлюз качества.
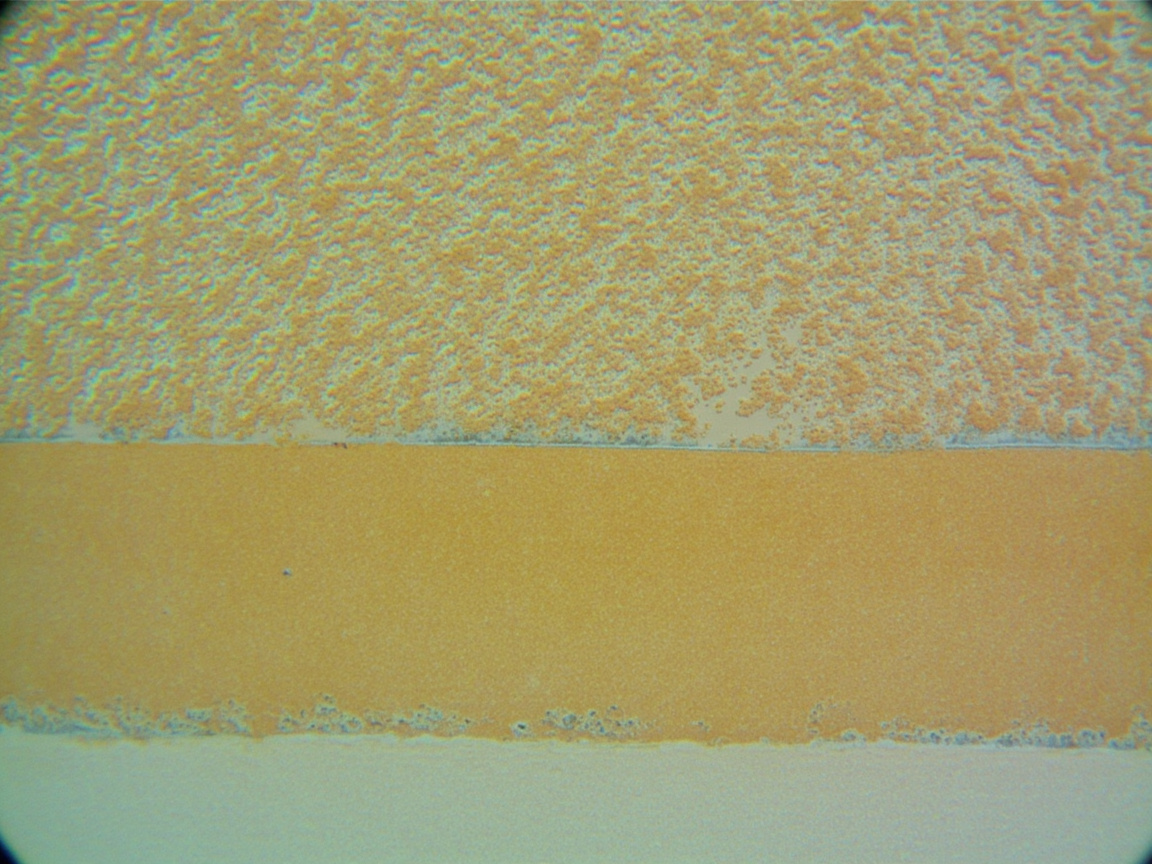
六、Совместимость промежуточного, пигментированного и финишного покрытий
Над электрофорезом промежуточное покрытие выполняет роль «связующего звена»: выравнивает мелкие дефекты, стойкость к удару камней, защита от УФ для электрофорезного слоя, и даёт ровную базу для пигментированной краски. Промежуточное покрытие чаще полиуретановое или эпоксимодифицированное, требует хорошей межслойной адгезии и с электрофорезом, и с краской.
Пигментированная краска даёт цвет и эффект. OEM-краска чаще двухслойная (базовая краска + финишное покрытие, варианты 2C1B или 3C1B/3C2B), базовая краска содержит эффектные пигменты (см. Принципы эффектных пигментов автомобильных красок (перламутр/металлик)), требует строгого контроля толщины и ориентации для стабильной смены цвета по углу. Финишное покрытие — наружный лак, основной — 2K полиуретановый лак (механизм и параметры см. в белом списке Технология 2K полиуретанового лака).
Железное правило межслойной совместимости — «совместимо и адгезионно». Если промежуточное покрытие шершавое, плохо держится — финишный лак, каким бы твёрдым ни был, отслоится; если базовая краска не просохла перед лаком — взаимное растворение растворителя вызовет подъедание и морщины. Оценка не может ограничиваться одним слоем, нужно смотреть на решётчатую адгезию всей системы «низ—середина—цвет—лак» (GB/T 9286, 0/1 класс — отлично) и совместимую атмосферостойкость.
七、Проверка качества: солевой туман, адгезия и толщина
Качество OEM-окраски контролируется несколькими жёсткими испытаниями:
Во-первых, толщина сухой плёнки (DFT). Электрофорезный слой, промежуточное, пигментированное, финишное покрытия имеют целевую толщину, измеряемую толщиномером в нескольких точках. Общая и послойная толщины вместе определяют антикоррозию и внешний вид.
Во-вторых, адгезия. Решётчатый метод (GB/T 9286) для межслойной адгезии, повторная проверка после солевого тумана подтверждает долговечность.
В-третьих, солевой туман и циклическая коррозия. Нейтральный солевой туман (GB/T 10125 / ISO 9227) или циклическая коррозия (методы автопроизводителей вроде GM, VDA) оценивают коррозионную стойкость реза и внутренних полостей; внутренние стандарты заводов часто строже общих.
В-четвёртых, внешний вид и атмосферостойкость. Блеск (GB/T 9754), апельсиновая корка (DOI/измеритель), цветовое отклонение (многоугловой замер), атмосферостойкость (ксеноновая лампа или естественное выветривание) и т.д.
Таблица ниже обобщает типичные зоны внимания и целевые ориентиры слоёв (величины — типичные отраслевые, не гарантированные):
| Покрытие | Типичная величина DFT | Ключевая цель | Основная проверка |
|---|---|---|---|
| Конверсионная плёнка предобработки | Тонкая плёнка (мкм уровня) | Основание адгезии, коррозионная стойкость | Кристалл/вес плёнки, адгезия |
| Катодный электрофорез | Около 15–25 мкм | Общая антикоррозия, покрытие полостей | Солевой туман, адгезия, толщина плёнки |
| Промежуточное покрытие | Около 25–40 мкм | Выравнивание, стойкость к камням, межслойность | Адгезия, удар камней |
| Базовая краска | Около 10–25 мкм | Цвет и эффект | Цветовое отклонение, внешний вид |
| Финишное покрытие | Около 40–60 мкм | Блеск, атмосферостойкость, стойкость к царапинам | Блеск, твёрдость, атмосферостойкость |
八、Экологический тренд и низкий VOC
Линия OEM по удельному выбросу ЛОС на единицу площади контролируется в целом линией окраски кузова автомобиля и ограничивается такими нормами, как GB 24409-2020 «Ограничения содержания вредных веществ в автомобильных покрытиях». Отраслевое направление: водная модификация (предварительная обработка, промежуточное покрытие, базовая краска массово переводятся на воду), высокая доля нелетучих, порошковое промежуточное покрытие/лак, компактные процессы (сокращение числа слоев покрытия). Электрофорез сам по себе водный, с низким содержанием ЛОС и имеет естественное преимущество; вызов заключается в переводе пигментированной краски и лака на водную основу и в порошковую форму. Поставщики, снижая ЛОС на уровне рецептуры, должны сохранить атмосферостойкость, внешний вид и такт процесса. Кэсинь Синьцайляо (kexinMaterials) в своем подходе к комплектации предлагает поставлять вместе «материалы с низким содержанием ЛОС + технологическое окно + границы контроля», помогая производственной линии быть одновременно соответствующей нормам и стабильно качественной.
IX. Сопоставление с ремонтной системой
Системы заводской окраки и ремонтная система имеют одинаковые цели (антикоррозия + эстетика), но разные условия: OEM — это непрерывный нагрев при высокой температуре, многослойное единое покрытие, фиксированный такт; ремонт — это отдельные детали при комнатной температуре, локальное растушевывание, ограниченное оборудование. Поэтому ремонтная краска должна адаптироваться к отверждению при комнатной температуре (например, 2K полиуретановое поперечное сшивание при комнатной температуре) и компенсировать колеровку и растушевку (см. в этой партии компьютерную колеровку и контроль цветоразличия при авторемонте). Понимание OEM-системы помогает определить: при ремонте цветоразличие или отслаивание — в каком слое проблема: в электрофорезном основании, стыке промежуточного покрытия или в самом лаке.
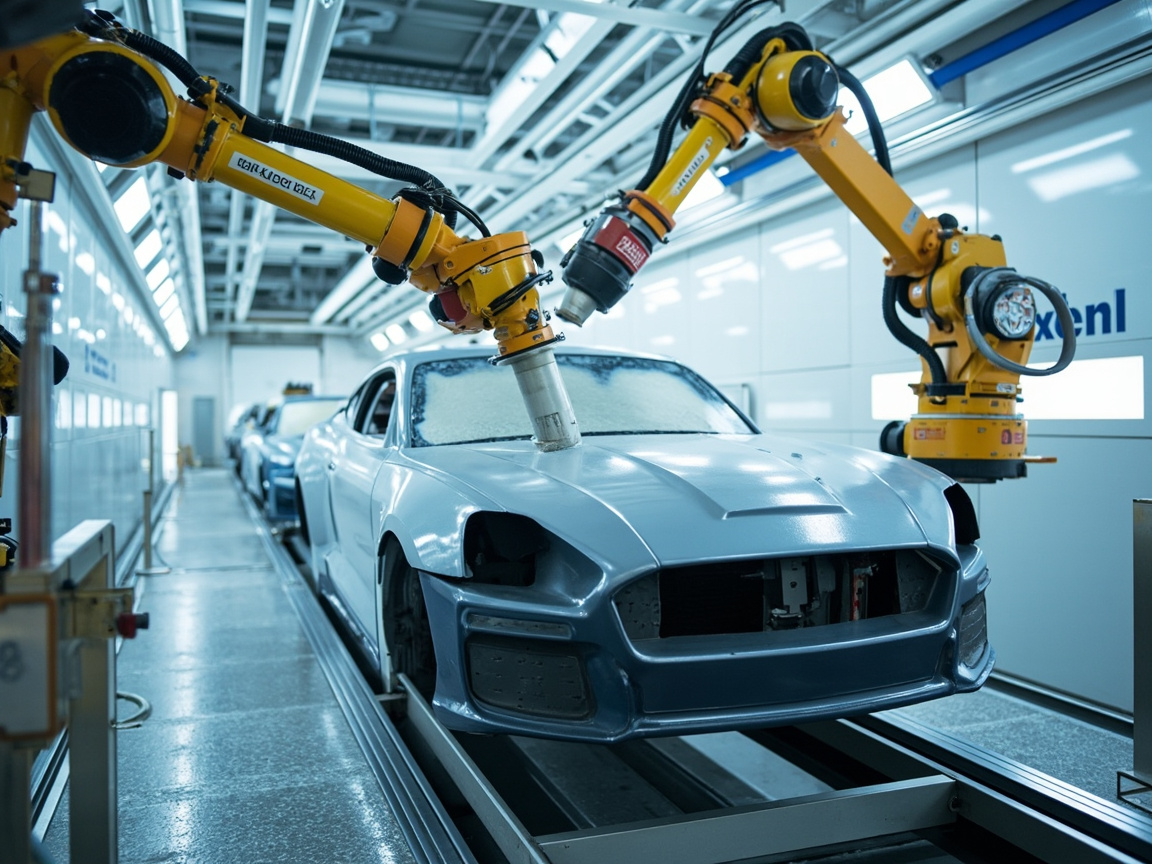
X. Частые дефекты и устранение неисправностей
Высокочастотные дефекты OEM-окраски в большинстве случаев вызваны параметрами и чистотой:
Во-первых, кратеры/пористость при электрофорезе. Причина — неполное обезжиривание при предварительной обработке, наличие масла в ванне или недостаточное перемешивание. Мера — усиление обезжиривания и очистки ванны, контроль перемешивания.
Во-вторых, неравномерная толщина пленки. Причина — дрейф напряжения/времени/температуры, эффект экранирования кузова. Мера — оптимизация кривой подачи тока и расположения анодов.
В-третьих, слабая адгезия. Причина — плохая предварительная обработка, недостаточная сушка. Мера — стабилизация предварительной обработки, обеспечение окна сушки.
В-четвертых, межслойное просачивание (разъедание нижнего слоя). Причина — нанесение верхнего слоя до полного высыхания нижнего. Мера — контроль времени промежуточной сушки и такта отверждения каждого слоя.
В-пятых, цветоразличие/апельсиновая корка. Причина в толщине пленки пигментированной краски и параметрах распыления. Мера — см. дисциплину колеровки и распылительного процесса.
XI. Стандарты и ключевые моменты выбора
Инженерный выбор должен соответствовать идентификации: логику антикоррозийной системы см. в классах среды и логике комплектации ISO 12944-2018; метод солевого тумана — GB/T 10125 / ISO 9227; адгезия — GB/T 9286; ЛОС — GB 24409-2020. Автозаводы часто имеют более строгие внутренние нормы, отчеты поставщиков об испытаниях должны охватывать указанные заказчиком пункты. При выборе оценивать в комплексе «совместимость предварительной обработки + стабильность электрофореза + межслойная совместимость + низкий ЛОС + адаптация к такту», а не смотреть только на характеристики одного слоя. Перенос OEM-системного мышления на компоненты, корпуса батарей и промышленную антикоррозию значительно повышает надежность защиты.
XII. Будущее развитие электрофореза и OEM-систем окраки
Заводская система окраски развивается по четырем линиям: «экологичнее, энергосбережнее, умнее, больше материалов», базовая логика остается той же многослойной комплектации, но каждый слой переписывается. На этапе предварительной обработки традиционное цинкфосфатирование из-за тяжелых металлов и высокой нагрузки сточных вод ускоренно заменяется безфосфатной керамизацией, силановой обработкой, тонкопленочной предварительной обработкой; цель — меньше химикатов, меньше энергопотребление и легче обрабатываемые стоки, при этом не жертвуя адгезией электрофореза и основой коррозионной стойкости.
Электрофоретическая краска прорывается в трех направлениях. Первое — высокая проникающая способность, позволяющая внутренним полостям кузова и зазорам на удаленных участках электрического поля осаждаться с достаточной толщиной пленки, сокращая разницу толщин внутри и снаружи и повышая общую антикоррозию; второе — низкотемпературное отверждение, снижающее температуру сушки, прямо экономящее энергию и углерод, а также благоприятное для смешанных линий алюминия и композитов; третье — цветной электрофорез, делающий антикоррозийный нижний слой одновременно декоративным цветом, сокращая последующие слои покрытия. Все три направлены на «сэкономить одну операцию, снизить энергопотребление, сохранить качество».
Порошковизация и водная модификация промежуточного и финишного покрытий продолжают продвигаться. Порошковое промежуточное покрытие и порошковый лак популярны из-за отсутствия растворителя, высокой утилизации и равномерной толщины пленки, но предъявляют высокие требования к оборудованию распыления и отверждения; водная пигментированная краска и высоконаполненный лак ищут баланс между снижением ЛОС и сохранением внешнего вида. Компактные процессы (например, три слоя одна сушка, два слоя одна сушка) объединяют многослойную сушку, повышая такт и снижая энергопотребление — главный рычаг повышения эффективности автозаводов.
Умное производство превращает окраску из «линии опыта» в «линию данных». Онлайн-контроль толщины пленки и внешнего вида, машинное зрение для распознавания дефектов, цифровой двойник технологических параметров делают состояние покрытия каждого автомобиля отслеживаемым и предсказуемым. Дефект перехватывается в момент возникновения, а не отзывается после поставки. Такой замкнутый контур данных — базовая способность непрерывного роста качества OEM-системы.
Смешанные линии с несколькими материалами — неизбежная проблема. Сталь, алюминий, магний, композиты сосуществуют на одном кузове; предварительная обработка должна быть совместима с разными основами, избегать гальванической коррозии, электрофорез должен учитывать адгезию и стойкость разных материалов, покрытие должно адаптироваться к разному тепловому расширению. Решение — «зональная предварительная обработка + совместимая конверсионная пленка + изоляция + индивидуальное покрытие», чтобы различия материалов устранялись на этапе проектирования комплектации, а не исправлялись после запуска линии.
Возвращаясь к сути: как бы ни развивалась система, идея послойного разделения «грунт—средний—цвет—лак» не изменится: нижний слой отвечает за антикоррозию, средний — за наполнение и стык, пигментированная краска — за цвет, лак — за декор и атмосферостойкость. Овладев этой идеей, можно понять основу качества OEM и улучшить комплектацию компонентов, корпусов батарей и промышленной антикоррозии. Перенос строгости заводской системы на более широкие сценарии защиты — именно назначение Кэсинь Синьцайляо (kexinMaterials) в продвижении комплектной системы «краска + технологическая карта + метод верификации» — сделать инженерную дисциплину послойной защиты воспроизводимой способностью в разных отраслях.
Стоит подчеркнуть, что эволюция системы не должна жертвовать верификацией. Каждый новый процесс (низкотемпературное отверждение, цветной электрофорез, порошковое промежуточное покрытие) перед запуском должен быть перекалиброван жесткими показателями солевого тумана, адгезии, атмосферостойкости, каменного удара, и должен охватывать более строгие внутренние нормы автозавода, а не только проходить общие стандарты. Глубина возможностей верификации определяет, является ли новая система по-настоящему надежной или лишь внешне блестящей. Если поставщик может дать только материал, но не метод комплексной верификации, его ценность снижается.
Связь с ремонтной системой также приобретает большее значение. Если автомобиль с заводской краской попадает в аварию, ремонтная сторона должна выполнить локальное восстановление, не нарушая заводскую электрофорезную антикоррозию; понимание OEM-послойной структуры помогает ремонтной мастерской определить, какой слой восстанавливать, как растушевывать, как не повредить нижний слой. В будущем, если заводская и ремонтная стороны будут делиться большими спектральными и технологическими данными (см. раздел колеровки в этой партии), цветоразличие и долговечность одного ремонта значительно возрастут, выигрывают опыт владельца и остаточная стоимость.
Наконец, углерод и устойчивость становятся жесткими ограничениями при проектировании системы. Раньше при окраске считали только производительность и стоимость, теперь считают энергопотребление, ЛОС и углеродный след; низкотемпературное отверждение, компактные процессы, высокоэффективное распыление, водная модификация по сути «снижают углерод» в окраске. Когда экологичность из затрат на соответствие превращается в конкурентное преимущество продукта, направление эволюции заводской системы окраски становится яснее — при меньшем потреблении ресурсов обеспечивать более высокую антикоррозию и эстетику.
XIII. Быстрая справка по частым болезням и мерам OEM-окраски
Высокочастотные дефекты заводской окраски можно локализовать по слоям для быстрого вмешательства:
Кратеры, пористость электрофореза: неполное обезжиривание при предварительной обработке или масло в ванне. Мера — усиление обезжиривания и очистки ванны, стабильное перемешивание, контроль температуры.
Неравномерная толщина электрофорезной пленки: дрейф напряжения, времени, температуры или экранирование кузова. Мера — оптимизация кривой подачи тока и расположения анодов, онлайн-замер толщины.
Апельсиновая корка промежуточного покрытия, недостаточное наполнение: неправильная вязкость распыления или толщина пленки. Мера — довести вязкость до окна, контролировать DFT, обеспечить растекание.
Цветоразличие, аномалия флуоресценции под углом: дрейф толщины пленки базовой краски и параметров распыления. Мера — см. дисциплину процесса пигментированной краски и колеровки, приемка многоугловым измерением цвета.
Подтеки лака, потеря глянца: превышение толщины или ошибка соотношения, недостаточное отверждение. Мера — контроль DFT, строгое смешивание, обеспечение периода отверждения.
Межслойное отслаивание: слабая адгезия промежуточного или базового слоя, нижний слой не высох. Мера — проверить предварительную обработку и межслойную совместимость, контролировать такт промежуточной сушки.
Снижение адгезии: недостаточная предварительная обработка или сушка. Мера — стабилизировать предварительную обработку, обеспечить окно сушки, повторный замер после солевого тумана.
Сочетание этой справки с онлайн-контролем и цифровым двойником позволяет перехватить дефект в момент возникновения, а не отзывать после поставки. Качество системы скрыто в каждой поддающейся количественной оценке операции.
XIV. Связь системы окраски и долговечности автомобиля
Заводская система окраски напрямую определяет антикоррозию и долговечность внешнего вида автомобиля, а затем влияет на гарантию и остаточную стоимость. Суть антикоррозийной гарантии — долгосрочное поведение электрофорезного нижнего слоя при солевом тумане, каменном ударе, соли для таяния снега; гарантия внешнего вида зависит от атмосферостойкости, стойкости к царапинам и сохранения блеска лака. Оба опираются на системную способность «послойная комплектация + технологическая дисциплина + верификация».
С точки зрения владельца, надежная окраска означает меньше ржавчины, медленнее потерю блеска, выше остаточную стоимость подержанного авто; с точки зрения завода — меньше отзывов и претензий. Считать окраску «декоративным слоем» — близоруко, считать «проектом долговечности» — правильный путь.
Именно поэтому OEM-система заслуживает глубокого изучения: ее послойное мышление, методы верификации и замкнутый контур данных можно перенести на компоненты, корпуса батарей и промышленную антикоррозию, принося пользу большему числу сценариев. Понять систему — значит выйти за пределы отдельных точек и создать по-настоящему долговечную защиту.
XV. Химикаты для предварительной обработки и тенденции замены
Предварительная обработка — корень электрофореза, ее химикаты переживают замещающую модернизацию:
Обезжириватели: от сильнощелочных при высокой температуре к средне- и низкотемпературным, низкопенным, легко смываемым, снижая энергопотребление и остатки.
Модификаторы поверхности: измельчают фосфатные кристаллы, повышают равномерность электрофореза, используются мало, но влияют сильно.
Фосфатирование: традиционное цинкфосфатирование хорошо против коррозии, но имеет тяжелые металлы и высокую нагрузку стоков; заменяется безфосфатной керамизацией, силановой обработкой, тонкопленочной предварительной обработкой.
Безфосфатная тенденция: керамизация и силаны за счет органо-неорганической гибридной пленки обеспечивают адгезию и стойкость, стоки легче обрабатывать, но для кромок и сложных структур требуется технологическая верификация.
Замена — не простая подстановка, нужно перекалибровать адгезию, солевой туман и совместимость с электрофорезом. Ошибка в предварительной обработке не спасет даже лучший электрофорез. Считать предварительную обработку началом системы — вот настоящий корень антикоррозии.
XVI. Учет энергопотребления и углеродного следа окраски
Энергопотребление заводской окраски сосредоточено на нагреве предварительной обработки, сушке электрофореза и компактных процессах. Снижение углерода можно взять в трех местах:
Предварительная обработка: переход от высокотемпературной сильной щелочи к средне- и низкотемпературной, низкопенной, легко смываемой — прямо экономит пар и электричество.
Электрофорез и сушка: низкотемпературный электрофорез, тепловые насосы и рекуперация тепла, оптимизация печи — экономит энергию и сохраняет качество.
Краска и утилизация: высоконаполненные, порошковые и водные системы снижают ЛОС и расход растворителя; распыление с высокой эффективностью переноса снижает перерасход от тумана.
Углеродный след должен проходить через «материал—процесс—отход», количественно оценивая вклад каждой меры в снижение выбросов данными. Когда экологичность из затрат превращается в конкурентное преимущество, направление эволюции системы окраски становится яснее — меньше потребление ресурсов, выше антикоррозия и эстетика.
XVII. Одно предложение — итог системного мышления
Качество заводской окраски скрыто в каждой поддающейся количественной оценке операции. Предварительная обработка — корень, электрофорез — ядро антикоррозии, промежуточное и пигментированное покрытия отвечают за наполнение и цвет, лак — за декор и атмосферостойкость. Управлять послойной комплектацией, технологической дисциплиной и методами верификации как системой — тогда антикоррозия и эстетика достигаются одновременно, и появляется настоящий фундамент долговечности автомобиля.
XVIII. Напоминание для инженеров по окраске
В многослойной системе не бывает «незначительного слоя». Экономия на предварительной обработке, снижение требований к электрофорезу, грубое промежуточное покрытие — в итоге всё проявится в блеске внешнего вида и гарантии антикоррозийной защиты. Ценность инженера в том, чтобы количественно задать показатели каждого слоя и реально проверить межслойную совместимость, а не гнаться только за красивыми данными отдельного слоя. Система стабильна — весь автомобиль стабилен.
Часто задаваемые вопросы
В:Сколько слоёв имеет заводская автомобильная краска и за что отвечает каждый?
О:Типично пять слоёв: предварительная обработка (чистое активное основание), катодный электрофорез (основа общей антикоррозийной защиты), промежуточное покрытие (выравнивание, стойкость к удару камней, межслойность), базовая краска (цвет и эффект), лак (блеск, атмосферостойкость, стойкость к царапинам). Слои выполняют свои функции и не могут заменять друг друга.
В:Почему электрофорез — ядро антикоррозийной защиты?
О:Катодный электрофорез за счёт электрического поля заставляет частицы смолы равномерно осаждаться на кузове, включая зазоры, внутренние полости, кромки и углы, куда распыление не достаёт, формируя сплошной плотный антикоррозийный слой; к тому же при катодном электрофорезе кузов не подвергается анодному растворению, и коррозионная стойкость выше, чем у анодного. Фундамент противокоррозийной защиты всего автомобиля — в этом слое.
В:В чём разница между катодным и анодным электрофорезом?
О:При катодном электрофорезе кузов служит катодом, растворения металла не происходит, плёнка более равномерная, плотная и стойкая к коррозии — это современный основной метод; при анодном электрофорезе кузов как анод растворяет металл, загрязняет ванну и имеет худшую коррозионную стойкость, поэтому практически выведен из использования в легковых автомобилях.
В:Какова обычно толщина электрофорезной плёнки, лучше ли толще?
О:Отраслевая типичная цель — около 15–25 микрон (в зависимости от модели и участка). Слишком тонкая — слабая защита, легко ржавеет; слишком толстая — трата, рост энергопотребления и возможное влияние на совместимость верхних слоёв. Толщину определяют по TDS и нормам на автомобиль, многоточечно проверяют толщиномером.
В:Почему предварительная обработка так важна?
О:Электрофорез на семьдесят процентов зависит от предварительной обработки. Неполное обезжиривание, неравномерное фосфатирование/керамирование напрямую ведут к кратерам, плохой адгезии и ранней ржавчине. Предварительная обработка даёт электрофорезу чистое и активное основание — первый шлюз качества.
В:Электрофорезная краска водная и экологичная?
О:Катодная электрофоретическая краска — водная система, сама по себе с низким VOC, относительно экологична. Но общий VOC автомобиля зависит также от базовой краски и лака; отрасль внедряет водное промежуточное покрытие/базовую краску, порошковые и компактные процессы для дальнейшего снижения выбросов.
В:Можно ли отказаться от промежуточного покрытия?
О:Не рекомендуется. Промежуточное покрытие выравнивает дефекты, стойко к удару камней, изолирует УФ и защищает электрофорезный слой, давая базовой краске ровное основание. Отказ усилит дефекты нижнего слоя, снизит долговечность и внешний вид — это связующее звено в системе.
В:Почему ремонтная краска отличается от заводской?
О:OEM — непрерывный высокотемпературный обжиг, многослойность как единое целое, фиксированный такт; ремонт — одиночные детали при комнатной температуре, локальное вписывание, ограниченное оборудование, поэтому ремонтная краска в основном двухкомпонентная с отверждением при комнатной температуре, и выравнивание достигается колеровкой и вписыванием. Цель одна, условия разные.
В:Как понять, в каком слое проблема с краской?
О:Используйте послойную диагностику: проверьте толщину электрофореза и солевой туман, адгезию и удар камней промежуточного покрытия, толщину и цветовое отклонение базовой краски, блеск и твёрдость лака. Отслаивание — чаще между слоями (стык промежуточного/базового), ржавчина — в электрофорезе или предобработке, цветовое отклонение — в базовой краске.
В:На что смотреть при выборе OEM-системы?
О:Смотрите на пять пунктов в целом: совместимость предобработки, стабильность электрофорезной ванны, межслойную адгезию, низкий VOC и соответствие такту — а не на отдельный слой. Надёжнее, когда поставщик передаёт материал + технологическое окно + границы контроля вместе.
Дополнительное чтение
- Принципы эффектных пигментов автомобильной базовой краски (перламутр/металлик): понимание оптического поведения металлических/перламутровых пластин в базовой краске и изменения цвета под углом — основа OEM-технологии базовой краски.
- Защитное окрашивание трёх электрических систем новых энергетических автомобилей: распространение идеи электрофорезной антикоррозии на изоляцию и защиту деталей трёх электрических систем, таких как корпуса батарей.
- Руководство по выбору антикоррозийных окрасочных систем ISO 12944: логика класса среды + системы покрытия для проектирования и проверки базовой антикоррозийной защиты.
- Технология UV-отверждения в автомобильной окраске и повышение такта: от 2K-сушки до секундного отверждения
- Рецептура и нюансы нанесения автомобильного ремонтного 2K-лака: полный процесс от колеровки до низкотемпературного отверждения
- Система автомобильных ремонтных красок: 2K-краска прямого цвета, базовая краска + лак и однокомпонентная