Das ”gut aussehende” und ”widerstandsfähige” einer Automobilbeschichtung steht auf der Lackfilmoberfläche: Ob der Glanz gleichmäßig ist, ob Läufer und Orangenhaut vorhanden sind, ob Blasen oder Krater entstehen, ist das Erste, was Kunden und Qualitätskontrolle sehen. Die meisten Beschichtungsfehler resultieren nicht aus schlechter Qualität der Farbe selbst, sondern aus dem Verlust der Kontrolle über einen der Bereiche Material—Gerät—Umgebung—Prozess (4M). Dieselbe Dose guter Farbe kann an einem Standort mit unkontrollierter Temperatur und Feuchtigkeit, falscher Mischung und unsauberer Spritzkabine massenhaft Fehler auf der Platte erzeugen; umgekehrt kann ein disziplinierter Standort mit gewöhnlicher Farbe stabil Hochglanz erzeugen.
Als technischer Lieferant von Automobil- und Industrie-Schutzbeschichtungen stellt Kexin New Materials (kexinMaterials) bei der begleitenden Verarbeitung häufig die ”Fehlerbehebungstabelle” als Lieferanhang zur Verfügung. Dieser Artikel zerlegt systematisch die Ursachen und Gegenmaßnahmen für häufige Fehler bei Automobilbeschichtungen und gibt referenzierbare Prüf- und Bewertungsnormen an, um vor Ort das ”Rückarbeiten nach Bauchgefühl” auf ”Parameter nach Grundursache ändern” zu upgraden.
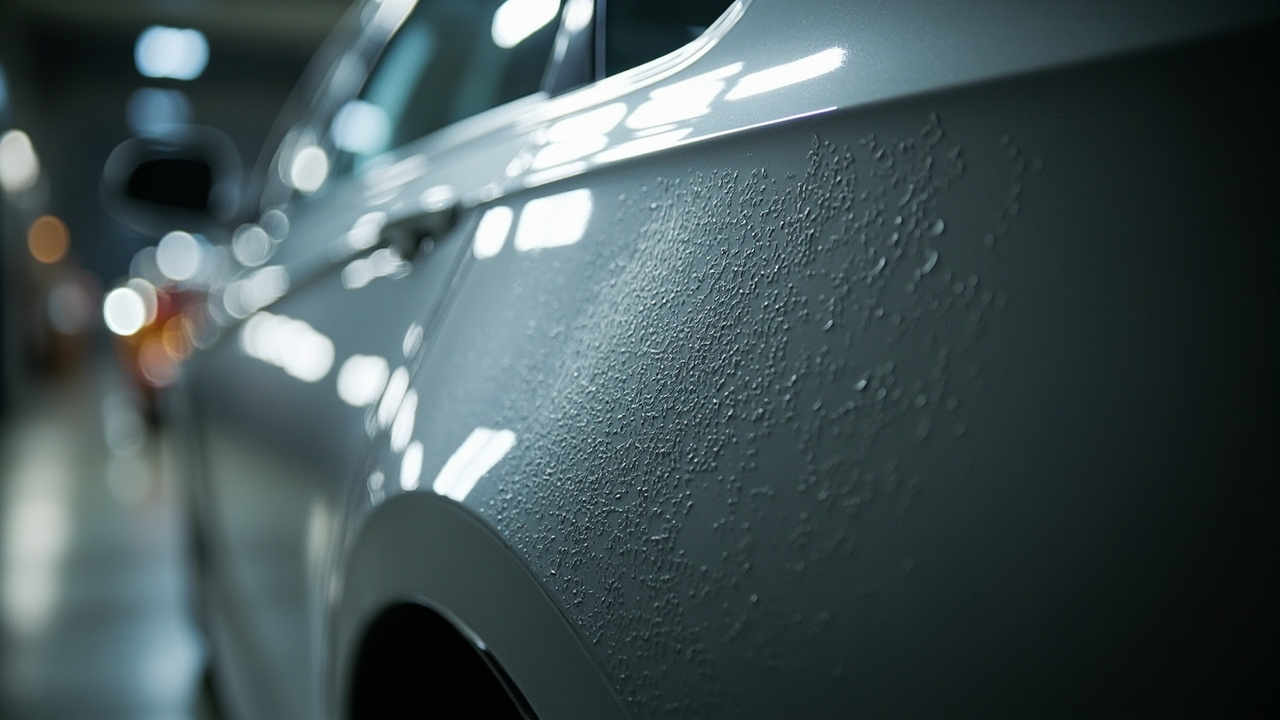
Eins: Klassifizierungslogik der Defekte
Automobilbeschichtungsdefekte können nach Auftretensphase in drei Kategorien unterteilt werden:
- Verarbeitungsdefekte (sofort beim Spritzen sichtbar): Läufer, Orangenhaut, Trockenspritzer, Staubpunkte, schlechte Verlaufseigenschaften – meist verursacht durch Spritzparameter und Umgebung;
- Aushärteungsdefekte (bei Trocknung/Ofenhärtung auftretend): Nadelstiche, verborgene Blasen, Runzeln, Glanzverlust, Weißanlaufen – meist verursacht durch Mischungsverhältnis, Temperatur, Feuchtigkeit, Schichtdicke;
- Nutzungsdefekte (bei Gebrauch sichtbar werdend): Kreidung, Farbänderung, Rissbildung, Abplatzen, Filiformkorrosion – meist verursacht durch Systemaufbau, Wetterbeständigkeit, mechanische Beschädigung.
Erstes Prinzip der Fehlerbehebung: Zuerst sehen, in welcher Phase es auftritt, dann die veränderbaren Parameter dieser Phase rückwärts prüfen. Beispielsweise muss bei ”Blasen erst nach Ofenhärtung” fast zwingend Feuchtigkeit/Wassergehalt und Mischung geprüft werden, nicht die Spritztechnik; bei ”sofortiger Läuferbildung nach dem Spritzen” zuerst Schichtdicke und Viskosität. Die Erstellung einer ”Phase—Parameter”-Zuordnungstabelle ist grundlegend, um die Fehlerbehebungszeit zu verkürzen. Viele Standorte gewohnen sich an ”wo es hässlich ist, dort ausbessern”, wodurch derselbe Defekt wiederholt auftritt – die Wurzel liegt darin, dass das Phänomen nicht auf veränderbare Parameter abgebildet wird, sondern die Grundursache nur durch Rückarbeit maskiert wird.
Zwei: Läufer (Sag / Run)
Läufer sind ”Tränenspuren, Vorhänge”, die durch das Abfließen des Nassfilms aufgrund der Schwerkraft entstehen, und sind einer der häufigsten Defekte bei Automobilbeschichtungen, insbesondere an vertikalen Flächen und Ecken.
Ursachen: ① Schichtdicke überschritten (DFT über TDS-Fenster); ② übermäßige Verdünnung, zu niedrige Viskosität; ③ niedrige Temperatur, langsame Lösemittelverdunstung; ④ zu naher Spritzabstand, zu viel Überlappung, zu dicke Einzelschicht; ⑤ ungeeignete Verlaufs- oder Thixotropieadditive.
Mechanismus: Der Nassfilm widersteht vor dem Antrocknen der Schwerkraft durch Oberflächenspannung und Viskosität; wenn Schichtdicke und Schwerkraft den Fließgrenzwert des Nassfilms übersteigen, beginnt das Abfließen. Niedrige Temperatur lässt Lösemittel verweilen und Viskosität sinken, was es weiter verschärft. Läufer und Orangenhaut sind oft gleichursprünglich unterschiedlich erschienen: Bei derselben Pistole führt zu naher Abstand mit zu dicker Schicht → Läufer, zu ferner Abstand mit Trockenspritzer → Orangenhaut, daher müssen Parameter an beiden Enden gleichzeitig betrachtet werden.
Gegenmaßnahmen: DFT im Fenster halten (z. B. Klarlack 40–60 µm); Viskosität nach DIN 4 @20℃ in den empfohlenen Bereich einstellen; Temperatur erhöhen, Feuchtigkeit senken, Verdunstungsgradient steuern; Spritzabstand 15–25 cm, Überlappung 1/2–2/3; bei Bedarf antisagging-Additive zugeben (Aerosil, Harnstoffverdicker). Einmal ausgehärtete Läufer sind schwer zu reparieren, nur durch Schleifen und Neuspritzen. Vorbeugung schlägt Rückarbeit: Vor der Serie mit Probetafel DFT und kritische Läuferschichtdicke messen, die ”maximale spritzbare Schichtdicke” in den Arbeitskarten vermerken.
Drei: Orangenhaut (Orange Peel)
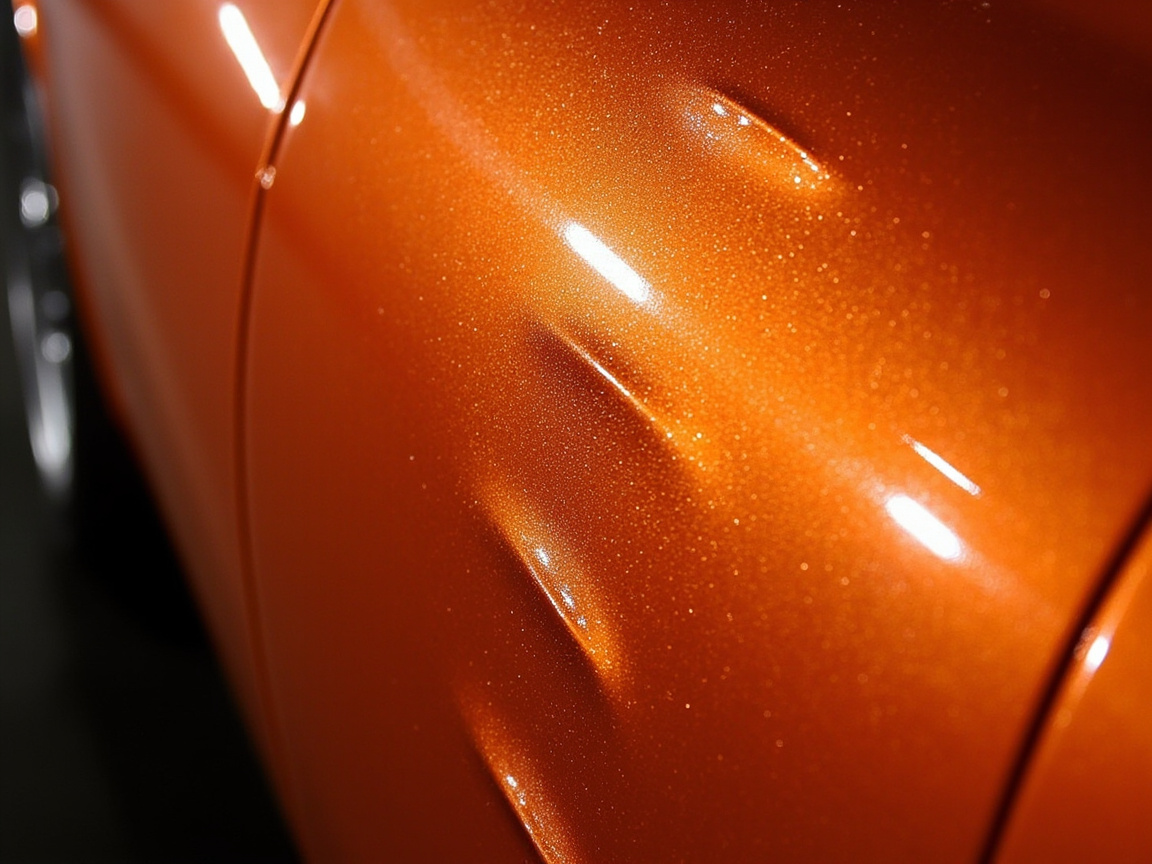
Orangenhaut ist die wellige Oberfläche des Lackfilms wie bei einer Orangenschale, resultierend aus unzureichendem Verlauf – der Nassfilm konnte vor dem Antrocknen nicht ebenen.
Ursachen: ① hohe Viskosität, schlechte Zerstäubung; ② niedriger Spritzdruck oder falsche Düse, schlechte Atomisierung; ③ hohe Temperatur oder zu schnelle Lösemittelverdunstung (Antrocknen schneller als Verlauf); ④ unzureichende Schichtdicke, schwer zu verlaufen; ⑤ schlechte Verlaufseigenschaften der Farbe selbst.
Mechanismus: Die zerstäubten Farbtropfen müssen auf der Platte durch Oberflächenspannung verschmelzen und ebenen; trocknet die Oberfläche zu schnell, können die Tropfen nicht mehr verschmelzen und bleiben als ”Orangenhaut” fest. Langwellige Orangenhaut stammt meist aus allgemein unzureichendem Verlauf, kurzwellige aus groben Zerstäubungspartikeln. Das BYK-Orangenhautmessgerät teilt Wellen in Langwelle (großmaßstäbige Schwankungen) und Kurzwelle (feinkörniges Gefühl), beide haben unterschiedliche Quellen und Gegenmaßnahmen.
Gegenmaßnahmen: Viskosität ins Fenster, atomisierungsdruck erhöhen, richtige Düsengröße wählen (Klarlack 1,2–1,4 mm); Antrocknungsgeschwindigkeit senken (Lösemittelgradient anpassen, Oberflächentemperatur senken); ausreichende Schichtdicke sichern; Verlaufsmittel zugeben. Leichte kurzwellige Orangenhaut kann durch Polieren gemindert werden, langwellige jedoch nicht, erfordert Neuspritzen. Grund ist das Einstellen von Spritzparametern und Lösemittelgradient, nicht das Ausgleichen durch Polieren. Reparaturlackseite beachten: Die Federzone der Teilreparatur ist dünn, anfälliger für langwellige Orangenhaut, daher separat Strahlbild und Überlappung steuern.
Vier: Krater und Fischaugen (Crater / Fish eye)
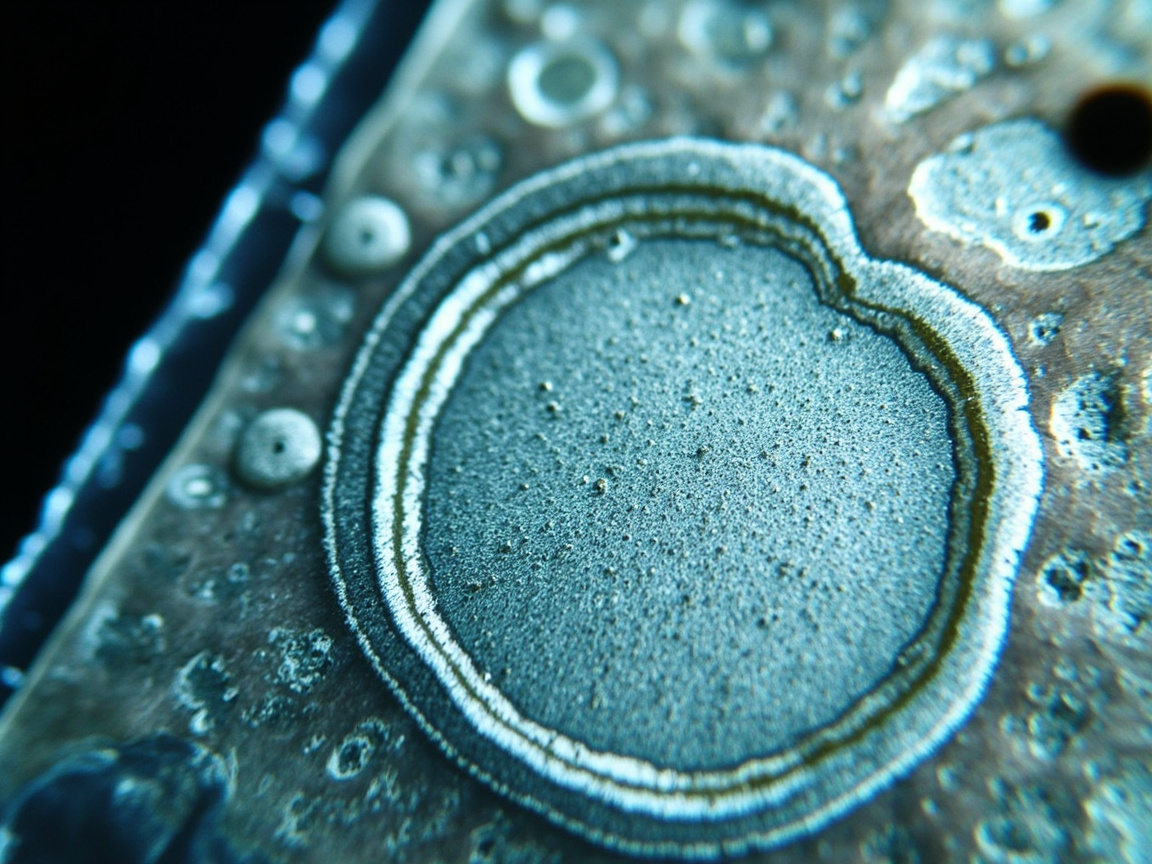
Krater sind kleine Grübchen (Grundierung oder Zwischenbeschichtung sichtbar) auf der Lackfilmoberfläche, die durch lokal sehr niedrige Oberflächenspannung ”zurückziehen”; Fischauge ist ein kraterförmiger Krater mit Partikel in der Mitte.
Ursachen: ① Substrat/Umgebung enthält Silikonöl, Öl, Wachs, Trennmittel (sehr niedrige Oberflächenspannung, verunreinigt Nassfilm); ② Vorbehandlung Entfettung unzureichend; ③ Druckluft enthält Öl und Wasser; ④ Farbe mit inkompatiblen Stoffen vermischt. Krater sind ”verschmutzungsbedingte” Defekte, stark ausbreitend, eine Verschmutzungsquelle kann die ganze Platte ruinieren.
Mechanismus: Verunreinigungen diffundieren im Nassfilm und ziehen die lokale Oberflächenspannung weit unter das Umfeld, der Film zieht sich zur Senkung der Oberflächenenergie nach außen zurück und bildet den Krater. Er breitet sich mit dem Fließen des Nassfilms aus, daher destruktiv. Silikonölverunreinigungen selbst in sehr geringer Konzentration reichen aus, um Kratergruppen auf der ganzen Platte zu bilden – typisches ”Schaden durch Spuren”.
Gegenmaßnahmen: Entfettung und Sauberkeit verstärken; Druckluft mit mehrstufiger Öl-Wasser-Trennung; Silikonölquellen beseitigen (silikonhaltige Pflegeprodukte von Spritzkabine fernhalten); bei Bedarf antikrater-Verlaufsmittel zugeben (senkt eigene Oberflächenspannungsdifferenz). Fischaugen einmal gebildet erfordern Schleifen und Neuspritzen. Sauberkeit der Spritzkabine ist die erste Verteidigungslinie gegen Krater, siehe Sauberkeit der Automobilspritzkabine und Kabinendesign. Im Standortmanagement sollte ”silikonhaltige Produkte nicht in Kabinenbereich” schriftlich geregelt und bei eingehenden Teilen Entfettungsrückstandsprüfung durchgeführt werden.
Fünf: Nadelstiche und verborgene Blasen (Pinholes / Solvent Pop)
Nadelstiche sind mikroskopische Durchlöcherungen der Lackoberfläche, verborgene Blasen sind unter der Haut nicht geplatzte Blasen, die nach Ofenhärtung oft zu Nadelstichen oder Einfallstellen werden.
Ursachen: ① Substrat enthält Wasser/Hohlräume mit Luft; ② Mischen zieht Luft ein, Rühren entlüftet unzureichend; ③ zu schnelles Antrocknen, internes Lösemittel wird eingeschlossen bevor es entweichen kann; ④ zu dicke Schicht, Lösemitteleinschluss; ⑤ hohe Feuchtigkeit, Isocyanat reagiert mit Wasser zu CO₂ (2K-System).
Mechanismus: Lösemittel oder Gas dehnt sich im Film aus, Oberfläche ist bereits antrocknend verkrustet, Innendruck wölbt Film zu Blase; platzt die Haut → Nadelstich, sonst verborgene Blase. 2K-System bei hoher Feuchte löst —NCO mit H₂O Gasreaktion aus, Hauptursache für ”Blasen bei feuchter Umgebung”. Nadelstiche und verborgene Blasen werden oft verwechselt, aber ungeplatzte Blasen zeigen nur leichte Wölbung und fallen erst nach Härtung ein, daher ist das ”Entlüftungsfenster des Nassfilms vor Härtung” entscheidend.
Gegenmaßnahmen: Substratfeuchte kontrollieren (über Taupunkt +3℃); ausreichend entlüften und reifen lassen; Antrocknungsgeschwindigkeit senken (langsamer verdunstendes Lösemittel); Schichtdicke kontrollieren; Feuchte senken (besonders 2K). Leichte Nadelstiche polieren, schwere neuspritzen. Bei Dickbeschichtungssystem ”mehrfach dünn spritzen + Zwischenblitztrocknung” statt Einzeldickschicht, um Lösemittelentweichung Kanal zu geben.
Sechs: Runzeln und Abheben (Wrinkle / Lifting)
Runzeln sind Falten, die entstehen, wenn das Lösemittel der Oberlichtschicht die noch nicht durchgetrocknete Unterschicht quillt, Oberfläche zuerst trocknet und Innenschicht später schrumpft; Lifting (Abheben) ist, wenn Unterschicht von Oberlösemittel angehoben wird, blasenartig abhebt.
Ursachen: Grundsätzlich alle ”Unterschicht nicht vollständig ausgehärtet/trocken vor Oberlichtschicht”, Lösemittel gegenseitig lösend. Häufig bei ”Basisfarbe nicht trocken, dann Klarlack” ”alte Farbe nicht behandelt, dann neue Farbe”.
Mechanismus: Starkes Lösemittel der Oberlichtschicht dringt in Unterschicht, lässt unvernetztes Harz erneut quellen und erweichen, Haftung an Grenzfläche geht verloren, Oberfläche verkrustet zuerst, Unterschicht schrumpft später → Runzeln; wird Unterschicht flächig angehoben → Lifting. Beide zeigen ”Schichtzwischenhärtungszustand mismatch”.
Gegenmaßnahmen: Unterschicht vollständig aushärten lassen vor Oberlichtschicht; Zwischenblitztrocknungszeit steuern; Vermeidung starkes Lösemittel oben bei schwach lösemittelbeständig unten; Reparaturlackseite Kompatibilitätstest an Alterfarbe. Reparaturlack-Mischung und Schichtzwischenfenster, siehe Automobil-Reparatur-2K-Klarlack Formulierung und Verarbeitungspunkte. Bei unbekannter Alterfarbe zuerst ”lokaler Probespritz + Gitterschnitt” für Kompatibilität, dann entscheiden ob Haftgrund nötig.
Sieben: Weißanlaufen und Glanzverlust (Blushing / Loss of Gloss)
Weißanlaufen ist weißer Nebel auf Klarlack/pigmentierter Farbe bei feuchter Hitze (Wasser im Film lässt Harz trüb oder milchig); Glanzverlust ist Glanz unter Standard (< 85 GU @60°).
Ursachen: ① zu hohe Feuchtigkeit, Wasser im Film (besonders 2K-Isocyanat-Wasserreaktion, Nitro/Acryl bei feuchter Hitze weiß); ② falsches Mischverhältnis, unzureichende Härtung; ③ zu schnelle Lösemittelverdunstung entzieht Oberflächenwärme, Kondenswasser.
Mechanismus: Wasser mischt in Filmbildner, macht Harzphasen ungleichmäßig oder Mikrophasentrennung, Licht streut an Grenzflächen als weißer Nebel; oder unzureichende Härtung führt zu schlechter Oberflächendichte, niedrige Reflektivität. Weißanlaufen und Glanzverlust oft begleitend, aber Glanzverlust kann auch aus unzureichender Härtung oder Wachs/Silikonverschmutzung stammen, zu unterscheiden.
Gegenmaßnahmen: Feuchte senken, entfeuchten, Taupunkt steuern; strenges Mischverhältnis; weißanlaufbeständiges Harz und langsam verdunstendes Lösemittel wählen; bei Bedarf heizen und entfeuchten. Leichter Glanzverlust polieren, schwerer neuspritzen. Taupunktmanagement wichtiger als Feuchtigkeitsanzeige: Solange Plattentemperatur 3℃ über Taupunkt, kondensrisiko stark gesenkt. Winterspritzen besonders Substrat und Farbe vorwärmen.
Acht: Staubpunkte und Partikel (Dirt / Dry spray)
Staubpunkte sind Luftstaub/Lacknebel-Trockenpartikel, die auf Nassfilm fallen; Trockenspritzer (Dry spray) sind raue Partikel durch zu trockene Zerstäubung, Lacknebel landet ohne Verlauf auf Platte.
Ursachen: ① Spritzkabine unsauber, Filtermaterial erschöpft, Schleifbereich zieht Luft; ② hohe Temp/Druck/Abstand verursacht Trockenspritzer; ③ Druckluft staubhaltig.
Mechanismus: Staubpunkte aus Umgebungspartikelabsinken; Trockenspritzer aus übermäßiger Zerstäubung, Lösemittel verdunstet während Flug, Tropfen fallen als Trockenpulver auf Platte, kein Verlauf. Beide ähnlich aussehend aber andere Wurzel: Staubpunkte zufällig verteilt, meist aus Luftstrom; Trockenspritzer konzentriert an Strahlrand, aus Zerstäubung.
Gegenmaßnahmen: Spritzkabinensauberkeit und Filterklasse erhöhen; Abstand näher, Druck senken, Lösemittel anpassen; Druckluft reinigen. Staubpunkte durch ”Nassschleifen + Polieren” oder Neuspritzen. Druckluft oft übersehene Verschmutzungsquelle: Dreierglied (Filter, Regler, Öler) regelmäßig Wasser ablassen und Kern tauschen, Taupunkt messen, um Wasser/Öl nicht in Film zu blasen.
Neun: Nutzungsdefekte: Kreidung, Farbänderung, Rissbildung, Filiformkorrosion
Nutzungsdefekte zeigen sich allmählich bei Gebrauch, spiegeln tiefere Probleme von Systemaufbau und Wetterbeständigkeit:
- Kreidung: Harz abbaut unter UV, Oberfläche pulvrig, Glanzverlust. Gegenmaßnahme: wetterbeständiges Harz, UV-Absorber und HALS-Stabilisator zugeben.
- Farbänderung/Gelbung: Pigment oder Harz Licht/Wärmealterung. Gegenmaßnahme: aliphatischer Härter, wetterbeständiges Pigment, Silikonverschmutzung vermeiden.
- Rissbildung: Film spröde oder innere Spannung über Haftung, meist durch Schichtdicke überschritten, unzureichende Flexibilität oder Alterung. Gegenmaßnahme: Dicke steuern, Flexibilität ändern, wetterfest designen.
- Filiformkorrosion: fadenförmige Korrosion an Aluminium/Effektfarbe entlang Kratzer kriechend, meist aus unzureichendem Schutz oder Elektrolytverbleib. Gegenmaßnahme: Vorbehandlung und Versiegelung vervollständigen, korrosionsschutzsystem verbessern.
Nutzungsdefekte können nicht durch Vorortspritzen korrigiert werden, nur in Formulierung und Systemdesignphase vorbeugen, daher muss ”Abnahmeprotokoll” Wetterbeständigkeit, Salzsprühnebel, Steinschlag enthalten, siehe Automobilbeschichtungsprüfnormen (Haftung/Wetterbeständigkeit/Steinschlag).
Zehn: Defektabgleich und Fehlerbehebungstabelle
Folgende Tabelle fasst ”Ursache—Gegenmaßnahme” für häufige Defekte schnell:
| Defekt | Phase | Hauptursache | Kerngegenmaßnahme |
|---|---|---|---|
| Läufer | Verarbeitung | Schichtdicke überschritten/verdünnt/niedrige Temp | DFT steuern, Viskosität, Temperatur erhöhen |
| Orangenhaut | Verarbeitung | hohe Viskosität/schlechte Zerstäubung/schnelles Antrocknen | Viskosität, Zerstäubung erhöhen, Antrocknen senken |
| Krater/Fischauge | Verarbeitung | Silikonölverschmutzung/schlechte Entfettung | entfetten, stark entfetten, Umgebung rein |
| Nadelstich/verborgene Blase | Aushärtung | Feuchte/Luft eingeschlossen/schnelles Antrocknen | Wasser steuern, entlüften, Antrocknen senken |
| Runzeln/Lifting | Aushärtung | Unterschicht nicht trocken | nach Unterschichthärtung spritzen |
| Weißanlaufen/Glanzverlust | Aushärtung | hohe Feuchte/falsches Mischverhältnis | Feuchte senken, streng mischen |
| Staubpunkt/Trockenspritzer | Verarbeitung | unsauber/Trockenspritzer | Kabine rein, Parameter anpassen |
| Rissbildung | Nutzung | Schichtdicke überschritten/spröde/Alterung | Dicke steuern, Flexibilität ändern, wetterfest |
| Kreidung | Nutzung | Wetterbeständigkeit unzureichend | wetterbeständiges Harz + Stabilisator |
Elf: Prüf- und Bewertungsnormen
Der ”Schweregrad” von Defekten darf nicht mit bloßem Auge geschätzt werden, sondern mit Standardbewertung:
- Visuelle Erscheinung: GB/T 9761 ”Farben und Lacke – Visueller Farbvergleich von pigmentierten Farben” (äquivalent ISO 3668), regelt Bedingungen;
- Defektbewertung: ISO 4628 Reihe ”Farben und Lacke – Bewertung der Alterung von Beschichtungen…” (Grad und Menge von Blasen, Rost, Rissen, Abplatzen), beschreibt mit ”Grad (Größe) + Menge (Dichte)” zweidimensional;
- Glanz: GB/T 9754 (60°, äquivalent ISO 2813), Klarlack ≥ 85 GU als exzellent;
- Orangenhaut: BYK-Orangenhautmessgerät misst Langwelle/Kurzwelle (nicht nationaler Standard aber branchenüblich);
- Haftung: GB/T 9286 Gitterschnitt (äquivalent ISO 2409), 0/1 Grad als exzellent.
Kexin New Materials (kexinMaterials) empfiehlt bei Lieferung Kunden, ”Defektbewertung + Glanz + Haftung” in Abnahmeprotokoll zu schreiben, mit Standardzahlen statt ”sieht okay aus”, schützt Lieferant und Kunde gleichermaßen.
Zwölf: Defektvorbeugung und datenbasierte Fehlerbehebung
Lieber vorher vorbeugen als nachher rückarbeiten. Empfehlung:
- Parameter-Rote-Linie: Mischverhältnis, Viskosität (DIN 4 @20℃), DFT-Fenster, Temperatur-Feuchte-Bereich an Wand;
- Erstmusterfreigabe: jede Charge/jedes Fahrzeug zuerst Probetafel DFT und Erscheinung messen vor Serie;
- Filterzyklus: Deckenwatte, Lacknebelmatte nach Differenzdruck timingwechsel;
- Druckluftreinigung: regelmäßig Öl-Wasser ablassen, Taupunkt messen;
- Aufzeichnung Rückverfolgung: jede Platte Umgebung, Mischung, Pistolenparameter notieren, Defektrückverfolgung erleichtern;
- Defekttagebuch: mit ISO 4628 Bewertung jeden Defekt registrieren, monatliche ”Defekt-Pareto”-Statistik, Verbesserungsressource auf Hochfrequenz lenken.
Defektmanagement als ”Datenschleife” zu machen, ist gemeinsame Praxis von OEM und High-End-Reparaturlack. Grundursache in SOP (Standardarbeitsanweisung) festzuschreiben ist verlässlicher als Meistererfahrung und erleichtert Neueinsteiger. Wenn Defektrate sinkt, sinken Rückarbeitskosten, Farbverschwendung, Terminverzug synchron, Investitionsrendite von Kabine und Prozessdisziplin sehr direkt.
Dreizehn: Zusammenhang von Defekten und Farbauswahl
Viele Standorte schieben Defekte ganz auf Verarbeitung, ignorieren Einfluss der Farbauswahl selbst. Beispiel: unzureichend flexible Zwischenbeschichtung reißt bei großem Temperaturunterschied eher bei Steinschlag; wetterunbeständiges Harz kreidet in einem halben Jahr; schlecht verlaufender Klarlack hat sehr enges Toleranzfenster für Spritzparameter, Neulinge machen leicht Orangenhaut. Bei Auswahl ”Defekttoleranz” als Kennzahl: wie breit Fenster, in dem System bei Parameterschwankung fehlerfrei bleibt. Breitfenstersystem hat nicht höchste Grenzleistung, aber bessere Vorortstabilität, niedrigere Gesamtqualitätskosten. Kexin New Materials (kexinMaterials) fragt bei Systemempfehlung zuerst ”Vorortbedingung und Personalniveau”, dann Breitfensterformulierung statt nur Hochleistungsschmal Fenster. Für Multi-Modell-, Multi-Charge-Reparaturbetrieb einheitliches Breitfenstersystem statt mehrere Hochleistungssysteme ist leichter zu managen, weniger Fehler.
Vierzehn: Tiefere Mechanismen der Nutzungsdefekte
Die Mechanismen von Defekten während der Nutzungsphase sind versteckter als die während der Applikationsphase. Kreidung ist der Abbruch der Hauptkette des Harzes unter UV- und Sauerstoffeinwirkung sowie die Bildung von losem Pulver an der Oberfläche; im Wesen handelt es sich um photooxidative Degradation, die durch UV-Absorber und sterisch gehinderte Amin-Stabilisatoren verzögert, aber nicht vollständig verhindert werden kann. Daher müssen Wetterbeständigkeitsdaten in die Abnahme geschrieben werden. Fadenförmige Korrosion tritt häufig an Aluminium und an den Rändern von Effektfarben auf; Elektrolyte (Tauwuchssalz, Meeresnebel) dringen entlang von Kratzern oder Poren ein und bilden an der Aluminiumoberfläche ein Galvanisches Element, wobei die Korrosion fadenförmig kriecht und das Aussehen wie Haare ist; die Vorbeugung erfolgt durch vollständige Vorbehandlung, Porenversiegelung und passenden Korrosionsschutz, nicht durch bloßes Verdicken des Klarlacks. Reißen hingegen entsteht, wenn die inneren Spannungen die Zwischenschichthaftung und die Substratbindung übersteigen; zu große Schichtdicke, mangelnde Flexibilität und Ermüdung durch Kälte-Wärme-Zyklen können dies auslösen. Nur wenn man diese Mechanismen versteht, kann man ”Probleme bei der Nutzung” auf ”im Design nicht in den Standard geschrieben” zurückführen, anstatt im Nachhinein der Beschichtung die Schuld zu geben.
15. Return on Investment des Defektmanagements
Der Wert des Defektmanagements zeigt sich letztlich in den Kosten. Ein nachzuschleifender und neu zu spritzender Läufer umfasst direkte Kosten wie Schleifpapier, Klarlack, Härter, Verdünner, Arbeitszeit und Einbrennenergie, sowie indirekte Kosten wie Stellplatzbelegung, Lieferverzögerung und Kundenbeschwerden. Durch die Einführung von Parametergrenzwerten und Erstmusterfreigabe können die meisten Applikationsdefekte vor dem Auftreten abgefangen werden; der Ertrag aus dem Rückgang der Nacharbeitsquote übersteigt die Aufwendungen für Prüfung und Management oft bei weitem. Reparaturlackierereien und Beschichtungskabinen wird empfohlen, monatlich ein ”Defekt-Pareto” zu erstellen: welche Defektart am häufigsten auftritt, zu welchem Arbeitsschritt sie gehört und wie die Parameter abweichen, um Verbesserungsressourcen gezielt auf Hochfrequenzposten zu lenken. Wenn die Defektrate von zweistellig auf einstellig sinkt, steigen Kundenzufriedenheit und Kapazität synchron. Defektmanagement ist nicht allein Sache der Qualitätsabteilung, sondern ein geschlossener Kreislauf mit Beteiligung von Verfahren, Anlagen und Einkauf – der Beschichtungslieferant liefert eine Fehlerbehebungskarte, und vor Ort wird daraus ein ausführbares Standardarbeitsverfahren.
16. Defektfallbibliothek und Wissensspeicherung
Nach Lösung einer einzelnen Nacharbeit ist nur die Hälfte des Werts freigesetzt; erst durch Speicherung der Erfahrung als Fallbibliothek lassen sich wiederholte Fehler vermeiden. Für jeden typischen Defekt wird eine Karte mit fünf Elementen empfohlen: ”Phänomenfoto – Grundursache – Parameterabweichung – Gegenmaßnahme – Verifikation”, sortiert nach Defekttyp, um eine durchsuchbare Wissensdatenbank zu bilden. Neue Mitarbeiter lernen zuerst aus der Fallbibliothek, was schneller als das Auswendiglernen von Handbüchern geht; Qualitätsbesprechungen arbeiten mit Fällen statt wirksamer als über ”wessen Schuld” zu streiten. Die Fallbibliothek kann auch die Materialauswahl rückkoppeln: Wenn eine bestimmte Kraterbildung wiederholt auftritt und die Grundursache mangelnde Entfettung der Zulaufteile ist, wird die Vorbehandlung verbessert statt des Klarlacks gewechselt; wenn Orangenhaut bei neuen Mitarbeitern gehäuft auftritt, wird das Spritztraining verstärkt statt an der Beschichtung gezweifelt. Die Schwierigkeit der Wissensspeicherung liegt im ”kontinuierlichen Aufzeichnen” – viele Betriebe lassen in Stoßzeiten Einträge aus oder vergessen sie später; es wird empfohlen, die Aufzeichnung in den Arbeitsgang zu integrieren (Scannen zum Ausfüllen), um die Belastung zu senken. Wenn genügend Fälle gesammelt sind, lassen sich statistisch ”Jahreszeit–Defekt”-Regelmäßigkeiten erkennen (z. B. mehr Krater in der Regenzeit, mehr Orangenhaut im Hochsommer) und man kann vorbeugend vorgehen. Die höchste Form des Defektmanagements besteht darin, dass die Organisation und nicht das Individuum das Gedächtnis besitzt.
17. Lieferkettenkoordination aus Sicht des Defektmanagements
Defekte überschreiten oft die Werksgrenzen: Die Vorbehandlung der Zulaufteile erfolgt beim Lieferanten, die Beschichtung beim Lieferanten, Anlagen und Personal im eigenen Werk. Um die Defektrate zu minimieren, ist Lieferkettenkoordination nötig. Durch das Teilen von Defektdaten und Parameteraufzeichnungen mit dem Beschichtungslieferanten kann dieser die Formulierungsfenster umgekehrt optimieren; mit Zulieferern/Vorbehandlungsbetrieben werden Oberflächenreinheit und Rauheitsstandards vereinbart, um Krater und Haftungsprobleme an der Quelle zu reduzieren; mit Anlagenbauern werden Wartungsindikatoren für die Spritzkabine vereinbart, um Umgebungsstabilität sicherzustellen. Der Schlüssel der Koordination liegt im ”Verwenden derselben Datensprache” – alle bewerten Defekte nach ISO 4628, alle messen die Haftung nach GB/T 9286, damit Streitigkeiten eine gemeinsame Basis haben. Kexin Materials (kexinMaterials) liefert bei der Belieferung direkt das ”Drei-Teile-Set aus Fehlerbehebungskarte + Verfahrenskarte + Abnahmevorlage”, um genau zu erreichen, dass Angebot und Nachfrage im selben Datenrahmen zusammenarbeiten statt aneinander vorbei zu reden. Lieferkettenkoordination hebt das Defektmanagement von ”Werksinternem Feuerlöschen” auf ”werksübergreifende Prävention” und ist der unvermeidliche Weg zu skalierungsfähiger, stabiler Qualität. Wenn Zulaufteile, Beschichtung, Anlagen und Verfahren alle nach demselben Standard kommunizieren, ist der Rückgang der Defektrate ein natürliches Ergebnis und nicht von der Verzweiflung einer Seite abhängig.
18. Quantitatives Modell von Defekt und Kosten
Um das Management für Defektmanagement zu gewinnen, spricht man am besten in Geld. Es wird ein Modell für ”Einheitsdefektkosten” empfohlen: Direkte Kosten der Einzelnacharbeit = Material (Schleifpapier, Klarlack, Härter, Verdünner) + Arbeitszeit (Demontage, Schleifen, Spritzen, Einbrennen) + Energie (Einbrennen, Beleuchtung) + Stellplatzbelegung; indirekte Kosten = Vertragsstrafe bei Lieferverzögerung, Kundenverlust, Garantieansprüche. Multipliziert man die monatliche Nacharbeitsstückzahl mit den Einzelkosten, erhält man den monatlichen Gesamtdefektschaden und vergleicht ihn mit Aufwendungen für Umweltbetrieb und Prüfung – die Lücke ist offensichtlich. Eine Fabrik stellte fest, dass ihr monatlicher Defektschaden zwei Ingenieursjahresgehältern entsprach, und entschied sich daraufhin für Umweltumbau und Standardarbeit, mit Rückgewinnung in einem halben Jahr. Die Kraft der Quantifizierung liegt darin, ”Qualität ist wichtig” vom Slogan zum Bericht zu machen und Ressourcen automatisch zu hochrentablen Verbesserungen fließen zu lassen.
Weiter lässt sich der Defektschaden nach Typ aufteilen, um den ”teuersten Defekt” zu identifizieren. Läufer und Orangenhaut sind zwar häufig, aber schnell nachzuarbeiten und kostengünstig; Krater und Anlösen, wenn spät entdeckt und bereits montiert, haben extrem hohe Demontagekosten. Nach Identifikation werden Präventionsressourcen auf kostenintensive Defekte gelenkt, was das Gesamtergebnis optimiert. Das Modell lässt sich auch für Variantenvergleich nutzen: UV-Anlage oder Kabinenumbau, hochfestkörperhaltig oder wasserverdünnbar – alle lassen sich mit ”Aufwand vs. Defektkostensenkung” zur Amortisationsdauer berechnen. Wenn Qualitätsentscheidungen auf Kostenmodellen basieren, wandelt sich die Reparaturlackiererei von ”Geldausgeben nach Gefühl” zu ”Investieren nach Rendite”, was auch die Trennlinie zwischen reifen Unternehmen und Werkstätten ist. Sobald Defektdaten monetarisiert sind, wird Verbesserung zur Selbstläufer.
19. Ein Satz für die Werkstatt
Defekte sind nicht schrecklich, schrecklich ist es, wenn derselbe Defekt wiederholt auftritt und ungelöst bleibt. Machen Sie aus jeder Nacharbeit eine Datenspeicherung, dann wird die Werkstatt stabiler. Qualität wird nicht geprüft, sie wird durch Design und Disziplin gemacht. Es wird empfohlen, die ”Phase–Parameter”-Zuordnungstabelle dieses Artikels auszudrucken und aufzuhängen, vor dem Spritzen abzugleichen und bei Problemen rückwärts zu prüfen – das wirkt besser als jede mündliche Betonung. Wenn alle dieselbe Sprache zur Beschreibung von Defekten nutzen (ISO 4628 Grade und Menge), sinken Kommunikationskosten und Fehlurteile deutlich. Das Teuerste vor Ort ist nicht die Beschichtung, sondern die wiederholte Nacharbeit als Lehrgeld; das Billigste ist auch nicht billige Farbe, sondern disziplinierte Standardarbeit. Macht das Defektmanagement zur Gewohnheit, dann wird die Qualitätsstabilität zur härtesten Wettbewerbsstärke des Betriebs und sorgt dafür, dass es egal ist, ob der Meister anwesend ist.
20. Nachtrag: Leicht zu übersehende Kleinigkeiten
Zum Schluss ein paar leicht zu übersehende Details: Das Druckluft-Dreiwegeventil regelmäßig entwässern, Abreißgeschwindigkeit des Klebebands gleichmäßig halten, Kalibrierplatte des Glanzmessers staubgeschützt aufbewahren, Schnittkanten von Salzsprühproben versiegeln. Einzeln betrachtet sind diese Kleinigkeiten unbedeutend, zusammen entscheiden sie aber über Wahrheit oder Falschheit der Daten. Details sind Qualität – wer das Kleine richtig macht, bekommt automatisch weniger große Defekte. Meister der Werkstattführung sind oft nicht die, die wie viele Großunfälle gelöst haben, sondern die, welche unzählige kleine Lücken im Vorfeld gestopft haben.
Häufige Fragen
Frage: Warum treten Läufer und Orangenhaut gleichzeitig auf?
Antwort: Beide hängen mit Schichtdicke/Viskosität zusammen, aber in entgegengesetzter Richtung: Schichtdicke zu hoch + dünn → Läufer; Viskosität hoch + schlechte Zerstäubung → Orangenhaut. Wenn am selben Ort die Mischung dünn und die Pistole nah ist, kann lokal ein Läufer und in der Ferne Trockenspritzen mit Orangenhaut auftreten. Separat nach DFT- und Viskositätsfenster korrigieren.
Frage: Warum ”vernichtet eine Verschmutzungsquelle die ganze Platte” bei Kratern?
Antwort: Krater stammen von Schmutz mit extrem niedriger Oberflächenspannung (Silikonöl/Fett), der im Nassfilm diffundiert, die lokale Oberflächenspannung senkt und die Farbe zu einer Grube zurückzieht, zudem breitet er sich mit dem fließenden Nassfilm aus; daher sind verschmutzungsbedingte Defekte stark zerstörerisch und die Quelle muss abgeschnitten werden.
Frage: Warum neigt 2K-Klarlack leicht zu Blasen?
Antwort: 2K enthält Isocyanat; bei hoher Umgebungsfeuchte reagiert —NCO mit Wasser zu CO₂, das von der antrocknenden Schicht eingeschlossen wird und Unterhautblasen/Nadelstiche bildet. Daher muss bei 2K die Feuchte kontrolliert werden (≤70 %, bei empfindlichen Systemen niedriger) und Substratwasser entfernt werden.
Frage: Lässt sich Orangenhaut durch Polieren beseitigen?
Antwort: Leichte Kurzwellen-Orangenhaut lässt sich durch Polieren mindern, aber Langwellen-Orangenhaut (große Wellen) lässt sich nicht wegpolieren und erfordert Neuspritzen. Grundlage ist das Einstellen von Spritzparametern und Lösungsmittelgradient, nicht das Ausgleichen durch Polieren.
Frage: Sind Nadelstiche und Blindsblasen dasselbe?
Antwort: Blindsblasen sind unterhäutige, ungeplatzte Blasen, die beim Einbrennen oder später zu Nadelstichen platzen; Nadelstiche sind bereits offene Löcher. Ursachen ähnlich (Feuchte, Luft Einschluss, schnelles Antrocknen), Behandlung jeweils durch Feuchtecontrolle, Entschäumen, Senken des Antrocknens.
Frage: Wie bewertet man Defekte nach Standard?
Antwort: Mit der ISO 4628-Reihe für Blasen/Riss/Abplatzung nach ”Größenklasse + Menge” zweidimensional bewerten; Glanz nach GB/T 9754; Haftung nach GB/T 9286 Kreuzschnitt. Vermeiden Sie nur ”sieht okay aus”.
Frage: Warum führt das Spritzen der nächsten Schicht auf nicht durchgetrocknete untere Schicht zum Anlösen?
Antwort: Das starke Lösungsmittel der oberen Schicht löst/quellt die nicht ausgehärtete untere Schicht, wodurch diese runzelt, blasst und sich ablöst. Die untere Schicht muss vollständig aushärten, bevor die obere aufgetragen wird, zudem Kompatibilitätstest durchführen.
Frage: Bedeutet viele Staubpunkte immer ein Problem der Farbe?
Antwort: Meist nein, sondern unreiine Spritzkabine, defekte Filtermaterialien, Luftstrom aus Schleifbereich oder staubhaltige Druckluft. Zuerst Reinheit erhöhen (siehe Spritzkabinendesign), statt Farbe zu wechseln.
Empfohlene Literatur
- Reinheit und Kabinendesign von Automobil-Spritzkabinen: Krater, Staubpunkte, Orangenhaut hängen meist mit der Kabinenumgebung zusammen – zuerst die Kabine, dann die Farbe behandeln.
- Formulierung und Applikationspunkte von 2K-Klarlack für Automobilreparatur: Mischverhältnis, Schichtdicke, Temperatur-/Feuchteverlust sind Hauptursachen für Defekte auf Reparaturseite.
- Prüfstandards für Automobillacke (Haftung/Bewitterung/Steinsschlag): Defektbewertung (ISO 4628) ist Quelle der optischen Abnahmeposten.
- Gesundheitsgefahren und Schutz von Isocyanaten in Automobillacken
- UV-Härtungstechnik und Taktzeitsteigerung in der Automobilbeschichtung: von 2K-Einbrennen zu Sekundenhärtung
- Automobilreparaturlack-System: 2K-Deckfarbe, Basislack+Klarlack und Einkomponenten