El ”buen aspecto” y la ”resistencia al uso” de la pintura automotriz se reflejan en la superficie del film de pintura: si el brillo es uniforme, si hay goteo o piel de naranja, si hay burbujas o cráteres de retracción, son lo primero que ven el cliente y el control de calidad. La mayoría de los defectos de aplicación no se deben a una mala calidad de la pintura en sí, sino al descontrol de algún eslabón de los Materiales—Equipos—Entorno—Proceso (4M). Un mismo envase de buena pintura, en un sitio con temperatura y humedad descontroladas, proporción errónea y cabina de pulverización sucia, también presentará defectos en toda la superficie; a la inversa, en un sitio con disciplina adecuada, incluso con pintura común se puede obtener estabilmente un acabado de alto brillo.
Como proveedor técnico de revestimiento protector automotriz e industrial, Kexin New Materials (kexinMaterials) suele incluir la ”tabla de eliminación de defectos” como anexo de entrega al proporcionar la construcción correspondiente. Este artículo desglosa sistemáticamente las causas y contramedidas de los defectos de alta frecuencia de la pintura automotriz, y ofrece normas de inspección y clasificación citables, para ayudar al sitio a pasar de la ”reparación a ojo” a la ”modificación de parámetros según la causa raíz”.
I. Lógica de clasificación de los defectos
Los defectos de la pintura automotriz se pueden dividir en tres tipos según la etapa de ocurrencia:
- Defectos en la etapa de aplicación (aparecen al pulverizar): goteo, piel de naranja, pulverización seca, puntos de polvo, mal nivelado — causados principalmente por parámetros de pulverización y entorno;
- Defectos en la etapa de curado (aparecen al secar/hornear): pinholes, burbujas ocultas, arrugas, pérdida de brillo, blanqueo — causados principalmente por proporción, temperatura, humedad, espesor de film;
- Defectos en la etapa de servicio (aparecen en uso): pulverización, cambio de color, agrietamiento, descamación, corrosión filamentosa — causados principalmente por sistema de capas, resistencia a la intemperie, daño mecánico.
El primer principio de eliminación: primero ver en qué etapa ocurre, luego rastrear hacia atrás los parámetros variables de esa etapa. Por ejemplo, ”burbujas solo después del horneado” casi siempre requiere revisar humedad/contenido de agua y proporción, no la técnica de pulverización; ”goteo inmediato tras pulverizar” primero revisa espesor de film y viscosidad. Establecer una tabla de mapeo ”etapa—parámetro” es la base para acortar el tiempo de eliminación. Muchos sitios tienen el hábito de ”retocar donde se ve feo”, y el mismo defecto reaparece repetidamente; la raíz es no mapear el fenómeno a los parámetros variables, sino encubrir la causa raíz con reparación.
II. Goteo (Sag / Run)
El goteo son ”lágrimas, cortinas” formadas por el flujo descendente del film húmedo por gravedad, uno de los defectos más comunes de la pintura automotriz, especialmente en superficies verticales y esquinas.
Causas: ① espesor de film excesivo (DFT fuera de la ventana del TDS); ② dilución excesiva, viscosidad demasiado baja; ③ baja temperatura, lenta evaporación del disolvente; ④ pistola muy cerca, solapamiento excesivo, capa única muy gruesa; ⑤ auxiliar de nivelado o antiasentamiento inadecuado.
Mecanismo: el film húmedo antes del secado superficial resiste la gravedad por tensión superficial y viscosidad; cuando el espesor y la gravedad superan el valor de fluencia del film húmedo, comienza a fluir. La baja temperatura retiene disolvente y baja la viscosidad, agravándolo. Goteo y piel de naranja suelen ser la misma fuente con distinto aspecto: con la misma pistola, cerca el espesor excesivo → goteo, lejos pulverización seca → piel de naranja, por eso al ajustar parámetros hay que ver ambos extremos.
Contramedidas: controlar DFT en la ventana (ej. barniz 40–60 µm); ajustar viscosidad al rango recomendado según DIN 4 @20℃; subir temperatura, bajar humedad, controlar gradiente de evaporación; distancia de pistola 15–25 cm, solapamiento 1/2–2/3; si es necesario añadir auxiliar anti-goteo (dióxido de silicio gaseoso, espesante de urea). Una vez curado, el goteo es difícil de reparar, solo lijar y repulverizar. Prevenir es mejor que reparar: antes del lote, usar placa de prueba para medir DFT y espesor crítico de goteo, y escribir el ”espesor máximo pulverizable” en la tarjeta de trabajo.
III. Piel de naranja (Orange Peel)
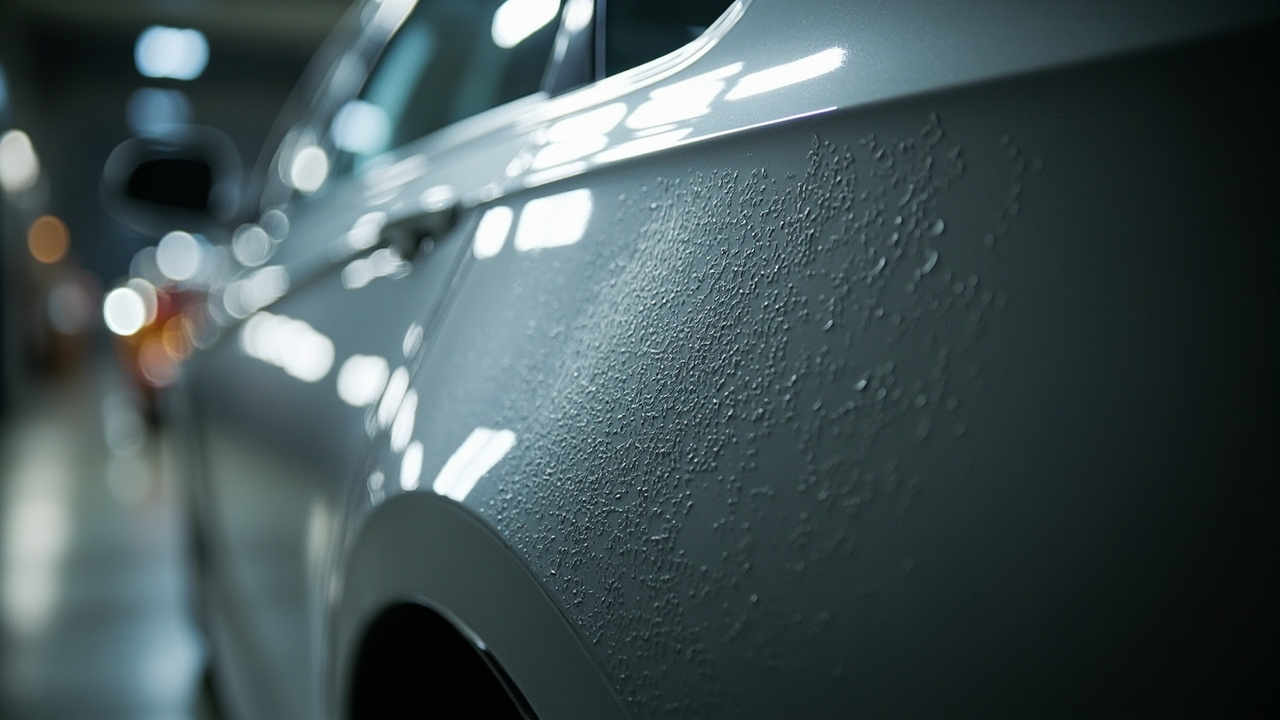
La piel de naranja es la ondulación en la superficie del film como la piel de naranja, originada por nivelado insuficiente — el film húmedo no se extendió antes del secado superficial.
Causas: ① viscosidad alta, mala atomización; ② baja presión de pistola o boquilla incorrecta, mala atomización; ③ alta temperatura o evaporación de disolvente muy rápida (secado superficial más rápido que el nivelado); ④ espesor insuficiente, difícil nivelar; ⑤ mala nivelación intrínseca de la pintura.
Mecanismo: las gotas atomizadas al caer en la placa necesitan fusionarse y extenderse por tensión superficial; si secan superficialmente muy rápido, las gotas no alcanzan a fusionar y quedan fijadas, dejando ”piel de naranja”. La piel de onda larga suele ser por nivelado global insuficiente, la de onda corta por partículas gruesas de atomización. El medidor de piel de naranja BYK divide las ondas en larga (fluctuación a gran escala) y corta (granulado fino), con distinta fuente y contramedida.
Contramedidas: ajustar viscosidad a la ventana, subir presión de atomización conforme, elegir boquilla correcta (barniz 1.2–1.4 mm); bajar velocidad de secado superficial (ajustar gradiente de disolvente, bajar temperatura de superficie); asegurar espesor suficiente; añadir nivelador. La piel de onda corta leve se alivia puliendo, pero la de onda larga no se quita, requiere repulverizado. La raíz es ajustar parámetros de pulverización y gradiente de disolvente, no compensar puliendo. El lado de reparación debe cuidar: en zona de pluma de reparación local el film es fino, más propenso a piel de onda larga, debe controlar单独mente abanico y solape.
IV. Cráter y ojo de pez (Crater / Fish eye)
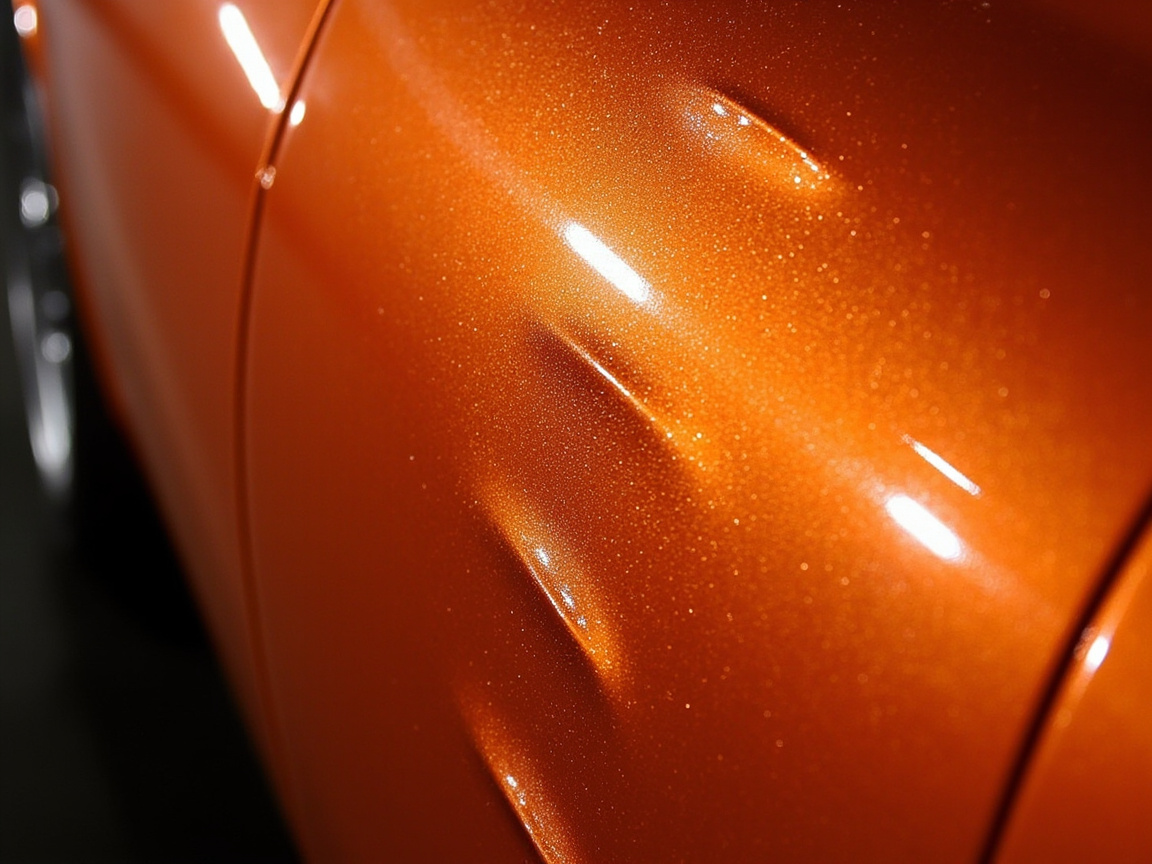
El cráter es un hoyo pequeño en la superficie del film por ”retracción” local de baja tensión superficial (expone imprimación o capa intermedia), el ojo de pez es un cráter tipo volcán con partícula en el centro.
Causas: ① base/entorno con aceite de silicona, grasa, cera, desmoldeante (tensión superficial muy baja, contaminan film húmedo); ② desengrasado insuficiente en pretratamiento; ③ aire comprimido con aceite e agua; ④ pintura mezclada con incompatible. El cráter es defecto ”por contaminación”, alta difusión, una fuente contamina toda la placa.
Mecanismo: el contaminante se difunde en el film húmedo, baja la tensión superficial local muy por debajo de lo circundante, el film se retrae hacia los bordes para reducir energía superficial, formando volcán. Se propaga con el flujo del film húmedo, por eso es destructivo. El contaminante tipo silicona incluso en concentración muy baja basta para formar grupos de cráteres en toda la placa, típico ”daño por traza”.
Contramedidas: reforzar desengrasado y limpieza; aire comprimido con separación múltiple aceite-agua; eliminar fuente de silicona (prohibir productos de cuidado con silicona cerca de cabina); si es necesario añadir nivelador anti-cráter (reducir diferencia de tensión superficial). El ojo de pez una vez formado requiere lijar y repulverizar. La limpieza de cabina es la primera línea contra cráteres, ver Limpieza de cabina de pulverización automotriz y diseño de cabina. En gestión de sitio, escribir ”productos con silicona prohibidos en zona de cabina” en norma, y hacer detección de residuo de desengrasado a piezas entrantes.
V. Pinholes y burbujas ocultas (Pinholes / Solvent Pop)
El pinhole es micro orificio pasante en la superficie del film, la burbuja oculta es burbuja subcutánea no rota, tras horneado suele volverse pinhole o colapsar.
Causas: ① base con agua/cavidades con aire; ② mezcla con aire, batido sin desespumar; ③ secado superficial muy rápido, disolvente interno no escapa y queda atrapado; ④ film muy grueso, disolvente atrapado; ⑤ alta humedad, isocianato reacciona con agua generando CO₂ (sistema 2K).
Mecanismo: el disolvente o gas se expande en el film, la superficie ya secó formando película, la presión interna levanta burbuja; si rompe la película es pinhole, si no es burbuja oculta. La alta humedad en 2K provoca reacción —NCO con H₂O generando gas, causa principal de ”burbujas por ambiente húmedo”. Pinholes y burbujas ocultas suelen confundirse, pero la burbuja oculta sin romper solo se ve levemente convexa, colapsa tras horneado, por eso la ventana de ”reposo para desespumar film húmedo” antes de hornear es clave.
Contramedidas: controlar agua en base (3℃ sobre punto de rocío); desespumar y madurar; bajar velocidad de secado superficial (disolvente de evaporación lenta); controlar espesor; bajar humedad (especialmente 2K). Pinhole leve se pule, grave se repulveriza. Para sistema de espesor alto, usar ”multi-capa fina + flash entre capas” en vez de capa gruesa única, dejando canal para escape de disolvente.
VI. Arrugas y levantamiento (Wrinkle / Lifting)
La arruga es cuando el disolvente de la capa superior hincha la capa inferior no seca, la superficie seca primero y la interna se contrae después formando pliegue; el levantamiento (Lifting) es la capa inferior levantada por disolvente de la superior, con burbuja y deslaminado.
Causas: raíz es ”capa inferior no totalmente curada/seca al pulverizar superior”, por solubilidad mutua de disolventes. Común en ”pintura base no seca al dar barniz” ”pintura vieja sin tratar al recubrir nueva”.
Mecanismo: el disolvente fuerte de capa superior penetra la inferior, reblandece la resina no reticulada, la interfaz pierde adherencia, la superficie forma película primero y la interna se contrae después, así arruga; si la inferior se levanta en bloque es levantamiento. Ambos apuntan a ”estado de curado entre capas no coincide”.
Contramedidas: curar totalmente capa inferior antes de superior; controlar tiempo de flash entre capas; evitar superior de disolvente fuerte con inferior de baja resistencia; en reparación hacer prueba de compatibilidad a pintura vieja. Proporción y ventana entre capas en reparación, ver Formulación y puntos de aplicación de barniz 2K de retoque automotriz. A pintura vieja desconocida, primero ”prueba local + cuadrícula” para ver compatibilidad, luego decidir si requiere imprimación de sellado.
VII. Blanqueo y pérdida de brillo (Blushing / Loss of Gloss)
El blanqueo es niebla blanca en superficie de barniz/pintura pigmentada por humedad (agua entra al film haciendo resina turbia o lechosa); pérdida de brillo es brillo bajo estándar (< 85 GU @60°).
Causas: ① humedad muy alta, agua entra al film (especialmente 2K isocianato con agua, nitro/acrílico blanquea en húmedo-caliente); ② proporción errónea, curado insuficiente; ③ evaporación rápida de disolvente quita calor superficial y condensa agua.
Mecanismo: el agua mezclada al formador de película hace fase de resina no uniforme o microseparación de fases, la luz se dispersa en interfase dando niebla blanca; o curado insuficiente da baja densidad superficial y baja reflectancia. Blanqueo y pérdida suelen coexistir, pero pérdida también puede ser por curado insuficiente o contaminación de cera/silicona, hay que distinguir.
Contramedidas: bajar humedad, deshumidificar, controlar punto de rocío; proporción estricta; resina resistente a blanqueo y disolvente de evaporación lenta; si necesario calentar y deshumidificar. Pérdida leve se pule, grave se repulveriza. Gestionar punto de rocío es más clave que higrómetro: si temp de placa es 3℃ sobre rocío, riesgo de condensación baja mucho. En invierno precalentar base y pintura al pulverizar.
VIII. Puntos de polvo y partículas (Dirt / Dry spray)
El punto de polvo es polvo en aire/neblina de pintura seca cayendo en film húmedo; pulverización seca (Dry spray) es partícula rugosa por atomización muy seca, neblina cae sin nivelar.
Causas:①Cabina de pulverización sucia, filtros ineficaces, corriente cruzada en zona de lijado; ②Alta temperatura/alta presión/gran distancia causan pulverizado en seco; ③Aire comprimido con polvo.
Mecanismo: Los puntos de polvo provienen de la sedimentación de partículas ambientales; el pulverizado en seco proviene de una atomización excesiva y de la evaporación total del disolvente en vuelo, de modo que las gotas de pintura caen en polvo seco sobre la superficie y no pueden nivelarse. Ambos aspectos se parecen en apariencia pero tienen raíces distintas: los puntos de polvo se distribuyen al azar y provienen mayormente del flujo de aire, mientras el pulverizado en seco se concentra en los bordes del abanico y proviene de la atomización.
Contramedidas: Mejorar la limpieza de la cabina de pulverización y la clase de los filtros; acercar la distancia, bajar la presión, ajustar el disolvente; purificar el aire comprimido. Los puntos de polvo se tratan con "lijado en húmedo + pulido" o repulverizado. El aire comprimido es una fuente de contaminación a menudo ignorada: el conjunto de tres piezas (filtro, regulador de presión, lubricador de niebla de aceite) debe drenar agua y cambiar el cartucho periódicamente, y medir el punto de rocío, para evitar soplar agua y aceite dentro de la película de pintura.
Nueve. Defectos en periodo de servicio: pulverización, decoloración, agrietamiento, corrosión filamentosa
Los defectos en periodo de servicio aparecen gradualmente durante el uso y reflejan problemas profundos de sistema y resistencia a la intemperie:
- Pulverización: La resina se degrada bajo UV y la superficie se vuelve polvosa y pierde brillo. Contramedida: elegir resina resistente a la intemperie, añadir absorbente de UV y estabilizador HALS.
- Decoloración/amarilleo: Envejecimiento por luz/calor de pigmento o resina. Contramedida: agente de curado alifático, pigmento resistente a la intemperie, evitar contaminación con silicio.
- Agrietamiento: Película frágil o tensión interna supera la adherencia, por lo general por exceso de espesor, falta de flexibilidad o envejecimiento. Contramedida: controlar espesor, mejorar flexibilidad, diseño resistente a intemperie.
- Corrosión filamentosa: Corrosión filamentosa que avanza por arañazos en bordes de aluminio/pintura de efecto, por lo general por protección insuficiente o retención de electrolito. Contramedida: completar pretratamiento y sellado de poros, mejorar sistema anticorrosión.
Los defectos en periodo de servicio no se corrigen con pulverizado in situ, solo se previenen en la etapa de formulación y diseño de sistema; por ello la "hoja de aceptación" debe incluir intemperie, niebla salina y golpe de piedra, véase Normas de ensayo de pintura automotriz (adherencia/intemperie/golpe de piedra).
Diez. Tabla de contraste y solución de defectos
La siguiente tabla resume la consulta rápida "causa—contramedida" de defectos frecuentes:
| Defecto | Etapa | Causa principal | Contramedida central |
|---|---|---|---|
| Corridas | Aplicación | Espesor excesivo/diluido/baja temp. | Controlar DFT, ajustar viscosidad, subir temp. |
| Piel de naranja | Aplicación | Viscosidad alta/mala atomización/secado superficial rápido | Ajustar viscosidad, mejorar atomización, bajar secado superficial |
| Cráteres/ojos de pez | Aplicación | Contaminación por aceite de silicona/mal desengrasado | Eliminar contaminación, desengrasado fuerte, ambiente limpio |
| Poros/pomos cerrados | Curado | Con humedad/con aire/secado superficial rápido | Controlar agua, antiespumante, bajar secado superficial |
| Arrugas/solvente atrapado | Curado | Capa inferior no seca del todo | Pulverizar tras curado de capa inferior |
| Blanqueo/pérdida de brillo | Curado | Alta humedad/relación errónea | Bajar humedad, relación estricta |
| Puntos de polvo/pulverizado en seco | Aplicación | Sucio/pulverizado en seco | Cabina limpia, ajustar parámetros |
| Agrietamiento | Servicio | Espesor excesivo/frágil/envejecido | Controlar espesor, mejorar flexibilidad, intemperie |
| Pulverización | Servicio | Insuficiente intemperie | Resina intemperie + estabilizador |
Once. Normas de detección y clasificación
La "gravedad" del defecto no se estima a ojo, se usa clasificación estándar:
- Aspecto visual: GB/T 9761 "Pinturas y barnices — Comparación visual del color de pinturas pigmentadas" (equivalente ISO 3668), especifica condiciones de comparación;
- Clasificación de defectos: Serie ISO 4628 "Pinturas y barnices — Evaluación del envejecimiento de recubrimientos…" (grados y cantidad de burbujas, óxido, grietas, descamación), describe en dos dimensiones "grado (tamaño) + cantidad (densidad)";
- Brillo: GB/T 9754 (60°, equivalente ISO 2813), barniz ≥ 85 GU es excelente;
- Piel de naranja: Medido con equipo BYK de onda larga/corta (no norma nacional pero uso común en industria);
- Adherencia: GB/T 9286 cuadrícula (equivalente ISO 2409), grado 0/1 es excelente.
Kexin New Materials (kexinMaterials) al entregar sugiere al cliente escribir "clasificación de defectos + brillo + adherencia" en la hoja de aceptación, usando números estándar en lugar de "se ve bien", protegiendo tanto al proveedor como al cliente.
Doce. Prevención de defectos y solución de fallos basada en datos
Mejor prevenir antes que retrabajar después. Se sugiere establecer:
- Límites de parámetros: Relación, viscosidad (DIN 4 @20℃), ventana DFT, rango temp./humedad en pared;
- Confirmación de primera pieza: Cada lote/coche prueba panel midiendo DFT y aspecto antes de producción;
- Ciclo de filtros: Algodón superior, fieltro de niebla de pintura por diferencia de presión y tiempo;
- Purificación de aire comprimido: Drenar agua/aceite, medir punto de rocío periódicamente;
- Registro y trazabilidad: Cada panel registra ambiente, relación, parámetros de pistola, para retroceso de defectos;
- Registro de defectos: Usar clasificación ISO 4628 para cada defecto, estadística mensual "Pareto de defectos", dirigir recursos de mejora a ítems frecuentes.
Hacer la gestión de defectos como "ciclo cerrado de datos" es práctica común de OEM y retoque de alta gama. Fijar la causa raíz en el procedimiento estándar de operación (SOP) es más fiable que depender de la experiencia del maestro, y facilita el aprendizaje rápido de nuevos.
Trece. Relación entre defectos y selección de pintura
Muchos sitios culpan solo a la aplicación por los defectos, ignorando la influencia de la selección de pintura. Ejemplo: capa intermedia poco flexible en zonas de gran diferencia térmica se agrieta más por golpe de piedra; resina poco resistente a intemperie se pulveriza en medio año; barniz de mal nivelado tiene tolerancia muy estrecha a parámetros, novato saca piel de naranja fácil. Al seleccionar, usar "tolerancia a defectos" como indicador: amplitud de ventana del sistema sin defectos ante fluctuación de parámetros. Sistema de ventana ancha aunque no máximo en límite, es más estable in situ y menor costo calidad global. Kexin New Materials (kexinMaterials) al recomendar sistema pregunta "condiciones sitio y nivel personal", luego empareja fórmula de ventana ancha, no solo empuja producto de alto rendimiento y ventana estrecha. Para taller de retoque multi-modelo y lote, usar un sistema ventana ancha unificado es más manejable y menos error que mezclar sistemas de alto rendimiento.
Catorce. Mecanismos profundos de defectos en servicio
Los mecanismos de defectos en servicio son más ocultos que en aplicación. Pulverización es rotura de cadena principal de resina por UV y oxígeno, superficie polvo suelto, degradación foto-oxidativa esencia, retrasada por absorbente UV y estabilizador amina impedida, pero no detenida total, por ello datos intemperie en aceptación. Corrosión filamentosa común en borde de aluminio y pintura efecto, electrolito (sal fundente, niebla marina) penetra por arañazo o poro, pila en aluminio, corrosión avanza filamento como cabello; prevención por pretratamiento, sellado poro y anticorrosión sistema, no solo barniz grueso. Agrietamiento es tensión interna supera adherencia entre capas y restricción sustrato, espesor excesivo, poco flexible, fatiga ciclo térmico provocan. Entender mecanismos lleva "problema en uso" a "no escrito en diseño", no culpar pintura después.
Quince. Retorno de inversión de gestión de defectos
El valor de gestión de defectos se ve en costo. Una corrida que requiere lijar y repulverizar, costo directo incluye lija, barniz, endurecedor, diluyente, mano y horno, indirecto incluye ocupación de plaza, retraso entrega y queja. Con límites y primera pieza, la mayoría de defectos aplicación se interceptan antes, baja tasa retrabajo da ganancia mayor que inversión detección y gestión. Sugerir taller y línea pintura estadística mensual "Pareto defectos": qué defecto más alto, qué proceso, cómo parámetro desvió, dirigir mejora a frecuente. Cuando tasa de dos dígitos a uno, sube satisfacción y capacidad. Gestión defectos no solo calidad, es ciclo de proceso, equipo, compra: proveedor da mapa fallos, sitio lo hace SOP ejecutable.
Dieciséis. Biblioteca de casos y conocimiento de defectos
Resuelto un retrabajo, valor libera mitad; acumular caso evita repetir. Sugerir cada defecto típico con "foto—causa—desviación—contramedida—verificación" cinco fichas, por tipo, base buscable. Nuevo aprende caso antes que manual; reunión calidad con caso no discute "quién". Biblioteca también retroalimenta selección: si cráter repetido por pieza mal desengrasada, sube pretratamiento no cambia barniz; si piel de naranja en novato, refuerza pulverizado no duda pintura. Dificultad es "registrar continuo"—muchos olvidan en ocupado, sugerir registro en proceso (código y llena) baja carga. Acumulado suficiente, estadística "estación—defecto" (lluvia cráter sube, verano piel sube) previene antes. Forma máxima gestión defectos es memoria de organización no persona.
Diecisiete. Coordinación de cadena suministro desde gestión de defectos
Los defectos suelen cruzar los límites de la fábrica: el pretratamiento de las piezas entrantes se realiza en el proveedor, el revestimiento está en el proveedor, y el equipo y el personal están en nuestra propia fábrica. Para reducir la tasa de defectos al mínimo, se requiere la colaboración de la cadena de suministro. Compartir con el proveedor de revestimientos los datos de defectos y los registros de parámetros permite al proveedor optimizar a la inversa la ventana de formulación; acordar con la fábrica de piezas entrantes/pretratamiento los estándares de limpieza y rugosidad superficial reduce desde la fuente los problemas de cráteres y adherencia; acordar con el fabricante de equipos los indicadores de mantenimiento de la cabina de pulverización garantiza la estabilidad ambiental. La clave de la colaboración es "usar el mismo lenguaje de datos": todos evalúan los defectos según la ISO 4628, todos miden la adherencia según la GB/T 9286, y así las controversias tienen una base común. Kexin New Materials (kexinMaterials), al proporcionar el soporte, entrega el trío "mapa de solución de defectos + tarjeta de proceso + plantilla de aceptación", con el objetivo de que la oferta y la demanda colaboren dentro del mismo marco de datos, en lugar de hablar cada uno por su lado. La colaboración de la cadena de suministro eleva la gestión de defectos de "apagar incendios dentro de la fábrica" a "prevención entre fábricas", y es el camino inevitable para una calidad estable a escala. Cuando las piezas entrantes, el revestimiento, el equipo y el proceso dialogan según el mismo conjunto de estándares, la reducción de la tasa de defectos es un resultado natural, no depende de que una parte se esfuerce desesperadamente.
XVIII. Modelo cuantitativo de defectos y costos
Para convencer a la dirección sobre la gestión de defectos, lo mejor es hablar en términos de dinero. Se recomienda establecer un modelo de "costo unitario de defecto": el costo directo de retrabajo por pieza = materiales (lija, barniz, agente de curado, diluyente) + mano de obra (desmontaje, lijado, pulverización, horas de horneado) + consumo energético (horneado, iluminación) + ocupación de espacio; el costo indirecto = incumplimiento por retraso en entrega, pérdida de clientes, reclamaciones de garantía. Multiplicar el número mensual de piezas retrabajadas por el costo por pieza da la pérdida total mensual por defectos, y al compararla con la inversión en operación de mantenimiento ambiental y detección, la brecha es evidente. Una fábrica tras estadísticas descubrió que su pérdida mensual por defectos equivalía al salario anual de dos ingenieros, y decidió firmemente realizar la reforma ambiental y el trabajo estándar, recuperando la inversión en medio año. El poder de la cuantificación radica en convertir "la calidad es importante" de un eslogan a un informe, permitiendo que los recursos fluyan automáticamente hacia las mejoras de alto retorno.
Además, se puede desglosar el costo de defectos por tipo para identificar el "defecto más caro". Los corridos y la piel de naranja, aunque comunes, se retrabajan rápido y tienen bajo costo; los cráteres y el repinte por disolución, si se detectan tarde y ya están ensamblados, tienen un costo de desmontaje extremadamente alto. Tras identificarlos, se inclinan los recursos de prevención hacia los defectos de alto costo, obteniendo un retorno global mejor. El modelo también sirve para comparar opciones: instalar UV o reformar la cabina, comprar alto sólido o base agua, todo se puede calcular con "inversión vs caída de costo por defectos" para el periodo de recuperación. Cuando la decisión de calidad se basa en un modelo de costos, el taller de retoque pasa de "gastar a ciegas" a "invertir según retorno", lo cual también es la línea divisoria entre empresas maduras y talleres. Una vez que los datos de defectos se monetizan, la mejora se vuelve algo autónomo.
XIX. Una frase para el sitio de trabajo
Los defectos no dan miedo; lo que da miedo es que el mismo defecto aparezca repetidamente sin solución. Convertir cada retrabajo en una acumulación de datos hace que el taller sea cada vez más estable. La calidad no se inspecciona, se hace con diseño y disciplina. Se recomienda imprimir y colocar en la pared el "mapa de etapa-parámetro" de este artículo, contrastarlo antes de pulverizar y retroceder para verificar cuando hay problemas, lo cual es más útil que cualquier énfasis verbal. Cuando todos usan el mismo lenguaje para describir defectos (niveles y cantidad de la ISO 4628), los costos de comunicación y los errores de juicio disminuyen significativamente. Lo más caro en el sitio no es el revestimiento, sino el retrabajo que paga cuotas de aprendizaje repetidas; lo más barato tampoco es la pintura barata, sino el trabajo estándar con disciplina. Hacer de la gestión de defectos un hábito hará que la estabilidad de la calidad se convierta a la inversa en la competitividad más sólida de la tienda, y logrará que sea igual con o sin la presencia del maestro.
XX. Suplemento: pequeñas cosas fácilmente ignoradas
Por último, recordar algunos detalles fácilmente ignorados: el tríptico de aire comprimido debe drenarse regularmente, la velocidad de arranque de la cinta adhesiva debe ser uniforme, la placa de calibración del brillómetro debe estar libre de polvo, y las incisiones de las muestras de niebla salina deben sellarse en los bordes. Estas pequeñas cosas por separado parecen insignificantes, pero en conjunto deciden la veracidad de los datos. El detalle es la calidad; hacer bien lo pequeño hace que los grandes defectos disminuyan naturalmente. Los expertos en gestión de sitio a menudo no son los que resolvieron cuántos grandes accidentes, sino los que taparon por adelantado innumerables pequeñas fugas.
Preguntas frecuentes
P: ¿Por qué aparecen al mismo tiempo corridos y piel de naranja?
R: Ambos están relacionados con el espesor de película/viscosidad pero en dirección opuesta: espesor de película excesivo + diluido → corridos; viscosidad alta + mala atomización → piel de naranja. En un mismo sitio, si la proporción es diluida y la pistola está cerca, puede haber corridos locales y piel de naranja por pulverización seca a distancia. Calibrar por separado según la ventana de DFT y viscosidad.
P: ¿Por qué un "punto de contaminación arruina toda la placa" en los cráteres?
R: El cráter proviene de contaminantes de muy baja tensión superficial (aceite de silicona/aceite), que se difunden en la película húmeda, reduciendo la tensión superficial local, haciendo que la película se retraiga en pozos, y se propaga con el flujo de la película húmeda, por lo que los defectos por contaminación son muy destructivos y se debe cortar la fuente de contaminación.
P: ¿Por qué el barniz 2K tiende a formar burbujas?
R: El 2K contiene isocianato; cuando la humedad ambiental es alta, el —NCO reacciona con el agua generando CO₂, que queda atrapado por la película seca superficial formando burbujas subcutáneas/microperforaciones. Por ello, la aplicación de 2K debe controlar la humedad (≤70%, sistemas sensibles aún menos) y eliminar el agua del sustrato.
P: ¿Se puede eliminar la piel de naranja con pulido?
R: La piel de naranja de onda corta leve se puede aliviar con pulido, pero la de onda larga (gran ondulación) no se quita con pulido, requiere repulverizado. La raíz es ajustar los parámetros de pulverización y el gradiente de solventes, no compensar con pulido.
P: ¿Son lo mismo las microperforaciones y las burbujas ocultas?
R: La burbuja oculta es una burbuja subcutánea no reventada, que al hornear o más tarde revienta convirtiéndose en microperforación; la microperforación es ya un agujero pasante. Las causas son similares (agua, aire atrapado, secado superficial rápido), y el tratamiento es controlar agua, desespumar y reducir el secado superficial.
P: ¿Cómo evaluar defectos con estándares?
R: Usar la serie ISO 4628 para evaluar burbujas/grietas/descamación en una calificación bidimensional de "nivel de tamaño + cantidad"; el brillo según GB/T 9754; la adherencia según GB/T 9286 con cuadrícula. Evitar basarse solo en "se ve bien".
P: ¿Por qué si la capa inferior no está seca y se pulveriza la superior se produce repinte por disolución?
R: El solvente fuerte de la capa superior disuelve/infla la capa inferior no curada, haciendo que se arrugue, burbujee y deslamine. Se debe esperar a que la capa inferior cure completamente antes de aplicar la superior, y hacer prueba de compatibilidad.
P: ¿Los puntos de polvo son siempre problema de la pintura?
R: En su mayoría no, sino por cabina sucia, filtros fallidos, área de lijado con corriente cruzada o aire comprimido con polvo. Priorizar mejorar la limpieza (ver sección de diseño de cabina), no cambiar la pintura.
Lecturas adicionales
- Limpieza de cabinas de pulverización automotriz y diseño de cabinas: los cráteres, puntos de polvo y piel de naranja suelen estar relacionados con el ambiente de cabina; primero tratar la cabina, luego la pintura.
- Formulación y puntos de aplicación del barniz 2K de retoque automotriz: la proporción, espesor de película y pérdida de control de temperatura/humedad son las causas principales de defectos en retoque.
- Estándares de prueba de pintura automotriz (adherencia/resistencia a intemperie/impacto de piedra): la calificación de defectos (ISO 4628) es la fuente del ítem de apariencia en la hoja de aceptación.
- Riesgos para la salud y protección del isocianato en pinturas automotrices
- Tecnología de curado UV en pintura automotriz y mejora de ciclo: de horneado 2K a curado en segundos
- Sistemas de pintura de retoque automotriz: pintura sólida 2K, base + barniz y monocomponente