O "bonito" e o "resistente" da tinta automotiva estão ambos escritos na superfície do filme de tinta: se o brilho é uniforme, se há escorrimento ou casca de laranja, se há bolhas ou retração, é o que clientes e inspeção de qualidade veem à primeira vista. A maioria dos defeitos de pintura não resulta de má qualidade do próprio revestimento, mas de uma falha em algum elo dos Material—Equipamento—Ambiente—Processo (4M). A mesma lata de boa tinta, num local com temperatura e humidade descontroladas, proporção errada e cabine de pintura suja, também apresentará defeitos por toda a superfície; inversamente, num local com disciplina rigorosa, até uma tinta comum pode produzir brilho alto estável.
Como fornecedor técnico de revestimento automotivo e de proteção industrial, a Kexin New Materials (kexinMaterials) inclui frequentemente a "tabela de resolução de defeitos" como anexo na entrega de projetos compatíveis. Este artigo decompõe sistematicamente as causas e soluções dos defeitos de alta frequência da tinta automotiva, e apresenta normas de deteção e classificação citáveis, ajudando o local a evoluir de "retrabalho por adivinhação" para "ajuste de parâmetros conforme causa raiz".
I. Lógica de classificação dos defeitos
Os defeitos da tinta automotiva podem ser divididos em três tipos conforme a fase de ocorrência:
- Defeitos de aplicação (aparecem ao pulverizar): escorrimento, casca de laranja, pulverização seca, pontos de poeira, mau nivelamento — na maioria causados por parâmetros de pulverização e ambiente;
- Defeitos de cura (aparecem na secagem/cozedura): microperfurações, bolhas internas, enrugamento, perda de brilho, esbranquiçamento — na maioria causados por proporção, temperatura, humidade, espessura do filme;
- Defeitos em serviço (aparecem em uso): pulverulentação, descoloração, fissuração, descamação, corrosão filamentosa — na maioria causados por compatibilidade, resistência às intempéries, dano mecânico.
O primeiro princípio de resolução: primeiro ver em que fase ocorre, depois retroceder aos parâmetros variáveis dessa fase. Por exemplo, "bolhas após cozedura" quase certamente exige verificar humidade/água e proporção, não a técnica de pulverização; "escorrimento imediato após pulverização" primeiro verifica espessura e viscosidade. Estabelecer um mapa "fase—parâmetro" é a base para reduzir o tempo de resolução. Muitos locais têm o hábito de "retocar onde está feio", e o mesmo defeito reaparece repetidamente; a raiz é não mapear o fenómeno aos parâmetros variáveis, apenas encobrir a causa raiz com retrabalho.
II. Escorrimento (Sag / Run)
Escorrimento é o "rasto de lágrima, cortina vertical" formado pelo fluxo descendente do filme húmido devido à gravidade, sendo um dos defeitos mais comuns da tinta automotiva, especialmente em superfícies verticais e cantos.
Causas: ① espessura do filme excessiva (DFT acima da janela TDS); ② diluição excessiva, viscosidade muito baixa; ③ temperatura baixa, evaporação lenta do solvente; ④ pistola muito próxima, sobreposição excessiva, camada única muito espessa; ⑤ auxiliar de nivelamento ou anti-assentamento inadequado.
Mecanismo: o filme húmido antes do secamento superficial resiste à gravidade pela tensão superficial e viscosidade; quando a espessura e gravidade excedem o valor de cedência do filme húmido, começa a escorrer. Temperatura baixa retém solvente e reduz viscosidade, agravando. Escorrimento e casca de laranja têm muitas vezes a mesma origem com manifestações diferentes: com a mesma pistola, perto a espessura excede → escorrimento, longe pulverização seca → casca de laranja, por isso o ajuste deve observar ambas as extremidades.
Soluções: controlar DFT na janela (ex. verniz 40–60 µm); ajustar viscosidade ao intervalo recomendado por DIN 4 @20℃; subir temperatura, baixar humidade, controlar gradiente de evaporação; distância da pistola 15–25 cm, sobreposição 1/2–2/3; se necessário adicionar auxiliar anti-escorrimento (sílica pirogénica, espessante de ureia). Uma vez curado, o escorrimento é difícil de reparar, só lixar e repintar. Prevenir é melhor que retrabalhar: antes do lote, usar placa de teste para medir DFT e espessura crítica de escorrimento, escrever a "espessura máxima pulverizável" na ficha de trabalho.
III. Casca de laranja (Orange Peel)
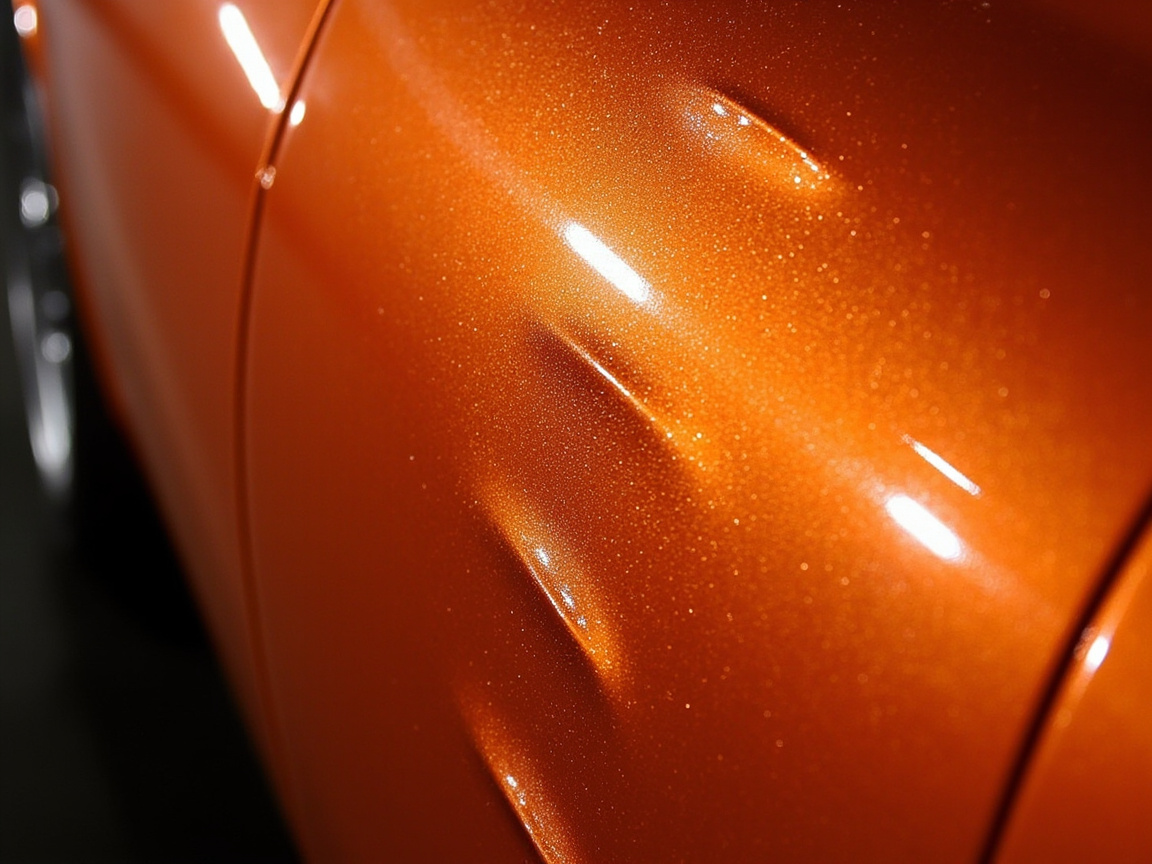
Casca de laranja é a ondulação na superfície do filme semelhante à casca de laranja, resultante de nivelamento insuficiente — o filme húmido não se nivelou antes do secamento superficial.
Causas: ① viscosidade alta, atomização fraca; ② pressão da pistola baixa ou bico errado, má atomização; ③ temperatura alta ou evaporação do solvente muito rápida (secagem superficial mais rápida que o nivelamento); ④ espessura insuficiente, difícil nivelar; ⑤ o próprio revestimento tem mau nivelamento.
Mecanismo: as gotas atomizadas ao cair na chapa precisam fundir e nivelar pela tensão superficial; se secar superficialmente muito rápido, as gotas não fundem a tempo e fixam, deixando a "casca de laranja". Casca de laranja de onda longa deve-se maioritariamente a nivelamento global insuficiente, de onda curta a grânulos grossos de atomização. O medidor de casca de laranja BYK divide as ondulações em onda longa (flutuação em grande escala) e onda curta (sensação de grão fino), com origens diferentes e soluções diferentes.
Soluções: ajustar viscosidade à janela, subir pressão de atomização conforme norma, escolher bico correto (verniz 1.2–1.4 mm); reduzir velocidade de secagem superficial (ajustar gradiente de solvente, baixar temperatura da superfície); garantir espessura suficiente; adicionar agente de nivelamento. Casca de onda curta leve pode ser atenuada por polimento, mas onda longa não sai com polimento, requer repintura. A base é ajustar parâmetros de pulverização e gradiente de solvente, não compensar com polimento. O lado de retoque precisa mais atenção: a zona de penumbra de reparação local tem filme fino, mais propensa a casca de onda longa, deve controlar separadamente leque e sobreposição.
IV. Retração e olho de peixe (Crater / Fish eye)
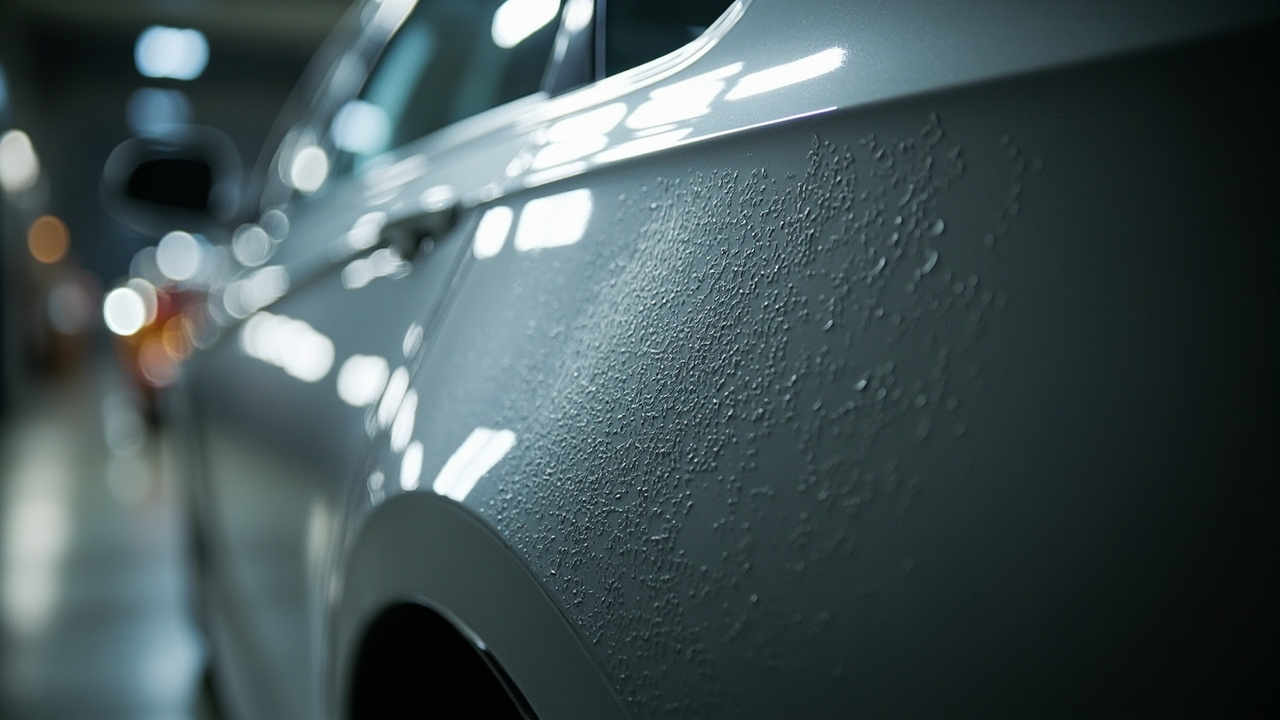
Retração é o pequeno buraco ("recuo") na superfície do filme devido a tensão superficial local muito baixa (expõe primário ou camada intermédia), olho de peixe é retração em forma de cratera com partícula no centro.
Causas: ① substrato/ambiente com óleo de silicone, gordura, cera, desmolde (tensão superficial muito baixa, polui o filme húmido); ② desengorduramento do pré-tratamento insuficiente; ③ ar comprimido com óleo e água; ④ revestimento misturado com incompatível. Retração é defeito "de contaminação", forte difusão, uma fonte contamina toda a chapa.
Mecanismo: o contaminante difunde no filme húmido, puxa a tensão superficial local muito abaixo do circundante, o filme recua para os lados para reduzir energia superficial, formando cratera. Propaga-se com o fluxo do filme húmido, logo destrutivo. Contaminante de silicone mesmo em concentração mínima basta formar grupo de retrações em toda a chapa, típico "dano por traço".
Soluções: reforçar desengorduramento e limpeza; ar comprimido com separação óleo-água multinível; eliminar fonte de silicone (proibir produtos de cuidado com silicone perto da cabine); se necessário adicionar agente de nivelamento anti-retração (reduz diferença de tensão superficial). Olho de peixe formado requer lixar e repintar. Limpeza da cabine é a primeira linha contra retração, ver Limpeza da oficina de pintura automotiva e design da cabine. Na gestão local, deve-se escrever "produtos com silicone proibidos na zona da cabine" no regulamento, e fazer deteção de resíduo de desengorduramento nas peças recebidas.
V. Microperfurações e bolhas internas (Pinholes / Solvent Pop)
Microperfuração é o pequeno furo passante na superfície do filme, bolha interna é bolha subcutânea não rompida, após cozedura frequentemente vira microperfuração ou colapso.
Causas: ① substrato com água/cavidades com ar; ② mistura com ar, agitação com desarejamento insuficiente; ③ secagem superficial rápida, solvente interno não escapa a tempo e fica selado; ④ filme muito espesso, solvente aprisionado; ⑤ humidade alta, isocianato reage com água gerando CO₂ (sistema 2K).
Mecanismo: solvente ou gás expande no filme, a superfície já secou formando película, a pressão interna empurra o filme formando bolha; se rompe é microperfuração, se não é bolha interna. Ambiente húmido em sistema 2K ativa reação —NCO com H₂O gerando gás, causa principal de "bolhas em ambiente húmido". Microperfuração e bolha interna são frequentemente confundidas, mas bolha interna não rompida só tem leve protuberância, colapsa após cozedura, logo a janela de "repouso desarejante do filme húmido" antes da cozedura é crítica.
Soluções: controlar água do substrato (acima de 3℃ do ponto de orvalho); desarejar e maturar suficiente; reduzir secagem superficial (solvente de evaporação lenta); controlar espessura; baixar humidade (especialmente 2K). Microperfuração leve polir, grave repintar. Para sistema de espessura alta, usar "múltiplas camadas finas + flash entre camadas" em vez de camada única espessa, deixando canal para solvente escapar.
VI. Enrugamento e levantamento (Wrinkle / Lifting)
Enrugamento é a camada superior com solvente inchando a camada inferior não seca, superfície seca primeiro e interior encolhe depois formando pregas; levantamento (Lifting) é a camada inferior mordida pelo solvente da superior, bolhas e descolamento.
Causas: fundamentalmente "camada inferior não totalmente curada/seca antes de pulverizar superior", solventes mutuamente solúveis causam. Comum em "tinta de base não seca antes do verniz", "tinta velha não tratada antes de nova".
Mecanismo: solvente forte da superior penetra na inferior, faz resina não reticulada inchar e amolecer, interface perde aderência, superfície forma película primeiro e interior encolhe depois, daí enrugamento; se inferior é levantada em folha é levantamento. Ambos apontam "estado de cura entre camadas incompatível".
Soluções: camada inferior totalmente curada antes da superior; controlar tempo de flash entre camadas; evitar superior de solvente forte com inferior de fraca resistência a solvente; lado de retoque fazer teste de compatibilidade com tinta velha. Proporção e janela entre camadas do retoque, ver Formulação e pontos de aplicação do verniz 2K de retoque automotivo. Para tinta velha desconhecida, primeiro fazer "teste de pulverização local + grade" para validar compatibilidade, depois decidir se precisa de primário de selagem.
VII. Esbranquiçamento e perda de brilho (Blushing / Loss of Gloss)
Esbranquiçamento é a tinta/verniz mostrando névoa branca em ambiente húmido-quente (água entra no filme tornando resina turva ou esbranquiçada); perda de brilho é brilho abaixo do padrão (< 85 GU @60°).
Causas: ① humidade excessiva, água entra no filme (especialmente 2K isocianato com água, nitro/acrílico esbranquiça em húmido-quente); ② proporção errada, cura insuficiente; ③ evaporação rápida do solvente leva calor superficial causando condensação.
Mecanismo: água misturada no filme faz resina com fase não uniforme ou microsseparação de fase, luz dispersa na interface dando névoa branca; ou cura insuficiente causa superfície pouco densa, baixa refletância. Esbranquiçamento e perda de brilho coexistem, mas perda de brilho também pode vir de cura insuficiente ou contaminação de cera/silicone, precisa distinguir.
Soluções: baixar humidade, desumidificar, controlar ponto de orvalho; proporção rigorosa; resina resistente a esbranquiçamento e solvente de evaporação lenta; se necessário aquecer e desumidificar. Perda de brilho leve polir, grave repintar. Gestão do ponto de orvalho é mais crítica que o higrómetro: desde que temperatura da chapa seja 3℃ acima do ponto de orvalho, risco de condensação cai muito. Inverno especialmente pré-aquecer substrato e tinta.
VIII. Pontos de poeira e grânulos (Dirt / Dry spray)
Ponto de poeira é poeira/neblina de tinta seca do ar caindo no filme húmido; pulverização seca (Dry spray) é grânulo áspero formado por atomização muito seca, neblina cai na chapa sem nivelar.
Causas:①Cabine de pintura suja, filtros ineficazes, arraste de ar da zona de lixamento; ②Alta temperatura/alta pressão/grande distância causam pulverização seca; ③Ar comprimido com poeira.
Mecanismo: Os pontos de poeira vêm da deposição de partículas do ambiente; a pulverização seca vem de atomização excessiva, com o solvente a evaporar completamente em voo, e as gotas de tinta caem em pó seco sobre a superfície sem conseguir nivelar. Os dois têm aparência semelhante mas causas diferentes: os pontos de poeira distribuem-se aleatoriamente, maioritariamente do fluxo de ar; a pulverização seca concentra-se nas bordas do leque, vinda da atomização.
Contramedidas: Melhorar a limpeza da cabine e o nível dos filtros; aproximar a distância, baixar a pressão, ajustar o solvente; purificar o ar comprimido. Os pontos de poeira tratam-se com "lixagem húmida + polimento" ou repintura. O ar comprimido é uma fonte de contaminação frequentemente negligenciada: o conjunto de três peças (filtro, regulador de pressão, lubrificador de óleo) deve ser drenado e com filtro substituído periodicamente, e medir o ponto de orvalho, evitando soprar água e óleo para o filme de tinta.
Nove, Defeitos em período de serviço: pulverização, descoloração, fissuração, corrosão filamentosa
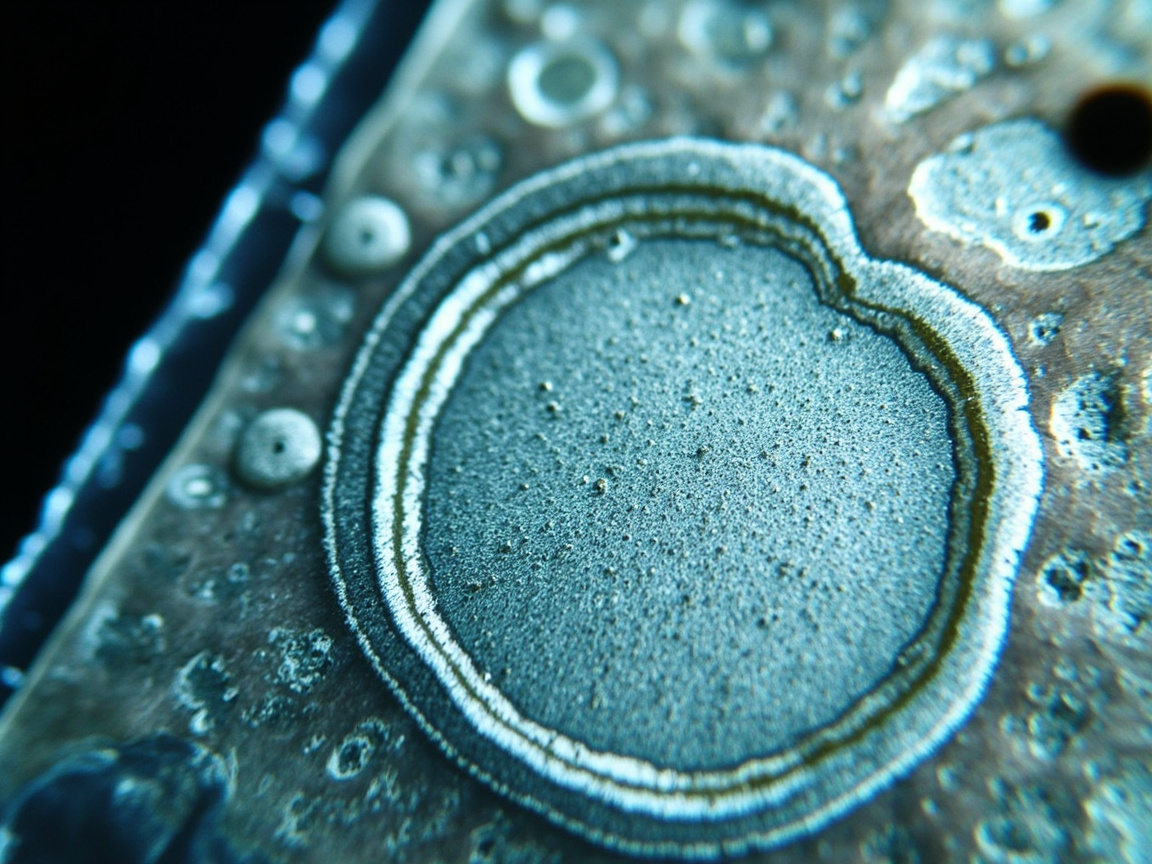
Os defeitos em período de serviço manifestam-se gradualmente durante o uso, refletindo problemas profundos de sistema e resistência às intempéries:
- Pulverização: A resina degrada-se sob UV, a superfície torna-se pulverulenta e perde brilho. Contramedida: escolher resina resistente às intempéries, adicionar absorvedor de UV e estabilizador HALS.
- Descoloração/amarelecimento: Envelhecimento por luz/calor de pigmento ou resina. Contramedida: agente de cura alifático, pigmento resistente às intempéries, evitar contaminação por silício.
- Fissuração: Filme frágil ou tensão interna excede a aderência, maioritariamente por excesso de espessura, flexibilidade insuficiente ou envelhecimento. Contramedida: controlar espessura, melhorar flexibilidade, design resistente às intempéries.
- Corrosão filamentosa: Corrosão filamentosa em alumínio/bordas de tinta de efeito que rasteja ao longo de riscos, maioritariamente por proteção insuficiente ou retenção de eletrólito. Contramedida: melhorar pré-tratamento e selagem de poros, elevar proteção anticorrosiva do sistema.
Os defeitos em período de serviço não podem ser corrigidos por pintura local, só podem ser prevenidos na fase de formulação e design do sistema, por isso a "folha de aceitação" deve incluir resistência às intempéries, névoa salina e impacto de pedras, ver detalhes em Normas de ensaio de tinta automotiva (aderência/resistência às intempéries/impacto de pedras).
Dez, Tabela de comparação e resolução de defeitos
A tabela abaixo resume a consulta rápida "causa—contramedida" dos defeitos de alta frequência:
| Defeito | Fase | Causa principal | Contramedida central |
|---|---|---|---|
| Escorrimento | Construção | Espessura excessiva/fina/baixa temperatura | Controlar DFT, ajustar viscosidade, subir temperatura |
| Casca de laranja | Construção | Viscosidade alta/atomização fraca/secagem superficial rápida | Ajustar viscosidade, melhorar atomização, reduzir secagem superficial |
| Cratera/olho de peixe | Construção | Contaminação por óleo de silício/desengraxe fraco | Remover sujidade, desengraxe forte, ambiente limpo |
| Poro/falsa bolha | Cura | Com água/com ar/secagem superficial rápida | Controlar água, anti-espuma, reduzir secagem superficial |
| Enrugamento/solvente a atacar base | Cura | Camada inferior não seca totalmente | Pintar após cura da camada inferior |
| Branqueamento/perda de brilho | Cura | Humidade alta/proporção errada | Reduzir humidade, proporção rigorosa |
| Ponto de poeira/pulverização seca | Construção | Sujeira/pulverização seca | Cabine limpa, ajustar parâmetros |
| Fissuração | Serviço | Espessura excessiva/frágil/envelhecimento | Controlar espessura, melhorar flexibilidade, resistência às intempéries |
| Pulverização | Serviço | Resistência às intempéries insuficiente | Resina resistente às intempéries + estabilizador |
Onze, Normas de ensaio e classificação
A "gravidade" do defeito não pode ser estimada a olho nu, deve usar classificação padrão:
- Aparência visual: GB/T 9761 "Tintas pigmentadas e vernizes — Comparação visual de cor de tintas pigmentadas" (equivalente a ISO 3668), define condições de comparação de cor;
- Classificação de defeitos: Série ISO 4628 "Tintas pigmentadas e vernizes — Avaliação do envelhecimento de revestimentos…" (nível e quantidade de bolhas, ferrugem, fissuras, descamação), descreve com duas dimensões "nível (tamanho) + quantidade (densidade)";
- Brilho: GB/T 9754 (60°, equivalente a ISO 2813), verniz ≥ 85 GU é excelente;
- Casca de laranja: Medido por aparelho BYK de casca de laranja onda longa/curta (não é norma nacional mas é uso geral na indústria);
- Aderência: GB/T 9286 grade de corte (equivalente a ISO 2409), nível 0/1 é excelente.
Kexin New Materials (kexinMaterials) ao entregar recomenda ao cliente incluir "classificação de defeitos + brilho + aderência" na folha de aceitação, usar números padrão em vez de "parece aceitável", protegendo tanto o fornecedor como o cliente.
Doze, Prevenção de defeitos e resolução datafizada
Em vez de retrabalho após o facto, melhor prevenir antes. Recomenda-se estabelecer:
- Limites vermelhos de parâmetros: Proporção, viscosidade (DIN 4 @20℃), janela DFT, intervalo de temperatura e humidade na parede;
- Confirmação de primeira peça: Cada lote/cada veículo faz primeiro placa de teste para medir DFT e aparência antes da produção em massa;
- Ciclo de filtros: Algodão superior, manta de névoa de tinta substituir por diferencial de pressão定时;
- Purificação de ar comprimido: Drenar óleo e água periodicamente, medir ponto de orvalho;
- Registo e rastreabilidade: Cada placa regista ambiente, proporção, parâmetros da pistola, para facilitar retrocesso de defeitos;
- Registo de defeitos: Usar classificação ISO 4628 para registar cada defeito, estatística mensal "Pareto de defeitos", direcionar recursos de melhoria para itens de alta frequência.
Fazer a gestão de defeitos como "ciclo fechado de dados" é prática comum de OEM e retoque de alta gama. Fixar a causa raiz no procedimento operacional padrão (SOP) é mais fiável do que depender da experiência do mestre, e facilita a rápida aprendizagem de novatos. Quando a taxa de defeitos desce, o custo de retrabalho, desperdício de tinta, atraso de prazo descem em simultâneo, e o retorno do investimento em cabine e disciplina de processo é muito direto.
Treze, Relação entre defeitos e seleção de tintas
Muitos locais atribuem todos os defeitos à construção, mas negligenciam o impacto da própria seleção de tintas. Exemplo: camada intermédia com flexibilidade insuficiente em zonas de grande amplitude térmica é mais propensa a fissura por impacto de pedras; resina com fraca resistência às intempéries pulveriza e perde brilho em meio ano; verniz com mau nivelamento tem tolerância estreita a parâmetros de pulverização, novatos facilmente fazem casca de laranja. Na seleção deve usar "tolerância a defeitos" como indicador: ou seja, a largura da janela do sistema sem defeitos quando os parâmetros flutuam. Sistema de janela larga embora não tenha o limite de desempenho mais alto, tem melhor estabilidade local e menor custo de qualidade global. Kexin New Materials (kexinMaterials) ao recomendar sistema costuma primeiro perguntar "condições locais e nível de pessoal", depois compatibilizar fórmula de janela larga, em vez de só empurrar produto de alto desempenho e janela estreita. Para oficinas de retoque de múltiplos modelos e lotes, usar uniformemente um sistema de janela larga é mais fácil de gerir e com menos erros do que misturar múltiplos sistemas de alto desempenho.
Catorze, Mecanismos profundos de defeitos em período de serviço
Os mecanismos de defeitos em período de serviço são mais ocultos que na construção. Pulverização é a resina sob UV e oxigénio com quebra da cadeia principal, superfície forma pó solto, essência é degradação foto-oxidativa, retardada por absorvedor de UV e estabilizador de amina impedida, mas não totalmente evitável, por isso dados de resistência às intempéries devem ir à aceitação. Corrosão filamentosa é comum em alumínio e bordas de tinta de efeito, eletrólito (sal de degelo, névoa marinha) infiltra ao longo de risco ou poro, forma pilha no alumínio, corrosão rasteja em caminho filamentoso, aparência como fio de cabelo; prevenção por pré-tratamento completo, selagem de poros e proteção anticorrosiva do sistema, em vez de só engrossar verniz. Fissuração é tensão interna excede aderência entre camadas e restrição do substrato, espessura excessiva, flexibilidade insuficiente, fadiga de ciclo térmico induzem. Compreender estes mecanismos permite rastrear "problema no uso" a "não escrito na norma na fase de design", em vez de depois culpar a tinta.
Quinze, Retorno de investimento da gestão de defeitos
O valor da gestão de defeitos reflete-se finalmente no custo. Um escorrimento que precisa lixar e repintar, custo direto inclui lixa, verniz, agente de cura, diluente, mão de obra e energia de cozedura, custo indireto inclui ocupação de baia, atraso de entrega e reclamação. Após estabelecer limites vermelhos e confirmação de primeira peça, a maioria dos defeitos de construção é intercetada antes de ocorrer, o ganho da descida da taxa de retrabalho por unidade costuma superar largamente o investimento de ensaio e gestão. Recomenda-se oficinas de retoque e linhas de pintura estatística mensal "Pareto de defeitos": que tipo de defeito tem maior proporção, a que processo corresponde, como os parâmetros desviaram, direcionar recursos de melhoria com precisão para itens de alta frequência. Quando a taxa de defeitos desce de dois dígitos para um dígito, satisfação do cliente e capacidade sobem em simultâneo. Gestão de defeitos não é assunto exclusivo do departamento de qualidade, mas ciclo fechado com participação conjunta de processo, equipamento, compras — fornecedor de tintas dá mapa de resolução, local transforma em SOP executável.
Dezasseis, Biblioteca de casos de defeitos e sedimentação de conhecimento
Resolvido um retrabalho isolado, só metade do valor é libertado; sedimentar a experiência em biblioteca de casos evita repetir erros. Recomenda-se cada defeito típico criar cartão de cinco elementos "foto do fenómeno — causa raiz — desvio de parâmetro — contramedida — verificação", classificar por tipo de defeito, formar base de conhecimento pesquisável. Novato ao entrar aprende primeiro biblioteca de casos, mais rápido que decorar manual; reunião de qualidade fala com casos, mais eficaz que discutir "de quem é a culpa". Biblioteca de casos também retroalimenta seleção: se certo tipo de cratera reaparece e causa raiz é peça com desengraxe não limpo, promover upgrade de pré-tratamento em vez de trocar verniz; se casca de laranja concentra em novatos, reforçar treino de pulverização em vez de suspeitar da tinta. Dificuldade da sedimentação é "registo contínuo" — muitas fábricas esquecem em hora cheia, esquecem depois, recomenda-se incorporar registo no processo (scan e preencher), reduzir carga. Quando casos acumulam certa escala, estatística pode ver padrão "estação — defeito" (ex.: época de chuvas cratera sobe, verão forte casca de laranja sobe), prevenir antecipadamente. Forma máxima de gestão de defeitos é deixar a organização e não o indivíduo ter memória.
Dezassete, Ver colaboração da cadeia de suprimentos pela gestão de defeitos
Defeitos cruzam frequentemente as fronteiras da fábrica: o pré-tratamento das peças recebidas é feito no fornecedor, o revestimento também está no fornecedor, e o equipamento e as pessoas estão na própria fábrica. Para reduzir a taxa de defeitos ao mínimo, é necessária a colaboração da cadeia de suprimentos. Compartilhar dados de defeitos e registos de parâmetros com o fornecedor de revestimento permite que este otimize inversamente a janela de formulação; estabelecer com a fábrica de peças recebidas/pré-tratamento padrões de limpeza e rugosidade superficial reduz na origem problemas de crateras e aderência; definir com o fabricante de equipamentos indicadores de manutenção da cabina de pintura garante a estabilidade ambiental. A chave da colaboração é "usar a mesma linguagem de dados" — todos avaliam defeitos segundo a ISO 4628, todos medem a aderência segundo a GB/T 9286, para que as disputas tenham uma base comum. A Kexin New Materials (kexinMaterials), no fornecimento, disponibiliza desde logo o trio "mapa de resolução de defeitos + ficha de processo + modelo de aceitação", com o objetivo de fazer com que oferta e procura colaborem dentro do mesmo quadro de dados, em vez de cada um falar por sua conta. A colaboração da cadeia de suprimentos eleva a gestão de defeitos de "combate a incêndios dentro da fábrica" para "prevenção entre fábricas", sendo o caminho obrigatório para a qualidade estável em escala. Quando peças recebidas, revestimento, equipamento e processo dialogam todos segundo o mesmo padrão, a redução da taxa de defeitos é um resultado natural, e não fruto do esforço desesperado de uma das partes.
XVIII. Modelo quantitativo de defeitos e custos
Para convencer a gestão da gestão de defeitos, o melhor é falar em dinheiro. Recomenda-se criar um modelo de "custo unitário de defeito": custo direto de retrabalho por peça = materiais (lixa, verniz, agente de cura, diluente) + mão de obra (desmontagem, lixamento, pintura, tempo de estufa) + energia (estufa, iluminação) + ocupação de baia; custo indireto = penalidades por atraso na entrega, perda de clientes, reclamações de garantia. Multiplicar o número mensal de peças retrabalhadas pelo custo por peça dá a perda total mensal por defeitos, e comparar com o investimento em manutenção ambiental e inspeção torna a diferença óbvia. Uma fábrica, após estatística, descobriu que a sua perda mensal por defeitos equivalia ao salário anual de dois engenheiros, e decidiu-se a fazer a reforma ambiental e o trabalho padronizado, com retorno em meio ano. O poder da quantificação está em transformar "a qualidade é importante" de slogan em relatório, fazendo os recursos fluírem automaticamente para as melhorias de alto retorno.
Mais ainda, pode-se dividir o custo de defeitos por tipo, identificando o "defeito mais caro". O escorrimento e a casca de laranja, embora comuns, têm retrabalho rápido e baixo custo; crateras e repinte (dissolução da camada inferior) se descobertos tarde, já montados, têm custo de desmontagem altíssimo. Após identificação, direciona-se os recursos de prevenção para os defeitos de alto custo, com retorno global melhor. O modelo serve também para comparação de soluções: instalar UV ou reformar a cabina, comprar alto teor de sólidos ou à base de água, tudo pode usar "investimento vs queda do custo de defeitos" para calcular o período de recuperação. Quando a decisão de qualidade se baseia no modelo de custos, a oficina de retoque passa de "gastar por instinto" para "investir por retorno", o que é também a linha divisória entre empresas maduras e pequenos workshops. Uma vez monetizados, os dados de defeitos tornam a melhoria um assunto autodirigido.
XIX. Uma frase para a linha de frente
O defeito não assusta; o que assusta é o mesmo defeito repetir-se sem solução. Transforme cada retrabalho numa sedimentação de dados, e a oficina ficará mais estável a cada dia. Qualidade não se inspeciona, faz-se por design e disciplina. Recomenda-se imprimir e afixar na parede o "mapeamento estágio-parâmetro" deste artigo, conferir antes de pintar e retroceder em caso de problema, o que funciona melhor que qualquer ênfase verbal. Quando todos usam a mesma linguagem para descrever defeitos (nível e quantidade da ISO 4628), o custo de comunicação e os erros de julgamento caem significativamente. O mais caro na linha de frente não é o revestimento, mas o retrabalho que paga propina repetidas vezes; o mais barato também não é a tinta barata, mas o trabalho padronizado e disciplinado. Fazer da gestão de defeitos um hábito fará a estabilidade da qualidade tornar-se a competência mais sólida da loja, e fazer com que seja igual com ou sem a presença do mestre.
XX. Adendo: pequenos detalhes facilmente ignorados
Por fim, lembrar alguns detalhes facilmente ignorados: o conjunto de três estágios do ar comprimido deve ser drenado regularmente, a velocidade de arrancar a fita deve ser uniforme, a placa de calibração do glossímetro deve ser protegida da poeira, e as incisões das amostras de névoa salina devem ser seladas nas bordas. Estes pequenos detalhes, isoladamente, parecem irrelevantes, mas acumulados decidem a veracidade dos dados. Detalhe é qualidade; fazer bem as pequenas coisas faz com que os grandes defeitos naturalmente diminuam. O mestre da gestão de campo não é aquele que resolveu quantos grandes acidentes, mas aquele que tapou antecipadamente inúmeros pequenos buracos.
Perguntas frequentes
P: Por que escorrimento e casca de laranja aparecem ao mesmo tempo?
R: Ambos relacionam-se com espessura/cisalhamento de filme mas em direções opostas: espessura acima do ideal + diluído → escorrimento; viscosidade alta + atomização fraca → casca de laranja. Num mesmo local, se a mistura for diluída e o pistão próximo, pode haver escorrimento local e casca de laranja por pulverização seca à distância. Corrigir separadamente por DFT e janela de viscosidade.
P: Por que a cratera "uma fonte de contaminação arruína a chapa inteira"?
R: A cratera vem de contaminante de tensão superficial muito baixa (óleo de silicone/óleo), que se difunde no filme úmido, baixando a tensão superficial local, fazendo o filme retrair em cratera, e pode espalhar-se com o fluxo do filme úmido, pelo que defeitos por contaminação têm forte poder destrutivo e é preciso cortar a fonte.
P: Por que o verniz 2K forma bolhas facilmente?
R: O 2K contém isocianato; com alta humidade ambiental, —NCO reage com água gerando CO₂, retido pelo filme superficial seco formando bolhas subcutâneas/microfuros. Por isso o 2K deve controlar humidade (≤70%, sistemas sensíveis menos) e remover água do substrato.
P: A casca de laranja pode ser eliminada por polimento?
R: Casca de laranja de onda curta leve pode ser aliviada por polimento, mas a de onda longa (grande ondulação) não sai por polimento, precisando repintura. A raiz é ajustar parâmetros de pintura e gradiente de solvente, não compensar por polimento.
P: Microfuro e bolha escura são a mesma coisa?
R: Bolha escura é bolha subcutânea não rompida, que estufa ou rompe mais tarde em microfuro; microfuro é já perfuração. Causas próximas (água, ar incorporado, secagem superficial rápida), tratados por controle de água, anti-espuma, redução de secagem superficial.
P: Como classificar defeitos por norma?
R: Usar a série ISO 4628 para bolhas/fissuras/descamação por "nível de tamanho + quantidade" bidimensional; brilho por GB/T 9754; aderência por GB/T 9286 reticulo. Evitar só "parece aceitável".
P: Por que pintar a camada superior sobre a inferior não seca causa repinte?
R: O solvente forte da camada superior dissolve/incha a camada inferior não curada, fazendo-a enrugar, bolhar, descamar. A inferior deve curar totalmente antes da superior, e fazer teste de compatibilidade.
P: Muito ponto de poeira é sempre problema da tinta?
R: Na maioria não, mas sim cabina suja, filtro ineficaz, área de lixamento com corrente cruzada ou ar comprimido com poeira. Priorizar elevar limpeza (ver artigo de design de cabina), não trocar tinta.
Leitura adicional
- Limpeza da oficina de pintura automotiva e design da cabina de pintura: crateras, pontos de poeira e casca de laranja relacionam-se muito com o ambiente da cabina; trate a cabina antes da tinta.
- Formulação e pontos de aplicação do verniz 2K de retoque automotivo: proporção, espessura de filme, perda de controle de temperatura/humidade são causas principais de defeitos no retoque.
- Normas de ensaio de tintas automotivas (aderência/intemperismo/impacto de pedra): a classificação de defeitos (ISO 4628) é a origem dos itens de aparência na folha de aceitação.
- Riscos à saúde e proteção do isocianato em tintas automotivas
- Tecnologia de cura UV em pintura automotiva e aumento de cadência: da estufa 2K à cura em segundos
- Sistema de tintas de retoque automotivo: tinta sólida 2K, base + verniz e monocomponente