Le « beau » et le « résistant » de la peinture automobile sont inscrits à la surface du film de peinture : l'uniformité du brillant, l'absence ou la présence de coulures et de peau d'orange, le gonflement ou les cratères sont ce que le client et le contrôle qualité voient en premier. La plupart des défauts de peinture ne sont pas dus à une mauvaise qualité intrinsèque du revêtement, mais au dérèglement d'un des maillons des matériaux—équipement—environnement—procédé (4M). Un même pot de bonne peinture, sur un chantier où température et humidité sont hors contrôle, le dosage erroné et la cabine de pulvérisation sale, présentera des défauts sur toute la plaque ; à l'inverse, un chantier discipliné obtiendra un brillant élevé stable même avec une peinture ordinaire.
En tant que fournisseur technique de revêtements de protection industriels et automobiles, Kexin New Materials (kexinMaterials) joint souvent, lors de la prestation de pose associée, un « tableau de dépannage des défauts » comme annexe de livraison. Cet article décompose systématiquement les causes et les contre-mesures des défauts fréquents de la peinture automobile, et donne des normes de détection et de classement citables, pour aider le chantier à passer du « retouche à l'aveugle » à « modifier les paramètres selon la cause racine ».
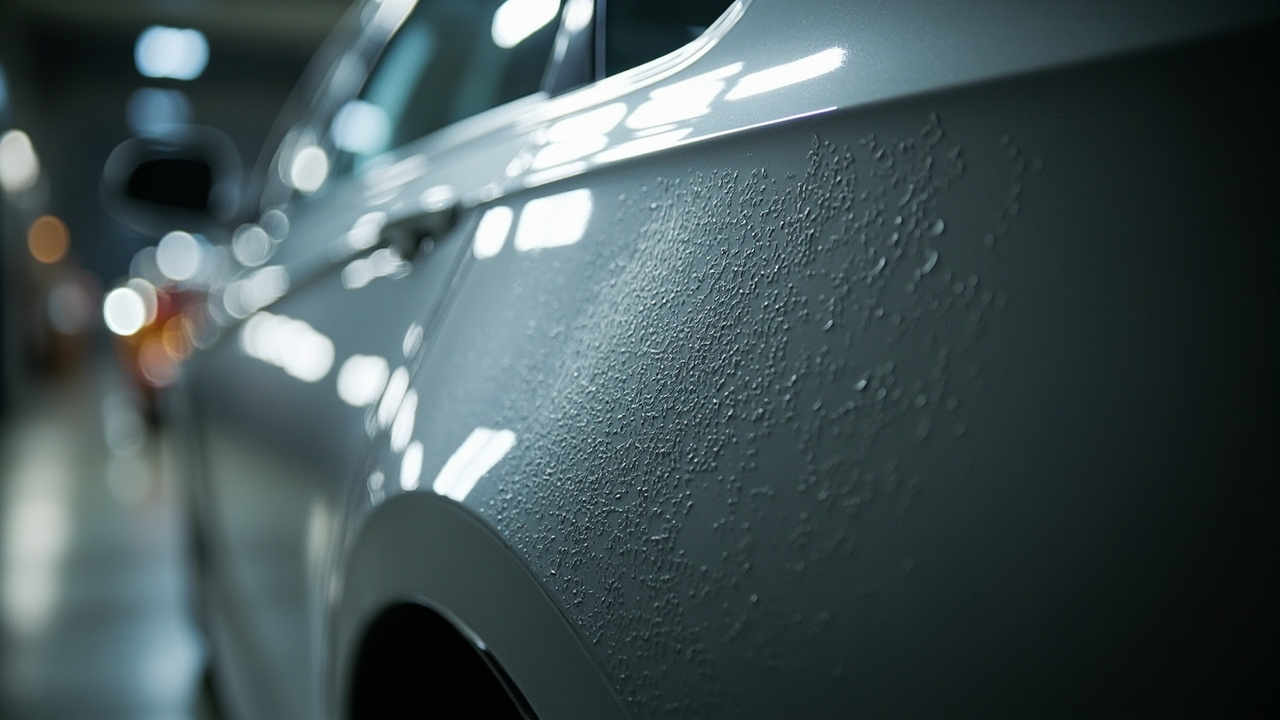
I. Logique de classification des défauts
Les défauts de peinture automobile peuvent être divisés en trois catégories selon la phase d'apparition :
- Défauts en phase de pose (apparaissent dès la pulvérisation) : coulures, peau d'orange, pulvérisation sèche, points de poussière, mauvais étalement — le plus souvent causés par les paramètres de pulvérisation et l'environnement ;
- Défauts en phase de cure (apparaissent au séchage/cuisson) : piqûres, bulles internes, ridures, perte de brillant, blanchiment — le plus souvent causés par le dosage, la température, l'humidité, l'épaisseur de film ;
- Défauts en phase de service (apparaissent en cours d'utilisation) : chalumeau, décoloration, craquelures, écaillage, corrosion filiforme — le plus souvent causés par le système associé, la résistance aux intempéries, les dommages mécaniques.
Le premier principe de dépannage : d'abord voir à quelle phase cela survient, puis remonter aux paramètres variables de cette phase. Par exemple, « gonflement après cuisson » impose quasi systématiquement de vérifier l'humidité/la teneur en eau et le dosage, plutôt que la technique de pulvérisation ; « coulure immédiate après pulvérisation » incite d'abord à vérifier l'épaisseur de film et la viscosité. Établir une table de correspondance « phase — paramètre » est la base pour raccourcir le temps de dépannage. Beaucoup de chantiers ont l'habitude de « retoucher là où c'est laid », et le même défaut réapparaît sans cesse ; la racine du problème est de ne pas mapper le phénomène aux paramètres variables, mais de masquer la cause racine par le retouche.
II. Coulure (Sag / Run)
La coulure est une « trace de larme, rideau vertical » formée par l'écoulement de la membrane humide sous l'effet de la gravité, l'un des défauts les plus courants de la peinture automobile, apparaissant surtout sur les surfaces verticales et les angles.
Causes : ① épaisseur de film excessive (DFT hors fenêtre TDS) ; ② dilution excessive, viscosité trop basse ; ③ basse température, évaporation lente du solvant ; ④ pistolet trop proche, recouvrement excessif, passe unique trop épaisse ; ⑤ agent de niveaument ou anti-dépot mal adapté.
Mécanisme : avant séchage de surface, la membrane humide résiste à la gravité par la tension superficielle et la viscosité ; lorsque l'épaisseur et la gravité dépassent la valeur de limite d'écoulement de la membrane humide, l'écoulement commence. La basse température retient le solvant et fait chuter la viscosité, aggravant le phénomène. Coulure et peau d'orange sont souvent de même source mais de manifestations différentes : avec le même pistolet, trop près → coulure, trop loin → pulvérisation sèche → peau d'orange, donc l'ajustement des paramètres doit regarder les deux extrémités.
Contre-mesures : contrôler le DFT dans la fenêtre (ex. vernis 40–60 µm) ; ajuster la viscosité à la plage recommandée selon DIN 4 @20℃ ; augmenter la température, baisser l'humidité, contrôler le gradient d'évaporation ; distance de pulvérisation 15–25 cm, recouvrement 1/2–2/3 ; si nécessaire ajouter un agent anti-coulure (silice pyrogénée, épaississant à l'urée). Une fois cure, la coulure est difficile à réparer, seul le ponçage et la repulvérisation restent possibles. Prévenir vaut mieux que retoucher : avant la série, utiliser une plaque d'essai pour mesurer le DFT et l'épaisseur critique de coulure, et inscrire « épaisseur maximale pulvérisable » dans la fiche de travail.
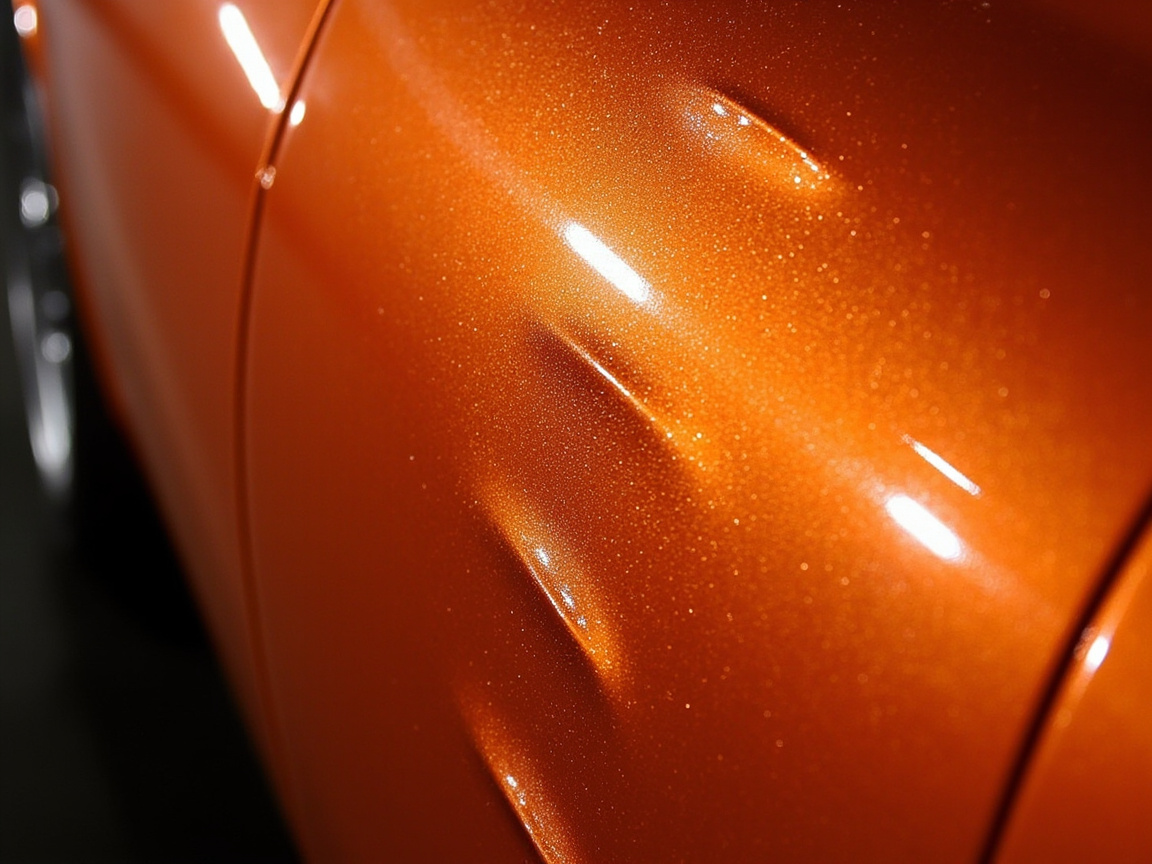
III. Peau d'orange (Orange Peel)
La peau d'orange est une ondulation de la surface du film rappelant la peau d'orange, due à un niveaument insuffisant — la membrane humide n'a pas pu s'étaler avant le séchage de surface.
Causes : ① viscosité élevée, mauvaise atomisation ; ② basse pression du pistolet ou mauvais diamètre de buse, atomisation défectueuse ; ③ température élevée ou évaporation trop rapide du solvant (séchage de surface plus rapide que le niveaument) ; ④ épaisseur insuffisante, difficile à niveler ; ⑤ mauvais niveaument intrinsèque du revêtement.
Mécanisme : les gouttes atomisées doivent fusionner et s'étaler sur la plaque par tension superficielle ; si le séchage de surface est trop rapide, les gouttes se figent avant fusion, laissant la « peau d'orange ». La peau d'orange à longue onde vient surtout d'un niveaulement global insuffisant, celle à courte onde d'une atomisation à grosses particules. L'orange-peel meter BYK divise les ondulations en longue onde (grandes fluctuations) et courte onde (grain fin et dense), dont les origines et les traitements diffèrent.
Contre-mesures : ajuster la viscosité dans la fenêtre, augmenter la pression d'atomisation conforme, choisir le bon diamètre de buse (vernis 1,2–1,4 mm) ; ralentir le séchage de surface (ajuster le gradient de solvant, baisser la température de surface) ; garantir une épaisseur suffisante ; ajouter un agent de niveaument. Une légère peau d'orange à courte onde peut être atténuée par polissage, mais celle à longue onde ne part pas au polissage, nécessitant repulvérisation. La racine est d'ajuster les paramètres de pulvérisation et le gradient de solvant, non de compenser par le polissage. Le retouche doit davantage y veiller : la zone de plume en retouche local est fine, plus sujette à la peau d'orange à longue onde, il faut contrôler séparément le faisceau et le recouvrement.
IV. Cratère et œil de poisson (Crater / Fish eye)
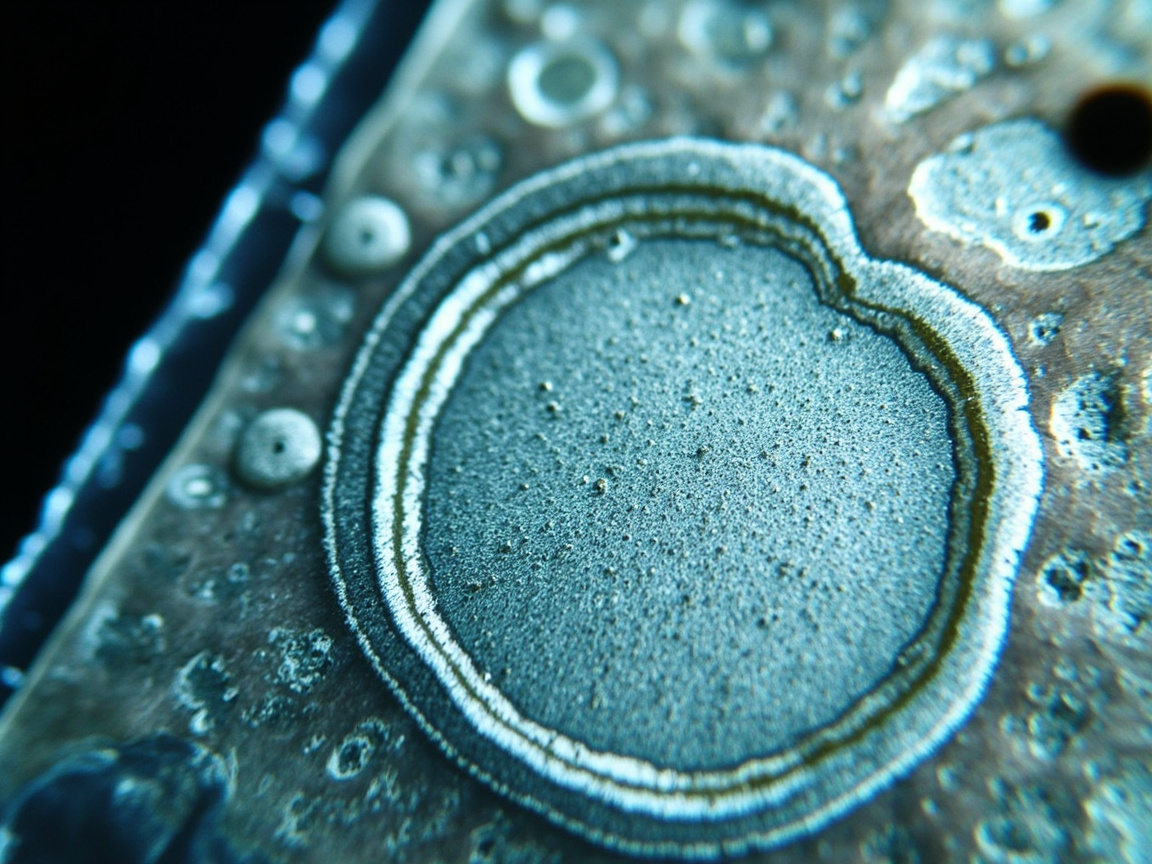
Le cratère est un petit trou (jusqu'à l'apprêt ou la couche intermédiaire) formé par « retrait » local de la membrane humide due à une tension superficielle très basse ; l'œil de poisson est un cratère en forme de cratère volcanique avec une particule au centre.
Causes : ① le substrat/environnement contient huile de silicone, graisse, cire, agent de démoulage (tension superficielle très basse, polluant la membrane humide) ; ② dégraissage insuffisant en prétraitement ; ③ air comprimé contenant huile et eau ; ④ revêtement mélangé à des substances incompatibles. Le cratère est un défaut « de pollution », à forte diffusivité, une seule source peut ruiner toute la plaque.
Mécanisme : le polluant diffuse dans la membrane humide, abaissant localement la tension superficielle bien en dessous du voisinage ; pour réduire l'énergie de surface, le film se rétracte vers l'extérieur, formant un cratère volcanique. Il se propage avec l'écoulement de la membrane humide, d'où sa forte destructivité. Même à très faible concentration, les polluants silicones suffisent à former des groupes de cratères sur toute la plaque, typique du « préjudice par micro-quantité ».
Contre-mesures : renforcer le dégraissage et la propreté ; ajouter une séparation huile-eau multi-étages à l'air comprimé ; éliminer les sources de silicone (interdire les produits d'entretien silicones près de la cabine) ; si nécessaire ajouter un agent de niveaument anti-cratère (réduire l'écart de tension superficielle). Une fois formé, l'œil de poisson exige ponçage et repulvérisation. La propreté de la cabine est la première ligne de défense contre les cratères, voir Propreté de l'atelier de pulvérisation automobile et conception de la cabine. En gestion de chantier, inscrire « interdiction des produits silicones en zone de cabine » dans le règlement, et faire une détection de résidu de dégraissage sur les pièces entrantes.
V. Piqûres et bulles internes (Pinholes / Solvent Pop)
La piqûre est un micro-trou traversant la surface du film ; la bulle interne est une bulle non percée sous la peau, souvent transformée en piqûre ou affaissement après cuisson.
Causes : ① substrat contenant eau/cavités retenant de l'air ; ② mélange avec air, débullage insuffisant au malaxage ; ③ séchage de surface trop rapide, solvant interne ne pouvant s'échapper est bloqué ; ④ épaisseur excessive, solvant emprisonné ; ⑤ humidité élevée, réaction de l'isocyanate avec l'eau produisant du CO₂ (système 2K).
Mécanisme : le solvant ou le gaz se dilate dans le film, la surface ayant formé une membrane, la pression interne soulève le film en bulle ; si la membrane perce, c'est une piqûre, sinon c'est une bulle interne. Le milieu humide en système 2K déclenche la réaction —NCO avec H₂O génératrice de gaz, cause principale des « bulles en milieu humide ». Piqûres et bulles internes sont souvent confondues, mais la bulle interne non percée n'apparaît qu'en léger relief et s'affaisse après cuisson ; donc la fenêtre de « repos débullage de la membrane humide » avant cuisson est très critique.
Contre-mesures : contrôler l'eau du substrat (au moins 3℃ au-dessus du point de rosée) ; débullage et maturation suffisants ; ralentir le séchage de surface (solvant à évaporation lente) ; contrôler l'épaisseur ; baisser l'humidité (surtout 2K). Piqûre légère : polissage, grave : repulvérisation. Pour les systèmes à forte épaisseur, adopter « multi-passes fines + flash entre couches » au lieu d'une passe épaisse, laissant un passage à l'échappement du solvant.
VI. Ridure et décollement par solvant (Wrinkle / Lifting)
La ridure est une ride formée quand le solvant de la couche supérieure gonfle la couche inférieure non sèche, la surface sèche d'abord et l'intérieur rétracte après ; le lifting est quand la couche inférieure est soulevée par le solvant de la supérieure, bulles et délamination.
Causes : fondamentalement « couche inférieure non totalement cure/sèche avant pulvérisation de la supérieure », due à la miscibilité des solvants. Fréquent dans « vernis appliqué sur base non sèche » « nouvelle peinture sur ancienne non traitée ».
Mécanisme : le solvant fort de la couche supérieure pénètre l'inférieure, faisant regonfler et ramollir la résine non réticulée, la perte d'adhérence à l'interface fait que la surface forme membrane d'abord et l'inférieure rétracte après, d'où la ridure ; si l'inférieure est soulevée en plaque, c'est le lifting. Les deux pointent vers « état de cure inter-couches inadapté ».
Contre-mesures : cure complète de l'inférieure avant la supérieure ; contrôler le temps de flash inter-couches ; éviter solvant fort en supérieur avec inférieur faiblement résistant ; en retouche, test de compatibilité sur l'ancienne peinture. Dosage et fenêtre inter-couches en retouche, voir Formulation et points de pose du vernis 2K de retouche automobile. Pour une ancienne peinture inconnue, faire d'abord « essai local + quadrillage » pour valider la compatibilité, puis décider si un apprêt de scellement est nécessaire.
VII. Blanchiment et perte de brillant (Blushing / Loss of Gloss)
Le blanchiment est un voile blanc à la surface du vernis/peinture pigmentée en milieu humide et chaud (l'eau entrant dans le film rend la résine trouble ou laiteuse) ; la perte de brillant est un brillant sous la norme (< 85 GU @60°).
Causes : ① humidité excessive, eau entrant dans le film (surtout 2K isocyanate réagit avec eau, nitro/acrylique blanchissent en humide-chaud) ; ② dosage erroné, cure insuffisante ; ③ évaporation trop rapide du solvant emportant la chaleur de surface causant condensation.
Mécanisme : l'eau mélangée au formeur de film rend la phase résine hétérogène ou micro-séparée, la lumière diffusée aux interfaces donne le voile blanc ; ou cure insuffisante donne une surface peu dense, basse réflectivité. Blanchiment et perte de brillant souvent associés, mais la perte peut aussi venir de cure insuffisante ou pollution cire/silicone, à distinguer.
Contre-mesures : baisser l'humidité, déshumidifier, contrôler le point de rosée ; dosage strict ; résine résistante au blanchiment et solvant à évaporation lente ; si nécessaire chauffer et déshumidifier. Perte légère : polissage, grave : repulvérisation. La gestion du point de rosée compte plus que l'hygromètre : tant que la température de plaque est 3℃ au-dessus du point de rosée, le risque de rosée chute fortement. En hiver, préchauffer substrat et peinture.
VIII. Points de poussière et particules (Dirt / Dry spray)
Le point de poussière est une particule sèche de poussière/brumisage tombant sur la membrane humide ; la pulvérisation sèche (Dry spray) est une particule rugueuse formée par atomisation trop sèche, le brouillard nivelé pas avant de tomber.
Causes : ① cabine sale, filtre défaillant, air de ponçage traversant ; ② température/pression haute, distance loin causant pulvérisation sèche ; ③ air comprimé poussiéreux.
Mécanisme : le point de poussière vient de la sédimentation des particules environnementales ; la pulvérisation sèche vient d'une atomisation excessive, le solvant s'évaporant en vol, les gouttes tombent en poudre sèche ne pouvant niveler. Apparence similaire mais racines différentes : point de poussière aléatoire venant du flux, pulvérisation sèche concentrée au bord du faisceau venant de l'atomisation.
Contre-mesures : améliorer la propreté et le grade de filtre de la cabine ; rapprocher, baisser pression, ajuster solvant ; purifier l'air comprimé. Point de poussière traité par « ponçage humide + polissage » ou repulvérisation. L'air comprimé est une source de pollution souvent oubliée : le trio (filtre, régulateur, lubrificateur) doit être vidangé et filtré périodiquement, et mesurer le point de rosée, pour ne pas souffler eau et huile dans le film.
IX. Défauts en service : chalumeau, décoloration, craquelure, corrosion filiforme
Les défauts en service apparaissent progressivement, reflétant les problèmes profonds de système associé et de résistance aux intempéries :
- Chalumeau : dégradation de la résine sous UV, surface poudreuse, perte de brillant. Contre-mesure : résine résistante aux intempéries, absorbateur UV et stabilisateur HALS.
- Décoloration/jaunissement : vieillissement lumière/chaleur du pigment ou résine. Contre-mesure : durcisseur aliphatique, pigment résistant aux intempéries, éviter pollution silicone.
- Craquelure : film cassant ou contrainte interne dépassant l'adhérence, souvent épaisseur excessive, flexibilité insuffisante ou vieillissement. Contre-mesure : contrôler épaisseur, améliorer flexibilité, conception résistante.
- Corrosion filiforme : corrosion filiforme rampante le long des rayures sur aluminium/couleur à effet, souvent protection insuffisante ou électrolyte stagnant. Contre-mesure : prétraitement et scellement des pores, meilleure anticorrosion associée.
Les défauts en service ne se corrigent pas par la pulvérisation sur chantier, seuls la formulation et la conception associée en phase préventive le permettent ; donc le « bon de réception » doit inclure résistance aux intempéries, brouillard salin, choc pierre, voir Normes de test de peinture automobile (adhérence/vieillissement/choc pierre).
X. Tableau de correspondance et dépannage des défauts
Le tableau ci-dessous résume le « cause — contre-mesure » des défauts fréquents :
| Défaut | Phase | Cause principale | Contre-mesure clé |
|---|---|---|---|
| Coulure | Pose | Épaisseur exc./dilué/basse T° | Contrôler DFT, viscosité, hausser T° |
| Peau d'orange | Pose | Visco. haute/atom. mauv./séch. rap. | Viscosité, atomisation, ralentir séch. |
| Cratère/œil poisson | Pose | Pollution silicone/dégraiss. mauv. | Éliminer, dégraissage, environ. propre |
| Piqûre/bulle interne | Cure | Eau/air/séch. rapide | Contrôler eau, débuller, ralentir séch. |
| Ridure/lifting | Cure | Inférieure non sèche | Pulvériser après cure inférieure |
| Blanchim./perte brill. | Cure | Humidité haute/dosage err. | Baisser humidité, dosage strict |
| Poussière/pulv. sèche | Pose | Sale/pulv. sèche | Cabine propre, paramètres |
| Craquelure | Service | Épais./cassant/vieilli | Épaisseur, flexibilité, intempéries |
| Chalumeau | Service | Résist. insuff. | Résine intemp. + stabilisateur |
XI. Normes de détection et classement
La « gravité » d'un défaut ne s'estime pas à l'œil, il faut un classement standard :
- Aspect visuel : GB/T 9761 « Peintures et vernis — Comparaison visuelle des couleurs des peintures pigmentées » (équivalent ISO 3668), définit les conditions de comparaison ;
- Classement des défauts : série ISO 4628 « Peintures et vernis — Évaluation du vieillissement des revêtements… » (niveaux et quantités de bulles, rouille, craquelures, écaillage), décrit en deux dimensions « niveau (taille) + quantité (densité) » ;
- Brillant : GB/T 9754 (60°, équivalent ISO 2813), vernis ≥ 85 GU est excellent ;
- Peau d'orange : orange-peel meter BYK mesure longue/courte onde (non norme nationale mais usage industriel courant) ;
- Adhérence : quadrillage GB/T 9286 (équivalent ISO 2409), niveau 0/1 excellent.
Kexin New Materials (kexinMaterials) recommande à la livraison que le client inscrive « classement défaut + brillant + adhérence » dans le bon de réception, remplaçant « ça va visuellement » par des chiffres standard, protégeant fournisseur comme client.
XII. Prévention des défauts et dépannage datafié
Mieux vaut prévenir que retoucher après coup. Recommandé de mettre en place :
- Lignes rouges paramètres : dosage, viscosité (DIN 4 @20℃), fenêtre DFT, plage température-humidité affichées ;
- Confirmation premier article : chaque lot/véhicule, plaque d'essai DFT et aspect avant série ;
- Cycle filtres : plafond, feutre à brumisage remplacés selon perte de charge ;
- Purification air comprimé : vidange huile-eau périodique, mesure point de rosée ;
- Traçabilité enregistrement : chaque plaque enregistre environnement, dosage, paramètres pistolet, pour retracer défauts ;
- Registre défauts : classement ISO 4628 pour chaque défaut, statistique mensuelle « Pareto défauts », orienter ressources d'amélioration vers les fréquents.
Faire de la gestion des défauts une « boucle de données » est la pratique commune des OEM et du retouche haut de gamme. Fixer la cause racine dans la procédure standard (SOP) est plus fiable que l'expérience du vieux maître, et facilite la prise en main des nouveaux. Quand le taux de défauts baisse, le coût de retouche, le gaspillage de peinture, le retard de délai baissent ensemble, le retour sur investissement de la cabine et de la discipline de procédé est très direct.
XIII. Lien entre défauts et choix du revêtement
Beaucoup de chantiers imputent tous les défauts à la pose, oubliant l'influence du choix du revêtement lui-même. Exemple : une couche intermédiaire peu flexible craquera plus au choc pierre en zone à grand écart thermique ; une résine peu résistante chalume et perd son brillant en six mois ; un vernis au mauvais niveaument a une tolérance de paramètres très étroite, les débutants font vite de la peau d'orange. Le choix doit prendre « tolérance au défaut » comme indicateur : la largeur de fenêtre où le système ne défaut pas malgré fluctuation des paramètres. Le système à large fenêtre a des perfs limites pas forcément max, mais meilleure stabilité chantier, coût qualité global plus bas. Kexin New Materials (kexinMaterials) demande d'abord « conditions chantier et niveau personnel » avant d'apparier une formule à large fenêtre, plutôt que pousser un produit haute perf à fenêtre étroite. Pour un atelier multi-modèles et multi-lots, unifier un système à large fenêtre est plus gérable et moins erreur que mélanger plusieurs systèmes haute perf.
XIV. Mécanismes profonds des défauts en service
Les mécanismes des défauts en service sont plus insidieux que ceux en phase de application. Le chaulage est la rupture de la chaîne principale de la résine sous l'action des UV et de l'oxygène, formant à la surface une poudre lâche ; c'est essentiellement une dégradation photo-oxydative, retardée par les absorbeurs UV et les stabilisants HALS, mais impossible à arrêter complètement, d'où la nécessité d'inscrire les données de tenue aux intempéries dans la réception. La corrosion filiforme est fréquente sur les bords des matériaux aluminium et des peintures à effet ; l'électrolyte (sel de déneigement, brouillard marin) s'infiltre le long des rayures ou des pores, formant une pile sur la surface aluminium, et la corrosion rampe le long d'un trajet filiforme, ressemblant à des cheveux ; la prévention repose sur un prétraitement complet, le colmatage des pores et un système anticorrosion adapté, plutôt que sur un simple épaississement du vernis. Le craquage, lui, survient quand la contrainte interne dépasse l'adhérence intercouches et la contrainte du substrat ; une épaisseur de film trop forte, une flexibilité insuffisante et la fatigue des cycles thermiques peuvent le provoquer. Comprendre ces mécanismes permet de remonter de « problème en usage » à « non écrit dans la norme en phase de conception », plutôt que de blâmer la peinture a posteriori.
XV. Retour sur investissement de la gestion des défauts
La valeur de la gestion des défauts se reflète en fin de compte dans les coûts. Un coulure nécessitant ponçage et repulvérisation implique des coûts directs : papier abrasif, couche transparente, durcisseur, diluant, main-d'œuvre et énergie de cuisson ; et des coûts indirects : occupation de place, retard de livraison et réclamations clients. Après établissement de seuils paramétriques et de confirmation du premier article, la plupart des défauts de phase application peuvent être interceptés avant survenue ; la baisse du taux de reprise unitaire apporte un gain souvent très supérieur à l'investissement de détection et de gestion. Il est recommandé aux ateliers de retouche et lignes de peinture de statistiquer mensuellement le « Pareto des défauts » : quel type de défaut est le plus fréquent, à quelle étape correspond-il, quel écart paramétrique — pour cibler précisément les ressources d'amélioration sur les items à haute fréquence. Quand le taux de défaut passe de deux chiffres à un chiffre, la satisfaction client et la capacité augmentent ensemble. La gestion des défauts n'est pas l'affaire exclusive du département qualité, mais un circuit fermé impliquant process, équipement et achats — le fournisseur de revêtement fournit la carte de dépannage, le terrain la transforme en mode opératoire standard exécutable.
XVI. Bibliothèque de cas de défauts et capitalisation de connaissances
Après résolution d'une reprise isolée, la valeur n'est qu'à moitié libérée ; capitaliser l'expérience en bibliothèque de cas évite de trébucher deux fois. Il est recommandé pour chaque défaut typique de créer une fiche à cinq éléments « photo du phénomène — cause racine — écart paramétrique — contre-mesure — validation », classée par type de défaut, formant une base consultable. Les nouveaux embauchés apprennent d'abord la bibliothèque, plus rapide que de mémoriser le manuel ; les réunions qualité parlent avec des cas, plus efficace que débattre « de qui est la faute ». La bibliothèque nourrit aussi le choix produits : si un type de cratère réapparaît et la cause est un dégraissage insuffisant des pièces, on pousse le upgrade du prétraitement plutôt que changer de vernis ; si l'orangeade se concentre chez les débutants, on renforce la formation pulvérisation plutôt que soupçonner la peinture. La difficulté de capitalisation est « l'enregistrement continu » — beaucoup d'usines oublient en période chargée, oublient après ; il est recommandé d'intégrer l'enregistrement dans l'étape (scan = remplissage) pour réduire la charge. Quand les cas s'accumulent, la statistique révèle la loi « saison — défaut » (ex. cratères en saison des pluies, orangeade en été caniculaire), permettant prévention anticipée. La forme suprême de gestion des défauts est de faire posséder la mémoire à l'organisation, pas à l'individu.
XVII. Coordination de la chaîne d'approvisionnement vue par la gestion des défauts
Les défauts franchissent souvent les frontières usine : prétraitement des piètes chez fournisseur, peinture chez fournisseur, équipement et hommes en usine propre. Pour minimiser le taux de défaut, il faut coordination chaîne. Partager avec le fournisseur de peinture données défauts et paramètres permet d'optimiser en retour la fenêtre formule ; convenir avec l'usine pièces/prétraitement de normes de propreté et rugosité de surface réduit à la source cratères et adhérence ; convenir avec l'équipementier d'indicateurs de maintenance cabine pour environnement stable. La clé de coordination est « un même langage de données » — tous notent défauts selon ISO 4628, mesurent adhérence selon GB/T 9286, base commune en cas de litige. Kexin Materials (kexinMaterials) fournit dès l'accompagnement le trio « carte dépannage défauts + fiche process + modèle réception », but : collaborer dans un même cadre de données, pas chacun son discours. La coordination chaîne upgrade la gestion défauts de « pompiers en usine » à « prévention inter-usines », voie obligée de qualité stable à grande échelle. Quand pièces, peinture, équipement, process dialoguent selon même norme, la baisse de défauts suit naturellement, pas par acharnement d'un camp.
XVIII. Modèle quantifié défaut et coût
Pour convaincre le management, mieux vaut parler argent. Recommandé : modèle « coût unitaire défaut » : coût direct reprise pièce = matière (papier abrasif, couche transparente, durcisseur, diluant) + main-d'œuvre (démontage, ponçage, pulvérisation, cuisson) + énergie (cuisson, éclairage) + occupation place ; coût indirect = pénalité retard livraison, perte client, réclamation garantie. Nombre mensuel reprises × coût unitaire = perte totale mensuelle défauts, comparer à exploitation environnement et détection, écart évident. Une usine a statistiqué que sa perte mensuelle équivaut au salaire annuel de deux ingénieurs, décidant upgrade environnement et mode opératoire, rentabilisé en six mois. La quantification transforme « la qualité est importante » de slogan en rapport, orientant ressources vers items à haut retour.
Plus loin, décomposer le coût défaut par type pour identifier « le défaut le plus cher ». Coulure et orangeade sont fréquents mais reprise rapide, coût bas ; cratère et détrempage tardifs après assemblage coûtent très cher en démontage. Cibrer les ressources préventives sur défauts à haut coût optimise le retour global. Le modèle sert aussi de comparaison : UV ou cabine upgrade, achat haut solide ou à l'eau, tous calculables en « investissement vs baisse coût défaut » pour période de retour. Quand la décision qualité repose sur modèle coût, l'atelier passe de « dépenser au feeling » à « investir au retour », aussi la ligne de partage entre entreprise mûre et artisanat. Dès que les données défaut sont monétisées, l'amélioration devient auto-entraînée.
XIX. Une phrase pour le terrain
Le défaut n'est pas effrayant, effrayant est le même défaut répété sans solution. Transformer chaque reprise en capitalisation de données, l'atelier devient stable. La qualité ne se contrôle pas, elle se conçoit et se discipline. Imprimez le « mapping étape — paramètre » de cet article sur le mur, comparez avant pulvérisation, remontez en cas de problème, plus efficace que tout oral. Quand tous décrivent le défaut dans même langage (ISO 4628 niveau et quantité), coût communication et erreurs chutent. Le plus cher sur terrain n'est pas la peinture, mais la reprise qui paye l'école ; le moins cher n'est pas la peinture bon marché, mais le mode opératoire discipliné. Faire de la gestion défauts une habitude, la stabilité qualité devient la compétence la plus dure du magasin, identique avec ou sans le formateur.
XX. Addendum : détails facilement ignorés
Enfin, rappel de détails ignorés : triptyque air comprimé vidanger régulièrement, vitesse de décollage du ruban constante, plaque étalon brillance anti-poussière, coupe échantillon brouillard salin à border. Séparément dérisoires, cumulés ils décident du vrai/faux des données. Le détail est la qualité ; bien faire le petit, le grand défaut diminue. L'expert de gestion terrain n'est pas celui qui résout des gros accidents, mais qui bouche d'avance d'innombrables petites fuites.
Questions fréquentes
Q : Pourquoi coulure et orangeade apparaissent-ils ensemble ?
R : Tous deux liés à épaisseur/viscosité mais en sens opposé : épaisseur+ et dilué → coulure ; viscosité haute + atomisation mauvaise → orangeade. Même site si dosage dilué et pistolet proche, peut localement couler, loin dry-spray orangeade. Calibrer séparément selon DFT et fenêtre viscosité.
Q : Pourquoi le cratère « une source pollue détruit toute la plaque » ?
R : Le cratère vient d'un polluant à très basse tension de surface (huile de silicone/huile), qui diffuse dans le film humide, abaisse localement la tension, fait reculer le film en cratère, et s'étend avec le film humide ; donc le défaut de pollution est très destructif, il faut couper la source.
Q : Pourquoi le vernis 2K fait-il des bulles ?
R : Le 2K contient de l'isocyanate ; humidité haute, —NCO réagit avec l'eau en CO₂, piégé sous film séché en bulles sous-cutanées/microcriques. Donc 2K doit contrôler humidité (≤70 %, systèmes sensibles moins) et ôter l'eau du substrat.
Q : L'orangeade peut-il disparaître au polissage ?
R : Orangeade à courte onde légère peut être atténuée au polissage, mais orangeade à longue onde (grandes ondulations) non, repulvérisation nécessaire. La racine est réglage pulvérisation et gradient solvant, pas compenser au polissage.
Q : Microcrique et bulle sombre sont-ils identiques ?
R : Bulle sombre est bulle sous-cutanée non rompue, rompue en microcrique à cuisson ou plus tard ; microcrique est déjà percée. Cause proche (eau, air, séchage rapide surface), traiter par contrôle eau, anti-mousse, baisse séchage surface.
Q : Comment noter le défaut selon norme ?
R : Selon ISO 4628 pour bulles/craquelures/décollements en « niveau taille + quantité » 2D ; brillance GB/T 9754 ; adhérence GB/T 9286 croix. Éviter le seul « ça va visuellement ».
Q : Pourquoi pulvériser sur couche non sèche provoque détrempage ?
R : Le solvant fort de la couche supérieure dissout/gonfle la couche inférieure non durcie, la faisant rider, buller, décoller. Attendre durcissement complet et test compatibilité.
Q : Beaucoup de poussière est forcément un problème de peinture ?
R : Probablement non, mais cabine sale, filtre hors service, secteur ponçage en surpression ou air comprimé poussiéreux. Priorité propreté (voir conception cabine), pas changer de peinture.
Lecture complémentaire
- Propreté de l'atelier de pulvérisation automobile et conception de cabine : cratères, poussière, orangeade liés à l'environnement cabine, soigner la cabine avant la peinture.
- Formule et points d'application du vernis 2K de retouche automobile : dosage, épaisseur, perte température/humidité sont causes majeures de défauts côté retouche.
- Normes de test peinture automobile (adhérence/tenue intempéries/choc cailloux) : notation défauts (ISO 4628) source des items d'aspect de la fiche réception.
- Risques santé et protection de l'isocyanate en peinture automobile
- Technologie de durcissement UV et gain de cadence en peinture automobile : de la cuisson 2K à la polymérisation en secondes
- Système de peinture de retouche automobile : peinture 2K unie, base + vernis et monocomposant