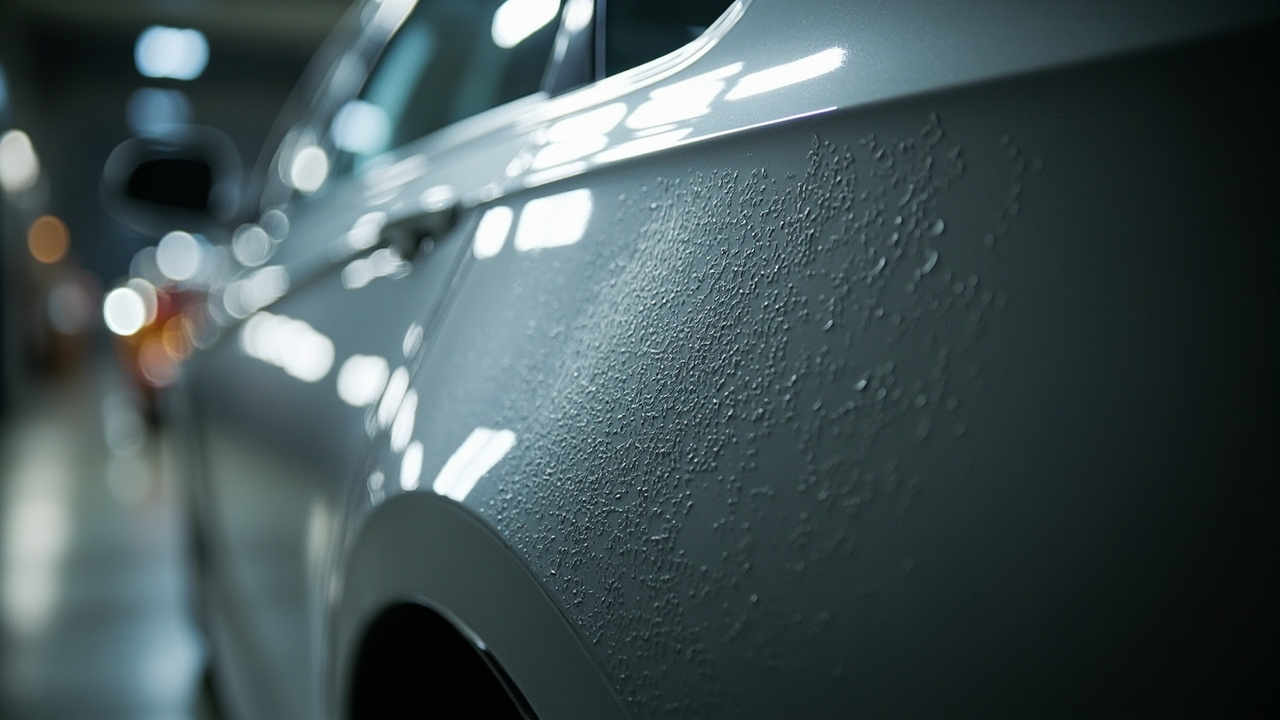
«Красивый» и «стойкий» автомобильный лак видны на поверхности лакокрасочной пленки: равномерность блеска, наличие подтеков и апельсиновой корки, появление пузырей и кратеров — это первое, что видят клиент и служба контроля качества. Большинство дефектов окраски вызваны не низким качеством самой краски, а выходом из-под контроля одного из звеньев материал—оборудование—среда—технология (4M). Одна и та же банка хорошей краски на участке с неконтролируемыми температурой и влажностью, ошибочным соотношением компонентов и грязной камерой распыления даст сплошные дефекты; напротив, на дисциплинированном участке обычной краской можно стабильно получать высокоглянцевое покрытие.
Как технический поставщик автомобильных и промышленных защитных покрытий, Кэсинь Синьцайляо (kexinMaterials) при сопутствующих работах по нанесению часто прикладывает «таблицу устранения дефектов» как приложение к поставке; в этой статье системно разбираются причины и меры по частым дефектам автомобильной краски и приводятся ссылочные стандарты оценки и испытаний, чтобы помочь участку перейти от «переделки на глаз» к «изменению параметров по корневой причине».
I. Логика классификации дефектов
Дефекты автомобильной краски по стадии возникновения делятся на три типа:
- Дефекты при нанесении (появляются сразу при распылении): подтеки, апельсиновая корка, сухое распыление, пылевые точки, плохое растекание — в основном вызваны параметрами распыления и средой;
- Дефекты при отверждении (появляются при сушке/запекании): игольчатые поры, скрытые пузыри, сморщивание, потеря блеска, побеление — в основном вызваны соотношением компонентов, температурой, влажностью, толщиной пленки;
- Дефекты при эксплуатации (проявляются в процессе использования): меление, изменение цвета, растрескивание, отслаивание, нитевидная коррозия — в основном вызваны системой покрытия, атмосферостойкостью, механическими повреждениями.
Первый принцип устранения неисправностей: сначала посмотрите, на какой стадии произошло, затем проследите назад изменяемые параметры этой стадии. Например, «пузыри появились только после запекания» почти наверняка требует проверки влажности/содержания воды и соотношения компонентов, а не техники распыления; «подтеки сразу после распыления» — сначала проверьте толщину пленки и вязкость. Создание таблицы сопоставления «стадия—параметр» — основа сокращения времени на устранение дефектов. Многие участки привыкли «где уродливо — там и подкрашиваем», в результате один и тот же дефект повторяется, корень в том, что явление не сопоставлено с изменяемым параметром, а переделкой лишь скрыта причина.
II. Подтеки (Sag / Run)
Подтек — это «слезы, занавеси», образующиеся при стекании мокрой пленки вниз под действием гравитации, один из самых распространенных дефектов автомобильной краски, особенно на вертикальных поверхностях и углах.
Причины: ① превышение толщины пленки (DFT выше окна TDS); ② избыточное разбавление, слишком низкая вязкость; ③ низкая температура, медленное испарение растворителя; ④ слишком близкое расстояние пистолета, чрезмерное перекрытие, слишком толстый слой за проход; ⑤ неправильный вспомогательный агент растекания или антиседиментатор.
Механизм: до поверхностного высыхания мокрая пленка сопротивляется гравитации за счет поверхностного натяжения и вязкости; когда толщина пленки и гравитация превышают предел текучести мокрой пленки, начинается стекание. Низкая температура удерживает растворитель, снижает вязкость, усугубляя процесс. Подтеки и апельсиновая корка часто имеют общий источник, но разные проявления: из одного пистолета — близко слой толстый → подтек, далеко сухое распыление → апельсиновая корка, поэтому при настройке параметров смотрите на оба конца.
Меры: удерживать DFT в окне (например, лак 40–60 µm); по DIN 4 @20℃ довести вязкость до рекомендованного диапазона; повысить температуру, снизить влажность, контролировать градиент испарения; расстояние пистолета 15–25 см, перекрытие 1/2–2/3; при необходимости добавить антиподтечный вспомогательный агент (аэросил, мочевинное загустение). Подтек после отверждения трудно устранить, только шлифовка и повторное распыление. Профилактика лучше переделки: перед серией на пробной панели измерить DFT и критическую толщину пленки для подтеков, записать «максимальную толщину за проход» в карту операции.
III. Апельсиновая корка (Orange Peel)
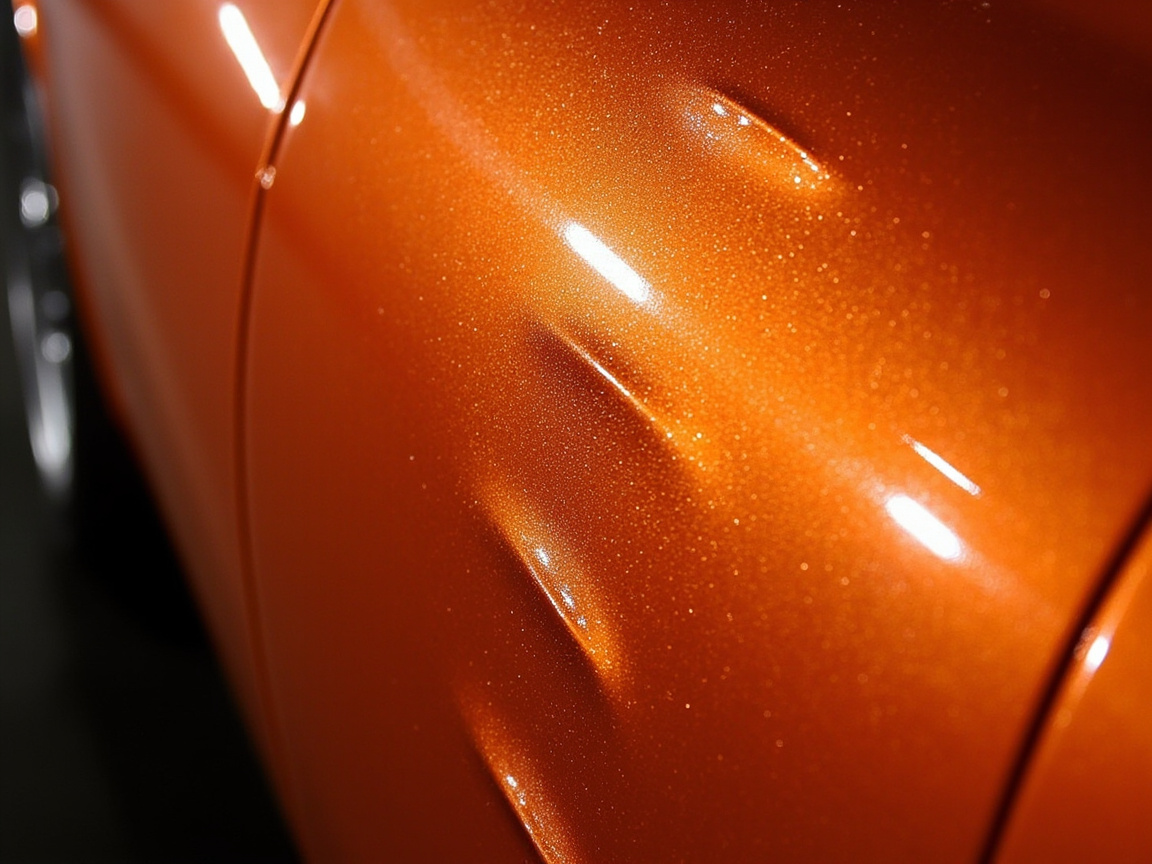
Апельсиновая корка — это волнистость на поверхности лакокрасочной пленки, похожая на кожуру апельсина, возникающая из-за недостаточного растекания — мокрая пленка не успела выровняться до поверхностного высыхания.
Причины: ① высокая вязкость, плохое распыление; ② низкое давление пистолета или неверный диаметр сопла, плохое распыление; ③ высокая температура или слишком быстрое испарение растворителя (поверхностное высыхание опережает растекание); ④ недостаточная толщина пленки, трудно растекаться; ⑤ сама краска плохо растекается.
Механизм: капли краски после распыления должны слиться и выровняться на панели за счет поверхностного натяжения; если поверхностное высыхание слишком быстрое, капли не успевают слиться и фиксируются, оставляя «апельсиновую корку». Длинноволновая апельсиновая корка — в основном от общей недостаточности растекания, коротковолновая — от крупных частиц распыления. Прибор BYK для апельсиновой корки делит волнистость на длинные волны (крупномасштабные неровности) и короткие волны (мелкозернистость), источники разные, меры тоже разные.
Меры: довести вязкость до окна, повысить допустимое давление распыления, выбрать правильный диаметр сопла (лак 1.2–1.4 мм); снизить скорость поверхностного высыхания (скорректировать градиент растворителя, снизить температуру поверхности); обеспечить достаточную толщину пленки; добавить агент растекания. Легкую коротковолновую апельсиновую корку можно уменьшить полировкой, но длинноволновую полировкой не убрать, нужно перекрашивать. Корень — в настройке параметров распыления и градиента растворителя, а не в компенсации полировкой. На ремонтном участке важнее: в зоне оперения локального ремонта пленка тонкая, легче появляется длинноволновая апельсиновая корка, следует отдельно контролировать факел и перекрытие.
IV. Кратеры и рыбьи глаза (Crater / Fish eye)
Кратер — это маленькая ямка (до грунта или промежуточного покрытия) на поверхности пленки из-за локально очень низкого поверхностного натяжения, «усадки» пленки; рыбий глаз — кратер вулканической формы с частицей в центре.
Причины: ① основание/среда содержат силиконовое масло, масло, воск, антиадгезив (очень низкое поверхностное натяжение, загрязняет мокрую пленку); ② плохая обезжиривание при предварительной обработке; ③ сжатый воздух содержит масло и воду; ④ краска загрязнена несовместимым веществом. Кратер — «загрязняющий» дефект, сильно распространяется, один источник загрязнения может испортить всю панель.
Механизм: загрязнитель диффундирует в мокрой пленке, снижая локальное поверхностное натяжение гораздо ниже окружающего, пленка для снижения поверхностной энергии сжимается к краям, образуя вулкан. Он распространяется с течением мокрой пленки, поэтому разрушителен. Даже очень низкая концентрация силиконовых загрязнений достаточна для образования групп кратеров на всей панели — типичный «вред от микроколичества».
Меры: усилить обезжиривание и чистоту; добавить в сжатый воздух многоступенчатое масловодоотделение; устранить источник силиконового загрязнения (запретить средства по уходу с силиконом рядом с камерой); при необходимости добавить антикратерный агент растекания (снизить разницу собственного поверхностного натяжения). Рыбий глаз после образования требует шлифовки и перекрашивания. Чистота камеры — первая линия защиты от кратеров, подробнее в Чистота автомобильной окрасочной камеры и проектирование камеры распыления. В управлении участком следует вписать «запрет силиконсодержащих продуктов в зону камеры» в правила и проводить проверку остатков обезжиривателя на поступающих деталях.
V. Игольчатые поры и скрытые пузыри (Pinholes / Solvent Pop)
Игольчатые поры — крошечные сквозные отверстия на поверхности пленки, скрытые пузыри — подкожные не лопнувшие пузыри, после запекания часто превращаются в поры или провалы.
Причины: ① основание содержит воду/полости с воздухом; ② смешивание с захватом воздуха, недостаточное обезвоживание при перемешивании; ③ слишком быстрое поверхностное высыхание, внутренний растворитель не успевает выйти и запечатывается; ④ слишком толстая пленка, задержка растворителя; ⑤ высокая влажность, реакция изоцианата с водой с образованием CO₂ (система 2K).
Механизм: растворитель или газ расширяются в пленке, поверхность уже высохла и образовала пленку, внутреннее давление выталкивает пленку в пузырь; если пленка прорвана — пора, если нет — скрытый пузырь. В системе 2K высокая влажность провоцирует реакцию —NCO с H₂O с выделением газа, это главная причина «пузырей во влажной среде». Игольчатые поры и скрытые пузыри часто путают, но при не лопнувшем пузыре внешне лишь легкая выпуклость, провал появляется только после запекания, поэтому окно «выдержки мокрой пленки для удаления пузырей» до запекания очень важно.
Меры: контролировать влажность основания (выше точки росы на 3℃ и более); достаточное обезвоживание и созревание; снизить скорость поверхностного высыхания (медленнее испаряющийся растворитель); контролировать толщину пленки; снижать влажность (особенно 2K). Легкие поры — полировка, тяжелые — перекрашивание. Для толстослойных систем следует применять «много проходов тонко + межслойная выдержка» вместо одного толстого прохода, чтобы дать растворителю путь выхода.
VI. Сморщивание и подъем нижнего слоя (Wrinkle / Lifting)
Сморщивание — складки, когда растворитель верхнего слоя набухает еще не просохший нижний слой, поверхность сохнет первой, а внутренний слой сокращается позже; подъем нижнего слоя (Lifting) — нижний слой поднимается пузырями и отслаивается под действием растворителя верхнего.
Причины: корень в том, что «нижний слой не полностью отвержден/высох перед нанесением верхнего», взаимное растворение. Часто встречается при «нанесении лака на невысохшую базовую краску», «нанесении новой краски на неподготовленную старую».
Механизм: сильный растворитель верхнего слоя проникает в нижний, заставляя несшитую смолу снова набухать, размягчаться, межслойная адгезия теряется, поверхность формирует пленку первой, а нижний слой сокращается позже — возникает сморщивание; если нижний слой поднимается пластом — получается подъем. Оба указывают на «несоответствие состояния отверждения между слоями».
Меры: наносить верхний слой только после полного отверждения нижнего; контролировать время межслойной выдержки; избегать сильного растворителя вверху при слабой стойкости к растворителю внизу; на ремонтном участке проводить тест совместимости старой краски. Соотношение компонентов и межслойное окно на ремонтном участке, подробнее в Рецептура и нанесение автомобильного ремонтного 2K лака. Для неизвестной старой краски сначала сделайте «локальный пробный напыл + решетка» для проверки совместимости, затем решайте о необходимости грунтовки-изолятора.
VII. Побеление и потеря блеска (Blushing / Loss of Gloss)
Побеление — белый туман на поверхности лака/пигментированной краски при влажно-жарких условиях (вода попадает в пленку, смола мутнеет или становится молочно-белой); потеря блеска — блеск ниже стандарта (< 85 GU @60°).
Причины: ① слишком высокая влажность, вода попадает в пленку (особенно реакция 2K изоцианата с водой, побеление нитро/акрила во влажно-жарких условиях); ② ошибка соотношения, недостаточное отверждение; ③ слишком быстрое испарение растворителя уносит поверхностное тепло, вызывая конденсацию воды.
Механизм: влага смешивается с пленкообразователем, вызывая неоднородность фазы смолы или микрофазовое разделение, свет рассеивается на границах — белый туман; или недостаточное отверждение дает низкую плотность поверхности и низкую отражательную способность. Побеление и потеря блеска часто сопутствуют, но потеря блеска может также исходить из недоотверждения или загрязнения воском/силиконом, нужно различать.
Меры: снижать влажность, осушать, контролировать точку росы; строгое соотношение; выбирать смолы, стойкие к побелению, и медленно испаряющиеся растворители; при необходимости нагрев и осушение. Легкая потеря блеска — полировка, тяжелая — перекрашивание. Управление точкой росы важнее таблицы влажности: если температура панели выше точки росы на 3℃, риск конденсации резко снижается. Зимой распыление особенно требует предварительного подогрева основания и краски.
VIII. Пылевые точки и частицы (Dirt / Dry spray)
Пылевая точка — пыль/сухие частицы красочного тумана из воздуха падают на мокрую пленку; сухое распыление (Dry spray) — грубые частицы от чрезмерно сухого распыления, когда туман падает на панель, не успев растечься.
Причины: ① грязная камера, износ фильтров, переток воздуха из зоны шлифовки; ② высокая температура/давление/дальнее расстояние вызывают сухое распыление; ③ сжатый воздух содержит пыль.
Механизм: пылевые точки от оседания частиц среды; сухое распыление от чрезмерного распыления, растворитель испаряется в полете, капли падают на панель в виде сухого порошка и не растекаются. Внешне похожи, но корни разные: пылевые точки случайно распределены, в основном от потока воздуха, сухое распыление сосредоточено на краях факела, от распыления.
Меры: повысить чистоту камеры и класс фильтров; приблизить расстояние, снизить давление, скорректировать растворитель; очистка сжатого воздуха. Пылевые точки убирают «мокрой шлифовкой + полировкой» или перекрашиванием. Сжатый воздух — часто игнорируемый источник загрязнения: фильтр-регулятор-лубрикатор (тройник) нужно регулярно сливать и менять картриджи, а также измерять точку росы, чтобы не вдувать воду и масло в пленку.
IX. Дефекты эксплуатации: меление, изменение цвета, растрескивание, нитевидная коррозия
Дефекты эксплуатации постепенно проявляются в процессе использования, отражая глубокие проблемы системы покрытия и атмосферостойкости:
- Меление: деградация смолы под УФ, поверхность порошкообразная, потеря блеска. Мера: выбирать атмосферостойкую смолу, добавлять УФ-абсорбер и стабилизатор HALS.
- Изменение цвета/пожелтение: фото/термостарение пигмента или смолы. Мера: алифатический отвердитель, атмосферостойкий пигмент, избегать силиконового загрязнения.
- Растрескивание: пленка хрупкая или внутреннее напряжение превышает адгезию, часто из-за превышения толщины, недостатка гибкости или старения. Мера: контроль толщины, улучшение гибкости, атмосферостойкий дизайн.
- Нитевидная коррозия: нитевидная коррозия по краям алюминия/эффектных цветов вдоль царапин, в основном от недостаточной защиты или задержки электролита. Мера: улучшить предобработку и запечатывание пор, повысить антикоррозийную совместимость.
Дефекты эксплуатации не исправить покрасочным участком, можно только предотвратить на этапе рецептуры и проектирования системы, поэтому в «акт приемки» обязательно включать атмосферостойкость, солевой туман, камнестойкость, подробнее в Стандарты испытаний автомобильной краски (адгезия/атмосферостойкость/камнестойкость).
X. Таблица сопоставления дефектов и устранения
Ниже сводная таблица быстрого поиска «причина—мера» для частых дефектов:
| Дефект | Стадия | Основная причина | Ключевая мера |
|---|---|---|---|
| Подтек | Нанесение | Превышение толщины/разбавление/низкая температура | Контроль DFT, вязкость, повышение температуры |
| Апельсиновая корка | Нанесение | Высокая вязкость/плохое распыление/быстрое поверхностное высыхание | Вязкость, улучшение распыления, снижение поверхностного высыхания |
| Кратер/рыбий глаз | Нанесение | Силиконовое загрязнение/плохое обезжиривание | Удаление загрязнения, усиленное обезжиривание, чистая среда |
| Игольчатые поры/скрытые пузыри | Отверждение | Влага/захват воздуха/быстрое поверхностное высыхание | Контроль воды, удаление пузырей, снижение поверхностного высыхания |
| Сморщивание/подъем | Отверждение | Нижний слой не просох | Распылять после отверждения нижнего |
| Побеление/потеря блеска | Отверждение | Высокая влажность/ошибка соотношения | Снижение влажности, строгое соотношение |
| Пылевые точки/сухое распыление | Нанесение | Грязь/сухое распыление | Чистая камера, настройка параметров |
| Растрескивание | Эксплуатация | Превышение толщины/хрупкость/старение | Контроль толщины, гибкость, атмосферостойкость |
| Меление | Эксплуатация | Недостаточная атмосферостойкость | Атмосферостойкая смола + стабилизатор |
XI. Стандарты испытаний и оценки
«Степень тяжести» дефекта нельзя оценивать на глаз, нужно использовать стандартную оценку:
- Визуальный вид: GB/T 9761 «Краски и лаки. Визуальное сравнение цвета красок» (эквивалент ISO 3668), задает условия сравнения цвета;
- Оценка дефектов: серия ISO 4628 «Краски и лаки. Оценка старения покрытий…» (уровни и количество пузырей, ржавчины, растрескивания, отслаивания), описание двумя измерениями «уровень (размер) + количество (плотность)»;
- Блеск: GB/T 9754 (60°, эквивалент ISO 2813), лак ≥ 85 GU — отлично;
- Апельсиновая корка: прибор BYK измеряет длинные/короткие волны (не ГОСТ, но общепринято в отрасли);
- Адгезия: GB/T 9286 решетчатый надрез (эквивалент ISO 2409), 0/1 уровень — отлично.
Кэсинь Синьцайляо (kexinMaterials) при поставке рекомендует клиентам вписывать в акт приемки «оценка дефектов + блеск + адгезия», заменяя стандартными цифрами «выглядит нормально», что защищает и поставщика, и клиента.
XII. Профилактика дефектов и устранение на основе данных
Лучше предотвратить заранее, чем переделывать потом. Рекомендуется создать:
- Красные линии параметров: соотношение компонентов, вязкость (DIN 4 @20℃), окно DFT, диапазон температуры и влажности — на стене;
- Подтверждение первой детали: каждая партия/каждый автомобиль — сначала пробная панель с измерением DFT и внешнего вида, затем серия;
- Период фильтров: потолочная вата, красочный войлок заменяются по перепаду давления по графику;
- Очистка сжатого воздуха: регулярный слив масла и воды, измерение точки росы;
- Запись и прослеживаемость: на каждой панели записывать среду, соотношение, параметры пистолета для обратного поиска дефектов;
- Журнал дефектов: по ISO 4628 регистрировать каждый дефект, ежемесячно считать «диаграмму Парето дефектов», направлять ресурсы улучшения на частые позиции.
Сделать управление дефектами «замкнутым циклом данных» — общая практика OEM и высококлассного ремонта. Закрепить корневую причину в стандартной операционной процедуре (SOP) надежнее, чем полагаться на опыт мастера, и удобно для быстрого обучения новичков. Когда частота дефектов падает, синхронно снижаются затраты на переделку, расход краски, задержки сроков, отдача от вложений в камеру и дисциплину процесса очень наглядна.
XIII. Связь дефектов с выбором краски
Многие участки сваливают все дефекты на нанесение, игнорируя влияние самого выбора краски. Пример: промежуточное покрытие с недостаточной гибкостью в зоне больших перепадов температур легче трескается от камней; смола с низкой атмосферостойкостью за полгода мелеет и теряет блеск; лак с плохим растеканием имеет очень узкий допуск к параметрам распыления, новичок легко получает апельсиновую корку. При выборе следует использовать «допуск к дефектам» как показатель: ширина окна, в котором система при колебаниях параметров не дает дефектов. Система с широким окном может не иметь предельных характеристик, но лучше стабильна на участке, совокупная стоимость качества ниже. Кэсинь Синьцайляо (kexinMaterials) при рекомендации систем сначала спрашивает «условия участка и уровень персонала», затем подбирает рецептуру с широким окном, а не просто продвигает высокопроизводительные узкооконные продукты. Для ремонтных мастерских с разными моделями и партиями единая система с широким окном проще в управлении и дает меньше ошибок, чем смесь нескольких высокопроизводительных систем.
XIV. Глубокие механизмы дефектов эксплуатации
Механизмы дефектов в период эксплуатации более скрыты, чем в период нанесения. Меление — это разрыв основной цепи смолы под действием УФ-излучения и кислорода, образование на поверхности рыхлого порошка; по сути, это фотоокислительная деструкция, которую замедляют с помощью УФ-поглотителей и стабилизаторов на основе пространственно-затрудненных аминов, но полностью предотвратить нельзя, поэтому данные по атмосферостойкости должны быть включены в приемку. Нитевидная коррозия чаще встречается на алюминии и по краям эффектных пигментированных красок: электролит (противогололедная соль, морская дымка) проникает вдоль царапин или пор, на поверхности алюминия образуется гальваническая пара, коррозия ползет по нитевидному пути, внешне похоже на волосы; профилактика заключается в качественной предварительной обработке, герметизации пор и соответствующей антикоррозийной защите, а не в простом утолщении лака. Растрескивание же возникает, когда внутреннее напряжение превышает межслойную адгезию и ограничение со стороны подложки; избыточная толщина пленки, недостаточная гибкость, усталость от циклов нагрева-охлаждения — всё это провоцирует дефект. Поняв эти механизмы, можно проследить связь «проблема при использовании» с «не прописано в стандартах на этапе проектирования», а не сваливать всё на покрытие задним числом.
15. Окупаемость инвестиций в управление дефектами
Ценность управления дефектами в конечном итоге выражается в затратах. Потек, требующий шлифовки и перекраски, включает прямые затраты: наждачную бумагу, лак, отвердитель, растворитель, труд и энергию на сушку; косвенные — занятость ремонтного места, задержку выдачи авто и жалобы клиентов. После внедрения параметрических пределов и подтверждения первого образца большинство дефектов нанесения можно перехватить до возникновения; снижение доли переделок приносит выгоду, часто многократно превышающую затраты на контроль и управление. Рекомендуем ремонтным мастерским и окрасочным цехам ежемесячно вести «дефектный Парето»: какой тип дефектов наиболее част, какой стадии соответствует, как параметры отклонились — и точечно направлять ресурсы на улучшение в высокочастотные позиции. Когда дефектность падает с двузначной в однозначную, удовлетворенность клиентов и производительность растут синхронно. Управление дефектами — не дело исключительно отдела качества, а замкнутый цикл с участием технологов, оборудования и закупок: поставщик покрытия дает карту устранения неисправностей, а на месте это превращают в исполняемую стандартную операционную процедуру.
16. База случаев дефектов и накопление знаний
Когда отдельная переделка устранена, высвобождается лишь половина ценности; только превращение опыта в базу случаев позволяет избежать повторных ошибок. Рекомендуем для каждого типичного дефекта создавать карточку из пяти элементов «фото явления — коренная причина — отклонение параметров — меры — верификация», классифицировать по типу дефекта, формируя доступную для поиска базу знаний. Новички сначала учат базу случаев — так осваиваются быстрее, чем зазубривая мануалы; на совещаниях по качеству говорят на основе случаев — это эффективнее, чем спорить «чья вина». База также подпитывает выбор: если некоторый тип кратеров повторяется, а корень — в грязной обезжиренности поступающих деталей, то продвигают апгрейд предобработки, а не смену лака; если апельсиновая корка концентрируется у новичков — усиливают обучение распылению, а не сомневаются в покрытии. Сложность накопления знаний — в «непрерывной фиксации»: многие цеха в сезон пропускают запись, потом забывают; рекомендуем встроить запись в процесс (сканировал — заполнил), снижая нагрузку. Когда случаев накопится достаточно, статистикой можно выявить закономерность «сезон — дефект» (например, кратеры растут в сезон дождей, апельсиновая корка — в разгар лета) и заранее готовиться. Высшая форма управления дефектами — память организации, а не отдельного человека.
17. Совместная работа цепочки поставок через призму управления дефектами
Дефекты часто пересекают границы цеха: предобработка деталей у поставщика, покрытие у поставщика, оборудование и люди — у нас. Чтобы минимизировать дефектность, нужна координация цепочки поставок. Совместное с поставщиком покрытия использование данных о дефектах и записей параметров позволяет ему встречно оптимизировать окно рецептуры; с заводом деталей/предобработки согласуют стандарты чистоты и шероховатости поверхности, снижая с истока кратеры и проблемы адгезии; с производителем оборудования — показатели обслуживания камеры распыления, обеспечивая стабильность среды. Ключ координации — «один и тот же язык данных»: все оценивают дефекты по ISO 4628, все меряют адгезию по GB/T 9286, тогда споры имеют общую базу. Кэсинь Синьцайляо (kexinMaterials) при комплектации сразу дает «карту устранения дефектов + техкарта + шаблон приемки» — три набора, цель которых заставить спрос и предложение работать в одной системе данных, а не говорить каждый свое. Координация цепочки поставок поднимает управление дефектами от «тушения пожаров в цеху» до «межзаводской профилактики» — обязательный путь к масштабируемому стабильному качеству. Когда детали, покрытие, оборудование и техпроцесс говорят на одном стандарте, снижение дефектности — естественный результат, а не заслуга чьих-то сверхусилий.
18. Количественная модель дефектов и затрат
Чтобы убедить руководство в управлении дефектами, лучше говорить деньгами. Рекомендуем модель «стоимость единицы дефекта»: прямые затраты на переделку одной детали = материалы (наждачная бумага, лак, отвердитель, растворитель) + труд (разборка, шлифовка, распыление, сушка по часам) + энергия (сушка, освещение) + занятость места; косвенные = штраф за задержку выдачи, отток клиентов, гарантийные претензии. Умножаем месячное число переделок на стоимость единицы — получаем месячный совокупный убыток от дефектов, сравниваем с затратами на среду и контроль — разница очевидна. Один завод, посчитав, обнаружил, что месячный убыток от дефектов равен годовой зарплате двух инженеров, и решился на модернизацию среды и стандартные операции — окупилось за полгода. Сила количественного подхода в том, чтобы превратить «качество важно» из лозунга в отчет, направляя ресурсы автоматически в высокодоходные улучшения.
Далее можно разбить стоимость дефектов по типам, выявляя «самый дорогой дефект». Потек и апельсиновая корка часты, но переделываются быстро и дешево; кратер и подплавление (разъедание нижнего слоя) при позднем обнаружении, уже после сборки, стоят огромных затрат на разборку. Выявив, направляют профилактические ресурсы в дорогие дефекты — общая отдача лучше. Модель годится и для сравнения вариантов: ставить UV или реконструировать камеру, брать высокосухой остаток или водное — всё считается по «вложения vs снижение стоимости дефектов» для срока окупаемости. Когда решения по качеству строятся на модели затрат, ремонтная мастерская переходит от «трат по ощущению» к «инвестициям по отдаче» — это и есть водораздел между зрелым предприятием и кустарщиной. Как только дефектные данные монетизируются, улучшение становится самодвижущимся.
19. Одна фраза для производства
Дефекты не страшны, страшно, когда один и тот же дефект повторяется без решения. Превращайте каждую переделку в осадок данных — цех будет всё стабильнее. Качество не проверяют, его делают проектированием и дисциплиной. Рекомендуем распечатать и повесить на стену «карту этап—параметр» из этой статьи: перед распылением сверяться, при проблеме — обратно прослеживать, это действеннее любых устных нотаций. Когда все описывают дефекты одним языком (уровни и количество по ISO 4628), затраты на коммуникацию и ложные суждения заметно падают. Самое дорогое на месте — не покрытие, а повторные переделки, на которых учатся на своих ошибках; самое дешевое — не дешевая краска, а дисциплинированная стандартная операция. Сделав управление дефектами привычкой, стабильность качества станет самой твердой конкурентоспособностью мастерской, и будет всё равно, есть ли наставник на месте.
20. Дополнение: мелочи, которые легко упустить
Напоследок напомним о нескольких легко игнорируемых деталях: у трехступенчатого фильтра сжатого воздуха регулярно сливать воду, скорость отрыва ленты держать одинаковой, калибровочную пластину глянцемера беречь от пыли, срезы образцов в солевом тумане закрашивать. По отдельности эти мелочи невзрачны, но в сумме определяют достоверность данных. Деталь — это качество; делая мелочи правильно, крупные дефекты сами сокращаются. Мастер линейного менеджмента — тот, кто не столько решает крупные аварии, сколько заблаговременно затыкает множество мелких дыр.
Часто задаваемые вопросы
В: Почему потек и апельсиновая корка появляются одновременно?
О: Оба связаны с толщиной пленки/вязкостью, но в противоположных направлениях: избыток толщины + жидкий → потек; высокая вязкость + плохое распыление → апельсиновая корка. На одном участке, если разбавлено и пистолет близко, возможен локальный потек, а вдали — сухой туман и корка. Калибруйте отдельно по DFT и окну вязкости.
В: Почему кратер «один источник загрязнения губит всю панель»?
О: Кратер исходит от загрязнителя с очень низким поверхностным натяжением (силиконовое масло/масло); он диффундирует в мокрой пленке, снижая локальное натяжение, заставляя пленку сжиматься в ямку, и расползается с течением мокрой пленки, поэтому загрязнительные дефекты разрушительны — надо отсечь источник.
В: Почему 2K лак легко пузырится?
О: В 2K есть изоцианат; при высокой влажности —NCO реагирует с водой, давая CO₂, который запирается под подсохшей пленкой — подкожные пузыри/игольчатые поры. Поэтому при 2K надо контролировать влажность (≤70%, для чувствительных систем ниже) и убирать воду с подложки.
В: Можно ли убрать апельсиновую корку полировкой?
О: Легкую коротковолновую корку полировкой смягчить можно, но длинноволновую (крупные волны) полировкой не уберешь — нужна перекраска. Корень — в настройке параметров распыления и градиенте растворителя, а не в компенсации полировкой.
В: Игольчатые поры и скрытые пузыри — одно и то же?
О: Скрытый пузырь — подкожный не лопнувший; при сушке или позже лопается в игольчатую пору; пора — уже сквозное отверстие. Причины схожи (влага, воздух, быстрая поверхностная сушка), лечатся контролем влаги, деаэрацией, снижением поверхностной сушки.
В: Как стандартно оценивать дефекты?
О: По серии ISO 4628 пузыри/трещины/отслаивание оценивают по «уровень размера + количество» в двух измерениях; глянец по GB/T 9754; адгезию по GB/T 9286 решеткой. Избегайте «на глаз нормально».
В: Почему нанесение верхнего слоя на непросохший нижний дает подплавление?
О: Сильный растворитель верхнего растворяет/разбухает неотвержденный нижний, вызывая морщины, пузыри, отслоение. Нижний должен полностью отвердеть до верхнего, и делать тест совместимости.
В: Много пылевых точек — это обязательно проблема краски?
О: Скорее нет, а грязная камера, износ фильтров, переток из зоны шлифовки или пыль в сжатом воздухе. Сначала чистота (см. раздел проектирования камеры), а не смена краски.
Дополнительное чтение
- Чистота окрасочного цеха автомобилей и проектирование камеры распыления: кратеры, пылевые точки, апельсиновая корка часто связаны со средой камеры — сначала лечите помещение, потом краску.
- Рецептура и нюансы нанесения автомобильного ремонтного 2K лака: несоблюдение пропорций, толщины, температуры-влажности — главные причины дефектов при ремонте.
- Стандарты испытаний автомобильных красок (адгезия/атмосферостойкость/камнестойкость): оценка дефектов (ISO 4628) — источник пунктов внешнего вида в приемке.
- Вред здоровью от изоцианатов автокрасок и защита
- Технология UV-отверждения в автоокраске и рост такта: от 2K сушки к секундному отверждению
- Системы авторемонтных красок: 2K базовая эмаль, база+лак и однокомпонентная