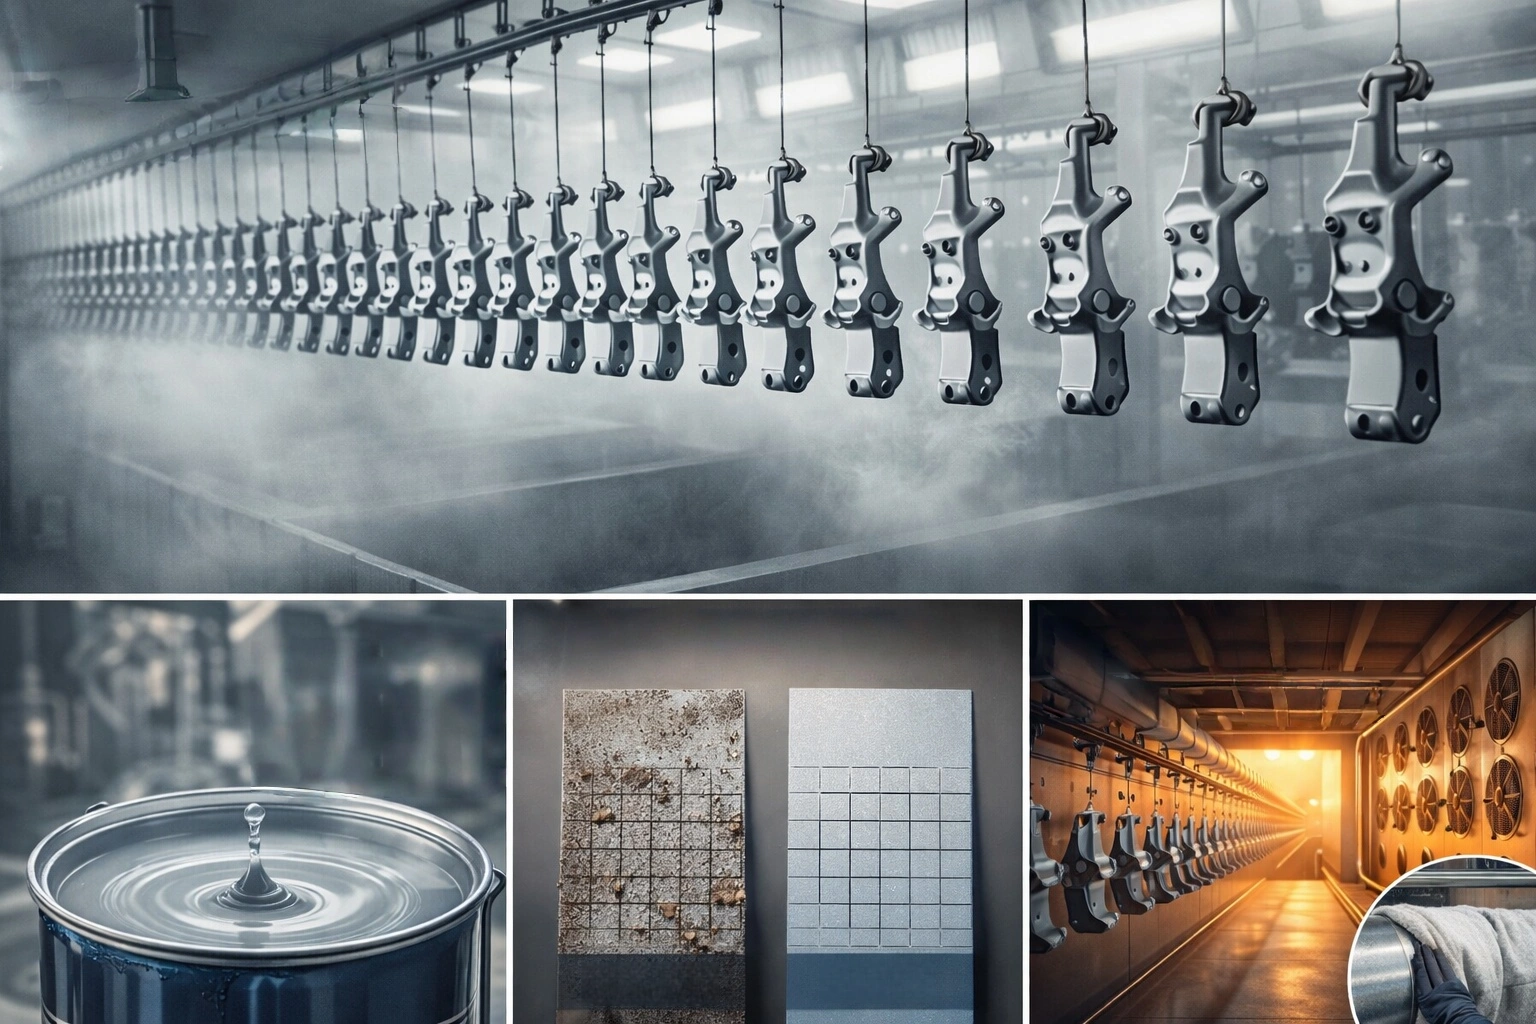
फ़्रेम या शसी (chassis) भाग पर पेंट-मुक्त क्षेत्र (paint-free zone) — जिसे कोटिंग होल्ड-ऑफ़ क्षेत्र भी कहा जाता है और कुछ ड्रॉइंग पर मास्किंग क्षेत्र या कीप-ऑफ़ क्षेत्र लिखा जाता है — फ़्रेम रेल, क्रॉस मेंबर, ब्रैकेट, सस्पेंशन सीट या वेल्डेड शसी असेंबली का वह सतह क्षेत्र है जिसे ड्रॉइंग पर स्पष्ट रूप से बिना-कोट घोषित किया गया हो, या जिससे पेंटिंग के बाद कोटिंग स्थानीय रूप से हटानी हो, ताकि अर्थिंग (grounding) संपर्क चालक रहें, असेंबली फ़िट सहनता-परिसर (tolerance band) में रहे, थ्रेड असेंबल-योग्य रहें और बाद की रिपेयर वेल्डिंग संभव रहे। यह इलेक्ट्रोडिपोज़िशन प्रणाली के उन गिने-चुने डिज़ाइन आइटमों में से एक है जहाँ कम करना ज़्यादा महँगा पड़ता है: पूरी पार्ट को लपेटने वाली फ़िल्म चालक सतहों, फ़िटिंग सतहों और आंतरिक थ्रेड को भी उसी तरह लपेट देती है।
एक ट्रैक्टर प्लांट में यह घटना अंतिम असेंबली लाइन पर एक पूरी बिल्ड-ग्रुप के साथ सामने आई: फ़्रेम के हार्नेस अर्थिंग बोल्ट ड्रॉइंग के टॉर्क (torque) तक कसे गए, स्थैतिक वोल्टेज ठीक दिखा, और लगभग तीन सौ किलोमीटर चलने के बाद इंस्ट्रूमेंट पैनल अलार्म करने लगा और चार्जिंग लैम्प झपकाने लगा। अर्थिंग स्ट्रैप खोलने पर दिखा कि संपर्क सतह पर कैथोडिक इलेक्ट्रोडिपोज़िशन कोटिंग (e-coat/KTL) की पूरी, अक्षुण्ण फ़िल्म जमी थी — धातु का धातु से सचमुच संपर्क ही नहीं हुआ था। मिलीओम मीटर ने परिपथ-प्रतिरोध को 10 Ω श्रेणी में दिखाया, जबकि उसी बैच के बिना-पेंट भाग 0.3 Ω से नीचे मापे गए। पुनर्कार्य था: बोल्ट खोलना, संपर्क सतह की फ़िल्म खुरचना, पुनः मापना, दोबारा स्थापित करना — प्रति वाहन 25 अतिरिक्त मिनट श्रम, और खुरचकर चमकाए गए पैच तीन महीने में जंग-आच्छादित दिखने लगे। प्रीट्रीटमेंट और इलेक्ट्रोडिपोज़िशन पैरामीटर सब विनिर्देश के भीतर थे, क्योंकि दोष पेंट में था ही नहीं — दोष यह था कि पेंट-मुक्त क्षेत्र को कभी परिभाषित ही नहीं किया गया था।
TL;DR: तकनीकी अनुबंध में सीधे लिखे जा सकने वाले छह निष्कर्ष
- कैथोडिक e-coat आमतौर पर शुष्क फ़िल्म 18-25 μm पर चलती है, प्रक्रिया-बैंड 15-35 μm, और क्योर विंडो 170-180 ℃ पर 20-30 min धारण; यही फ़िल्म-मोटाई और तापमान-विंडो मिलकर तय करते हैं कि चालक सतहें बचती हैं या नहीं और मास्किंग हार्डवेयर ओवन से ज़िंदा बाहर आता है या नहीं।
- अर्थिंग परिपथ आमतौर पर अधिकतम 0.5 Ω परिपथ-प्रतिरोध पर निर्दिष्ट किए जाते हैं (फोर-वायर विधि से पुनः-माप अधिक स्थिर पाठ देता है), और सतत e-coat फ़िल्म एक कुचालक है; कोटिंग दोष जाँच (holiday test) में पिनहोल मिलते ही हैं इसलिए — ASTM D5162 का निम्न-वोल्टेज वेट स्पंज कुल शुष्क फ़िल्म-मोटाई 0.5 mm तक की कोटिंग पर लागू होता है — ठीक इसीलिए कि कोटिंग विद्युत् सुचालित नहीं करती।
- बोल्ट जोड़े इंटरफ़ेस एम्बेडमेंट (embedment) के कारण प्रीलोड का आमतौर पर 5%-18% खो देते हैं; VDI 2230 के आधार पर प्रति इंटरफ़ेस 1-7 μm पर, पेंट फ़िल्म और कोई सॉफ्ट प्लेटिंग जोड़ने से एक पक्ष पर कई दशक μm तक अतिरिक्त बैठन जुड़ सकती है — समान ज्यामिति में M12 जोड़ लगभग 12% खोता है, M4 जोड़ 38% तक।
- आंतरिक थ्रेड का अपना निर्णय ज़रूरी है: 15-35 μm जमी फ़िल्म बारीक पिच वाले छिद्रों और M4 से छोटे बोर में थ्रेड एंगेजमेंट में हस्तक्षेप करती है, और केवल तीन रास्ते हैं — डुबकी टंकी में जाने से पहले मास्किंग, कोट के बाद थ्रेड पुन: टैपिंग, या कोटिंग बिल्ड के लिए सहनता दोबारा खोलना।
- पेंट-मुक्त क्षेत्र की सूची CB/T 3798-2016 और T/CANSI 42-2020 का "होल्ड-ऑफ़ क्षेत्र" दायरा सीधे उधार ले सकती है: वेल्ड लाइन के दोनों ओर कम से कम 50 mm, बोल्ट और पिन छिद्र, हिंज-पिन फ़ेइंग सतहें, सीलिंग सतहें, फ़्लांज संपर्क सतहें, अर्थिंग और चालक संपर्क सतहें, नेमप्लेक बॉस, और स्टॉप/लोकेटिंग सतहें।
- GB/T 3273-2026 (ऑटोमोबाइल फ़्रेम हेतु गर्म-लुढ़काई स्टील शीट और स्ट्रिप) 2026-10-01 से प्रभावशील हुआ है, GB/T 3273-2015 को प्रतिस्थापित करते हुए: मोटाई अधिकतम 18.0 mm तक, P अधिकतम 0.020%, S अधिकतम 0.012%, 700L ग्रेड जिसकी ReL न्यूनतम 600 MPa और Rm 700-880 MPa; फ़्रेम स्टील जितना पतला और मज़बूत होता जाता है, ग़लत होल्ड-ऑफ़ क्षेत्र का पुनर्कार्य उतना ही महँगा होता जाता है।
पेंट-मुक्त क्षेत्र की सीमा: तीन वर्ग की सतहें, केवल एक मास्किंग स्केच नहीं
पेंट-मुक्त क्षेत्र को "जहाँ वर्कशॉप टेप चिपकाता है" समझना आम ग़लतफ़हमी है। यह असल में तीन वर्ग की फलन-सतहों का संग्रह है; हर वर्ग का अपना विफलता-मोड, अपना स्वीकृति-मानदंड और अपना उपाय है, और तीनों को एक ही सूची में मिला देने से विसर्जन पक्के हैं।
वर्ग 1 चालक सतहें हैं: अर्थिंग स्टड और अर्थिंग बिंदु (grounding points), शील्ड टर्मिनेशन, मोटर और कंट्रोलर माउंटिंग सतहें, सेंसर माउंटिंग डैटम। ये अतिरिक्त प्रतिरोध के रूप में विफल होती हैं, और मानदंड मिलीओम या ओम पाठ है।
वर्ग 2 लोकेटिंग और फ़ेइंग (संपर्क) सतहें हैं: सस्पेंशन बुशिंग बोर, लीफ-स्प्रिंग सीट सतहें, ऐक्सल-हाउसिंग फ़ेइंग सतहें, हिंज-पिन बोर, डोवेल लोकेटिंग सतहें, सीलिंग फ़्लांज सतहें। ये असेंबली क्लियरेंस, सह-अक्षीयता, या सील स्क्वीज़-आउट के विनिर्देश से बाहर जाने के रूप में विफल होती हैं, और मानदंड विमा तथा बल है।
वर्ग 3 प्रक्रिया-सतहें हैं: वेल्ड तैयारी (weld preparations) और पेंटिंग के बाद वेल्डिंग होने वाली पट्टी, कोटिंग के बाद असेंबल होने वाले थ्रेडेड छिद्र, लेबल या अंकन (engraving) हेतु डैटम सतहें, और अलग-योग्य रहनी वाली स्टॉप/लोकेटिंग सतहें। ये न जुड़ने वाले वेल्ड, न चलने वाले टैप, खोए हुए अंकन के रूप में विफल होती हैं — और मानदंड इतना ही है कि अगला ऑपरेशन चल पाता है या नहीं।
तीनों वर्गों के नीचे एक ही तकनीकी मूल है: इलेक्ट्रोडिपोज़िशन पूरी पार्ट को डुबकी टंकी में डुबोता है, विद्युत्-क्षेत्र संचालित है, और मोटाई में स्व-सीमित है; यह किसी भी नंगी धातु को स्वयं नहीं छोड़ता। उसके पीछे छोड़ी गई फ़िल्म एक ही क्षण में चालक की अनुपलब्धता, विमात्मक वृद्धि और वेल्डिंग अवरोध — तीनों है।
चालकता की विफलता क्यों अपरिहार्य है: कोटिंग का कुचालन प्रत्येक स्वीकृति-विधि की पूर्वशर्त है
कैथोडिक e-coat रेज़िन कैथोड पर अंतरपृष्ठीय pH बढ़ने पर अपचयन से जमा होता है, और बाद का क्रॉसलिंक किया इपॉक्सी नेटवर्क विद्युत् सुचालित नहीं करता। ठीक इसी सतत फ़िल्म के कुचालक होने के कारण प्रीट्रीटमेंट और डिपोज़िशन की गुणवत्ता विद्युत् विधि से जाँची जा सकती है: पिनहोल, दरार या क्रेटर प्रोब की धारा को सबस्ट्रेट तक पहुँचने देते हैं और उपकरण अलार्म करता है। उद्योग जिस स्केल को पढ़ता है वह ASTM D5162 है: कुल शुष्क फ़िल्म-मोटाई 0.5 mm (20 mil) तक की कोटिंग के लिए निम्न-वोल्टेज वेट स्पंज, 0.5 mm से ऊपर की कोटिंग के लिए उच्च-वोल्टेज स्पार्क; 0.25 mm और 0.5 mm के बीच की कोटिंग को उच्च-वोल्टेज उपकरण से भी जाँचा जा सकता है बशर्ते परीक्षण-वोल्टेज फ़िल्म-मोटाई और परावैद्युत सामर्थ्य से गणना हो और कोटिंग आपूर्तिकर्ता स्वीकृति दे। शसी भाग की 18-25 μm e-coat फ़िल्म वेट-स्पंज परास में आती है — इसका अर्थ है कि 100% इन-लाइन holiday test उत्पादन में एक कार्यान्वयन-योग्य गुणवत्ता द्वार है, प्रयोगशाला-विचार नहीं।
अर्थिंग संपर्क के लिए वही फ़िल्म का अर्थ है: दोनों सतहों के बीच 18-25 μm मोटा कुचालक खड़ा है — भले ही बोल्ट दोनों धातु भागों को कसे, सच्ची चालकता उन्हीं कुछ बिंदुओं पर टिकी है जहाँ फ़िल्म कुचलकर छेदी जाती है। नहीं छेदी गई तो परिपथ-प्रतिरोध अंश ओम से दहाई ओम तक कूद जाता है। वर्कशॉप के नियम जैसे "पेंट स्टेशन पर अर्थिंग मत लगाओ" या "बोल्टिंग से पहले अर्थिंग बिंदु को पीटो" — सब यह बिल बाद में चुका रहे हैं।
चालक सतहों की तीन राहें: मास्किंग, कोट के बाद फ़िल्म भेदन, पेंट-भेदी फ़ास्टनर
उद्योग के पास चालक सतहों के लिए केवल तीन राहें हैं। तीनों में मोल-भाव कभी चालकता के लिए नहीं — तीनों अर्थिंग परीक्षा पास कराते हैं — बल्कि संक्षारण हानि, टैक्ट लागत और सुसंगतता जोखिम के बीच होता है।
पहली राह: डुबकी से पहले मास्किंग — वेल्डेड नट में पूर्व-स्थापित प्रक्रिया बोल्ट, उच्च-तापमान मास्किंग टेप, या सिलिकॉन मास्किंग कैप और प्लग। प्रक्रिया बोल्ट चालकता तुरंत और पूर्वानुमेय ढंग से लौटाते हैं, कम लागत, पुनः-प्रयोज्य; कीमत यह कि मास्किड क्षेत्र नंगा रहता है और एक क्रीविस (छिद्र-गह्वर) बनाता है। डीग्रीज़र और फॉस्फेटिंग घोल बोल्ट और शीट के बीच संकरी अंतराल में केशिका-संचालन से घुसते रहते हैं और स्टील मिल की शीट पर दी गई जंग-रोधी तेल धो देते हैं, राइंस स्टेशन फंसे घोल को नहीं बहा पाता, और फ़ेइंग सतह बड़े जल्दी जंग खाती है — एक फ़ील्ड तुलना में एक सप्ताह के अंदर दृश्य जंग दिखा — जिसके बाद चालकता फिर बिगड़ती है। लगभग हर "केवल मास्किंग" योजना का यही हाल है।
दूसरी राह: कोट के बाद फ़िल्म तोड़ना — पीसना, खुरचना, या थ्रेड पुन: टैपिंग। संक्षारण जुर्माना छोटा (संपर्क बिंदु को छोड़कर कोट अक्षुण्ण रहता है), चालकता भरोसेमंद, पर यह ऑपरेटर के हुनर पर निर्भर, टैक्ट धीमा, छूटने की संभावना ज़्यादा, और ताज़ा नंगी सतह को मौके पर टच-अप या कंडक्टिव पेस्ट से ढकना पड़ता है।
तीसरी राह: फलन को कमोडिटी पार्ट में ही डिज़ाइन करना — पेंट-भेदी बोल्ट (paint-piercing bolt) और अर्थिंग स्टड-नट असेंबली। प्रकाशित डिज़ाइन में एक ऐसा बोल्ट है जिसकी थ्रेड रन-आउट के पास समान दूरी पर तीन राहत खाँचे मिले हुए हैं और बाहरी व्यास पर प्रतिसम अंगूठी-रीब प्रेस किए गए हैं — लगभग 0.3 mm गहरे, 5 mm लंबे और 1.5 mm चौड़े प्रेस-चिह्न — वाशर-और-स्प्रिंग-वाशर असेंबली के साथ; दूसरे संस्करण थ्रेड में छह हेलिकल रेखाएँ बेलते हैं ताकि प्रोफ़ाइल फ़िल्म को सूक्ष्म स्तर पर विकृत करे; कैसल-नट असेंबली भी यही काम करती हैं। यह राह सुसंगतता स्टैम्पिंग और फ़ास्टनर सप्लाई चेन को सौंप देती है, और पेंट शॉप को अर्थिंग बिंदु के लिए कोई विशेष ऑपरेशन नहीं चाहिए।
| विषय | डुबकी-पूर्व मास्किंग (प्रक्रिया बोल्ट/टेप/सिलिकॉन कैप) | कोट-पश्चात् फ़िल्म भेदन (पीसना/खुरचना/पुनः टैपिंग) | पेंट-भेदी बोल्ट मानक भाग |
|---|---|---|---|
| चालकता कब लौटती है | असेंबली पर तुरंत | कोट के बाद ऑपरेशन से | टॉर्किंग के दौरान स्वतः |
| मास्किड क्षेत्र की संक्षारण स्थिति | नंगी धातु; क्रीविस का घोल जंग तेज़ करता है (फ़ील्ड तुलना में सप्ताह-स्तर का संक्षारण) | कोट अक्षुण्ण, केवल संपर्क बिंदु पर नंगा | कोट अक्षुण्ण; केवल प्रेस-रीब पर स्थानीय फ़िल्म-भेदन |
| टैक्ट और श्रम निर्भरता | मास्किंग लगाना-हटाना, मध्यम श्रम | भारी हस्त-कार्य, कमज़ोर सुसंगतता | कम श्रम, इनकमिंग-पार्ट की सुसंगतता पर निर्भर |
| प्रमुख विमा या शर्त | 170-180 ℃ ओवन झेलना आवश्यक | संपर्क क्षेत्र के चारों ओर 5-10 mm सीमा रखकर फ़िल्म तोड़ें | प्रेस-चिह्न लगभग 0.3 mm गहरे, 5 mm लंबे, 1.5 mm चौड़े |
| आम विफलता | मास्किड क्षेत्र में जंग, संपर्क-प्रतिरोध का वापस चढ़ना | छूट या अति-पीसन, आधार धातु पर खरोंच | अशक्त प्रेसिंग या ग़लत पार्ट, पूरा बैच विनिर्देश से बाहर |
फ़ेइंग सतहें और लोकेटिंग बोर: फ़िल्म बाहरी रूप नहीं, सहनता-परिसर खा जाती है
शसी और फ़्रेम भाग लगभग हर डैटम बोर और सतह से लेते हैं। डोवेल पिन बोर, बुशिंग माउंटिंग छिद्र, लीफ-स्प्रिंग सीट सतहें, ऐक्सल-हाउसिंग माउंटिंग सतहें, प्रोपशॉफ़्ट फ़्लांज सतहें — एक बार e-coat जब इन्हें समान रूप से ढक दे तो नाममात्र विमा ख़त्म। परिमाण अस्पष्ट नहीं: प्रति पक्ष 18-25 μm, और जब बोर और शैफ्ट दोनों कोटे हों तो त्रिज्या-संचय 36-50 μm।
यह आँकड़ा सहनता तालिका पर रखने पर तस्वीर साफ़ है। ⌀12 mm का H7 बोर +18 μm सहनता-परिसर और शून्य निचला विचलन लिए चलता है; ⌀10 mm का H7 बोर लगभग +15 μm लिए चलता है। एक लोकेटिंग पिन बोर और खुद पिन पर 18-25 μm e-coat जमने के बाद, इंटरफ़ेरेंस पहले से ही पूरी H7 बैंड की चौड़ाई से आगे निकल जाता है और पिन अंदर नहीं जाता। यह "थोड़ा ज़ोर लगाने" का मामला नहीं: ज़बरदस्ती प्रवेश से कोटिंग शियर कटती है और इंटरफ़ेस पर डिलैमिनेशन का रास्ता खुलता है, और जंग ठीक उसी बिंदु से शुरू होती है।
उपाय केवल चार हैं, लागत के आरोही क्रम में: बोर को पेंट-मुक्त घोषित कर डुबकी से पहले सिलिकॉन प्लग या प्रक्रिया पिन से मास्क करें; कोटिंग रखें पर कोटिंग बिल्ड के लिए छिद्र की मशीनिंग-विमा दोबारा अनुपातित करें (पहले बड़ा मशीन करें, फिर कोट); कोटिंग के बाद यांत्रिक फिनिश — रीम, बोर, या स्केप; या प्रक्रिया क्रम बदलें, पार्ट को पूर्ण-असेंबली डुबकी-कोटिंग से हटाकर भाग-वार कोटिंग के बाद असेंबली करें।

किनारे और छिद्र-मुँह इसी समस्या का दूसरा पहलू हैं। इलेक्ट्रोडिपोज़िशन तीव्र किनारों और बोर-प्रवेश पर फ़िल्म असमान बाँटता है: किनारे पतले चलते हैं जबकि छिद्र-प्रवेश पर घोल जमा होकर मोटाई बढ़ाता है, इसलिए नाममात्र फ़िल्म-मोटाई पर खोली गई सहनता असली पार्ट पर नहीं टिकती। स्वीकृति इसीलिए एक एकल-बिंदु पाठ पर नहीं टिक सकती। व्यावहारिक प्रचलन 90-10 नियम है: मापन-बिंदुओं का 90% निर्दिष्ट मोटाई से कम न हो, शेष 10% विनिर्देश के 80% से कम न हो, और निम्न पाठ एक ही क्षेत्र में समूहित न हों; मापन-घनत्व स्थान के अनुसार तय, छोटे पार्ट पर प्रति भाग कम से कम 3 बिंदु, और मोटाई एडी-करेंट या मैग्नेटिक-इंडक्शन गेज (GB/T 4957 प्रकार की विधियाँ) से पढ़ी जाए।
फ़ेइंग/संपर्क पृष्ठ केवल विमा नहीं: सीलिंग और क्लैंप-अप भी फ़िल्म-मोटाई से बदल जाते हैं
ईंधन-टैंक स्ट्रैप, एयर-फ़िल्टर हाउसिंग माउंटिंग सतहें, फ़्लांज-प्रकार ट्यूब-क्लैप सीटें — जो भी सतह सील-दबाव थामे — कोटिंग से "नरम" असर पाती हैं: पेंट फ़िल्म लगातार दबाव में क्रीप और एम्बेडमेंट करती है, आरंभिक स्क्वीज़ पर्याप्त दिखता है, सेवा में कुछ काल बाद जोड़ शिथिल होता है और सील-दबाव क्षीण हो जाता है। यह डिज़ाइन-निर्णय तकनीकी अनुबंध में जाता: सतह को होल्ड-ऑफ़ क्षेत्र में रखकर स्थानीय जंग-रोधी करें, या गास्केट से सीलिंग-सतह को कोटिंग से अलग रखें — कोटिंग की सपाटता पर भरोसा न करें।
फ़ेइंग सतह के साथ चलने वाली दूसरी सीमा घर्षण-प्रकार (friction-type) जोड़ हैं। स्ट्रक्चरल बोल्टिंग के लिए स्पष्ट मानदंड पहले से मौजूद हैं: स्लिप फैक्टर कोटिंग प्रणाली से बंधा है, फ़ेइंग सतह पर यूँ ही पेंट नहीं किया जा सकता; देखें क्या हाई-स्ट्रेंथ बोल्ट की फ़ेइंग सतहें पेंट की जा सकती हैं: स्लिप-फैक्टर मान और पुनः-सत्यापन। शसी भाग पर पठन-तर्क वही है, बस शासक आँकड़े स्ट्रक्चरल कोड की जगह OEM तकनीकी शर्तों और मापे गए स्लिप-भार से आते हैं — दोनों सेट कभी अदला-बदली नहीं करने चाहिए।
थ्रेडेड छिद्र और बारीक पिच: 15-35 μm असेंबली लाइन रोकने के लिए काफ़ी है
थ्रेड पर इलेक्ट्रोडिपोज़िशन का असर सतत कम आँका जाता है। स्व-सीमित फ़िल्म आंतरिक थ्रेड के फ़्लैंक और जड़ पर समान जमती है, और उपलब्ध क्लियरेंस दोनों तरफ़ से एक साथ खा जाती है। मोटी पिच के M10 और M12 जैसे छिद्रों पर, कोट के बाद पुनः टैपिंग — या बोल्ट चलाकर अंदर — काम करने लायक रहती है और प्रक्रिया-लागत नियंत्रित; बारीक पिच, पतली-दीवार बॉस और M4 से छोटे छिद्रों पर पुनः टैपिंग थ्रेड की पूरी लगें खींच लेती है, और तब केवल डुबकी-से-पहले मास्किंग ही सुरक्षित उत्तर है।
छोटे थ्रेडेड छिद्रों का मास्किंग हार्डवेयर दो अलग वातावरण झेलने लायक होना चाहिए: डीग्रीज़िंग और फॉस्फेटिंग बाथ का तापमान व pH, फिर क्योर स्टेशन 170-180 ℃ पर 20-30 min धारण। साधारण PVC प्लग और कम-तापमान सहन टेप विकृत हो जाते, चारकोल बनते, या चिपकन-अवशेष छोड़ जाते। उद्योग-मानक उच्च-तापमान सिलिकॉन प्लग व कैप और पॉलीएस्टर-वर्ग के ताप-सहनशील, हटाने योग्य टेप हैं। जब मास्किंग पार्ट ओवन में विफल होता है, तो अवशेष एक ही समय आंतरिक थ्रेड और बाथ को दूषित करते हैं, और लागत मास्किंग से कई गुना बड़ी हो जाती है।
एक मास्किंग ब्यौरा ऑपरेटर-निर्देश में जाना चाहिए: टेप टॉपकोट के टच-ड्राई सूखने के बाद हटाएँ। जल्दी हटाने गीली फ़िल्म फाड़ देता है; देर से, कोट पूरी तरह क्योर होने के बाद हटाने पर, होल्ड-ऑफ़ क्षेत्र के किनारे से कोटिंग उठ जाती है। हटाने के बाद होल्ड-ऑफ़ क्षेत्र पर कोई चिपकन-अवशेष या कोटिंग-प्रदूषण नहीं दिखना चाहिए। रिफिनिश पक्ष पर पील-फ़ोर्स विंडो और तापमान-बनाम-रुकावट व्यवहार ऑटोमोटिव रिफिनिश मास्किंग: पील-फ़ोर्स विंडो, बेक-रुकावट, और किनारा-रिसाव नियंत्रण में लिया गया है।
जो सीमा अक्सर भुल जाती है वह है "ओवन में नहीं जा सकने वाले पार्ट"। शसी असेंबली पर पॉलीयुरेथेन बुशिंग, रबर माउंट, प्लास्टिक क्लिप और पहले से स्थापित हार्नेस स्लीव होते हैं, जिनकी तापमान-सीमा e-coat क्योर विंडो से नीचे होती है; इसलिए फ़्रेम और सस्पेंशन भागों की पेंटिंग इन भागों के असेंबल होने से पहले होनी चाहिए। यदि ग्राहक-ड्रॉइंग तैयार-असेंबली की पेंटिंग माँगे तो क्योर विंडो घटाकर 150-160 ℃ के लो-बेक सिस्टम पर ले जाना पड़ता है, और बुशिंग आपूर्तिकर्ता की तापमान-घोषणा शासक रहेगी।
पेंट-मुक्त क्षेत्र सूची लिखना: सिद्ध "होल्ड-ऑफ़ क्षेत्र" दायरा उधार लें
जहाज़-निर्माण ने यह काम मानकीकृत कर रखा है। CB/T 3798-2016 (स्टील जहाज़ आउटफिटिंग भागों की पेंटिंग की तकनीकी आवश्यकताएँ) और उसका साथी T/CANSI 42-2020 (जहाज़ आउटफिटिंग भागों की पेंट होल्ड-ऑफ़ आवश्यकताएँ) "कोटिंग होल्ड-ऑफ़ क्षेत्र" का दायरा परिभाषित करते हैं और वह ट्रक तथा ऑफ़-हाईवे शसी भागों के टेम्पलेट में सीधे उतरता है: वेल्ड तैयारी और प्रतीक्षित वेल्डिंग क्षेत्र (वेल्ड लाइन के दोनों ओर कम से कम 50 mm), बोल्ट और पिन छिद्र, हिंज-पिन फ़ेइंग सतहें, सीलिंग सतहें, फ़्लांज संपर्क सतहें, प्रवेश स्थलों पर sleeve सतहें और दोनों ओर 50 mm दीवार, अर्थिंग और चालक संपर्क सतहें, stainless और विषम-धातु संपर्क सतहें, engraving और अंकन सतहें, नेमप्लेक बॉस, और स्टॉप या लोकेटिंग सतहें। उसी दायरे में जोड़ा गया है: होल्ड-ऑफ़ क्षेत्र पेंटिंग से पहले स्वच्छ और masked होने चाहिए, जहाँ ज़रूरी वहाँ शॉप प्राइमर पूर्व-लेपन अनुमत है, फ़िल्म-मोटाई 15-25 μm पर नियंत्रित और अधिकतम 30 μm।
वाणिज्यिक वाहन पर क्रियान्वयन तीन स्थलों पर भिन्न है: चालक सतहों पर अतिरिक्त स्वीकार्य फ़िल्म-भेदन विधि लिखनी है; फ़ेइंग सतहों पर कोट-बाद फिनिश ऑपरेशन और गेज नाम से; और हर होल्ड-ऑफ़ क्षेत्र को अपना संक्षारण-सुरक्षा विकल्प देना है — क्योंकि सूची की हर पंक्ति नंगी धातु का एक टुकड़ा है।
| वर्ग | विशिष्ट स्थान | ड्रॉइंग पर क्या लिखना है | कोटिंग से परे उपाय |
|---|---|---|---|
| चालक सतहें | अर्थिंग स्ट्रैप संपर्क सतहें, शील्ड टर्मिनेशन, मोटर और कंट्रोलर माउंटिंग सतहें | नंगा क्षेत्र, स्वीकार्य फ़िल्म-भेदन विधि, परिपथ-प्रतिरोध सीमा (0.5 Ω इंजीनियरिंग प्रचलन) | कंडक्टिव पेस्ट, दंत लॉक वॉशर या पेंट-भेदी बोल्ट; किनारों पर जंग-रोधी टच-अप |
| लोकेटिंग और फ़ेइंग सतहें | डोवेल बोर, बुशिंग माउंटिंग छिद्र, ऐक्सल-हाउसिंग और सीट संपर्क सतहें, फ़्लांज सतहें | कोट-बाद रीमिंग या boring, गेज जाँच, दो-पक्ष संचय के लिए 36-50 μm छूट | असेंबली के बाद स्थानीय जंग-रोधी तेल या हटाने-योग्य सुरक्षात्मक कोटिंग |
| थ्रेड और पिन छिद्र | बारीक पिच छिद्र, M4 और छोटे छिद्र, हाइड्रॉलिक पोर्ट थ्रेड | सिलिकॉन प्लग मास्किंग या कोट-बाद पुनः टैपिंग; ज़बरदस्ती प्रवेश निषेध लिखें | पुनः टैपिंग के बाद चिप्स साफ़ कर टच-अप से सील |
| वेल्डिंग और प्रक्रिया सतहें | रिपेयर वेल्ड तैयारी के दोनों ओर कम से कम 50 mm, पेंटिंग के बाद असेंबल होने वाली सतहें, अंकन और नेमप्लेक बॉस | आरक्षित पट्टी-चौड़ाई, टेप-निकासी का समय, शून्य-अवशेष आवश्यकता | वेल्ड-बाद टच-अप प्रणाली मौलिक प्रणाली से मेल खाती |
| विषम-धातु इंटरफ़ेस | स्टील फ़्रेम पर ऐल्युमिनियम ब्रैकेट, stainless फ़ास्टनर सीटें | नंगी सतह का पृथक्करण विधि, कि टूटे कोटिंग-किनारे से गैल्वैनिक आक्रमण तेज़ न हो | इंसुलेटिंग वॉशर, सील किए किनारे; गैल्वैनिक-संक्षारण सुरक्षा डिज़ाइन देखें |
| कोटिंग प्रणाली | विशिष्ट एक-पक्ष DFT | बोर-और-शैफ्ट दो-पक्ष संचय | फ़िट निर्णय |
|---|---|---|---|
| कैथोडिक इलेक्ट्रोडिपोज़िशन (CED) | 18-25 μm | 36-50 μm | ⌀12 H7 बोर के +18 μm बैंड से अधिक; लोकेटिंग बोर मास्क करने होंगे या कोट-बाद फिनिश |
| जल-आधारित डुबकी (हार्डवेयर) | 25-40 μm | 50-80 μm | थ्रेड और बुशिंग बोर मास्किंग हेतु डिज़ाइन |
| पाउडर कोटिंग | 60-120 μm | 120-240 μm | फ़ेइंग सतहें मूलतः कोट-अयोग्य; फैराडे पिंजरा प्रभाव बोर-मुँह पर मोटाई और जमा करता है |
| ज़िंक फ्लेक कोटिंग | 5-15 μm | 10-30 μm | पतली, घर्षण नियंत्रण-योग्य; फ़ास्टनर और स्प्रिंग-प्रकार क्लैप का मानक |
| हॉट-डिप गैल्वेनाइज़िंग (ISO 1461 आधार) | स्टील मोटाई-ग्रेड अनुसार 45-85 μm | 90-170 μm | दो-पक्ष संचय सामान्य बोर-सहनता से कहीं आगे; e-coat के साथ डुप्लेक्स प्रणाली पुनः गणना माँगती है |
| शॉप प्राइमर (होल्ड-ऑफ़ क्षेत्र पर पूर्व-लेप) | 15-25 μm, अधिकतम 30 μm | 30-50 μm | केवल अस्थायी जंग-रोधी; मुख्य कोटिंग से पहले प्रणाली-आवश्यकता अनुसार व्यवहार |
बोल्ट जोड़: कोटिंग टॉर्क को अनिश्चित क्लैंप बल बना देती है
पेंट-मुक्त क्षेत्र सूची से सबसे अधिक छूटने वाला आइटम बोल्ट सिर और नट के नीचे की बेयरिंग सतह है। कोटिंग यहाँ दो स्वतंत्र समस्याएँ खड़ी करती है: घर्षण गुणांक बदल जाता है, और कोटिंग दबाव में एम्बेड होकर अतिरिक्त शिथिलता जोड़ती है।
घर्षण पक्ष मानक परीक्षण से मात्रात्मक होता है। ISO 16047:2005 (फ़ास्टनर — टॉर्क/क्लैंप बल परीक्षण), जिसे चीन में GB/T 16823.3-2010 के रूप में समरूप अपनाया गया, M3 से M39 तक, ISO 898-1, ISO 898-2 या ISO 898-6 यांत्रिक गुण-वर्ग के बोल्ट, स्क्रू, स्टड और नट के लिए परीक्षण-स्थितियाँ परिभाषित करता है, और टॉर्क गुणांक K (K = T/(F·d)), कुल घर्षण गुणांक μ_tot (μtot), थ्रेड घर्षण गुणांक μ_th तथा बेयरिंग-सतह घर्षण गुणांक μ_b रिपोर्ट करता है। परीक्षक-शुद्धता ±2%, कोणीय माप ±2° या ±2% — जो बड़ा हो; मानक-स्थिति परीक्षण 10 ℃ से 35 ℃ के बीच निर्दिष्ट HH या HL बेयरिंग प्लेट के साथ। K गुणांक केवल समान घर्षण-स्थिति, समान नाममात्र व्यास और समान ज्यामितीय अनुपात पर ही पुनः-प्रयोज्य है — यही कारण है कि कोटेड फ़ास्टनर जोड़े को दोबारा परीक्षित करना अनिवार्य है।
शिथिलता पक्ष का नाम एम्बेडमेंट (बैठन) है। इंटरफ़ेस सूक्ष्म स्तर पर उच्चीकरणों (asperities) से बने होते हैं, इसलिए वास्तविक संपर्क-क्षेत्र आभासी क्षेत्र से कहीं कम; उच्चीकरण प्लास्टिक विरूपण से कुचलें तो ग्रिप-लंबाई घटती है और बोल्ट का प्रसार भी — बिना किसी घूर्णन शिथिलता के प्रीलोड गिर जाता है। प्रकाशित इंजीनियरिंग आँकड़े प्रति इंटरफ़ेस 1-7 μm देते हैं, खुरदरापन अनुसार पट्टीबंद: Rz 10 μm से कम पर थ्रेड इंटरफ़ेस लगभग 3 μm, बोल्ट-सिर या नट प्रति पृष्ठ 2.5 μm, आंतरिक फ़ेइंग पृष्ठ प्रति 1.5 μm; Rz 10-40 μm पर लगभग 3 μm, 3 μm और 2 μm; Rz 40-160 μm पर लगभग 3 μm, 4 μm और 3 μm (शियर भार में आँकड़े ऊपर चलते हैं, और सिर व नट के नीचे 4.5-6.5 μm तक माना जाता है)। मध्यम खुरदरापन पर सादा स्टील का दो-प्लेट जोड़ कुल मिलाकर लगभग 11 μm बैठता है; M10 को yield के 75% तक प्रीलोड करने पर लगभग 13% हानि; धातु जोड़ों की सामान्य हानि-परास 5%-18%।
कोटिंग और प्लेटिंग इसे बिगाड़ती हैं: मोटी सॉफ्ट पेंट फ़िल्म बेयरिंग सतह के नीचे से बहिर्प्रवाहित होती है और केवल एक पक्ष पर कई दशक μm तक अतिरिक्त बैठन जोड़ सकती है। व्यास घटते हानि-अंश तीव्रता से चढ़ता है — एम्बेडमेंट विस्थापन लगभग बोल्ट के आकार से स्वतंत्र रहता है, जबकि प्रीलोड प्रतिबल-क्षेत्र (व्यास के वर्ग के समानुपाती) से बंधा है — इसलिए प्रकाशित गणना M12 के लिए लगभग 12% और M4 के लिए लगभग 38% हानि देती है।
| स्थिति | थ्रेड इंटरफ़ेस | बोल्ट-सिर / नट पृष्ठ (प्रति) | आंतरिक फ़ेइंग पृष्ठ (प्रति) | परिणाम |
|---|---|---|---|---|
| Rz 10 μm से कम, अक्षीय भार | 3 μm | 2.5 μm | 1.5 μm | सादा स्टील जोड़ 5% हानि की निचली सीमा पर |
| Rz 10-40 μm, अक्षीय भार | 3 μm | 3 μm | 2 μm | दो-प्लेट जोड़ कुल लगभग 11 μm; M10 लगभग 13% |
| Rz 40-160 μm, शियर भार | 3 μm | 6.5 μm | 3.5 μm | खुरदरे ब्लास्ट प्रोफ़ाइल और किनारा-संचय हानि को ऊपर धकेलते हैं |
| कोटेड या सॉफ्ट-प्लेटेड बेयरिंग सतह | फ़िल्म-बहिर्प्रवाह प्रति पक्ष कई दशक μm तक अतिरिक्त बैठन जोड़ सकता है | छोटे व्यास के जोड़ M4 स्तर 38% के निकट | ||
| सेवा-काल में बैठन | कुल हानि का लगभग सत्तर प्रतिशत लगभग 30 दिनों के भीतर | प्रारंभिक पुनः-जाँच दूरस्थ रखरखाव से ज़्यादा महत्वपूर्ण | ||
डिज़ाइन-पक्ष क्षतिपूर्ति के भी मात्रात्मक आधार हैं: VDI 2230 कठोरता-वंटन अनुसार स्टील जोड़ के क्लैंप्ड भाग आमतौर पर बोल्ट की कठोरता से 3 से 6 गुना ले जाते हैं, इसलिए बाह्य भार का केवल 15%-25% बोल्ट तक पहुँचता है, और प्रीलोड आमतौर पर प्रूफ़ लोड के 70%-90% पर सेट किया जाता है। जहाँ होल्ड-ऑफ़ क्षेत्र हटाया न जा सके, वहाँ व्यावहारिक चालें कम हैं: कम इंटरफ़ेस, बेयरिंग सतहों को खुरदरापन-नियंत्रण के साथ होल्ड-ऑफ़ में लाना, या ग्रिप को लचीला बनाने हेतु बेल्विल वॉशर। प्रकाशित दीर्घकालिक आकलन — सादा-वाशर जोड़ में लगभग 50 वर्षों में लगभग 10% शिथिलता बनाम बेल्विल-वाशर जोड़ में लगभग 27% — दिखाते हैं कि डिस्क स्प्रिंग दीर्घकाल में रैखिक लाभ नहीं है और जोड़-दर-जोड़ सत्यापन माँगता है। वाणिज्यिक वाहनों पर परिचित उत्तर व्हील-बोल्ट वाला ही है: प्रारंभिक माइलेज के बाद पुनः-टॉर्क विंडो निर्धारित करें।
जहाँ जोड़े को नियंत्रित घर्षण भी चाहिए, वहाँ राह पेंट बेयरिंग सतह के नीचे छोड़ना नहीं बल्कि ठोस स्निग्धक है; क्रिया-विधि और टॉर्क-गुणांक सत्यापन नैनो MoS2 ड्राय-फ़िल्म स्निग्धन कोटिंग: घर्षण-क्रम, विफलता-सीमाएँ और टॉर्क-गुणांक सत्यापन में है।
नंगी धातु की कीमत: हर पेंट-मुक्त क्षेत्र का अपना संक्षारण-सुरक्षा होनी चाहिए
होल्ड-ऑफ़ सूची की हर पंक्ति नंगा स्टील है। ISO 12944-2 के पर्यावरण-वर्ग आधार पर प्रथम-वर्ष संक्षारण हानि: निम्न-कार्बन स्टील C3 में >25 से 50 μm तक, C4 में >50 से 80 μm तक, C5 में >80 से 200 μm तक; उसी प्रचलन पर ज़िंक C3 में 0.7-2.1 μm, C4 में 2.1-4.2 μm, C5 में 4.2-8.4 μm खो देता है। अर्थात C4 पर्यावरण में एक नंगा अर्थिंग फेस एक वर्ष में उतनी धातु खो सकता है जितनी पूरी e-coat फ़िल्म मोटी — जबकि वही पर्यावरण ज़िंक की केवल कुछ μm खाता है। पेंट-मुक्त क्षेत्र "थोड़ा कम पेंट" नहीं है; यह एक बिंदु को पूर्णतः भिन्न संक्षारण-दर व्यवस्था में रख देता है।
इसलिए जोड़ा गई सुरक्षा चार विकल्पों तक सीमित है, और सब एक ही ड्रॉइंग पर लिखी जानी चाहिए: पार्ट असेंबल होते ही काम करने वाला हटाने-योग्य जंग-रोधी तेल या दीर्घ-आयु ग्रीस; स्थानीय टच-अप, जिसके किनारे ramp-over हों और जिसका एड्हेज़न पुल-ऑफ़ (pull-off) परीक्षण से पुनः-सत्यापित हो — पठन प्रचलन पुल-ऑफ़ द्वारा एड्हेज़न स्वीकृति: संख्यात्मक निर्णय और विफलता-मोड में; enclosed सेक्शन के लिए कैविटी वाक्स — आंतरिक-फ़िल्म निर्माण और मानदंड ऑटोमोटिव कैविटी वाक्स: आंतरिक कोटिंग, फ़िल्म निर्णय और दीर्घकालिक सुरक्षा में; और विषम-धातु जोड़ों पर इंसुलेटिंग वॉशर तथा edge sealing से गैल्वैनिक युग्म तोड़ना, देखें स्टील-ऐल्युमिनियम बॉडी: गैल्वैनिक संक्षारण, कोटिंग पृथक्करण और किनारा-सीलिंग।
टच-अप से पहले की सफ़ाई में भी कड़े मानदंड हैं। होल्ड-ऑफ़ क्षेत्र वर्कशॉप स्टोरेज में रखे और दोबारा दूषित होते हैं; घुलनशील लवण टच-अप विफलता का आम मूल हैं, और नमूना-ग्रहण तथा चालकता सीमाएँ सबस्ट्रेट पर घुलनशील लवण दूषण: Bresle सैंपलिंग, चालकता सीमाएँ और निर्णय के अनुसार; ब्लास्ट क्लीनिंग के बाद प्राइमर से पहले की प्रतीक्षा प्रकाशित प्रचलन अनुसार 4 h के भीतर, उच्च आर्द्रता या डीपॉइंट के निकट 2 h तक छोटी; स्टील का तापमान डीपॉइंट से कम से कम 3 ℃ ऊपर और आपेक्षिक आर्द्रता अधिकतम 85%।

मुख्य आँकड़े: आठ उद्धरण-योग्य पंक्तियाँ
- कैथोडिक e-coat विशिष्टतः शुष्क फ़िल्म 18-25 μm, समायोज्य प्रक्रिया-बैंड 15-35 μm; प्रकाशित आँकड़े उपलब्ध मोटाई-नियंत्रण ±3 μm तक बताते हैं।
- क्योर विंडो 170-180 ℃ पर 20-30 min धारण; व्यापक परंपरागत विनिर्देश-बैंड 177-204 ℃ पर 10-20 min; लो-बेक सिस्टम 150-160 ℃ तक नीचे जाते हैं।
- बाथ सॉलिड्स आमतौर पर 18%-22% पर रखे जाते हैं; पूर्ण-वाहन डुबकी पर लाइन-वोल्टेज विशिष्टतः 200-300 V चलते हैं, सामग्री-उपयोग 100% के निकट और अल्ट्राफ़िल्ट्रेशन पुनर्प्राप्ति >99%।
- इंटरफ़ेस एम्बेडमेंट प्रकाशित आधार पर प्रति इंटरफ़ेस 1-7 μm, बोल्ट व नट सहित दो-प्लेट जोड़ में लगभग 11 μm, और प्रीलोड हानि आमतौर पर 5%-18% में।
- टॉर्क/क्लैंप बल परीक्षण ISO 16047:2005 (GB/T 16823.3-2010) के अनुसार, M3 से M39 तक, परीक्षक-शुद्धता ±2%, मानक स्थिति 10-35 ℃।
- बॉन्डिंग और अर्थिंग मानदंड का इंजीनियरिंग प्रचलन: परिपथ-प्रतिरोध अधिकतम 0.5 Ω, हार्नेस लूप-प्रतिरोध लगभग ≤0.5 Ω/m, और कंपन-परीक्षण (vibration test) के बाद संपर्क-प्रतिरोध परिवर्तन अधिकतम 10 mΩ।
- शॉप प्राइमर होल्ड-ऑफ़ क्षेत्रों पर 15-25 μm पूर्व-लेपन की अनुमति, सीमा 30 μm; वेल्ड क्षेत्रों और प्रवेश संपर्क सतहों पर आरक्षित पट्टी कम से कम 50 mm पर।
- न्यूट्रल सॉल्ट स्प्रे दीर्घायु: कैथोडिक e-coat विशिष्टतः 500-1000 h और ऊपर, प्रकाशित कैथोडिक इपॉक्सी सिस्टम 1200 h वर्ग तक, एनोडिक e-coat अधिकतर 400-600 h।
सत्यापन और स्वीकृति: तीन द्वार और एक रिकॉर्ड-सेट
पेंट-मुक्त क्षेत्र सही हुआ या नहीं, यह देखने से तय नहीं होता। पहला द्वार चालकता है: असेंबली-अवस्था में मिलीओम मीटर (फोर-वायर विधि) से अर्थिंग परिपथ का संपर्क-प्रतिरोध मापें, सीमा OEM तकनीकी शर्तें देंगी — इंजीनियरिंग प्रचलन अधिकतम 0.5 Ω; जहाँ चालक भाग ड्राइव-सिस्टम के पास हैं, प्रकाशित प्रतियोगिता-नियम 300 mΩ या कम कठोर संदर्भ देते हैं। दूसरा द्वार विमा है: लोकेटिंग बोर कोट-बाद गेज से, 100% या सैंपलिंग प्लान पर जाँचे; परीक्षण-पिन केवल हाथ के बल से डाले जाएँ — मानव-लिवरेज से परे कोई उपकरण नहीं, और असेंबली के बाद फिनिश कट दर्ज करें। तीसरा द्वार कोटिंग-काय है: मोटाई 90-10 नियम पर, होल्ड-ऑफ़ किनारों पर टच-अप का एड्हेज़न और पिनहोल; निम्न-वोल्टेज वेट स्पंज इस पतली-फ़िल्म वर्ग हेतु सही holiday test साधन है।
रिकॉर्ड तत्व: पेंट-मुक्त क्षेत्र को ट्रेसयोग्य (traceable) बनाना
सहेजे जाने वाले रिकॉर्ड में यों होना चाहिए: मास्किंग सामग्री और उनकी तापमान-घोषणा, वास्तविक ओवन तापमान-वक्र, फ़िल्म-भेदन या पुनः टैपिंग करने वाले स्टेशन व ऑपरेटर, चालकता पुनः-पाठ उपकरण ID के साथ, कोट-बाद फिनिश कट गेज ID के साथ, और हर होल्ड-ऑफ़ संक्षारण-उपाय का बैच व अनुप्रयोग-समय। पेंट-मुक्त क्षेत्र के विवाद प्रायः इस बारे में नहीं होते कि क्षेत्र होना चाहिए था या नहीं; वे इस बारे में होते हैं कि उस समय वास्तव में क्या किया गया — और रिकॉर्ड के अभाव में उत्तरदायित्व असाइन नहीं किया जा सकता।

क्रियान्वयन: ड्रॉइंग से फ़र्स्ट-आर्टिकल तक छह कदम
- चरण 1: पार्ट ड्रॉइंग का तीन सतह-वर्ग (चालक, फ़ेइंग, प्रक्रिया) से ऑडिट करें; हर स्थान को होल्ड-ऑफ़, कोट-बाद-फिनिश, या कोट-स्वीकार्य टैग करें — सूची बनाएँ, टेप-स्केच नहीं।
- चरण 2: सहनता गणना में दो-पक्ष फ़िल्म बिल्ड डालें, बोर और शैफ्ट पर प्रति पक्ष 18-25 μm लें; जहाँ संचय बोर-सहनता से अधिक हो, वह सूची में।
- चरण 3: ओवन विंडो को पार्ट की अधात्विक सामग्री की तापमान-सीमा से मिलाएँ; 200 ℃ वर्ग पर रबर बुशिंग, प्लास्टिक क्लिप और स्थापित हार्नेस सब पर विचार करना होगा।
- चरण 4: मास्किंग हार्डवेयर चुनें — सिलिकॉन प्लग, ताप-सहनशील टेप, प्रक्रिया बोल्ट — और मापे 170-180 ℃ ओवन प्रोफ़ाइल पर विमोचन व चिपकन-अवशेष सत्यापन करें।
- चरण 5: हर होल्ड-ऑफ़ क्षेत्र को उसका संक्षारण-सुरक्षा विकल्प और टच-अप प्रणाली असाइन करें, edge ramp-over और पुनः-परीक्षण विधि लिखें।
- चरण 6: फ़र्स्ट आर्टिकल की तीनों द्वारों पर स्वीकृति लें, फिर चालकता पाठ, फिनिश कट और मोटाई डेटा तकनीकी अनुबंध में लौटाएँ ताकि थोक उत्पादन और अगले मॉडल में पुनः-उपयोग हो।
FAQ: फ़्रेम और शसी भागों के पेंट-मुक्त क्षेत्र पर आम प्रश्न
क्या सब कुछ कोट करके असेंबली पर अर्थिंग बिंदु रगड़ लिए जाएँ?
जायज़ है, पर इसे एक प्रक्रिया के रूप में मूल्य दें। कोट-पश्चात् फ़िल्म भेदन का संक्षारण जुर्माना छोटा है — केवल संपर्क बिंदु नष्ट होता है — जबकि टैक्ट और सुसंगतता ऑपरेटर के प्रदर्शन पर लटकी रहती हैं, और छूटा या अति-कीया गया स्थान अतिरिक्त प्रतिरोध या आधार धातु पर खरोंच बन जाता है। उच्च-आयतन कार्य में प्रेस-रीब या बेली हेलिकल रेखाओं वाले पेंट-भेदी अर्थिंग स्टड सुसंगतता फ़ास्टनर सप्लाई चेन को सौंप देते हैं; एकल और लघु-आयतन कार्य में पीसना प्लस कंडक्टिव पेस्ट ही किफ़ायती उत्तर है, पर नंगी सतह को मौके पर जंग-रोधी मिलना ज़रूरी है।
प्रक्रिया-बोल्ट से मास्क किया अर्थिंग नट एक सप्ताह में क्यों जंग खा जाता है?
मास्किंग e-coat फ़िल्म को रोकता है; प्रीट्रीटमेंट रसायन को नहीं। डीग्रीज़र और फॉस्फेटिंग घोल बोल्ट और शीट के बीच संकरी क्रीविस में केशिका-संचालन से घुसते रहते हैं और मिल-लगाई जंग-रोधी तेल धो देते हैं; अंतराल इतना संकरा कि राइंस स्टेशन फंसा घोल बाहर नहीं बहा पाता, क्रीविस में घुसा घोल ओवन में बेक होकर आक्रमण तेज़ करता है, और वहाँ परिवेशी वायु के विरुद्ध कोई कोटिंग ही नहीं। ये तीनों असर मिलकर मास्किड फ़ेइंग सतह पर दिनों में जंग दिखा देते हैं, और उसके ठीक पीछे चालकता फिर बिगड़ जाती है — इसीलिए मास्किंग योजना के साथ कोट-बाद जंग-रोधी जोड़ा ही जाना चाहिए।
पेंट किए फ़ास्टनर जोड़े का टॉर्क गुणांक दोबारा क्यों मापा जाए?
फ़िल्म बेयरिंग-सतह घर्षण गुणांक और एम्बेडमेंट बैठन — दोनों एक ही समय बदल देती है। ISO 16047 के अंतर्गत K और घर्षण गुणांक केवल एक घर्षण-स्थिति, एक नाममात्र व्यास और एक ज्यामितीय अनुपात के लिए मान्य हैं — और कोटिंग एक नई घर्षण-स्थिति है। एम्बेडमेंट विस्थापन बोल्ट आकार के साथ लगभग नहीं घटता, इसलिए समान μm बैठन छोटे व्यास पर कहीं बड़ी प्रीलोड हानि में बदल जाती है; प्रकाशित गणना M4 पर लगभग 38% तक पहुँचती है। बिना-पेंट फ़ास्टनर तालिका से कोटे जोड़े कसने पर वास्तविक क्लैंप बल डिज़ाइन से बहुत दूर रह सकता है, और पकड़ने के लिए कोई शिथिलता-संकेत नहीं मिलता।
क्या पेंट-मुक्त क्षेत्र जितना छोटा उतना अच्छा?
नहीं। बहुत छोटा, तो फ़िल्म-भेदन क्षेत्र अपर्याप्त: चालकता संयोग से छिद्रित कुछ बिंदुओं पर टिकी रहती है और बैच-उतार बड़ा। बहुत बड़ा, तो सारा संक्षारण-भार पेंट-पश्चात् और असेंबली ऑपरेशन पर आ चढ़ता है। क्षेत्र को फलन से आकार दें: चालक सतहें पूरी संपर्क-रींग पट्टी दिखाएँ, फ़ेइंग सतहें फिनिश टूल की चाल के लिए छूट छोड़ें, वेल्ड क्षेत्र प्रक्रिया स्पेक अनुसार (आमतौर पर कम से कम 50 mm), और उसी ड्रॉइंग पर नंगे क्षेत्र की अस्थायी व दीर्घकालिक जंग-रोधी लिखी हो।
क्या शसी भागों पर e-coat फ़िल्म अकेली टॉपकोट का काम कर सकती है?
एक्सपोज़र पर निर्भर। कैथोडिक इपॉक्सी e-coat आंतरिक सेक्शन और ग़ैर-एक्सपोज़्ड भागों के लिए पर्याप्त सुरक्षा देता है, पर इपॉक्सी कोटिंग पराबैंगनी प्रकाश में सतह से क्षयित और चॉक होती हैं, इसलिए एक्सपोज़्ड भागों को जोड़ा टॉपकोट चाहिए। ट्रक बॉडी और ट्रेलर — जहाँ पराबैंगनी भी और पत्थर-चोट भी — के लिए चिप व अपघर्षण-प्रतिरोध पर चुनी अलग मोटी-फ़िल्म प्रणाली चाहिए। शसी ब्रैकेटों पर दीर्घ धूप में नंगी e-coat फ़िल्म रूप-क्षय और फ़िल्म-हानि दोनों एक साथ दिखा देगी।
छोटे छिद्र का मास्क फेल हो तो कितना बड़ा नुकसान?
जब मास्किंग पार्ट ओवन में चारकोल बनकर या विकृत होकर फेल होता है, तो चिपकन-अवशेष और कार्बनीकरण आंतरिक थ्रेड में बैठ जाते हैं: असेंबली पर टैप या बोल्ट बिना कसे नीचे ठोकर खाते हैं, ज़बरदस्ती प्रवेश कोटिंग को शियर काटता है, और थ्रेड जड़ से जंग का रास्ता खुलता है; गिरे टुकड़े बाथ फिल्ट्रेशन और अल्ट्राफ़िल्ट्रेशन लूप को भी दूषित करते हैं। इसीलिए सिलिकॉन प्लग और ताप-सहनशील टेप को मापे ओवन प्रोफ़ाइल पर सत्यापित करें, और उनकी प्रतिस्थापन-अंतराल व बैच इतिहास बाथ प्रबंधन फाइल में रखें।
पेंट-मुक्त क्षेत्र और वाहन के संक्षारण-आयु लक्ष्य में संतुलन कैसे?
दोनों मानदंड अलग-अलग गणें। कोटिंग पक्ष ISO 12944-1 के दीर्घायु वर्गों से जोड़ा — निम्न 7 वर्ष तक, मध्यम 7-15 वर्ष, उच्च 15-25 वर्ष, और अति-उच्च >25 वर्ष; नंगा पक्ष उस वर्ग की प्रथम-वर्ष संक्षारण दर (निम्न-कार्बन स्टील C4 में >50 से 80 μm, C5 में >80 से 200 μm) से अनुमानित करके जंग-रोधी तेल, टच-अप, कैविटी वाक्स या इंसुलेटिंग सील के संयोजन का आकार तय करें। केवल पहला करने पर भाग प्रतिरोध में पास पर एक वर्ष में जंग खाएगा; केवल दूसरा करने पर संक्षारण-सुरक्षा ठीक पर अर्थिंग विनिर्देश से बाहर वाली गाड़ी बनेगी। दोनों तकनीकी अनुबंध में उतरने चाहिए।
संदर्भ और आँकड़ों का आधार
- ISO 16047:2005, फ़ास्टनर — टॉर्क/क्लैंप बल परीक्षण; चीन में समरूप अपनाया गया GB/T 16823.3-2010 (फ़ास्टनर टॉर्क-क्लैंप बल परीक्षण)।
- VDI 2230 उच्च-भार बोल्ट जोड़ों की गणना-पद्धति और उसके इंटरफ़ेस एम्बेडमेंट मान (प्रकाशित इंजीनियरिंग आँकड़ों से संकलित, प्रति इंटरफ़ेस 1-7 μm बैंड और Rz पट्टी-तालिका सहित)।
- CB/T 3798-2016 (स्टील जहाज़ आउटफिटिंग भागों की पेंटिंग की तकनीकी आवश्यकताएँ) और T/CANSI 42-2020 (जहाज़ आउटफिटिंग भागों की पेंट होल्ड-ऑफ़ आवश्यकताएँ): कोटिंग होल्ड-ऑफ़ क्षेत्र और मास्किंग प्रथा की परिभाषाएँ व दायरे।
- ISO 12944-1 और ISO 12944-2 दीर्घायु परास और संक्षारकता वर्ग (निम्न-कार्बन स्टील और ज़िंक की प्रथम-वर्ष संक्षारण हानि); 2017 संशोधन ने C5-I और C5-M को C5 में मिलाकर CX जोड़ा।
- ASTM D5162 discontinuity (पिनहोल) जाँच पर: कुल शुष्क फ़िल्म-मोटाई 0.5 mm तक निम्न-वोल्टेज वेट स्पंज, 0.5 mm से ऊपर की कोटिंग हेतु उच्च-वोल्टेज स्पार्क।
- GB/T 3273-2026 (ऑटोमोबाइल फ़्रेम हेतु गर्म-लुढ़काई स्टील शीट और स्ट्रिप), जारी 2026-03-31, प्रभावशील 2026-10-01, GB/T 3273-2015 का प्रतिस्थापन: मोटाई की अधिकतम सीमा, P व S की अधिकतम सीमा, 700L साथ 750L व 800L के गुण व इम्पैक्ट अनुबंध; वेल्डनीयता Pcm सूत्र से आँकी।
- e-coat फ़िल्म-मोटाई, क्योर तापमान, बाथ सॉलिड्स और सॉल्ट स्प्रे दीर्घायु आँकड़े प्रकाशित प्रक्रिया-साहित्य व आपूर्तिकर्ता तकनीकी नोटों से; विशिष्ट ग्रेड और लाइन कोटिंग आपूर्तिकर्ता के तकनीकी डेटा शीट से शासित।
- परिपथ-प्रतिरोध अधिकतम 0.5 Ω, लूप-प्रतिरोध अधिकतम 0.5 Ω/m, कंपन के बाद संपर्क-प्रतिरोध परिवर्तन अधिकतम 10 mΩ, और ड्राइव-सिस्टम चालक भागों के पास अधिकतम 300 mΩ — प्रकाशित इंजीनियरिंग व OEM तकनीकी-शर्त साहित्य से; ये मानदंड-संदर्भ हैं, विशिष्ट वाहन-मानक नहीं।
- एम्बेडमेंट हानि पर पत्रिका व सम्मेलन सामग्री: Gradjevinar 2021, खंड 73, अंक 5 (doi 10.14256/JCE.3157.2021), जिसमें लगभग सत्तर प्रतिशत हानि लगभग 30 दिनों में और बेल्विल-वाशर तुलना का निष्कर्ष है।
- इस लेख की सभी कोटिंग प्रणालियाँ, मास्किंग हार्डवेयर और जंग-रोधी जोड़े औद्योगिक B2B आपूर्ति संदर्भ में संबोधित की गई हैं; व्यापार-शर्तें औद्योगिक आपूर्ति व असेंबली डिलीवरी हेतु EXW / FOB आधार पर, retail वितरण संदर्भ नहीं।
Last updated: 2026-11-05
Kexin New Materials (Guangdong) Co., Ltd. — वाणिज्यिक और ऑफ़-हाईवे OEM तथा उनके tier-one आपूर्तिकर्ताओं हेतु कैथोडिक इलेक्ट्रोडिपोज़िशन कोटिंग, जल-आधारित डुबकी, पाउडर और कार्यत्मक कोटिंग का तकनीकी व आपूर्ति समर्थन; तकनीकी अनुबंध, फ़र्स्ट-आर्टिकल सत्यापन और बैच ट्रेसएबिलिटी (traceability) परियोजना-वार, EXW / FOB आपूर्ति-आधार पर।