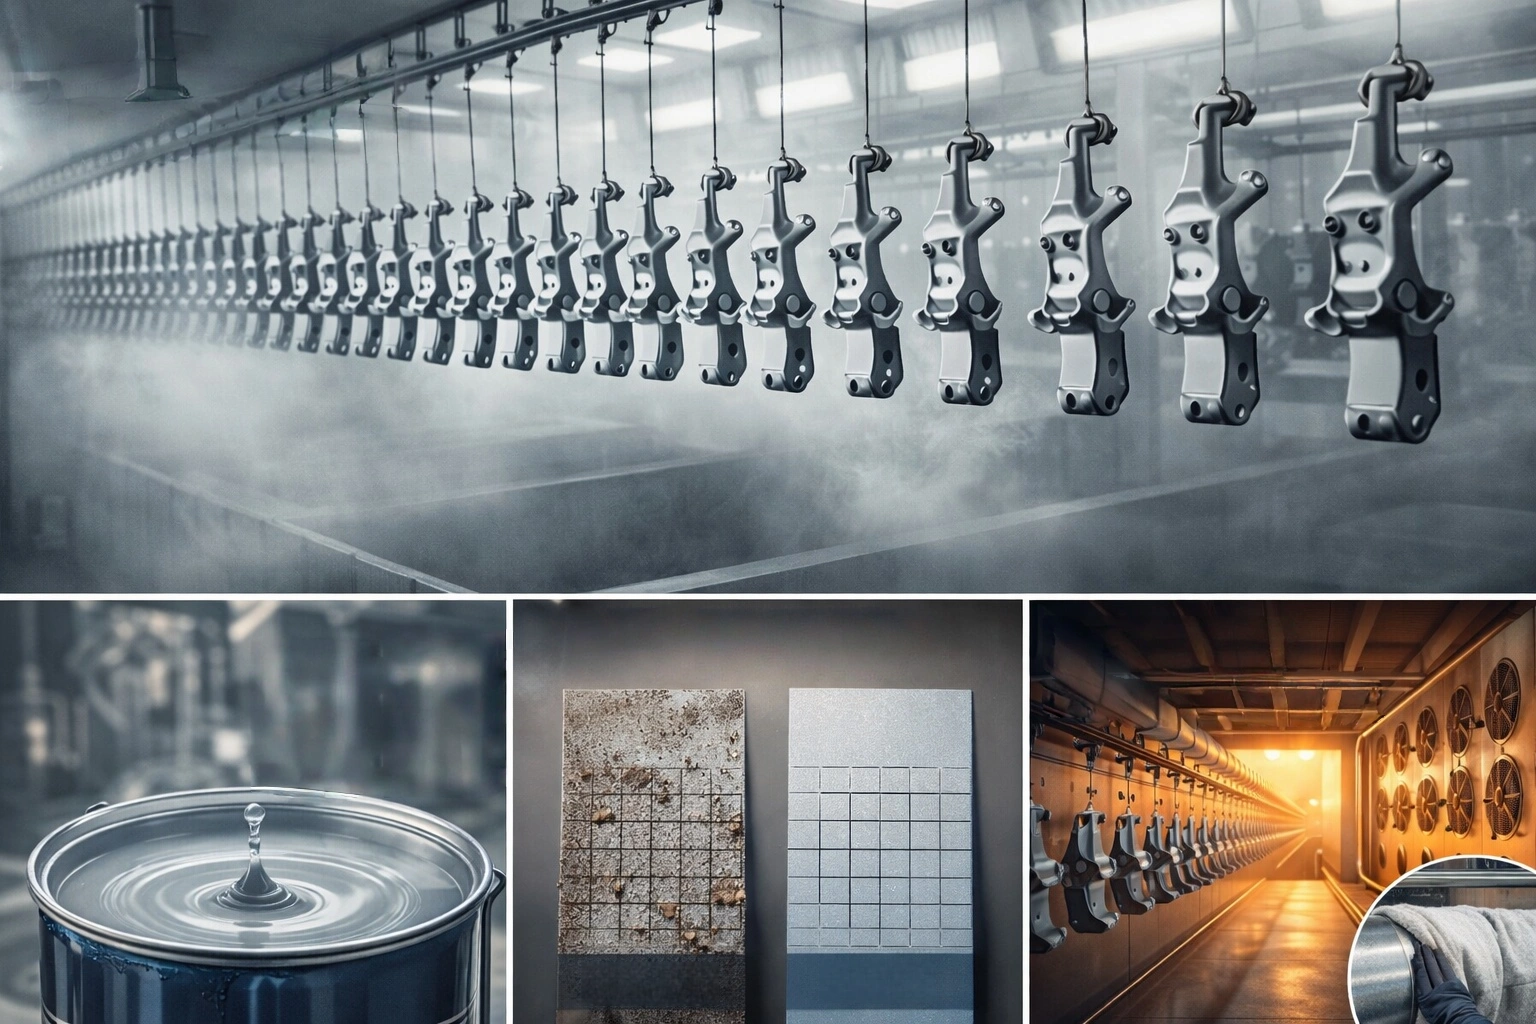
Зона без покрытия (paint-free zone; в отраслевой нормотехнике - «сохраняемая зона без покрытия») - это поверхности лонжеронов и поперечин рамы, кронштейнов, опор подвески и сварных шасси-узлов, для которых на чертеже прямо указано: не окрашивать вовсе либо удалить слой локально после окраски. Нужны они ради четырёх вещей: устойчивой токопроводности точки соединения с массой, соблюдения допусков на стыкуемых поверхностях при сборке, нормального ввинчивания резьбовых соединений и возможности последующей доварки. Это один из немногих элементов системы электроосадочного окрашивания, где работает правило «чем меньше сделано, тем дороже обходится»: слой, герметично укрывающий деталь целиком, заодно укрывает и токопроводящие поверхности, и сопрягаемые плоскости, и внутреннюю резьбу.
На конвейере сборки тягачей однажды вышла такая серия отказов: болт точки массы жгута рамы затянули по чертежному моменту, напряжение в покое в норме, а после 300 км пробега - ошибки на панели приборов и мигающий контролёр заряда. После разборки контактной площадки под ней лежал целый слой катодного электроосадочного грунта: металл с металлом в контакт так и не встал. Миллиомметр по четырёхпроводной схеме показал в цепи порядок 10 Ом, тогда как у неокрашенных деталей той же партии измерено менее 0,3 Ом. Ремонт свёлся к откручиванию болта, снятию лака с контактных плоскостей, повторному измерению и сборке - плюс 25 минут ручного труда на машину, а зачищенные до блеска открытые участки через три месяца дали налёт коррозии. Проблема воспроизводится и при полностью исправных режимах подготовки поверхности и электроосаждения, потому что виноват не материал, а то, что зоны без покрытия просто не были заданы.
TL;DR: шесть выводов, которые можно перенести в техническое задание
- Типовая сухая плёнка катодного электроосадочного грунта - 18–25 мкм, технологический коридор 15–35 мкм, режим полимеризации 170–180 °C с выдержкой 20–30 мин. Именно эта связка толщины и температуры решает, останется ли токопроводящая поверхность рабочей и «доживёт» ли маскирующий материал до выхода из печи.
- По цепи точки массы в инженерной практике требуют сопротивление заземления не более 0,5 Ом (контролировать повторным измерением по четырёхпроводной схеме), а сплошной электроосадочный слой - это изолятор. То, что контроль сплошности находит поры, возможно именно потому, что покрытие не проводит ток: низковольтный метод влажной губки по ASTM D5162 допускается для покрытий суммарной толщиной до 0,5 мм.
- Потеря предварительной затяжки из-за вминания стыкуемых поверхностей (embedment) обычно составляет 5%–18%; по методике VDI 2230 на каждый стык приходится 1–7 мкм, а с учётом лаковой плёнки и мягких покрытий добавляются ещё десятки микрометров: при той же геометрии соединение M12 теряет около 12%, а M4 - до 38%.
- Внутреннюю резьбу проверяют отдельно: осадок 15–35 мкм на мелком шаге и в отверстиях M4 и меньше даёт интерференцию при ввинчивании. Рабочих путей только три - маскирование до погружения в ванну, восстановление (повторная нарезка) резьбы после окраски либо осознанное расширение поля допусков с учётом толщины слоя.
- Перечень зон без покрытия можно собрать на готовых формулировках «сохраняемых зон» из CB/T 3798-2016 и T/CANSI 42-2020: не менее 50 мм с обеих сторон сварного шва, болтовые и штифтовые отверстия, сопрягаемые поверхности осей, уплотняемые поверхности, прилегающие фланцы, контактные поверхности точки массы и токопроводящих контактов, основания табличек, позиции фиксирующих упоров.
- GB/T 3273-2026 действует с 2026-10-01 (заменил GB/T 3273-2015): верхняя граница толщины поднята до 18,0 мм, P - не более 0,020%, S - не более 0,012%; для марки 700L ReL не менее 600 МПа, Rm 700–880 МПа. Чем тонкостеннее и прочнее сталь лонжерона, тем дороже обходится ошибка в зоне без покрытия.
Границы зоны без покрытия: это три типа поверхностей, а не карта оклейки лентой
Понимать зону без покрытия как «места, где в цехе клеят ленту» - типовая ошибка. По сути это набор из трёх типов функциональных поверхностей, и у каждого свои механизмы отказа, свои критерии и свои способы восстановления; в одном перечне без группировки они неизбежно теряются.
Тип 1 - токопроводящие поверхности: точки соединения с массой, клеммы экранирования, установочные поверхности электродвигателей и контроллеров, базы датчиков. Отказ выглядит как завышенное сопротивление, критерий - показание в миллиомах или омах.
Тип 2 - базирующие и сопрягаемые поверхности: отверстия под опорные втулки, площадки опор рессор, поверхности картеров мостов, отверстия осей, базы под штифты, уплотняемые фланцы. Отказ - это зазор при сборке, несоосность, недостаточное обжатие уплотнения; критерий - размер и усилие.
Тип 3 - технологические поверхности: разделка кромок и прилегающая зона под последующую доварку, резьбовые отверстия, в которые ввинчивают уже после окраски, базы под маркировку и гравировку, а также позиции фиксирующих упоров, которые должны оставаться разбираемыми. Отказ - непровар, метчик не идёт, маркировка нечитаема; критерий - возможность продолжить операцию.
Общий технический корень у всех трёх типов один: электроосаждение - это полное погружение, управление электрическим полем и саморегулируемая толщина, процесс не «щедрит» ни один оголённый участок металла. А оставленная плёнка одновременно оказывается отсутствующим слоем хорошего проводника, прибавкой к размеру и барьером для сварки.
Почему потеря токопроводности неизбежна: изоляционность покрытия - предпосылка всех электрических методов контроля
Катодная электроосадочная смола восстанавливается на катоде, на границе раздела растёт pH, выделяющийся слой после сшивки образует эпоксидную сетку, которая тока не проводит. Именно потому, что этот сплошной слой изолирует, подготовку поверхности и электроосаждение можно контролировать электрическими методами: пора, трещина или кратер пропускают ток от датчика к основе, и прибор даёт сигнал. Отраслевая шкала интерпретации - ASTM D5162: низковольтная влажная губка для покрытий суммарной толщиной до 0,5 мм (20 mil), высоковольтное искровое контролирование - свыше 0,5 мм; слой между 0,25 и 0,5 мм тоже можно проверять высоковольтным прибором, если напряжение рассчитано по толщине и электрической прочности и на это получено согласие изготовителя ЛКМ. Толщина электроосадочного грунта на деталях шасси всего 18–25 мкм, то есть в диапазоне влажной губки, - а значит, 100%-й контроль сплошности на линии является выполнимым рубежом качества.
Для точки массы та же плёнка означает: между контактирующими плоскостями лежит изолятор толщиной 18–25 мкм, и даже когда болт сжимает две детали, реальный ток идёт через единичные точки, где лак продавлен. Нет продавливания - сопротивление цепи скачет с долей ома до десятков ом. Требования сборочного цеха «в месте окраски массу не ставить», «точку массы зачистить» - это ровно доучивание того же урока.
Три пути решения: маскирование, разрушение плёнки после окраски, крепёж со срывом лака
Для токопроводящих поверхностей в отрасли существует ровно три пути. Выбор между ними - не в самой проводимости (все три дают электрически исправное соединение), а в потере коррозионной стойкости, тактовом времени и риске разброса.
Путь первый - маскирование до электроосаждения: технологические болты, заранее ввёрнутые в сварные гайки, высокотемпературная снимаемая лента, силиконовые пробки и колпачки для высокотемпературного маскирования. Плюс: проводимость восстанавливается сразу и предсказуемо, дёшево и оборачиваемо. Минус: замаскированный участок внутри лаковой системы оказывается замкнутой полостью, и растворы обезжиривания и фосфатирования всё равно затекают в узкую щель между деталями, вымывая заводскую ингибиторную смазку с листа, а остатки потом не вымываются на промывке. Итог - коррозия на прилегающей поверхности за очень короткое время (на сравнительных полевых испытаниях она видна уже за неделю), и проводимость снова деградирует. Это почти приговор для любого решения «только маскирование».
Путь второй - разрушение плёнки после окраски: абразивная зачистка, скребок или восстановление резьбы метчиком. Коррозионные потери малы (основной слой цел, нарушены только точки контакта), проводимость надёжна, но результат зависит от ощущения оператора, медленнее по такту и легко пропускается; открытую поверхность всё равно надо немедленно подкрасить либо заполнить токопроводящей пастой.
Путь третий - вынести функцию в стандартный крепёж: комплекты болт - гайка для точки массы с конструкцией срыва лака (болт с подрезом лака). В открытых описаниях типичны такие решения - три равнорасположенных подреза в верхней части резьбы и симметричные обжимы по наружному диаметру глубиной около 0,3 мм, длиной около 5 мм и шириной около 1,5 мм, в паре с комбинированной шайбой с пружинной шайбой; вариант - накатка шести спиральных канавок, пластически смещающих профиль витка; ещё вариант - пакет с накидной (колпачковой) гайкой. Здесь стабильность переносится в штамповку и в цепочку поставки крепежа, а окрасочный цех не делает для точек массы отдельных операций.
| Показатель | Маскирование до электроосаждения (технологические болты, лента, силиконовые колпачки) | Разрушение плёнки после окраски (зачистка, скребок, перенарезка) | Стандартный крепёж со срывом лака |
|---|---|---|---|
| Момент восстановления проводимости | сразу при сборке | на операции после окраски | автоматически при затяжке |
| Состояние замаскированного участка | без покрытия; остатки раствора в зазоре ускоряют коррозию (в полевом сравнении - следы коррозии уже за 1 неделю) | основной слой цел, оголена только точка контакта | слой цел, локальное разрушение плёнки в точках обжима |
| Такт и зависимость от персонала | нужны установка и снятие, средний ручной труд | высокий ручной труд, большой разброс | низкий ручной труд, зависит от стабильности поставки крепежа |
| Ключевой размер | термостойкость должна покрывать режим печи 170–180 °C | площадь разрушения плёнки - с запасом 5–10 мм по контуру контакта | глубина обжима около 0,3 мм, длина около 5 мм, ширина около 1,5 мм |
| Типичный отказ | коррозия замаскированного участка -> рост контактного сопротивления | пропуск операции, избыточная зачистка -> риски на основе | отказ обжимов или пересортица -> бракованная партия |
Стыкуемые поверхности и базовые отверстия: толщина съедает не внешний вид, а поле допуска
Сопряжение деталей рамы и шасси почти всегда базируется на отверстиях и плоскостях: отверстия под базовые штифты, отверстия опорных втулок, площадки опор рессор, установочные поверхности картеров мостов, привалочные фланцы карданной передачи. Как только электроосаждение равномерно их покрывает, номинальный размер меняется, и величина изменения не абстрактна: 18–25 мкм на сторону, а если покрываются одновременно отверстие и вал - радиальная прибавка 36–50 мкм.
На таблице допусков это видно сразу. Отверстие ⌀12 мм с посадкой H7 имеет поле допуска +18 мкм при верхнем отклонении и 0 - при нижнем; для отверстия ⌀10 мм H7 поле составляет примерно +15 мкм. То есть после того, как в базовом отверстии под штифт и на самом штифте осядет по 18–25 мкм грунта, интерференция превосходит всю ширину поля H7, и штифт просто не идёт. Это не история «чуть сильнее запрессовать»: при вынужденном монтаже лаковая плёнка срезается, на границе возникает канал отслоения, и коррозия начинается именно с этой точки.
Рабочих решений ровно четыре, по возрастанию стоимости: внести отверстие в перечень зон без покрытия и защитить его силиконовой пробкой или технологическим штифтом до погружения в ванну; принять покрытие, но пересчитать размер механической обработки отверстия с учётом толщины слоя (сначала расточить шире, затем окрашивать); выполнить механообработку после окраски (развертка, расточка, шабрение); либо изменить порядок процесса - перейти от окраски узла целиком к поштучной окраске деталей с последующей сборкой.

Кромки и входные кромки отверстий, включая дренажные и вентиляционные, - обратная сторона того же дела. Электроосаждение распределяется по острым кромкам и у отверстий неравномерно: кромка часто получается тоньше, а внутрь отверстия затекает раствор с ванночкой жидкости, дающий наплыв, поэтому допуск, выданный по номинальной толщине, на реальной детали не работает. Отсюда и приёмка не по одной точке: отраслевой критерий - правило 90-10, то есть не менее 90% точек не ниже заданной толщины, а оставшиеся 10% - не ниже 80% заданного значения, причём занижения не должны концентрироваться в одном районе; плотность измерений задаётся по зоне: для мелких деталей не менее 3 точек на деталь, толщину меряют вихретоковым или магнитным толщиномером (методы типа GB/T 4957).
Стыкуемая поверхность - это не только размер: плёнка переписывает герметичность и обжатие
Поверхности, работающие на обжатие уплотнения, - хомуты топливных баков, установочные площадки корпусов воздухофильтров, фланцы трубных хомутов, - слой меняет «мягко»: лаковая плёнка под длительным давлением ползёт и выдавливается, начальное обжатие в норме, но после наработки происходит отдача, и удельное давление уплотнения падает. Такой компромисс надо зафиксировать в техническом задании: либо заносить поверхность в сохраняемую зону и делать локальную антикоррозионную обработку, либо разводить уплотняемую поверхность и покрытие прокладкой - а не полагаться на ровность слоя.
Ещё одна граница, связанная со стыкуемыми поверхностями, - соединения, работающие на трение. В конструктивных сталях критерий сформулирован прямо: коэффициент сопротивления скольжению жёстко привязан к лакокрасочной системе, и произвольно красить фрикционные поверхности нельзя; разбор - в материале Можно ли красить фрикционные поверхности высоконагруженных болтов: значения коэффициента сопротивления скольжению и повторные испытания. Для деталей шасси логика чтения та же, только вместо норматива для несущих конструкций действуют техническое условие изготовителя техники и результаты испытаний на сдвиг, и подменять один набор чисел другим нельзя.
Резьбовые отверстия и мелкий шаг: 15–35 мкм достаточно, чтобы линия сборки встала
Влияние электроосаждения на резьбу систематически недооценивают. Саморегулирование толщины означает, что слой равномерно осядет на боковых поверхностях витка и во впадине, а рабочий зазор резьбы съедается с обеих сторон сразу. В отверстиях с крупным шагом (например M10, M12) после окраски обычно ещё проходит метчик либо болт ввинчивается с усилием - стоимость операции контролируема. В мелком шаге, в тонкостенных отверстиях и в резьбах M4 и меньше при повторной нарезке легко вынести весь виток, и здесь единственным надёжным решением остаётся маскирование до ванны.
Маскирующий элемент для мелких отверстий должен одновременно выдерживать подготовку поверхности и печь: температуры и pH ванн обезжиривания и фосфатирования, затем 170–180 °C с выдержкой 20–30 мин при отверждении. Обычные пробки из ПВХ и низкотемпературная лента деформируются, обугливаются и оставляют клей. Поэтому в отрасли применяют высокотемпературные колпачки и пробки из силиконовой резины в паре с полиэфирными термостойкими лентами. Если маскирующий элемент разрушится в печи, остатки клея и карбонизат одновременно загрязнят и внутреннюю резьбу, и ванну, а цена такой остановки превысит стоимость самого маскирования.
Деталь, которую стоит вынести в операционную карту: ленту снимают, когда верхний слой уже перешёл в состояние «отлип-сухого». Слишком раннее снятие отрывает ещё влажную плёнку, слишком позднее - при полностью отверждённом слое отрыв ленты поднимает кромку покрытия; после снятия в сохраняемой зоне не должно быть ни следов клея, ни загрязнения краской. Окно усилия отрыва ленты, связь термостойкости с выдержкой и контроль затёков по границе разобраны в материале Маскирование при кузовном ремонте: окно усилия отрыва ленты, термостойкость и контроль затёков на границе.
Ещё одна часто пропускаемая граница - «изделия, которым нельзя в печь». В шасси-узле есть полиуретановые втулки-сайлентблоки, резиновые опоры, пластиковые клипсы и уже смонтированные оболочки жгутов; их верхний предел термостойкости, как правило, ниже режима отверждения электроосадочного грунта. Поэтому окраску рамы и элементов подвески надо ставить до сборки этих деталей. Если чертёж заказчика требует окраски собранного узла, коридор отверждения снижают до низкотемпературной системы 150–160 °C, ориентируясь на заявление поставщика втулок о термостойкости.
Как составлять перечень зон без покрытия: готовая формулировка «сохраняемых зон»
В судостроении этот вопрос уже нормирован. CB/T 3798-2016 (технические требования к окраске стальных изделий судового оснащения) и связанный с ним T/CANSI 42-2020 (требования к сохраняемым зонам при окраске изделий судового оснащения) дают определение и границы «сохраняемой зоны без покрытия», которые можно прямо взять шаблоном для шасси коммерческих автомобилей и строительной техники: разделка кромок и зоны под сварку (не менее 50 мм с каждой стороны шва), болтовые и штифтовые отверстия, сопрягаемые поверхности осей, уплотняемые поверхности, прилегающие фланцы, контактные поверхности втулок и стенок проходных деталей плюс 50 мм в обе стороны от них, контактные поверхности точки массы и токопроводящих контактов, поверхности соединений из нержавеющей стали и разнородных металлов, поверхности под маркировку и гравировку, основания табличек, позиции фиксирующих упоров. Тот же подход предписывает: перед окраской сохраняемые зоны должны быть очищены и защищены маскированием, допускается предварительное нанесение цеховой грунтовки с толщиной плёнки 15–25 мкм и не более 30 мкм.
На стороне коммерческих автомобилей отличия исполнения - в трёх пунктах: для токопроводящих поверхностей дополнительно прямо пишут «допустимый способ разрушения плёнки», для сопрягаемых поверхностей указывают операцию механической доводки после окраски и калибр, а каждая сохраняемая зона обязана иметь замещающую антикоррозионную меру - ведь каждая строка перечня означает оголённый металл.
| Категория | Типичные позиции | Что должно быть на чертеже | Меры вне самой окраски |
|---|---|---|---|
| Токопроводящие поверхности | контактные площадки провода массы, клеммы экранирования, установочные поверхности электродвигателей и контроллеров | площадь оголения, допустимый способ разрушения плёнки, предельное сопротивление цепи (в инженерной практике - не более 0,5 Ом) | токопроводящая паста, зубчатая стопорная шайба или крепёж со срывом лака; подкраска границы |
| Базирующие и сопрягаемые поверхности | отверстия под базовые штифты, отверстия опорных втулок, прилегающие поверхности картеров мостов и опор, фланцы | развертка или расточка после окраски, контроль калибром, запас на двустороннее сложение толщины 36–50 мкм | после сборки - локальная ингибиторная смазка или снимаемый консервационный состав |
| Резьба и штифтовые отверстия | отверстия с мелким шагом, отверстия M4 и меньше, отверстия гидравлических соединений | силиконовая пробка либо повторная нарезка после окраски, с прямым запретом ввинчивания «через силу» | после нарезки удалить стружку и закрыть участок защитным составом |
| Сварные и технологические поверхности | разделка под доварку, не менее 50 мм в обе стороны; поверхности, собираемые после окраски; гравировка и основания табличек | ширина сохраняемой полосы, момент снятия ленты, требование «без следов клея» | ремонтная система после сварки - из того же комплекта, что и основное покрытие |
| Контакты разнородных металлов | соединение алюминиевых кронштейнов со стальной рамой, посадки под нержавеющий крепёж | способ разделения оголённых поверхностей, чтобы в месте повреждения покрытия не ускорялась гальваническая пара | изолирующие прокладки, герметизация кромок - см. сопутствующий разбор контактно-гальванической коррозии |
| Лакокрасочная система | Типовая толщина сухой плёнки на сторону | Сложение на отверстии и валу | Вывод для сопряжения |
|---|---|---|---|
| Катодное электроосадочное окрашивание (KTL, экоут) | 18–25 мкм | 36–50 мкм | больше поля допуска +18 мкм у отверстия ⌀12 H7: базовые отверстия либо маскировать, либо обрабатывать после окраски |
| Водорастворимое погружное окрашивание метизов | 25–40 мкм | 50–80 мкм | резьбу и отверстия под втулки проектировать под маскирование |
| Порошковое покрытие | 60–120 мкм | 120–240 мкм | сопрягаемые поверхности практически не окрашиваемы; дополнительно экранирование по Фарадею (эффект клетки Фарадея) даёт наплыв у входа в отверстие |
| Цинчеластичное (ламеллярное цинковое) покрытие | 5–15 мкм | 10–30 мкм | тонкое, фрикционные характеристики управляемы; стандарт для крепежа и упругих зажимных деталей |
| Горячее цинкование (по ISO 1461) | 45–85 мкм в зависимости от толщины стали | 90–170 мкм | двусторонняя прибавка многократно превышает обычные поля допуска отверстий, а в дуплексной системе с электроосаждением расчёт делают заново |
| Цеховая грунтовка (предналичие сохраняемой зоны) | 15–25 мкм, не более 30 мкм | 30–50 мкм | только временная защита; перед основной окраской обработать по требованию системы |
Болтовые соединения: покрытие превращает момент затяжки в неопределённую силу сжатия
Одна из самых игнорируемых строк перечня зон без покрытия - опорные поверхности под головкой болта и под гайкой. Покрытие создаёт здесь две независимые проблемы: меняет коэффициент трения и даёт дополнительное ослабление предварительной затяжки из-за смятия слоя под давлением.
Фрикционную сторону измеряют стандартным методом. ISO 16047:2005 (крепёжные изделия - испытания «момент - усилие затяжки», в китайской нормотехнике идентичный ему GB/T 16823.3-2010) устанавливает условия испытаний болтов, винтов, шпилек и гаек от M3 до M39 с механическими свойствами по ISO 898-1, ISO 898-2 или ISO 898-6 и даёт моментный коэффициент K (K = T/(F·d)), суммарный коэффициент трения μtot, коэффициент трения в резьбе μth и на опорной поверхности μb. Точность машины - ±2%, измерение угла - ±2° или ±2%, берется большее; испытания в стандартных условиях проводят при температуре от 10 до 35 °C (коридор 10–35 °C) на опорных плитах типов HH или HL. Коэффициент K переносим только при тех же условиях трения, том же номинальном диаметре и том же геометрическом подобии - именно поэтому окрашенную крепёжную пару надо переиспытывать заново.
Механизм ослабления называют вминанием (embedment, посадка): на микроуровне контактные поверхности состоят из выступов, и фактическая площадь контакта гораздо меньше номинальной; выступы пластически сплющиваются, длина пакета сокращается, а вслед за ней уменьшается удлинение болта - без всякого откручивания, но предварительная затяжка уже упала. В открытых инженерных материалах приводится порядок 1–7 мкм на каждый стык с разбивкой по шероховатости: при Rz менее 10 мкм - около 3 мкм в резьбе, 2,5 мкм под головкой или гайкой и 1,5 мкм на внутренних прилегающих поверхностях; при Rz 10–40 мкм - примерно 3 мкм, 3 мкм и 2 мкм; при Rz 40–160 мкм - 3 мкм, 4 мкм и 3 мкм (при сдвиговой нагрузке значения растут: под головкой и под гайкой до 4,5–6,5 мкм). Обычное стальное соединение «две пластины плюс болт и гайка» при средней шероховатости даёт суммарно около 11 мкм, и для M12 при затяжке до 75% предела текучести потеря составляет около 13%; общий интервал потерь для металлических соединений - 5%–18%.
Покрытия и гальванические слои усугубляют картину: толстая и мягкая лаковая плёнка выдавливается из-под опорной поверхности, и только с одной стороны добавляются десятки микрометров отдачи. Доля потерь резко растёт с уменьшением диаметра при том же типе соединения - потому что величина вминания почти не зависит от размера болта, а предварительная затяжка связана с площадью напряжённого сечения (пропорциональной квадрату диаметра). Открытые примеры дают для M12 около 12%, для M4 - около 38%.
| Условие | Резьбовой стык | Под головкой болта / под гайкой (на каждую опору) | Внутренние прилегающие поверхности (на каждую) | Следствие |
|---|---|---|---|---|
| Rz менее 10 мкм, осевая нагрузка | 3 мкм | 2,5 мкм | 1,5 мкм | потеря в обычном стальном соединении - на нижнем краю диапазона 5% |
| Rz 10–40 мкм, осевая нагрузка | 3 мкм | 3 мкм | 2 мкм | в двухпластинчатом соединении суммарно около 11 мкм, для M10 около 13% |
| Rz 40–160 мкм, сдвиговая нагрузка | 3 мкм | 6,5 мкм | 3,5 мкм | на грубых пескоструйных поверхностях и у наплывов на углах потери идут вверх |
| Покрытие или мягкое гальваническое покрытие под опорной поверхностью | выдавливание слоя добавляет ещё десятки микрометров отдачи с одной стороны | у малогабаритных соединений - вплоть до порядка 38%, как у M4 | ||
| Распределение потерь по времени эксплуатации | около 70% суммарной потери происходит примерно за 30 суток | первичная контрольная подтяжка важнее отложенного обслуживания | ||
У компенсаций на уровне конструкции тоже есть количественная опора. По VDI 2230 в стальных соединениях жёсткость пакета обычно в 3–6 раз выше жёсткости болта, поэтому от внешней нагрузки на болт приходится лишь 15%–25%; предварительную затяжку назначают в диапазоне 70%–90% гарантированной (proof) нагрузки. Когда зону без покрытия убрать нельзя, практически работают три приёма: уменьшить число стыков, внести опорные поверхности в сохраняемую зону с контролем шероховатости либо поставить тарельчатые пружинные шайбы, повышающие податливость пакета. В открытых исследованиях при оценке ослабления на горизонте 50 лет соединение с обычными шайбами даёт около 10%, а с тарельчатыми - около 27%: выигрыш тарельчатых шайб в долгосрочной перспективе нелинеен и считается под конкретное соединение. На коммерческих автомобилях чаще делают то же, что и с колёсными болтами, - назначают окно повторной подтяжки после пробега обкатки.
Если от крепёжной пары требуют ещё и управляемого трения, разумнее идти в сторону твёрдой смазки, а не оставлять лаковую плёнку под опорной поверхностью; механизм и проверка моментного коэффициента разобраны в материале Наноразмерный дисульфид молибдена: сухое смазочное покрытие, механизм снижения трения, границы работоспособности и верификация моментного коэффициента.
Цена оголённого металла: у зоны без покрытия должна быть собственная антикоррозионная поддержка
Каждая строка перечня сохраняемых зон - это кусок оголённого металла. По шкале коррозионной активности окружения ISO 12944-2 уменьшение толщины низкоуглеродистой стали за первый год составляет: в C3 - свыше 25 до 50 мкм, в C4 - свыше 50 до 80 мкм, в C5 - свыше 80 до 200 мкм; в той же шкале потери цинка за первый год: C3 - 0,7–2,1 мкм, C4 - 2,1–4,2 мкм, C5 - 4,2–8,4 мкм. То есть на оголённой точке массы в атмосфере C4 за год может быть съедено больше металла, чем составляет толщина всего электроосадочного слоя, а цинковое покрытие в той же атмосфере потеряет лишь единицы микрометров. Зона без покрытия - это не «чуть меньше покраски», а перенос одной точки в совершенно иную систему скорости коррозии.
Поэтому сопроводительных мер для сохраняемой зоны ровно четыре, и все они должны быть записаны на одном чертеже: снимаемая ингибиторная смазка или долговременный консервант, формируемые сразу после сборки; локальная подкраска с клиновидным переходом по границе и повторной проверкой адгезии методом отрыва (критерии чтения - в материале Приёмка адгезии антикоррозионных покрытий: количественные критерии метода отрыва и типы разрушения); консервационный воск для замкнутых внутренних полостей (толщина слоя в полости и критерии - в материале Полостные антикоррозионные воски для автомобилей: нанесение во внутреннюю полость, критерии по толщине и долговременная консервация); а в соединениях разнородных металлов - изолирующие прокладки и герметизация кромок, перекрывающие путь контактно-гальванической паре, см. Контактно-гальваническая коррозия сталеалюминиевого кузова: изоляция покрытиями, герметизация кромок и проектирование комплексной защиты.
Очистка перед подкраской тоже имеет жёсткий критерий. Сохраняемые зоны хранятся в цехе и загрязняются повторно, а растворимые соли - обычная первопричина неудачи ремонта; отбор пробы и оценку по электропроводности ведут по методике Растворимые соли на окрашиваемой стальной основе: пробоотбор по Бресле, критерии по электропроводности и предельные значения, Окно между пескоструйной обработкой и грунтовкой, по распространённой практике, - не более 4 ч, при высокой влажности или близости к точке росы оно сокращается до 2 ч; температура стали должна быть выше точки росы как минимум на 3 °C, относительная влажность - не выше 85%.

Ключевые цифры: 8 позиций, которые можно цитировать
- Типовая толщина сухой плёнки катодного электроосаждения - 18–25 мкм, технологический коридор 15–35 мкм, точность поддержания толщины по открытым данным - до ±3 мкм.
- Режим отверждения 170–180 °C с выдержкой 20–30 мин; в обычных спецификациях коридор 177–204 °C при выдержке 10–20 мин; низкотемпературные системы позволяют опуститься до 150–160 °C.
- Сухой остаток ванны обычно выдерживают в пределах 18%–22%; рабочее напряжение на линии окраски (кузов в сборе до окраски, BIW) преимущественно 200–300 В, использование материала близится к 100%, а возврат через ультрафильтрацию - выше 99%.
- Вминание по открытой методике - 1–7 мкм на каждый стык, порядка 11 мкм суммарно для соединения «две пластины плюс болт и гайка», потеря предварительной затяжки обычно в диапазоне 5%–18%.
- Испытания «момент - усилие затяжки» проводят по ISO 16047:2005 (он же GB/T 16823.3-2010) для M3–M39, точность машины ±2%, стандартные условия 10–35 °C.
- Критерий для точки соединения с массой и токопроводящей цепи в инженерной практике: сопротивление заземления не более 0,5 Ом, сопротивление цепи жгута - примерно не более 0,5 Ом/м, изменение контактного сопротивления после вибрационных испытаний - не более 10 мОм.
- В сохраняемой зоне допускается цеховая грунтовка 15–25 мкм с верхним пределом 30 мкм; ширина полосы под сварку и вокруг проходных элементов назначается не менее 50 мм.
- Стойкость в нейтральном соляном тумане: для катодного электроосадочного грунта обычно свыше 500–1000 ч, для катодных эпоксидных систем в открытых данных встречается порядок 1200 ч, для анодного электроосаждения - 400–600 ч.
Верификация и приёмка: три рубежа плюс протокол
Оценка того, правильно ли сделана зона без покрытия, визуальным контролем не заменяется. Рубеж первый - проводимость: контактное сопротивление цепи точки массы измеряют миллиомметром по четырёхпроводной схеме в собранном состоянии, численное значение берут из технического условия на изделие; в инженерной практике принято не более 0,5 Ом. Для цепей с токопроводящими деталями вблизи привода открытые регламенты соревнований дают критерий не более 300 мОм - его можно держать как жёсткий ориентир. Рубеж второй - размеры: базовые отверстия после окраски проверяют калибром поштучно или выборочно по партии, пробная установка штифта выполняется без инструмента, выводящего усилие за пределы ручного труда, а после сборки записывают величину доводки (объём снятого материала). Рубеж третий - само покрытие: толщину оценивают по правилу 90-10, по границе сохраняемой зоны делают подкраску с проверкой адгезии и контролем сплошности; для тонких слоёв такого рода применима низковольтная влажная губка.
Состав записей: превратить зону без покрытия в трассируемый пункт
В архив должны уходить: материал маскирующих изделий и его заявление о термостойкости, фактические температурные кривые печи, участок и исполнитель операции разрушения плёнки или восстановления резьбы, повторные значения сопротивления и номер прибора, глубина снятого материала и номер калибра после механической доводки, партия и время нанесения антикоррозионной защиты сохраняемой зоны. Споры о зонах без покрытия почти всегда не про «надо ли было», а про «что именно тогда сделали», и без протокола в них не установить ответственность.

Порядок внедрения: 6 шагов от чертежа до первого изделия
- Шаг 1. Разобрать деталировки по трём типам поверхностей - токопроводящие, сопрягаемые, технологические - и назначить каждой позиции статус: сохраняемая зона, зона доводки или «окрашивается как есть». Так получается перечень, а не схема оклейки лентой.
- Шаг 2. Внести двустороннее сложение толщины в расчёт допусков: по 18–25 мкм на отверстие и на вал; всё, где сумма превышает поле допуска отверстия, автоматически попадает в перечень.
- Шаг 3. Сверить коридор печи с термостойкостью неметаллических материалов внутри детали: для обычных изделий уровня 200 °C это резиновые сайлентблоки, пластиковые клипсы и уже смонтированный жгут.
- Шаг 4. Выбрать маскирующие изделия - силиконовые пробки, термостойкую снимаемую ленту, технологические болты - и проверить их термостойкость и остатки клея именно на 170–180 °C.
- Шаг 5. Для каждой сохраняемой зоны назначить замещающую антикоррозионную меру и систему подкраски с описанием перехода по границе и метода повторной проверки.
- Шаг 6. Принять первое изделие по трём рубежам, а значения проводимости, величину доводки и данные по толщине вернуть в техническое задание - для серийного производства и следующих моделей.
FAQ: частые вопросы по зонам без покрытия на рамах и деталях шасси
Можно ли окрасить деталь шасси целиком электроосадочным грунтом, а точки массы зачистить на сборке?
Технически можно, но считать надо по стоимости операции. Разрушение плёнки после окраски дёшево для коррозионной стойкости: нарушается только пятно контакта. Проблема в том, что такт и стабильность зависят от оператора, а пропуск операции или избыточная зачистка дают соответственно завышенное сопротивление и риски на основе. В крупносерийной сборке стабильность переносят в крепёж - стандартные самозачищающиеся детали точки массы с обжимом или с накатанной спиралью; в единичной и мелкосерийной сборке выгоднее зачистка плюс токопроводящая паста, но открытую поверхность надо немедленно защитить от коррозии.
Почему точка массы, защищённая технологическим болтом, ржавеет за неделю?
Маскирование блокирует осаждение, но не блокирует растворы подготовки поверхности. Обезжириватель и раствор фосфатирования всё равно затекают в узкую щель между болтом и листом и вымывают заводскую ингибиторную смазку с полосы; из-за малой ширины зазора промывка не выносит остатки, а в печи нагретый раствор ускоряет коррозию. Плюс здесь нет вообще никакого покрытия - металл открыт атмосфере напрямую. Три наложенных друг на друга фактора и дают коррозию на замаскированной прилегающей поверхности за короткое время, следом деградирует и проводимость. Отсюда правило: решение с маскированием обязано иметь сопроводительную защиту после окраски.
Зачем переиспытывать моментный коэффициент у крепёжной пары, которая была окрашена?
Лаковая плёнка меняет сразу две вещи: коэффициент трения на опорной поверхности и величину смятия под давлением. Значения K и μ по ISO 16047 справедливы только для одних и тех же условий трения, одного номинального диаметра и одного геометрического подобия, а окраска - это уже другие условия трения. Что до вминания, то на малогабаритных соединениях та же абсолютная отдача соответствует большей доле потери затяжки: в открытых примерах M4 доходит до 38%. Поэтому таблица моментов, снятая для неокрашенных деталей и применённая к окрашенным, даёт силу сжатия, заметно отличающуюся от проектной, и признаков самооткручивания при этом не видно.
Зона без покрытия - чем меньше, тем лучше?
Нет. Слишком маленькая сохраняемая зона даёт недостаточную площадь разрушения плёнки, и проводимость держится на случайных точках продавливания лака - отсюда разброс между партиями. Слишком большая переносит всю коррозионную нагрузку на операции после окраски и на сборку. Критерий - размер по функции: для токопроводящей поверхности полностью оголяется контактное кольцо, для сопрягаемой оставляется запас на ход инструмента доводки, для зоны под сварку ширина задаётся технологическим регламентом (в практике - не менее 50 мм), и на том же чертеже указываются и временная, и долговременная защита оголённых участков.
Может ли электроосадочный грунт работать как финишное покрытие деталей шасси?
Зависит от условий эксплуатации. Катодная эпоксидная система по коррозионной стойкости с запасом закрывает внутренние полости шасси и детали, не открытые взгляду, но эпоксидные смолы под ультрафиолетом деградируют в верхнем слое и мелют, поэтому для видимых деталей нужен финишный слой. Для бортов грузовиков и прицепов, где работают и ультрафиолет, и удары камней, отдельно подбирают толстослойную систему по критериям стойкости к камнеудару и абразиву. Если выступающие кронштейны шасси годами стоят под солнцем с одним только электроосадочным слоем, деградация внешнего вида и потеря толщины идут одновременно.
Насколько тяжёлы последствия отказа маскирования малого отверстия?
Если маскирующий элемент обуглился или деформировался в печи, остатки клея и карбонизат остаются во внутренней резьбе: при сборке метчик или болт «доходит и не затягивается», вынужденное ввинчивание срезает покрытие, и от корня витка начинает расти канал коррозии, а выпавшие фрагменты, попав в ванну, загрязняют системы фильтрации и ультрафильтрации. Поэтому силиконовые пробки и термостойкую ленту квалифицируют по фактической температуре печи, а период замены и данные партий заносят в досье ванного хозяйства.
Как согласовать зону без покрытия с общим сроком коррозионной защиты техники?
Считая раздельно два критерия. Для покрытия - по классам окружения и интервалам стойкости ISO 12944: низкий - до 7 лет, средний 7–15 лет, высокий 15–25 лет, очень высокий - свыше 25 лет; для открытого металла - по скорости коррозии за первый год того же класса (для низкоуглеродистой стали в C4 свыше 50 до 80 мкм, в C5 свыше 80 до 200 мкм), и уже от этого зависит комбинация ингибиторной смазки, подкраски, полостного воска или изолирующей герметизации. Первое без второго даёт изделие с исправной проводимостью и коррозией за год, второе без первого - машину с коррозионной стойкостью в норме и сопротивлением точки массы выше допуска. Оба критерия должны попасть в одно техническое задание.
Источники и оговорка о характере данных
- ISO 16047:2005, Fasteners - Torque/clamp force testing; в китайской нормотехнике идентичный ему GB/T 16823.3-2010 «Испытания крепёжных изделий «момент - усилие затяжки»».
- VDI 2230 - расчётный метод высоконагруженных болтовых соединений и величины вминания на стыках; систематизировано по открытым инженерным материалам, включая 1–7 мкм на стык и разбивку по Rz.
- CB/T 3798-2016 (технические требования к окраске стальных изделий судового оснащения) и T/CANSI 42-2020 (требования к сохраняемым зонам при окраске изделий судового оснащения) - определения и границы сохраняемых зон и маскирующих операций.
- ISO 12944-1 и ISO 12944-2 - интервалы стойкости и классы коррозионной активности окружения, потери за первый год для низкоуглеродистой стали и цинка; издание 2017 года объединило C5-I и C5-M в C5 и добавило класс CX.
- ASTM D5162 - разделение методов контроля сплошности (пор) покрытий: низковольтная влажная губка при суммарной толщине слоя не более 0,5 мм, высоковольтное искровое контролирование - свыше 0,5 мм.
- GB/T 3273-2026 (прокат горячекатаный листовой и ленточный для лонжеронов автомобилей), утверждён 2026-03-31, введён в действие 2026-10-01 взамен GB/T 3273-2015 - верхняя граница толщины, пределы P и S, требования к маркам 700L, 750L и 800L по прочности и ударной вязкости; свариваемость оценивается по формуле Pcm.
- Данные по толщине электроосадочного слоя, температуре отверждения, сухому остатку ванны и стойкости в соляном тумане взяты из открытых описаний технологий и технической документации поставщиков; это характер открытых данных, а конкретные марки и режимы линии определяются техническими листами изготовителя ЛКМ.
- Значения сопротивления заземления не более 0,5 Ом, сопротивления цепи не более 0,5 Ом/м, изменения контактного сопротивления после вибрации не более 10 мОм и не более 300 мОм для токопроводящих деталей вблизи привода взяты из открытых инженерных материалов и технических условий изготовителей техники; они служат ориентиром критерия и не подменяют норматив конкретной модели.
- По потерям от вминания см., например, журнал Građevinar, 2021, том 73, № 5, doi:10.14256/JCE.3157.2021, где приведены вывод о том, что около 70% суммарной потери происходит в первые 30 суток, и данные сравнения с тарельчатыми шайбами.
- Все упомянутые лакокрасочные системы, маскирующие изделия и антикоррозионные материалы рассматриваются в контуре промышленных поставок B2B; торговые условия - EXW и FOB, назначение - снабжение производства и поставка узлов, а не розничная дистрибуция.
Last updated: 2026-11-05
Kexin New Materials (Guangdong) Co., Ltd. - технологическая и поставочная поддержка производителей коммерческих автомобилей, строительной техники и поставщиков первого уровня по катодному электроосадочному грунту, водорастворимому погружному окрашиванию, порошковым и функциональным покрытиям; технические задания, квалификация первого изделия и материалы трассировки партий отрабатываются по проекту, условия поставки - EXW / FOB.