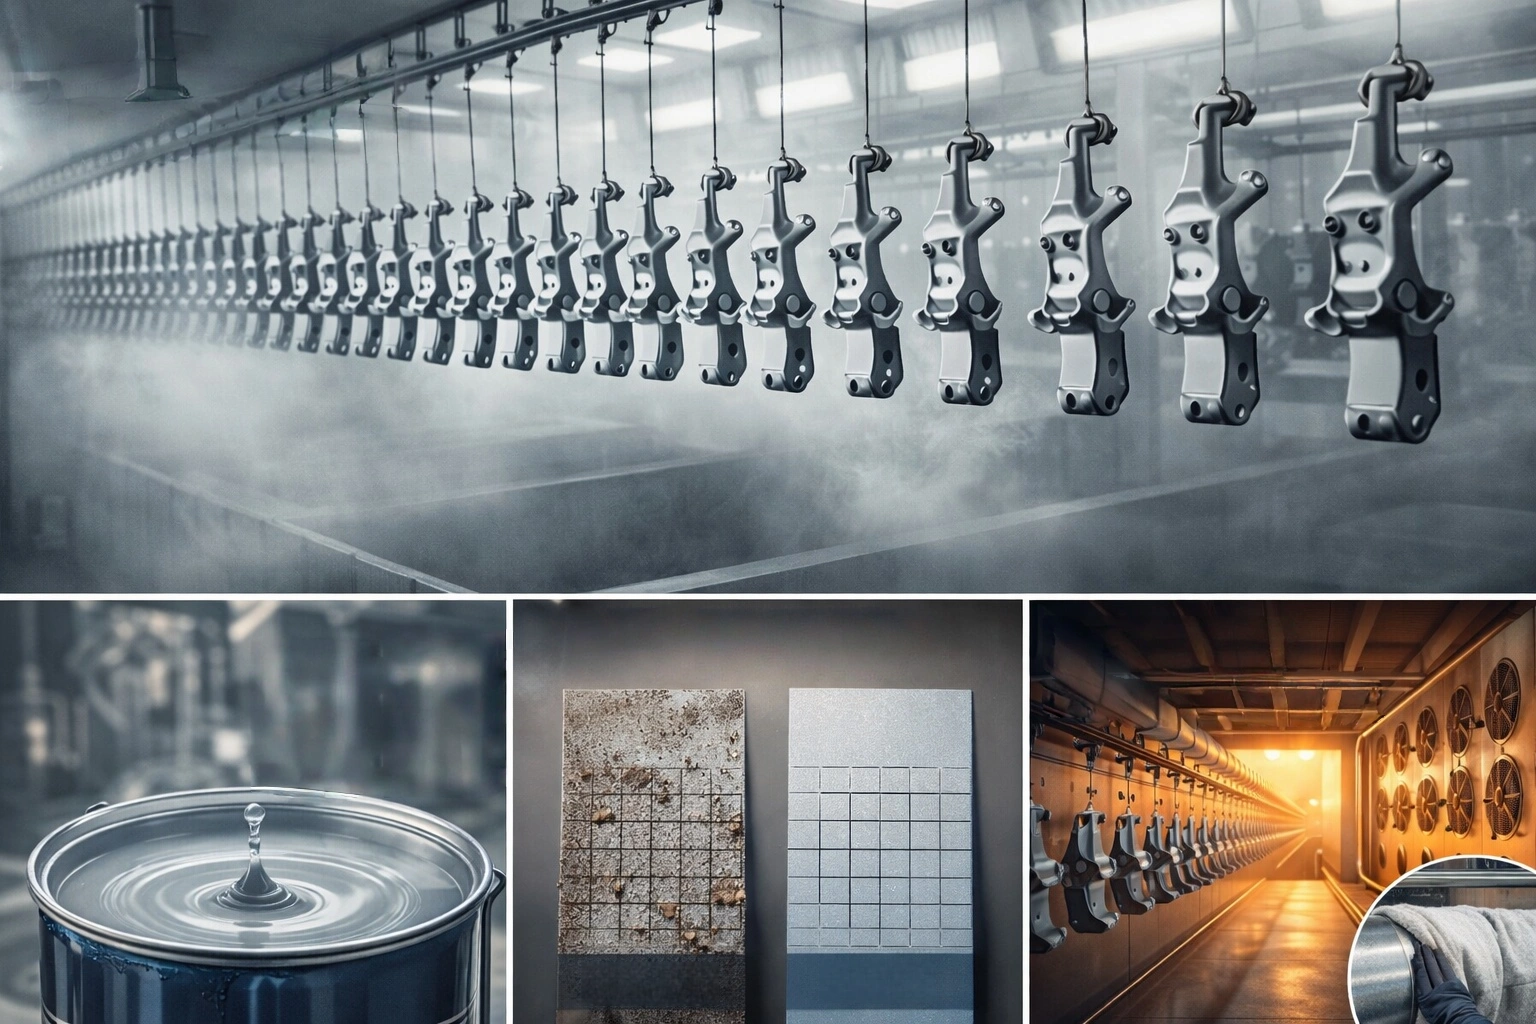
Zona livre de pintura (paint-free zone; em desenho também chamada de área de mascaramento ou zona de reserva de revestimento) é a região de superfície de uma longarina, travessa, suporte, base de suspensão ou conjunto soldado de chassi na qual o desenho manda não aplicar revestimento, ou manda removê-lo localmente depois da pintura, para assegurar a continuidade elétrica do ponto de aterramento, a tolerância das faces de assentamento, a entrada das roscas e a possibilidade de solda de retoque posterior. É um dos poucos itens de projeto num sistema de eletrodeposição em que fazer menos custa mais: o filme que embrulha a peça inteira também embrulha a face condutiva, a face de ajuste e a rosca interna.
Uma linha de montagem final de cavalos mecânicos viveu isso com um grupo inteiro de produção: os parafusos de aterramento do chicote no chassi foram apertados com o torque de desenho, a tensão estática passou na verificação e, depois de trezentos quilômetros, o painel começou a alarmar e a luz de carga piscou. Ao soltar a tira de aterramento, apareceu sobre a face de contato um filme íntegro de cataforese catódica — metal e metal nunca chegaram efetivamente a se tocar. Um miliohmímetro mediu resistência de circuito na ordem de 10 Ω, contra menos de 0,3 Ω medido nas peças não pintadas do mesmo lote. O retrabalho consistiu em soltar o parafuso, raspar o filme da face de contato, remedir e remontar: 25 minutos de mão de obra a mais por veículo, e a área raspada brilhante mostrou oxidação superficial três meses depois. Pré-tratamento e parâmetros de eletrodeposição estavam todos dentro da especificação, porque a culpa nunca foi da tinta — foi a zona livre de pintura que nunca foi definida.
TL;DR: seis conclusões que podem ir direto para o acordo técnico
- A cataforese catódica trabalha tipicamente com 18–25 μm de filme seco, faixa de processo de 15–35 μm e janela de cura de 170–180 ℃ mantidos por 20–30 min; é a espessura do filme junto com essa janela térmica que decide se a face condutiva sobrevive e se o material de mascaramento atravessa o forno.
- O circuito de aterramento é especificado pela convenção de engenharia corrente com resistência de terra ≤0,5 Ω (a remedição pelo método de quatro fios é a leitura mais estável), e um filme contínuo de cataforese é isolante; a detecção de falhas de continuidade (holiday test) encontra poros precisamente porque o revestimento não conduz — a esponja úmida em baixa tensão da ASTM D5162 se aplica a espessura total de filme seco até 0,5 mm.
- Juntas parafusadas perdem em geral 5%–18% da pré-carga por embutimento de asperezas na interface; pela base da VDI 2230, 1–7 μm por interface, e somando o filme de tinta e um eventual revestimento brando é possível empilhar dezenas de micrômetros a mais — sob geometria idêntica, uma junta M12 perde cerca de 12% e uma junta M4 chega a 38%.
- A rosca interna exige veredito próprio: 15–35 μm de filme depositado interferem no engajamento de passo fino e de furos abaixo de M4, e só existem três caminhos — mascarar antes do banho de cataforese, refiletar (recabar) a rosca depois da pintura ou reabrir a tolerância considerando a acumulação do revestimento.
- A lista de zonas livres pode aproveitar diretamente o escopo de zona de reserva de revestimento do CB/T 3798-2016 e do T/CANSI 42-2020: no mínimo 50 mm de cada lado da solda, furos de parafuso e de pino, faces de ajuste de pino de dobradiça, faces de vedação, faces de assentamento de flange, faces de contato de aterramento e de contato elétrico, bases de plaqueta de identificação e faces de batente ou posicionamento.
- O GB/T 3273-2026 (placas e tiras de aço laminadas a quente para longarinas de automóveis) entrou em vigor em 2026-10-01, substituindo o GB/T 3273-2015: espessura máxima elevada a 18,0 mm, P não acima de 0,020%, S não acima de 0,012%, qualidade 700L com ReL mínimo de 600 MPa e Rm de 700–880 MPa; quanto mais fina e mais resistente a aço de longarina, mais caro sai o erro de zona livre de pintura.
A fronteira da zona livre de pintura: três classes de superfície, não um mapa de fita
Ler zona livre de pintura como "o lugar onde a oficina cola a fita" é o erro clássico. Na verdade é a união de três classes de superfície funcional; cada classe tem modo de falha, critério de aceite e correção próprios, e misturar as três numa lista única é garantia de esquecimento.
Classe 1 são as superfícies de continuidade elétrica: pontos de aterramento e prisioneiros de terra, terminais de blindagem, faces de assentamento de motores e controladores, faces de referência de sensores. Falham por resistência acima do limite, e o critério é a leitura em miliohmímetro ou ohmímetro.
Classe 2 são as superfícies de posicionamento e ajuste: furos de bucha de suspensão, faces de apoio do suporte de mola semielíptica, faces de ajuste da carcaça de eixo, furos de pino de dobradiça, faces posicionadas por pino, faces de flange de vedação. Falham por folga de montagem, coaxialidade ou compressão de vedação fora da faixa, e o critério é cota e força.
Classe 3 são as superfícies de processo: chanfros de solda e a faixa de cada lado onde a solda ocorre depois da pintura, furos roscados montados apenas após a pintura, faces de referência para etiqueta ou gravação e faces de batente que precisam continuar desmontáveis. Falham como solda que não penetra, macho que não entra, identificação perdida — e o critério é simplesmente se a operação seguinte consegue avançar.
Há uma só raiz técnica por trás das três classes: a eletrodeposição mergulha a peça inteira, é dirigida por campo elétrico e é de espessura autolimitada; ela não abre voluntariamente de nenhum metal exposto. E o filme que deixa é, no mesmo instante, um condutor ausente, um acréscimo dimensional e uma barreira de soldagem.
Por que a falha de continuidade é inevitável: o isolamento do filme é o pressuposto de todo método de aceite
A resina de cataforese catódica deposita por redução no cátodo quando o pH da interface sobe, e a rede epóxi reticulada que se segue não conduz corrente. É precisamente porque essa película contínua é isolante que a qualidade do pré-tratamento e da eletrodeposição pode ser verificada por métodos elétricos: poro, trinca ou cratera deixam a corrente da sonda chegar ao substrato e o instrumento alarma. A régua com que a indústria lê o resultado é a ASTM D5162: esponja úmida em baixa tensão para revestimentos com espessura total de filme seco até 0,5 mm (20 mil) e ensaio de faísca em alta tensão para revestimentos acima de 0,5 mm; revestimentos entre 0,25 mm e 0,5 mm também podem ser testados com equipamento de alta tensão, desde que a tensão de ensaio seja calculada a partir da espessura do filme e da rigidez dielétrica e o fabricante da tinta aprove. O filme de cataforese de uma peça de chassi, com 18–25 μm, cai dentro do alcance da esponja úmida — o que também significa que a detecção de falhas de continuidade a 100% em linha é uma porta de qualidade executável, e não uma ideia de laboratório.
Para um ponto de aterramento, esse mesmo filme significa um isolante de 18–25 μm interposto entre as faces: ainda que o parafuso esmague as duas peças, a condução real depende dos poucos pontos em que o filme é rompido por compressão. Sem perfuração, a resistência do circuito salta de fração de ohm para dezenas de ohms. Regras de oficina como "não se faz aterramento na estação de pintura" ou "lixa-se o ponto de terra antes de parafusar" são todas o pagamento tardio dessa conta.
Três caminhos para a face condutiva: mascaramento, rompimento do filme pós-pintura e fixador rompe-pintura
A indústria dispõe de apenas três caminhos para faces condutivas. A escolha entre eles nunca é sobre a condução em si — os três passam no critério de continuidade —, e sim sobre perda de proteção anticorrosiva, custo de ciclo e risco de consistência.
O caminho 1 é o mascaramento antes do banho: parafusos de processo pré-montados nas porcas soldadas, fita removível de alta temperatura ou tampas e plugues de silicone de alta temperatura. O parafuso de processo restabelece a condução de imediato e de forma previsível, com custo baixo e reutilização; o preço é que a área mascarada fica sem revestimento e forma uma fresta. A solução de desengraxe e a de fosfatização continuam subindo por capilaridade nessa fresta estreita e removem o óleo antiferroso que a usina deixou na chapa, a estação de enxágue não consegue expulsar o líquido retido, e a face de assentamento corrói em muito pouco tempo — uma comparação em campo mostrou ferrugem visível dentro de uma semana —, com a condutividade voltando a se degradar em seguida. É o destino de praticamente todo esquema que depende só de mascaramento.
O caminho 2 é romper o filme depois da pintura: lixar, raspar ou refiletar a rosca (recabar). A penalidade corrosiva é pequena (o corpo do revestimento fica íntegro, salvo no ponto de contato) e a condução é confiável, mas depende do feeling do operador, desacelera o ciclo, é fácil de pular, e a face recém-exposta precisa de retoque no mesmo posto ou de pasta condutiva.
O caminho 3 é embutir a função no item de catálogo: conjuntos de parafuso rompe-pintura e porca para aterramento. As construções publicadas incluem parafuso com três sulcos de alívio igualmente espaçados junto ao fim da rosca, mais nervuras anelares prensadas simetricamente — marcas de prensa com cerca de 0,3 mm de profundidade, 5 mm de comprimento e 1,5 mm de largura —, combinados com conjunto de arruela e arruela dentada de travamento; há versões que laminam seis linhas helicoidais na rosca, deformando microscopicamente o perfil contra o filme; e existem conjuntos com porca coroada. Esse caminho transfere a consistência para a estamparia e para a cadeia de fornecimento de fixadores, e a cabine de pintura não precisa de operação especial para ponto de aterramento.
| Item | Mascaramento antes do banho (parafuso de processo/fita/tampa de silicone) | Rompimento do filme pós-pintura (lixar/raspar/refileitar) | Fixador normalizado rompe-pintura |
|---|---|---|---|
| Quando a condução retorna | Na montagem, imediatamente | Por operação após a pintura | Automaticamente durante o aperto |
| Estado anticorrosivo da área mascarada | Metal nu; o líquido retido na fresta acelera a corrosão (a comparação em campo mostrou corrosão em escala de semana) | Revestimento íntegro, salvo no ponto de contato | Revestimento íntegro; ruptura local do filme apenas nas nervuras prensadas |
| Ciclo e dependência de mão de obra | Montar e remover o mascaramento, mão de obra média | Trabalho manual intenso, consistência fraca | Mão de obra baixa, depende da consistência da peça recebida |
| Cota ou condição crítica | Tem de sobreviver ao forno de 170–180 ℃ | Deixar margem de 5–10 mm em volta da área de contato ao romper o filme | Marca de prensa com cerca de 0,3 mm de profundidade, 5 mm de comprimento, 1,5 mm de largura |
| Falha típica | A área mascarada enferruja e a resistência de contato volta a subir | Operação pulada ou lixamento excessivo, riscando o substrato | Prensagem defeituosa ou item trocado, lote inteiro fora do limite |
Faces de assentamento e furos de posicionamento: o filme come a faixa de tolerância, não a aparência
Peças de chassi e de longarina tiram quase toda a sua referência de furos e faces. Furos de pino de posicionamento, furos de fixação de bucha, faces de apoio do suporte de mola, faces de montagem da carcaça de eixo, faces de flange do cardã — uma vez cobertos uniformemente pela cataforese, a cota nominal desaparece. A ordem de grandeza não é vaga: 18–25 μm por lado e, quando furo e eixo são pintados, a acumulação radial é de 36–50 μm.
Leve esse número para a tabela de tolerâncias e o retrato é grosseiro. Um furo ⌀12 mm H7 carrega faixa de tolerância de +18 μm com desvio inferior zero; um furo ⌀10 mm H7 carrega cerca de +15 μm. Depois que o furo do pino de posicionamento e o próprio pino depositam, cada um, 18–25 μm de cataforese, a interferência já ultrapassa a largura inteira da faixa H7 e o pino não entra. Não é questão de bater um pouco mais forte: a inserção forçada cisalha o revestimento e abre um caminho de descolamento na interface, e a corrosão começa exatamente naquele ponto.
Só existem quatro correções, em custo crescente: declarar o furo como zona livre de pintura e mascarar com plugue de silicone ou pino de processo antes do banho; manter o revestimento e reproporcionar a cota de usinagem do furo considerando a acumulação do filme (usinar primeiro com folga e depois pintar); acabar mecanicamente após a pintura — alargamento com brocha, mandrilamento ou raspa; ou mudar a sequência de processo, tirando a peça do banho de conjunto completo e pintando por componente antes da montagem.

Arestas e bocas de furo são a outra face do mesmo problema. O poder de lançamento (throwing power) da eletrodeposição é finito, e a distribuição do filme fica irregular em arestas vivas e bocas de furo: a borda fica mais fina e a boca do furo acumula líquido e engrossa — o mesmo vale para os furos de drenagem e respiro —, de modo que a tolerância aberta sobre a espessura nominal não se sustenta na peça real. O aceite, portanto, não pode se apoiar numa leitura pontual. A convenção de trabalho é a regra 90-10: 90% dos pontos de medição não abaixo da espessura especificada, os 10% restantes não abaixo de 80% do especificado, e os valores baixos não podem se concentrar na mesma região; a densidade de pontos é definida por região, com no mínimo 3 pontos por peça pequena, e a espessura lida por medidor de correntes de Foucault ou por indução magnética (métodos da família GB/T 4957).
Face de assentamento não é só cota: vedação e compressão também são reescritas pela espessura
Cintas de fixação do tanque de combustível, faces de fixação da carcaça do filtro de ar, bases de abraçadeira tubular flangiada — qualquer face que precise manter pressão de vedação sofre um efeito "brando" do revestimento: o filme de tinta flui e embute sob pressão contínua; a compressão inicial parece suficiente e, depois de um tempo em serviço, a junta relaxa e a pressão específica de vedação cai. Essa decisão de projeto tem de constar no acordo técnico: ou a face vai para a zona de reserva com proteção antiferrosa local, ou um separador isola a face de vedação em relação ao revestimento, em vez de se confiar na planicidade de uma tinta.
A segunda fronteira que corre junto às faces de assentamento é a união por atrito. O campo de estruturas de aço já tem critério explícito: o coeficiente de escorregamento está vinculado ao sistema de revestimento, e a face de fricção não pode ser pintada sem mais; veja Faces de fricção de parafusos de alta resistência: podem ser pintadas? Valores de coeficiente de escorregamento e revalidação. A lógica de leitura é a mesma em peças de chassi; o que muda é que os números vêm das condições técnicas da montadora e de ensaios de escorregamento medidos, e não dos códigos estruturais — os dois conjuntos de valores não podem ser trocados entre si.
Furos roscados e passo fino: 15–35 μm bastam para parar uma linha de montagem
O efeito da eletrodeposição sobre roscas é sistematicamente subestimado. A característica de espessura autolimitada faz o filme depositar-se de modo uniforme nos flancos e no fundo do filete da rosca interna, comendo a folga útil dos dois lados ao mesmo tempo. Em furos de passo grosso, como M10 e M12, o refiletamento (recabamento) pós-pintura — ou a entrada do próprio parafuso — ainda é viável e o custo de processo fica controlado; em passo fino, ressaltos de parede fina e furos M4 e menores, o recabamento tende a arrancar voltas inteiras de rosca, e só o mascaramento antes do banho é resposta segura.
O ferramental de mascaramento de furos roscados pequenos tem de sobreviver a dois ambientes: a temperatura e o pH das cubas de desengraxe e de fosfatização e, depois, a etapa de cura a 170–180 ℃ mantidos por 20–30 min. Plugues de PVC comuns e fita de baixa temperatura deformam, carbonizam ou deixam adesivo. O padrão da indústria são tampas e plugues de silicone de alta temperatura com fitas termo-resistentes de base poliéster. Quando o item de mascaramento falha dentro do forno, o resíduo de adesivo e o material carbonizado contaminam a rosca interna e a cuba ao mesmo tempo, e o custo supera de longe o do próprio mascaramento.
Um detalhe de mascaramento merece constar da instrução de operação: a fita removível deve ser descolada depois que a tinta de acabamento estiver seca ao toque. Cedo demais, rasga o filme úmido; tarde demais, com o revestimento já totalmente curado, arranca tinta na borda da zona de reserva. Após a remoção, a zona livre não pode apresentar resíduo de adesivo nem contaminação de tinta. A janela de força de descolamento e a relação entre temperatura e tempo de permanência na repintura estão em Mascaramento em repintura automotiva: janela de força de descolamento, permanência em estufa e controle de sangria de borda.
A fronteira que se esquece é a da "peça que não pode ir ao forno". Um conjunto de chassi traz buchas de poliuretano, coxins de borracha, presilhas plásticas e protetores de chicote já montados, cujo teto térmico fica abaixo da janela de cura da cataforese; por isso a pintura de longarinas e componentes de suspensão tem de anteceder a montagem dessas peças. Se o desenho do cliente exigir a pintura do conjunto pronto, a janela de cura recua para um sistema de cura baixa a 150–160 ℃, e vale a declaração de resistência térmica do fornecedor da bucha.
Como escrever a lista de zonas livres: aproveite o escopo pronto de "zona de reserva de revestimento"
A construção naval já padronizou isso. O CB/T 3798-2016 (requisitos técnicos de pintura para acessórios de aço de embarcações) e a sua norma complementar T/CANSI 42-2020 (requisitos de reserva de pintura para acessórios de embarcações) definem o escopo da "zona de reserva de revestimento", e ele serve diretamente como modelo para chassi de caminhão e de máquinas: chanfros de solda e áreas a soldar (no mínimo 50 mm de cada lado da linha de solda), furos de parafuso e de pino, faces de ajuste de pino de dobradiça, faces de vedação, faces de assentamento de flange, faces de luva em passagens e 50 mm de parede de cada lado, faces de contato de aterramento e de contato elétrico, faces de união de inox e de metais dissimilares, faces de gravação e marcação, bases de plaqueta de identificação e faces de batente ou posicionamento. O mesmo escopo acrescenta: a zona de reserva deve estar limpa e mascarada antes da pintura, admite pré-aplicação de fundo de oficina quando necessário, com espessura controlada em 15–25 μm e não superior a 30 μm.
Na execução em veículos comerciais, a diferença aparece em três pontos: as faces condutivas precisam declarar também o método de rompimento do filme admitido; as faces de ajuste precisam nomear a operação de acabamento pós-pintura e o calibre; e toda zona de reserva precisa carregar sua própria medida anticorrosiva — porque cada linha da lista é um pedaço de metal nu.
| Classe | Locais típicos | O que o desenho deve declarar | Medidas além do revestimento |
|---|---|---|---|
| Face condutiva | Face de contato da tira de aterramento, terminal de blindagem, face de assentamento de motor e controlador | Área nua, método de rompimento do filme admitido, limite de resistência do circuito (0,5 Ω pela convenção de engenharia) | Pasta condutiva, arruela dentada de travamento ou fixador rompe-pintura; retoque anticorrosivo nas bordas |
| Face de posicionamento e ajuste | Furo de pino de posicionamento, furo de bucha, face de assentamento de carcaça de eixo e de suporte, face de flange | Alargamento ou mandrilamento pós-pintura, inspeção com calibre, 36–50 μm de folga para acumulação nos dois lados | Óleo antiferroso local ou revestimento removível de proteção após a montagem |
| Rosca e furo de pino | Furo de passo fino, furo M4 e menores, furos roscados de conexão hidráulica | Mascaramento com plugue de silicone ou refiletamento (recabamento) pós-pintura, declarando que a entrada forçada é proibida | Remoção de cavacos após o recabamento e fechamento com retoque |
| Face de solda e de processo | No mínimo 50 mm de cada lado do chanfro de solda de retoque, face montada após a pintura, gravação e base de plaqueta | Largura da faixa reservada, momento de remover a fita, exigência de zero resíduo de adesivo | Sistema de retoque pós-solda igual ao sistema original |
| Interface de metais dissimilares | Suporte de alumínio sobre chassi de aço, assento de fixador de inox | Forma de isolar a face nua, para que a borda do revestimento não acelere o ataque galvânico | Arruelas isolantes, borda selada; ver o projeto de proteção contra corrosão galvânica |
| Sistema de revestimento | Espessura típica por lado (filme seco) | Acumulação furo-eixo nos dois lados | Julgamento do ajuste |
|---|---|---|---|
| Cataforese catódica (eletrodeposição por imersão) | 18–25 μm | 36–50 μm | Ultrapassa a faixa de +18 μm do furo ⌀12 H7; furos de posicionamento têm de ser mascarados ou acabados após a pintura |
| Imersão à base de água (ferragens) | 25–40 μm | 50–80 μm | Projetar roscas e furos de bucha para mascaramento |
| Revestimento em pó | 60–120 μm | 120–240 μm | Face de ajuste praticamente não pode ser pintada; o efeito gaiola de Faraday ainda acumula tinta na boca do furo |
| Revestimento lamelar de zinco | 5–15 μm | 10–30 μm | Fino e com comportamento de atrito controlável; usual em fixadores e abraçadeiras elásticas |
| Galvanização a quente (base ISO 1461) | 45–85 μm conforme a classe de espessura do aço | 90–170 μm | A acumulação nos dois lados está muito acima das tolerâncias de furo usuais, e o sistema duplex com cataforese exige novo cálculo |
| Fundo de oficina (pré-aplicação na zona de reserva) | 15–25 μm, máximo 30 μm | 30–50 μm | Antiferroso temporário apenas; tratar conforme o sistema antes da pintura principal |
União parafusada: o revestimento transforma torque de aperto em força de aperto incerta
O item mais esquecido da lista de zonas livres é a superfície de apoio sob a cabeça do parafuso e sob a porca. O revestimento ali causa dois problemas independentes: o coeficiente de atrito muda, e o filme é esmagado sob pressão, gerando relaxamento adicional.
O lado do atrito é quantificado pelo ensaio normalizado. A ISO 16047:2005 (Elementos de fixação — Ensaio de torque/força de aperto, o chamado ensaio torque-tração), adotada de forma idêntica na China como GB/T 16823.3-2010, define as condições de ensaio para parafusos, parafusos de cabeça, prisioneiros e porcas de M3 a M39 com classes de desempenho pela ISO 898-1, ISO 898-2 ou ISO 898-6, e reporta o coeficiente de torque K (K = T/(F·d)), o coeficiente de atrito total μ_tot, o coeficiente de atrito da rosca μ_th e o coeficiente de atrito da superfície de apoio μ_b. A exatidão da máquina é especificada em ±2% e a medição angular em ±2° ou ±2%, prevalecendo o maior; os ensaios em condição padrão correm entre 10 ℃ e 35 ℃, com as placas de apoio tipo HH ou HL prescritas. O K só é reutilizável sob a mesma condição de atrito, o mesmo diâmetro nominal e a mesma proporção geométrica — e é exatamente por isso que um par de fixadores pintado precisa ser reensaiado.
O lado do relaxamento tem nome: embutimento de asperezas (embedment). As interfaces são feitas de asperezas em microcontato, e a área real de contato é muito menor que a aparente; quando as asperezas se esmagam plasticamente, o comprimento de aprisionamento encurta e o alongamento do parafuso cai junto — a pré-carga desce sem qualquer afrouxamento por rotação. Os valores de engenharia publicados dão 1–7 μm por interface, escalonados pela rugosidade: abaixo de Rz 10 μm, cerca de 3 μm na interface da rosca, 2,5 μm por face de cabeça ou de porca e 1,5 μm por face de assentamento interna; em Rz 10–40 μm, cerca de 3 μm, 3 μm e 2 μm; em Rz 40–160 μm, cerca de 3 μm, 4 μm e 3 μm (sob carga de cisalhamento os números sobem, e 4,5–6,5 μm é admitido sob a cabeça e sob a porca). Uma junta comum de duas chapas em aço, em rugosidade média, assenta cerca de 11 μm no total; pré-carregar um M10 a 75% do escoamento custa aproximadamente 13%, e a faixa geral de perda em juntas metálicas é de 5%–18%.
Revestimentos e camadas brandas pioram o quadro: um filme de tinta espesso e brando é extrudado de sob a superfície de apoio e, sozinho, pode acrescentar dezenas de micrômetros de assentamento de um só lado. A fração de perda sobe rapidamente conforme o diâmetro diminui — o deslocamento por embutimento quase não escala com o tamanho do parafuso, enquanto a pré-carga escala com a área de resistência, aproximadamente com o quadrado do diâmetro —, de modo que o cálculo publicado dá cerca de 12% de perda em M12 e cerca de 38% em M4.
| Condição | Interface da rosca | Face de cabeça/porca (cada) | Face de assentamento interna (cada) | Consequência |
|---|---|---|---|---|
| Rz abaixo de 10 μm, carga axial | 3 μm | 2,5 μm | 1,5 μm | A junta de aço comum fica na ponta baixa dos 5% de perda |
| Rz 10–40 μm, carga axial | 3 μm | 3 μm | 2 μm | A junta de duas chapas soma cerca de 11 μm; M10 cerca de 13% |
| Rz 40–160 μm, carga de cisalhamento | 3 μm | 6,5 μm | 3,5 μm | Perfis rugosos de jateamento e acúmulo de borda empurram a perda para cima |
| Superfície de apoio pintada ou com camada branda | A extrusão do filme pode empilhar dezenas de micrômetros de assentamento por lado | Juntas de diâmetro pequeno se aproximam do nível dos 38% do M4 | ||
| Distribuição do assentamento no tempo de serviço | Cerca de 70% da perda total se completa em aproximadamente 30 dias | A revalidação inicial pesa mais que a manutenção de longo prazo | ||
A compensação de projeto também tem base quantitativa: pela distribuição de rigidez da VDI 2230, num aperto em aço os elementos comprimidos costumam ter rigidez 3 a 6 vezes a do parafuso, de modo que só 15%–25% da carga externa chega ao parafuso, e a pré-carga é normalmente fixada entre 70%–90% da carga de prova. Quando a zona de reserva não pode ser eliminada, os movimentos viáveis são reduzir o número de faces de assentamento, levar a superfície de apoio para dentro da zona de reserva com rugosidade controlada, ou introduzir arruela Belleville (mola cônica) para dar elasticidade ao sistema de aprisionamento. As estimativas de longo prazo publicadas — cerca de 10% de relaxamento em 50 anos para junta com arruela comum contra cerca de 27% para junta com arruela Belleville — mostram que a mola cônica não é um ganho linear no horizonte longo e precisa ser verificada junta por junta. No caminhão, a resposta mais familiar é a do parafuso de roda: programar uma janela de reaperto após a quilometragem inicial.
Onde a união também exigir atrito controlado, o caminho é o lubrificante sólido, e não deixar filme de tinta sob a superfície de apoio; o mecanismo e a validação do coeficiente de torque estão em Revestimento lubrificante seco de dissulfeto de molibdênio nanométrico: mecanismo de redução de atrito, fronteiras de falha e validação do coeficiente de torque.
O preço do metal nu: toda zona livre de pintura precisa carregar a própria proteção anticorrosiva
Cada linha da lista de zonas de reserva é aço nu. Pela base de classes de agressividade ambiental da ISO 12944-2, a perda de corrosão do primeiro ano em aço de baixo carbono é maior que 25 e até 50 μm em C3, maior que 50 e até 80 μm em C4 e maior que 80 e até 200 μm em C5; o zinco, sob a mesma convenção, perde 0,7–2,1 μm em C3, 2,1–4,2 μm em C4 e 4,2–8,4 μm em C5. Em outras palavras, uma face de aterramento nua em C4 pode consumir de aço, em um ano, mais do que a espessura inteira do filme de cataforese — enquanto o mesmo ambiente come apenas alguns micrômetros de zinco. Zona livre de pintura não é "pintar um pouco menos": é colocar um ponto dentro de um regime de velocidade de corrosão completamente diferente.
As medidas de acompanhamento, portanto, se resumem a quatro famílias, e todas têm de constar da mesma folha de desenho: óleo antiferroso removível ou graxa de longa duração que atue assim que a peça é montada; retoque local com transição em rampa na borda e aderência revalidada pelo ensaio de arrancamento (pull-off), cuja convenção de leitura está em Aceitação de aderência em revestimentos de proteção: julgamento numérico do ensaio de arrancamento e tipos de ruptura; cera de cavidade para seções fechadas — formação de filme na parede interna e critérios em Cera de cavidade para automóveis: pintura interna de perfis, julgamento de espessura e proteção duradoura; e arruela isolante com selagem de borda nas uniões de metais dissimilares para quebrar o par galvânico, ver Corrosão galvânica em carroceria mista de aço e alumínio: isolamento por revestimento, selagem de borda e projeto de proteção.
A limpeza antes do retoque também tem critério rígido. Zonas de reserva ficam em estoque de oficina e são recontaminadas, e sais solúveis são causa frequente de falha de retoque; a amostragem e o julgamento por condutividade seguem Contaminação por sais solúveis no substrato de aço: amostragem Bresle, julgamento por condutividade e limites. A janela entre o jateamento e o fundo fica dentro de 4 h pela convenção publicada, reduzida a 2 h em umidade alta ou perto do ponto de orvalho; a temperatura do aço deve ficar ao menos 3 ℃ acima do ponto de orvalho e a umidade relativa não deve passar de 85%.

Dados-chave: oito linhas citáveis
- Cataforese catódica tipicamente 18–25 μm de filme seco, ajustável dentro da faixa de processo de 15–35 μm; os dados publicados levam o controle de espessura a ±3 μm.
- Janela de cura de 170–180 ℃ mantidos por 20–30 min; a faixa de especificação convencional mais ampla é 177–204 ℃ por 10–20 min; sistemas de cura baixa descem a 150–160 ℃.
- O teor de sólidos da cuba fica normalmente em 18%–22%; a tensão de linha na pintura do conjunto completo costuma rodar entre 200–300 V, o aproveitamento de material se aproxima de 100% e a recuperação por ultrafiltração supera 99%.
- O embutimento de interface, na base publicada, é de 1–7 μm por interface, cerca de 11 μm para duas chapas com parafuso e porca, e a perda de pré-carga normalmente cai em 5%–18%.
- O ensaio de torque/força de aperto segue a ISO 16047:2005 (GB/T 16823.3-2010), cobrindo de M3 a M39, com exatidão de máquina de ±2% e condição padrão entre 10–35 ℃.
- A convenção de engenharia para critério de continuidade é resistência de circuito não superior a 0,5 Ω, resistência de laço do chicote em torno de 0,5 Ω/m e variação de resistência de contato não superior a 10 mΩ após o ensaio de vibração.
- O fundo de oficina pode pré-pintar a zona de reserva com 15–25 μm e teto de 30 μm; as faixas reservadas nas áreas de solda e nas faces de contato de passagens são traçadas com no mínimo 50 mm.
- Durabilidade em névoa salina neutra: cataforese catódica comum em 500–1000 h ou mais, sistemas epóxi catódicos publicados chegam à classe de 1200 h e a eletrodeposição anódica fica em 400–600 h.
Verificação e aceite: três portas mais um conjunto de registros
Se as zonas livres foram bem feitas não se decide no visual. Porta 1 é a continuidade: medir a resistência de contato do circuito de aterramento com miliohmímetro (método de quatro fios) no estado montado, com limites dados pelas condições técnicas da montadora — a convenção de engenharia é não acima de 0,5 Ω; onde houver condutores próximos do sistema de tração, regras de competição publicadas dão 300 mΩ ou menos como referência de julgamento severo. Porta 2 é a cota: furos de posicionamento verificados com calibre pós-pintura, a 100% ou por plano de amostragem, com pino de prova encaixado apenas por força de mão, sem ferramenta além da alavanca humana, registrando-se o material removido no acabamento após a montagem. Porta 3 é o corpo do revestimento: espessura julgada pela regra 90-10, bordas da zona de reserva com ensaio de aderência e de poros no retoque, e esponja úmida em baixa tensão como ferramenta correta de detecção de falhas de continuidade para essa classe de filme fino.
Elementos de registro: transformar a zona livre de pintura em item rastreável
O registro a manter deve incluir: materiais de mascaramento e suas declarações de resistência térmica, a curva real de temperatura do forno, as estações e os operadores que romperam o filme ou refiletaram (recabaram) a rosca, as leituras de remedição de continuidade com o identificador do instrumento, o material removido no acabamento pós-pintura com o número do calibre, e o lote e o momento de aplicação de cada medida anticorrosiva na zona de reserva. A quase totalidade das discórdias sobre zona livre de pintura não é sobre se ela deveria existir; é sobre o que foi efetivamente feito na hora — e, sem registro, a responsabilidade não pode ser atribuída.

Implantação: seis ações do desenho à primeira peça
- Ação 1: auditar os desenhos de peça pelas três classes de superfície (condutiva, de ajuste, de processo) e marcar cada local como zona de reserva, zona de acabamento pós-pintura ou zona de pintura liberada — uma lista, não um rascunho de fita.
- Ação 2: colocar a acumulação de filme nos dois lados no cálculo de tolerância, admitindo 18–25 μm por lado em furo e em eixo; onde a acumulação superar a faixa do furo, o local entra na lista.
- Ação 3: confrontar a janela do forno com o teto térmico dos materiais não metálicos da peça; na classe de 200 ℃, coxins de borracha, presilhas plásticas e chicotes já montados contam.
- Ação 4: escolher o ferramental de mascaramento — plugues de silicone, fita termo-resistente, parafusos de processo — e validá-lo contra o perfil medido de 170–180 ℃ quanto a liberação e resíduo de adesivo.
- Ação 5: atribuir a cada zona de reserva a sua alternativa anticorrosiva e o sistema de retoque, declarando a rampa de borda e o método de remedição.
- Ação 6: aceitar a primeira peça pelas três portas e escrever as leituras de continuidade, o material de acabamento e os dados de espessura de volta no acordo técnico, para reuso na produção em série e nos modelos seguintes.
FAQ: perguntas frequentes sobre zonas livres de pintura em longarinas e componentes de chassi
Podemos cobrir tudo com cataforese e simplesmente lixar os pontos de aterramento na montagem?
Dá, mas o custo tem de ser calculado como operação. O rompimento do filme após a pintura tem penalidade corrosiva pequena — só o ponto de contato é destruído —, enquanto ciclo e consistência ficam nas mãos do operador, e um ponto pulado ou um excesso de lixamento viram, respectivamente, resistência acima do limite e risco no substrato. Em alto volume, o fixador rompe-pintura com nervuras prensadas ou linhas helicoidais laminadas entrega a consistência à cadeia de fixadores; em peça única e lote pequeno, lixar mais pasta condutiva é o caminho econômico, mas a face nua recebe proteção antiferrosa no mesmo posto.
Por que a porca de aterramento mascarada com parafuso de processo enferruja dentro de uma semana?
O mascaramento barra o filme de cataforese; não barra a química do pré-tratamento. A solução de desengraxe e a de fosfatização continuam subindo por capilaridade na fresta estreita entre parafuso e chapa e lavam o óleo antiferroso aplicado pela usina; a folga é pequena demais para o enxágue remover o resíduo, o líquido retido é aquecido no forno e acelera o ataque, e o local não tem revestimento algum contra o ar ambiente. Os três efeitos se somam até a face mascarada mostrar ferrugem em poucos dias, e a condutividade volta a se degradar logo atrás — é por isso que o esquema de mascaramento tem de sair acompanhado de proteção antiferrosa pós-pintura.
Por que um par de fixadores pintado precisa de remedição do coeficiente de torque?
O filme altera, ao mesmo tempo, o coeficiente de atrito da superfície de apoio e o assentamento por embutimento. Pela ISO 16047, K e os coeficientes de atrito só valem para uma condição de atrito, um diâmetro nominal e uma proporção geométrica — e a pintura é uma condição de atrito nova. O deslocamento de embutimento quase não encolhe com o diâmetro, de modo que o mesmo valor em micrômetros se converte em perda de pré-carga muito maior em juntas finas; o cálculo publicado chega a cerca de 38% num M4. Aplicar a tabela de torque da peça não pintada sobre um par revestido pode deixar a força de aperto real longe do valor de projeto, sem nenhum sinal de afrouxamento que permita detectá-lo.
A zona livre de pintura não deveria ser a menor possível?
Não. Pequena demais, a área de rompimento do filme é insuficiente: a condução fica dependente de poucos pontos perfurados por acaso e a variação entre lotes é larga. Grande demais, todo o ônus anticorrosivo migra para as operações pós-pintura e para a montagem. A área se dimensiona por função: na face condutiva expõe-se o anel de contato por inteiro; na face de ajuste deixa-se folga para o curso da ferramenta de acabamento; na área de solda vale a norma de processo (usualmente no mínimo 50 mm); e a mesma folha de desenho declara a proteção antiferrosa temporária e a definitiva da área nua.
O filme de cataforese pode servir como camada de acabamento em peças de chassi?
Depende da exposição. A cataforese epóxi catódica protege de forma adequada seções internas e peças não expostas, mas revestimentos epóxi sofrem degradação superficial e gizamento sob radiação ultravioleta, e a peça exposta precisa de um verniz parceiro. Caixas de carga e implementos — onde há ultravioleta e impacto de pedra — pedem um sistema de filme espesso escolhido por resistência ao lascamento e à abrasão. Um suporte de chassi exposto ao sol por longos períodos, apenas com cataforese, vai mostrar perda de aparência e perda de espessura ao mesmo tempo. O paralelo com a carroceria em branco (BIW) de veículos leves não vale aqui: nela todo o mapa de mascaramento é da própria montadora e o revestimento de acabamento cobre a peça por cima.
Qual é a gravidade quando o mascaramento de um furo pequeno falha?
Depois que o item de mascaramento carboniza ou deforma no forno, o resíduo de adesivo e o material carbonizado ficam dentro da rosca interna: na montagem, o macho ou o parafuso bate no fundo sem apertar, a entrada forçada cisalha o revestimento e abre um caminho de corrosão a partir da raiz do filete; fragmentos soltos ainda sujam a filtração da cuba e o circuito de ultrafiltração. Por isso plugues de silicone e fitas termo-resistentes devem ser validados contra o perfil real de temperatura do forno, e o período de troca e o histórico de lote entram no arquivo de gestão da cuba.
Como equilibrar a zona livre de pintura com a vida útil anticorrosiva do veículo?
Calcule os dois critérios separadamente. O lado do revestimento se acompanha às classes de durabilidade da ISO 12944-1 — baixa até 7 anos, média de 7–15 anos, alta de 15–25 anos e muito alta acima de 25 anos; o lado da área nua se estima pela taxa de corrosão do primeiro ano daquela classe (aço de baixo carbono acima de 50 e até 80 μm em C4, acima de 80 e até 200 μm em C5), para então dimensionar a combinação de óleo antiferroso, retoque, cera de cavidade ou selagem isolante. Fazer só o primeiro produz uma peça que passa na resistência e enferruja dentro de um ano; fazer só o segundo produz um veículo com proteção íntegra e aterramentos fora do limite. Os dois têm de chegar ao acordo técnico.
Referências e base dos números
- ISO 16047:2005, Fasteners — Torque/clamp force testing (ensaio de torque/força de aperto); adoção idêntica na China como GB/T 16823.3-2010.
- VDI 2230, método de cálculo de uniões parafusadas de alta carga e sua base de embutimento de interface (compilado de dados de engenharia publicados, incluindo a faixa de 1–7 μm por interface e o escalonamento por Rz).
- CB/T 3798-2016 (requisitos técnicos de pintura para acessórios de aço de embarcações) e T/CANSI 42-2020 (requisitos de reserva de pintura para acessórios de embarcações): definição e escopo da zona de reserva de revestimento e da prática de mascaramento.
- ISO 12944-1 e ISO 12944-2 sobre faixas de durabilidade e classes de agressividade ambiental (perda de corrosão do primeiro ano em aço de baixo carbono e em zinco); a revisão de 2017 unificou C5-I e C5-M em C5 e criou a categoria CX.
- ASTM D5162 sobre detecção de descontinuidades (poros) em revestimentos: esponja úmida em baixa tensão até espessura total de filme seco de 0,5 mm e faísca em alta tensão acima de 0,5 mm.
- GB/T 3273-2026 (placas e tiras de aço laminadas a quente para longarinas de automóveis), publicado em 2026-03-31 e em vigor desde 2026-10-01, substituindo o GB/T 3273-2015: teto de espessura, tetos de P e de S, propriedades das qualidades 700L, 750L e 800L e exigências de ensaio de impacto; a soldabilidade é avaliada pela fórmula Pcm.
- Espessura do filme de cataforese, temperatura de cura, sólidos da cuba e durabilidade em névoa salina provêm de literatura de processo e de notas técnicas de fornecedores; a qualidade específica e a linha de produção continuam regidas pela ficha técnica do fabricante da tinta.
- Resistência de circuito até 0,5 Ω, resistência de laço até 0,5 Ω/m, variação de resistência de contato até 10 mΩ após vibração e até 300 mΩ junto a condutores do sistema de tração provêm de literatura pública de engenharia e de condições técnicas de montadoras; são referências de critério, não a norma de um modelo específico.
- Publicações periódicas e de congresso sobre perda por embutimento: revista Građevinar 2021, vol. 73, n.º 5 (doi:10.14256/JCE.3157.2021), que reporta a constatação de que cerca de 70% da perda ocorre em 30 dias e a comparação com arruela Belleville.
- Todos os sistemas de revestimento, itens de mascaramento e proteções antiferrosas tratados aqui pertencem ao contexto de fornecimento industrial B2B; as condições comerciais têm escopo EXW / FOB, para suprimento industrial e entrega de conjuntos, sem alcance de distribuição varejista.
Last updated: 2026-11-05
Kexin New Materials (Guangdong) Co., Ltd. — suporte técnico e de suprimento em cataforese catódica, imersão à base de água, revestimento em pó e revestimentos funcionais para montadoras de veículos comerciais e de máquinas e para seus fornecedores diretos; acordos técnicos, validação de primeira peça e rastreabilidade de lote são tratados projeto a projeto, com escopo de fornecimento EXW / FOB.