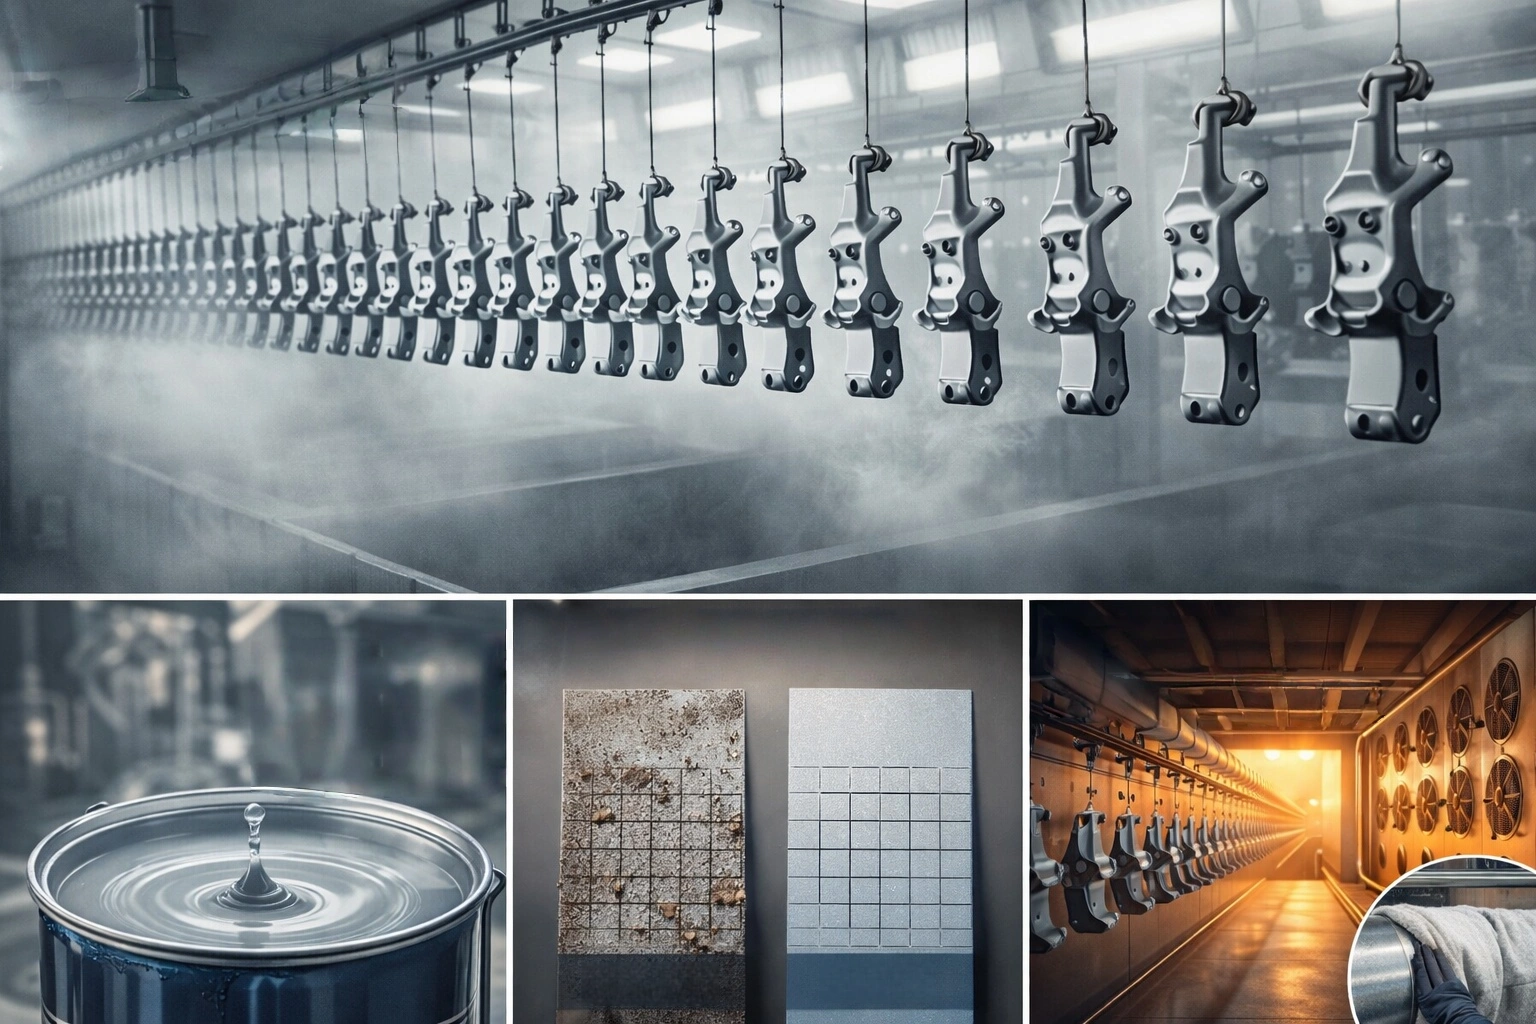
シャシ部品の塗装非塗布領域(paint-free zone、図面上は塗装リザーブ領域=coating hold-off area と表記することもある)とは、フレームサイドメンバー、クロスメンバー、ブラケット、サスペンションシート、溶接シャシ組立品の図面で、塗装しない、あるいは塗装後に局所的に塗膜を除去すべきと明示された領域であり、アース(接地)導通、組立接合面のはめあい公差、ネジの旋入、後工事の補修溶接の信頼性を確保するために設ける。電着塗装システムでめずらしい「やるほどコストが上がる」設計項目ひとつである。塗膜は部品全体を覆うのと同時に、導通面・はめあい面・めねじまで一緒に覆ってしまうからだ。
あるトラックの総装ラインで、まとまったロットに次の問題が起きた。フレームのワイヤリングハーネス用アースボルト(ボディアースボルト)は図面トルクで本締めし、静的電圧は正常。ところが三百キロほど走ると計器ランプと充電ランプの点滅が出始める。アース端子片を外すと、接触面にカチオン電着の塗膜が一枚丸ごと残り、母材同士は実際には触れていなかった。ミリオームメーターで測った回路抵抗は 10 Ω のオーダーで、同じロットの未塗装品は 0.3 Ω 未満。手直しはボルトを外して接触面の塗膜を刮ぎ落とし、再測定後に再組立で、1 台あたり 25 分の追加工数、磨き出した露出面は 3 か月後に浮き錆が出た。前処理も電着パラメータもすべて合格だったのにこの状態になるのは、責任が塗料にあるのではなく、非塗布領域が一度も定義されたことがないからである。
TL;DR:技術協定にそのまま書ける 6 つの結論
- カチオン電着の乾燥皮膜の厚みは通常 18–25 μm、プロセス幅 15–35 μm、焼付条件は 170–180 ℃ で 20–30 min ホールド。この厚みと焼付条件が、導通面の生死と、マスキング用品が乾燥炉を生き延びられるかを同時に決める。
- アース回路はエンジニアリング上の一般基準で接地抵抗 ≤0.5 Ω を要求する(四線法で再測するとより安定する)。連続した電着塗膜は絶縁体であり、絶縁欠陥検査(ASTM D5162 の低電圧ウエットスポンジは合計の乾燥皮皮膜の厚み ≤0.5 mm の塗膜に適用)でピンホールが検出できる前提は、塗膜そのものが電流を通さないことである。
- ボルト接合における界面エンベッドメント(圧入)による軸力(プレロード)損失は通例 5%–18%。VDI 2230 の基準で界面あたり 1–7 μm と取り、塗膜や軟質めっき層を足し込むとさらに数十 μm 相当が重なる。同一形状条件で M12 継手は約 12%、M4 継手は 38% 近くを失う。
- めねじは個別に判定する。15–35 μm の電着堆積皮膜は細牙や M4 以下の小径螺穴で旋入干渉を起こしやすく、取れる道は 3 つだけ――槽入れ前のマスキング、塗装後のリタップ(手挽き戻し)、または塗膜の厚みを前提にした公差の再設定。
- 非塗布領域のリストは、CB/T 3798-2016 と T/CANSI 42-2020 の「塗装リザーブ領域」の基準をそのまま流用できる:溶接線両側 ≥50 mm、ボルト穴とピン穴、ヒンジ軸のはめあい面、シール面、フランジ接合面、アース接触面と導通接触面、銘板台座、ストッパ・位置決め面。
- GB/T 3273-2026「自動車大梁用熱間圧延鋼板および鋼帯」は 2026-10-01 に施行済み(GB/T 3273-2015 を代替)。厚さ上限が ≤18.0 mm に緩和され、P ≤0.020%、S ≤0.012%、700L 級は ReL ≥600 MPa、Rm 700–880 MPa。大梁用鋼板が薄壁化・高強度化ほど、非塗布領域の設計ミスの手直しコストは重くなる。
非塗布領域の境界:支配するのは 3 種類の機能面であり、1 枚のマスキング図ではない
非塗布領域を「現場でテープを貼る位置」と解釈するのはよくある誤判である。実際には 3 種類の機能面の集合であり、種類ごとに故障モードも判定基準も手当ての手段も異なる。1 枚のリストに混ぜ込めば必ず漏れが出る。
カテゴリー 1 は導通面:アース点(ボディアース接点)、シールド層の接地端、モータ・コントローラの取付面、センサ取付基準面。不具合は抵抗超過として現れ、判定基準はミリオームまたはオームの読み取り値である。
カテゴリー 2 は位置決め・はめあい面:サスペンションブッシュ取付穴、リーフスプラインシート接合面、アクスルハウジングはめあい面、ヒンジ軸穴、ピン位置決め面、シールフランジ面。不具合は組立て隙間、同軸度、シール圧缩量の不合格として現れ、判定基準は寸法と力である。
カテゴリー 3 は工事面:後工事で補修溶接する溶接部山の周囲と両側範囲、塗装後に組み付けるネジ穴、銘板貼付や刻印マーカーの基準面、分解可能な状態を保つべきストッパ・位置決め面。不具合は溶け込み不足、タップの噛み込み不能、標識の消失として現れ、判定基準は次の工事が継続できるかどうかである。
3 種類の面に共通する技術上の根源はひとつだけ。電着はワーク全体を浸漬し、電界で駆動し、皮膜の厚みが自己限定される工事であり、露出した母材を自ら見逃すことはない。そして残るこの塗膜は、良導体の欠落層・寸法を増やす層・溶接障壁の 3 つを同時にこなしてしまう。
導通不良はなぜ不可避か:塗膜の絶縁性こそがすべての検収手段の前提である
カチオン電着樹脂は陰極で還元され、界面の pH 上昇に伴って析出・成膜し、架橋後のエポキシネットワークは電流を通さない。まさにこの連続皮膜が絶縁体であるからこそ、前処理と電着の品質検証に電気的な手法が使える。ピンホール・ひび・クレータがあれば探針の電流が母材まで貫通し、機器が警報を出す。業界で標準的な判定の尺度は ASTM D5162 で、合計の乾燥皮皮膜の厚み ≤0.5 mm(20 mil)の塗膜には低電圧ウエットスポンジ法、0.5 mm を超える塗膜には高電圧スパーク法を適用する。0.25 mm と 0.5 mm の間の塗膜も高電圧機器で検査してよいが、試験電圧を厚みと絶縁耐力から正しく算出し、塗料メーカーの許可を得ることが前提である。シャシ部品の電着皮膜の厚み 18–25 μm はウエットスポンジ法の適用範囲に収まるため、100% オンラインの絶縁欠陥検査は生産現場で実行可能な品質ゲートになる。
同じ一枚の膜がアース点にとって意味するのは次のことである。接触面間に 18–25 μm の絶縁体を挟んだまま、ボルトが 2 枚の母材を圧接しても、実際の導通は塗膜が押し破られた数点に依存する。破れなければ、回路抵抗は1 Ω に満たない値から数十 Ω へ飛び上がる。「塗装工事ではアースを取るな」「アース点は研磨してから締結」などの総装現場ルールは、すべてこのつけを事後に払っている。
3 つの実装経路:マスキング、塗装後の絶縁破壊(皮膜破)、自己破膜型ファスナー
業界が導通面へ打てる手は 3 つしかない。3 つの分岐点は導通そのものではない――3 つとも導通合格にできる――腐食防護の損失、サイクルコスト、一致性リスクのどこを取るかにある。
経路 1 は電着前のマスキング。典型的なのはダミーボルト(工事ボルト)を溶接ナットにあらかじめ仮締めしておく試験方法、耐熱マスキングテープを貼る試験方法、耐熱シリコンマスクキャップ/プラグをかぶせる試験方法である。ダミーボルトの利点は導通が素早く確実に回復し、費用が安く、再使用できること。代償は、マスキング箇所が電着とその後の塗膜形成において空隙(真空区)となり、脱脂槽液とリン酸塩化槽液が狭い隙間を伝わって浸入し、鋼板に元から入っている防錆油を洗い流すことである。隙間内の残り液は後工事水洗いで落ち切らず、接合面は短い時間内に錆が出始める(現場比較では約 1 週間で確認できる)。そして導通性は再び劣化する。「マスキングだけ」の道のほぼすべてが歩む運命である。
経路 2 は塗装後の絶縁破壊(皮膜破):研磨、刮ぎ取り、めねじのリタップ(手挽き戻し)。腐食防護のコストは小さく(塗膜本体は完全で、接点だけを壊す)、導通は確実だが、作業者の手勘に依存し、サイクルが遅く、やり漏れリスクが高く、露出した面はその場で補修塗装するか導電グリスを塗る必要がある。
経路 3 は機能を標準部品に埋め込む試験方法:自己破膜構造(絶縁破壊=皮膜破り構造)を持つアースボルト・ナット組付品を使う。公開資料にある代表的構造は、ボルトねじの終端近くを三等分した逃げ溝を切削し、外径に対称な圧印を刻んだもの――圧印深さ約 0.3 mm、長さ約 5 mm、幅約 1.5 mm――で、スプリングワッシャ付きの複合座金と組み合わせる。ほかにはねじ面に 6 本の螺旋線を転圧して歯形を微視的に変形させる構造、ナットカバー(キャップナット)組付品もある。この経路は一致性をプレス加工とファスナーサプライチェーンに任せ、塗装工場でアース点用に特別な工事を追加しなくてよくなる。
| 項目 | 電着前マスキング(ダミーボルト/テープ/シリコンキャップ) | 塗装後の絶縁破壊(研磨/刮ぎ/リタップ) | 自己破膜型標準部品 |
|---|---|---|---|
| 導通が回復するタイミング | 組立と同時に回復 | 塗装後の工事で回復 | 締め付け中に自動で回復 |
| マスキング部の防食状態 | 塗膜なし。隙間残り液が錆を促進(現場比較で約 1 週間) | 塗膜本体は完全、接点のみ露出 | 塗膜は完全、圧印点だけ局所的に破膜 |
| サイクルと人への依存 | 仮締めと取り外しが必要、人手は中程度 | 人手大、一致性低 | 人手小、受入部品の一致性に依存 |
| キーとなる寸法・条件 | 170–180 ℃ の乾燥炉に耐えること | 破膜面積は接触面まわりに 5–10 mm の余白 | 圧印は深さ約 0.3 mm・長さ約 5 mm・幅約 1.5 mm |
| 典型的な故障 | マスキング部の再錆→接触抵抗の再上昇 | やり漏れ・磨きすぎ→母材の損傷 | 圧印不良・誤部品→ロット全体が規格超え |
組立接合面と位置決め穴:厚みが食い潰すのは外観ではなく公差帯
シャシ・フレーム部品のはめあいは基本的に穴と面を基準にとる。ピン穴、ブッシュ取付穴、リーフスプリングシート面、アクスルハウジング取付面、プロペラシャフトフランジ面に、電着が均一に載った瞬間、呼び寸法は変わる。その幅は曖なものではない。片側 18–25 μm、穴と軸が同時に塗装されればラジアル方向の重ねしろは 36–50 μm。
この数値を公差表に載せると一層はっきりする。⌀12 mm の H7 穴の公差帯は +18 μm、下偏差 0。⌀10 mm の H7 穴は公差帯約 +15 μm。つまりピン穴とピン軸の両側に 18–25 μm ずつ電着膜が堆積した時点で、干渉量は H7 公差帯の全幅を超え、ピンは入らない。「もう少し力を入れれば組める」問題ではない。無理に圧入すると塗膜はせん断破壊し、界面に剥離の通り道が開き、その点から錆が始まる。
取りうる手当ては 4 つだけ。コストの低い順に、その穴を非塗布領域に列記し槽入れ前にシリコンプラグか工事ピンでマスキングする、塗膜を許容したうえで厚みの重ね込みを織り込んで穴の加工寸法を設計し直す(先に大きめに中ぐり、後に塗装)、塗装後に機械仕上げ(リーマ・中ぐり・刮削)する、工事順序を変えてそのワークをライン全体電着から部品別塗装+後組立に戻す。

エッジと穴口は同じ事柄の裏面である。電着は鋭いエッジと穴口で厚み分布が不均一になり、縁は薄くなりがちで、穴口の内側は槽液が溜まって厚盛りになるため、「呼び厚みで空けた公差」は実部品のうえで成立しない。検収も単一点の厚みだけを見る訳にはいかない。業界標準の判定は 90-10 ルール、すなわち測定点の 90% は規定厚み以上、残り 10% は規定値の 80% を下回らず、しかも低値を同一区域に集中させない。測点配置は部位ごとに決め、小型部品は 1 個あたり測定点 3 以上、皮膜の厚み測定は渦流式または磁気誘導式の厚みゲージ(GB/T 4957 系の試験方法)で行う。
接合面は寸法だけではない:シールと圧缩量も厚みに書き換えられる
燃料タンクバンド、エアフィルタハウジング取付面、フランジ式チューブクランプ台座のように圧縮シールを保持させる面で、塗膜の影響は「軟らかい」。塗膜は持続圧縮下でクリープと圧潰を起こし、初期の圧缩量は十分でも、運転を続けると後退してシール比圧が下がる。こうした部位の設計上の選択は技術協定に書き込むべきで、リザーブ領域へ入れて局所防食処理をするか、ガスケットでシール面と塗膜を隔てるか、どちらかである。塗膜の平面度に期待してはならない。
接合面に隣もう一つの境界が摩擦形接合である。構造用高力ボルトの分野には明確な判定基準があり、すべり係数は塗料・めっきシステムに直結するため、摩擦面に安易に塗装してはならない。詳しくは高力ボルト摩擦面への塗装可否:塗膜の滑り係数の採用値と再検証を参照。シャシ部品の摩擦面の判定ロジックは同じだが、判定根拠が構造規格から OEM 技術条件と実測滑り荷重に置き換わるので、同じ数値を流用してはならない。
めねじと細牙の嵌合:15–35 μm で組立ラインは止まる
電着がネジに及ぼす影響は屡々過小評価される。塗层の自己限定厚という性質は、めねじの歯側と歯底に均一な堆積をもたらし、ネジの有効遊びを両側から同時に食い潰す。粗牙の螺穴(M10、M12 など)なら、塗装後にタップでリタップ(手挽き戻し)するかボルトをそのまま締め込むかで工事コストは管理可能。一方、細牙、薄肉の螺穴、M4 以下の小径螺穴では、リタップするとねじ山ごと削り取る恐れがあり、槽入れ前のマスキングだけが確実な解になる。
小径螺穴用マスキング用品は、前処理と乾燥炉の両方に耐えねばならない。脱脂槽・リン酸塩化槽の液温と pH、そして焼付工事の 170–180 ℃・20–30 min ホールドである。通常の PVC プラグや耐熱性不足のマスキングテープは変形・炭化・糊残りする。業界では耐熱シリコンゴム栓/マスクキャップとポリエステル系の耐熱性マスキングテープを組み合わせるのが標準。マスキング品が乾燥炉内で機能を失うと、残糊と炭化物が螺穴内のめねじと槽液を同時に汚染し、コストはマスキングそのものを大きく上回る。
マスキング関連の細部は作業指導書に書く価値がある。テープは上塗りが指触乾燥してから剥離する。早すぎれば塗料の皮を引き裂き、遅すぎれば塗膜が完全硬化しているため剥離時にリザーブ領域縁の塗膜まで持ち上げる。剥離後のリザーブ領域に糊残り・塗料汚染があってはならない。補修塗装分野のテープ剥離力ウィンドウと耐熱経時関係は、自動車補修塗装のマスキング:テープ剥離力ウィンドウ、耐熱経時とエッジ滲みの制御に詳しい。
もう一つ見落とされがちな境界は「炉入れ不可品」である。シャシ組立品にはウレタンブッシュ、ゴムマウント、プラスチッククリップ、組付済みのハーネススリーブが載るが、これらの最高使用温度はいずれも電着焼付条件より低い。よってフレーム・サスペンション部品の塗装工事はこれら部品の組立より前でなければならない。顧客図面が完成組立品の塗装を求めるなら、焼付条件を 150–160 ℃ の低温硬化システムに落とし、かつブッシュサプライヤーの耐熱性声明を判断基準とする。
非塗布領域リストの書き方:「塗装リザーブ領域」の成熟した基準を借りる
造船業界ではすでにこの件を標準化している。CB/T 3798-2016「舶用鋼質艤装品塗装技術要求」と、それに伴う T/CANSI 42-2020「舶用艤装品塗装保留要求」が「塗装リザーブ領域」の定義と範囲を与えており、商用車・建設機械のシャシ部品リストのテンプレートとしてそのまま使える:溶接勾配と未溶接エリア(溶接線の両側 50 mm 以上)、ボルト穴とピン穴、ヒンジ軸はめあい面、シール面、フランジ接合面、貫通部のスリーブと壁面接触面とその両側 50 mm、アース接触面と導通接触面、ステンレス・異種母材接合面、刻印・標識面、銘板台座、ストッパ・位置決め面。同じ基準には付記がある。リザーブ領域は塗装前に清掃・遮蔽で保護し、必要なら工場プライマーの先行塗布を許容、皮膜の厚みは 15–25 μm として 30 μm を超えない。
商用車側の執行上の差は主に 3 点。一是、導通面に「許容する破膜方式」を追記すること。二是、はめあい面に塗装後仕上げの工事とゲージを指定すること。三是、リザーブ領域ごとに防食の代替措置を必須とすること――リストの 1 行はすなわち母材が露出する 1 箇所だからだ。
| カテゴリー | 典型的部位 | 図面に書くべき要求 | 塗膜以外の併用措置 |
|---|---|---|---|
| 導通面 | アース片接触面、シールド層接地端、モータ・コントローラ取付面 | 露出面積、許容する破膜方式、回路抵抗限度(エンジニアリング基準で ≤0.5 Ω) | 導電グリス、星形(歯形)ワッシャまたは自己破膜型標準部品、エッジの防食補修塗装 |
| 位置決め・はめあい面 | ピン穴、ブッシュ取付穴、アクスルハウジング・シート接合面、フランジ面 | 塗装後のリーマまたは中ぐり、ゲージ検査、両面重ねしろ 36–50 μm の公差余量 | 組立後の局所防錆油または除去性防錆塗膜 |
| ネジとピン穴 | 細牙螺穴、M4 以下の螺穴、油圧継手穴 | シリコンプラグ遮蔽または塗装後リタップ、無理な旋入の禁止を明記 | リタップ後の切り屑除去と封止補修塗装 |
| 溶接・工事面 | 補修溶接の勾配両側 ≥50 mm、塗装後に組む面、刻印・銘板台座 | 予備帯幅、テープ剥離時点、糊残りゼロ要求 | 溶接後の補修システムは元システムと一致させる |
| 異種母材界面 | アルミブラケットと鋼製フレームの接合面、ステンレスファスナーの着座面 | 露出面の隔離方式。塗膜破れ部で電食(ガルバニック)が加速しないこと | 絶縁座金・縁部シール(ガルバニック腐食の防護設計を参照) |
| 塗装システム | 片側の典型乾燥皮膜の厚み | 穴・軸の両面重ね | はめあいへの判断 |
|---|---|---|---|
| カチオン電着 | 18–25 μm | 36–50 μm | ⌀12 H7 の +18 μm 公差帯を超える。位置決め穴はマスキングか塗装後仕上げが必須 |
| 水系浸漬塗装(金物) | 25–40 μm | 50–80 μm | ネジとブッシュ穴はマスキング前提で設計 |
| 粉体塗装 | 60–120 μm | 120–240 μm | はめあい面は基本的に塗装不可。ファラデーケージ効果で穴口に厚盛りも発生 |
| 亜鉛ラメラめっき | 5–15 μm | 10–30 μm | 薄く摩擦特性を管理可能。ファスナーや弾性クリップ系部品で常用 |
| 溶融亜鉛めっき(ISO 1461 基準) | 板厚級ごとに 45–85 μm | 90–170 μm | 両面重ねは通常の穴公差帯を大きく超え、電着とのデュプレックスは再計算が必要 |
| プライマー(リザーブ領域の先行塗布) | 15–25 μm、上限 30 μm | 30–50 μm | つなぎ防錆のみ。本塗装前にシステム要求どおり処理 |
ボルト接合面:塗膜が締め付けトルクを不確実な軸力に変える
非塗布領域リストから最もこぼれやすいのが、ボルト頭とナット裏の支承面(bearing face)である。塗膜はこの場所で 2 つの独立した問題を起こす。すべり係数・摩擦係数の変化、そして座面圧下で塗膜が圧潰することによる追加の緩み(リラクセーション)である。
摩擦側の定量化は規格試験による。ISO 16047:2005「ファスナー――トルク/軸力試験」(中国では GB/T 16823.3-2010「ファスナー トルク-軸力試験」として同一採用)は、M3 から M39、機械的性質が ISO 898-1、ISO 898-2 または ISO 898-6 のボルト・小ネジ・スタッド・ナットの試験条件を定め、出力はトルク係数 K 値(K = T/(F·d))、全摩擦係数 μ_tot、ねじ摩擦係数 μ_th、座面摩擦係数 μ_b。試験機の許容ふり幅は ±2%、角度測定のふり幅は ±2° または ±2% の大きい方、標準条件試験は 10 ℃ から 35 ℃ の範囲で実施し、規定の HH または HL 型支承プレートを使う。K 値は同一摩擦条件・同一呼び径・同一幾何比の範囲でのみ再利用できる。この一点が「塗装済みの締結対は再測しなければならない」根拠である。
緩み側の機構名はエンベッドメント(埋め込み、embedment)。接触面はミクロには微突起の集合で、実接触面積はみかけ面積よりはるかに小さい。微突起が塑性変形で潰されることでクランプ長が縮み、ボルトの伸びも連動して減る――緩み回転は一切伴わずに、軸力だけが落ちる。公開のエンジニアリング資料が示すオーダーは界面あたり 1–7 μm で、粗さごとの区分があり:Rz が 10 μm 未満なら、ねじ界面約 3 μm、ボルト頭・ナット面約 2.5 μm、内側接合面約 1.5 μm。Rz 10–40 μm ならそれぞれ約 3 μm、3 μm、2 μm。Rz 40–160 μm なら約 3 μm、4 μm、3 μm(せん断荷重を受けると数値は上方に修正し、頭下・ナット下は 4.5–6.5 μm まで可)。中程度の粗さの 2 板+ボルトナットの普通鋼継手は合計で約 11 μm、M10 を降伏の 75% で軸力を加えると約 13% を失う。一般的な鋼製継手の損失幅は 5%–18%。
塗膜とめっきはこの話を悪化させる。厚く軟らかい塗膜は座面下で絞り出され、片側だけで数十 μm オーダーの後退をさらに足し込む。同一継手規格でも直径が小さくなるほど損失率は急上昇する――圧入変位はほぼボルト径に依存しない一方、軸力は応力断面積(径の二乗に比例)に依存するからだ。公開の計算例では M12 で約 12%、M4 で約 38% の損失を示す。
| 条件 | ねじ界面 | ボルト頭/ナット面(1 か所) | 内側接合面(1 か所) | 帰結 |
|---|---|---|---|---|
| Rz 10 μm 未満、軸荷 | 3 μm | 2.5 μm | 1.5 μm | 普通鋼継手の損失は 5% の下限側 |
| Rz 10–40 μm、軸荷 | 3 μm | 3 μm | 2 μm | 2 板継手で合計約 11 μm、M10 で約 13% |
| Rz 40–160 μm、せん断荷 | 3 μm | 6.5 μm | 3.5 μm | 粗いブラスト面やエッジの厚盛り部で損失は上振れ |
| 塗膜・軟質めっきの座面 | 塗膜の絞り出しで片側につき数十 μm オーダーの後退をさらに上乗せできる | 小径継手は M4 の 38% レベルに近づく | ||
| 使用時間分布 | 総損失の約 7 割は約 30 日以内に完了する | 初期の再点検が遠い保守より重要 | ||
設計側の手当ても同じく定量基準がある。VDI 2230 の継手剛性配分では、鋼製継手で被締結部剛性はボルト剛性の 3~6 倍が普通で、外荷は 15%–25% しかボルトに載らない。軸力は一般に保証荷重の 70%–90% を取る。したがって非塗布領域を無くせない場合、実行可能な手は、接合界面の数を減らす、座面をリザーブ領域に入れて粗さを管理する、皿バネ(ベルビルワッシャ)を入れてクランプ系の弾性を上げる、のいずれかである。公開研究の 50 年緩み推算では、普通ワッシャ継手が約 10%、皿バネ継手が約 27% となり、皿バネの効果は長期項目で線形なリターンではないこと、継手ごとに検算が必要であることを示す。商用車でより一般的な運用はホイルボルトと同じく、初期走行距離あとの再締結ウィンドウの設定である。
締結対に摩擦特性の管理まで同時に要求するなら、塗膜を座面下に置いたままにするのではなく固体潤滑の経路を取る。具体的な的な機序とトルク係数 K 値の検証はナノ二硫化モリブデン(MoS2)乾膜潤滑コーティング:減摩メカニズム、失効境界とトルク係数検証に詳しい。
露出のつけ:非塗布領域には必ず防食の補助措置をセットで付ける
リストの 1 つひとつのリザーブ領域は、そのまま露出した母材である。ISO 12944-2 の環境級別基準で、低炭素鋼の初年腐食損失は C3 は 25 を超え 50 μm、C4 は 50 を超え 80 μm、C5 は 80 を超え 200 μm。同じ基準での亜鉛の初年損失は C3 が 0.7–2.1 μm、C4 が 2.1–4.2 μm、C5 が 4.2–8.4 μm。言い換えると、C4 環境で露出したアース面は、1 年で消費される鋼板厚が電着塗膜の皮膜の厚み全体を上回りうる。同じ環境で亜鉛めっき層が削られるのは数 μm だけだ。非塗布領域は「少し塗装をケチる」ことではなく、一点をまるでまるで別の腐食速度レジームに置き直すことである。
ゆえにリザーブ領域の併用措置は 4 種のみで、しかも同じ 1 枚の図面に書き揃えねばならない。組立直後から効く除去性防錆油または長期防錆グリース。局所補修塗装で、補修エッジはラップ(傾斜)移行にし、引張剥離法(プルドオフ)で付着力を再測する(判定基準は防食塗膜の付着力検収:プルドオフ試験の数値判定と破壊形態)。閉塞断面の内部へ入れる空洞防錆ワックス(内面皮膜の厚みと判定は自動車の空洞防錆ワックス:内部塗装、厚み判定と長期防錆)。そして異種母材の接合部では絶縁座金と縁部シールでガルバニック腐食の電食経路を断つ(鋼アルミ混用ボディのガルバニック腐食:塗膜隔離、縁部シールと防護設計参照)。
補修塗装前の清浄化にも硬い判定基準がある。リザーブ領域は工場で仮置きされるうちに再汚染し、可溶性塩が補修不良のよくある原因になる。サンプリングと伝導度判定は塗装下地の可溶性塩汚染:Bresle サンプリング、伝導度判定と限度値の基準に従う。ブラスト後の次工事プライマーまでの時間ウィンドウは公開上の通行慣行で 4 時間以内、高湿または露点接近時は 2 時間に短縮。鋼材を露点より 3 ℃ 以上高い状態に保ち、RHは 85% 以下に保つ。

キーデータ:そのまま引用できる 8 項目
- カチオン電着の乾燥皮膜の厚みは通常 18–25 μm、プロセス調整幅 15–35 μm。厚み管理の許容ふり幅は公開資料上 ±3 μm まで狙える。
- 焼付条件 170–180 ℃・20–30 min。通常の規格幅は 177–204 ℃・10–20 min。低温硬化システムなら 150–160 ℃ まで下がる。
- 槽液の固形分は通常 18%–22% を維持、全ライン塗装の作業電圧は 200–300 V 帯、材料利用率はほぼ 100%、限外濾過回収は 99% 超。
- 界面圧入の公開基準は 1 か所あたり 1–7 μm。2 板+ボルトナットで合計約 11 μm、軸力損失は一般に 5%–18% に収まる。
- トルク/軸力試験は ISO 16047:2005(GB/T 16823.3-2010)で実施。適用 M3–M39、試験機ふり幅 ±2%、標準条件 10–35 ℃。
- 接着(bonding)と導通判定のエンジニアリング通行基準は、接地抵抗 ≤0.5 Ω、ハーネス回路抵抗約 ≤0.5 Ω/m、振動試験後の接触抵抗変化 ≤10 mΩ。
- リザーブ領域のプライマー先行塗布は 15–25 μm、上限 30 μm まで許容。未溶接エリアと貫通部接触面の予備帯は 50 mm 以上で設定。
- 中性塩水噴霧試験の耐久性基準:カチオン電着は 500–1000 h 超が普通、カチオンエポキシシステムは公開資料で 1200 h オーダー、アニオン電着は 400–600 h が大半。
検証と検収:3 つのゲートと 1 組の記録
非塗布領域が正しくできたか、目視では決めない。第 1 ゲートは導通:ミリオームメーター(四線法)で組立状態のままアース回路の接触抵抗を測り、判定値は車両技術条件で与える。エンジニアリング通行基準は 0.5 Ω 以下。駆動系近傍の導通部品を含む箇所では、公開の競技規則が示す 300 mΩ 以下という基準を「厳格判定」の参考値として使える。第 2 ゲートは寸法:位置決め穴は塗装後のゲージで全数またはロットごとに抜き取り検査し、ピン軸の試し差しは人力の範囲を超える工具を使わず、組立後の仕上げ量を記録する。第 3 ゲートは塗膜本体:厚みは 90-10 ルールで判定し、リザーブ領域のエッジは補修塗装の付着力とピンホール検査を行う。低電圧ウエットスポンジはこの薄肉塗膜に適用できる。
記録の要素:非塗布領域をトレーサブルな項目に変える
保存すべき記録は、マスキング材料と耐熱性声明、乾燥炉の実測熱プロファイル、破膜またはリタップの工事位置と作業者名、導通再測値と計器番号、塗装後仕上げの切削量とゲージ番号、リザーブ領域の防食補助のロットと実施時刻。非塗布領域のトラブル協議の大半は「やるべきか否か」ではなく「あのとき何をしたか」であり、記録がなければ責任判定もつかない。

実装プロセス:図面から初品までの 6 アクション
- ステップ 1:3 種類の面(導通・はめあい・工事)で部品図を棚卸し、一箇所ごとにリザーブ領域・仕上げ領域・塗膜許容領域の印を付けてリスト化する。テープ貼付の草図では残さない。
- ステップ 2:両面の厚みの重ねしろを公差検算に書き込む。穴と軸を 18–25 μm ずつで計算し、重ね値が穴公差帯を超える箇所はすべてリストへ。
- ステップ 3:乾燥炉のウィンドウと、ワーク内部の樹脂・ゴム系の耐熱性を照合。200 ℃ クラスならゴムブッシュ、プラスチッククリップ、組付済みハーネスを必ず考慮する。
- ステップ 4:マスキング品(シリコンゴム栓・マスクキャップ、耐熱性テープ、ダミーボルト)を選定し、170–180 ℃ で耐熱性と糊残りの検証を行う。
- ステップ 5:リザーブ領域ごとに防食代替措置と補修塗装システムを指定し、エッジのラップ移行と再測試験方法を明記する。
- ステップ 6:初品を 3 ゲートで検収し、導通値・仕上げ量・厚みデータを技術協定へ書き戻す。量産と後継車型で再利用できる形にしておく。
FAQ:フレーム・シャシ部品の非塗布領域でよくある質問
シャシ部品は全部電着で覆い、アース点は組立時に研磨すればよいのか?
できる。ただし工事コストで計算すること。塗装後の破膜は腐食防護のコストが小さく、接点だけを壊す。問題はサイクルと一致性が作業者の手勘に載ることで、やり漏れは抵抗超過に、磨きすぎは母材損傷につながる。大量生産なら、圧印または転圧螺旋溝付きの自己破膜型アース標準部品で一致性をファスナー供給チェーンへ任せた方が安定する。単品・小ロットなら研磨+導電グリスが割に合うが、露出面はその場で必ず防錆処理する。
ダミーボルトでアースナットをマスキングすると、なぜ 1 週間足らずで錆びるのか?
マスキングは電着の成膜を止めるだけで、前処理の槽液までは止めない。脱脂液とリン酸塩化液はボルトと板金の狭い隙間を伝わって浸入し、鋼板に元から施されていた防錆油を洗い落とす。隙間は細いため後工事の水洗いで残り液を洗い流せず、乾燥炉で残り液が加熱されて腐食はさらに加速する。しかもその場所には塗膜の保護が一切なく、大気に触れている。この 3 重が重なってマスキング接合面は短期間で錆が出始め、導通性も後から再び劣化する。「マスキング方式は塗装後の防錆とセットでなければならない」理由がここにある。
塗装済みのボルト締結対は、なぜトルク係数 K 値を再測するのか?
塗膜が座面摩擦係数と圧潰後退量の両方を同時に変えるからだ。ISO 16047 の K 値と摩擦係数は、同一摩擦条件・同一呼び径・同一幾何比でのみ有効で、塗装はそのまま新しい摩擦条件にあたる。圧入変位は径にほぼ依存しないため、細径継手では軸力損失の割合に換算した分だけ大きくなり、公開の計算例では M4 で 38% に達する。未塗装品のトルク表をそのまま塗装済み品に使うと、実軸力は設計値から大きく外れ、しかも緩みの徴候がないため発見できない。
非塗布領域は小さいほどよいのではないか?
そうではない。リザーブ領域が小さすぎれば破膜面積も不足し、導通は塗膜の偶発的な破れ点に依存してロット間ばらつきが大きくなる。広げすぎれば、防食負担がすべて塗装後工事と組立工事へ移る。判定基準は機能を基準に面積を与えること。導通面は接触リング帯が完全に露出する形で、はめあい面は組立仕上げ器具のストローク余白つきで、未溶接エリアは工事規格の幅(通行基準で 50 mm 以上)で定め、露出面の暫定・長期防錆も同じ図面に書き込む。
電着塗膜だけでシャシ部品のトップコートにできるか?
露出条件次第。カチオンエポキシ電着の耐食性は、シャシ内部の閉塞断面と非露出部品を支えるには十分。ただしエポキシ系塗膜は紫外線下で表層劣化とチョーキング(粉化)を起こすため、露出部品は上塗りとの併用が必要。荷台やトレーラーのように紫外線と石はぎの両方を受ける部位は、耐石はぎ・耐摩耗の基準で厚膜システムを別途選ぶ。シャシ露出ブラケットを長期屋外日照下で電着のみで使えば、外観の劣化と厚みの減少が同時に進む。
小径穴のマスキング失効の後果はどれほど重いか?
マスキング品が乾燥炉内で炭化・変形すると、残糊と炭化物がめねじに残り、組立時にはタップやボルトが「底まで入るが締まらない」形で現れる。無理に旋入すれば塗膜をせん断破壊し、ネジの谷底から錆の通り道が開く。剥落片が槽液へ入ればろ過・限外濾過系まで汚染する。したがってシリコンゴム栓と耐熱性テープは乾燥炉の実測実測条件で検証し、交換周期とロット記録を槽液管理台帳に組み込む。
非塗布領域と車両の防食耐用年数のバランスはどう取るか?
2 組の判定基準を分けて計算する。塗膜側は ISO 12944 の環境級別と耐久性区分(低:7 年まで、中:7–15年、高:15–25 年、甚高:25 年超)に従いシステムを選ぶ。露出側は同じ級別の初年腐食速度(低炭素鋼は C4 で 50 を超え 80 μm、C5 で 80 を超え 200 μm)から寿命消費を見積もり、防錆油・補修塗装・防錆ワックス・絶縁シールの組み合わせを決める。前者だけだと「導通合格・1 年で錆びる部品」が、後者だけだと「防食合格・抵抗超過の車」ができ上がる。両方を必ず同じ技術協定へ落とすこと。
参考文献と数値の基準説明
- ISO 16047:2005「Fasteners — Torque/clamp force testing(ファスナー――トルク/軸力試験)」、および中国国内の同一採用規格 GB/T 16823.3-2010「ファスナー トルク-軸力試験」。
- VDI 2230 の高荷重ボルト継手の計算試験方法と界面圧入の採用値基準(公開エンジニアリング資料に基づく整理。1–7 μm/界面と Rz 段取り表を含む)。
- CB/T 3798-2016「舶用鋼質艤装品塗装技術要求」と T/CANSI 42-2020「舶用艤装品塗装保留要求」の塗装リザーブ領域とマスキング手順の定義・範囲。
- ISO 12944-1 と ISO 12944-2 の耐久性区分と環境腐食性級別(低炭素鋼と亜鉛の初年腐食損失)。2017 年版で C5-I と C5-M を C5 に統合し、CX を追加。
- ASTM D5162 の塗膜の非連続(ピンホール)検出の手法区分:低電圧ウエットスポンジは合計の乾燥皮皮膜の厚み 0.5 mm 以下、高電圧スパークは 0.5 mm を超える塗膜に適用。
- GB/T 3273-2026「自動車大梁用熱間圧延鋼板および鋼帯」(2026-03-31 発布、2026-10-01 施行、GB/T 3273-2015 を代替)の厚さ上限、P/S 上限、700L および 750L・800L の機械的性質と衝撃試験の協定要求。溶接性は Pcm 式で評価。
- 電着塗膜の皮膜の厚み、焼付条件、槽液固形分、塩水噴霧耐久性などのデータは公開のプロセス資料とサプライヤーの技術説明に基づく基準で、具体的な的ブランドと生産ラインは塗料メーカーの技術データシートを正とする。
- 接地抵抗 0.5 Ω 以下、回路抵抗0.5 Ω/m 以下、振動後の接触抵抗変化 10 mΩ 以下、駆動系近傍の導通部 300 mΩ 以下 などの数値は公開のエンジニアリング資料と OEM 技術条件系の資料で、判定基準の参考値であり特定の車型規格ではない。
- 圧入損失に関する学術誌・会議資料の参考:Gradjevinar 2021 年 第 73 巻 第 5 号(doi:10.14256/JCE.3157.2021)。総損失の約 7 割が 30 日以内に発生するとの試験結論と、皿バネとの比較データを含む。
- 本文中の塗装システム・マスキング用品・防錆補助措置はすべて産業 B2B 供給の文脈であり、貿易条件は EXW と FOB。産業部品と組立アセンブリ供給で、末端流通の文脈は含まない。
Last updated: 2026-11-05
Kexin New Materials(広東)有限公司 / Kexin New Materials (Guangdong) Co., Ltd. —— 商用車・建設機械の OEM と一次サプライヤーに向け、カチオン電着、水系浸漬塗装、粉体および機能性コーティングの技術・供給支援を行う。技術協定、初品検証、ロットトレーサビリティ資料は案件ごとに対応し、供給条件は EXW / FOB。