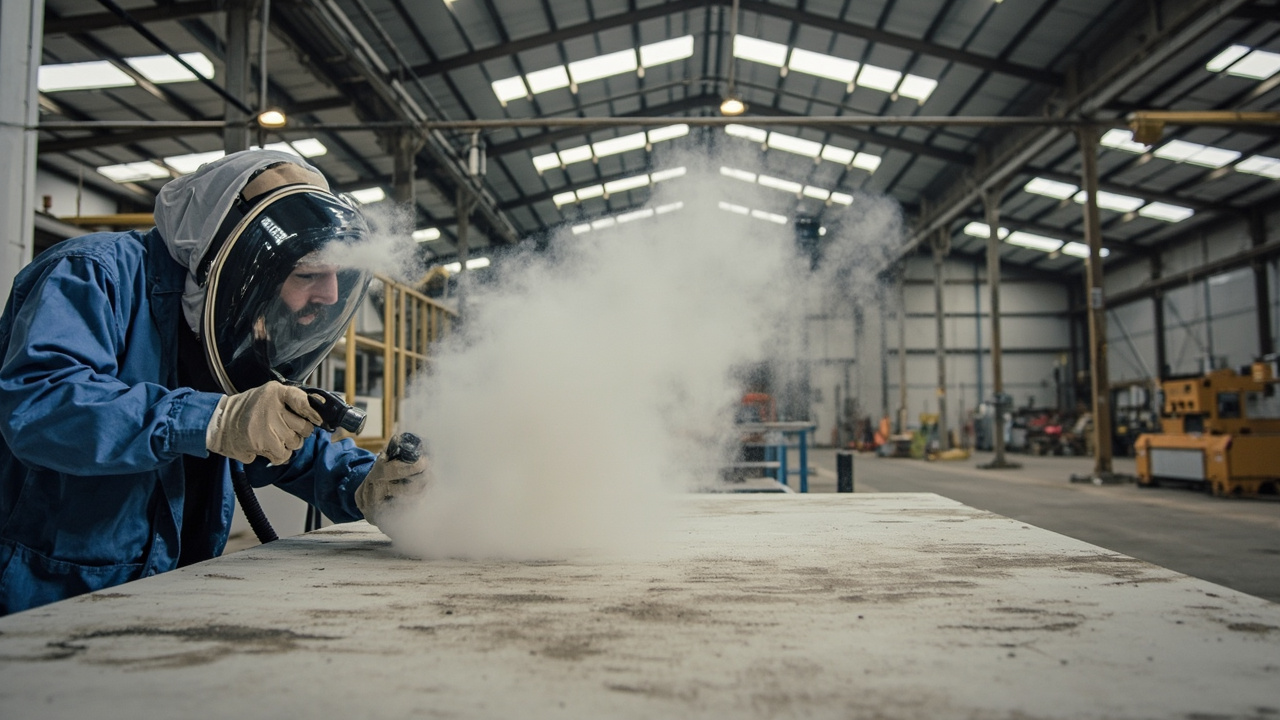
في صناعة الطلاء المضاد للتآكل، هناك مقولة قديمة تم التحقق منها مرارًا وتكرارًا: “ثلث دهان وسبع قاعدة”. والمقصود بها أن عدد السنوات التي يمكن أن يدوم فيها نظام طلاء واقٍ صناعي يعتمد ثلثه على الطلاء نفسه وسبعه على المعالجة السطحية قبل الطلاء. فمهما كان برايمر الإيبوكسي الغني بالزنك جيدًا، ومهما كان طلاء البولي يوريثان الأليفاتي النهائي باهظًا، إذا لم يتم تنظيف الصدأ والزيوت وقشور الأكسدة من المادة الأساسية بشكل كافٍ، فلن تتحقق القدرة على الالتصاق، وستتغلغل وسائط التآكل عبر النقاط الضعيفة مباشرة، مما يؤدي إلى ظهور الفقاعات والتآكل والتقشر خلال أشهر. تشرح هذه المقالة معالجة الأسطح لطلاء صناعي بالتفصيل: ما هو المعيار الفعلي لدرجة الرملي Sa2.5، ولماذا يتم التحكم في خشونة الرملي عند 30–75 µm، وكيف يتم ضبط نقطة الندى والرطوبة النسبية، ولماذا يُعد التنظيف بأدوات يدوية St2/St3 مجرد ”حد أدنى”.
في تصميم أنظمة الحماية من التآكل الثقيل، تؤكد دائمًا ككسين للمواد الجديدة (kexinMaterials) على ”أولوية معالجة القاعدة” — سواء اخترت إيبوكسي عالي الصلب الصلب أو نظام بولي يوريثان منخفض VOC، فإن درجة المعالجة السطحية هي القيد الأول في وثائق النظام. والدرجات والمعلمات المذكورة في هذه المقالة مستمدة من أوراق بيانات فنية (TDS) عامة، وISO 8501-1، وISO 12944-2018، وغيرها من المعايير الوطنية والدولية.
أولاً: لماذا تحدد المعالجة السطحية عمر الطلاء
تشير الدراسات الإحصائية لفشل الطلاء إلى أن المعالجة السطحية غير الصحيحة هي السبب الأول للفشل المبكر في الطلاء المضاد للتآكل، وتتجاوز نسبتها مجموع اختيار الطلاء وأساليب التطبيق. ويرجع ذلك إلى ثلاثة أسباب:
- جذور الالتصاق تكمن في الواجهة: يعتمد ارتباط الطلاء بالفولاذ على التشابك الميكانيكي + الامتصاص الكيميائي/القطبي. فطبقات الصدأ والزيوت والأملاح الذائبة على سطح المادة الأساسية تقطع هذا الارتباط، وتنعدم القدرة على الالتصاق مباشرة.
- الشوائب المتبقية هي نقطة انطلاق التآكل: الفجوات تحت قشور الأكسدة وأيونات الكلوريد في حفر الصدأ تكون خلايا جلفانية تحت الطلاء، مما يسبب فشلًا مخفيًا ”الطلاء سليم ولكن الداخل متآكل بالفعل”.
- الخشونة تحدد عمق التثبيت: التموجات المجهرية الناتجة عن الرملي هي نقاط التثبيت الميكانيكي للطلاء؛ فإذا كانت الخشونة غير كافية ”لا يثبت”، وإذا كانت مفرطة فتظهر القمة العارية وتحتبس الغازات في القيعان.
لذلك، فإن المعالجة السطحية ليست مجرد عملية ”صنفرة بسيطة”، بل هي قرار هندسي بأهمية أداء الطلاء نفسه. وهذا هو جوهر ”ثلث دهان وسبع قاعدة” — استثمار الميزانية والجدول الزمني في معالجة القاعدة أولاً أوفر بكثير من الإصلاح المتكرر لاحقًا.
ثانيًا: ما المقصود بدرجة الرملي Sa2.5 (Sa 2½) بالضبط
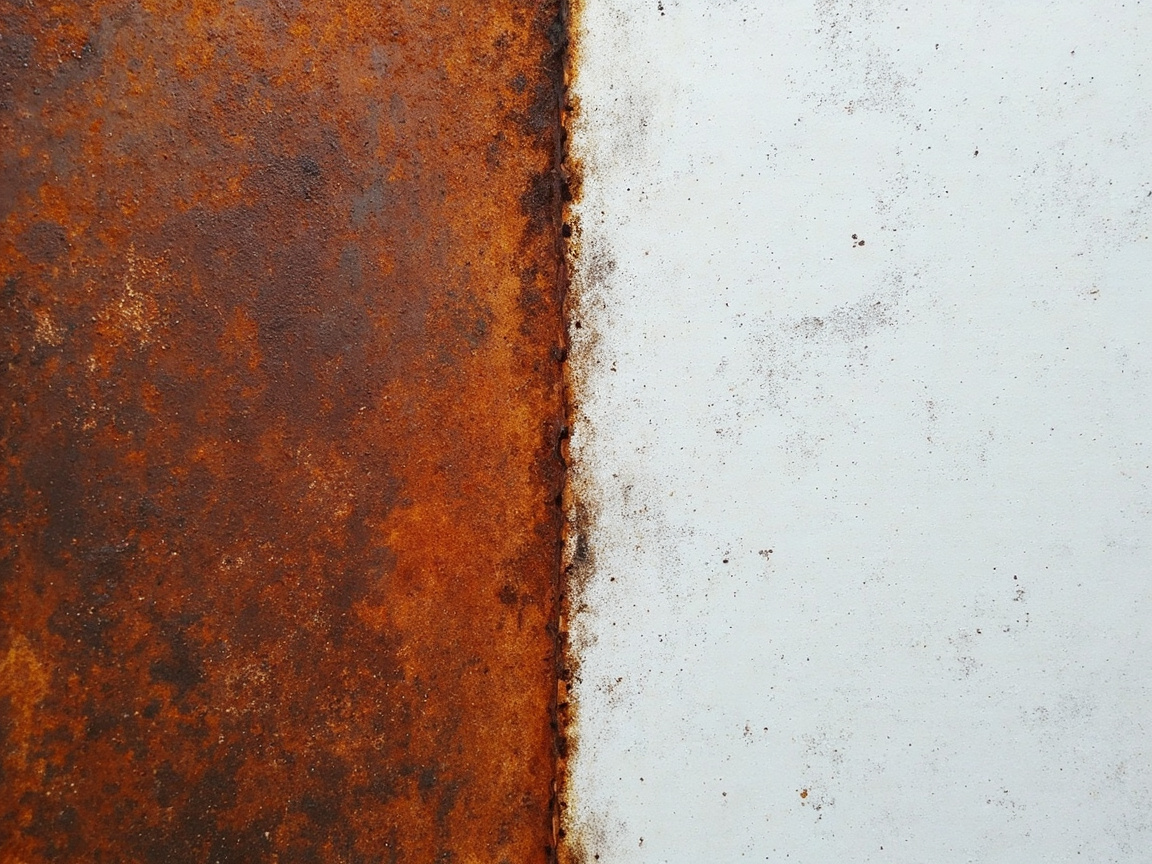
تُحدد درجات تنظيف الرملي بواسطة ISO 8501-1، وتُشار إليها بـ”Sa” (Sand blasting) متبوعًا برقم، من الأقل إلى الأعلى: Sa1 وSa2 وSa2.5 وSa3. ما يُسمى في المشاريع بـ”الرملي Sa2.5″ هو Sa 2½ (تنظيف رملي شامل، درجة شبه بيضاء).
وفقًا لـ ISO 8501-1، متطلبات Sa 2½ هي: سطح الفولاذ خالٍ من الشحوم والرواسب وقشور الأكسدة وبقع الصدأ وطلاءات الطلاء وغيرها من الشوائب المرئية، وأي آثار متبقية يجب أن تكون مجرد بقع نقطية أو خطية خفيفة. بمعنى آخر، يبدو السطح بالعين المجردة رماديًا معدنيًا فاتحًا ومتساويًا، مع السماح ببقع فاتحة خفيفة متناثرة جدًا فقط، دون السماح بصدأ أو قشور أكسدة على شكل بقع.
الدرجات الأخرى المقابلة:
- Sa 1 (خفيف): يزيل الشوائب السائبة فقط، مع إبقاء معظم قشور الأكسدة والصدأ، ولا يُستخدم تقريبًا للحماية من التآكل.
- Sa 2 (شامل): معظم قشور الأكسدة والصدأ والطلاءات مزالة، لكن يُسمح بظلال وتغير لون خفيف.
- Sa 2½ (شامل جدًا/شبه أبيض): يبقى فقط بقع لونية خفيفة جدًا، وهو الحد المعتاد للحماية من التآكل الثقيل.
- Sa 3 (أبيض/درجة بيضاء): بلا أي شوائب مرئية، بلمعان معدني متساوٍ شامل، يُستخدم لأشد ظروف العمل (مثل جدران خزانات التخزين الداخلية، والدرجة الغذائية).
تؤكد السجلات البحثية: متطلبات معالجة فولاذ الكربون لدى Jotacote Universal N10 هي ”St 2 (الحد الأدنى) / Sa 2½ (موصى به، ISO 8501-1)”؛ ودهان الألكيد المانع للصدأ (GB/T 25251-2010) يتطلب أيضًا ”الرملي Sa2.5، خشونة 30–75 µm”. فيتضح أن Sa2.5 هو الدرجة الموصى بها عمومًا لبرايمرات الحماية الصناعية.
ثالثًا: خشونة الرملي: لماذا تُضبط عند 30–75 µm
الرملي لا يزيل الصدأ فحسب، بل ”يُشكل” تموجات مجهرية على السطح، وعمق هذا التموج هو الخشونة (ملامح السطح، Rugosity). وتحدد سجلات البحث لدهان الألكيد المانع للصدأ بوضوح: الرملي Sa2.5، خشونة 30–75 µm. هذه الفترة ليست عشوائية، بل هي نتيجة توازن بين الالتصاق والتغطية.
علاقة الخشونة بالالتصاق:
- الخشونة↑ → مساحة التثبيت الميكانيكي↑: يتغلغل الطلاء في القمم والوديان مكونًا ”تثبيتًا”، وتتحسن قوة الالتصاق بالشد (وفقًا لطريقة الشبكة GB/T 9286، الدرجة 0/1 هي ممتازة) بشكل ملحوظ.
- خشونة منخفضة جدًا (< 25 µm): نقاط تثبيت غير كافية، والطلاء كأنه ملصق على الزجاج، يسهل تقشره بالكامل.
- خشونة عالية جدًا (> 75–100 µm): قد لا تُغطى القمم بالطلاء بالكامل (خاصة في طبقة رقيقة واحدة)، وتصبح قمم الحواف نقطة انطلاق للتآكل؛ وفي الوقت نفسه تتحبس الغازات في الوديان مكونة ثقوب إبرية.
لذلك فإن 30–75 µm هي النافذة المثلى لمعظم برايمرات الصناعية (إيبوكسي غني بالزنك، ألكيد مانع للصدأ، إيبوكسي ميكا الحديد). يعتمد القيمة المحددة على DFT: كلما زادت السماكة تحمل خشونة أعلى قليلًا، والطبقة الرقيقة تتطلب خشونة قريبة من الحد الأدنى. بعد التطبيق، تُقارن بعينة مقارنة خشونة (مثل عينة معيارية ISO 8503) في الموقع، لا بالاعتماد على الإحساس باليد.
رابعًا: الفولاذ المقاوم للصدأ والأسطح الخاصة: صنفرة بأدوات غير معدنية
يُستخدم سحط الفولاذ/خردق الفولاذ للرملي فولاذ الكربون، لكن الفولاذ المقاوم للصدأ لا يمكن استخدام أدوات سحط حديدية الأساس — فانغماس الحديد يسبب تآكله الذاتي (”تلوث الصدأ”). ومتطلبات معالجة الفولاذ المقاوم للصدأ لدى Jotacote Universal N10 في السجلات البحثية هي: يلزم صنفرة بأدوات غير معدنية لإحداث خدوش. أي استخدام أدوات سحط غير معدنية مثل أكسيد الألمنيوم والجارnet والرمل البلاستيكي لإحداث خدوش متساوية على السطح (لتوفير التثبيت) مع تجنب التلوث الحديدي.
امتداد هذا المبدأ:
- الأسطح اللينة أو النشطة مثل الجلفنة بالغمس الساخن والألمنيوم يجب أيضًا تجنب أدوات السحط الحديدية؛
- الهدف من الصنفرة هو ”خدوش متساوية + إزالة الزيت والدهون”، لا السعي لمعدن شبه أبيض؛
- الطلاء بأسرع وقت بعد المعالجة لتجنب التلوث الثانوي أو عودة الصدأ للسطح المعالج.
بالنسبة للأسطح مثل الألمنيوم وفولاذ الجلفنة، فإن الرملي العنيف يضر بالمادة الأساسية، وعادة ما يُستخدم فقط مسح رملي خفيف (Sweep blasting) أو صنفرة خفيفة بأدوات غير معدنية، بدرجة مطلوبة أقل من Sa2.5 لفولاذ الكربون.
خامسًا: التحكم البيئي: نقطة الندى +3℃ وRH ≤ 80%
قبول المعالجة السطحية هو الخطوة الأولى فقط، والبيئة أثناء الطلاء تحدد النجاح أو الفشل بالمثل. تقدم السجلات البحثية لمعلمات ”طلاء الإيبوكسي بولي يوريثان النهائي” العامة حدودًا واضحة: متطلبات البيئة: درجة الحرارة 5–35℃، الرطوبة النسبية ≤ 80%، ودرجة حرارة المادة الأساسية أعلى من نقطة الندى بأكثر من 3℃. هذه الشروط الثلاثة هي قوانين حديدية لتطبيق الطلاء الصناعي:
- درجة حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃: نقطة الندى هي درجة الحرارة التي يصل عندها رطوبة الهواء إلى التشبع ويبدأ التكثف. إذا كانت درجة حرارة المادة الأساسية أقل أو قريبة من نقطة الندى، يتكون غشاء مائي على السطح، وطلاء السطح يشبه الطلاء على ”الماء”، فتنعدم القدرة على الالتصاق ويسهل ظهور الفقاعات. يُشترط أن تكون حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ على الأقل لترك هامش أمان.
- الرطوبة النسبية ≤ 80%: الرطوبة العالية تبطئ المعالجة (خاصة الارتباط الكيميائي للإيبوكسي/البولي يوريثان يعتمد على بيئة جافة)، وتزيد من خطر التكثف؛ وعادة يُمنع التطبيق فوق 80%.
- درجة الحرارة 5–35℃: المنخفضة جدًا تبطئ المعالجة بشدة أو تمنعها، والمرتفعة جدًا تقصر عمر الصلاحية وتسبب قشر البرتقال والثقوب الإبرية.
في المشاريع، تُحسب نقطة الندى/مقياس الحرارة والرطوبة لحظيًا: بإدخال حرارة الهواء والرطوبة النسبية نحصل على نقطة الندى، ثم نقارنها بحرارة المادة الأساسية. وكثير من حالات الفشل الميداني سببها ”انخفاض الحرارة ليلًا واستمرار الرش بينما المادة الأساسية أقل من نقطة الندى”.
سادسًا: التنظيف بالأدوات اليدوية والآلية: حدود St2 / St3
ليست كل ظروف العمل تسمح بالرملي. في الفضاءات المحدودة، والمعدات قيد التشغيل، والمواقع التي لا يمكن إيقاف الإنتاج فيها، يُكتفى بالأدوات اليدوية أو الآلية. يستخدم ISO 8501-1 رمز St (أدوات يدوية/آلية، Hand and Power Tool) للتعبير:
- St 2 (تنظيف شامل بأدوات يدوية وآلية): بفرشاة سلكية أو قرص صنفرة وغيرها لإزالة قشور الصدأ والطلاء السائبة، لكن قشور الأكسدة والصدأ والطلاءات الملتصقة بقوة تبقى؛ والسطح بلا شحوم ورواسب. يُعد ”الحد الأدنى المقبول”، ويُستخدم فقط للحماية العامة أو المؤقتة.
- St 3 (تنظيف شامل جدًا بأدوات يدوية وآلية): على أساس St2 يكون أكثر شمولًا، ويجب أن يكون السطح بلمعان معدني، بتثبيت أفضل. ولا يزال أقل من عمق إزالة الصدأ بالرملي.
تؤكد السجلات البحثية: فولاذ الكربون لـ Jotacote Universal N10 ”St 2 (الحد الأدنى)”؛ ودهان الألكيد المانع للصدأ ”أو أدوات آلية St3″. فيتضح أن St2/St3 هي خطة مخفضة عند تعذر الرملي، لا بديل مكافئ.
| الدرجة | الطريقة | عمق إزالة الصدأ | الشوائب المتبقية | سيناريو التطبيق |
|---|---|---|---|---|
| Sa 2½ | رملي | شبه أبيض، بقع لونية خفيفة جدًا فقط | تقريبًا لا شيء | برايمر حماية ثقيلة (موصى به) |
| Sa 2 | رملي | شامل، يسمح بظلال | تغير لون طفيف | حماية عامة من التآكل |
| St 3 | أدوات آلية | شامل جدًا، بلمعان معدني | قشور أكسدة ملتصقة بقوة تبقى | صيانة قيد التشغيل، فضاءات محدودة |
| St 2 | يدوي/آلي | شامل، بلا متطلب لمعان | شوائب ملتصقة بقوة أكثر | حد أدنى، حماية مؤقتة |
الخلاصة الأساسية: إن أمكن الرملي فإلى Sa2.5 قدر الإمكان؛ St2/St3 تُستخدم فقط كحد أدنى عند تعذر الإيقاف أو الرملي، ويجب أن يكون الطلاء المطابق ذا تسامح عالي مع الصدأ وقدرة التصاق عالية (مثل إيبوكسي متسامح مع الصدأ)، ولا تُجبر طلاء نهائي رقيق عادي عليه.
سابعًا: مقارنة معالجة الأسطح المختلفة
| المادة الأساسية | المعالجة الموصى بها | الدرجة/الخشونة | ملاحظات السحط | المرجع |
|---|---|---|---|---|
| فولاذ الكربون | رملي | Sa 2½، خشونة 30–75 µm | سحط فولاذي/خردق متاح | ISO 8501-1؛ TDS دهان الألكيد المانع للصدأ |
| فولاذ مقاوم للصدأ | صنفرة بأدوات غير معدنية | خدوش متساوية، غير شبه أبيض | ممنوع أدوات سحط حديدية | TDS Jotacote N10 |
| جلفنة بالغمس الساخن/ألمنيوم | مسح رملي خفيف أو صنفرة | خدوش خفيفة | أدوات سحط غير معدنية | ممارسة حماية عامة |
| فولاذ كربون قيد التشغيل (لا يمكن إيقافه) | أدوات آلية | St 3 أولوية / St 2 حد أدنى | — | TDS Jotacote N10 |
| سطح طلاء قديم سليم | صنفرة لكسر اللمعان + اختبار توافق | — | — | مبدأ أنظمة التجديد |
يُثبت هذا الجدول ”المادة الأساسية—الطريقة—الدرجة” لتجنب التطرف المتمثل في ”رملي للجميع” أو ”فرشاة سلكية للجميع”.
ثامنًا: فحص الجودة والاستلام للمعالجة السطحية
لا يمكن الاعتماد على ”يبدو مقبولًا” في المعالجة السطحية، بل يجب استخدام وسائل قابلة للقياس:
- الدرجة البصرية: التقييم وفق صور معيارية ISO 8501-1 لدرجات Sa/St، وSa2.5 يتطلب شبه أبيض وبقع لونية خفيفة جدًا فقط.
- الخشونة: استخدام عينة مقارنة ISO 8503 أو مقياس ملامح لقياس Rz، الهدف 30–75 µm.
- الأملاح الذائبة: في المشاريع المهمة قياس كلوريد/كبريتات السطح (مثل طريقة Bresle)، وعند التجاوز يلزم غسل بماء عالي الضغط.
- الزيوت: مسح بقطعة قماش بيضاء بلا أثر زيت؛ عدم تنظيف الدهون يُفقد الالتصاق تمامًا.
- نقطة الندى ودرجات الحرارة والرطوبة: تسجيل حرارة المادة الأساسية وبيئة العمل والرطوبة النسبية ونقطة الندى قبل الطلاء، لضمان أن المادة الأساسية أعلى من نقطة الندى بـ 3℃ وRH ≤ 80%.
- فحص عشوائي للالتصاق: بعد المعالجة حسب شبكة GB/T 9286 أو طريقة الشد للتحقق، الدرجة 0/1 ممتازة.
إدراج هذه في ”استمارة استلام المعالجة السطحية” هو الجذر لتجنب الجدل ”القاعدة لم تُعالج جيدًا لكن اللوم على الطلاء”.
تاسعًا: اختيار سحط الرملي
السحط لا يحدد سرعة إزالة الصدأ فحسب، بل يؤثر على الخشونة والنظافة وسلامة المادة الأساسية، وهو حلقة تقنية لا يمكن إغفالها في المعالجة السطحية:
- خردق / سحط فولاذي: الخيار الأول لفولاذ الكربون، معدل استرداد عالٍ وخشونة قابلة للتحكم؛ لكن ممنوع تمامًا للفولاذ المقاوم للصدأ والفلزات غير الحديدية لتجنب التلوث الحديدي.
- أكسيد الألمنيوم (الكوروند): صلابة عالية وقدرة قطع قوية، مناسب للصدأ الثقيل والخرسانة، ويُستخدم أيضًا للصنفرة غير المعدنية للفولاذ المقاوم للصدأ.
- الجارnet: سحط غير معدني طبيعي، غبار منخفض وخشونة متساوية، يصلح للفولاذ المقاوم للصدأ والألمنيوم وفولاذ الكربون، ويكتسب قبولًا متزايدًا.
- رمل بلاستيكي / سيراميكي: لمسح رملي خفيف للألمنيوم وغيره من الأسطح اللينة، لتجنب ضرر المادة الأساسية.
- رمل نهري / معدني: سهل التفتت وغبار كثيف وخطر سيليكosis، وتم التخلص منه تدريجيًا.
| السحط | النوع | المادة الأساسية المناسبة | الخصائص |
|---|---|---|---|
| سحط فولاذي / خردق | معدني | فولاذ الكربون | قابل للاسترداد، خشونة جيدة |
| أكسيد الألمنيوم | غير معدني | فولاذ كربون / مقاوم للصدأ | قطع قوي، كفاءة عالية |
| الجارnet | غير معدني | فولاذ كربون / مقاوم للصدأ / ألمنيوم | غبار منخفض، متساوٍ |
| رمل بلاستيكي | غير معدني | ألمنيوم / أسطح لينة | مسح خفيف بلا ضرر للمادة |
اختيار سحط خاطئ يُفقد المعالجة السابقة مباشرة — فمثلًا استخدام سحط فولاذي للفولاذ المقاوم للصدأ يسبب تلوثًا حديديًا وتآكلًا، ولا يصلح أي برايمر باهظ لإنقاذه.
عاشرًا: معدات الرملي ومعلمات العملية
الرملي الميداني يعتمد على المعلمات لضبط الجودة، لا ”الرش العشوائي”:
- ضغط الهواء المضغوط: الرملي المفتوح عادة 0.6–0.7 MPa؛ ضغط منخفض جدًا يترك الصدأ ويهبط الكفاءة بشدة.
- زاوية الرش: الأفضل 60–80° مع السطح؛ العمودي يرتد هدرًا للسحط، والصغير جدًا يضعف القطع.
- مسافة المسدس: 200–400 mm، القريب جدًا يضر المادة الأساسية، والبعيد جدًا يخفض الكفاءة والخشونة.
- حبيبات السحط: تحدد الخشونة، الخشن يعطي خشونة أعلى والناعم أقل، ويلزم مطابقتها مع DFT.
- إدارة البيئة: منطقة الرملي تحتاج لإزالة الغبار والوقاية من الرياح والرطوبة، لتجنب عودة الصدأ وتكتل السحط بامتصاص الرطوبة.
يجب تدريب العامل، ومقارنة الخشونة بعينة معيارية في أي وقت، وكتابة المعلمات في بطاقة العمل لا بالإحساس.
حادي عشر: التحكم في الأملاح الذائبة والصدأ الوامض
القاتل الخفي الأكثر إغفالًا في المعالجة السطحية هو الأملاح الذائبة (الكلوريدات، الكبريتات):
- المصدر: الغلاف الجوي البحري، أملاح إزالة الجليد، دخان صناعي، منظفات متبقية، تلتصق بأيونات على سطح الفولاذ.
- الضرر: حتى مع الرملي إلى Sa2.5، تمتص الأملاح تحت الطلاء الرطوبة مكونة خلية تركيز، مما يسبب ”تآكل خيطي” ”فقاعات”، مهما كانت القدرة على الالتصاق جيدة لا تصمد.
- الكشف: أخذ عينات بطريقة لاصق Bresle مع كروماتوغرافيا أيونية أو لونية، والمشاريع المهمة تتطلب أن يكون محتوى الأملاح السطحية ≤ حد معين (مثل 20–50 mg/m²، حسب المواصفة).
- الإزالة: الغسل بمياه عذبة عالية الضغط (بدون مواد كاشطة) هو الخيار الأول لإزالة الأملاح؛ التنظيف بالرمال يمكنه إزالة الصدأ فقط ولا يزيل الأملاح القابلة للذوبان، وهذا خطأ معرفي شائع.
- الصدأ الخاطف: تعود السطح للصدأ بسرعة بعد التنظيف بالرمال عند ارتفاع الرطوبة، فيجب الطلاء خلال مدة محددة؛ وإذا تعذر الطلاء في الوقت المناسب فيُطبق حماية مؤقتة أو برايمر ورشة لإغلاق السطح.
كتابة "إزالة الأملاح" في بطاقة العملية هي خطوة حاسمة لطول عمر الهياكل البحرية والجسور والمنشآت الكيميائية، لكنها غالبًا ما تُغفل في المشاريع العامة، لتظهر في النهاية كـ "سطح لامع جدًا لكن يصدأ بسرعة".
اثنا عشر: أخطاء معالجة السطح الشائعة
الخطأ الأول: التنظيف بالرمال يسعى فقط للـ "لمعان"، متجاهلاً الخشونة. اللمعان لا يعني أن الخشونة مطابقة، ويجب قياس Rz بعينة.
الخطأ الثاني: ترك السطح المعالج لفترة طويلة قبل الطلاء. تعود الأسطح المعالجة للصدأ (الصدأ الخاطف) في الهواء الرطب، فيجب طلاء البرايمر خلال مدة محددة (مثل 4 ساعات، حسب البيئة).
الخطأ الثالث: استخدام حبيبات فولاذية لرمال الفولاذ المقاوم للصدأ. تلوث الحديد يسبب الصدأ، ويجب استخدام مواد كاشطة غير معدنية.
الخطأ الرابع: العمل على المادة الأساسية تحت نقطة الندى. فخ شائع في انخفاض حرارة الليل، ويجب قياس نقطة الندى بالضرورة.
الخطأ الخامس: استخدام St2 محل Sa2.5. التنظيف اليدوي أقل عمقًا بكثير من التنظيف بالرمال، واستخدامه مع برايمر عادي سيؤدي لفشل مبكر.
الخطأ السادس: إزالة الصدأ فقط دون إزالة الدهون. الزيت يقطع الالتصاق، وهو أخفى من الصدأ.
الخطأ السابع: كلما زادت الخشونة كان أفضل. القمم شديدة الخشونة تكشف القاع، والوديان تجمع الهواء، لتصبح مصدرًا للتآكل.
ثلاثة عشر: إدراج معالجة السطح في نظام الت配套
معالجة السطح ليست عملية منعزلة، بل هي الحلقة الأولى في نظام "برايمر—طبقة متوسطة—طلاء نهائي". وبأخذ تصميم الت配套 وفق ISO 12944-2018 كمثال: الفولاذ الكربوني تحت درجة تآكل C2–CX، يُنظف أولاً بالرمال إلى Sa2.5 + برايمر ورشة، ثم يُطلى ببرايمر إيبوكسي غني بالزنك + طبقة متوسطة إيبوكسي بأكسيد الحديد الميكائي + طلاء نهائي بولي يوريثان. تُكتب درجة معالجة السطح مباشرة في جدول الت配套 للنظام، وتُصبح مع سمك كل طبقة (مثل البرايمر 70–80µm، المتوسط 100–150µm، النهائي 100–120µm) أساسًا للاستلام.
كيشين مواد جديدة (kexinMaterials) عند تسليم الت配套 الصناعي الواقي، تكتب درجة معالجة السطح ونافذة الخشونة وعتبة نقطة الندى/الرطوبة مع سمك طلاء في بطاقة العملية، وتقدم للفولاذ المقاوم للصدأ والفولاذ المجلفن والمعدات قيد التشغيل المواد الأساسية الخاصة ما يقابلها من صنفرة بمواد كاشطة غير معدنية وت配套 متسامح مع الصدأ، لضمان ترجمة "ثلاثة أجزاء طلاء وسبعة أجزاء قاع" إلى واقع هندسي بدلًا من مجرد شعار.
بخصوص الخيارات الشاملة لانتقاء النظام، إذا كنت تتخذ قرارًا بين الطلاء الصناعي بالمذيبات والطلاء المائي، يمكنك الرجوع إلى دليل اختيار تحويل الزيت إلى ماء لطلاء الحماية الصناعي؛ ولفهم الفروق بين "المائي مقابل الزيتي" في الالتصاق والتطبيق، يقدم مقارنة اختيار الطلاء المائي والزيتي إطارًا أكثر منهجية. من ناحية سلامة التطبيق، يمكن لـ تحليل المفاهيم الخاطئة لسلامة الطلاء المائي مساعدتك في تجنب مخاطر الموقع مثل "تهوية غير كافية لمعالجة القاع".
أربعة عشر: مطابقة معالجة السطح مع نظام الطلاء
طلبات الطلاء المختلفة على معالجة القاع تختلف، ولا يمكن توحيدها:
- برايمر إيبوكسي غني بالزنك: يجب التنظيف بالرمال إلى Sa2.5 + خشونة 30–75 µm، وإلا يكون تماس مسحوق الزنك مع سطح الفولاذ رديئًا، وتفشل الحماية الكاثودية، أي أن طلاء الزنك بلا فائدة.
- طلاء إيبوكسي متوسط بأكسيد الحديد الميكائي: يعتمد على التصاق البرايمر، ونقص معالجة القاع سيؤدي لتساقط متسلسل، وتصبح طبقة الدرع بلا معنى.
- طلاء نهائي بولي يوريثان / أكريليكي: حساس جدًا للزيت والغبار، ونقص معالجة القاع وتنظيف بين الطبقات يسهل ظهور الثقوب الكروية والتقشر وفقدان اللمعان.
- طلاء متسامح مع الصدأ: يمكن استخدامه عند St2/St3، لكن المبدأ يبقى أنه كلما كان إزالة الصدأ أنظف كان أفضل، ولا يجوز اعتبار "التسامح" كـ "إعفاء من المعالجة".
بكلمة واحدة: البرايمر المعتمد أكثر على الحماية الكهروكيميائية (مثل غني الزنك)، يعتمد أكثر على درجة التنظيف بالرمال؛ والطلاء النهائي الأرفع والأدق، يكون أكثر خوفًا من التلوث. يجب كتابة درجة معالجة السطح مع نظام الطلاء في جدول الت配套.
خمسة عشر: سلامة التطبيق ومنع غبار المعالجة
لمعالجة السطح خطوط حمراء للسلامة، غالبًا ما تُهمل بـ "التركيز على الجودة فقط":
- غبار التنظيف بالرمال: يُمنع استخدام رمل السيليكا في التنظيف المفتوح بالرمال (يسبب مرض السيليكوز)، ويجب استبداله بحبيبات فولاذية/جارnet وغيرها، مع نظام جمع غبار وقناع تنفس (على الأقل قناع جزيئات NIOSH).
- الأماكن المغلقة: يجب تهوية إجبارية، وفحص محتوى الأكسجين وتركيز المواد القابلة للاشتعال، وتعيين مراقب مخصص، ويُمنع العمل الفردي.
- ارتداد المواد الكاشطة: يرتدي العامل نظارات واقية وحماية سمعية وملابس عمل كاملة، لمنع إصابة الأشخاص وتلف السمع من الارتداد.
- مذيبات إزالة الزيت: اختيار مزيل دهون منخفض السمية، مع تهوية ومكافحة حريق، لتجنب تراكم أبخرة قابلة للاشتعال.
- صنفرة الفولاذ المقاوم للصدأ: يجب جمع غبار المواد الكاشطة غير المعدنية أيضًا، لتجنب ضرر الجزيئات القابلة للاستنشاق.
كتابة سلامة وجودة معالجة السطح معًا في الخطة، هو الفهم الكامل لـ "سبعة أجزاء قاع" — القاع يجب معالجته جيدًا، وآمنًا أيضًا.
ستة عشر: نموذج بطاقة عملية معالجة السطح
تثبيت النقاط السابقة في بطاقة عملية قابلة للتوقيع هو مفتاح التنفيذ. الحقول النموذجية كالتالي، تسهل التنفيذ الميداني والتتبع لاحقًا:
| العملية | عنصر التحكم | المعيار / الطريقة | السجل |
|---|---|---|---|
| إزالة الزيت | زيت سطحي | مسح بقطعة قماش بيضاء دون أثر زيت | مطابق / غير مطابق |
| تنظيف بالرمال | درجة التنظيف | ISO 8501-1 Sa2.5 | مقارنة بصور معيارية |
| الخشونة | عمق التشكيل Rz | 30–75 µm | عينة / جهاز قياس التشكيل |
| إزالة الأملاح | أملاح قابلة للذوبان | طريقة Bresle ≤ حد المواصفة | mg/m² |
| البيئة | نقطة الندى / الحرارة والرطوبة | المادة الأساسية > نقطة الندى 3℃، RH ≤ 80% | سجل القياس الفعلي |
| مهلة الطلاء | التحكم بالصدأ الخاطف | طلاء البرايمر ضمن المدة | طابع زمني |
تُؤرشف هذه البطاقة مع سمك الطلاء واختبار الالتصاق، لتشكل دليلًا متسلسلًا لـ "قاع—متوسط—نهائي"، وهي أيضًا أفضل درع عند نزاعات الاستلام.
سبعة عشر: معالجة السطح في تجديد الطبقات القديمة
تجديد المنشآت القديمة هو الأكثر عرضة للفشل في معالجة القاع، ويجب التعامل معه كموضوع مستقل:
- أولًا تحديد النظام القديم (ألكيدي / إيبوكسي / بولي يوريثان / غير معروف)، وإجراء اختبار توافق قبل تحديد البرايمر الانتقالي، ويمنع التخمين باللون؛
- سطح طلاء قديم سليم: الصنفرة لكسر اللمعان وإزالة الغبار والدهون كافية لإعادة الطلاء، لكن يجب التأكد من توافق الطبقات؛
- منطقة متآكلة: يجب التوسيع بالرمال إلى Sa2.5 أو على الأقل St3، وحفر الصدأ تحتاج إزالة أملاح أيضًا، لتجنب "تغطية الصدأ"؛
- يمنع "رش رقيق على كامل السطح لتغطية الصدأ" — ذلك يؤجل الفشل بدل إزالته، وغالبًا يتكرر خلال نصف عام.
التجديد ليس إعادة طلاء طبقة، بل مشروع متكامل لـ "تحديد الطبقة القديمة + التحقق من التوافق + إعادة معالجة القاع"، ووزن معالجة السطح في التجديد أعلى حتى من الإنشاء الجديد.
ثمانية عشر: تحليل حالات حقيقية لفشل معالجة السطح
إسقاط المبادئ السابقة على "دروس عكسية" يجعلها أسهل تذكرًا:
- الحالة الأولى: تنظيف بالرمال لامع لكن فقاعات خلال نصف عام. جسر نُظف بالرمال بصريًا إلى Sa2.5، لكن أهمل الأملاح القابلة للذوبان، وبقايا الكلوريدات من الغلاف الجوي البحري تسبب خلية تركيز، وتآكل خيطي تحت الطلاء. الدرس: إزالة الصدأ لا تعني إزالة الأملاح، وكشف طريقة Bresle يجب أن يدخل بطاقة العملية.
- الحالة الثانية: استخدام حبيبات فولاذية خطأً على الفولاذ المقاوم للصدأ. فريق صيانة استخدم كرات فولاذية لسرعة التنظيف، انغراس حبيبات حديدية تسبب صدأ موضعي، وإعادة العمل للدفعة كاملة. الدرس: الفولاذ المقاوم للصدأ يجب صنفرته بمواد كاشطة غير معدنية لإحداث خدوش، والمواد الكاشطة الحديدية منطقة محظورة.
- الحالة الثالثة: العمل ليلًا تحت نقطة الندى. مشروع ساحلي نهاره سلس، وانخفضت حرارة المادة الأساسية تحت نقطة الندى فجرًا دون انتباه، وتقشرت كامل السطح بفقاعات صباحًا. الدرس: هامش 3℃ فوق نقطة الندى يجب قياسه لكل وردية، والمواقع ذات تغير الحرارة الكبير تحتاج تسجيل أكثر كثافة.
القاسم المشترك للحالات الثلاث: معالجة السطح "تبدو منفذة"، لكن القيود الحاسمة (إزالة الأملاح، المادة الكاشطة، نقطة الندى) تُخطى، وينتهي الأمر بتحميل المسؤولية للطلاء — وهذه تكلفة الإهمال النموذجية لـ "ثلاثة أجزاء طلاء وسبعة أجزاء قاع".
تسعة عشر: الترابط بين الخشونة وطريقة التطبيق
السطح ذو الخشونة المناسبة له متطلبات على طريقة التطبيق، ولا يمكن تصميمهما منفصلين:
- الرش غير الهوائي (الإيرليس): تذرذر جيد، يغطي بثبات خشونة 30–75 µm، وهو السائد في الطلاء الصناعي السميك؛
- الدهان بالفرشاة: أسهل في اختراق الزوايا والعقد المعقدة، مناسب للتعزيز والترميم المحلي؛
- الدهان بالأسطوانة: كفاءة عالية للمساحات المسطحة الكبيرة، لكن السطح عالي الخشونة يسهل حبس الهواء، فيفضل دمجه مع غير الهوائي؛
- الرش الهوائي التقليدي: يُستخدم أكثر للأسطح الزخرفية، ونادرًا في الطلاء الصناعي الثقيل المضاد للتآكل.
بكلمة: معالجة القاع تحدد الخشونة، والخشونة تحدد طريقة التطبيق، حلقات مترابطة. عند تصميم الت配套 يجب تحديد "درجة التنظيف بالرمال + الخشونة + معدات التطبيق" كمجموعة معلمات معًا، لا كلٌ يكتب وحده.
عشرون: قائمة بجملة واحدة للموقع
ضغط النص كاملًا في قائمة تُعلق بالموقع أنفع من أي شعار:
- تنظيف الفولاذ الكربوني بالرمال إلى Sa2.5، والتحكم بالخشونة في 30–75 µm؛
- الفولاذ المقاوم للصدأ يجب صنفرته بمواد كاشطة غير معدنية لخدوش منتظمة، ويُمنع المواد الكاشطة الحديدية؛
- حرارة المادة الأساسية أعلى من نقطة الندى 3℃، والرطوبة النسبية ≤ 80% قبل السماح بالتطبيق؛
- بعد التنظيف بالرمال تُطلى البرايمر ضمن المدة، وإذا زادت الأملاح القابلة للذوبان يُغسل أولًا بمياه عذبة عالية الضغط؛
- St2/St3 حد أدنى فقط، وإذا أمكن التنظيف بالرمال فلا تستخدم اليدوي.
الالتزام بهذه الخمسة يُترجم "ثلاثة أجزاء طلاء وسبعة أجزاء قاع" إلى واقع، وعمر الطلاء يكتسب ضمانًا.
يجب التنبيه أن معالجة السطح المطابقة لا تعني حلًا نهائيًا: بعد الطلاء يظل تجنب الضرر الميكانيكي والركود المائي الطويل ضروريًا، وإجراء فحص دوري للطلاء حسب الدورة (مثل فحص الالتصاق والتآكل كل 3–5 سنوات)، لتمديد مكاسب "سبعة أجزاء قاع" لكامل دورة الحياة، لا ينتهي عند التسليم.
الأسئلة الشائعة
1. ما الحالة التي يجب أن يصل إليها التنظيف بالرمال Sa2.5؟
وفق ISO 8501-1، يتطلب Sa 2½ (Sa2.5) ألا يكون لسطح الفولاذ زيوت أو أوساخ أو قشور أكسدة أو بقع صدأ أو طلاء مرئية، ويُسمح فقط ببقع لونية خفيفة جدًا نقطية أو خطية، وبشكل عام لون رمادي معدني موحد. هو الدرجة الموصى بها الشائعة لبرايمر مضاد للتآكل الثقيل، وليس "أبيض بالكامل" (ذلك Sa3).
2. لماذا تُتحكم خشونة التنظيف بالرمال في 30–75 µm؟
الخشونة توفر تثبيتًا ميكانيكيًا، فإذا قلت (75–100 µm) قد تكشف القمم القاع وتحبس الوديان الهواء كمصدر تآكل. 30–75 µm هو التوازن الأمثل لالتصاق وغطاء معظم البرايمر الصناعي، وتتعدل القيمة حسب DFT، وتُقارن ميدانيًا بعينة ISO 8503.
3. لماذا يجب أن تكون حرارة المادة الأساسية أعلى من نقطة الندى 3℃؟
نقطة الندى هي حرارة تكاثف الهواء؛ إذا كانت حرارة المادة الأساسية أقل أو قريبة من نقطة الندى، يتكاثف غشاء مائي على السطح، فيفقد الطلاء التصاقه ويسهل فقاعته. المطلوب أن تكون حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ على الأقل، وهو قانون صارم لتطبيق الطلاء الصناعي (5–35℃، RH≤80%)، ويُقاس فعليًا بميزان حرارة رطوبة وجهاز نقطة الندى.
4. هل يمكن استخدام حبيبات فولاذية لرمال الفولاذ المقاوم للصدأ؟
لا. المواد الكاشطة الحديدية تنغرز في الفولاذ المقاوم للصدأ مسببة تلوثًا حديديًا وصدأ. متطلبات الأرشيف تطلب للفولاذ المقاوم للصدأ صنفرة بمواد كاشطة غير معدنية لإحداث خدوش (مثل أكسيد الألمنيوم أو الجارnet)، لتوفير التثبيت مع تجنب التلوث.
5. أين الفرق بين St2 و St3 و Sa2.5؟
St2/St3 تنظيف بالأدوات اليدوية/الآلية: St2 شامل لكن بلا متطلب لمعان، St3 شامل جدًا وله لمعان معدني؛ كلاهما يُبقي قشور الأكسدة المتلاصقة، وعمق إزالة الصدأ أقل بكثير من الرمال. Sa2.5 رمال قرب الأبيض، يبقي بقع لونية خفيفة جدًا فقط. St يمكن أن يكون حدًا أدنى فقط عند تعذر الرمال.
6. كم المدة بعد التنظيف بالرمال قبل طلاء البرايمر؟
حسب البيئة، ففي الهواء الرطب تعود الأسطح للصدأ "الخاطف". عمومًا يُطلب الطلاء ببرايمر ورشة أو برايمر ضمن مدة محددة (غالبًا 4 ساعات، حسب الحرارة والرطوبة)، لتجنب التعرض الطويل وعودة الصدأ.
7. هل يمكن التطبيق إذا تجاوزت الرطوبة النسبية 80%؟
عادةً يُمنع. الرطوبة العالية تبطئ معالجة الإيبوكسي/البولي يوريثان وتزيد خطر التكاثف. يجب الانتظار حتى RH ≤ 80% وحرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ فأكثر قبل التطبيق.
8. هل الخشونة كلما زادت كان أفضل؟
لا. خشونة مفرطة تجعل القمم غير مغطاة بالطلاء، لتصبح نقطة انطلاق للتآكل، والوديان تحبس الهواء مكونة ثقوب إبرية. يجب التحكم في نافذة 30–75 µm ومطابقتها مع سمك الطبقة.
9. كيف تُستلم معالجة السطح كي تُعد مطابقة؟
تقييم الدرجة بصور معيارية ISO 8501-1، وقياس الخشونة بعينة ISO 8503 (الهدف 30–75 µm)، وقياس الأملاح القابلة للذوبان بطريقة Bresle، وفحص الزيت بقطعة قماش بيضاء، وتسجيل الحرارة والرطوبة/نقطة الندى، وبعد المعالجة التحقق من الالتصاق بـ GB/T 9286 شبكة حز (الدرجة 0/1 ممتاز). تُكتب في ورقة الاستلام لتجنب الجدل.
10. ما الدعم الذي تقدمه كيشين مواد جديدة في معالجة السطح؟
كيشين مواد جديدة (kexinMaterials) تكتب درجة معالجة السطح ونافذة الخشونة وعتبة نقطة الندى/الرطوبة مع سمك الطلاء في بطاقة العملية، وتقدم للفولاذ المقاوم للصدأ والفولاذ المجلفن والمعدات قيد التشغيل صنفرة بمواد كاشطة غير معدنية وت配套 متسامح مع الصدأ، لتنفيذ "ثلاثة أجزاء طلاء وسبعة أجزاء قاع".
قراءات إضافية
- دليل اختيار تحويل الزيت إلى ماء لطلاء الحماية الصناعي: يربط معالجة السطح بانتقاء النظام، لبناء قرار شامل لقاع—متوسط—نهائي.
- مقارنة اختيار الطلاء المائي والزيتي: فهم الفروق بين الأنظمة المختلفة في الالتصاق والتطبيق، كمرجع لمتطلبات معالجة القاع.
- تحليل المفاهيم الخاطئة لسلامة الطلاء المائي: تجنب مخاطر الموقع في معالجة القاع والتطبيق مثل التهوية والحماية.