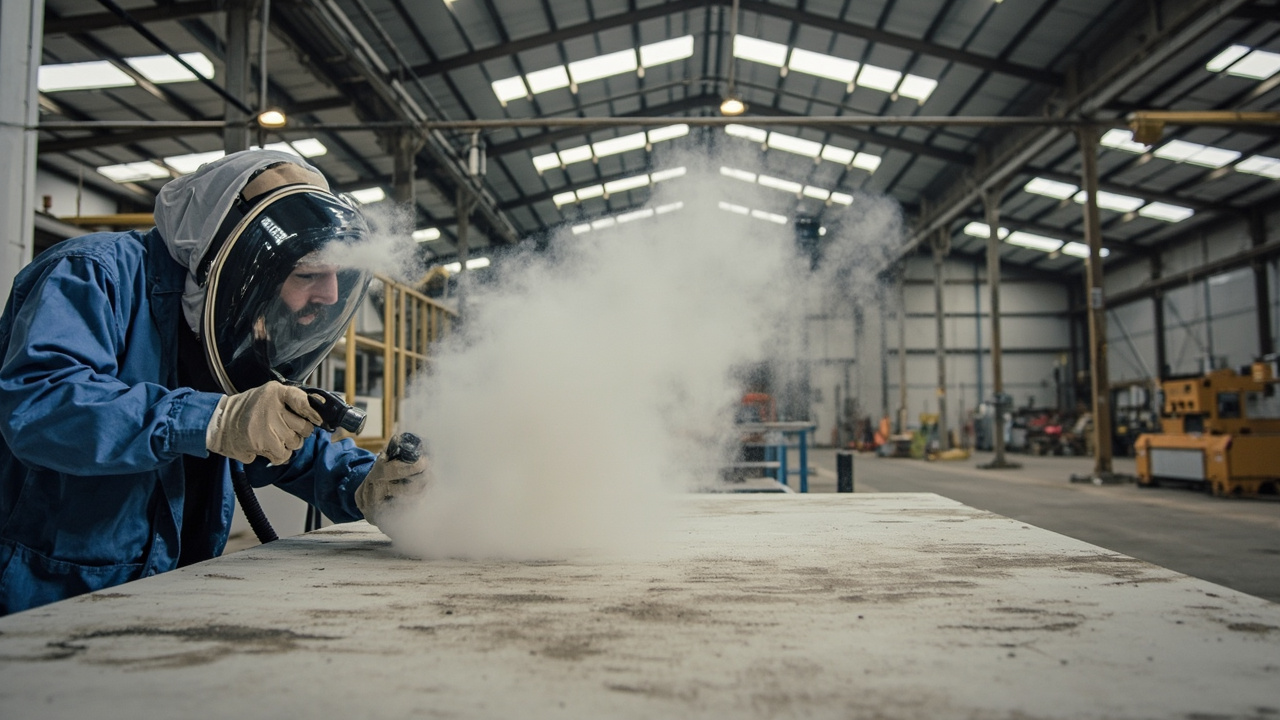
В антикоррозийной окрасочной отрасли есть неоднократно проверенная мудрость: “Три части краски, семь частей подготовки”. Это означает, что срок службы промышленного защитного покрытия зависит на тридцать процентов от самого покрытия, а на семьдесят — от подготовки поверхности перед нанесением. Как бы хороша ни была эпоксидная грунтовка с цинковым наполнением или какой бы дорогой ни была алифатическая полиуретановая финишная краска, если ржавчина, масло и окалина на основании не очищены, адгезия не возникнет, а коррозионная среда беспрепятственно проникнет через слабые места, и уже через несколько месяцев появятся пузыри, коррозия и отслоение. В этой статье подробно разбирается подготовка поверхности под промышленное покрытие: что на самом деле представляет собой стандарт пескоструйной обработки Sa2.5, почему шероховатость пескоструя контролируется в пределах 30–75 µm, как отслеживать точку росы и относительную влажность, а также почему ручная очистка инструментом St2/St3 считается лишь ”минимально допустимой”.
В проектировании систем для тяжелых антикоррозийных работ Кэсинь Новые Материалы (kexinMaterials) всегда подчеркивают ”приоритет подготовки основания” — независимо от того, выбрана ли высоконаполненная эпоксидная или низко-VOC полиуретановая система, уровень подготовки поверхности является главным ограничением в документации на систему. Степени и параметры, приведенные в этой статье, взяты из открытых TDS, национальных и международных стандартов, таких как ISO 8501-1, ISO 12944-2018.
I. Почему подготовка поверхности определяет срок службы покрытия
Статистические исследования отказов покрытий показывают, что ненадлежащая подготовка поверхности — главная причина ранних отказов антикоррозийной окраски, доля которой часто выше суммы факторов выбора покрытия и метода нанесения. Причины три:
- Корни адгезии — в границе раздела: связь краски со сталью обеспечивается механическим зацеплением + химической/полярной адсорбцией. Слой ржавчины, масляные загрязнения, растворимые соли на поверхности основания разрывают эту связь, и адгезия падает до нуля.
- Остаточные примеси — старт коррозии: зазоры под окалиной, хлорид-ионы в язвах ржавчины образуют под покрытием гальваническую пару, вызывая скрытый отказ ”покрытие цело, а внутри уже ржавеет”.
- Шероховатость определяет глубину анкеровки: микрорельеф, создаваемый пескоструем, — это механические заклепки для краски; при недостаточной шероховатости покрытие ”не держится”, при избыточной — вершины пиков остаются непокрытыми, а во впадинах скапливается воздух.
Поэтому подготовка поверхности — это не операция ”немного отшлифовать”, а инженерное решение, равное по важности свойствам покрытия. В этом и суть ”три части краски, семь частей подготовки” — вкладывать бюджет и время прежде всего в подготовку основания гораздо выгоднее, чем многократно переделывать потом.
II. Что на самом деле означает степень пескоструя Sa2.5 (Sa 2½)
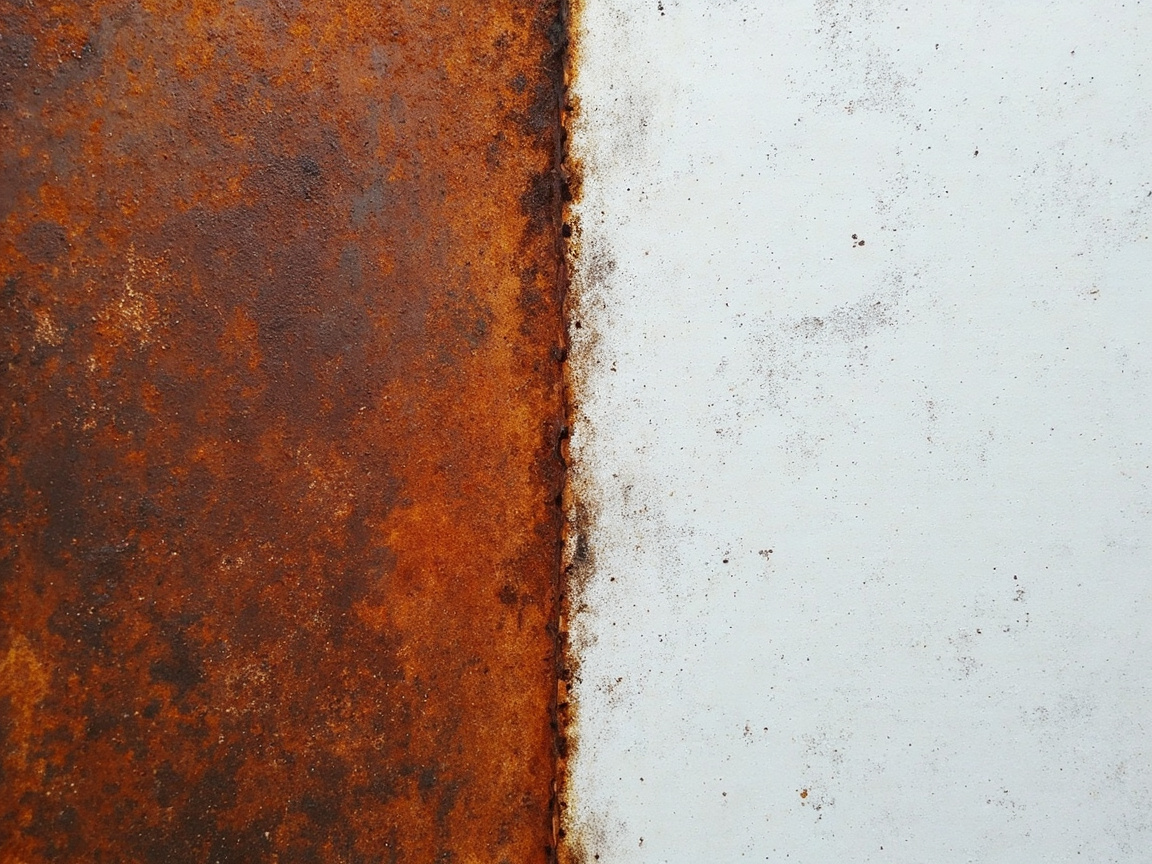
Степени пескоструйной очистки определены в ISO 8501-1 и обозначаются буквами ”Sa” (Sand blasting) с цифрой; от низшей к высшей: Sa1, Sa2, Sa2.5, Sa3. Под ”пескоструем Sa2.5″ в инженерии понимают Sa 2½ (очень тщательная пескоструйная очистка, почти белая).
Согласно ISO 8501-1, требование Sa 2½: на поверхности стали не должно быть видимых жиров, загрязнений, окалины, пятен ржавчины и слоев краски; любые остаточные следы допускаются лишь в виде точечных или полосчатых легких цветовых пятен. Иными словами, невооруженным глазом поверхность выглядит равномерно металлически-серой, допускаются лишь единичные рассеянные светлые полосы, сплошная ржавчина или окалина не допускаются.
Соответствующие другие степени:
- Sa 1 (легкая): удаляет только рыхлые загрязнения, сохраняет большую часть окалины и ржавчины, почти не применяется для защиты от коррозии.
- Sa 2 (тщательная): большая часть окалины, ржавчины, покрытия удалена, но допускаются тени, легкое изменение цвета.
- Sa 2½ (очень тщательная/почти белая): остаются лишь очень легкие цветовые пятна, обычный порог для тяжелой антикоррозийной защиты.
- Sa 3 (до белого/белая): без каких-либо видимых загрязнений, полностью равномерный металлический блеск, для самых жестких условий (например, внутренние стенки резервуаров, пищевой класс).
Архивы исследований подтверждают: требование Jotacote Universal N10 к обработке углеродистой стали — ”St 2 (минимум) / Sa 2½ (рекомендуется, ISO 8501-1)”; алкидная антикоррозийная краска (GB/T 25251-2010) также требует ”пескоструй Sa2.5, шероховатость 30–75 µm”. Видно, что Sa2.5 — общепринятая рекомендуемая степень для промышленных защитных грунтовок.
III. Шероховатость пескоструя: почему ограничена 30–75 µm
Пескоструй не только удаляет ржавчину, но и ”создает” микрорельеф на поверхности; глубина этого рельефа и есть шероховатость (профиль поверхности, Rugosity). В архивах исследований алкидная антикоррозийная краска четко указывает: пескоструй Sa2.5, шероховатость 30–75 µm. Этот диапазон установлен не произвольно, а как баланс адгезии и укрывистости.
Связь шероховатости и адгезии:
- Шероховатость↑ → площадь механической анкеровки↑: краска проникает в пики и впадины, образуя ”заклепки”, адгезия при отрыве (по решетчатому методу GB/T 9286, класс 0/1 — отлично) заметно возрастает.
- Слишком низкая шероховатость (< 25 µm): недостаточно точек зацепления, покрытие как на стекле, легко отслаивается пластом.
- Слишком высокая шероховатость (> 75–100 µm): вершины пиков могут быть не полностью покрыты краской (особенно при тонком однослойном нанесении), острия становятся очагами коррозии; при этом во впадинах легко задерживается воздух, образуя поры.
Поэтому 30–75 µm — оптимальное окно для большинства промышленных грунтовок (эпоксидная цинкнаполненная, алкидная антикоррозийная, эпоксидная с железослюдкой). Конкретное значение зависит от DFT: чем толще пленка, тем допустима чуть большая шероховатость; при тонкой пленке шероховатость должна быть ближе к нижнему пределу. После нанесения сравнивайте на месте с эталонными образцами шероховатости (например, по ISO 8503), а не на ощупь.
IV. Нержавеющая сталь и специальные основания: шлифование неметаллическим абразивом
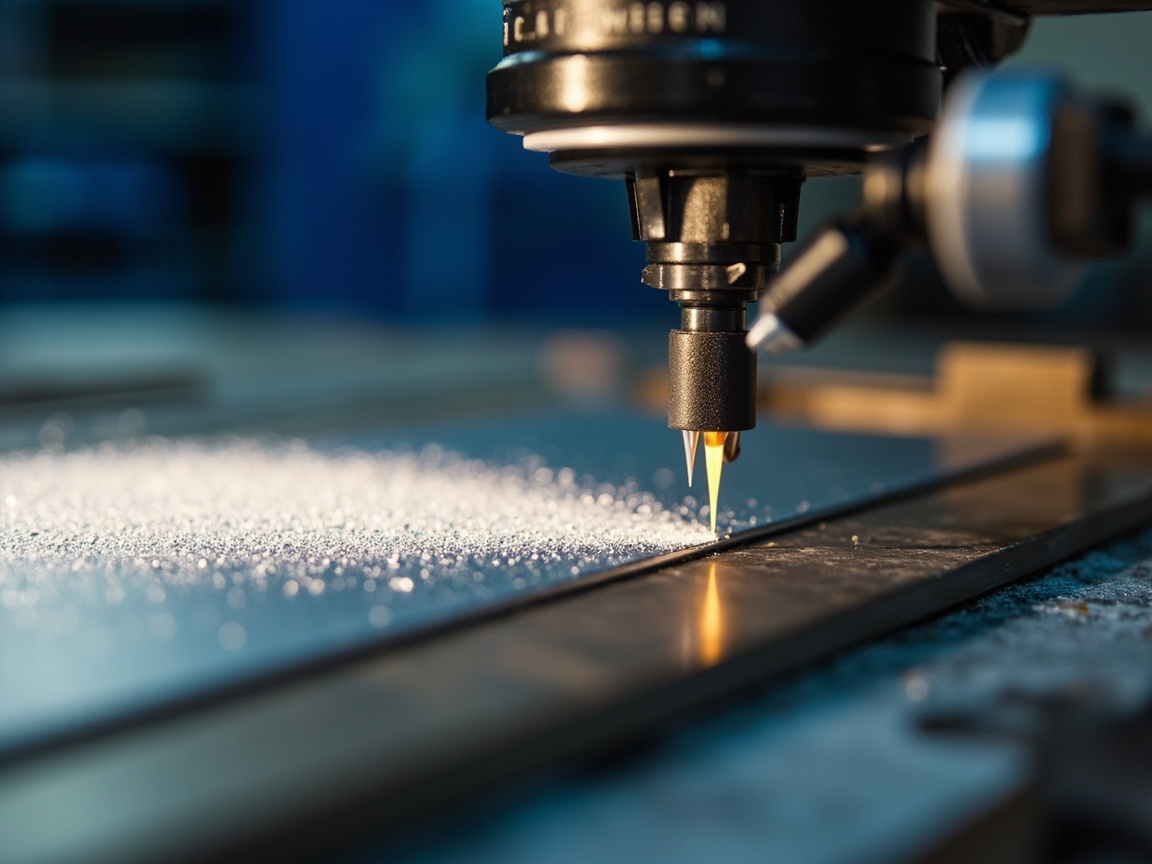
Для углеродистой стали подходит стальная дробь/колотая сталь, но нержавеющую сталь нельзя обрабатывать железосодержащим абразивом — внедрение железа вызывает собственную коррозию (”загрязнение ржавчиной”). В архивах исследований требование Jotacote Universal N10 к нержавеющей стали: нужно шлифование неметаллическим абразивом для создания царапин. То есть используют оксид алюминия, гранат, пластиковый песок и другие неметаллические абразивы, чтобы создать равномерные царапины (для анкеровки) и избежать железного загрязнения.
Расширение этого принципа:
- горячеоцинкованная сталь, алюминиевые сплавы и другие мягкие или активные основания также следует оберегать от железосодержащего абразива;
- цель шлифования — ”равномерные царапины + обезжиривание”, а не достижение почти белого металла;
- после обработки окрашивать как можно скорее, чтобы избежать вторичного загрязнения или возвратной ржавчины.
Для таких оснований, как алюминий, оцинкованная сталь, слишком агрессивный пескоструй повредит основу; обычно применяют лишь легкое обдувочное пескоструение (Sweep blasting) или легкое шлифование неметаллическим абразивом, требования к степени ниже, чем Sa2.5 для углеродистой стали.
V. Контроль среды: точка росы +3℃ и RH ≤ 80%
Соответствие подготовки поверхности — лишь первый шаг, среда при окрашивании также определяет успех. В архивах исследований универсальные параметры ”эпоксидно-полиуретановой финишной краски” дают четкие границы: требования к среде: температура 5–35℃, относительная влажность ≤ 80%, температура основания выше точки росы более чем на 3℃. Эти три условия — железный закон нанесения промышленного покрытия:
- Температура основания выше точки росы на 3℃: точка росы — это температура, при которой влага в воздухе насыщается и начинает конденсироваться. Если температура основания ниже или близка к точке росы, на поверхности образуется пленка воды, и краска ложится как бы ”на воду” — адгезия исчезает, легко появляются пузыри. Требуется, чтобы температура основания была как минимум на 3℃ выше точки росы, с запасом безопасности.
- Относительная влажность ≤ 80%: высокая влажность замедляет отверждение (особенно химическое сшивание эпоксидных/полиуретановых материалов зависит от сухой среды) и повышает риск конденсации; при превышении 80% обычно запрещено проводить работы.
- Температура 5–35℃: при слишком низкой отверждение крайне медленное или не идет вовсе, при слишком высокой — сокращается время жизни смеси, легко появляются апельсиновая корка и поры.
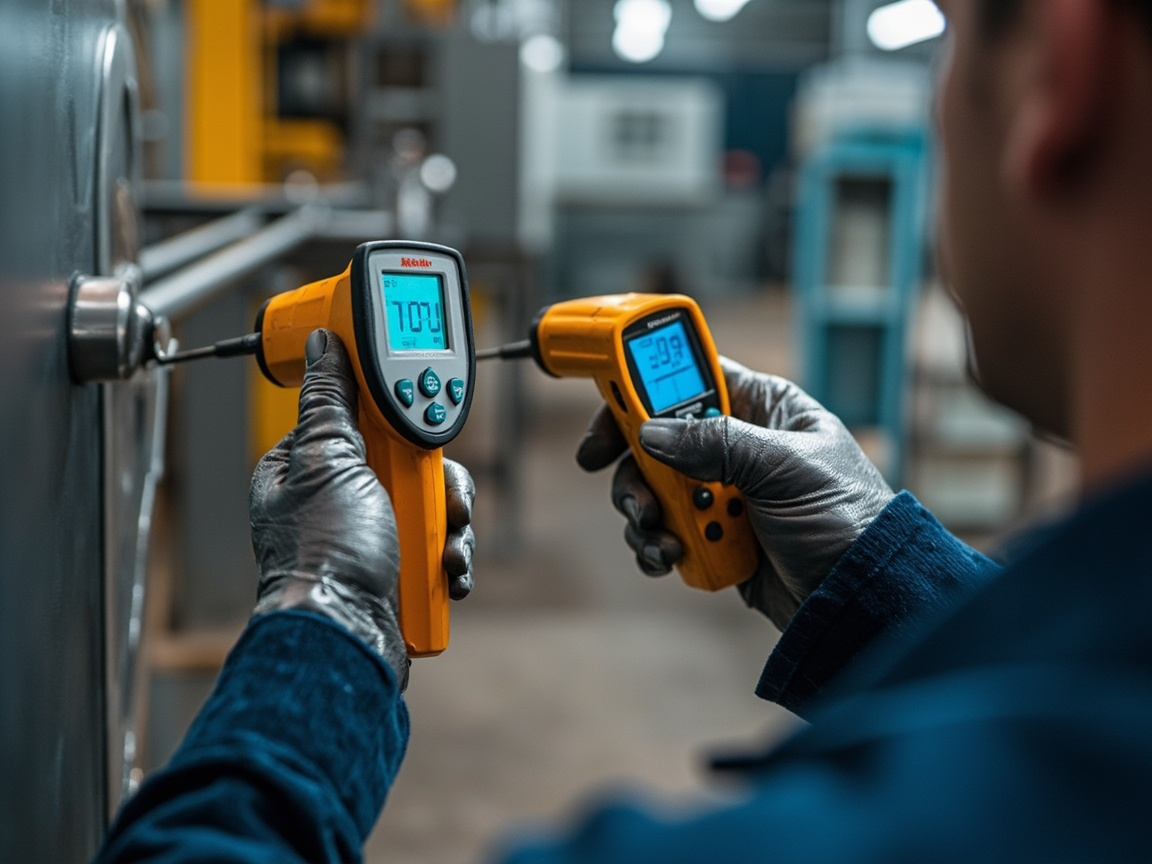
На объекте используют калькулятор точки росы / термогигрометр для расчета в реальном времени: вводят температуру воздуха и относительную влажность, получают точку росы, сравнивают с температурой основания. Многие отказы на месте по причине прослеживаются до ”ночного похолодания, основание ниже точки росы, но распыление продолжали”.
VI. Ручная и механизированная очистка инструментом: границы St2 / St3
Не везде возможен пескоструй. В стесненных пространствах, на действующем оборудовании, на объектах без остановки производства можно лишь ручным или механизированным инструментом. В ISO 8501-1 используется обозначение St (ручной/механизированный инструмент, Hand and Power Tool):
- St 2 (тщательная очистка ручным и механизированным инструментом): проволочной щеткой, шлифовальным кругом и т.п. удаляют рыхлую ржавчину и покрытия, но плотно прилегающая окалина, ржавчина, покрытия сохраняются; поверхность без жиров и загрязнений. Относится к ”минимально приемлемому”, только для общей защиты или временной.
- St 3 (очень тщательная очистка ручным и механизированным инструментом): на базе St2 более тщательно, поверхность должна иметь металлический блеск, лучшая анкеровка. Все же глубина удаления ржавчины ниже, чем при пескоструе.
Архивы подтверждают: для углеродистой стали Jotacote Universal N10 — ”St 2 (минимум)”; алкидная антикоррозийная краска — ”или механизированный инструмент St3″. Видно, что St2/St3 — это пониженный вариант, когда пескоструй невозможен, а не эквивалентная замена.
| Степень | Метод | Глубина удаления ржавчины | Остатки | Применимость |
|---|---|---|---|---|
| Sa 2½ | Пескоструй | Почти белая, лишь очень легкие пятна | Почти нет | Тяжелая антикоррозийная грунтовка (рекомендуется) |
| Sa 2 | Пескоструй | Тщательная, допускаются тени | Незначительное изменение цвета | Общая защита от коррозии |
| St 3 | Механизированный инструмент | Очень тщательная, с металлическим блеском | Плотно прилегающая окалина сохраняется | Ремонт действующего оборудования, стесненные пространства |
| St 2 | Ручной/механизированный | Тщательная, без требования блеска | Много плотно прилегающих веществ | Минимально допустимая, временная защита |
Ключевой вывод: если возможен пескоструй — старайтесь достичь Sa2.5; St2/St3 используют лишь как минимальный порог, когда нельзя остановить производство или нет пескоструя, и при этом следует выбирать покрытие с высокой толерантностью к ржавчине и высокой адгезией (например, эпоксидное с допуском ржавчины), нельзя применять обычную тонкую финишную краску.
VII. Сопоставление подготовки поверхности для разных оснований
| Основание | Рекомендуемая обработка | Степень/шероховатость | Примечание по абразиву | Основание |
|---|---|---|---|---|
| Углеродистая сталь | Пескоструй | Sa 2½, шероховатость 30–75 µm | Стальная дробь/колотая сталь допустимы | ISO 8501-1; TDS алкидной антикоррозийной краски |
| Нержавеющая сталь | Шлифование неметаллическим абразивом | Равномерные царапины, не почти белая | Запрещен железосодержащий абразив | TDS Jotacote N10 |
| Горячеоцинкованная/алюминий | Легкое обдувочное пескоструение или шлифование | Легкие царапины | Неметаллический абразив | Общепринятая антикоррозийная практика |
| Действующая углеродистая сталь (без остановки) | Механизированный инструмент | St 3 предпочтительно / St 2 минимум | — | TDS Jotacote N10 |
| Старая целая поверхность покрытия | Шлифование до матовости + тест на совместимость | — | — | Принципы ремонтных систем |
Эта таблица жестко фиксирует ”основание — метод — степень”, избегая крайностей ”всегда пескоструй” или ”всегда проволочная щетка”.
VIII. Контроль качества и приемка подготовки поверхности
Подготовку поверхности нельзя оценивать ”на глаз сойдет”, нужны количественные методы:
- Визуальная степень: оценка степени Sa/St по эталонным фото ISO 8501-1; Sa2.5 требует почти белой поверхности с лишь очень легкими пятнами.
- Шероховатость: эталонный блок по ISO 8503 или профилометр для измерения Rz, цель 30–75 µm.
- Растворимые соли: на важных объектах измеряют хлориды/сульфаты на поверхности (например, методом Bresle), при превышении — промывка под высоким давлением.
- Масляные загрязнения: протирка белой тканью без следов масла; неполное обезжиривание сразу убивает адгезию.
- Точка росы и термовлажность: перед окраской записывают температуру основания, температуру среды, относительную влажность, точку росы, обеспечивают превышение основанием точки росы на 3℃, RH ≤ 80%.
- Выборочная проверка адгезии: после отверждения по решетчатому методу GB/T 9286 или методу отрыва, класс 0/1 — отлично.
Внесение этого в ”Акт приемки подготовки поверхности” — коренное средство против споров ”основание не подготовили, а винят краску”.
IX. Выбор пескоструйного абразива
Абразив определяет не только скорость удаления ржавчины, но и шероховатость, чистоту и безопасность основания — это не пропускаемый технический этап подготовки:
- Стальная дробь / колотая сталь: первый выбор для углеродистой стали, высокая рекуперация, контролируемая шероховатость; но категорически запрещены для нержавейки и цветных металлов из-за железного загрязнения.
- Оксид алюминия (корунд): высокая твердость, сильное резание, подходит для тяжелой ржавчины и бетона, также для неметаллического шлифования нержавейки.
- Гранат: природный неметаллический абразив, низкая запыленность, равномерная шероховатость, применим для нержавейки, алюминия и углеродистой стали, растет в популярности.
- Пластиковый песок / керамический песок: для легкого обдувочного пескоструя алюминия и мягких оснований, чтобы не повредить основу.
- Речной песок / горный песок: хрупкий, сильная пыль, риск силикоза, постепенно выводится из применения.
| Абразив | Тип | Применимое основание | Особенности |
|---|---|---|---|
| Стальная колотая/дробь | Металлический | Углеродистая сталь | Рекуперируемый, хорошая шероховатость |
| Оксид алюминия | Неметаллический | Углеродистая / нержавеющая сталь | Сильное резание, высокая эффективность |
| Гранат | Неметаллический | Углеродистая / нержавеющая / алюминий | Низкая пыль, равномерный |
| Пластиковый песок | Неметаллический | Алюминий / мягкие основания | Легкое обдувание без повреждения основы |
Ошибка с абразивом напрямую уничтожает предыдущую обработку — например, если для нержавейки взяли стальной песок, железное загрязнение вызывает коррозию, и никакая дорогая грунтовка не спасет.
X. Оборудование и технологические параметры пескоструя
Качество пескоструя на месте контролируется параметрами, а не ”взял пистолет и полил”:
- Давление сжатого воздуха: при открытом пескоструе обычно 0.6–0.7 МПа; при слишком низком давлении ржавчина не удаляется, резко падает эффективность.
- Угол подачи: оптимально 60–80° к поверхности; перпендикулярно — отскок и трата абразива, слишком малый — слабое резание.
- Дистанция от сопла: 200–400 мм, слишком близко — повреждение основы, слишком далеко — падение эффективности и шероховатости.
- Фракция абразива: определяет шероховатость, крупная дает высокую, мелкая — низкую, нужно согласовывать с DFT.
- Управление средой: зона пескоструя требует пылеудаления, защиты от ветра, влагозащиты, чтобы избежать возвратной ржавчины и слеживания абразива от влаги.
Операторы должны быть обучены, постоянно сравнивать шероховатость с эталонным блоком, вносить параметры в карту работ, а не действовать на ощупь.
XI. Контроль растворимых солей и вспышечной коррозии
Самый легко упускаемый невидимый убийца подготовки поверхности — растворимые соли (хлориды, сульфаты):
- Источник: морская атмосфера, противогололедные соли, промышленные дымовые газы, остатки моющих средств — оседают на стали в виде ионов.
- Вред: даже при пескоструе до Sa2.5 соли под покрытием поглощают влагу, образуя концентрационный гальванический элемент, вызывая ”нитевидную коррозию” ”вздутия”, и никакая адгезия не выстоит.
- Контроль: метод с использованием наклейки Bresle с отбором проб и последующим ионным хроматографом или колориметрией; для важных объектов требуется содержание солей на поверхности ≤ определённого предела (например, 20–50 мг/м², согласно нормам).
- Удаление: промывка пресной водой под высоким давлением (без абразива) — предпочтительный способ обессоливания; пескоструйная обработка удаляет ржавчину, но не растворимые соли — это распространённое заблуждение.
- Вспышечная ржавчина: после пескоструйной обработки поверхность при повышенной влажности быстро покрывается ржавчиной, наносить покрытие следует в ограниченное время; если своевременно покрыть нельзя, применяют временную защиту или закрепляют заводской грунтовкой.
Внесение «обессоливания» в технологическую карту — ключевой шаг для долговечности морских сооружений, мостов и химических установок, который, однако, часто упускается в обычных проектах, что в итоге проявляется как «поверхность блестит, но быстро ржавеет».
XII. Распространённые ошибки при подготовке поверхности
Ошибка первая: пескоструйная обработка только ради «блеска», без учёта шероховатости. Блеск не означает соответствие шероховатости, нужно измерять Rz по образцу.
Ошибка вторая: длительная выдержка после пескоструйной обработки перед нанесением покрытия. Обработанная поверхность во влажном воздухе покрывается ржавчиной (вспышечной), грунтовку следует наносить в ограниченное время (например, в течение 4 ч, в зависимости от условий).
Ошибка третья: использование стальной дроби для нержавеющей стали. Железное загрязнение вызывает коррозию, необходимо применять неметаллический абразив.
Ошибка четвёртая: проведение работ при температуре основания ниже точки росы. Частая ловушка при ночном похолодании, обязательно измеряйте точку росы.
Ошибка пятая: использование St2 вместо Sa2.5. Глубина ручной очистки далеко не соответствует пескоструйной, с обычной грунтовкой это неизбежно приведёт к раннему отказу.
Ошибка шестая: удаление только ржавчины без обезжиривания. Масло прерывает адгезию, оно более скрыто, чем ржавчина.
Ошибка седьмая: чем выше шероховатость, тем лучше. Слишком грубые пики обнажают основу, а впадины удерживают воздух, что, наоборот, становится источником коррозии.
XIII. Включение подготовки поверхности в систему покрытий
Подготовка поверхности — не изолированная операция, а первое звено системы «грунт—промежуточный слой—финиш». На примере проектирования системы по ISO 12944-2018: для углеродистой стали при коррозионных категориях C2–CX сначала выполняется пескоструйная обработка Sa2.5 + заводская грунтовка, затем наносятся эпоксидная цинконаполненная грунтовка + эпоксидная промежуточная краска с микой + полиуретановая финишная краска. Степень подготовки поверхности напрямую вписывается в таблицу системы покрытий и вместе с толщиной каждого слоя (например, грунт 70–80 мкм, промежуточный 100–150 мкм, финиш 100–120 мкм) становится критерием приёмки.
Кэсинь Синьцайляо (kexinMaterials) при поставке промышленных защитных систем вписывает в технологическую карту степень подготовки поверхности, диапазон шероховатости, пороги точки росы/влажности и толщину покрытия, а для специальных оснований — нержавеющей стали, оцинкованной стали, эксплуатируемого оборудования — даёт соответствующие рекомендации по шлифовке неметаллическим абразивом и системам с допуском к ржавчине, обеспечивая реальное внедрение принципа «три части краски — семь частей основы» на уровне проекта, а не только на словах.
Относительно общих компромиссов при выборе системы: если вы принимаете решение между растворимым и водным промышленным покрытием, обратитесь к руководству по выбору промышленных защитных покрытий при переходе с масляных на водные; а чтобы понять различия «водное vs масляное» в адгезии и нанесении, сравнение выбора водных и масляных красок даёт более системную框架. В вопросах безопасности работ разбор заблуждений о безопасности водных красок также поможет избежать таких скрытых опасностей на месте, как «недостаточная вентиляция при подготовке основы».
XIV. Соответствие подготовки поверхности и системы покрытий
Разные покрытия предъявляют разные требования к подготовке основы, нельзя подходить одинаково ко всем:
- Эпоксидная цинконаполненная грунтовка: обязательна пескоструйная обработка Sa2.5 + шероховатость 30–75 мкм, иначе контакт цинковой пыли со стальной поверхностью будет плохим, катодная защита не сработает, и нанесение цинконаполненной грунтовки окажется бесполезным.
- Эпоксидная промежуточная краска с микой: зависит от адгезии грунтовки; недостаточная подготовка основы вызовет цепное отслаивание, экранирующий слой станет фиктивным.
- Полиуретановая / акриловая финишная краска: крайне чувствительны к маслу и пыли; при плохой подготовке основы и межслойной очистке легко возникают кратеры, расслоение, потеря глянца.
- Покрытие с допуском к ржавчине: может применяться при St2/St3, но по-прежнему действует принцип «чем чище удалена ржавчина, тем лучше», нельзя считать «допуск» за «отсутствие обработки».
Резюмируя: чем больше грунтовка опирается на электрохимическую защиту (например, цинконаполненная), тем сильнее она зависит от степени пескоструйной обработки; чем тоньше и изысканнее финиш, тем больше он боится загрязнений. Степень подготовки поверхности должна быть вписана в таблицу системы вместе с системой покрытий.
XV. Безопасность работ и контроль пыли
Сама подготовка поверхности имеет красные линии безопасности, которые часто игнорируются из-за «заботы только о качестве»:
- Пескоструйная пыль: кремниевый песок запрещён для открытой пескоструйной обработки (вызывает силикоз), следует перейти на стальную дробь/гранат и др., с системой пылеудаления и респираторной защитой (не менее NIOSH-маски от твёрдых частиц).
- Замкнутое пространство: обязательна принудительная вентиляция, контроль содержания кислорода и концентрации горючих веществ, назначение ответственного наблюдателя, запрет на работу в одиночку.
- Отскок абразива: оператор надевает защитные очки, средства защиты слуха и полный комплект спецодежды, чтобы предотвратить травмы от отскока и шумовое повреждение.
- Обезжиривающий растворитель: выбирать малотоксичный обезжириватель, обеспечивать вентиляцию и пожаробезопасность, избегать накопления горючих паров.
- Шлифовка нержавеющей стали: пыль неметаллического абразива также должна собираться, чтобы избежать вреда от вдыхаемых твёрдых частиц.
Внесение в план и безопасности, и качества подготовки поверхности — это полное понимание «семи частей основы»: основа должна быть обработана хорошо и безопасно.
XVI. Шаблон карты операций по подготовке поверхности
Закрепление изложенных выше моментов в подписываемой карте операций — ключ к внедрению. Типовые поля приведены ниже, они удобны для исполнения на месте и последующего отслеживания:
| Операция | Контролируемый параметр | Стандарт / метод | Запись |
|---|---|---|---|
| Обезжиривание | Масло на поверхности | Протирка белой тканью без следов масла | Годен / не годен |
| Пескоструйная обработка | Степень очистки | ISO 8501-1 Sa2.5 | Сравнение со стандартным фото |
| Шероховатость | Глубина профиля Rz | 30–75 мкм | Образец / профилометр |
| Обессоливание | Растворимые соли | Метод Bresle ≤ нормативного предела | мг/м² |
| Окружение | Точка росы / темп. и влажность | Основание > точки росы на 3℃, RH ≤ 80% | Фактические замеры |
| Срок нанесения | Контроль вспышечной ржавчины | Нанесение грунтовки в ограниченное время | Временная метка |
Эта карта вместе с толщиной покрытия и контролем адгезии архивируется, формируя полную цепочку доказательств «грунт—промежуточный—финиш», а также служит лучшим щитом при спорах о приёмке.
XVII. Подготовка поверхности при обновлении старых покрытий
При обновлении старых сооружений чаще всего «спотыкаются» именно на подготовке основы, это нужно рассматривать как самостоятельную задачу:
- Сначала определите старую систему (алкидная / эпоксидная / полиуретановая / неизвестная), проведите тест на совместимость перед выбором переходной грунтовки, не гадайте по цвету;
- Сохранная старая краска: достаточно шлифовки до матовости, удаления пыли и обезжиривания перед перекраской, но нужно подтвердить межслойную совместимость;
- Зоны коррозии: необходимо расширить пескоструйную обработку до Sa2.5 или как минимум St3, ржавые ямки также требуют обессоливания, чтобы избежать «закрашивания ржавчины»;
- Строго запрещено «тонкое сплошное напыление поверх ржавчины» — это лишь откладывает отказ, а не устраняет его, часто рецидив в течение полугода.
Обновление — это не «нанести ещё один слой», а системная работа «оценка старого слоя + проверка совместимости + повторная подготовка основы»; вес подготовки поверхности при обновлении даже выше, чем при новом строительстве.
XVIII. Разбор реальных случаев отказа подготовки поверхности
Закрепить принципы на «отрицательных примерах» легче запомнить:
- Случай 1: достаточно блестит после пескоструя, но через полгода вздутия. На мосту визуально достигли Sa2.5, но проигнорировали растворимые соли; хлориды из морской атмосферы вызвали концентрационный гальванический элемент, подплёночную нитевидную коррозию. Урок: удаление ржавчины не равно удалению солей, контроль методом Bresle должен быть в техкарте.
- Случай 2: ошибочное применение стальной дроби для нержавеющей стали. Ремонтная бригада ради скорости применила стальную дробь на нержавейке, внедрившиеся железные частицы вызвали локальную коррозию, вся партия переделана. Урок: нержавеющая сталь должна шлифоваться неметаллическим абразивом с созданием царапин, железосодержащий абразив под запретом.
- Случай 3: ночная работа ниже точки росы. Приморский проект днём шёл гладко, под утро температура основания упала ниже точки росы незамеченной, утром всё покрытие вздулось и отслоилось. Урок: запас по точке росы 3℃ измеряется каждой сменой, при сильных перепадах температур замеры учащаются.
Общее в трёх случаях: подготовка поверхности «вроде выполнена», но ключевые ограничения (обессоливание, абразив, точка росы) пропущены, и в итоге вина перекладывается на покрытие — типичная цена игнорирования «трёх частей краски — семи частей основы».
XIX. Взаимосвязь шероховатости и метода нанесения
Поверхность с заданной шероховатостью также предъявляет требования к способу нанесения, их нельзя проектировать по отдельности:
- Безвоздушное распыление: хорошее распыление, стабильно перекрывает шероховатость 30–75 мкм, основной метод промышленного толстослойного нанесения;
- Кисть: лучше проникает в углы и сложные узлы, подходит для локального усиления и ремонта;
- Валик: высокая эффективность на больших плоскостях, но на высокошероховатой поверхности легко захватывает воздух, лучше в сочетании с безвоздушным;
- Традиционное пневматическое распыление: чаще для декоративных поверхностей, редко для промышленных тяжёлых антикоррозийных толстослойных покрытий.
Резюме: подготовка основы задаёт шероховатость, шероховатость задаёт метод нанесения — всё взаимосвязано. При проектировании системы «степень пескоструя + шероховатость + оборудование для нанесения» должны определяться как группа параметров одновременно, а не по отдельности.
XX. Краткий чек-лист для площадки
Сжатый до списка на площадку текст подействует лучше любого лозунга:
- Углеродистая сталь: пескоструйная обработка до Sa2.5, шероховатость 30–75 мкм;
- Нержавеющая сталь: обязательно шлифовка неметаллическим абразивом до равномерных царапин, запрет на железосодержащий абразив;
- Допускается работа только при температуре основания выше точки росы на 3℃ и относительной влажности ≤ 80%;
- После пескоструя нанести грунтовку в ограниченное время, при превышении растворимых солей сначала промыть пресной водой под высоким давлением;
- St2/St3 — лишь минимальный порог, если можно пескоструить — не делайте вручную.
Соблюдение этих пяти пунктов реализует «три части краски — семь частей основы», и срок службы покрытия будет обоснованным.
Нужно напомнить: соответствие подготовки поверхности не означает «сделано и забыто»: после нанесения по-прежнему следует избегать механических повреждений и длительного застоя воды, а по регламенту проводить осмотр покрытия (например, каждые 3–5 лет выборочный контроль адгезии и коррозии), продлевая выгоду от «семи частей основы» на весь жизненный цикл, а не считая сдачу объекта финалом.
Часто задаваемые вопросы
1. В каком состоянии должна быть пескоструйная обработка Sa2.5?
Согласно ISO 8501-1, Sa 2½ (Sa2.5) требует отсутствия видимых масел, загрязнений, окалины, пятен ржавчины и старых покрытий, допускаются лишь точечные или полосчатые очень лёгкие следы окраски, общий вид — равномерный металлический светло-серый. Это обычно рекомендуемая степень для тяжёлых антикоррозийных грунтовок, а не «полная белизна» (это Sa3).
2. Почему шероховатость пескоструя контролируется в 30–75 мкм?
Шероховатость обеспечивает механическое закрепление; при слишком низкой (75–100 мкм) пики могут оголить основу, а впадины удерживать воздух как источник коррозии. 30–75 мкм — оптимальный баланс адгезии и укрывистости большинства промышленных грунтовок, конкретное значение корректируется по DFT, сравнивается на месте по образцу ISO 8503.
3. Почему температура основания должна быть выше точки росы на 3℃?
Точка росы — это температура конденсации влаги из воздуха; если температура основания ниже или близка к точке росы, на поверхности конденсируется плёнка воды, адгезия покрытия исчезает, легко вздутия. Требование превышения температуры основания над точкой росы минимум на 3℃ — железное правило нанесения промышленных красок (5–35℃, RH≤80%), измеряется термогигрометром и прибором точки росы.
4. Можно ли использовать стальную дробь для пескоструя нержавеющей стали?
Нельзя. Железосодержащий абразив внедряется в нержавейку и вызывает железное загрязнение и коррозию. Технические требования предписывают нержавеющей стали шлифовку неметаллическим абразивом с созданием царапин (например, оксид алюминия, гранат), обеспечивая закрепление без загрязнения.
5. В чём разница между St2 и St3 и Sa2.5?
St2/St3 — ручная/механизированная очистка: St2 тщательная, но без требования блеска, St3 очень тщательная с металлическим блеском; обе сохраняют плотно прилегающую окалину, глубина удаления ржавчины намного ниже пескоструя. Sa2.5 — пескоструйная почти белая, остаются лишь очень лёгкие следы. St допустимо лишь как минимальный порог, когда пескоструй невозможен.
6. В течение какого времени после пескоструя нужно нанести грунтовку?
Зависит от условий; во влажном воздухе обработанная поверхность даёт «вспышечную ржавчину». Обычно требуется нанести заводскую или обычную грунтовку в ограниченное время (часто в течение 4 часов, в зависимости от темп. и влажности), избегая длительного выветривания и возврата ржавчины.
7. Можно ли работать при относительной влажности выше 80%?
Обычно запрещено. Высокая влажность замедляет отверждение эпоксидных/полиуретановых составов, повышает риск конденсации. Следует дождаться RH ≤ 80% и температуры основания выше точки росы минимум на 3℃.
8. Чем выше шероховатость, тем лучше?
Нет. Слишком высокая шероховатость оставляет пики непокрытыми краской, превращая их в очаги коррозии, а впадины легко захватывают воздух с образованием пор. Следует держать в окне 30–75 мкм и согласовывать с толщиной слоя.
9. Как принимать подготовку поверхности как соответствующую?
Оценка степени по стандартному фото ISO 8501-1, измерение шероховатости образцом ISO 8503 (цель 30–75 мкм), измерение растворимых солей методом Bresle, проверка масла белой тканью, записи темп./влажности и точки росы, после отверждения — проверка адгезии решётчатым надрезом по GB/T 9286 (0/1 класс — отлично). Внести в акт приёмки во избежание споров.
10. Какую поддержку по подготовке поверхности даёт Кэсинь Синьцайляо?
Кэсинь Синьцайляо (kexinMaterials) вписывает в технологическую карту степень подготовки поверхности, диапазон шероховатости, пороги точки росы/влажности и толщину покрытия, а для нержавеющей стали, оцинкованной стали, эксплуатируемого оборудования даёт рекомендации по шлифовке неметаллическим абразивом и системам с допуском к ржавчине, реализуя «три части краски — семь частей основы».
Дополнительное чтение
- Руководство по выбору промышленных защитных покрытий при переходе с масляных на водные: объединяет подготовку поверхности и выбор системы, формируя целостное решение грунт—промежуточный—финиш.
- Сравнение выбора водных и масляных красок: понимание различий систем в адгезии и нанесении, ориентир для требований к подготовке основы.
- Разбор заблуждений о безопасности водных красок: избегание скрытых опасностей на площадке при подготовке основы и нанесении, связанных с вентиляцией и защитой.