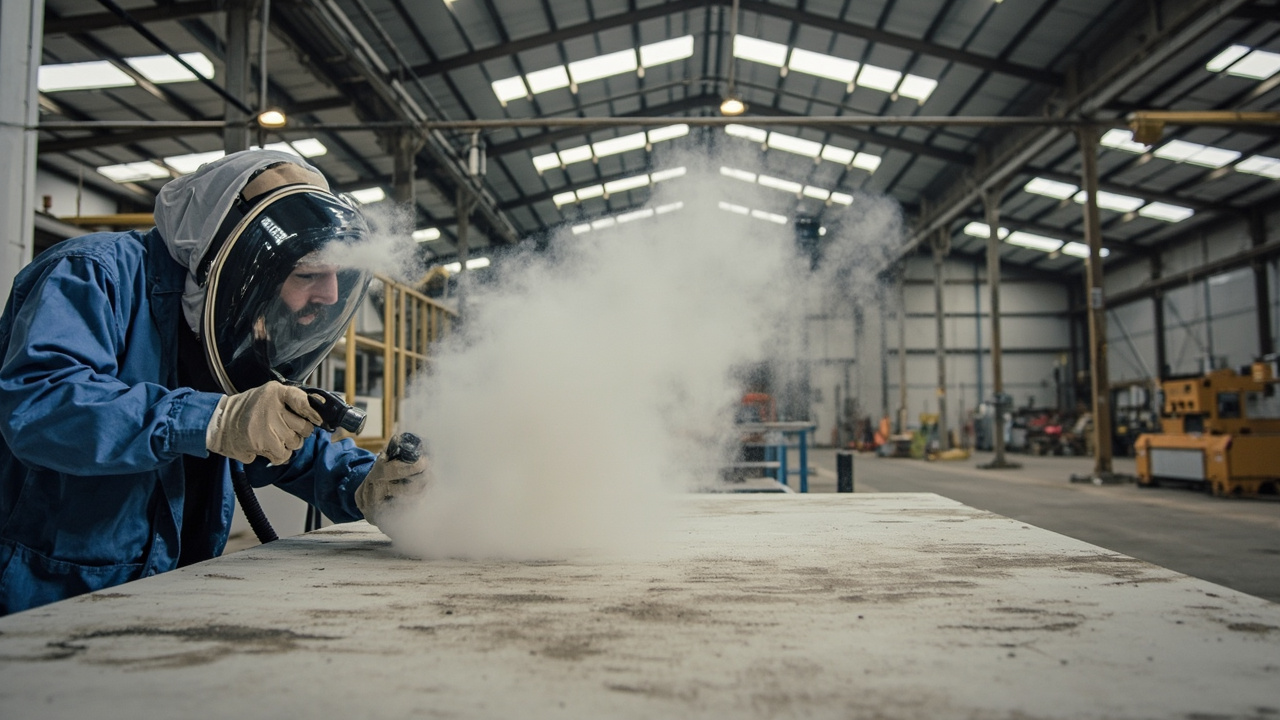
Dalam industri cat anti-kakisan, terdapat pepatah lama yang telah berulang kali dibuktikan: “Tiga bahagian cat, tujuh bahagian dasar”. Maksudnya, berapa lama sesebuah sistem cat pelindung industri boleh bertahan, tiga bahagian bergantung kepada cat itu sendiri, tujuh bahagian bergantung kepada rawatan permukaan sebelum pencelupan. Tidak kira betapa baiknya primer zink epoksi yang kaya, tidak kira betapa mahalnya cat atas poliuretana alifatik, jika karat, minyak, dan sisik oksida pada substrat tidak dibersihkan sepenuhnya, daya lekatan tidak akan terbentuk, media kakisan akan menembus terus melalui titik lemah, dan dalam beberapa bulan ia akan berbuih, berkarat, dan mengelupas. Artikel ini menerangkan secara mendalam rawatan permukaan cat industri: apakah standard sebenar gred penggranupan semburan Sa2.5, mengapa kekasaran penggranupan dikawal pada 30–75 µm, bagaimana menentukan takat embun dan kelembapan relatif, dan mengapa pembersihan alat tangan St2/St3 hanya boleh dianggap sebagai ”had minimum”.
Dalam reka bentuk sistem kejuruteraan anti-kakisan berat, Kexin Materials (kexinMaterials) sentiasa menekankan ”keutamaan rawatan dasar” — tidak kira sama ada anda memilih epoksi pepejal ultra tinggi atau sistem poliuretana VOC rendah, gred rawatan permukaan adalah kekangan utama dalam dokumen sistem. Gred dan parameter yang dirujuk dalam artikel ini semuanya berasal daripada TDS awam, ISO 8501-1, ISO 12944-2018 dan piawaian kebangsaan serta antarabangsa yang lain.
一、Mengapa rawatan permukaan menentukan jangka hayat cat
Kajian statistik kegagalan cat menunjukkan bahawa rawatan permukaan yang tidak betul adalah punca utama kegagalan awal cat anti-kakisan, dengan peratusan yang sering melebihi jumlah pemilihan cat dan kaedah pemasangan. Terdapat tiga sebab:
- Punca daya lekatan adalah pada antara muka: Gabungan cat dengan keluli bergantung pada penguncian mekanikal + penyerapan kimia/polar. Lapisan karat, sisa minyak, dan garam larut pada permukaan substrat akan memutuskan ikatan ini, menyebabkan daya lekatan terus sifar.
- Sisa kekotoran adalah titik permulaan kakisan: Celah di bawah sisik oksida, ion klorida dalam lubang karat, akan membentuk sel galvani di bawah cat, menyebabkan kegagalan tersembunyi ”cat masih elok tetapi bahagian dalam sudah berkarat”.
- Kekasaran menentukan kedalaman penganchoran: Turun naik mikro yang terbentuk oleh penggranupan semburan adalah titik rivet mekanikal cat, jika kekasaran tidak cukup maka ”tidak melekat”, jika berlebihan maka puncak bukit terdedah dan lembah mengumpul gas.
Oleh itu, rawatan permukaan bukanlah langkah ”gosok sikit”, tetapi keputusan kejuruteraan yang sama pentingnya dengan prestasi cat. Inilah intipati ”tiga bahagian cat, tujuh bahagian dasar” — mengutamakan bajet dan tempoh pembinaan ke atas rawatan dasar jauh lebih menjimatkan daripada pembaikan berulang kemudian hari.
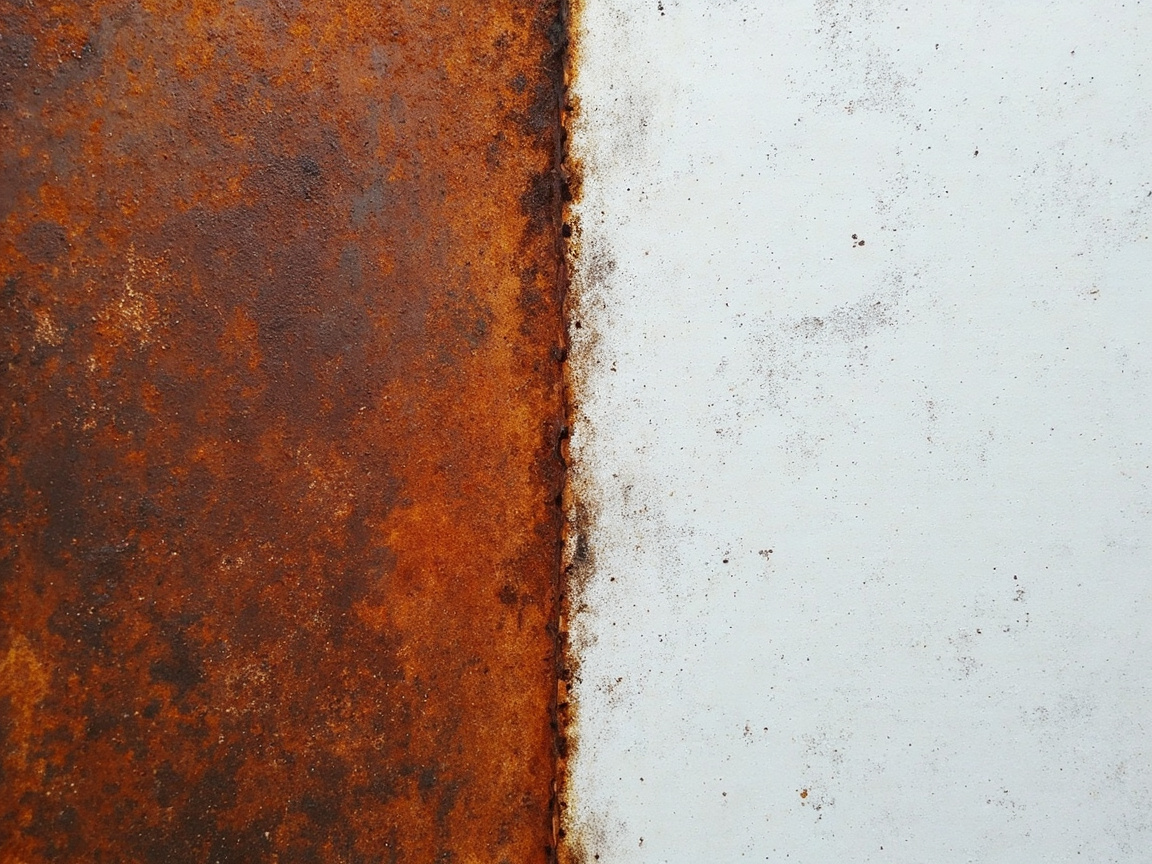
二、Apakah sebenarnya gred penggranupan Sa2.5 (Sa 2½)
Gred pembersihan penggranupan ditetapkan oleh ISO 8501-1, menggunakan ”Sa” (Sand blasting) ditambah nombor, dari rendah ke tinggi ialah Sa1, Sa2, Sa2.5, Sa3. Apa yang dipanggil ”penggranupan Sa2.5″ dalam kejuruteraan ialah Sa 2½ (pembersihan penggranupan menyeluruh, hampir putih).
Menurut ISO 8501-1, keperluan Sa 2½ ialah: permukaan keluli tiada gris, kotoran, sisik oksida, bintik karat, dan cat atau salutan yang kelihatan, sebarang kesan sisa hanya boleh berupa bintik atau jalur warna coklat kekuningan yang ringan. Dengan kata lain, pada pandangan mata kasar keseluruhan adalah kelabu putih logam yang seragam, hanya membenarkan warna coklat kekuningan yang sangat sedikit dan bertaburan, tidak membenarkan karat berkeping atau sisik oksida.
Gred lain yang sepadan:
- Sa 1 (ringan): Hanya membuang kekotoran longgar, mengekalkan banyak sisik oksida dan karat, hampir tidak digunakan untuk anti-kakisan.
- Sa 2 (menyeluruh): Kebanyakan sisik oksida, karat, salutan telah dibuang, tetapi membenarkan bayang, perubahan warna ringan.
- Sa 2½ (sangat menyeluruh/hampir putih): Hanya tinggal warna coklat kekuningan yang sangat ringan, merupakan ambang biasa untuk anti-kakisan berat.
- Sa 3 (putih bersih/tahap putih): Tiada kekotoran kelihatan, memaparkan kilauan logam seragam sepenuhnya, digunakan untuk keadaan paling keras (seperti dinding dalam tangki simpan, gred makanan).
Arkib kajian mengesahkan: Keperluan rawatan Jotacote Universal N10 dari Jotun untuk keluli karbon ialah ”St 2 (minimum) / Sa 2½ (disyorkan, ISO 8501-1)”; cat anti-karat alkyd (GB/T 25251-2010) juga memerlukan ”penggranupan Sa2.5, kekasaran 30–75 µm”. Jelas bahawa Sa2.5 adalah gred disyorkan umum untuk primer pelindung industri.
三、Kekasaran penggranupan: mengapa dikawal pada 30–75 µm
Penggranupan bukan sahaja membuang karat, tetapi juga ”mencipta” turun naik mikro pada permukaan, kedalaman turun naik ini ialah kekasaran (profil permukaan, Rugosity). Arkib kajian menyatakan dengan jelas bagi cat anti-karat alkyd: penggranupan Sa2.5, kekasaran 30–75 µm. Julat ini bukan ditetapkan secara rawak, tetapi hasil keseimbangan antara daya lekatan dan liputan.
Hubungan kekasaran dengan daya lekatan:
- Kekasaran↑ → luas penganchoran mekanikal↑: Cat menembusi puncak dan lembah gelombang membentuk ”rivet”, daya lekatan cabutan (mengikut kaedah grid GB/T 9286, gred 0/1 adalah cemerlang) meningkat dengan ketara.
- Kekasaran terlalu rendah (< 25 µm): Titik anchor tidak cukup, cat seperti dilekat pada kaca, mudah mengelupas sekeping.
- Kekasaran terlalu tinggi (> 75–100 µm): Puncak bukit mungkin tidak diliputi sepenuhnya oleh cat (terutama satu lapisan nipis), hujung puncak menjadi titik tembusan kakisan; pada masa sama lembah gelombang mudah memerangkap gas membentuk liang jarum.
Oleh itu 30–75 µm adalah tetingkap terbaik untuk kebanyakan primer industri (zink epoksi kaya, anti-karat alkyd, epoksi micaceous iron oxide). Nilai khusus perlu melihat DFT: filem lebih tebal boleh toleransi kekasaran sedikit tinggi, filem nipis maka kekasaran perlu ke had bawah. Selepas pemasangan, gunakan blok perbandingan kekasaran (seperti blok standard ISO 8503) untuk banding di tapak, bukan mengikut rasa tangan.
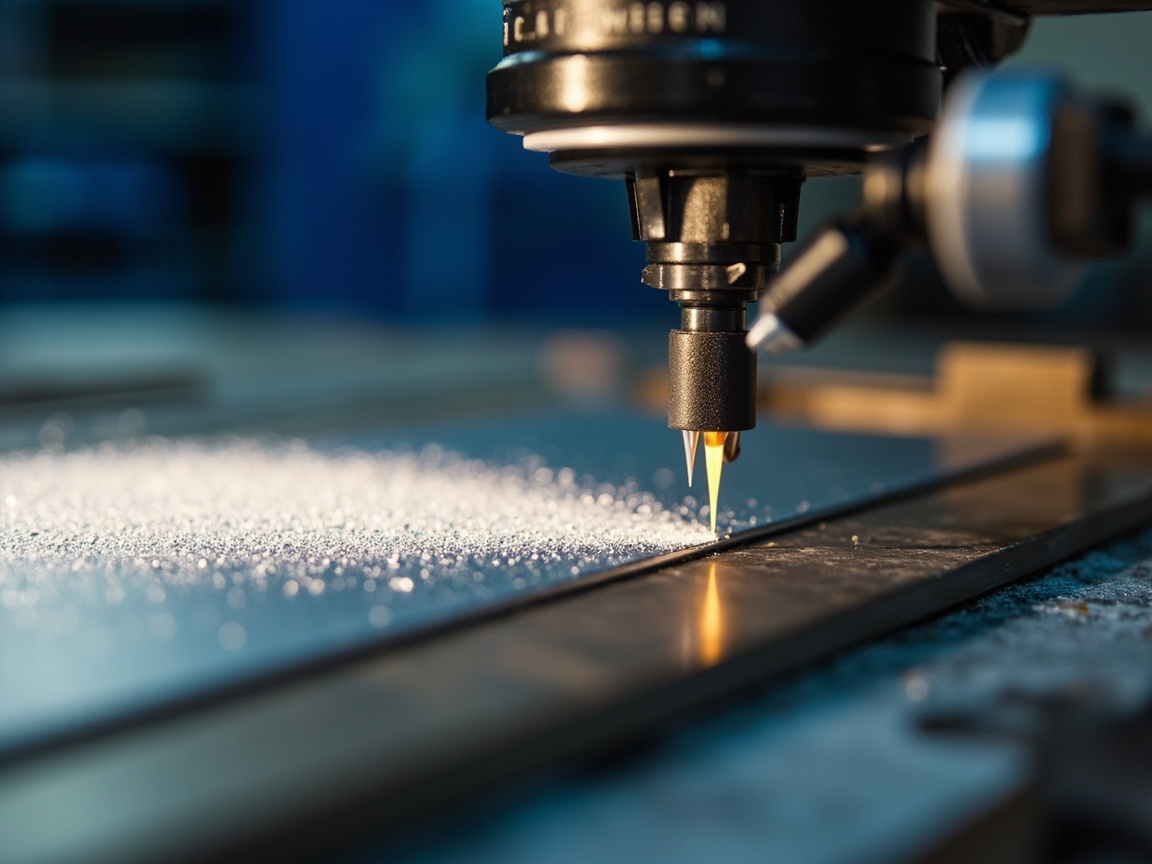
四、Keluli tahan karat dan substrat khas: penggosokan dengan bahan penggranup bukan logam
Keluli karbon boleh menggunakan pasir keluli/bebola keluli untuk penggranupan, tetapi keluli tahan karat tidak boleh menggunakan bahan penggranup berasaskan besi — pembenaman besi akan menyebabkan karat sendiri (”pencemaran karat”). Keperluan rawatan Jotacote Universal N10 untuk keluli tahan karat dalam arkib kajian ialah: perlu digosok dengan bahan penggranup bukan logam untuk menghasilkan calar. Iaitu menggunakan alumina, garnet, pasir plastik dan lain-lain bahan penggranup bukan logam, mencipta calar seragam pada permukaan (memberi anchor), pada masa sama mengelak pencemaran besi.
Penambahan prinsip ini:
- Galvanis celup panas, aloi aluminium dan substrat lembut atau aktif lain, juga harus elak bahan penggranup berasaskan besi;
- Sasaran penggosokan ialah ”calar seragam + nyahgras nyahlemak”, bukan mengejar logam hampir putih;
- Selepas rawatan, cat secepat mungkin untuk elak pencemaran sekunder atau karat balik pada permukaan rawatan.
Untuk substrat seperti aluminium, keluli galvanis, penggranupan terlalu kuat akan merosakkan matriks, biasanya hanya menggunakan sweep blasting ringan atau gosokan ringan bahan bukan logam, keperluan gred lebih rendah daripada Sa2.5 keluli karbon.
五、Kawalan persekitaran: takat embun +3℃ dan RH ≤ 80%
Rawatan permukaan lulus hanyalah langkah pertama, persekitaran semasa pencelupan juga menentukan kejayaan. Parameter umum ”cat atas epoksi poliuretana” dalam arkib kajian memberi sempadan jelas: keperluan persekitaran: suhu 5–35℃, kelembapan relatif ≤ 80%, suhu substrat lebih tinggi 3℃ daripada takat embun. Tiga syarat ini adalah hukum besi pemasangan cat industri:
- Suhu substrat lebih tinggi 3℃ daripada takat embun: Takat embun ialah suhu di mana kandungan air udara tepu mula bertakung embun. Jika suhu substrat lebih rendah atau hampir takat embun, permukaan akan membeku filem air, cat disapu sama seperti disapu pada ”air”, daya lekatan hilang terus, mudah berbuih. Keperluan suhu substrat sekurang-kurangnya 3℃ lebih tinggi daripada takat embun, memberi margin keselamatan.
- Kelembapan relatif ≤ 80%: Kelembapan tinggi melambatkan pengerasan (terutama pautan silang kimia epoksi/poliuretana bergantung pada persekitaran kering), dan meningkatkan risiko bertakung embun; melebihi 80% biasanya dilarang kerja.
- Suhu 5–35℃: Terlalu rendah pengerasan sangat lambat atau tidak pengeras, terlalu tinggi memendekkan hayat balang dan mudah orange peel liang jarum.
Di tapak kejuruteraan guna kalkulator takat embun/termohigrometer untuk kira masa nyata: masukkan suhu udara, kelembapan relatif, dapat takat embun, kemudian banding dengan suhu substrat. Banyak kegagalan tapak, bila dikesan puncanya ialah ”penurunan suhu tengah malam, substrat di bawah takat embun masih terus sembur”.
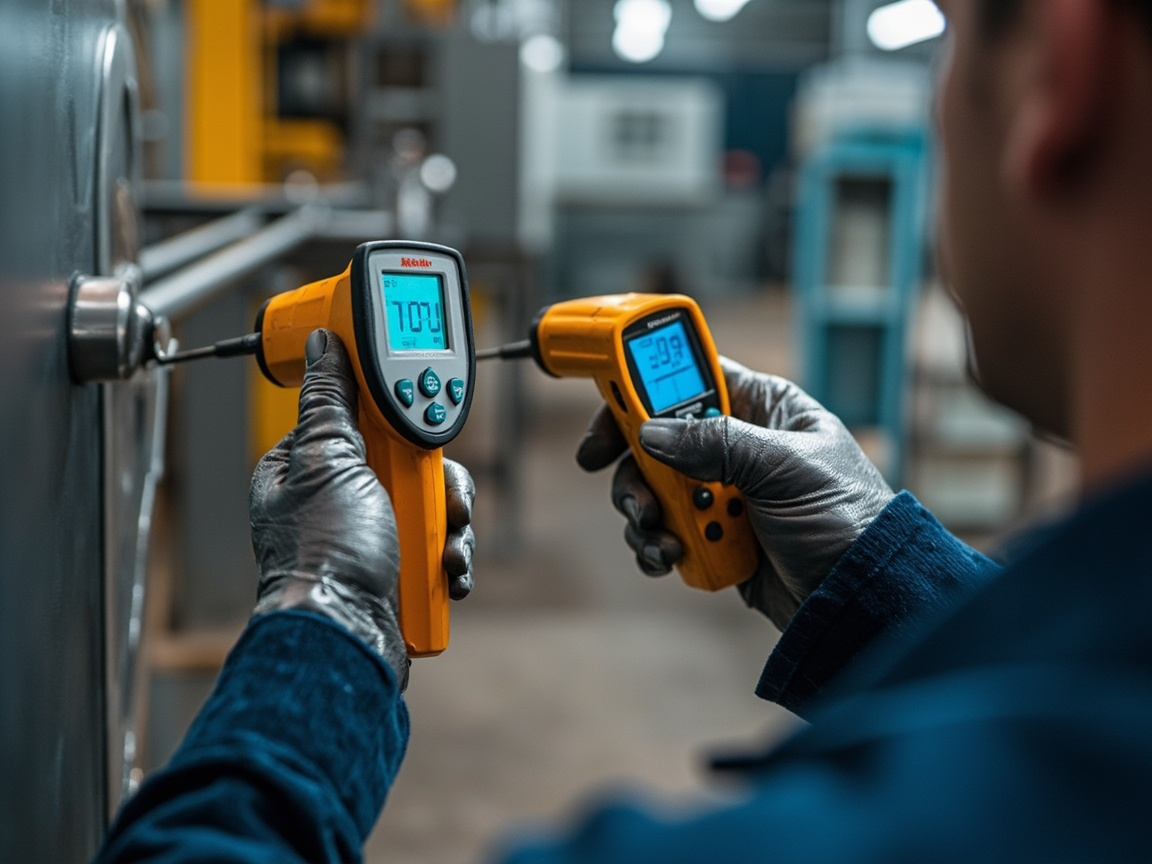
六、Pembersihan alat tangan dan kuasa: sempadan St2 / St3
Tidak semua keadaan boleh penggranupan. Ruang terhad, peralatan sedang beroperasi, tapak yang tidak boleh berhenti pengeluaran, hanya boleh guna alat tangan atau kuasa. ISO 8501-1 menggunakan St (alat tangan/kuasa, Hand and Power Tool) untuk menunjukkan:
- St 2 (pembersihan alat tangan dan kuasa yang menyeluruh): Guna berus dawai, roda pasir dan lain-lain buang kulit karat longgar dan salutan, tetapi sisik oksida, karat, salutan yang melekat kuat dikekalkan; permukaan tiada gris kotoran. Tergolong ”minimum boleh terima”, hanya untuk perlindungan am atau sementara.
- St 3 (pembersihan alat tangan dan kuasa yang sangat menyeluruh): Berasaskan St2 lebih menyeluruh, permukaan harus mempunyai kilauan logam, penganchoran lebih baik. Masih tidak capai kedalaman buang karat penggranupan.
Arkib kajian mengesahkan: Keluli karbon Jotacote Universal N10 ”St 2 (minimum)”; cat anti-karat alkyd ”atau alat kuasa St3″. Jelas St2/St3 adalah pelan turun taraf apabila penggranupan tidak boleh dilaksana, bukan gantian setara.
| Gred | Kaedah | Kedalaman buang karat | Sisa | Situasi sesuai |
|---|---|---|---|---|
| Sa 2½ | Penggranupan | Hampir putih, hanya warna coklat kekuningan sangat ringan | Hampir tiada | Primer anti-kakisan berat (disyorkan) |
| Sa 2 | Penggranupan | Menyeluruh, benarkan bayang | Perubahan warna sedikit | Anti-kakisan am |
| St 3 | Alat kuasa | Sangat menyeluruh, ada kilauan logam | Sisik oksida melekat kuat dikekalkan | Pembaikan sedang operasi, ruang terhad |
| St 2 | Tangan/kuasa | Menyeluruh, tiada keperluan kilauan | Banyak bahan melekat kuat | Had minimum, perlindungan sementara |
Kesimpulan utama: Jika boleh penggranupan, usahakan penggranupan ke Sa2.5; St2/St3 hanya sebagai ambang minimum apabila tidak boleh berhenti pengeluaran atau tidak boleh penggranupan, dan cat yang dipadankan harus pilih produk yang toleran karat dan daya lekatan tinggi (seperti epoksi toleran karat), tidak boleh paksa guna cat atas nipis biasa.
七、Perbandingan rawatan permukaan untuk substrat berbeza
| Substrat | Rawatan disyorkan | Gred/kekasaran | Perhatian bahan penggranup | Asas |
|---|---|---|---|---|
| Keluli karbon | Penggranupan | Sa 2½, kekasaran 30–75 µm | Pasir/bebola keluli boleh guna | ISO 8501-1; TDS cat anti-karat alkyd |
| Keluli tahan karat | Gosok bahan bukan logam | Calar seragam, bukan hampir putih | Larang bahan berasaskan besi | TDS Jotacote N10 |
| Galvanis celup panas/aluminium | Sweep blasting ringan atau gosok | Calar ringan | Bahan bukan logam | Amalan anti-kakisan umum |
| Keluli karbon sedang operasi (tidak boleh berhenti) | Alat kuasa | St 3 utama / St 2 minimum | — | TDS Jotacote N10 |
| Permukaan cat lama elok | Gosok pecah kilat + uji keserasian | — | — | Prinsip sistem pengubahsuaian |
Jadual ini mengikat ”substrat—kaedah—gred” untuk elak ekstrem ”semua penggranupan” atau ”semua berus dawai”.
八、Pengesanan kualiti dan penerimaan rawatan permukaan
Rawatan permukaan tidak boleh bergantung pada ”nampak macam sama”, perlu guna cara kuantitatif untuk kawal:
- Gred visual: Banding dengan foto standard ISO 8501-1 untuk nilai gred Sa/St, Sa2.5 perlu hampir putih, hanya warna coklat kekuningan sangat ringan.
- Kekasaran: Guna blok perbandingan ISO 8503 atau profilometer ukur Rz, sasaran 30–75 µm.
- Garam larut: Projek penting ukur klorida/sulfat permukaan (seperti kaedah Bresle), lebih had perlu bilas air tekanan tinggi.
- Minyak: Lap dengan kain putih tiada kesan minyak; nyahlemak tidak bersih terus rosak daya lekatan.
- Takat embun dan suhu lembap: Sebelum cat, rekod suhu substrat, suhu persekitaran, kelembapan relatif, takat embun, pastikan substrat lebih 3℃ dari takat embun, RH ≤ 80%.
- Semakan daya lekatan: Selepas pengerasan mengikut GB/T 9286 grid, atau kaedah cabutan sahkan, gred 0/1 cemerlang.
Tulis semua ini ke dalam ”Borang Penerimaan Rawatan Permukaan”, adalah asas elak pertikaian ”dasar tak dirawat tapi salahkan cat”.
九、Pemilihan bahan penggranupan semburan
Bahan penggranup bukan sahaja tentukan kelajuan buang karat, lebih mempengaruhi kekasaran, kebersihan dan keselamatan substrat, adalah pautan teknikal yang tidak boleh ditinggalkan dalam rawatan permukaan:
- Bebola keluli / pasir keluli: Pilihan utama keluli karbon, kadar kitar semula tinggi, kekasaran boleh kawal; tetapi dilarang untuk keluli tahan karat dan logam bukan ferus, jika tidak menyebab pencemaran besi.
- Alumina (korundum): Kekerasan tinggi, kuasa potong kuat, sesuai karat berat dan konkrit, juga untuk gosokan bukan logam keluli tahan karat.
- Garnet: Bahan penggranup bukan logam semula jadi, habuk rendah, kekasaran seragam, keluli tahan karat, aluminium dan keluli karbon semua boleh guna, semakin digemari.
- Pasir plastik / pasir seramik: Untuk sweep blasting ringan aluminium dan substrat lembut, elak rosak matriks.
- Pasir sungai / pasir perlombongan: Mudah pecah, habuk besar, risiko silikosis, telah ditamatkan secara beransur.
| Bahan penggranup | Jenis | Substrat sesuai | Ciri |
|---|---|---|---|
| Pasir / bebola keluli | Logam | Keluli karbon | Boleh kitar semula, kekasaran baik |
| Alumina | Bukan logam | Keluli karbon / keluli tahan karat | Potong kuat, kecekapan tinggi |
| Garnet | Bukan logam | Keluli karbon / keluli tahan karat / aluminium | Habuk rendah, seragam |
| Pasir plastik | Bukan logam | Aluminium / substrat lembut | Sweep ringan tak rosak matriks |
Pilih bahan penggranup salah akan terus rosakkan rawatan sebelum ini — contohnya keluli tahan karat guna pasir keluli, pencemaran besi sebab karat, primer mahal mana pun tak boleh selamatkan.
十、Peralatan penggranupan dan parameter proses
Penggranupan tapak bergantung pada parameter kawal kualiti, bukan ”pegang pistol terus sembur”:
- Tekanan udara mampat: Penggranupan terbuka biasanya 0.6–0.7 MPa; tekanan terlalu rendah buang karat tak bersih, kecekapan jatuh mendadak.
- Sudut semburan: 60–80° dengan permukaan paling baik; menegak mudah pantul bazir bahan, terlalu kecil potong lemah.
- Jarak pistol: 200–400 mm, terlalu dekat rosak substrat, terlalu jauh kecekapan dan kekasaran jatuh.
- Saiz bijian penggranup: Tentukan kekasaran, bijian kasar bagi kekasaran tinggi, bijian halus kekasaran rendah, perlu padan dengan DFT.
- Pengurusan persekitaran: Zon penggranupan perlu nyahhabuk, elak angin, elak lembap, elak karat balik dan bahan penggranup serap lembap berketul.
Operator perlu dilatih, guna blok standard banding kekasaran bila-bila masa, tulis parameter ke kad kerja, bukan mengikut rasa tangan.
十一、Kawalan garam larut dan karat kilat
Pembunuh halimunan yang paling mudah diabaikan dalam rawatan permukaan ialah garam larut (klorida, sulfat):
- Sumber: Atmosfera marin, garam cair ais, asap industri, baki agen pembersih, akan melekat pada permukaan keluli dalam bentuk ion.
- Bahaya: Walaupun digranup ke Sa2.5, garam di bawah cat serap lembap bentuk sel kepekatan, sebab ”kakisan berfilamen” ”berbuih”, daya lekatan sebaik mana pun tak tahan.
- Pengesanan: Kaedah sampel pelekat Bresle digabungkan dengan kromatografi ion atau kolorimetri; projek penting memerlukan kandungan garam permukaan ≤ had tertentu (seperti 20–50 mg/m², mengikut spesifikasi).
- Pembersihan: Pembilasan air tawar bertekanan tinggi (tanpa bahan pengasah) adalah pilihan utama untuk membuang garam; letupan pasir hanya boleh membuang karat tetapi tidak dapat membuang garam terlarut, ini adalah salah tanggapan kognitif yang biasa.
- Karat kilat: Selepas letupan pasir, permukaan dengan cepat berkarat semula apabila kelembapan tinggi, harus dicat dalam masa terhad; jika tidak dapat dicat segera, gunakan perlindungan sementara atau primer bengkel untuk mengunci.
Menulis "pembuangan garam" ke dalam kad proses adalah langkah kritikal untuk jangka hayat panjang kerja marin, jambatan dan loji kimia, namun sering dilupakan oleh kebanyakan projek biasa, yang akhirnya menunjukkan sebagai "permukaan sangat berkilat tetapi cepat berkarat".
XII. Kesilapan Rawatan Permukaan yang Biasa
Kesilapan satu: Letupan pasir hanya mengejar "kilat", mengabaikan kekasaran. Kilat tidak bermakna kekasaran lulus, perlu ukur Rz dengan blok sampel.
Kesilapan dua: Selepas letupan pasir dibiarkan lama sebelum dicat. Permukaan yang dirawat akan berkarat semula (karat kilat) dalam udara lembap, harus dicat primer dalam masa terhad (seperti dalam 4j, mengikut persekitaran).
Kesilapan tiga: Keluli tahan karat disembur dengan pasir keluli. Pencemaran besi menyebabkan kakisan, mesti gunakan bahan pengasah bukan logam.
Kesilapan empat: Substrat di bawah titik embun masih dibina. Perangkap biasa penurunan suhu malam, mesti ukur titik embun.
Kesilapan lima: St2 digunakan sebagai Sa2.5. Pembersihan manual jauh lebih cetek daripada letupan pasir, dipadankan dengan primer biasa pasti gagal awal.
Kesilapan enam: Hanya buang karat tanpa nyahgris. Minyak menghalang lekatan, lebih tersembunyi daripada karat.
Kesilapan tujuh: Kekasaran semakin tinggi semakin baik. Puncak terlalu kasar terdedah ke asas, lembah mengumpul udara, sebaliknya menjadi punca kakisan.
XIII. Memasukkan Rawatan Permukaan ke dalam Sistem Sokongan
Rawatan permukaan bukan proses terasing, tetapi rantai pertama sistem "primer—pertengahan—atas". Mengambil reka bentuk sokongan ISO 12944-2018 sebagai contoh: keluli karbon di bawah gred kakisan C2–CX, mula dengan letupan pasir Sa2.5 + primer bengkel, kemudian cat primer zink epoksi + cat pertengahan oksida besi epoksi + cat atas poliuretana. Gred rawatan permukaan ditulis terus ke dalam jadual sokongan sistem, bersama ketebalan setiap lapisan (seperti primer 70–80µm, pertengahan 100–150µm, atas 100–120µm) menjadi asas penerimaan.
Kexin Materials (kexinMaterials) semasa menyerahkan sokongan perlindungan industri, akan menulis gred rawatan permukaan, julat kekasaran, ambang titik embun/kelembapan dan ketebalan cat ke dalam kad proses, serta memberikan pengasahan bahan pengasah bukan logam dan sokongan bertoleransi karat yang sepadan untuk substrat khas seperti keluli tahan karat, keluli galvanis dan peralatan beroperasi, memastikan "tiga bahagian cat tujuh bahagian asas" benar-benar dilaksanakan di peringkat kejuruteraan, bukan sekadar slogan.
Mengenai pertimbangan keseluruhan pemilihan sistem, jika anda sedang membuat keputusan antara cat industri berasaskan pelarut dan berasaskan air, rujuk Panduan pemilihan penukaran minyak ke air untuk cat pelindung industri; dan untuk memahami perbezaan "berasaskan air vs berminyak" dalam lekatan dan pembinaan, Perbandingan pemilihan cat berasaskan air dan cat berminyak menyediakan rangka yang lebih sistematik. Dari aspek keselamatan pembinaan, Analisis salah tanggapan keselamatan cat berasaskan air juga dapat membantu anda mengelak perangkap lapangan seperti "pengudaraan tidak mencukupi semasa rawatan asas".
XIV. Padanan Rawatan Permukaan dengan Sistem Cat
Cat berbeza mempunyai keperluan berbeza terhadap rawatan asas, tidak boleh seragam:
- Cat primer zink epoksi: Mesti letupan pasir Sa2.5 + kekasaran 30–75 µm, jika tidak serbuk zink tidak bersentuhan baik dengan permukaan keluli, perlindungan katodik gagal, sama seperti buang cat zink sahaja.
- Cat pertengahan oksida besi epoksi: Bergantung pada lekatan primer, rawatan asas tidak mencukupi menyebabkan tanggalan berantai, lapisan perisai tidak berkesan.
- Cat atas poliuretana / akrilik: Sangat sensitif pada minyak dan habuk, rawatan asas dan kebersihan antara lapisan tidak sempurna mudah menyebabkan kawah, tanggalan lapisan, hilang kilau.
- Cat bertoleransi karat: Boleh digunakan untuk St2/St3, tetapi masih prinsipnya semakin bersih karat dibuang semakin baik, jangan anggap "toleransi" sebagai "tanpa rawatan".
Satu ayat ringkasan: Primer semakin bergantung pada perlindungan elektrokimia (seperti zink), semakin bergantung pada gred letupan pasir; cat atas semakin nipis dan halus, semakin takut pencemaran. Gred rawatan permukaan mesti ditulis bersama sistem cat ke dalam jadual sokongan.
XV. Keselamatan Pembinaan dan Pencegahan Habuk
Rawatan permukaan sendiri mempunyai garis merah keselamatan, sering diabaikan oleh "hanya fokus kualiti":
- Habuk letupan pasir: Pasir silika dilarang untuk letupan pasir terbuka (sebab silicosis), harus tukar ke pasir keluli/garnet dll, dan sediakan sistem pengumpul habuk serta perlindungan pernafasan (sekurang-kurangnya topeng zarah NIOSH).
- Ruang tertutup: Mesti pengudaraan paksa, uji kandungan oksigen dan kepekatan bahan mudah terbakar, ada pengawas khusus, larang kerja seorang.
- Lantunan bahan pengasah: Pengendali pakai cermin mata, perlindungan pendengaran dan pakaian keselamatan penuh, elak lantunan cedera orang dan kerosakan bunyi.
- Pelarut nyahgris: Pilih agen nyahgris beracun rendah, pengudaraan dan cegah api, elak pengumpulan wap mudah terbakar.
- Pengasahan keluli tahan karat: Habuk bahan pengasah bukan logam masih mesti dikumpul, elak bahaya zarah boleh sedut.
Menulis keselamatan dan kualiti rawatan permukaan bersama ke dalam pelan, barulah pemahaman lengkap "tujuh bahagian asas" — asas mesti dirawat baik, dan dirawat dengan selamat.
XVI. Templat Kad Proses Rawatan Permukaan
Mengukuhkan poin sebelum ini menjadi kad proses boleh tandatangan adalah kunci pelaksanaan. Medan tipikal seperti berikut, memudahkan pelaksanaan lapangan dan jejak balik:
| Proses | Item kawalan | Standard / Kaedah | Rekod |
|---|---|---|---|
| Nyahgris | Minyak permukaan | Sapu kain putih tiada kesan minyak | Lulus / Gagal |
| Letupan pasir | Gred pembersihan | ISO 8501-1 Sa2.5 | Perbandingan foto standard |
| Kekasaran | Kedalaman profil Rz | 30–75 µm | Blok sampel / profilometer |
| Pembuangan garam | Garam terlarut | Kaedah Bresle ≤ had spesifikasi | mg/m² |
| Persekitaran | Titik embun / Suhu-lembap | Substrat > titik embun 3℃, RH ≤ 80% | Rekod ukur sebenar |
| Had masa cat | Kawalan karat kilat | Cat primer dalam masa terhad | Cap masa |
Kad ini diarkib bersama ketebalan cat dan ujian lekatan, membentuk bukti rantaian penuh "asas—pertengahan—atas", juga perisai paling berkesan bila pertikaian penerimaan.
XVII. Rawatan Permukaan dalam Pembaharuan Lapisan Lama
Pembaharuan fasiliti lama paling mudah gagal di rawatan asas, mesti dianggap sebagai topik bebas:
- Dulu tentukan sistem lama (alkyd / epoksi / poliuretana / tidak diketahui), buat ujian keserasian sebelum tentukan primer peralihan, jangan teka ikut warna;
- Permukaan cat lama utuh: asingkan kilau, buang habuk dan nyahgris boleh terus cat semula, tapi perlu sahkan keserasian antara lapisan;
- Zon berkarat: mesti kembang sembur ke Sa2.5 atau sekurang-kurangnya St3, lubang karat perlu buang garam, elak "tutup karat";
- Dilarang "sembur nipis seluruh permukaan tutup karat" — itu tangguh kegagalan bukan hapus, selalu berulang dalam setengah tahun.
Pembaharuan bukan sekadar cat satu lapisan lagi, tetapi projek sistem "kenal pasti lapisan lama + sahkan keserasian + buat semula rawatan asas", berat rawatan permukaan dalam pembaharuan malah lebih tinggi dari binaan baru.
XVIII. Analisis Kes Sebenar Kegagalan Rawatan Permukaan
Letakkan prinsip depan ke "bahan songsang", lebih mudah diingat:
- Kes satu: Letupan pasir cukup kilat tapi berbuih separuh tahun. Jambatan tertentu letupan pasir visual capai Sa2.5, tapi abaikan garam terlarut, klorida dari atmosfera marin tinggal sebabkan sel binaan kepekatan, kakisan berbenang bawah lapisan. Pengajaran: buang karat bukan buang garam, ujian Bresle mesti masuk kad proses.
- Kes dua: Keluli tahan karat salah guna pasir keluli. Kumpulan penyelenggaraan guna bola keluli untuk sembur keluli tahan karat bagi cepat, zarah besi terbenam sebabkan kakisan setempat, seluruh batch kena buat semula. Pengajaran: keluli tahan karat mesti guna bahan pengasah bukan logam asingkan calar, bahan pengasah besi adalah larangan.
- Kes tiga: Malam bawah titik embun masih bina. Projek tepi laut siang lancar, subuh suhu substrat turun bawah titik embun tak sedar, pagi seluruh permukaan berbuih tanggal. Pengajaran: lebihan titik embun 3℃ mesti ukur setiap syif, tapak dengan perubahan suhu besar lebih rapat rekod.
Tiga kes sama: rawatan permukaan "nampak buat", tapi kekangan kritikal (buang garam, bahan pengasah, titik embun) dilangkah, akhirnya salahkan cat — ini kos tipikal "tiga bahagian cat tujuh bahagian asas" diabaikan.
XIX. Hubungan Kekasaran dengan Kaedah Pembinaan
Permukaan kekasaran juga ada keperluan pada cara bina, dua tidak boleh direka berasingan:
- Sembur tanpa udara: Pengatoman baik, boleh tutup stabil kekasaran 30–75 µm, arus utama cat tebal industri;
- Cat berus: Di bucu, nod kompleks lebih mudah masuk liang, sesuai untuk kuatkan atau baiki setempat;
- Cat roller: Permukaan besar efisien, tapi permukaan kekasaran tinggi mudah perangkap udara, elok gabung tanpa udara;
- Sembur udara tradisional: Selalu untuk cat hiasan, cat anti-kakisan berat industri jarang guna.
Satu ayat: rawatan asas tentu kekasaran, kekasaran tentu kaedah bina, saling berkait. Reka sokongan harus tentu "gred letupan pasir + kekasaran + peralatan bina" sebagai satu set parameter serentak, bukan tulis berasingan.
XX. Senarai Satu Ayat untuk Tapak
Padatkan keseluruhan teks ke senarai boleh tampal di tapak, lebih berguna dari slogan:
- Keluli karbon letupan pasir ke Sa2.5, kawal kekasaran 30–75 µm;
- Keluli tahan karat mesti guna bahan pengasah bukan logam asingkan calar seragam, larang bahan pengasah besi;
- Suhu substrat melebihi titik embun 3℃, kelembapan relatif ≤ 80% barulah benarkan bina;
- Selepas letupan pasir cat primer dalam masa terhad, garam terlarut lebih had dulu bilas air tawar bertekanan tinggi;
- St2/St3 hanya ambang minima, boleh letupan pasir jangan guna manual.
Lima perkara ini dijaga, "tiga bahagian cat tujuh bahagian asas" benar dilaksanakan, jangka hayat lapisan ada asas.
Perlu ingat, rawatan permukaan lulus bukan kekal: selepas cat masih elak kerosakan mekanikal dan genangan air jangka panjang, serta ikut kitaran buat pemeriksaan lapisan (seperti setiap 3–5 tahun uji lekatan dan sampel karat), panjangkan dividen dari "tujuh bahagian asas" ke seluruh kitaran hayat, bukan serah habis terus tamat.
Soalan Lazim
1. Letupan pasir Sa2.5 sampai keadaan apa sebenarnya?
Mengikut ISO 8501-1, Sa 2½ (Sa2.5) kehendaki permukaan keluli tiada gris, kotoran, kerak oksida, tompok karat dan lapisan kelihatan, hanya benarkan tompok atau jalur warna sangat ringan, keseluruhan warna kelabu-logam seragam. Ia gred disyorkan biasa untuk primer anti-kakisan berat, bukan "putih sepenuhnya" (itu Sa3).
2. Kenapa kekasaran letupan pasir dikawal 30–75 µm?
Kekasaran beri anchorage mekanikal, terlalu rendah (75–100 µm) puncak mungkin terdedah asas, lembah perangkap udara jadi punca kakisan. 30–75 µm adalah keseimbangan terbaik lekatan dan litupan kebanyakan primer industri, nilai spesifik ikut DFT, guna blok sampel ISO 8503 banding lapangan.
3. Kenapa suhu substrat mesti melebihi titik embun 3℃?
Titik embun adalah suhu embun udara; jika suhu substrat bawah atau hampir titik embun, permukaan akan kondensasi filem air, lekatan cat hilang, mudah berbuih. Kehendak suhu substrat melebihi titik embun sekurang-kurangnya 3℃, adalah peraturan besi bina cat industri (5–35℃, RH≤80%), perlu ukur dengan termohigrometer dan alat titik embun.
4. Bolehkah keluli tahan karat guna pasir keluli untuk letupan pasir?
Tidak boleh. Bahan pengasah besi akan terbenam ke keluli tahan karat sebab pencemaran besi kakisan. Arkib kajian kehendaki keluli tahan karat guna bahan pengasah bukan logam asingkan calar (seperti alumina, garnet), beri anchorage sambil elak pencemaran.
5. Bezanya St2 dan St3 dengan Sa2.5?
St2/St3 adalah pembersihan alat manual/kuasa: St2 menyeluruh tapi tiada kehendak kilau, St3 sangat menyeluruh dan ada kilau logam; kedua-dua kekalkan kerak oksida melekat, kedalaman buang karat jauh lebih cetek dari letupan pasir. Sa2.5 adalah gred hampir putih letupan pasir, hanya tinggal tompok warna sangat ringan. St hanya ambang minima bila letupan pasir tidak boleh buat.
6. Berapa lama selepas letupan pasir mesti cat primer?
Ikut persekitaran, dalam udara lembap permukaan akan "karat kilat". Umumnya kehendaki dalam masa terhad (selalu dalam 4 jam, ikut suhu-lembap) cat primer bengkel atau primer, elak dedah lama berkarat balik.
7. Kelembapan relatif lebih 80% masih boleh bina?
Biasanya dilarang. Lembap tinggi lambatkan pengerasan epoksi/poliuretana, tambah risiko embun. Tunggu RH ≤ 80% dan substrat melebihi titik embun 3℃ ke atas barulah bina.
8. Kekasaran semakin tinggi semakin baik?
Tidak. Kekasaran terlalu tinggi buat puncak tak diliputi cat, jadi titik pecah kakisan, lembah mudah perangkap udara jadi liang jarum. Kawal dalam julat 30–75 µm, padan dengan ketebalan lapisan.
9. Macam mana terima rawatan permukaan dikira lulus?
Guna foto standard ISO 8501-1 nilai gred, blok sampel ISO 8503 ukur kekasaran (sasaran 30–75 µm), kaedah Bresle ukur garam terlarut, kain putih periksa minyak, rekod suhu-lembap/titik embun, selepas kering ikut GB/T 9286 uji grid lekatan (0/1 tahap baik). Tulis ke borang terima elak pertikaian.
10. Apa sokongan Kexin Materials boleh bagi dalam rawatan permukaan?
Kexin Materials (kexinMaterials) menulis gred rawatan permukaan, julat kekasaran, ambang titik embun/kelembapan dan ketebalan cat ke dalam kad proses, serta bagi keluli tahan karat, keluli galvanis, peralatan beroperasi beri pengasahan bahan pengasah bukan logam dan sokongan bertoleransi karat, laksanakan "tiga bahagian cat tujuh bahagian asas".
Bacaan Lanjutan
- Panduan pemilihan penukaran minyak ke air untuk cat pelindung industri: Sambungkan rawatan permukaan dengan pemilihan sistem, bina keputusan menyeluruh asas—pertengahan—atas.
- Perbandingan pemilihan cat berasaskan air dan cat berminyak: Faham perbezaan sistem dalam lekatan dan bina, rujukan keperluan rawatan asas.
- Analisis salah tanggapan keselamatan cat berasaskan air: Elak perangkap keselamatan pengudaraan, perlindungan dalam rawatan asas dan bina lapangan.