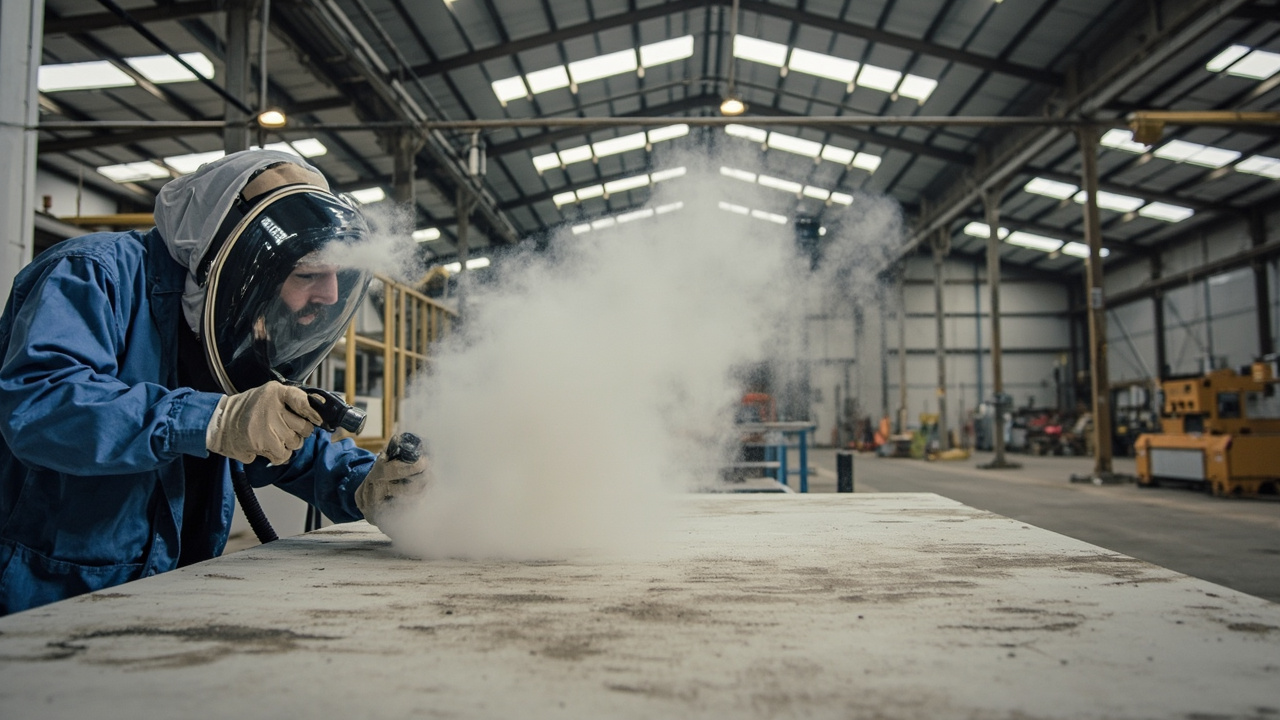
防錆塗装業界には繰り返し検証されてきた古い言葉があります:「三分の塗料、七分の下地」。意味するところは、一つの工業用保護塗装が最終的に何年使えるかは、三分が塗料そのもの、七分が塗装前のSurface処理にかかっているということです。どんなに優れたエポキシ亜鉛リッチプライマー、どんなに高価な脂肪族ポリウレタントップコートであっても、Substrateの錆・油・スケールがきれいに除去されていなければ、付着性は得られず、腐食媒体が弱点からずっと侵入し、数ヶ月で膨れ・錆・剥離を起こします。本記事では工業用塗料のSurface処理を徹底解説します:ブラスト等級Sa2.5がそもそもどんな基準なのか、ブラスト粗度をなぜ30–75 µmに制御するのか、露点と相対Humidityをどう管理するのか、そして手工具清掃St2/St3がなぜ「最低限度」に過ぎないのか。
重防錆工事の塗装System設計において、KeXin New Material(kexinMaterials) は常に「下地処理優先」を強調しています——超高固形エポキシであれLow VOCポリウレタン塗装Systemであれ、Surface処理等級は塗装System仕様書の最優先制約事項です。本記事が引用する等級とパラメータはすべて、公開TDS、ISO 8501-1、ISO 12944-2018などの国家・国際規格に基づきます。
一、なぜSurface処理が塗装寿命を決めるのか
塗装失效の統計研究によれば、Surface処理の不備は防錆塗装の早期失效の第一原因であり、その割合は塗料選定とApplication手法の合計を上回ることが多いです。理由は三つあります:
- 付着性の根源は界面にある:塗料と鋼鉄の結合は機械的噛み合わせ+化学・極性吸着に依存します。SubstrateSurfaceの錆層・油汚れ・可溶性塩はこの結合層を断ち切り、付着性を一気にゼロにします。
- 残留不純物は腐食の起点:スケール下の隙間、錆穴の塩化物イオンは、塗膜下で局部電池を形成し、「塗膜は健全だが内部は既に錆ている」という隠れた失效を引き起こします。
- 粗度はアンカー深さを決める:ブラストで形成される微細な起伏は塗料の機械的リベット点であり、粗度が足りなければ「引っかからず」、過剰なら峰頂が露出し谷底に空気がたまります。
したがって、Surface処理は「少し研磨する」程度の工程ではなく、塗料Performanceと同等に重要な工学的意思決定です。これも「三分の塗料、七分の下地」の本質——予算と工期を下地処理に優先投資することが、事後の繰り返し補修よりずっと割安なのです。
二、ブラスト等級Sa2.5(Sa 2½)とはそもそも何か
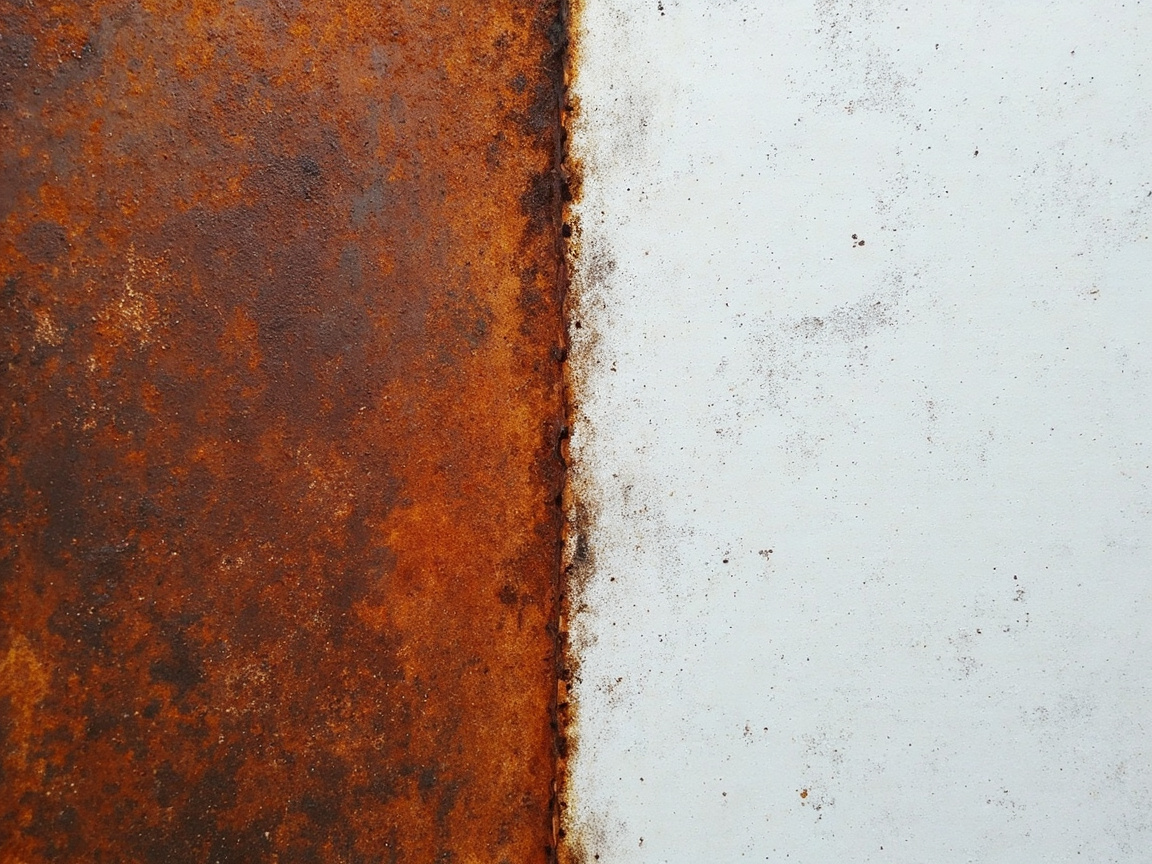
ブラスト清掃等級は ISO 8501-1 で規定され、「Sa」(Sand blasting)に数字を付して表し、低から高へ順にSa1、Sa2、Sa2.5、Sa3となります。工事現場でいう「ブラストSa2.5」とは、すなわち Sa 2½(極めて徹底したブラスト清掃、ほぼ白) を指します。
ISO 8501-1によれば、Sa 2½の要件は:鋼材Surfaceに目視可能な油脂・汚れ・スケール・錆斑・塗膜などの不純物がないこと、いかなる残留痕跡も点状または条状のわずかな変色のみであることです。言い換えれば、肉眼では全体が均一なMetal灰白色であり、ごく少量の分散した薄い色斑のみ許容され、一片の錆跡やスケールは許されません。
これに対応する他の等級:
- Sa 1(軽度):ゆるい不純物のみ除去し、大量のスケールと錆を残す。防錆にはほぼ使われない。
- Sa 2(徹底):大部分のスケール・錆・塗膜は除去済だが、陰影・わずかな変色を許容。
- Sa 2½(非常に徹底/ほぼ白):ごくわずかな色斑のみ残留。重防錆の一般的な最低基準。
- Sa 3(白/白級):目視可能な不純物が一切なく、全面が均一なMetal光沢を示す。最も厳しい工况(タンク内壁、Foodグレード等)に使用。
研究資料が証明するとおり:ジョットゥン Jotacote Universal N10 の炭素鋼に対する処理要求は「St 2(最低)/ Sa 2½(推奨、ISO 8501-1)」です;アルキド防錆ペイント(GB/T 25251-2010)も同様に「ブラストSa2.5、粗度30–75 µm」を要求しています。Sa2.5が工業用保護プライマーの汎用推奨等級であることがわかります。
三、ブラスト粗度:なぜ30–75 µmに制限するのか
ブラストは錆除去だけでなく、Surfaceに微細な起伏を「打ち出し」、この起伏の深さが粗度(Surface輪郭度、Rugosity)です。研究資料のアルキド防錆ペイントには明確に「ブラストSa2.5、粗度30–75 µm」と記されています。この範囲は適当に決められたものではなく、付着性と被覆性のバランスの結果です。
粗度と付着性の関係:
- 粗度↑ → 機械的アンカー面積↑:塗料が波峰・波谷に浸透し「リベット」を形成し、引張付着性(GB/T 9286クロスカット法では0/1級が優)が显著に向上する。
- 粗度过低(< 25 µm):アンカー点不足で、塗膜がガラスの上に貼るようであり、全体剥離しやすい。
- 粗度过高(> 75–100 µm):峰頂が塗料で完全に被覆されない可能性がある(特に一度の薄塗り時)、峰先が腐食の突破口に;同時に谷底に空気が巻き込まれピンホールを形成しやすい。
したがって30–75 µmは、多くの工業用プライマー(エポキシ亜鉛リッチ、アルキド防錆、エポキシマイカ鉄)の最適窓です。具体的な値はDFT(乾燥Film Thickness)にもよる:膜が厚いほどやや高い粗度を許容し、膜が薄いほど粗度は下限寄りに。Application後は粗度比較片(ISO 8503標準片等)で現場対比し、手触りではかりません。
四、ステンレスと特殊Substrate:非Metal研磨材による研磨
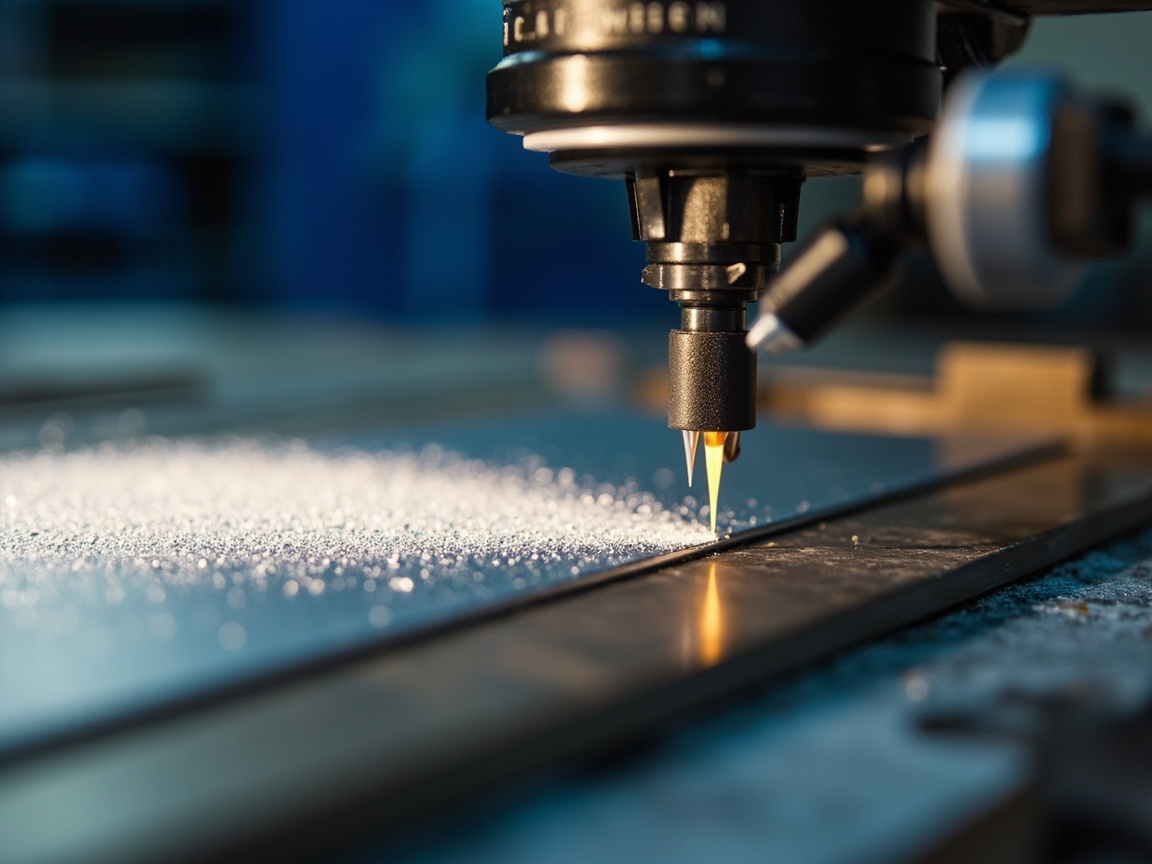
炭素鋼のブラストには鋼砂/鋼ショットで足りますが、ステンレスには鉄系研磨材を使ってはいけません——鉄質が埋め込まれると自身の錆(「鉄汚染」)を引き起こします。研究資料のJotacote Universal N10のステンレスに対する処理要求は:非Metal研磨材による研磨で傷を付ける必要がある。すなわちアルミナ、ガーネット、プラスチック砂などの非Metal研磨材を用い、Surfaceに均一な傷(アンカーProvides)を作ると同時に鉄汚染を避けます。
この原則の応用:
- 溶融亜鉛めっき、アルミ合金などの軟らかいまたは活性Substrateも、鉄系研磨材を避けるべき;
- 研磨の目標は「均一な傷+脱脂・Degreasing」であり、ほぼ白いMetalを求めることではない;
- 処理後は早急に塗装し、処理面の二次汚染や返錆を避ける。
アルミ、亜鉛めっき鋼などのSubstrateに対しては、過度なブラストは基体を損傷するため、通常は軽いスイープブラスト(Sweep blasting)または非Metal研磨材の軽研磨のみとし、等級要求は炭素鋼Sa2.5より低くします。
五、環境管理:露点+3℃ と RH ≤ 80%
Surface処理が合格するのは第一歩に過ぎず、塗装時の環境も成败を決めます。研究資料の「エポキシポリウレタントップコート」汎用パラメータには明確な境界が記されています:環境要求:Temperature5–35℃、相対Humidity≤80%、SubstrateTemperatureが露点より3℃以上高いこと。この三条件は工業用塗料Applicationの鉄則です:
- SubstrateTemperatureが露点より3℃高い:露点は空気中の水分が飽和して結露し始めるTemperatureです。SubstrateTemperatureが露点以下または近傍なら、Surfaceに水膜が結露し、塗料を塗ることは「水」の上に塗ることと同じで、付着性が失われ膨れやすい。SubstrateTemperatureが露点より少なくとも3℃高いことを求め、Safety余裕を確保します。
- 相対Humidity ≤ 80%:高湿は硬化を遅らせ(特にエポキシ/ポリウレタンの化学架橋は乾燥環境に依存)、結露リスクを増大;80%超は通常Application禁止。
- Temperature 5–35℃:低すぎると硬化極慢または不硬化、高すぎると適用時間短縮、オレンジピール・ピンホル容易。
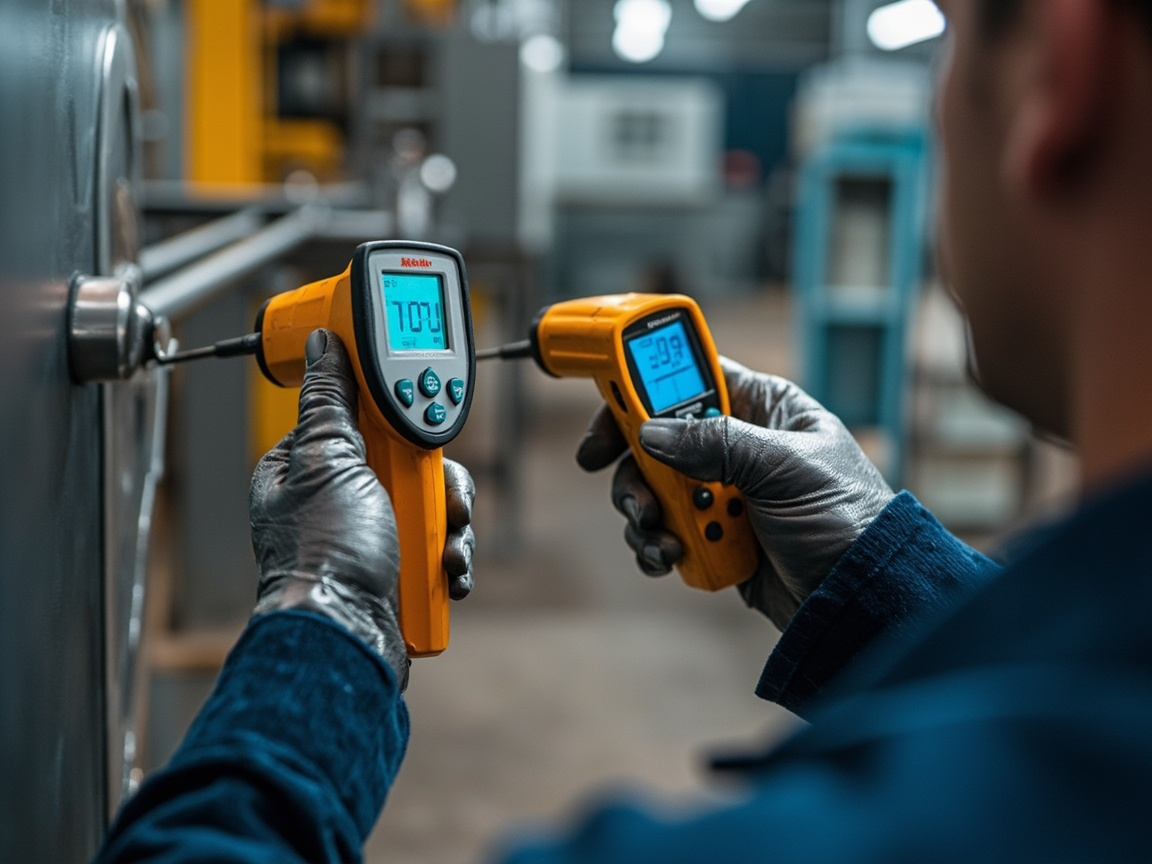
現場では露点計算器/温Humidity計でリアルタイム算出:空気Temperature・相対Humidityを入力し露点を出し、SubstrateTemperatureと比較します。多くの現場失效の原因を遡ると「夜間降温、Substrateが露点以下なのに噴霧継続」でした。
六、手工具・動力工具清掃:St2 / St3 の境界
すべての工况でブラスト可能とは限りません。狭隘空間、稼働中設備、停止不可の現場では手工具または動力工具のみです。ISO 8501-1は St(手工具/動力工具、Hand and Power Tool)で表します:
- St 2(徹底した手工具・動力工具清掃):ワイヤブラシ、グラインダ等でゆるい錆皮と塗膜を除去するが、密着したスケール・錆・塗膜は残る;Surfaceに油脂汚れなし。「最低許容」に属し、一般保護または仮設のみに使用。
- St 3(非常に徹底した手工具・動力工具清掃):St2をより徹底し、SurfaceにMetal光沢があり、アンカー性がより良い。それでもブラストの除錆深さには及ばない。
研究資料が証明するとおり:Jotacote Universal N10炭素鋼「St 2(最低)」;アルキド防錆ペイント「または動力工具St3」。St2/St3はブラスト不可時の格下げ案であり、等価代替ではないことがわかります。
| 等級 | 方法 | 除錆深さ | 残留物 | 適用場面 |
|---|---|---|---|---|
| Sa 2½ | ブラスト | ほぼ白、ごくわずかな色斑のみ | ほぼなし | 重防錆プライマー(推奨) |
| Sa 2 | ブラスト | 徹底、陰影許容 | 少量変色 | 一般防錆 |
| St 3 | 動力工具 | 非常に徹底、Metal光沢あり | 密着スケール残留 | 稼働中補修、狭隘空間 |
| St 2 | 手作/動力 | 徹底、光沢の要求なし | 比較的多くの固着物あり | 最小限、仮防護 |
重要な結論:可能な限りブラスト処理をして Sa2.5 にすること。St2/St3 は、生産停止ができない、またはブラスト不可能な場合のみ最小要件として用いる。また、使用する塗料はさび包容性が高く、付着性に優れた製品(さび容忍性のあるエポキシなど)を選ぶべきであり、一般的な薄塗りトップコートを無理に流用してはならない。
七、Substrate別のSurface処理対照
| Substrate | 推奨処理 | 等級/粗さ | 研磨材注意 | 根拠 |
|---|---|---|---|---|
| 炭素鋼 | ブラスト | Sa 2½、粗さ 30–75 µm | 鋼砂/鋼ショット可 | ISO 8501-1;アルキド防錆ペイント TDS |
| ステンレス鋼 | 非Metal研磨材研磨 | 均一な傷、近白ではない | 鉄系研磨材禁止 | Jotacote N10 TDS |
| 溶融亜鉛めっき/アルミ | 軽いスイープブラストまたは研磨 | 軽い傷 | 非Metal研磨材 | 汎用防錆実践 |
| 稼働中炭素鋼(停止不可) | 動力工具 | St 3 優先/St 2 最小 | — | Jotacote N10 TDS |
| 既存塗膜健全面 | 研磨による光沢除去+相容性試験 | — | — | 改修用配套原則 |
この表は「Substrate—方法—等級」を明確に固定し、「一律ブラスト」や「一律ワイヤブラシ」といった極端さを避ける。
八、Surface処理の品質検査と検収
Surface処理は「見た目でまあまあ」ではなく、定量化手段で管理すべきである:
- 目視等級:ISO 8501-1 の標準写真と照合して Sa/St 等級を評価、Sa2.5 は近白でごく軽い色斑のみ。
- 粗さ:ISO 8503 比較試片または輪郭計で Rz を測定、目標 30–75 µm。
- 可溶性塩:重要工事ではSurfaceの塩化物/硫酸塩を測定(Bresle 法など)、超過時は高圧水洗浄。
- 油汚れ:白布で拭き油汚れなし;脱脂不十分は付着性を直ちに台無しにする。
- 露点と温Humidity:塗装前にSubstrateTemperature、環境Temperature、相対Humidity、露点を記録し、Substrateが露点より 3℃ 以上高く、RH ≤ 80% を確保。
- 付着性抜取検査:硬化後 GB/T 9286 クロスカット、または引張法で検証、0/1 級が優。
これらを『Surface処理検収票』に記載することが、「下地処理が不十分なのに塗料のせいにする」という言い逃れを防ぐ根本である。
九、ブラスト研磨材の選択
研磨材はさび除去速度を決めるだけでなく、粗さ・清浄度・SubstrateSafetyに影響し、Surface処理で省略できない技術的要素である:
- 鋼ショット/鋼砂:炭素鋼の第一選択、回収率が高く粗さ制御可能;ただしステンレス鋼と非鉄Metalには絶対使用禁止、さもなくば鉄汚染を引き起こす。
- アルミナ(コランダム):Hardness高く切削力強く、重錆とコンクリートに適し、ステンレス鋼の非Metal研磨にも使用。
- ガーネット:天然非Metal研磨材、低粉塵・粗さ均一、ステンレス鋼・アルミ・炭素鋼いずれにも使用可能で、近年好まれる。
- プラスチック砂/セラミック砂:アルミ等の軟Substrateの軽いスイープブラストに使用、基体損傷を回避。
- 川砂/鉱砂:脆く粉塵大、珪肺症リスク含み、徐々に淘汰。
| 研磨材 | タイプ | 適用Substrate | 特徴 |
|---|---|---|---|
| 鋼砂/鋼ショット | Metal | 炭素鋼 | 回収可、粗さGood |
| アルミナ | 非Metal | 炭素鋼/ステンレス鋼 | 切削強、效率高 |
| ガーネット | 非Metal | 炭素鋼/ステンレス鋼/アルミ | 低粉塵、均一 |
| プラスチック砂 | 非Metal | アルミ/軟Substrate | 軽スイープで基体無傷 |
研磨材を誤ると前処理が直ちに台無しになる——例えばステンレス鋼に鋼砂を使えば、鉄汚染でさび発生、どんなに高価なプライマーでも救えない。
十、ブラスト設備と工程パラメータ
現場ブラストは「ガンを振り回して噴射」ではなく、パラメータで品質を制御する:
- 圧縮空気圧力:オープンブラストは通常 0.6–0.7 MPa;圧力过低ではさび残り・效率急減。
- 噴射角度:Surfaceと 60–80° が最適;垂直は跳ね返りで研磨材浪費、过小は切削弱化。
- ガン距離:200–400 mm、過近はSubstrate損傷、過遠は效率と粗さ低下。
- 研磨材粒度:粗さを決定、粗粒は高粗さ、細粒は低粗さ、DFT と整合必要。
- 環境管理:ブラスト区は粉塵除去・防風・防湿し、返錆と研磨材吸湿塊化を回避。
作業員は訓練を受け、標準試片で随時粗さを照合し、パラメータを作業カードに記載すべきであり、感覚任せではない。
十一、可溶性塩とフラッシュラスト制御
Surface処理で最も見過ごされやすい見えない killer は可溶性塩(塩化物、硫酸塩)である:
- 由来:海洋大気、融雪塩、工業排煙、残留洗剤がイオン形で鋼面に付着。
- 危害:Sa2.5 までブラストしても、塩が塗膜下で吸湿し濃淡電池を形成、「糸状腐食」「ブリスター」を引き起こし、付着性が良くても持たない。
- 検出:Bresle パッチ法でサンプリングしイオンクロマトまたは比色、重要工事はSurface塩含有量 ≤ 限值(例 20–50 mg/m²、規格による)。
- 除去:高圧淡水洗浄(研磨材無し)が脱塩第一、ブラストはさび除去のみで可溶性塩除去不可、これは常見誤解。
- フラッシュラスト:ブラスト後SurfaceがHumidity偏高時に急速返錆、限时内塗装すべき;即時塗装不可の場合は仮防護または車間プライマーで封固。
「脱塩」を工程カードに記載することが、海洋構造物・橋梁・化学プラントの長寿命化の重要ステップであるが、一般工事で見落とされがちで、最終的に「Surfaceは綺麗だがすぐ錆」となる。
十二、よくあるSurface処理ミス
ミス一:ブラストで「光沢」のみ求め、粗さ無視。光沢=粗さ合格ではなく、試片で Rz 測定必要。
ミス二:ブラスト後長置きしてから塗装。処理面は湿潤空気で返錆(フラッシュラスト)、限时内(例 4h 内、環境による)にプライマー塗装すべき。
ミス三:ステンレス鋼に鋼砂ブラスト。鉄汚染でさび発生、非Metal研磨材必須。
ミス四:Substrateが露点以下でApplication。夜間降温の常見落とし穴、必ず露点測定。
ミス五:St2 を Sa2.5 として使用。手作業清掃の深度はブラスト遠く及ばず、一般プライマー併用で必ず早期失效。
ミス六:さび除去のみで脱脂せず。油汚れは付着性を遮断、さびより隠蔽。
ミス七:粗さは高いほど良い。過粗は峰頂露出・谷底気泡滞留、逆に腐食源に。
十三、Surface処理を配套Systemに組み込む
Surface処理は孤立工程ではなく、「プライマー—中塗り—トップコート」Systemの第一環である。ISO 12944-2018 の配套設計例:炭素鋼が C2–CX 腐食等級下で、先ブラスト Sa2.5 +車間プライマー、次にエポキシ亜鉛リッチプライマー+エポキシマイカ鉄中塗り+ポリウレタントップコート。Surface処理等級はDirectSystem配套表に記載され、各Film Thickness(例 下 70–80µm、中 100–150µm、面 100–120µm)と共に検収根拠となる。
KeXin New Material(kexinMaterials) は工業保護配套納入時に、Surface処理等級・粗さウィンドウ・露点/Humidity閾値と塗料Film Thicknessを一括して工程カードに記載し、ステンレス鋼・亜鉛めっき鋼・稼働設備の特殊Substrateに対し対応する非Metal研磨材研磨とさび容忍配套を提示し、「三分の漆七分の底(塗装は下地処理が七割)」を工事現場で真に実践し、スローガンに留めない。
System選定の全体取舍について、現在溶剤型とWater-Based工業ペイントの間で意思決定されているなら、工業防護塗料の油から水への切替選定ガイド を参照されたい;また「Water-Based vs Oil-Based」の付着とApplicationの差異を理解するには、Water-BasedペイントとOil-Basedペイントの選定比較 がよりSystem的枠組みをProvidesする。ApplicationSafety面では、Water-BasedペイントSafety誤解の弁析 も「下地処理の換気不足」等の現場隐患を回避する助けとなる。
十四、Surface処理と塗料Systemの整合
塗料により下地処理要求が異なり、一律ではない:
- エポキシ亜鉛リッチプライマー:必ずブラスト Sa2.5 +粗さ 30–75 µm、さもなくば亜鉛粉と鋼面の接触不良で陰極防食失效、富鉛塗りは無駄。
- エポキシマイカ鉄中塗り:プライマー付着性に依存、下地処理不足は連鎖剥離、遮蔽層が形骸化。
- ポリウレタン/アクリルトップコート:油・塵に極敏感、下地処理と層間清掃不十分はピンホール収縮・剥離・光沢消失。
- さび容忍塗料:St2/St3 に使用可、ただしさび除去は愈浄愈良を原則とし、「容忍」を「無処理」としてはならない。
一言で総括:プライマーが電気化学防食(富鉛等)に依るほどブラスト等級に依存;トップコートが薄く精緻なほど汚染を嫌う。Surface処理等級は塗料Systemと共に配套表に記載必須。
十五、ApplicationSafetyと粉塵防控
Surface処理自体にSafety紅線があり、「品質のみ」で見落とされがち:
- ブラスト粉塵:シリカ砂はオープンブラスト(ケイ肺症の原因)に使用禁止であり、鋼砂/ガーネット等に代替し、集塵システムと呼吸用防護具(少なくともNIOSH粒子用マスク)を併用すること。
- 密閉空間:強制換気、酸素濃度と可燃性物質濃度の検測を必須とし、専任監視者を配置、単独作業を禁止する。
- 研磨材の跳ね返り:作業者は保護眼鏡、聴力防護具、全身作業服を着用し、跳ね返りによる人身傷害と騒音障害をPreventsする。
- 脱脂溶剤:低毒性脱脂剤を選定し、換気・Fireproofを行い、可燃性蒸気の滞留を避ける。
- ステンレス研磨:非Metal研磨材の粉塵も収集が必要であり、Inhalation性粒子の危害を避ける。
Surface処理のSafetyと品質を一体としてSolutionに記載することが、「七分底(下地処理が七分)」に対する完全な理解である――下地は処理されるだけでなく、Safetyに処理されなければならない。
十六、Surface処理工程カード雛形
前述の要点を署名可能な工程カードに固定化することは、現場への落とし込みの鍵である。典型的な項目は以下の通りで、現場実行に便利であるとともに、事後の追跡にも役立つ:
| 工程 | 管理項目 | 基準/方法 | 記録 |
|---|---|---|---|
| 脱脂 | Surfaceの油汚れ | 白布拭きで油汚れなし | 合格/不合格 |
| ブラスト | 清浄度 | ISO 8501-1 Sa2.5 | 標準写真との比較 |
| 粗度 | 輪郭深さ Rz | 30–75 µm | サンプルブロック/輪郭測定器 |
| 除塩 | 可溶性塩 | Bresle法 ≤ 規格限度値 | mg/m² |
| 環境 | 露点/温Humidity | Substrate > 露点 3℃、RH ≤ 80% | 実測記録 |
| 塗装期限 | フラッシュ錆制御 | 期限内にプライマー塗装 | タイムスタンプ |
このカードは塗料のFilm Thickness、付着性検査とともに保管され、「下地―中塗り―上塗り」の全工程証拠を形成し、検収紛争時の最も有効な護身符でもある。
十七、既存塗膜リフレッシュにおけるSurface処理
既存設備のリフレッシュは下地処理で最も失敗しやすく、独立した課題として扱わなければならない:
- まず旧塗装System(アルキド/エポキシ/ポリウレタン/不明)を判定し、適合試験を行ってから遷移用プライマーを決定すること。色での推測は厳禁;
- 健全な旧塗膜面:光沢を研磨で落とし、脱脂・除塵すれば上塗り可能だが、層間適合を確認必要;
- 錆発生部:Sa2.5または少なくともSt3まで拡張ブラストが必須、錆穴には除塩も必要で、「錆被せ」を避ける;
- 「全面薄塗りで錆被せ」は厳禁――それは失效を先送りするだけで排除ではなく、多くは半年以内に再発する。
リフレッシュは単なる再塗装ではなく、「旧層判定+適合検証+下地処理やり直し」のシステム工事であり、Surface処理のリフレッシュにおけるウエイトは新設よりも高い。
十八、Surface処理失效の実際事例解析
前述の原則を「反面教材」に落とし込む方が、記憶に残りやすい:
- 事例一:ブラストは十分白いが半年で膨れ。ある橋梁のブラストは目視でSa2.5に達したが、可溶性塩を無視。海洋大気がもたらした塩化物残留が濃淡電池を引き起こし、塗膜下で糸状腐食。教訓:除錆は除塩にあらず、Bresle法検査は工程カードに組み込むべし。
- 事例二:ステンレスへの誤った鋼砂使用。保守班が手早さを求めステンレスに鋼粒ブラストを行い、鉄粒が埋込み局部錆を引き起こし、全ロット手戻り。教訓:ステンレスは非Metal研磨材で研磨し傷を付ける必要があり、鉄基研磨材は禁物。
- 事例三:夜間の露点下Application。海岸プロジェクトは昼間順調だったが、未明にSubstrateTemperatureが露点下に下がり気付かず、翌朝全面が膨れ剥離。教訓:露点余裕3℃は每班実測し、Temperature変動の大きい現場では記録をより頻繁に。
三事例の共通点:Surface処理は「一見行われた」が、重要制約(除塩、研磨材、露点)が飛ばされ、最終的に責任を塗料になすりつけ――これが「三分塗料七分底」が軽視された典型的代償である。
十九、粗度とApplication方法の連動
粗度が確保されたSurfaceはApplication方法にも要求があり、二者は切り離して設計できない:
- エアレス塗装:雾化が良く、30–75 µm粗度を安定被覆、工業厚塗りの主流;
- 刷毛塗り:隅角・複雑節点で入込みやすく、局部補強補修に適する;
- ローラー塗り:大平面で效率高いが、高粗度面は巻き込み気泡になりやすく、エアレスと併用を可;
- 従来型エアスプレー:装飾面に多く用いられ、工業重防錆厚塗りでは少用。
一言で:下地処理が粗度を定め、粗度がApplication法を定め、環環相扣(密接連関)。配套設計時は「ブラスト等級+粗度+Application設備」を一组のパラメータとして同時決定すべきで、別々に書くものではない。
二十、現場への一言チェックリスト
全文を現場貼付可能なリストに圧縮することは、いかなるスローガンよりも役立つ:
- 炭素鋼はSa2.5までブラスト、粗度は30–75 µmに制御;
- ステンレスは非Metal研磨材で均一な傷を付けること、鉄基研磨材は禁止;
- SubstrateTemperatureが露点より3℃高く、相対Humidity≤80%の場合のみApplication可;
- ブラスト後は期限内にプライマー塗装、可溶性塩超過時は先ず高圧淡水洗浄;
- St2/St3は最低敷居に過ぎず、ブラスト可能なら手作業は避ける。
この五条を守れば、「三分塗料七分底」は実地に落ち、塗膜寿命に自信が持てる。
注意すべきは、Surface処理合格が一概に安心ではないこと:塗装後も機械損傷と長期滞水を避け、規定周期で塗膜点検(例:每3–5年一回の付着性と錆抜取検査)を行い、「七分底」がもたらした利益を全ライフサイクルへ延長し、引渡しを終点としないこと。
よくある質問
1. ブラストSa2.5は到底どの状態に達すべきか?
ISO 8501-1によれば、Sa 2½(Sa2.5)は鋼材Surfaceに可視油脂、汚垢、スケール、錆斑、塗膜がなく、点状または条状の極軽微な色斑のみ許容、全体が均一なMetal灰白色であることを求める。それは重防錆プライマーの常用推奨等級であり、「完全出白」(それがSa3)ではない。
2. ブラスト粗度をなぜ30–75 µmに制御するか?
粗度は機械的アンカーをProvides、低すぎ(75–100 µm)は峰頂が露出し、谷底に気泡が滞留して腐食源となる。30–75 µmは多数の工業プライマーにおける付着性と被覆性の最適均衡で、具体値はDFTに応じ調整、ISO 8503サンプルブロックで現場比較。
3. SubstrateTemperatureがなぜ露点より3℃高い必要があるか?
露点は空気の結露Temperature;SubstrateTemperatureが露点以下または接近なら、Surfaceに水膜が結露し、塗料付着性を失い膨れやすい。SubstrateTemperatureが露点以上3℃を要求することは、工業塗装(5–35℃、RH≤80%)の鉄則で、温Humidity計と露点計で実測必要。
4. ステンレスブラストに鋼砂は使えるか?
使えない。鉄基研磨材がステンレスに埋込み鉄汚染錆を生じる。研究記録ではステンレスは非Metal研磨材で傷を付ける(例:アルミナ、ガーネット)ことを求め、アンカーをProvidesしつつ汚染を避ける。
5. St2とSt3とSa2.5の差はどこか?
St2/St3は手作業/動力工具清浄:St2は徹底だが光沢要求なし、St3は非常に徹底かつMetal光沢あり;二者とも密着スケールを残し、除錆深度はブラストよりはるかに低い。Sa2.5はブラスト近白級で、極軽微色斑のみ残る。Stはブラスト不可時の最低敷居に過ぎない。
6. ブラスト後どれくらいでプライマー必須か?
環境による。湿潤空気では処理面が「フラッシュ錆」する。一般に期限内(常に4時間内、温Humidityによる)に車間プライマーまたはプライマーを塗装し、長時間暴露返錆を避ける。
7. 相対Humidityが80%超でもApplication可か?
通常禁止。高湿はエポキシ/ポリウレタン硬化を遅らせ、結露リスクを増大。RH≤80%かつSubstrateが露点より3℃以上高くなるまで待ってApplication。
8. 粗度は高いほど良いか?
否。過高粗度は峰頂が塗料未被覆となり腐食突破口に、波谷は気泡巻込みピンホールになりやすい。30–75 µm窓内に制御し、Film Thicknessと整合を。
9. Surface処理の検収合格とはどうするか?
ISO 8501-1標準写真で等級評価、ISO 8503サンプルブロックで粗度測定(目標30–75 µm)、Bresle法で可溶性塩、白布で油汚れ確認、温Humidity/露点記録、硬化後GB/T 9286クロスカットで付着性検証(0/1級優)。検収票に書き込み揉めを避ける。
10. KeXin New Material(Kexin New Materials)はSurface処理でどの支援が可能か?
KeXin New Material(kexinMaterials)はSurface処理等級、粗度窓、露点/Humidity敷居と塗料Film Thicknessを一体で工程カードに記載し、ステンレス、溶融亜鉛めっき鋼、稼働設備向けに非Metal研磨材研磨と帯錆許容配套をProvidesし、「三分塗料七分底」を実践する。
発展読物
- 工業防護塗料の油から水への切替選定ガイド:Surface処理とSystem選定を繋ぎ、下地―中塗り―上塗りの全体意思決定を構築。
- Water-Based塗料とOil-Based塗料の選定比較:異なるSystemの付着とApplicationの差異を理解し、下地処理要求の参照とする。
- Water-Based塗料Safety誤解の弁析:下地処理とApplicationにおける換気、防護等の現場Safety隠患を避ける。