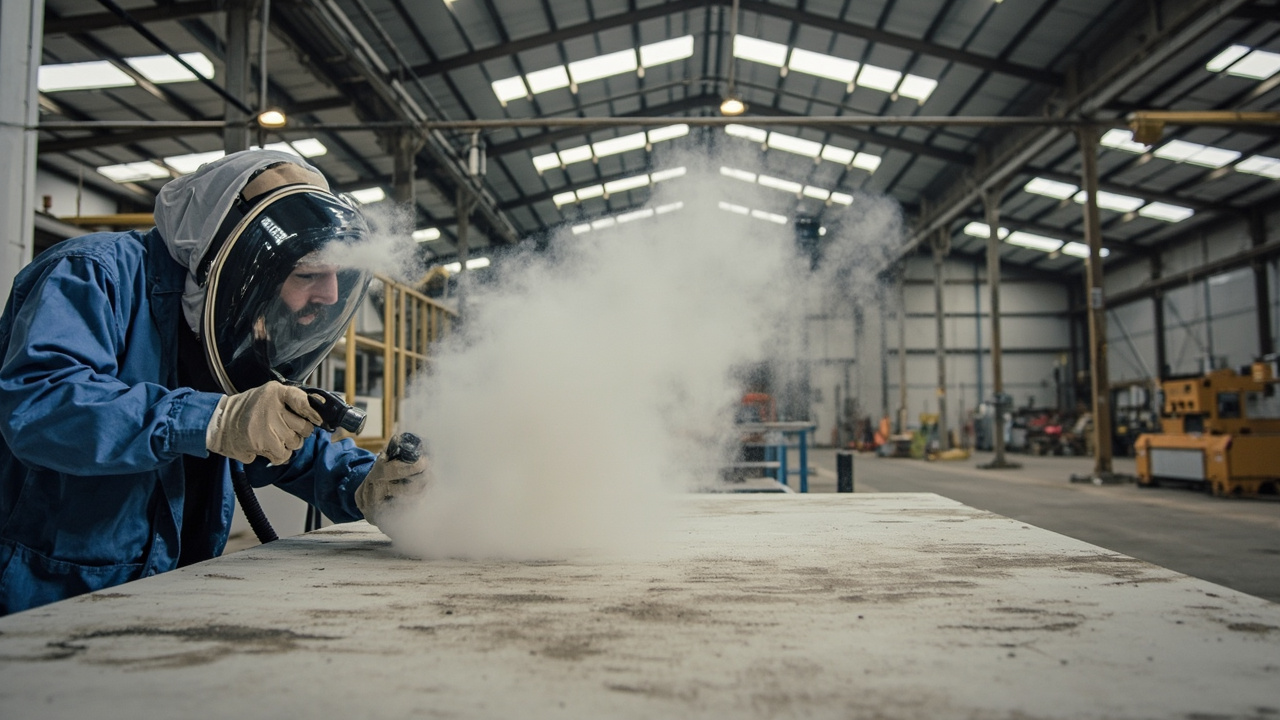
No setor de revestimento anticorrosivo existe um velho ditado repetidamente comprovado: “Três partes de tinta, sete partes de preparação”. Ou seja, quantos anos dura um sistema de revestimento protetor industrial depende, em três partes, da própria tinta, e em sete partes, do tratamento de superfície antes da aplicação. Por melhor que seja o primário epóxi rico em zinco, por mais cara que seja a tinta de poliuretano alifático de acabamento, se a ferrugem, a gordura e a calamine no substrato não forem limpas, a aderência não se estabelece e os meios corrosivos penetram pelos pontos fracos, causando bolhas, oxidação e descamação em poucos meses. Este artigo explica a fundo o tratamento de superfície para tintas industriais: o que exatamente é o padrão de jateamento Sa2.5, por que a rugosidade do jateamento é controlada entre 30–75 µm, como controlar o ponto de orvalho e a humidade relativa, e por que a limpeza com ferramentas manuais St2/St3 só pode ser considerada ”o mínimo absoluto”.
No dimensionamento de sistemas de engenharia de proteção anticorrosiva pesada, a Kexin New Materials (kexinMaterials) enfatiza sempre ”preparação da base em primeiro lugar” — independentemente de se escolha um sistema epóxi de altíssimo teor de sólidos ou um sistema de poliuretano de baixo VOC, o nível de tratamento de superfície é a restrição principal do documento do sistema. Os níveis e parâmetros citados neste artigo provêm de TDS públicas, ISO 8501-1, ISO 12944-2018 e outras normas nacionais e internacionais.
一、Por que o tratamento de superfície decide a vida útil do revestimento
Estudos estatísticos de falha de revestimento mostram que o tratamento de superfície inadequado é a primeira causa de falha precoce em revestimento anticorrosivo, com percentagem frequentemente superior à soma da seleção de tinta e do método de aplicação. Há três razões:
- A raiz da aderência está na interface: a ligação entre a tinta e o aço depende de encravamento mecânico + adsorção química/polar. Camadas de ferrugem, óleos e sais solúveis na superfície do substrato interrompem essa ligação, reduzindo a aderência a zero.
- Impurezas residuais são o ponto de partida da corrosão: as fendas sob a calamine e os iões de cloreto em cavidades de ferrugem formam pilhas galvánicas sob o revestimento, provocando falha oculta de ”revestimento intacto mas já oxidado por dentro”.
- A rugosidade determina a profundidade de ancoragem: o relevo microscópico formado pelo jateamento são os pontos de rebite mecânico da tinta; rugosidade insuficiente não ”segura”, excessiva deixa o topo dos picos sem cobertura e acúmulo de ar nos vales.
Portanto, o tratamento de superfície não é uma operação de ”lixar um pouco”, mas uma decisão de engenharia tão importante quanto o desempenho da tinta. Esta é a essência de ”três partes de tinta, sete partes de preparação” — investir orçamento e prazo prioritariamente na preparação da base é muito mais rentável do que retoques repetidos depois.
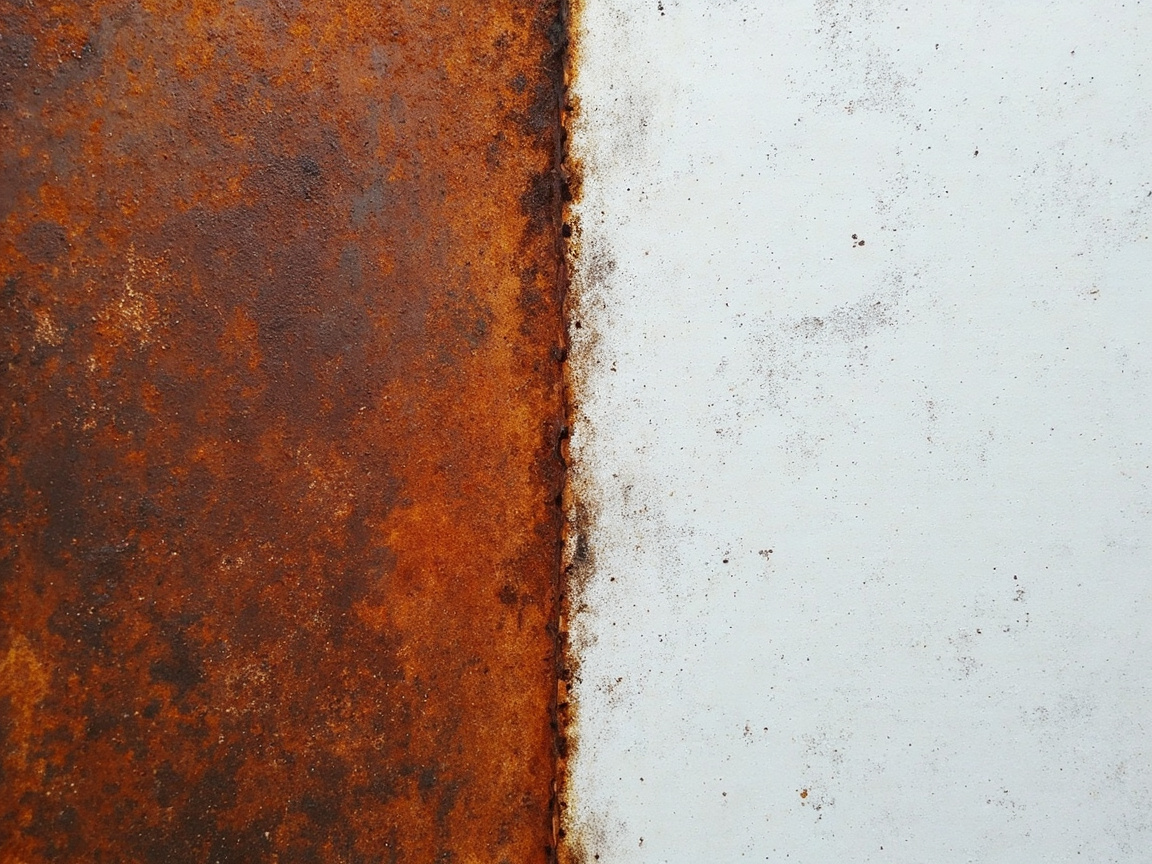
二、O que exatamente significa o grau de jateamento Sa2.5 (Sa 2½)
Os graus de limpeza por jateamento são definidos pela ISO 8501-1, representados por ”Sa” (Sand blasting) seguido de número, do menor para o maior: Sa1, Sa2, Sa2.5, Sa3. O chamado ”jateamento Sa2.5″ em obra corresponde a Sa 2½ (limpeza por jateamento muito completa, quase branco).
Segundo a ISO 8501-1, o requisito de Sa 2½ é: a superfície de aço sem gordura, sujidade, calamine, manchas de ferrugem e revestimentos de tinta visíveis; quaisquer vestígios residuais devem ser apenas manchas pontuais ou estrias de descoloração ligeira. Por outras palavras, à vista desarmada a superfície é uniformemente cinza-metálico claro, admitindo apenas manchas claras muito escassas e dispersas, sem ferrugem ou calamine em placas.
Os outros graus correspondentes:
- Sa 1 (ligeiro): remove apenas impurezas soltas, mantém grande parte da calamine e ferrugem, quase não usado em anticorrosão.
- Sa 2 (completo): maior parte da calamine, ferrugem e revestimento removidos, mas admite sombras e ligeira descoloração.
- Sa 2½ (muito completo/quase branco): apenas vestígios muito ligeiros, é o limiar comum da anticorrosão pesada.
- Sa 3 (branco total): sem qualquer impureza visível, brilho metálico uniforme em toda a superfície, para condições mais severas (ex.: interior de tanques, grau alimentar).
Arquivos de estudo confirmam: o Jotacote Universal N10 da Jotun exige para aço carbono ”St 2 (mínimo) / Sa 2½ (recomendado, ISO 8501-1)”; a tinta alquídica anticorrosiva (GB/T 25251-2010) também exige ”jateamento Sa2.5, rugosidade 30–75 µm”. Vê-se que Sa2.5 é o grau recomendado genérico para primários industriais protetores.
三、Rugosidade do jateamento: por que fixada entre 30–75 µm
O jateamento não só remove ferrugem, mas cria relevo microscópico na superfície; a profundidade desse relevo é a rugosidade (perfil de superfície, Rugosity). O arquivo de estudo da tinta alquídica anticorrosiva indica claramente: jateamento Sa2.5, rugosidade 30–75 µm. Este intervalo não é arbitrário, é o equilíbrio entre aderência e cobertura.
Relação entre rugosidade e aderência:
- Rugosidade↑ → área de ancoragem mecânica↑: a tinta penetra nos picos e vales formando ”rebite”, a aderência por tração (segundo GB/T 9286, método de grelha, grau 0/1 é ótimo) melhora significativamente.
- Rugosidade muito baixa (< 25 µm): pontos de ancoragem insuficientes, o revestimento fica como colado a vidro, descama facilmente em folha.
- Rugosidade muito alta (> 75–100 µm): o topo dos picos pode não ser totalmente coberto pela tinta (especialmente numa camada fina), o pico torna-se ponto de partida de corrosão; ao mesmo tempo os vales retêm ar formando poros.
Assim, 30–75 µm é a janela ideal para a maioria dos primários industriais (epóxi rico em zinco, alquídico anticorrosivo, epóxi micáceo de ferro). O valor específico depende também do DFT: filme mais espesso tolera rugosidade ligeiramente maior, filme fino fica no limite inferior. Após aplicação, comparar in situ com bloco padrão de rugosidade (ex.: bloco ISO 8503), não pelo tato.
四、Aço inoxidável e substratos especiais: lixagem com abrasivo não metálico
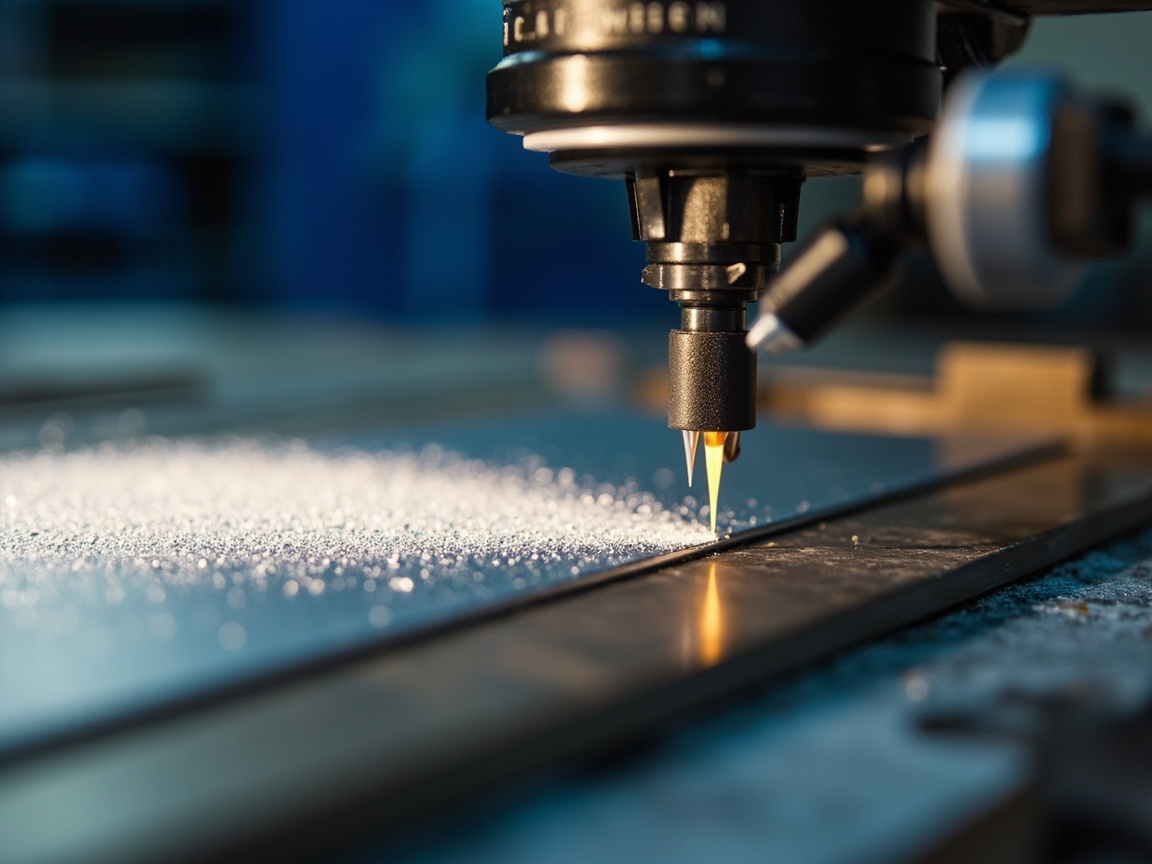
Para jatear aço carbono usam-se grão de aço/esfera de aço, mas aço inoxidável não pode usar abrasivo à base de ferro — a incorporação de ferro provoca oxidação própria (”contaminação férrica”). O arquivo de estudo do Jotacote Universal N10 para aço inoxidável exige: lixagem com abrasivo não metálico para produzir riscos. Ou seja, usar óxido de alumínio, granada, areia plástica e outros abrasivos não metálicos para criar riscos uniformes (ancoragem) na superfície, evitando contaminação férrica.
Extensão deste princípio:
- Galvanização a quente, alumínio e outros substratos moles ou ativos também devem evitar abrasivo à base de ferro;
- O objetivo da lixagem é ”risco uniforme + desengorduramento”, não buscar metal quase branco;
- Aplicar o revestimento logo após o tratamento, evitar recontaminação ou reoxidação da superfície tratada.
Para alumínio, aço galvanizado e substratos deste tipo, jateamento muito forte danifica a matriz; geralmente só se usa varredura leve (Sweep blasting) ou lixagem leve com abrasivo não metálico, com exigência de grau inferior ao Sa2.5 do aço carbono.
五、Controlo ambiental: ponto de orvalho +3℃ e RH ≤ 80%
Tratamento de superfície aprovado é só o primeiro passo, o ambiente durante a aplicação decide igualmente o sucesso. O arquivo de estudo dos parâmetros genéricos da ”tinta de poliuretano epóxi de acabamento” dá limites claros: exigências ambientais: temperatura 5–35℃, humidade relativa ≤ 80%, temperatura do substrato acima do ponto de orvalho em mais de 3℃. Estas três regras são lei de ferro na aplicação de tintas industriais:
- Temperatura do substrato acima do ponto de orvalho em 3℃: o ponto de orvalho é a temperatura em que a humidade do ar satura e começa a condensar. Se a temperatura do substrato for inferior ou próxima do ponto de orvalho, forma-se película de água na superfície; aplicar tinta é como pintar sobre ”água”, aderência perdida e bolhas fáceis. Exige-se que a temperatura do substrato seja pelo menos 3℃ acima do ponto de orvalho, margem de segurança.
- Humidade relativa ≤ 80%: humidade alta retarda a cura (especialmente a reticulación química de epóxi/poliuretano depende de ambiente seco) e aumenta risco de condensação; acima de 80% geralmente proíbe-se a aplicação.
- Temperatura 5–35℃: muito baixa cura lentíssima ou nenhuma, muito alta encurta o pot-life e causa casca de laranja e poros.
Na obra usa-se calculadora de ponto de orvalho / termohigrómetro em tempo real: introduzir temperatura do ar e humidade relativa, obter o ponto de orvalho, comparar com a temperatura do substrato. Muitas falhas em obra têm como causa ”arrefecimento à noite, substrato abaixo do ponto de orvalho e continuação do pulverização”.
六、Limpezas com ferramentas manuais e mecânicas: fronteira de St2 / St3
Nem toda situação permite jateamento. Espaços confinados, equipamentos em serviço, locais sem paragem de produção só podem usar ferramentas manuais ou mecânicas. A ISO 8501-1 usa St (ferramenta manual/mecânica, Hand and Power Tool):
- St 2 (limpeza manual e mecânica completa): com escova de arame, rebolo etc. remove-se ferrugem e revestimento soltos, mas mantêm-se calamine, ferrugem e revestimento aderentes; superfície sem gordura nem sujidade. É ”mínimo aceitável”, só para proteção geral ou temporária.
- St 3 (limpeza manual e mecânica muito completa): base St2 mais completa, superfície deve ter brilho metálico, melhor ancoragem. Ainda assim não atinge a profundidade de desferrugem do jateamento.
Arquivo de estudo confirma: aço carbono Jotacote Universal N10 ”St 2 (mínimo)”; tinta alquídica anticorrosiva ”ou ferramenta mecânica St3″. Vê-se que St2/St3 é opção de rebaixamento quando o jateamento é inviável, não substituição equivalente.
| Grau | Método | Profundidade de desferrugem | Resíduo | Cenário de aplicação |
|---|---|---|---|---|
| Sa 2½ | Jateamento | Quase branco, apenas mancha ligeiríssima | Quase nenhum | Primário anticorrosivo pesada (recomendado) |
| Sa 2 | Jateamento | Completo, admite sombra | Ligeira descoloração | Anticorrosão geral |
| St 3 | Ferramenta mecânica | Muito completo, com brilho metálico | Calamine aderente mantida | Manutenção em serviço, espaço confinado |
| St 2 | Manual/mecânica | Completo, sem exigência de brilho | Muitos aderentes | Mínimo absoluto, proteção temporária |
Conclusão-chave: se possível, jatear até Sa2.5; St2/St3 só como limiar mínimo quando não há paragem ou jateamento impossível, e o sistema de tinta deve escolher produto de forte tolerância à ferrugem e alta aderência (ex.: epóxi tolerante a ferrugem), não forçar tinta de acabamento fina comum.
七、Comparação de tratamento de superfície por substrato
| Substrato | Tratamento recomendado | Grau/rugosidade | Nota de abrasivo | Base |
|---|---|---|---|---|
| Aço carbono | Jateamento | Sa 2½, rugosidade 30–75 µm | Grão/esfera de aço permitido | ISO 8501-1; TDS tinta alquídica anticorrosiva |
| Aço inoxidável | Lixagem com abrasivo não metálico | Riscos uniformes, não quase branco | Proibido abrasivo à base de ferro | TDS Jotacote N10 |
| Galvanizado a quente/alumínio | Varredura leve ou lixagem | Risco leve | Abrasivo não metálico | Prática geral anticorrosiva |
| Aço carbono em serviço (sem paragem) | Ferramenta mecânica | St 3优先 / St 2 mínimo | — | TDS Jotacote N10 |
| Superfície de revestimento antigo intacto | Lixar brilho + teste de compatibilidade | — | — | Princípio de renovação de sistema |
Esta tabela fixa ”substrato—método—grau”, evitando extremos de ”jatear sempre” ou ”escova de arame sempre”.
八、Inspeção e aceitação de qualidade do tratamento de superfície
O tratamento de superfície não pode depender de ”parece estar bem”, deve usar meios quantificáveis:
- Grau visual: avaliar grau Sa/St conforme fotografias padrão ISO 8501-1; Sa2.5 exige quase branco, apenas mancha ligeiríssima.
- Rugosidade: bloco comparador ISO 8503 ou perfilómetro para medir Rz, alvo 30–75 µm.
- Sal solúvel: obra importante mede cloretos/sulfatos superficiais (ex.: método Bresle); excesso exige lavagem com água de alta pressão.
- Óleo: pano branco sem mancha de óleo; desengorduramento mal feito anula aderência.
- Ponto de orvalho e temp./humid.: antes da aplicação registar temperatura do substrato, temperatura ambiente, humidade relativa, ponto de orvalho; garantir substrato 3℃ acima do orvalho, RH ≤ 80%.
- Amostra de aderência: após cura, verificar por grelha GB/T 9286 ou tração; grau 0/1 é ótimo.
Escrever isto na ”Folha de Aceitação de Tratamento de Superfície” é a base para evitar disputas de ”base mal tratada mas culpar a tinta”.
九、Seleção de abrasivo de jateamento
O abrasivo não só decide a velocidade de desferrugem, mas afeta rugosidade, limpeza e segurança do substrato, sendo elo técnico indispensável do tratamento:
- Esfera de aço / grão de aço: primeira escolha para aço carbono, alta recuperação, rugosidade controlável; proibido em aço inoxidável e metais não ferrosos, senão contaminação férrica.
- Óxido de alumínio (corindo): dureza alta, forte corte, para ferrugem pesada e betão, também lixagem não metálica de aço inoxidável.
- Granada: abrasivo natural não metálico, baixo pó, rugosidade uniforme, usável em aço inoxidável, alumínio e aço carbono, cada vez mais preferido.
- Areia plástica / cerâmica: para varredura leve de alumínio e substratos moles, evita danificar matriz.
- Areia de rio / areia mineral: frágil, muito pó, risco de silicose, gradualmente eliminada.
| Abrasivo | Tipo | Substrato aplicável | Característica |
|---|---|---|---|
| Grão/esfera de aço | Metal | Aço carbono | Recuperável, boa rugosidade |
| Óxido de alumínio | Não metálico | Aço carbono / aço inoxidável | Corte forte, eficiente |
| Granada | Não metálico | Aço carbono / aço inoxidável / alumínio | Baixo pó, uniforme |
| Areia plástica | Não metálico | Alumínio / substrato mole | Varredura leve sem danificar matriz |
Escolher abrasivo errado arruína o tratamento anterior — ex.: aço inoxidável com grão de aço, contaminação férrica provoca oxidação, nem a primário mais cara salva.
十、Equipamento de jateamento e parâmetros de processo
O jateamento em obra controla qualidade por parâmetros, não ”aponte e jateie”:
- Pressão de ar comprimido: jateamento aberto costuma 0.6–0.7 MPa; pressão baixa deixa ferrugem e queda de eficiência.
- Ângulo de projeção: 60–80° com a superfície é ideal; vertical rebate e desperdiça abrasivo, muito pequeno enfraquece corte.
- Distância da pistola: 200–400 mm; muito perto danifica substrato, muito longe cai eficiência e rugosidade.
- Granulometria do abrasivo: decide rugosidade, grão grosso dá rugosidade alta, fino dá baixa, deve casar com DFT.
- Gestão ambiental: zona de jateamento precisa de remoção de pó, vento e humidade, evitar reoxidação e absorção de humidade do abrasivo.
Operador deve ser treinado, comparar rugosidade com bloco padrão a todo momento, registar parâmetros na ficha de trabalho, não pelo tato.
十一、Controlo de sal solúvel e ferrugem instantânea
O assassino invisível mais negligenciado no tratamento de superfície é o sal solúvel (cloretos, sulfatos):
- Origem: atmosfera marinha, sais de degelo, fumo industrial, detergente residual, aderem à superfície de aço sob forma iónica.
- Perigo: mesmo jateado a Sa2.5, o sal sob o revestimento absorve humidade formando pilha de concentração, provocando ”corrosão filamentar” ”bolhas”, por melhor que seja a aderência não aguenta.
- Deteção: O método de amostragem com patch Bresle combinado com cromatografia iónica ou colorimetria; em projetos importantes exige-se teor de sais superficiais ≤ um limite (ex.: 20–50 mg/m², conforme norma).
- Remoção: A lavagem com água doce de alta pressão (sem abrasivo) é a primeira escolha para remoção de sais; a jateamento só remove ferrugem e não remove sais solúveis, sendo este um equívoco cognitivo comum.
- Flash rust: Após o jateamento, a superfície enferruja rapidamente quando a humidade é elevada; deve ser pintada dentro de um prazo limitado; se não for possível pintar atempadamente, aplicar proteção temporária ou primário de oficina para selar.
Escrever a "remoção de sais" na ficha de processo é um passo chave para a longa vida útil de projetos offshore, pontes e instalações químicas, mas é frequentemente omitido em projetos gerais, manifestando-se no final como "superfície muito brilhante mas rapidamente enferrujada".
XII. Erros comuns no tratamento de superfície
Erro um: O jateamento procura apenas o "brilho", ignorando a rugosidade. Brilho não significa rugosidade conforme; é necessário medir Rz com bloco padrão.
Erro dois: Deixar passar muito tempo após o jateamento antes de pintar. A superfície tratada enferruja (flash rust) no ar húmido; deve pintar o primário dentro do prazo limite (ex.: 4h, conforme ambiente).
Erro três: Usar granalha de aço em aço inoxidável. A contaminação por ferro provoca corrosão; deve usar obrigatoriamente abrasivo não metálico.
Erro quatro: Substrato abaixo do ponto de orvalho ainda em construção. É uma armadilha comum no arrefecimento noturno; medir o ponto de orvalho é obrigatório.
Erro cinco: Usar St2 como Sa2.5. A limpeza manual é muito inferior ao jateamento; com primário comum falhará cedo.
Erro seis: Remover apenas ferrugem sem desengordurar. O óleo bloqueia a aderência, sendo mais oculto que a ferrugem.
Erro sete: Quanto maior a rugosidade, melhor. Picos demasiado altos expõem o substrato, vales acumulam ar, tornando-se fontes de corrosão.
XIII. Colocar o tratamento de superfície no sistema de compatibilidade
O tratamento de superfície não é uma operação isolada, mas o primeiro elo do sistema "primário—intermédio—acabamento". Tomando como exemplo o design de compatibilidade da ISO 12944-2018: aço carbono em classe de corrosão C2–CX, primeiro jateamento Sa2.5 + primário de oficina, depois primário rico em zinco epóxi + camada intermédia de epóxi micáceo de ferro + acabamento de poliuretano. O nível de tratamento de superfície é escrito diretamente na tabela de compatibilidade do sistema, juntamente com a espessura de cada camada (ex.: primário 70–80µm, intermédio 100–150µm, acabamento 100–120µm) como base de aceitação.
Kexin New Materials (kexinMaterials) ao entregar compatibilidades de proteção industrial, escreve na ficha de processo o nível de tratamento de superfície, janela de rugosidade, limiar de ponto de orvalho/humidade e espessura do revestimento, e para substratos especiais como aço inoxidável, aço galvanizado e equipamentos em serviço fornece o correspondente lixamento com abrasivo não metálico e compatibilidade tolerante a ferrugem, garantindo que "três partes de tinta, sete partes de base" se concretize realmente no lado da engenharia, e não fique apenas num slogan.
Sobre a escolha global do sistema, se está a decidir entre revestimento industrial à base de solvente e à base de água, pode consultar Guia de seleção de revestimentos industriais de proteção para substituição de óleo por água; e para compreender as diferenças de aderência e aplicação entre "à base de água vs óleo", Comparação de seleção entre tinta à base de água e tinta à base de óleo oferece uma estrutura mais sistemática. Em termos de segurança de aplicação, Análise de equívocos de segurança em tintas à base de água também o ajuda a evitar riscos no local como "ventilação insuficiente no tratamento de base".
XIV. Compatibilidade entre tratamento de superfície e sistema de revestimento
Diferentes revestimentos têm exigências distintas para o tratamento de base, não podendo ser tratados de forma uniforme:
- Primário rico em zinco epóxi: Obrigatório jateamento Sa2.5 + rugosidade 30–75 µm, caso contrário o contacto entre pó de zinco e superfície de aço é deficiente, a proteção catódica falha, equivalendo a aplicar zinco rico em vão.
- Camada intermédia de epóxi micáceo de ferro: Depende da aderência do primário; tratamento de base insuficiente causa desprendimento em cadeia, a camada de blindagem torna-se inútil.
- Acabamento de poliuretano / acrílico: Extremamente sensível a óleo e poeira; tratamento de base e limpeza intercamadas deficientes causam crateras, descolamento e perda de brilho.
- Revestimento tolerante a ferrugem: Pode ser usado em St2/St3, mas o princípio continua a ser quanto mais limpa a ferrugem melhor, não se deve tratar "tolerância" como "sem tratamento".
Numa frase: quanto mais o primário depende de proteção eletroquímica (ex.: rico em zinco), mais depende do nível de jateamento; quanto mais fino e refinado o acabamento, mais teme a contaminação. O nível de tratamento de superfície deve ser escrito na tabela de compatibilidade juntamente com o sistema de revestimento.
XV. Segurança de aplicação e controlo de poeira
O tratamento de superfície tem em si uma linha vermelha de segurança, frequentemente ignorada por "só olhar para a qualidade":
- Poeira de jateamento: Areia de sílica proibida em jateamento aberto (causa silicose), deve usar granalha de aço/granada etc., com sistema de remoção de poeira e proteção respiratória (pelo menos máscara de partículas NIOSH).
- Espaço confinado: Ventilação forçada obrigatória, deteção de teor de oxigénio e concentração de inflamáveis, vigilância dedicada, proibido trabalho individual.
- Rebote de abrasivo: Operador com óculos, proteção auditiva e fato integral, para evitar ferimentos por rebote e danos auditivos.
- Solvente desengordurante: Usar desengordurante de baixa toxicidade, ventilação e proteção contra fogo, evitar acumulação de vapores inflamáveis.
- Lixamento de aço inoxidável: A poeira de abrasivo não metálico deve ser recolhida, evitar perigo de partículas inaláveis.
Escrever a segurança e a qualidade do tratamento de superfície juntas no plano é a compreensão completa de "sete partes de base" — a base deve ser bem tratada, e também tratada com segurança.
XVI. Modelo de ficha de processo de tratamento de superfície
Consolidar os pontos anteriores numa ficha de processo assinável é a chave para a implementação. Campos típicos abaixo, convenientes para execução no local e rastreabilidade:
| Processo | Item de controlo | Norma / Método | Registo |
|---|---|---|---|
| Desengorduramento | Óleo superficial | Paninho branco sem mancha de óleo | Conforme / Não conforme |
| Jateamento | Nível de limpeza | ISO 8501-1 Sa2.5 | Comparação com foto padrão |
| Rugosidade | Profundidade de perfil Rz | 30–75 µm | Bloco padrão / Perfilómetro |
| Remoção de sais | Sais solúveis | Método Bresle ≤ limite normativo | mg/m² |
| Ambiente | Ponto de orvalho / Temp. hum. | Substrato > ponto de orvalho 3℃, RH ≤ 80% | Registo medido |
| Prazo de pintura | Controlo de flash rust | Pintar primário dentro do prazo | Carimbo temporal |
Esta ficha arquivada juntamente com espessura do revestimento e teste de aderência forma a evidência de toda a cadeia "base—intermédio—acabamento", e é também o escudo mais eficaz em disputas de aceitação.
XVII. Tratamento de superfície em renovação de revestimento antigo
A renovação de instalações antigas falha mais facilmente no tratamento de base, devendo ser tratada como tema independente:
- Primeiro determinar o sistema antigo (alquídico / epóxi / poliuretano / desconhecido), fazer teste de compatibilidade antes de definir primário de transição, nunca adivinhar pela cor;
- Superfície de tinta antiga intacta: lixar para quebrar brilho, remover poeira e desengordurar basta para repintura, mas confirmar compatibilidade intercamadas;
- Zona de corrosão: obrigatório jatear alargado até Sa2.5 ou pelo menos St3, covas de ferrugem também precisam remoção de sais, evitar "tapar ferrugem";
- Proibido "pintar fina camada sobre toda a superfície para tapar ferrugem" — isso apenas adia a falha e não a elimina, geralmente recidiva em meio ano.
Renovação não é aplicar mais uma camada, mas um projeto sistemático de "determinar camada antiga + verificar compatibilidade + refazer tratamento de base"; o peso do tratamento de superfície na renovação é ainda maior que na construção nova.
XVIII. Análise de casos reais de falha no tratamento de superfície
Colocar os princípios anteriores em "material de contraexemplo" facilita a memorização:
- Caso um: Jateamento brilhante mas bolhas em meio ano. Uma ponte com jateamento visualmente Sa2.5, mas ignorou sais solúveis; cloretos trazidos pela atmosfera marinha residual provocaram célula de concentração, corrosão filamentosa sob o revestimento. Lição: remover ferrugem não é remover sais, o teste Bresle deve entrar na ficha de processo.
- Caso dois: Aço inoxidável com granalha de aço por engano. Equipa de manutenção usou granada de aço por rapidez em aço inoxidável, partículas de ferro embutidas provocaram corrosão local, retrabalho total. Lição: aço inoxidável deve usar abrasivo não metálico para lixar e criar riscos, abrasivo à base de ferro é proibido.
- Caso três: Construção noturna abaixo do ponto de orvalho. Projeto costeiro correu bem de dia, de madrugada a temperatura do substrato desceu abaixo do ponto de orvalho sem perceção, de manhã toda a superfície bolhou e descolou. Lição: margem de 3℃ do ponto de orvalho deve ser medida por turno, locais com grande variação térmica precisam registo mais frequente.
Ponto comum dos três casos: o tratamento de superfície "parecia feito", mas restrições chave (remoção de sais, abrasivo, ponto de orvalho) foram saltadas, empurrando a responsabilidade para o revestimento — este é o custo típico de ignorar "três partes de tinta, sete partes de base".
XIX. Interação entre rugosidade e método de aplicação
A superfície com rugosidade adequada também tem exigências ao modo de aplicação, os dois não podem ser desenhados em separado:
- Pintura sem ar: Boa atomização, cobre estável rugosidade 30–75 µm, é o principal em revestimento industrial espesso;
- Pincel: Em arestas e nós complexos entra melhor nos poros, adequado para reforço e retoque local;
- Rolo: Alta eficiência em grandes planos, mas em superfície de alta rugosidade facilmente retém ar, deve combinar com sem ar;
- Pistola convencional com ar: Usada mais em acabamento decorativo, raro em revestimento industrial pesado anticorrosivo espesso.
Numa frase: o tratamento de base define a rugosidade, a rugosidade define o método de aplicação, tudo interligado. No design de compatibilidade, "nível de jateamento + rugosidade + equipamento de aplicação" devem ser definidos em conjunto, não escritos separadamente.
XX. Lista de uma frase para o local
Comprimir o texto numa lista para afixar no local é mais útil que qualquer slogan:
- Aço carbono jatear até Sa2.5, rugosidade controlada em 30–75 µm;
- Aço inoxidável deve usar abrasivo não metálico para lixar e criar riscos uniformes, proibido abrasivo à base de ferro;
- Temperatura do substrato acima do ponto de orvalho 3℃, humidade relativa ≤ 80% para permitir aplicação;
- Após jateamento pintar primário no prazo, se sais solúveis acima do limite primeiro lavar com água doce alta pressão;
- St2/St3 apenas como limiar mínimo, se possível jatear não usar manual.
Seguir estas cinco regras, "três partes de tinta, sete partes de base" concretiza-se, a vida útil do revestimento ganha confiança.
Deve lembrar que tratamento de superfície conforme não é garantia perpétua: após pintura deve evitar dano mecânico e acumulação de água prolongada, e fazer inspeção periódica do revestimento conforme norma (ex.: aderência e corrosão amostradas a cada 3–5 anos), prolongando o ganho de "sete partes de base" a todo o ciclo de vida, e não terminar na entrega.
Perguntas frequentes
1. Que estado deve atingir o jateamento Sa2.5?
Segundo ISO 8501-1, Sa 2½ (Sa2.5) exige superfície de aço sem gordura, sujidade, cascas de óxido, manchas de ferrugem e revestimento visíveis, apenas permitindo manchas muito leves pontuais ou estriadas, com cinza metálico uniforme. É o nível recomendado comum para primário anticorrosivo pesado, não "branco total" (isso é Sa3).
2. Porque controlar a rugosidade de jateamento em 30–75 µm?
A rugosidade fornece ancoragem mecânica; muito baixa (75–100 µm) pico pode expor base, vale acumula ar como fonte de corrosão. 30–75 µm é o melhor equilíbrio de aderência e cobertura para maioria dos primários industriais, valor específico ajusta com DFT, comparar in loco com bloco ISO 8503.
3. Porque a temperatura do substrato deve ser 3℃ acima do ponto de orvalho?
O ponto de orvalho é a temperatura de condensação do ar; se a temperatura do substrato for inferior ou próxima do ponto de orvalho, a superfície condensa película de água, aderência da tinta perdida, fácil bolhar. Exigir substrato pelo menos 3℃ acima do ponto de orvalho é lei de ferro na aplicação de tinta industrial (5–35℃, RH≤80%), medir com termohigrómetro e medidor de ponto de orvalho.
4. Pode usar granalha de aço no jateamento de aço inoxidável?
Não. Abrasivo à base de ferro embute no aço inoxidável causando contaminação e corrosão. Arquivos de pesquisa exigem aço inoxidável com abrasivo não metálico para lixar e criar riscos (ex.: alumina, granada), fornecendo ancoragem sem contaminação.
5. Onde diferem St2 e St3 de Sa2.5?
St2/St3 são limpeza manual/ferramenta motorizada: St2 é completa mas sem exigência de brilho, St3 é muito completa e com brilho metálico; ambas retêm cascas de óxido aderentes, profundidade de remoção muito inferior ao jateamento. Sa2.5 é jateamento quase branco, apenas leve mancha. St só como limiar mínimo quando jateamento inviável.
6. Quanto tempo após jateamento deve pintar o primário?
Depende do ambiente; em ar húmido a superfície tratada sofre "flash rust". Geralmente exigido dentro do prazo (comum 4 horas, conforme temp./humidade) aplicar primário de oficina ou primário, evitar exposição prolongada e retorno de ferrugem.
7. Humidade relativa acima de 80% ainda pode aplicar?
Normalmente proibido. Alta humidade atrasa cura de epóxi/poliuretano, aumenta risco de condensação. Aguardar RH ≤ 80% e substrato 3℃ acima do ponto de orvalho para aplicar.
8. Rugosidade quanto maior melhor?
Não. Rugosidade excessiva deixa pico não coberto por tinta, torna-se ponto de corrosão, vale retém ar formando poros. Controlar em janela 30–75 µm, compatível com espessura.
9. Como aceitar o tratamento de superfície como conforme?
Avaliar nível com foto padrão ISO 8501-1, medir rugosidade com bloco ISO 8503 (alvo 30–75 µm), medir sais solúveis por Bresle, verificar óleo com paninho branco, registo de temp./humidade/ponto de orvalho, após cura testar aderência por reticulo GB/T 9286 (classe 0/1 ótimo). Escrever na folha de aceitação para evitar disputa.
10. Que apoio pode dar a Kexin New Materials no tratamento de superfície?
Kexin New Materials (kexinMaterials) escreve na ficha de processo o nível de tratamento de superfície, janela de rugosidade, limiar de ponto de orvalho/humidade e espessura do revestimento, e para aço inoxidável, aço galvanizado e equipamentos em serviço fornece lixamento com abrasivo não metálico e compatibilidade tolerante a ferrugem, concretizando "três partes de tinta, sete partes de base".
Leitura adicional
- Guia de seleção de revestimentos industriais de proteção para substituição de óleo por água: Liga o tratamento de superfície à seleção de sistema, estabelecendo decisão global base—intermédio—acabamento.
- Comparação de seleção entre tinta à base de água e tinta à base de óleo: Compreender diferenças de aderência e aplicação entre sistemas, referência para exigências de tratamento de base.
- Análise de equívocos de segurança em tintas à base de água: Evitar riscos de ventilação, proteção etc. no tratamento de base e aplicação.