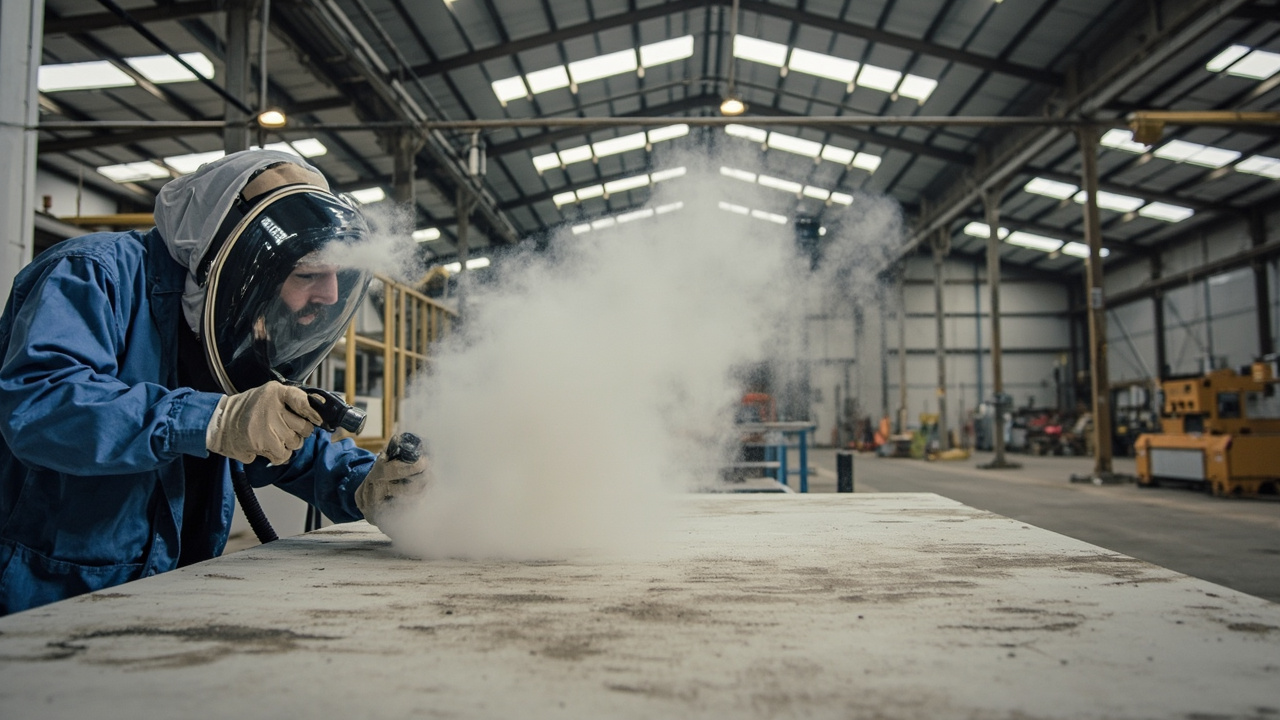
Trong ngành sơn chống ăn mòn có một câu nói cũ được kiểm chứng nhiều lần: “Ba phần sơn, bảy phần nền”. Ý nghĩa là, một hệ sơn bảo vệ công nghiệp cuối cùng dùng được bao nhiêu năm, ba phần nhìn vào bản thân lớp phủ, bảy phần nhìn vào xử lý bề mặt trước khi sơn. Dù là sơn lót epoxy giàu kẽm tốt đến đâu, sơn phủ polyurethane aliphatic đắt đến mấy, nếu rỉ sét, dầu mỡ, vảy oxit trên vật liệu nền không được làm sạch, độ bám dính sẽ không hình thành, chất ăn mòn sẽ theo điểm yếu xâm nhập thẳng, chỉ vài tháng là nổi bọt, rỉ sét, bong tróc. Bài viết này sẽ giải thích thấu đáo xử lý bề mặt sơn công nghiệp: cấp độ phun cát Sa2.5 thực chất là tiêu chuẩn gì, tại sao độ nhám phun cát được kiểm soát trong 30–75 µm, điểm sương và độ ẩm tương đối kiểm soát thế nào, cũng như tại sao vệ sinh bằng dụng cụ thủ công St2/St3 chỉ được tính là ”mức tối thiểu”.
Về thiết kế hệ thống cho công trình chống ăn mòn nặng, Kexin Materials (kexinMaterials) luôn nhấn mạnh ”xử lý nền ưu tiên” — bất kể bạn chọn hệ epoxy hàm rắn siêu cao hay hệ polyurethane VOC thấp, cấp độ xử lý bề mặt đều là ràng buộc hàng đầu trong tài liệu hệ thống. Các cấp độ và thông số được trích dẫn trong bài đều từ TDS công khai, ISO 8501-1, ISO 12944-2018 và các tiêu chuẩn quốc gia, quốc tế.
Một, tại sao xử lý bề mặt quyết định tuổi thọ lớp phủ
Nghiên cứu thống kê về hỏng lớp phủ cho thấy, xử lý bề mặt không đúng là nguyên nhân hàng đầu gây hỏng sớm sơn chống ăn mòn, tỷ lệ thường cao hơn tổng lựa chọn sơn và thao tác thi công. Có ba lý do:
- Nguồn gốc bám dính nằm ở giao diện: sự kết hợp giữa sơn và thép dựa vào khóa cơ học + hấp phụ hóa học/phân cực. Lớp rỉ, dầu mỡ, muối hòa tan trên bề mặt vật liệu nền sẽ ngăn cắt lớp kết hợp này, độ bám dính trực tiếp về không.
- Tạp chất残留 là điểm khởi đầu ăn mòn: khe dưới vảy oxit, ion clorua trong hố rỉ sẽ hình thành pin nguyên trong lớp sơn, gây hỏng ngầm ”lớp sơn còn nguyên nhưng bên trong đã rỉ”.
- Độ nhám quyết định độ sâu neo: sự gồ ghề vi mô tạo bởi phun cát là điểm tán cơ học của sơn, nhám không đủ thì ”không giữ được”, quá mức thì đỉnh nhám lộ nền, đáy thung lũng tích khí.
Do đó, xử lý bề mặt không phải công đoạn ”chà xát một chút”, mà là quyết định kỹ thuật ngang tầm tính năng sơn. Đây cũng là bản chất của ”ba phần sơn, bảy phần nền” — ưu tiên ngân sách và tiến độ vào xử lý nền, còn hơn hẳn việc sửa chữa đi sửa lại sau này.
Hai, cấp độ phun cát Sa2.5 (Sa 2½) thực chất chỉ gì
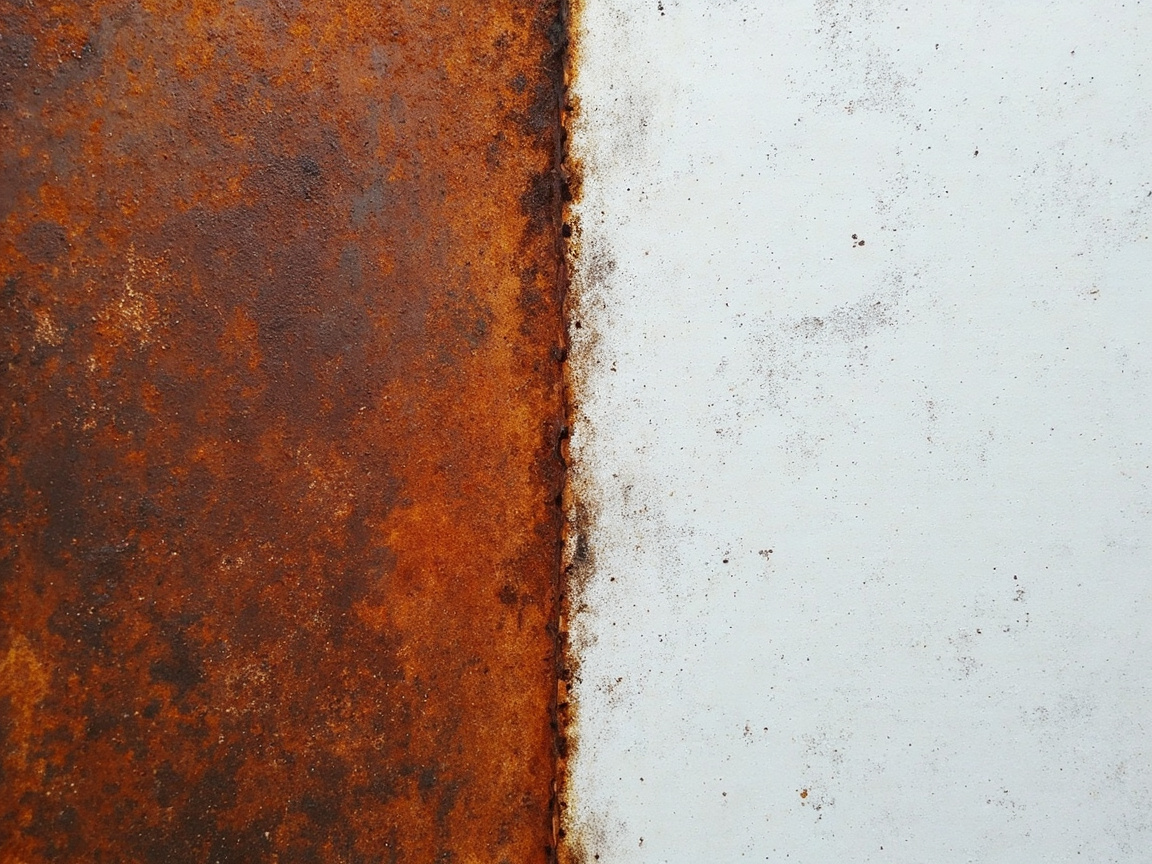
Cấp độ làm sạch phun cát do ISO 8501-1 quy định, dùng ”Sa” (Sand blasting) cộng số biểu thị, từ thấp đến cao lần lượt là Sa1, Sa2, Sa2.5, Sa3. Cái gọi ”phun cát Sa2.5″ trong công trình, tức Sa 2½ (làm sạch phun cát triệt để, gần trắng).
Theo ISO 8501-1, yêu cầu Sa 2½ là: bề mặt thép không có mỡ, bụi bẩn, vảy oxit, vết rỉ và lớp sơn phủ等 tạp chất nhìn thấy được, bất kỳ vết tích残留 nào chỉ nên là vết màu nhẹ dạng chấm hoặc vằn. Nói cách khác, mắt thường nhìn tổng thể là màu xám trắng kim loại đồng đều, chỉ cho phép rất ít vân màu nhạt phân tán, không cho phép rỉ hoặc vảy oxit thành mảng.
Các cấp tương ứng:
- Sa 1 (nhẹ): chỉ loại bỏ tạp chất lỏng lẻo, giữ lại nhiều vảy oxit và rỉ, hầu như không dùng cho chống ăn mòn.
- Sa 2 (triệt để): phần lớn vảy oxit, rỉ, lớp phủ đã loại, nhưng cho phép bóng râm, đổi màu nhẹ.
- Sa 2½ (rất triệt để/gần trắng): chỉ còn rất ít vết màu nhẹ, là ngưỡng thường dùng chống ăn mòn nặng.
- Sa 3 (trắng xuất/bậc trắng): không tạp chất nhìn thấy, toàn bộ呈现 độ bóng kim loại đồng đều, dùng cho điều kiện khắt khe nhất (như trong bể chứa, cấp thực phẩm).
Hồ sơ nghiên cứu xác nhận: Jotacote Universal N10 của Jotun yêu cầu xử lý thép carbon là ”St 2 (tối thiểu)/ Sa 2½ (khuyến nghị, ISO 8501-1)”; sơn chống rỉ alkyd (GB/T 25251-2010) cũng yêu cầu ”phun cát Sa2.5, độ nhám 30–75 µm”. Thấy Sa2.5 là cấp khuyến nghị phổ biến cho sơn lót bảo vệ công nghiệp.
Ba, độ nhám phun cát: tại sao khống chế 30–75 µm
Phun cát không chỉ trừ rỉ, còn ”đánh ra” gồ ghề vi mô trên bề mặt, độ sâu gồ ghề này là độ nhám (độ轮廓 bề mặt, Rugosity). Hồ sơ nghiên cứu sơn chống rỉ alkyd nêu rõ: phun cát Sa2.5, độ nhám 30–75 µm. Khoảng này không tùy ý mà là kết quả cân bằng giữa bám dính và phủ.
Quan hệ độ nhám và bám dính:
- Độ nhám↑ → diện tích neo cơ học↑: sơn thấm vào đỉnh thung lũng hình thành ”tán”, độ bám kéo (theo GB/T 9286 phương pháp lưới, 0/1 cấp là ưu) tăng rõ.
- Độ nhám quá thấp (< 25 µm): điểm neo không đủ, lớp sơn như dán trên kính, dễ bong cả mảng.
- Độ nhám quá cao (> 75–100 µm): đỉnh nhám có thể không được sơn phủ hoàn toàn (nhất là phủ mỏng một lớp), đỉnh nhọn thành điểm xâm nhập ăn mòn; đồng thời thung lũng dễ cuốn khí tạo lỗ kim.
Do đó 30–75 µm là cửa sổ tối ưu cho phần lớn sơn lót công nghiệp (epoxy giàu kẽm, chống rỉ alkyd, epoxy mica sắt). Giá trị cụ thể còn xem DFT: màng càng dày dung sai nhám hơi cao, màng mỏng thì nhám thiên giới hạn dưới. Sau thi công dùng mẫu so sánh độ nhám (như mẫu chuẩn ISO 8503) đối chiếu hiện trường, không凭 cảm giác.
Bốn, thép không gỉ và vật liệu nền đặc biệt: mài bằng mài liệu phi kim
Thép carbon phun cát dùng hạt thép/hạt bi thép là được, nhưng thép không gỉ không dùng mài liệu gốc sắt — sắt cắm vào gây rỉ chính nó (”nhiễm rỉ”). Yêu cầu xử lý thép không gỉ của Jotacote Universal N10 trong hồ sơ: cần mài bằng mài liệu phi kim tạo vết xước. Tức dùng alumina, garnet, cát nhựa等 mài liệu phi kim, tạo vết xước đều trên bề mặt (cung cấp neo), đồng thời tránh ô nhiễm sắt.
Mở rộng nguyên tắc này:
- Mạ nhúng nóng, hợp kim nhôm等 vật liệu nền mềm hoặc hoạt tính, cũng nên tránh mài liệu gốc sắt;
- Mục tiêu mài là ”vết xước đều + tẩy dầu mỡ”, không phải đuổi theo kim loại gần trắng;
- Sau xử lý sơn sớm, tránh bề mặt xử lý ô nhiễm lần hai hoặc rỉ lại.
Với vật liệu nền như nhôm, thép mạ kẽm, phun cát quá mạnh sẽ hư hại基体, thường chỉ dùng quét cát nhẹ (Sweep blasting) hoặc mài nhẹ mài liệu phi kim, yêu cầu cấp thấp hơn Sa2.5 thép carbon.
Năm, kiểm soát môi trường: điểm sương +3℃ và RH ≤ 80%
Xử lý bề mặt đạt chỉ là bước một, môi trường lúc sơn cũng quyết định thành bại. Hồ sơ nghiên cứu tham số chung ”sơn phủ epoxy polyurethane” đưa ra ranh giới rõ: yêu cầu môi trường: nhiệt độ 5–35℃, độ ẩm tương đối ≤ 80%, nhiệt độ vật liệu nền cao hơn điểm sương 3℃ trở lên. Ba điều này là luật sắt thi công sơn công nghiệp:
- Nhiệt độ vật liệu nền cao hơn điểm sương 3℃: điểm sương là nhiệt độ không khí bão hòa nước bắt đầu ngưng tụ sương. Nếu nhiệt độ vật liệu nền thấp hơn hoặc gần điểm sương, bề mặt ngưng màng nước, sơn quét lên như quét trên ”nước”, bám dính mất hết, dễ nổi bọt. Yêu cầu nhiệt độ vật liệu nền cao hơn điểm sương ít nhất 3℃, chừa dư an toàn.
- Độ ẩm tương đối ≤ 80%: ẩm cao làm chậm đóng rắn (nhất là liên kết hóa học epoxy/polyurethane dựa môi trường khô), và tăng rủi ro ngưng sương; vượt 80% thường cấm thi công.
- Nhiệt độ 5–35℃: quá thấp đóng rắn rất chậm thậm chí không, quá cao rút ngắn thời gian dùng, dễ cam quýt lỗ kim.
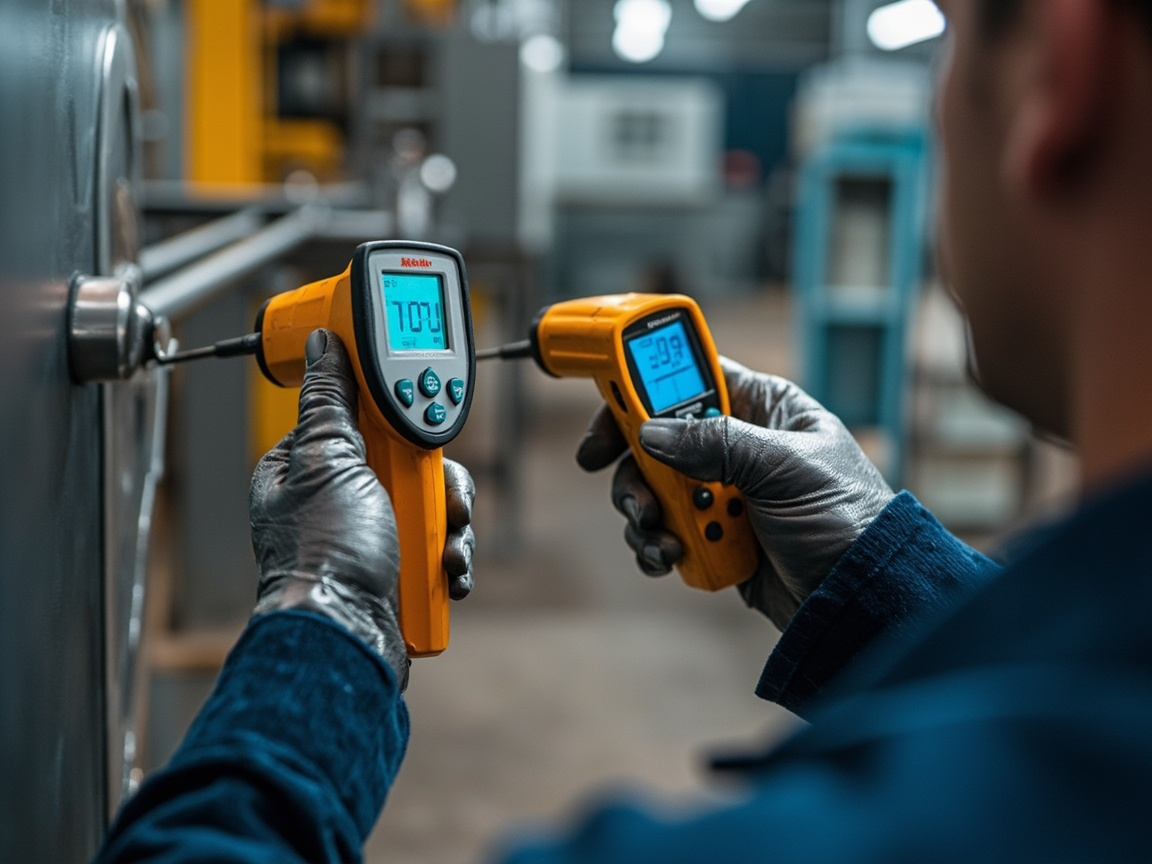
Công trình dùng máy tính điểm sương/ẩm kế đo thực thời: nhập nhiệt độ không khí, độ ẩm tương đối, ra điểm sương, so với nhiệt độ vật liệu nền. Nhiều hỏng hiện trường, truy nguyên là ”nửa đêm giảm nhiệt, vật liệu nền thấp hơn điểm sương vẫn phun tiếp”.
Sáu, vệ sinh dụng cụ thủ công và cơ giới: ranh giới St2 / St3
Không phải công工况 nào cũng phun cát được. Không gian hạn chế, thiết bị đang vận hành, hiện trường không thể dừng sản xuất, chỉ dùng dụng cụ thủ công hoặc cơ giới. ISO 8501-1 dùng St (dụng cụ thủ công/cơ giới, Hand and Power Tool) biểu thị:
- St 2 (vệ sinh dụng cụ thủ công và cơ giới triệt để): dùng bàn chải sắt, bánh mài等 loại bỏ vỏ rỉ lỏng lẻo và lớp sơn, nhưng vảy oxit, rỉ, lớp sơn bám chặt giữ lại; bề mặt không mỡ bụi. Thuộc ”chấp nhận tối thiểu”, chỉ dùng bảo vệ一般 hoặc tạm thời.
- St 3 (vệ sinh dụng cụ thủ công và cơ giới rất triệt để): trên cơ sở St2 triệt để hơn, bề mặt nên có độ bóng kim loại, neo tốt hơn. Vẫn không bằng độ sâu trừ rỉ phun cát.
Hồ sơ nghiên cứu xác nhận: thép carbon Jotacote Universal N10 ”St 2 (tối thiểu)”; sơn chống rỉ alkyd ”hoặc dụng cụ cơ giới St3″. Thấy St2/St3 là phương án hạ cấp khi phun cát không khả thi, không phải thay thế tương đương.
| Cấp | Phương pháp | Độ sâu trừ rỉ | Vật残留 | Công trườngApplication |
|---|---|---|---|---|
| Sa 2½ | Phun cát | Gần trắng, chỉ rất nhẹ vết màu | Gần như không | Sơn lót chống ăn mòn nặng (khuyến nghị) |
| Sa 2 | Phun cát | Triệt để, cho phép bóng râm | Ít đổi màu | Chống ăn mòn一般 |
| St 3 | Dụng cụ cơ giới | Rất triệt để, có độ bóng kim loại | Vảy oxit bám chặt giữ | Sửa chữa đang vận hành, không gian hạn chế |
| St 2 | Thủ công/cơ giới | Triệt để, không yêu cầu bóng | Nhiều vật bám chặt | Mức tối thiểu, bảo vệ tạm thời |
Kết luận then chốt: có phun cát thì cố phun đến Sa2.5; St2/St3 chỉ làm ngưỡng tối thiểu khi không dừng sản xuất hoặc không phun cát được, và sơn hệ thống đi kèm nên chọn sản phẩm dung nạp rỉ tốt, bám dính cao (như epoxy chịu rỉ), không được lấy sơn phủ mỏng thường ép dùng.
Bảy, đối chiếu xử lý bề mặt các vật liệu nền khác nhau
| Vật liệu nền | Xử lý khuyến nghị | Cấp/độ nhám | Lưu ý mài liệu | Căn cứ |
|---|---|---|---|---|
| Thép carbon | Phun cát | Sa 2½, độ nhám 30–75 µm | Hạt thép/bi thép dùng được | ISO 8501-1; TDS sơn chống rỉ alkyd |
| Thép không gỉ | Mài mài liệu phi kim | Vết xước đều, không gần trắng | Cấm mài liệu gốc sắt | TDS Jotacote N10 |
| Mạ nhúng nóng/nhôm | Quét cát nhẹ hoặc mài | Vết xước nhẹ | Mài liệu phi kim | Thực hành chống ăn mòn chung |
| Thép carbon đang vận hành (không dừng) | Dụng cụ cơ giới | St 3 ưu tiên / St 2 tối thiểu | — | TDS Jotacote N10 |
| Mặt lớp sơn cũ nguyên | Mài phá bóng + test tương hợp | — | — | Nguyên tắc hệ thống翻新 |
Bảng này đóng chặt ”vật liệu nền — phương pháp — cấp”, tránh cực đoan ”nhất luật phun cát” hoặc ”nhất luật bàn chải sắt”.
Tám, kiểm tra chất lượng và nghiệm thu xử lý bề mặt
Xử lý bề mặt không thể靠 ”nhìn cũng gần được”, phải dùng手段 định lượng kiểm soát:
- Cấp nhìn: đối chiếu ảnh chuẩn ISO 8501-1 đánh giá cấp Sa/St, Sa2.5 cần gần trắng, chỉ rất nhẹ vết màu.
- Độ nhám: dùng mẫu so sánh ISO 8503 hoặc máy đo轮廓 đo Rz, mục tiêu 30–75 µm.
- Muối hòa tan: công trình quan trọng đo clorua/sunfat bề mặt (như phép Bresle), vượt chuẩn cần xịt nước áp lực cao.
- Dầu mỡ: vải trắng lau không dầu; tẩy dầu không sạch trực tiếp hỏng bám dính.
- Điểm sương và nhiệt ẩm: trước sơn ghi nhiệt độ vật liệu nền, nhiệt độ môi trường, độ ẩm tương đối, điểm sương, đảm bảo vật liệu nền cao hơn điểm sương 3℃, RH ≤ 80%.
- Kiểm tra bám dính: sau đóng rắn theo GB/T 9286 lưới, hoặc pháp kéo xác nhận, 0/1 cấp là ưu.
Viết những thứ này vào 《Phiếu nghiệm thu xử lý bề mặt》, là căn bản tránh cãi vã ”nền không xử lý tốt lại trách sơn không tốt”.
Chín, lựa chọn mài liệu phun cát
Mài liệu không chỉ quyết định tốc độ trừ rỉ, còn ảnh hưởng độ nhám, độ sạch và an toàn vật liệu nền, là khâu kỹ thuật không thể lược trong xử lý bề mặt:
- Bi thép / hạt thép: thép carbonFirst Choice, tỷ lệ thu hồi cao, độ nhám khống chế được; nhưng cấm dùng thép không gỉ và kim loại màu, nếu không gây ô nhiễm sắt.
- Alumina (corundum): cứng cao, cắt mạnh, dùng rỉ nặng và bê tông, cũng dùng mài phi kim thép không gỉ.
- Garnet: mài liệu phi kim tự nhiên, ít bụi, độ nhám đều, thép không gỉ, nhôm và thép carbon đều dùng được, ngày càng ưa chuộng.
- Cát nhựa / cát gốm: dùng quét cát nhẹ nhôm等 vật liệu nền mềm, tránh hư基体.
- Cát sông / cát mỏ: dễ vỡ, bụi lớn, có rủi ro bệnh silic, đã loại bỏ dần.
| Mài liệu | Loại | Vật liệu nềnApplication | Đặc điểm |
|---|---|---|---|
| Hạt thép / bi thép | Kim loại | Thép carbon | Thu hồi được, độ nhám tốt |
| Alumina | Phi kim | Thép carbon / thép không gỉ | Cắt mạnh, hiệu suất cao |
| Garnet | Phi kim | Thép carbon / thép không gỉ / nhôm | Ít bụi, đều |
| Cát nhựa | Phi kim | Nhôm / vật liệu nền mềm | Quét nhẹ không hại基体 |
Chọn sai mài liệu sẽ trực tiếp hỏng xử lý trước — ví dụ thép không gỉ dùng hạt thép, ô nhiễm sắt gây rỉ, sơn lót đắt mấy cũng cứu không được.
Mười, thiết bị phun cát và tham số công nghệ
Phun cát hiện trường靠 tham số khống chế chất lượng, không phải ”cầm súng bắn là bắn”:
- Áp suất khí nén: phun cát hở thường 0.6–0.7 MPa; áp quá thấp trừ rỉ không sạch, hiệu suất giảm mạnh.
- Góc phun: với bề mặt 60–80° tốt nhất; vuông góc dễ bật lại phí mài liệu, quá nhỏ thì cắt yếu.
- Khoảng súng: 200–400 mm, quá gần hại vật liệu nền, quá xa hiệu suất và độ nhám giảm.
- Hạt mài: quyết định độ nhám, hạt thô ra nhám cao, hạt mịn ra nhám thấp, cần khớp DFT.
- Quản lý môi trường: khu phun cát cần trừ bụi, chống gió, chống ẩm, tránh rỉ lại và mài liệu hút ẩm vón.
Công nhân vận hành nên được huấn luyện, dùng mẫu chuẩn đối chiếu độ nhám bất cứ lúc nào, viết tham số vào thẻ tác nghiệp, không凭 cảm giác.
Mười một, kiểm soát muối hòa tan và rỉ nhanh
Sát thủ vô hình dễ bị bỏ qua nhất trong xử lý bề mặt là muối hòa tan (clorua, sunfat):
- Nguồn: khí quyển biển, muối tan băng, khói công nghiệp, chất tẩy残留, sẽ bám trên mặt thép dạng ion.
- Hại: dù phun đến Sa2.5, muối dưới lớp sơn hút ẩm hình thành pin nồng độ, gây ”ăn mòn sợi” ”bong bóng”, bám dính tốt mấy cũng chịu không nổi.
Viết "tẩy muối" vào thẻ quy trình là bước then chốt để công trình hàng hải, cầu, thiết bị hóa chất có tuổi thọ dài, nhưng thường bị các công trình thông thường bỏ qua, cuối cùng biểu hiện là "bề mặt rất sáng nhưng nhanh chóng bị rỉ".
XII. Các lỗi xử lý bề mặt thường gặp
Lỗi một: Phun bi chỉ追求 "sáng", không quan tâm độ nhám. Sáng không có nghĩa là độ nhám đạt chuẩn, cần dùng mẫu đo Rz.
Lỗi hai: Sau phun bi để lâu mới sơn. Bề mặt đã xử lý sẽ bị rỉ lại (gỉ chớp) trong không khí ẩm, nên sơn lớp sơn lót trong thời gian giới hạn (ví dụ trong 4h, tùy môi trường).
Lỗi ba: Dùng cát thép phun cho thép không gỉ. Nhiễm sắt gây rỉ sét, bắt buộc phải dùng vật liệu mài không kim loại.
Lỗi bốn: Vật liệu nền thấp hơn điểm sương vẫn thi công. Hố thường gặp khi nhiệt độ giảm ban đêm, nhất định phải đo điểm sương.
Lỗi năm: Dùng St2 thay cho Sa2.5. Làm sạch thủ công độ sâu kém xa phun bi, dùng với sơn lót thông thường ắt hỏng sớm.
Lỗi sáu: Chỉ tẩy rỉ không tẩy dầu. Dầu mỡ ngăn cản độ bám dính, nguy hiểm hơn rỉ vì khó thấy.
Lỗi bảy: Độ nhám càng cao càng tốt. Đỉnh quá nhám lộ lớp lót, thung lũng tích khí, ngược lại thành nguồn ăn mòn.
XIII. Đưa xử lý bề mặt vào hệ thống配套
Xử lý bề mặt không phải công đoạn đơn lẻ, mà là mắt xích đầu của hệ thống "lót—trung gian—phủ". Lấy thiết kế配套 theo ISO 12944-2018 làm ví dụ: thép carbon ở cấp độ ăn mòn C2–CX, trước tiên phun bi Sa2.5 + sơn lót nhà xưởng, sau đó phủ sơn lót epoxy giàu kẽm + sơn trung gian epoxy mica sắt + sơn phủ polyurethane. Cấp độ xử lý bề mặt được ghi thẳng vào bảng配套 hệ thống, cùng với độ dày mỗi lớp (ví dụ lót 70–80µm, trung gian 100–150µm, phủ 100–120µm) trở thành căn cứ nghiệm thu.
Kexin Materials (kexinMaterials) khi bàn giao配套 bảo vệ công nghiệp, sẽ ghi cấp độ xử lý bề mặt, cửa sổ độ nhám, ngưỡng điểm sương/độ ẩm và độ dày lớp phủ vào thẻ quy trình, đồng thời đưa ra mài bằng vật liệu không kim loại và配套 dung thứ rỉ tương ứng cho vật liệu nền đặc biệt như thép không gỉ, thép mạ kẽm, thiết bị đang vận hành, đảm bảo "ba phần sơn bảy phần nền" thực sự triển khai ở đầu công trình, chứ không dừng ở khẩu hiệu.
Về sự lựa chọn tổng thể hệ thống, nếu bạn đang quyết định giữa sơn công nghiệp gốc dung môi và sơn nước, có thể tham khảo Hướng dẫn chọn sơn bảo vệ công nghiệp chuyển từ dầu sang nước; còn để hiểu sự khác biệt về bám dính và thi công giữa "nước vs dầu", So sánh chọn sơn nước và sơn dầu cung cấp khung hệ thống hơn. Về an toàn thi công, Phân tích sai lầm an toàn sơn nước cũng giúp bạn tránh các rủi ro hiện trường như "thông gió xử lý nền không đủ".
XIV. Sự phối hợp giữa xử lý bề mặt và hệ thống sơn
Các loại sơn khác nhau yêu cầu xử lý nền khác nhau, không thể áp dụng đồng nhất:
- Sơn lót epoxy giàu kẽm: Bắt buộc phun bi Sa2.5 + độ nhám 30–75 µm, nếu không bột kẽm tiếp xúc kém với mặt thép, bảo vệ catốt thất bại, coi như bôi giàu kẽm vô ích.
- Sơn trung gian epoxy mica sắt: Dựa vào độ bám dính của sơn lót, xử lý nền không đủ sẽ bong tróc dây chuyền, lớp chắn hình như không có.
- Sơn phủ polyurethane / acrylic: Cực kỳ nhạy cảm với dầu, bụi, xử lý nền và vệ sinh giữa các lớp không tốt dễ lõm, bong lớp, mất bóng.
- Sơn dung thứ rỉ: Có thể dùng cho St2/St3, nhưng vẫn lấy nguyên tắc tẩy rỉ càng sạch càng tốt, không được coi "dung thứ" là "miễn xử lý".
Tóm lại một câu: Sơn lót càng dựa vào bảo vệ điện hóa (như giàu kẽm), càng phụ thuộc cấp phun bi; sơn phủ càng mỏng càng tinh, càng sợ ô nhiễm. Cấp độ xử lý bề mặt phải được ghi vào bảng配套 cùng với hệ thống sơn.
XV. An toàn thi công và phòng kiểm soát bụi
Bản thân xử lý bề mặt có lằn ranh an toàn, thường bị "chỉ quan tâm chất lượng" bỏ qua:
- Bụi phun bi: Cát silic cấm dùng cho phun bi hở (gây bệnh phổi silic), nên đổi sang cát thép/garnet v.v, và trang bị hệ thống hút bụi cùng bảo hộ hô hấp (ít nhất khẩu trang hạt NIOSH).
- Không gian kín: Bắt buộc thông gió cưỡng bức, đo hàm lượng oxy và nồng độ chất cháy, bố trí người giám sát, cấm làm việc một mình.
- Mài mòn phản hồi: Người vận hành đeo kính bảo hộ, bảo vệ thính lực và đồ bảo hộ toàn thân, tránh mảnh văng gây thương tích và tổn thương tiếng ồn.
- Dung môi tẩy dầu: Chọn chất tẩy dầu ít độc, thông gió phòng cháy, tránh tích tụ hơi dễ cháy.
- Mài thép không gỉ: Bụi vật liệu không kim loại vẫn phải thu gom, tránh hạt có thể hít vào gây hại.
Viết an toàn và chất lượng xử lý bề mặt vào phương án cùng lúc, mới là hiểu đầy đủ "bảy phần nền" — nền vừa phải xử lý tốt, vừa phải xử lý an toàn.
XVI. Mẫu thẻ quy trình xử lý bề mặt
Cố hóa các điểm trên thành một thẻ quy trình có thể ký tên là then chốt để triển khai. Các trường điển hình như sau, vừa thuận tiện thi công hiện trường, vừa dễ truy xuất sau này:
| Công đoạn | Hạng mục kiểm soát | Tiêu chuẩn / Phương pháp | Ghi chép |
|---|---|---|---|
| Tẩy dầu | Dầu mỡ bề mặt | Lau vải trắng không dầu | Đạt / Không đạt |
| Phun bi | Cấp độ làm sạch | ISO 8501-1 Sa2.5 | So sánh ảnh chuẩn |
| Độ nhám | Độ sâu轮廓 Rz | 30–75 µm | Mẫu / Máy đo轮廓 |
| Tẩy muối | Muối hòa tan | Phương pháp Bresle ≤ giới hạn quy chuẩn | mg/m² |
| Môi trường | Điểm sương / Nhiệt ẩm | Vật liệu nền > điểm sương 3℃, RH ≤ 80% | Ghi thực đo |
| Thời hạn sơn | Kiểm soát gỉ chớp | Sơn lót trong thời hạn | Dấu thời gian |
Thẻ này cùng với độ dày lớp phủ, kiểm tra bám dính được lưu hồ sơ, hình thành bằng chứng chuỗi "lót—trung gian—phủ", cũng là "bùa hộ mệnh" hiệu quả nhất khi tranh chấp nghiệm thu.
XVII. Xử lý bề mặt trong cải tạo lớp sơn cũ
Cải tạo thiết bị cũ最容易翻车 ở xử lý nền, phải coi là đề tài độc lập:
- Trước tiên xác định hệ cũ (alkyd / epoxy / polyurethane / không rõ), làm thử nghiệm tương hợp rồi mới định sơn lót chuyển tiếp, cấm đoánán màu sắc;
- Mặt sơn cũ còn tốt: mài phá bóng, tẩy bụi tẩy dầu là có thể phủ lại, nhưng cần xác nhận tương hợp giữa lớp;
- Khu rỉ: bắt buộc mở rộng phun đến Sa2.5 hoặc ít nhất St3, hố rỉ còn cần tẩy muối, tránh "đậy rỉ";
- Cấm "phun mỏng toàn mặt đậy rỉ" — đó là trì hoãn hỏng chứ không xóa bỏ, thường tái phát trong nửa năm.
Cải tạo không phải là phủ thêm một lớp, mà là công trình hệ thống "xác định lớp cũ + xác minh tương hợp + làm lại xử lý nền", trọng số xử lý bề mặt trong cải tạo thậm chí cao hơn xây mới.
XVIII. Phân tích trường hợp hỏng thực tế do xử lý bề mặt
Đưa nguyên tắc trước xuống "bài học ngược" thì dễ nhớ hơn:
- Trường hợp một: Phun bi đủ sáng nhưng nửa năm nổi bóng. Một cây cầu phun bi đạt Sa2.5 bằng mắt, nhưng bỏ qua muối hòa tan, clorua từ khí quyển biển lưu lại gây pin nồng độ, ăn mòn sợi dưới lớp phủ. Bài học: tẩy rỉ không等于 tẩy muối, kiểm tra phương pháp Bresle phải vào thẻ quy trình.
- Trường hợp hai: Thép không gỉ dùng sai cát thép. Tổ sửa chữa dùng bi thép phun thép không gỉ cho nhanh, hạt sắt cắm vào gây rỉ cục bộ, cả lô phải làm lại. Bài học: thép không gỉ bắt buộc dùng vật liệu mài không kim loại tạo vết xước, vật liệu mài gốc sắt là cấm kỵ.
- Trường hợp ba: Ban đêm thấp hơn điểm sương vẫn thi công. Dự án ven biển ban ngày thuận lợi, rạng sáng nhiệt độ vật liệu nền hạ dưới điểm sương không hay biết, sáng hôm sau toàn mặt nổi bóng bong. Bài học: dư điểm sương 3℃ phải đo thực tế mỗi ca, hiện trường biến thiên nhiệt độ lớn càng phải ghi chép dày hơn.
Điểm chung ba trường hợp: xử lý bề mặt "trông như đã làm", nhưng ràng buộc then chốt (tẩy muối, vật liệu mài, điểm sương) bị bỏ qua, cuối cùng đẩy trách nhiệm cho sơn — chính là cái giá điển hình khi "ba phần sơn bảy phần nền" bị coi nhẹ.
XIX. Sự liên động giữa độ nhám và phương pháp thi công
Bề mặt có độ nhám cũng đặt yêu cầu với cách thi công, hai bên không thể tách rời thiết kế:
- Phun không khí áp lực (airless): Tạo sương tốt, phủ ổn định độ nhám 30–75 µm, là dòng chính sơn dày công nghiệp;
- Lăn bằng chổi: Dễ vào lỗ ở góc cạnh, nút phức tạp, thích hợp gia cường cục bộ sửa chữa;
- Lăn ru-lô: Mặt phẳng lớn hiệu suất cao, nhưng mặt độ nhám cao dễ cuốn khí, nên phối hợp airless;
- Phun không khí truyền thống: Dùng nhiều cho mặt trang trí, sơn chống ăn mòn nặng công nghiệp sơn dày ít dùng.
Một câu: xử lý nền định độ nhám, độ nhám định phương pháp thi công, mắt xích nối nhau. Khi thiết kế配套 nên xác định "cấp phun bi + độ nhám + thiết bị thi công" như một nhóm tham số đồng thời, chứ không viết riêng rẽ.
XX. Danh sách một câu cho hiện trường
Nén toàn văn thành danh sách dán tại hiện trường, hữu dụng hơn mọi khẩu hiệu:
- Thép carbon phun bi đến Sa2.5, kiểm soát độ nhám 30–75 µm;
- Thép không gỉ bắt buộc dùng vật liệu mài không kim loại tạo vết xước đều, cấm dùng vật liệu gốc sắt;
- Nhiệt độ vật liệu nền cao hơn điểm sương 3℃, độ ẩm tương đối ≤ 80% mới cho thi công;
- Sau phun bi sơn lót trong hạn, muối hòa tan vượt chuẩn thì xịt nước ngọt áp lực cao trước;
- St2/St3 chỉ làm ngưỡng tối thiểu, có thể phun bi thì đừng thủ công.
Giữ năm điều này, "ba phần sơn bảy phần nền" đã rơi vào thực tế, tuổi thọ lớp phủ mới có cơ sở.
Cần nhắc nhở, xử lý bề mặt đạt chuẩn không có nghĩa một lần cho mãi mãi: sau sơn vẫn cần tránh tổn thương cơ học và đọng nước lâu dài, và theo chu kỳ quy định làm kiểm tra sức khỏe lớp phủ (như mỗi 3–5 năm kiểm tra bám dính và rỉ sét), kéo dài "cổ tức" do "bảy phần nền" đổi được suốt vòng đời, chứ không phải bàn giao là kết thúc.
Câu hỏi thường gặp
1. Phun bi Sa2.5 rốt cuộc đạt trạng thái gì?
Theo ISO 8501-1, Sa 2½ (Sa2.5) yêu cầu bề mặt thép không có mỡ, bụi bẩn, vảy oxit, đốm rỉ và lớp phủ visible, chỉ cho phép đốm màu cực nhẹ dạng chấm hoặc vằn, toàn bộ màu xám trắng kim loại đều. Nó là cấp khuyến nghị thường dùng cho sơn lót chống ăn mòn nặng, chứ không phải "trắng hoàn toàn" (đó là Sa3).
2. Tại sao kiểm soát độ nhám phun bi 30–75 µm?
Độ nhám cung cấp neo cơ học, quá thấp (75–100 µm) đỉnh có thể lộ nền, thung lũng tích khí thành nguồn ăn mòn. 30–75 µm là cân bằng tối ưu bám dính và phủ của đa số sơn lót công nghiệp, giá trị cụ thể điều chỉnh theo DFT, dùng mẫu ISO 8503 so sánh hiện trường.
3. Tại sao nhiệt độ vật liệu nền phải cao hơn điểm sương 3℃?
Điểm sương là nhiệt độ ngưng tụ không khí; nếu nhiệt độ vật liệu nền thấp hơn hoặc gần điểm sương, bề mặt ngưng màng nước, bám dính sơn mất hết, dễ nổi bóng. Yêu cầu nhiệt độ vật liệu nền cao hơn điểm sương ít nhất 3℃ là quy tắc sắt cho thi công sơn công nghiệp (5–35℃, RH≤80%), cần dùng nhiệt ẩm kế và máy điểm sương đo thực.
4. Phun bi thép không gỉ có dùng cát thép được không?
Không được. Vật liệu mài gốc sắt sẽ cắm vào thép không gỉ gây nhiễm sắt rỉ. Hồ sơ nghiên cứu yêu cầu thép không gỉ dùng vật liệu mài không kim loại tạo vết xước (như nhôm oxit, garnet), cung cấp neo đồng thời tránh nhiễm.
5. St2 và St3 khác Sa2.5 chỗ nào?
St2/St3 là làm sạch dụng cụ thủ công/động lực: St2 triệt để nhưng không yêu cầu bóng, St3 rất triệt để và có bóng kim loại; cả hai đều giữ vảy oxit bám chặt, độ sâu tẩy rỉ thấp xa phun bi. Sa2.5 là cấp phun bi gần trắng, chỉ còn vết màu rất nhẹ. St chỉ làm ngưỡng tối thiểu khi phun bi không khả thi.
6. Sau phun bi bao lâu phải sơn lót?
Tùy môi trường, trong không khí ẩm bề mặt xử lý sẽ "gỉ chớp". Thông thường yêu cầu trong thời hạn (thường 4 giờ, tùy nhiệt ẩm) sơn lót nhà xưởng hoặc sơn lót, tránh phơi lâu rỉ lại.
7. Độ ẩm tương đối trên 80% còn thi công được không?
Thông thường cấm. Độ ẩm cao làm chậm đóng rắn epoxy/polyurethane, tăng rủi ro ngưng tụ. Nên đợi RH ≤ 80% và vật liệu nền cao hơn điểm sương trên 3℃ rồi thi công.
8. Độ nhám có phải càng cao càng tốt?
Không. Độ nhám quá cao khiến đỉnh không được sơn phủ, thành điểm phá ăn mòn, bước sóng dễ cuốn khí thành lỗ kim. Nên kiểm soát cửa sổ 30–75 µm, và phối hợp độ dày màng.
9. Xử lý bề mặt nghiệm thu sao mới đạt?
Dùng ảnh chuẩn ISO 8501-1 đánh giá cấp, mẫu ISO 8503 đo độ nhám (mục tiêu 30–75 µm), phương pháp Bresle đo muối hòa tan, vải trắng kiểm dầu, ghi nhiệt ẩm/điểm sương, sau đóng rắn theo GB/T 9286 cắt lưới xác minh bám dính (cấp 0/1 ưu). Viết vào biên bản nghiệm thu tránh cãi cọ.
10. Kexin Materials hỗ trợ gì về xử lý bề mặt?
Kexin Materials (kexinMaterials) ghi cấp xử lý bề mặt, cửa sổ độ nhám, ngưỡng điểm sương/độ ẩm và độ dày lớp phủ vào thẻ quy trình, đồng thời đưa ra mài vật liệu không kim loại và配套 dung thứ rỉ cho thép không gỉ, thép mạ kẽm, thiết bị đang vận hành, thực hiện "ba phần sơn bảy phần nền".
Đọc mở rộng
- Hướng dẫn chọn sơn bảo vệ công nghiệp chuyển từ dầu sang nước: Kết nối xử lý bề mặt với chọn hệ thống, thiết lập quyết định tổng thể lót—trung gian—phủ.
- So sánh chọn sơn nước và sơn dầu: Hiểu khác biệt giữa các hệ về bám dính và thi công, có tham chiếu cho yêu cầu xử lý nền.
- Phân tích sai lầm an toàn sơn nước: Tránh rủi ro an toàn hiện trường như thông gió, bảo hộ trong xử lý nền và thi công.