En la industria de los revestimientos anticorrosión hay un viejo dicho repetidamente verificado: “Tres partes pintura, siete partes preparación”. Significa que, cuántos años durará en última instancia un sistema de revestimiento protector industrial, tres partes dependen del propio revestimiento y siete partes del tratamiento de superficie previo a la aplicación. Por muy buena que sea la imprimación epoxi rica en zinc, por muy cara que sea la capa de acabado de poliuretano alifático, si la herrumbre, el aceite y la cascarilla de laminación sobre el sustrato no se limpian bien, la adherencia no se logra y los medios corrosivos penetran por los puntos débiles, provocando ampollas, oxidación y descamación en pocos meses. Este artículo explica a fondo el tratamiento de superficie para revestimientos industriales: qué estándar es exactamente el grado de granallado Sa2.5, por qué se controla la rugosidad del granallado entre 30–75 µm, cómo se limitan el punto de rocío y la humedad relativa, y por qué la limpieza con herramientas manuales St2/St3 solo se considera ”mínima”.
En el diseño de sistemas de ingeniería de alta protección anticorrosión, Kexin New Materials (kexinMaterials) siempre enfatiza la ”prioridad en el tratamiento de base” —sin importar si se elige un sistema epoxi de altísimo sólido o un sistema de poliuretano de bajo VOC, el nivel de tratamiento de superficie es la restricción principal del documento del sistema. Los grados y parámetros citados en este artículo provienen de TDS públicas, ISO 8501-1, ISO 12944-2018 y otras normas nacionales e internacionales.
一、Por qué el tratamiento de superficie determina la vida del revestimiento
Los estudios estadísticos de fallo de revestimientos muestran que el tratamiento de superficie inadecuado es la primera causa de fallo prematuro en revestimientos anticorrosión, con una proporción a menudo superior a la suma de la selección de revestimiento y la técnica de aplicación. Hay tres razones:
- La raíz de la adherencia está en la interfaz: la unión del revestimiento con el acero depende de anclaje mecánico + adsorción química/polar. Las capas de óxido, aceites y sales solubles en la superficie del sustrato interrumpen esta unión, y la adherencia cae a cero directamente.
- Los residuos de impurezas son el punto de partida de la corrosión: las grietas bajo la cascarilla, los iones cloruro en las picaduras de óxido, forman una pila galvánica bajo el revestimiento, provocando un fallo oculto de ”revestimiento intacto pero ya oxidado por dentro”.
- La rugosidad determina la profundidad de anclaje: la rugosidad microscópica formada por el granallado son los puntos de remachado mecánico del revestimiento; si la rugosidad es insuficiente no ”se agarra”, y si es excesiva queda base descubierta en los picos y aire atrapado en los valles.
Por lo tanto, el tratamiento de superficie no es un proceso de ”lijado rápido”, sino una decisión de ingeniería tan importante como el rendimiento del revestimiento. Esta es la esencia de ”tres partes pintura, siete partes preparación” —invertir presupuesto y plazos prioritariamente en el tratamiento de base es mucho más rentable que reparar repetidamente después.
二、Qué significa exactamente el grado de granallado Sa2.5 (Sa 2½)
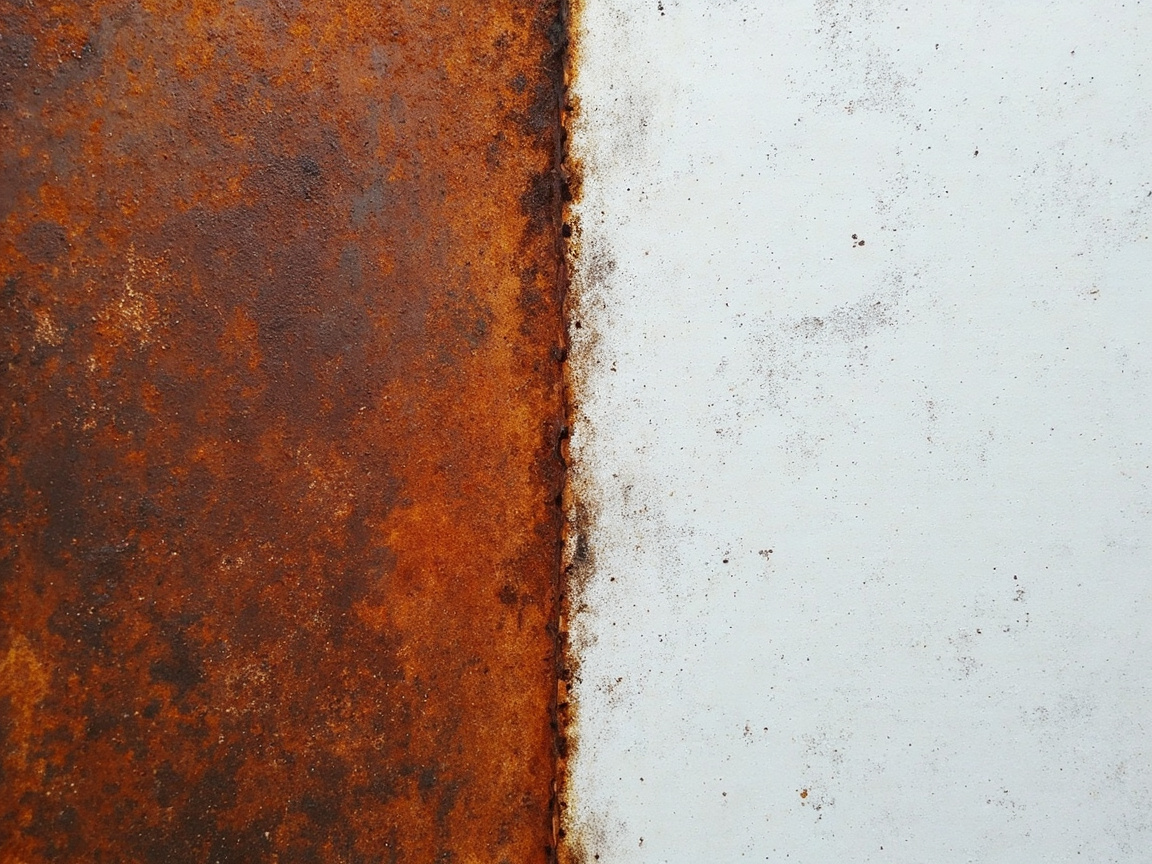
Los grados de limpieza por granallado están regulados por ISO 8501-1, y se indican con ”Sa” (Sand blasting) seguido de un número, de menor a mayor: Sa1, Sa2, Sa2.5, Sa3. Lo que en ingeniería se llama ”granallado Sa2.5″, es Sa 2½ (limpieza por granallado muy exhaustiva, casi blanco).
Según ISO 8501-1, los requisitos de Sa 2½ son: la superficie del acero no presenta grasas, suciedad, cascarilla, manchas de óxido ni revestimientos visibles, y cualquier rastro residual debe ser únicamente manchas leves puntuales o estriadas. En otras palabras, a simple vista se ve uniformemente gris metálico claro, solo se permiten muy pocas manchas claras dispersas, no se admiten manchas de óxido ni cascarilla en placas.
Los otros grados correspondientes:
- Sa 1 (ligero): solo elimina impurezas sueltas, conserva gran cantidad de cascarilla y óxido, casi no se usa en anticorrosión.
- Sa 2 (exhaustivo): la mayor parte de cascarilla, óxido y revestimientos se han eliminado, pero se permiten sombras y ligeros cambios de color.
- Sa 2½ (muy exhaustivo/casi blanco): solo quedan manchas muy leves, es el umbral común en alta anticorrosión.
- Sa 3 (blanco/metálico brillante): sin impurezas visibles, presenta brillo metálico uniforme, para condiciones extremas (como interior de tanques, grado alimentario).
Los archivos de investigación confirman: Jotacote Universal N10 de Jotun requiere para acero al carbono ”St 2 (mínimo) / Sa 2½ (recomendado, ISO 8501-1)”; la pintura alquídica anticorrosiva (GB/T 25251-2010) también requiere ”granallado Sa2.5, rugosidad 30–75 µm”. Se ve que Sa2.5 es el grado recomendado genérico para imprimaciones de protección industrial.
三、Rugosidad del granallado: por qué se limita a 30–75 µm
El granallado no solo elimina el óxido, sino que ”genera” rugosidad microscópica en la superficie; la profundidad de esta rugosidad es la rugosidad (perfil de superficie, Rugosity). El archivo de investigación de la pintura alquídica anticorrosiva indica claramente: granallado Sa2.5, rugosidad 30–75 µm. Este rango no se fija al azar, sino como equilibrio entre adherencia y cubrimiento.
Relación entre rugosidad y adherencia:
- Rugosidad↑ → área de anclaje mecánico↑: el revestimiento penetra en picos y valles formando ”remachado”, la adherencia por tracción (según método de cuadrícula GB/T 9286, grado 0/1 es óptimo) mejora significativamente.
- Rugosidad muy baja (< 25 µm): anclajes insuficientes, el revestimiento parece pegado al vidrio, se desprende fácilmente en láminas.
- Rugosidad muy alta (> 75–100 µm): los picos pueden no quedar cubiertos totalmente por el revestimiento (especialmente en una capa fina), la punta del pico se vuelve punto de penetración de corrosión; además los valles atrapan aire formando poros.
Por tanto 30–75 µm es la ventana óptima para la mayoría de imprimaciones industriales (epoxi rica en zinc, alquídica anticorrosiva, epoxi micácea). El valor específico depende también del DFT: a mayor espesor se tolera algo más de rugosidad, a película fina la rugosidad debe estar en el límite inferior. Tras la aplicación se compara in situ con bloques patrón de rugosidad (como bloque ISO 8503), no a ojo.
四、Acero inoxidable y sustratos especiales: lijado con abrasivo no metálico
Para granallar acero al carbono basta con abrasivo de acero/acero shot, pero el acero inoxidable no puede usar abrasivo ferromagnético —la incrustación de hierro provoca su propia oxidación (”contaminación férrica”). En el archivo de investigación, Jotacote Universal N10 requiere para acero inoxidable: lijado con abrasivo no metálico para generar rayas. Es decir, usar óxido de aluminio, granate, arena plástica u otros abrasivos no metálicos para crear rayas uniformes (dar anclaje) en la superficie, evitando al mismo tiempo la contaminación férrica.
Extensión de este principio:
- Galvanizado en caliente, aleaciones de aluminio y otros sustratos blandos o activos, también deben evitar abrasivo ferromagnético;
- El objetivo del lijado es ”rayado uniforme + desengrase”, no buscar metal casi blanco;
- Aplicar el revestimiento lo antes posible tras el tratamiento, para evitar contaminación secundaria o reoxidación de la superficie tratada.
Para sustratos como aluminio y acero galvanizado, un granallado muy agresivo daña el sustrato; normalmente solo se usa barrido ligero (Sweep blasting) o lijado suave con abrasivo no metálico, con requisito de grado inferior a Sa2.5 de acero al carbono.
五、Control ambiental: punto de rocío +3℃ y HR ≤ 80%
Que el tratamiento de superficie sea calificado es solo el primer paso, el ambiente durante la aplicación también decide el éxito. El archivo de investigación de la ”pintura de poliuretano epoxi” da límites claros: requisitos ambientales: temperatura 5–35℃, humedad relativa ≤ 80%, temperatura del sustrato 3℃ por encima del punto de rocío. Estas tres son la ley de hierro de la aplicación de revestimientos industriales:
- Temperatura del sustrato 3℃ sobre el punto de rocío: el punto de rocío es la temperatura a la que el aire saturado de humedad empieza a condensar. Si la temperatura del sustrato es inferior o cercana al punto de rocío, se forma película de agua en la superficie; aplicar revestimiento encima es como aplicarlo sobre ”agua”, se pierde adherencia y se forman ampollas. Se exige que la temperatura del sustrato sea al menos 3℃ superior al punto de rocío, dejando margen de seguridad.
- Humedad relativa ≤ 80%: la humedad alta retrasa el curado (especialmente el entrecruzamiento químico de epoxi/poliuretano depende de ambiente seco) y aumenta el riesgo de condensación; por encima de 80% normalmente se prohíbe aplicar.
- Temperatura 5–35℃: muy baja curada extremadamente lenta o nula, muy alta acorta el tiempo de vida útil y provoca naranja y poros.
En obra se usa calculadora de punto de rocío / termohigrómetro en tiempo real: se introducen temperatura del aire y humedad relativa, se obtiene el punto de rocío, y se compara con la temperatura del sustrato. Muchos fallos in situ se remontan a ”descenso de temperatura de madrugada, sustrato por debajo del punto de rocío y se siguió pulverizando”.
六、Limpieza con herramientas manuales y mecánicas: límites de St2 / St3
No todas las condiciones permiten granallado. Espacios confinados, equipos en servicio, obras sin posibilidad de parada, solo permiten herramientas manuales o mecánicas. ISO 8501-1 usa St (herramienta manual/mecánica, Hand and Power Tool) para indicarlo:
- St 2 (limpieza exhaustiva con herramienta manual y mecánica): con cepillo de alambre, disco etc. se elimina óxido y revestimiento suelto, pero se conservan cascarilla, óxido y revestimiento adheridos; superficie sin grasa ni suciedad. Es ”mínimo aceptable”, solo para protección general o temporal.
- St 3 (limpieza muy exhaustiva con herramienta manual y mecánica): sobre la base de St2 es más exhaustivo, la superficie debe presentar brillo metálico, mejor anclaje. Aún no llega a la profundidad de desoxidado del granallado.
Los archivos de investigación confirman: Jotacote Universal N10 acero al carbono ”St 2 (mínimo)”; pintura alquídica anticorrosiva ”o herramienta motorizada St3″. Se observa que St2/St3 es un plan de degradación cuando el granallado no es factible, no una sustitución equivalente.
| Grado | Método | Profundidad de desherrumbre | Residuos | Escenario aplicable |
|---|---|---|---|---|
| Sa 2½ | Granallado | Casi blanco, solo manchas de color muy leves | Casi ninguno | Imprimación anticorrosión pesada (recomendado) |
| Sa 2 | Granallado | Completo, se permiten sombras | Ligero cambio de color | Anticorrosión general |
| St 3 | Herramienta motorizada | Muy completo, con brillo metálico | Se conserva costra de óxido adherida | Mantenimiento en servicio, espacios confinados |
| St 2 | Manual/motorizada | Completo, sin requisito de brillo | Muchos materiales adheridos | Mínimo, protección temporal |
Conclusión clave: si se puede granallar, granallar hasta Sa2.5; St2/St3 solo se usan como umbral mínimo cuando no se puede parar la producción o no es posible granallar, y el revestimiento correspondiente debe ser un producto con alta tolerancia a la oxidación y fuerte adherencia (como epoxi tolerante a la oxidación), no se debe forzar con una pintura de acabado fina ordinaria.
VII. Comparación del tratamiento de superficie para diferentes sustratos
| Sustrato | Tratamiento recomendado | Grado/rugosidad | Precauciones con abrasivo | Base |
|---|---|---|---|---|
| Acero al carbono | Granallado | Sa 2½, rugosidad 30–75 µm | Permitido granalla de acero/perdigones de acero | ISO 8501-1; TDS de pintura alquídica anticorrosiva |
| Acero inoxidable | Lijado con abrasivo no metálico | Rayas uniformes, no casi blanco | Prohibido abrasivo a base de hierro | Jotacote N10 TDS |
| Galvanizado en caliente/aluminio | Granallado ligero de barrido o lijado | Rayas ligeras | Abrasivo no metálico | Práctica anticorrosión general |
| Acero al carbono en servicio (no parable) | Herramienta motorizada | St 3 preferente / St 2 mínimo | — | Jotacote N10 TDS |
| Superficie con vieja capa intacta | Lijado para romper brillo + prueba de compatibilidad | — | — | Principio de sistema de renovación |
Esta tabla fija ”sustrato—método—grado”, evitando los extremos de ”granallar siempre” o ”cepillo de alambre siempre”.
VIII. Inspección y aceptación de la calidad del tratamiento de superficie
El tratamiento de superficie no puede basarse en ”parece que está bien”, se debe controlar con medios cuantificables:
- Grado visual: evaluar el grado Sa/St comparando con fotos estándar ISO 8501-1; Sa2.5 requiere casi blanco, solo manchas de color muy leves.
- Rugosidad: usar bloque de comparación ISO 8503 o perfilómetro para medir Rz, objetivo 30–75 µm.
- Sales solubles: en proyectos importantes medir cloruros/sulfatos superficiales (p. ej. método Bresle), si excede se requiere lavado a alta presión.
- Aceite: paño blanco sin manchas de aceite; desengrase deficiente arruina directamente la adherencia.
- Punto de rocío y temperatura/humedad: antes de pintar registrar temperatura de sustrato, temperatura ambiente, humedad relativa, punto de rocío, asegurar que sustrato esté 3℃ sobre punto de rocío, HR ≤ 80%.
- Inspección por muestreo de adherencia: tras curado, según GB/T 9286 cuadrícula o método de arranque, grado 0/1 es excelente.
Incluir esto en la 《Hoja de aceptación de tratamiento de superficie》 es la base para evitar disputas de ”la imprimación no se preparó bien pero se culpa a la pintura”.
IX. Selección de abrasivos para granallado
El abrasivo no solo determina la velocidad de desherrumbre, sino que afecta la rugosidad, limpieza y seguridad del sustrato, siendo un eslabón técnico indispensable del tratamiento de superficie:
- Perdigones de acero / granalla de acero: primera opción para acero al carbono, alta tasa de recuperación, rugosidad controlable; pero prohibido en acero inoxidable y metales no ferrosos, pues causa contaminación férrica.
- Óxido de aluminio (corindón): alta dureza, fuerte poder de corte, apto para óxido pesado y concreto, también para lijado no metálico de acero inoxidable.
- Granate: abrasivo natural no metálico, bajo polvo, rugosidad uniforme, usable en acero inoxidable, aluminio y acero al carbono, crecientemente preferido.
- Arena plástica / arena de cerámica: para granallado ligero de aluminio y otros sustratos blandos, evitando dañar la matriz.
- Arena de río / arena mineral: frágil, mucho polvo, riesgo de silicosis, en desuso progresivo.
| Abrasivo | Tipo | Sustrato aplicable | Característica |
|---|---|---|---|
| Granalla/perdigones de acero | Metálico | Acero al carbono | Recuperable, buena rugosidad |
| Óxido de aluminio | No metálico | Acero al carbono / acero inoxidable | Corte fuerte, alta eficiencia |
| Granate | No metálico | Acero al carbono / acero inoxidable / aluminio | Bajo polvo, uniforme |
| Arena plástica | No metálico | Aluminio / sustratos blandos | Barrido ligero sin dañar matriz |
Elegir mal el abrasivo arruina directamente el tratamiento previo — por ejemplo, usar granalla de acero en acero inoxidable, la contaminación férrica provoca oxidación, ni la imprimación más cara salva.
X. Equipo de granallado y parámetros de proceso
El granallado en campo controla la calidad por parámetros, no por ”disparar a lo loco”:
- Presión de aire comprimido: granallado abierto suele ser 0.6–0.7 MPa; presión baja da desherrumbre incompleta, caída abrupta de eficiencia.
- Ángulo de eyección: 60–80° con la superficie es óptimo; vertical rebota y desperdicia abrasivo, muy pequeño debilita corte.
- Distancia de pistola: 200–400 mm, muy cerca daña sustrato, muy lejos baja eficiencia y rugosidad.
- Granulometría del abrasivo: determina rugosidad, grueso da alta rugosidad, fino da baja, debe coincidir con DFT.
- Gestión ambiental: zona de granallado requiere desempolvado, anti-viento, anti-humedad, evitar reoxidación y absorción de humedad del abrasivo.
El operador debe estar capacitado, comparar rugosidad con bloque estándar en cualquier momento, anotar parámetros en tarjeta de trabajo, no por感觉.
XI. Control de sales solubles y óxido de flash
El asesino invisible más ignorado en tratamiento de superficie son las sales solubles (cloruros, sulfatos):
- Fuente: atmósfera marina, sales deshielantes, humos industriales, residuos de limpiadores, se adhieren a acero en forma iónica.
- Daño: aunque se granalle a Sa2.5, la sal bajo la capa absorbe humedad formando celda de concentración, provocando ”corrosión filamentosa” ”ampollas”, por buena que sea la adherencia no resiste.
- Detección: método de parche Bresle con cromatografía iónica o colorimetría, proyectos importantes exigen contenido de sal superficial ≤ límite (p. ej. 20–50 mg/m², según norma).
- Eliminación: enjuague con agua dulce a alta presión (sin abrasivo) es primera opción para sal; granallado solo quita óxido no sales solubles, es error cognitivo común.
- Óxido de flash: tras granallado, superficie reoxida rápido con humedad alta, pintar en tiempo limitado; si no se puede, protección temporal o imprimación de taller.
Incluir ”eliminación de sal” en tarjeta de proceso es paso clave para vida larga en marina, puentes, plantas químicas, pero a menudo omitido en obras generales, finalmente ”superficie brillante pero oxida pronto”.
XII. Errores comunes de tratamiento de superficie
Error 1: granallar solo por ”brillo”, ignorar rugosidad. Brillante no es rugosidad calificada, medir Rz con bloque.
Error 2: dejar mucho tiempo tras granallado antes de pintar. Superficie reoxida (óxido flash) en aire húmedo, pintar imprimación en tiempo límite (p. ej. 4h, según ambiente).
Error 3: granallar acero inoxidable con granalla de acero. Contaminación férrica provoca oxidación, usar abrasivo no metálico.
Error 4: construir con sustrato bajo punto de rocío. trampa común por bajada nocturna, medir punto de rocío.
Error 5: usar St2 como Sa2.5. Limpieza manual lejos de alcance de granallado, con imprimación ordinaria falla temprano.
Error 6: solo quitar óxido no desengrasar. Aceite corta adherencia, más oculto que óxido.
Error 7: rugosidad cuanto más alta mejor. Pico muy rugoso expone base, valle acumula aire, se vuelve fuente de corrosión.
XIII. Poner el tratamiento de superficie en el sistema de compatibilidad
El tratamiento de superficie no es proceso aislado, es el primer eslabón del sistema ”imprimación—intermedia—acabado”. Tomando el diseño de sistema ISO 12944-2018: acero al carbono en grado de corrosión C2–CX, primero granallado Sa2.5 + imprimación de taller, luego imprimación epoxi rica en zinc + capa intermedia epoxi micácea + capa de acabado de poliuretano. El grado de tratamiento se escribe directo en tabla de sistema, con espesor de cada capa (p. ej. imprimación 70–80µm, intermedia 100–150µm, acabado 100–120µm) como base de aceptación.
Kexin New Materials (kexinMaterials)Al entregar un sistema de protección industrial, se incluyen en la ficha de proceso el grado de preparación de superficie, la ventana de rugosidad, el umbral de punto de rocío/humedad y el espesor de película del revestimiento, y se proporcionan los correspondientes lijados con abrasivo no metálico y sistemas tolerantes a la herrumbre para sustratos especiales como acero inoxidable, acero galvanizado y equipos en servicio, asegurando que "tres partes de pintura, siete de preparación" se aplique realmente en la obra, y no quede solo en un eslogan.
Sobre la compensación general en la selección de sistemas, si estás decidiendo entre revestimiento industrial a base de disolvente y a base de agua, puedes consultar la guía de selección para sustituir disolvente por agua en revestimientos de protección industrial; y para entender las diferencias de "agua vs. aceite" en adherencia y aplicación, comparativa de selección entre pintura a base de agua y pintura a base de aceite ofrece un marco más sistemático. En cuanto a seguridad en la aplicación, análisis de mitos de seguridad en pinturas a base de agua también te ayuda a evitar riesgos en sitio como "ventilación insuficiente en el tratamiento de base".
XIV. Coincidencia entre preparación de superficie y sistema de revestimiento
Diferentes revestimientos tienen distintos requisitos de preparación de base, no se puede aplicar un criterio único:
- Imprimación epoxi rica en zinc: debe ser granallada a Sa2.5 + rugosidad 30–75 µm, de lo contrario el contacto entre el polvo de zinc y la superficie de acero es deficiente, la protección catódica falla y equivale a aplicar rica en zinc en vano.
- Capa intermedia epoxi con micaco de hierro: depende de la adherencia de la imprimación; una preparación de base insuficiente provoca desprendimiento en cadena y la capa de barrera queda sin efecto.
- Capa de acabado de poliuretano / acrílica: es muy sensible a aceites y polvo; si la preparación de base y la limpieza intercapa no son adecuadas, fácilmente presenta cráteres, deslaminado y pérdida de brillo.
- Revestimiento tolerante a la herrumbre: puede usarse en St2/St3, pero aún rige el principio de cuanto más limpia la herrumbre mejor, no se debe tomar "tolerante" como "sin tratamiento".
En una frase: cuanto más se apoya la imprimación en protección electroquímica (como la rica en zinc), más depende del grado de granallado; cuanto más fina y delicada es la capa de acabado, más teme a la contaminación. El grado de preparación de superficie debe incluirse junto con el sistema de revestimiento en la tabla de especificaciones.
XV. Seguridad en la aplicación y control de polvo
La preparación de superficie tiene líneas rojas de seguridad, a menudo ignoradas por "solo mirar la calidad":
- Polvo de granallado: la sílice está prohibida en granallado abierto (causa silicosis), debe cambiarse por granalla de acero/garnet, etc., con sistema de extracción de polvo y protección respiratoria (al menos mascarilla de partículas NIOSH).
- Espacio confinado: ventilación forzada obligatoria, medición de oxígeno y concentración de inflamables, persona de vigilancia designada, prohibido trabajar solo.
- Rebote de abrasivo: el operador debe usar gafas, protección auditiva y traje de trabajo completo, para evitar lesiones por rebote y daño por ruido.
- Disolvente desengrasante: usar desengrasante de baja toxicidad, ventilación y prevención de incendios, evitar acumulación de vapores inflamables.
- Lijado de acero inoxidable: el polvo de abrasivo no metálico también debe recogerse, para evitar peligro por partículas respirables.
Incluir la seguridad y la calidad de la preparación de superficie en el plan es la comprensión completa de "siete partes de base": la base debe tratarse bien, y también de forma segura.
XVI. Plantilla de tarjeta de proceso de preparación de superficie
Consolidar los puntos anteriores en una tarjeta de proceso firmable es clave para la implementación. Los campos típicos son los siguientes, que facilitan la ejecución en sitio y el seguimiento posterior:
| Proceso | Ítem de control | Estándar / Método | Registro |
|---|---|---|---|
| Desengrase | Aceite en superficie | Paño blanco sin manchas de aceite | Apto / No apto |
| Granallado | Grado de limpieza | ISO 8501-1 Sa2.5 | Comparación con foto estándar |
| Rugosidad | Profundidad de perfil Rz | 30–75 µm | Bloque patrón / Perfilómetro |
| Desalado | Sales solubles | Método Bresle ≤ límite de norma | mg/m² |
| Ambiente | Punto de rocío / Temp-hum | Sustrato > punto de rocío 3℃, HR ≤ 80% | Registro medido |
| Tiempo de pintado | Control de flash-rust | Imprimar dentro del límite | Marca de tiempo |
Esta tarjeta se archiva junto con el espesor de película del revestimiento y la detección de adherencia, formando evidencia de toda la cadena "base—intermedia—acabado", y es el mejor escudo ante disputas de recepción.
XVII. Preparación de superficie en renovación de recubrimientos antiguos
La renovación de instalaciones antiguas fracasa fácilmente en la preparación de base, debe tratarse como tema independiente:
- Primero determinar el sistema antiguo (alquídico / epoxi / poliuretano / desconocido), hacer prueba de compatibilidad antes de definir imprimación de transición, no adivinar por color;
- Superficie de pintura antigua intacta: lijar para romper brillo, quitar polvo y desengrasar basta para repintar, pero confirmar compatibilidad intercapa;
- Zona con óxido: debe granallarse ampliado a Sa2.5 o al menos St3, los cráteres de óxido requieren desalado, evitar "tapar óxido";
- Prohibido "pintar fina capa sobre todo para tapar óxido"—eso pospone el fallo en vez de eliminarlo, suele recurrir en medio año.
Renovar no es volver a pintar una capa, sino un proyecto sistemático de "determinar capa antigua + verificar compatibilidad + rehacer preparación de base"; el peso de la preparación de superficie en renovación es aun mayor que en obra nueva.
XVIII. Análisis de casos reales de fallo en preparación de superficie
Llevar los principios anteriores a "material de enseñanza negativa" ayuda a recordar:
- Caso 1: granallado brillante pero burbujas en medio año. Un puente visualmente a Sa2.5, pero ignoró sales solubles; cloruros de atmósfera marina residuales provocaron celda de concentración, corrosión filiforme bajo recubrimiento. Lección: desherrumbrar no es desalar, la detección Bresle debe entrar en la tarjeta de proceso.
- Caso 2: acero inoxidable con granalla de acero por error. Cuadrilla de mantenimiento usó perdigón de acero por rapidez en inoxidable, granos de hierro incrustados causaron óxido local, retrabajo total. Lección: inoxidable debe lijarse con abrasivo no metálico para producir rayas, el abrasivo ferrosos está prohibido.
- Caso 3: trabajar de noche bajo punto de rocío. Proyecto costero iba bien de día, de madrugada la temperatura de sustrato bajó bajo punto de rocío sin notar, al amanecer toda la superficie burbujeó y se desprendió. Lección: el margen de 3℃ de punto de rocío debe medirse por turno, sitios con gran cambio térmico requieren registro más frecuente.
El punto común de los tres casos: la preparación de superficie "parecía hecha", pero se saltaron restricciones clave (desalado, abrasivo, punto de rocío), al final culparon al revestimiento—ese es el costo típico de ignorar "tres partes de pintura, siete de preparación".
XIX. Vinculación entre rugosidad y método de aplicación
La superficie con rugosidad también exige al método de aplicación, no deben diseñarse por separado:
- Aplicación sin aire: buena atomización, cubre establemente rugosidad 30–75 µm, es el estándar en revestimiento industrial espeso;
- Pincel: en aristas y nodos complejos entra mejor, apto para refuerzo y retoque local;
- Rodillo: alta eficiencia en planos grandes, pero en superficie muy rugosa atrapa aire, conviene con sin aire;
- Aplicación convencional con aire: usada en acabado decorativo, raro en anticorrosión industrial espesa.
En una frase: la preparación de base define rugosidad, la rugosidad define método de aplicación, todo encadenado. En el diseño de especificaciones, "grado de granallado + rugosidad + equipo de aplicación" deben fijarse como un grupo de parámetros, no por separado.
XX. Lista de una frase para el sitio
Comprimir el texto en una lista para pegar en sitio sirve más que cualquier eslogan:
- Acero al carbono granallado a Sa2.5, rugosidad 30–75 µm;
- Inoxidable debe lijarse con abrasivo no metálico para rayas uniformes, prohibido abrasivo ferrosos;
- Sustrato > punto de rocío 3℃, HR ≤ 80% para permitir aplicación;
- Tras granallado, imprimar en plazo; si sales solubles exceden, lavar con agua dulce a alta presión;
- St2/St3 solo como umbral mínimo, si se puede granallar no hacer manual.
Estos cinco puntos cumplidos, "tres partes de pintura, siete de preparación" se hace realidad y la vida del recubrimiento tiene respaldo.
Hay que recordar: preparación de superficie apta no es para siempre: tras pintar debe evitarse daño mecánico y encharcamiento prolongado, y hacer examen periódico del recubrimiento (ej. adherencia y óxido cada 3–5 años), para extender el beneficio de "siete partes de base" a todo el ciclo de vida, no terminar al entregar.
Preguntas frecuentes
1. ¿En qué estado debe estar realmente el granallado Sa2.5?
Según ISO 8501-1, Sa 2½ (Sa2.5) requiere que la superficie de acero no tenga grasas, suciedad, cascarilla, manchas de óxido ni recubrimientos visibles, solo permitiendo manchas muy leves punteadas o estriadas, aspecto gris metálico uniforme. Es grado comúnmente recomendado para imprimaciones anticorrosión pesada, no "blanco total" (ese es Sa3).
2. ¿Por qué controlar rugosidad de granallado en 30–75 µm?
La rugosidad da anclaje mecánico; muy baja (75–100 µm) los picos pueden quedar sin cubrir y valles atrapan aire como fuente de corrosión. 30–75 µm es el mejor equilibrio para adherencia y cobertura de la mayoría de imprimaciones industriales, valor ajustado por DFT, comparar in situ con bloque ISO 8503.
3. ¿Por qué la temperatura de sustrato debe ser > punto de rocío 3℃?
El punto de rocío es la temperatura de condensación; si sustrato está bajo o cerca, se condensa película de agua, adherencia perdida y burbujas. Exigir al menos 3℃ sobre punto de rocío es regla de hierro en aplicación de revestimiento industrial (5–35℃, HR≤80%), medir con termohigrómetro y medidor de punto de rocío.
4. ¿Se puede granallar inoxidable con granalla de acero?
No. El abrasivo ferrosos se incrusta y causa óxido por contaminación férrica. Archivos de estudio exigen inoxidable con lijado de abrasivo no metálico para producir rayas (ej. alúmina, garnet), anclaje sin contaminar.
5. ¿En qué difieren St2 y St3 de Sa2.5?
St2/St3 son limpieza manual/con herramientas motorizadas: St2 es minuciosa pero sin requisito de brillo, St3 es muy minuciosa y presenta brillo metálico; ambas conservan la cascarilla de óxido adherida firmemente, y la profundidad de eliminación de óxido es muy inferior a la del chorreado. Sa2.5 es nivel de chorreado casi blanco, dejando solo manchas de color muy leves. St solo puede servir como umbral mínimo cuando el chorreado no es factible.6. ¿Cuánto tiempo después del chorreado se debe aplicar la imprimación?
Depende del entorno; en aire húmedo la superficie tratada sufre "flash rust" (óxido instantáneo). Generalmente se requiere aplicar la imprimación de taller o la imprimación dentro de un tiempo limitado (comúnmente dentro de las 4 horas, según temperatura y humedad), evitando la exposición prolongada y el reóxido.
7. ¿Se puede trabajar si la humedad relativa supera el 80%?
Por lo general, está prohibido. La alta humedad retrasa el curado de epoxi/poliuretano y aumenta el riesgo de condensación. Se debe esperar a que HR ≤ 80% y el sustrato esté al menos 3℃ por encima del punto de rocío antes de aplicar.
8. ¿Es mejor cuanto mayor es la rugosidad?
No. Una rugosidad excesiva deja las cimas sin cubrir por el revestimiento, convirtiéndose en puntos de partida para la corrosión, y los valles pueden atrapar aire formando poros. Debe controlarse en un rango de 30–75 µm, y coincidir con el espesor de película.
9. ¿Cómo se acepta la preparación de superficie como calificada?
Evalúe el grado con las fotografías estándar ISO 8501-1, mida la rugosidad con bloques de comparación ISO 8503 (objetivo 30–75 µm), mida las sales solubles por método Bresle, verifique aceites con paño blanco, registre temperatura/humedad y punto de rocío; tras el curado, verifique la adherencia por cuadrícula según GB/T 9286 (grado 0/1 es excelente). Inclúyalo en el acta de recepción para evitar disputas.
10. ¿Qué soporte puede ofrecer Kexin New Materials en la preparación de superficie?
Kexin New Materials (kexinMaterials) incluye en la ficha de proceso el grado de preparación de superficie, el rango de rugosidad, el umbral de punto de rocío/humedad y el espesor de película del revestimiento, y para acero inoxidable, acero galvanizado y equipos en servicio proporciona lijado con abrasivos no metálicos y sistemas tolerantes a óxido, cumpliendo con "tres partes de pintura, siete partes de base".
Lecturas adicionales
- Guía de selección para la sustitución de disolvente por agua en revestimientos industriales de protección: integra la preparación de superficie con la selección del sistema, estableciendo una decisión global de imprimación—capa intermedia—capa de acabado.
- Comparativa de selección entre revestimiento a base de agua y pintura de aceite: comprenda las diferencias de adherencia y aplicación entre distintos sistemas, con referencia para los requisitos de preparación de base.
- Análisis de conceptos erróneos de seguridad en revestimientos a base de agua: evite riesgos de seguridad en sitio como ventilación y protección durante la preparación de base y la aplicación.