„Wasserverdünnbare Farbe trocknet langsam und läuft bei Feuchtigkeit weiß an“ ist so ziemlich der erste Kommentar jedes Betriebs und jedes erfahrenen Handwerkers, der gerade erst mit wasserverdünnbaren Systemen in Berührung kommt. Dieser Satz ist richtig, aber er erzählt nur die halbe Geschichte – wasserverdünnbare Farbe bildet tatsächlich durch Verdunstung von Wasser den Film und reagiert empfindlich auf Temperatur und Feuchtigkeit, doch ihr „langsames“ Trocknen und ihr „Feuchtigkeitsproblem“ sind berechenbare und beeinflussbare physikalische Prozesse, keine Geheimwissenschaft. Dieser Artikel beginnt mit dem Filmbildungsmechanismus und übersetzt das „Warum langsam, warum feuchtigkeitsempfindlich“ in ein anwendbares Temperatur-Feuchtigkeits-Fenster, und gibt dann ein komplettes Set an praktischen Gegenmaßnahmen für Temperaturanhebung, Entfeuchtung, erzwungene Konvektion, Trocknungsbeschleuniger/Filmbildungshilfsmittel, Infrarot-Warmluft-Unterstützung sowie Unterschiede zwischen Winter und Sommer, damit das Trocknen vom Engpass zu einem kontrollierbaren Prozessschritt wird.
Als langjähriger Beschichtungslieferant für Möbel- und Holzbauunternehmen hat Kexin New Materials (kexinMaterials) umfangreiche Vor-Ort-Daten zur Trocknungsbegleitung wasserverdünnbarer Holzbeschichtungssysteme gesammelt; die Temperatur-Feuchtigkeits-Fenster und Trocknungsbeschleunigungskonzepte dieses Artikels stammen ebenfalls aus diesen Praxiserfahrungen. In der Auswahlphase können Sie zunächst unser Holzbeschichtungs-Produktsystem vergleichen und je nach „Werkstück, Taktzeit, örtlichem Klima“ die entsprechende trocknungsfreundliche Formulierung festlegen.
Eins: Wie trocknet wasserverdünnbare Farbe eigentlich?
Um Probleme zu lösen, muss man zuerst den Mechanismus verstehen. Das Trocknen wasserverdünnbarer Farbe (am Beispiel wasserverdünnbarer Acryl-/Polyurethan-Dispersionen) lässt sich grob in drei Schritte unterteilen:
- Wasserverdunstung, Partikel nähern sich an: Nach dem Auftrag diffundiert das Wasser von der Filmoberfläche in die Luft, die Emulsionspartikel rücken allmählich zusammen, die Viskosität steigt und erreicht die „Oberflächentrocknung“.
- Partikel verformen und verschmelzen: Wenn das Wasser ausreichend gering ist und das System über der minimalen Filmbildungstemperatur (MFFT) liegt, weichen die Partikelhüllen auf und verschmelzen durch gegenseitigen Druck zu einem kontinuierlichen Film. Dieser Schritt erfordert Filmbildungshilfsmittel (coalescent, z. B. Glykolether), die die Partikel vorübergehend erweichen; andernfalls verschmelzen die Partikel bei niedriger Temperatur nicht, und der Lackfilm wird pudrig und nicht kontinuierlich.
- (Teilweise Systeme) Selbstvernetzung/Aushärtung: Systeme mit Hydroxyl-/Carboxylgruppen oder eingeführten Vernetzungsmonomeren gehen während des Trocknens eine Selbstvernetzung ein, was Dichtheit und Beständigkeit weiter erhöht.
Wesentliche Schlussfolgerung: Trocknen = Wasser entweicht + Partikel verschmelzen, beides wird direkt von Temperatur und Feuchtigkeit gesteuert. Kann das Wasser nicht entweichen (hohe Feuchtigkeit), stoppt alles danach; reicht die Temperatur nicht (unter MFFT), verschmelzen die Partikel nicht, es sieht nach Oberflächentrocknung aus, ist aber tatsächlich „Scheintrocknung“.
Zwei: Warum „langsam“ und warum „feuchtigkeitsempfindlich“
2.1 Ursache der Langsamkeit: Verdunstung durch Konzentrationsunterschied
Die Rate, mit der Wasser aus dem feuchten Film in die Luft gelangt, hängt von der Differenz zwischen dem Wasserdampfpartialdruck an der Filmoberfläche und dem in der Luft ab. Je trockener die Luft (niedriger absoluter Feuchtegehalt), desto größer die Differenz und desto schneller entweicht das Wasser; umgekehrt langsamer. Daher ist die „Trocknungsgeschwindigkeit“ kein fester Wert, sondern das Ergebnis des Umgebungszustands.
2.2 Ursache der Feuchtigkeitsempfindlichkeit: Relative Feuchtigkeit blockiert Verdunstung
Wenn die relative Luftfeuchtigkeit (RH) nahe 100% liegt, nähert sich der Wasserdampfpartialdruck der Sättigung, und das Wasser im feuchten Film hat fast keinen Ort mehr zum Entweichen, die Verdunstung geht gegen null – das ist das physikalische Wesen von „an Regentagen trocknet wasserverdünnbare Farbe den ganzen Tag nicht“. Noch schlimmer: Wenn die Temperatur des Werkstücks oder der Filmoberfläche unter dem Taupunkt der Luft liegt, kann sich Wasser aus der Luft auf dem Lackfilm kondensieren, was zu Feuchtigkeitsrückfall, Weißanlaufen und Trübung führt.
Ein Satz: Hohe Feuchtigkeit verhindert Wasserverdunstung, niedrige Temperatur verhindert Partikelverschmelzung – beides zusammen ist die „Todeskombination“ für wasserverdünnbare Farbe.
Drei: Einfluss der Temperatur: Niedrige Temperatur verlangsamt und trennt Oberflächen-/Durchtrocknung
Mit jeder Temperatursenkung sinkt der Sättigungsdampfdruck des Wassers und die Verdunstung verlangsamt sich; gleichzeitig steigt die Viskosität des Systems und die Partikel werden härter, sodass die MFFT für die Verschmelzung schwerer erreicht wird. Es treten typische Phänomene auf:
- Oberflächentrocknung geht, Durchtrocknung schlecht: Die Oberfläche verliert zuerst Wasser und bildet eine Haut, innen ist es kalt und feucht, langfristig keine Durchtrocknung, nach Stapeln Druckstellen, Verkleben, Feuchtigkeitsrückfall.
- Rückstände von Filmbildungshilfsmitteln: Bei niedriger Temperatur werden zur Förderung der Verschmelzung mehr Filmbildungshilfsmittel zugesetzt, doch die niedrige Temperatur verhindert auch deren Verdunstung, was zu weichem, klebrigem, wenig beständigem Film führt.
Daher darf die Winterverarbeitung nicht nur aufs „Warten“ setzen, sondern muss aktiv temperieren und die Feuchtigkeit kontrollieren, um die Filmbildungsumgebung zurück in das Fenster zu bringen.
Vier: Umgebungs-Temperatur-Feuchtigkeits-Fenster: Zuerst Standard festlegen, dann Gegenmaßnahmen
Zusammengefasst für die meisten wasserverdünnbaren Holzbeschichtungssysteme liegen die empfohlenen Verarbeitungs- und Trocknungsfenster etwa wie folgt (genaue Angaben gemäß Produktdatenblatt):
| Phase | Temperatur | Relative Feuchtigkeit | Hinweis |
|---|---|---|---|
| Spritzen | 15–30℃ | 40%–70% | Zu niedrig neigt zu Orangenhaut, zu hoch schwer trocken |
| Oberflächentrocknung (Ablauf) | 20–30℃ | 50%–70% | Ablauf und Staubschutz kombiniert |
| Erzwungene Trocknung | 30–50℃ (Werkstück) | Feuchteregelung + Abluftentfeuchtung | IR/Warmluft, mit Abluftentfeuchtung kombiniert |
| Stapelbar/Verpackbar | je System | — | nach Durchtrocknung statt Oberflächentrocknung beurteilen |
| Verbotsbereich | 80%RH | — | neigt zu Scheintrocknung, Feuchtigkeitsrückfall, Weißanlaufen |
Hinweis: Der Trocknungsabschnitt muss nicht nur „erhitzen“, sondern vor allem „das verdunstete Wasser abführen“, sonst sammelt sich örtlich Feuchtigkeit und die Mühe war umsonst.
Fünf: Gegenmaßnahme eins: Temperatur anheben (Partikel verschmelzen lassen, Wasser aktivieren)
Temperaturanhebung ist das direkteste Beschleunigungsmittel, aber man muss „das Werkstück erhitzen“ statt nur die Luft:
- Werksheizung: Umgebung stabil über 20℃ halten, um generelle Kälte im Winter zu vermeiden.
- Werkstückvorwärmung: Dicke Platten, kalte Werkstücke vor dem Spritzen vorwärmen, um den „Kaltfilm“-Effekt zu reduzieren und die Oberflächentrocknung zu verkürzen.
- Temperatur im Trocknungsabschnitt: Im erzwungenen Trocknungsabschnitt Werkstückoberfläche stabil bei 30–50℃ (je Systemobergrenze) halten, deutliche Beschleunigung.
- Lokale Überhitzung vermeiden: IR-Direktbestrahlung dünner Platten lässt leicht Oberflächenhaut bilden, innen bleibt feucht; mit Warmluft das innere Wasser abführen.
Sechs: Gegenmaßnahme zwei: Entfeuchten (das „Wasser hat keinen Ort“ unterbinden)
Bei Temperaturanhebung muss zwingend entfeuchtet werden, sonst zirkuliert das verdunstete Wasser in der Luft von neuem:
- Kälteentfeuchtung: Luft unter den Taupunkt kühlen, Wasser abscheiden, dann erwärmt zuführen; für die meisten Werkstätten geeignet, wirtschaftlich.
- Rotationsentfeuchtung: bei niedrigen Feuchteanforderungen (z. B. RH<40%) stabiler, geeignet für anspruchsvolle Schnelltrocknungslinien, aber energieintensiv.
- Abluftkopplung: Trockenofen mit Abluftventilator, feuchte Abluft abführen, trockene Frischluft zuführen, bildet den „Verdunstung–Abfuhr“-Kreislauf.
- Saisonstrategie Regenzeit/Schwüle: In feuchten Süd-Jahreszeiten muss die Entfeuchtungskapazität nach dem schlechtesten Monat dimensioniert und ein Reservegerät vorgehalten werden, sonst steht die Linie jährlich zeitweise still.
Sieben: Gegenmaßnahme drei: Erzwungene Konvektion (Wasser „wegblasen“)
In ruhender Luft sammelt sich an der Filmoberfläche eine Grenzschicht aus gesättigter feuchter Luft, die Verdunstung wird gleichsam „abgewürgt“. Erzwungene Konvektion bricht diese Schicht auf:
- Windgeschwindigkeit und Luftmenge: Trocknungsabschnitt mit regelbarer Konvektion, Wasser abführen, aber nicht so stark, dass Orangenhaut und Staub entstehen.
- Strömungsführung: Nut- und Stehflächen der Werkstücke berücksichtigen, örtliche Totescken mit Wasserstau vermeiden.
- Niedrige Windgeschwindigkeit im Ablauf: Vor der Oberflächentrocknung niedrige Windgeschwindigkeit für guten Ablauf; im Trocknungsabschnitt Konvektion erhöhen.
- Reinheit: Konvektion wirbelt Staub auf, Spritzkabine und Trocknungsabschnitt müssen in der Sauberkeit gemeinsam verwaltet werden, sonst viele Partikel im Trockenfilm.
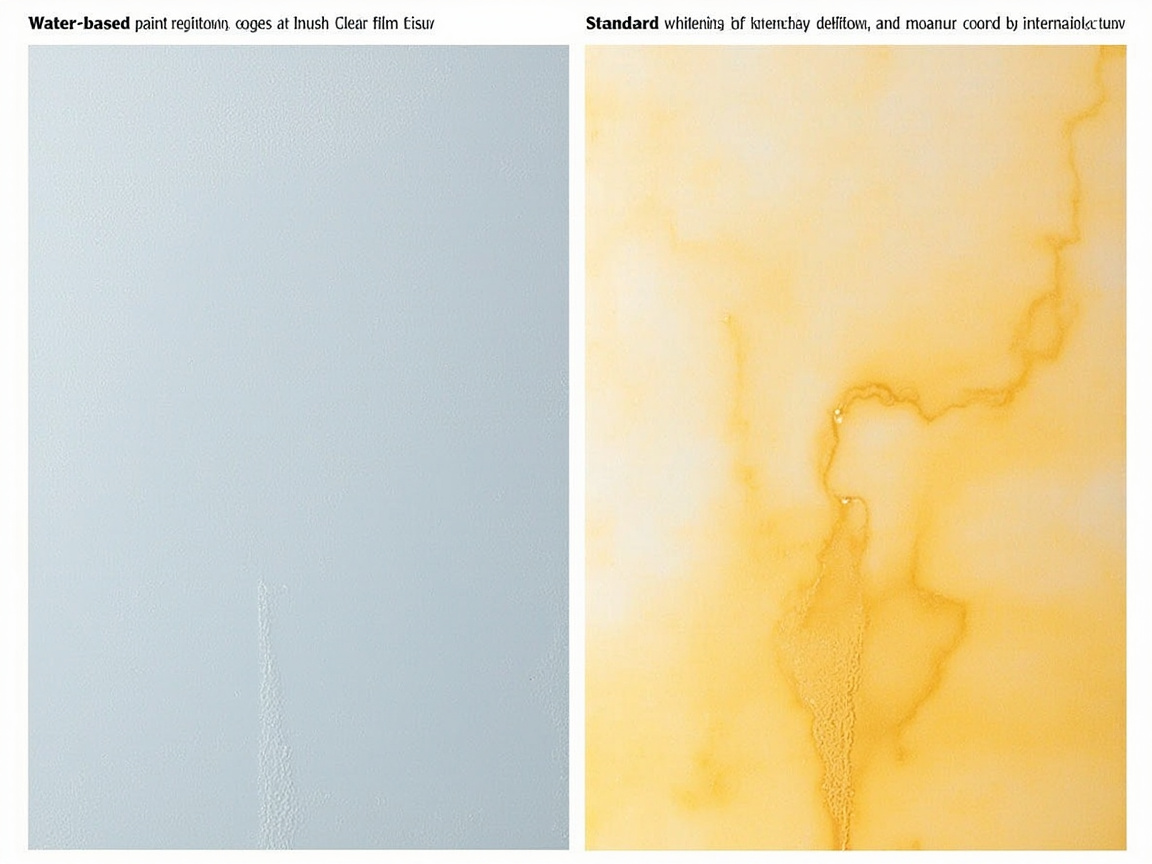
Acht: Gegenmaßnahme vier: Trocknungsbeschleuniger und Filmbildungshilfsmittel (Hebel zur Beschleunigung auf Formulierungsseite)
Neben der Umgebungskontrolle lässt sich auch auf Formulierungsseite „beschleunigen“:
- Filmbildungshilfsmittel (coalescent): z. B. Glykolether, Glykolester, senken die MFFT, sodass Partikel auch bei niedrigerer Temperatur verschmelzen. Die Dosierung muss zwischen „Verschmelzung fördern“ und „Rückstand/Weichheit“ balanciert und später im Trocknen ausgehärtet werden.
- Trocknungsbeschleuniger/Vernetzungsförderung: Bei wasserverdünnbaren Systemen mit oxidativer Vernetzung (z. B. wässrige Alkydemulsion, manche selbstvernetzenden Polyurethan-Dispersionen) lassen sich angemessene metallseifenartige Trockner (Cobalt, Mangan, Zirkon etc.) zur Förderung der Oxidationsvernetzung zugeben; bei selbstvernetzenden Systemen können latente Säuren/Vernetzungsbeschleuniger die Aushärtungstemperatur senken und die Durchtrocknung verkürzen.
- Multifunktionelle Amine und pH-Regulierung: Manche Systeme lösen Vernetzung über pH aus, sinnvolle Regulierung beschleunigt.
- Vorsichtwarnung: Zu viel Trockner verkürzt die Topfzeit, macht den Film spröde, gelbstichig oder lagerinstabil; zu viel Filmbildungshilfsmittel bleibt im Film als Rückstand weich und minderbeständig. Beschleunigung auf Formulierungsseite muss vom Lieferanten nach Stabilitätsprüfung dosiert erfolgen, vor Ort kein wahlloses Zugeben.
9. Gegenmaßnahme 5: Infrarot + Heißluftunterstützung (die richtige Lösung für die Fabriksmassenfertigung)
Allein mit natürlicher Trocknung oder reiner Beheizung stockt die Massenfertigung zwangsläufig. Die bewährte Kombination in der Fabrik ist Infrarotstrahlung (IR) + Heißluftkonvektion:
- IR schnelle Fixierung: Die Strahlung heizt das Werkstück direkt auf, Oberflächentrocknung und Fixierung innerhalb weniger Minuten, verhindert Ablaufen und Staubablagerung.
- Heißluft langsame Entwässerung: Führt das Wasser aus Film und Oberfläche kontinuierlich durch Konvektion ab, löst das Problem des „außen trocken, innen feucht“.
- Gradientensteuerung: Zuerst kurze IR-Fixierung, dann längere Heißluftentwässerung, zuletzt Abkühlung und Fixierung – schnell und zugleich durchgetrocknet.
- Taktabstimmung: Länge des Trockenofens und Fördergeschwindigkeit nach der „stapelbaren Durchtrocknungszeit“ festlegen, nicht nach der Oberflächentrocknungszeit; siehe Takt-Rückwärtsanalyse.
Für flache, serienmäßige und gleichförmige Teile, die das „Wasserverdunstungs“-Engpass vollständig umgehen wollen, lässt sich die UV-härtende Holzbeschichtung mit sofortiger Strahlungshärtung prüfen; für Decklagen mit hohen Härteanforderungen kann auch der Polyurethan-Holzlack (PU-Holzlack) als Referenz dienen.
10. Unterschiede zwischen Winter- und Sommerbau: Ein Parametersatz deckt nicht das ganze Jahr ab
| Dimension | Sommer (hohe Temperatur, hohe Luftfeuchte) | Winter (niedrige Temperatur, niedrige Luftfeuchte) |
|---|---|---|
| Hauptkonflikt | Hohe Luftfeuchte, leicht Rückfeuchtung und Weißanlaufen | Niedrige Temperatur, Partikel verschmelzen nicht, langsame Trocknung |
| Schwerpunkt-Maßnahme | Starke Entfeuchtung + Feuchtigkeitsabfuhr + Filmdickenkontrolle | Beheizung/Vorwärmung + Filmbildungshilfsmittel + IR/Heißluft |
| Oberflächentrocknungsrisiko | Schnell oberflächentrocken, aber innen nicht trocken, leicht Orangenhaut | Langsame Oberflächentrocknung, Staubablagerung, leicht Ablaufen |
| Filmbildungshilfsmittel | Leicht reduzierbar | In ausreichender Menge nötig und späteres vollständiges Verdunsten sicherstellen |
| Taubildungsvermeidung | Bei niedriger Werkstücktemperatur und feuchter Luft leicht Kondenswasser | Bei unzureichender Beheizung eher keine Kondensation |
| Lüftung | Verstärkte Feuchtigkeitsabfuhr | Wärmeerhalt und Luftwechsel gleichermaßen berücksichtigen |
Kernpunkt: Im Sommer gegen „Feuchte“ vorbeugen, im Winter gegen „Kälte“ – die Maßnahmen sind fast gegensätzlich, man braucht einen „Saison-Prozesszettel“ zum Umschalten, statt eines Parametersatzes fürs ganze Jahr.
11. Mehrfachbeschichtung und Zwischenanstrich-Intervalle
Wasserverdünnbare Holzbeschichtung meist 2–3 Schichten, die Zwischentrocknung bestimmt Gesamttakt und Schichtverbund:
- Zwischenschicht oberflächentrocken reicht für leichtes Schleifen: Muss nicht voll durchgetrocknet sein, aber Oberflächentrocknung muss erreicht und klebfrei sein; zu frühes Schleifen verletzt den feuchten Film.
- Vor Überlackierung Durchtrocknung bestätigen: Besonders bei dicken Schichten und kalt-feuchter Umgebung führt die nächste Schicht auf nicht durchgetrocknetem Untergrund zu eingeschlossenem Wasser, Bläschen, Zwischenanstrich-Weißanlauf und schlechter Haftung.
- Grundierung–Decklack-Abstimmung: Verträglichkeit und Trocknungsfenster unterschiedlicher Systeme prüfen, um „langsam unten, schnell oben“ mit unvollständiger Trocknung zu vermeiden.
- Pflegezeit: Vor Verpackung und Belastung die stapelbare Zeit bestätigen; wasserverdünnbare Farbe braucht oft Tage zur vollen Vernetzung, in dieser Zeit Belastung und Wasser vermeiden.
12. Häufige Trocknungsfehler und Gegenmaßnahmen
| Fehler | Erscheinung | Hauptursache | Gegenmaßnahme |
|---|---|---|---|
| Langsame Trocknung | Bleibt lange feucht, klebrig | Niedrige Temp. hohe Feuchte/schlechte Lüftung | Temperatur erhöhen, entfeuchten, konvektieren |
| Rückfeuchtung Weißanlauf | Film weiß und trüb | Hohe Feuchte Kondenswasser/nicht durchgetrocknet | Feuchte kontrollieren, Trocknung verlängern |
| Scheintrocknung | Außen trocken, innen nicht | Schlechtes Verschmelzen bei Kälte | Temperatur erhöhen, Filmbildungshilfsmittel zugeben |
| Bläschen/Nadelstiche | Blasen im Film | Internes Wasser eingeschlossen, siedet | Schichtdicke kontrollieren, gradientenweise trocknen |
| Druckstellen/Verkleben | Stapelverklebung | Stapeln vor Durchtrocknung | Nach Durchtrocknung produzieren |
| Orangenhaut | Oberfläche wie Orange | Zu schnelle Oberflächentrocknung/zu starke Konvektion | Verlauf regulieren, Windgeschwindigkeit senken |
| Kondenswasserflecken | Wasserflecken auf Oberfläche | Werkstück unter Taupunkt | Vorwärmen, Feuchte kontrollieren |
13. Kernpunkte beim Entwurf des Fabriktrocknungsabschnitts
Die genannten Maßnahmen in Anlagen umsetzen:
- Vorwärmzone: Werkstück vor Eintritt in Spritzkabine auf Prozesstemperatur vorwärmen, kalten Film reduzieren.
- Verlaufzone: Niedrige Windgeschwindigkeit, Temperatur/Feuchte geregelt, Verlauf und Staubschutz sichern.
- Starktrocknungszone: IR+Heißluft-Gradient, mit Feuchtigkeitsabfuhr Wasserdampf abführen.
- Abkühl-Fixierzone: Auf stapelbare Temperatur abkühlen vor Transfer, Druckstellen vermeiden.
- Umgebungs-Schleife: Spritzkabine und Trocknungszone konstant temperiert und befeuchtet, separat sauber, Kreuzkontamination durch Lösemittel verhindern.
- Verknüpfte Alarmierung: Bei Abweichung von Temp., Feuchte, Wind, Werkstücktemp. automatischer Alarm und Taktverlangsamung, um Serienfehler zu vermeiden.
Das Designprinzip bleibt stets „Heizen + Entfeuchten + Feuchtigkeitsabfuhr“ als Einheit; nur eines davon lässt Schwächen.
14. Zusammenarbeit mit Kexin New Materials
Kexin New Materials (kexinMaterials) liefert im Trocknungsbereich den Wert, die „Umgebungsanforderungen“ vorab in die Rezeptur zu schreiben: Für den feuchten Süden Systeme mit trocknungsfreundlicher, effizienter Filmbildungshilfsmittel-Wirkung zur Senkung der Entfeuchtungslast; für den Nordwinter wasserverdünnbare Rezepturen mit niedrigem MFFT und kaltem Verschmelzen, um die Beheizungsschwelle zu senken; und durch „Saison-Prozesszettel + Trocknungsabschnitts-Parameterempfehlung + Begleitproduktion zur Parametereinstellung“ hält die Fabrik bei jedem Klima Trocknungstakt und Durchtrocknungsqualität stabil. Für die Fabrik lohnt sich oft eher ein Lieferant, der Trocknung als „Rezeptur + Prozess“ gemeinsam liefert, als nachträglich Entfeuchter zuzukaufen, um das Problem an der Quelle zu lösen.
15. Häufige Trocknungsirrtümer
Irrtum 1: Oberflächentrocken heißt durchgetrocknet. Falsch. Wasserverdünnbare Farbe trocknet oft schnell an der Oberfläche, langsam durch; vor dem Stapeln muss nach Durchtrocknungszeit produziert werden, sonst Druckstellen und Verkleben.
Irrtum 2: Nur heizen, nicht entfeuchten. Heizen lässt Wasser verdunsten, doch ohne Abfuhr der feuchten Luft staut sich die lokale Feuchte und die Trocknung stockt. Heizen + Abfuhr müssen synchron laufen.
Irrtum 3: Im Winter mehr Filmbildungshilfsmittel löst alles. Übermäßige Rückstände machen den Film weich und mindern die Beständigkeit; bei Kälte verdunstet es selbst schwer, also Temperatur und Lüftung ergänzen.
Irrtum 4: Natürliches Trocknen reicht. Auf der Massenlinie gleichbedeutend mit Kapazitätszusammenbruch; man braucht IR+Heißluft+Entfeuchtung.
Irrtum 5: Ein Parametersatz fürs ganze Jahr. Sommer gegen Feuchte, Winter gegen Kälte – gegensätzlich, also Saison-Prozesszettel nötig.
Irrtum 6: Vor Ort eigenmächtig Trockner zusetzen zur Beschleunigung. Zu viel Trockner macht spröde, vergilbt, verkürzt Topfzeit; muss vom Lieferanten quantitativ verifiziert werden.
16. Energie- und Kostenabwägung: Wie rechnet man Entfeuchtung und Beheizung?
Trocknungsbeschleunigung kostet (Strom, Gas, Anlage), lohnt aber oft im Gesamtbild:
- Entfeuchtung vs. Nacharbeit: Ohne Entfeuchtung in der Feuchtezeit steigen Weißanlauf und Nacharbeitsrate; Ausschuss und Personal kosten meist weit über dem Strom für Entfeuchter. Entfeuchtung als „Versicherung“ statt „Verschwendung“ sehen.
- Beheizung vs. Zyklus: Ohne Temperatur im Winter vervielfacht sich die Trocknungszeit; die versteckten Kosten von Lieferverzug übersteigen die Heizkosten.
- IR+Heißluft vs. Flächenbelegung: Erzwungene Trocknung verkürzt den Aufenthalt von WIP, gibt Hallenfläche und Umlaufkapital frei – ein indirekter Ertrag.
- Filmbildungshilfsmittel vs. Eigenschaften: Ausreichend Hilfsmittel ermöglichen Trocknen bei Kälte, doch Verdunstung braucht Temperatur und Lüftung, sonst weiche Rückstände; Balance zwischen „trockenbar“ und „gut getrocknet“.
Empfehlung: Fabrik sollte Strom, Entfeuchtungskosten und nach Trocknungsmängeln anfallende Nacharbeitskosten monatlich vergleichen; meist zeigt sich: Aktive Trocknungskontrolle im Fenster spart mehr als „Wetterwetten“.
17. Trocknungskonzepte für Fabriken unterschiedlicher Größe
Nicht jeder braucht volle Automatisierung; wählen nach Größe:
- Große Massenfertigung: Konstant-klimatische Spritzkabine + IR+Heißluft-Trockenofen + Rotorentfeuchter + Lackversorgung, durchgehend parametriert, Fokus Takt und Konsistenz.
- Mittlere Custom-Fertigung: Airless/airmix-Spritzen + Kälteentfeuchtung + modulare IR/Heißluft-Trockenräume, Produktion nach Werkstückfamilien, Flexibilität und Stabilität.
- Kleine Werkstatt: Mindestens eigenen konstanten Kleinst-Trockenraum und Entfeuchter, Bau bei hoher Feuchte/Tiefe vermeiden, mit „Lastverschiebung + erzwungener Kleintrocknung“ das Trocknungsrisiko minimal halten.
Unabhängig von der Größe gilt die Basis „Heizen + Entfeuchten + Feuchtigkeitsabfuhr“ als Einheit, nur der Automatisierungsgrad variiert. Ignoriert man einen Punkt, zahlt man bei bestimmtem Wetter mit Nacharbeit.
18. Zusammenhang zwischen Trocknung und VOC-Emission
Viele denken, ”wasserverdünnbar = null VOC, keine Behandlung nötig”, doch das ist ein Irrtum. Der Trocknungsabschnitt steht in direktem Zusammenhang mit den VOC-Emissionen:
- Filmbildungshilfsmittel verdunsten: Alkylether-Filmbildungshilfsmittel gelangen während des Trocknens in das Abgas und fallen in den VOC-Bereich. Sie müssen in die Erfassung und Behandlungsberechnung der Abluft einbezogen werden und dürfen wegen ”wasserverdünnbar” nicht ausgenommen werden.
- Die Trocknungszone ist der Emissionshöhepunkt: Die Zwangstrocknung führt Wasser und Hilfsmittel gemeinsam schnell aus. In der Abluft befinden sich sowohl Wasserdampf als auch organische Stoffe. Das Abluftsystem muss gleichzeitig Entfeuchtung und VOC-Behandlung berücksichtigen (z. B. Konzentrierung + Verbrennung oder Adsorption).
- Richtung für Low-VOC-Rezeptur: Die Wahl eines wasserverdünnbaren Systems mit geringem Bedarf an Filmbildungshilfsmitteln und niedriger MFFT kann die organischen Emissionen im Trocknungsabschnitt an der Quelle reduzieren und die Last der Endbehandlung senken.
- Compliance ist nicht das Ende: Die Wasserverdünnung reduziert die VOC-Gesamtmenge, muss aber weiterhin die Grenzwerte wie GB 30981 erfüllen und die Ablufterfassung abschließen. Bei der Auslegung des Trocknungsprozesses sollten gleichzeitig Schnittstellen für die Behandlung vorgesehen werden.
Den Trocknungsabschnitt als ”Ort der Emissionsentstehung” zu planen und nicht nur als ”Beschleunigungsgerät”, ermöglicht die Vereinbarkeit von Effizienz und Compliance.
Neunzehn. Trocknung mit Daten überwachen: Sensoren und Dashboard
Wie bei anderen Abschnitten der wasserverdünnbaren Linie sollte auch die Trocknung datenbasiert sein:
- Mehrpunkt-Temperatur- und Feuchtigkeitssensoren: Sensoren in Spritzkabine, Ablaufzone, Starktrocknungszone und Kühlzone anbringen, Echtzeitanzeige und Grenzwertalarm, um ”Einstellung nach Gefühl” zu vermeiden.
- Werkstücktemperatur-Verfolgung: An Schlüsselarbeitsplätzen der Förderkette die Oberflächentemperatur des Werkstücks messen, um zu bestätigen, ob das Verschmelzungsfenster erreicht ist, statt nur die Umgebungstemperatur zu betrachten.
- Windgeschwindigkeits-/Luftmengenaufzeichnung: Die Windgeschwindigkeit im Konvektionsabschnitt in die Wartungskontrolle einbeziehen, um zu verhindern, dass eine Lüfterabschwächung die Trocknung verlangsamt, ohne bemerkt zu werden.
- Trocknungs-Dashboard: ”Gemessene Werte der stapelfähigen Zeit, Dauer der Umgebungsüberschreitung, durch Trocknung verursachte Ausschussrate” als Tages-Dashboard erstellen und mit Takt, Ausbeute verknüpft analysieren.
Die Datennutzung verwandelt die Trocknung von ”vom Wetter abhängig” in ”Parameter kontrollierbar” und ist die Basis für stabile Massenfertigung.
Zwanzig. Beispiele für Trocknungsumrüstung bei zwei Fabriktypen
- Türfabrik (große, flache Teile): Hauptsächlich lange kontinuierliche Linie, IR-Vorfixierung + langer Heißluft-Entwässerungsofen, mit Kälteentfeuchtung und Feuchtigkeitsabfuhr; Schwerpunkt auf Kantenverhinderung bei dünnen Platten, Durchtrocknung bei dicken Kanten, Trocknungsofenlänge nach ”stapelfähiger Durchtrocknungszeit” festgelegt.
- Küchenmöbelfabrik (regelmäßige Chargen): Nach Elektrostatischem Spritzen schnelltrocknender Ofen, hoher Takt, Trocknungsabschnitt kurz und stark, mit Rotorentfeuchtung den Einfluss der Regenzeit minimieren, stabile Tageskapazität sichern.
Beide Beispiele zeigen gemeinsam: Die Trocknungslösung muss auf der Werkstückfamilie und dem Takt basieren; fremde Öfen zu kopieren führt oft zu ”Maße passen, Logik falsch”.
Einundzwanzig. Schnelle Fehlerbehebungsliste für Trocknungsprobleme
Vor Ort bei ”trocknet nicht / trocknet schlecht” in dieser Reihenfolge in 5 Minuten lokalisieren:
- Umgebung prüfen: Liegt Temperatur/Feuchtigkeit außerhalb des Fensters (75%RH)? Zuerst das Fenster wiederherstellen.
- Werkstück anfassen: Ist das Werkstück eiskalt und unter dem Taupunkt? Vorwärmen vor dem Spritzen.
- Filmdicke prüfen: Wurde zu dick gesprüht, was zur unvollständigen Trocknung führt? Dünner in mehreren Gängen.
- Hilfsmittel prüfen: Sind Filmbildungshilfsmittel ausreichend, wurden sie vor Ort wahllos verdünnt? Gemäß Rezeptur ergänzen.
- Geräte prüfen: Laufen IR/Heißluft/Entfeuchtung/Feuchtigkeitsabfuhr tatsächlich? Ist Windgeschwindigkeit/Luftmenge abgesunken?
- Untergrund prüfen: Sind Vorbehandlung und Versiegelung ausreichend, was zu ungleichmäßiger Wasseraufnahme und lokaler Langsam-Trocknung führt?
Die meisten Trocknungsprobleme fallen in diese sechs Punkte; die geordnete Prüfung ist sicherer und schneller zur Schadensbegrenzung als wahlloses Hinzufügen von Trocknungsbeschleunigern.
Zweiundzwanzig. Ein Satz Rat für Fabriken mit neuer wasserverdünnbarer Linie
Betrachten Sie die Trocknung nicht als Kleinigkeit ”einen Trockenschrank kaufen”, sie ist ein Systemprojekt aus ”Erwärmung + Entfeuchtung + Feuchtigkeitsabfuhr + Parametern”. Zuerst auf der kleinen Linie das Temperatur-Feuchtigkeits-Fenster, die Filmbildungshilfsmittelmenge und den Trocknungstakt erarbeiten und Standardmuster hinterlegen, dann die Geräteabmessungen aus dem Takt rückwärts ableiten, zuletzt die Produktion ausweiten. Lieber etwas langsameres Anlaufen als Massenproduktion auf unverifizierter Linie zu erzwingen – die Nacharbeit bei Trocknungsfehlern ist oft teurer als die Abschreibung der Umrüstung und belastet Liefertermine und Kundenvertrauen.
Dreiundzwanzig. Das ”Minimum Viable Set” der Trocknungsparameter
Für Einsteigerfabriken muss nicht sofort jeder Parameter verwaltet werden; zuerst das Minimum Viable Set fixieren vermeidet achtzig Prozent der Unfälle: Temperatur ≥15℃, Feuchtigkeit ≤75%, Filmdicke nicht über Limit, Filmbildungshilfsmittel gemäß Rezeptur, Trocknungsabschnitt-Entfeuchtung eingeschaltet. Diese fünf Punkte als Pflicht-Checkliste beim Start machen, dann schrittweise Sensoren und Dashboard ergänzen – das ist leichter umzusetzen und durchzuhalten als ein komplexes System auf einmal. Wenn dieses Minimum-Set stabil läuft, erst von Verfeinerung und Automatisierung sprechen, mit stabilerem Rhythmus und geringeren Fehlerkosten.
Vierundzwanzig. Zum Schluss
Die Trocknung ist der im wasserverdünnbaren Farbe-Einsatz am leichtesten unterschätzte und den Erfolg am stärksten bestimmende Abschnitt. Betrachtet man sie als Systemprojekt statt als Einzelgerät und steuert mit Daten statt Erfahrung, kann die Fabrik ”langsam” und ”Angst vor Feuchte” wirklich in kontrollierbare Prozessparameter verwandeln. Wenn Temperatur-Feuchtigkeits-Fenster, Filmbildungshilfsmittel und Trocknungstakt in die Prozesskarte geschrieben sind, landen die Erträge der Wasserverdünnung stabil in Ausbeute und Kosten, statt bei hübschen Effekten im Versuchsstadium stehen zu bleiben.
Häufige Fragen
1. Warum trocknet wasserverdünnbare Farbe langsamer als Farbe?
Weil die Filmbildung auf Wasserverdunstung statt schnellem Verdunsten starker Lösemittel beruht; die Wasserverdampfungsrate wird streng durch Temperatur und Feuchtigkeit kontrolliert; zudem benötigt die Partikelverschmelzung die Mindestfilmbildungstemperatur. Bei feuchter und kalter Umgebung verlangsamt sich die Trocknung drastisch, während lösemittelhaltige Farbe auf niedrigsiedende Lösemittel setzt, die ”sofort weggehen”.
2. An regnerischen Tagen trocknet wasserverdünnbare Farbe den ganzen Tag nicht, was tun?
Hohe Feuchtigkeit lässt den Wasserdampfpartialdruck der Luft die Sättigung erreichen, das Wasser hat keinen Ort zu gehen. Gegenmaßnahme: Entfeuchtung (Kälte/Rotorenentfeuchtung) + Feuchtigkeitsabfuhr (feuchte Abluft abführen) + Erwärmung, die Umgebung zurück in das Fenster Temperatur 20–30℃, Feuchtigkeit 50%–70% bringen und mit IR+Heißluft-Zwangstrocknung arbeiten.
3. Warum ist wasserverdünnbare Farbe im Winter ”oberflächentrocken, aber nicht durchgetrocknet”?
Bei niedriger Temperatur erreichen die Partikel die MFFT nicht, die Hülle ist trocken, innen verschmelzen sie nicht – es wird ”Scheintrocknung”. Erwärmung zur Partikelverschmelzung nötig und ausreichend Filmbildungshilfsmittel zugeben (später vollständig verdunsten), nicht nur die Oberfläche betrachten.
4. Kann man Trocknungsbeschleuniger/Filmbildungshilfsmittel vor Ort selbst zugeben?
Nicht empfohlen. Zu viel Filmbildungshilfsmittel führt zu weicher Restfilm, schlechterer Beständigkeit; zu viel Trocknungsbeschleuniger (z. B. Metallsalze) führt zu Sprödigkeit, Vergilbung, kürzerer Topfzeit. Sollte vom Lieferanten nach Stabilitätsprüfung dosiert werden, vor Ort wahllos zugeben ist extrem riskant.
5. Kann Infrarottrocknung die Farbe verkoken?
Ja, wenn IR zu stark und Werkstück zu dünn, bildet die Oberfläche eine Haut während innen nicht trocken – es wird sogar langsamer und reißt leicht. Korrekt: IR kurz vorfixieren + Heißluft kontinuierlich entwässern, ein Gefälle bilden, statt blindes Starkbraten.
6. Trocknet Zwangskonvektion bei höherer Windgeschwindigkeit schneller?
Nein. Zu hohe Windgeschwindigkeit bläst Orangenhaut, wirbelt Staub auf, zerstört den Ablauf. In der Ablaufzone niedriger Wind, im Trocknungsabschnitt moderate Konvektion, und tote Winkel an Rillen/Flächen beachten.
7. Wie unterscheiden sich Trocknungsmaßnahmen im Sommer und Winter?
Im Sommer ist hohe Feuchtigkeit das Hauptproblem, Schwerpunkt starke Entfeuchtung und Feuchtigkeitsabfuhr, Filmdicke kontrollieren gegen Rückfeuchtung; im Winter niedrige Temperatur, Schwerpunkt Beheizung/Vorwärmung, ausreichend Filmbildungshilfsmittel, IR/Heißluft zur Verschmelzung. Die Maßnahmen sind fast gegensätzlich, saisonale Prozesskarten nötig.
8. Wie lange zwischen mehreren Beschichtungsgängen warten bis Überlackieren?
Der Zwischenknoten ist ”Oberflächentrocknung erreicht, leichtes Schleifen ohne Sandkleben möglich”, aber vor Überlackieren muss die Durchtrocknung der unteren Schicht bestätigt sein, besonders bei dicker Beschichtung und niedriger Temperatur/hoher Feuchtigkeit; ungetrocknete Fläche überdecken führt leicht zu Bläschen, Weißanlaufen, Schichtablösung.
9. Warum bekommt das Werkstück ”Taubildung” mit Wasserflecken?
Wenn Werkstück- oder Lackfilmoberflächentemperatur unter dem Lufttaupunkt liegt, kondensiert Luftwasser auf der Oberfläche, was Wasserflecken, Rückfeuchtung und Weißanlaufen verursacht. Gegenmaßnahme: Werkstück vor dem Spritzen vorwärmen, Umgebungsfeuchtigkeit kontrollieren, kalte Teile nicht feuchter Luft aussetzen.
10. Gibt es für flache Teile einen anderen Weg, das langsame Trocknen grundlegend zu lösen?
Ja. Regelmäßige flache Teile können UV-härtende Holzbeschichtung erwägen, Strahlung härtet momentan, fast unbeeinflusst von Temperatur/Feuchtigkeit, sehr effizient und low VOC – ein anderer Ansatz, um das ”Wasserverdunstungs-Engpass” zu umgehen.
Empfohlene Lektüre
- Holzbeschichtung Industriepanorama: Systeme, Struktur und Trends: Setzt wasserverdünnbare Trocknung und Prozesse in den Gesamtkontext der Holzbeschichtung, um die Interaktion von Technik und Markt zu verstehen.
- UV-härtende Holzbeschichtung – Effizienz, Umweltfreundlichkeit und Prozessgrenzen: Härtungslösung, die das Wasserverdunstungs-Engpass vollständig umgeht, geeignet für Trocknungsbeschleunigung bei flachen Chargenteilen.
- VOC-Compliance und GB30981-Praxis für wasserverdünnbare Industriebeschichtung: Versteht die Umweltvorteile der Wasserverdünnung aus Compliance-Sicht, entspricht dem Energieaufwands-Abwägung von Trocknung und Entfeuchtung in diesem Artikel.
- Automobilbeschichtung Trocknung und Härtung: Raumtemperatur, Ofen, Infrarot und Topfzeit
- Nanobeschichtung Filmbildung und Härtung: Raumtemperatur/IR/Ofen und Dicke (nm–µm)