“Water-Based塗料は乾きが遅く、湿ると白化する”というのは、Water-Based塗料を初めて扱う工場やベテラン職人のほぼ最初の愚痴です。この言葉は正しいですが、半分しか言っていません——Water-Based塗料は確かに水分の揮発によって塗膜を形成し、温Humidityに敏感ですが、その”遅さ”と”湿気嫌い”は計算可能で介入可能な物理的プロセスであり、オカルトではありません。本稿では成膜メカニズムから説き起こし、”なぜ遅いのか、なぜ湿気を嫌うのか”を操作可能な温Humidityウィンドウに翻訳し、さらに加温、除湿、強制対流、乾燥促進剤/成膜助剤、赤外線・温風補助、および冬夏の違いに対する一連の実戦的対策を提示し、乾燥をボトルネックから管理可能な工程へと変えます。
Furniture・木製品企業に長年素材をProvidesする塗料サプライヤーとして、KeXin New Material(kexinMaterials) はWater-BasedWood塗料Systemの乾燥サポートにおいて多数の現場データを蓄積しています。本稿の温Humidityウィンドウと乾燥促進Solutionもこれらの最前線の経験に基づくものです。選定段階ではまず当社のWood Coatings製品Systemと照らし合わせ、”工件、タクト、現地気候”に応じて対応する乾燥に優しいFormulaを特定してください。
一、Water-Based塗料はそもそもどうやって”乾く”のか
問題を解決するには、まずメカニズムを理解する。Water-Based塗料(Water-Basedアクリル/ポリウレタン分散体を例とする)の成膜はおおむね3段階に分かれる:
- 水分揮発、粒子接近:塗装後、水が膜Surfaceから空気へ拡散し、エマルション粒子が次第に接近、Viscosityが上昇し、”表乾”に達する。
- 粒子変形・融合:水が十分に減り、系が最低成膜Temperature(MFFT)以上になったとき、粒子の外殻が軟化し、互いに圧迫されて連続膜を形成する。この段階では成膜助剤(coalescent、例えばアルコールエーテル類)により一時的に粒子を軟化させる必要があり、さもないと低温では粒子が融合せず、塗膜が粉っぽくなり連続しなくなる。
- (一部の系)自己架橋硬化:水酸基/カルボキシル基を含む、あるいは架橋モノマーを導入した系では、乾燥過程で自己架橋が生じ、緻密性と耐久性をさらに向上させる。
重要な結論:乾燥=水の消失+粒子融合、いずれもTemperatureとHumidityにDirect制御される。水が逃げない(高湿)と後続はすべて停止し、Temperature不足(MFFT未満)では粒子が融合せず、見かけは表乾でも実は”偽乾燥”となる。
二、なぜ”遅い”のか、なぜ”湿気を嫌う”のか
2.1 遅さの根本原因:蒸発は濃度差に依存
Wet Filmから空気への水の移動速度は、膜Surfaceの水蒸気分圧と空気中の水蒸気分圧の差に依存する。空気が乾いている(絶対Humidityが低い)ほど差が大きく、水は速く逃げる。逆もまた然り。つまり”乾燥速度”は固定値ではなく、環境状態の産物である。
2.2 湿気嫌いの根本原因:相対Humidityが蒸発を阻む
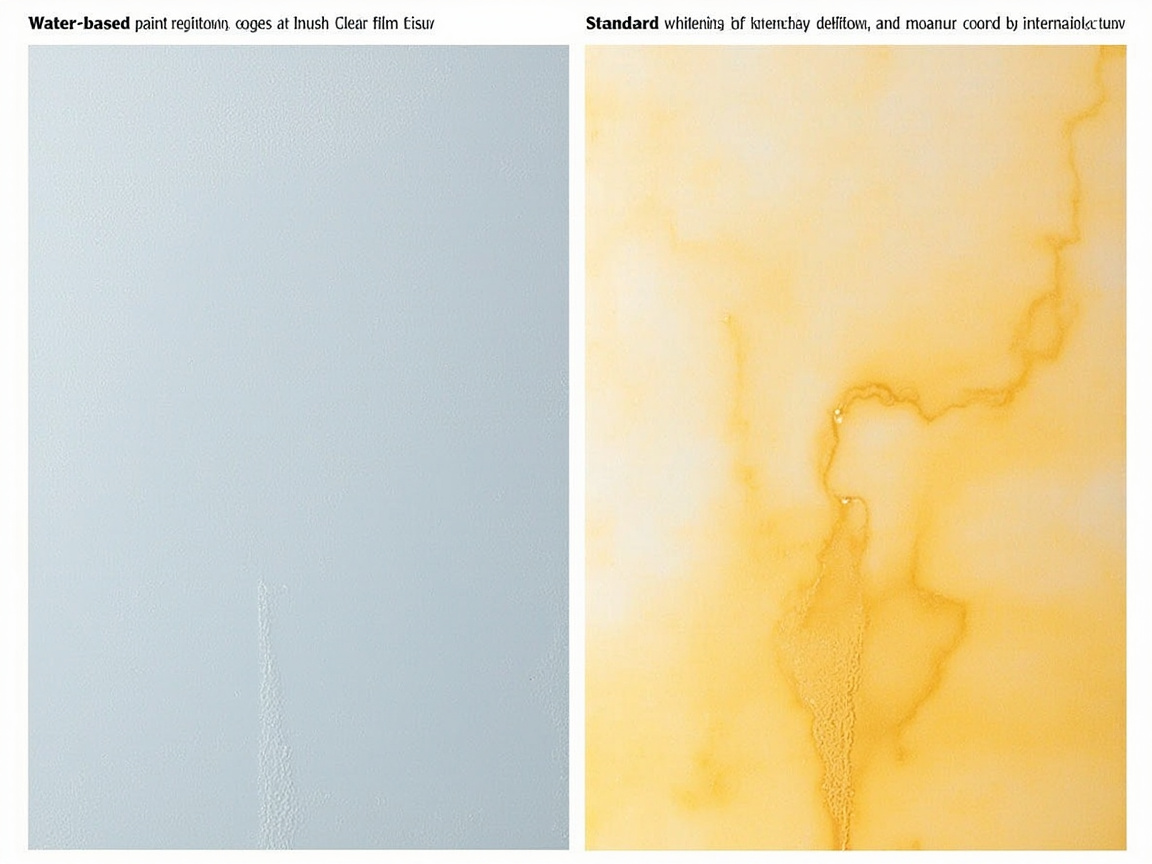
空気の相対Humidity(RH)が100%に近づくと、空気中の水蒸気分圧が飽和に近づき、Wet Film内の水は行き場を失い、蒸発はほぼゼロになる——これが”雨天時にWater-Based塗料が一日経っても乾かない”という物理的実態である。さらに悪いことに、工件や塗膜SurfaceのTemperatureが空気の露点より低い場合、空気中の水が塗膜に凝結し、返潮、白化、曇りを引き起こす。
一言で言えば:高湿は水の揮発を止め、低温は粒子の融合を止める。両者の重畳がWater-Based塗料の”最悪の組み合わせ”である。
三、Temperatureの影響:低温は遅く、かつ表乾/実乾が分離する
Temperatureが下がるごとに、水の飽和蒸気圧が低下し揮発が遅くなる。同時に系のViscosityが上昇し粒子が硬くなるため、MFFTに達して融合を完了させるのが難しくなる。その結果、以下の典型的な現象が生じる:
- 表乾はまあまあ、実乾は極めて悪い:Surfaceの水が先に逃げて皮を形成するが、内部は冷たく湿っており長時間実乾せず、積み重ねると圧痕、粘着、返潮が生じる。
- 成膜助剤の残留:低温下で融合を促すために成膜助剤を多めに加えるが、低温ではそれも揮発せず、塗膜が軟らかくなりやすく、粘着しやすく、耐久性が低下する。
したがって冬季のApplicationは”待つ”だけではなく、能動的に加温とHumidity管理を行い、成膜環境をウィンドウ内に戻さなければならない。
四、環境温Humidityウィンドウ:まず基準を定め、次に対策を語る
多くのWater-BasedWoodSystemを総合すると、推奨されるApplication・乾燥ウィンドウはおおむね以下の通り(詳細は製品説明書に準ずる):
| 段階 | Temperature | 相対Humidity | 説明 |
|---|---|---|---|
| 噴霧Application | 15–30℃ | 40%–70% | 过低はオレンジピールになりやすく、过高は乾きにくい |
| 表乾(レベリング) | 20–30℃ | 50%–70% | レベリングと防塵を両立 |
| 強制乾燥 | 30–50℃(工件) | 控湿+排湿 | IR/温風、排湿と併用 |
| 積載可/Packaging可 | 系による | — | 表乾ではなく実乾で判断 |
| 禁忌ゾーン | 80%RH | — | 偽乾燥、返潮、白化しやすい |
注:乾燥段では”加熱”するだけでなく、”蒸発した水を排出する”ことも必要である。さもないと局所的にHumidityが蓄積し、これまでの努力が無駄になる。
五、対策一:加温(粒子を融合させ、水を活性化する)
加温は最もDirect的な加速手段だが、”空気だけ”でなく”工件を加熱する”必要がある:
- 工場暖房:環境を20℃以上に安定させ、冬季の全体的な低温を避ける。
- 工件予熱:厚板や冷えた工件は先に予熱してから噴霧し、”冷膜”効果を減らし表乾を短縮する。
- 乾燥段昇温:強制乾燥段で工件Surfaceを30–50℃(系の上限に依る)に安定させ、著しく提速する。
- 局所過熱の回避:赤外線を薄板にDirect照射するとSurfaceが皮を張り内部が未乾となりやすいので、温風と併用して内部の水を連れ去る必要がある。
六、対策二:除湿(”水の行き場がない”を断つ)
加温と同時に除湿も行わなければならず、さもないは蒸発した水が空気中に残り再び循環を始める:
- 冷凍除湿:空気を露点以下に冷却して水を析出させ、再加熱して送入する。多くの工場に適し、経済性が良い。
- ロータ式除湿:低湿要求(例:RH<40%)の場合により安定し、高要求の高速ラインに適するが、エネルギー消費が高い。
- 排湿連動:乾燥炉に排風機を備え、高湿の排気を排出し低湿の新鮮空気を補給し、”蒸発—排出”の閉ループを形成する。
- 梅雨/回南天戦略:南方の湿季には除湿容量を最悪の月で設計し、予備ユニットを準備せねばならない。さもないと年間の一部期間にライン全体が停止する。
七、対策三:強制対流(水を”吹き飛ばす”)
静的空気中では、膜Surfaceに飽和湿空気の境界層が蓄積し、蒸発が自ら”息詰まり”を起こす。強制対流はこの層を破る:
- 風速と風量:乾燥段では制御可能な風速の対流を用い、水を連れ去りつつもオレンジピールや塵を吹き出さないよう過大にしない。
- 風向設計:工件の溝や立面にも配慮し、局所的な死角での水溜まり未乾を避ける。
- レベリング段低風:表乾前のレベリング段は低風速とし、レベリングを保証;乾燥段に入ってから対流を強める。
- 清浄度:対流は塵を巻き上げるため、噴霧室と乾燥段の清浄度を同時に管理せねばならず、さもないは乾膜に粒子が多くなる。
八、対策四:乾燥促進剤と成膜助剤(Formula側の提速レバー)
環境管理のほか、Formula側でも”加速”が可能である:
- 成膜助剤(coalescent):アルコールエーテル類、アルコールエステル類など。MFFTを下げ、低温でも粒子が融合できるようにする。Coverageは”融合促進”と”残留軟化”の間でバランスをとり、後期乾燥で揮発し尽くすこと。
- 乾燥促進/架橋促進の考え方:酸化架橋基を含むWater-Based系(Water-Basedアルキド、一部の自己架橋ポリウレタン分散体など)に対しては、適量のMetal石鹸系乾燥促進剤(コバルト、マンガン、ジルコニウム等)を導入し酸化架橋を促進できる;自己架橋系に対しては、潜在性酸/架橋促進剤を用い硬化Temperatureを下げ実乾を短縮できる。
- 多機能アミンとpH調整:一部の系はpHにより架橋がトリガーされるため、適切な調整で加速可能。
- 慎重使用のWarning:乾燥促進剤の過剰はポットライフ短縮、塗膜脆化、黄変、あるいは貯蔵不安定を招く;成膜助剤の過剰は膜内に残留して軟化し、耐久性が低下する。Formula側の提速はサプライヤーが安定性検証後に定量すべきであり、現場での勝手な添加は禁止である。
九、対策五:赤外線+温風補助(工場量産の正解)
自然乾燥や単なる暖房だけでは、量産は必ずボトルネックにぶつかる。工場で成熟した組み合わせは赤外線(IR)放射+温風対流である:
- IRによる迅速定型:放射でDirect工件を加熱し、数分で表乾定型し、垂れや塵の付着を防ぐ。
- 温風による緩やかな脱水:膜内とSurfaceの水を対流で持続的に連れ去り、”Surfaceは乾いて内部が湿る”を解決する。
- 勾配制御:まずIRで短時間定型、次に温風でやや長く脱水、最後に冷却定型とし、速くかつ実乾する。
- タクト整合:”積載可能な実乾時間”に基づき乾燥炉の長さと搬送速度を定め、表乾時間ではない。詳細はタクト逆算法を参照。
平板、バッチ、整形状の工件に対し、”水揮発”のボトルネックを完全に回避したい場合は、UV硬化Wood塗料の評価を検討されたし。の放射による瞬間硬化;Hardness要求の高いSurface層には、ポリウレタンWood塗料(PU Wood塗料)の配套思路も参考にできます。
十、夏冬のApplication差異:「一套のパラメータで一年中対応」は不可能
| 項目 | 夏季(High Temperature多湿) | 冬季(低温低湿) |
|---|---|---|
| 主要な矛盾 | Humidityが高く、白化・戻り湿れしやすい | Temperatureが低く、粒子が融合せず、乾燥が遅い |
| 重点対策 | 強力除湿 + 排湿 + Film Thickness管理 | 暖房予熱 + 成膜助剤 + IR/温風 |
| 表乾リスク | 表乾は早いが中が乾かず、オレンジピールしやすい | 表乾が遅く、塵が付着し、たれやすい |
| 成膜助剤 | やや減らして可 | 十分量必要、かつ後期の揮発完了を保証 |
| 結露Prevents | 工件Temperatureが低い時、湿った空気に触れると結水しやすい | 暖房不足の時はかえって結水しにくい |
| 換気 | 排湿を強化 | 保温と換気を両立 |
コア:夏季は「湿」を防ぎ、冬季は「冷」を防ぐ。両者の対策はほぼ逆であり、「季節別工程カード」で切り替えなければならず、一年中同じパラメータではダメである。
十一、多回塗装と重塗間隔
Water-BasedWood塗料は通常 2–3 回塗りで、層間乾燥が全体のテンポと層間接着を決定する:
- 層間は表乾すれば軽研磨可:完全硬化を待つ必要はないが、表乾が十分で、砂が付かないこと必須;早すぎる研磨はWet Filmを傷める。
- 重塗前に硬化確認:特に厚塗りと低温多湿環境では、未硬化で次回を塗ると内部の水が閉じ込められ、隠れ気泡・層間白化・付着力低下を招く。
- 下塗り—上塗り配套:異なるSystemの層間相容性と乾燥窓は検証が必要、「下が遅く上が早い」による半生を避ける。
- 養生期:Packagingと重圧前に積み重ね可能時間を確認;Water-Basedペイントの完全架橋には数日要することが多く、その間は重圧と水接触を避ける。
十二、よくある乾燥不良と対策
| 不良 | 症状 | 主因 | 対策 |
|---|---|---|---|
| 乾燥遅延 | なかなか乾かず、ベタつく | 低温多湿/換気不良 | 昇温・除湿・対流 |
| 戻り湿れ白化 | 塗膜が白く濁る | 多湿での結水/未乾透 | Humidity管理、乾燥延長 |
| 仮乾燥 | 表乾だが中が乾かず | 低温での融合不良 | 昇温、成膜助剤追加 |
| 隠れ気泡/ピンホール | 膜内気泡 | 内部水が閉じ込められ、沸騰 | Film Thickness管理、勾配乾燥 |
| 圧痕粘着 | 積み重ねて粘着 | 未硬化で積む | 硬化に合わせ生産計画 |
| オレンジピール | Surfaceがオレンジ皮状 | 表乾早すぎ/対流強すぎ | レベリング調整、風速低下 |
| 結露水跡 | Surfaceの水跡 | 工件が露点以下 | 予熱、Humidity管理 |
十三、工場乾燥区の設計要点
前述の対策を設備に落とし込む:
- 予熱区:工件が噴霧室に入る前に工程Temperatureまで予熱し、冷膜を減らす。
- レベリング区:低風速・温Humidity管理で、レベリングと防塵を保証。
- 強乾区:IR+温風勾配、排湿と併用し水蒸気を排出。
- 冷却定型区:積み重ね可能Temperatureまで冷却してから搬送し、圧痕を防ぐ。
- 環境閉ループ:噴霧室と乾燥区は恒温恒湿・独立清浄とし、Oil-Based溶剤の交差汚染を防ぐ。
- 連動警報:温Humidity・風速・工件Temperatureの異常を自動検知し減速と連動、バッチ不良を回避。
設計原則は常に「加熱+除湿+排湿」の三位一体であり、一つだけでは短板が残る。
十四、KeXin New Materialとの連携
KeXin New Material(kexinMaterials) が乾燥工程でProvidesする価値は、「環境要求」を事前にFormulaに書き込むことである:南方の多湿向けには乾燥に優しく成膜助剤効率の高いSystemを提案し、除湿負荷を減らす;北方の冬季向けには低 MFFT・低温融合可能なWater-BasedFormulaをProvidesし、暖房ハードルを下げる;さらに「季節別工程カード + 乾燥区パラメータ提案 + 陪産調参(立会い調整)」により、工場が異なる気候下でも乾燥テンポと硬化品質を安定させられる。工場にとって、乾燥を「Formula+工程」として一括納品する供給元を選ぶことは、事後的に除湿機を追加するより、源流から問題を解決できることが多い。
十五、よくある乾燥の誤解
誤解その一:表乾すれば乾き切っている。 違う。Water-Basedペイントは表乾が早く実乾が遅いことが多く、積み重ね前は実乾時間に合わせ生産計画を立てねばならず、さもなくば圧痕粘着する。
誤解その二:加熱だけで除湿しない。 加熱は水を蒸発させるが、湿った空気を排出しなければ局所的にHumidityが蓄積し、乾燥がかえって停滞する。加熱+排湿を同期させねばならない。
誤解その三:冬は成膜助剤を多めに入れれば万事OK。 過剰残留は塗膜の軟化・耐性低下を招き、低温下ではそれ自体も揮発しにくく、昇温と換気の併用が必要。
誤解その四:自然乾燥で足りる。 量産ラインでの自然乾燥は生産能力崩壊に等しく、IR+温風+除湿の組合せが必須。
誤解その五:一套のパラメータで一年中。 夏は湿を防ぎ、冬は冷を防ぐ。対策は逆であり、季節別工程カードでの切替が必要。
誤解その六:現場で自分勝手に乾燥剤を追加しスピードアップ。 乾燥剤過剰は脆化・黄変・適用期間短縮を招き、供給元による定量検証が必須。
十六、エネルギー消費とコストの权衡:除湿と暖房の勘定はどうするか
乾燥スピードアップには金(電気・ガス・設備)がかかるが、総勘定ではしばしば得になる:
- 除湿 vs やり直し:湿季に除湿しないと、戻り湿れ白化・やり直し率急増、廃品と人工の損失は除湿機電気代をはるかに超える。除湿を「無駄」ではなく「保険」とせよ。
- 暖房 vs サイクル:冬季に昇温しないと乾燥サイクルが倍増し、納期違約の隠れコストは暖房費を上回る。
- IR+温風 vs 場地占有:強制乾燥は仕掛品滞留を短縮し、工場面積と運転資金を解放、これは变相の收益である。
- 成膜助剤 vs Performance:十分な成膜助剤で低温乾燥を得るが、揮発完了には昇温と換気が頼りであり、さもなくば残留軟化、『乾く』と『良く乾く』の均衡を取る必要がある。
工場は乾燥区電気代・除湿費・乾燥不良によるやり直し費を月次比較することを勧め、多くは「窓内で能動的に乾燥管理する方が、『天気に賭ける』より安上がり」と気づくだろう。
十七、規模別工場の乾燥Solution
全員がフル自動化を導入する必要はなく、規模で道を選ぶ:
- 大型量産工場:恒温恒湿噴霧室 + IR+温風乾燥炉 + ロータリ除湿 + 輸調漆(供給・調合)、全工程パラメータ化、テンポと一致性を追求。
- 中型カスタム工場:混気噴霧 + 冷凍除湿 + モジュール式 IR/温風乾燥室、工件群で生産計画、柔軟性と安定の両立。
- 小型工房:最低でも独立恒温小烘房(小型乾燥室)と除湿機を備え、多湿低温Applicationを避け、「ピーク外生産 + 強制小烘」で乾燥リスクを最小に。
規模を問わず、底線は「加熱 + 除湿 + 排湿」の三位一体であり、違うのは自動化度合いのみ。いずれかを無視すれば、特定の天候下でやり直しの代償を払う。
十八、乾燥と VOC 排出の関係
「Water-Based=ゼロ VOC、処理不要」と思う人が多いが、実際はそうではなく、乾燥工程は VOC 排出とDirect関連する:
- 成膜助剤は揮発する:アルコールエーテル系成膜助剤は乾燥過程で廃気へ入り、VOC に該当、廃気収集と処理核算に組み込む必要があり、「Water-Based」だからといって免除できない。
- 乾燥区は排出ピーク:強制乾燥は水と助剤を一緒に急速に送出し、排風には水蒸気も有機物も含まれ、排風系統は除湿と VOC 処理(濃縮+燃焼や吸着など)を同時考慮せねばならない。
- 低 VOC Formula方向:成膜助剤要求が低く、低 MFFT なWater-BasedSystemを選べば、源流から乾燥区の有機排出を減らし、末端治理負荷を下げられる。
- コンプライアンスは終点ではない:Water-Based化は VOC 総量を下げるが、それでも GB 30981 等の限值を満たし廃気収集を完了せねばならず、乾燥工芸設計時には治理インタフェースを同期予留すべき。
乾燥区を「排出発生地」として設計し、「スピードアップ設備」だけと見なさないことで、効率とコンプライアンスを両立できる。
十九、データで乾燥を監視:センサと看板
Water-Basedラインの他工程と同様、乾燥もデータ化すべき:
- 多点温Humidityセンサ:噴霧室・レベリング区・強乾区・冷却区各所にセンサを配置、リアルタイム表示と超限警報で「感覚で調整」を避ける。
- 工件Temperature追跡:搬送チェーン要所で工件SurfaceTemperatureを測り、融合窓に達しているか確認、環境Temperatureだけを見ない。
- 風速/風量記録:対流区風速を点検項目に入れ、ファー減衰による乾燥遅延の発覚漏れを防ぐ。
- 乾燥看板:「積み重ね可能時間実測値・環境越界時間・乾燥起因不良率」を日次看板とし、テンポ・良率と連動分析。
データ化は乾燥を「天任せ」から「パラメータ可控」へ変え、規模化安定の土台である。
二十、二類型工場の乾燥改造示例
- 木製ドア工場(大型で面が平ら):長いラインでの連続生産が主体で、IR 定型 + 長い熱風脱水炉を採用し、冷凍除湿と排湿を併設する。重点は薄板の皮張りPreventsと厚邊の未乾燥Preventsで、乾燥炉の長さは「積み重ね可能な実乾時間」に基づいて決定する。
- キャビネット工場(整批ロット):静電塗装後に速乾炉を接続し、タクトが高いため、乾燥区間は短くて強力である必要があり、デシカント除湿と組み合わせて梅雨時の影響を最小限に抑え、日産能力の安定を確保する。
この二つの例は共に、乾燥Solutionは工件ファミリーとタクトに基づいて構築されなければならず、他人の炉をそのまま流用すると往々にして「サイズは合うが、ロジックが間違っている」ことになることを示している。
二十一、乾燥不良の迅速トラブルシューティングリスト
現場で「乾かない/上手く乾かない」に遭遇した場合、この順序で 5 分以内に特定する:
- 環境を確認:温Humidityが許容範囲外(75%RH)か?まず窓(条件)を正常化する。
- 工件に触れる:工件が冷たく露点以下か?予熱してから塗装する。
- Film Thicknessを確認:厚塗りによる未乾燥か?薄く複数回塗る。
- 助剤を検証:成膜助剤が十分か、現場で勝手に希釈されて薄まっていないか?処方通りに補充する。
- 設備を点検:IR/熱風/除湿/排湿が実際に稼働しているか?風速・風量が低下していないか?
- 下地を見る:前処理とシーラーが十分か、吸水ムラや局部の遅乾を招いていないか?
多くの乾燥問題はこの六項目に該当し、順序立てて排查する方が、乾燥剤をむやみに加えるよりSafetyで、損失も早く止められる。
二十二、Water-Basedライン新規導入工場への一言アドバイス
乾燥を「乾燥炉を一台買う」程度の小さな事柄と見なしてはならない。それは「Temperature向上 + 除湿 + 排湿 + パラメータ」からなるシステム工學である。まず小ラインで温Humidity窓、成膜助剤使Coverage、乾燥タクトを確立し標準サンプルを残し、次にタクトから逆算して設備サイズを決め、最後に増産する。立ち上がりを少し遅くする方が良く、検証されていないラインで無理に量産に突っ走ってはならない——乾燥不良のやり直しは、往々に改造減価償却よりも高くつき、納期と顧客の信頼をも台無しにする。
二十三、乾燥パラメータの「最小実用セット」
初心者工場にとって、一度に全パラメータを管理する必要はなく、まず最小実用セットを固定すれば八割の事故を避けられる:Temperature≥15℃、Humidity≤75%、Film Thicknessは上限超えなし、成膜助剤は処方通り、乾燥区間の排湿はオン。この五項目を起動時必検チェックリストとし、その後徐々にセンサーと看板を補完する方が、いきなり複雑なシステムを導入するより導入しやすく、継続も容易である。この最小セットが安定してから、精细化と自動化に進めば、リズムはより安定し、試行錯誤コストも低い。
二十四、最後に
乾燥はWater-Basedペイントの導入において最も過小評価されやすく、かつ成否を最も左右する工程である。それを単点設備ではなくシステム工學として捉え、経験ではなくデータで管理すれば、工場は「遅い」と「湿気を恐れる」を真に制御可能な工程パラメータに変えられる。温Humidity窓、成膜助剤、乾燥タクトがすべて工程カードに記載されれば、Water-Based化の利益は見本段階の見栄えの良い効果に留まらず、歩留まりとコストに確実に落ち着く。
よくある質問
1. Water-Basedペイントはなぜペイントより乾きが遅いのか?
成膜は強溶剤の急速揮発ではなく水分の揮発に依存し、水の蒸発速度は温Humidityに厳密に制御されるため。また粒子融合にも最低成膜Temperatureへの到達が必要である。環境が湿って冷えると乾燥は急激に遅くなるが、Oil-Basedペイントは低Boiling Point溶剤が「すぐに立ち去る」ように揮発する。
2. 雨天時にWater-Basedペイントが一日経っても乾かない場合、どうするか?
高Humidityにより空気中の水蒸気分圧が飽和に近づき、水の行き場がなくなる。対策は除湿(冷凍/デシカント除湿)+ 排湿(湿った排気を排出)+ Temperature向上で、環境をTemperature 20–30℃、Humidity 50%–70% の窓に戻し、IR+熱風で強制乾燥を行う。
3. なぜ冬のWater-Basedペイントは「表乾するが乾透しない」のか?
低温下では粒子が MFFT に達せず、外殻は乾いても内部が融合せず「偽乾燥」となる。粒子を融合させるためTemperatureを上げ、十分な成膜助剤(後で揮発し切る必要あり)を加え、Surfaceだけを見てはならない。
4. 乾燥剤/成膜助剤は現場で自分で加えてよいか?
推奨しない。成膜助剤の過剰は残留して軟化・耐性低下を招く。乾燥剤(Metal石鹸類など)の過剰は脆化、黄変、適用期間の短縮を招く。供給元が安定性検証後に定量すべきで、現場の勝手加えはリスクが極めて高い。
5. 赤外線乾燥でペイントを焼き坏すことはあるか?
ある。赤外線が強すぎ、工件が薄すぎるとSurfaceが皮張り内部が未乾となり、かえって遅くなり割れやすい。正しい做法是 IR 短時間定型 + 熱風継続脱水で勾配を作り、むやみに強焼きしないこと。
6. 強制対流の風速が大きいほど早く乾くか?
違う。風速過大はオレンジピールやホコリ巻き上げを引き起こし、レベリングを破壊する。平滑性段は低風、乾燥段は適度対流とし、溝や立面の死角にも配慮すべき。
7. 夏季と冬季の乾燥対策の違いは?
夏季の主要矛盾は高Humidityで、重点は強除湿と排湿、Film Thickness制御による再吸湿Prevents。冬季は低温で、重点は暖房予熱、十分な成膜助剤、IR/熱風による融合促進。両者対策はほぼ逆であり、季節ごとに工程カードを切り替える必要がある。
8. 多層塗装の層間は再塗装までどれくらい待つべきか?
「表乾が十分、軽研磨で砂が付かない」を層間ノードとするが、再塗装前には下層の実乾を必ず確認する。特に厚塗りと低温高湿時は、未実乾で上塗りすると暗泡、白化、層間剥離を起こしやすい。
9. 工件がなぜ「結露」して水跡が出るのか?
工件または塗膜SurfaceTemperatureが空気の露点以下のとき、空気中の水がSurfaceに凝結し、水跡、再吸湿白化をもたらす。対策は塗装前の工件予熱、環境Humidity制御で、冷たい工件が湿った空気に触れるのを避ける。
10. 平板件の乾燥遅れを根本解決する別の道はあるか?
ある。整った平板件には UV CuringWoodコーティングの採用を検討でき、照射で瞬間成膜、温Humidityの影響をほぼ受けず、効率が極めて高く VOC も低い。これは「水揮発のボトルネック」を迂回する別思路である。
発展読物
- Wood塗料産業パノラマ:System、格局と趨勢:Water-Based乾燥と工藝をWood塗料の大局に置き、技術と市場の相互作用を理解する。
- UV硬化Woodコーティング——効率、環保と工藝境界:水揮発ボトルネックを完全に迂回するCuringSolutionで、平板批量件の乾燥提速に適する。
- Water-Based工業漆 VOC 合規と GB30981 実践:合規の視点からWater-Based化の環境利益を理解し、本稿の乾燥と除湿のエネルギー消費トレードオフに呼応する。
- 自動車漆乾燥とCuring:室温、焼付、赤外線と適用期
- ナノCoating成膜とCuring:室温/IR/焼付とThickness(nm–µm)