“O revestimento à base de água seca devagar e fica branco ao humedecer” é quase a primeira queixa de cada fábrica e mestre recém-chegados ao sistema à base de água. Esta frase está certa, mas diz apenas metade — o revestimento à base de água forma película realmente pela evaporação de água e é sensível à temperatura e humidade, mas o seu ”devagar” e ”medo da humidade” são processos físicos calculáveis e intervencionáveis, não misticismo. Este artigo parte do mecanismo de formação de película, traduz ”porque é lento, porque teme a humidade” em janelas operacionais de temperatura e humidade, e apresenta um conjunto completo de medidas práticas de aquecimento, desumidificação, convecção forçada, agentes de secagem/coalescentes, auxílio de infravermelho e ar quente, bem como diferenças entre inverno e verão, tornando a secagem de um gargalo num processo controlável.
Como fornecedor de revestimentos que serve há muito tempo empresas de mobiliário e carpintaria, a Kexin New Materials (kexinMaterials) acumulou vastos dados de campo no suporte de secagem de sistemas de revestimento à base de água para madeira; as janelas de temperatura e humidade e os planos de secagem deste artigo vêm também destas experiências de primeira linha. Na fase de seleção, pode primeiro consultar o nosso sistema de produtos de tinta para madeira e, de acordo com ”peça, cadência, clima local”, fixar a formulação amiga da secagem correspondente.
一、Como é que o revestimento à base de água ”seca” afinal
Para resolver o problema, primeiro entenda o mecanismo. A formação de película do revestimento à base de água (tomando como exemplo dispersões acrílicas/poliuretano à base de água) divide-se grosso modo em três passos:
- Evaporação de água, aproximação de partículas: após a aplicação, a água difunde da superfície da película para o ar, as partículas da emulsão aproximam-se gradualmente, a viscosidade sobe e atinge-se o ”secagem superficial”.
- Deformação e fusão de partículas: quando a água é suficientemente pouca e o sistema está acima da temperatura mínima de formação de película (MFFT), a casca das partículas amolece, comprimem-se e fundem numa película contínua. Este passo requer agente de formação de película (coalescent, como éteres de álcool) para amolecer temporariamente as partículas; caso contrário, em baixa temperatura as partículas não fundem, a película fica empoeirada e descontínua.
- (Alguns sistemas) Reticulación autocrosslinking: sistemas com grupos hidroxilo/carboxilo ou com monómeros reticulantes introduzidos sofrem autocrosslinking durante a secagem, melhorando ainda mais a densidade e resistência.
Conclusão chave: secagem = água sai + fusão de partículas, ambos controlados diretamente por temperatura e humidade. Se a água não sair (alta humidade), tudo o resto para; se a temperatura não chegar (abaixo da MFFT), as partículas não fundem, parece seco à superfície mas é na verdade ”falso seco”.
二、Porque é ”lento”, porque ”teme a humidade”
2.1 Causa raiz da lentidão: evaporação depende do gradiente de concentração
A taxa de passagem da água da película húmida para o ar depende da diferença entre a pressão parcial de vapor de água na superfície da película e a do ar. Ar mais seco (baixo teor absoluto de humidade), maior a diferença, mais rápido a água sai; vice-versa, mais lento. Por isso a ”velocidade de secagem” não é um valor fixo, mas produto do estado ambiental.
2.2 Causa raiz do medo da humidade: humidade relativa trava a evaporação
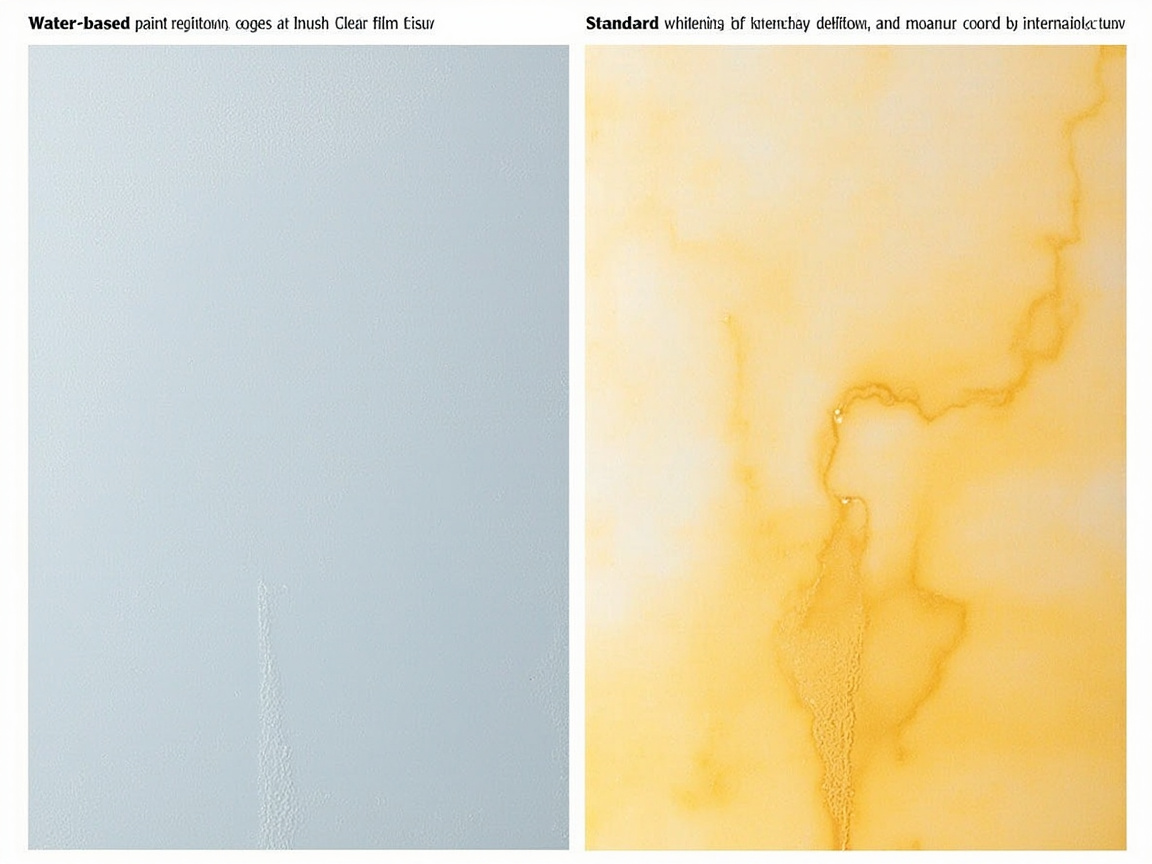
Quando a humidade relativa do ar (RH) se aproxima de 100%, a pressão parcial de vapor de água no ar aproxima-se da saturação, a água na película húmida quase não tem para onde ir, a evaporação tende a zero — esta é a essência física de ”em dias chuvosos o revestimento à base de água não seca num dia inteiro”. Pior ainda, se a temperatura da peça ou da superfície da película for inferior ao ponto de orvalho do ar, a água do ar pode ainda condensar sobre a película, causando retorno de humidade, branqueamento, perda de transparência.
Numa frase: alta humidade impede a evaporação da água, baixa temperatura impede a fusão de partículas; a sobreposição de ambos é a ”combinação fatal” do revestimento à base de água.
三、Influência da temperatura: baixa temperatura é lenta, e secagem superficial/real separa-se
Cada degrau de queda de temperatura faz baixar a pressão de vapor saturado da água, a evaporação abranda; simultaneamente a viscosidade do sistema sobe, as partículas ficam mais duras, mais difíceis de atingir a MFFT e fundir. Surge então o fenómeno típico:
- Secagem superficial aceitável, secagem real muito fraca: a água superficial sai primeiro formando pele, o interior frio e húmido não seca por muito tempo, após empilhamento há marcas de pressão, colagem, retorno de humidade.
- Resíduo de agente de formação de película: em baixa temperatura adiciona-se mais agente para promover fusão, mas a baixa temperatura também impede a sua evaporação, levando a película macia, pegajosa, fraca resistência.
Por isso no inverno não se pode só ”esperar”, é preciso aquecer e controlar humidade ativamente, trazendo o ambiente de formação de película de volta à janela.
四、Janela ambiental de temperatura e humidade: primeiro defina o padrão, depois as medidas
Combinando a maioria dos sistemas de revestimento à base de água para madeira, a janela recomendada de aplicação e secagem é grosso modo a seguinte (conforme folha de dados do produto):
| Estágio | Temperatura | Humidade relativa | Descrição |
|---|---|---|---|
| Pulverização | 15–30℃ | 40%–70% | Demasiado baixa favorece casca de laranja, demasiado alta difícil secar |
| Secagem superficial (nivelamento) | 20–30℃ | 50%–70% | Equilibra nivelamento e proteção contra poeira |
| Secagem forçada | 30–50℃ (peça) | Controlo+exaustão de humidade | IR/ar quente, com exaustão de humidade |
| Empilhável/embalável | Conforme sistema | — | Julgar por secagem real, não superficial |
| Zona proibida | 80%RH | — | Fácil falso seco, retorno humidade, branqueamento |
Nota: a secagem não deve apenas ”aquecer”, mas ”expulsar a água evaporada”; caso contrário a humidade acumula localmente e o esforço anterior é em vão.
五、Medida 1: Aquecimento (fazer partículas fundirem, água ativar)
Aquecer é o meio mais direto de acelerar, mas deve ”aquecer a peça” e não só o ar:
- Calefação da oficina: estabilizar o ambiente acima de 20℃, evitar baixa temperatura global no inverno.
- Pré-aquecimento da peça: placas grossas, peças frias pré-aquecer antes de pulverizar, reduzir efeito de ”película fria”, encurtar secagem superficial.
- Subir temperatura na secagem: na secagem forçada estabilizar superfície da peça a 30–50℃ (conforme limite do sistema), aceleração significativa.
- Evitar sobreaquecimento local: infravermelho direto em placas finas fácil formar pele superficial, interior não seco; compatibilizar com ar quente para levar água interna.
六、Medida 2: Desumidificação (cortar o ”água sem onde ir”)
Ao aquecer deve-se desumidificar, senão a água evaporada fica no ar e recomeça o ciclo:
- Desumidificação por refrigeração: arrefecer ar abaixo do ponto de orvalho para condensar água, depois aquecer e enviar; adequado à maioria das oficinas, boa economia.
- Desumidificação por rotor: mais estável em exigência de baixa humidade (ex. RH<40%), adequado a linhas rápidas de alta exigência, mas alto consumo.
- Exaustão interligada: forno de secagem com ventilador de exaustão, expulsar ar húmido e introduzir ar novo seco, formando ciclo fechado ”evaporação—expulsão”.
- Estratégia de chuva das plumas/retorno de humidade: na estação húmida do sul, capacidade de desumidificação deve ser projetada para o mês pior, com grupo de reserva, senão parte do ano a linha para.
七、Medida 3: Convecção forçada (”soprar” a água para fora)
Em ar estático, acumula-se na superfície da película uma camada limite de ar saturado de humidade, a evaporação ”afoga-se” a si mesma. Convecção forçada quebra esta camada:
- Velocidade e caudal de ar: na secagem usar convecção de velocidade controlável, levar água sem vento excessivo causar casca de laranja e poeira.
- Design de direção do ar: ranhuras e superfícies verticais da peça devem ser cobertas, evitar cantos mortos com água acumulada sem secar.
- Baixo vento no nivelamento: antes da secagem superficial, fase de nivelamento deve ter baixa velocidade, garantir nivelamento; ao entrar na secagem aumentar convecção.
- Limpeza: convecção levanta poeira, limpeza da cabina e secagem deve ser gerida em conjunto, senão película seca com muitas partículas.
八、Medida 4: Agentes de secagem e coalescentes (alavanca de aceleração no lado da formulação)
Além do controlo ambiental, o lado da formulação também pode ”acelerar”:
- Agente de formação de película (coalescent): como éteres de álcool, ésteres de álcool, baixa a MFFT, permite fusão das partículas em temperatura mais baixa. Dosagem deve equilibrar ”promover fusão” e ”resíduo macio”, e ser evaporado na secagem posterior.
- Ideia de secagem/reticulação promotora: para sistemas à base de água com grupos de crosslinking oxidativo (como alquídico aquoso, certas dispersões de poliuretano autocrosslink), introduzir quantidade adequada de secativos de sabão metálico (cobalto, manganês, zircónio etc.) para promover crosslinking oxidativo; para sistemas autocrosslink, usar promotor de crosslinking ácido latente para baixar temperatura de cura, encurtar secagem real.
- Amina multifuncional e ajuste de pH: alguns sistemas disparam crosslinking por pH, ajuste racional acelera.
- Aviso de uso cauteloso: excesso de secativo encurta o tempo de utilização, película quebradiça, amarelecimento ou instabilidade de armazenamento; excesso de coalescente fica residual na película macia, fraca resistência. Aceleração pela formulação deve ser dosada pelo fornecedor após validação de estabilidade, proibido adicionar livremente no local.
IX. Medida 5: IR + auxílio de ar quente (a solução correta para produção em fábrica)
Contar apenas com secagem natural ou aquecimento simples, a produção em massa inevitavelmente trava. A combinação madura em fábrica é radiação IR (infravermelho) + convecção de ar quente:
- IR para fixação rápida: a radiação aquece diretamente a peça, secando a superfície e fixando em poucos minutos, evitando escorrimento e queda de poeira.
- Ar quente para desidratação lenta: remove continuamente a água do interior e da superfície do filme por convecção, resolvendo o problema de "superfície seca e interior húmido".
- Controlo em gradiente: primeiro IR para fixação curta, depois ar quente para desidratação mais longa, e finalmente arrefecimento e fixação, sendo rápido e com cura real.
- Correspondência de cadência: definir o comprimento do forno de secagem e a velocidade de transporte com base no "tempo de cura real empilhável", e não no tempo de secagem superficial, ver detalhes no método de retrocesso de cadência.
Para peças planas, em lote e regulares, se quiser contornar completamente o gargalo da "evaporação de água", pode avaliar a cura UV de revestimento para madeira com cura instantânea por radiação; para camadas de acabamento com exigência de alta dureza, também pode referir o revestimento para madeira de poliuretano (tinta PU para madeira) na abordagem complementar.
X. Diferenças de construção entre inverno e verão: um conjunto de parâmetros não serve todo o ano
| Dimensão | Verão (alta temperatura e alta humidade) | Inverno (baixa temperatura e baixa humidade) |
|---|---|---|
| Contradição principal | Alta humidade, fácil condensação e branqueamento | Baixa temperatura, partículas não fundem, secagem lenta |
| Medidas prioritárias | Desumidificação forte + exaustão de humidade + controlo de espessura do filme | Pré-aquecimento + coadjuvante de formação de filme + IR/ar quente |
| Risco de secagem superficial | Seca rápido na superfície mas não por dentro, fácil casca de laranja | Secagem superficial lenta, queda de poeira, fácil escorrimento |
| Coadjuvante de formação de filme | Pode reduzir ligeiramente | Necessário em quantidade e garantir evaporação posterior |
| Anti-condensação | Peça com temperatura baixa encontra ar húmido e condensa água facilmente | Com aquecimento insuficiente, pelo contrário, não condensa água facilmente |
| Ventilação | Reforçar exaustão de humidade | Conciliar isolamento térmico e renovação de ar |
Essência: no verão prevenir a "humidade", no inverno prevenir o "frio", as medidas de ambos são quase opostas, deve haver comutação de "cartão de processo sazonal", e não um conjunto de parâmetros para todo o ano.
XI. Aplicação em múltiplas camadas e intervalo de repintura
O revestimento à base de água para madeira costuma ter 2–3 camadas, a secagem entre camadas determina a cadência global e a adesão entre camadas:
- Secagem superficial entre camadas permite lixagem leve: não é preciso esperar cura total, mas deve estar bem seca à superfície, sem areia pegajosa; lixar demasiado cedo danifica o filme húmido.
- Confirmar cura real antes da repintura: especialmente em camadas espessas e ambientes frios e húmidos, aplicar a camada seguinte sem cura real selará a água interna causando bolhas opacas, branqueamento entre camadas e fraca adesão.
- Compatibilidade primário-acabamento: a compatibilidade entre camadas de diferentes sistemas e a janela de secagem devem ser validadas, evitando "primário lento e acabamento rápido" que cause cura incompleta.
- Período de cura: antes de embalar e pressionar, confirmar o tempo empilhável, a reticulación completa da tinta à base de água costuma levar vários dias, evitar pressão e contacto com água durante o período.
XII. Defeitos comuns de secagem e medidas
| Defeito | Manifestação | Causa principal | Medida |
|---|---|---|---|
| Secagem lenta | Não seca por muito tempo, pega na mão | Baixa temperatura e alta humidade / má ventilação | Aumentar temperatura, desumidificar e convectar |
| Condensação e branqueamento | Filme branqueado e opaco | Alta humidade e condensação / não secou totalmente | Controlar humidade, prolongar secagem |
| Secagem falsa | Superfície seca, interior não | Fusão fraca por baixa temperatura | Aumentar temperatura, adicionar coadjuvante de formação de filme |
| Bolhas opacas / pinholes | Bolhas no interior do filme | Água interna selada, ebulição | Controlar espessura, secagem em gradiente |
| Marca de pressão e colagem | Colagem ao empilhar | Empilhado sem cura real | Produzir conforme cura real |
| Casca de laranja | Superfície com casca de laranja | Secagem superficial muito rápida / forte convecção | Ajustar nivelamento, reduzir velocidade do ar |
| Marca de condensação | Marca de água na superfície | Peça abaixo do ponto de orvalho | Pré-aquecer, controlar humidade |
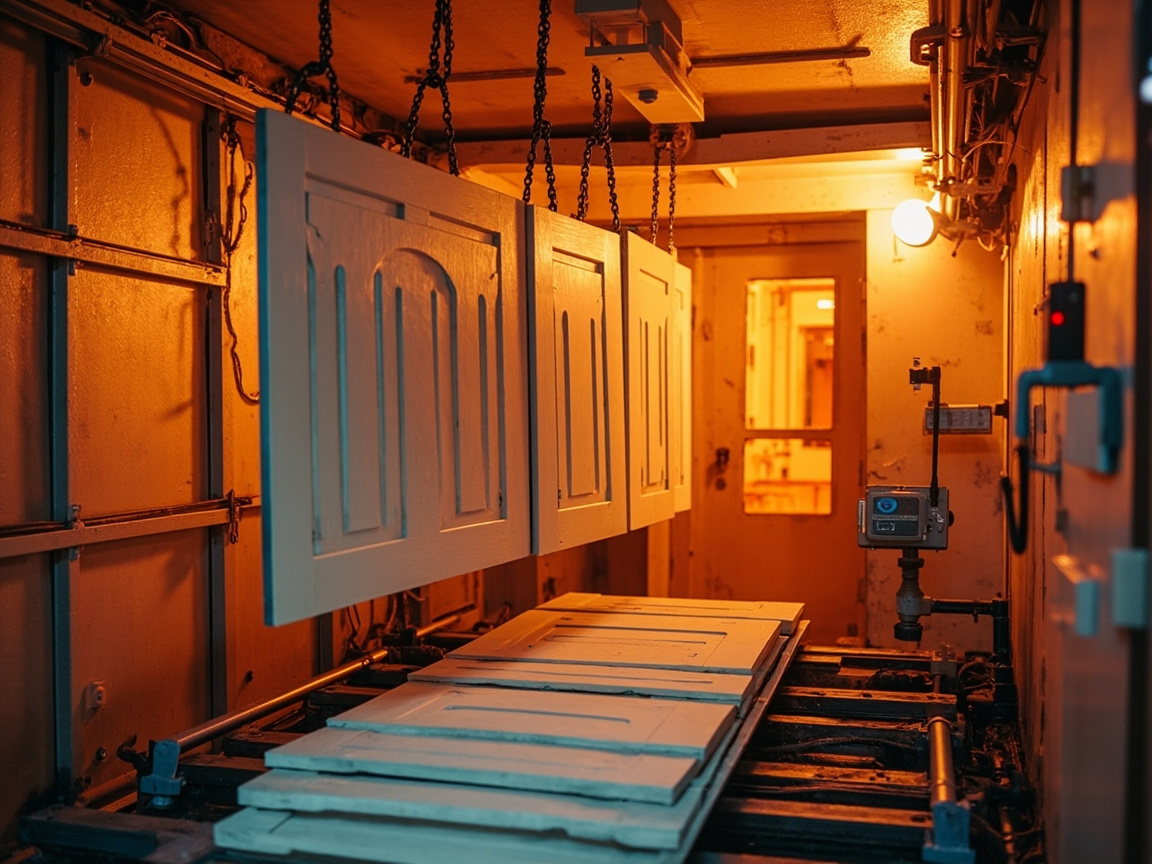
XIII. Pontos de design da secção de secagem em fábrica
Materializar as medidas anteriores em equipamento:
- Zona de pré-aquecimento: a peça é pré-aquecida à temperatura do processo antes de entrar na cabine de pintura, reduzindo o filme frio.
- Zona de nivelamento: baixa velocidade de ar, temperatura e humidade controladas, garantir nivelamento e anti-poeira.
- Zona de secagem forte: gradiente IR+ar quente, com exaustão de humidade para retirar o vapor de água.
- Zona de arrefecimento e fixação: arrefecer até temperatura empilhável antes de transferir, evitar marcas de pressão.
- Ciclo fechado de ambiente: cabine de pintura e zona de secagem com temperatura e humidade constantes, independentes e limpas, eliminar contaminação cruzada por solventes de tinta oleosa.
- Alarme interligado: temperatura e humidade, velocidade do ar, temperatura da peça anormal disparam alarme automático e reduzem velocidade, evitando defeitos em lote.
O princípio de design é sempre a trindade "aquecimento + desumidificação + exaustão de humidade", fazer apenas um deixa lacuna.
XIV. Colaboração com a Kexin New Materials
Kexin New Materials (kexinMaterials) no elo de secagem, o valor é antecipar os "requisitos ambientais" na formulação: para o sul húmido lança sistemas amigos da secagem, com alta eficiência de coadjuvante de formação de filme, reduzindo a carga de desumidificação; para o inverno do norte fornece formulações à base de água de baixo MFFT e fundíveis a baixa temperatura, baixando o limiar de aquecimento; e através de "cartão de processo sazonal + sugestão de parâmetros da secção de secagem + acompanhamento de produção e ajuste" permite à fábrica estabilizar a cadência de secagem e a qualidade de cura real em diferentes climas. Para a fábrica, escolher um fornecedor que entrega a secagem como "formulação + processo" em conjunto, muitas vezes resolve na origem melhor do que comprar desumidificadores depois.
XV. Erros comuns de secagem
Erro 1: Secagem superficial é estar seco por completo. Errado. A tinta à base de água costuma secar rápido à superfície e lento na cura real, antes de empilhar deve produzir conforme o tempo de cura real, senão marca de pressão e colagem.
Erro 2: Só aquecer sem desumidificar. Aquecer evapora a água, mas se não retirar o ar húmido, a humidade acumula localmente e a secagem estagna. Deve aquecer + exaustar humidade em simultâneo.
Erro 3: No inverno basta adicionar mais coadjuvante de formação de filme. Excesso de resíduo deixa o filme mole e com fraca resistência, e a baixa temperatura ele próprio dificilmente evapora, deve combinar com aumento de temperatura e ventilação.
Erro 4: Secagem natural é suficiente. Na linha de produção em massa, secagem natural equivale a colapso de capacidade, deve usar combinação IR+ar quente+desumidificação.
Erro 5: Um conjunto de parâmetros para todo o ano. Verão previne humidade, inverno previne frio, medidas opostas, deve haver comutação de cartão de processo sazonal.
Erro 6: Adicionar catalisador de secagem no local para acelerar. Excesso de catalisador causa fragilidade, amarelecimento e encurta o tempo de utilização, deve ser validado quantitativamente pelo fornecedor.
XVI. Balanço de consumo energético e custo: como contabilizar desumidificação e aquecimento
Acelerar a secagem custa dinheiro (eletricidade, gás, equipamento), mas no balanço total costuma compensar:
- Desumidificação vs retrabalho: na estação húmida sem desumidificar, branqueamento por condensação e taxa de retrabalho disparam, a perda de peças e mão de obra supera em muito a eletricidade do desumidificador. Veja a desumidificação como "seguro" e não "desperdício".
- Aquecimento vs ciclo: no inverno sem subir temperatura, o ciclo de secagem duplica, o custo oculto de atraso de entrega supera a despesa de aquecimento.
- IR+ar quente vs ocupação de espaço: secagem forçada encurta a permanência de produto em processamento, liberta área de oficina e capital de giro, é ganho indireto.
- Coadjuvante de formação de filme vs desempenho: coadjuvante em quantidade permite secar a baixa temperatura, mas deve evaporar com aumento de temperatura e ventilação, senão resíduo mole, equilibrar entre "conseguir secar" e "secar bem".
Sugere-se à fábrica fazer comparação mensal de eletricidade da secção de secagem, desumidificação e retrabalho por secagem deficiente, a maioria descobrirá: controlar ativamente a secagem na janela custa menos do que "apostar no clima".
XVII. Soluções de secagem para fábricas de diferentes escalas
Nem todas precisam de automação completa, escolher conforme a escala:
- Grande fábrica de produção em massa: cabine de pintura com temperatura e humidade constantes + forno de secagem IR+ar quente + desumidificação por rotor + circulação e dosagem de tinta, totalmente parametrizado, buscando cadência e consistência.
- Fábrica média de customização: pulverização mista + desumidificação por refrigeração + câmara de secagem modular IR/ar quente, produção por família de peças, conciliando flexibilidade e estabilidade.
- Pequena oficina: pelo menos câmara de estufa pequena independente com temperatura constante e desumidificador, evitar construção em alta humidade e baixa temperatura, usar "produção fora de pico + estufa pequena forçada" para minimizar o risco de secagem.
Independentemente da escala, o limite é a trindade "aquecimento + desumidificação + exaustão de humidade", apenas com grau de automação diferente. Ignorar qualquer um, pagará o preço de retrabalho em clima específico.
XVIII. Relação entre secagem e emissão de VOC
Muitos pensam que "à base de água = zero VOC, sem necessidade de tratamento", mas não é assim; a secagem está diretamente relacionada com as emissões de VOC:
- Os auxiliares de formação de filme evaporam: os auxiliares de formação de filme do tipo álcool-éter entram nos gases de escape durante a secagem e pertencem à categoria de VOC, devendo ser incluídos no cálculo de recolha e tratamento de gases; não podem ser isentados por ser "à base de água".
- O segmento de secagem é o pico de emissão: a secagem forçada remove rapidamente água e auxiliares em conjunto, e o ar de exaustão contém tanto vapor de água como matéria orgânica; o sistema de exaustão deve considerar simultaneamente a desumidificação e o tratamento de VOC (como concentração + combustão ou adsorção).
- Via de formulação de baixo VOC: escolher sistemas aquosos com baixa necessidade de auxiliares de formação de filme e baixo MFFT reduz as emissões orgânicas no segmento de secagem na origem e diminui a carga de tratamento final.
- Conformidade não é o fim: a hidrosolubilização reduz o total de VOC, mas ainda é necessário cumprir os limites da GB 30981 e realizar a recolha de gases; o projeto do processo de secagem deve reservar interfaces de tratamento em simultâneo.
Projetar o segmento de secagem como "local de emissão" em vez de apenas "equipamento de aceleração" é o que permite conciliar eficiência e conformidade.
XIX. Monitorização da secagem com dados: sensores e painéis
Tal como nas outras etapas da linha aquosa, a secagem também deve ser baseada em dados:
- Sensoriamento multiponto de temperatura e humidade: colocar sensores na cabina de pulverização, zona de nivelamento, zona de secagem forte e zona de arrefecimento, com visualização em tempo real e alarme de ultrapassagem de limite, evitando "ajustar por intuição".
- Rastreio da temperatura da peça: medir a temperatura da superfície da peça nos postos-chave da linha de transporte para confirmar se a janela de fusão é atingida, em vez de olhar apenas para a temperatura ambiente.
- Registo de velocidade/caudal de ar: a velocidade do ar na secção de convecção deve entrar na inspeção de rotina, evitando que o decaimento do ventilador torne a secagem mais lenta sem ser notado.
- Painel de secagem: criar um painel diário com "valor medido do tempo empilhável, tempo de ultrapassagem ambiental, taxa de defeitos causados pela secagem", em análise conjunta com o ciclo e o rendimento.
A digitalização faz a secagem passar de "depender do tempo" para "parâmetros controláveis", sendo a base da estabilidade em escala.
XX. Exemplos de retrofit de secagem para dois tipos de fábrica
- Fábrica de portas de madeira (peças grandes e superfícies planas): predominantemente linha longa contínua, IR de fixação + forno de desidratação por ar quente longo, com desumidificação por frio e exaustão de humidade; o foco é evitar pele em chapas finas e cozimento incompleto em bordas espessas, e o forno de secagem dimensionado pelo "tempo de secagem empilhável".
- Fábrica de armários (lotes regulares): após pulverização eletrostática, ligar forno de secagem rápida, com ciclo elevado; o segmento de secagem deve ser curto e intenso, com desumidificação por rotor para minimizar o impacto da estação húmida e garantir estabilidade da capacidade diária.
Os dois exemplos mostram em conjunto: o plano de secagem deve nascer da família de peças e do ciclo; copiar o forno de outros resulta frequentemente em "dimensões certas, lógica errada".
XXI. Lista rápida de resolução de falhas de secagem
Quando no local surgir "não seca / seca mal", localize em 5 minutos por esta ordem:
- Ver ambiente: temperatura e humidade estão fora dos limites (75%RH)? Reponha primeiro a janela.
- Tocar na peça: a peça está fria abaixo do ponto de orvalho? Pré-aqueça antes de pintar.
- Verificar espessura de filme: foi pulverizado muito espesso causando cozimento incompleto? Reduza e aplique em várias camadas.
- Verificar auxiliares: o auxiliar de formação de filme está na quantidade certa, ou foi diluído aleatoriamente no local? Complemente conforme a formulação.
- Inspecionar equipamento: IR / ar quente / desumidificação / exaustão estão realmente a funcionar? A velocidade e o caudal de ar decaíram?
- Ver base: o pré-tratamento e o selamento estão corretos, causando absorção de água irregular e secagem local lenta?
A maioria dos problemas de secagem cai nestes seis itens; a verificação por ordem é muito mais segura e rápida a travar prejuízos do que adicionar catalisadores de secagem à toa.
XXII. Um conselho numa frase para fábricas novas em linha aquosa
Não encare a secagem como "comprar uma estufa"; é um projeto de sistema de "elevação de temperatura + desumidificação + exaustão de humidade + parâmetros". Primeiro numa linha pequena, estabilize a janela de temperatura/humidade, a dosagem do auxiliar de formação de filme e o ciclo de secagem, e guarde amostras padrão; depois, deduzir as dimensões do equipamento pelo ciclo; só então expanda a produção. Antes subir a rampa devagar do que forçar produção em massa numa linha não validada — o retrabalho por secagem deficiente custa frequentemente mais do que a depreciação do retrofit e ainda destrói o prazo de entrega e a confiança do cliente.
XXIII. O "conjunto mínimo viável" de parâmetros de secagem
Para fábricas iniciantes, não é preciso gerir todos os parâmetros de uma vez; bloquear primeiro o conjunto mínimo viável evita oito em cada dez acidentes: temperatura ≥15℃, humidade ≤75%, espessura de filme não acima do limite, auxiliar de formação de filme conforme formulação, exaustão de humidade do segmento de secagem ligada. Transforme estes cinco itens na lista de verificação obrigatória à partida, e depois complemente gradualmente sensores e painéis; é mais fácil de implementar e manter do que um sistema complexo de uma vez. Quando este conjunto mínimo estabilizar, então fale em refinamento e automação, com ritmo mais estável e menor custo de tentativa e erro.
XXIV. Para terminar
A secagem é a etapa mais subestimada e também a mais decisiva para o sucesso na implementação da tinta à base de água. Encare-a como projeto de sistema e não equipamento pontual, gere com dados e não com experiência, e a fábrica transformará o "lento" e o "medo da humidade" em verdadeiros parâmetros de processo controláveis. Quando a janela de temperatura/humidade, o auxiliar de formação de filme e o ciclo de secagem estiverem escritos na ficha de processo, o ganho da hidrosolubilização cai estável no rendimento e no custo, e não fica apenas no efeito bonito da fase de amostra.
Perguntas frequentes
1. Por que a tinta à base de água seca mais devagar que a tinta?
Porque a formação de filme depende da evaporação da água e não da evaporação rápida de solvente forte; a taxa de evaporação da água é estritamente controlada por temperatura e humidade; e a fusão das partículas ainda exige atingir a temperatura mínima de formação de filme. Com ambiente húmido ou frio, a secagem cai drasticamente, enquanto a tinta base solvente "sai logo" graças a solventes de baixo ponto de ebulição.
2. Em dia chuvoso a tinta à base de água não seca nem num dia, o que fazer?
A humidade elevada faz a pressão parcial de vapor de água no ar aproximar-se da saturação, e a água não tem para onde ir. A solução é desumidificação (frio/rotor) + exaustão de humidade (expelir o ar húmido) + elevação de temperatura, trazendo o ambiente de volta à janela de 20–30℃ e 50%–70% de humidade, e usar secagem forçada IR + ar quente.
3. Por que no inverno a tinta à base de água "seca à superfície mas não seca totalmente"?
A baixa temperatura impede as partículas de atingir o MFFT; a casca seca mas o interior não funde, tornando-se "falsa secagem". É preciso elevar a temperatura para fundir as partículas e adicionar auxiliar de formação de filme suficiente (que deve evaporar depois), não olhar só para a superfície.
4. Pode-se adicionar catalisador de secagem / auxiliar de formação de filme no local?
Não recomendado. Excesso de auxiliar de formação de filme deixa resíduo mole e baixa resistência; excesso de catalisador de secagem (como sabões metálicos) torna quebradiço, amarela e encurta o tempo de utilização. Deve ser dosado pelo fornecedor após validação de estabilidade; adicionar à toa no local é de risco elevado.
5. O secador infravermelho estraga a tinta?
Sim, se o IR for excessivo e a peça muito fina, a superfície forma pele enquanto o interior não seca, ficando mais lento e propenso a fissuras. O correto é IR de fixação curta + desidratação contínua por ar quente, formando gradiente, e não assar à força.
6. Quanto maior a velocidade do ar de convecção forçada, mais rápido seca?
Não. Vento excessivo causa casca de laranja e levanta poeira, destruindo o nivelamento. Deve haver baixo vento na zona de nivelamento e convecção moderada na secagem, cuidando de cantos e frestas verticais.
7. Qual a diferença de secagem entre verão e inverno?
No verão o conflito principal é a humidade alta: foco em desumidificação forte e exaustão, controlo de espessura para evitar retorno de humidade; no inverno é a baixa temperatura: foco em aquecimento prévio, auxiliar de formação de filme suficiente, IR/ar quente para promover fusão. As soluções são quase opostas, exigindo troca de ficha de processo por estação.
8. Quanto tempo entre camadas em pintura múltipla para reaplicar?
Use como nó intercamadas "secagem à superfície concluída, lixável leve sem colar lixa", mas antes de reaplicar confirme a secagem total da camada inferior, sobretudo em espessura alta e baixa temperatura/humidade alta; cobrir sem secagem total causa bolhas escuras, branqueamento e descolamento intercamadas.
9. Por que a peça "condensa" e aparecem marcas de água?
Quando a temperatura da peça ou do filme fica abaixo do ponto de orvalho do ar, a água do ar condensa na superfície, causando marcas de água e branqueamento por retorno de humidade. A solução é pré-aquecer a peça antes de pintar e controlar a humidade, evitando peça fria encontrar ar húmido.
10. Para peças planas querendo resolver totalmente a secagem lenta, há outro caminho?
Há. Peças planas regulares podem avaliar revestimento para madeira de cura UV: filme instantâneo por radiação, quase imune a temperatura/humidade, eficiência altíssima e baixo VOC, sendo outra via para contornar o "gargalo de evaporação de água".
Leitura adicional
- Panorama da indústria de revestimentos para madeira: sistema, panorama e tendências: coloca a secagem e o processo aquosos no quadro geral dos revestimentos para madeira, entendendo a interação entre tecnologia e mercado.
- Revestimento para madeira de cura UV — eficiência, ecologia e limites de processo: solução de cura que contorna totalmente o gargalo de evaporação de água, adequada para aceleração de secagem de lotes planos.
- Conformidade VOC de revestimento industrial aquoso e prática GB30981: entenda o ganho ambiental da hidrosolubilização sob a ótica da conformidade, em resposta ao compromisso de consumo energético de secagem e desumidificação deste artigo.
- Secagem e cura de revestimento automotivo: ambiente, estufa, infravermelho e tempo de utilização
- Formação e cura de nanorevestimento: ambiente/IR/estufa e espessura (nm–µm)